Arbeiten Sie mit Shuangrui zusammen, um die Fertigungskosten um 30% zu senken und die Effizienz zu steigern.

Laserzuschnitt-Dienstleistungen für OEMs2026-09-30T07:21:54+00:00

Kundenspezifische Laserzuschnitt-Dienstleistungen für OEM-Metallteile

SR MFG bietet Präzisionslaserzuschnitt für kundenspezifische Blechbauteile, Gehäuse, Paneele, Halterungen und Rahmen. Wir unterstützen Prototypen- und Serienfertigung mit sauberen Kanten, engen Konturen und stabiler Wiederholbarkeit.
±
±0,03 mm
Schnittgenauigkeit
□
1500 × 3000 mm
Max. Blechgröße
OEM
Prototyp & Serie
Produktionsunterstützung

Erhalten Sie ein individuelles Angebot in 24 Stunden

Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.

Leeres Formular (#4)

Warum SR MFG für kundenspezifischen Laserzuschnitt wählen?

Vertrauenswürdiger Partner für OEM-Laserzuschnitt- und Blechfertigungsprogramme.

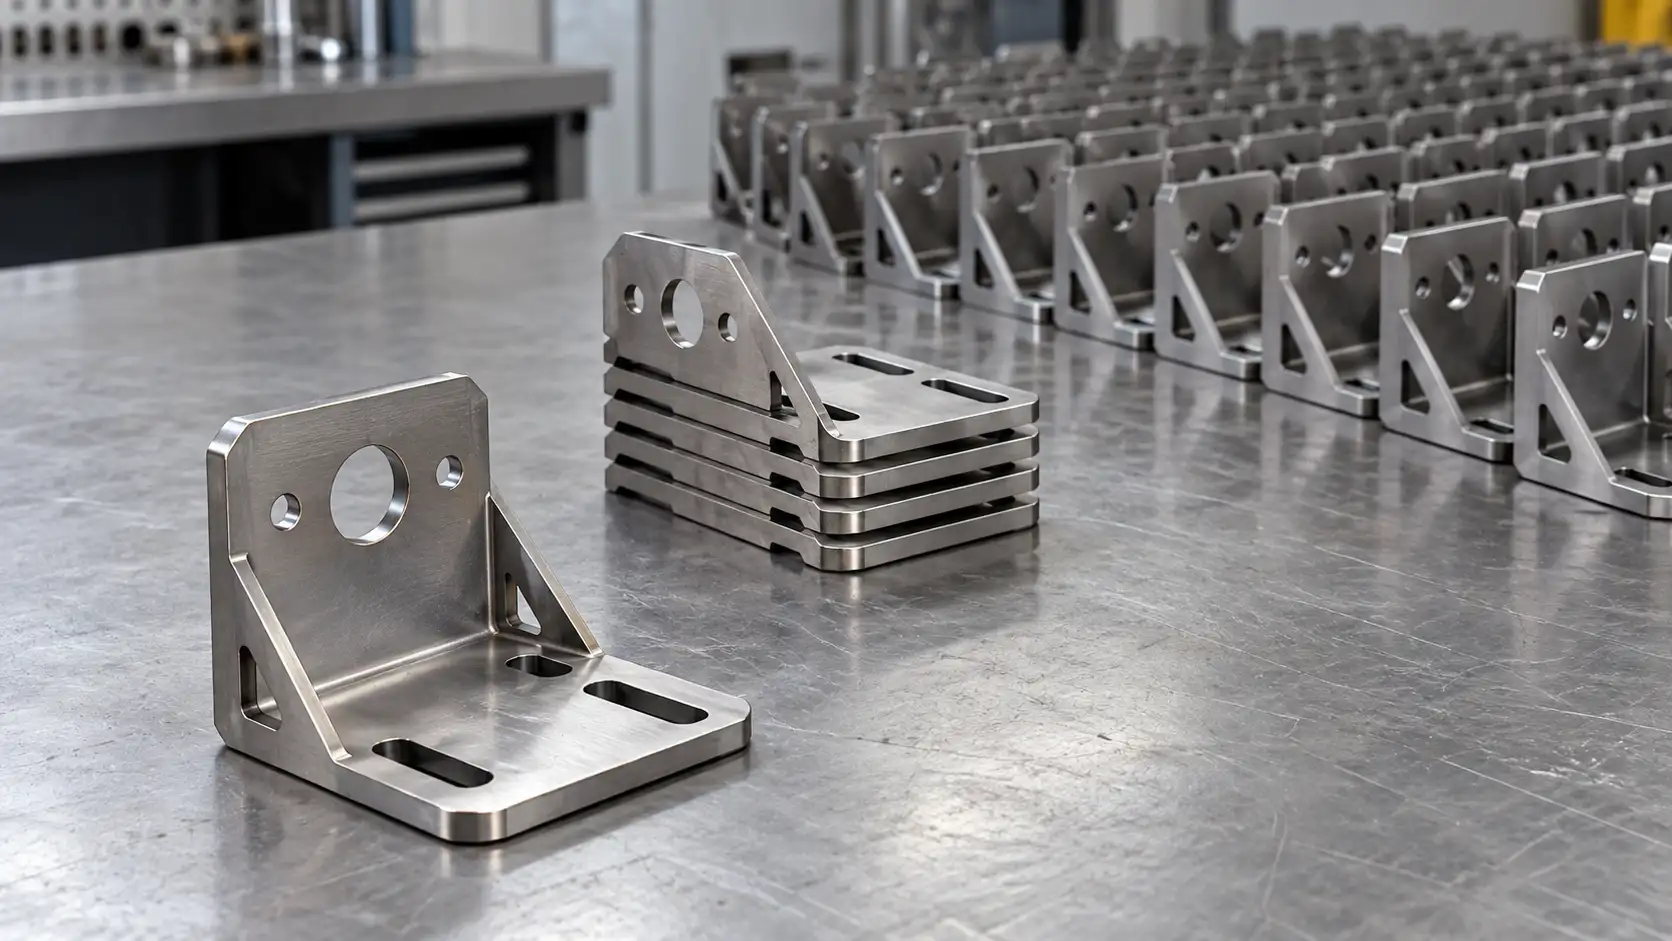
Edelstahl-Laserschneidteile

Hochpräzisionszuschnitt

±0,03 mm/m Positioniergenauigkeit ermöglicht präzise Profile und komplexe Geometrien.

Stabile Schnittqualität

Fortschrittliche Strahlkontrolle und Echtzeitüberwachung gewährleisten saubere Kanten und stabile Wärmeeinflusszone mit minimaler Abweichung.

Großformatige Kapazität

1500 x 3000 mm große Blechgröße unterstützt eine breite Palette von Paneelen, Gehäusen und Strukturteilen.

Multimaterial-Zuschnitt

Zuschnitt von Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer, verzinktem Blech und mehr mit zuverlässiger Qualität.

SR MFG vs. typische Laserzuschnitt-Lieferanten

Ein praktischer Vergleich von Schnittfähigkeit, Präzision, Kapazität, Lieferzeit und One-Stop-Fertigungsunterstützung.

Dimension SR MFG Vorteil Typische Wettbewerber
Schnittfähigkeit Multimaterial-Zuschnitt mit breitem Dickenbereich Begrenzte Materialien oder Dickenbeschränkungen
Präzision & Qualität Saubere Kanten und stabile Qualität mit fortschrittlicher Ausrüstung Präzision variiert je nach Ausrüstung und Bediener
Produktionskapazität Mehrere Maschinen unterstützen Parallelproduktion Begrenzte Reservekapazität
Lieferzeit Schnelle Muster und skalierbare Serienfertigung Längere Lieferzeit bei Großaufträgen
Komplettfertigung aus einer Hand Zuschnitt, Biegen, Schweißen, Oberflächenbearbeitung und Montage Nur Laserzuschnitt
Qualitätssicherung ISO-zertifizierter Prozess mit Prüfkontrolle Weniger Zertifizierungen oder weniger strukturierte QS
Kosteneffizienz Geringeres Lieferkettenrisiko und bessere Projektkontrolle Fragmentierte Lieferkette und höheres Ausfallrisiko
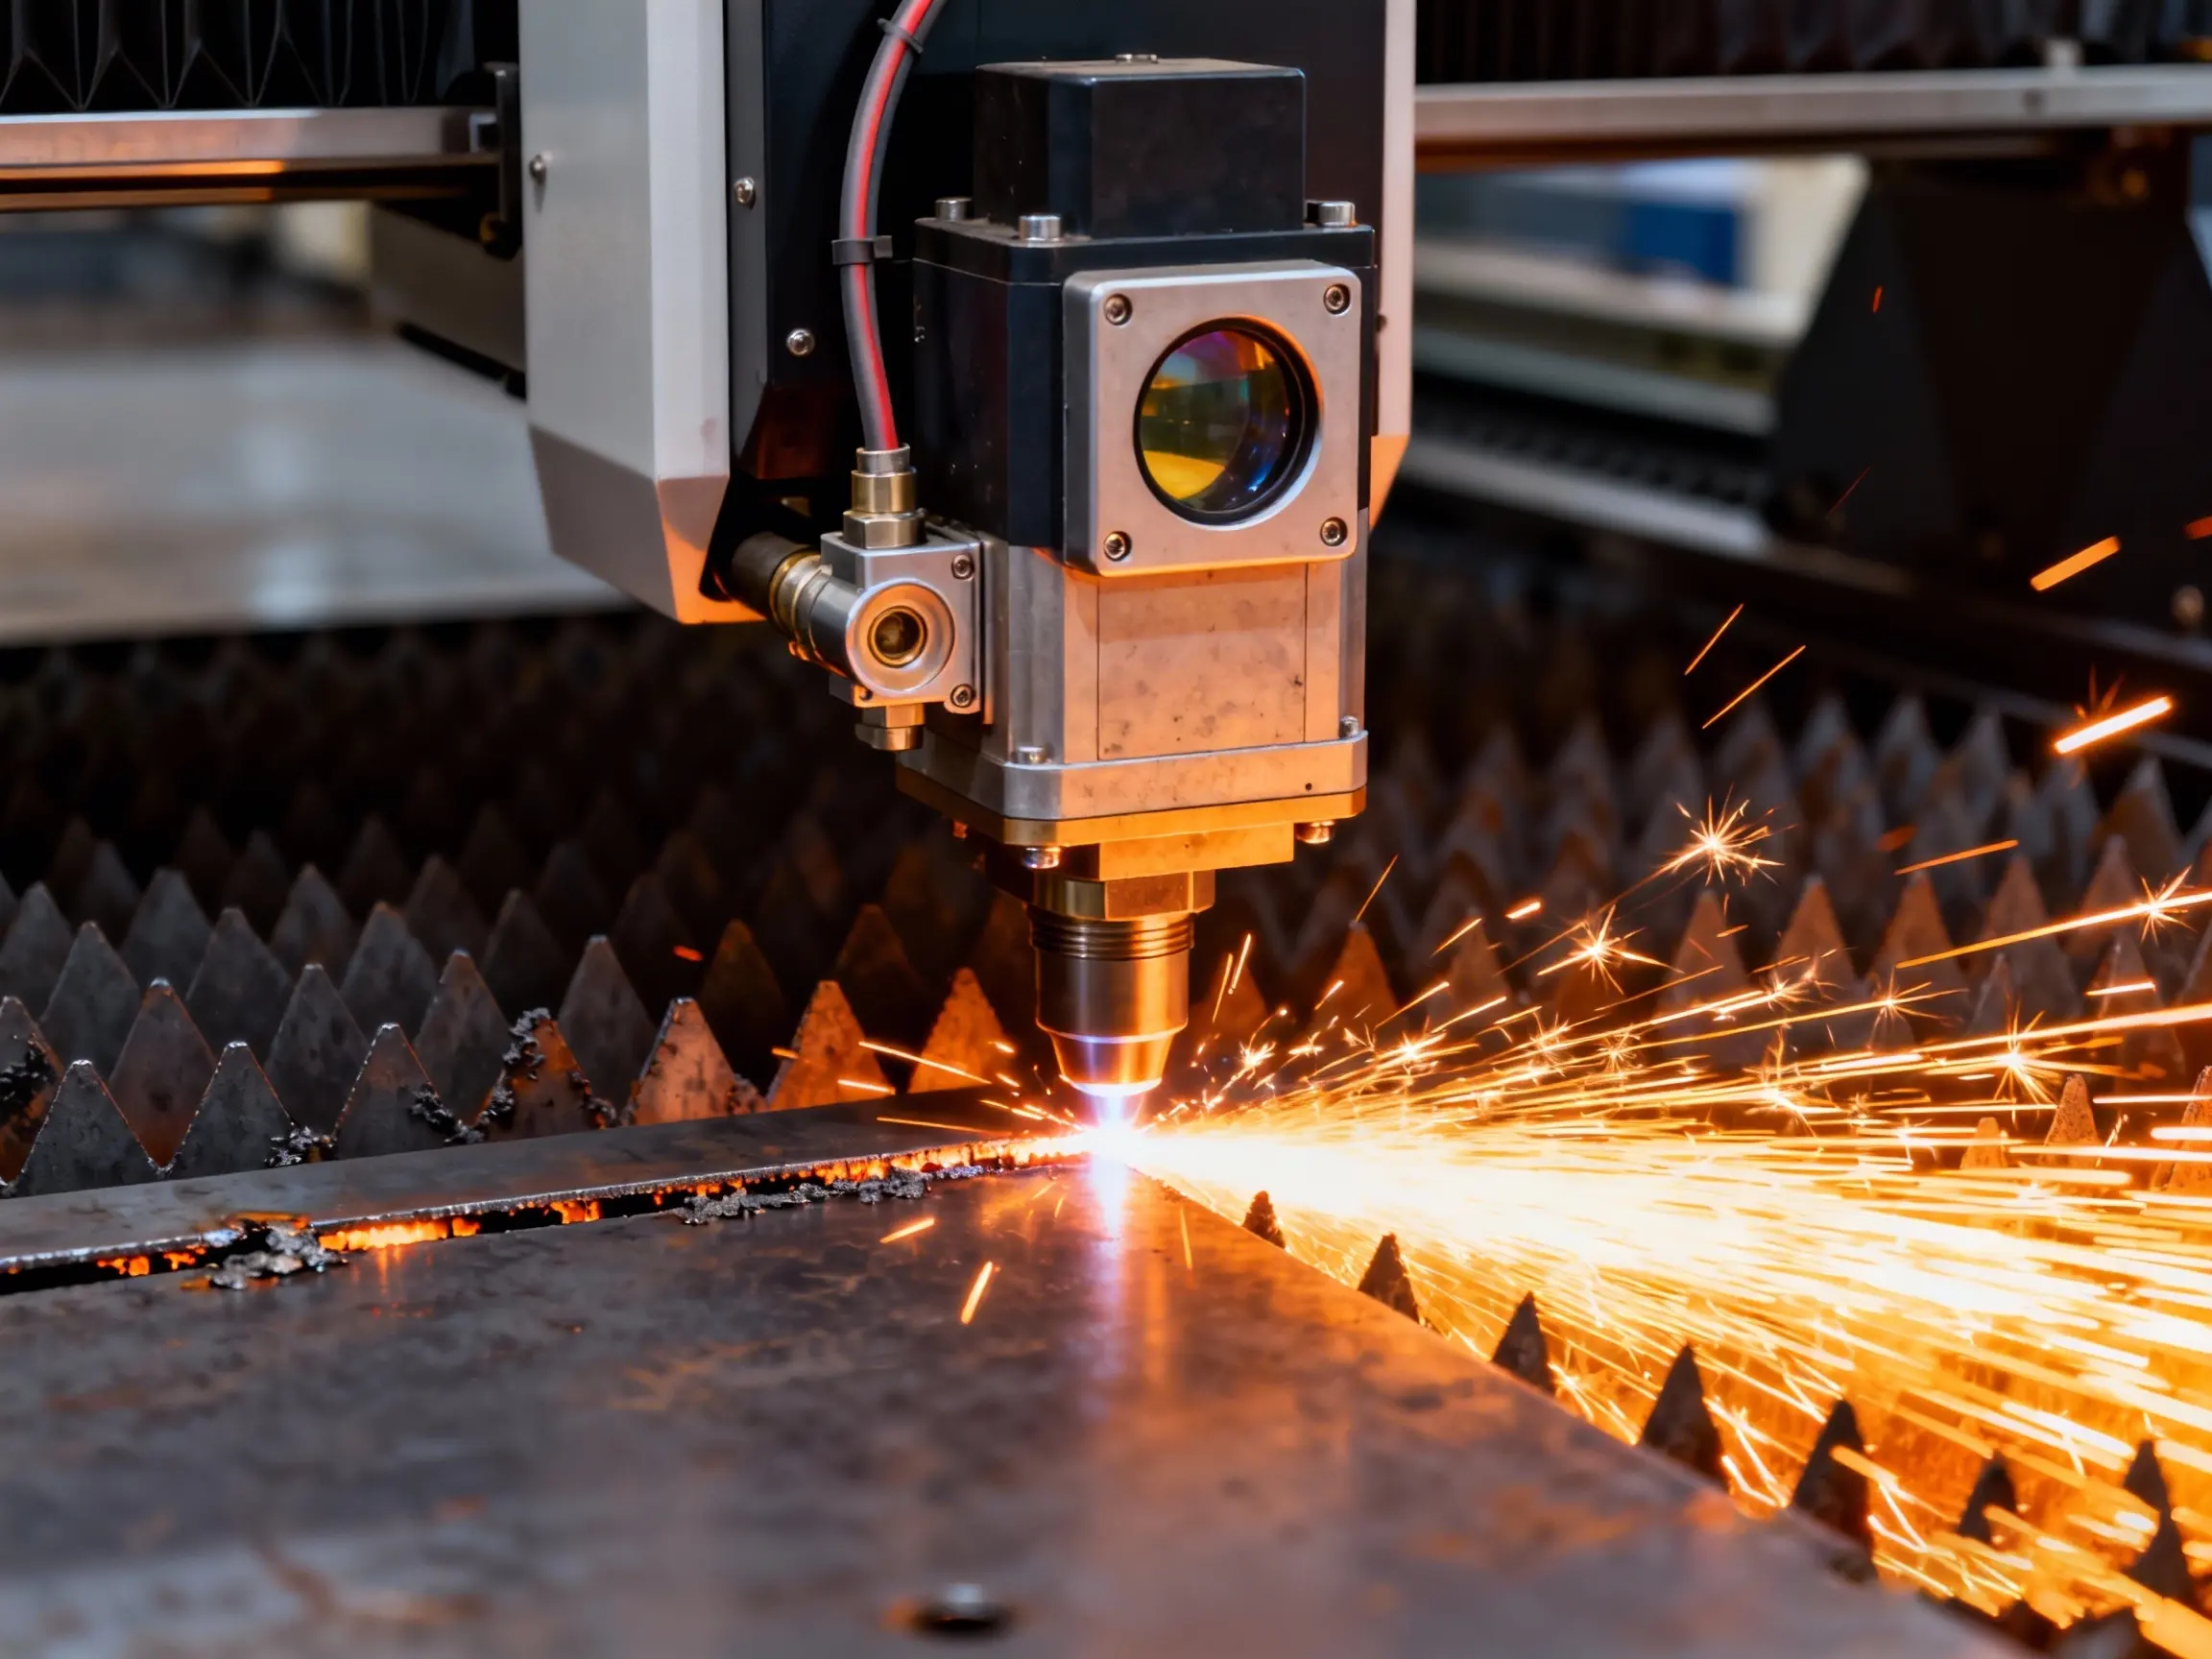
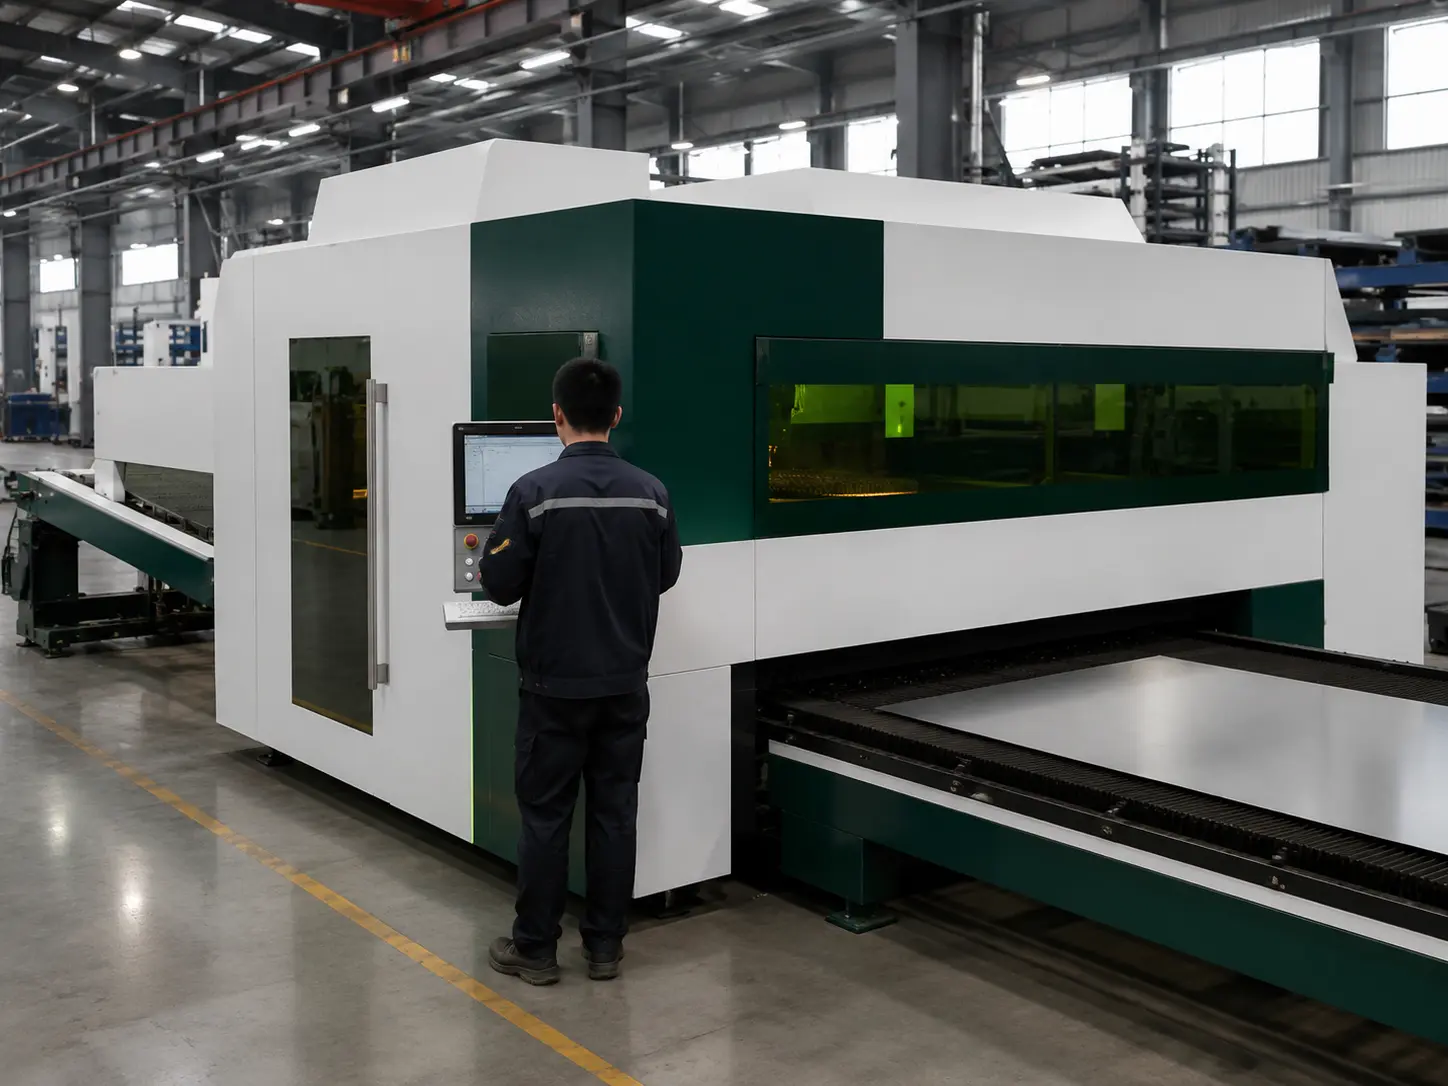
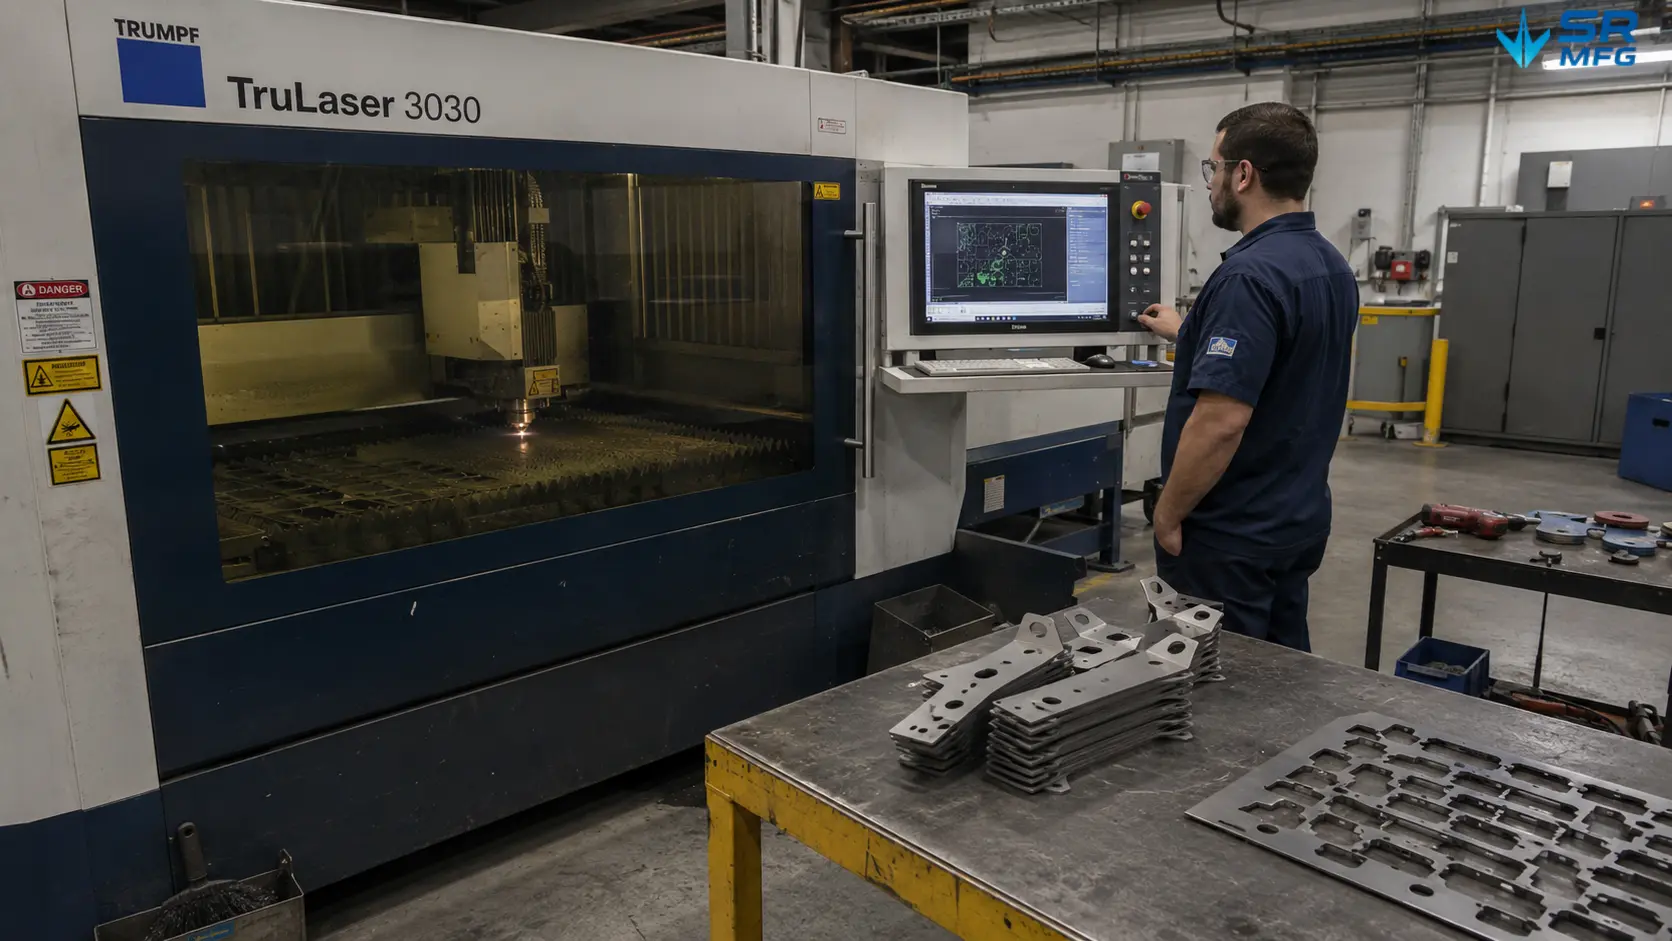
Faserlaserschneidmaschine beim Schneiden von Stahlhalterteilen durch das Schutzsichtfenster, mit einem Bediener, der das Schneidprogramm auf dem HMI-Bedienpanel überwacht
Fähigkeiten

Präzisions-Laserzuschnitt bei SR MFG

SR MFG bietet Präzisionslaserzuschnitt für kundenspezifische Blechbauteile, Gehäuse, Paneele, Halterungen und Rahmen.

Mit kontrollierten Schnittparametern und automatisierter Produktionsausrüstung unterstützen wir sowohl Prototypen- als auch Serienfertigung mit sauberen Kanten und stabiler Wiederholbarkeit.

Saubere Kantenqualität

Reduzierung von Graten, Verformung und Nachbearbeitungsaufwand.

Komplexes Profilschneiden

Schlitze, Bohrungen, Konturen und individuelle Blechprofile schneiden.

Laserschneiden reflektierender Metalle

Unterstützung von Aluminium, Kupfer, Messing und anderen reflektierenden Metallen.

Materialauslastungsoptimierung

Verbesserung der Verschachtelungseffizienz und Reduzierung von Blechabfall.

Vertrauensvoller OEM-Partner

Fortschrittliche Laser-Schneidanlagen, strenge Prozesskontrolle und ISO-zertifiziertes Qualitätsmanagement gewährleisten gleichbleibende Leistung und langfristige Zuverlässigkeit für jedes Projekt.

SR MFG Laser-Schneidemaschinentypen

CO₂-Laser-Schneidemaschinen

CO₂-Laser-Schneidemaschinen

Obwohl der Großteil der Blechindustrie auf Faserlaser-Schneiden umgestiegen ist, spielen CO₂-Systeme in bestimmten Fällen nach wie vor eine Schlüsselrolle – beispielsweise bei Teilen mit großen Dickenunterschieden, nichtmetallischen Sandwichstrukturen oder Prototypen aus Mischmaterialien. Unsere CO₂-Laser-Schneidsysteme werden für die Blechbearbeitung eingesetzt, wo stabile Schnittqualität und gleichbleibende Kantenleistung gefordert sind – und liefern dabei sanfte Kantenübergänge und feine Details, ohne dass Sie Ihr Design an spezielle Materialeigenschaften anpassen müssen.
Faserlaser-Schneidemaschinen

Faserlaser-Schneidemaschinen

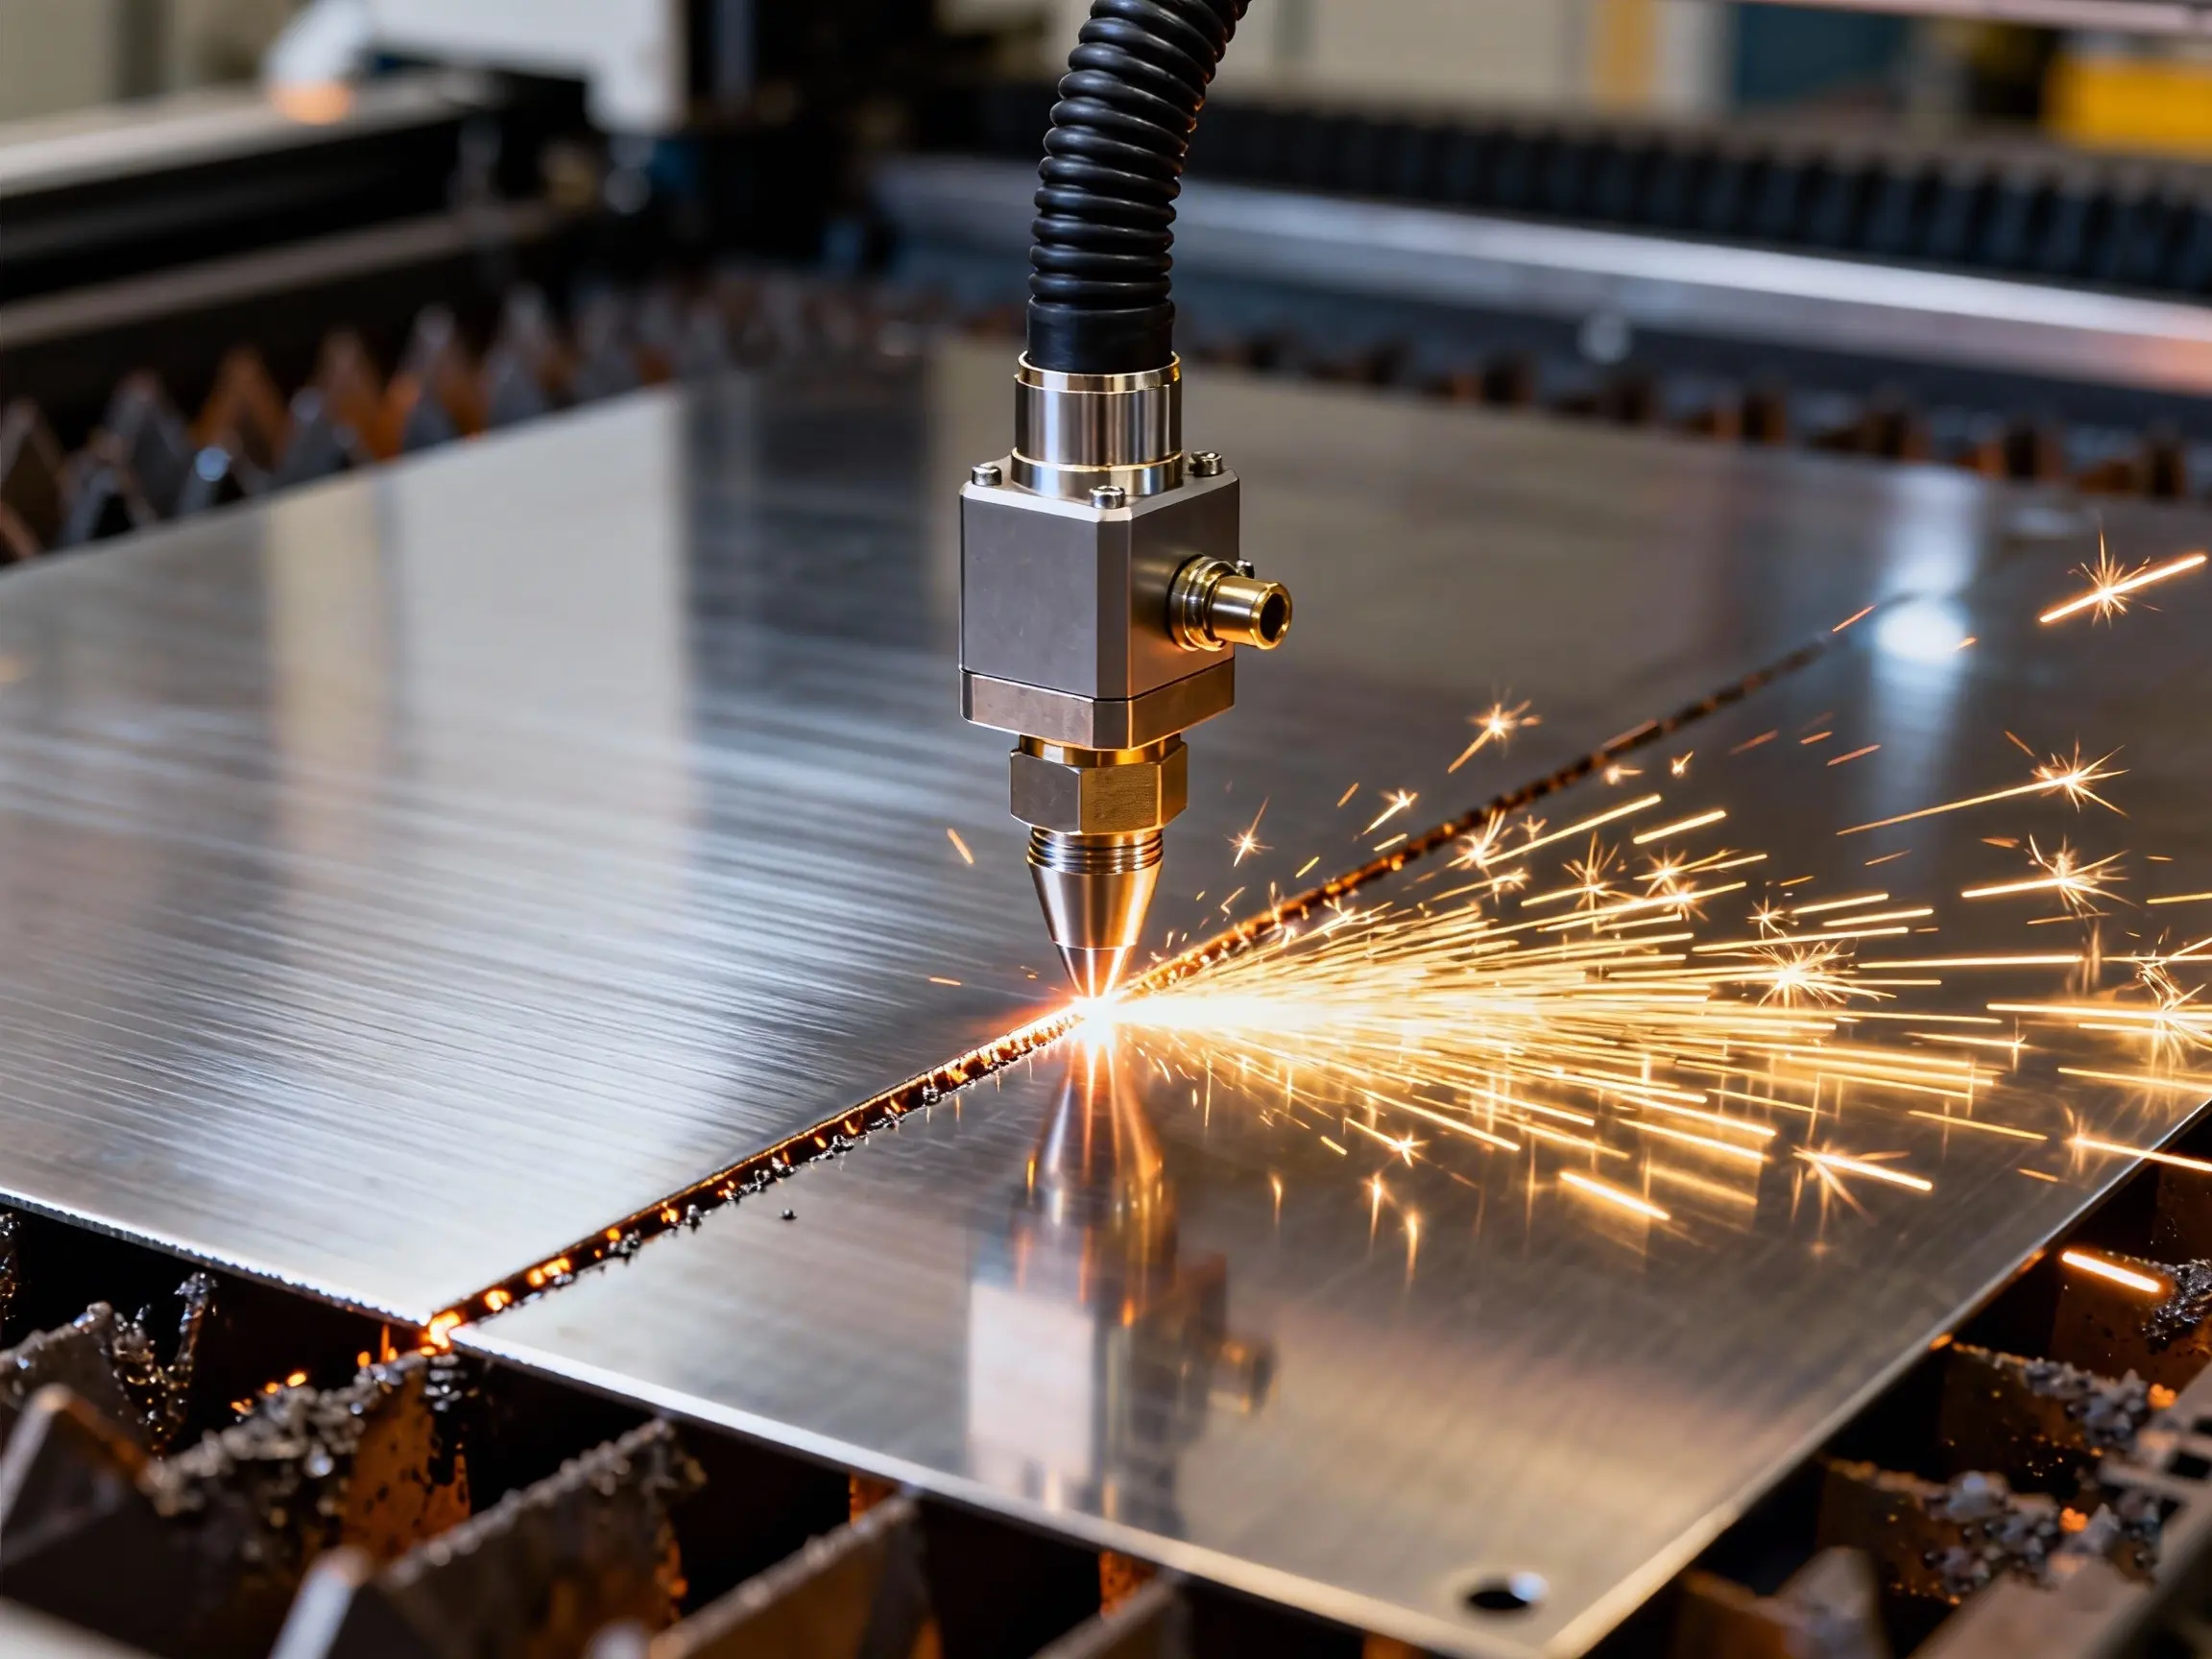
Faserlaserschneidanlagen bei SR MFG liefern effizientes, Hochgeschwindigkeits-Laserschneiden für sowohl Serien- als auch individuelle Metallteile, einschließlich reflektierender Materialien. Mit 3–5 kW Leistung sowie automatisiertem Be- und Entladen sowie Regallagerung halten unsere Linien stabile Geschwindigkeit, wiederholbare Genauigkeit und gleichbleibende Strahlqualität – selbst im unbeaufsichtigten oder personalreduzierten Betrieb, wo echte Produktivität aus Stabilität und nicht allein aus Leistung entsteht.

Unsere Laser-Schneidanlagen

SR MFG verwendet mehrere Laser-Schneidsysteme, um verschiedene Blechmaterialien, Dicken, Teilegrößen und Produktionsmengen zu unterstützen.
Unsere wichtigsten Laserschneidsysteme
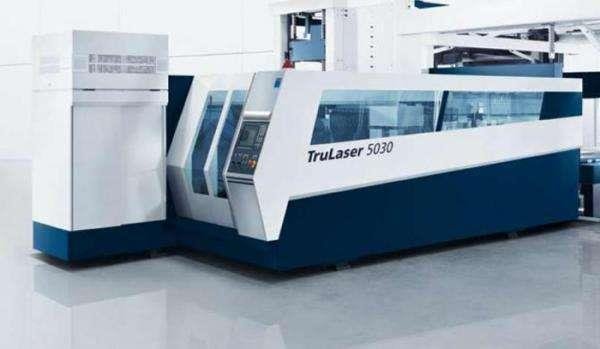
Trumpf TruLaser 5030

Hochleistungs-Präzisionsschneidsystem für großformatige Blechteile und Dickblechanwendungen.

  • Großformatiges Schneiden
  • Hohe Leistungsstabilität
  • Unterstützung von Strukturteilen

Trumpf TruLaser 4030

Vielseitiges CO₂-Laser-Schneidsystem für gleichbleibende Kantenqualität bei verschiedenen Materialien und Dicken.

  • CO₂-Lasertechnologie
  • Gleichbleibende Kantenqualität
  • Unterstützung von Mischmaterialien
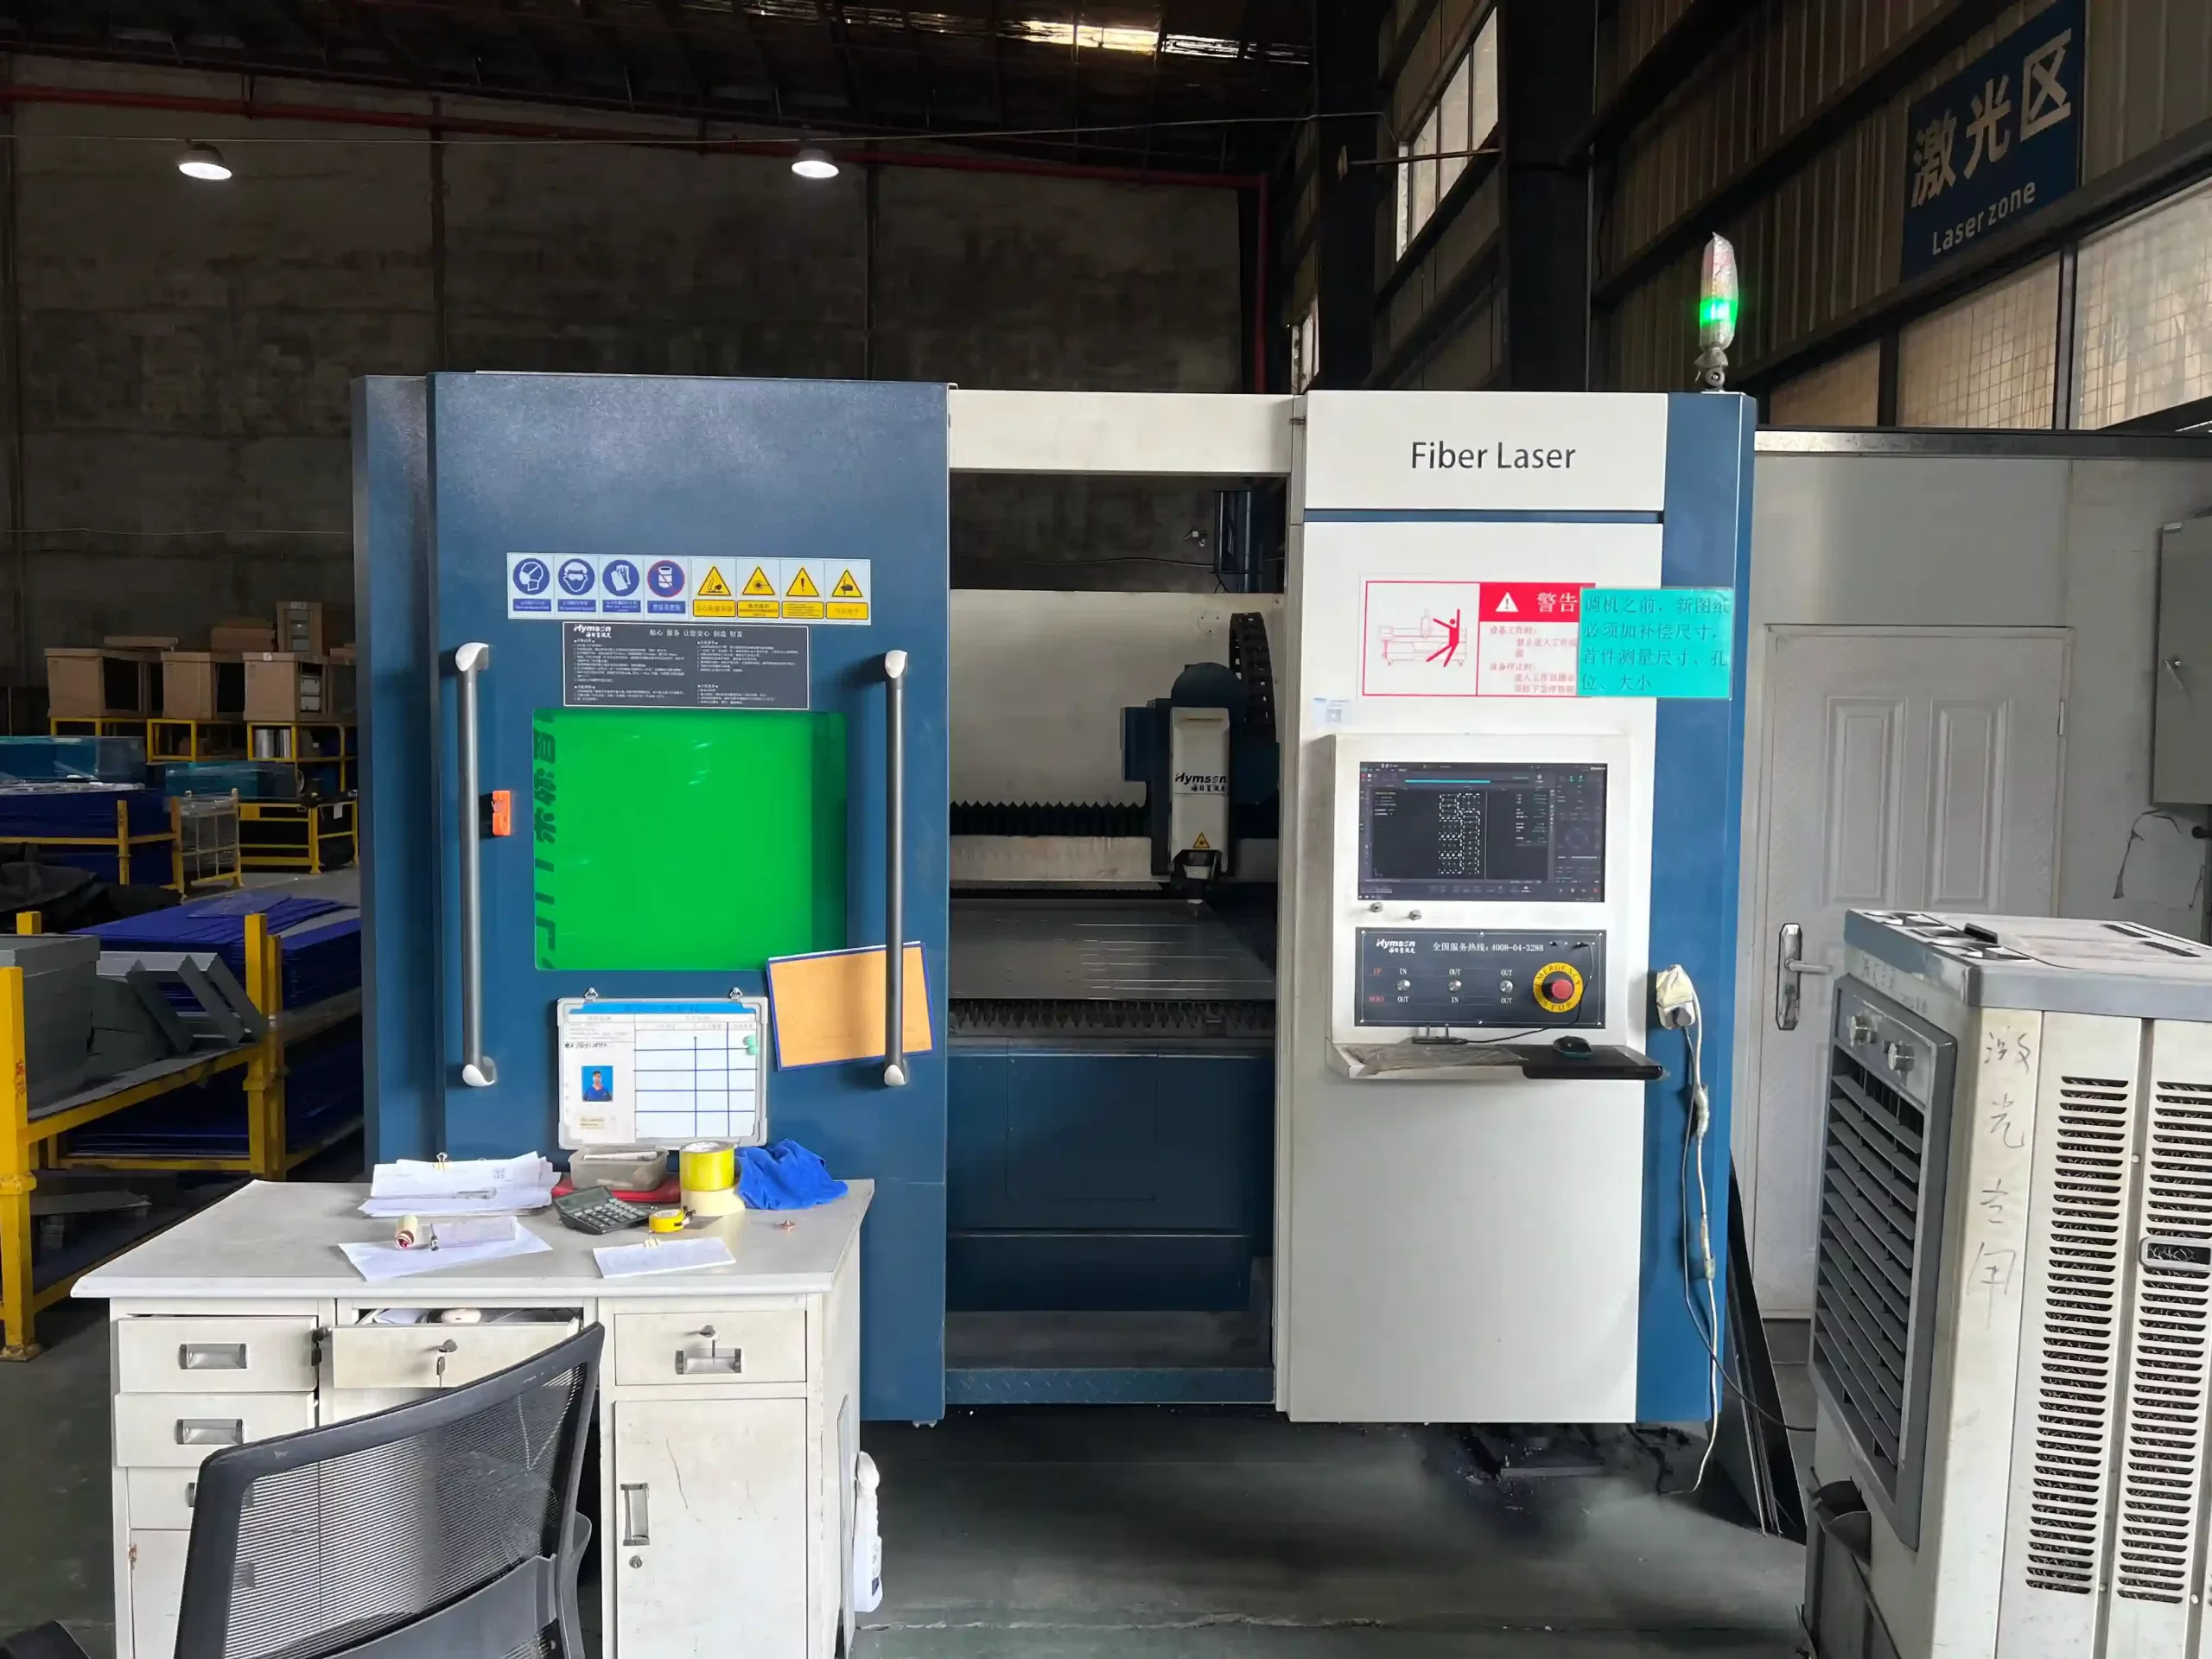
Hymson HF3015B

Hymson HF3015B

Zuverlässiges Faserlaser-Schneidsystem, optimiert für Dünnblechbearbeitung, Serienproduktion und schnelle Lieferung.

  • Dünnblechschneiden
  • Kosteneffizienter Betrieb
  • Schnelle Serienabwicklung
  • Die Maschinenauswahl hängt von Material, Dicke, Toleranz, Geometrie und Auftragsvolumen ab.

▤

Detaillierte Gerätespezifikationen

Laserleistung, Arbeitstischgröße, Schnittdicke, Genauigkeit und Beladeunterstützung.

⌄
Gerätemodell Lasertyp / Leistung Arbeitstisch Max. Schnittdicke Schnittgenauigkeit Wiederholbarkeit Automatisches Beladen
Trumpf TruLaser 5030 Faserlaser / 5 kW 3000 × 1500 mm 25 mm Kohlenstoffstahl / 20 mm Edelstahl ±0,03 mm ±0,02 mm Unterstützt
Trumpf TruLaser 4030 CO₂-Laser / 4 kW 3000 × 1500 mm 20 mm Kohlenstoffstahl ±0,03 mm ±0,02 mm Unterstützt
Hymson HF3015B Faserlaser / 3 kW 3000 × 1500 mm 20 mm Kohlenstoffstahl ±0,03 mm ±0,02 mm Unterstützt
▥

Produktionskapazitäts-Benchmark

Interne Kapazitätsreferenz basierend auf kontinuierlichen Produktionsbedingungen.

⌄
Referenzbedingung: 6 mm Kohlenstoffstahl · Kontinuierlicher 24-Stunden-Betrieb, 3-Schicht-Betrieb.
Gerätemodell Schneidgeschwindigkeit Auslastungsrate Tagesleistung
(Theoretische Schneidlänge)
Typische Teilemenge
(pro Tag, basierend auf 1m × 1m Blechteilen)
TruLaser 5030 30 m/min 85% 36.720 m ~3.600 Teile
TruLaser 4030 15 m/min 85% 18.360 m ~1.800 Teile
HF3015B 25 m/min 85% 30.600 m ~3.000 Teile
Tägliche Gesamtkapazität: über 9.000 Dünnblechteile/Tag. Die tatsächliche Ausbringung hängt von Teilekomplexität, Materialstärke, Verschachtelungseffizienz, Materialwechsel sowie Maschinenaufwärmung oder Wartung ab.

Genauigkeit, Toleranz & Wiederholbarkeit

SR MFG legt Wert auf stabile, konstante Qualität in der Massenproduktion. Unser Laserschneidprozess gewährleistet
enge Toleranzen, glatte Kanten und ausgezeichnete Wiederholgenauigkeit vom Prototyp bis zur Großserienfertigung.

±0,10 mm

Massenproduktionstoleranz
Konstante Toleranz für die meisten Blechteile.

±0,03 mm

PositioniergenauigkeitHohe Positionierpräzision sorgt für eine ausgezeichnete Maßhaltigkeit.

▦

Standardtoleranzen für lasergeschnittenes Metall

Referenztoleranzbereiche nach Maschinentyp, Dicke, Genauigkeit, Rauheit und Toleranzklasse anzeigen.

⌄
Maschinenmodell Materialstärke Lineare Maßtoleranz Winkeltoleranz
(pro 100 mm)
Lochpositionstoleranz
(Lochdurchmesser ≤ 50 mm)
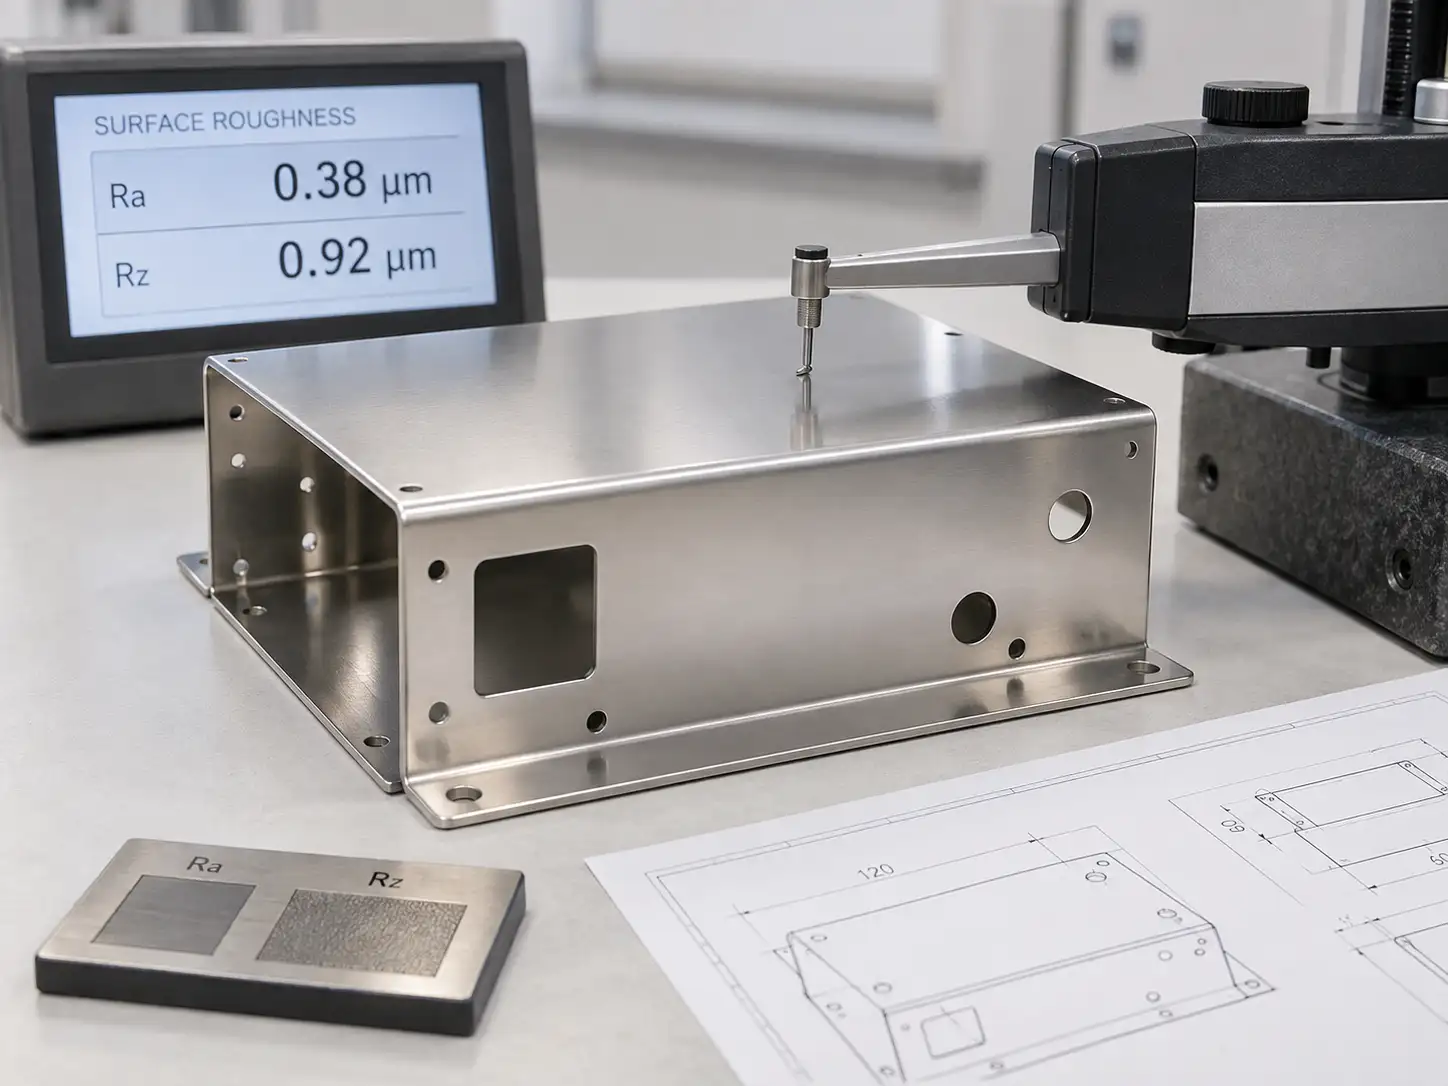
Oberflächenrauheit Ra
(µm)
Toleranzklasse
TRUMPF 5030
(Faserlaser)
≤ 3 mm ±0.05 mm ±0,1° ±0.05 mm 1.6–3.2 IT8
3–6 mm ±0,10 mm ±0,1° ±0,10 mm 1.6–3.2 IT9
6–12 mm ±0,15 mm ±0,1° ±0,10 mm 3.2–6.3 IT9
12–20 mm ±0,20 mm ±0,2° ±0,15 mm 3.2–6.3 IT10
> 20 mm ±0,30 mm ±0,2° ±0,15 mm 6.3–12.5 IT10
TRUMPF 4030
(CO₂-Laser)
≤ 3 mm ±0,08 mm ±0,1° ±0,08 mm 3.2–6.3 IT8
3–6 mm ±0,15 mm ±0,1° ±0,12 mm 3.2–6.3 IT9
6–12 mm ±0,20 mm ±0,2° ±0,15 mm 6.3–12.5 IT9
12–20 mm ±0,25 mm ±0,2° ±0,20 mm 6.3–12.5 IT10
> 20 mm ±0,35 mm ±0,3° ±0,20 mm 12.5–25 IT10
Hymson HF3015B
(Faserlaser)
≤ 3 mm ±0,06 mm ±0,1° ±0,06 mm 1.6–3.2 IT8
3–6 mm ±0,12 mm ±0,1° ±0,10 mm 1.6–3.2 IT9
6–12 mm ±0,18 mm ±0,2° ±0,12 mm 3.2–6.3 IT9
Hinweis: Für konventionelle Dünnblechbauteile aus Stahl und Aluminium kann SR MFG in der Regel eine Serientoleranz von etwa ±0,1 mm einhalten. Die endgültigen Toleranzen hängen von Werkstoff, Blechdicke, Bauteilgeometrie, Konturkomplexität und Prüfanforderungen ab.
◎

Kleine Bohrungen & komplexe Konturen

⌄

Für kleine Bohrungen, scharfe Ecken, enge Schlitze und komplexe Konturen passt SR MFG die Einstechstrategie, den Strahlmodus und die Schneidbahn an, um eine stabile Kantenqualität und Maßgenauigkeit zu gewährleisten.

  • Optimierte initiale Einstechstrategie
  • Strahlmodusanpassung für feine Merkmale
  • Stufenweises Schneiden für komplexe Konturen
  • Mikrostege bei Bedarf für Stabilität
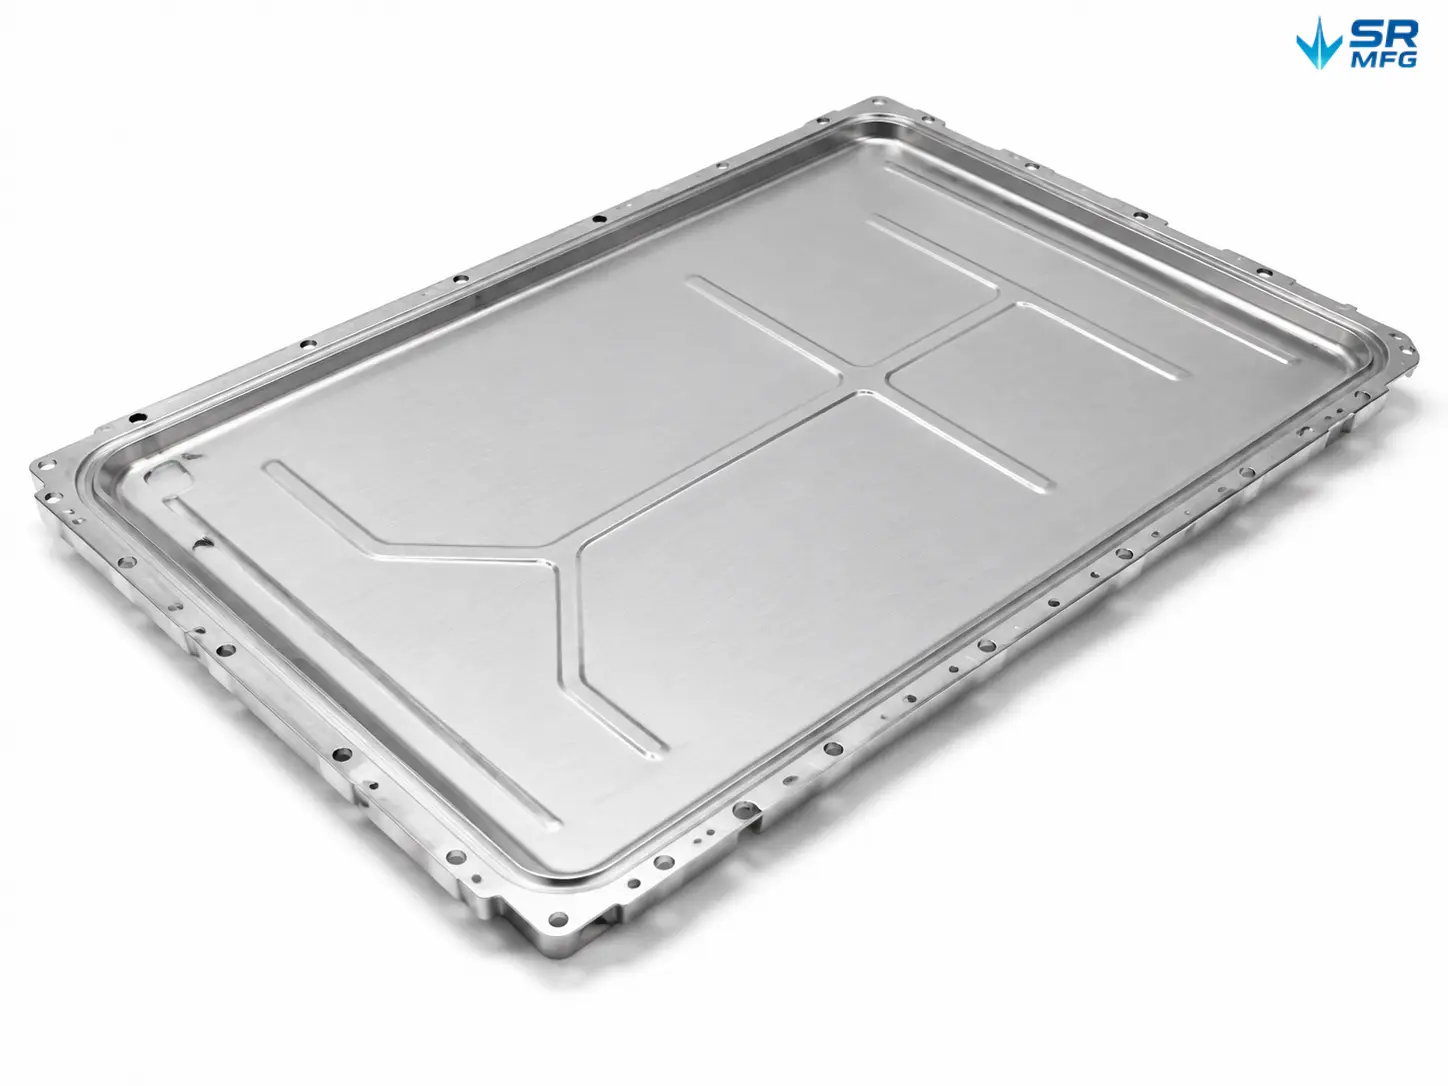
Ergebnis: Komplexe Bauteile wie Elektronikgehäuse, Halterungen und Batteriewannen bleiben von Prototypenmustern bis hin zu Wiederholungsserien stabil.
≋

Wärmeeinflusszone & Kantenqualitätskontrolle

⌄

Die Kantenqualität beeinflusst nachfolgendes Biegen, Schweißen, die Haftung von Beschichtungen und die Montage. SR MFG kontrolliert den Wärmeeintrag, den Hilfsgasdruck und die Schneidbahnen, um Grat, Überhitzung und Verformung zu reduzieren.

  • Optimierung der Schneidbahn bei geringem Wärmeeintrag
  • Steuerung des Hilfsgasdrucks
  • Segmentierte Schneidpfade zur Vermeidung lokaler Überhitzung
  • Überprüfung des Kantenzustands vor dem Biegen oder der Nachbearbeitung
Ergebnis: Die Bauteile befinden sich näher an einem “bereit für den nächsten Prozess”-Zustand, wodurch aufwändige Nacharbeit reduziert und die gesamte Laserschneidqualität verbessert wird.
↻

Wiederholbarkeit & Chargenkonsistenz

⌄

Bei der Serienfertigung besteht die zentrale Herausforderung nicht nur darin, ein einzelnes präzises Teil zu fertigen, sondern die Maße über verschiedene Schichten, Maschinen und Wiederholungsaufträge hinweg konsistent zu halten.

  • Standardisierte Schneidparameter
  • Einheitliche Blechspannmethode
  • Einheitliche Einstellungen für den Werkzeugbahnversatz
  • Überwachung von Düsen- und Kopfverschleiß über Chargen hinweg
Ergebnis: Zentralisierte Prozessparameter tragen zur Aufrechterhaltung der Maßkonsistenz von der Prototypenvalidierung bis zur Großserienfertigung bei.
  • Für Sonderanforderungen oder engere Toleranzen kontaktieren Sie unser Engineering-Team. Wir prüfen die Machbarkeit und bieten die beste Lösung.

Vom Prototyp zur Serienfertigung

SR MFG unterstützt lasergeschnittene Blechprojekte von Schnellmustern bis zur Wiederholungsserienfertigung.
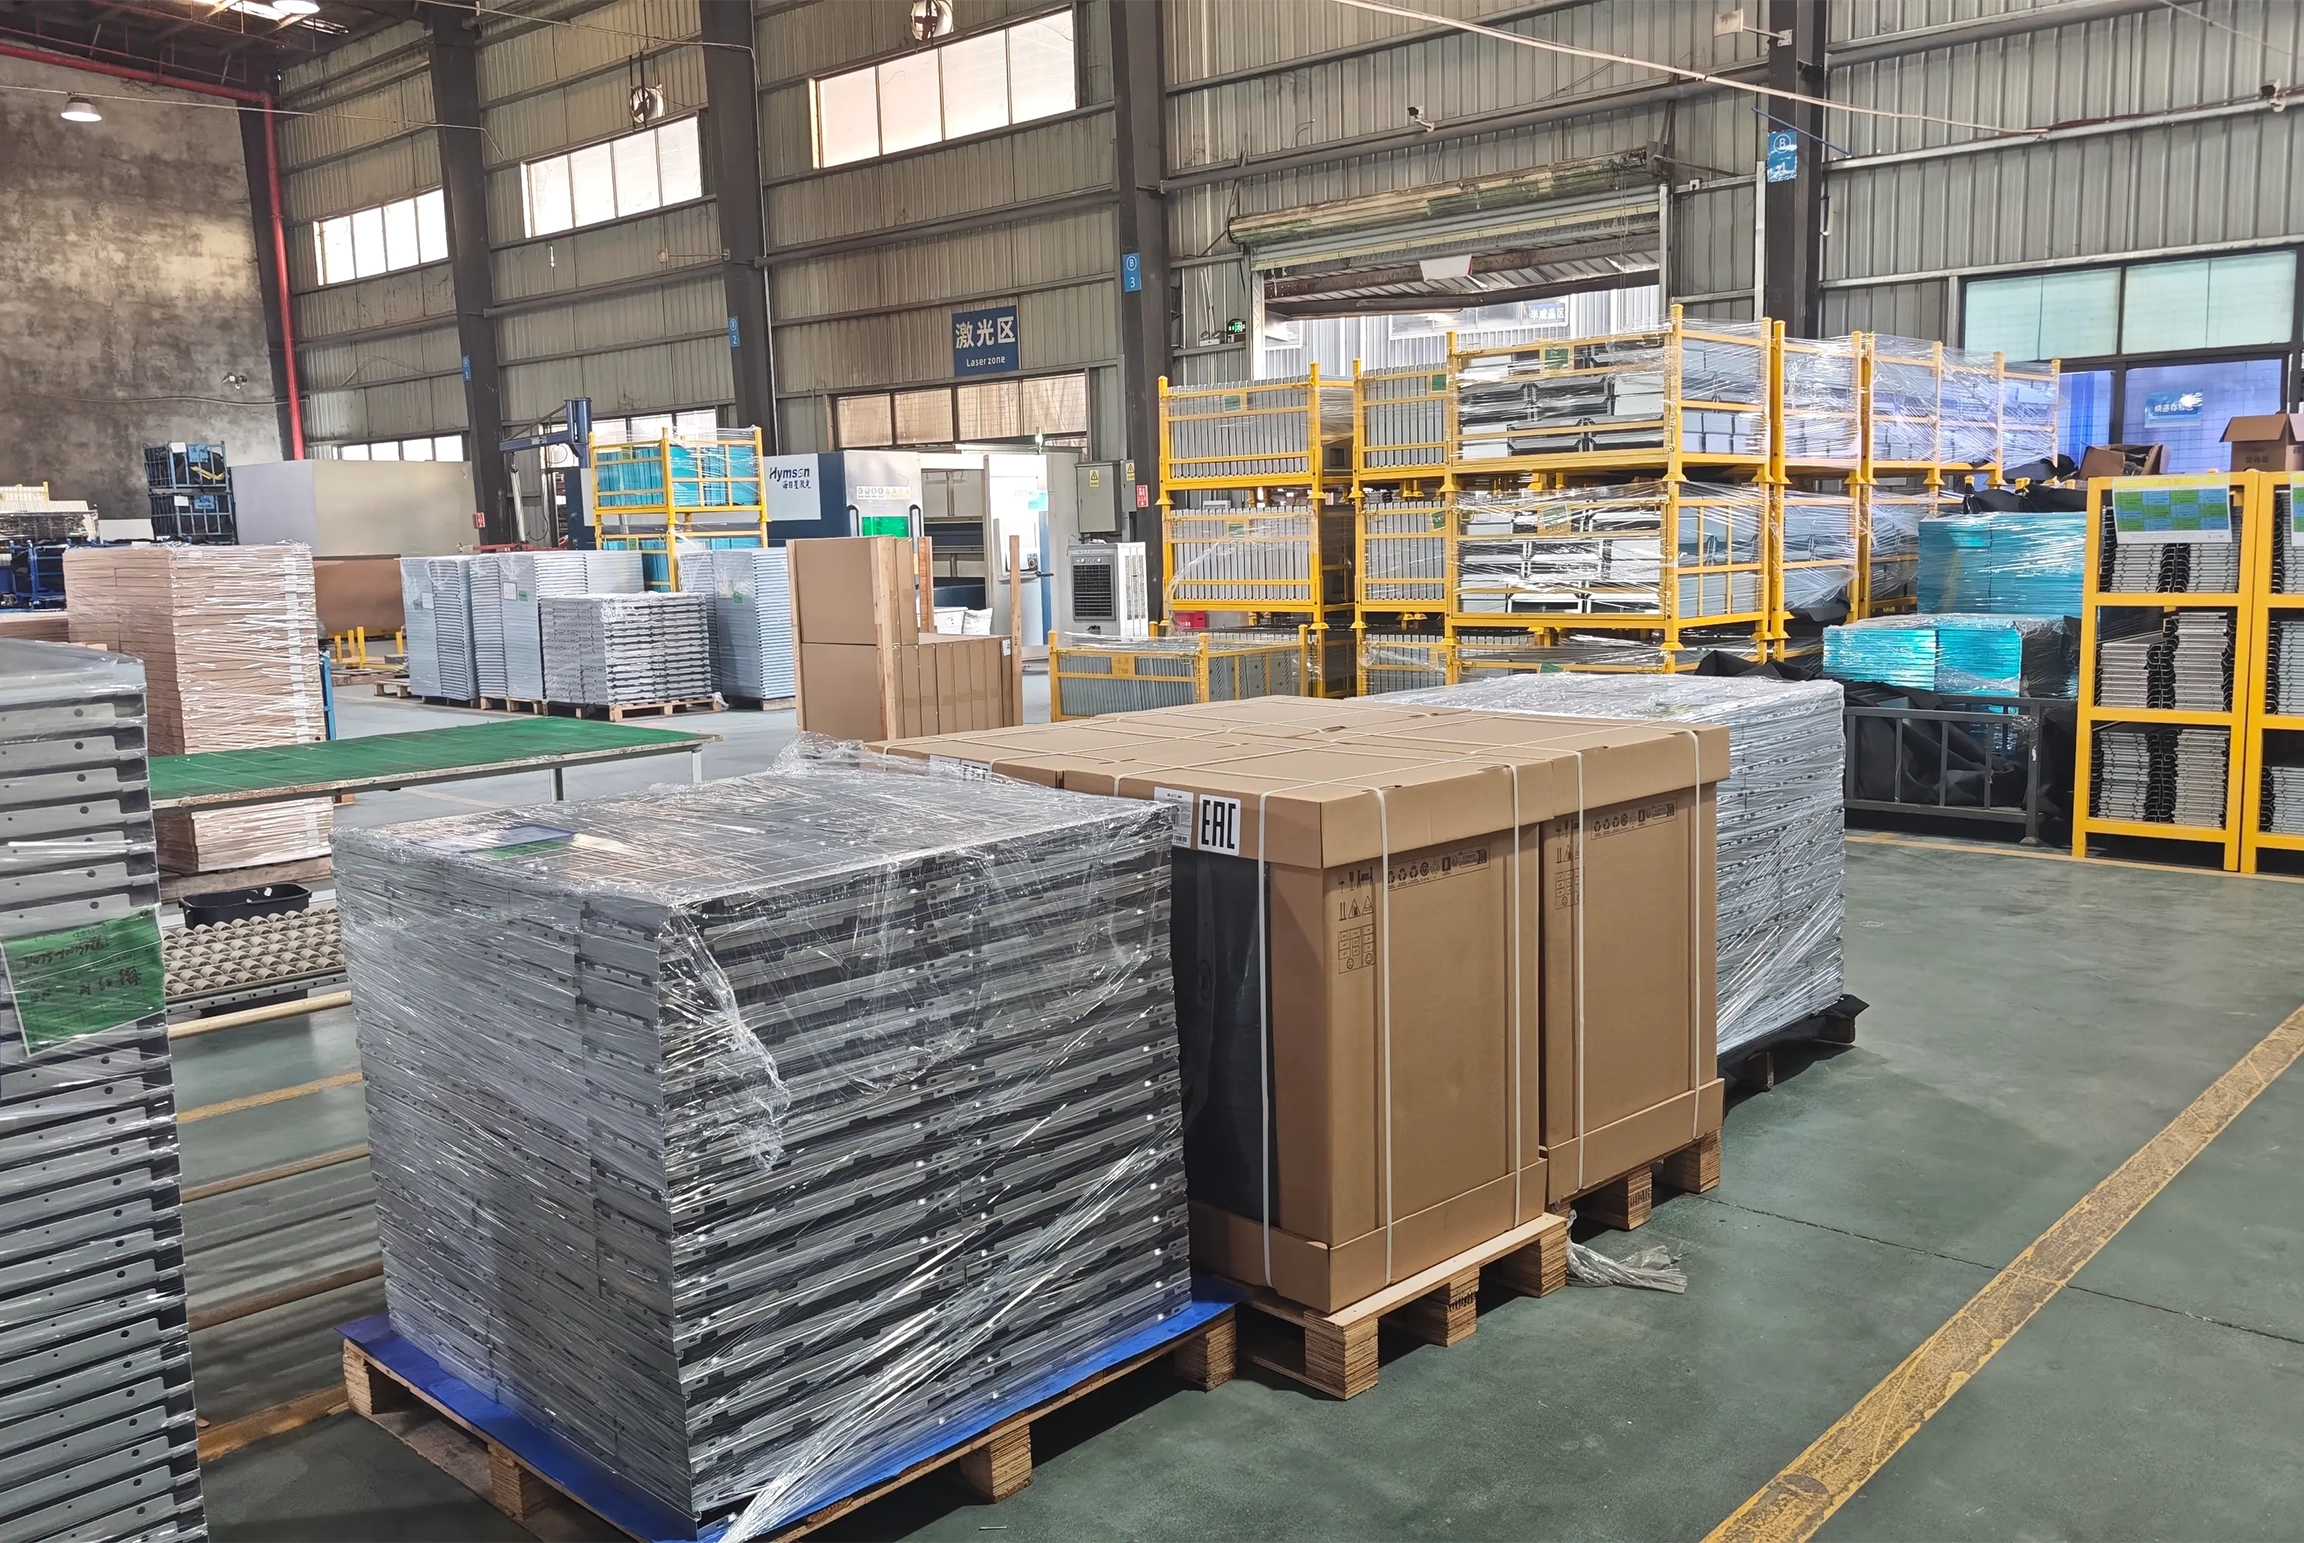
Prototypen-Schnellmuster-Vorlaufzeit

Prototypenmuster

Schnelle Muster für Passgenauigkeit, Funktion und Designvalidierung.

  • 3-7 Tage Musterlieferzeit

  • DFM-Prüfung und Programmierung

  • Mustervalidierung und schnelles Feedback

Serienproduktionskapazität

Kleine & mittlere Serien

Flexible Serienfertigung für validierte Blechbauteile.

  • Typischer Bereich 100-5.000 Stück

  • Standardprozessparameter

  • Kontrollierte Prüfung und schnelle Umrüstung

SR MFG's Produktionsvolumenbereich für lasergeschnittene Teile 1 Stück →100.000+ Stück

Massenproduktion

Reproduzierbare Fertigung mit kontrollierter Qualität und Lieferung.

  • Kapazität von 5.000–100.000+ Stück

  • Maschinenkapazität

  • Chargenrückverfolgbarkeit und Prozesskontrolle

Gängige Laserschneidmaterialien & Werkstoffgüten

SR MFG unterstützt stabile, serienreife Laserschneidprozesse für gängige Blechwerkstoffe. Wenn Sie nicht sicher sind, welche Güte geeignet ist, empfiehlt unser Team den richtigen Werkstoff anhand von Dicke, Eigenschaften und Anforderungen der Anwendung.

Kohlenstoffstahl und niedriglegierter Stahl

Chargenschnittdicke: 3–20 mm

Maximale Schneiddicke: 22 mm
Schutzgas: Sauerstoff
Typische Anwendungen: Baustatische Teile, Maschinensockel

Q235/B Leitfaden für Kohlenstoffstahl ansehen →

Chargenschnittdicke: 3–18 mm

Maximale Schneiddicke: 20 mm
Schutzgas: Sauerstoff
Typische Anwendungen: Brückenhalterungen, Maschinenbauteile für Fabriken

Leitfaden für Warmbandstahl ansehen →

Chargenschnittdicke: 2–15 mm

Maximale Schneiddicke: 18 mm
Schutzgas: Sauerstoff
Typische Anwendungen: Antriebswellen, Zahnrohlinge

Chargenschnittdicke: 0,5–12 mm

Maximale Schneiddicke: 15 mm
Schutzgas: Sauerstoff
Typische Anwendungen: Präzisionsgehäuse für Elektronik, Automobilteile

SPCC kaltgewalzter Stahl-Leitfaden ansehen →

Stapelschneiddicke: 0.5–10 mm

Maximale Schneiddicke: 12 mm
Schutzgas: Luft
Typische Anwendungen: Präzisionsgehäuse für Elektronik, Schaltschränke, Gehäuse für Haushaltsgeräte

SGCC verzinkter Stahl-Leitfaden ansehen →

Edelstahl

Schnittdicke bei Chargenschnitt: 1–15 mm

Maximale Schnittdicke: 18 mm
Hilfsgas: Stickstoff
Typische Anwendungen: Medizintechnik, Lebensmittelmaschinen

304 Edelstahl-Leitfaden ansehen →


Chargenschnittdicke: 1–12 mm

Maximale Schnittdicke: 15 mm
Hilfsgas: Stickstoff
Typische Anwendungen: Schiffbau, chemische Behälter

316L Edelstahl-Leitfaden ansehen →

Schnittdicke bei Chargenschnitt: 1–18 mm

Maximale Schnittdicke: 20 mm
Hilfsgas: Luft
Typische Anwendungen: Dekorative Teile, Haushaltsgeräte-Frontplatten

430 Edelstahl-Leitfaden ansehen →

Chargenschnittdicke: 1–10 mm

Maximale Schnittdicke: 12 mm
Hilfsgas: Stickstoff
Typische Anwendungen: Klingen, Ventilkerne

Aluminium und Aluminiumlegierungen

Schnittdicke bei Chargenschnitt: 1–8 mm

Maximale Schnittdicke: 10 mm
Hilfsgas: Stickstoff
Typische Anwendungen: Kraftstofftanks, Schiffszubehör

5052-H32 Aluminium-Leitfaden ansehen →

Schnittdicke bei Chargenschnitt: 1–6 mm

Maximale Schnittdicke: 8 mm
Hilfsgas: Stickstoff
Typische Anwendungen: Mechanische Rahmen, elektronische Wärmeableitungsteile

6061-T6 Aluminium-Leitfaden ansehen →

Schnittdicke bei Chargenschnitt: 0.5–5 mm

Maximale Schnittdicke: 6 mm
Hilfsgas: Stickstoff
Typische Anwendungen: Sichtteile, elektrische Bauteile, leitfähige Teile

1060 Reinaluminium-Leitfaden ansehen →

Schnittdicke bei Chargenschnitt: 1–4 mm

Maximale Schnittdicke: 5 mm
Hilfsgas: Stickstoff
Typische Anwendungen: Luft- und Raumfahrt-Strukturteile, Drohnen-Strukturkomponenten, hochfeste Halterungen

7075-T6 Aluminium-Leitfaden ansehen →

Weitere Sondermaterialien

Schnittdicke bei Chargenschnitt: 1–5 mm

Maximale Schnittdicke: 6 mm
Hilfsgas: Stickstoff
Typische Anwendungen: Elektrische Steckverbinder, Badbeschläge

H62 Messing-Leitfaden ansehen →

Schnittdicke bei Chargenschnitt: 1–4 mm

Maximale Schnittdicke: 5 mm
Hilfsgas: Stickstoff
Typische Anwendungen: Sammelschienen, Kühlkörper

T2 Kupfer-Leitfaden ansehen →

Schnittdicke bei Chargenschnitt: 1–8 mm

Maximale Schneiddicke: 10 mm
Hilfsgas: Argon
Typische Anwendungen: Strukturbauteile, Verbinder, Rahmen, tragende Flugzeugbauteile, medizinische Implantate

TC4 Titanlegierung-Leitfaden ansehen →

  • Hinweise zur Materialverträglichkeit

Um gleichbleibende Schnittqualität und stabile Serienproduktion zu gewährleisten, verwenden wir einen einfachen Kompatibilitätsleitfaden basierend auf getesteten Dickenbereichen für jedes Material auf unseren 3–5 kW Faser- und CO₂-Lasersystemen.

  • Für beste Ergebnisse halten Sie Designs innerhalb des empfohlenen Serienproduktions-Dickenbereichs ein; die Leistung kann sich nahe der maximalen Dickengrenze verringern.
  • Wenn Ihre Teile kleine Bohrungen, scharfe Ecken, lange schmale Schlitze oder andere anspruchsvolle Merkmale enthalten, teilen Sie uns dies bitte im Voraus mit.
  • Verschiedene Materialien und jegliche Nachbearbeitung (Biegen, Schweißen, Lackieren usw.) erfordern spezifische Prozessfenster—teilen Sie vollständige Zeichnungen, damit wir eine DFM-Prüfung durchführen und den richtigen Workflow einrichten können.

Wie wir die Laserschneiden kontrollieren

Bei SR MFG ist “Genauigkeit” ein vollständiges System aus Parametern, Maßnahmen und Inspektionen—nicht nur ein gut aussehendes Teil in einem einzelnen Durchlauf. Unser Ziel ist es, die Schnittqualität über verschiedene Zeiten und Chargen hinweg stabil zu halten.

Prozessparameter-Kontrolle

Laserleistung, Schnittgeschwindigkeit, Fokusposition und Einstechparameter werden automatisch basierend auf Materialtyp und -dicke angepasst.

  • Materialspezifisches und dickenabhängiges Prozessfenster

  • Echtzeitüberwachung und automatische Kompensation

  • Stabile Schnittqualität über verschiedene Chargen hinweg

Schneidgasauswahl

Geeignetes Schneidgas (N2 / O2 / Luft) wird je nach Material und Oberflächenanforderungen ausgewählt, um Kantenqualität und Produktionseffizienz auszubalancieren.

  • N₂ für saubere Kanten und oxidationsfreie Oberflächen

  • O₂ für Kohlenstoffstahl: schnelleres Schneiden, bessere Effizienz

  • Luft für kosteneffektives Schneiden bei geeigneten Materialien

Schnittfugen- und Kantenqualitätskontrolle

Wir kontrollieren Schnittfugenbreite, Kantenebenheit, Gratbildung und Wärmeeinflusszone, um sicherzustellen, dass die Teile für Biegen, Schweißen und Montage bereit sind.

  • Typische Schnittfugenbreite: 0,08–0,15 mm (variiert je nach Material)

  • Geringe Gratbildung, glatte Kante, minimaler Grat

  • Konsistente Ergebnisse für engtolerierte Teile

In-Prozess-Prüfung

Schlüsselmaße und kritische Merkmale werden während der Produktion geprüft, um Probleme frühzeitig zu erkennen und die Qualität konstant zu halten.

  • Maßprüfungen (Bohrungen, Nuten, Profile)

  • Kantenqualität und Gratprüfung

  • Erstmusterprüfung & Stichprobenkontrolle während des gesamten Fertigungslaufs

Laserschneiden Qualitätssicherungs-Workflow

Um sicherzustellen, dass jede Charge denselben hohen Standard erfüllt, unterteilt SR MFG die Qualitätskontrolle beim Laserschneiden in mehrere Stufen, mit rückverfolgbaren Datenpunkten in jeder Phase, um eine konstante Präzision beim Laserschneiden und reproduzierbare Qualität zu gewährleisten. So bleibt jedes lasergeschnittene Teil, vom ersten bis zum letzten, konstant.
DFM-Prüfung vor dem Laserschneiden

Wir “schneiden nicht einfach nach Zeichnung.” SR MFG arbeitet mit Ihnen von CAD-Daten bis zur Serienproduktion zusammen und nutzt DFM und Engineering-Support, um Redesigns zu reduzieren, die Qualität zu stabilisieren und die Kosten unter Kontrolle zu halten.

CO₂-Laser-Schneidemaschinen

DFM-Prüfung im Vorfeld
Wir prüfen jede CAD-Datei auf Herstellbarkeit und erkennen Probleme bei Bohrungen, Schlitzen, Rippen und Biegebereichen, bevor das erste Blech geschnitten wird.

Design-Review

Prüfung von Material, Dicke, Bohrungen, Nuten, Biegebereichen und Toleranzrisiken.

Prototypenvalidierung

Verwendung von Mustern zur Verifizierung von Passung, Funktion und Prozessparametern vor der Serienproduktion.

Risikokontrolle

Frühe Identifizierung von Verzugs-, Grat-, Toleranzstapelungs- und Kantenqualitätsrisiken.
Rückverfolgbarkeit

Rückverfolgbarkeit, Zertifizierung & Compliance

Lasergeschnittene Teile müssen nicht nur Maßanforderungen erfüllen, sondern auch ein geschlossenes System in Bezug auf Materialherkunft, Prozessaufzeichnungen und Export-Compliance bilden. Diese Fähigkeit wird oft nicht direkt dargestellt, bestimmt aber die Stabilität der Lieferkette—insbesondere in stark konsistenzgetriebenen Branchen wie Neue Energie, Rechenzentren, elektrische Schaltschränke, Industriecomputer, Medizingeräte und Telekommunikation.

Die folgenden Abschnitte beschreiben unseren strukturierten Ansatz für Rückverfolgbarkeits- und Compliance-Systeme.

Lasergeschnittene Produkte, entwickelt und gefertigt von SR MFG

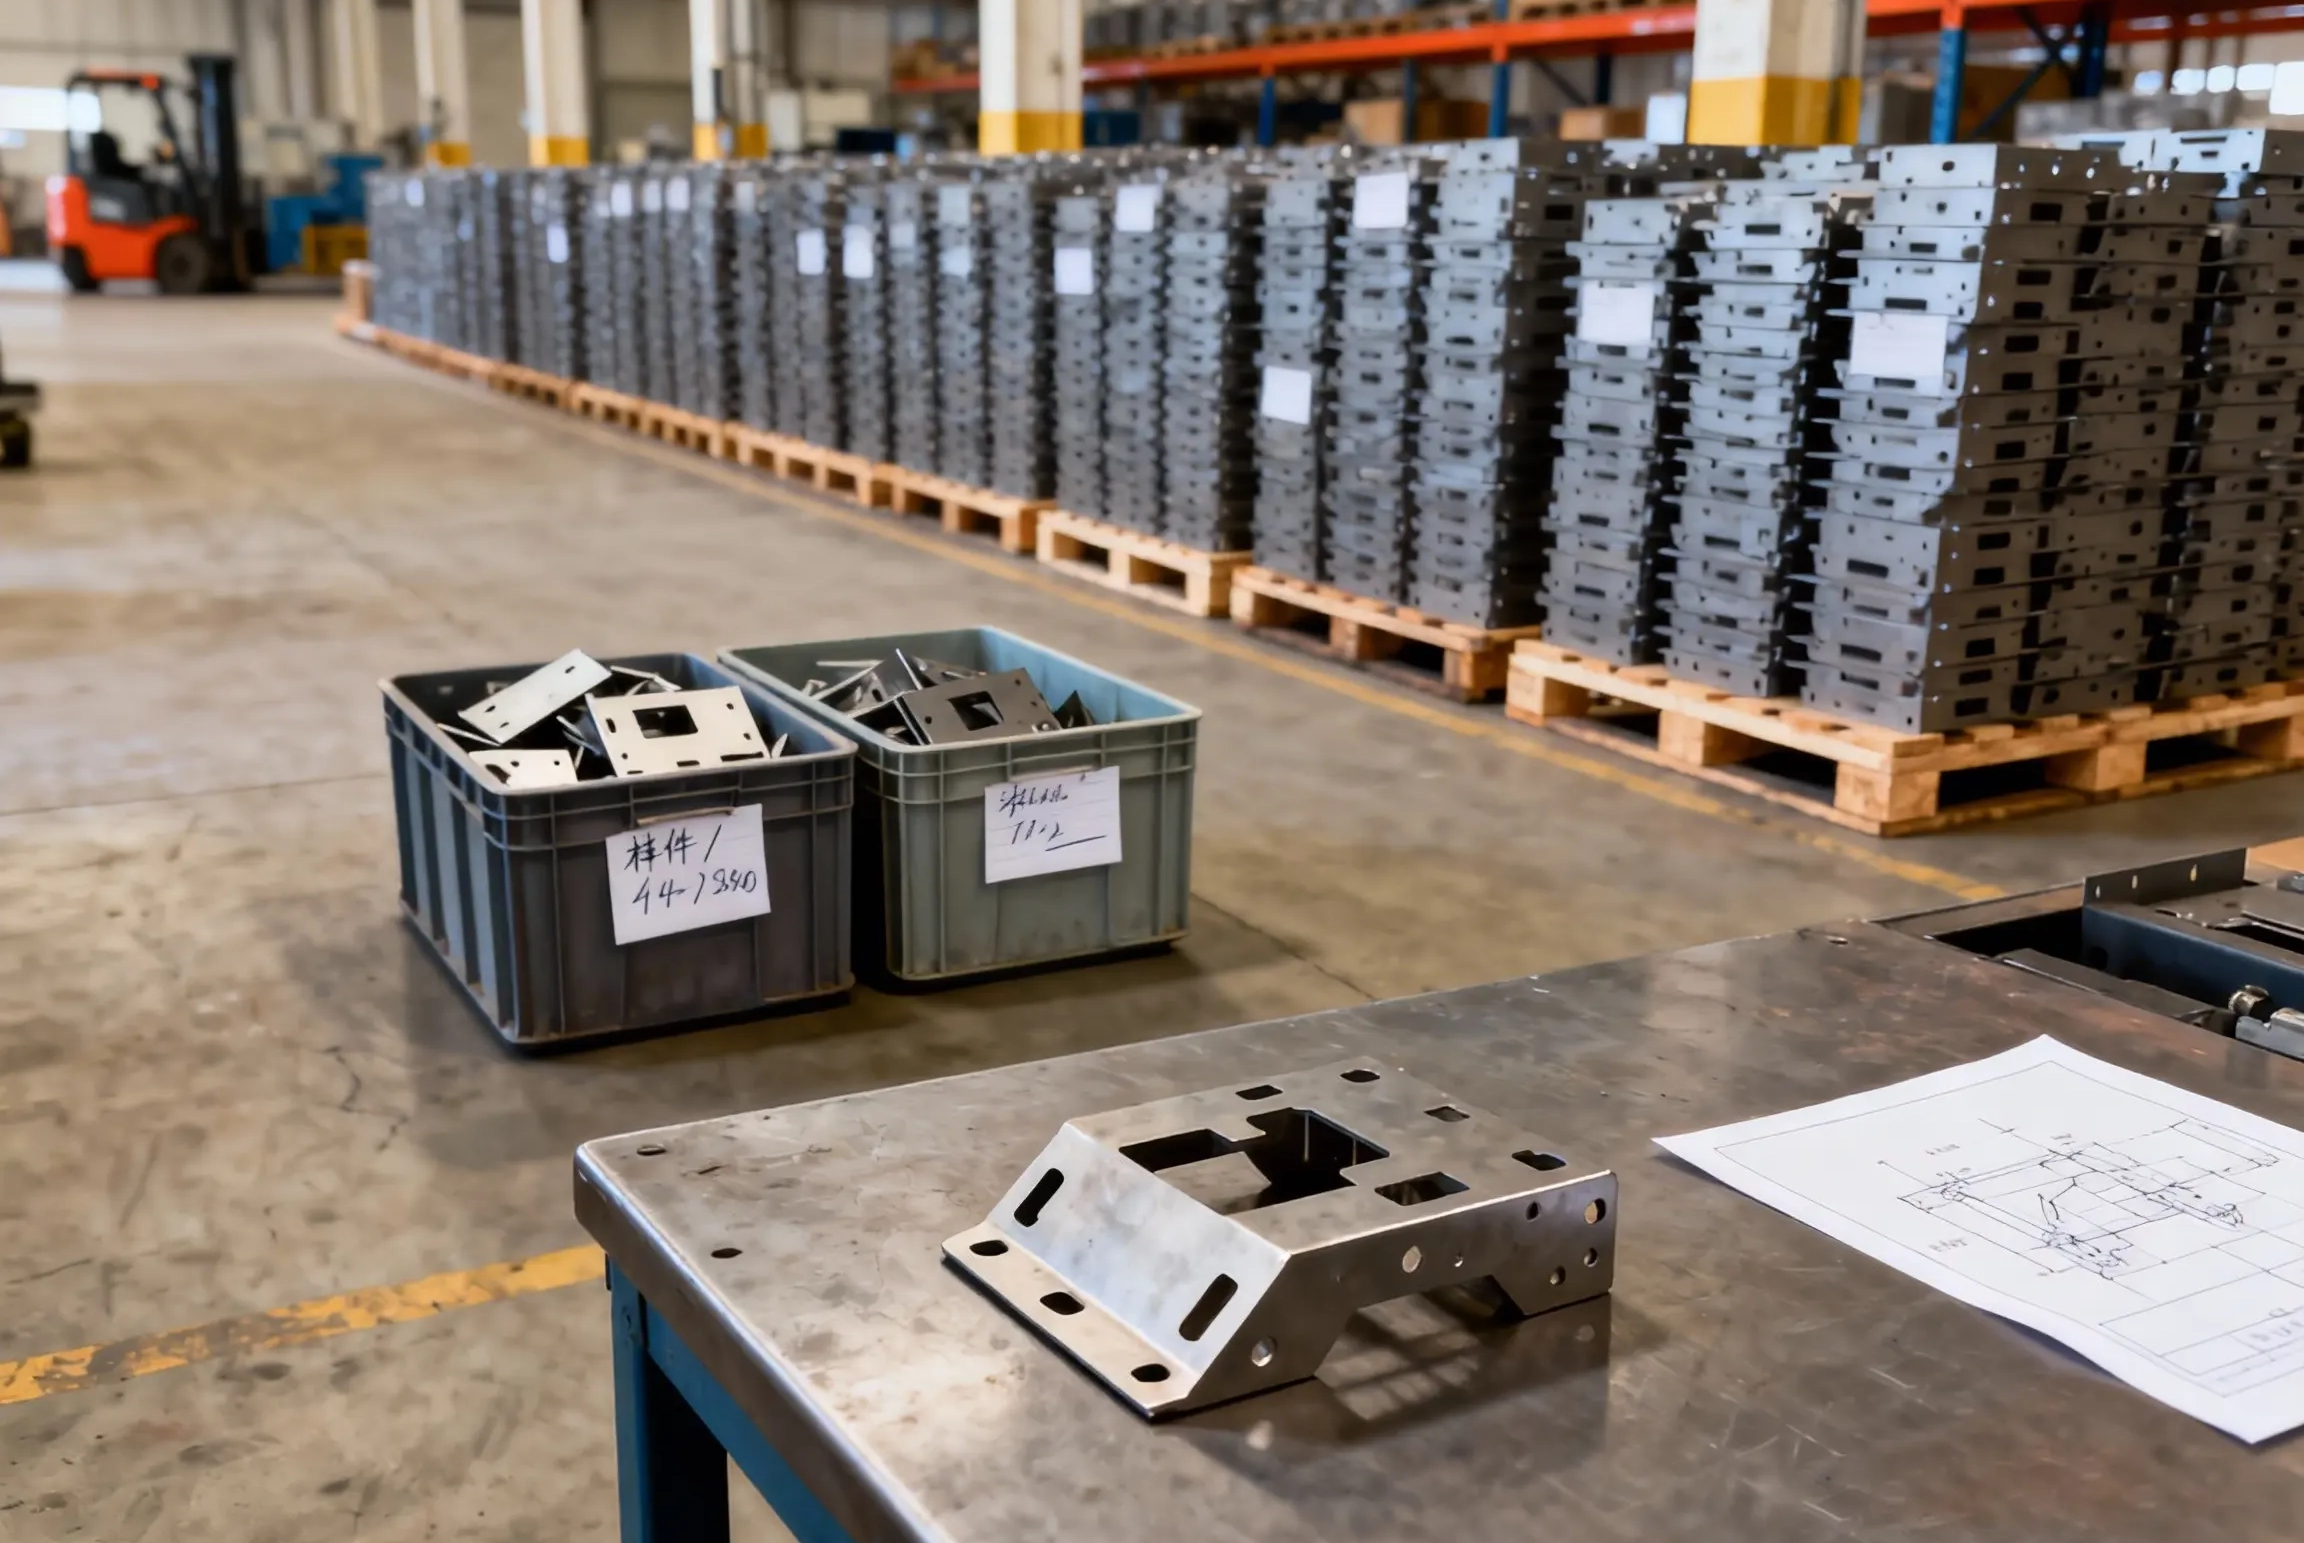
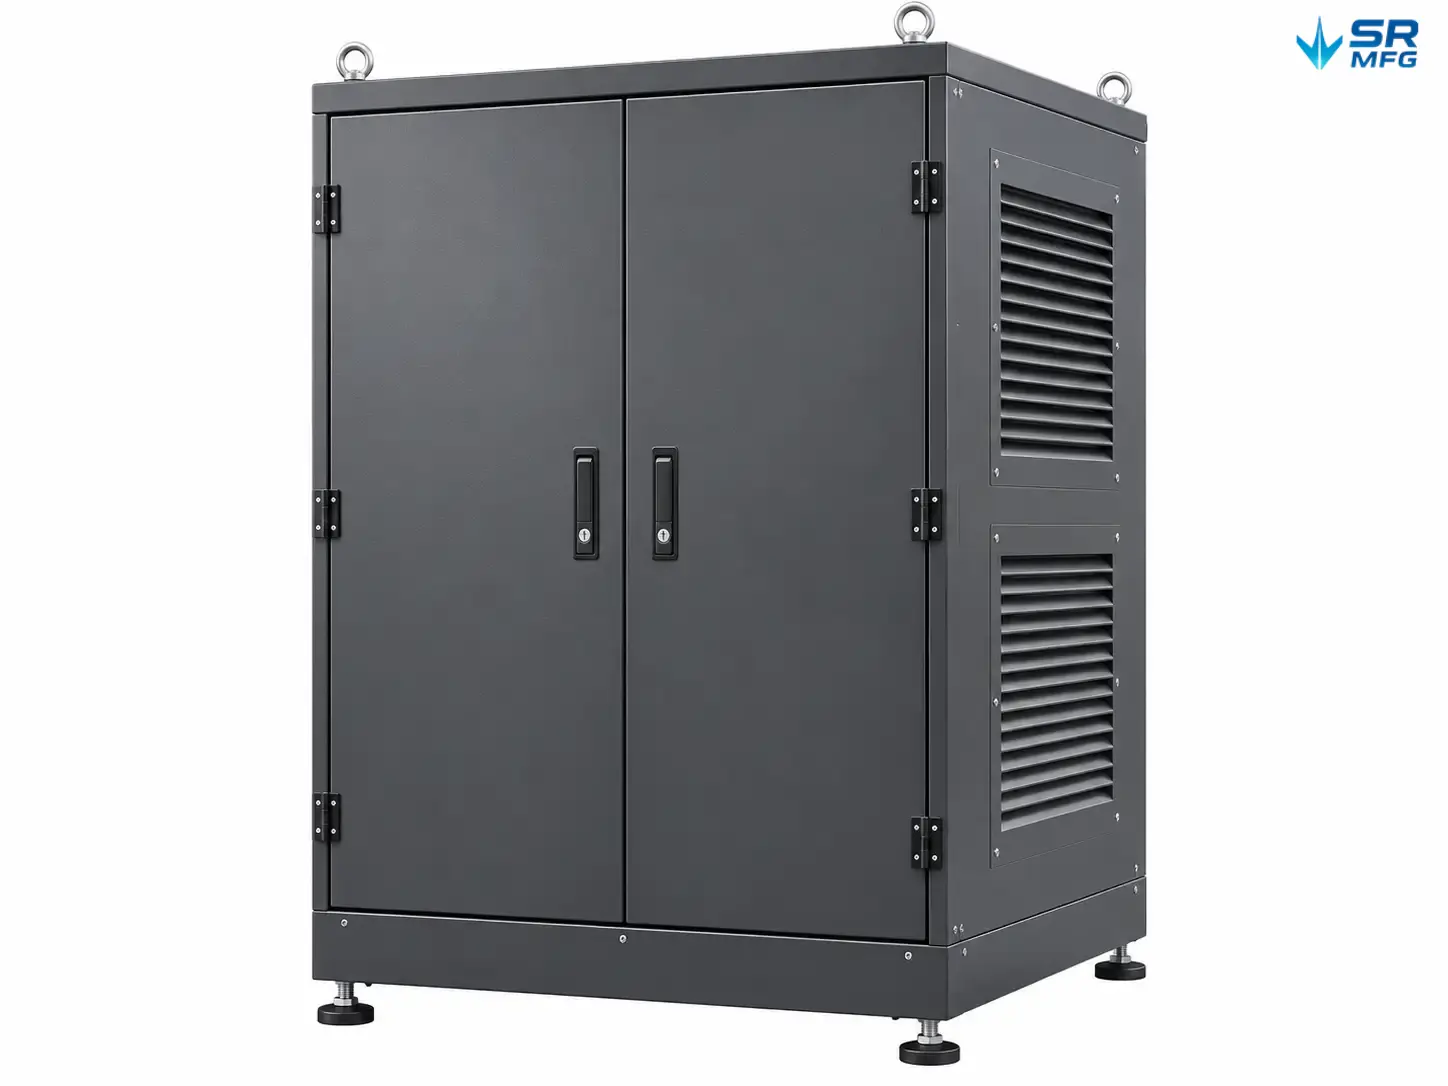
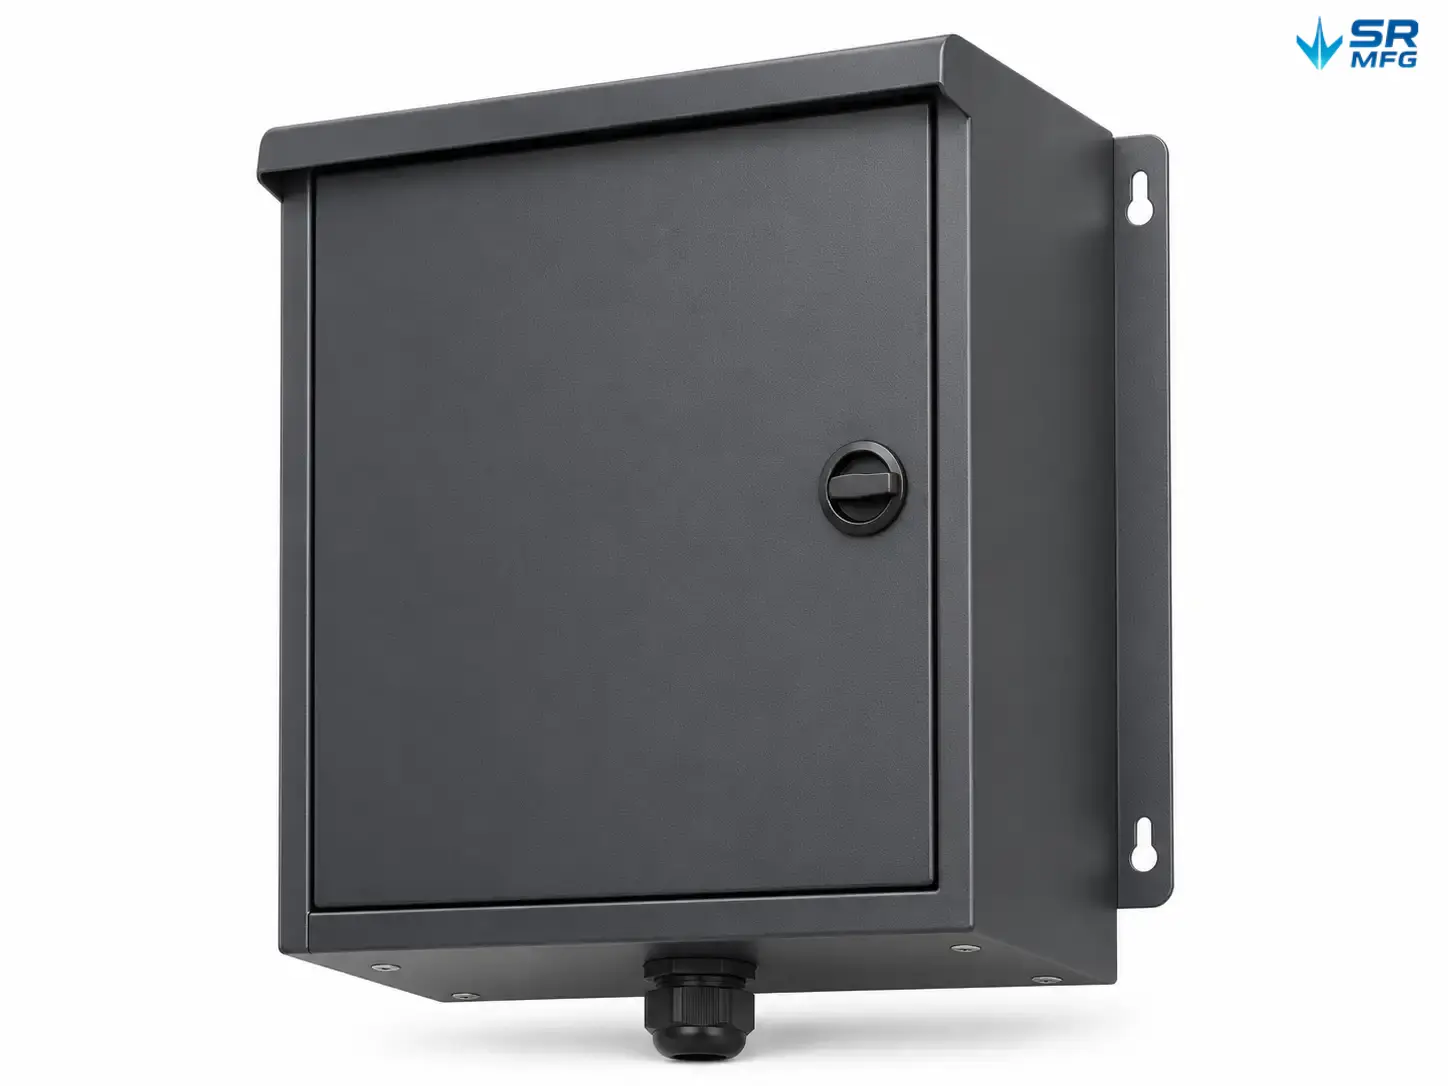
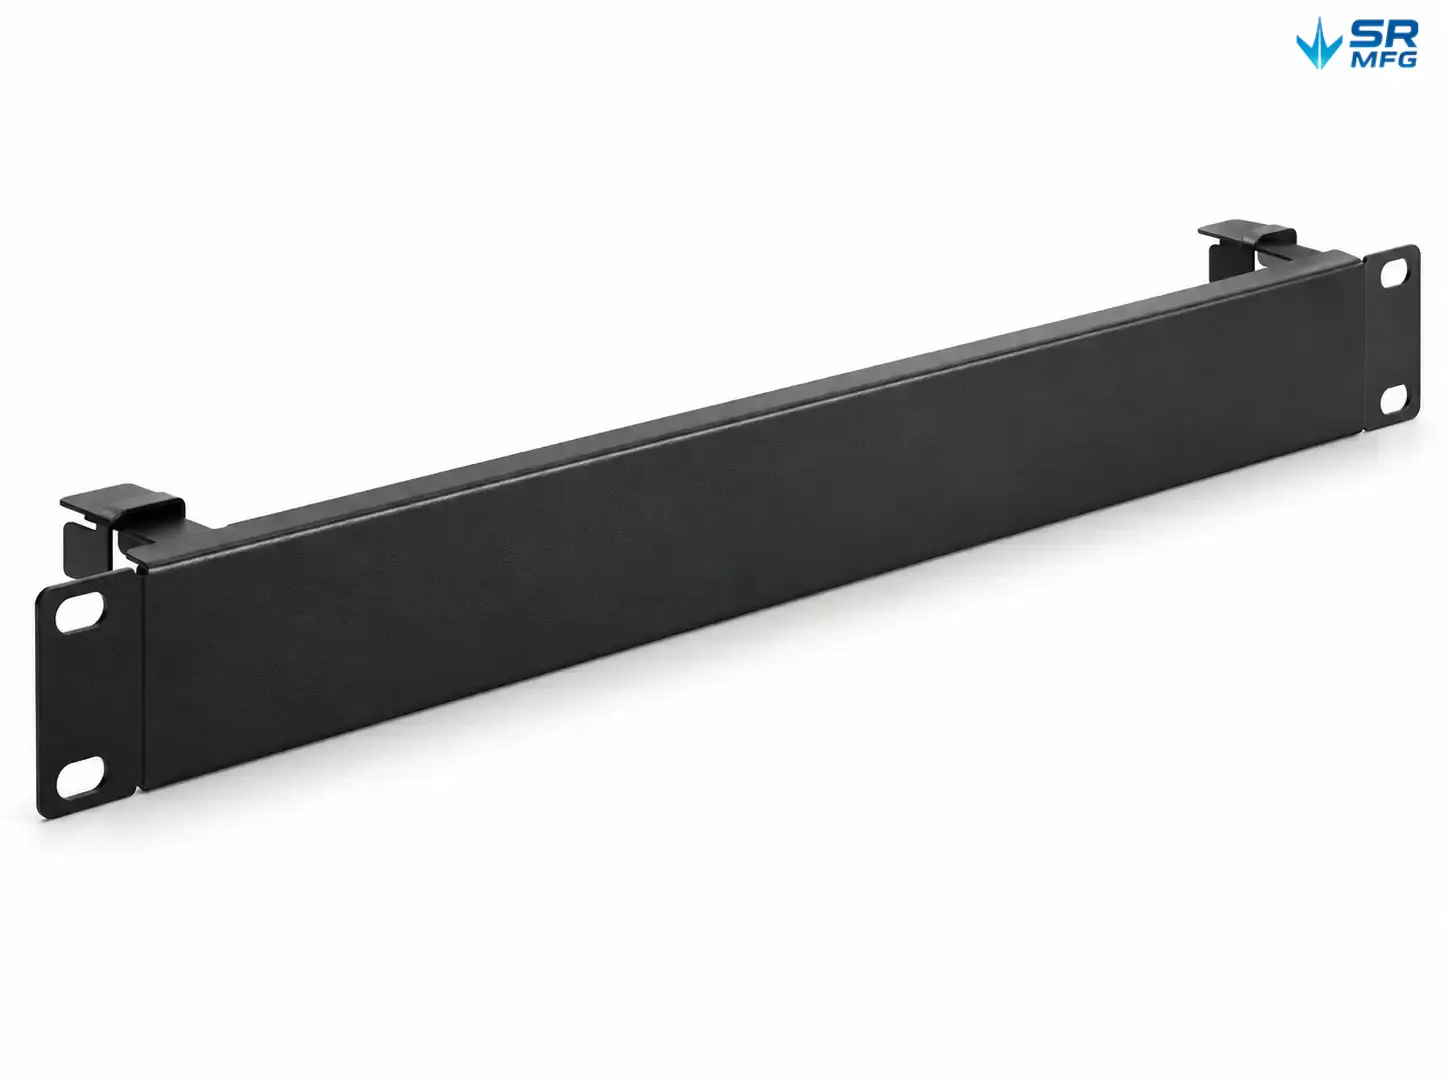
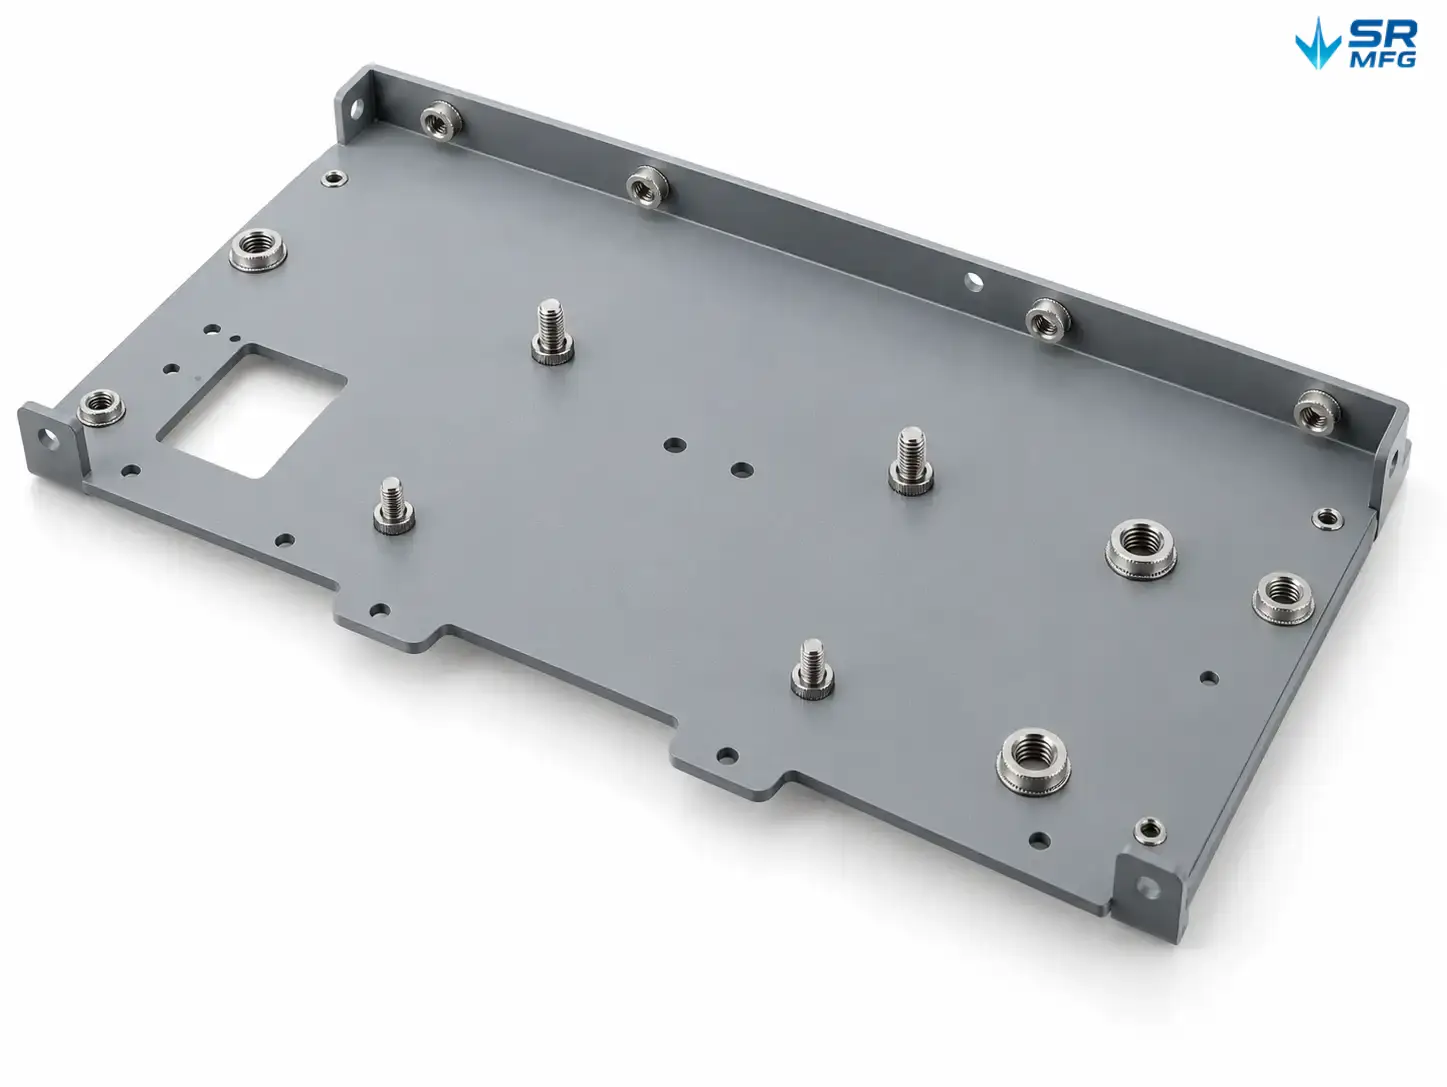
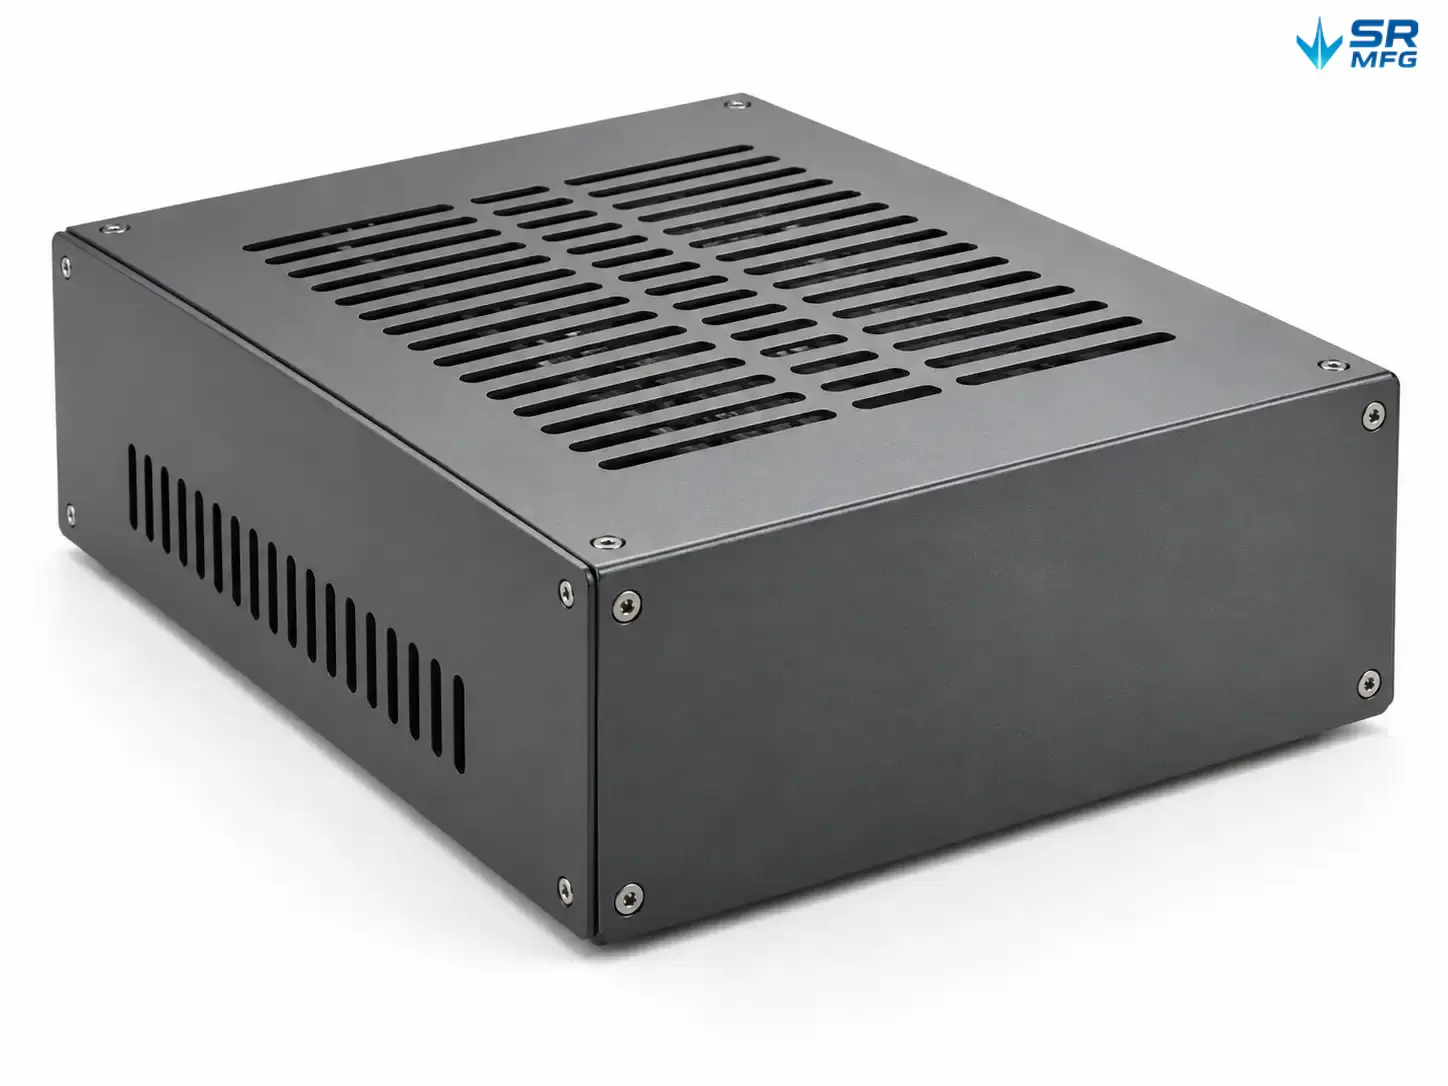
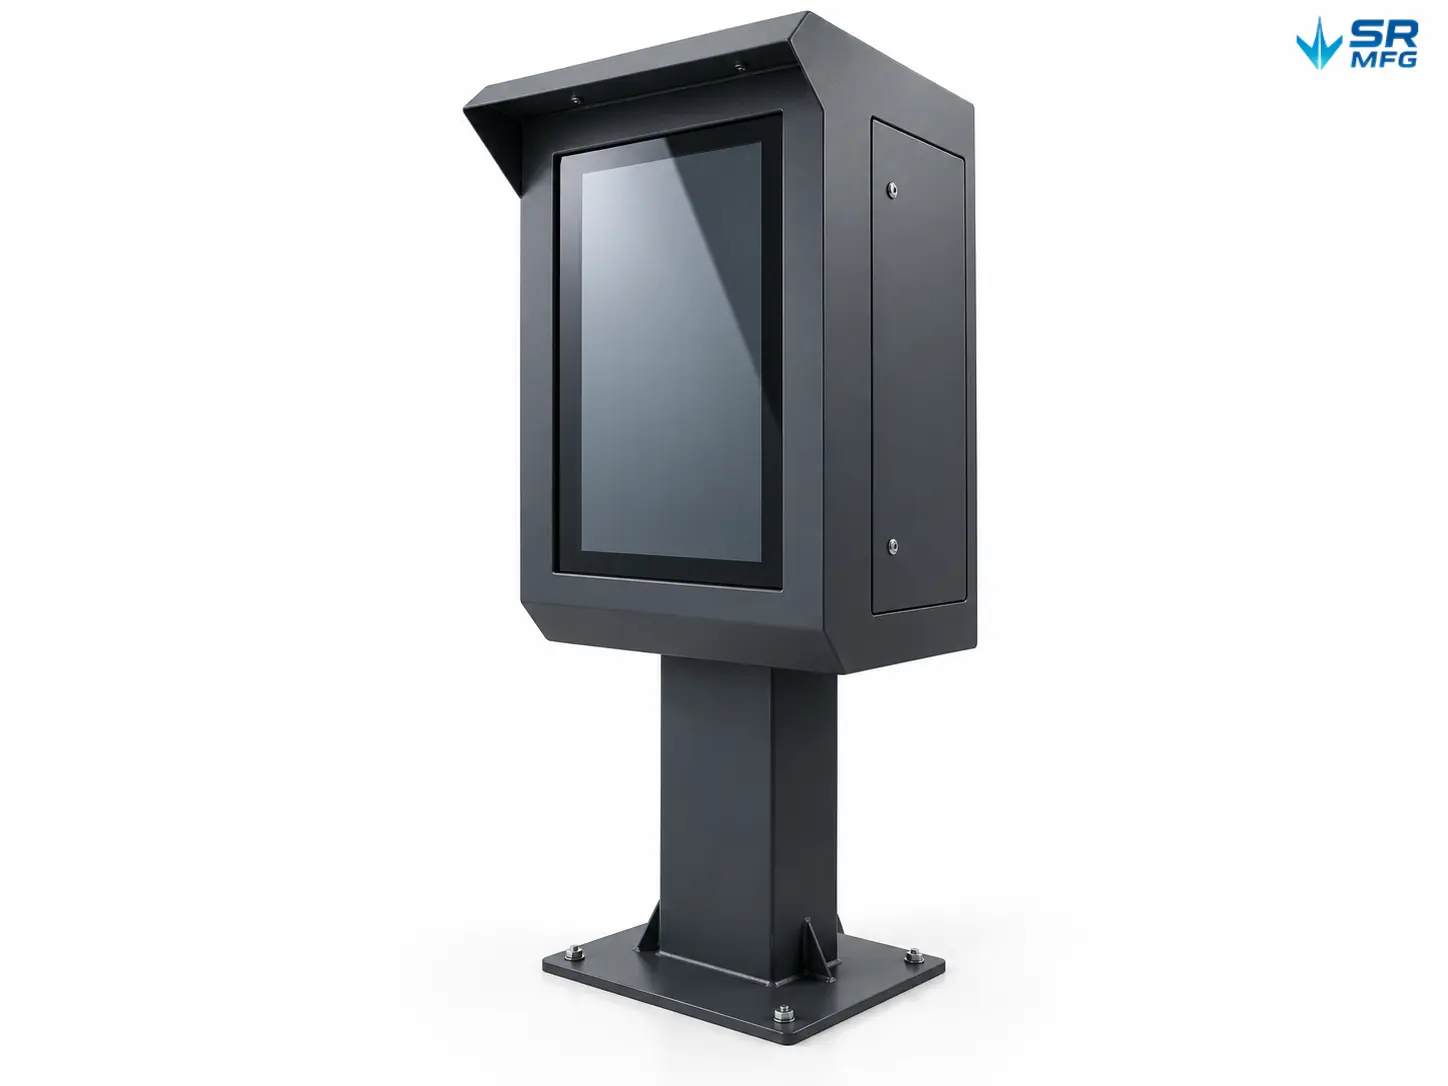
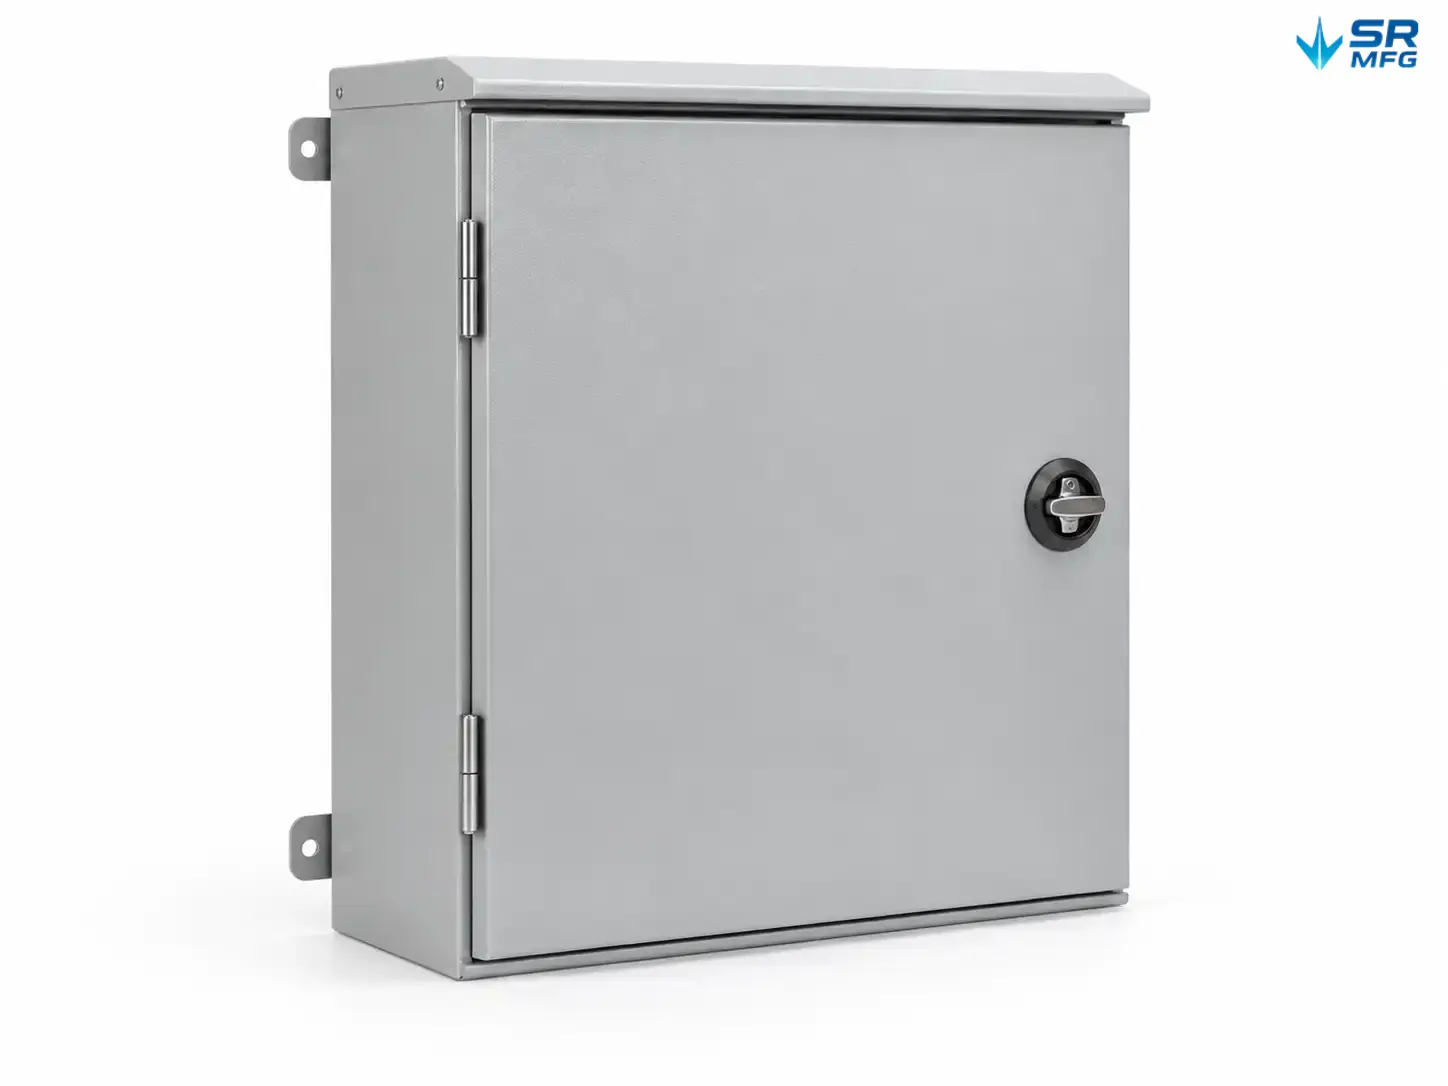
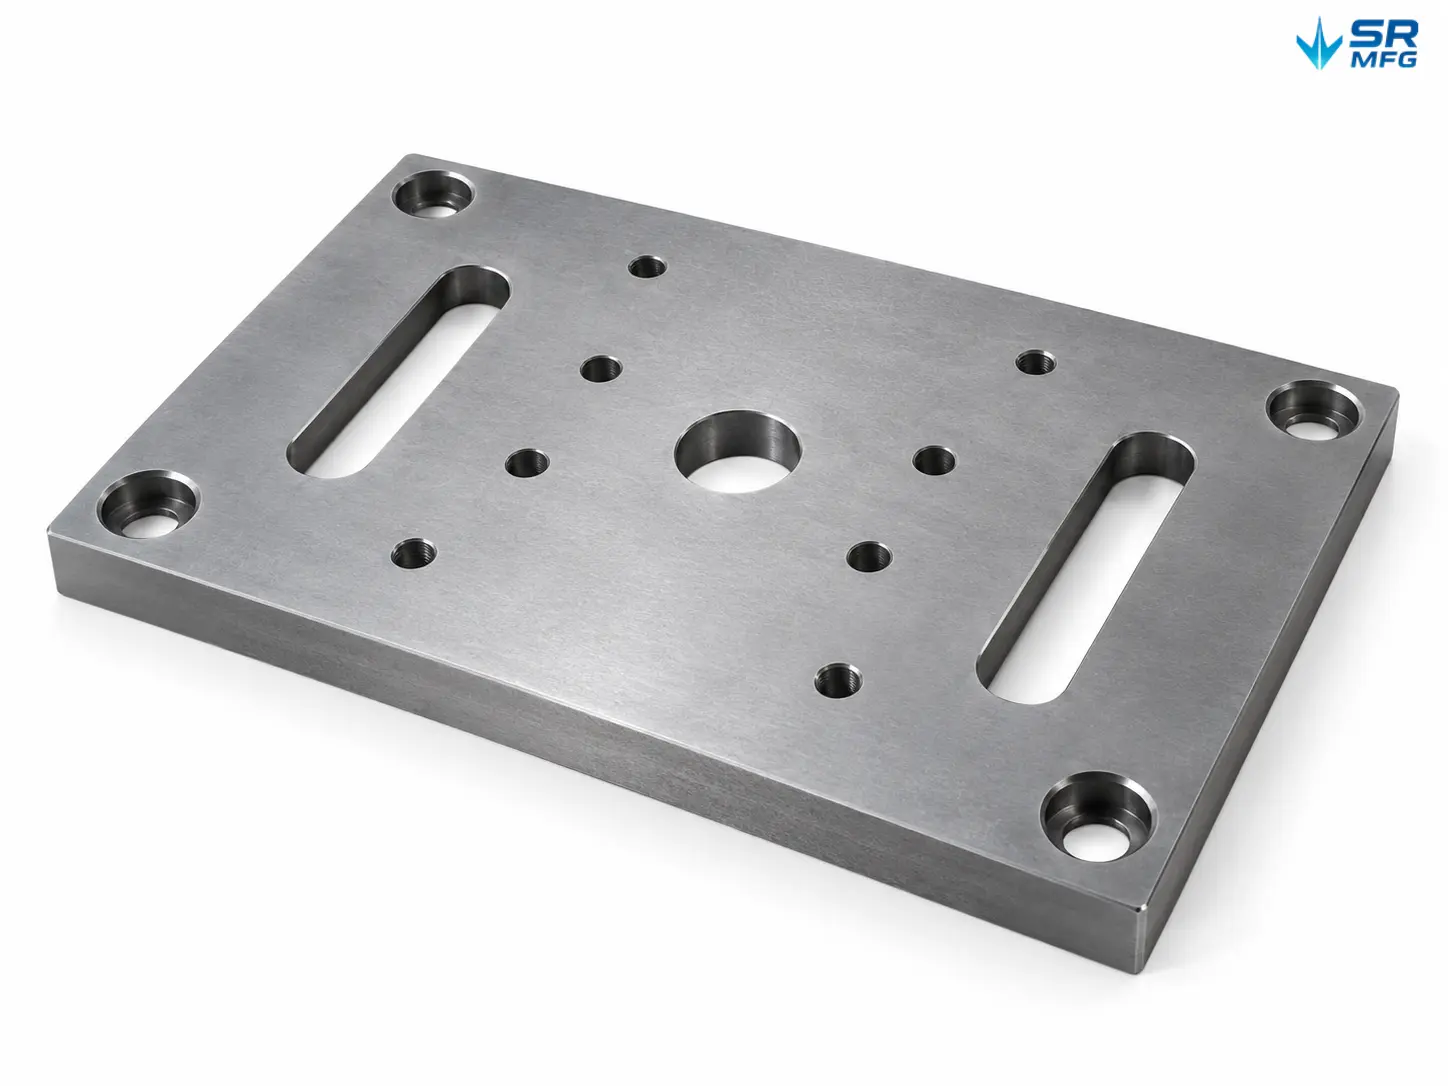
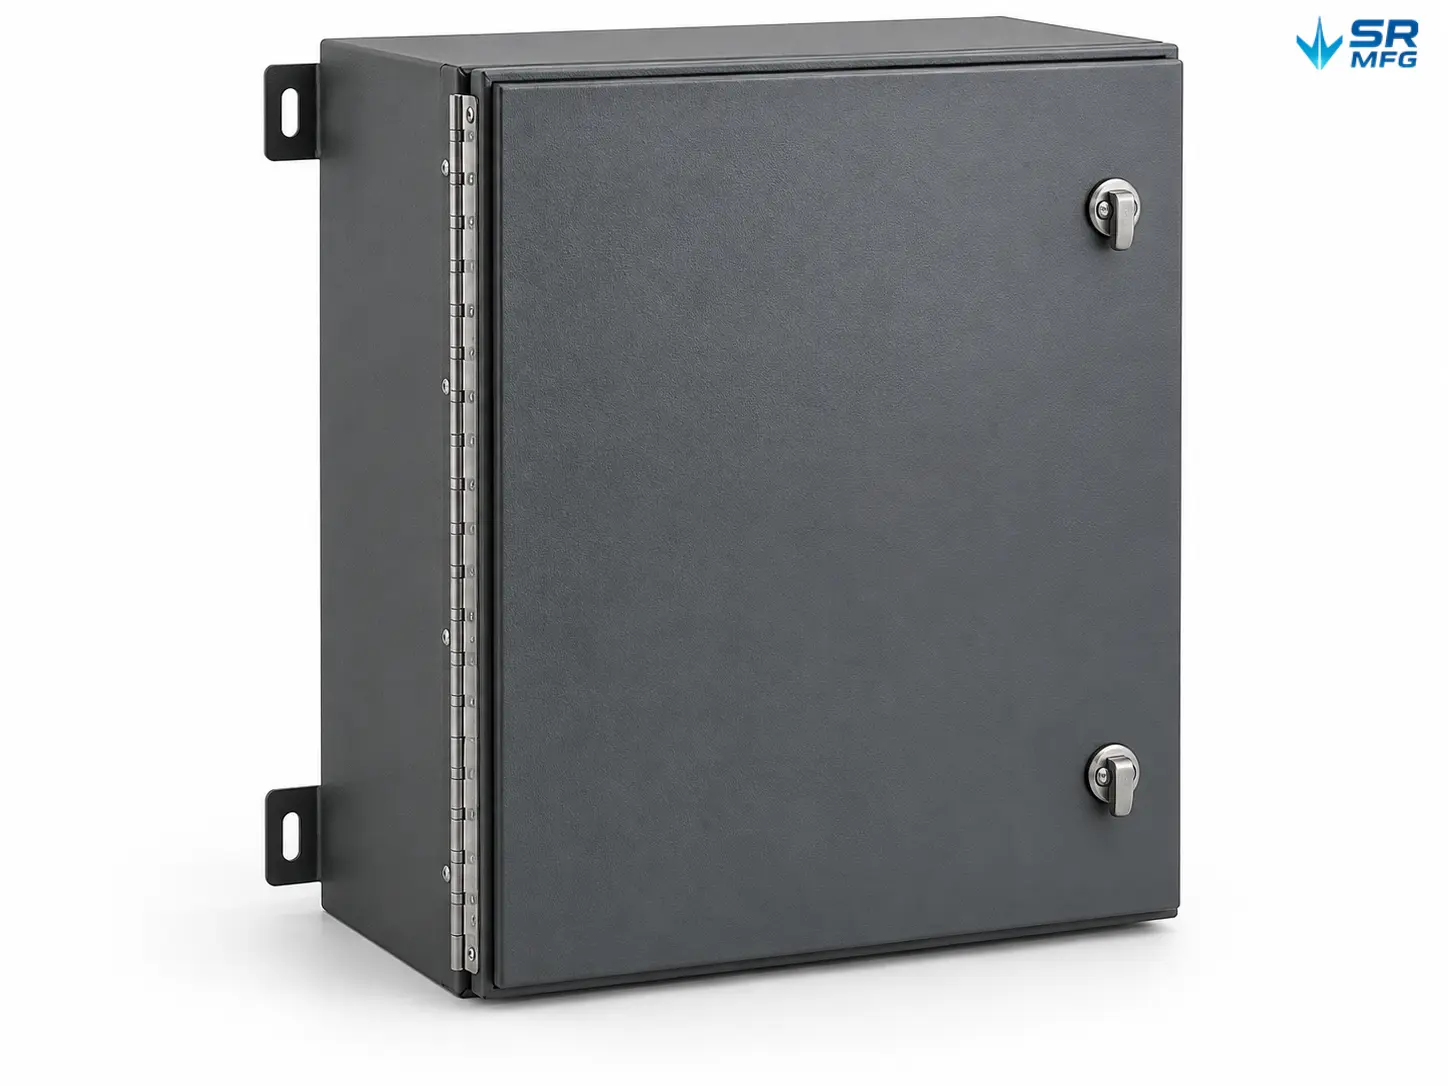
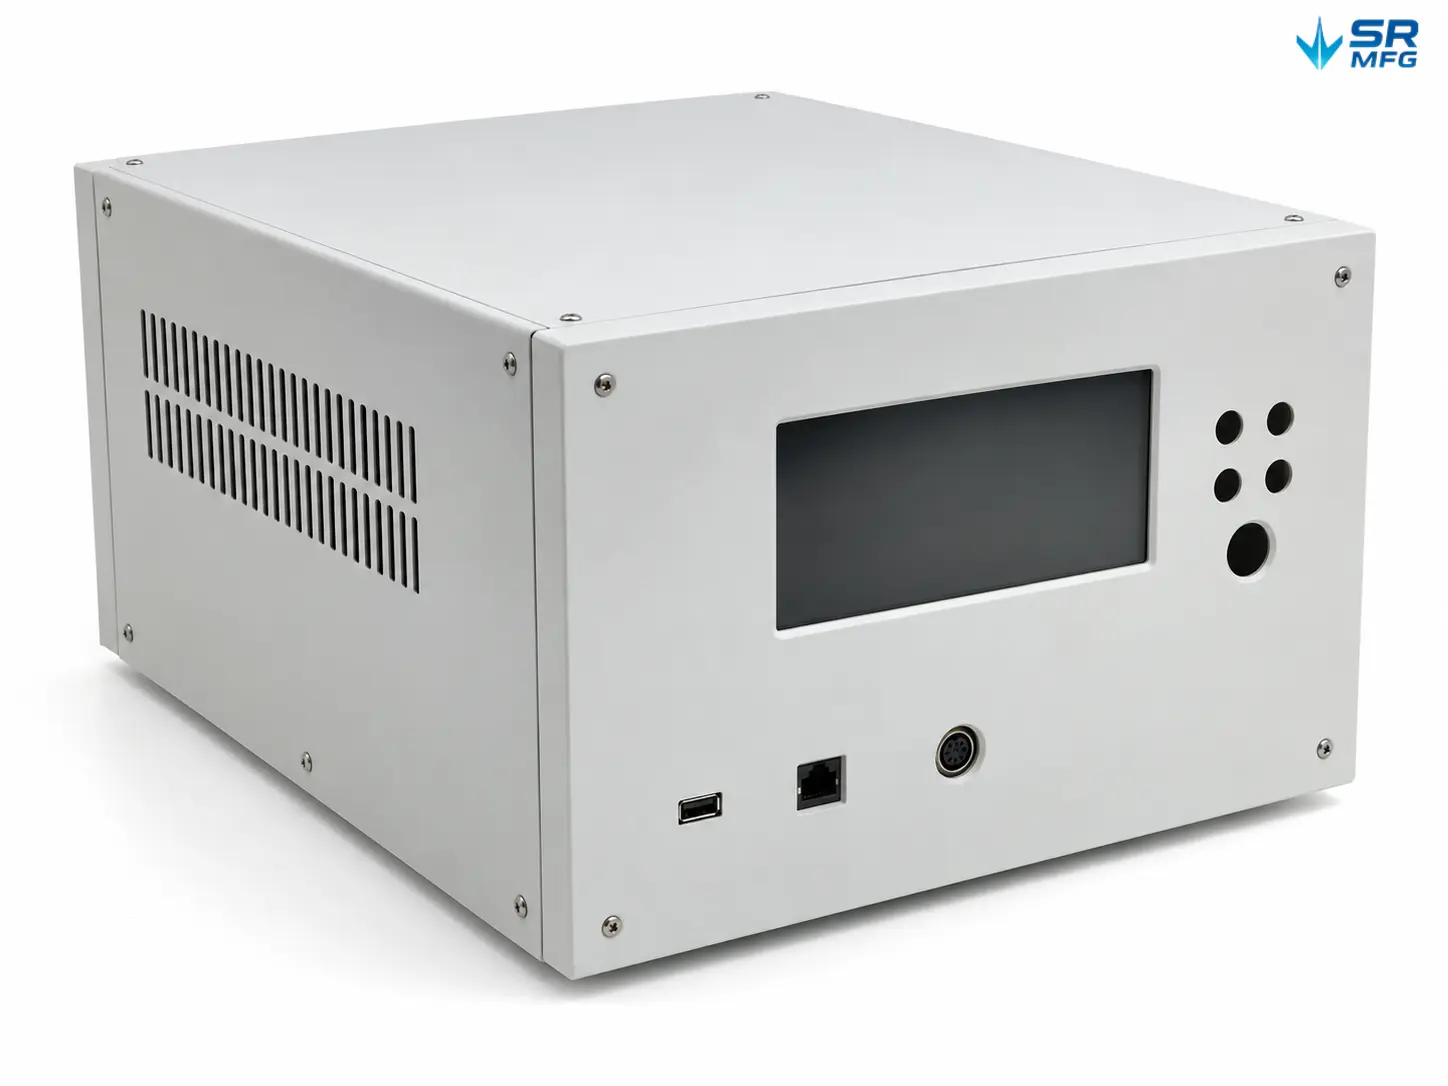
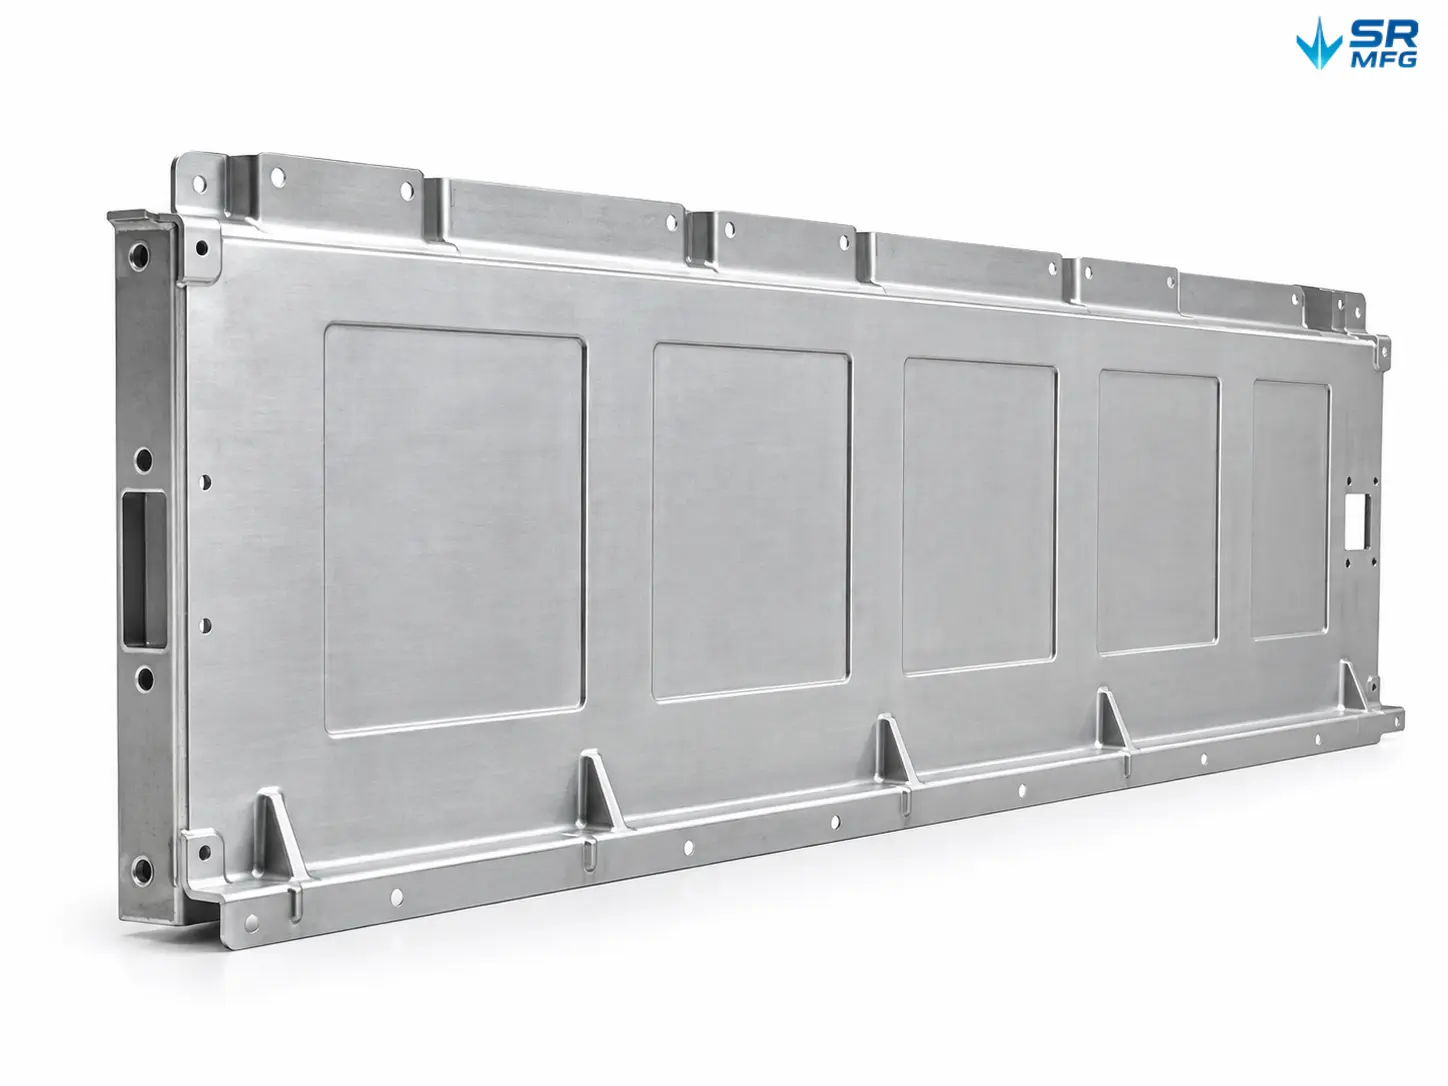
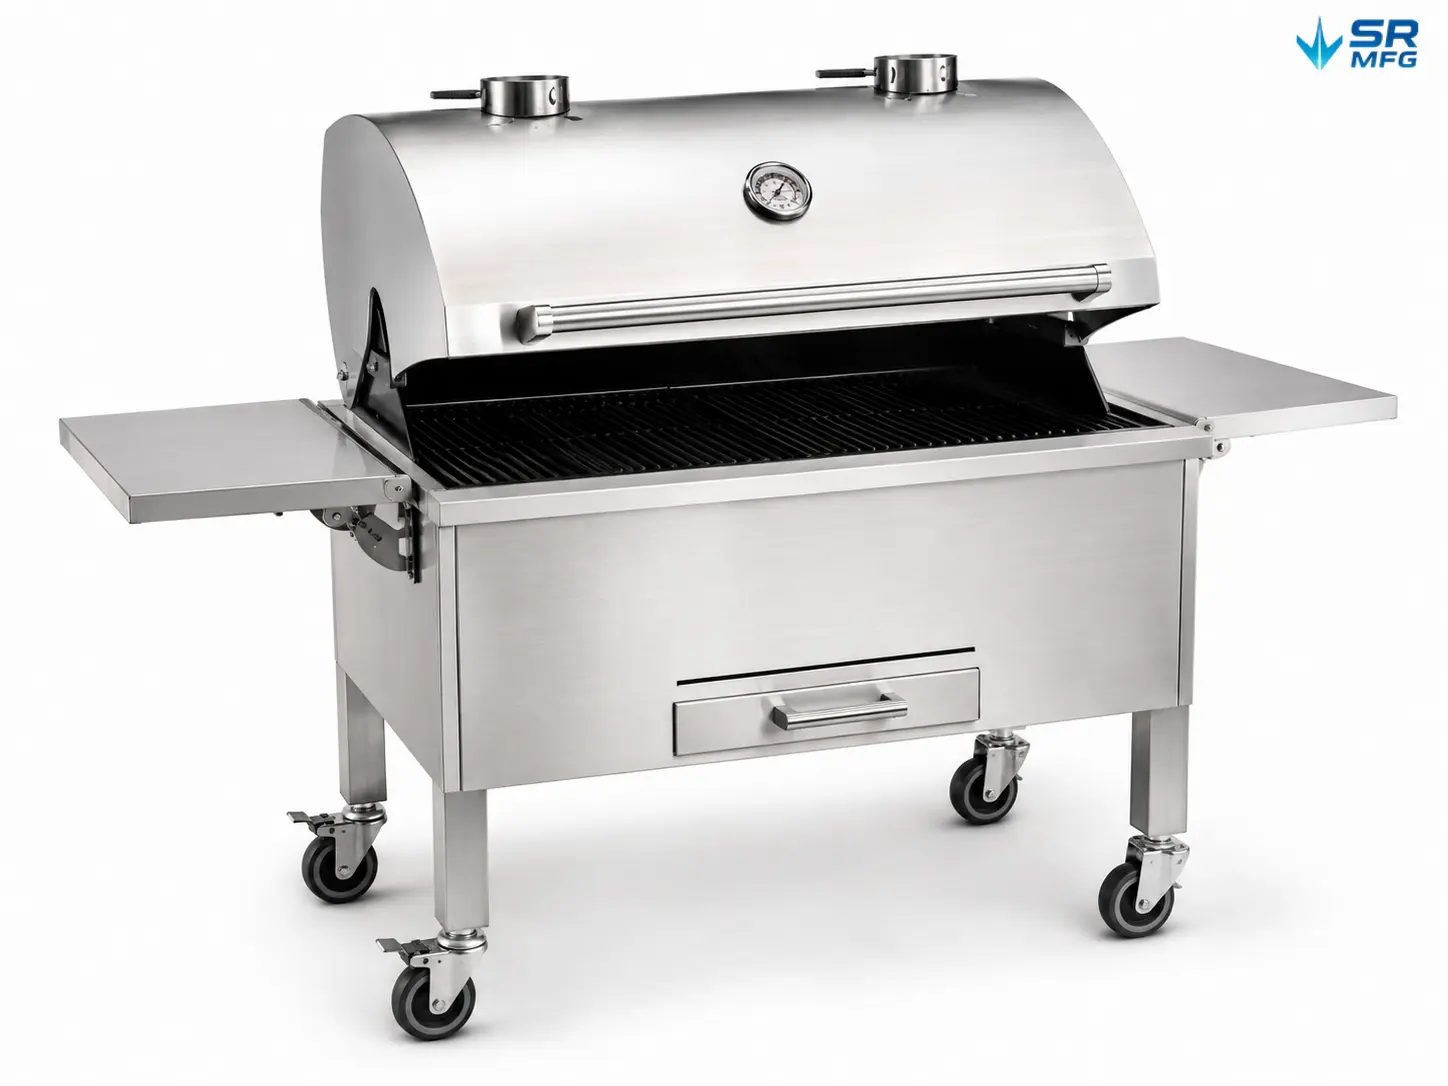
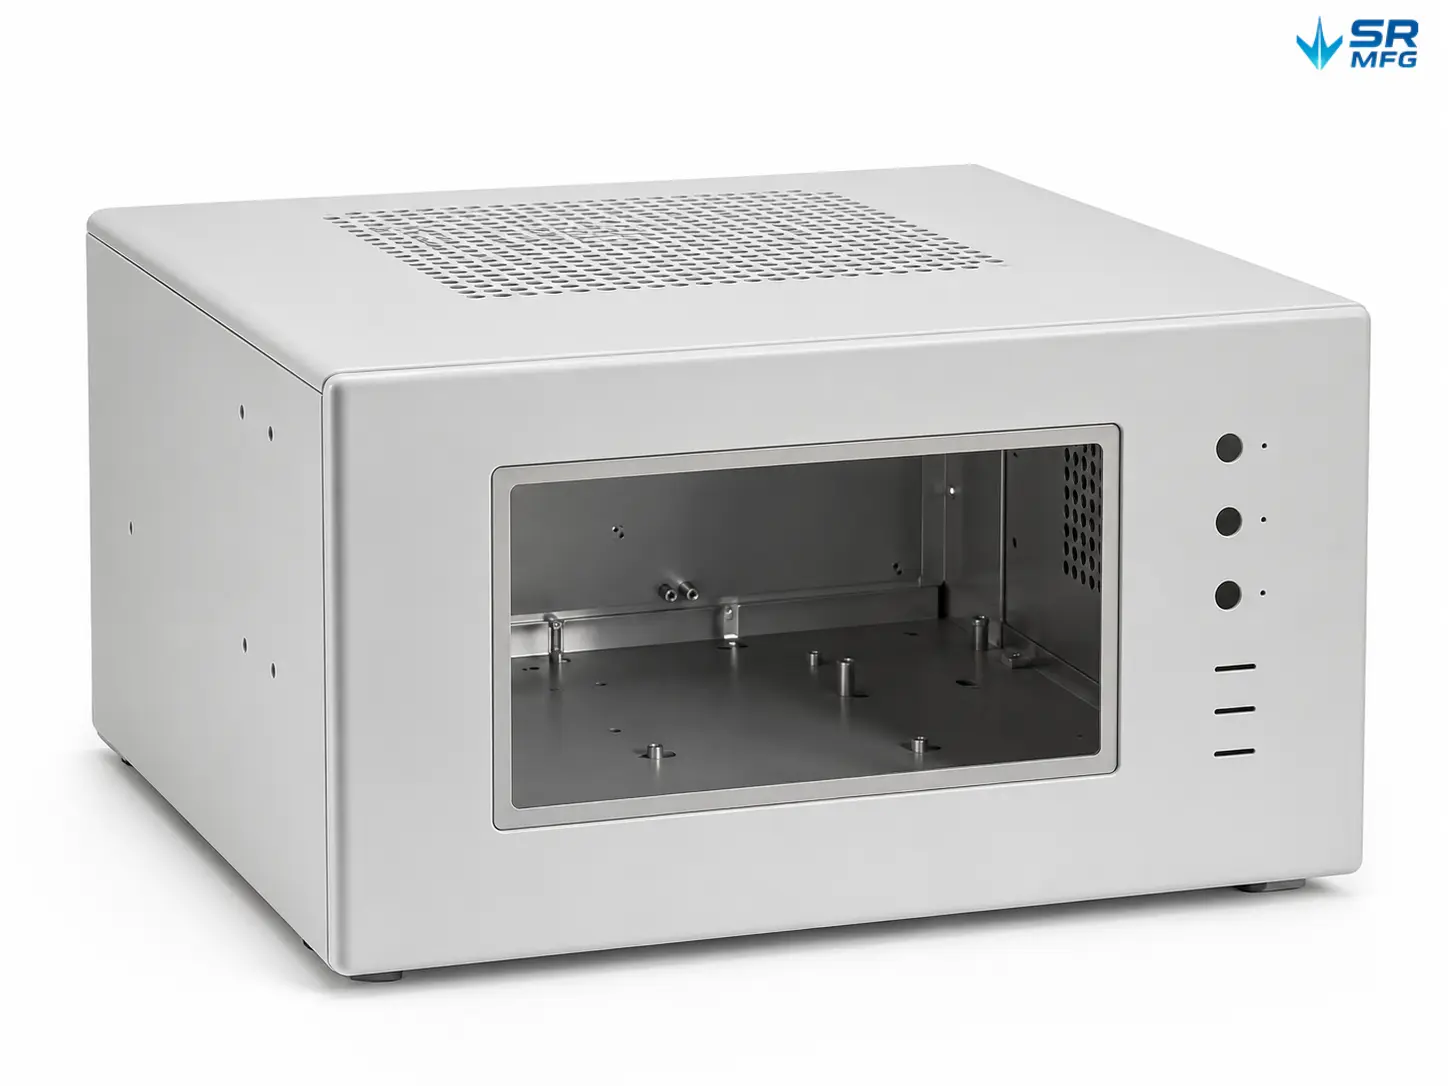
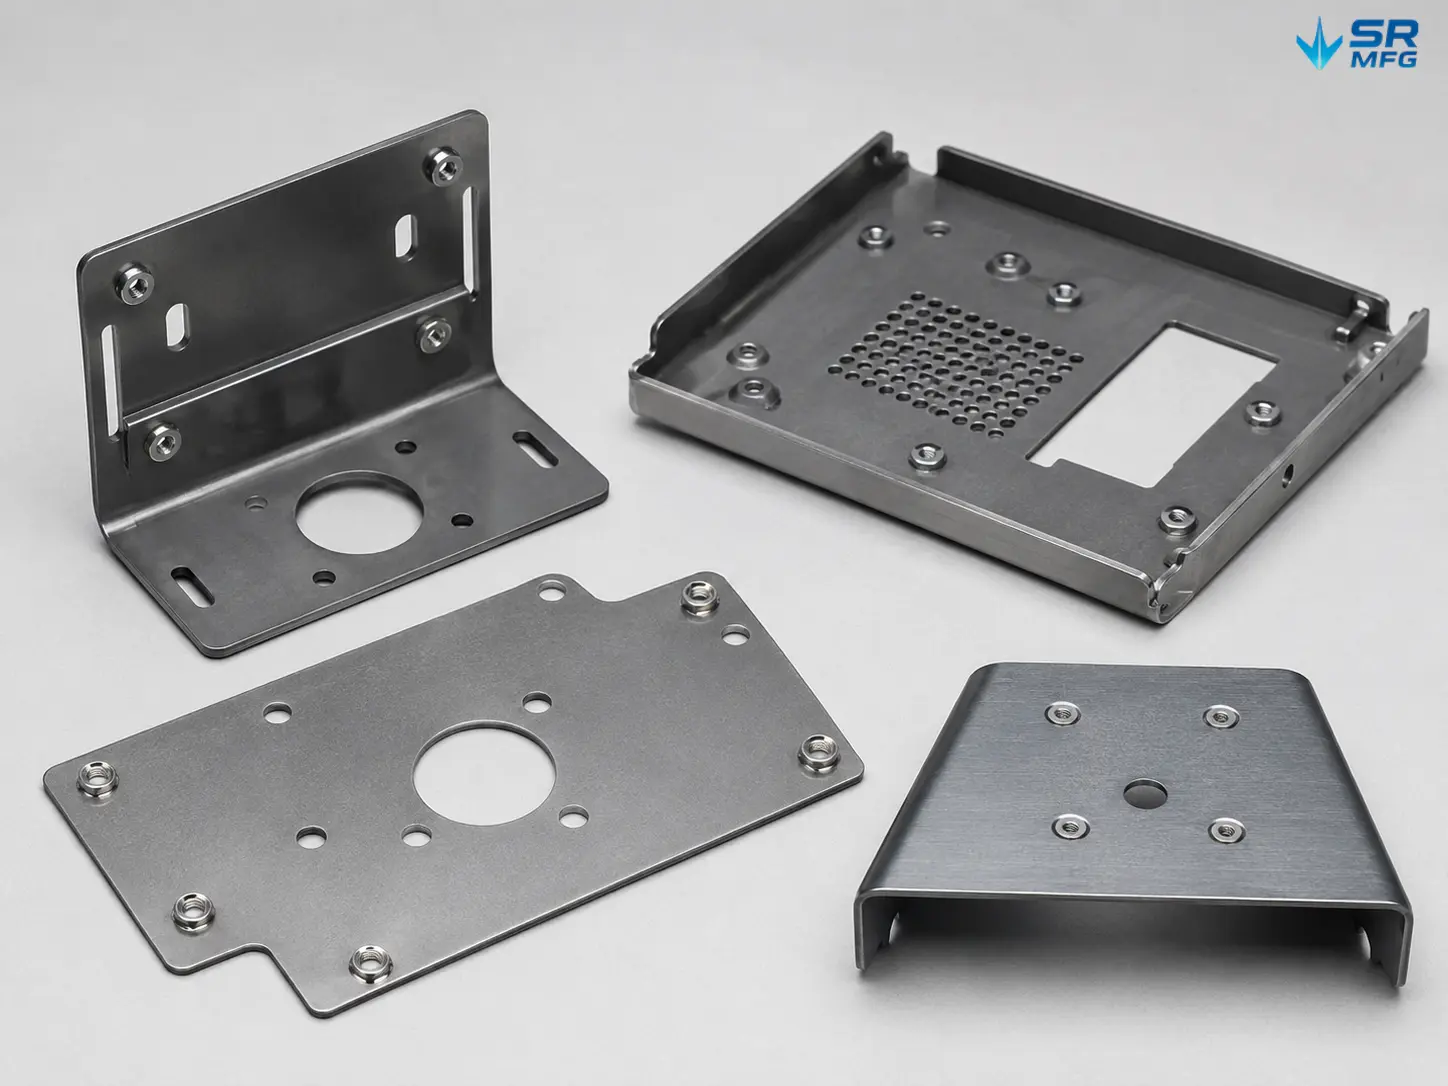
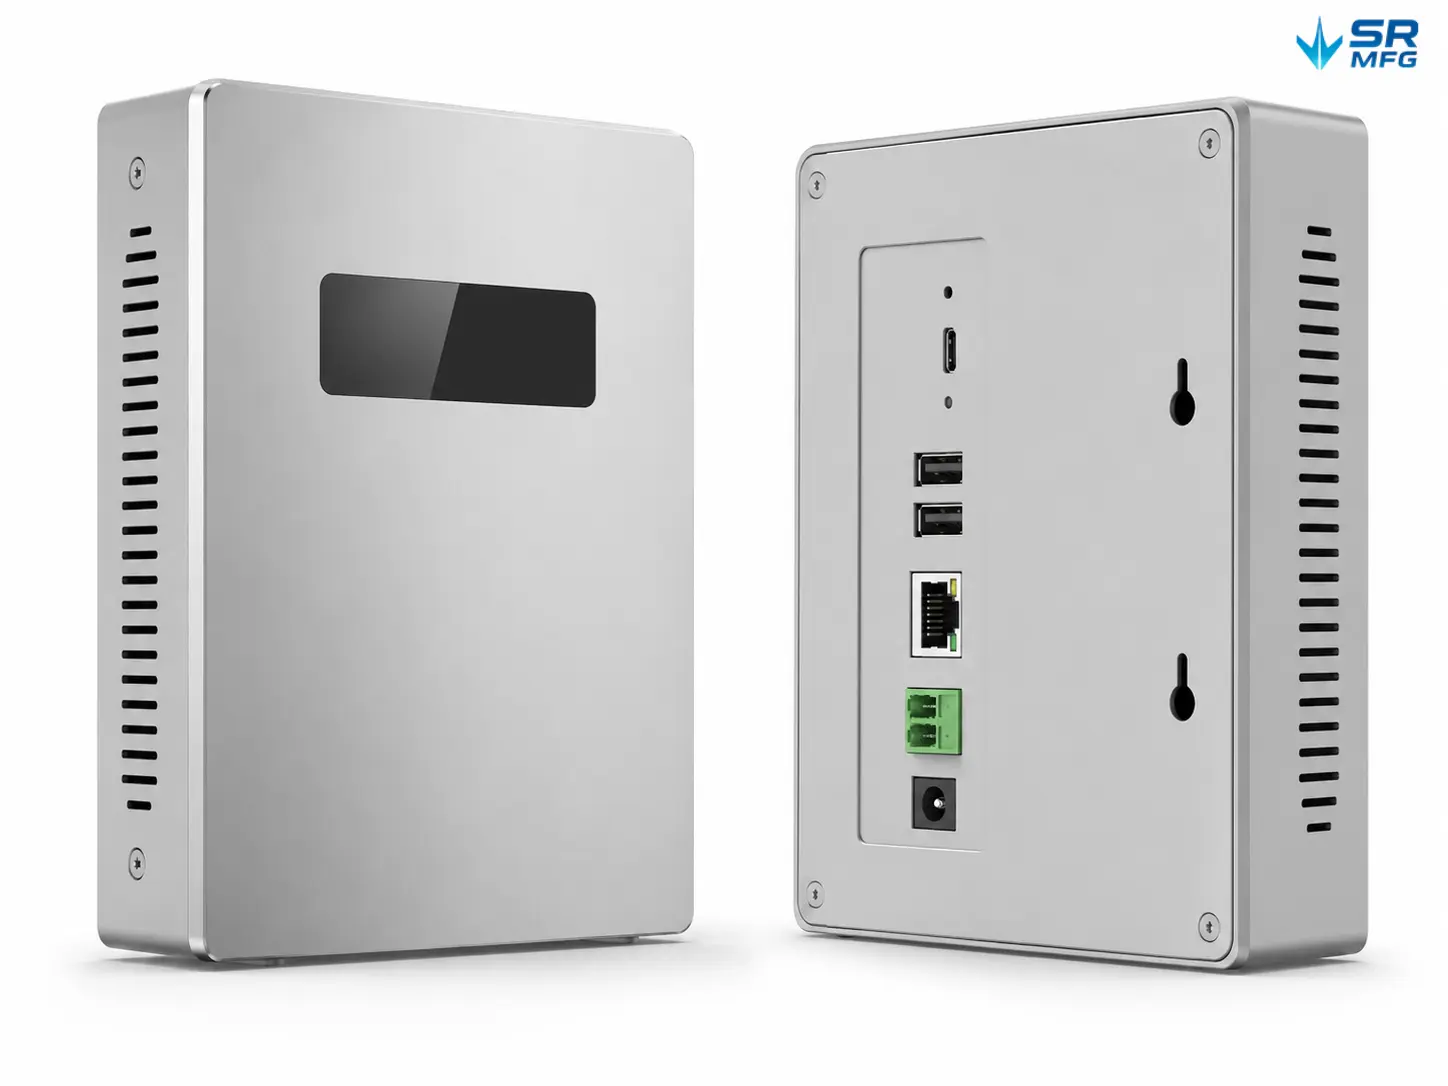
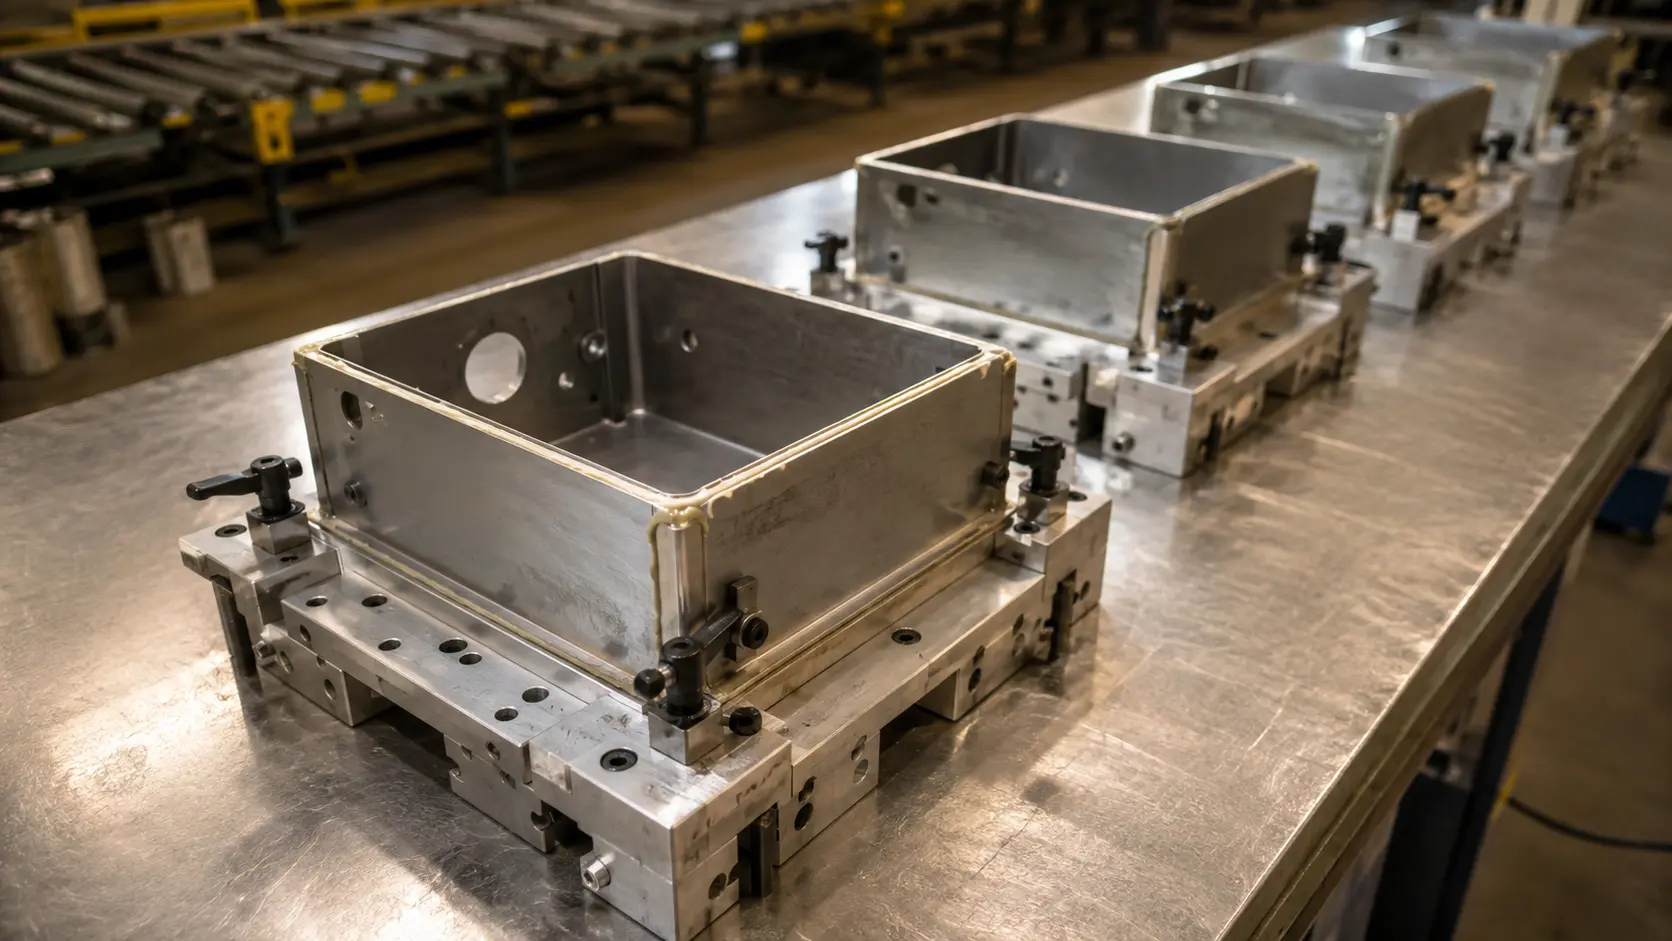
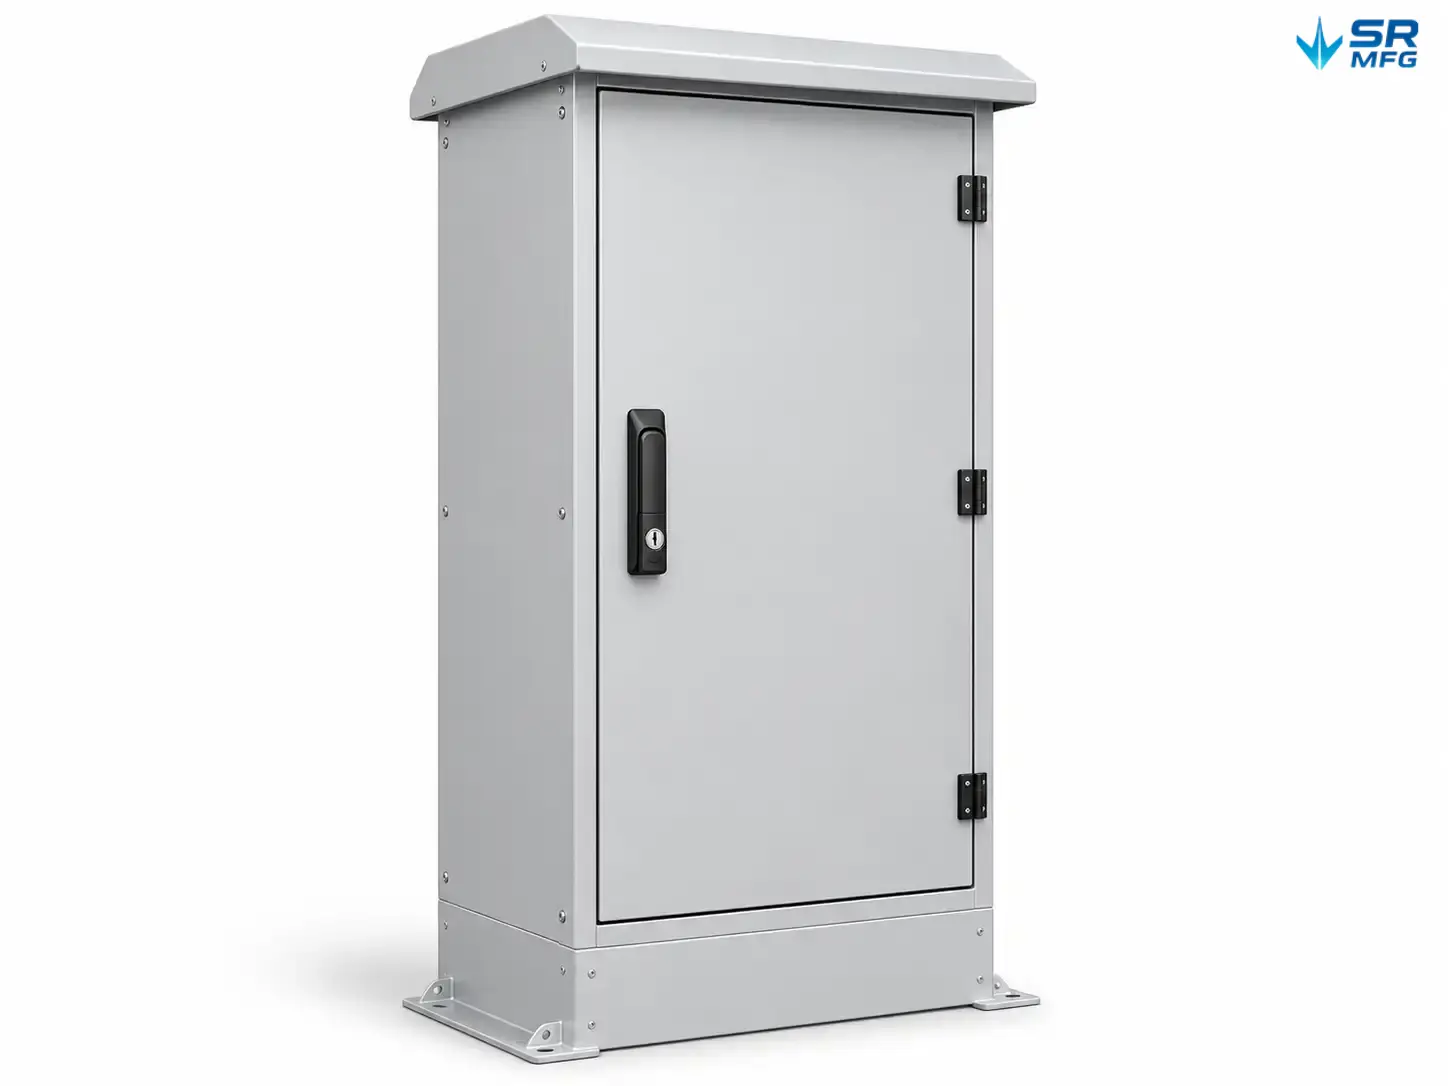
SR MFG hat mit globalen OEMs zusammengearbeitet, um eine Vielzahl kundenspezifischer Blechprodukte gemeinsam zu entwickeln und zu fertigen, darunter Gehäuse, Chassis, Paneele, Halterungen und Strukturkomponenten.

FAQs über Laserschneiden

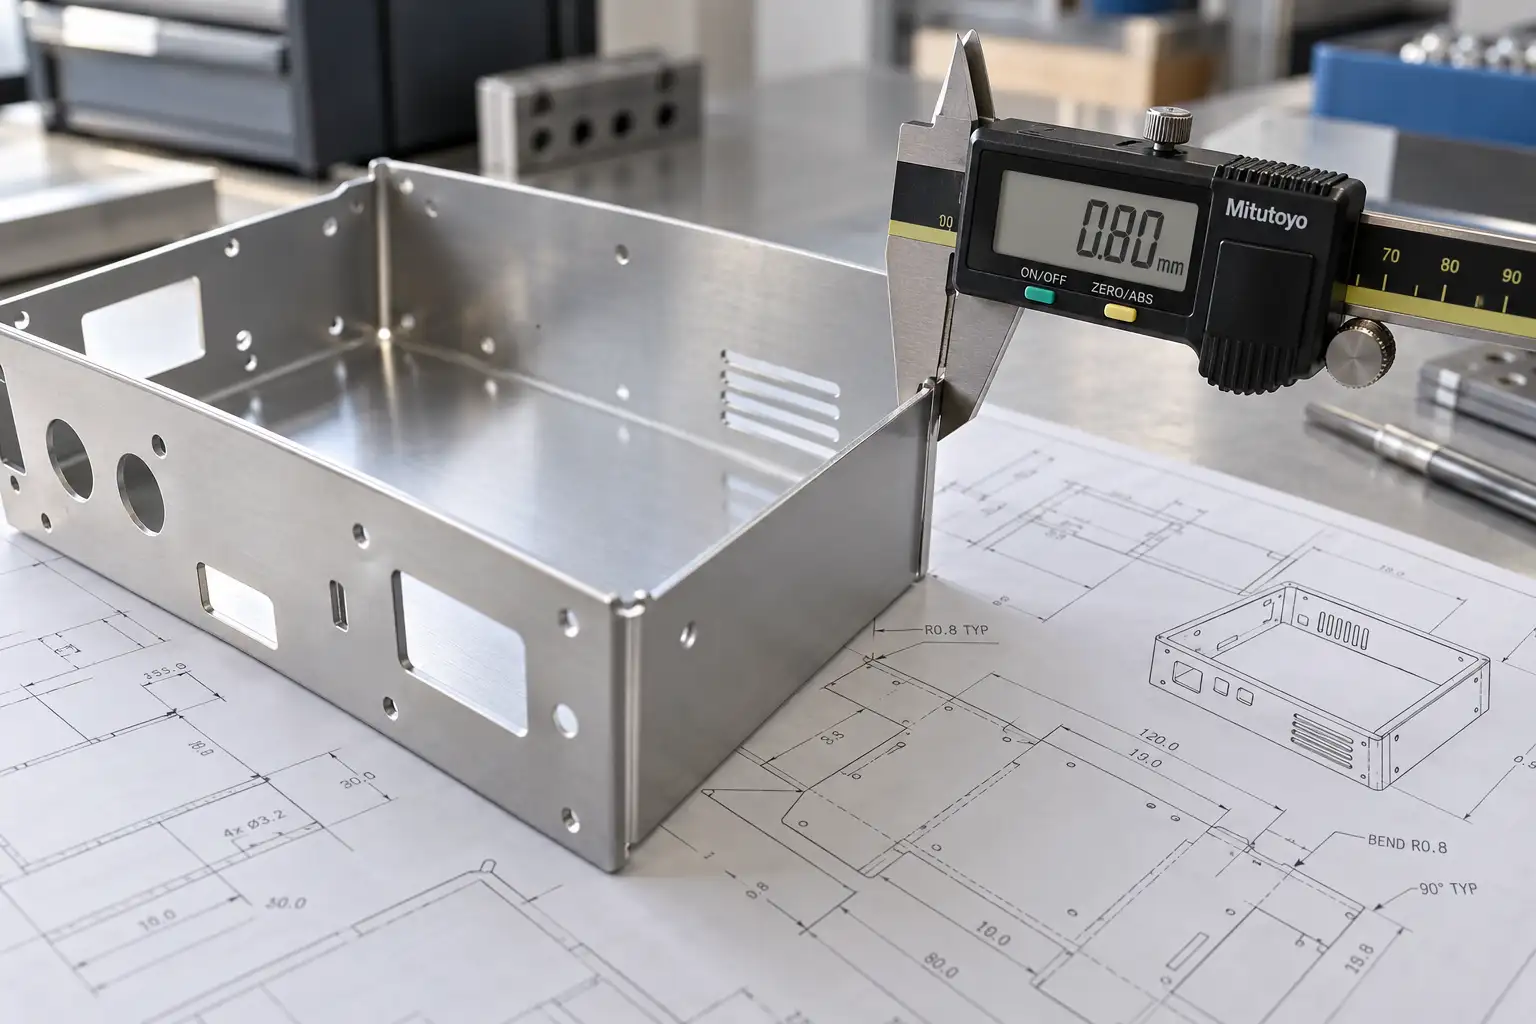
Unser Blechlaserschneidprozess hält typischerweise ±0,1 mm Maßgenauigkeit bei Bauteilen aus Kohlenstoffstahl, Edelstahl und Aluminium ein.

Kritische Merkmale – wie Montagebohrungen, Ausrichtschlitze und biegebezogene Kanten – werden basierend auf Materialdicke und Bauteilgeometrie in einem engeren internen Toleranzfenster kontrolliert.
Die Chargenkonsistenz wird durch ein kontrolliertes Prozessfenster unterstützt,FAI + Inprozessprüfung + SPC, was die Wiederholbarkeit für die langfristige OEM-Produktion sicherstellt.

  • Laser-geschnittene Prototypenteile: üblicherweise 3–7 Arbeitstage, abhängig von der Teilekomplexität und den nachgelagerten Operationen (Biegen oder Schweißen).
  • Serienfertigungsaufträge: Standard-Lose werden innerhalb von 10–20 Arbeitstagen versandt; mehrstufige OEM-Baugruppen folgen in der Regel einem 3–4 Wochen-Zyklus.
    Unser Workflow ist auf planbare Lieferzeiten, schnelles DFM-Feedback und stabile Terminplanung ausgelegt – wichtig für Hersteller von Automatisierungstechnik, Industriekomponenten und EV-Komponenten.
Das Laserschneiden unterstützt die meisten in der OEM-Fertigung verwendeten Metalle, einschließlich Stahl, Edelstahl, Aluminium und beschichtetem Stahl.

Bei mehreren Materialien ist jedoch Vorsicht geboten oder es sind alternative Verfahren erforderlich:

  • Hochreflektierende Metalle (z. B. Kupfer, reines Messing, Aluminium mit Spiegelfinish) können spezielle Parameter erfordern.

  • Verbund- oder Sandwichplatten weisen uneinheitliche Wärmereaktionen auf und liefern möglicherweise keine sauberen Kanten.

  • PVC- oder chlorhaltige Materialien sind aufgrund gefährlicher Dämpfe ungeeignet.
    Ist das Materialverhalten unsicher, führen wir vor der Prototypenfreigabe Parametertests durch.


Um eine präzise und schnelle Verarbeitung zu gewährleisten:
  • DXF- / DWG-Dateien sollten geschlossene Konturen aufweisen, keine überlappenden Linien enthalten und Millimeter als Basiseinheit verwenden.

  • STEP- (3D) Dateien werden empfohlen, wenn Biegen, Schweißen oder Gehäusemontage erforderlich ist – dies ermöglicht eine vollständige DFM-Prüfung und Abwicklungsverifikation.

  • Für gebogene Blechteile geben Sie bitte das geformte 3D-Modell und eine 2D-Zeichnung mit kritischen Maßen, Biegerichtungen und Toleranzen an. SR MFG kann die Abwicklung basierend auf dem gewählten Material und dem Biegeverfahren erstellen.

Ja. Unsere Laserschneidleistungen integrieren nachgelagerte Veredelung, um OEM-konforme Konsistenz zu gewährleisten:
  • Mechanisches Entgraten

  • Kantenverrundung

  • Oberflächenbürsten / Polieren

  • Pulverbeschichtung, Elektrophorese, Verzinkung und andere Schutzbeschichtungen
    Dies verhindert Schwankungen durch externe Zulieferer und stellt sicher, dass lasergeschnittene Komponenten ohne zusätzliche Vorbereitung in das Biegen, Schweißen oder die Montage gelangen.

Ja. Unsere Fabrik ist auf stabile, wiederholbare OEM-Produktion ausgerichtet:
  • Materialchargenrückverfolgbarkeit + MTC + CoC

  • ISO 9001-Produktionskontrolle

  • Prozessparameterbibliothek für gleichbleibende Schnittqualität

  • Skalierbare Kapazität von 1 Stück bis zur Großserienfertigung

  • Wiederholbarkeit durch kontrollierte Workflows gesichert (FAI, Prüfung, SPC)
    Wir unterstützen Jahresbedarfsprognosen, maßgeschneiderte Verpackungen für den weltweiten Versand und langfristige Lieferprogramme für Automatisierungsmaschinen, Elektroschränke, industrielle Laserschnittteile und Industriegehäuse.

Ressourcen zur Laserschneidtechnologie

Nach oben