
316L molybdänhaltiger austenitischer Edelstahl
Korrosion
Beständigkeit
Schweißbarkeit
Chlorid
Beständigkeit
Typ 316L molybdänhaltiger austenitischer Edelstahl: Die Grundlagen
316L Edelstahl ist ein ultra-niedriggekohlter, molybdänhaltiger austenitischer Edelstahl. Er kann als Derivat von 304 Edelstahl und als niedriggekohlte Version innerhalb der 316 Edelstahlfamilie verstanden werden. Durch die Zugabe von 2%–3% Molybdän und die strikte Begrenzung des Kohlenstoffgehalts auf C ≤ 0,03%, erreicht 316L eine verbesserte Korrosionsbeständigkeit.
Warum wird 316L als molybdänhaltiger austenitischer Edelstahl bezeichnet? Weil es auf dem Chrom-Nickel-System aufbaut und durch die Zugabe von Molybdän den Widerstand des Materials gegen Lochfraß und Spaltkorrosion verbessert. Das “L” steht für niedrigen Kohlenstoff, was bedeutet, dass der maximale Kohlenstoffgehalt streng auf ≤ 0,03%, begrenzt ist, was dazu beiträgt, Risiken im Zusammenhang mit dem Schweißen zu reduzieren.
Der Entwicklungspfad dieser Materialfamilie kann wie folgt betrachtet werden 304 → 316 → 316L. Obwohl alle drei austenitische Edelstähle sind, unterscheiden sie sich deutlich hinsichtlich ihrer optimalen Einsatzbereiche und -methoden.
Die Kernmaterialeigenschaften von 316L
Was 316L besonders wertvoll macht, ist seine Korrosionsbeständigkeit, die einer der Hauptgründe für seine so weit verbreitete Nutzung in technischen Anwendungen ist. Allerdings ist die Korrosionsbeständigkeit nur sein herausragendes Merkmal. Seine wahre Stärke liegt in seiner ausgewogenen Gesamtleistung über mehrere Leistungsbereiche hinweg.
Normen und gängige Werkstoffbezeichnungen für 316L
Auf technischen Zeichnungen, Bestellungen und Materialzeugnissen kann 316L unter verschiedenen Namen oder Bezeichnungssystemen erscheinen. Aus diesem Grund ist es sinnvoll, mit den gängigen Normen vertraut zu sein, um sicherzustellen, dass das gekaufte Material tatsächlich korrekt ist.
| Normensystem | Werkstoff / Nummer | Gängige Bezeichnung | Hinweise |
|---|---|---|---|
| ASTM / UNS | UNS S31603 | 316L, S31603, ASTM 316L | Das am weitesten verbreitete System. Blech wird typischerweise nach A240 spezifiziert, während Rohre üblicherweise durch A312 abgedeckt sind. |
| Europa | Werkstoff-Nr. 1.4404 | EN 1.4404, X2CrNiMo17-12-2 | Europäische Norm; Elementgrenzwerte können in einigen Fällen strenger sein. |
| China GB | 022Cr17Ni12Mo2 | 316L, S31603, 022Cr17Ni12Mo2 | Neue chinesische Werkstoffbezeichnung; das einheitliche Codesystem stimmt mit UNS überein. |
| Japan JIS | SUS316L | SUS316L, JIS 316L | Japanische Norm; Zusammensetzung ist weitgehend mit ASTM konsistent. |
| UK BS | 316S31 / 316S16 | 316S31 (in etwa vergleichbar mit 1.4404) | Britische Norm, wird zunehmend durch EN-Normen ersetzt. |
Verarbeitungsleistung von 316L in der Blechbearbeitung
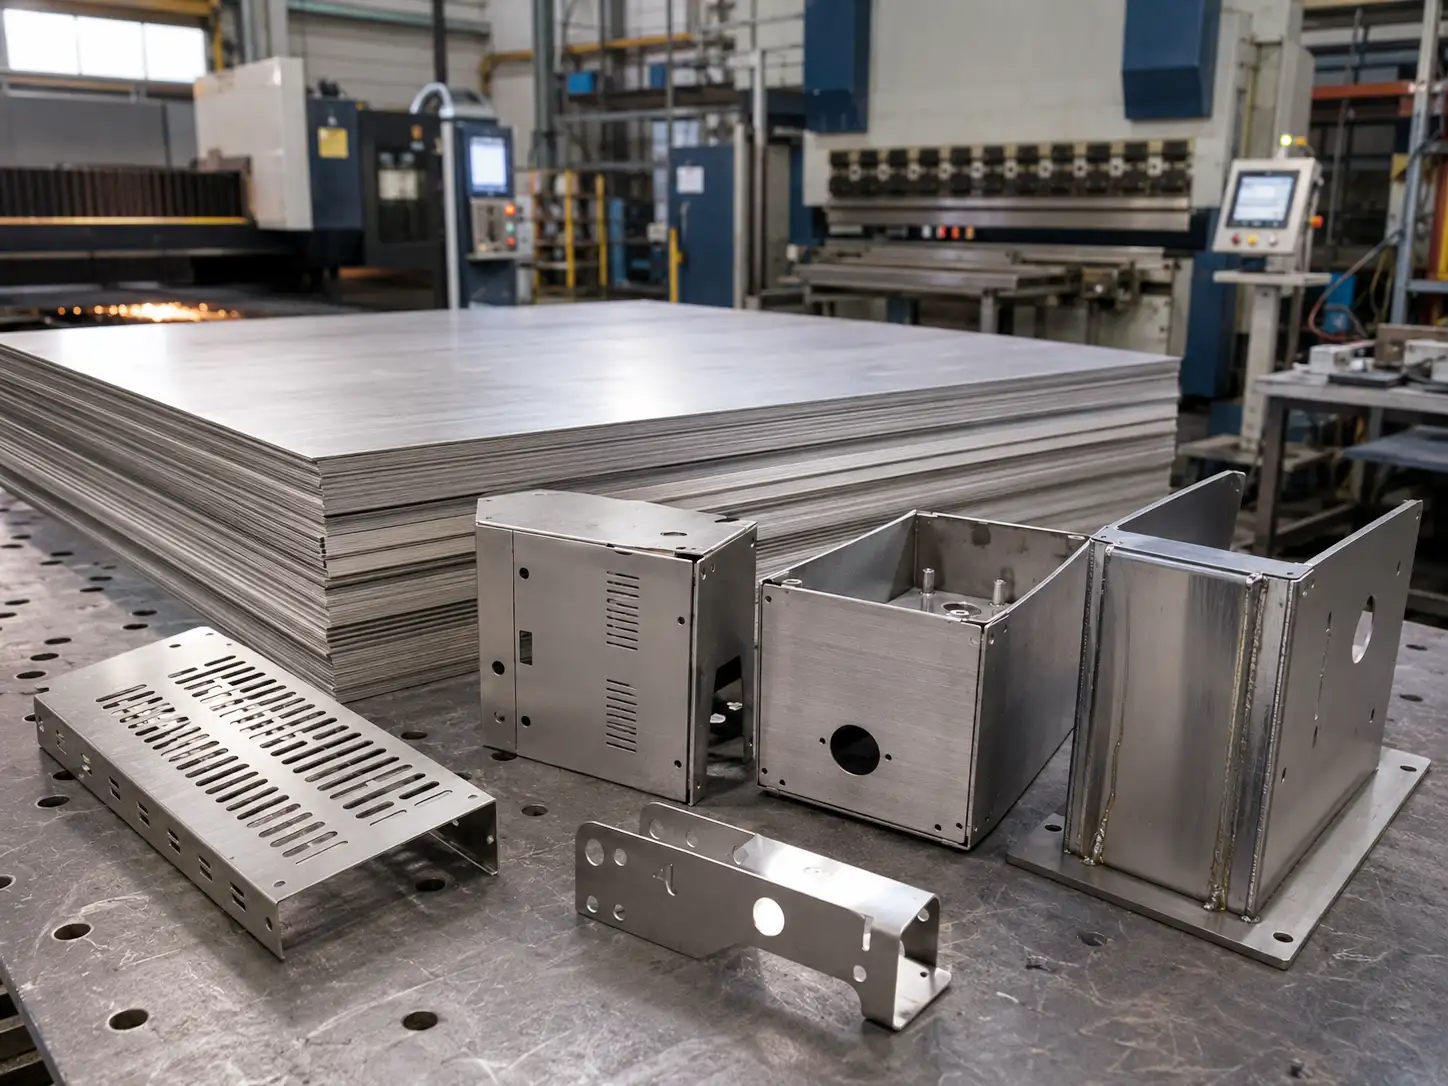
In der Metallverarbeitung hat das Verarbeitungsverhalten von 316L einen direkten Einfluss auf sowohl Produktionsqualität als auch Effizienz. Obwohl 316L eine gute Verarbeitbarkeit bietet, erfordert es eine engere Prozesskontrolle als gebräuchlichere Materialien wie Edelstahl 304. Verschiedene Arbeitsgänge erfordern unterschiedliche Kontrollmaßnahmen. In dieser Phase verschiebt sich der Fokus von den Materialdaten auf dem Papier hin zu dem, was tatsächlich in der Werkstatt passiert.
Gängige 316L-Bearbeitungsschritte und wichtige Kontrollpunkte
| Verfahren | 316L-Verarbeitungseigenschaften | Wichtige Kontrollpunkte |
|---|---|---|
| Laserschneiden | 316L lässt sich sauber schneiden, erfordert jedoch eine sorgfältige Kontrolle der Wärmeeinbringung und Kantenoxidation. | Verwenden Sie geeignete Schneidparameter und Hilfsgas entsprechend der geforderten Kantenqualität; schützen Sie sichtbare Oberflächen vor Kratzern. |
| Biegen | 316L hat eine stärkere Rückfederung als Baustahl und verfestigt sich beim Umformen. | Berücksichtigen Sie die Rückfederung, verwenden Sie einen geeigneten Biegeradius und vermeiden Sie übermäßig enge Biegungen, die das Rissrisiko erhöhen können. |
| Stanzen / Umformen | Die gute Duktilität macht 316L für die Umformung geeignet, jedoch können bei wiederholter Verformung Kaltverfestigung und Materialaufschweißungen auftreten. | Verwenden Sie geeignete Schmierung, kontrollierte Umformschritte und saubere Werkzeugoberflächen. |
| Schweißen | 316L hat eine gute Schweißbarkeit und wird üblicherweise durch WIG-, MIG- und Laserschweißen verarbeitet. | Kontrollieren Sie Wärmeeinbringung und Verzug, halten Sie die Fugen sauber und entfernen Sie Schweißverfärbungen, wenn die Korrosionsbeständigkeit wichtig ist. |
| Schleifen & Oberflächenbearbeitung | Oberflächenverunreinigungen oder eingebettete Kohlenstoffstahlpartikel können die Korrosionsleistung beeinträchtigen. | Verwenden Sie ausschließlich Werkzeuge und Schleifmittel für Edelstahl und vermeiden Sie Kreuzkontamination durch die Verarbeitung von Kohlenstoffstahl. |
| Beizen / Passivieren | Schweißen und thermische Bearbeitung können den schützenden Oberflächenzustand beeinträchtigen. | Verwenden Sie geeignete Nachschweißreinigung, Beizung oder Passivierung, wenn dies durch Anwendung und Spezifikation gefordert wird. |
Die größte Herausforderung bei der 316L-Fertigung ist nicht, ob das Material verarbeitet werden kann, sondern wie gut Wärmeeinbringung, Kaltverfestigung, Oberflächenschutz und Kontamination während der gesamten Produktion kontrolliert werden.
Gängige Anwendungsszenarien für 316L und die Logik hinter seiner Verwendung
316L wird in vielen Branchen weit verbreitet eingesetzt, darunter Lebensmittelverarbeitung, Pharmazie, Labore, chemische Verarbeitung, Medizintechnik sowie eine Vielzahl von geschweißten Behältern und gefertigten Baugruppen. Diese Branchen wählen 316L nicht einfach, weil es als Premiummaterial gilt, sondern weil jede Anwendung ihre eigenen Prioritäten bei der Materialauswahl hat. Im Wesentlichen geht es bei der Materialauswahl darum, das Risiko eines Versagens unter spezifischen Einsatzbedingungen zu minimieren.
Typische 316L-Anwendungen und warum es gewählt wird
| Anwendung | Typische Anforderungen | Warum 316L gewählt wird | Zusätzliche Punkte zur Bestätigung |
|---|---|---|---|
| Lebensmittelverarbeitungsanlagen | Ungiftig, leicht zu reinigen, korrosionsbeständig, geeignet für CIP/SIP | Glatte Oberfläche, gute Beständigkeit gegen schwache Säuren und Laugen sowie starke Korrosionsbeständigkeit nach dem Schweißen | Art des Lebensmittelmediums, Reinigungsverfahren und ob eine FDA- oder NSF-Zertifizierung erforderlich ist |
| Medizinische und pharmazeutische Geräte | Biokompatibilität, hohe Reinheit, Sterilisationsbeständigkeit | Gute Biokompatibilität, Oberflächengüte erreichbar bis Ra ≤ 0,4 μm, und geeignet für Hochtemperatursterilisation | Ob implantatgeeignetes Material erforderlich ist und Einhaltung von Vorschriften wie FDA oder USP |
| Wasseraufbereitung und chemische Ausrüstung | Beständigkeit gegen Chlorid-Lochfraß, Säuren und Laugen | Molybdän verbessert die Chloridbeständigkeit und bietet gute Leistung in einer Reihe von chemischen Medien | Mediumkonzentration und -temperatur sowie ob eine höherwertige korrosionsbeständige Legierung erforderlich ist |
| Küstenanlagen und -ausrüstung | Salzsprühbeständigkeit, Beständigkeit gegen marine atmosphärische Korrosion | Bietet 3-5 mal die Salzsprühbeständigkeit von 304 in vielen Anwendungen | Ob das Teil direkt in Meerwasser eingetaucht wird, Einsatztemperatur und Wartungsintervall |
| Geschweißte Gehäuse und Strukturbaugruppen | Korrosionsbeständigkeit nach dem Schweißen, gute Umformbarkeit | Das kohlenstoffarme Design hilft, interkristalline Korrosion zu verhindern und gleichzeitig eine gute Umformbarkeit beizubehalten | Schweißverfahrensqualifikation und Konformität mit Druckbehälter- oder Strukturnormen |
| Laborausstattung | Beständigkeit gegen chemische Reagenzien, einfache Reinigung | Beständig gegen viele gängige chemische Reagenzien und leicht zu polieren | Die genauen beteiligten Reagenzien und ob ein spezialisierteres korrosionsbeständiges Material erforderlich ist |
Hinweis: In der Praxis basiert die Materialauswahl nicht allein auf der Leistungsübereinstimmung. Auch andere Faktoren spielen eine Rolle, darunter Kosten, Verfügbarkeit und Verarbeitungsschwierigkeit. In den meisten Fällen kostet 316L etwa 20-30% mehr als 304, aber aus einer ganzheitlichen Lebenszyklusperspektive bietet 316L oft eine längere Lebensdauer und kann einen besseren langfristigen Wert bieten.
304, 316, 316L und Duplex-Edelstähle haben jeweils einen klar definierten Leistungsbereich. Ein richtiges Verständnis ihrer Unterschiede erleichtert die Auswahl des am besten geeigneten Materials für eine bestimmte Anwendung erheblich.
Materialauswahlvergleich: 304 / 316 / 316L / Duplex-Edelstahl
| Material | Korrosionsbeständigkeit | Schweißbarkeit | Umformbarkeit | Relativer Kostenaufwand | Am besten geeignete Projekttypen |
|---|---|---|---|---|---|
| 304 | Geeignet für allgemeine Umgebungen und leichte Korrosion | Gut, obwohl nach dem Schweißen Sensibilisierung auftreten kann | Ausgezeichnet | Referenzwert (100%) | Innenausstattung, Süßwassersysteme, Lebensmittelverarbeitung in nicht aggressiven Umgebungen, Architekturdekoration |
| 316 | Bessere Korrosionsbeständigkeit als 304, mit Molybdänzusatz | Gut; dickere Querschnitte können eine Wärmebehandlung nach dem Schweißen erfordern | Ausgezeichnet | Etwa 1.2× das von 304 | Hochtemperaturanlagen, nicht geschweißte korrosionsbeständige Teile, dünnwandige geschweißte Strukturen |
| 316L | Ausgezeichnete Lochfraßbeständigkeit und Chloridbeständigkeit | Ausgezeichnet, wobei in vielen Fällen keine Wärmebehandlung nach dem Schweißen erforderlich ist | Ausgezeichnet | Etwa 1.3-1.5× das von 304 | Geschweißte Strukturen, Meerestechnik, chemische Ausrüstung, lebensmittel- und pharmazeutische Sanitärausrüstung |
| Duplex 2205 | Ausgezeichnete Beständigkeit gegen Lochfraß und Spannungsrisskorrosion | Verwendbar, erfordert jedoch eine strengere Prozesskontrolle | Mäßig, mit stärkerer Neigung zur Kaltverfestigung | Etwa 1.8-2× das von 304 | Meerwasserentsalzung, Hochdruckrohrleitungen, aggressive chemische Beanspruchung und leichtgewichtiges Strukturdesign |
Was sollten Einkauf und Technik bei der Auswahl von 316L für ein Projekt sonst noch bestätigen?
Sobald 316L-Edelstahl als Rohmaterial für ein Projekt gewählt wurde, scheint die Hauptentscheidung bereits getroffen zu sein. In der Realität ist die Arbeit jedoch noch nicht abgeschlossen. Selbst nachdem 316L spezifiziert wurde, müssen mehrere Details in den Einkaufsdokumenten und der technischen Vereinbarung klar definiert werden, um sicherzustellen, dass das Endprodukt wie beabsichtigt funktioniert und unnötige Probleme vermieden werden.
Checkliste zur Materialauswahl für 316L-Projekte
| Zu bestätigender Punkt | Warum es wichtig ist | Mögliche Probleme bei Nichtbeachtung |
|---|---|---|
| Güte + Norm + Lieferzustand | Unterschiedliche Normen und Lieferzustände können zu erheblichen Unterschieden in der Materialleistung führen | Material erfüllt möglicherweise nicht die Anforderungen, was zu Schweißproblemen oder Ausfall im Betrieb führt |
| Blechdicke und Oberflächenbeschaffenheit | Diese beeinflussen direkt die Fertigbarkeit, die Kosten und das Erscheinungsbild | Verarbeitungsschwierigkeiten, inakzeptables Erscheinungsbild oder unzureichende Korrosionsbeständigkeit |
| Beizen und Passivieren nach dem Schweißen | Die Schweißnaht und die wärmebeeinflusste Zone sind anfälliger für Korrosion | Lochfraß in der Nähe der Schweißnaht, interkristalline Korrosion oder frühes Leck |
| Einsatzumgebung | Chloride, Spalten und Temperaturschwankungen können die Korrosion beschleunigen | Materialversagen innerhalb der Auslegungslebensdauer oder sogar sicherheitsrelevante Vorfälle |
| Anwendungsspezifische Prioritäten | Dekorteile, Strukturteile und Schweißteile haben jeweils unterschiedliche Anforderungen | Kritische Leistungsanforderungen können unterschritten werden, was Funktion oder Sicherheit beeinträchtigt |
| Lieferantenqualifikation | Hilft, Materialrückverfolgbarkeit und Chargenkonsistenz sicherzustellen | Qualitätsschwankungen, fehlende Rückverfolgbarkeit und unklare Verantwortlichkeiten |
| Vollständigkeit der Materialzertifizierung | Bestätigt, dass das Material den geforderten Normen entspricht | Nicht konformes Material, fehlgeschlagene Prüfung, Nacharbeit oder Ausschuss |
