
Metallschleifen & Kantenverrunden
SR MFG bietet Metallschleifdienste für Blechteile an, die Oberflächennivellierung, Schweißnahtübergangsverschleifung, Kantenbearbeitung und kontrollierte gebürstete oder geschliffene Texturen erfordern.
Wir helfen dabei, erhabene Defekte zu entfernen, sichtbare Übergänge zu verschleifen, die Oberflächenkonsistenz zu verbessern und Teile für Polieren, Beschichten, Montage oder die abschließende optische Freigabe vorzubereiten. Bei optisch kritischen Teilen können wir die Schleifrichtung, A/B-Oberflächenzonen, Rauheitsziele und die Übereinstimmung mit freigegebenen Mustern kontrollieren.
Erhalten Sie ein individuelles Angebot in 24 Stunden
Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.
Was ist Metallschleifen? Wie es sich vom Polieren und Entgraten unterscheidet
Man kann sich das Metallschleifen als Ebnung einer Oberfläche mit zunehmend feineren Schleifmitteln vorstellen. Durch die Erzeugung einer kontrollierten Relativbewegung zwischen Schleifmittel und Werkstück trägt das Schleifen überschüssiges Material auf vorhersehbare Weise ab, um ausgeprägte Werkzeugspuren, Schweißstufen und tiefe Kratzer zu nivellieren und eine gleichmäßigere und konsistentere Oberfläche zu erzeugen. In der Praxis wird das Schleifen typischerweise mit Schleifbändern, Schleifscheiben oder Schleifbürsten durchgeführt.
Wenn das Ziel ein höherer Glanz – oder sogar eine spiegelähnliche Oberfläche – ist, folgt auf das Schleifen üblicherweise das Polieren oder andere Veredelungsverfahren.
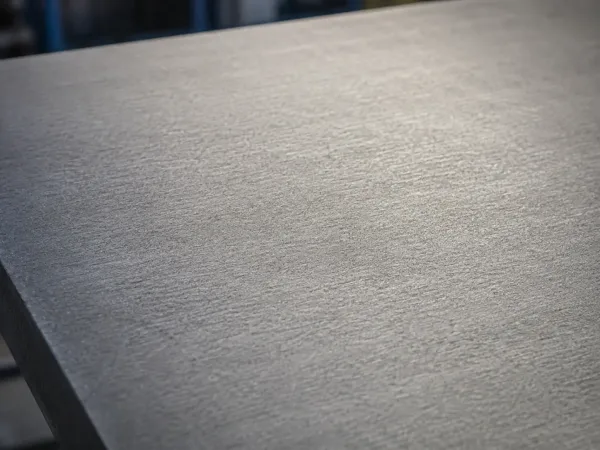
Schleifen vs. Polieren vs. Entgraten
Diese Verfahren mögen ähnlich erscheinen, lösen jedoch unterschiedliche Probleme. Nutzen Sie den folgenden Vergleich, um die richtige Oberfläche, den Kantenzustand und die Prüfanforderung für Ihr Teil zu definieren.
Schleifen
Oberflächennivellierung, Defektentfernung und Texturkontrolle.
Werkzeugspuren, Schweißstufen, tiefe Kratzer und unebene Oberflächen.
Flacher und gleichmäßiger. Hoher Glanz ist nicht das primäre Ziel.
Material wird abgetragen, daher sollten Abtragsmenge und Ebenheit kontrolliert werden.
Definieren Sie A-Oberflächenbereich, Schliffrichtung, Ra oder Ra max und freigegebenes Referenzmuster.
Polieren
Feineres kosmetisches Finish, Helligkeit und glatteres Erscheinungsbild.
Matte Oberflächen, feine Kratzer und kosmetische Erscheinungsanforderungen.
Höherer Glanz, glattere Oberfläche und höhere kosmetische Qualitätsstufe.
Kann je nach Material, Verfahren und Finishziel zu leichten Veränderungen führen.
Zielglanz, Spiegelgrad falls erforderlich, Ra-Ziel und freigegebenes Referenzmuster definieren.
Entgraten / Kantenbrechen
Gratentfernung, sicherere Kanten und einfachere Montagepassung.
Scharfe Kanten, Montageklemmung, Grate an Bohrungen oder Kanten und Handhabungsrisiko.
Glattere, weniger scharfe Kanten mit reduzierten Graten und verbesserter Sicherheit.
Üblicherweise minimal, aber kritische Kanten erfordern klare Grenzwerte und zulässigen Abtrag.
Entgraten, Kantenbrechen, maximalen Kantenradius oder zulässigen Fasenbereich spezifizieren.
Technischer Hinweis: Schleifen, Polieren und Entgraten können kombiniert werden, wenn Teile Oberflächenkorrektur, dekorative Oberfläche und sichere Montagekanten erfordern.
Oberflächentexturoptionen beim Schleifen
Wählen Sie die richtige visuelle Textur und Schleifart basierend auf Erscheinungsanforderungen, Material und nachgelagerter Verwendung
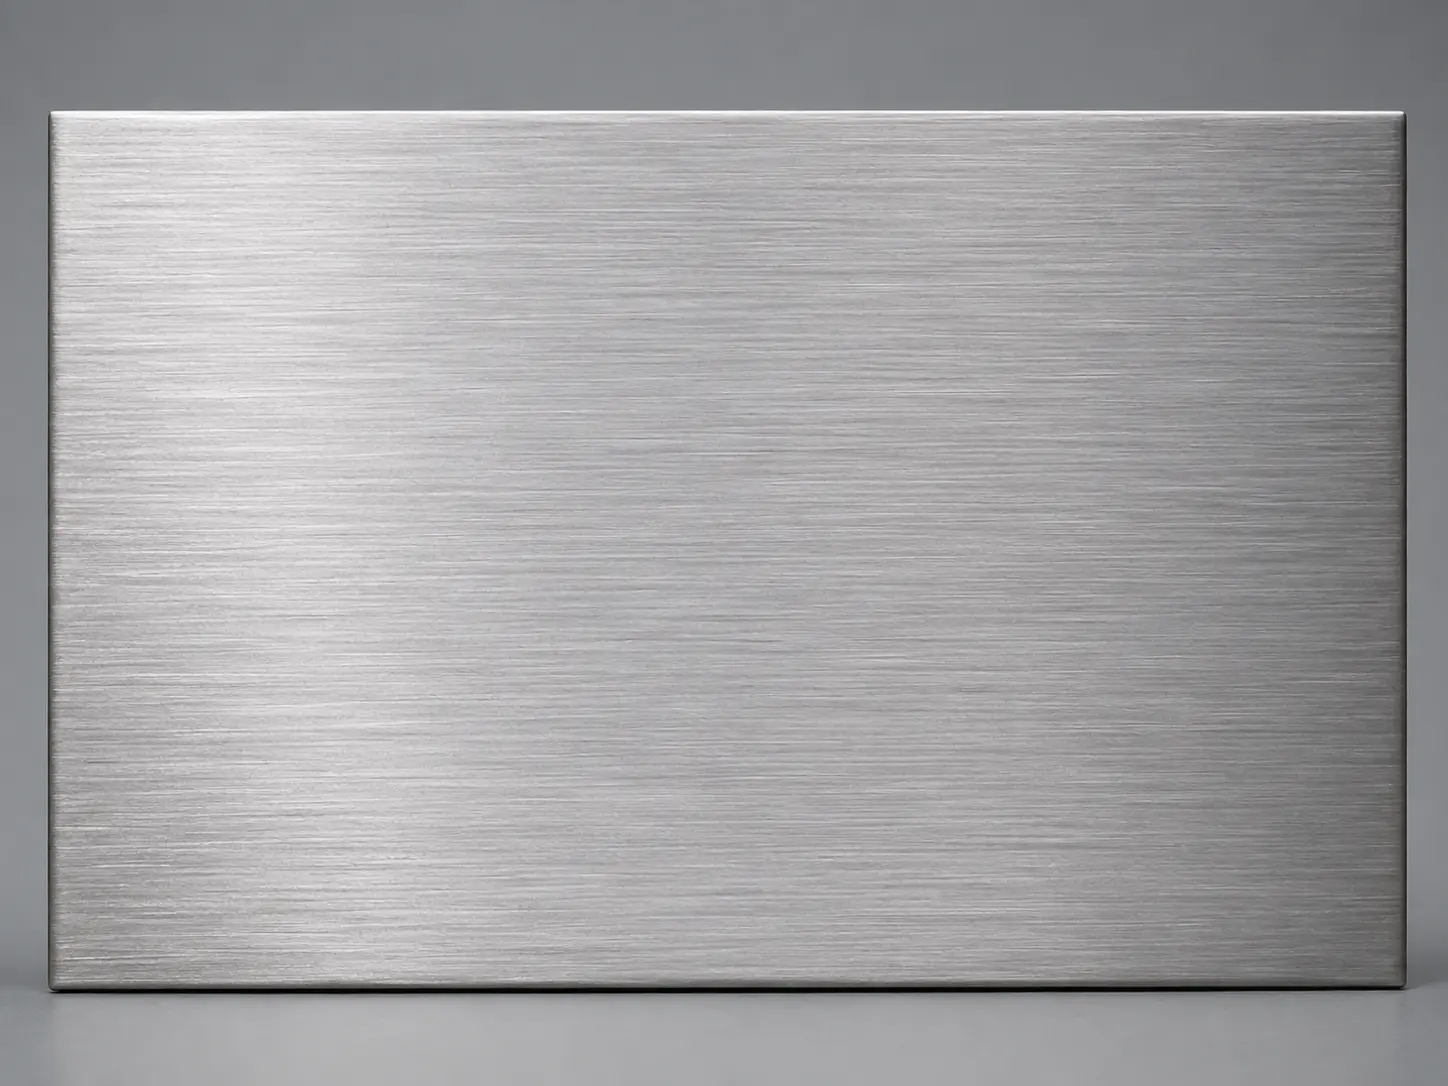
Linear gebürstet / Gerichtete Schleifrichtung
Texturprofil: Durchgehender geradliniger Schliff in eine Richtung.
Typisches Verfahren: Progressives Bandfinish zur Verfeinerung und Einstellung des Schliffs.
Geeignet für: Edelstahlbleche, dekorative Gehäuse, sichtbare Oberflächen.
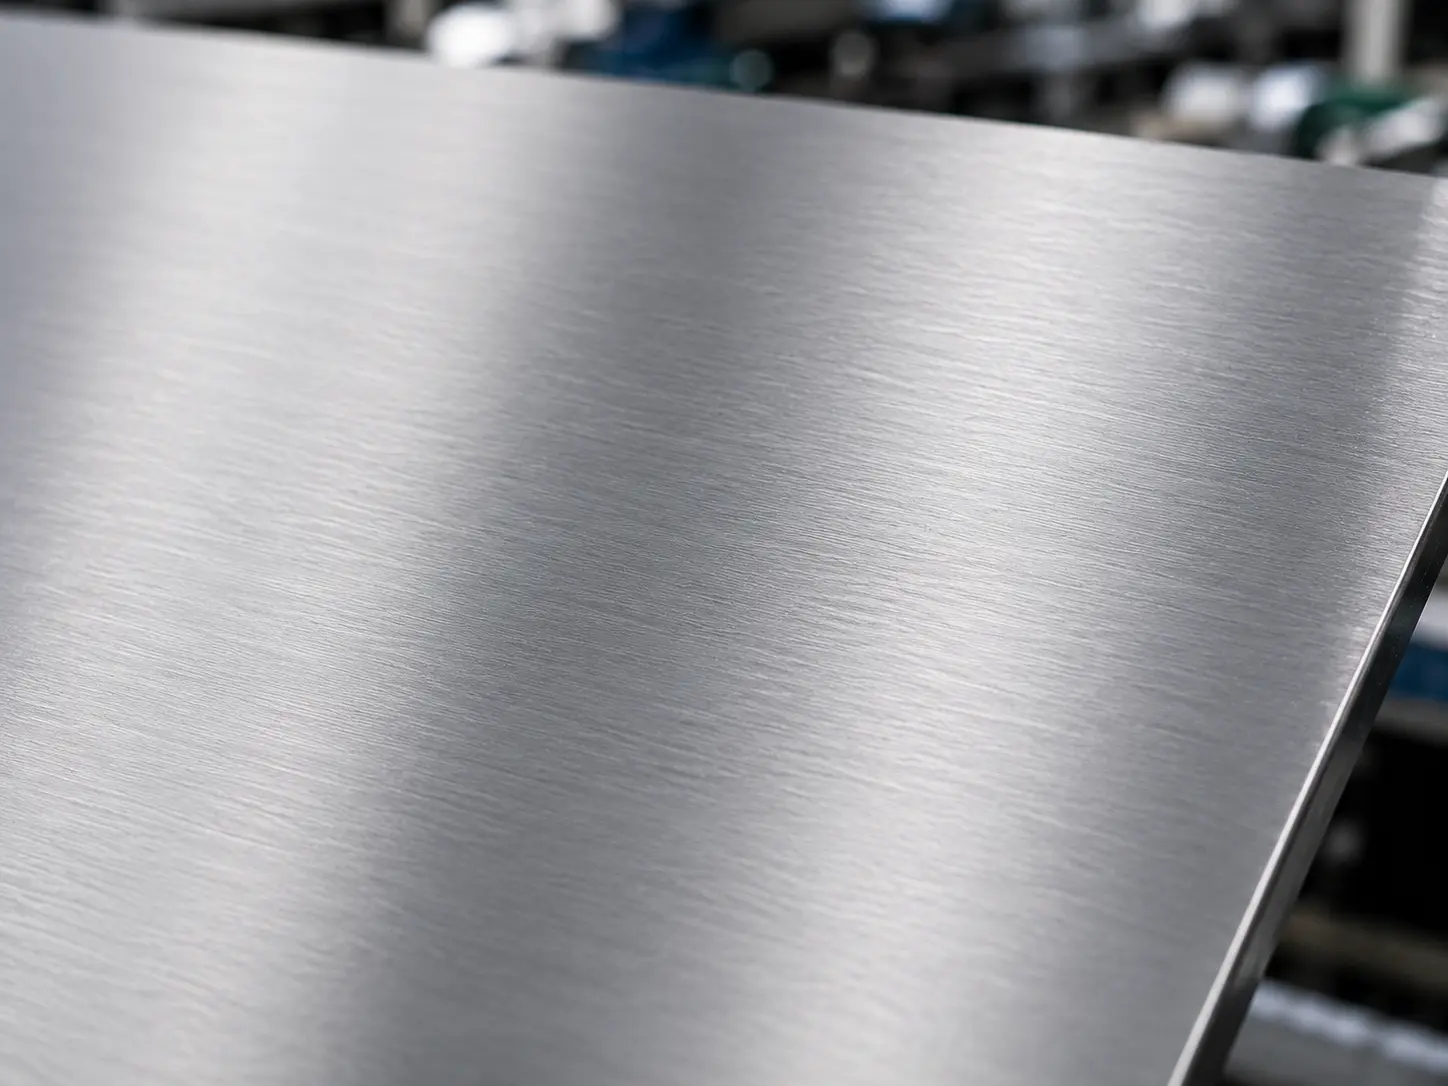
No.4 Satin-Finish
Texturprofil: Weicheres, gleichmäßigeres gerichtet gebürstetes Erscheinungsbild.
Typisches Verfahren: Typischerweise etwa 150–180 Körnung, abgestimmt auf das freigegebene Referenzmuster.
Geeignet für: 304/316 dekorative Teile, Gerätegehäuse, Küchenpaneele.
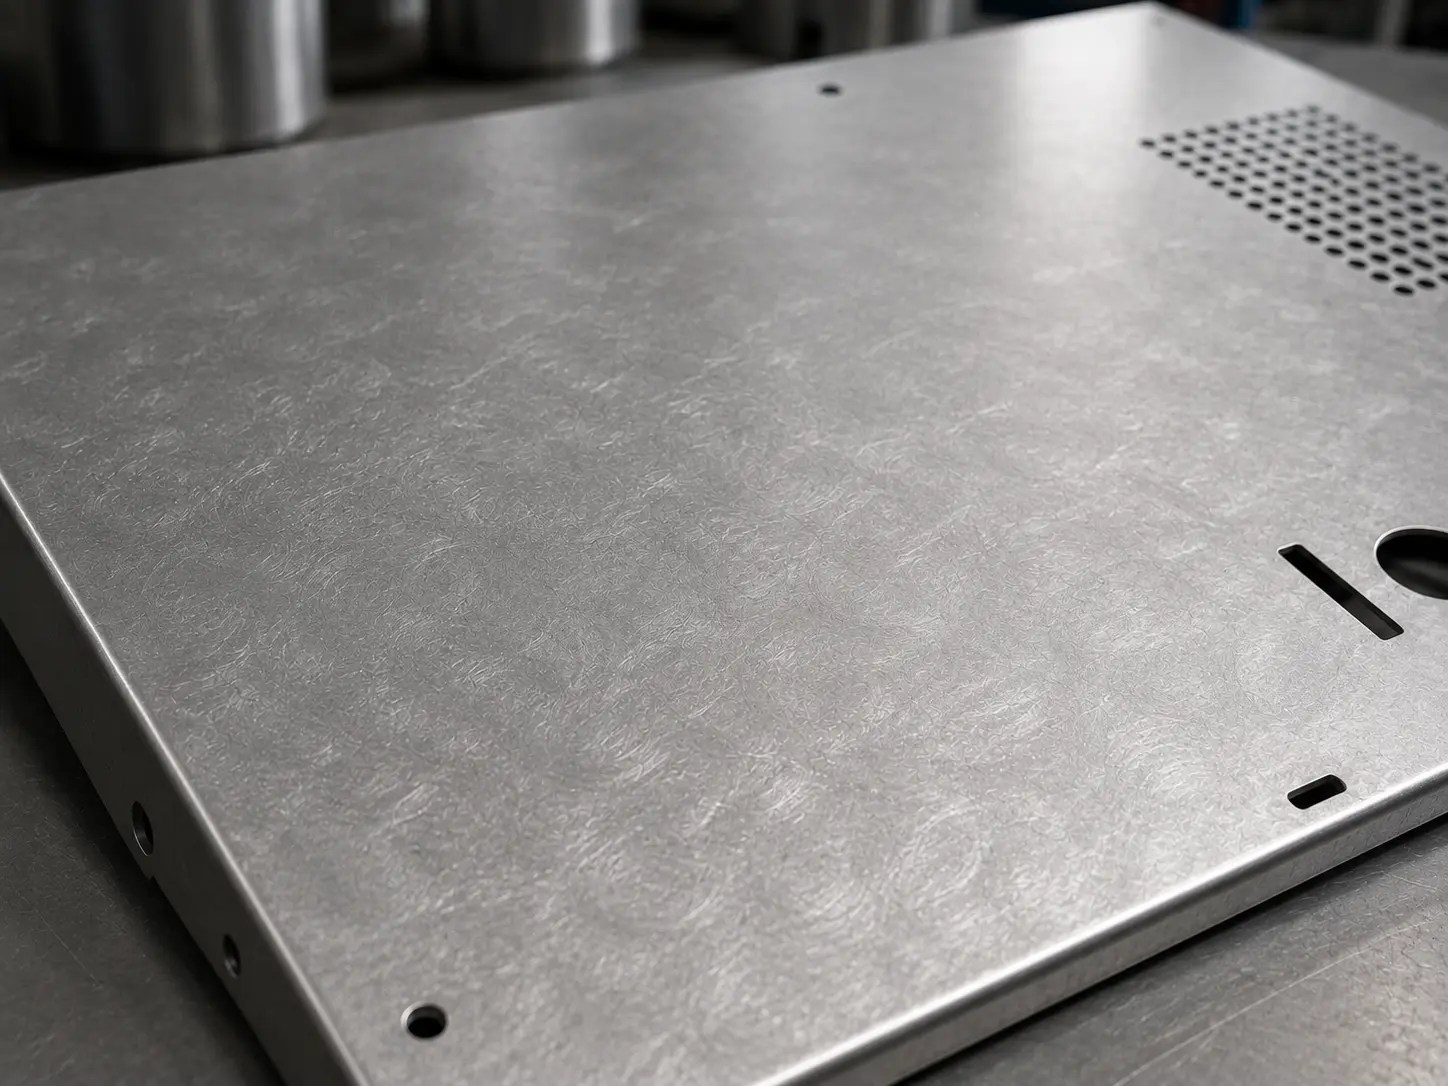
Zufällig / Wirbel / Richtungslos Textur
Texturprofil: Zufälliges Muster ohne feste Schliffrichtung.
Typisches Verfahren: Schleifen mit Exzenterschleifer oder speziellen richtungsunabhängigen Werkzeugen.
Geeignet für: Dekorative Oberflächen, bei denen eine Richtungsempfindlichkeit unerwünscht ist.
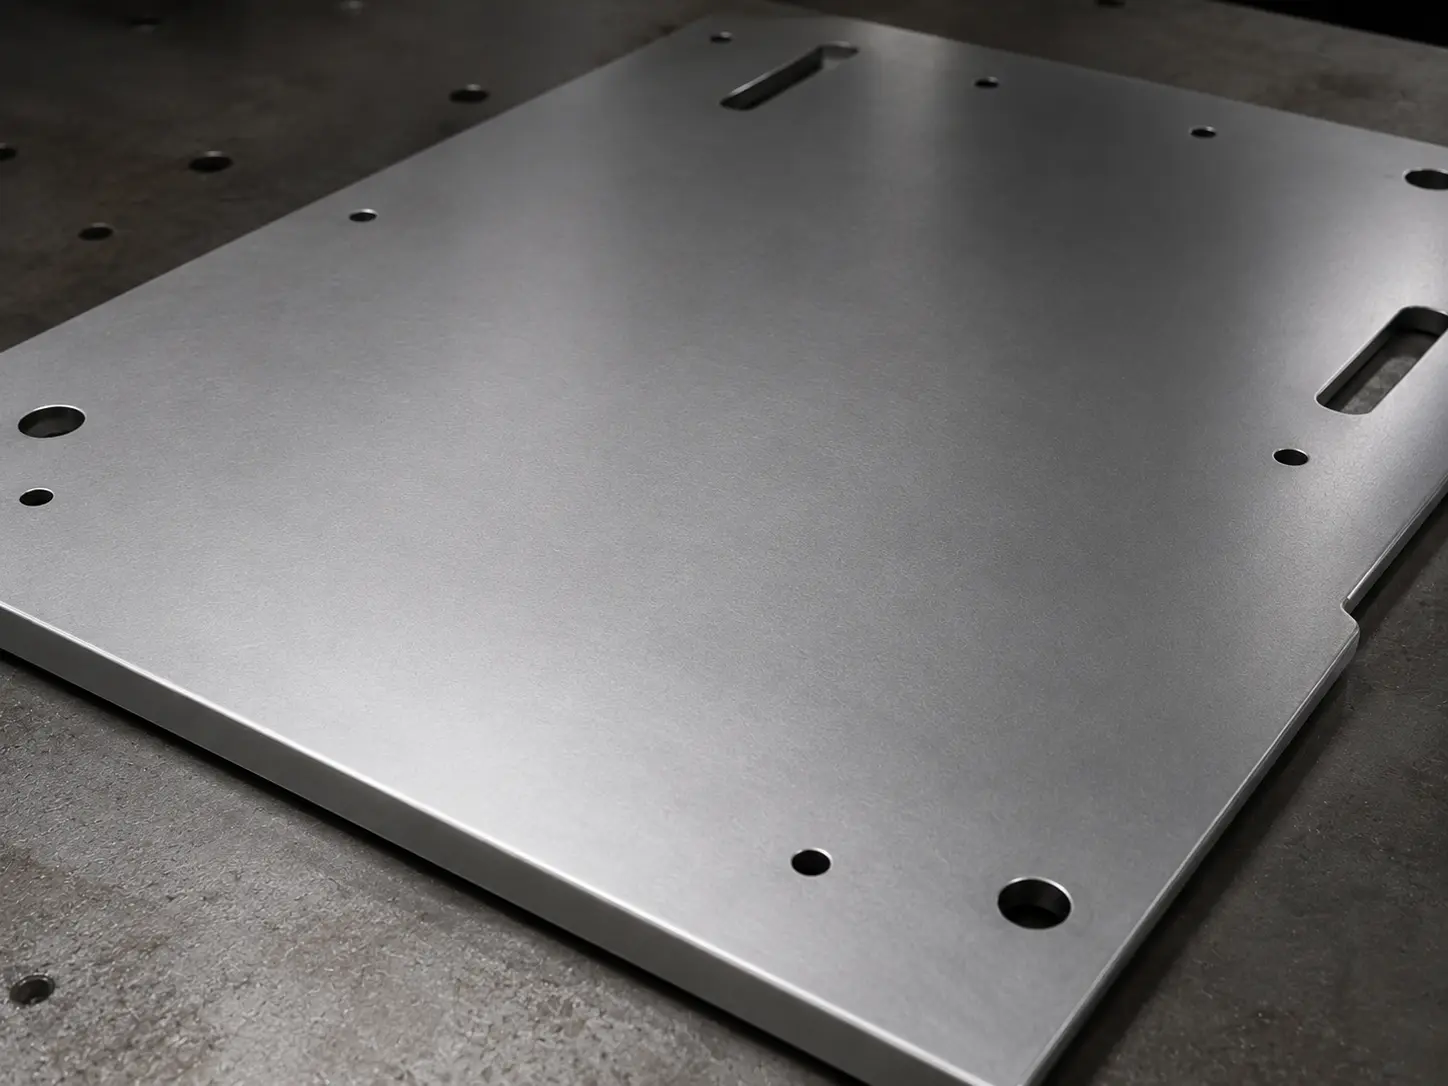
Angleichen / Matt-Vereinheitlichung
Texturprofil: Insgesamt matter und gleichmäßiger, wodurch sichtbare Kratzlinien minimiert werden.
Typisches Verfahren: Vlies-Schleifbänder oder -scheiben zum Ausgleichen und Glätten.
Geeignet für: Vereinheitlichung vor der Beschichtung, leichte dekorative Teile, Ausgleich von Schweißübergängen.
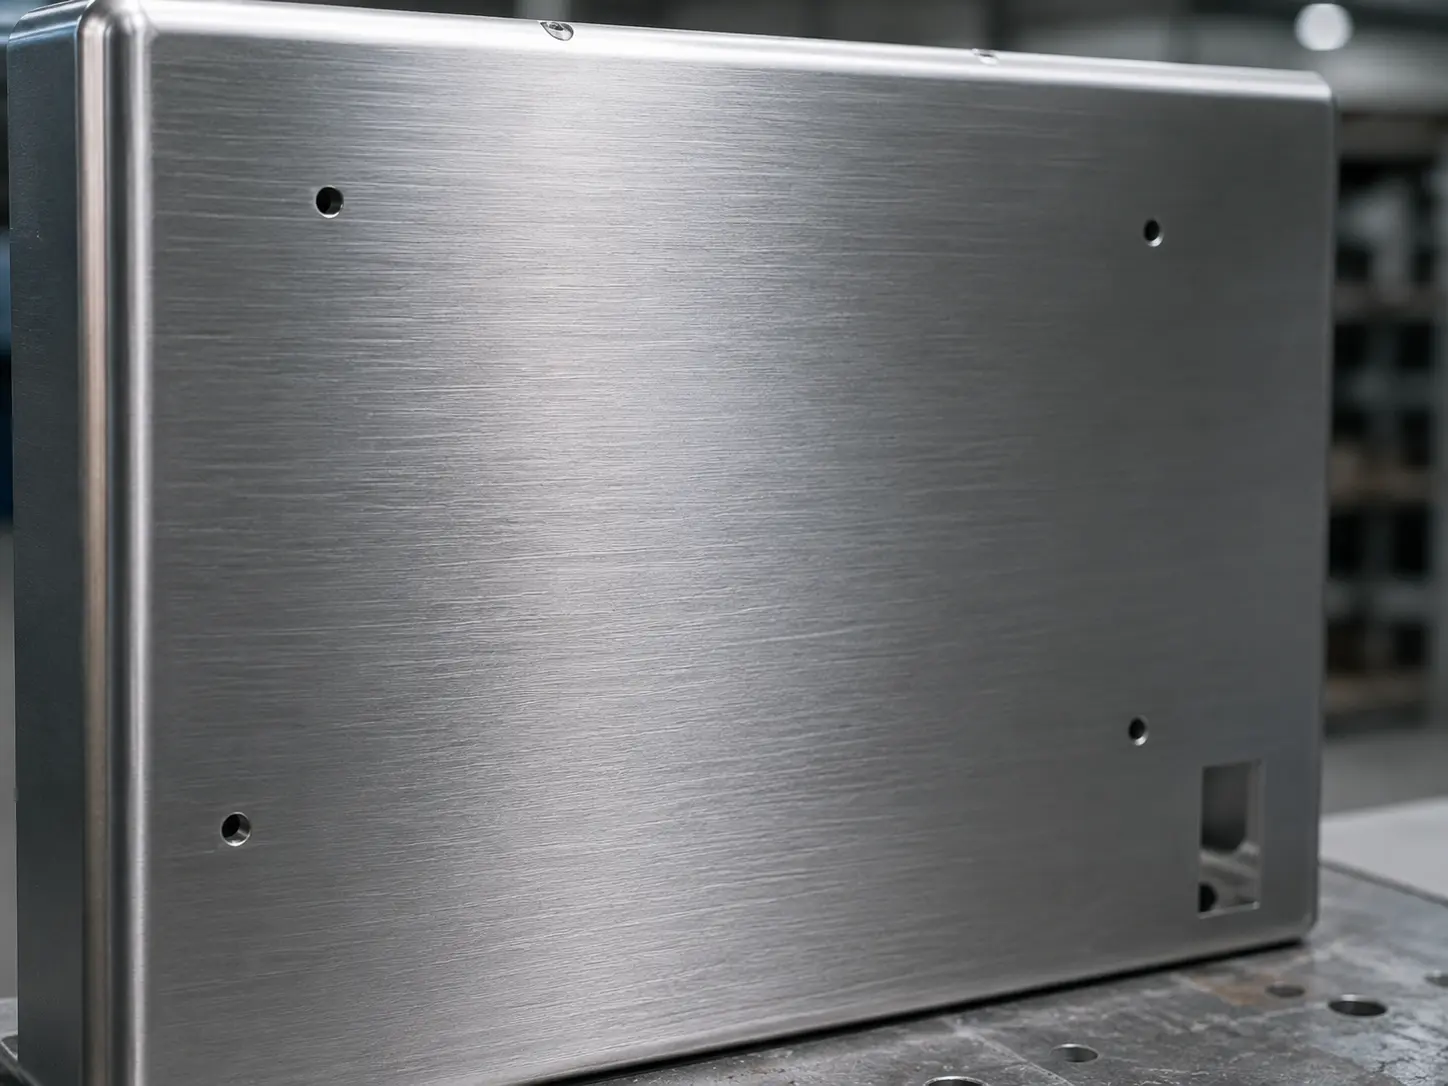
Schweißnaht-Schliffbild-Wiederherstellung / Schliffbild-Abgleich
Texturprofil: Rekonstruiert den Schliff, sodass Schweißbereiche mit der umgebenden Oberfläche übereinstimmen.
Typisches Verfahren: Zuerst Schweißstufen entfernen, dann die endgültige spezifizierte Schliffrichtung wiederherstellen.
Geeignet für: Dekorative Edelstahlbaugruppen, Paneele und Abdeckungen mit strengen Anforderungen an die Schliffübereinstimmung.
Materialkompatibilität für Metallschleifen
Kohlenstoffstahl /
Edelstahl /
Gusseisen
Standardfähigkeit
- Gängiges Schleifmittel: Aluminiumoxid-Systeme
- Am besten geeignet für: Oberflächennivellierung, Schweißnahtangleichung, Texturkontrolle
- Hinweis: Stabiler Materialabtrag und gleichmäßige Textur
Gehärteter Stahl &
Wälzlagerstahl
Hohe Härte
- Gängiges Schleifmittel: CBN bevorzugt
- Am besten geeignet für: Kontrolliertes Schleifen von gehärtetem Material
- Hinweis: Wärmeeintrag steuern und Oberflächenqualität erhalten
Aluminium &
Kupferlegierungen
Fokus auf Zusetzvermeidung
- Gängiges Schleifmittel: SiC / Zusetzvermeidungs-Systeme
- Am besten geeignet für: Weiche Nichteisenmetalle
- Hinweis: Hilft, Verschmieren, Schleppspuren und Spananhaftung zu reduzieren
Titan & hitze-
beständige Legierungen
Einzelfallabhängig
- Gängiger Ansatz: Kontrollierte Prozessparameter
- Am besten geeignet für: Wärmeempfindliche Legierungen
- Hinweis: Wärmeschäden, Verfärbungen und Oberflächenprobleme reduzieren
Spezial- /
Hartmaterialien
Falls zutreffend
- Gängiges Schleifmittel: Diamant-Systeme
- Am besten geeignet für: Carbide, Keramiken und Sondermaterialien
- Hinweis: Bewertet nach Härte, Geometrie und Finish-Ziel
Technischer Hinweis: Die endgültige Schleifmittelauswahl hängt von der Materialhärte, der Telegeometrie, dem Oberflächenziel, der Temperaturempfindlichkeit und davon ab, ob Nass- oder Trockenschleifen erforderlich ist.
Standardisierter Metallschleifprozess
Metallschleifprozess (Videodemonstration)
Zeichnung &
Oberflächenprüfung
- Optischen Bereich, Schleifrichtung und Zieloberfläche bestätigen
- Zeichnungsdetails, Ra-Zielwert und Freigabekriterien prüfen
Materialprüfung &
Rückverfolgbarkeit
- Werkstoffgüte, Oberflächenbeschaffenheit bei Anlieferung und Chargenidentität verifizieren
- Rückverfolgbarkeit vor Schleifbeginn sicherstellen
Vorrichtungstechnik &
Oberflächenschutz
- Kritische Bereiche und sichtbare Oberflächen schützen
- Spannung, Abdeckung und Aufbaustabilität kontrollieren
Grobschleifen &
Defektnivellierung
- Schweißnähte, Kratzer und größere Oberflächenunregelmäßigkeiten entfernen
- Eine gleichmäßige Grundoberfläche für die Nachbearbeitung schaffen
Feinschleifen &
Schleifbildfestlegung
- Textur schrittweise auf die spezifizierte Oberfläche verfeinern
- Schleifrichtung, Erscheinungsbildkonsistenz und Oberflächenqualität fixieren
Reinigung, Inspektion
& Verpackung
- Teile reinigen und trocknen; Erscheinungsbild und Ra nach Anforderung prüfen
- Schutzverpackung vor dem Versand anbringen
Technischer Hinweis: Der tatsächliche Schleifprozess hängt vom Material, der Oberflächenzone, der Schliffrichtung, dem Oberflächenziel, der Temperaturempfindlichkeit und dem freigegebenen Referenzmuster ab.
Bereit, Ihre Metallschleifanforderungen zu besprechen?
Senden Sie uns Ihre Zeichnungen, Werkstoffgüte, Oberflächenbeschaffenheit, Schleifbereiche, Schleifrichtung, Zieloberfläche, Ra-Anforderungen, Schweißnahtverschleifanforderungen und Inspektionskriterien. Unser Engineering-Team prüft die Bauteilgeometrie und empfiehlt einen geeigneten Schleifprozess.
Branchen & Metallschleifanwendungen
SR MFG bietet Metallschleifdienstleistungen für Blechteile, die in Rechenzentrumsausrüstung, Unterhaltungselektronik, elektrischen Systemen, Industrieanlagen, Energiesystemen der neuen Generation und Outdoor-Produkten verwendet werden. Metallschleifen hilft, unebene Oberflächen auszugleichen, Schweißübergänge zu verblenden, Werkzeugspuren und Oberflächenfehler zu entfernen und nach Schneiden, Biegen, Schweißen oder Umformen eine kontrollierte Oberflächentextur zu erzeugen.
Wir unterstützen sowohl die Prototypenvalidierung als auch die stabile Serienproduktion für Metallteile, die sicherere Kanten, glattere Oberflächen, Schweißnahtverschleifung, Maßanpassung oder Vorbereitung vor dem Lackieren, Pulverbeschichten, Polieren oder anderen Oberflächenveredelungsprozessen erfordern.
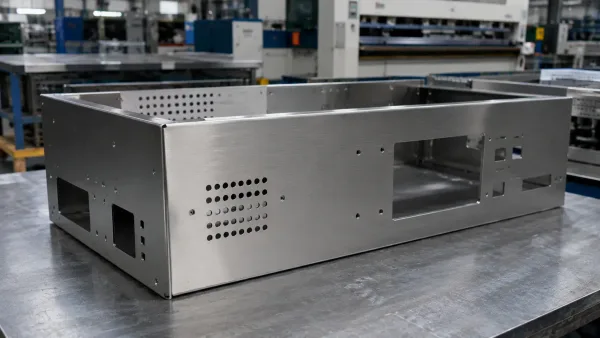
Rechenzentren & IT-Ausrüstung
Metallschleifen für Rechenzentren, Netzwerkinfrastruktur und IT-Hardware-Teile, bei denen saubere Kanten, flache Oberflächen und zuverlässige Montage wichtig sind.
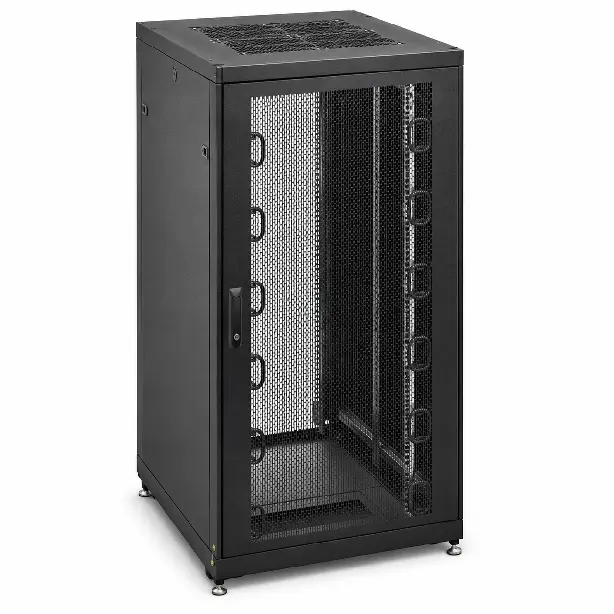
- Server-Rack-Rahmen & -Schienen
- Kabelmanagementwannen
- Schaltschrankpaneele & -türen
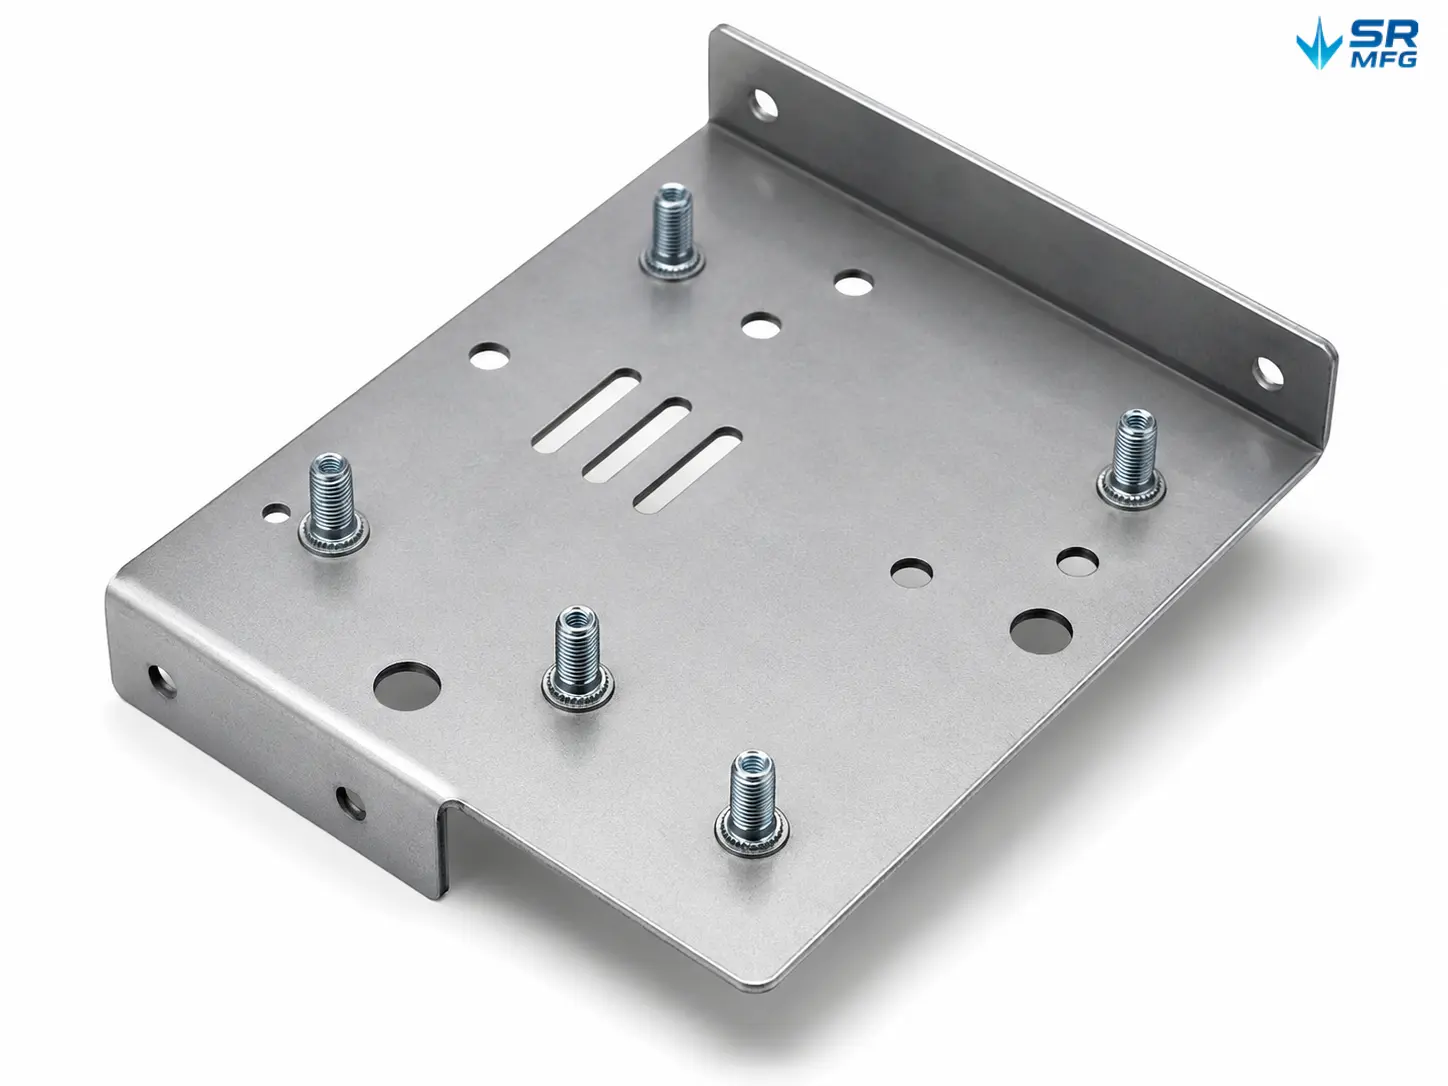
- Montagehalterungen & -platten
Unterhaltungselektronik
Schleiflösungen für Unterhaltungselektronikgehäuse, interne Halterungen, Displaystrukturen und Präzisionsblechbaugruppen, die saubere Kanten und kontrollierte Oberflächenqualität erfordern.
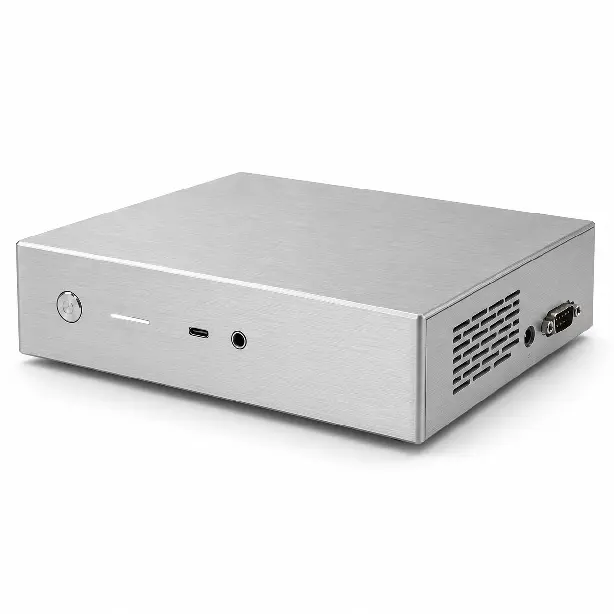
- Gerätegehäuse & -abdeckungen
- Interne Stützhalterungen
- Display-Montagestrukturen
- Metallteile für Lautsprecher & Audio
- Kleine präzisionsgeformte Teile
Elektrische Ausrüstung
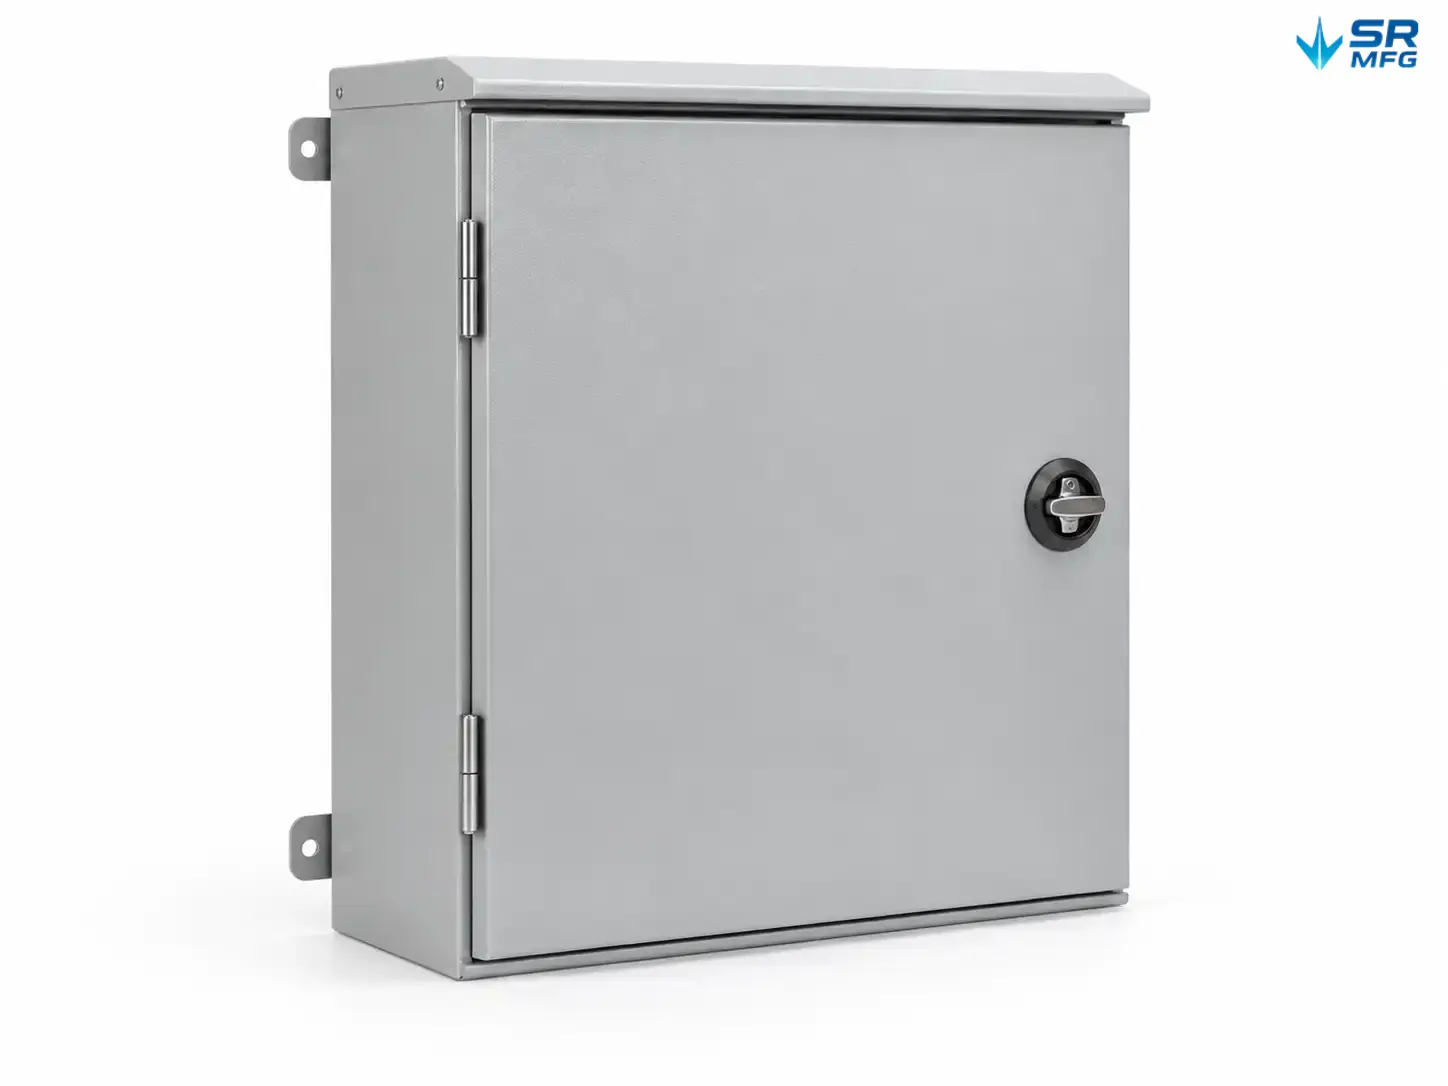
Metallschleifen für Schaltschränke, Steuerschränke, Stromverteilungseinheiten und industrielle elektrische Systeme, bei denen Kantensicherheit, Oberflächenvorbereitung und Passkonsistenz entscheidend sind.
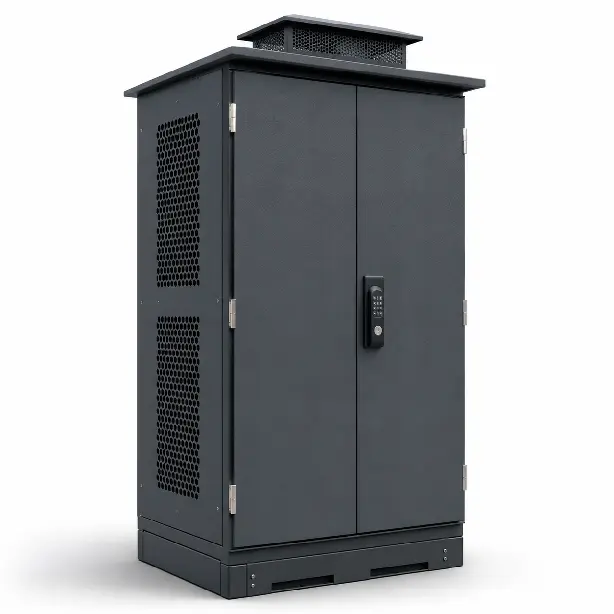
- Elektroschrankgehäuse
- Steuerboxpaneele
- Klemmenmontageplatten
- DIN-Schienenhalterungen
- Lüftungs- und Zugangsplatten
Industrielle Ausrüstung
Schleifdienstleistungen für Maschinen, Automatisierungssysteme, Produktionsausrüstung und strukturelle Maschinenbaugruppen, die Entgratung, Schweißnahtglättung und Oberflächenkorrektur erfordern.
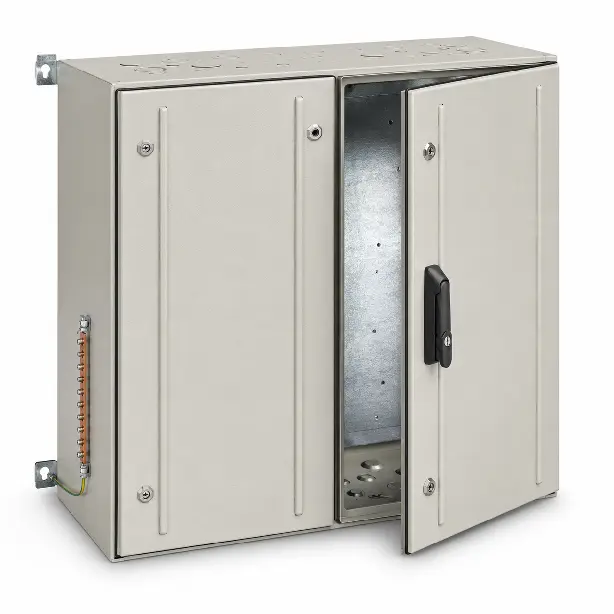
- Maschinenabdeckungen & -schutzbleche
- Ausrüstungsrahmen
- Förderbandhalterungen
- Sensormontageplatten
- Schutzpaneele & -abschirmungen
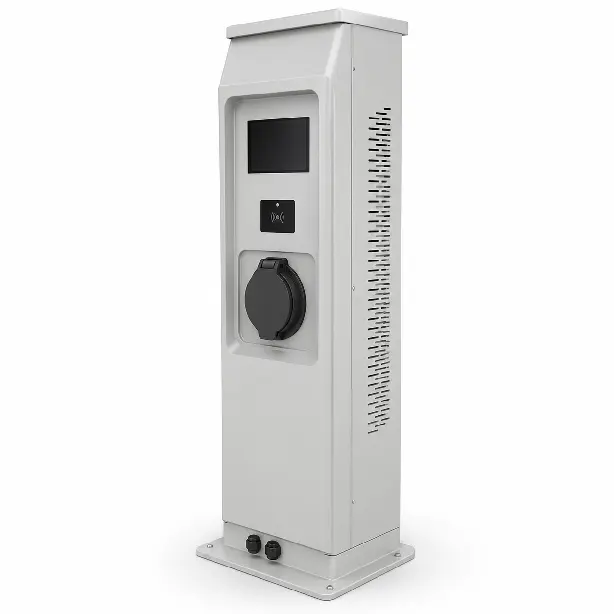
Energiesysteme
Metallschleifen für EV-Ladeausrüstung, Batteriesysteme, Energiespeicherschränke und Stromumwandlungseinheiten, bei denen saubere Kanten, Schweißnahtverschleifung und Oberflächenvorbereitung erforderlich sind.
- Batteriegehäuseteile
- Ladestationsschränke
- Energiespeicherschrankpaneele
- Stromschienen-Stützhalterungen
- Leistungsmodulgehäuse
Außenausrüstung
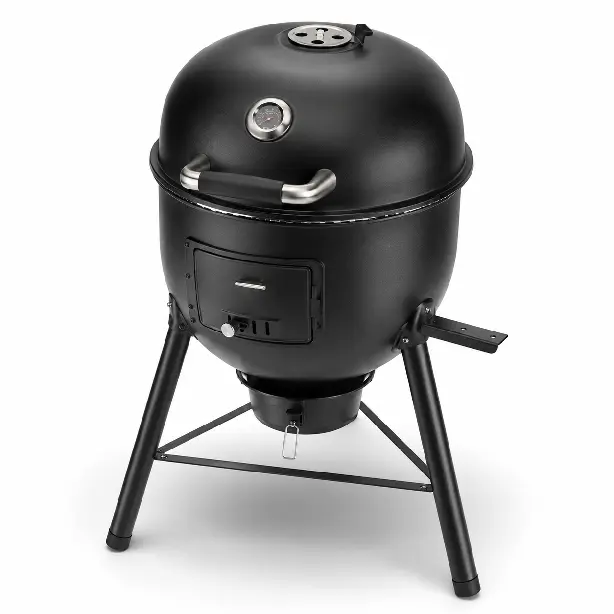
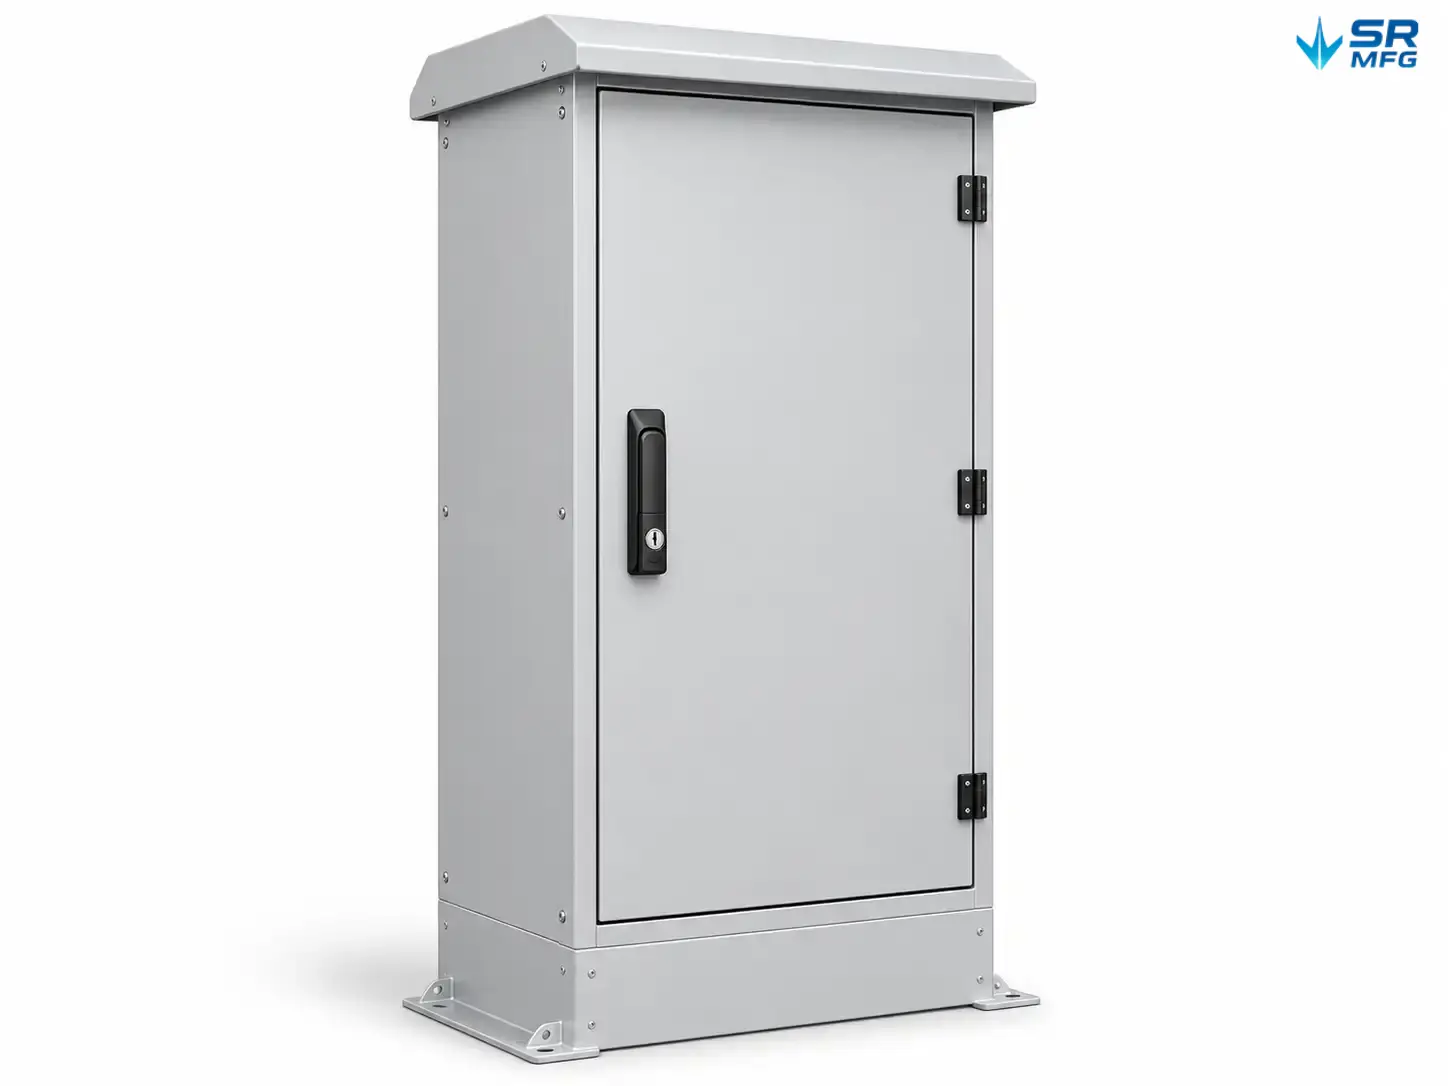
Schleifdienstleistungen für Outdoor-Gehäuse, Ausrüstungsabdeckungen, Grillgeräte, Beleuchtungssysteme und strukturelle Halterungen, die sicherere Kanten, sauberere Schweißbereiche und eine bessere Vorbereitung für die Endbearbeitung erfordern.
- Außenausrüstungsgehäuse
- Grillblechkörper
- Schutzabdeckungen & Paneele
- Montagehalterungen
- Witterungsbeständige Strukturteile
Für Ihre Anwendung entwickelt
Ob Sie einen einzelnen Prototyp oder eine stabile Serienproduktion benötigen, SR MFG bietet kontrolliertes Metallschleifen zur Verbesserung der Oberflächenebenheit, Schweißübergänge, Oberflächenkonsistenz, Montagepassung und Bereitschaft für die nachgelagerte Veredelung.
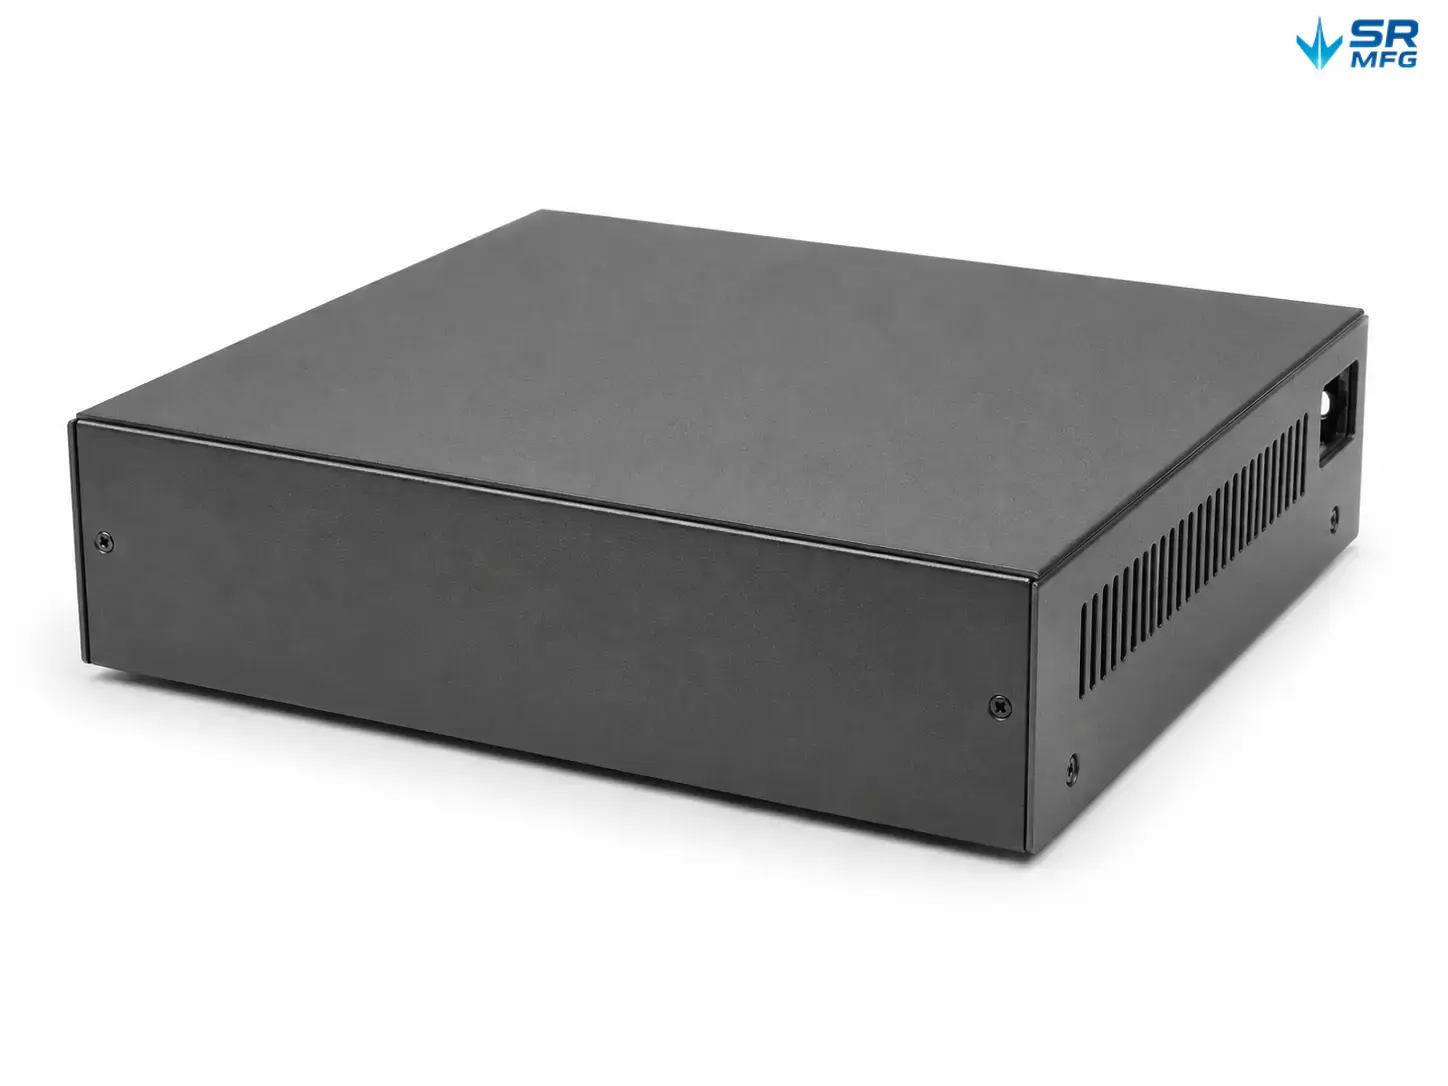
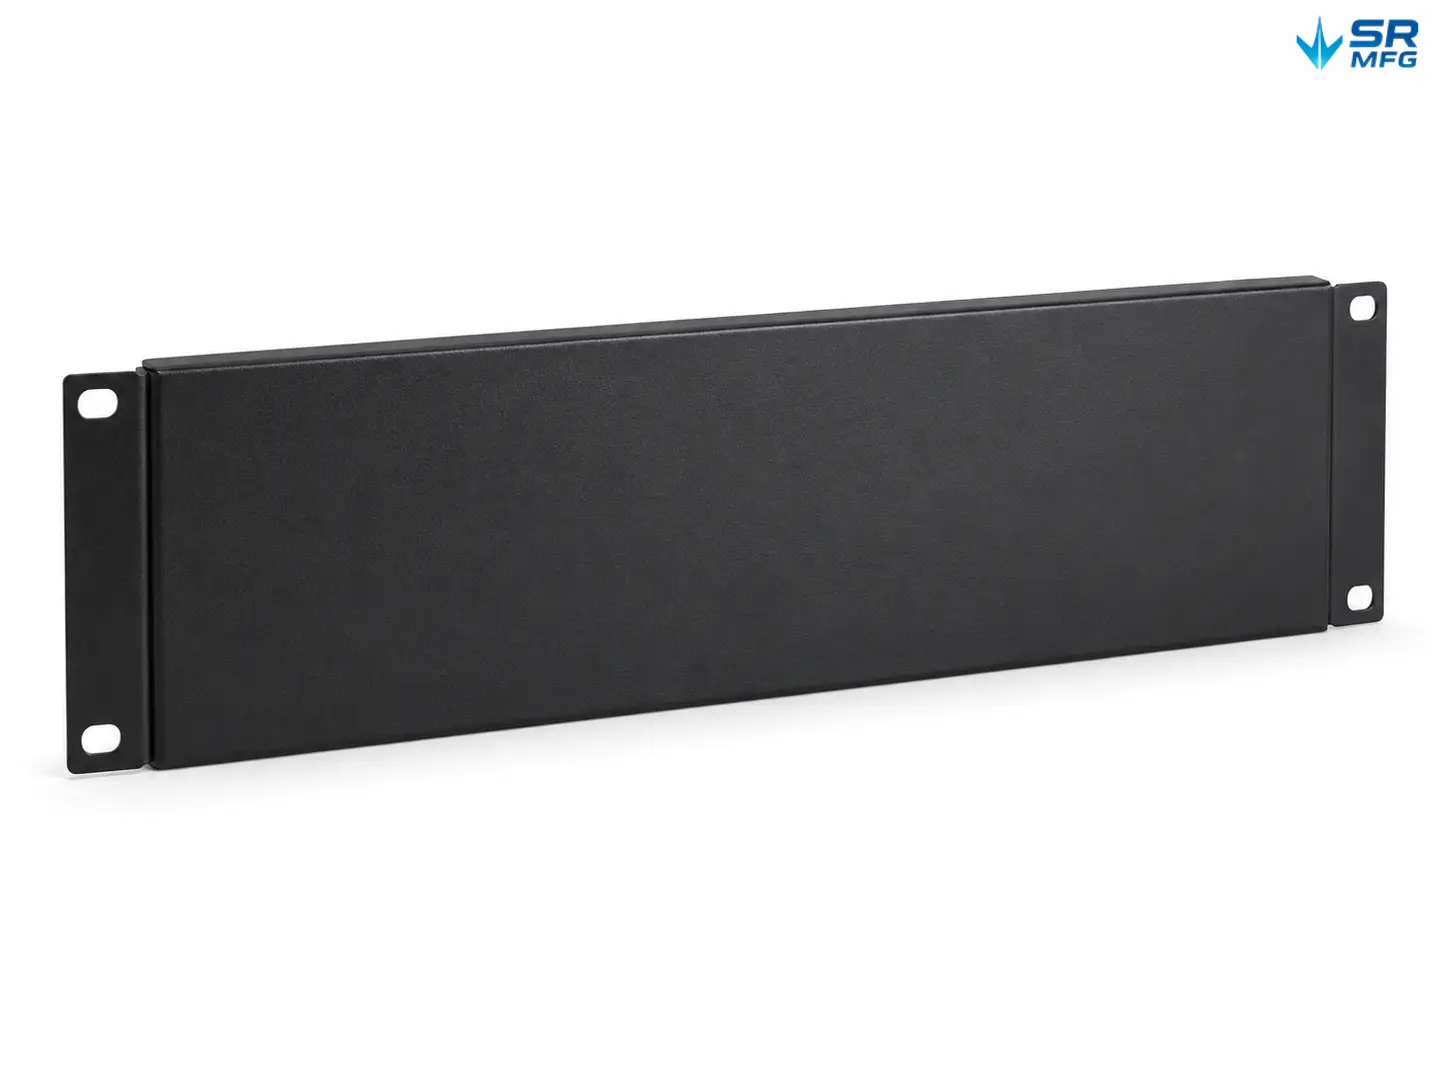
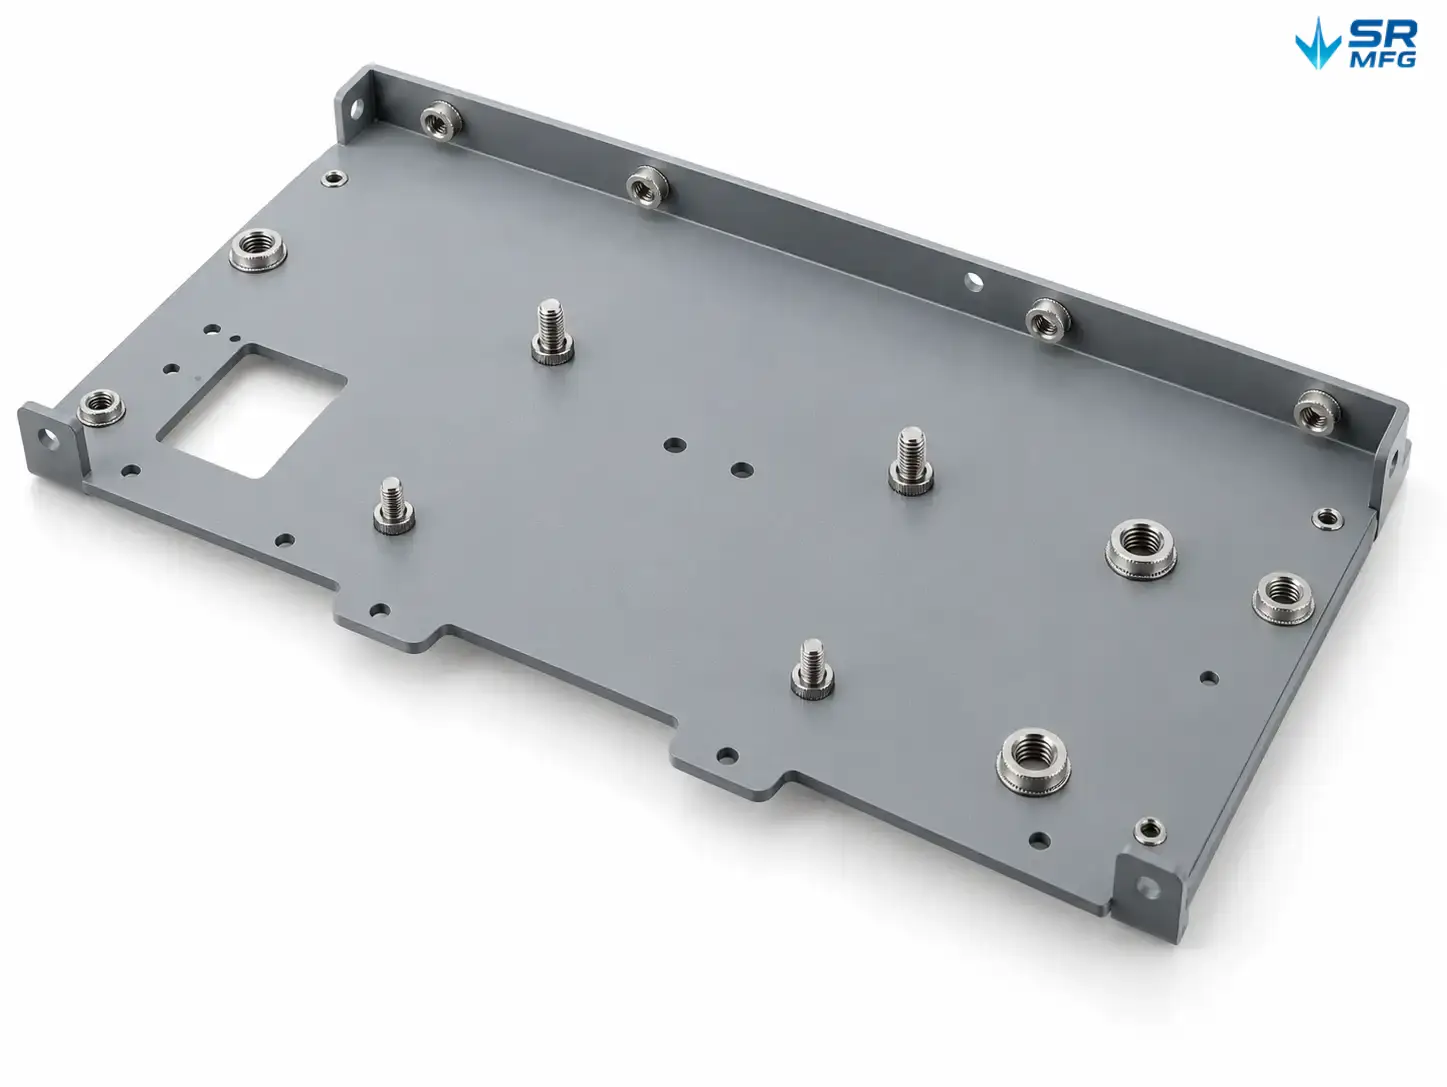
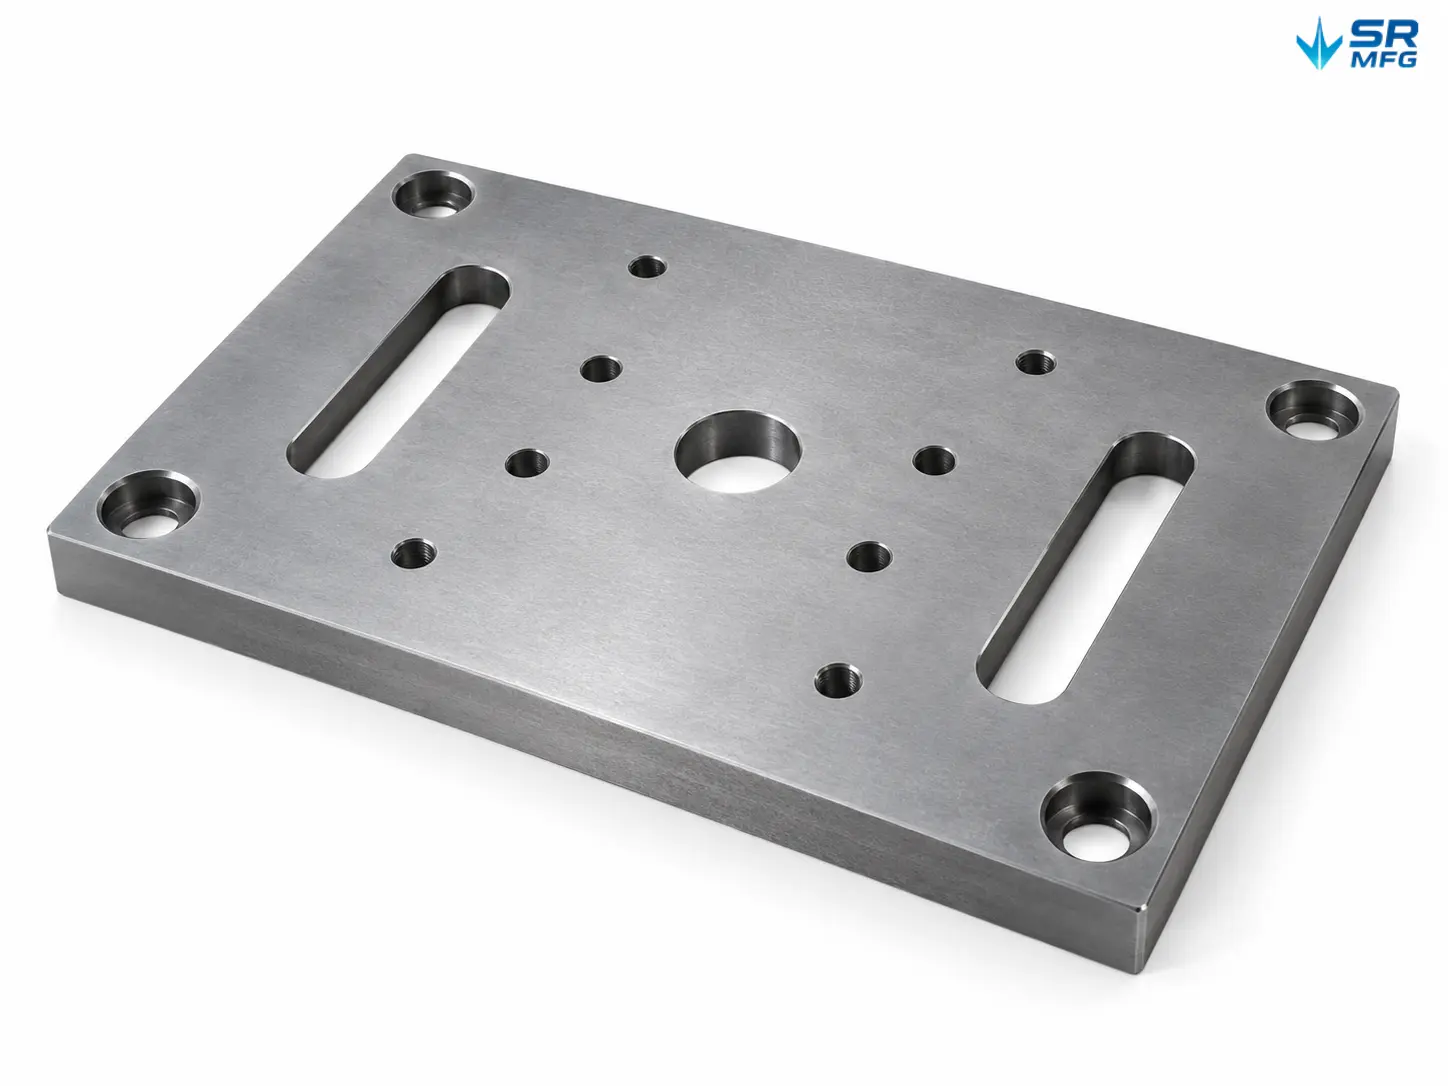
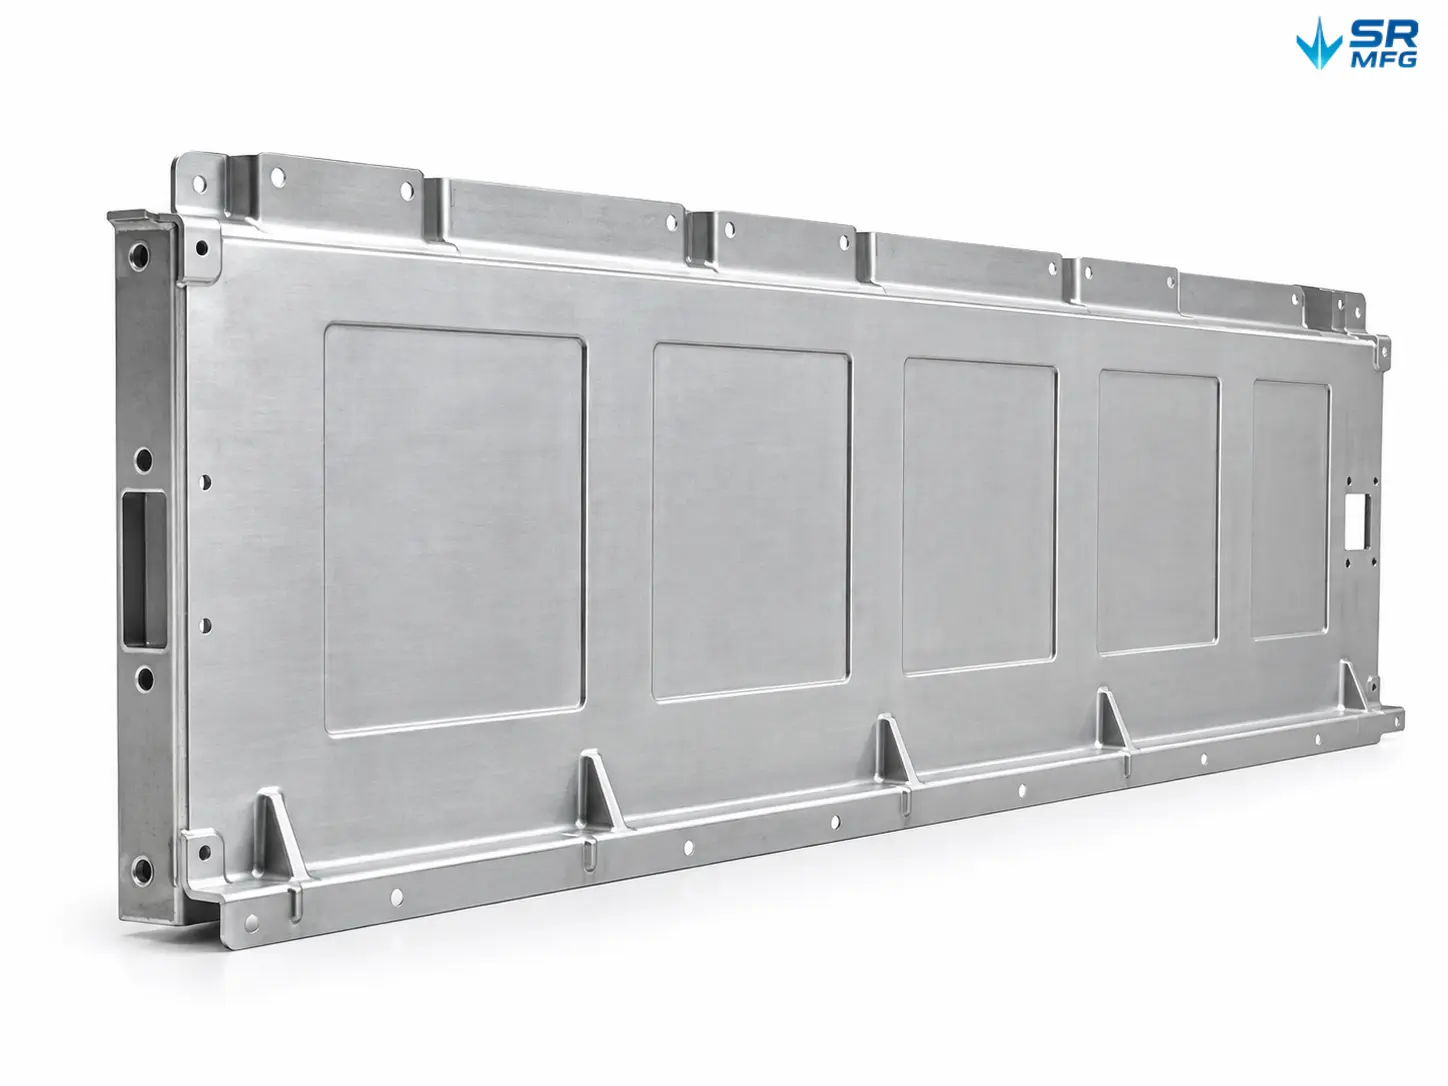
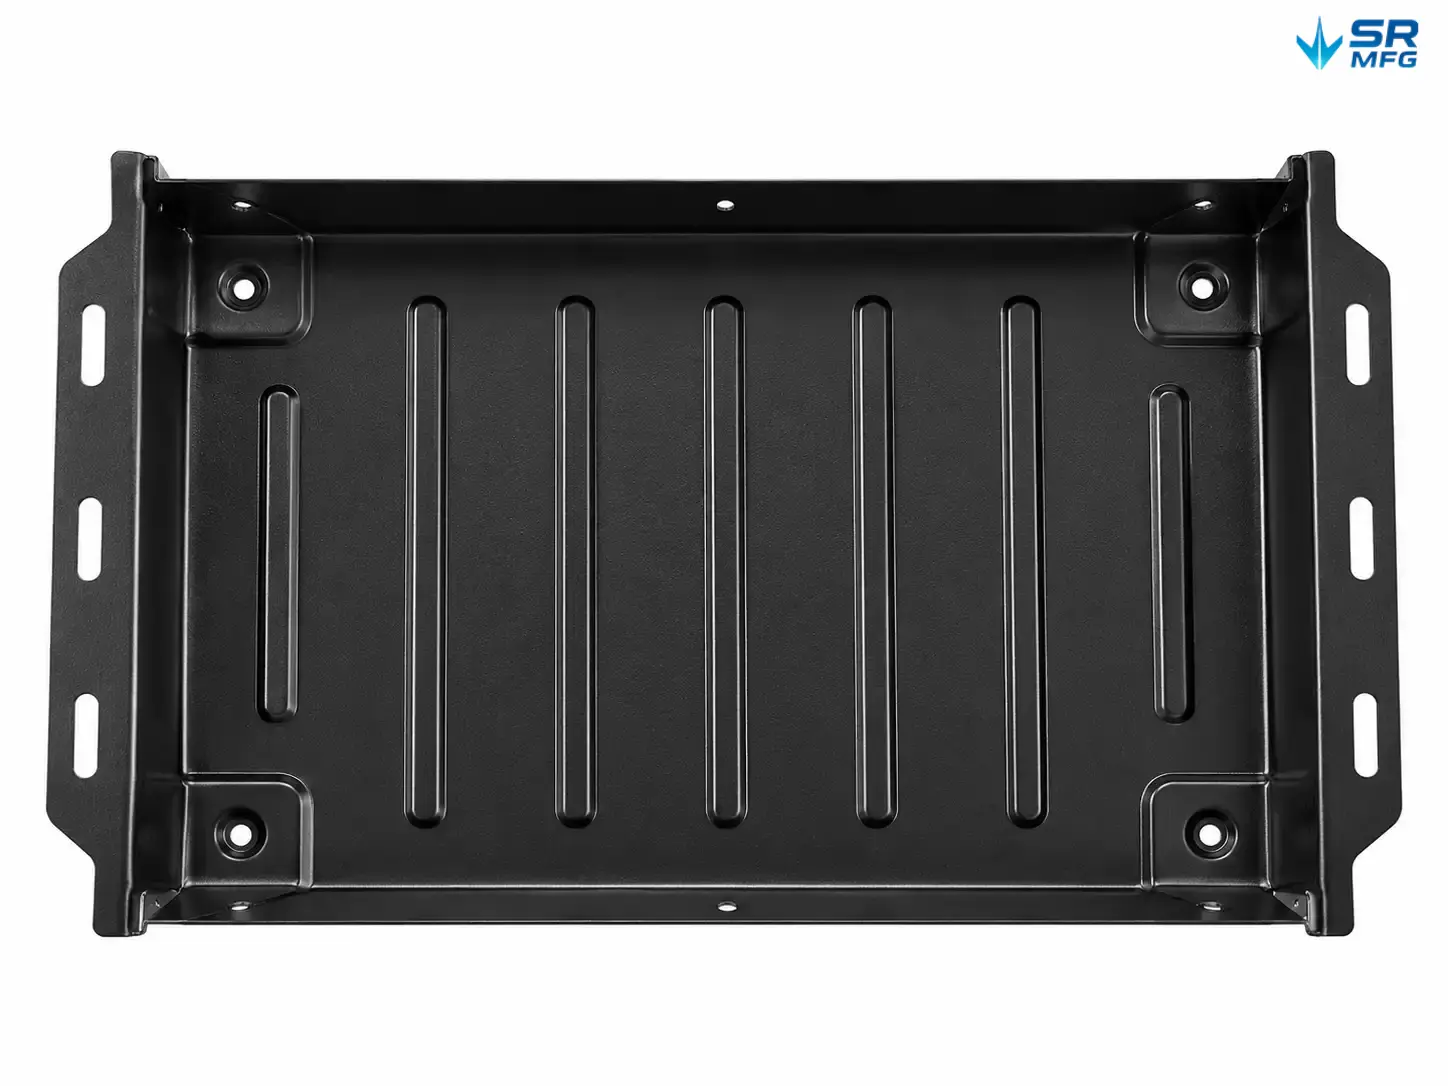
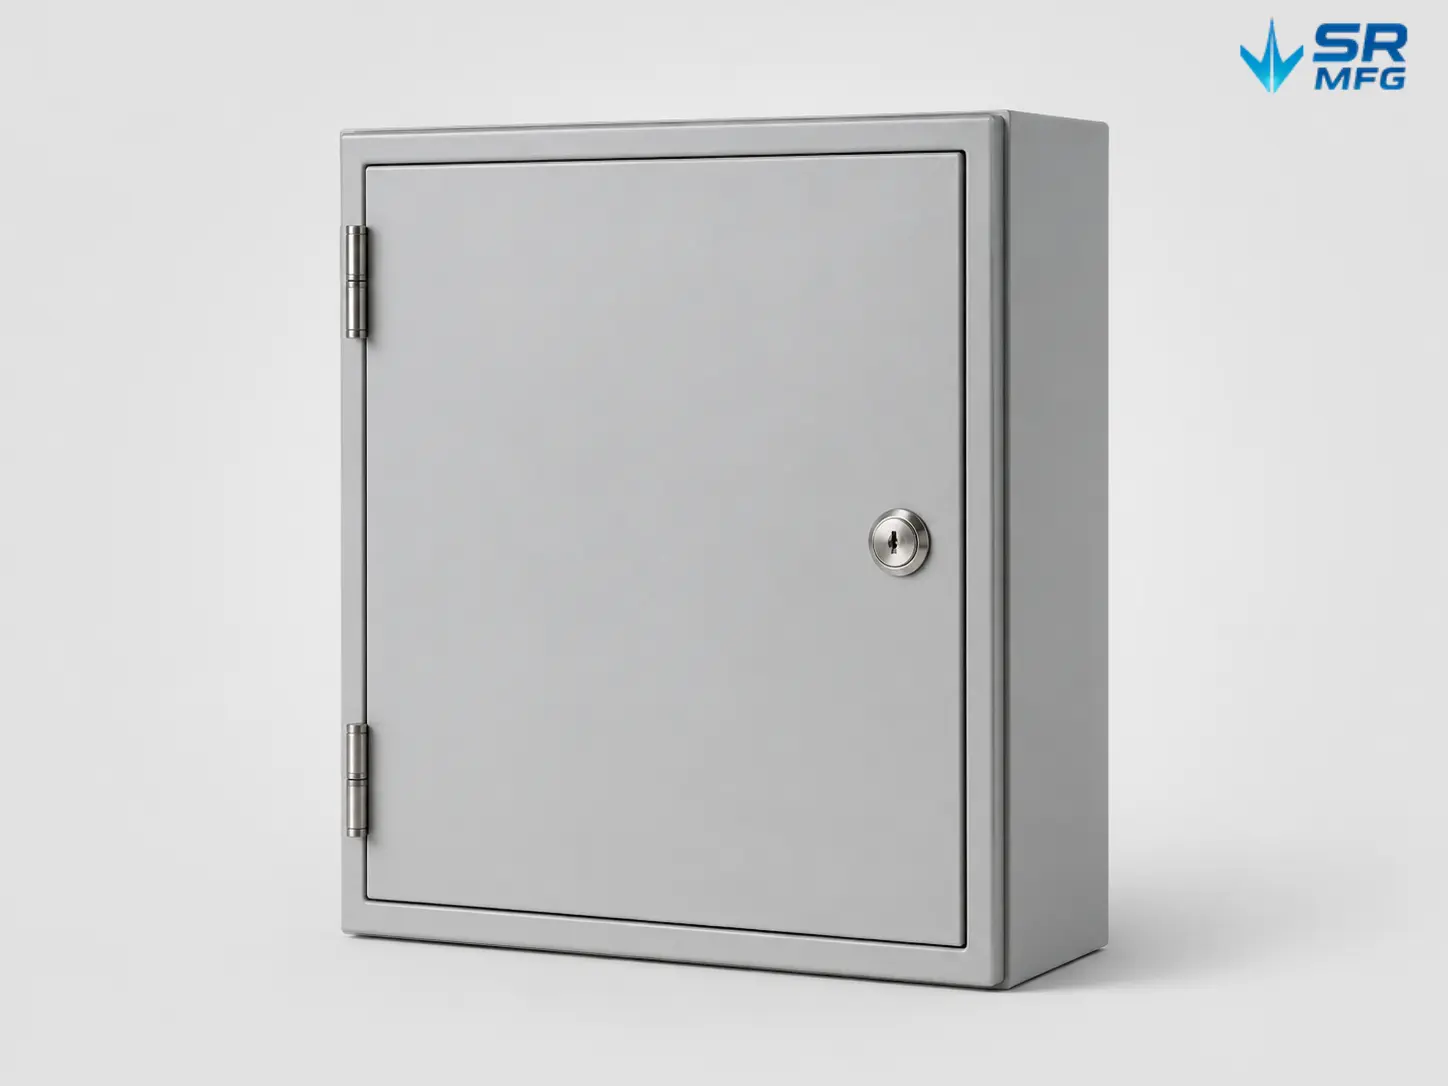
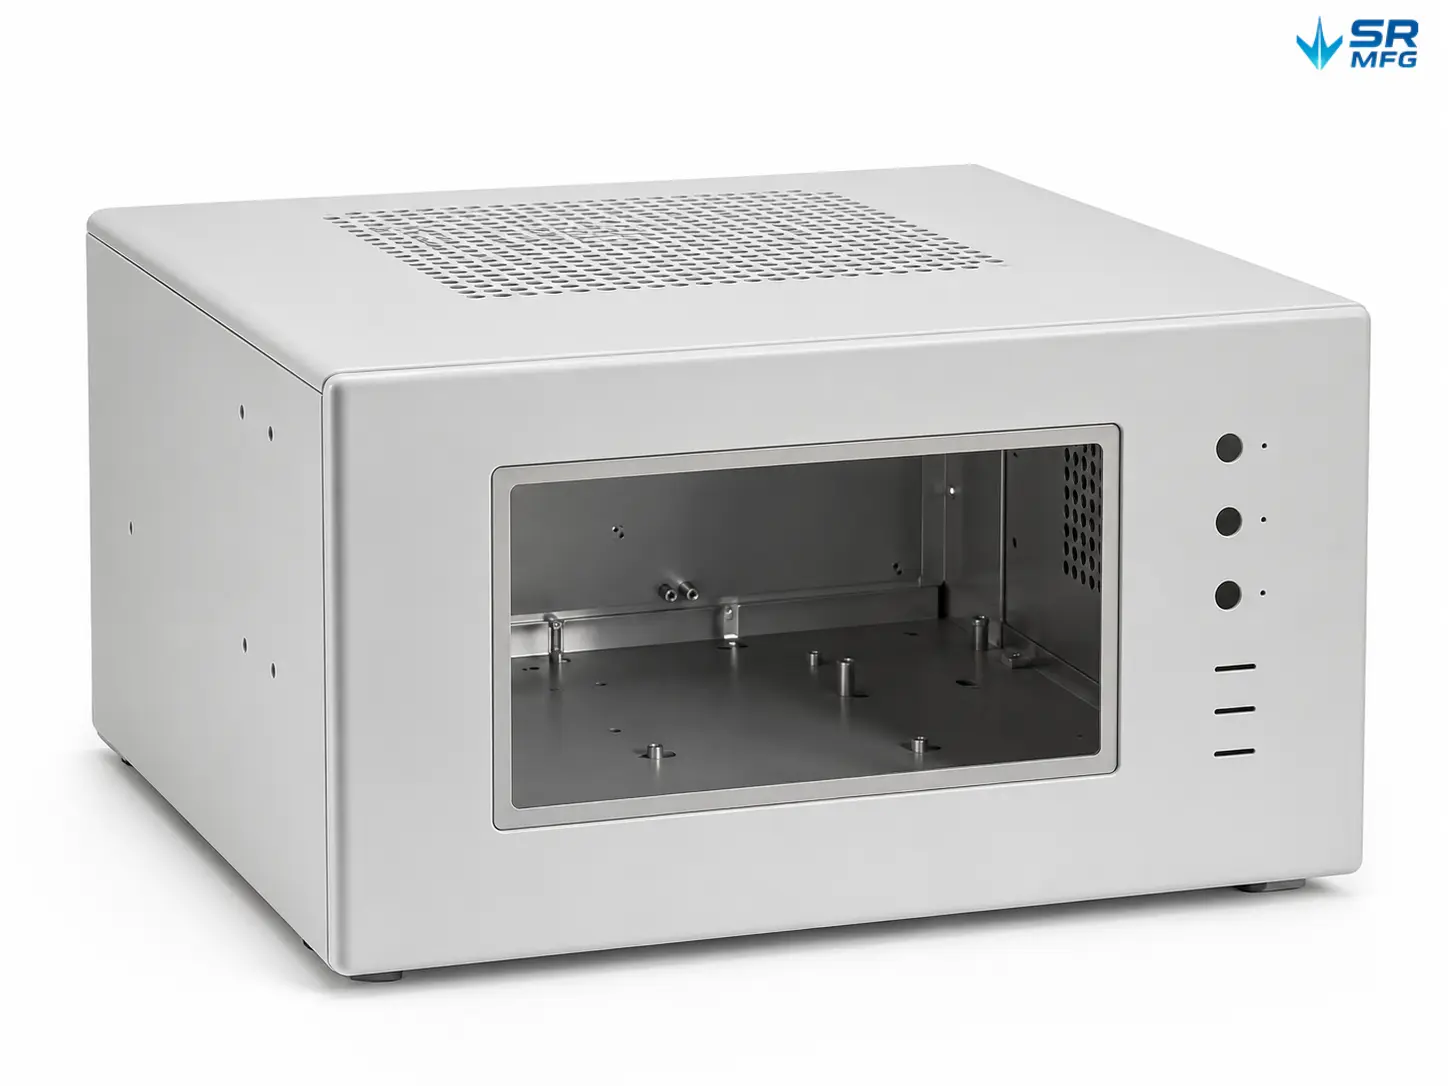
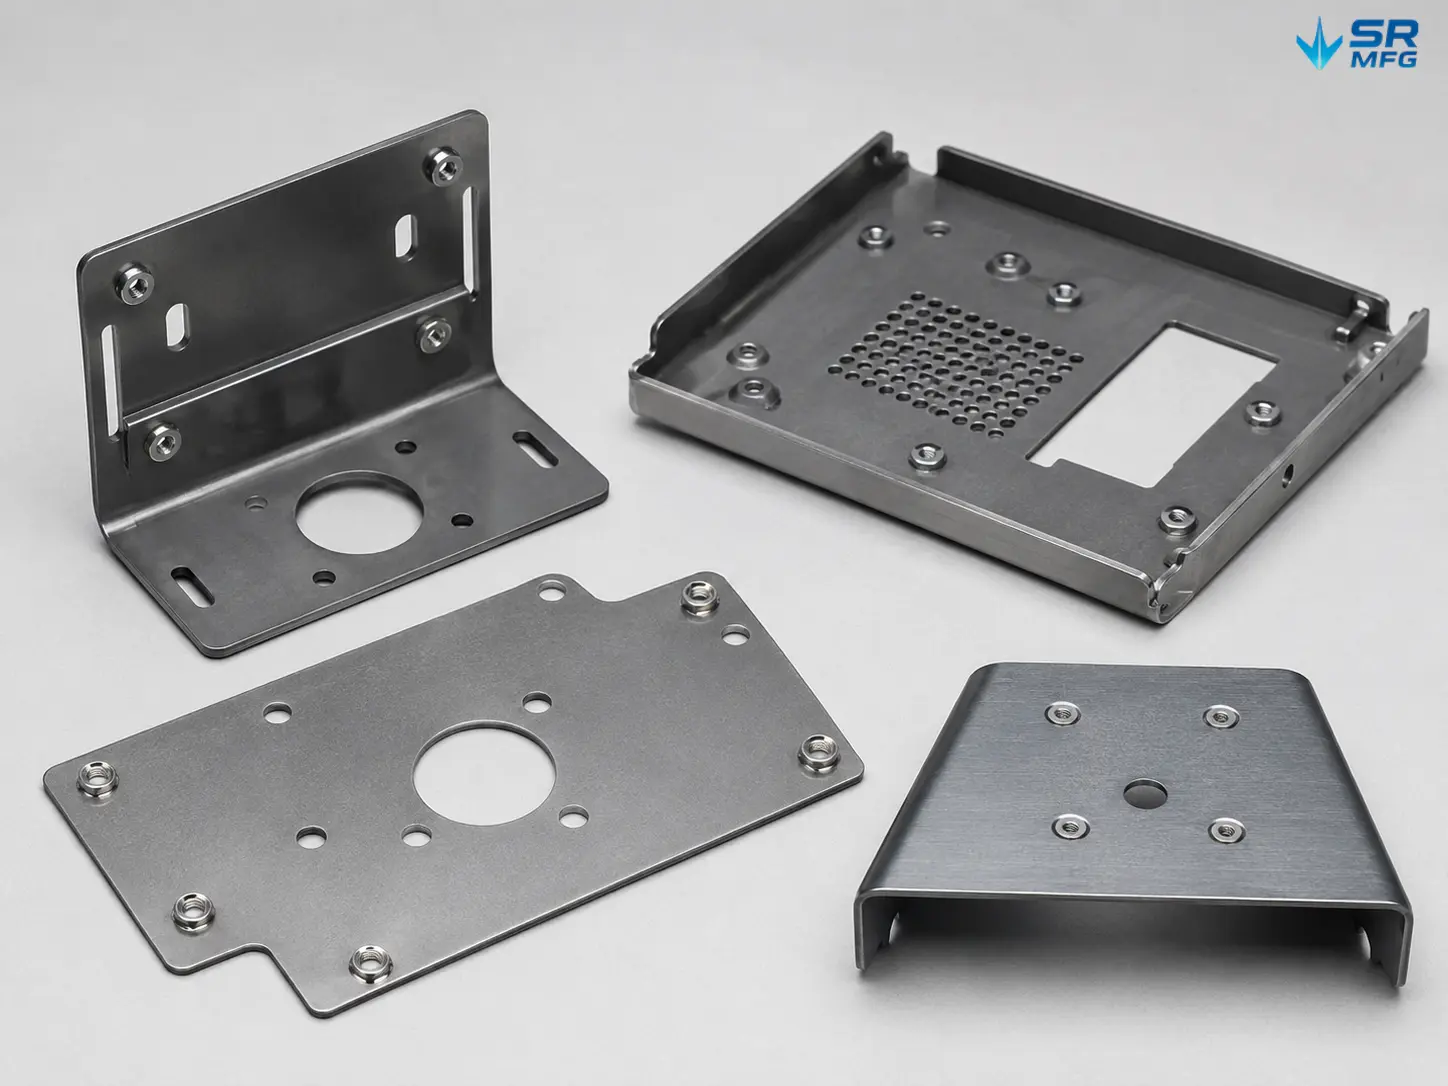
Blechteile für Schleifanwendungen
Metallschleifen FAQs
Es hängt von Ihrem Ziel und vom Einsatzort des Teils ab. Wählen Sie Schleifen, wenn Sie kontrollierten Materialabtrag benötigen, um Schnittspuren, Schweißstufen, Dellen oder tiefe Kratzer zu beseitigen oder eine einheitliche “Grundstruktur” für Bürsten oder Beschichten aufzubauen. Beim Schleifen geht es in erster Linie um Formgebung, Fehlerbeseitigung und das Schaffen einer stabilen Oberflächenbasis. Wählen Sie Polieren, wenn Ihr Hauptziel darin besteht, die Rauheit weiter zu verringern und Glanz/Reflexion zu erhöhen, während Änderungen der Bauteilgeometrie minimiert werden – beim Polieren steht die Oberflächenverfeinerung im Vordergrund. Ein üblicher Weg ist Schleifen (grob → fein) zur Beseitigung von Fehlern und starken Linien, dann Polieren, um eine höhere Optikqualität zu erreichen (glänzend oder spiegelähnlich).
Ja. Schleifen entfernt Material und kann Dicke, Kantengeometrie oder lokale Merkmale verändern. Der beste Weg, das Risiko zu kontrollieren, ist, von vornherein messbare Abnahmekriterien festzulegen: Geben Sie den zulässigen Materialabtrag an (z. B. “nur optische Oberflächenbehandlung – darf kritische Maße/Passflächen nicht beeinflussen” oder nennen Sie einen maximalen Abtrag). Verwenden Sie Abdecken/Schutz für kritische Bereiche wie Gewinde, Dichtflächen, Erdungspunkte und Anschlussflächen. Legen Sie das Prozessfenster fest (Schleifkornfolge, Druck, Geschwindigkeit, Überlappungsmuster) und genehmigen Sie ein Erstmuster-Referenzteil. Schließen Sie den Kreis mit Prüfung: Führen Sie FAI sowie Inprozess-Stichproben und Endprüfung an CTQ-Merkmalen durch, verknüpft mit der optischen Abnahme.
Eine praktische Spezifikation lautet: Ra + Richtung der Schleifspuren + A-/B-Oberflächenbereich + genehmigte Referenzprobe. Ra ist ein Abnahmemaß; die Schleifmittel-“Körnung” ist nur eine Prozessreferenz, da das Ergebnis auch von Druck, Geschwindigkeit, Verschleiß des Verbrauchsmaterials, Schmierung und Material abhängt. Dieselbe Körnung garantiert nicht dieselbe Oberflächenqualität. Wenn eine Körnung angegeben werden muss, können Sie eine grobe Körnung-zu-Ra-Referenztabelle beilegen (z. B. 180 Körnung ≈ 0.76 µm Ra; 240 Körnung ≈ 0.38 µm Ra), die Abnahme sollte jedoch weiterhin auf Ra (oder Ra max) basieren. Stellen Sie die Schleifspurenrichtung in der Zeichnung visuell dar (Pfeile oder Rauheitssymbole; ISO 1302 unterstützt dies). Definieren Sie außerdem die Messregel – wo gemessen wird, an wie vielen Stellen und ob nach Maximalwert oder Durchschnitt abgenommen wird. ISO 4288 liefert einen Rahmen für Messung und Bewertung, und üblich ist, an der Stelle zu messen, die voraussichtlich am rauhesten ist, und eine definierte Entscheidungsregel anzuwenden (häufig eine Maximalwertregel).
Beispiel für ein Angabeformat:
A-Oberfläche: HL/#4 gebürstet; Schleifspurenrichtung →; Ra ≤ X µm (oder Ra X–Y µm); Abnahme gemäß genehmigter Probe.
B-Oberfläche: Ra ≤ X µm; Richtung nicht spezifiziert (oder nicht gerichtet).
Ja – und für A-Oberflächen und kritische Passbereiche wird es dringend empfohlen (Standard oder auf Anfrage). Die Rauheit wird typischerweise mit einem Tastschnittgerät für Ra gemessen (und Rz bei Bedarf), und Berichte können Messpositionen, Werte, Gerätedetails und Bedingungen enthalten. Für Geometrie/Maße können wir Prüfprotokolle für Schlüsselmaße und GD&T-Merkmale (Ebenheit, Parallelität usw.) gemäß Zeichnungsanforderungen bereitstellen und so zusammen mit dem freigegebenen kosmetischen Muster ein vollständiges Lieferpaket erstellen.
Der Rostschutz hängt vom Material ab. Baustahl/Kaltwalzstahl kann nach Schleifen und Reinigen innerhalb von Minuten bis Stunden Flugrost bilden, daher sollte die Reihenfolge “reinigen → vollständig trocknen → sofort schützen” eingehalten werden, mit Rostschutzöl/Inhibitoren oder VCI-Verpackung für den eingeschlossenen Schutz. Bei Edelstahl Kreuzkontamination durch Baustahl-Werkzeuge oder gemeinsam genutzte Schleifmittel vermeiden – freie Eisenverunreinigungen können zu Rostflecken führen; bei Bedarf kann eine Passivierung eingesetzt werden, um freies Eisen zu entfernen und den Korrosionsschutz wiederherzustellen. Zum Schutz vor Kratzern an kosmetischen Teilen temporäre Schutzfolie auf A-Oberflächen verwenden, Lagentrennung und Polsterung (PE-Schaum/EPE-Platten, Kantenschützer) einsetzen und Reinigung und Trocknung + getrennte Verpackung als Standard behandeln – Restschleifmittel oder Metallfeinstaub können während des Transports wie Schmirgelpapier wirken.
Technische Ressourcen zum Metallschleifen
Bedeutung und Anwendung des Prozessflusses in der Blechfertigung
ShuangRui2026-09-09T01:19:48+00:00Mai 18, 2026|
Ein Prozessablauf ist die Abfolge von Schritten, mit denen Rohmaterial in Fertigteile umgewandelt wird. In der [...]
Technische Prüfung
ShuangRui2026-10-24T05:55:24+00:00Oktober 9, 2026|
Sie senden ein Zeichnungspaket an einen Blechlieferanten und erwarten ein Angebot innerhalb von zwei Tagen. Stattdessen [...]
Wie man die Leichtbau-Blechkonstruktionsfähigkeit eines Lieferanten bewertet
ShuangRui2026-10-24T02:53:33+00:0029. September 2026|
Ein leichtes Blechgehäuse, das auf dem Papier korrekt aussieht, kann in der Produktion dennoch versagen. Wände beulen während [...]
MTO vs. MTS für kundenspezifische Blechteile: Wann eine Rahmenbestellung die bessere Wahl ist
ShuangRui2026-08-01T07:30:45+00:00Juli 27, 2026|
Sie haben ein kundenspezifisches Gehäuse für ein neues elektronisches Produkt entworfen. Das Design ist abgeschlossen, einschließlich spezifischer Bohrungen [...]
