
Individuelle Pulverbeschichtung sdienstleistungen für Blechteile
SR MFG bietet industrielle Pulverbeschichtungsdienstleistungen für Blechteile, Gehäuse, Paneele, Halterungen, Rahmen und individuelle Metallkomponenten. Von der Musterfreigabe bis zur Serienproduktion kontrollieren wir Schichtdicke, Farbkonsistenz, Abdeckung, Prüfprotokolle und Lieferplanung, um eine stabile OEM-Produktion zu unterstützen.
Unser Pulverbeschichtungsverfahren eignet sich für Kohlenstoffstahl, Edelstahl, verzinkten Stahl und Aluminiumteile. Für Projekte, die optische Konsistenz, Korrosionsbeständigkeit, Montagepassung oder Exportdokumentation erfordern, können wir Ihre Zeichnungen, Oberflächenanforderungen, Farbstandards, Schichtdicken und Prüfkriterien vor der Produktion prüfen.
Schichtdickenkontrolle
Typisch 60 ±10 μm, mit Abdeckung für kritische Bereiche.
Farbkonsistenz
RAL-/Pantone-Abgleich basierend auf freigegebenen Mustern.
Korrosionsvalidierung
Salzsprühnebeltest je nach Projektanforderung verfügbar.
Erhalten Sie ein individuelles Angebot in 24 Stunden
Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.
Warum Blech pulverbeschichten?
Pulverbeschichtung ist eine praktische Oberflächenlösung für Blechteile, die sowohl Oberflächenschutz als auch gleichbleibendes Erscheinungsbild erfordern. Sie bildet eine dauerhafte Beschichtungsschicht auf Kohlenstoffstahl, verzinktem Stahl, Edelstahl und Aluminiumkomponenten und hilft, Rost, Handhabungsverschleiß, Abplatzungen und langfristige optische Probleme zu reduzieren.
Für OEM-Blechprodukte wird Pulverbeschichtung häufig bei elektrischen Gehäusen, Gehäusen für Außenanlagen, industriellen Halterungen, Rahmen, Paneelen und Strukturkomponenten eingesetzt, bei denen Haltbarkeit, Chargenkonsistenz und sauberes Erscheinungsbild wichtig sind.
Korrosionsschutz
Schützt Metalloberflächen vor Rost und Umwelteinflüssen.
Bessere Haltbarkeit
Verbessert die Verschleißfestigkeit und reduziert Abplatzungen und Lackabblätterung.
Längere Lebensdauer
Hilft, die Produktlebensdauer zu verlängern und Nacharbeit sowie Gewährleistungsrisiken zu reduzieren.
Ideale Anwendungen
Geeignet für Gehäuse von Außenanlagen, Schaltschränke/Gehäuse, industrielle Halterungen und Strukturkomponenten.
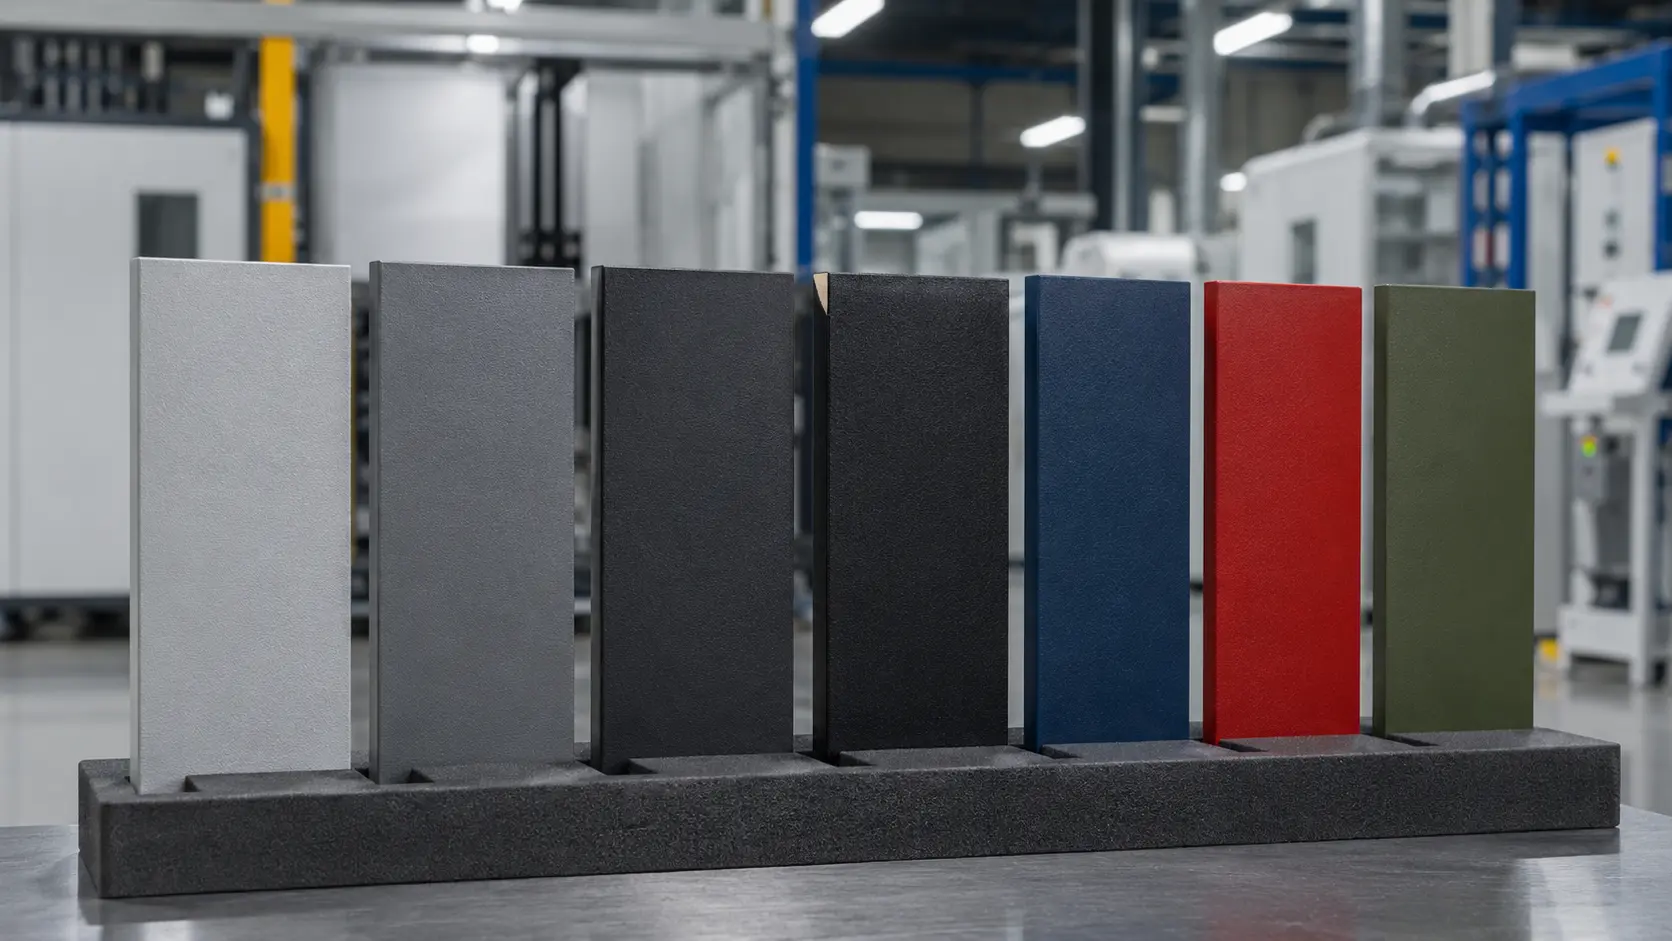
Was ist Pulverbeschichtung?
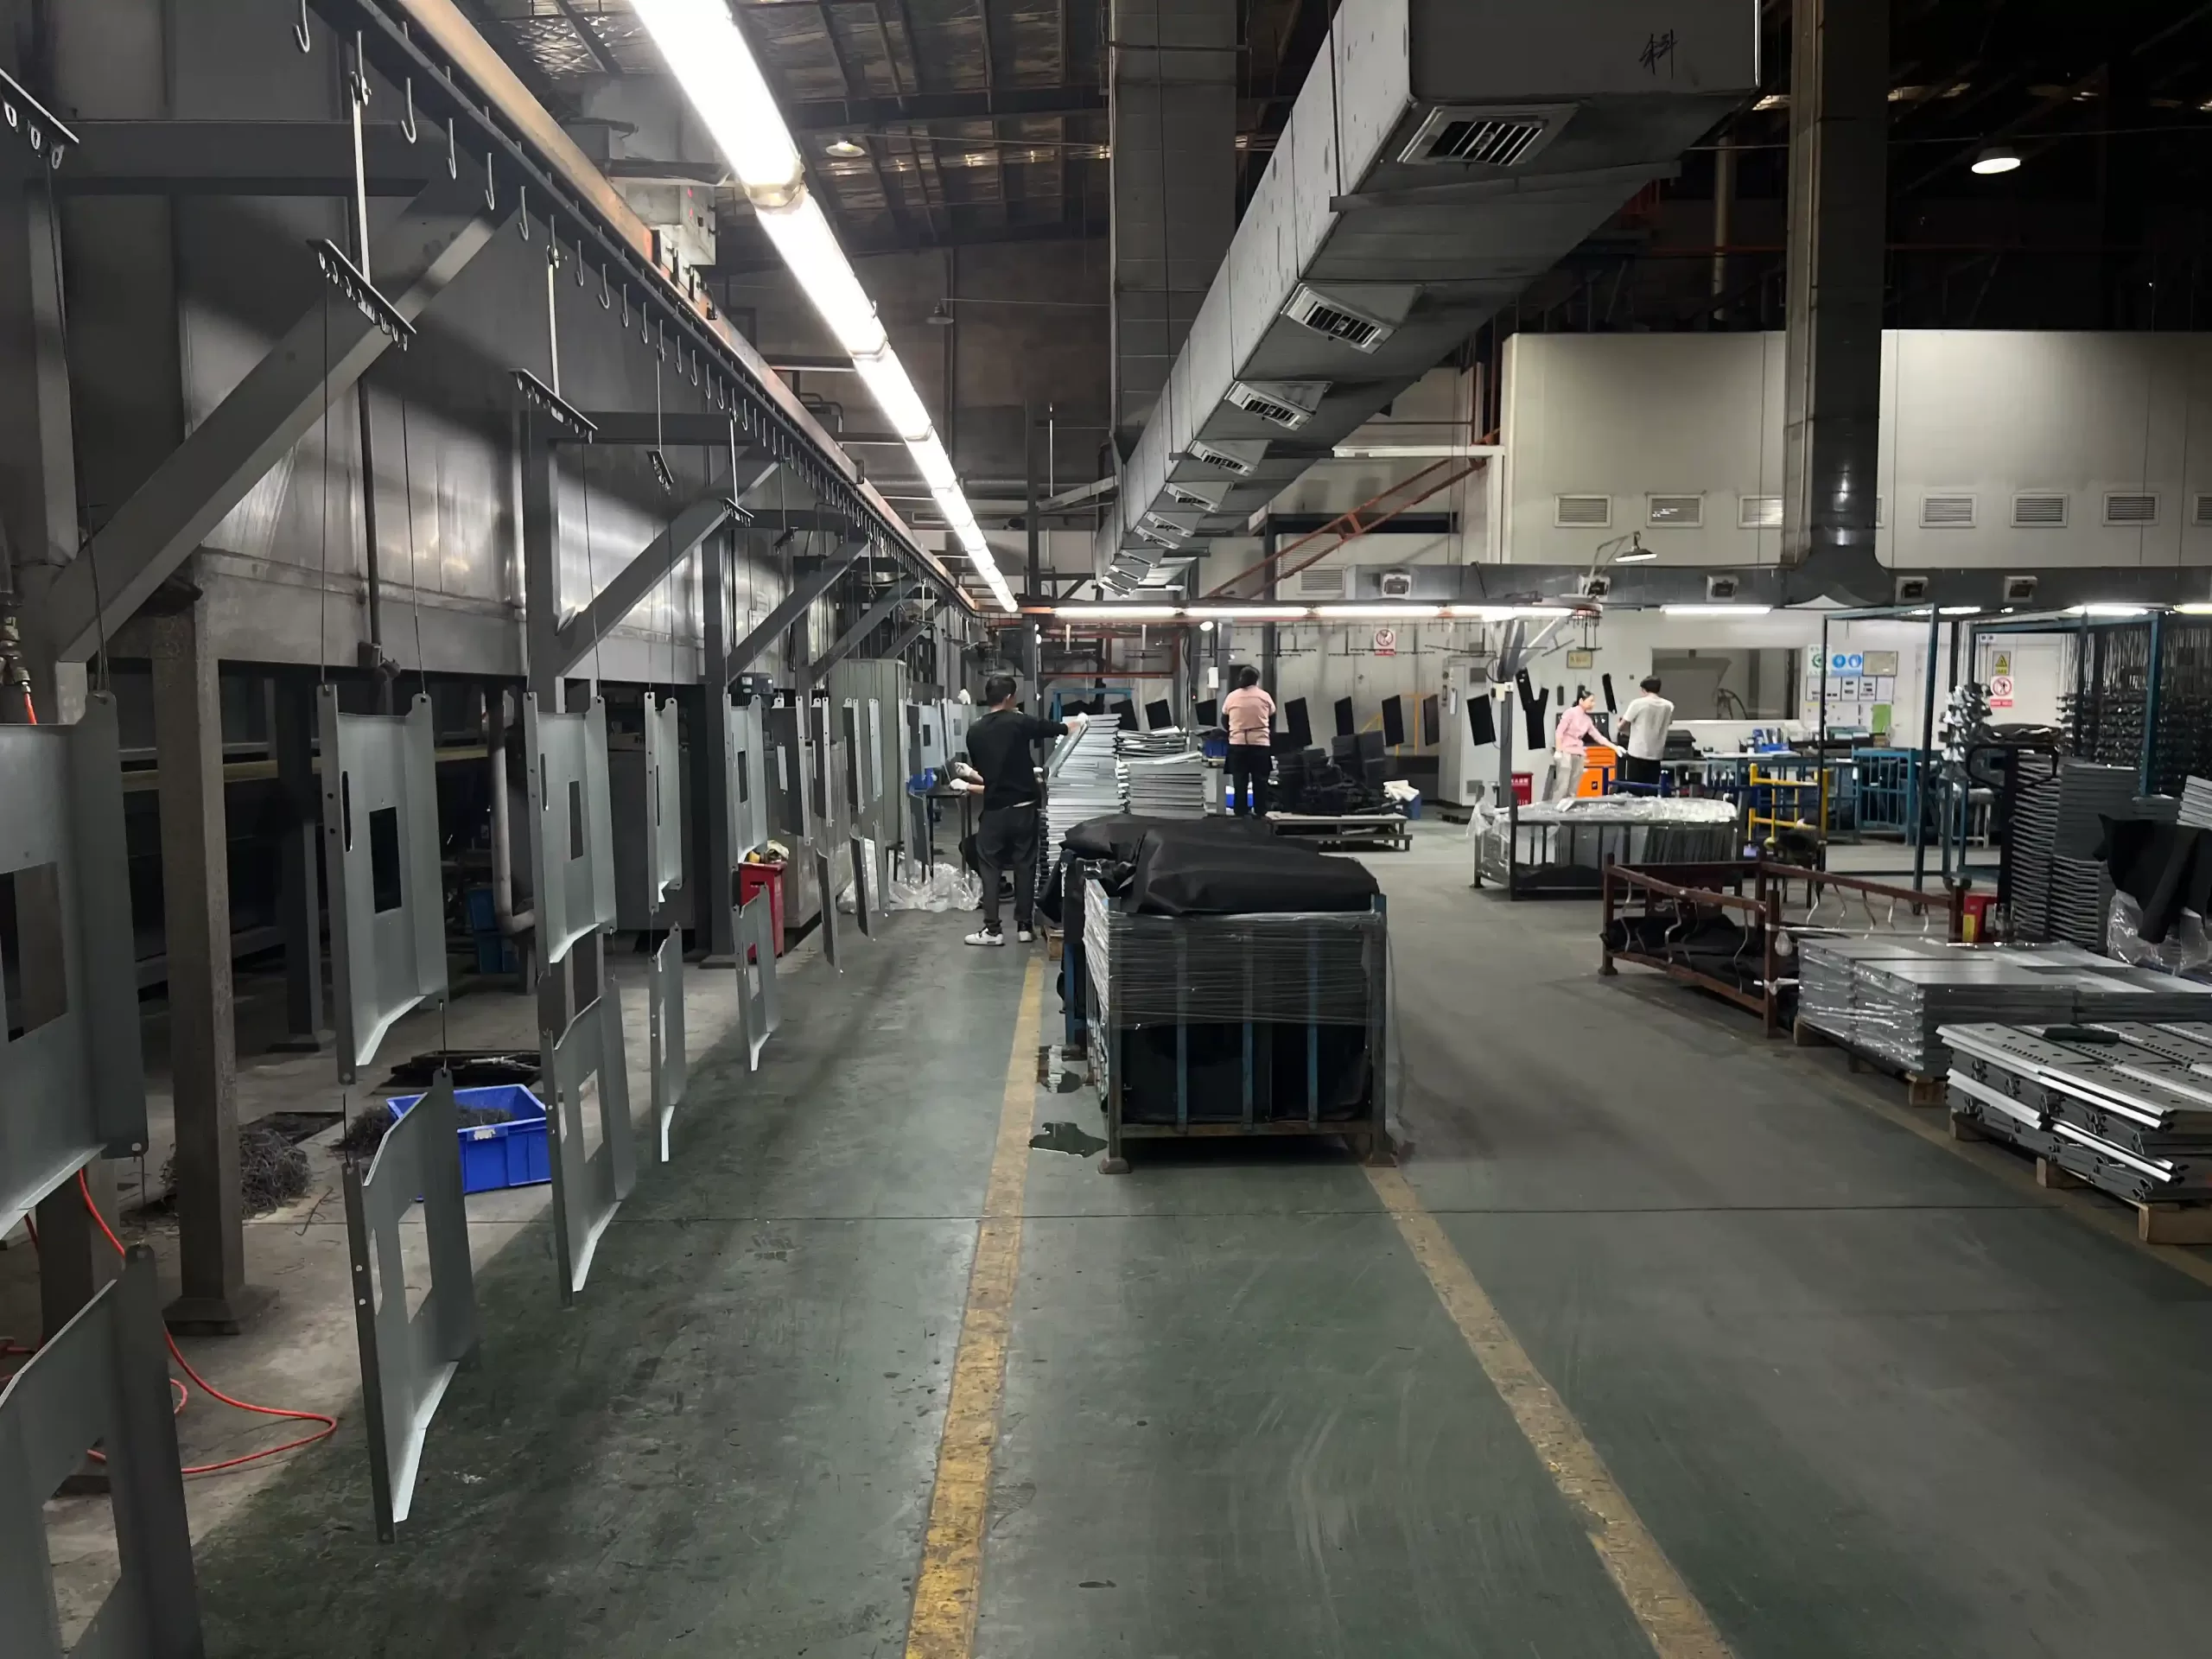
Pulverbeschichtung ist ein trockenes Veredelungsverfahren, das eine dauerhafte Schutzschicht auf Metallteilen erzeugt. Anstelle von Flüssiglack wird ein feines Pulver aus Harzen, Pigmenten, Füllstoffen und Härtungsmitteln verwendet.
Vor der Beschichtung werden Blechteile gereinigt und vorbehandelt, um die Haftung zu verbessern. Das Pulver wird dann durch elektrostatisches Sprühen, aufgetragen, wobei geladene Pulverpartikel von der geerdeten Metalloberfläche angezogen werden.
Nach dem Sprühen werden die Teile in einem Ofen ausgehärtet. Während der Aushärtung schmilzt das Pulver, fließt und vernetzt, um einen durchgehenden Beschichtungsfilm auf der Metalloberfläche zu bilden.
Ablauf der Pulverbeschichtung
Vorbehandlung
Reinigung, Entfettung und Oberflächenvorbereitung verbessern die Beschichtungshaftung und reduzieren Oberflächenfehler.
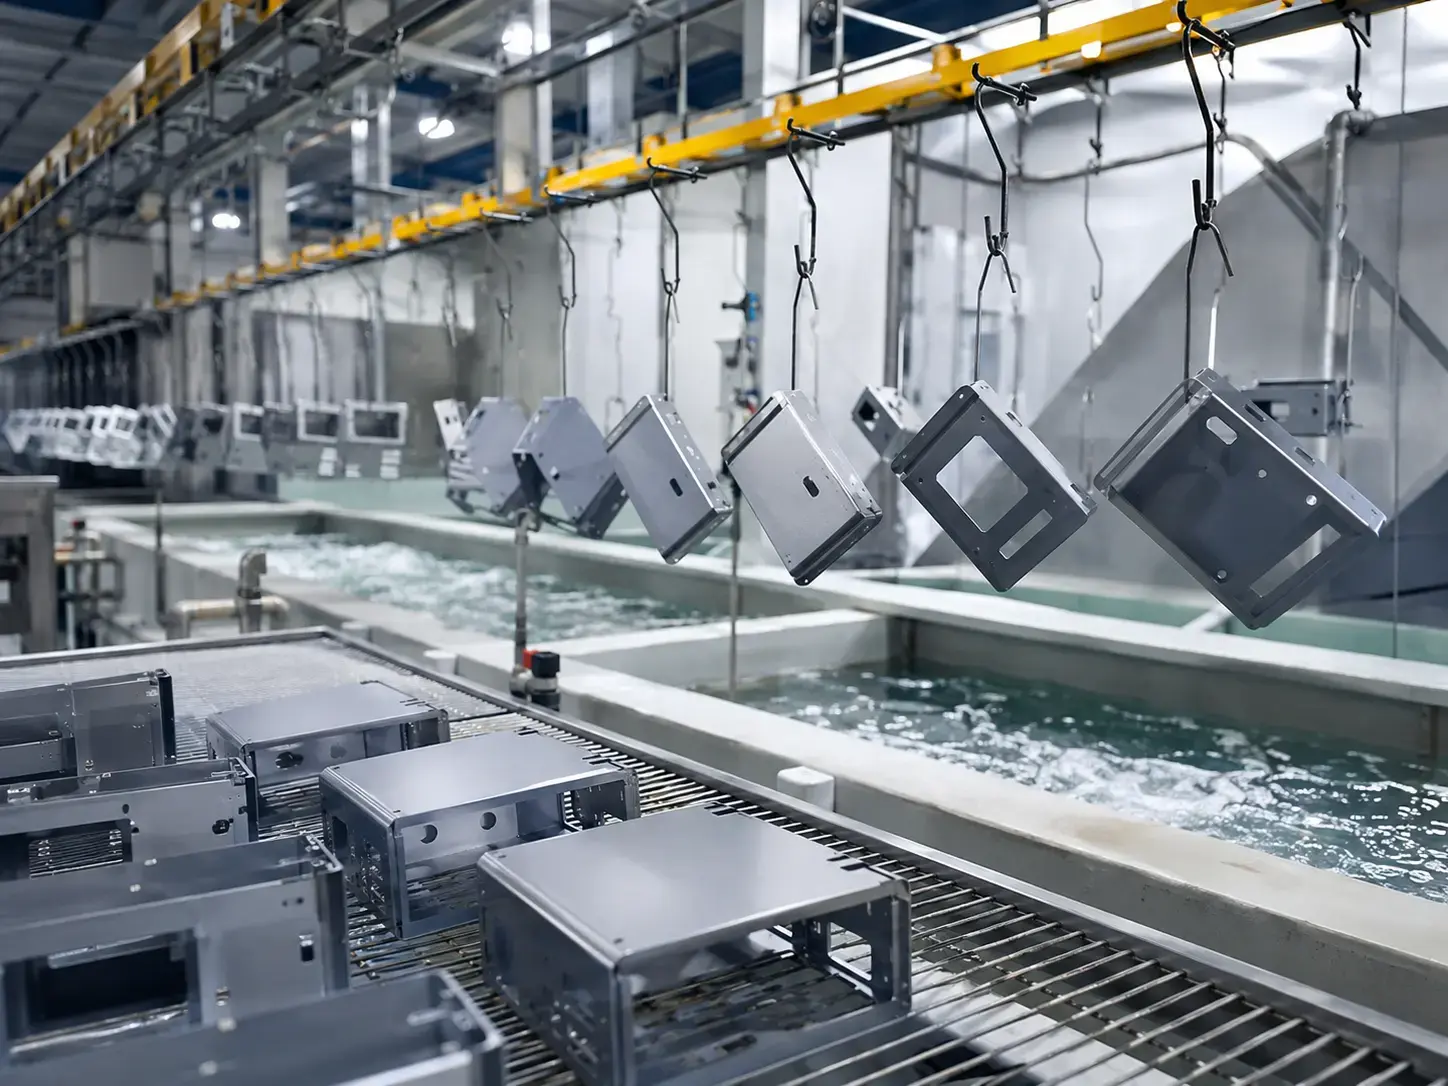
Elektrostatisches Sprühen
Geladene Pulverpartikel werden gleichmäßig auf das geerdete Bauteil aufgesprüht.
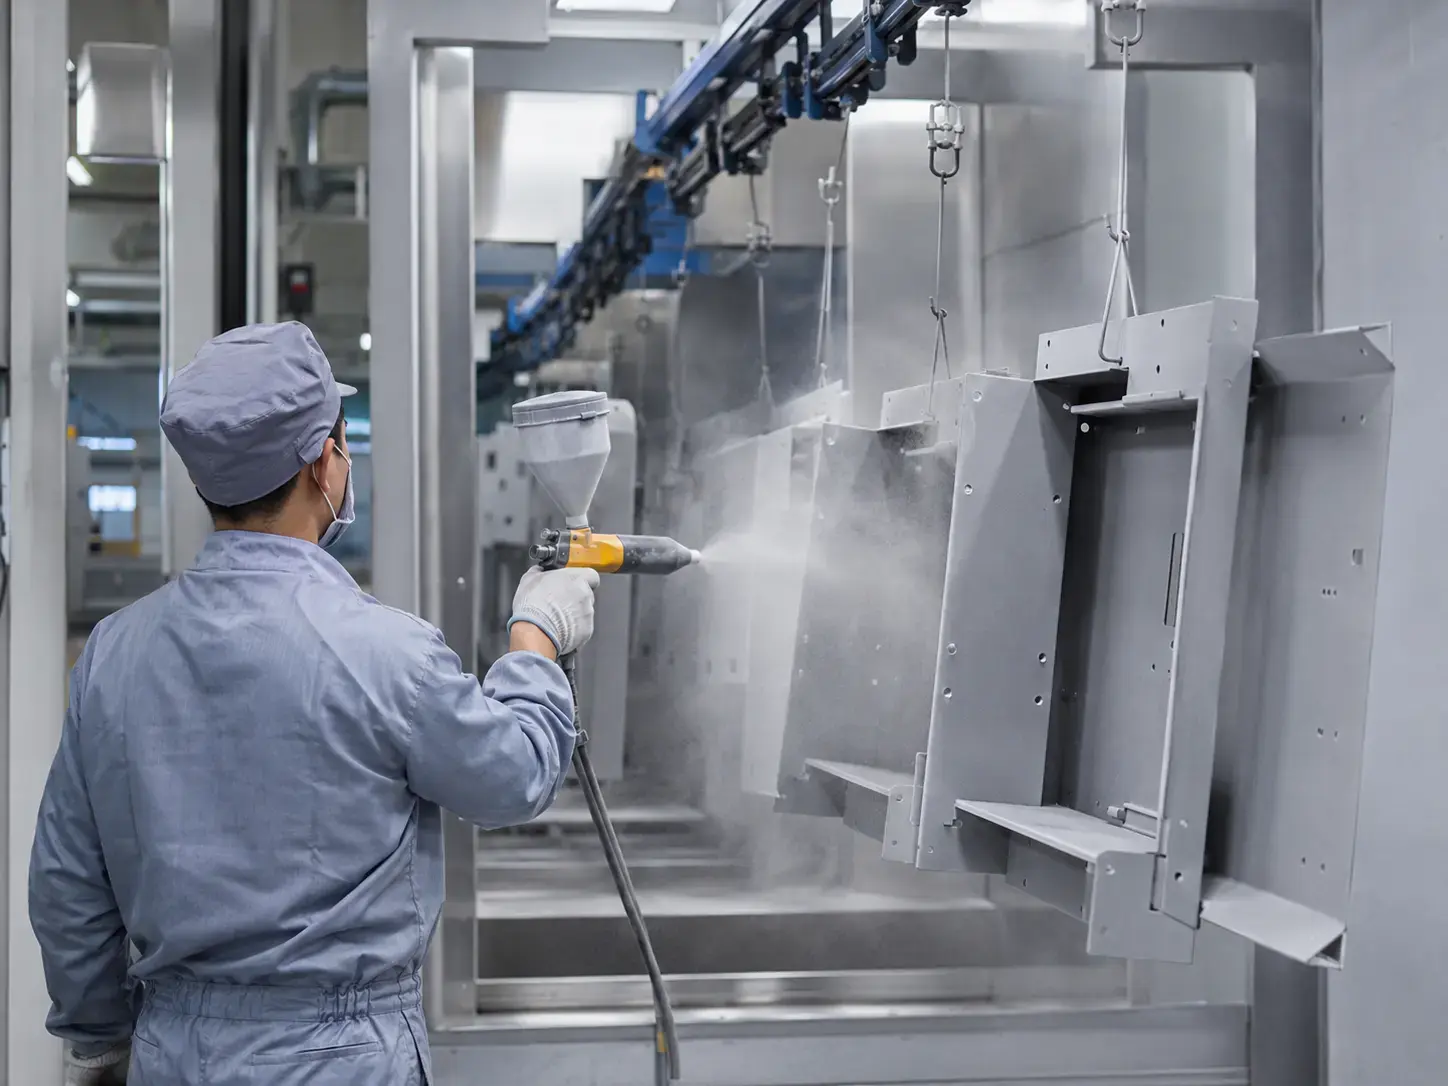
Ofenaushärtung
Die beschichteten Teile werden erhitzt, sodass das Pulver schmilzt, fließt und einen durchgehenden Schutzfilm bildet.
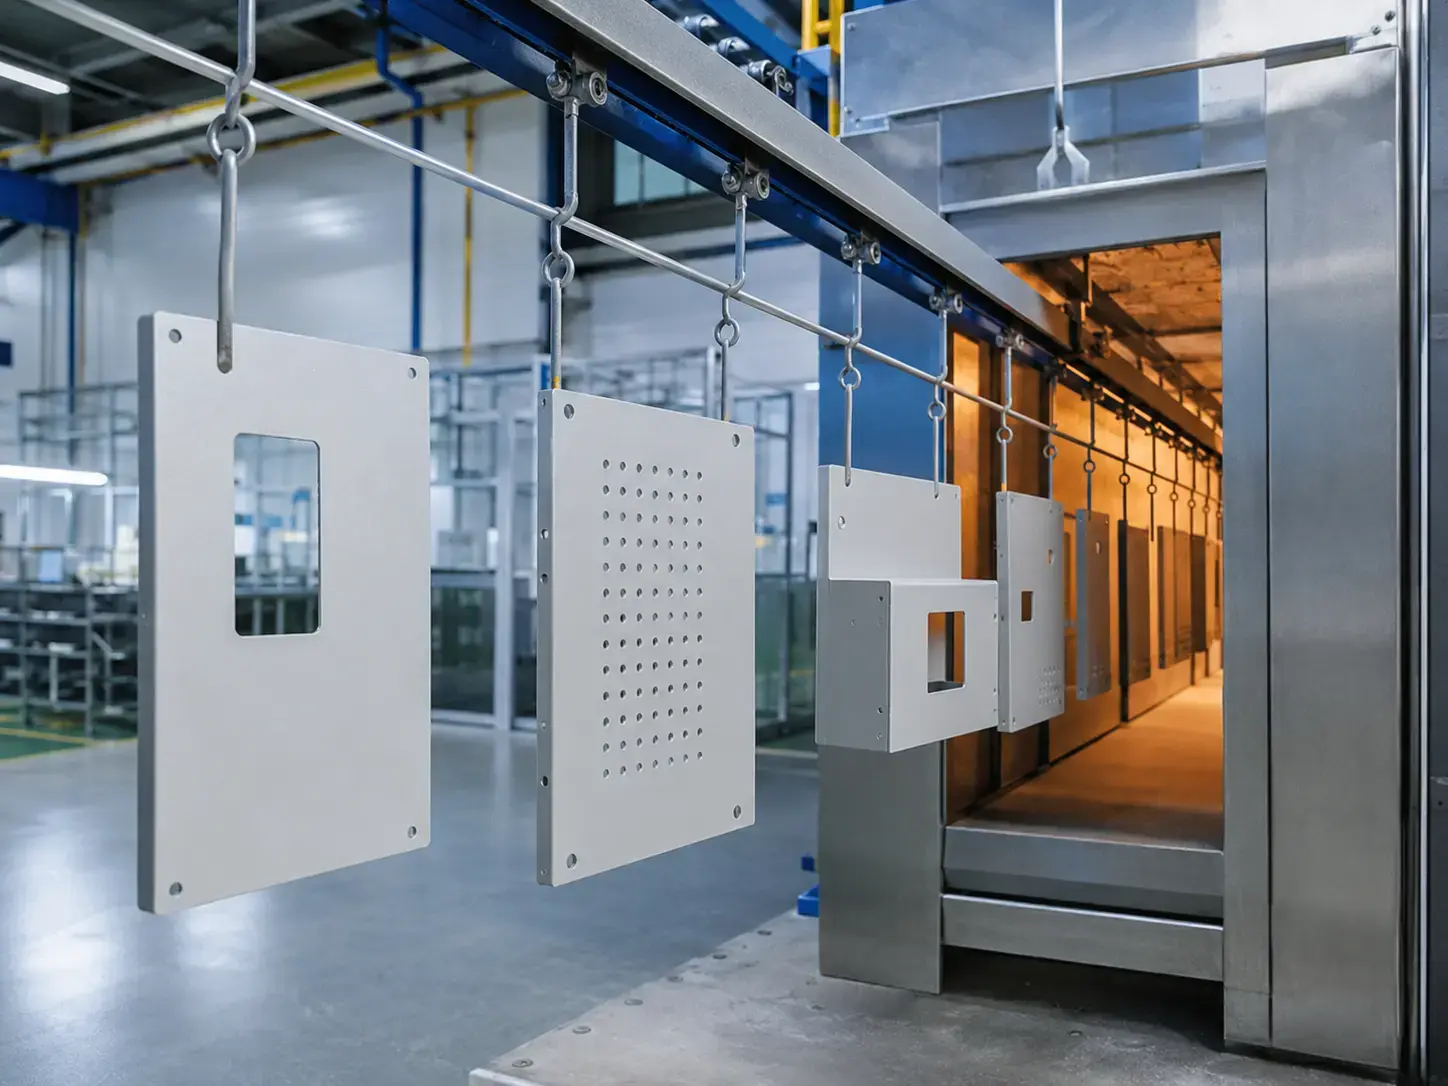
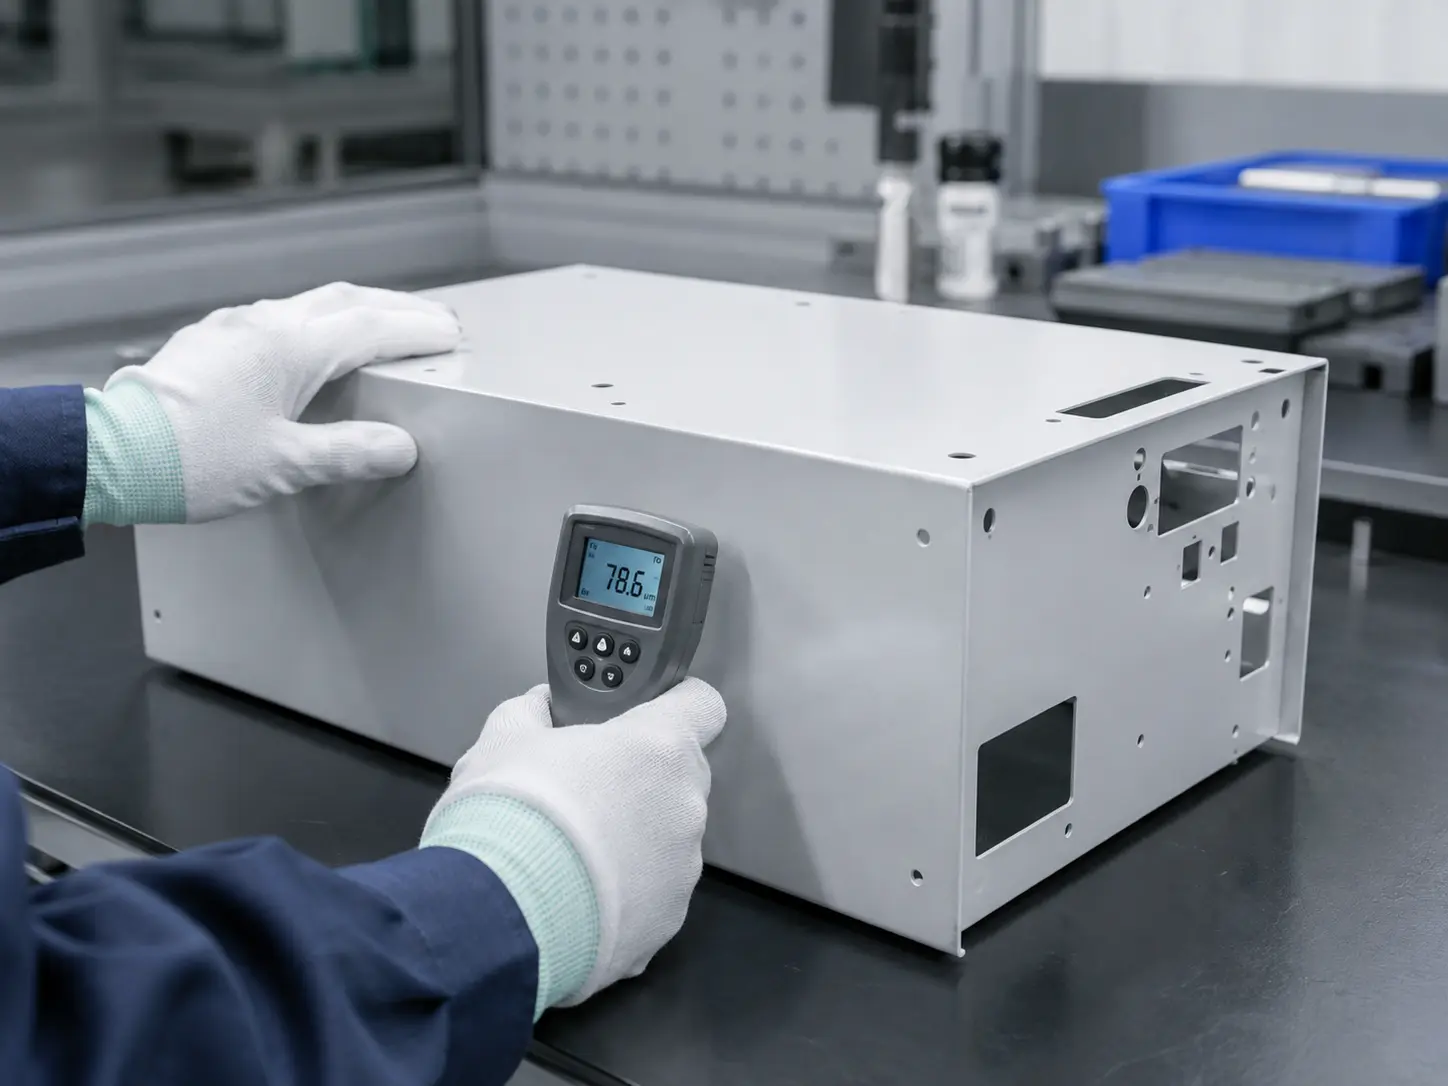
Endprüfung
Erscheinungsbild, Schichtdicke, Haftung, Abdeckbereiche und kritische Oberflächen werden gemäß Projektanforderung geprüft.
Überblick über die Pulverbeschichtungskapazität
SR MFG unterstützt die Pulverbeschichtung von individuellen Blechteilen, Gehäusen, Paneelen, Halterungen, Rahmen und Strukturkomponenten. Unsere Beschichtungskapazität wird anhand von Teilegröße, Gewicht, Oberfläche, Schichtdicke, Farbanforderungen, Abdeckbereichen und Prüfstandards bewertet.
Für jedes Projekt können wir Ihre Zeichnungen und Oberflächenanforderungen auswerten, um den geeigneten Pulvertyp, die Zielschichtdicke, die Abdeckmethode, den Prüfplan und die Machbarkeit der Serienproduktion zu bestätigen.
Max. Teilegröße
Bis zu
L 6000 × H 2400 × B 700 mm
Max. Teilegewicht
Bis zu
200 kg
pro Stück
Typische Dicke
50–100 μm Empfohlenes Ziel: 60–80 μm
MOQ-Referenz
Typische MOQ:
100 Stk. / Charge
Kleinserien werden individuell geprüft
Pulversystem-Optionen
Epoxid
Am besten für Korrosions- und Chemikalienbeständigkeit im Innenbereich.
Polyester
Allzweck-Witterungsbeständigkeit für den Außenbereich.
Epoxid-/
Polyester-Hybrid
Ausgewogene Optik, Wirtschaftlichkeit und Schutz.
Superdauerhaft /
Hochleistung
Für stärkere Witterungsbeständigkeit und längere Lebensdauer.
Optische Optionen
- Matt, glänzend, Sandstruktur, Metallic, Hammerschlag
- RAL-/Pantone-Abgleich möglich
- Kontrolle am freigegebenen Muster für gleichbleibende Optik
Abkleben & Schutz
- Gewindebohrungen: Sauber gehalten und frei von Beschichtungsaufbau.
- Erdungspunkte: Geschützt, um elektrische Leitfähigkeit zu erhalten.
- Passflächen: Abgeklebt, um Passgenauigkeit und Funktionssicherheit zu gewährleisten.
Qualität & Validierung
- Dickenkontrolle: Überwachung auf Zielbereich mit Aufzeichnungen.
- Haftungsprüfung: Gitterschnitt und andere Verfahren nach Anforderung.
- Korrosionsbeständigkeit: Salzsprühnebelprüfung auf Anforderung verfügbar.
Projektprüfungsdetails für Pulverbeschichtung
+
Projektprüfungsdetails für Pulverbeschichtung
| Prüfbereich | Was wir prüfen | Warum es wichtig ist |
|---|---|---|
| Teilegröße & Aufhängemethode | Teileabmessungen, Aufhängerichtung, Bohrungsposition und Gestelldichte. | Bestätigt, ob das Teil die Spritzkabine und den Einbrennofen effizient durchlaufen kann. |
| Teilegewicht & Handhabung | Einzelteilgewicht, Hebemethode, Vorrichtungsbedarf und Verformungsrisiko. | Hilft bei der Bestimmung von sicherer Handhabung, Aufhängestabilität und ob getrennte Beschichtungsgänge erforderlich ist. |
| Beschichtungsdickenziel | Zieldicke, Toleranzbereich, Beschichtungsaufbau und kritische Passflächen. | Verhindert, dass die Beschichtungsdicke die Montage, Gewindebohrungen, Erdungspunkte oder Passflächen beeinträchtigt. |
| Farb- & Optikfreigabe | RAL-/Pantone-Code, Glanzgrad, Struktur, Oberflächeneffekt und freigegebenes physisches Muster. | Hält Farbe, Glanz und Struktur vor Freigabe der Serienproduktion konsistent. |
| Pulvertyp-Auswahl | Innen- oder Außenanwendung, UV-Belastung, Chemikalienbeständigkeit, Korrosionsziel und Lebensdaueranforderung. | Hilft bei der Auswahl von Epoxid-, Polyester-, Hybrid- oder Hochleistungspulver basierend auf realen Anwendungsbedingungen. |
| Abklebeanforderungen | Gewindebohrungen, Erdungspunkte, Passflächen, Kontaktbereiche und Bereiche ohne Beschichtung. | Schützt Montagefunktion, elektrische Leitfähigkeit und Maßpassung nach der Beschichtung. |
| Inspektionsaufzeichnungen | Beschichtungsdicke, Haftung, Erscheinungsbild, Abdeckungsergebnisse und Endprüfungsprotokolle. | Unterstützt die Wareneingangsprüfung des Kunden, die Qualitätsverfolgung und die Projektrückverfolgbarkeit. |
| Korrosionsvalidierung | Anforderung an den Salzsprühnebeltest, Prüfnorm, Expositionsdauer und Abnahmekriterien. | Bestätigt, ob das Beschichtungssystem die vorgesehene Einsatzumgebung und das Leistungsziel erfüllt. |
So wählen Sie das richtige Pulverbeschichtungssystem aus
Die Wahl des richtigen Pulverbeschichtungssystems hängt davon ab, wo das Bauteil eingesetzt wird, wie lange es funktionieren muss und welche Anforderungen an das Erscheinungsbild oder die Korrosionsbeständigkeit erfüllt werden müssen. SR MFG prüft die Einsatzumgebung, das Material, die Beschichtungsdicke, die Farbanforderungen, die Abdeckbereiche und die Validierungsstandards, bevor eine geeignete Pulverbeschichtungslösung empfohlen wird.
Innenbereich
Epoxid oder Epoxid-Polyester-Hybrid. Am besten geeignet für Innenschränke, Halterungen, Geräterahmen und Strukturteile ohne langfristige UV-Belastung.
Allgemeiner Außenbereich
Polyesterpulver. Geeignet für Außenabdeckungen, Halterungen, Zäune, Beschläge, Schrankgehäuse und Gehäuseblenden.
Küstenbereich / starke Korrosion
Korrosionsschutzgrundierung + witterungsbeständige Deckschicht. Empfohlen für Küstenschränke, Industrierahmen und Teile, die Salzsprühnebel oder hoher Luftfeuchtigkeit ausgesetzt sind.
Architektonischer Außenbereich
Superdauerhaftes Polyester. Verwendet für Fassadenkomponenten, Außenblenden und Dekorteile, die eine bessere Witterungsbeständigkeit erfordern.
Premium-Außenbereich / ultralange Lebensdauer
Hochleistungs-Beschichtungssystem. Geeignet für anspruchsvolle Außenanwendungen mit strengen Anforderungen an das langfristige Erscheinungsbild und die Witterungsbeständigkeit.
Detaillierter Auswahlleitfaden für Beschichtungssysteme
| Einsatzumgebung | Empfohlenes Pulversystem | Empfohlener Schichtaufbau | Empfohlene DFT | Beispielbauteile | Empfohlene Validierung |
|---|---|---|---|---|---|
|
keine UV-Belastung |
Epoxid oder Epoxid-Polyester-Hybrid | Einschichtige Beschichtung | 60–80 μm (einstellbar innerhalb von 50–100 μm) |
Innenschränke, Gehäuse, Halterungen, Geräterahmen | DFT, Haftung, Erscheinungsbild; chemische Beständigkeit oder Abriebbeständigkeit falls erforderlich |
|
UV-Belastung |
Polyesterpulver | Einschichtige Beschichtung; Grundierung/Basisschicht optional für höheres Korrosionsziel | 70–100 μm | Außenabdeckungen, Zäune, Beschläge, Außenhalterungen | DFT, Haftung, Salzsprühtest oder zyklische Korrosionsprüfung falls erforderlich |
|
starke Korrosion |
Polyester- oder superdauerhafte Polyester-Deckschicht mit Korrosionsschutzgrundierung | Zweischichtsystem bevorzugt | Gesamt 120–200 μm | Küstenschränke, Industrierahmen, Teile, die Salzsprühnebel oder hoher Luftfeuchtigkeit ausgesetzt sind | Zyklische Korrosionsprüfung empfohlen; Abnahmekriterien definieren |
|
Außenbereich |
Superdauerhaftes Polyester für architektonische Aluminiumanwendungen, gemäß AAMA 2604 wenn spezifiziert. | Je nach Spezifikation, oft einschichtige Beschichtung | Typischerweise ≥30 μm je nach System | Fassadenzubehör, Dekorplatten | Prüfung nach AAMA 2604 bei Bedarf |
|
extrem langlebige Außenanwendungen |
Hochleistungs-Beschichtungssystem für Architektur-Aluminiumanwendungen, gemäß AAMA 2605 bei entsprechender Spezifikation. | Je nach Spezifikation, kann mehrschichtig sein | Je nach Spezifikation | Prestigeprojekte und anspruchsvolle Außenteile | Prüfung nach AAMA 2605 bei Bedarf |
Konstruktionshinweise für pulverbeschichtete Blechbauteile
Die Pulverbeschichtungsqualität wird nicht nur durch den Beschichtungsprozess bestimmt. Teilegeometrie, Kantenzustand, Entwässerung, Abdeckbereiche, Materialporosität und Wärmeempfindlichkeit können alle Beschichtungsabdeckung, Haftung, Korrosionsbeständigkeit und das endgültige Erscheinungsbild beeinflussen.
Tiefe Aussparungen & InnenEcken
Risiko: Der Faraday-Effekt kann bei InnenEcken zu geringer Beschichtung oder blanken Stellen führen.
Konstruktionsempfehlung: Innenradien hinzufügen, enge tiefe Kanäle vermeiden und Sprühzugang ermöglichen.
Scharfe Kanten & Grate
Risiko: Scharfe Kanten erhalten oft eine dünnere Schichtdicke und werden zu Korrosionsschwachstellen.
Konstruktionsempfehlung: Entgraten, Kanten brechen und wo möglich kleine Radien hinzufügen.
Geschlossene Hohlräume & Rohre
Risiko: Eingeschlossene Vorbehandlungsflüssigkeit oder Feuchtigkeit kann Blasenbildung, Korrosion oder Trocknungsfehler verursachen.
Konstruktionsempfehlung: Ablauf- und Entlüftungsbohrungen hinzufügen, insbesondere am tiefsten Punkt oder am geschlossenen Ende.
Ausgasung & Nadelstiche
Risiko: Gussteile, verzinkte Teile oder Schweißporosität können während der Aushärtung Gas freisetzen und Nadelstiche verursachen.
Konstruktionsempfehlung: Vorbacken / Ausgasungsbacken verwenden; bei Bedarf Haftgrund oder Versiegelung auftragen.
Große oder dünne Platten
Risiko: Hitze und Aufhängungsbedingungen können Verformung, Einbeulung oder ungleichmäßige Schichtdicke verstärken.
Konstruktionsempfehlung: Aufhängungsrichtung, Auflagepunkte, Steifigkeit und sichtbare Oberflächen prüfen.
Kritische Funktionsflächen
Risiko: Schichtaufbau kann Gewinde, Erdungspunkte, Passflächen und Passung beeinträchtigen.
Konstruktionsempfehlung: Klar definieren Sie beschichtungsfreie, Abdeck- und dickenbegrenzte Bereiche auf der Zeichnung.
Bereit, Ihre Pulverbeschichtungsanforderungen zu prüfen?
Nicht sicher, welches Pulverbeschichtungssystem für Ihr Projekt geeignet ist? Kontaktieren Sie uns mit Ihren Zeichnungen, Material, Farbe, Beschichtungsdicke, Einsatzumgebung und Abdeckerfordernissen. Unser Engineering-Team wird Ihre Spezifikationen prüfen und eine geeignete Beschichtungslösung empfehlen.
Branchen & Pulverbeschichtungsanwendungen
SR MFG bietet professionelle Pulverbeschichtungsdienstleistungen für OEM-Metallteile in Industrieausrüstung, Schränken, Halterungen, Rahmen, Gehäusen und Strukturbaugruppen. Von einzelnen Prototypen bis hin zu Serienfertigung liefern wir langlebige, gleichmäßige Oberflächen mit konsistenter Farbe und Textur bei jeder Bestellung.
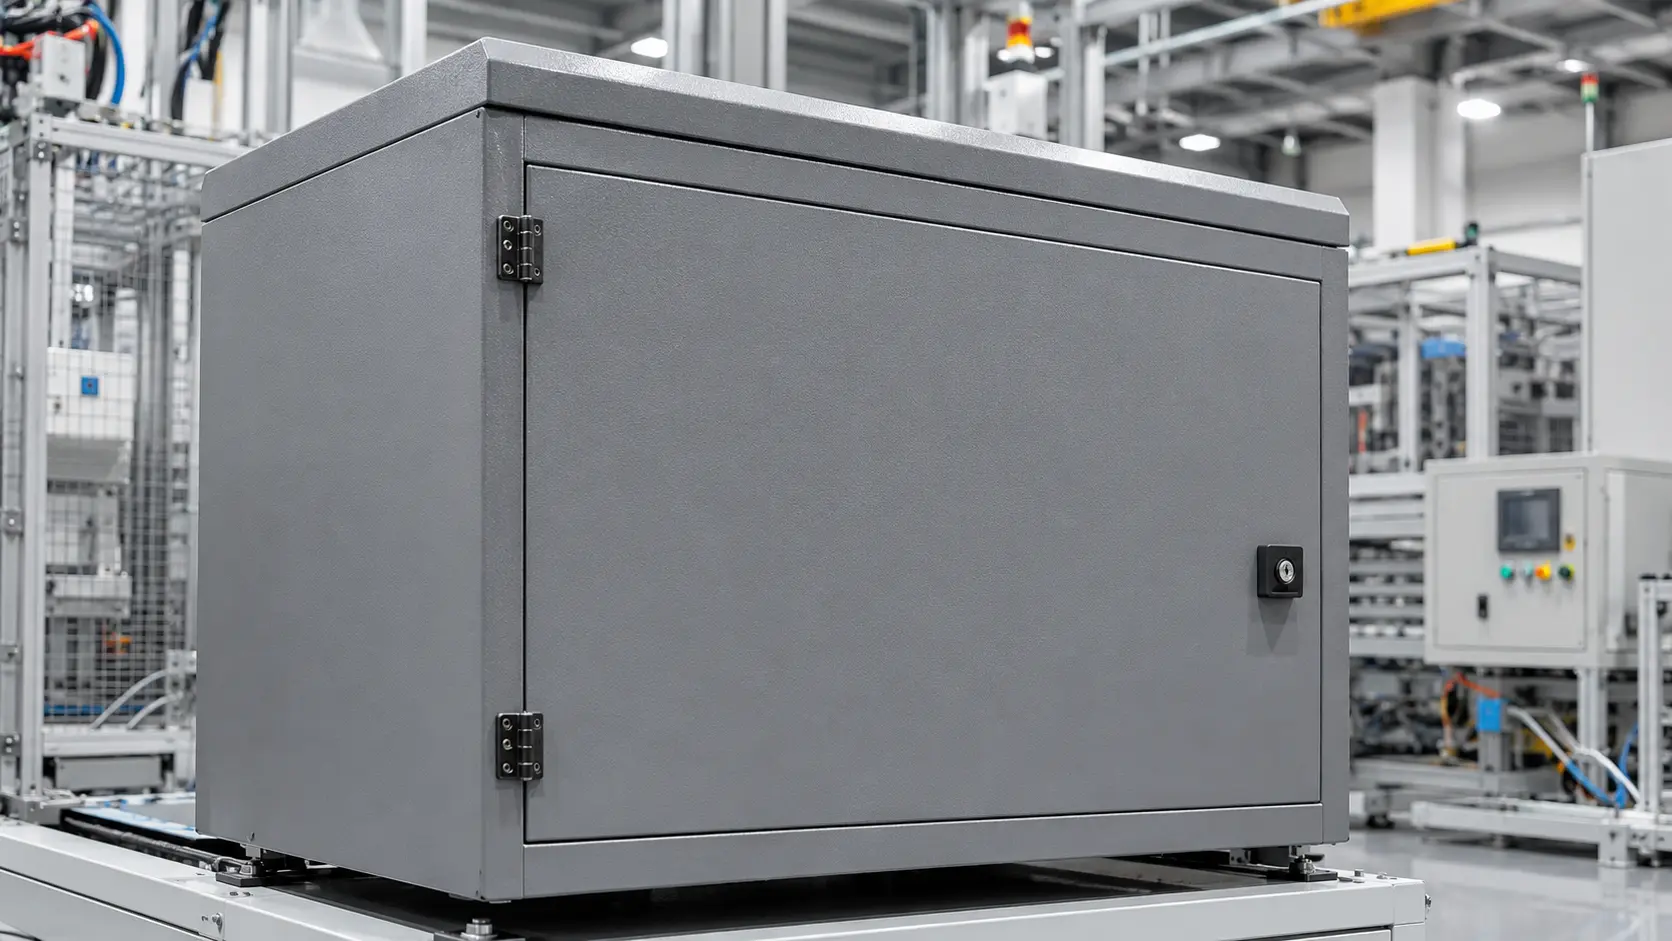
Rechenzentren & IT-Ausrüstung
Pulverbeschichtete Komponenten für Rechenzentren, Netzwerkinfrastruktur und IT-Hardware, die korrosionsbeständige Oberflächen in Profiqualität bieten, die den kontinuierlichen Innenbetrieb standhalten.
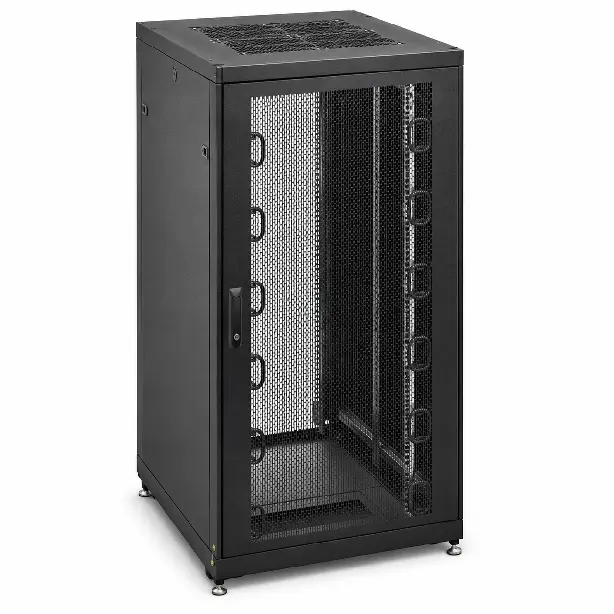
- Server-Rack-Rahmen & -Schienen
- Kabelmanagementwannen
- Schaltschrankpaneele & -türen
- Montagehalterungen & -platten
Unterhaltungselektronik
Pulverbeschichtung für Gehäuse von Unterhaltungselektronik, interne Halterungen, Display-Strukturen und Präzisionsmetallteile, die glatte, gleichmäßige Farbe mit ausgezeichneter Kratz- und Fingerabdruckbeständigkeit bietet.
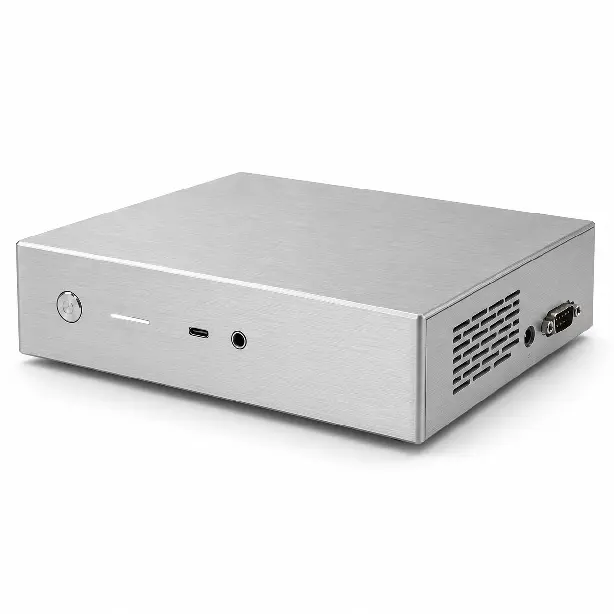
- Gerätegehäuse & -abdeckungen
- Interne Stützhalterungen
- Display-Montagestrukturen
- Metallteile für Lautsprecher & Audio
- Kleine präzisionsgeformte Teile
Elektrische Ausrüstung
Pulverbeschichtete Komponenten für elektrische Gehäuse, Schaltschränke, Stromverteilungseinheiten und industrielle Elektrosysteme, die dauerhaften Oberflächenschutz mit starker Korrosions- und Chemikalienbeständigkeit bieten.
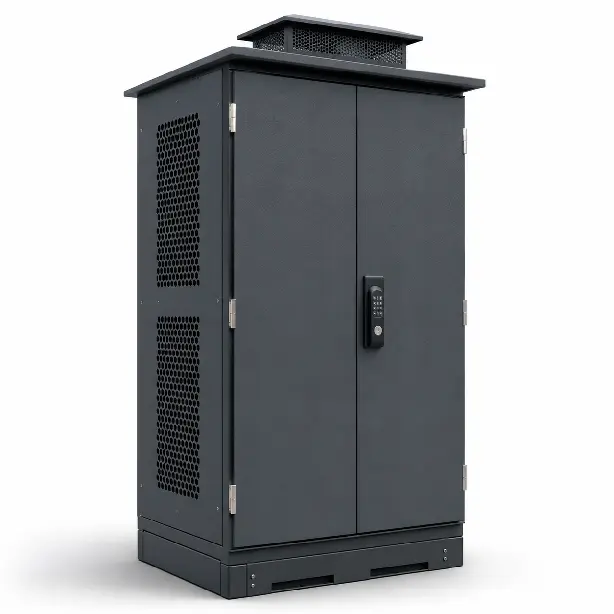
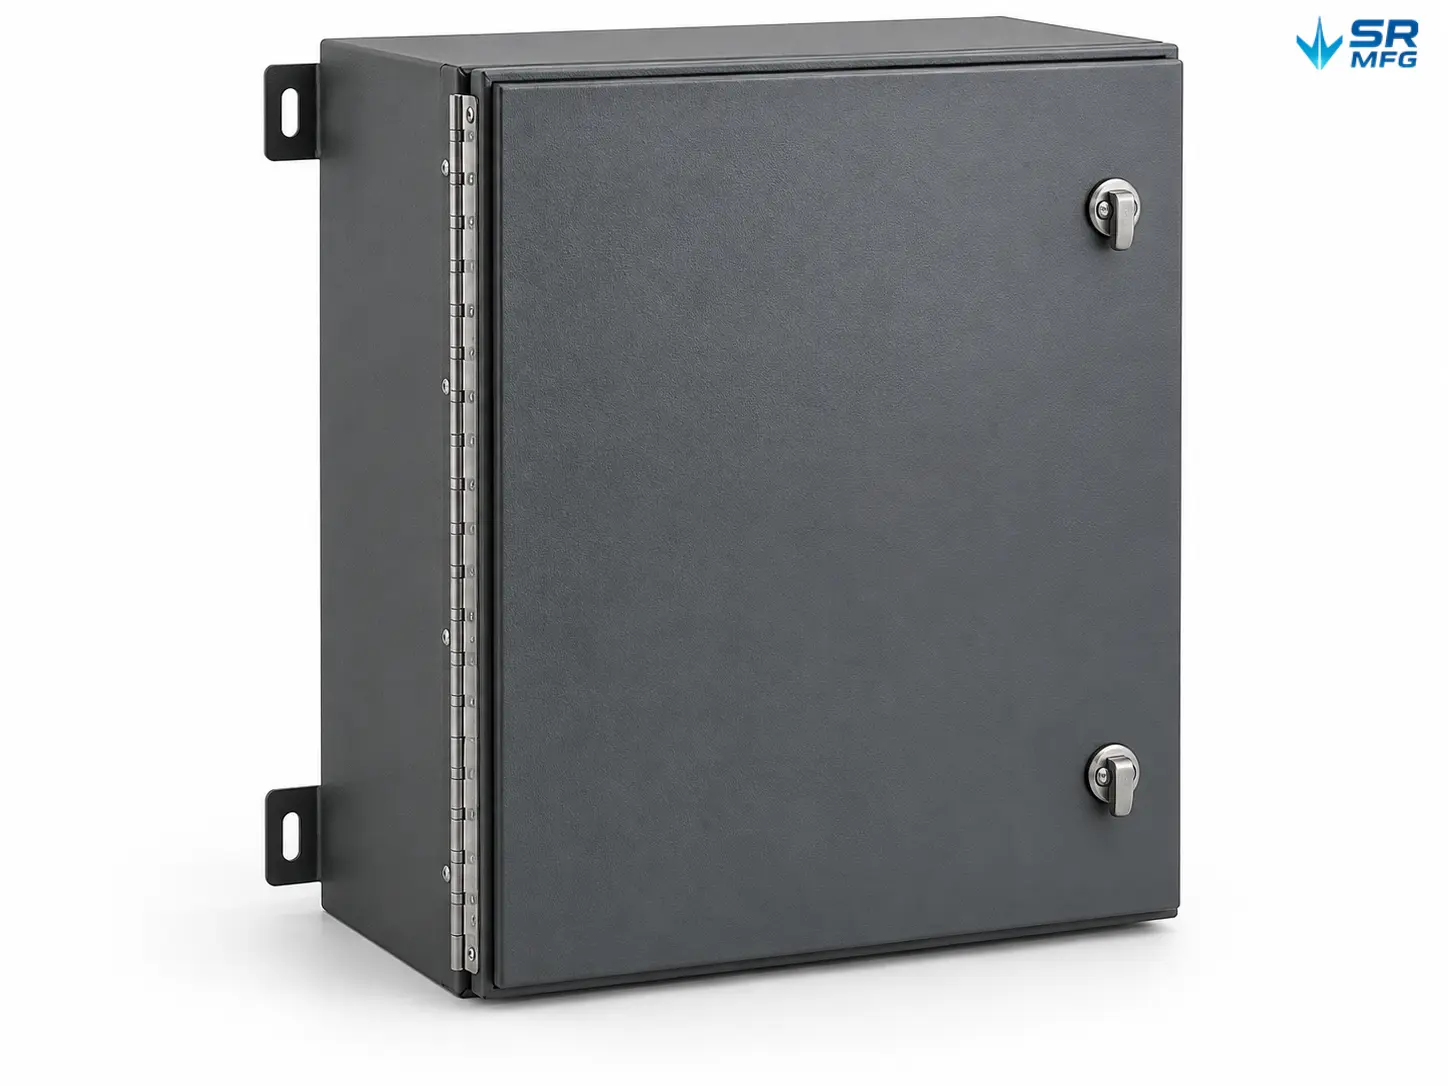
- Elektroschrankgehäuse
- Steuerboxpaneele
- Klemmenmontageplatten
- DIN-Schienenhalterungen
- Lüftungs- und Zugangsplatten
Industrielle Ausrüstung
Langlebige pulverbeschichtete Oberflächen für Maschinen, Automatisierungssysteme, Produktionsausrüstung und strukturelle Maschinenbaugruppen, die gegen Abplatzen, Abrieb und Werkstattverschleiß beständig sind.
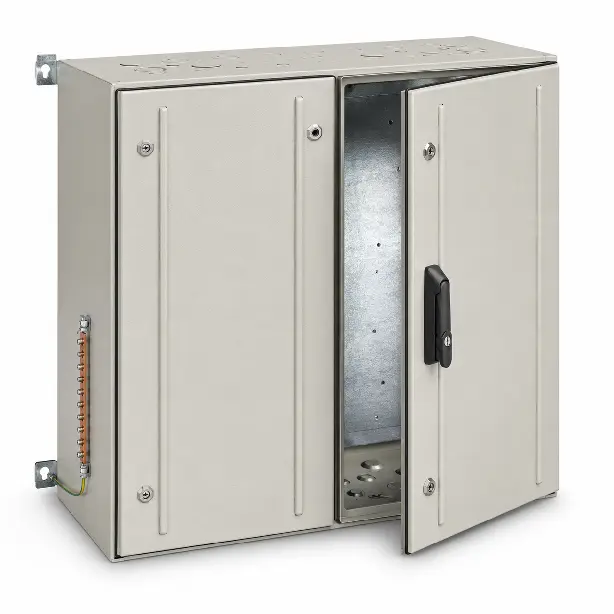
- Maschinenabdeckungen & -schutzbleche
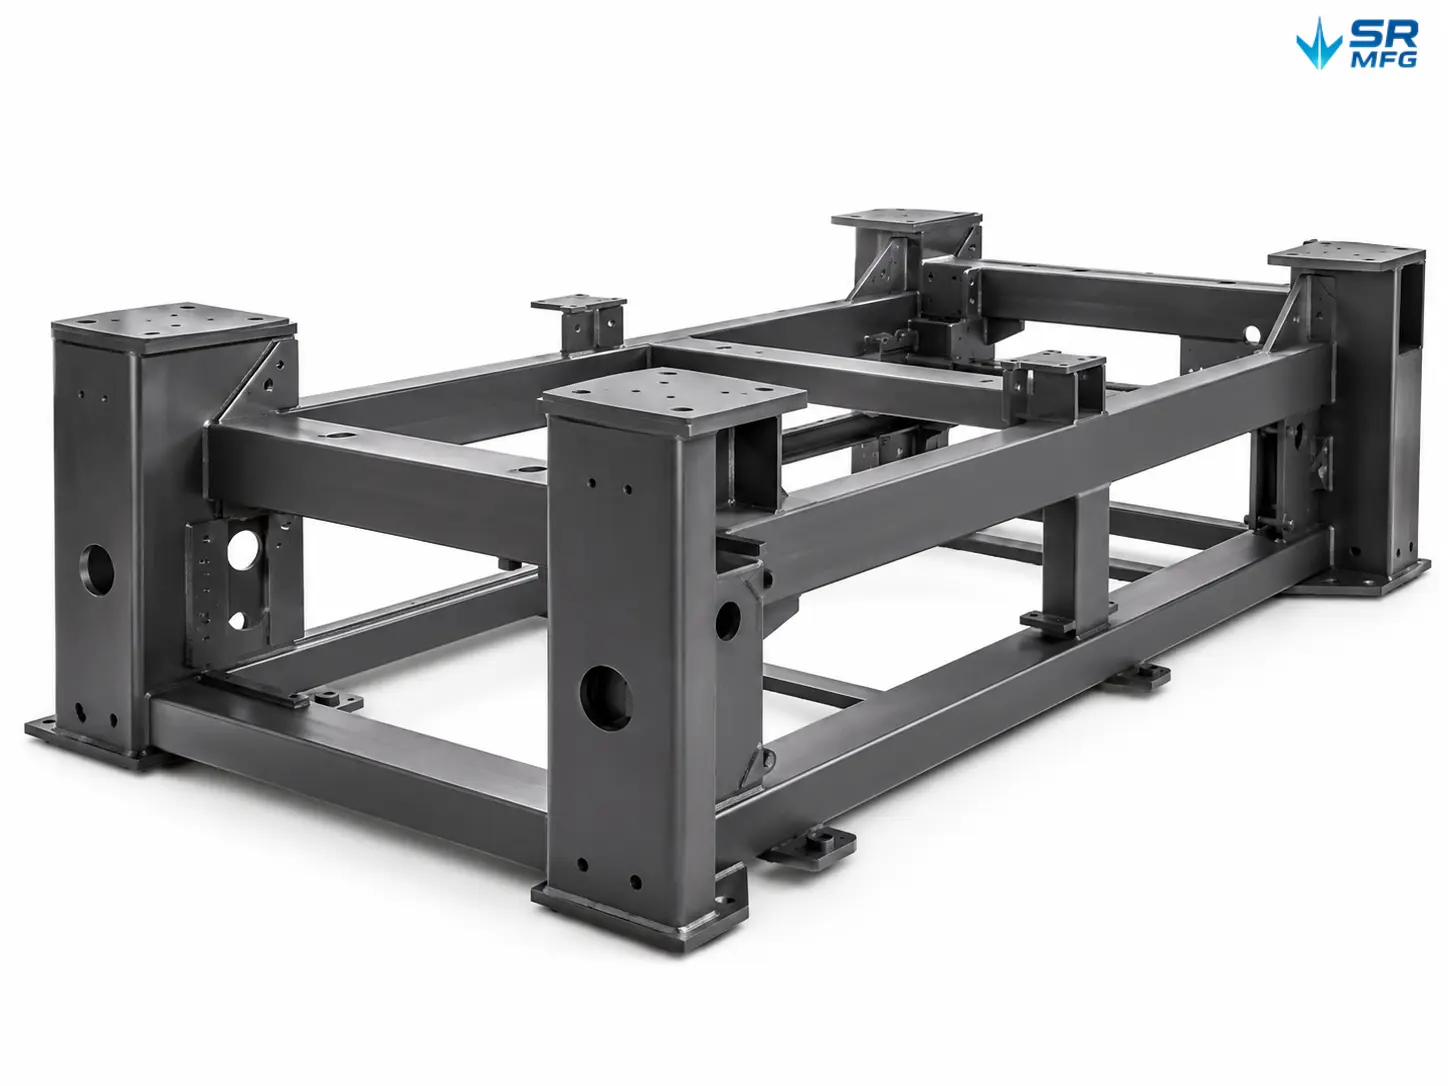
- Ausrüstungsrahmen
- Förderbandhalterungen
- Sensormontageplatten
- Schutzpaneele & -abschirmungen
Energiesysteme
Pulverbeschichtungslösungen für EV-Ladegeräte, Batteriesysteme, Energiespeicherschränke und Stromumwandlungseinheiten, die langlebige UV-stabile Oberflächen bieten, die für anspruchsvolle Innen- und Außenumgebungen geeignet sind.
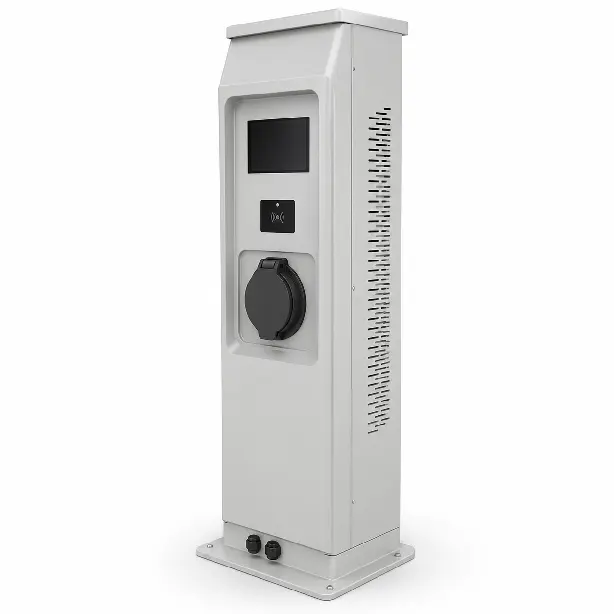
- Batteriegehäuseteile
- Ladestationsschränke
- Energiespeicherschrankpaneele
- Stromschienen-Stützhalterungen
- Leistungsmodulgehäuse
Außenausrüstung
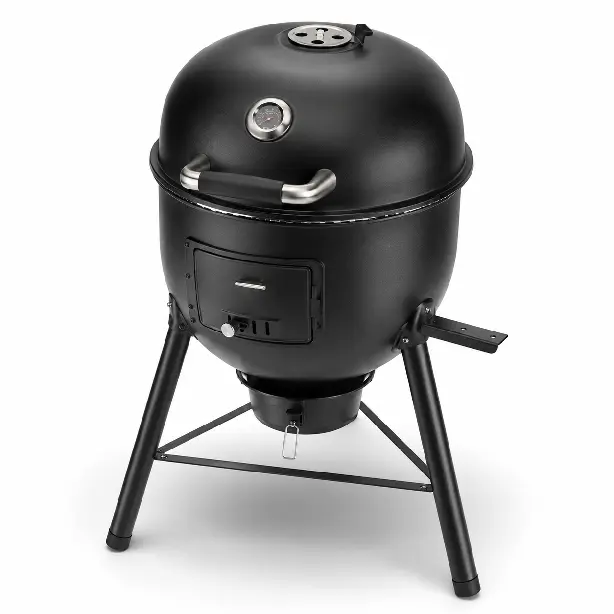
Witterungsbeständige pulverbeschichtete Oberflächen für Außengehäuse, Ausrüstungsabdeckungen, Grillgeräte, Beleuchtungssysteme und Strukturbefestigungen, die für UV-Stabilität, Feuchtigkeitsschutz und jahrelange verblassungsbeständige Farbbeständigkeit ausgelegt sind.
- Außenausrüstungsgehäuse
- Grillblechkörper
- Schutzabdeckungen & Paneele
- Montagehalterungen
- Witterungsbeständige Strukturteile
Für Ihre Anwendung entwickelt
Ob Sie ein einzelnes Muster oder volle Produktionsmengen benötigen, SR MFG gewährleistet konsistente Beschichtungsdicke, gleichmäßige Farbübereinstimmung und zuverlässige Lieferung für jedes Pulverbeschichtungsprojekt. Wir bieten eine breite Auswahl an RAL-Farben, Glanzgraden und Texturoberflächen, um Ihre Spezifikationen zu erfüllen.
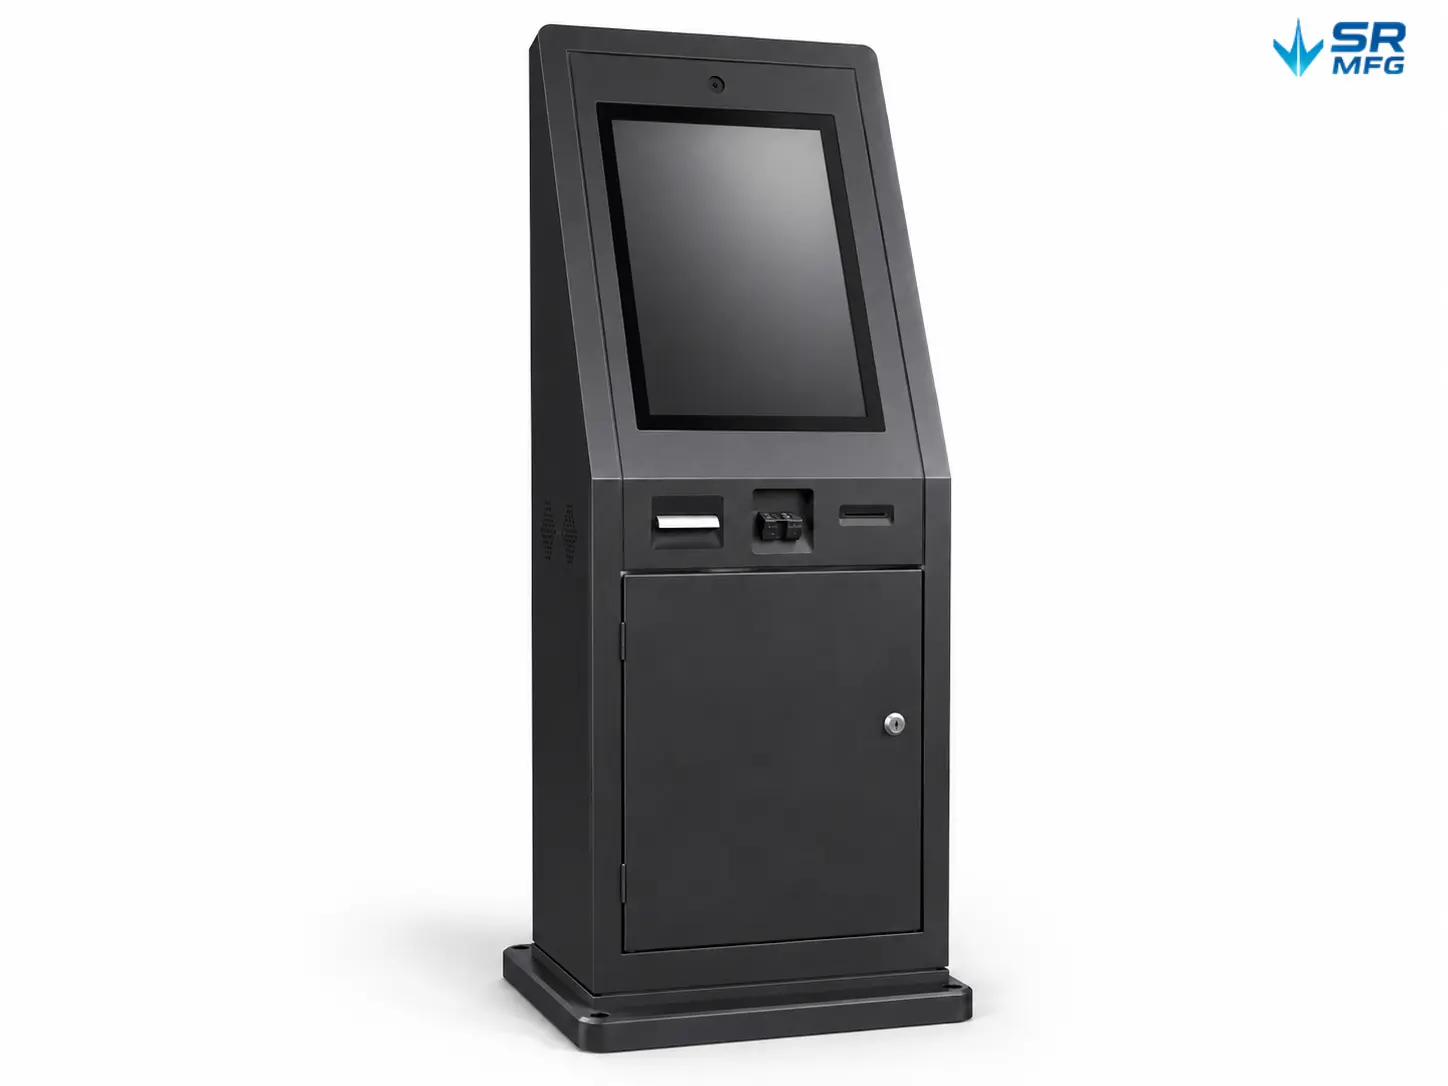
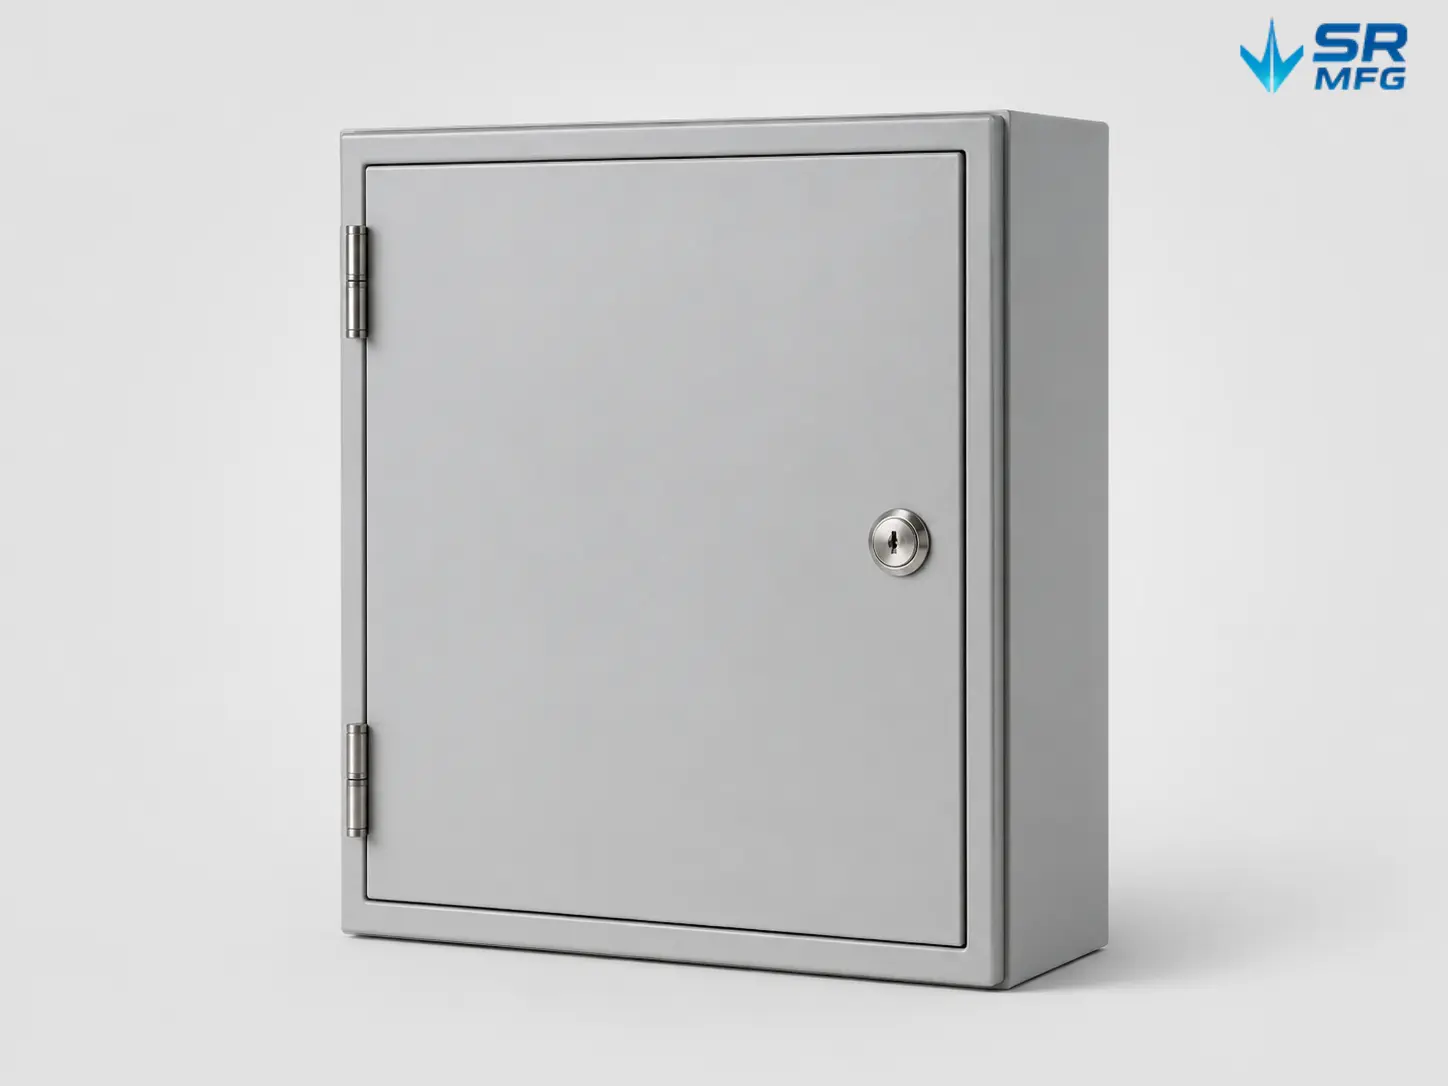
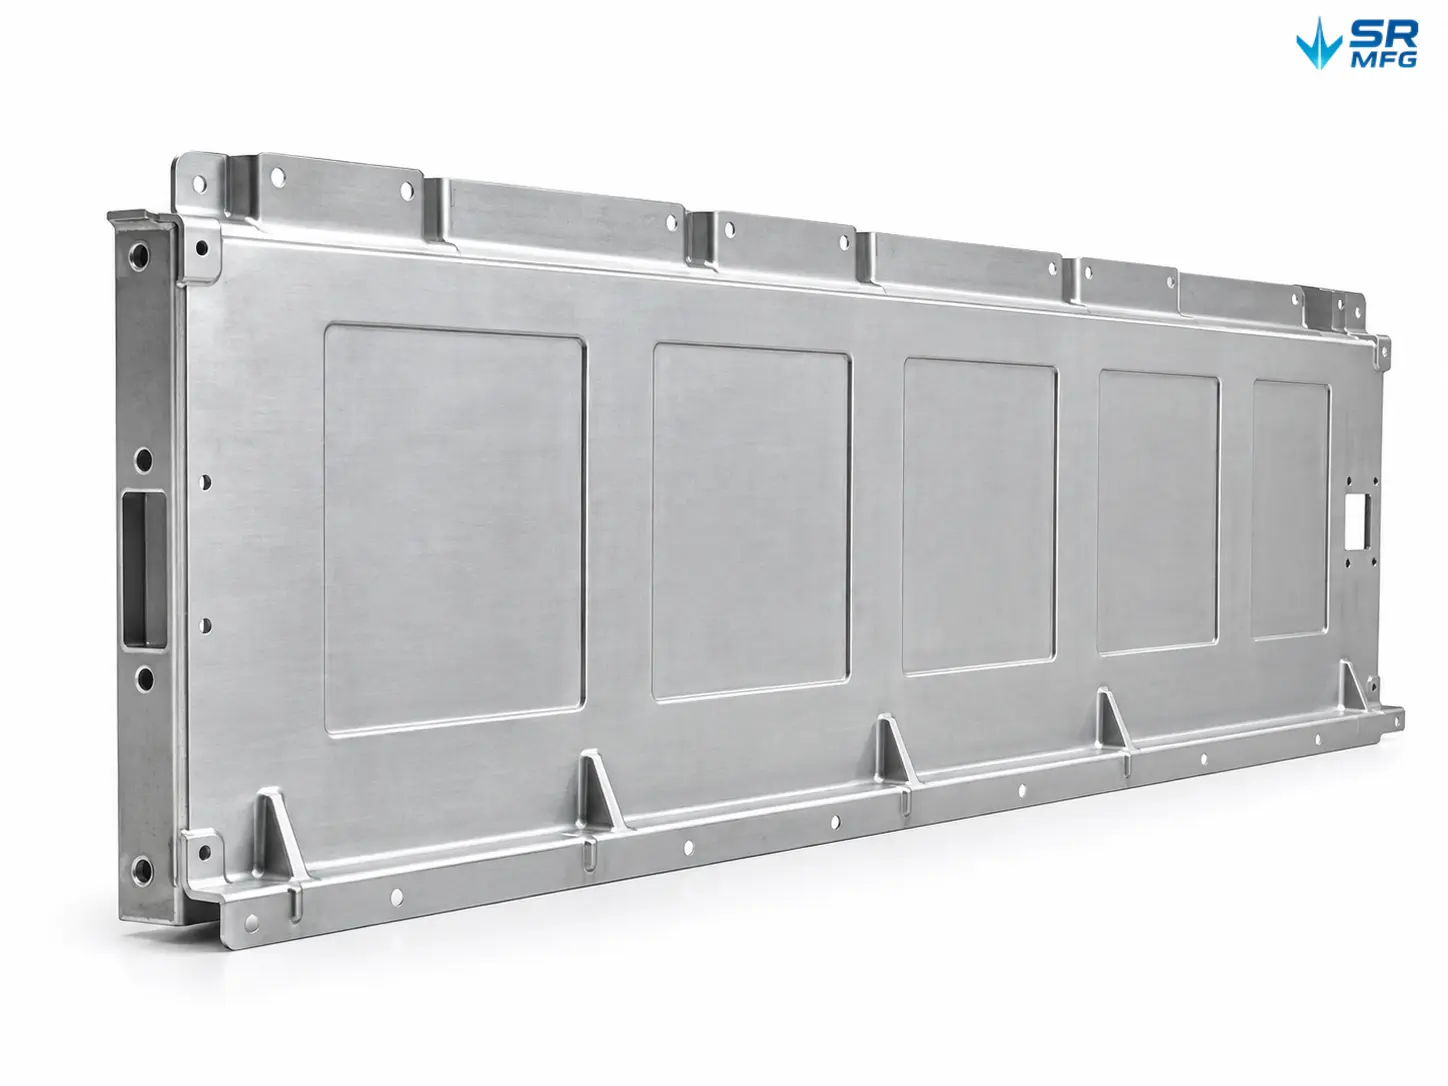
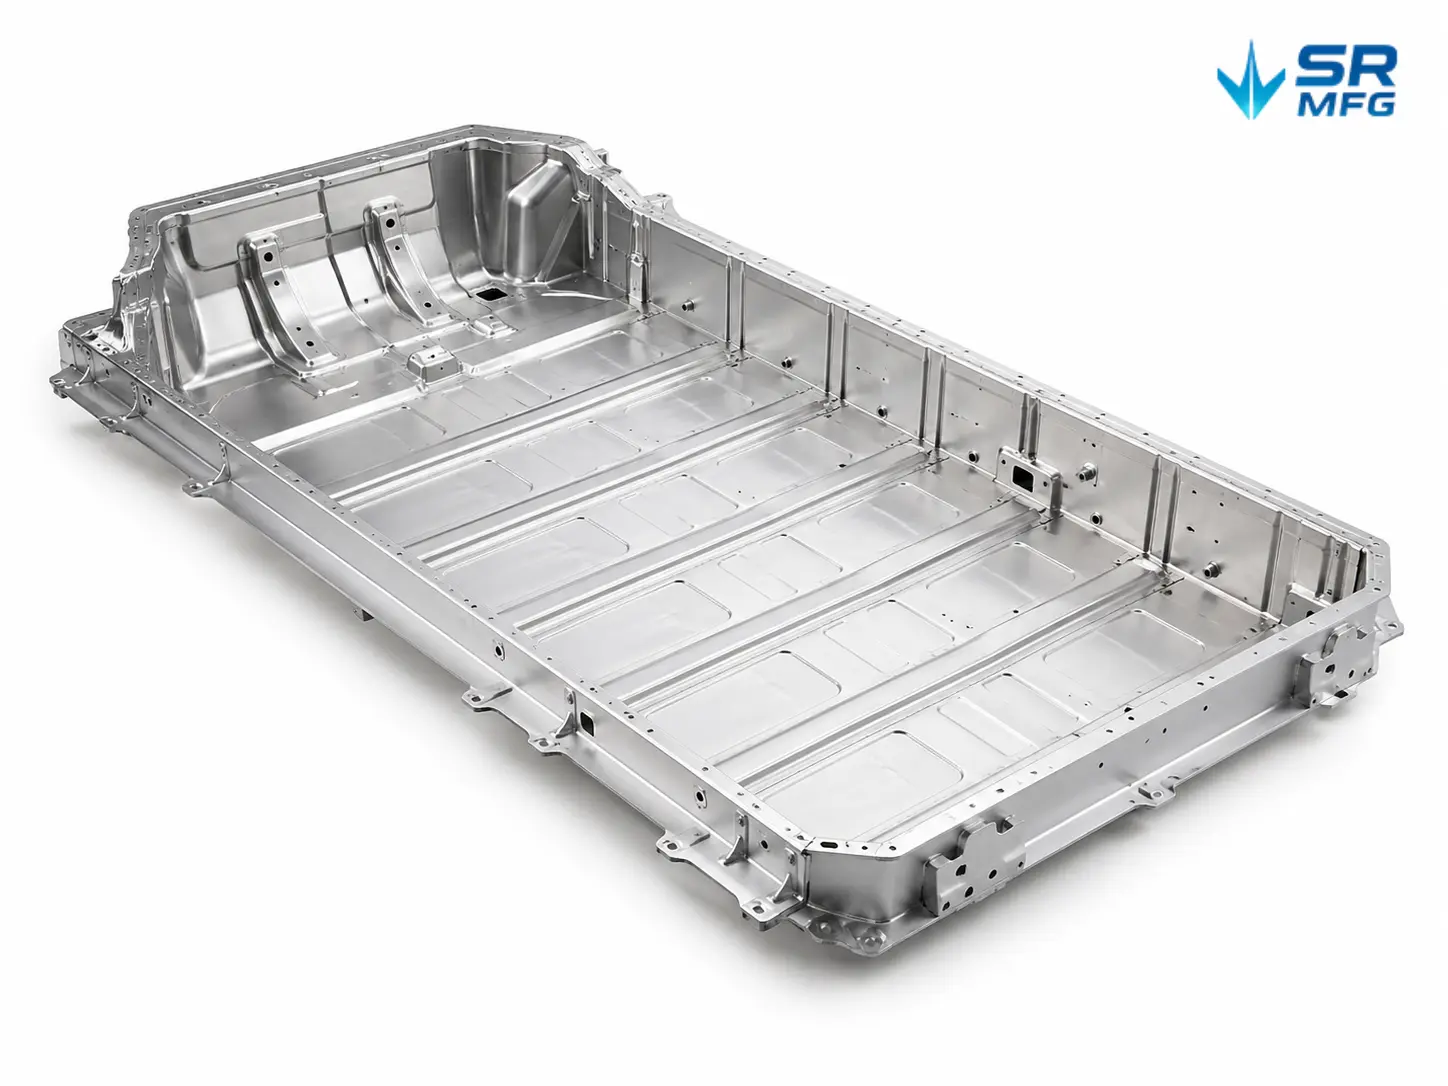
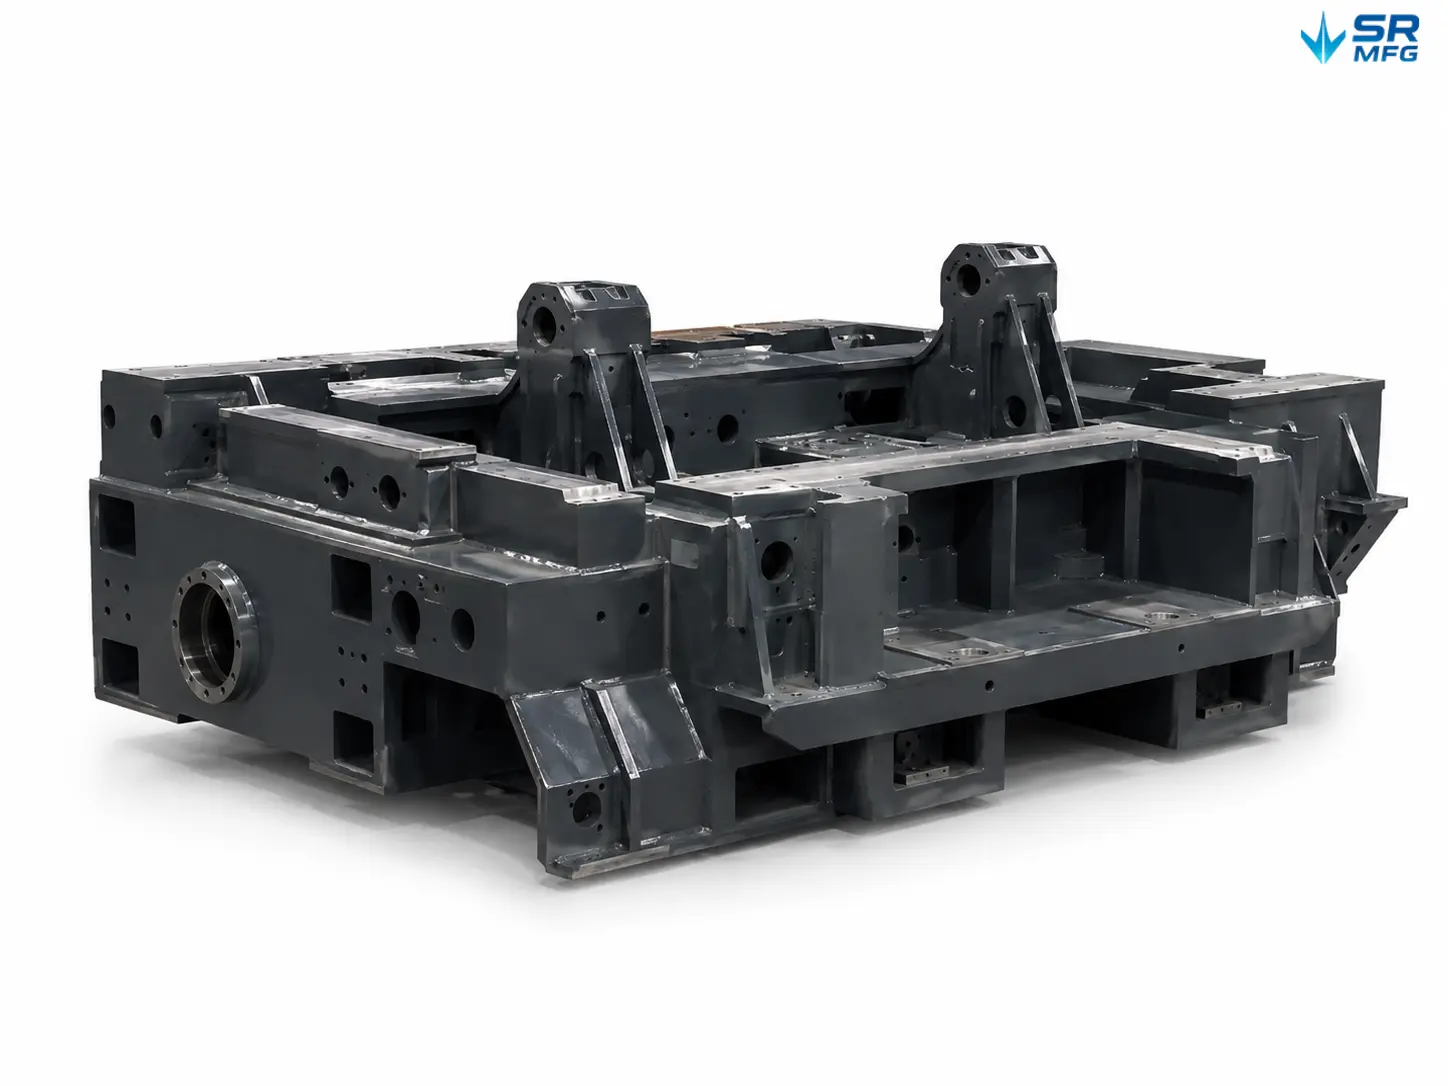
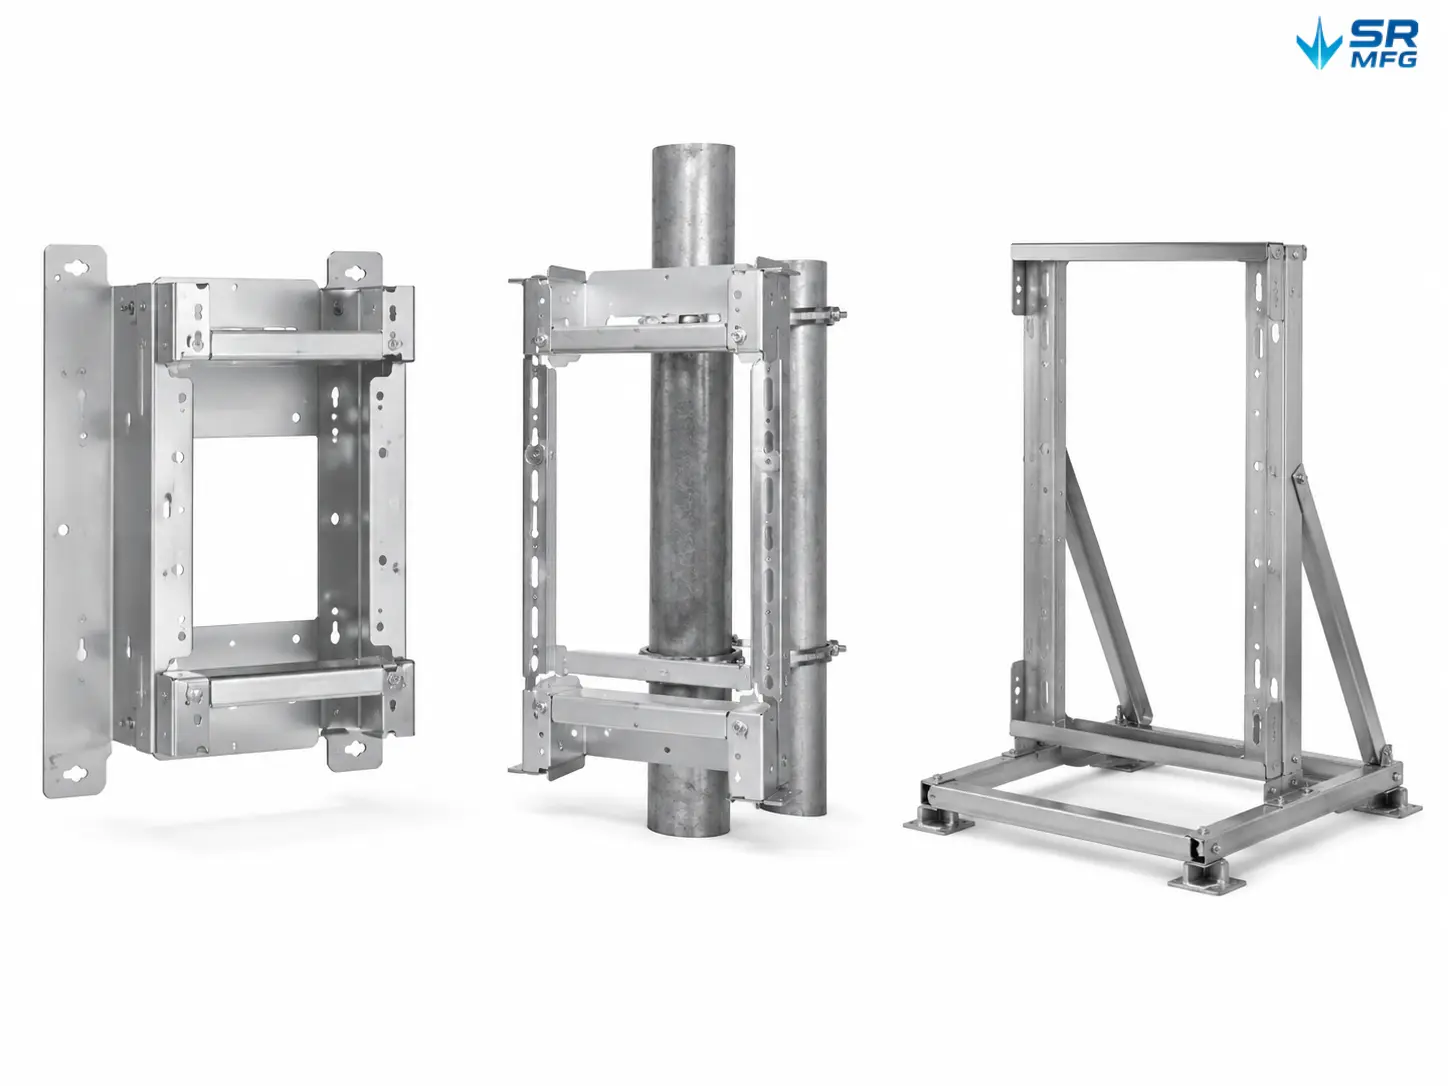
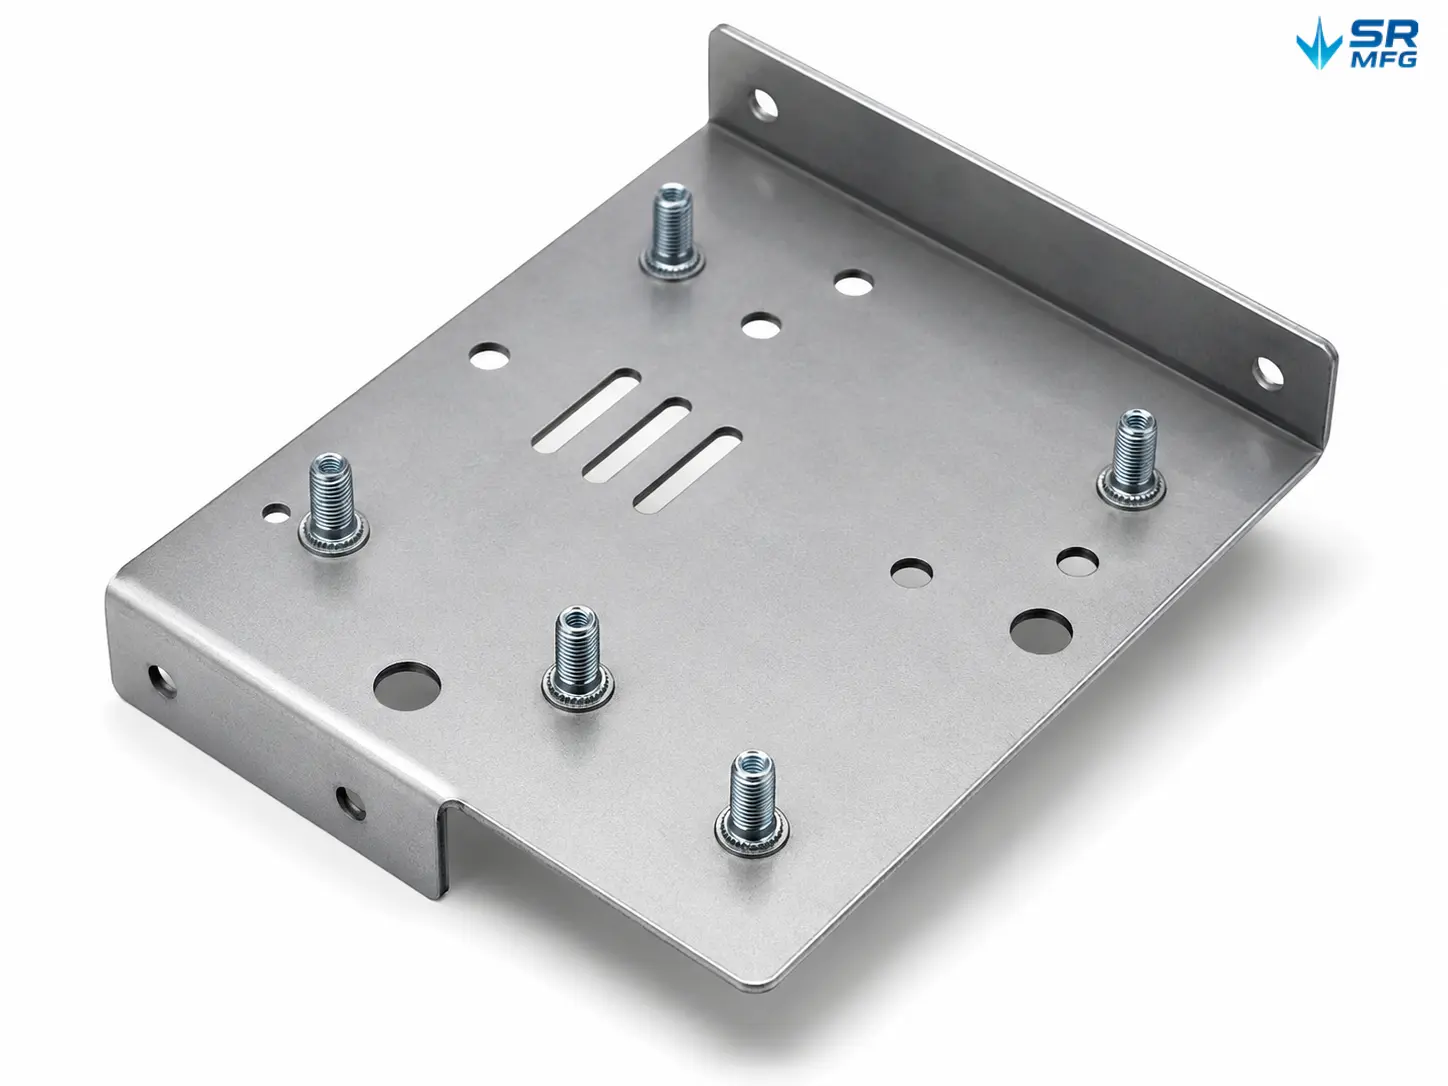
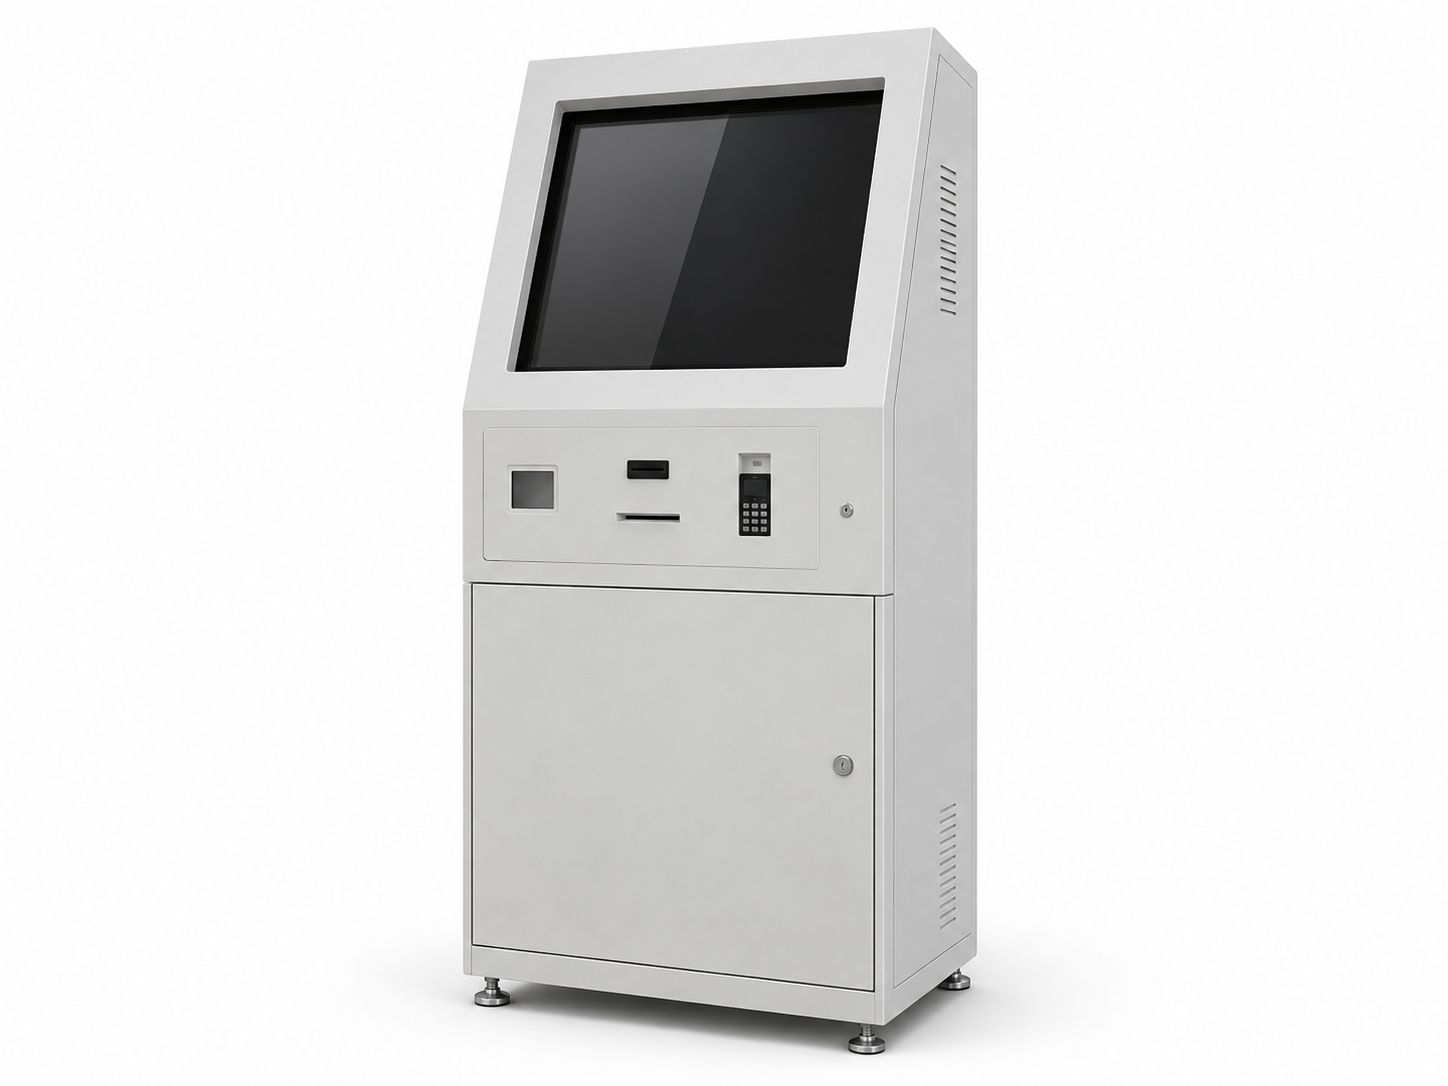
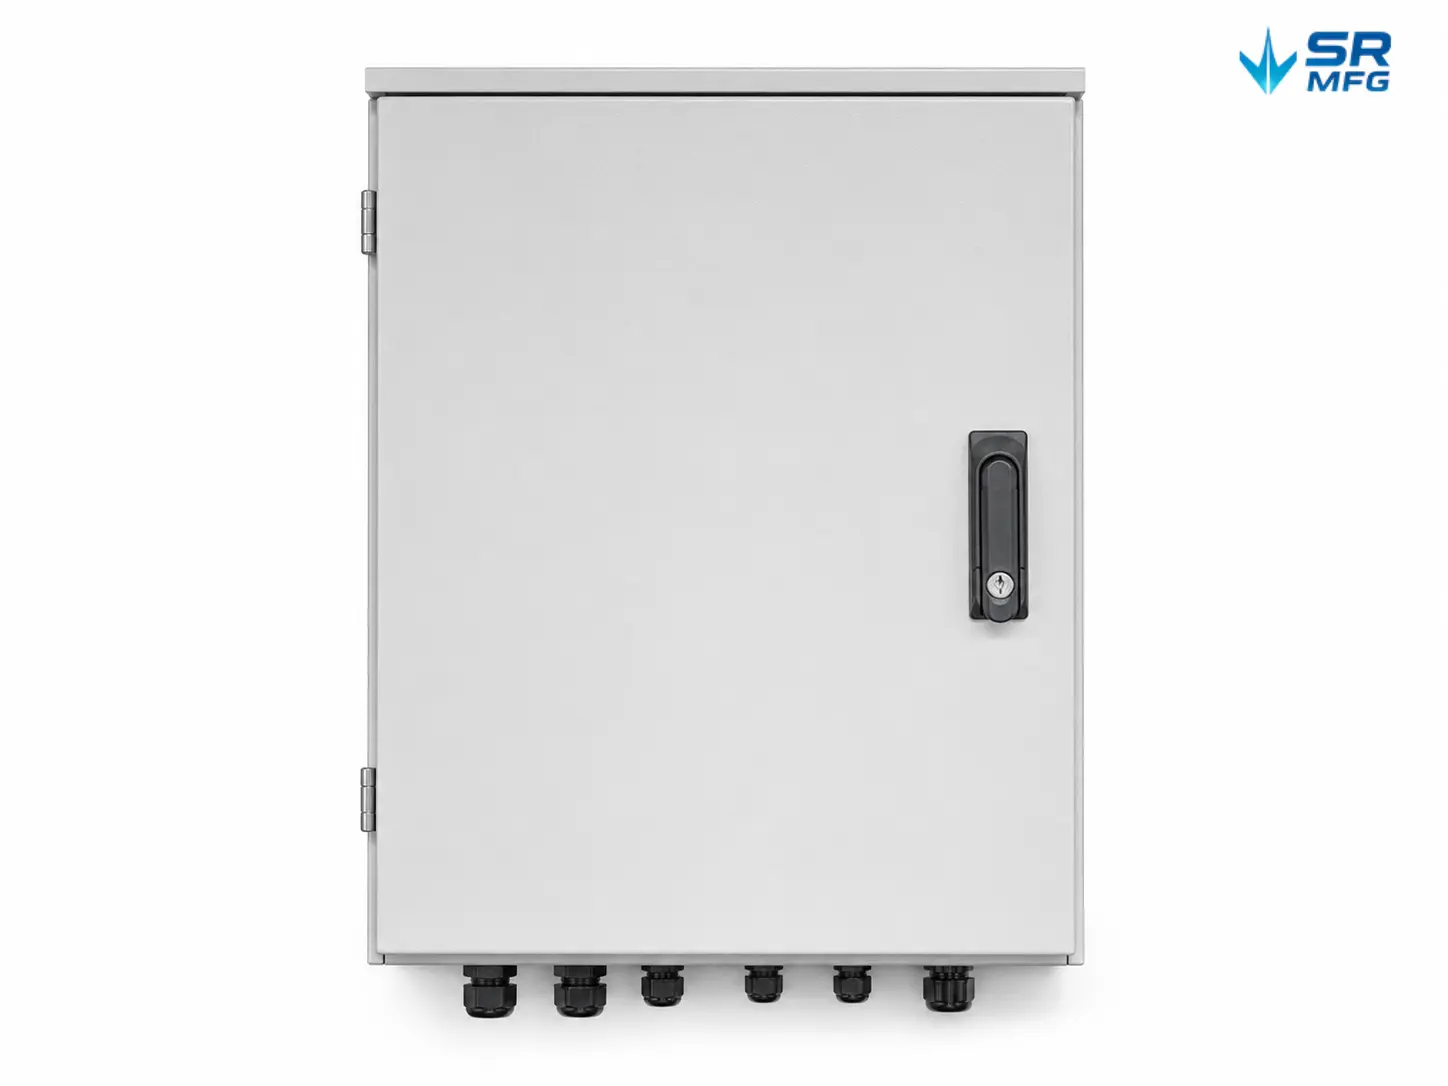
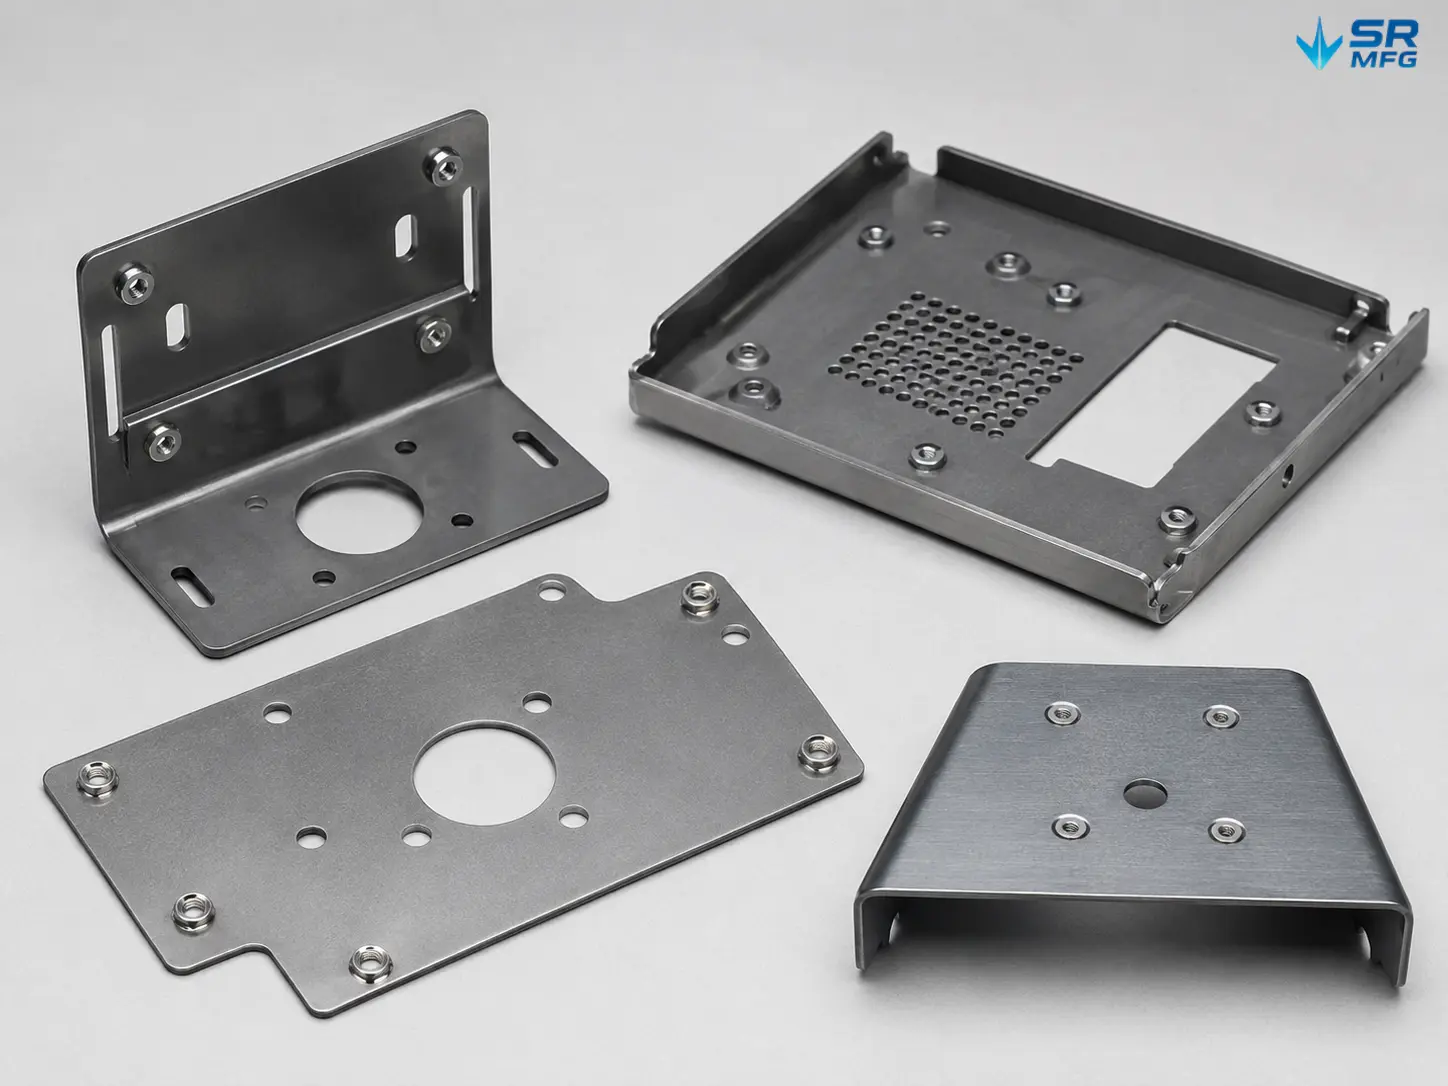
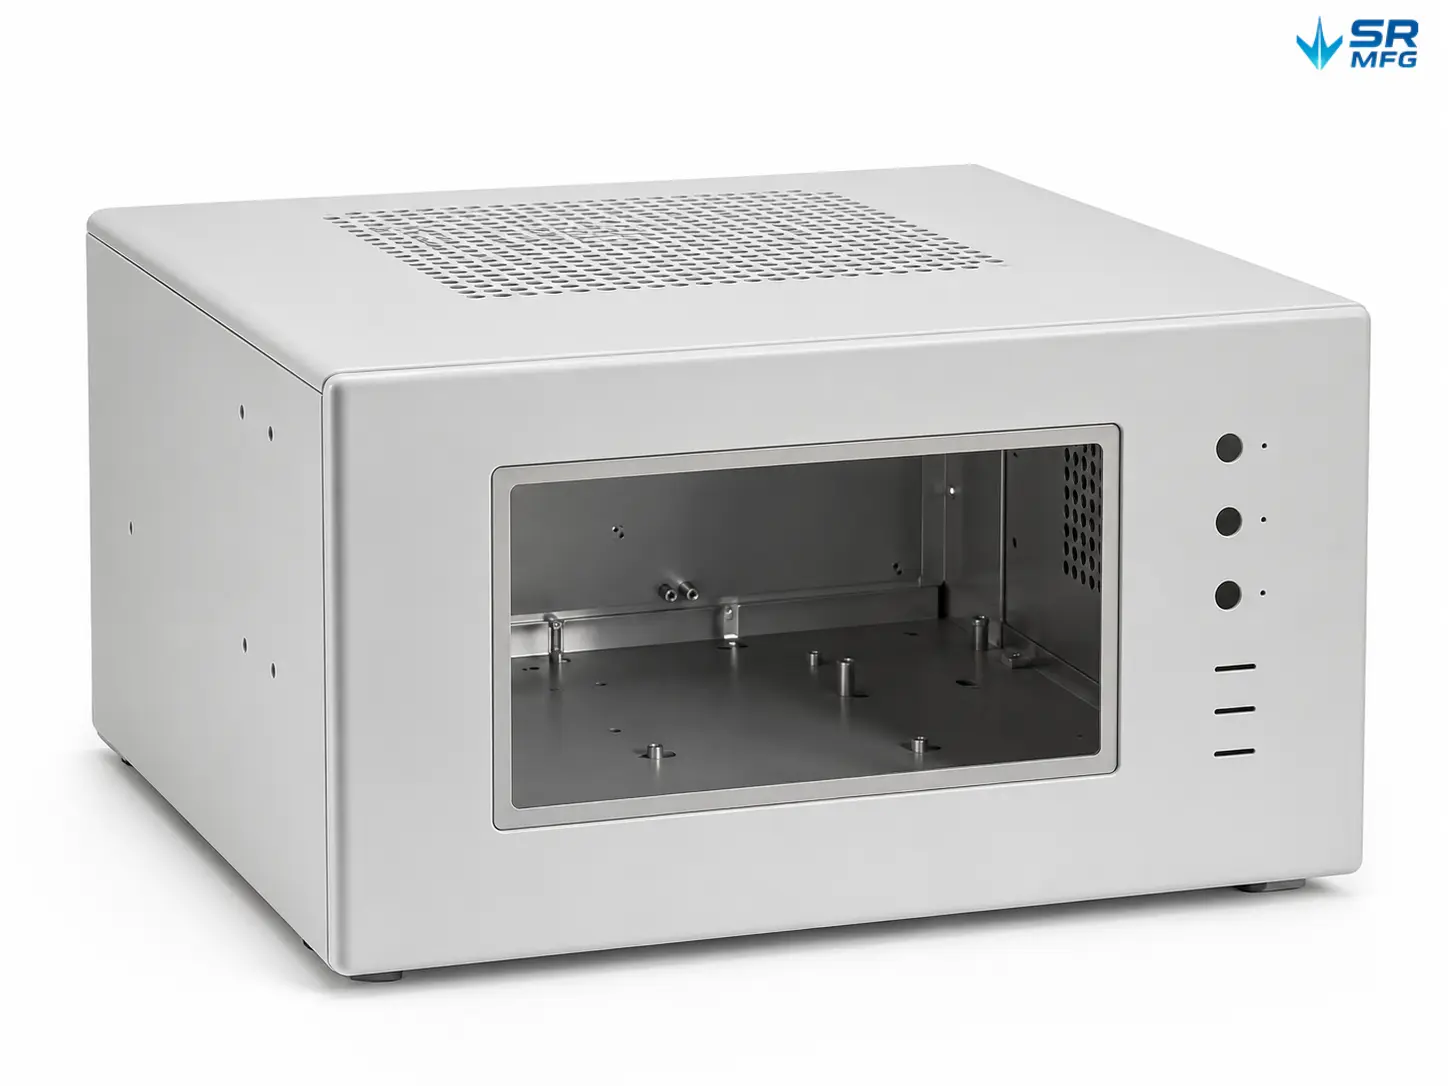
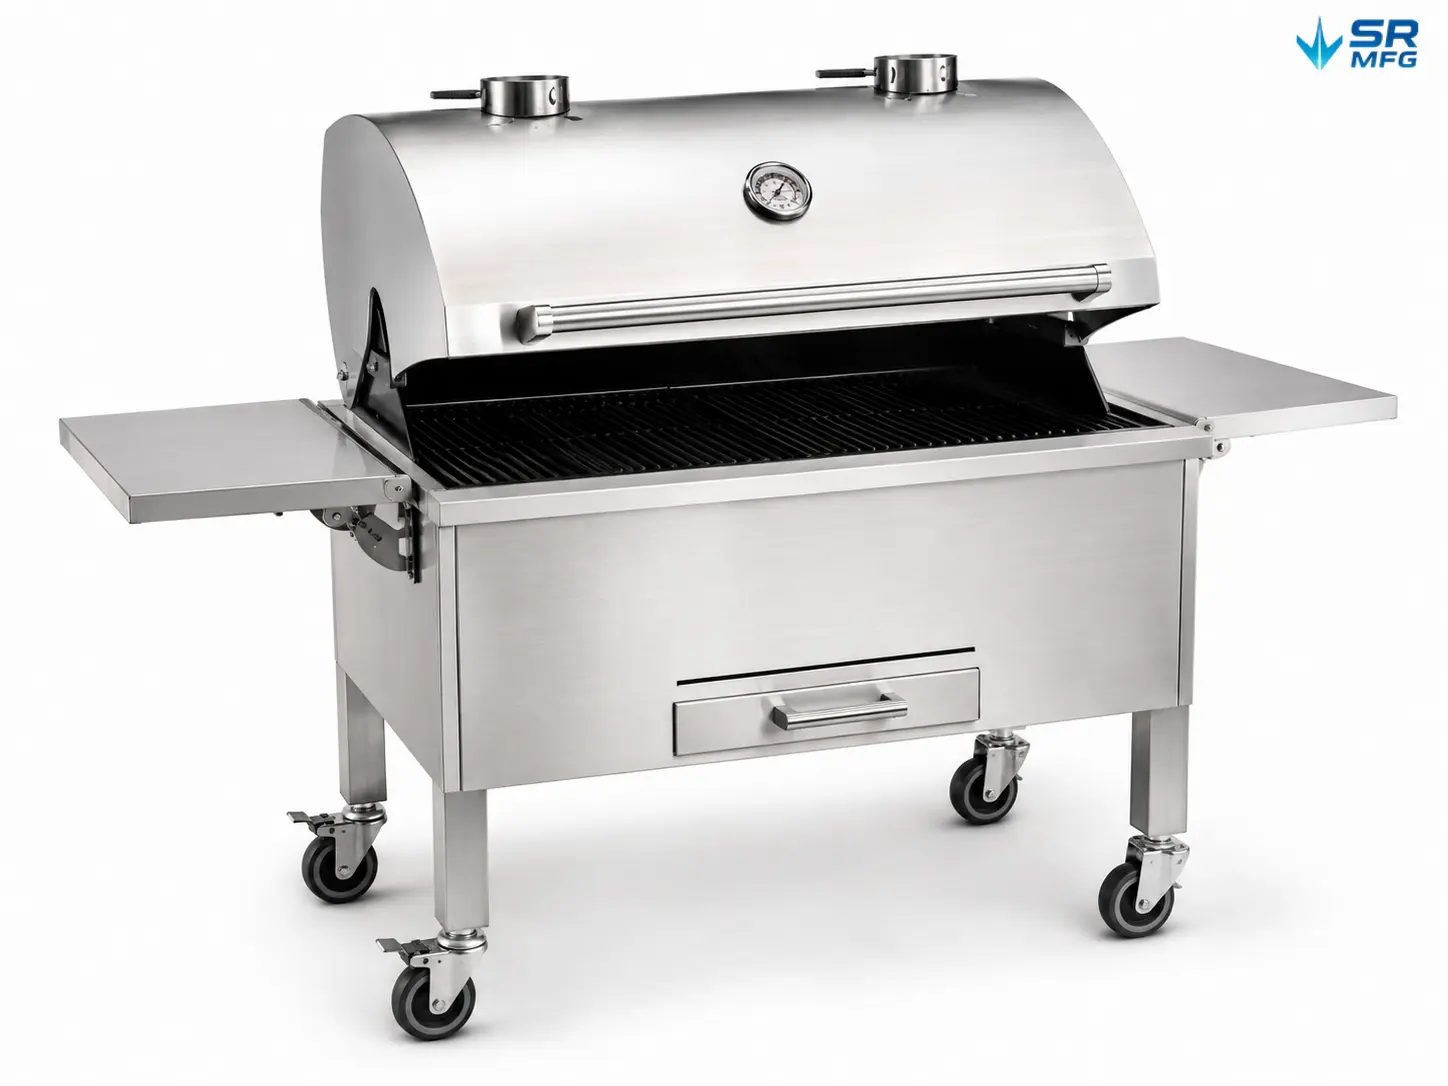
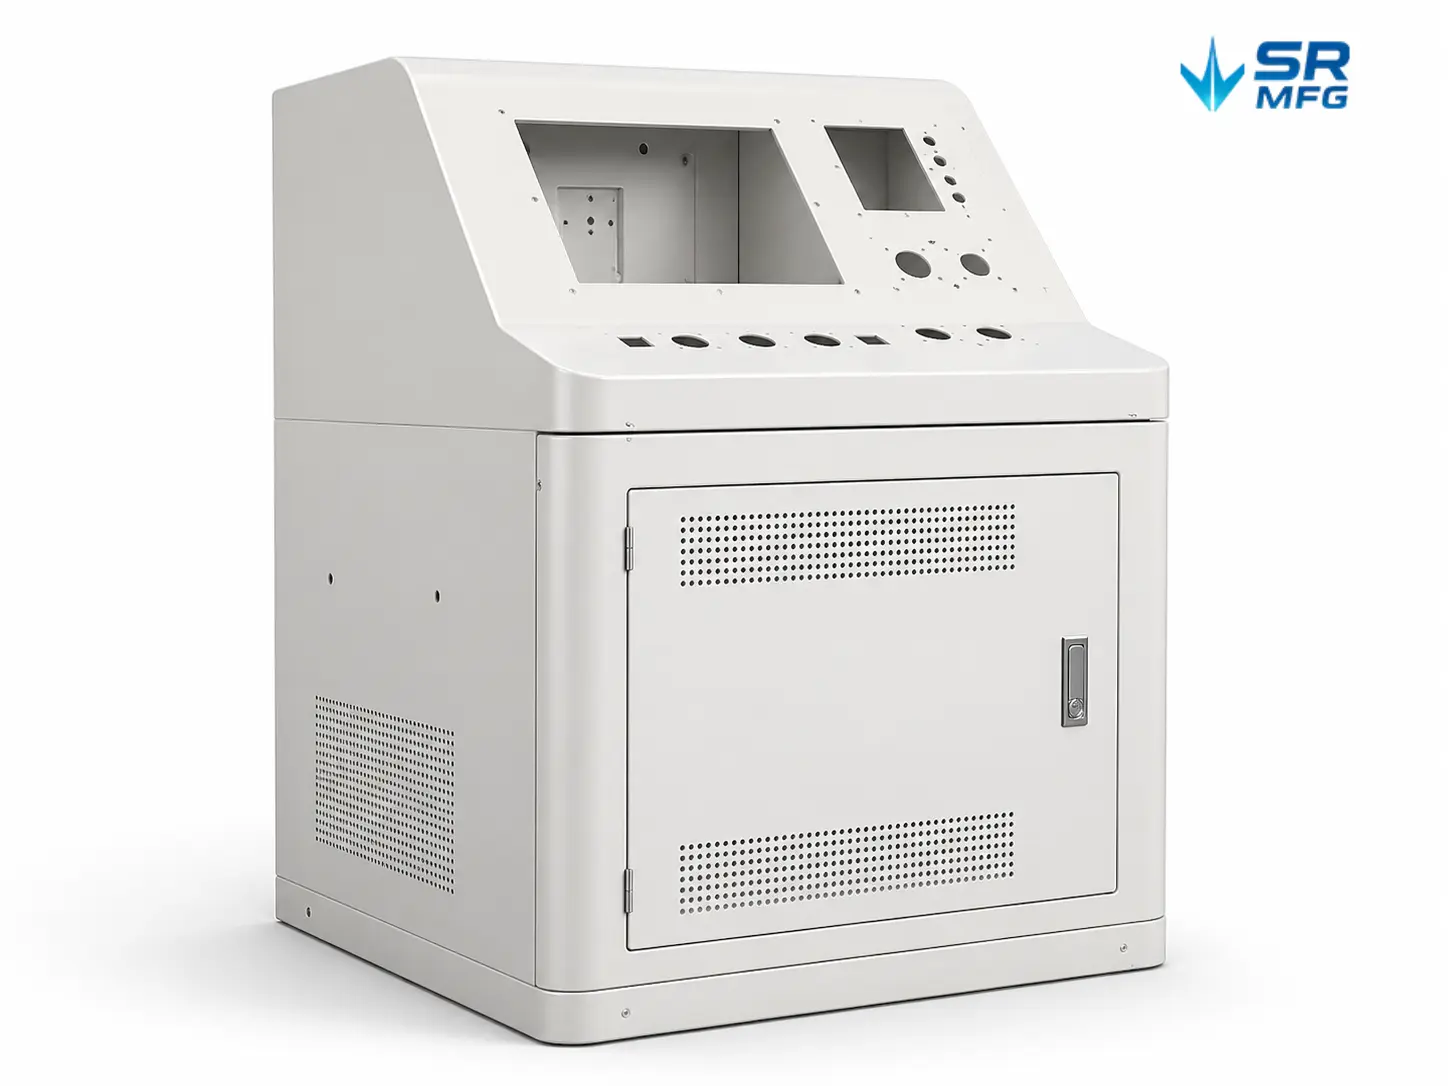
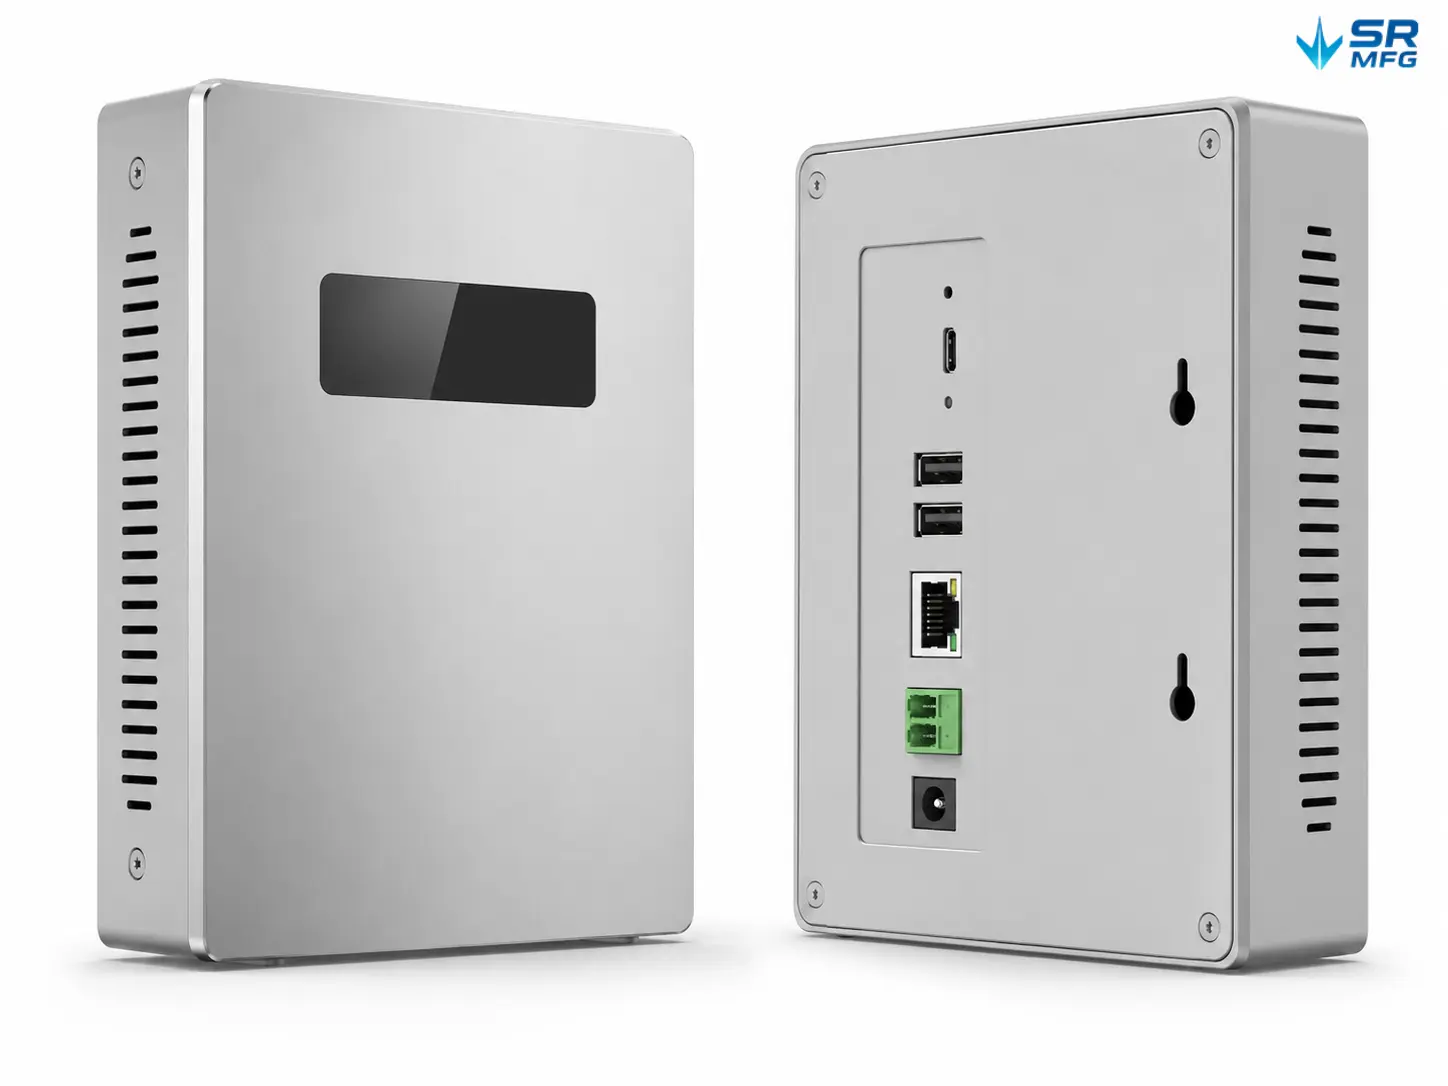
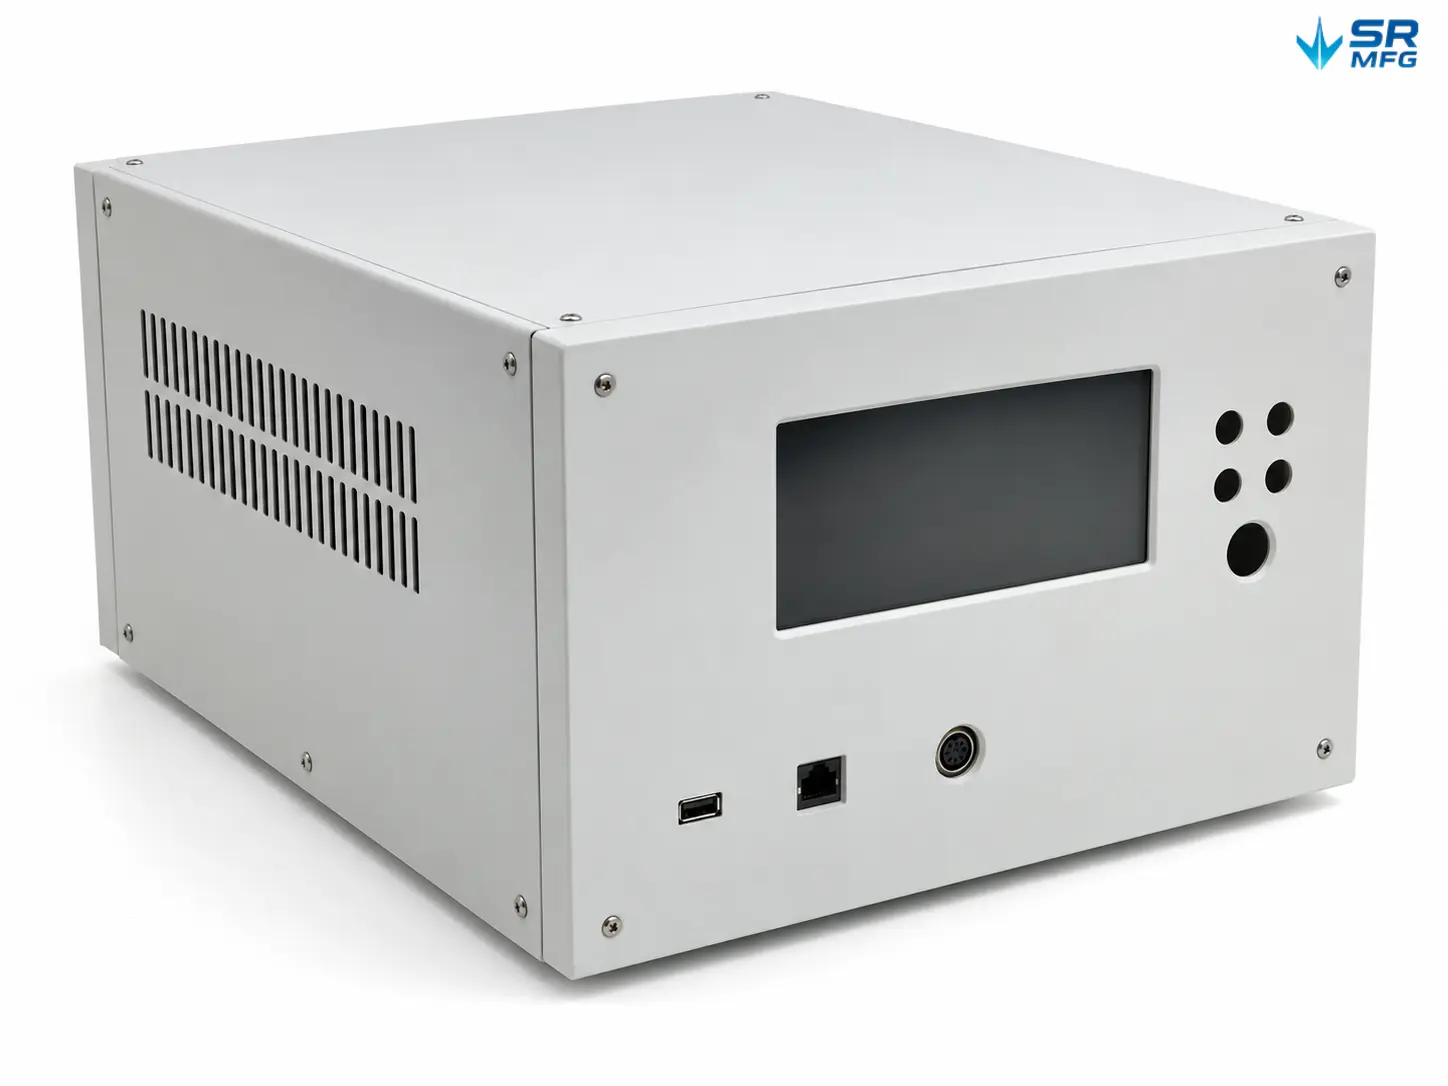
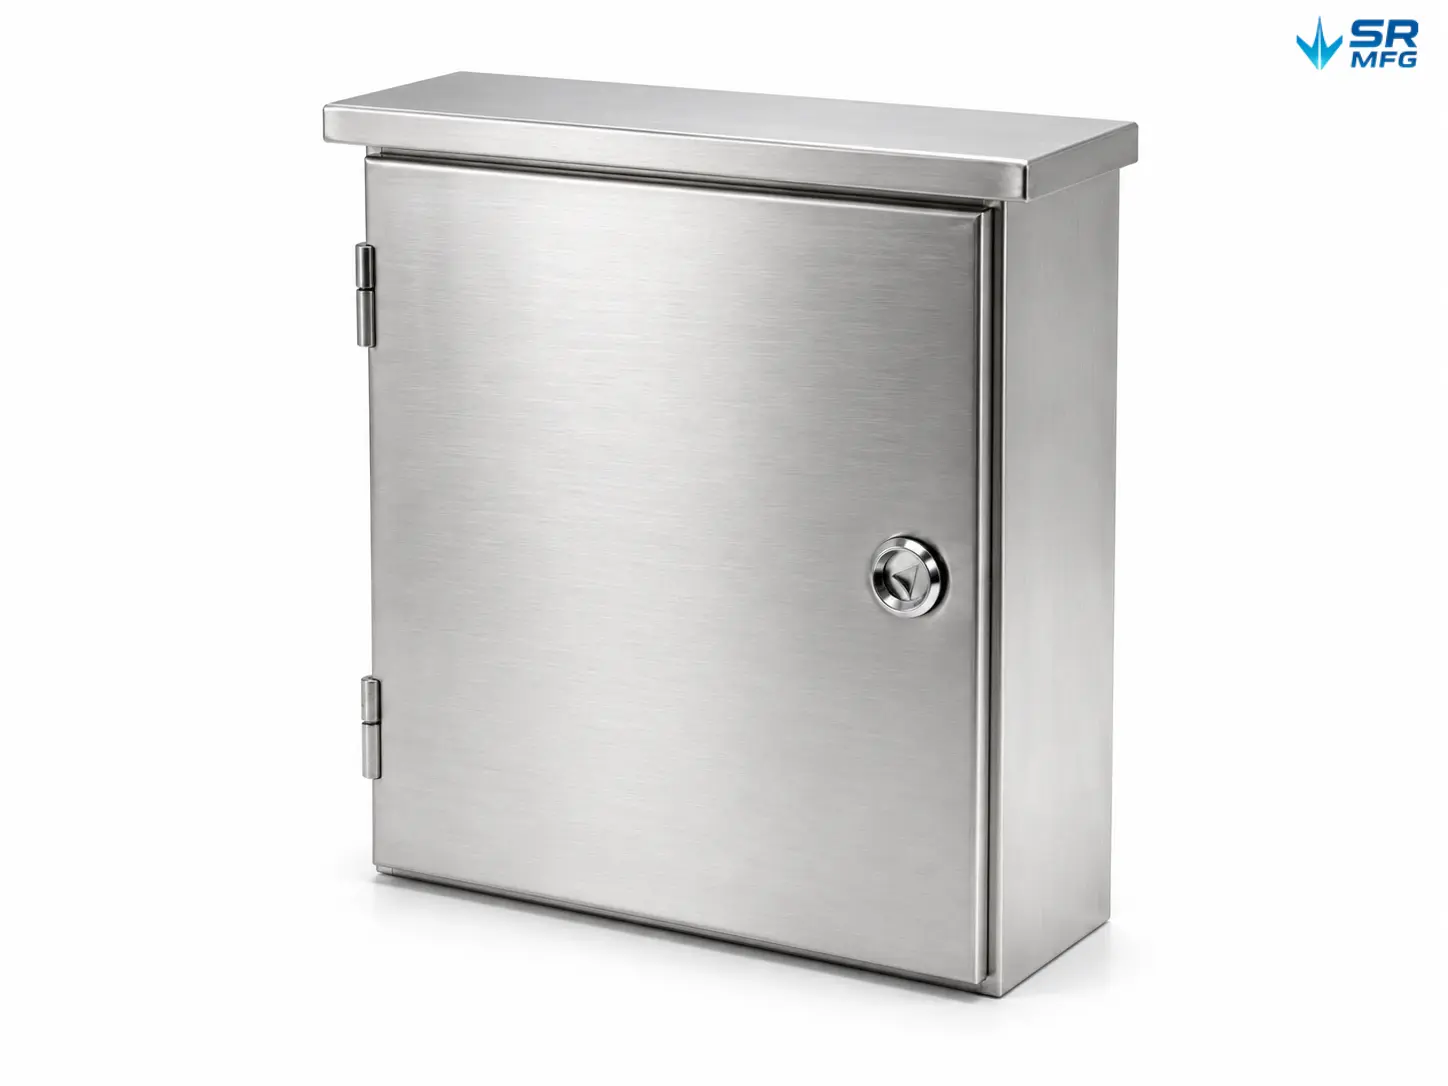
SR MFG Pulverbeschichtungs-Produktpräsentation
Blech-Pulverbeschichtung FAQs
-
Typischer DFT-Bereich: 50–100 μm
-
Typischer Schichtaufbau: 60 ± 10 μm
-
Empfohlener Zielwert: 60–80 μm (ausgewogener Korrosionsschutz und Kosten)
Wenn eine kritische Paarungs-/Positionierungsfläche eine Dickekontrolle erfordert oder unbeschichtet bleiben muss, verwenden wir typischerweise eine Kombination aus:
-
Abkleben zur Dickenkontrolle: Hochtemperatur-Abdeckfolie/-band schafft ein kontrolliertes “Fenster”, um Materialaufbau zu verhindern, der die Passung beeinträchtigen könnte.
-
Integrierte Prozesszugabe: Fügen Sie im Design einen kleinen Abdeckschritt/eine Abdeckstufe hinzu, damit die Abdeckkante nicht auf einer Class-A-Oberfläche liegt.
-
Geschlossene Prozesskontrolle: DFT kann gemessen werden gemäß ASTM D7091 (Kalibrierung/Verifizierung/Anpassung + konforme Messungen) mit dokumentierten Aufzeichnungen, um zuverlässige Produktionsmesswerte zu gewährleisten.
Wir unterstützen RAL / Pantone Abgleich, und die Produktion wird auf das freigegebene Muster. kontrolliert. Während der Produktion vergleichen wir unter standardisierter Beleuchtung, und der ΔE-Zielwert kann pro Projekt definiert werden (bis zu ≤ 1,0 bei Bedarf).
Die Hauptbeschränkung bei Metallic- und Perleffekt-Lacken ist die visuelle Physik: Die Flockenorientierung kann winkelabhängige Farbverschiebungen, Glanzunterschiede und eine höhere Empfindlichkeit gegenüber Batch- und Applikationsparametern verursachen. Um dies zu steuern, setzen wir typischerweise Folgendes ein:
-
Verwendung der gleichen Pulvercharge für dieselbe Baugruppe oder Sichtfläche, wann immer möglich.
-
Definition einer klareren Abnahmemethode für Effektfarben (spezifizierte Lichtquelle, Betrachtungswinkel, zulässige Farb-/Erscheinungstoleranzen).
Wir können Prüfungen arrangieren gemäß ASTM B117 oder ISO 9227 (NSS/AASS/CASS), je nach Anforderung.
Wichtige Hinweise:
-
ASTM B117 definiert die Testumgebung, gibt jedoch nicht keine Testdauer oder Bestehens-/Nichtbestehenskriterien vor. Dauer und Abnahmekriterien müssen aus Ihrer Spezifikation oder einem beidseitig unterzeichneten Prüfstandard stammen.
-
ISO 9227 definiert Rahmenwerke für NSS (neutraler Salzsprühnebel), AASS (Essigsäure-Salzsprühnebel), und CASS (kupferbeschleunigter Essigsäure-Salzsprühnebel), einschließlich Methoden- und Bedingungsanforderungen.
Ein typischer Salzsprühnebel-Bericht kann Folgendes enthalten (auf Ihr Template formatiert, falls erforderlich): Proben- und Chargeninformationen, Vorbehandlungs-/Beschichtungssystem und DFT, Prüfmethode und -parameter, Dauer, Inspektionshäufigkeit, Fotos und Ihre spezifizierten Abnahmepunkte (z. B. Blasengrad, Rostfläche, Ritzunterwanderung/Unterrostung usw.).
In tiefen Aussparungen und Innenkanten bevorzugen elektrische Feldlinien den kürzesten Weg zur Erdung. Pulver baut sich an Außenkanten auf, während Aussparungen schwer zu beschichten sind – dies ist der klassische Faraday-Käfig-Effekt.
Unser typischer kombinierter Ansatz:
-
kV reduzieren und µA begrenzen (viele praktische Setups reduzieren das Sprühen in Aussparungen auf etwa 40–60 kV, dann Feinabstimmung).
-
Pulverausstoß und Luftstrom reduzieren, und passen Sie den Pistolenabstand/-winkel an, um eine weichere Wolke in Ecken zu “führen”.
-
Falls erforderlich, verwenden Sie Strategien, die für komplexe Geometrien besser geeignet sind (Pulssteuerung, unterschiedliche Düsen/Muster oder Bewertung der Tribo-Applikation, wo angemessen und validiert).
Nadelstiche/Blasen werden am häufigsten verursacht durch Ausgasung: Gas oder Feuchtigkeit, die im Substrat/der Oberflächenschicht eingeschlossen ist (Porosität, Zinkschicht, Oxide, Restwasser/Kontamination), wird während der Härtung freigesetzt und durchbricht den geschmolzenen Film.
Wann wir eine Vorbackung / Ausgasungstrocknung:
-
Verzinkte Teile: die Zinkschicht und Oberflächenoxide können Feuchtigkeit/Luft einschließen, die beim Erhitzen freigesetzt wird.
-
Gussteile/Druckguss/poröse Substrate und geschweißte Konstruktionen: Porosität kann während der Härtung schnell Gas freisetzen – Vorbackung wird empfohlen, und ausgasungstolerantes Pulver (OGF) kann bewertet werden.
Wir betonen auch die Härtung auf verifizierte PMT (Part Metal Temperature) und die Aufzeichnung der Härtungskurve – um Situationen zu vermeiden, in denen die Lufttemperatur den Zielwert erreicht, das Teil jedoch nicht.
Wir bewerten zunächst Fehlertyp und -umfang:
-
Geringfügige Kratzer/kleine Defekte: können mit einem passenden Ausbesserungssystem repariert werden (Flüssigausbesserung ist bei Feldreparaturen üblich).
-
Class-A-Sichtflächen oder korrosionskritische Defekte: empfehlen wir typischerweise Abbeizen, erneute Vorbehandlung und Neubeschichtung, dann Wiederholung der wichtigsten Inspektionen (DFT/Haftung/Erscheinungsbild).
Zur Farbkonsistenz: Uni-Farben sind in der Regel einfacher abzustimmen. Metallic/Perl-Effekte sind empfindlicher, da Flockenorientierung und Glanz/Textur das Erscheinungsbild beeinflussen – Reparaturen sind sichtbarer. Wir definieren die Nacharbeitsstrategie und das Abnahmeverfahren üblicherweise während der Musterfreigabe.
Verschleißfestigkeit bedeutet nicht, dass eine Beschichtung immun gegen Scheuerspuren ist. Unser üblicher Ansatz:
-
Verpackung erst nach Abkühlung der Teile auf Raumtemperatur, um Klebeband-/Folienabdrücke und Kondensationsprobleme zu vermeiden.
-
Class-A-Oberflächen isolieren: Vlieshüllen/Beutel, Schaumstofftrenner, geschichtete Polster – kein direkter Kontakt Fläche an Fläche.
-
Transportschutz: Kantenschutz und kundenspezifische Verpackung zur Reduzierung vibrationsbedingter Abrasion.
-
MOQ: 100 Stück pro Charge (Kleinserien verhandelbar; kundenspezifische Farben können durch den MOQ des Pulverlieferanten eingeschränkt sein).
-
Wechselzeit: Standardfarben ≤ 30 Minuten; Metallic-/Spezialeffektfarben ≤ 60 Minuten (abhängig von der Terminplanung).
-
Standardlieferzeit: in der Regel 3–7 Tage, abhängig von Menge, Geometrie, Maskierungswerkzeugen und Validierungsanforderungen.
Wenn Salzsprüh-/Bewitterungsvalidierung erforderlich ist, geben Sie bitte Methode + Dauer + Abnahmekriterien in der Bestellung/Prüfnorm an – die Lieferzeit wird entsprechend angepasst.
Ja – projektbezogen. Wir bestätigen zunächst:
-
AAMA 2604/2605 sind gängige Benchmarks für Leistung und Prüfverfahren für werkseitig aufgebrachte organische Beschichtungen in architektonischen Außenanwendungen (typischerweise Aluminiumprofile und -paneele).
-
Ob Sie 2604 vs. 2605 hängt von den Zielen der Nutzungsdauer, den Farb-/Glanzanforderungen und der Umgebungseinwirkung ab.
Wir wählen ein geeignetes Pulversystem (z. B. superdurables Polyester oder leistungsfähigere Systeme), definieren den Validierungsplan (Schichtdicke, Haftung, Korrosionsbeständigkeit, Bewitterung/Farb- & Glanzbeständigkeit usw.) im Prüfstandard und können bei Bedarf Laborberichte von Drittanbietern bereitstellen.
Technische Ressourcen zur Pulverbeschichtung
Lieferzeit für Lochblech: Lagerbestand vs. kundenspezifische Verfügbarkeit und was Sie erwarten können
ShuangRui2026-08-27T03:33:40+00:00August 2026|
Sie haben das Design für eine gelochte Blechtafel finalisiert — Lochmuster ausgewählt, Material spezifiziert, Oberfläche [...]
3003 Aluminium für umgeformte Blechteile: Reale Zustände, Biege- und Ziehgrenten
ShuangRui2026-08-01T09:03:22+00:00Juli 2026|
Wenn Ihr Bauteil Biegen, Tiefziehen, Stanzen oder Rollformen erfordert – und keiner maritimen Umgebung standhalten muss [...]
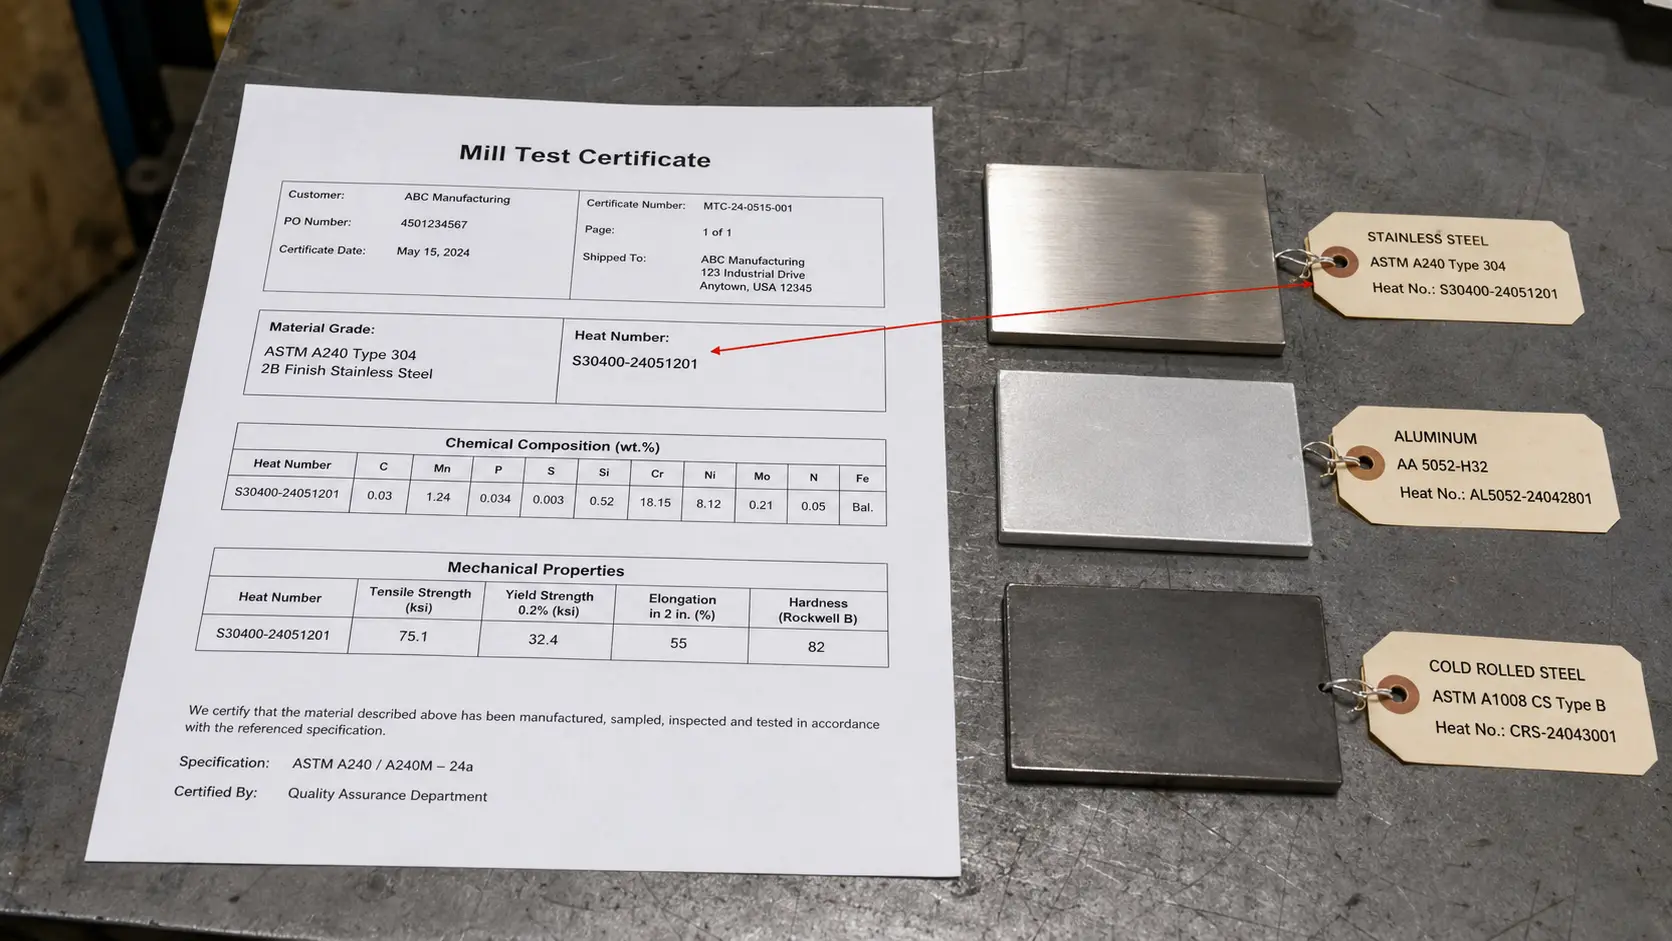
Walzwerkszeugnis
ShuangRui2026-09-12T03:41:07+00:00August 2026|
Ein fehlendes Walzzeugnis kann eine Lieferung von Blechteilen tagelang aufhalten. In manchen Fällen [...]
Satinierte Oberfläche
ShuangRui2026-09-14T08:54:34+00:00September 2026|
Wenn Sie auf zehn verschiedenen Lieferanten-Websites nach "Satin Finish" suchen, finden Sie zehn verschiedene Glanzeinheiten [...]
