
Strahlentlackung und Oberflächenveredelung für Metallteile
SR MFG bietet kontrolliertes Sandstrahlen für Blech- und bearbeitete Metallteile, die eine zuverlässige Oberflächenvorbereitung vor dem Lackieren, Pulverbeschichten, E-Coating, Galvanisieren oder anderen Veredelungsprozessen erfordern.
Wir helfen dabei, das richtige Strahlverfahren, das Strahlmittel, den Reinheitsgrad und das Oberflächenprofil zu definieren – basierend auf Haftung der Beschichtung, Korrosionsschutz, optischen Anforderungen und Kundenspezifikationen.
Erhalten Sie ein individuelles Angebot in 24 Stunden
Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.
Was ist Metall-Sandstrahlen?
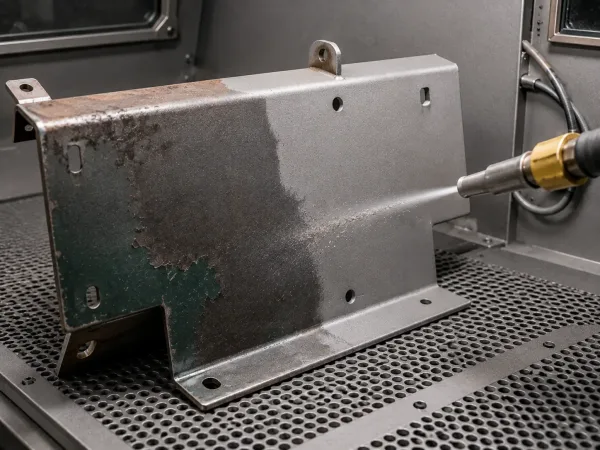
Strahlen ist ein Oberflächenvorbereitungsverfahren, bei dem abrasives Strahlmittel mit hoher Geschwindigkeit auf Metallteile geschleudert wird, um Rost, Walzzunder, alte Beschichtungen und andere Verunreinigungen zu entfernen. Es erzeugt eine kontrollierte Oberflächenrauheit (Haftprofil), die die Beschichtungshaftung verbessert und gleichmäßige, konsistente optische Ergebnisse liefert.
Das Endergebnis hängt von der richtigen Kombination aus Strahlmittelauswahl, Ausrüstung und Prozesskontrolle ab, um das richtige Gleichgewicht zwischen Sauberkeit, Profiltiefe und Oberflächenintegrität für jede Anwendung zu gewährleisten.
Vor- und Nachteile des Strahlens
Vorteile
- Entfernt schnell Rost, Zunder und alte Beschichtungen.
- Verbessert die Beschichtungshaftung durch ein kontrolliertes Haftprofil.
- Unterstützt matte oder strukturierte optische Oberflächen.
- Prozesseinstellungen können an unterschiedliche Teilanforderungen angepasst werden.
Einschränkung / Risiken
- 1 Übermäßiges Strahlen kann empfindliche Kanten oder dünne Teile beschädigen.
- 2 Reststaub oder Strahlmittel müssen vor der Beschichtung entfernt werden.
- 3 Die Konsistenz hängt von der Kontrolle des Oberflächenprofils und der Sauberkeit ab.
- 4 Staubkontrolle und Arbeitsschutzmaßnahmen sind erforderlich.
Anwendungen des Metall-Sandstrahlens (Strahlentlackung)
Typische Strahlanwendungen hängen vom Substratmaterial, dem Reinheitsziel, dem Oberflächenprofil und den nachgelagerten Beschichtungs- oder Montageanforderungen ab.
Medizinische & Laborgeräte
Wird für Gehäuse, Instrumententafeln, Sterilisatorabdeckungen und Metallteile verwendet, die eine saubere, gleichmäßige Oberfläche vor der Beschichtung oder Veredelung benötigen.
Neue Energie & Batterieausrüstung
Wird auf Batteriegehäuse, PV-Montageteile, EV-Komponenten und Schaltschrankstrukturen angewendet, um die Beschichtungshaftung und Oberflächenkonsistenz zu verbessern.
Automobil- & Maschinenteile
Geeignet für Fahrwerksteile, Räder, Halterungen, Gussteile und Strukturkomponenten, die Rostentfernung, Vorbereitung oder strukturierte Oberflächen erfordern.
Elektronik- & Präzisionsgehäuse
Häufig für Metallgehäuse, Paneele und Präzisionsteile, die eine kontrollierte Oberflächenrauheit und optische Gleichmäßigkeit erfordern.
Industrieausrüstung & Rahmen
Wird auf Ausrüstungsrahmen, Schweißbaugruppen, Schaltschränke und Fertigungsteile vor dem Pulverbeschichten, Lackieren oder Schützen verwendet.
Beschichtungsvorbehandlung
Ein effektiver Vorbehandlungsschritt zur Entfernung von Rost, alten Beschichtungen, Zunder und Verunreinigungen, während ein Haftprofil für bessere Haftung erzeugt wird.
Technischer Hinweis: Die endgültigen Strahlanforderungen sollten auf Materialtyp, Reinheitsgrad, Oberflächenprofilziel, optische Erwartungen und das nachgelagerte Beschichtungssystem abgestimmt werden.
Welche Probleme löst das Metall-Sandstrahlen?
Strahlentlackung hilft, häufige Probleme bei der Oberflächenvorbereitung, Haftung und Konsistenz vor der Beschichtung oder Veredelung zu lösen
Rost, Zunder & alte Beschichtungen
Oberflächenverunreinigungen können die Haftung und das endgültige Aussehen beeinträchtigen.
Entfernt Rost, Walzzunder, Schweißspritzer und alte Beschichtungen, um ein sauberes Substrat zu schaffen.
Die Sauberkeit kann bei Bedarf gemäß ISO 8501-1 geprüft werden.
Schlechte Beschichtungshaftung
Glatte oder verunreinigte Oberflächen können zu Abblättern, Blasenbildung oder schwacher Beschichtungsleistung führen.
Erzeugt ein kontrolliertes Haftprofil für Lackieren, Pulverbeschichten und Schutzbeschichtungen.
Das Oberflächenprofil kann mit ISO-8503- oder ASTM-D4417-Methoden geprüft werden.
Kleine Grate & Schweißrückstände
Leichte Grate, Schweißrückstände und scharfe Kanten können die Montage und die optische Qualität beeinträchtigen.
Ausgewählte Strahlmittel und abgestimmte Parameter verbessern das Kantengefühl und die Oberflächenkonsistenz.
Sichtprüfung und freigegebene Muster definieren die akzeptable Oberflächenbeschaffenheit.
Chargen-zu-Chargen-Abweichung
Manuelle Vorbereitung und unkontrolliertes Strahlen können zu inkonsistenten Produktionsergebnissen führen.
Kontrollierte Parameter helfen, die Oberflächenvorbereitung für reproduzierbare Ergebnisse zu standardisieren.
Prozessaufzeichnungen, Musterfreigabe und Prüfkriterien helfen, die Konsistenz aufrechtzuerhalten.
Technischer Hinweis: Die Verifizierung kann eine Sauberkeitsprüfung, Oberflächenprofilkontrollen und optional eine Haftungs- oder Salzsprühnebelvalidierung umfassen, sofern spezifiziert.
Wie wir das richtige Strahlverfahren auswählen
Trockenes abrasives Strahlen
Am besten geeignet für: Entfernung von Rost, Zunder, alten Beschichtungen und Hochdurchsatz-Oberflächenvorbereitung.
Hinweis: Erfordert Staubabsaugung und Reinigung nach dem Strahlen.
Nasses abrasives Strahlen
Am besten geeignet für: Geringere Staubentwicklung, kosmetische Oberflächen und kontrollierte matte Finishs.
Hinweis: Trocknung und Vermeidung von Flugrost müssen gesteuert werden.
Vakuumstrahlen
Am besten geeignet für: Lokale Reparatur, empfindliche Bereiche und kontrollierte Eindämmung.
Hinweis: Geringere Produktivität als offenes Strahlen.
Hochdruck-Wasserstrahlen
Am besten geeignet für: Entfernung von losem Rost, alten Beschichtungen und Verunreinigungen mit weniger Staub.
Hinweis: Erzeugt in der Regel nicht dasselbe Ankerprofil wie abrasives Strahlen.
Die endgültige Verfahrensauswahl hängt vom Substratmaterial, dem erforderlichen Reinheitsgrad, dem Ziel-Oberflächenprofil, dem Beschichtungssystem, der Bauteilgeometrie und den Prüfanforderungen ab.
Metallverträglichkeit für abrasives Strahlen
Verschiedene Metalle reagieren unterschiedlich auf Strahlmittel, Druck und Oberflächenprofilziele. Wählen Sie das Verfahren basierend auf der Substratempfindlichkeit und den nachgelagerten Veredelungsanforderungen.
Gängige Stahlsubstrate
Beste Eignung- Ideal für die Entfernung von Rost, Zunder und alten Beschichtungen
- Häufig für Baustahl und allgemeine gefertigte Teile
- Unterstützt die Beschichtungsvorbereitung und die Erzeugung von Ankerprofilen
Edelstahl
Geeignet- Saubere oder nicht-eisenhaltige Strahlmittel verwenden, um das Kontaminationsrisiko zu reduzieren
- Gut für die Oxidentfernung und ein gleichmäßiges mattes Erscheinungsbild
- Wird häufig für medizinische, Lebensmittel- und Dekorteile verwendet
Aluminium- & Magnesiumlegierungen
Sanfte Strahlmittel erforderlich- Niedrigerer Druck und Strahlmittel mit geringer Wirkung werden bevorzugt
- Geeignet für kosmetische Vorbereitung und leichte Oberflächenaktivierung
- Mustervalidierung wird für optisch kritische Teile empfohlen
Kupfer & Messing
Kosmetische Prüfung- Am besten für leichte Reinigung und dekorative Texturkontrolle
- Oberflächenfarbe und -textur können sich sichtbar verändern
- Strahlmittelwahl vor der Produktion sorgfältig bewerten
Titan & Hochtemperaturlegierungen
Projektspezifisch- Strahlmittel und Rauheitsziel müssen fallweise bestätigt werden
- Verwendet für hochspezifizierte, luftfahrt- und korrosionsbeständige Teile
- Technische Überprüfung wird vor der Produktion empfohlen
Gusseisen
Geeignet für die Reinigung- Effektiv für die Entfernung von Rost, Sand und Zunder
- Üblich für Gehäuse, Maschinenteile und Gussteile
- Gut zur Reinigung vor der Beschichtung oder Neulackierung
Technischer Hinweis: Die endgültige Strahlmittelauswahl sollte auf dem Substratmaterial, der Teiledicke, dem Reinheitsgrad, der Zielrauheit, dem Beschichtungssystem und den Anforderungen an genehmigte Muster basieren.
Metall-Sandstrahlprozess-Ablauf
Metall-Strahlprozess (Video-Walkthrough)
Eingangsprüfung
Material, Beschichtungsziel, Abdeckbereiche, Oberflächenzustand und Prüfanforderungen bestätigen.
Reinigung & Abdeckung
Öl oder lose Verunreinigungen entfernen und Gewinde, Dichtflächen und andere kritische Bereiche bei Bedarf schützen.
Trocknung / Vorwärmung
Die Oberfläche für stabiles Strahlen vorbereiten und feuchtigkeitsbedingte Qualitätsrisiken reduzieren.
Strahlen
Mit ausgewähltem Strahlmittel und kontrollierten Parametern strahlen, um den erforderlichen Reinheitsgrad und das Oberflächenprofil zu erreichen.
Entstaubung &
Prüfung
Restliches Strahlmittel und Staub entfernen, dann Erscheinungsbild, Reinheit und Profil prüfen, sofern spezifiziert.
Rostschutz /
Verpackung
Bei Bedarf Grundierung oder temporären Rostschutz auftragen, dann Teile verpacken, um die fertige Oberfläche zu schützen.
Technischer Hinweis: Der tatsächliche Prozessablauf hängt vom Substratmaterial, dem Reinheitsgrad, dem Ziel-Oberflächenprofil, den Abdeckanforderungen, dem nachgelagerten Beschichtungssystem und der Kundenspezifikation ab.
Bereit, Ihre Sandstrahlanforderungen zu prüfen?
Unsicher, welches Strahlmittel oder Oberflächenprofil für Ihre Teile geeignet ist? Senden Sie uns Ihre Zeichnungen, das Grundmaterial, den aktuellen Oberflächenzustand, das Reinheitsziel, das erforderliche Oberflächenprofil, den nachgelagerten Beschichtungsprozess und die Prüfanforderungen. Unser Engineering-Team wird die Anwendung prüfen und einen geeigneten Strahlansatz empfehlen.
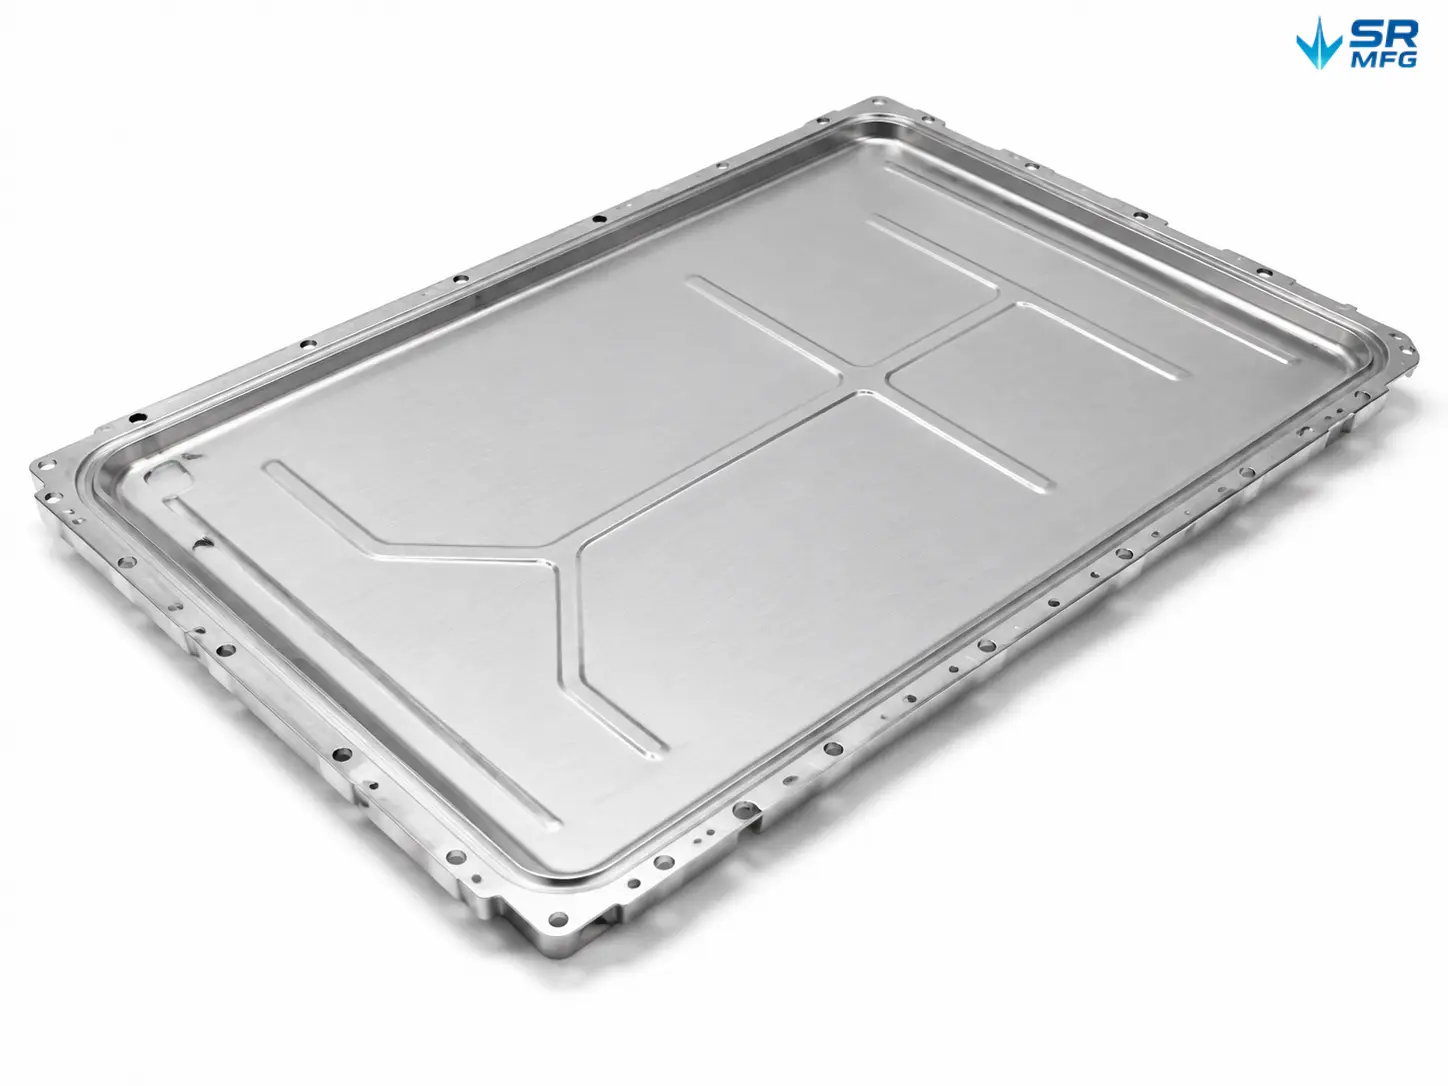
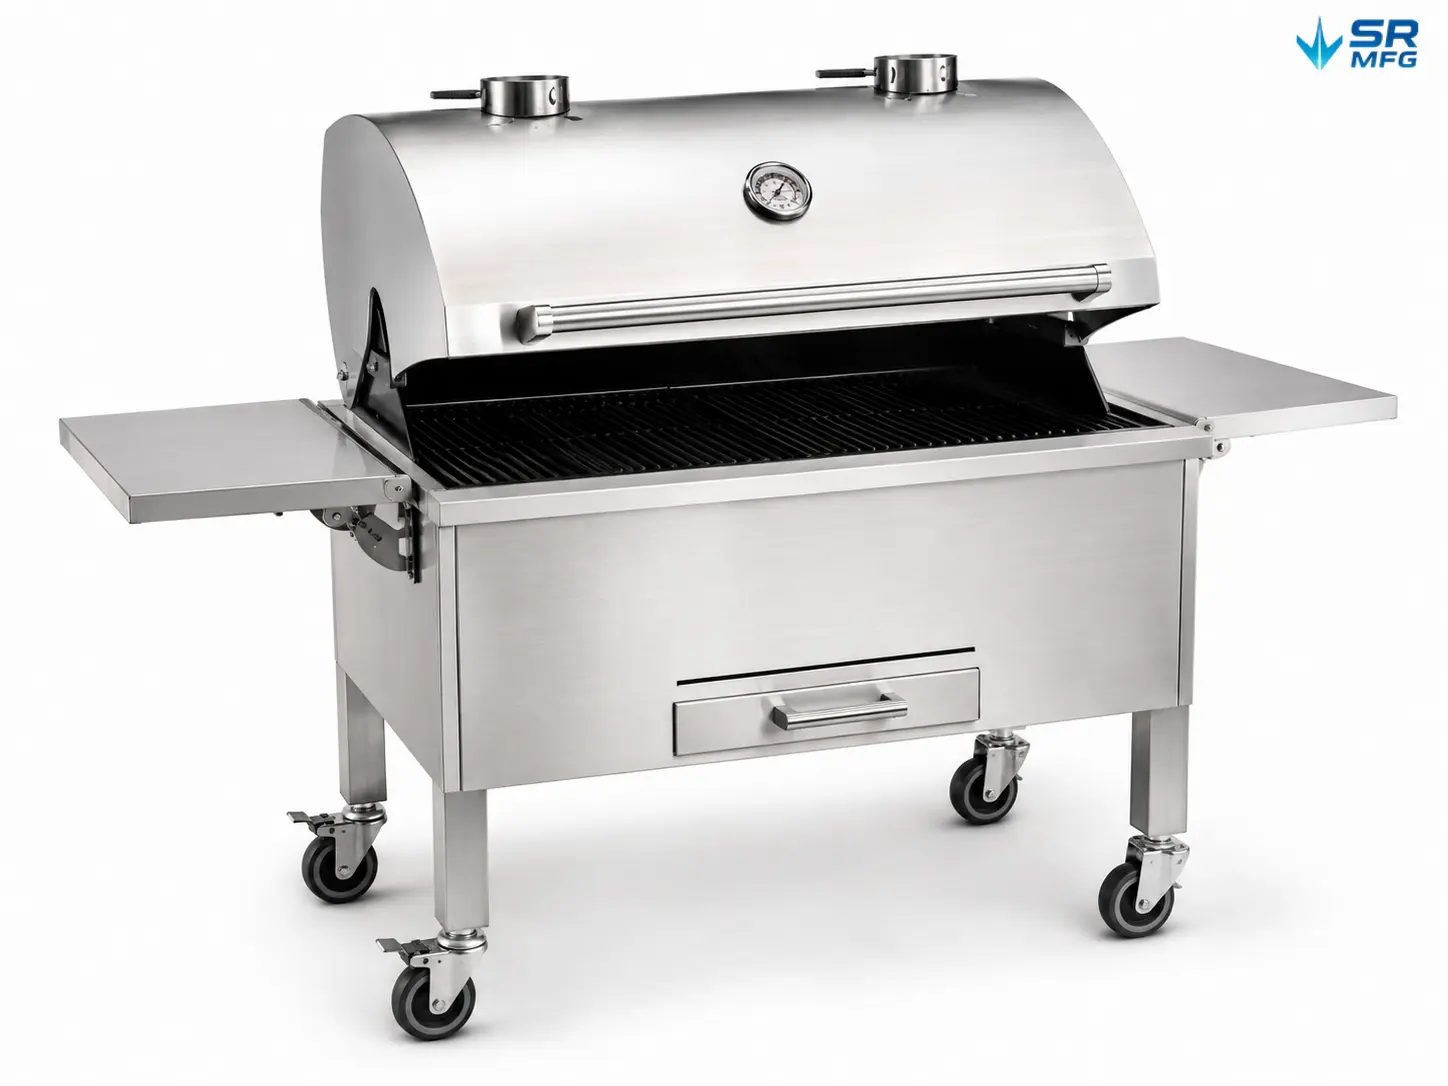
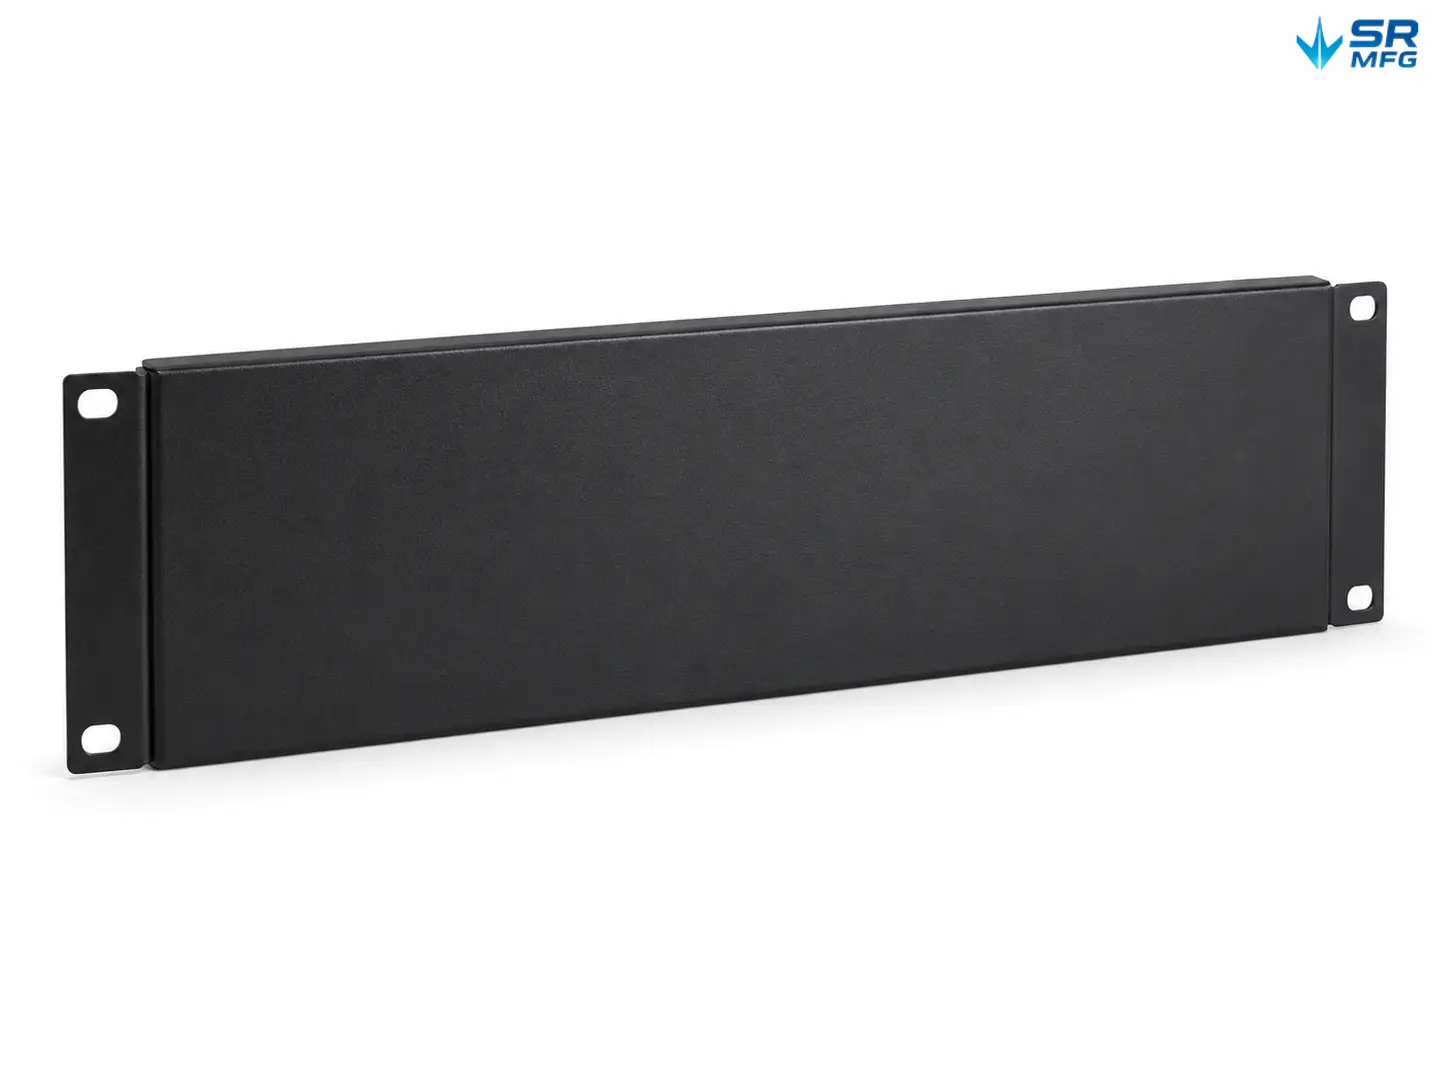
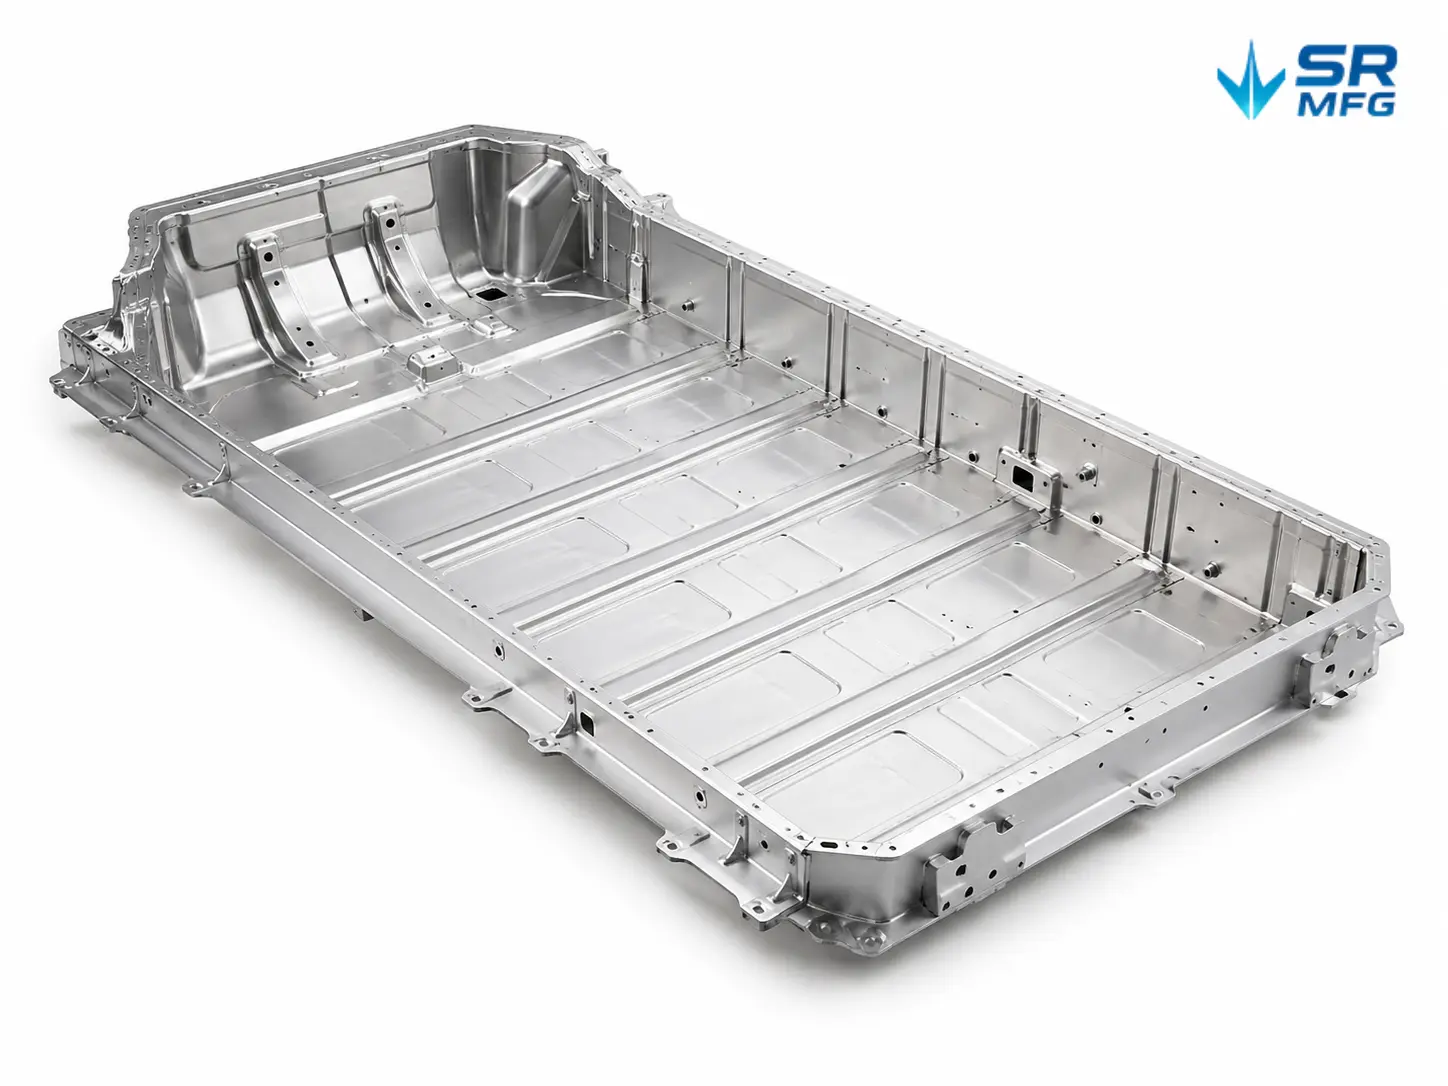
Verwandte Blechkomponenten & Anwendungen
Metall-Strahlen FAQs
Wir wählen den Prozessablauf basierend auf der Funktion des Teils und der erforderlichen Oberfläche, einschließlich Trockenstrahlen, Glasperlenstrahlen (typischerweise für ein satinierteres Erscheinungsbild) und Kugelstrahlen. In der Industrie sind die präziseren Oberbegriffe oft Strahlen oder Medienstrahlen (das Medium ist nicht unbedingt “Sand”).
Wenn Sie das ISO 8501-1 System verwenden, ist eine übliche Angabe Sa 2½ (Sehr gründliche Strahlreinigung): Die Oberfläche sollte frei von sichtbarem Öl, Fett, Schmutz, Walzhaut, Rost und Beschichtungen sein; zulässige Rückstände erscheinen nur als leichte Flecken- oder Streifenverfärbungen.
Wenn Sie AMPP/SSPC-SP 10 / NACE Nr. 2 (Near-White), verwenden, ist das übliche Abnahmekriterium, dass Verfärbungen 5% nicht überschreiten jeder Einheitsfläche.
Beim Onboarding definieren wir klar den A-Oberflächen-, Sichtbereich, und (falls relevant) die Texturrichtung. Wir kontrollieren dann die Mediumgröße und ein festes Parameterfenster und verwenden genehmigte Muster als Produktionsreferenz. Bei Bedarf verwenden wir auch Profilvergleicher und/oder Messaufzeichnungen, um die Konsistenz von Charge zu Charge zu verwalten.
Ja, das ist möglich – insbesondere bei dünnem Blech, langen schlanken Teilen, scharfen Kanten und Strukturen, die empfindlich auf lokale Belastung reagieren. Wir minimieren das Risiko durch die Kontrolle von Strahldruck, Abstand, Winkel und Einwirkzeit, und durch Abdecken/Schützen kritischer Passflächen. Bei eng tolerierten Teilen empfehlen wir, zunächst eine Validierung an Prototypen durchzuführen.
Wir erstellen eine funktionale Abdeckungsplan. Zum Beispiel: Verschließen/Schützen von Gewindebohrungen, Einschränken oder Vermeiden von Strahlarbeiten an Dicht- und Passflächen und Erhalt definierter elektrischer Kontaktbereiche (oder deren Behandlung gemäß den Anforderungen nachgelagerter Prozesse), um Montagebeeinträchtigungen und Funktionsausfälle zu vermeiden.
Frisch gestrahlter Stahl kann schnell wieder oxidieren. Wenn die Bedingungen es zulassen, empfehlen wir, so schnell wie möglich mit Grundierung/Pulverbeschichtung zu beginnen (idealerweise am selben Tag) oder einen temporären Schutz aufzubringen. Das zulässige Zeitfenster hängt von der Luftfeuchtigkeit, den Handhabungs-/Expositionsbedingungen und der Spezifikation des Kunden ab.
Technische Ressourcen
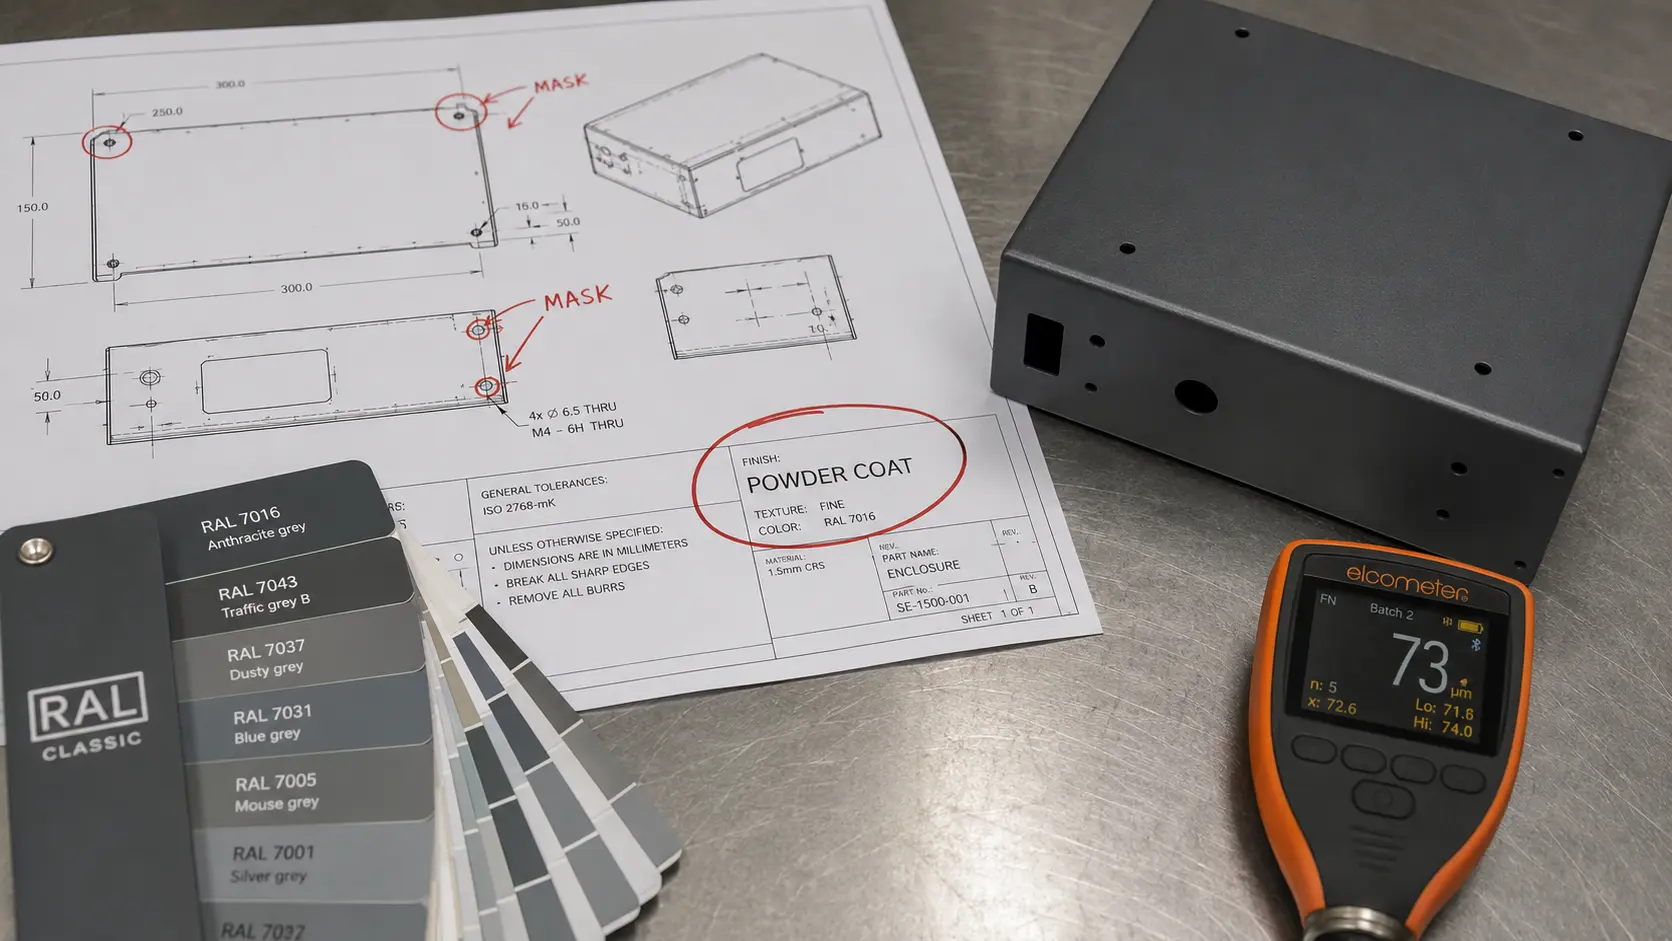
Wie Sie die Prüfkompetenz eines Pulverbeschichtungszulieferers für Zeichnungshinweise bewerten
ShuangRui2026-08-03T00:45:23+00:00Juli 2026|
Während sich die meisten Einkäufer auf Zertifizierungen und Prüfberichte verlassen, um die Pulverbeschichtungskompetenz eines Lieferanten zu bewerten, sind diese Dokumente [...]
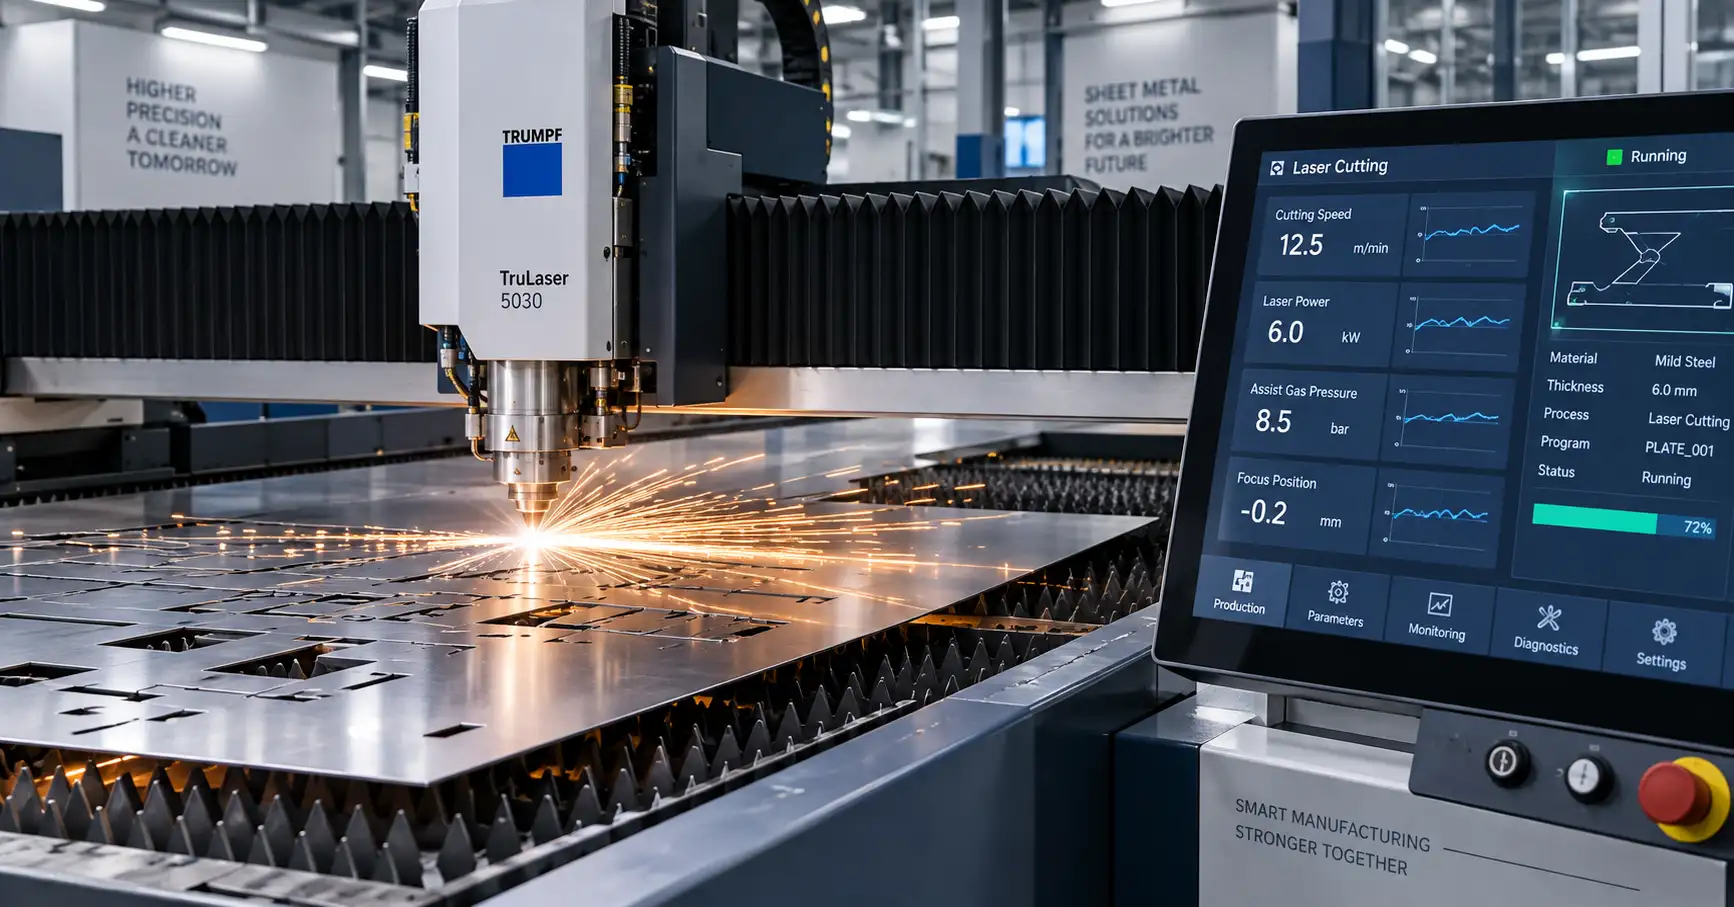
Prozesskontrolle
ShuangRui2026-09-21T06:38:19+00:00September 2026|
Eine einzelne Parameterabweichung beim Laserschneiden kann Grat erzeugen, der stundenlanges manuelles Schleifen erfordert. Eine 0,5-Grad-[...]
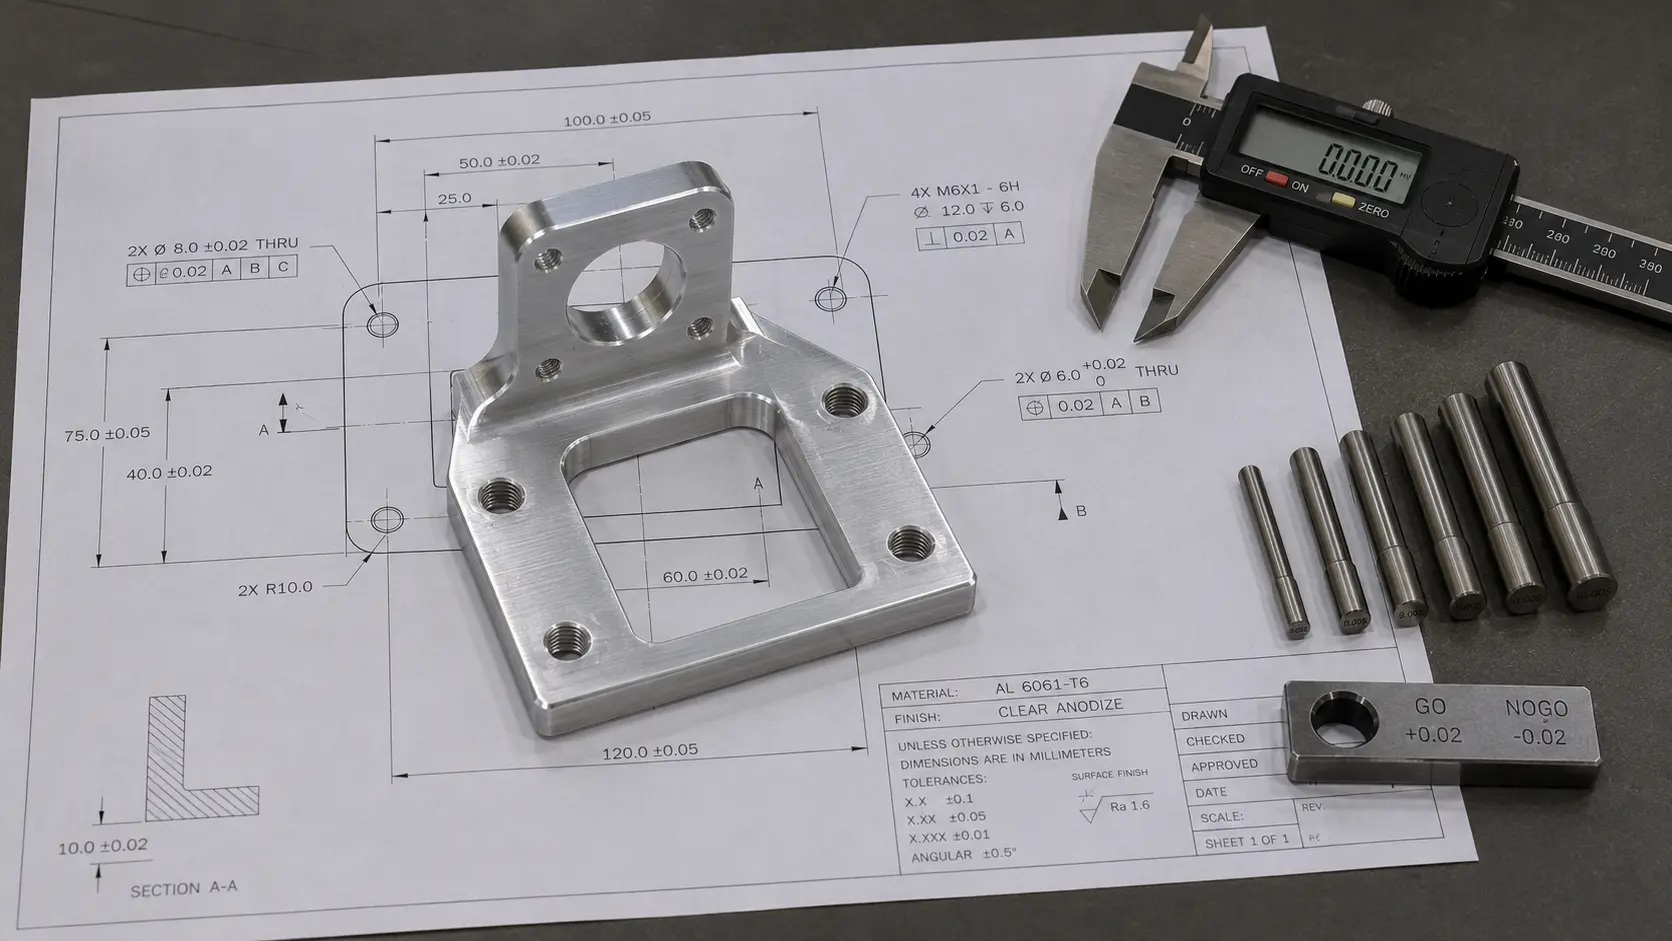
Akzeptanzkriterien in der Fertigung: Wie man Pass/Fail-Regeln auf Zeichnungen definiert
ShuangRui2026-08-27T03:25:20+00:00August 2026|
Abnahmekriterien sind die im Voraus festgelegten, messbaren Bedingungen, die ein gefertigtes Teil erfüllen muss, bevor es freigegeben wird für [...]
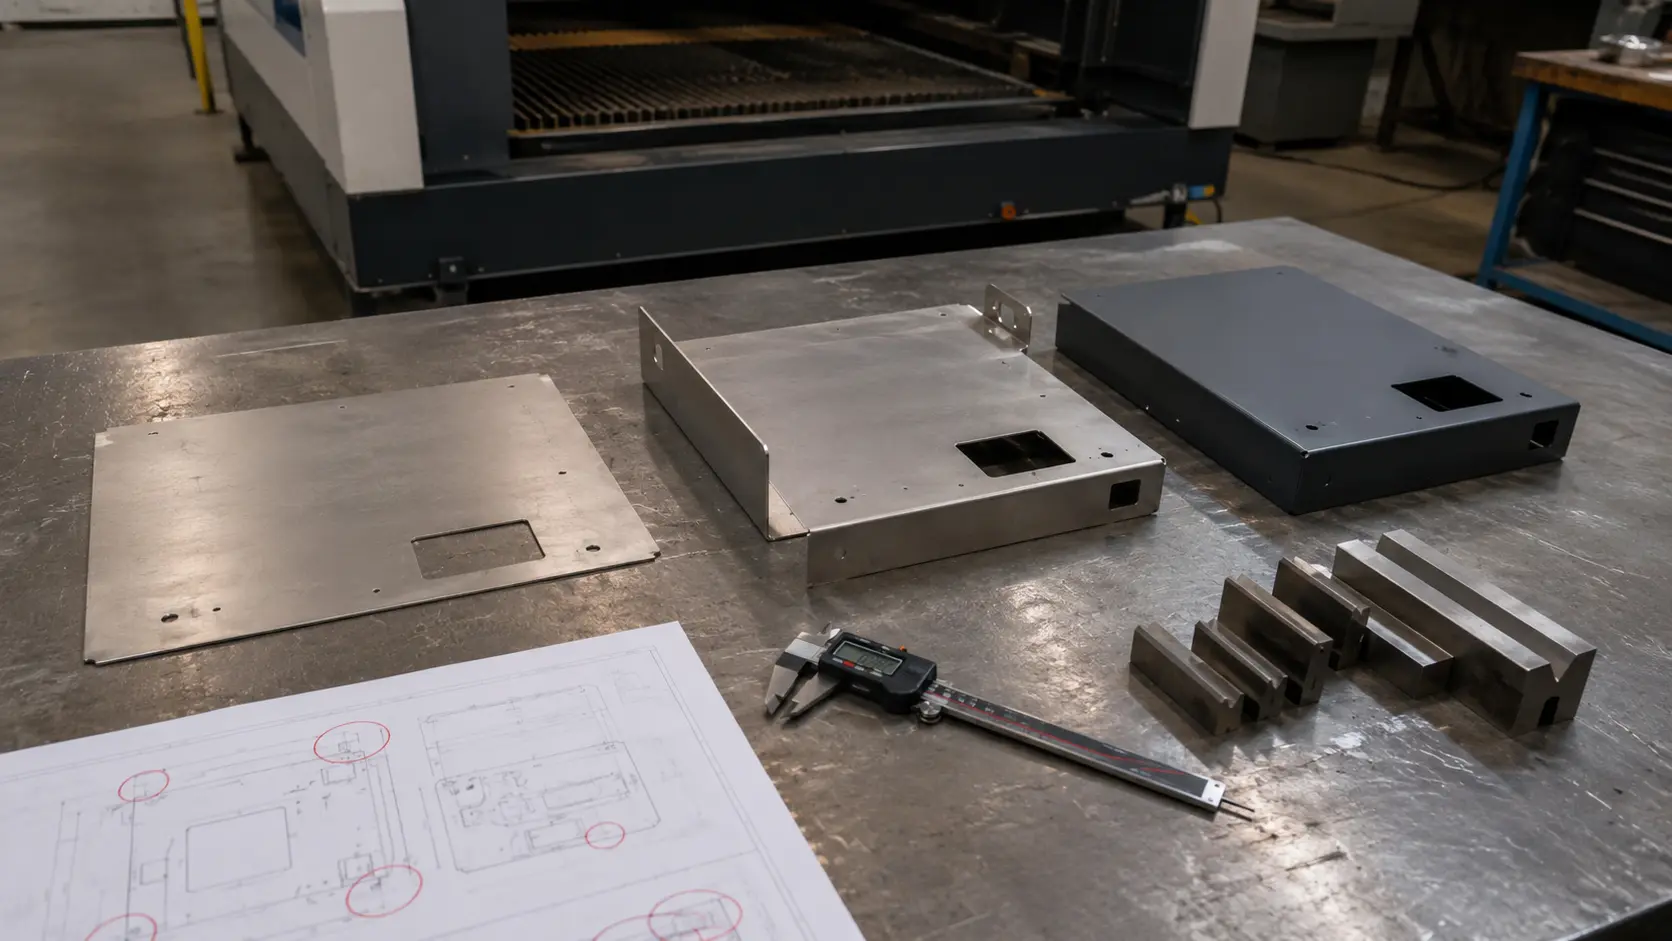
Kompletter Leitfaden für die Blechkonstruktion: Von 3D-CAD-Modellen zu fertigungsgerechten Zeichnungen
ShuangRui2026-07-15T06:01:51+00:00Juli 2026|
Die kundenspezifische Blechfertigung beginnt mit einem flachen Blech – einem Zuschnitt mit gleichmäßiger Dicke. Durch Prozesse [...]
