Arbeiten Sie mit Shuangrui zusammen, um die Fertigungskosten um 30% zu senken und die Effizienz zu steigern.

Ultraschallreinigungsdienste für Metallteile2026-09-30T08:27:32+00:00

Ultraschallreinigungsdienste

für präzise Metallteile und die Vorbereitung auf nachgelagerte Oberflächenbearbeitung

SR MFG bietet Ultraschallreinigungsdienste für Präzisionsmetallteile vor Beschichtung, Galvanisierung, Eloxierung, Montage und Verpackung.

Mittels Ultraschallkavitation entfernen wir Öle, Kühlmittelrückstände, Polierpaste, Feinpartikel und Verunreinigungen aus Bohrungen, Nuten, Spalten und komplexen Geometrien. Unser Reinigungsprozess trägt zur Verbesserung der Oberflächenreinheit bei, reduziert Beschichtungs- und Haftungsrisiken und bereitet Teile für die nachgelagerte Oberflächenbehandlung oder den Versand vor.
Öl- und Kühlmittelentfernung
Partikelreinigung
Bohrungs-/Nutenreinigung
Reinigung vor Beschichtung
Reinheitskontrolle
Schutzverpackung

Erhalten Sie ein individuelles Angebot in 24 Stunden

Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.

Leeres Formular (#4)

Was ist Ultraschallreinigung?

Die Ultraschallreinigung nutzt hochfrequente Schallwellen, um mikroskopische Kavitationsblasen in einer Reinigungslösung zu erzeugen. Diese Blasen bilden sich und kollabieren schnell, wodurch lokalisierte Energie entsteht, die Öle, Partikel, Poliermittel, Bearbeitungsrückstände und andere Verunreinigungen selbst aus schwer zugänglichen Bereichen wie Bohrungen, Nuten, Gewinden und inneren Merkmalen löst und entfernt.

Sie wird üblicherweise zur Reinigung von Metallteilen nach der Bearbeitung, Schleifen, Polieren, Entgraten oder anderen Fertigungsschritten eingesetzt, um eine sauberere Oberfläche für Beschichtung, Montage, Inspektion oder andere nachgelagerte Prozesse vorzubereiten.

Hinweis: Reinigungschemie, Temperatur, Ultraschallfrequenz, Zykluszeit und Spülanforderungen sollten entsprechend dem Material, der Art der Verunreinigung, der Teilegeometrie und dem nachgelagerten Prozess ausgewählt werden.

Saubere Metallhalterung nach der Ultraschallreinigung in der Industriehalle

Kavitationsreinigung

Hochfrequente Schallwellen erzeugen Millionen mikroskopischer Blasen, die platzen und Verunreinigungen von Oberflächen lösen.

Erreicht Bohrungen und Spalten

Reinigt effektiv Sacklöcher, enge Spalten, Gewinde und komplexe Geometrien, die mit manuellen Methoden nicht erreichbar sind.

Vorbereitung vor der Endbearbeitung

Entfernt Öle, Rückstände und Partikel, um starke Haftung und gleichbleibende Ergebnisse für Galvanisierung, Beschichtung und Oberflächenbehandlung zu gewährleisten.

Die Ultraschallreinigung entfernt Verunreinigungen vor der nachgelagerten Oberflächenbehandlung, aber Grate sollten separat entfernt werden, falls vorhanden.

Warum benötigt Ihr Metallprojekt eine Ultraschallreinigung?

Teile können an der Oberfläche sauber aussehen, aber verborgene Verunreinigungen bleiben oft an Stellen zurück, die mit manueller Reinigung nicht erreichbar sind. Die Ultraschallreinigung entfernt diese Verunreinigungen, um nachgelagerte Prozesse und Produktqualität zu schützen.

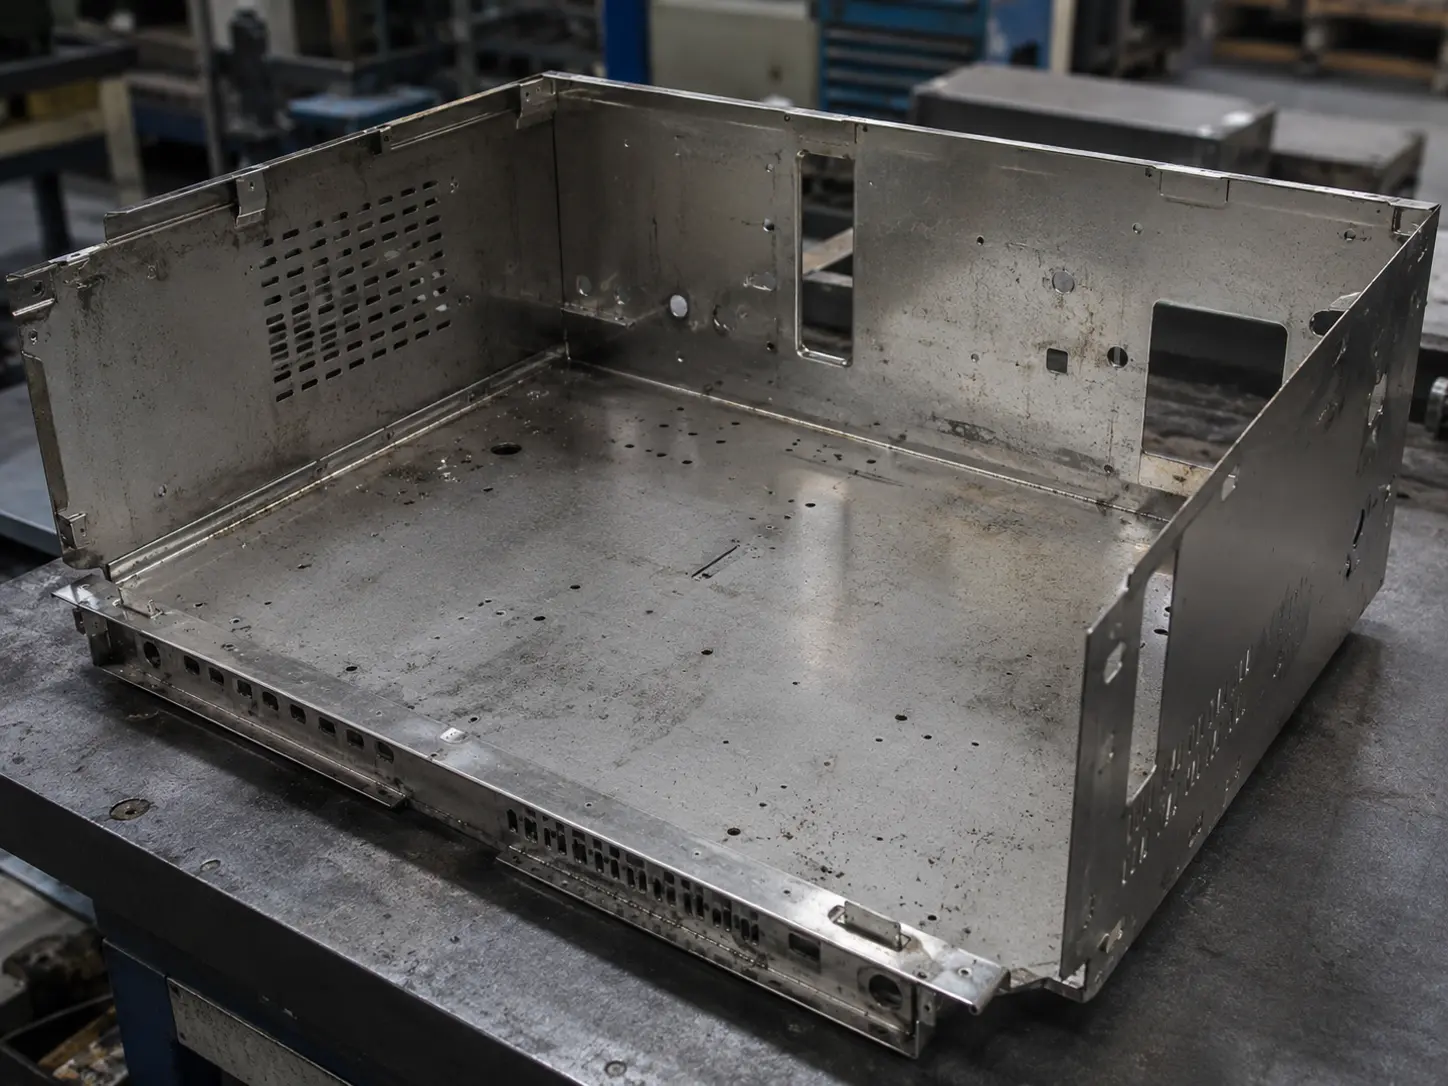
Metallteil vor der Ultraschallreinigung
Metallteil nach der Ultraschallreinigung
Vor der Reinigung
Nach der Reinigung

Verborgene Verunreinigungen entfernen

Entfernt effektiv Öle, Kühlmittelrückstände, Poliermittel, Metallspäne und Feinpartikel, die Haftungsfehler oder Defekte verursachen.

Bohrungen, Nuten und Hohlräume reinigen

Hochfrequente Kavitation erreicht Sacklöcher, Querbohrungen, Gewinde, tiefe Nuten und innere Hohlräume, die mit Bürsten, Einweichen oder Sprühwaschen nicht erreichbar sind.

Haftung und Leistung verbessern

Saubere Oberflächen gewährleisten eine stärkere Bindung für Pulverbeschichtung, Nasslackierung, Galvanisierung, Eloxierung und andere Veredelungsprozesse — wodurch Abblättern, Blasenbildung und Korrosionsrisiken reduziert werden.

Nacharbeit und Oberflächendefekte reduzieren

Unzureichende Reinigung führt zu Blasen, Nadelstichen, Rost und schlechtem Erscheinungsbild. Richtige Reinigung von Anfang an reduziert Ausschuss, Nacharbeit und Verzögerungen.

Technischer Hinweis:
Die Ultraschallreinigung entfernt Verunreinigungen vor der nachgelagerten Oberflächenbearbeitung; vorhandene Grate sollten jedoch separat entfernt werden.

Öl- und Kühlmittelentfernung
Partikelreinigung
Präzisionsreinigung
Sauber und bereit zur Verarbeitung

Welche Arten von Teilen und Geometrien kann die Ultraschallreinigung bewältigen?

Die Ultraschallreinigung ist hocheffektiv für eine breite Palette von Metallteilen und komplexen Geometrien und entfernt Öle, Rückstände, Poliermittel und Feinpartikel aus Bereichen, die mit manuellen Reinigungsmethoden schwer erreichbar sind.

Bearbeitete Präzisionsteile
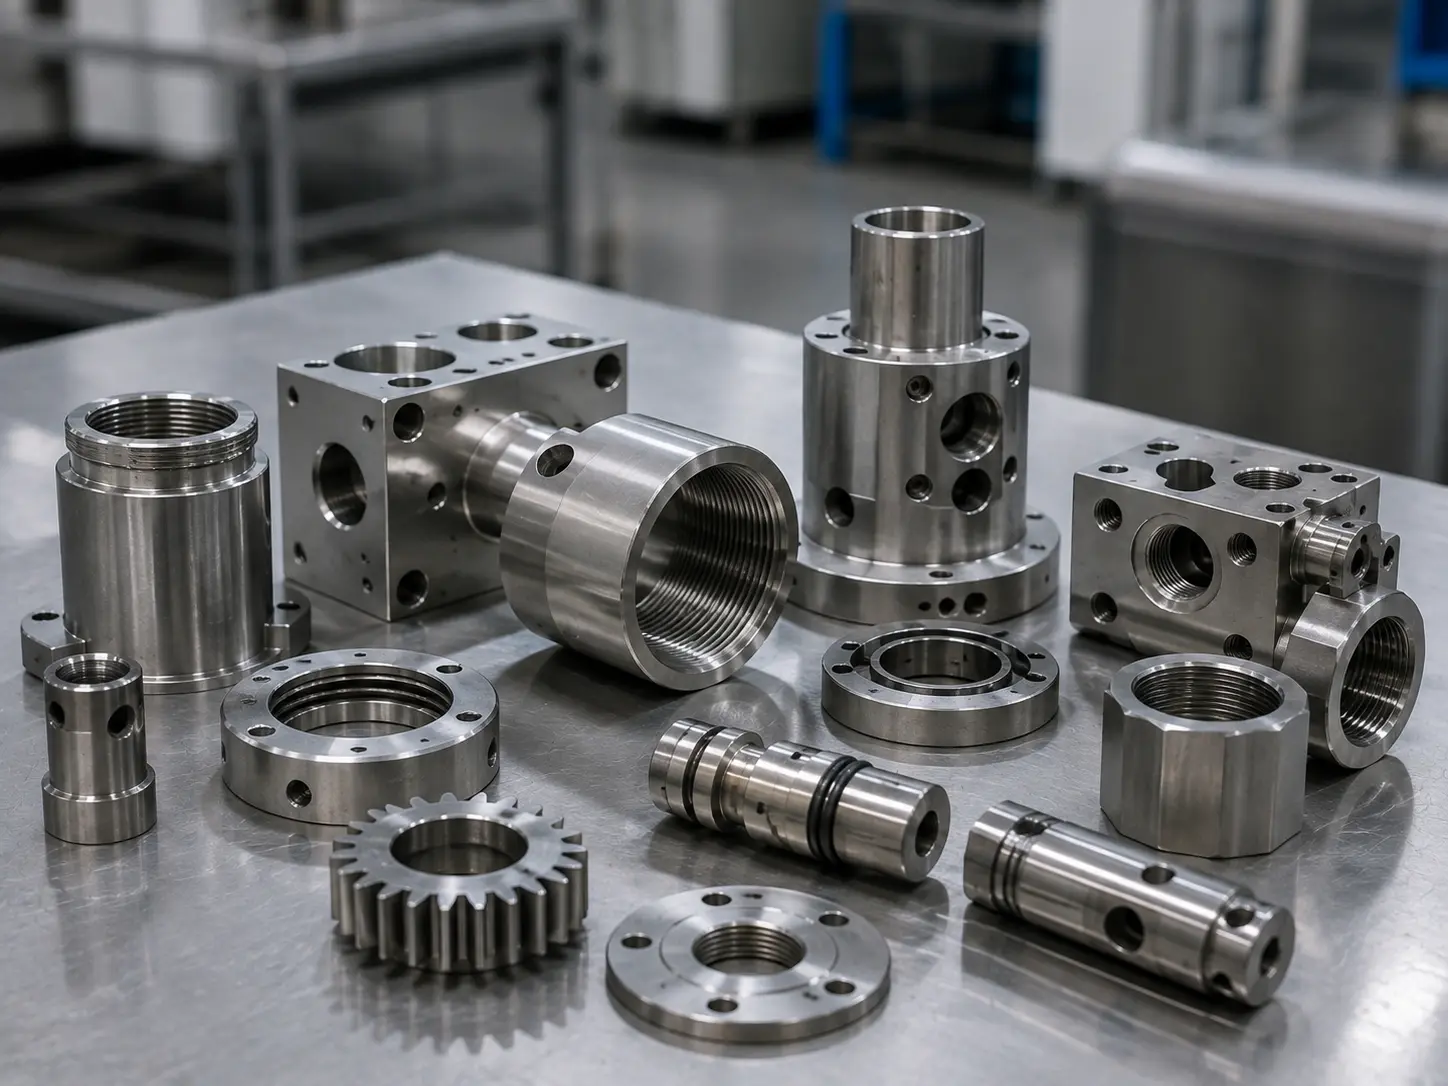
Präzisionsbearbeitete Metallteile, gereinigt durch Ultraschallreinigung
  • Teile: Lager, Zahnräder, Ventilkörper, Hydraulikkomponenten, Schneidwerkzeuge, Formen/Matrizen
  • Verunreinigungen: Schneidöl, Kühlmittelrückstände, Metallspäne, Feinpartikel
  • Vorteil: Tiefenreinigung bei engen Toleranzen und komplexen Merkmalen

Blechumformung &
Schweißbaugruppen
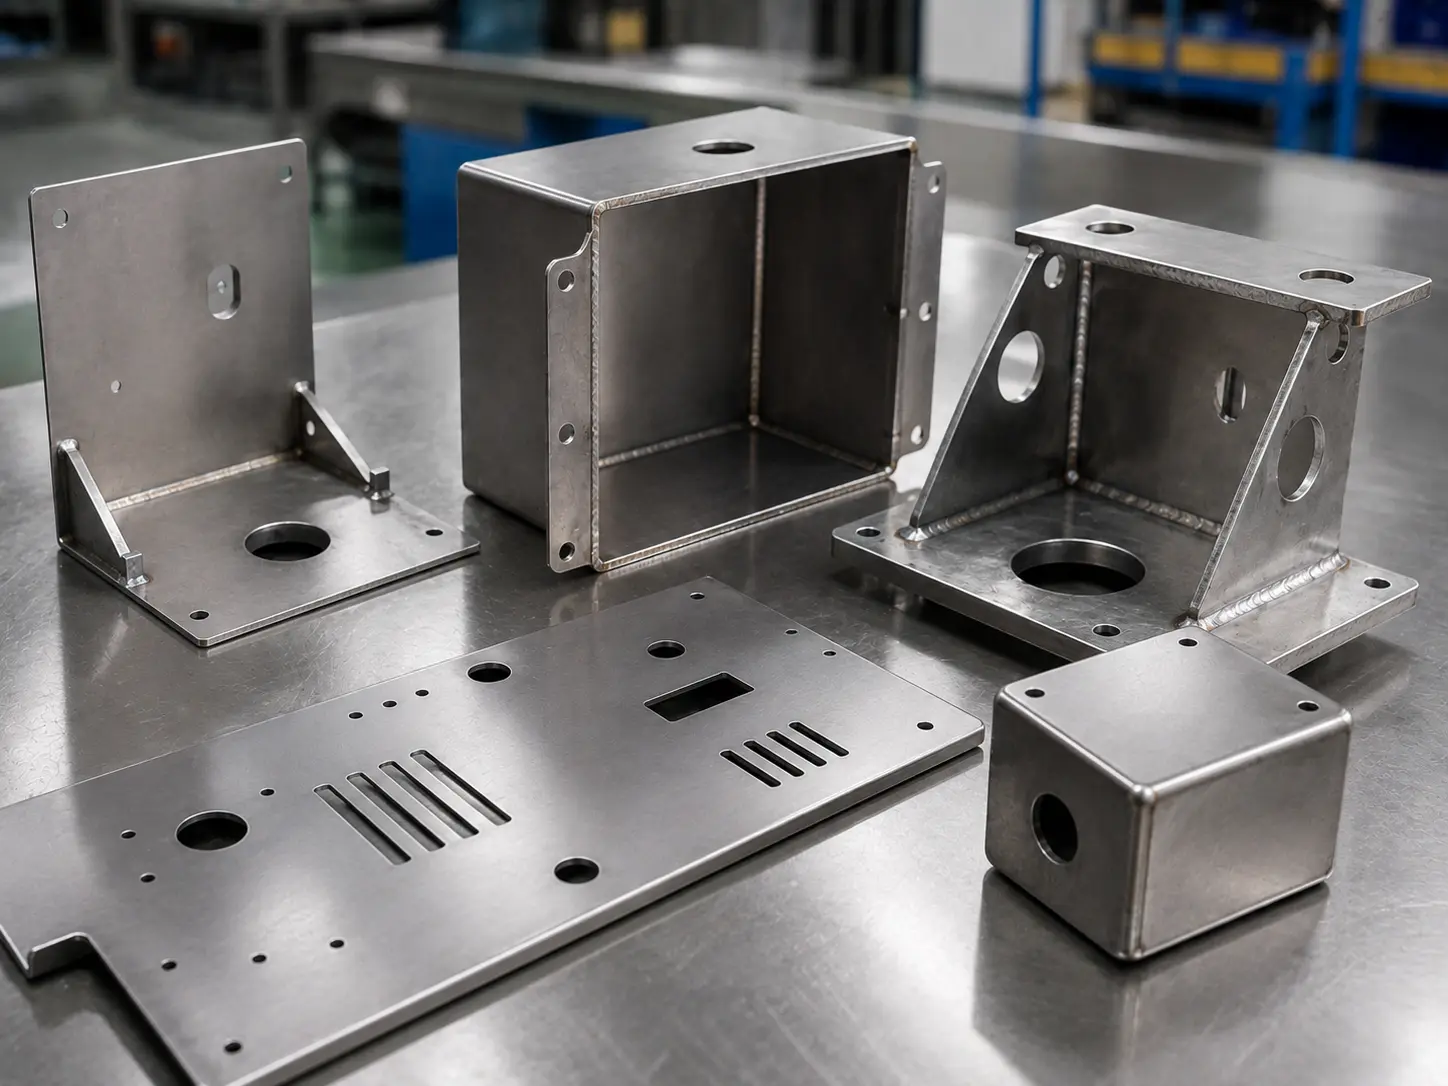
Ultraschallreinigung für Blech- und Schweißbaugruppen
  • Teile: Lasergeschnittene/gestanzte/gebogene Teile, geschweißte Baugruppen, Gehäuse, Paneele
  • Verunreinigungen: Öle, Partikel, Ziehmittel, Fingerabdrücke
  • Vorteil: Entfernt Rückstände aus Fugen, Spalten und Schweißbereichen

Vorreinigung vor
Beschichtung / Galvanisierung / Eloxieren
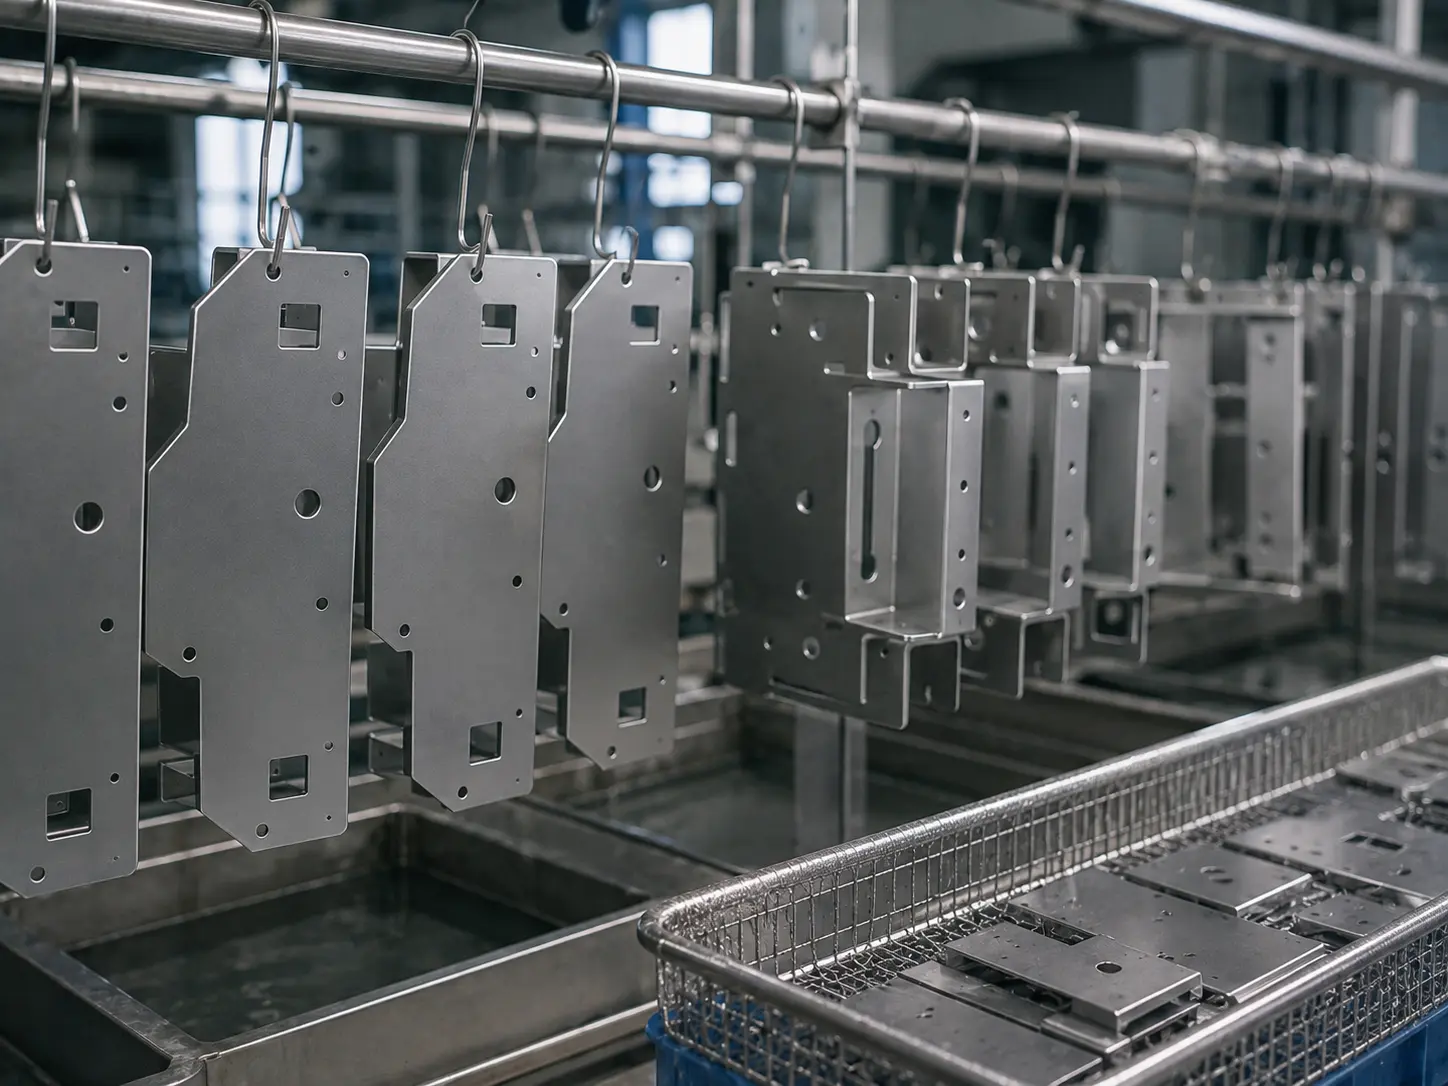
Metallkomponenten, gereinigt vor Beschichtung, Verzinkung oder Eloxierung
  • Teile: Komponenten, die eine Oberflächenvorbereitung vor der Veredelung erfordern
  • Verunreinigungen: Fett, Poliermittelrückstände, Staub
  • Vorteil: Schafft eine saubere, aktive Oberfläche für stärkere Haftung und gleichmäßiges Finish

Feine Bohrungen & netzartige
Strukturen
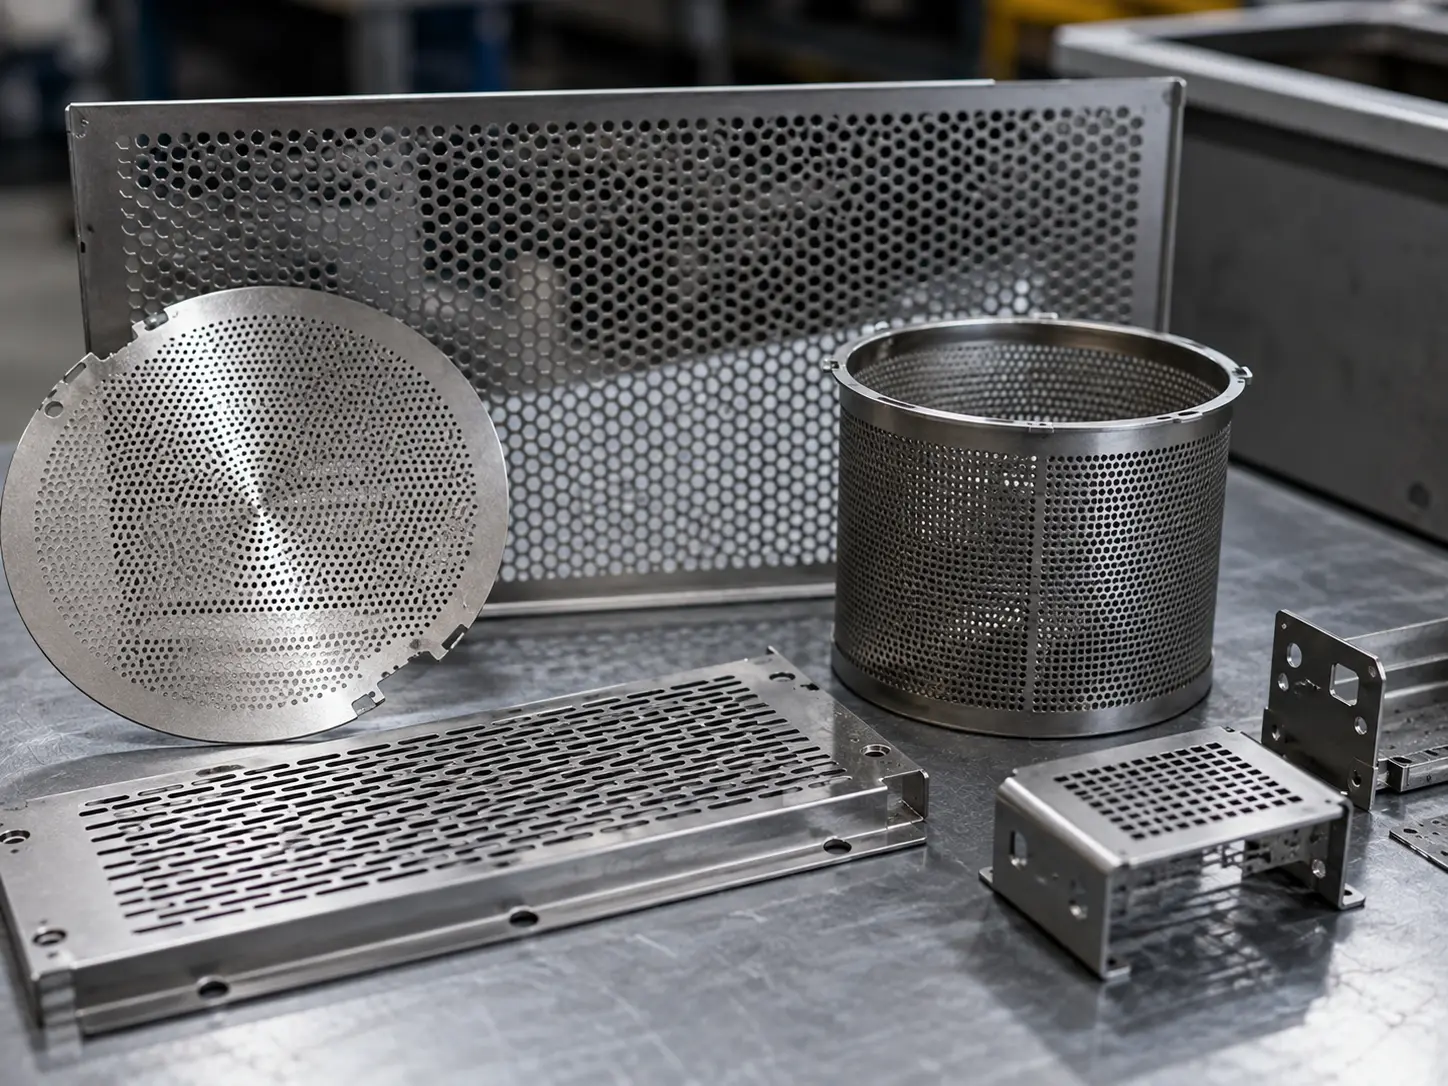
Ultraschallreinigung für feinlochige perforierte und netzartige Metallstrukturen
  • Teile: Filter, Lochbleche, Wabenstrukturen, Teile mit dichten Loch-/Schlitzmustern
  • Verunreinigungen: Eingebettete Partikel, Öle, Metallspäne
  • Vorteil: Kavitation dringt in kleinste Öffnungen ein für eine vollständige Reinigung

Komplexe Hohlräume &
Interne Kanäle
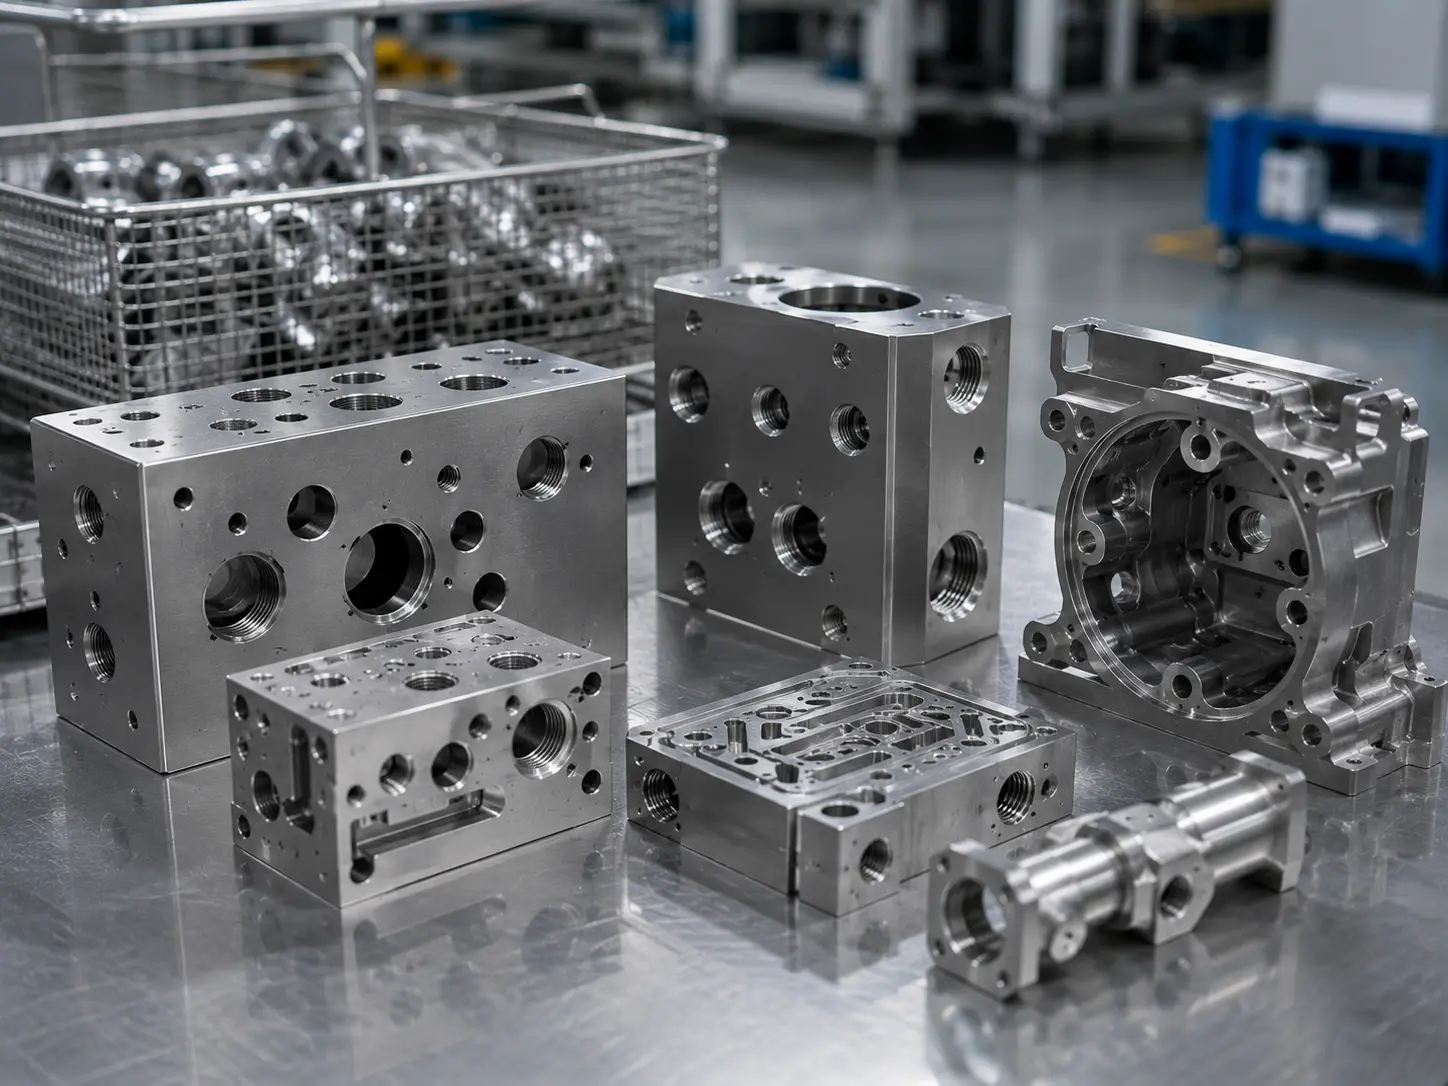
Ultraschallreinigung für Metallteile mit komplexen Hohlräumen und internen Kanälen
  • Teile: Verteiler, Blöcke, Gehäuse, Teile mit Sacklöchern, Querbohrungen, Gewinden
  • Verunreinigungen: Öle, Späne, Bohrspäne, Polierrückstände in Hohlräumen
  • Vorteil: Erreicht Bereiche, die Bürsten, Einweichen oder Sprühen nicht erreichen können

Automobil & Ausrüstung
Komponenten
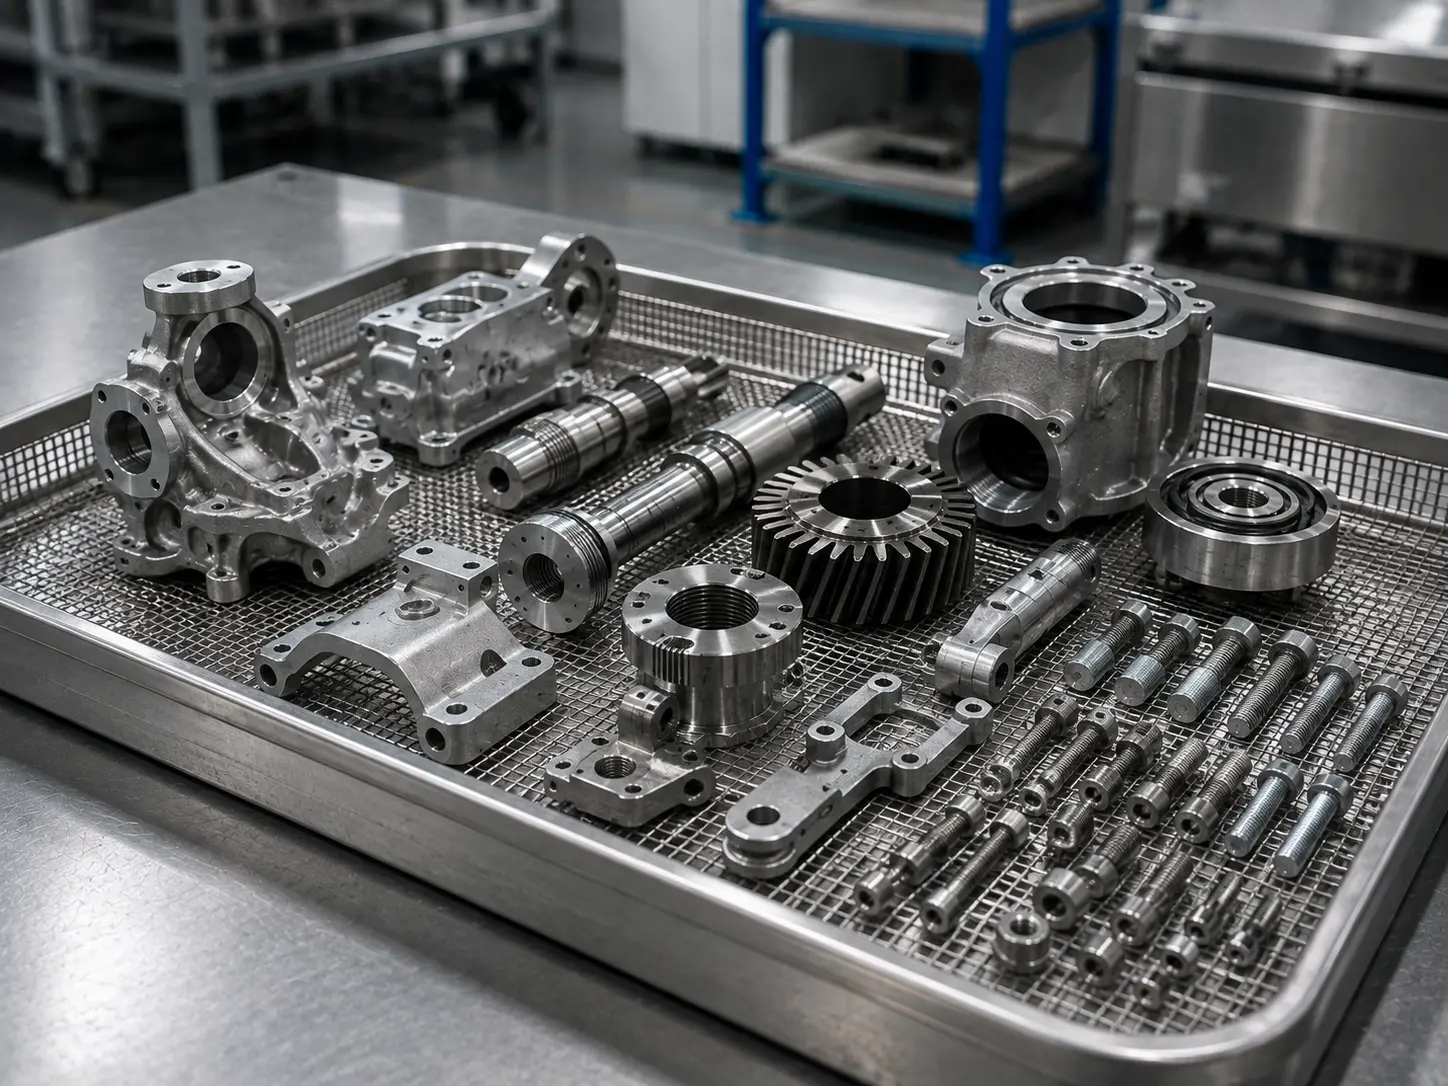
Automobil- und Ausrüstungs-Metallkomponenten nach der Ultraschallreinigung
  • Teile: Motorkomponenten, Getriebeteile, Halterungen, Befestigungselemente, Pumpen, Ventile
  • Verunreinigungen: Öle, Kühlmittel, Kohlenstaub, Schleifpartikel
  • Vorteil: Gewährleistet Zuverlässigkeit, Leistung und längere Lebensdauer

Technischer Hinweis: Die Reinigungswirkung hängt davon ab, ob die Reinigungslösung in Bohrungen, Hohlräume, Gewinde und innere Durchgänge eindringen und dort zirkulieren kann. Bei komplexen Geometrien sollten Teileausrichtung, eingeschlossene Luft, Entwässerung und Trocknungsanforderungen geprüft werden.

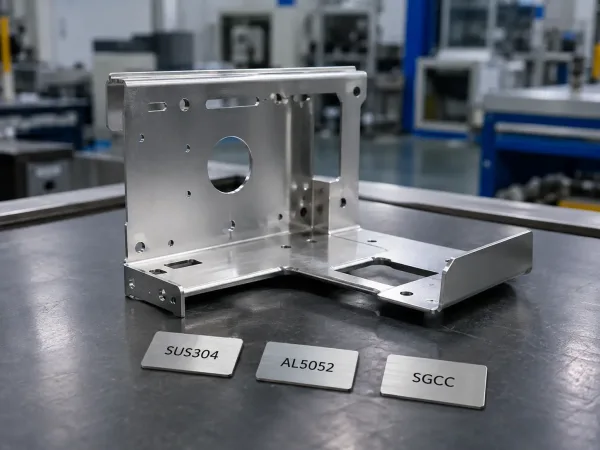
Materialverträglichkeit für die Ultraschallreinigung

Verschiedene Metalle reagieren unterschiedlich auf Ultraschallreinigungschemie, Temperatur und Zykluszeit.

CS

Kohlenstoffstahl / legierter Stahl

!
Hauptrisiken

Flash-Rost kann innerhalb von Minuten bis Stunden auftreten, besonders bei wasserbasierter Reinigung auf warmen Teilen.

i
Wichtige Überlegungen

Sobald Grate, Späne und Staub entfernt sind, wird die Oberfläche reaktiver. Ionische Rückstände können Beschichtungs-, E-Coating- oder Galvanisierungsfehler verstärken.

✓
SR MFG Empfohlener Ansatz

Verwenden Sie einen wasserbasierten Reiniger mit Korrosionsinhibitoren; spülen Sie umgehend und trocknen Sie gründlich. Fügen Sie bei Bedarf Rostschutz oder VCI-Verpackung hinzu.

CI

Gusseisen / poröse Materialien

!
Hauptrisiken

Eingeschlossene Flüssigkeit plus Flash-Rost.

i
Wichtige Überlegungen

Gusseisen- und Pulvermetallteile können Flüssigkeit zurückhalten. Unvollständige Trocknung kann zu erneuter Rostbildung und Ausbluten führen.

✓
SR MFG Empfohlener Ansatz

Fügen Sie Spülstufen hinzu und verlängern Sie die Trocknungszeit. Bei porösen oder Sackloch-Geometrien priorisieren Sie Schleudern, Abblasen, Heißlufttrocknung und Rostschutz.

SS

Edelstahl (304/316, usw.)

!
Hauptrisiken

Chloride können Lochfraß verursachen. Kontamination durch unterschiedliche Metalle kann zu Rostflecken führen.

i
Wichtige Überlegungen

Hochchloridhaltiges Wasser oder Chemikalien vermeiden. Kreuzkontamination durch Kohlenstoffstahlstaub oder Eisenspäne verhindern.

✓
SR MFG Empfohlener Ansatz

Einen milden Reiniger und gründliches Spülen verwenden. Für Anwendungen mit hohen Reinheitsanforderungen oder Korrosionskritikalität anschließend eine Passivierung oder einen definierten Oberflächenbehandlungsschritt durchführen.

Al

Aluminium / Aluminiumlegierungen (5xxx/6xxx, usw.)

!
Hauptrisiken

Fleckenbildung/Verfärbung, Glanzverlust, Korrosion/Lochfraß. Starke Alkalität kann Aluminiumoberflächen angreifen; Kavitation kann Oberflächenschäden verstärken.

i
Wichtige Überlegungen

Starke Alkalität, Natriumhydroxid-Verstärker und Chlor-/Bleichmittel-Chemikalien vermeiden. Übermäßige Zeit oder Temperatur erhöhen die Wahrscheinlichkeit sichtbarer Veränderungen.

✓
SR MFG Empfohlener Ansatz

Neutrale bis schwach alkalische Formulierungen mit Inhibitoren bevorzugen. Kurze Zyklen verwenden, zügig spülen und unter kontrollierten Bedingungen trocknen.

AA

Eloxiertes Aluminium (einschließlich gefärbter Teile)

!
Hauptrisiken

Schäden an Farbstoff- oder Versiegelungsschichten können zu Verblassen oder Fleckenbildung führen. Übermäßige Ultraschallintensität kann die Beschichtung schädigen.

i
Wichtige Überlegungen

Stark alkalische Reiniger vermeiden. Aggressive Leistungs- oder Zeiteinstellungen können mit anodischen Schichten unverträglich sein.

✓
SR MFG Empfohlener Ansatz

Einen milden, nahezu neutralen Reiniger verwenden. Zyklen verkürzen und zunächst mit einer kleinen Probe validieren, insbesondere bei Sichtteilen.

Cu

Kupfer / Messing / Bronze

!
Hauptrisiken

Oxidation und Dunkelfärbung. Bestimmte Chemikalien können Verfärbungen oder Korrosion verursachen.

i
Wichtige Überlegungen

Kupfer und Messing erfordern eine strenge Kontrolle von Zeit und Temperatur, um Dunkelfärbung oder Ätzen zu vermeiden.

✓
SR MFG Empfohlener Ansatz

Sanfte Formulierungen für Nichteisenmetalle verwenden. Mit kurzen Zyklen beginnen, schnell spülen und trocknen sowie bei Bedarf Anlaufschutz hinzufügen.

Zn

Verzinkter Stahl / Zinklegierungen / Zinkdruckguss

!
Hauptrisiken

Höhere Empfindlichkeit gegenüber Reinigungschemie; Fleckenbildung oder Lochfraß. Schäden am Zink verringern die Korrosionsbeständigkeit.

i
Wichtige Überlegungen

Starke Säuren und starke Laugen vermeiden. Zink wird im Allgemeinen als leicht ätzbares oder korrodierbares Material behandelt.

✓
SR MFG Empfohlener Ansatz

Neutrale bis schwach alkalische Chemie mit Inhibitoren verwenden. Zunächst an Proben validieren und das Prozessfenster konservativ halten.

Mg

Magnesiumlegierungen

!
Hauptrisiken

Hohe Reaktivität; leicht korrodierbar oder ätzbar. Starke Säuren und Laugen sind besonders riskant.

i
Wichtige Überlegungen

Die Chemieauswahl ist entscheidend und das Prozessfenster sollte konservativ gewählt werden.

✓
SR MFG Empfohlener Ansatz

Neutrale bis schwach alkalische Reiniger mit Inhibitoren verwenden. Kurze Zyklen, gründliches Spülen und vollständiges Trocknen. Immer mit Musterteilen validieren.

Ti

Titan / Titanlegierungen

!
Hauptrisiken

Im Allgemeinen stabil, aber chemische Verträglichkeit und Rückstände sind dennoch wichtig, insbesondere vor der Endbearbeitung oder dem Kleben.

i
Wichtige Überlegungen

Chemikalien vermeiden, die schwer entfernbare Rückstände hinterlassen. Die Spülqualität an den nachgelagerten Anforderungen ausrichten.

✓
SR MFG Empfohlener Ansatz

Milde wasserbasierte Reinigung ist in der Regel ausreichend. Für hohe Reinheitsanforderungen Spülstufen sowie kontrollierte saubere Trocknung und Handhabung hinzufügen.

Standardisierter Ultraschallreinigungsprozess

SR MFG folgt einem kontrollierten Ultraschallreinigungs-Workflow, um Rückstände, Korrosionsrisiko, Oberflächenschäden und nachgelagerte Veredelungsfehler zu reduzieren.

1

Zeichnungs- & Spezifikationsprüfung

Kundenzeichnungen und Reinigungsspezifikationen prüfen.

2

Eingangszustandsprüfung

Teilezustand verifizieren und Kontaminationen oder Risiken identifizieren.

3

Vorrichtungstechnik & Teileschutz

Sichere Vorrichtungen und Schutzmaßnahmen zur Schadensvermeidung.

4

Vorreinigung (Falls Erforderlich)

Lose Verschmutzungen oder starke Rückstände vor dem Ultraschallbad entfernen.

5

Badansatz & Entgasung

Chemie spezifikationsgerecht ansetzen und für optimale Leistung entgasen.

6

Ultraschallreinigung

Präzisions-Ultraschallreinigung zum Lösen und Entfernen von Verunreinigungen.

7

Spülen & Trocknen

Mehrstufiges Spülen gefolgt von kontrollierter Trocknung.

8

Inspektion, Verpackung & Versand

Endkontrolle, Schutzverpackung und pünktlicher Versand.

Ultraschallreinigungsprozess (Video-Walkthrough)

Qualitätskontrolle bei jedem Schritt

  • Kontrollierte Chemie
  • Mehrstufiges Spülen
  • Trocknung & Endkontrolle
i

Der typische Workflow kann je nach Materialtyp, Kontaminationsgrad, Sauberkeitsanforderungen und nachgelagerten Veredelungsanforderungen angepasst werden.

Bereit, Ihre Ultraschallreinigungsanforderungen zu besprechen?

Senden Sie uns Ihre Zeichnungen, Material, Teilegeometrie, Kontaminationsart, Sauberkeitsanforderungen, empfindliche Oberflächen, nachgelagerte Veredelungs- oder Montageanforderungen und Prüfkriterien. Unser Engineering-Team wird die Anwendung prüfen und einen geeigneten Ultraschallreinigungsprozess empfehlen.
Metall-Ultraschallreinigung FAQs​​​​

Ja – aber der entscheidende Faktor ist nicht, “wie stark der Ultraschall ist”. Entscheidend ist, ob die Reinigungslösung tatsächlich in die Merkmale eindringen kann und ob die gelösten Verunreinigungen herausgespült werden können. Die Ultraschallreinigung arbeitet über Kavitation: mikroskopisch kleine Blasen bilden sich und kollabieren und erzeugen dabei eine feine “Mikroschrubb”-Wirkung, die hilft, Öle, Wachsrückstände, Feinpartikel und Partikel aus engen Spalten zu lösen.
Eine praktische Erreichbarkeitsprüfung stützt sich auf drei Eingangsgrößen: die kleinste Öffnungsgröße, die Tiefe/die Strömungsweglänge (einschließlich L/D) und die Teileausrichtung (ob eingeschlossene Luft entweichen und frische Lösung austauschen kann). Bei risikobehafteten Geometrien ist der zuverlässigste Ansatz eine Pilotwäsche an echten Teilen (oder repräsentativen Prüfkörpern) und die Freigabe eines versiegelten “Golden Sample” – wobei festgelegt wird, wo das Teil sauber sein muss und wie dies verifiziert wird.

Ja – abhängig in erster Linie von der Chemie, dem Temperatur-/Zeitfenster und der Empfindlichkeit von Material und Oberfläche. Ultraschall ist nicht von Natur aus “materialschädigend”, wirkt aber wie ein Verstärker: Er steigert die Reinigungsleistung und kann auch die Nachteile einer ungeeigneten Formulierung verstärken.
Best Practice ist es, Materialien und Oberflächen zuerst nach Empfindlichkeit zu klassifizieren (z. B. sind dekoratives Aluminium, Kupfer/Messing und Zinkbeschichtungen in der Regel konservativer zu behandeln), dann ein kontrolliertes Prozessfenster festzulegen und vor der Skalierung mit einem Kleinchargenversuch sowohl die optischen als auch die funktionalen Anforderungen zu validieren.

In den meisten Projekten ja. Die wasserbasierte Reinigung entfernt den Schutzölfilm und macht das Metall anfälliger für Feuchtigkeit und Sauerstoff – Stahlteile können insbesondere schnell flugrosten. Restwasser kann außerdem Wasserflecken hinterlassen, gelöste Ionen mitführen und eine Sekundärkontamination verursachen.
Faustregel: nachspülen und dann zeitnah mit der zur Geometrie passenden Methode trocknen (Heißluft, Ofen oder gefilterte Druckluft) und für ferromagnetische Teile bei Bedarf Korrosionsschutz und feuchtigkeitsdichte Verpackung anwenden.

Ja – und es lohnt sich, dies als “Abnahmemenü” zu behandeln.”

  • Wasserbruch- / Wasserfilmtest (ASTM F22): eine schnelle, zerstörungsfreie Prüfung, die häufig zur Prozesskontrolle eingesetzt wird. Wenn Wasser perlt oder die Oberfläche nicht gleichmäßig benetzt, deutet dies häufig auf Restöle oder hydrophobe Verunreinigungen hin, die die nachfolgende Beschichtung, Konversion, Eloxierung, Galvanisierung oder Verklebung beeinträchtigen können.

  • Partikelreinheit: für Automotive-/Fluidanwendungen wird häufig das Rahmenwerk ISO 16232 / VDA 19.1 für die Partikelextraktion und -analyse verwendet, wodurch dokumentierte Ergebnisse gemäß der definierten Reinheitsklasse erzielt werden.

Die meisten kosmetischen Fehler entstehen nach der Reinigung – beim Handling, Zwischenlagern oder Verpacken –, wenn Teile aneinander reiben, Verpackungen Fasern abgeben oder Partikel die Oberfläche erneut kontaminieren.
Drei Maßnahmen beheben die meisten Probleme: Metall-Metall-Kontakt vermeiden (Vorrichtungen/Körbe mit Trennung), A-Oberflächen frühzeitig schützen (Schutzfolie oder saubere Zwischenlagen) und staubarme, saubere Verpackungsmaterialien verwenden – andernfalls ist “gut gereinigt” nachgelagert umsonst.

Technische Ressourcen

Endprüfung

Oktober 22, 2026|

Wenn ein Lieferant sagt, “Endprüfung bestanden”, klingt die Formulierung vollständig. In der Praxis ist sie jedoch nur vollständig, wenn [...]

Prozessfähigkeit

2026-10-26T07:28:42+00:0030. September 2026|

Der Begriff taucht üblicherweise in einem Qualitätsbericht eines Lieferanten oder in einem Fragebogen eines Käufers auf, und die instinktive Lesart [...]

Nach oben