
AA 5052-H32 (5xxx-Serie Aluminium-Magnesium-Legierung)
und Ermüdung
Beständigkeit
und ausgezeichnete
Schweißbarkeit
Korrosion
Beständigkeit
AA 5052-H32 (5xxx-Serie Aluminium-Magnesium-Legierung): Die Grundlagen
AA 5052 ist eine Aluminiumlegierung, bei der Magnesium das primäre Legierungselement ist, und sie wird von der Aluminum Association als Teil der 5xxx-Serie. klassifiziert. Sie wird als Aluminium-Magnesium-Legierung bezeichnet, da sie etwa 2,5 % Magnesium.
enthält. In Aluminiumlegierungen sorgt Magnesium für Mischkristallverfestigung, was die Festigkeit erhöht und gleichzeitig eine gute Duktilität beibehält. 5052 enthält außerdem eine geringe Menge Chrom, hauptsächlich zur Verbesserung der Korrosionsbeständigkeit. Diese Kombination macht 5052 zu einer ausgewogenen, korrosionsbeständigen Aluminiumlegierung. Selbst in feuchten und Salzspray-Umgebungen liefert sie eine sehr starke Korrosionsleistung.
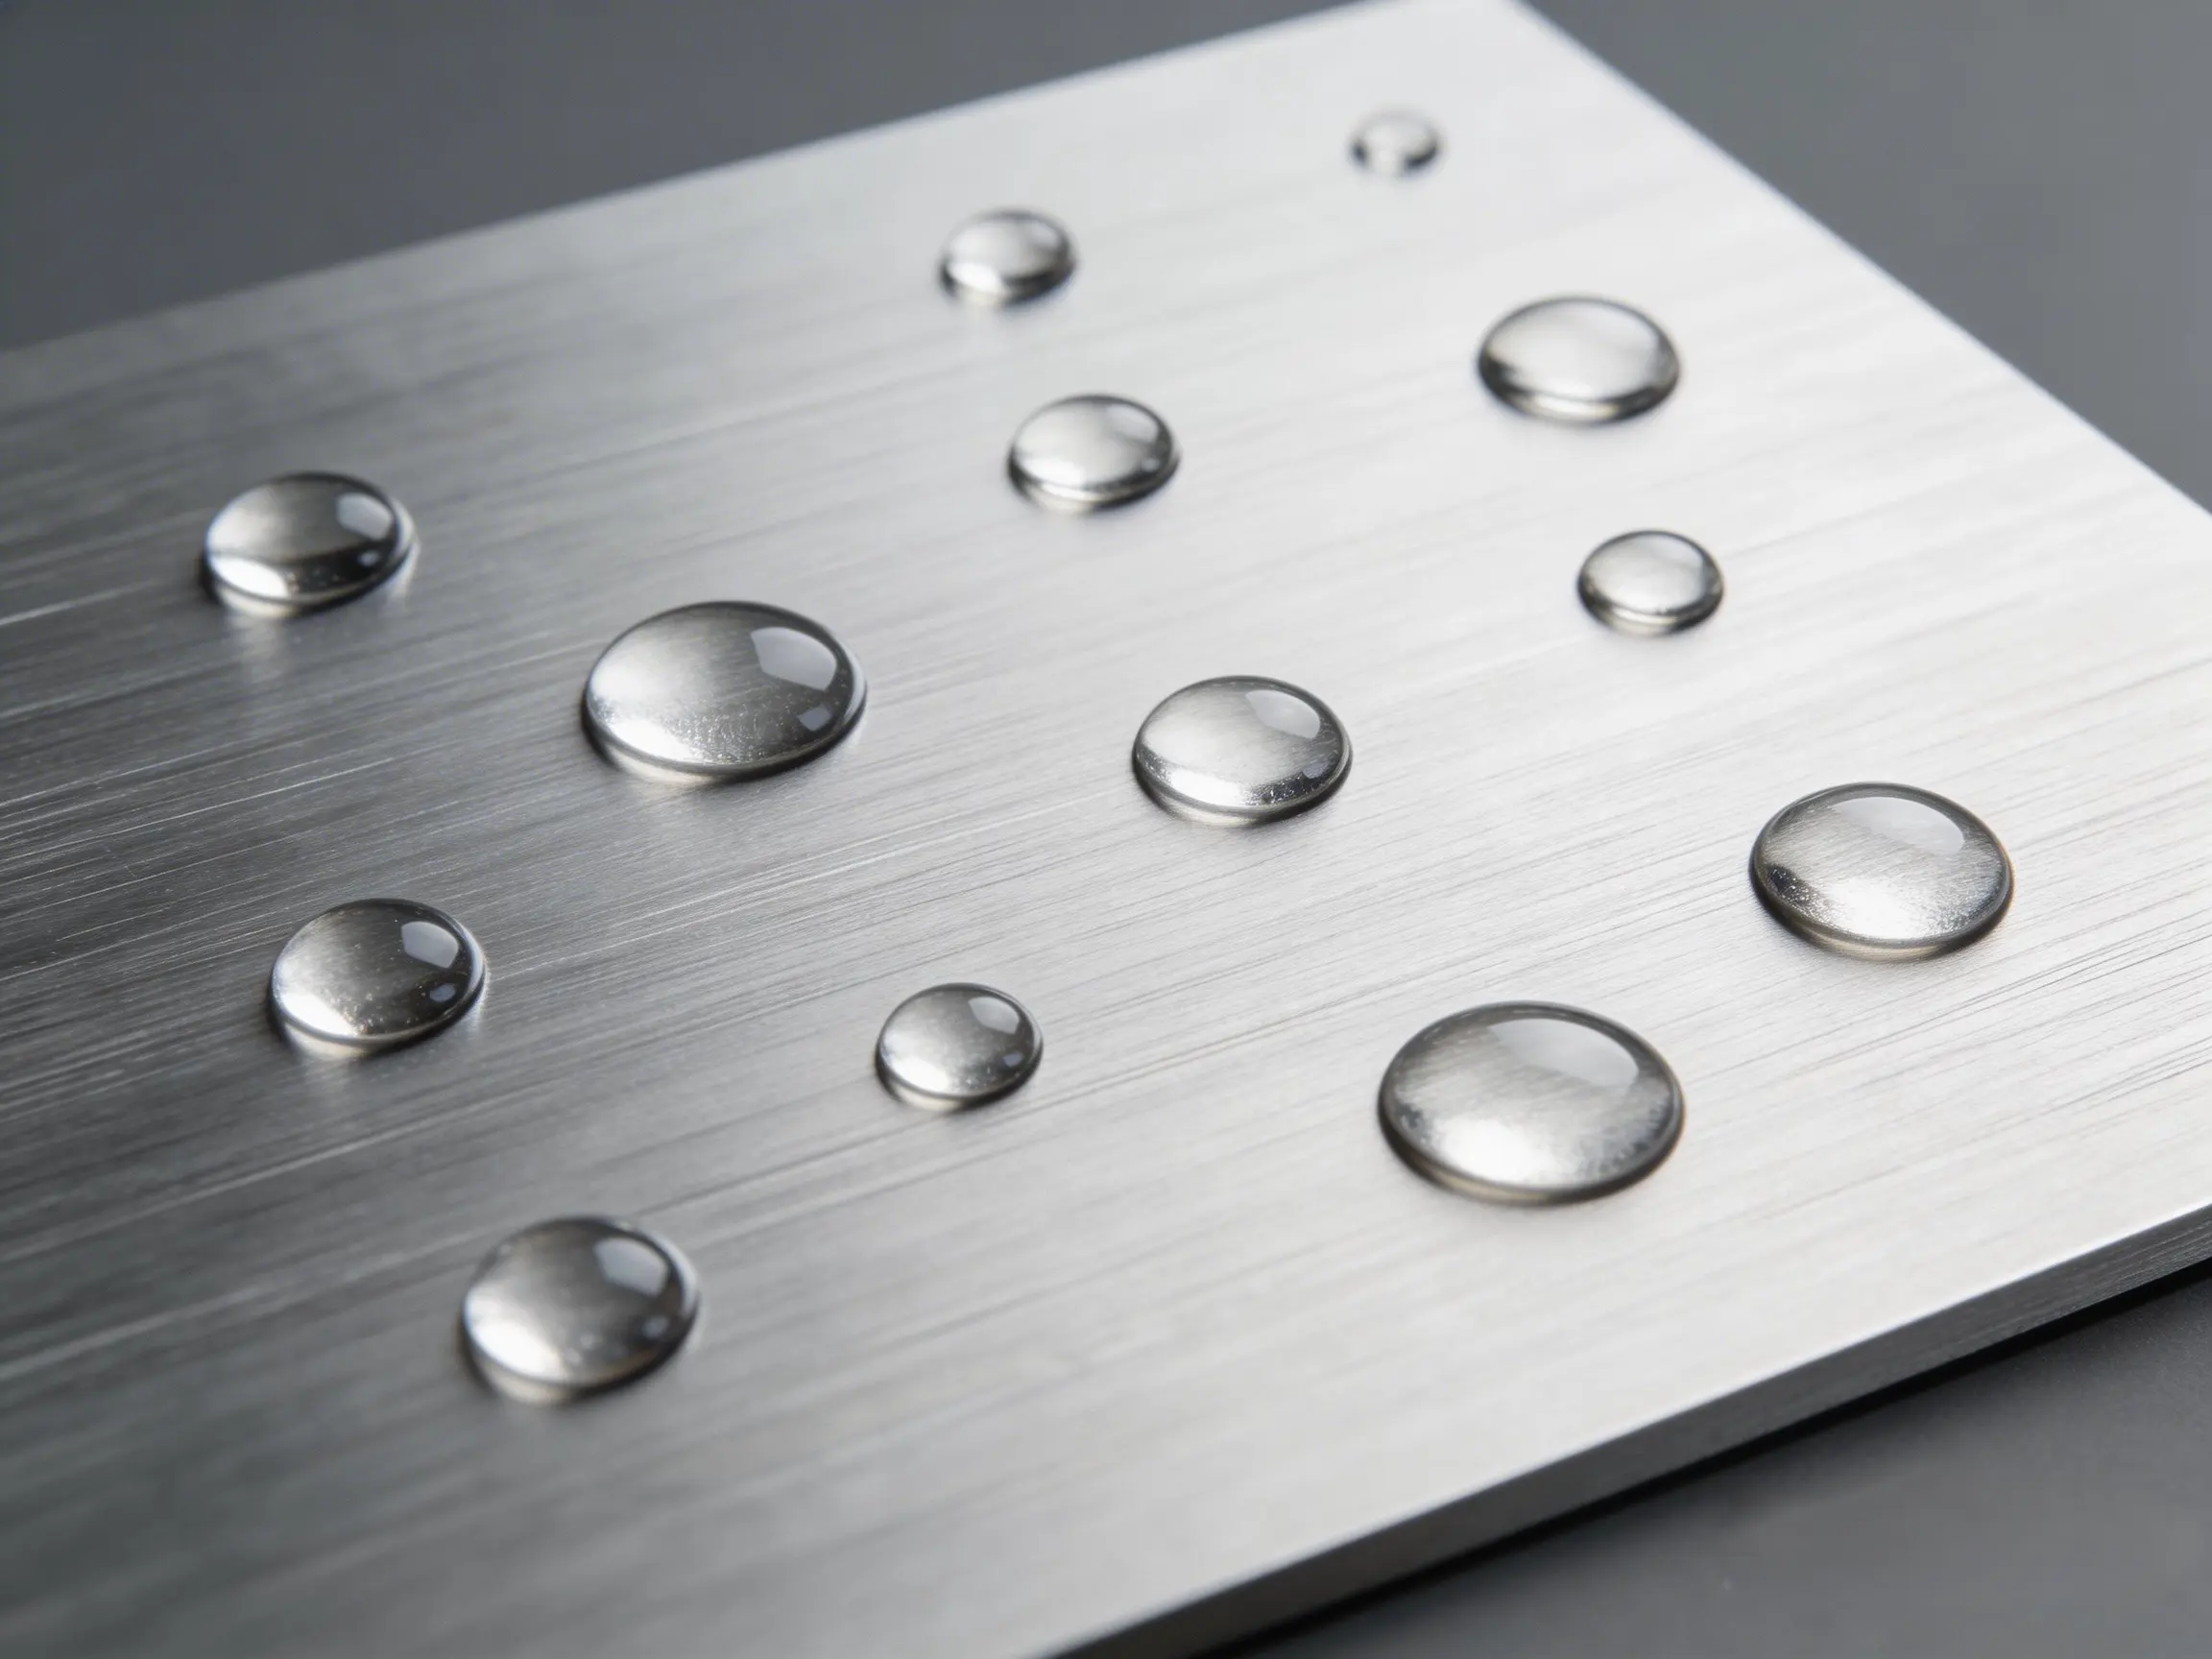
Wesentliche Leistungsmerkmale von AA 5052-H32
Der Kernvorteil von AA 5052-H32 ist die ausgewogene Kombination aus Korrosionsbeständigkeit, Umformbarkeit und Schweißbarkeit. Im H32-Zustand, hat 5052 typischerweise eine Streckgrenze von etwa 228 MPa.
Grunddaten und Werkstoffidentifikation für AA 5052-H32
Das Verständnis und die korrekte Identifikation von Werkstoffgüte und Zustand ist der Ausgangspunkt der Materialauswahl. 5052 ist eine nicht aushärtbare Aluminiumlegierung, was bedeutet, dass ihre Eigenschaften durch Kaltumformung und anschließende Stabilisierung entwickelt werden. Daher hat die Zustandsbezeichnung einen direkten Einfluss auf Festigkeit, Dehnung und Verarbeitungsverhalten.
| Position | Beschreibung | Hinweise |
|---|---|---|
| Legierungsgüte | 5052 | 5xxx-Serie Knetaluminiumlegierung |
| Gängige Bezeichnungen | AA 5052 / EN AW-5052 / UNS A95052 / AlMg2,5 / 3.3523 | Diese erscheinen häufig austauschbar in Angeboten, Zeichnungen und Bestellungen |
| Hauptlegierungselemente | Mg, Cr | Magnesium ist das primäre Legierungselement; Chrom spielt eine unterstützende Rolle |
| Gängige Zustände | O / H32 / H34 | H32 ist einer der am häufigsten verwendeten Universalzustände |
| Gängige Produktformen | Blech und Coil; Riffelblech ist ebenfalls üblich | Am häufigsten in Blechverarbeitungsprojekten anzutreffen |
| Wichtiger Identifikationspunkt | Sowohl die Güte als auch den Zustand gemeinsam bestätigen | Selbst innerhalb von 5052 kann eine Änderung des Zustands zu einem erheblichen Leistungsunterschied führen |
Verarbeitungsleistung von AA 5052-H32 in der Blechverarbeitung
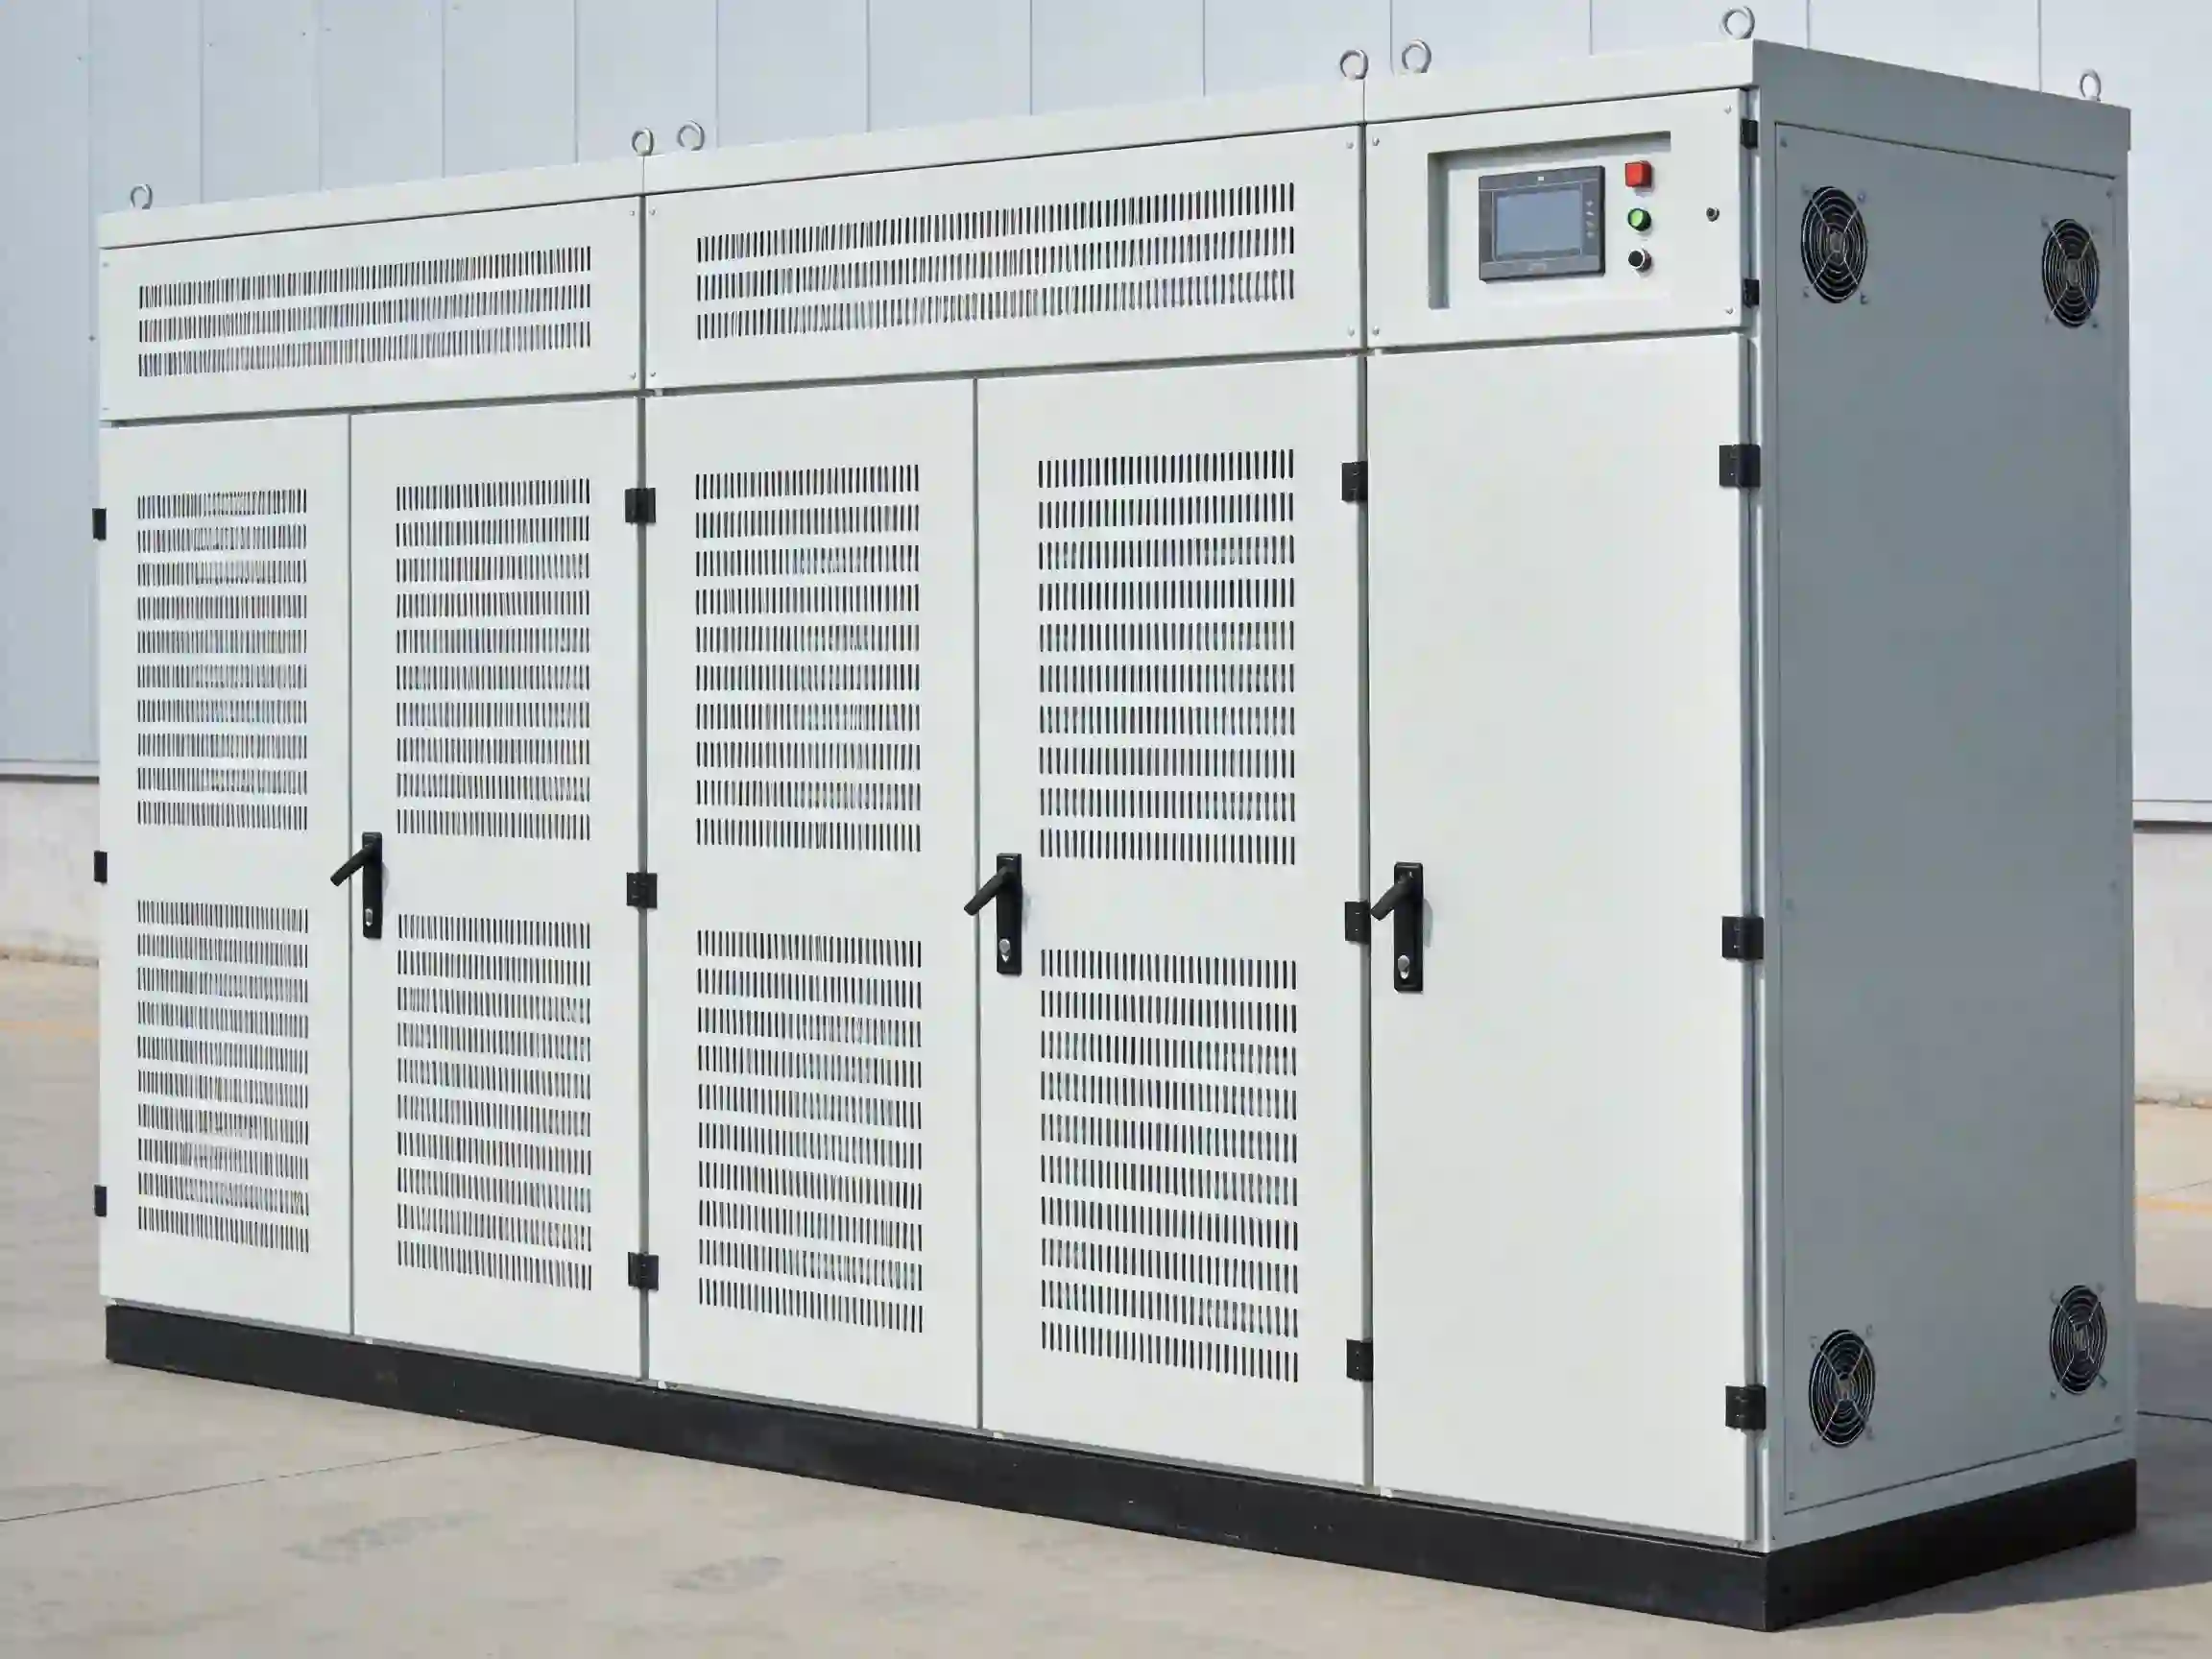
Schneid- und Stanzleistung
Die Aluminium-Magnesium-Legierung 5052 zeigt sehr gute Ergebnisse bei Verfahren wie Laserschneiden, Stanzen und Blanken. Die Schnittkante ist glatt, Gratbildung ist minimal und der Werkzeugverschleiß ist relativ gering. Dies macht sie besonders geeignet für Serien-Stanz- und Lochoperationen.
Biege- und Umformleistung
Im H32-Zustand, 5052 bietet eine solide Grundlage für das Biegen. Da es jedoch härter als die O-Zustandslegierung ist, wird die Rückfederung bei mehrstufigen oder komplexen Biegevorgängen deutlicher, und das Risiko von Kantenrissen kann zunehmen.
Schweißen und Auswirkungen nach dem Schweißen
Die Aluminium-Magnesium-Legierung 5052 lässt sich im Allgemeinen gut schweißen. Die beim Schweißen entstehende Wärme kann jedoch die wärmebeeinflusste Zone um die Schweißnaht herum erweichen, was bedeutet, dass die Festigkeit in diesem Bereich geringer sein kann als die des Grundwerkstoffs.
Übersicht der Prozesskompatibilität
| Verfahren | Eignung | Hinweise zur Verwendung |
|---|---|---|
| Laserschneiden | Hoch | Sehr verbreitet für Dünn- bis Mittelblechanwendungen |
| CNC-Stanzen | Hoch | Bietet klare Effizienzvorteile für die Serienfertigung |
| Biegen | Hoch | Walzrichtung und Biegeradius sollten gemeinsam bewertet werden |
| Schweißen | Hoch | Die Erweichung in der wärmebeeinflussten Zone sollte im Voraus berücksichtigt werden |
| Zerspanung | Mittel | Hochpräzise bearbeitete Teile sollten mit separat berücksichtigter Bearbeitungszeit kalkuliert werden |
| Tiefziehen | Mittel | Bei komplexen Ziehteilen sollten Zustand und Mustervalidierung gemeinsam bestätigt werden |
Für welche Arten von Anwendungen ist AA 5052-H32 geeignet?
5052-H32 ist im Allgemeinen gut geeignet für Projekte, die eine starke Korrosionsbeständigkeit bei gleichzeitiger Beibehaltung guter Verarbeitungsflexibilität für Biegen und Schweißen erfordern.
| Anwendung | Häufige Teiletypen | Warum es gewählt wird | Wichtige konstruktive Überlegungen |
|---|---|---|---|
| Geräteaußenteile | Gehäuse, Türen, Paneele | Gutes Gleichgewicht zwischen Umformbarkeit und Korrosionsbeständigkeit | Biegequalität an sichtbaren Oberflächen und Oberflächenveredelung sollten frühzeitig abgestimmt werden |
| Behälterpaneele | Abdeckplatten, Flüssigkeitslagertankpaneele | Ausgereifte Schweißleistung und gute Korrosionsbeständigkeit | Festigkeit in Schweißnahtnähe und Verformungskontrolle |
| Transportblechteile | Seitenpaneele, Abdeckpaneele | Höhere Festigkeit als allgemeines Weichaluminium | Fugengestaltung und Vibrationsbedingungen |
| Teile für feuchte Umgebungen | Außenpaneele, Schutzabdeckungen | Gute Beständigkeit gegen Industrieatmosphäre und feuchte Bedingungen | Entwässerungsdesign und Kontakt mit unterschiedlichen Metallen |
| Geschweißte Umformteile | Zusammengesetzte geschweißte Paneele, Stützpaneele | Gutes Gleichgewicht zwischen Schweißbarkeit und nachgelagerter Umformung | Prozessreihenfolge und Wärmeeinbringungsmanagement |
In Blechbearbeitungsprojekten wird 5052-H32 oft mit Sorten wie 3003-H14, 6061-T6 und 5083. verglichen. Jede hat ihre eigenen Stärken, und die richtige Wahl hängt davon ab, was das Projekt tatsächlich benötigt.
| Material | Hauptmerkmale | Auswahlhinweise | Besser geeignete Anwendungen |
|---|---|---|---|
| 3003-H14 | Leicht umformbar und schweißbar, aber relativ geringe Festigkeit | Besser geeignet für allgemeine Behälterteile und Standard-Blechbearbeitung | Umformteile mit mäßigen Festigkeitsanforderungen |
| 5052-H32 | Well balanced in corrosion resistance, formability, and weldability, with medium-to-moderately-high strength | Suitable for most corrosion-resistant sheet metal projects | Enclosures, covers, and panels used in humid environments |
| 6061-T6 | Higher strength, with a well-established machining route | Better suited to structural parts where precision and stiffness matter more | Machined parts and load-bearing structural components |
| 5083-H32 | Higher strength within the 5xxx series, with stronger field experience in marine service | Better suited to heavy-duty plate structures and marine-related parts | Hull plates, heavy-duty container plates, and offshore structural panels |
Key Items to Confirm When Selecting AA 5052-H32
Whether your project will be made by sheet metal fabrication or machining, the purchasing conditions need to be clearly defined. The project constraints should be identified first, and then the material should be matched to the project, not the other way around.
| Item to Confirm | Why It Should Be Confirmed First | What It Affects |
|---|---|---|
| Dickenbereich | Sheet thickness directly affects the bending window and available strength margin | Bend radius, tooling, and temper selection |
| Degree of deformation | The amount of forming determines how much temper flexibility you have | Choice between H32 und O-Zustand |
| Welding requirements | Welding directly affects the behavior of the heat-affected zone | Joint layout and reinforcement strategy |
| Service environment | Humid, industrial, and coastal environments place very different demands on the material | Alloy choice and surface protection |
| Oberflächenbehandlung | Functional and appearance targets often need to be achieved together | Surface finish and anodizing result |
| Strength and stiffness targets | Determines whether a 5xxx or 6xxx alloy should take priority | Structural safety margin |
| Machining proportion | Cutting time and surface quality can become major cost drivers | Process route and quotation |
| Quantity and supply stability | Production volume affects the most suitable manufacturing method | Coil vs. sheet supply and tooling approach |
