
Nasslackierung für Metallteile
SR MFG bietet Nassspritzlackierung für kundenspezifische Metallteile, Gehäuse, Paneele, Halterungen und gefertigte Baugruppen. Wir unterstützen Farbabstimmung, kontrollierten Schichtaufbau, Abkleben für Funktionsbereiche und Prüfprotokolle, um Optik, Korrosionsschutz und Montagezuverlässigkeit in Einklang zu bringen.
Farbabstimmung
Farbabstimmung nach RAL, Pantone oder freigegebenen physischen Mustern.
Abkleben für Funktionsbereiche
Abkleben für Gewinde, Passflächen, Erdungspunkte und Kontaktbereiche.
Prüfungsunterstützung
Prüfungsunterstützung für Optik, Schichtdicke, Haftung und Verpackungsqualität.
Erhalten Sie ein individuelles Angebot in 24 Stunden
Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.
Was ist Nassspritzlackierung?
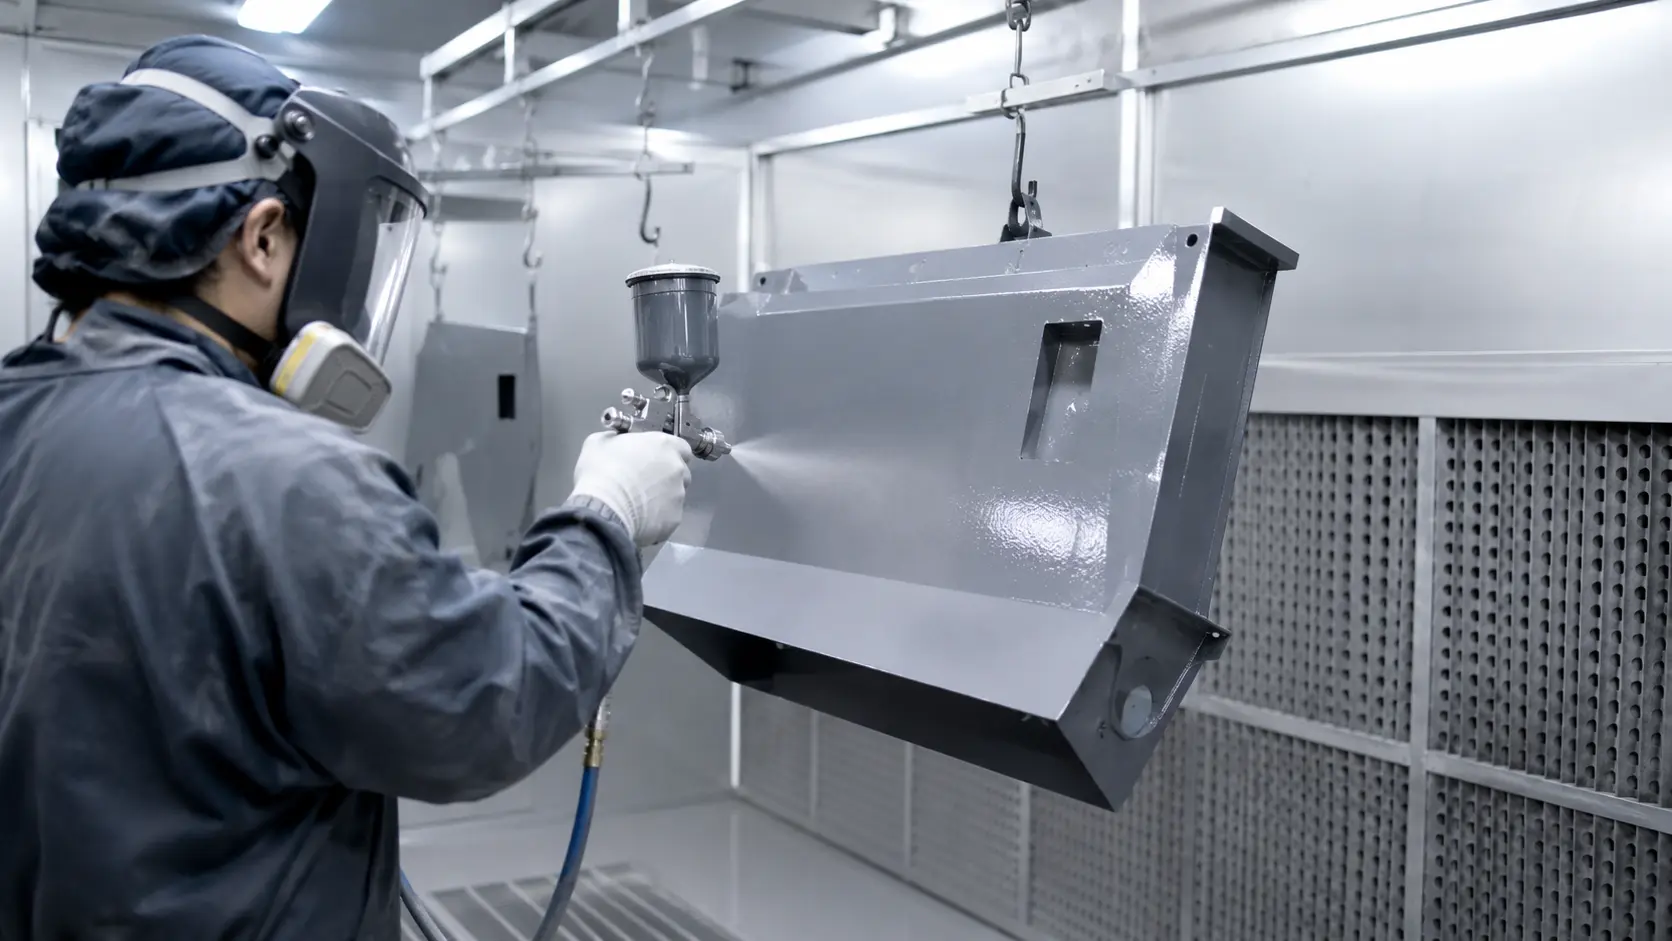
Nassspritzlackierung ist ein Nassbeschichtungsverfahren, bei dem Flüssiglack mittels Spritzausrüstung auf Metallteile aufgetragen wird. Im Vergleich zur Pulverbeschichtung bietet die Nasslackierung mehr Flexibilität bei Sonderfarben, Kleinserienprojekten, großen Teilen, Ausbesserungsarbeiten und Beschichtungssystemen, die Grundierung, Decklack oder spezielle Oberflächeneffekte erfordern.
Warum Nasslackierung funktioniert
Die Nasslackierung unterstützt Mehrschichtsysteme wie Grundierung, Zwischenschicht und Decklack und bietet größere Flexibilität bei der Oberflächenkontrolle und Haltbarkeit.
Sie ist ideal für komplexe Teile, Prototypen, Kleinserienfertigung, übergroße Komponenten oder Baugruppen, bei denen Pulverbeschichtung möglicherweise nicht die beste Wahl ist.
Typische Anwendungen
Geräte
Gehäuse
Maschinen
Abdeckungen
Halterungen &
Rahmen
Kundenspezifisch lackierte
Paneele
Flexible Farb- & Oberflächenoptionen
Breite Palette an Sonderfarben und Glanzgraden passend zu Ihrer Marke und Ihrem Design.
Grundierung + Decklack-Systeme
Langlebige, hochleistungsfähige Oberflächen mit maßgeschneiderten Mehrschichtbeschichtungen.
Geeignet für komplexe oder Kleinserienteile
Ideal für Teile mit komplexen Formen, speziellen Werkstoffen oder begrenzten Stückzahlen.
Metallteile, die wir üblicherweise lackieren
SR MFG bietet Nassspritzlackierung für eine breite Palette kundenspezifischer Blechmetallteile und gefertigter Metallbaugruppen. Jedes Projekt wird anhand von Werkstoff, Bauteilgeometrie, optischer Qualitätsstufe, Abklebanforderungen, Beschichtungssystem und Endprüfkriterien bewertet.
Gehäuse & Umschließungen
Schaltschränke, Steuerboxen, Telekom-Gehäuse, Server-Chassis und kundenspezifische Gehäuse mit Anforderungen an kontrolliertes Erscheinungsbild und Korrosionsschutz.
Struktur- & Trägerkomponenten
Halterungen, Montageplatten, Träger, Schienenteile, Versteifungen, Rahmen und Stützkomponenten, bei denen Haltbarkeit und Montagepassung entscheidend sind.
Gestanzte & umgeformte Teile
Paneele, Abdeckungen, Wannen, U-Profile, Kastenprofile und umgeformte Teile, die nach Biegen und Stanzen eine gleichbleibende Oberflächenqualität erfordern.
Schweißbaugruppen
Geschweißte Rahmen, geschweißte Gehäuse, Halterungsbaugruppen und gefertigte Strukturen, die Nahtreinigung, Abkleben und gleichmäßige Beschichtungsabdeckung erfordern.
Optische / Class-A-Oberflächen
Sichtbare Paneele und dekorative Metallteile mit definierten Anforderungen an Farbe, Glanz, Glätte und freigegebene Muster.
Lackierbare Werkstoffe & Oberflächenvorbereitung
Wir spritzlackieren üblicherweise Kohlenstoffstahl/Legierungsstahl/Gusseisen, Aluminium und Aluminiumlegierungen, Edelstahl, verzinkten Stahl und—auf Anfrage—Kupfer und Kupferlegierungen. Da jedes Substrat eigene Oberflächenbedingungen und Beschichtungsrisiken aufweist, muss die Vorbehandlungsmethode entsprechend abgestimmt werden.
Nachfolgend finden Sie SR MFGs praxisnahe, projektbasierte Empfehlungen für Lackierung und Oberflächenvorbereitung nach Werkstoff. Wenn Sie andere Werkstoffe oder besondere Anforderungen haben, kontaktieren Sie uns und wir bewerten den besten Prozess für Ihre Anwendung.
Werkstoffe, die wir üblicherweise lackieren
Gängige Werkstoffe für die Nassspritzlackierung sind Kohlenstoffstahl, verzinkter Stahl, Aluminiumlegierungen und Edelstähle. Für beste Ergebnisse sollten Oberflächenvorbereitungsmethode, Grundierungswahl, Lacktyp, Beschichtungsdicke und Härtungsbedingungen vor der Produktion gemeinsam geprüft werden.
Kohlenstoffstahl
Verzinkter Stahl
Aluminiumlegierungen
Edelstähle
Speziell beschichtete Stähle
Kohlenstoffstahl
Gängige Güten: SPCC / DC01 / ASTM A1008
Typische Herausforderungen: Blanker kaltgewalzter Stahl hat ein hohes Korrosionsrisiko. Korrosionsschutzöl, Fingerabdrücke, Schneidflüssigkeiten und feine Oberflächenverunreinigungen können die Lackhaftung beeinträchtigen und Fischaugen, Krater oder ein ungleichmäßiges Erscheinungsbild verursachen.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Walzöl, Korrosionsschutzöl, Fingerabdrücke, Schneidflüssigkeiten und Handhabungsverunreinigungen vor dem Lackieren.
Rostentfernung & Oberflächenprofilierung: Leichte mechanische Vorbereitung oder Feinschliff kann eingesetzt werden, wenn Oxidation, Kratzer oder Lagerungsspuren vorhanden sind.
Konversionsbeschichtung und/oder Grundierung: Phosphat-, Silan- oder Keramikkonversionsoptionen können je nach Korrosionsziel ausgewählt werden; Korrosionsschutzgrundierung wird für Außen- oder Feuchtanwendungen empfohlen.
Wesentliche Steuerungsparameter: Oberflächenreinheit, Trocknungsqualität, Beschichtungsfensterzeit, Grundierungskompatibilität und Vermeidung von Flash-Rost vor dem Lackieren.
Gängige Güten: Q235B / SS400 / ASTM A36 / S235JR
Typische Herausforderungen: Walzhaut, Rost, Schweißspritzer und raue Oberflächentextur können die Beschichtungshaftung beeinträchtigen und sichtbare Lackfehler verursachen. Die Oberflächenvorbereitung ist kritischer als bei kaltgewalztem Stahl.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Schneidöl, Bearbeitungsöl, Fingerabdrücke und Fertigungsverunreinigungen vor der abrasiven oder mechanischen Vorbereitung.
Rostentfernung & Oberflächenprofilierung: Strahlen, Schleifen oder mechanische Entzunderung wird eingesetzt, um lose Walzhaut und Rost zu entfernen und gleichzeitig ein geeignetes Oberflächenprofil für die Grundierungshaftung zu erzeugen.
Konversionsbeschichtung und/oder Grundierung: Zinkphosphat-, Eisenphosphat-, Silan- oder Keramikvorbehandlung kann je nach Beschichtungssystem verwendet werden; Korrosionsschutzgrundierung wird für Struktur- oder Außenteile empfohlen.
Wesentliche Steuerungsparameter: Grad der Walzhautentfernung, Konsistenz des Oberflächenprofils, Reinigung der Schweißbereiche, Kantenabdeckung und Beschichtungsfensterzeit vor dem Grundieren.
Gängige Güten: SPHC-P / DD11 / ASTM A1011 P&O
Typische Herausforderungen: Die Oberfläche ist sauberer als bei gewöhnlichem warmgewalztem Stahl, aber der Ölfilm muss vor dem Lackieren vollständig entfernt werden. Restöl kann zu Haftungsversagen, Fischaugen oder schlechter Grundierungsbenetzung führen.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Beizöl, Korrosionsschutzöl, Schneidflüssigkeiten und Fingerabdrücke vor dem Lackieren.
Rostentfernung & Oberflächenprofilierung: In der Regel leichter als bei warmgewalztem Stahl; Schleifen oder mechanische Vorbereitung kann für Kanten, Schweißnähte oder gelagertes Material mit Oxidation verwendet werden.
Konversionsbeschichtung und/oder Grundierung: Phosphat-, Silan- oder Keramikkonversionsbeschichtung kann die Lackhaftung und Korrosionsbeständigkeit verbessern; die Grundierungswahl hängt von der Innen- oder Außenanwendung ab.
Wesentliche Steuerungsparameter: Ölentfernung, wasserbruchfreier Oberflächenzustand, Kantenreinheit, Trocknungsqualität und Zeit zwischen Vorbehandlung und Lackierung.
Gängige Güten: Q355 / S355 / ASTM A572
Typische Herausforderungen: Ähnliches Korrosionsrisiko wie bei Kohlenstoffstahl, aber Strukturteile haben oft Schweißnähte, dickere Kanten und tragende Oberflächen, die einen besseren Kantenschutz und eine bessere Grundierungsabdeckung erfordern.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Bearbeitungsöl, Schneidflüssigkeit, Schweißrückstände, Fingerabdrücke und allgemeine Werkstattverunreinigungen.
Rostentfernung & Oberflächenprofilierung: Strahlen oder mechanische Vorbereitung wird für geschweißte oder hochbeanspruchte Strukturen empfohlen, um die Grundierungshaftung und Beschichtungshaltbarkeit zu verbessern.
Konversionsbeschichtung und/oder Grundierung: Phosphat- oder Silanvorbehandlung kann mit Korrosionsschutzgrundierung verwendet werden; Zinkstaubgrundierung kann für höhere Korrosionsbeständigkeit ausgewählt werden.
Wesentliche Steuerungsparameter: Schweißnahtreinigung, Kantenverrundung, Oberflächenprofil, Grundierungsschichtdicke, Überbeschichtungsfenster und Korrosionsschutz um Löcher und Schnittkanten.
Verzinkte Materialien
Gängige Güten: SGCC / DX51D+Z / ASTM A653
Typische Herausforderungen: Die Zinkoberfläche kann die Lackhaftung beeinträchtigen, wenn Passivierung, Weißrost, Öl oder Lagerungsverunreinigungen nicht entfernt werden. Umgeformte oder geschnittene Kanten benötigen möglicherweise zusätzlichen Schutz.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Passivierungsrückstände, Lageröl, Fingerabdrücke, Schneidflüssigkeiten und Oberflächenverunreinigungen.
Rostentfernung & Oberflächenprofilierung: Leichtes Abschleifen, Sweep-Strahlen oder mechanische Vorbereitung kann eingesetzt werden, wenn Weißrost, Oxidation oder Haftungsrisiko vorhanden ist.
Konversionsbeschichtung und/oder Grundierung: Zinkkompatible Vorbehandlung wie Phosphat-, Silan- oder Keramikkonversionsbeschichtung kann verwendet werden; verzinkungsverträgliche Grundierung wird empfohlen, wenn die Korrosionsleistung wichtig ist.
Wesentliche Steuerungsparameter: Übermäßig aggressives Strahlen vermeiden, das die Zinkschicht beschädigt; Haftung, Weißrostentfernung, Schnittkantenschutz und Kompatibilität zwischen Grundierung und verzinkter Oberfläche kontrollieren.
Gängige Güten: SECC / DX51D+ZE
Typische Herausforderungen: Die Zinkbeschichtung ist dünner und gleichmäßiger als bei feuerverzinktem Stahl, aber Öl, Fingerabdrücke und Oberflächenpassivierung können die Lackhaftung dennoch beeinträchtigen.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Stanzöl, Fingerabdrücke, Schneidflüssigkeiten und leichte Oberflächenverunreinigungen vor dem Spritzlackieren.
Rostentfernung & Oberflächenprofilierung: In der Regel nur leichte mechanische Vorbereitung; übermäßiges Abschleifen sollte vermieden werden, um unnötige Schäden an der Zinkbeschichtung zu verhindern.
Konversionsbeschichtung und/oder Grundierung: Phosphat-, Silan- oder Keramikvorbehandlung kann ausgewählt werden; Grundierung wird für lackierte Gehäuse, Schränke und Innen-/Außensteuerungspaneele empfohlen.
Wesentliche Steuerungsparameter: Beschichtungshaftung, Oberflächenreinheit, Zinkschichtschutz, Lackbenetzung und stabiles Erscheinungsbild nach dem Trocknen oder Einbrennen.
Gängige Güten: DX51D+ZF / ASTM A653 A40 / A60
Typische Herausforderungen: Die Zink-Eisen-Oberfläche hat im Allgemeinen eine gute Lackierbarkeit, aber Pulverbildung, Umformrückstände und lose Oberflächenpartikel können Erscheinungsbild und Haftung beeinträchtigen.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Umformöl, Staub, lose Partikel, Schneidflüssigkeiten und Fingerabdrücke vor dem Lackieren.
Rostentfernung & Oberflächenprofilierung: Leichtes Bürsten, Abwischen oder mechanische Reinigung kann für umgeformte Kanten, Schweißnähte oder kontaminierte Bereiche verwendet werden.
Konversionsbeschichtung und/oder Primer: Phosphat- oder Silanvorbehandlung kann eine bessere Haftung unterstützen; der Primer wird basierend auf Korrosions- und Oberflächenanforderungen ausgewählt.
Wichtige Kontrollpunkte: Entfernung von Oberflächenpulver, Lackhaftung, Abdeckung geformter Kanten, Reinigung von Schweißbereichen und Primer-Kompatibilität.
Aluminiumlegierungen
Gängige Güten: 5052-H32 / 5052-H34
Häufige Herausforderungen: Aluminium bildet eine natürliche Oxidschicht und kann nach dem Lackieren Kratzer, Fingerabdrücke und Handhabungsspuren aufweisen. Eine unzureichende Vorbehandlung kann zu Haftungsverlust oder Korrosion unter der Beschichtung führen.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Bearbeitungsöl, Kühlschmierstoffe, Fingerabdrücke, Polierrückstände und Werkstattverunreinigungen.
Rostentfernung & Oberflächenprofilierung: Leichtes Schleifen, Aufrauen oder die Vorbereitung von Nichteisenmetalloberflächen kann eingesetzt werden, um die mechanische Haftung zu verbessern, ohne die Bauteiloberfläche zu beschädigen.
Konversionsbeschichtung und/oder Primer: Chromatfreie oder chromfreie Konversionsbeschichtung, Silan, Zirkonium-/Keramikvorbehandlung oder ein aluminiumkompatibler Primer kann je nach Korrosionsziel ausgewählt werden.
Wichtige Kontrollpunkte: Oxidentfernung/Aktivierung, Oberflächenreinheit, Kompatibilität der Vorbehandlungschemie, Primer-Haftung und Farbkonsistenz nach dem Lackieren.
Gängige Sorten: 6061-T6 / 6061-T651
Häufige Herausforderungen: Bearbeitete und umgeformte 6061-Oberflächen können Werkzeugspuren, Oxidfilm und chargenbedingte Oberflächenabweichungen aufweisen. Das Lackbild kann durch Schleifspuren und Oberflächentextur beeinträchtigt werden.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Bearbeitungskühlmittel, Schneidöl, Fingerabdrücke und Schleifmittelrückstände vor dem Lackieren.
Rostentfernung & Oberflächenprofilierung: Leichtes Schleifen, Aufrauen oder kontrolliertes Strahlen kann eingesetzt werden, um eine gleichmäßige Oberfläche für die Primer-Haftung zu erzeugen.
Konversionsbeschichtung und/oder Primer: Aluminium-Konversionsbeschichtung oder chromfreie Vorbehandlung kann mit Epoxid- oder Polyurethan-Primer kombiniert werden, um die Haftung und Korrosionsbeständigkeit zu verbessern.
Wichtige Kontrollpunkte: Gleichmäßigkeit des Oberflächenprofils, Oxidkontrolle, Primer-Kompatibilität, Maskierungsgenauigkeit und Schutz von Gewinde- oder Bearbeitungsbereichen.
Gängige Sorten: 3003-H14 / 3003-H24
Häufige Herausforderungen: Weiches Aluminium lässt sich vor dem Lackieren leicht verkratzen oder eindellen. Oberflächenmarkierungen können durch dünne Lackfilme sichtbar bleiben, wenn sie nicht ordnungsgemäß vorbereitet werden.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Walzöl, Handhabungsspuren, Fingerabdrücke und Umformschmierstoffe.
Rostentfernung & Oberflächenprofilierung: Leichtes Schleifen oder Aufrauen kann die Lackhaftung verbessern und dazu beitragen, sichtbare Oberflächenfehler zu reduzieren.
Konversionsbeschichtung und/oder Primer: Aluminiumkompatible Konversionsbeschichtung oder Primer kann je nach Anforderungen an Innen-, Außen- oder Dekorationsbereich eingesetzt werden.
Wichtige Kontrollpunkte: Handhabungsschutz, Kratzvermeidung, Oberflächengleichmäßigkeit, Primer-Benetzung und saubere Trocknung vor dem Lackieren.
Gängige Sorten: 5754-H22 / 5754-H111
Häufige Herausforderungen: Gute Korrosionsbeständigkeit, aber umgeformte Aluminiumbleche können dennoch Oxidfilm, Umformschmierstoff und sichtbare Oberflächenmarkierungen aufweisen, die das Lackbild beeinträchtigen.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Umformöl, Fingerabdrücke, Kühlschmierstoffe und Lagerungsverunreinigungen.
Rostentfernung & Oberflächenprofilierung: Leichte mechanische Vorbereitung oder Oberflächenkonditionierung von Nichteisenmetallen kann die Haftung und das Erscheinungsbild verbessern.
Konversionsbeschichtung und/oder Primer: Chromfreie Konversionsbeschichtung, Silan, Keramikvorbehandlung oder aluminiumkompatibler Primer kann für Außen- oder Transportanwendungen ausgewählt werden.
Wichtige Kontrollpunkte: Gleichmäßigkeit der Vorbehandlung, Haftung nach dem Umformen, Kantenabdeckung, Oberflächenerscheinungsbild und Beschichtungsleistung in Außenumgebungen.
Edelstähle
Gängige Sorten: 304 / 304L
Häufige Herausforderungen: Edelstahl hat eine passive Oberfläche, die die Lackhaftung schwieriger machen kann als bei Kohlenstoffstahl. Fingerabdrücke, Polierpaste, Schweißverfärbungen und Öl können die Beschichtungshaftung beeinträchtigen.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Fingerabdrücke, Polierpaste, Kühlschmierstoffe, Kleberrückstände und schweißbedingte Verunreinigungen.
Rostentfernung & Oberflächenprofilierung: Leichte abrasive Vorbereitung, Aufrauen oder Strahlen mit edelstahlkompatiblen Medien kann die mechanische Haftung verbessern.
Konversionsbeschichtung und/oder Primer: Edelstahlkompatibler Primer ist in der Regel wichtiger als herkömmliches Stahlphosphatieren; Epoxid-Primer oder haftungsfördernder Primer kann ausgewählt werden.
Wichtige Kontrollpunkte: Oberflächenrauheit, saubere passive Oberfläche, Primer-Haftung, Entfernung von Schweißverfärbungen und Vermeidung von Kreuzkontamination durch Kohlenstoffstahlwerkzeuge.
Gängige Sorten: 316 / 316L
Häufige Herausforderungen: Edelstahl 316 ist hochkorrosionsbeständig, was jedoch auch bedeutet, dass die Lackhaftung anspruchsvoller sein kann. Marine- oder chemische Anwendungen erfordern eine sorgfältige Primer-Auswahl.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Öl, Fingerabdrücke, Polierrückstände, Kühlschmierstoffe und Chloridverunreinigungen vor dem Lackieren.
Rostentfernung & Oberflächenprofilierung: Kontrolliertes Aufrauen oder Strahlen kann eingesetzt werden, um ein Haftungsprofil zu erzeugen, ohne die Edelstahloberfläche zu beschädigen.
Konversionsbeschichtung und/oder Primer: Haftungsfördernder Primer, Epoxid-Primer oder Hochleistungs-Beschichtungssystem wird für Marine-, Außen- oder chemische Umgebungen empfohlen.
Wichtige Kontrollpunkte: Chloridverunreinigungskontrolle, Oberflächenprofil, Primer-Kompatibilität, Überbeschichtungsfenster und Langzeithaftung unter korrosiver Beanspruchung.
Gängige Sorten: 201 / 201J1 / 201J2
Häufige Herausforderungen: Geringere Korrosionsbeständigkeit als 304, und die Oberflächenqualität kann je nach Charge variieren. Lackierte 201-Teile benötigen eine zuverlässige Vorbehandlung, um das Korrosionsrisiko an Kanten, Kratzern und Schweißnähten zu reduzieren.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Polierpaste, Fingerabdrücke, Kühlschmierstoffe und Fertigungsverunreinigungen.
Rostentfernung & Oberflächenprofilierung: Leichtes Schleifen oder Aufrauen kann die Haftung verbessern; Schweißverfärbungen und kontaminierte Bereiche sollten vor dem Primer gereinigt werden.
Konversionsbeschichtung und/oder Primer: Edelstahlkompatibler Primer oder Epoxid-Primer wird empfohlen, wenn Korrosionsschutz erforderlich ist.
Wichtige Kontrollpunkte: Kantenschutz, Schweißnahtreinigung, Oberflächengleichmäßigkeit, Primer-Haftung und Vermeidung der Verwendung in rauen Außenumgebungen, sofern kein Beschichtungssystem spezifiziert ist.
Gängige Sorten: 430 / 430BA
Häufige Herausforderungen: Edelstahl 430 wird häufig für Dekorations- und Geräteteile verwendet, aber seine im Vergleich zu 304 geringere Korrosionsbeständigkeit und geringere Umformbarkeit erfordern einen besseren Kanten- und Oberflächenschutz beim Lackieren.
Vorbehandlungsansatz von SR MFG:
Reinigung & Entfettung: Entfernt Fingerabdrücke, Polierrückstände, Klebstoff von Schutzfolien und Umformöl.
Rostentfernung & Oberflächenprofilierung: Leichtes Anschleifen oder feine Schleifvorbereitung kann die Haftung der Lackierung verbessern und gleichzeitig die dekorative Oberflächenqualität erhalten.
Konversionsbeschichtung und/oder Grundierung: Haftungsfördernde Grundierung oder Edelstahl-kompatible Grundierung kann für lackierte Dekorplatten und Geräteteile verwendet werden.
Wesentliche Kontrollpunkte: Oberflächenerscheinung, Kratzerkontrolle, Grundierungsbenetzung, Kantenabdeckung und Vermeidung von Verunreinigungen durch Kohlenstoffstahlpartikel.
Hinweis: Empfohlenes Lacksystem und Beschichtungsspezifikationen hängen von Materialtyp, Oberflächenzustand, Bauteilgeometrie, Anwendungsumgebung und Endverwendungsanforderungen ab. Oberflächenvorbereitung, Grundierungsauswahl, Lacktyp und Härtungsprozess sollten gemeinsam bewertet werden, um optimale Haftung und Oberflächenqualität zu erzielen. Bitte senden Sie Zeichnungen und technische Spezifikationen für die technische Prüfung vor der Produktion.
SR MFG Ablauf des Spritzlackierprozesses
SR MFG Ablauf des Spritzlackierprozesses für Metallteile
Anforderungs- & Oberflächenprüfung
Zeichnungen, Farbe, Glanz, Abklebebereiche und Prüfstandards bestätigen.
Wareneingangsprüfung & Oberflächenvorbereitung
Teilezustand prüfen; Schleifen, Entgraten oder Reparatur bei Bedarf durchführen.
Reinigung & Vorbehandlung
Öl, Staub und Verunreinigungen entfernen; geeignete Vorbehandlung anwenden.
Abkleben & Vorrichtung
Gewinde, Passflächen, Erdungspunkte und lackfreie Zonen schützen.
Grundierung / Decklack Auftragen
Grundierung, Zwischenlack oder Decklack je nach Beschichtungssystem auftragen.
Trocknung / Härtung & Abkühlung
Teile gemäß den Anforderungen des Lacksystems trocknen oder einbrennen, dann sorgfältig abkühlen.
Endprüfung & Verpackung
Erscheinungsbild, Farbe, Schichtdicke, Abklebequalität und Verpackungszustand prüfen.
Gängige Lackfarben & Oberflächenoptionen
SR MFG unterstützt Spritzlackieroberflächen für kundenspezifische Blechteile basierend auf Projektanforderungen, einschließlich Farbe, Glanzgrad, Oberflächentextur, Beschichtungssystem und genehmigten physischen Mustern. Die untenstehenden Farbmuster dienen nur als Referenz und sollten vor der Massenproduktion durch RAL-Code, Pantone-Code, Kundenmuster oder unterzeichnetes Produktionsmuster bestätigt werden.
Glanzweiß
Saubere und helle Oberfläche für Schaltschränke, Steuerboxen, Medizingerätepaneele und sichtbare Blechgehäuse.
Metallic-Gold
Dekorative Metallic-Oberfläche für Displayteile, Markenkomponenten, Abdeckungen und kundenspezifische Erscheinungsprojekte.
Mattschwarz
Reflexionsarme Oberfläche für Industrieausrüstung, Maschinenabdeckungen, Halterungen, Paneele und funktionale Metallteile.
Tiefblau
Markenfarbene Oberfläche, häufig verwendet für Geräteabdeckungen, Paneele, Gehäuse und kundenspezifische Produktlinien.
Dunkelgrau
Neutrale Industrieoberfläche, geeignet für Maschinenschutzvorrichtungen, Gehäuseschalen, Strukturteile und allgemeine Fertigungskomponenten.
Silbergrau
Sauberes technisches Erscheinungsbild für Schaltschränke, Instrumentengehäuse, Paneele und Gerätegehäuse.
Olivgrün
Langlebige Industriefarbeoption für Außenausrüstung, Versorgungsgehäuse, Halterungen und Schutzabdeckungen.
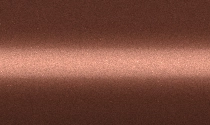
Kupferbraun
Warmes Metallic-Erscheinungsbild für Dekorabdeckungen, Markenpaneele und kundenspezifisch lackierte Metallteile.
Bereit, Ihre Anforderungen an die Metalllackierung zu besprechen?
Nicht sicher, welches Lacksystem für Ihr Projekt geeignet ist? Kontaktieren Sie uns mit Ihren Zeichnungen, Material, Farbe, Glanzgrad, Einsatzumgebung, Abklebeanforderungen und Prüfstandards. Unser Technikteam wird Ihre Anforderungen prüfen und eine geeignete Lackierlösung empfehlen.
Branchen & Anwendungen der Metall-Spritzlackierung
SR MFG bietet professionelle Metall-Spritzlackierdienstleistungen für OEM-Komponenten in Industrieanlagen, Schaltschränken, Halterungen, Rahmen, Gehäusen und Strukturbaugruppen. Wir unterstützen sowohl Prototypen-Finishing als auch stabile Serienproduktion über mehrere Anwendungsbereiche hinweg.
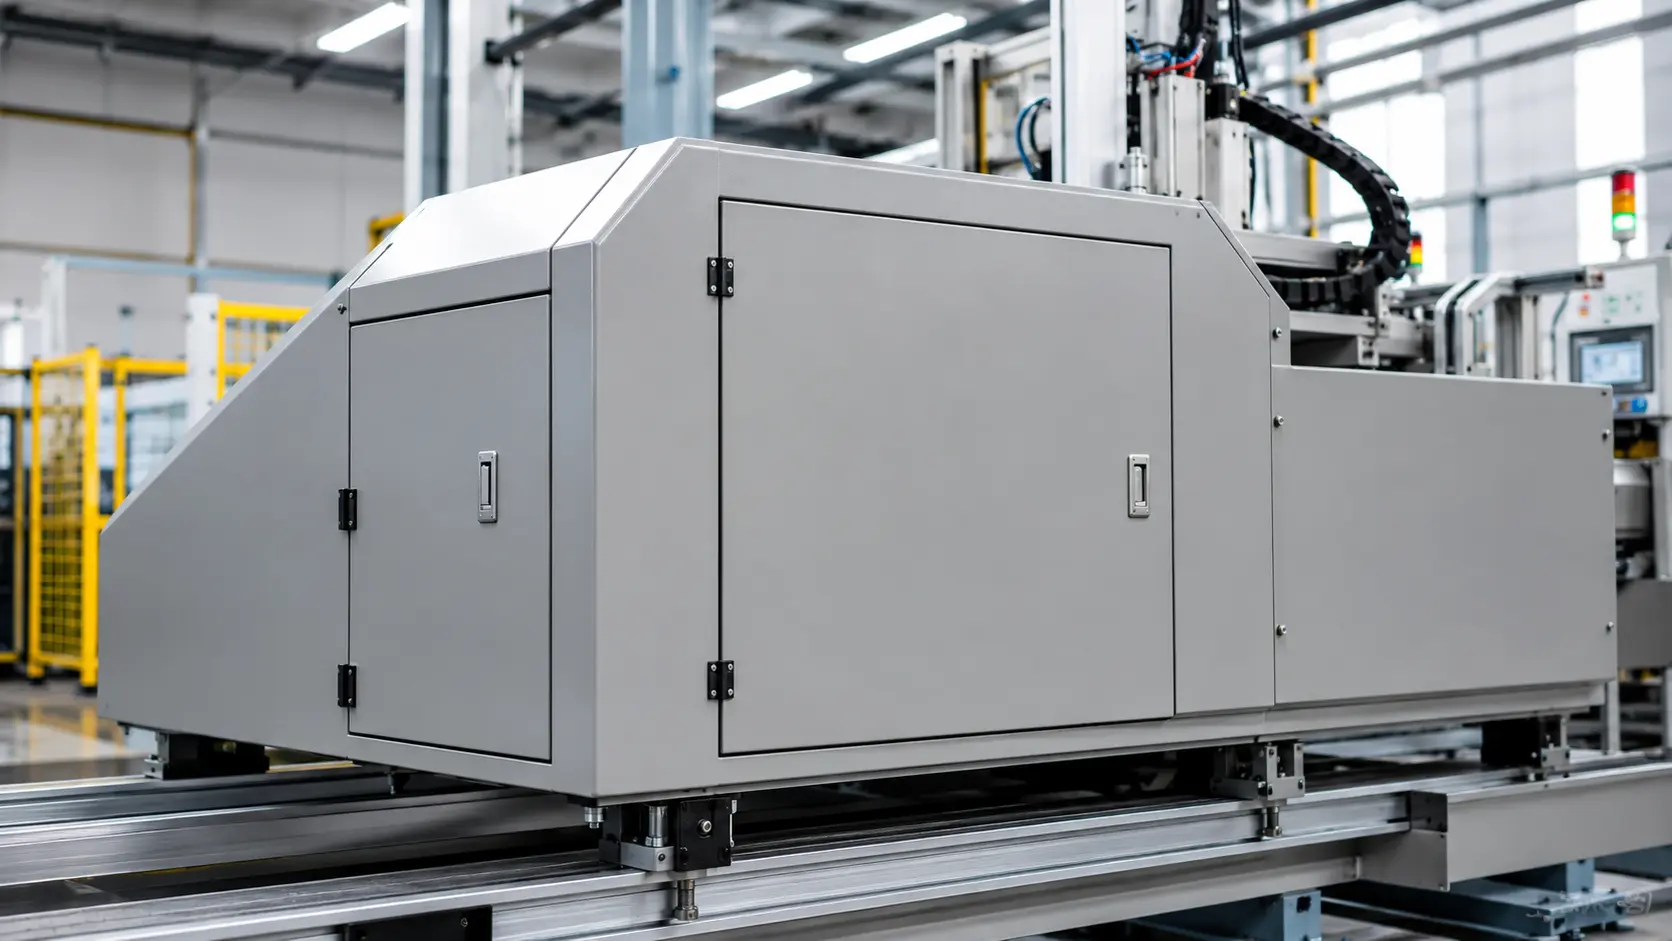
Rechenzentren & IT-Ausrüstung
Metall-Spritzlackierung für Rechenzentrumskomponenten, Netzwerkinfrastruktur und IT-Hardware, die glatte, langlebige Oberflächen mit hervorragender Deckkraft und Farbkonsistenz liefert.
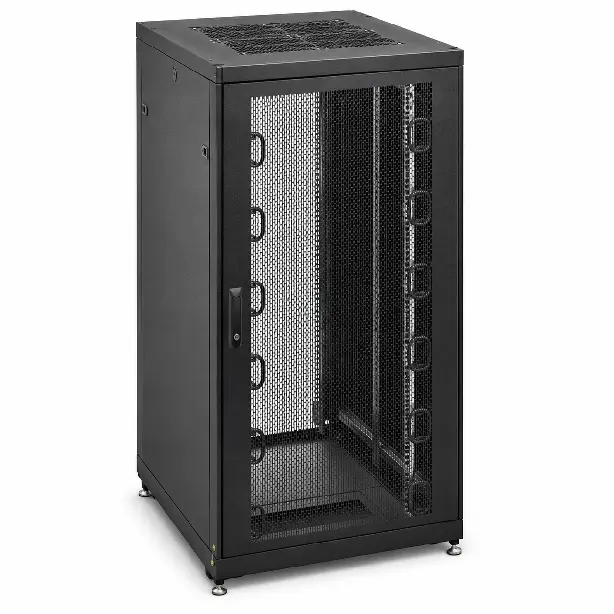
- Server-Rack-Rahmen & -Schienen
- Kabelmanagementwannen
- Schaltschrankpaneele & -türen
- Montagehalterungen & -platten
Unterhaltungselektronik
Individuelle Spritzlackierung für Gehäuse von Unterhaltungselektronik, interne Halterungen, Displaystrukturen und Präzisions-Metallbaugruppen, die ein verfeinertes Oberflächenerscheinungsbild mit Kratz- und Fingerabdruckbeständigkeit bietet.
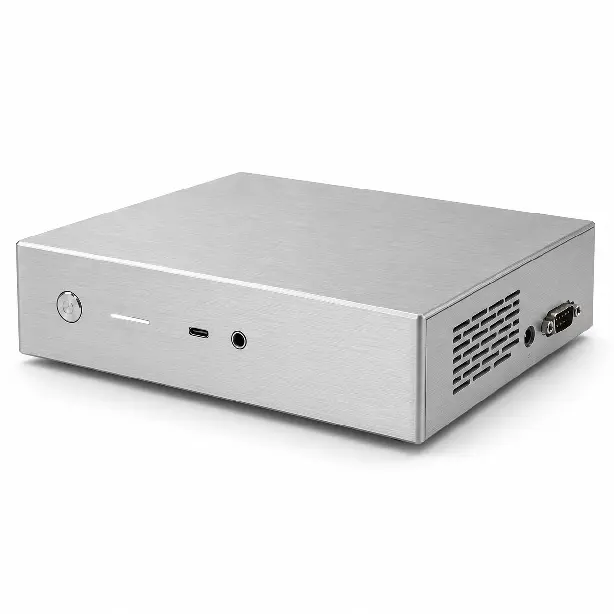
- Gerätegehäuse & -abdeckungen
- Interne Stützhalterungen
- Display-Montagestrukturen
- Metallteile für Lautsprecher & Audio
- Kleine präzisionsgeformte Teile
Elektrische Ausrüstung
Metall-Spritzlackierung für elektrische Gehäuse, Schaltschränke, Stromverteilungseinheiten und industrielle Elektrokomponenten, die starke Korrosionsbeständigkeit und zuverlässige Isolationskompatibilität bietet.
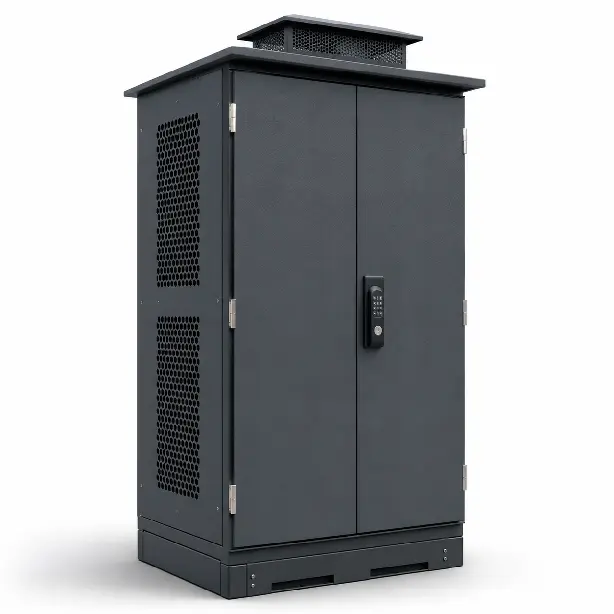
- Elektroschrankgehäuse
- Steuerboxpaneele
- Klemmenmontageplatten
- DIN-Schienenhalterungen
- Lüftungs- und Zugangsplatten
Industrielle Ausrüstung
Langlebige spritzlackierte Oberflächen für Maschinen, Automatisierungssysteme, Produktionsanlagen und strukturelle Maschinenbaugruppen, entwickelt um Abplatzen, Abrieb und Werkstattverschleiß zu widerstehen.
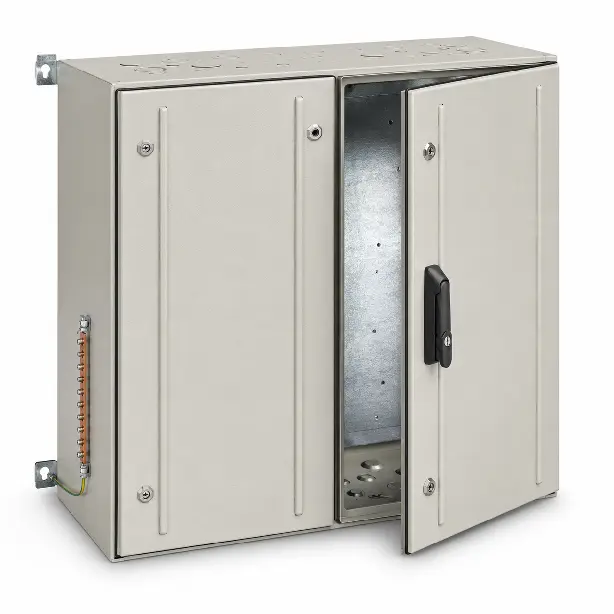
- Maschinenabdeckungen & -schutzbleche
- Ausrüstungsrahmen
- Förderbandhalterungen
- Sensormontageplatten
- Schutzpaneele & -abschirmungen
Energiesysteme
Metall-Spritzlackierlösungen für EV-Ladegeräte, Batteriesysteme, Energiespeicherschränke und Stromumwandlungseinheiten, die langlebige Oberflächen liefern, die für anspruchsvolle Innen- und Außenumgebungen ausgelegt sind.
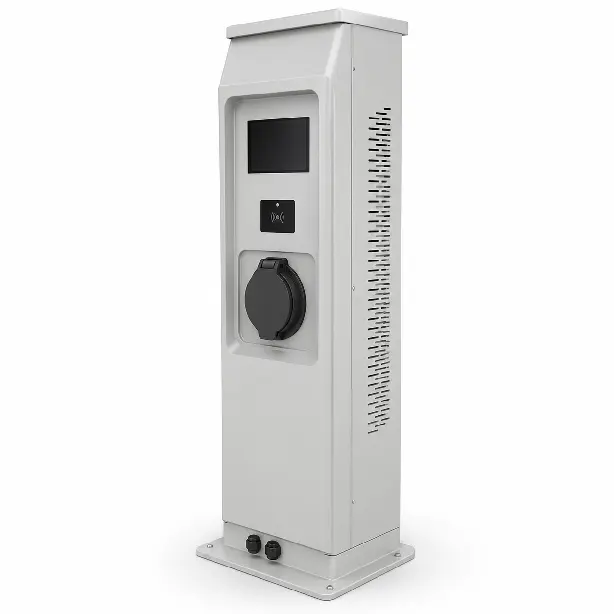
- Batteriegehäuseteile
- Ladestationsschränke
- Energiespeicherschrankpaneele
- Stromschienen-Stützhalterungen
- Leistungsmodulgehäuse
Außenausrüstung
Witterungsbeständige spritzlackierte Oberflächen für Außengehäuse, Geräteabdeckungen, Grillgeräte, Beleuchtungssysteme und strukturelle Befestigungen, entwickelt für UV-Stabilität, Feuchtigkeitsschutz und jahrelange verblassungsbeständige Farbbeständigkeit.
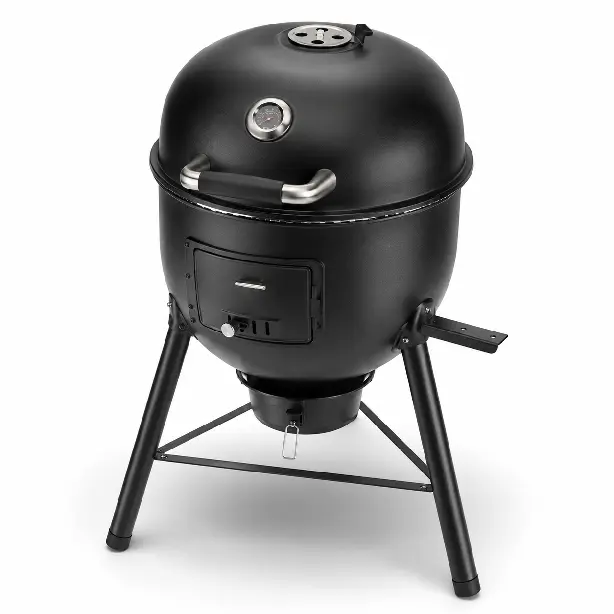
- Außenausrüstungsgehäuse
- Grillblechkörper
- Schutzabdeckungen & Paneele
- Montagehalterungen
- Witterungsbeständige Strukturteile
Für Ihre Anwendung entwickelt
Ob Sie ein einzelnes Muster oder volle Produktionsmengen benötigen, SR MFG gewährleistet konsistente Beschichtungsdicke, gleichmäßige Farbübereinstimmung und zuverlässige Lieferung für jedes Spritzlackierprojekt. Wir arbeiten mit einer breiten Palette von Lacksystemen, einschließlich Polyurethan-, Epoxid-, Acryl- und Emaille-Oberflächen, um Ihre genauen Spezifikationen zu erfüllen.
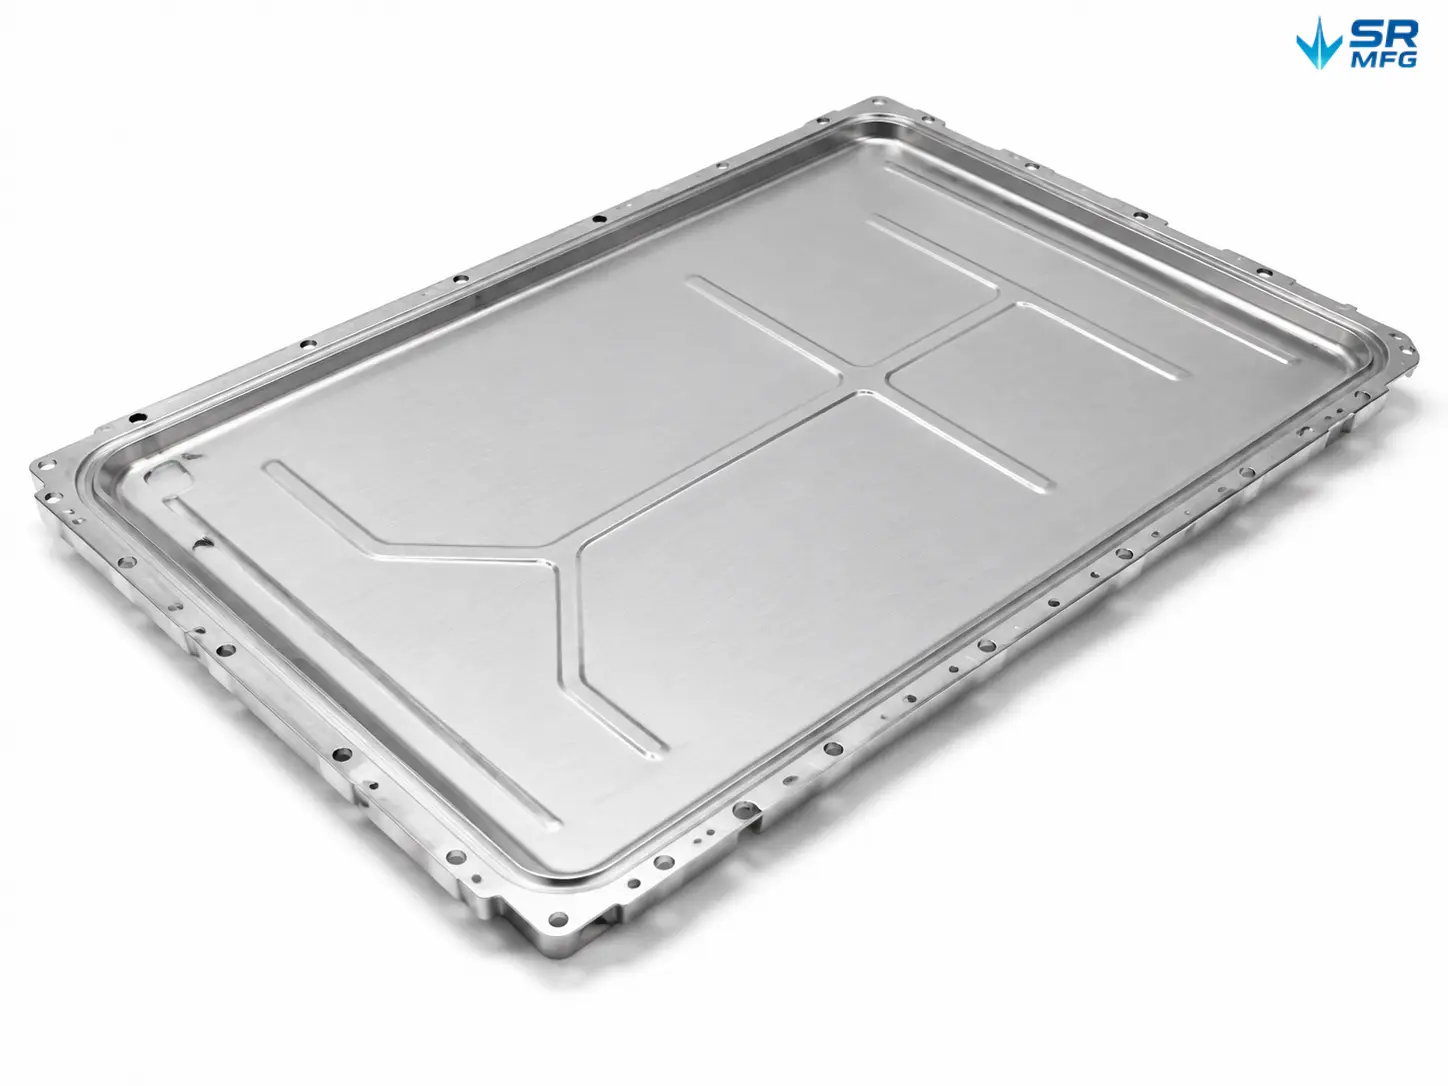
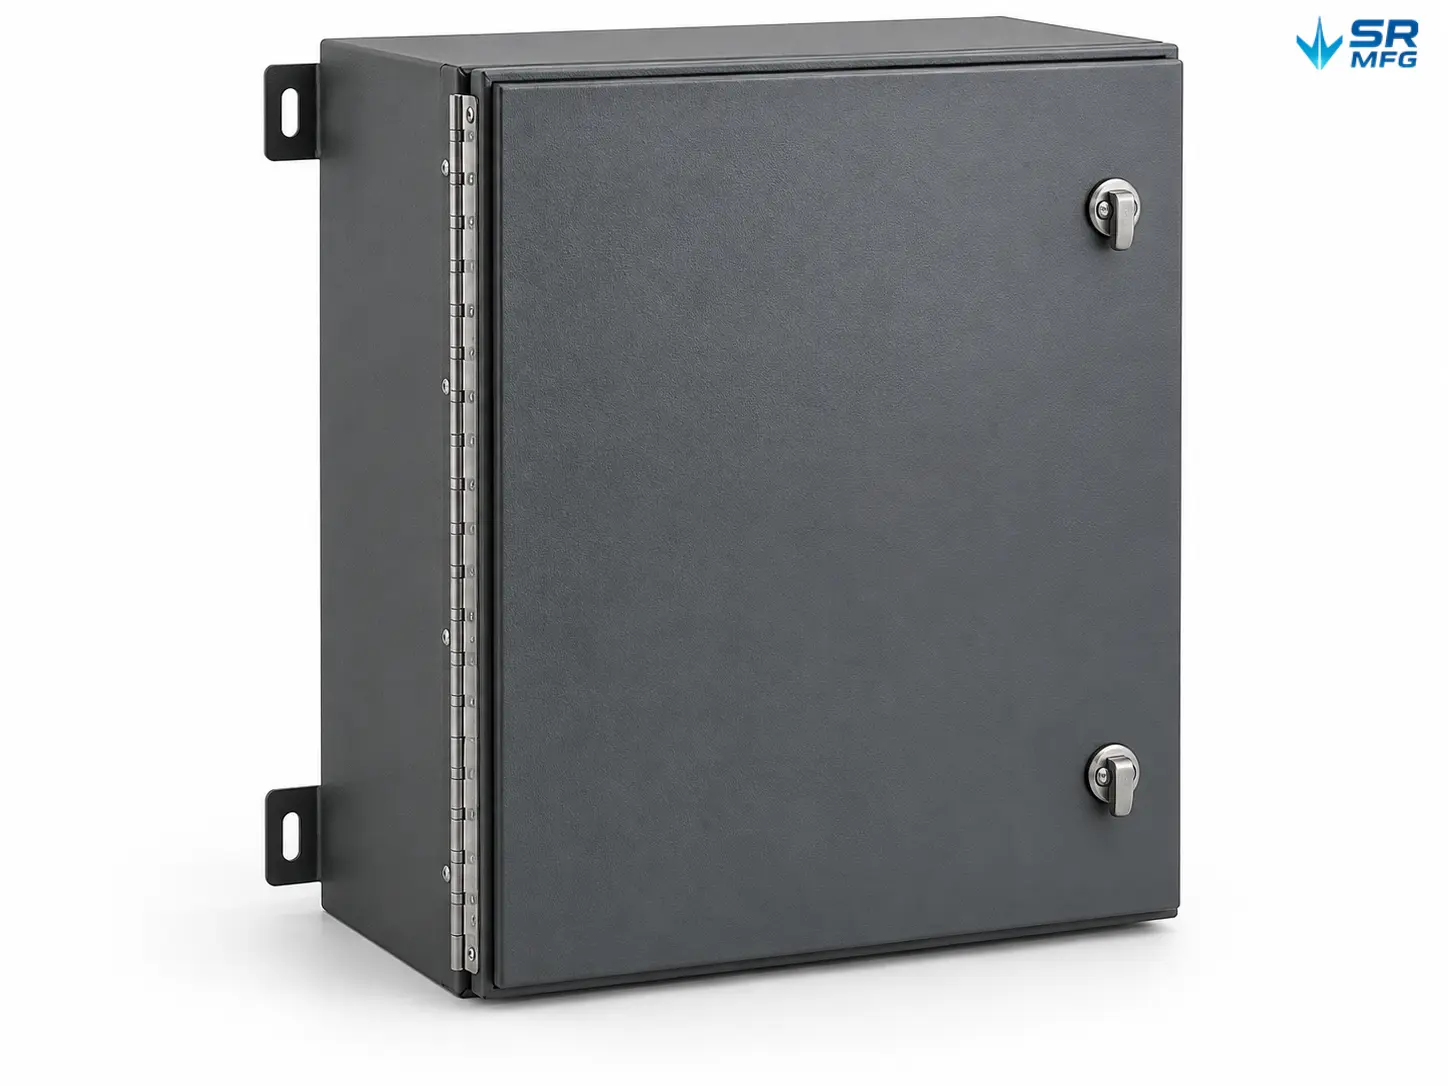
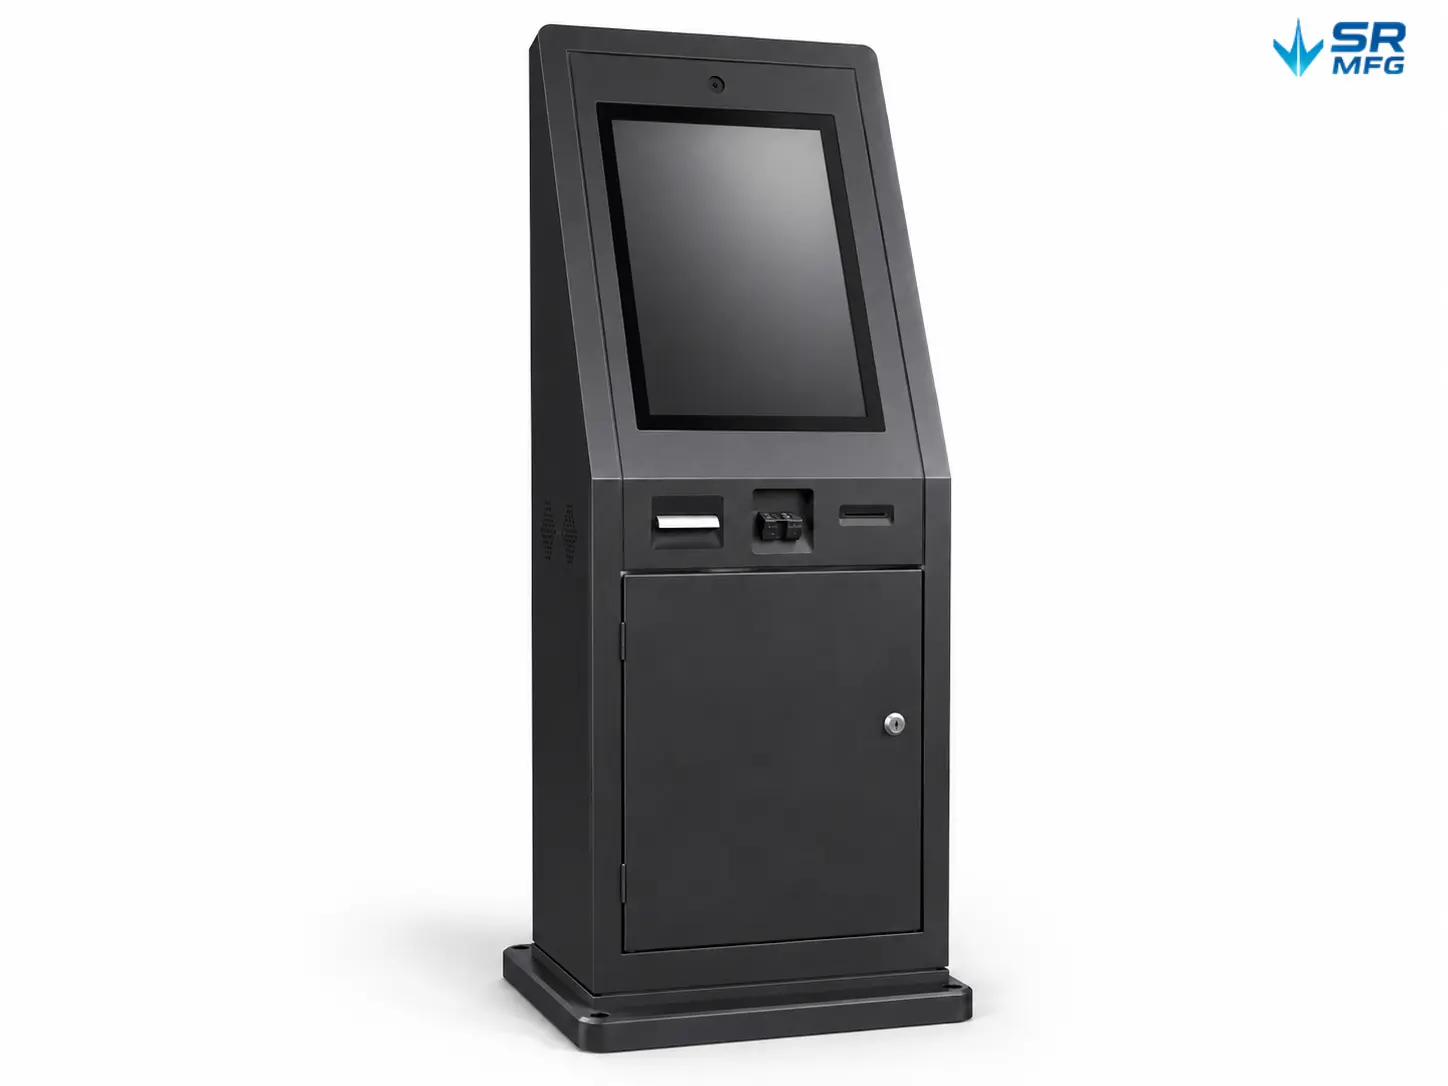
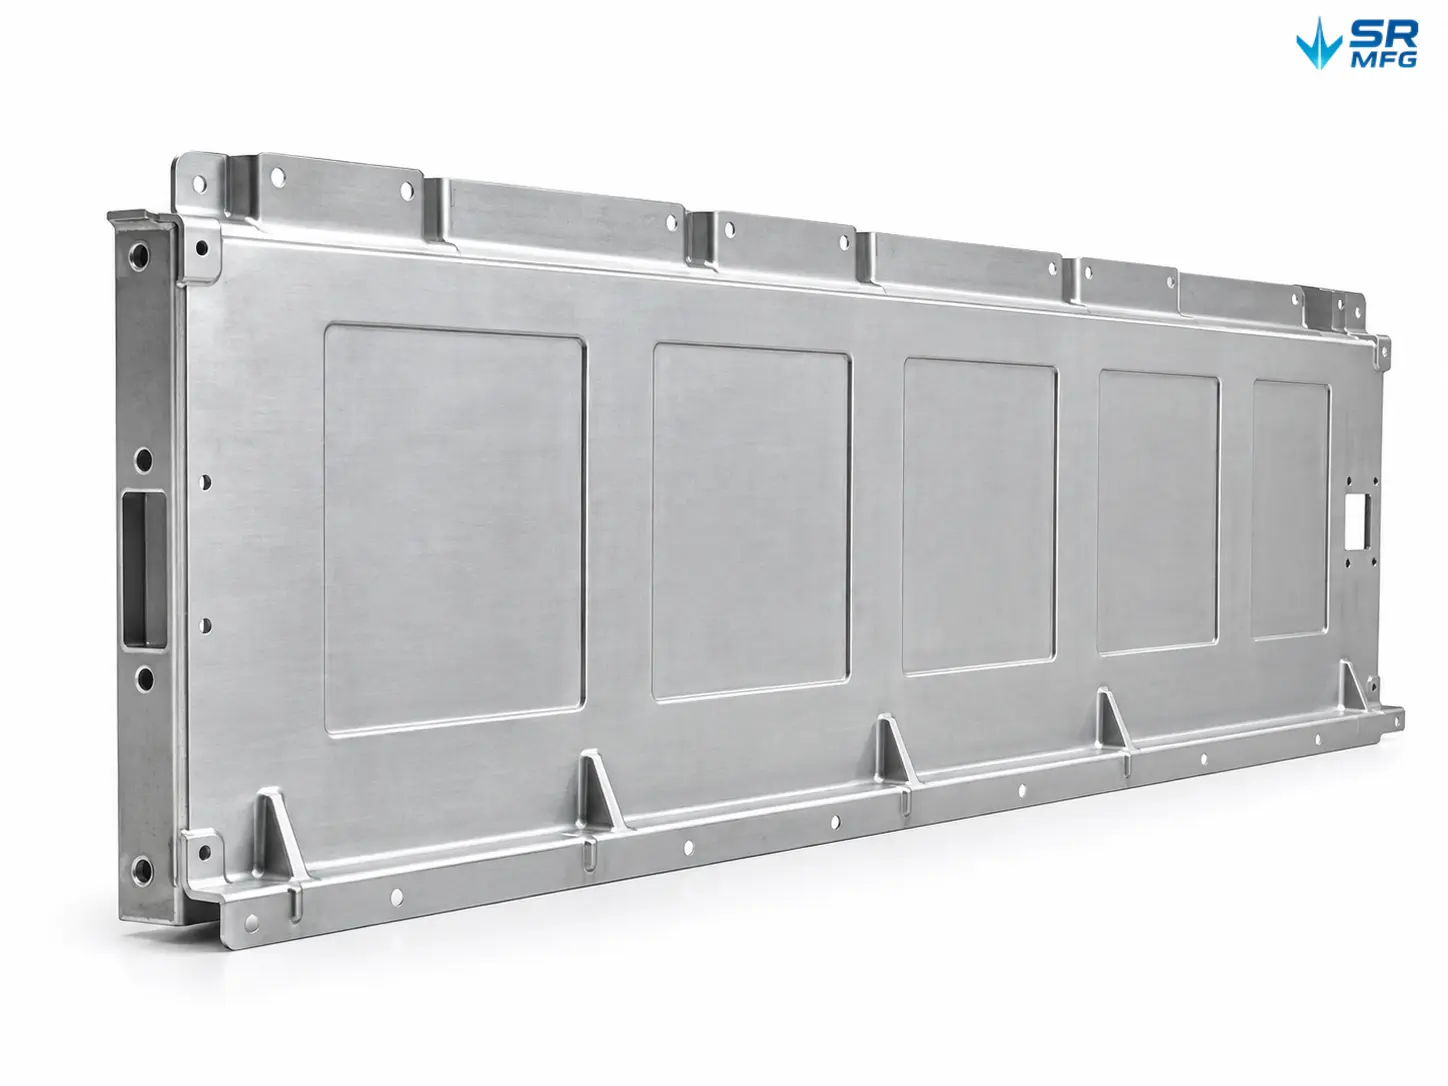
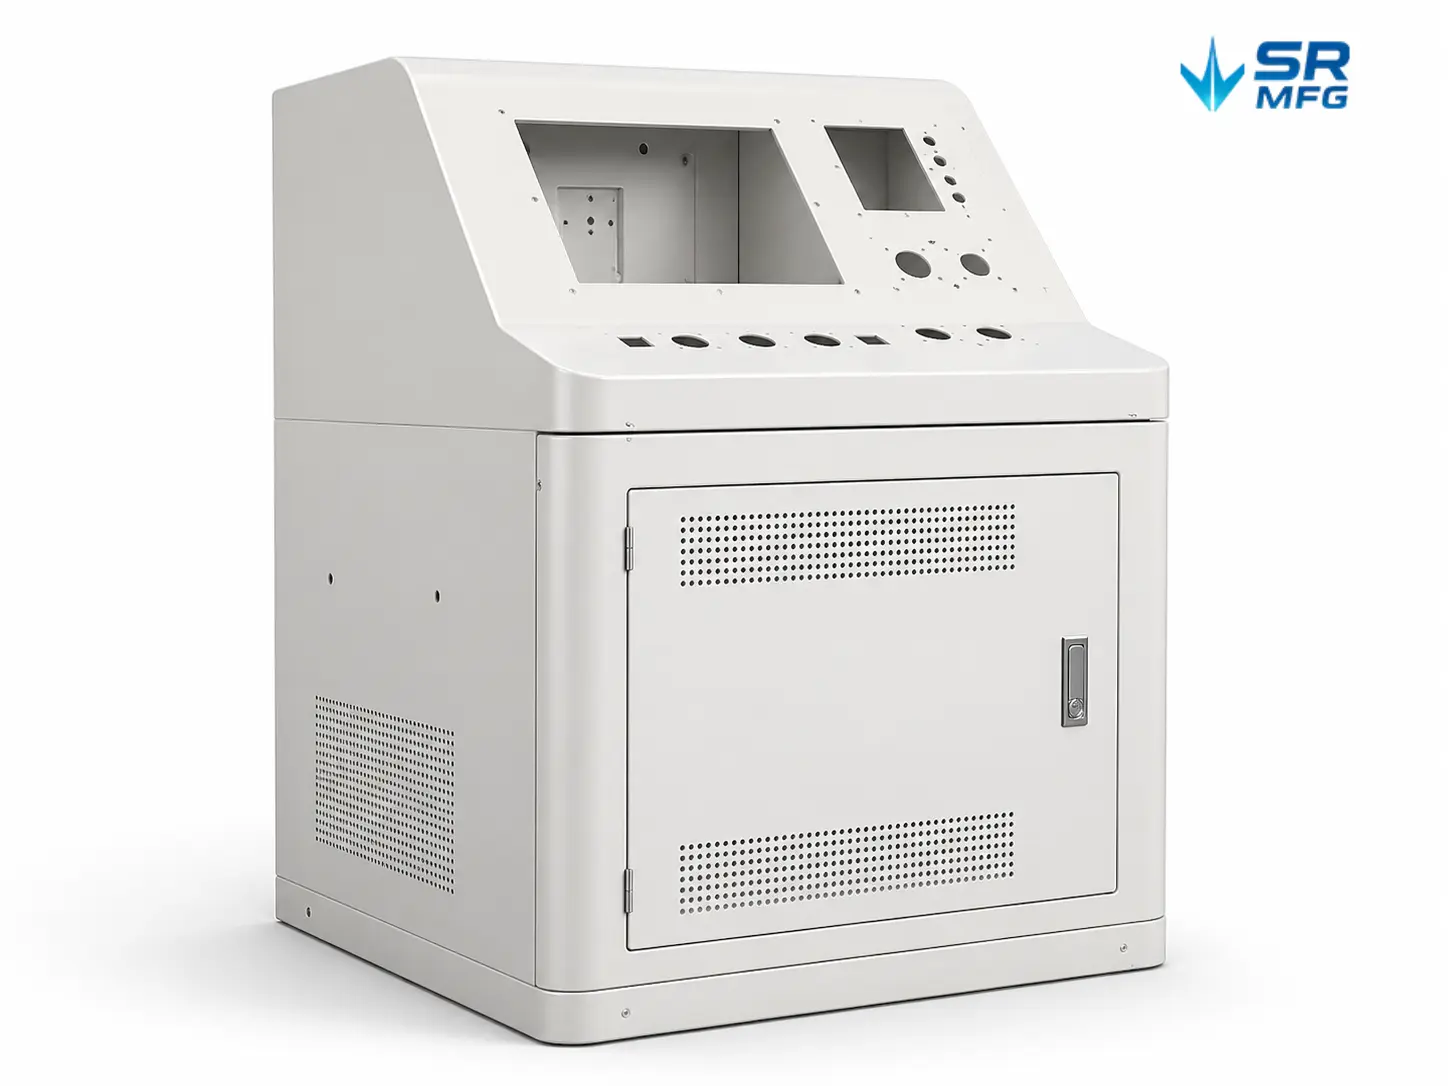
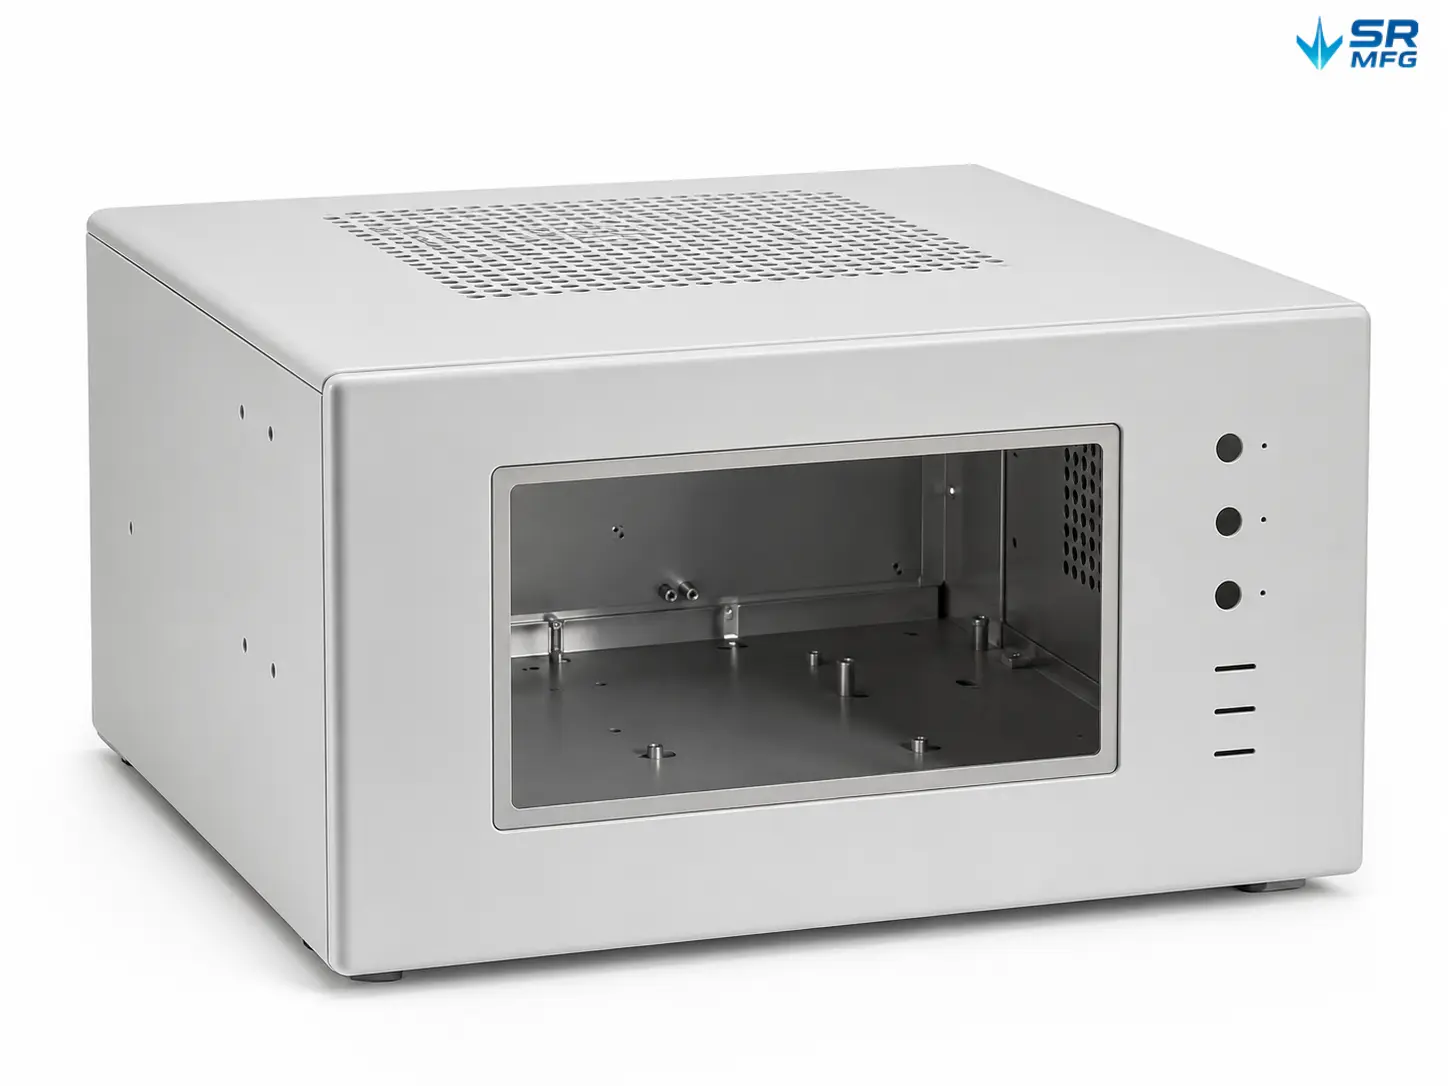
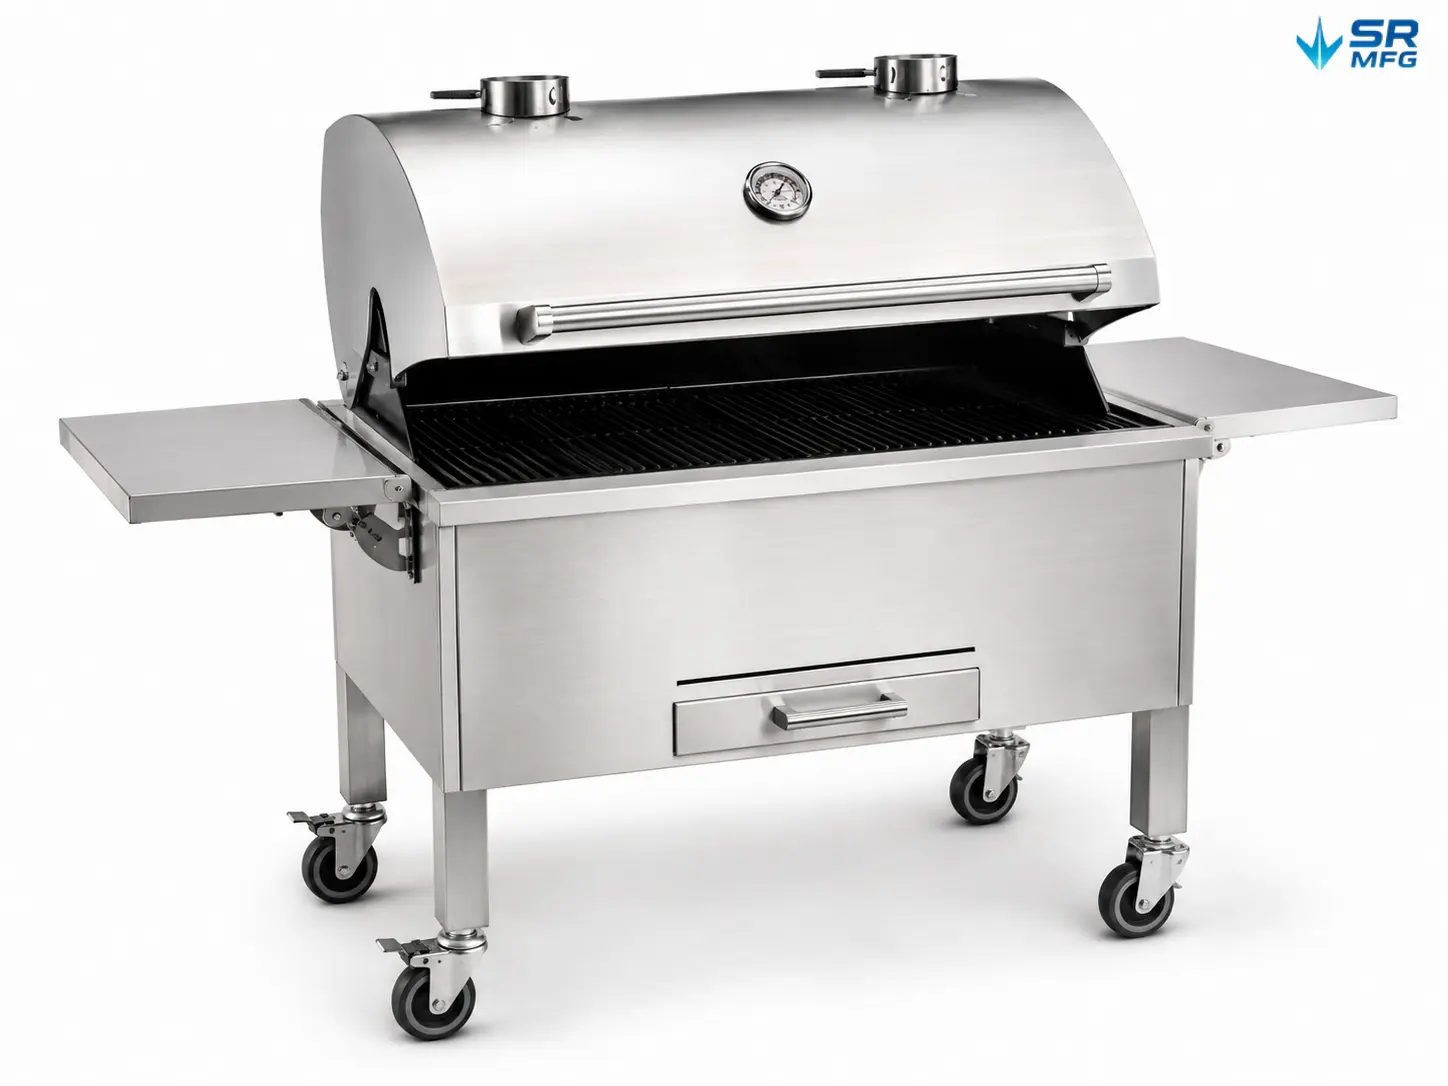
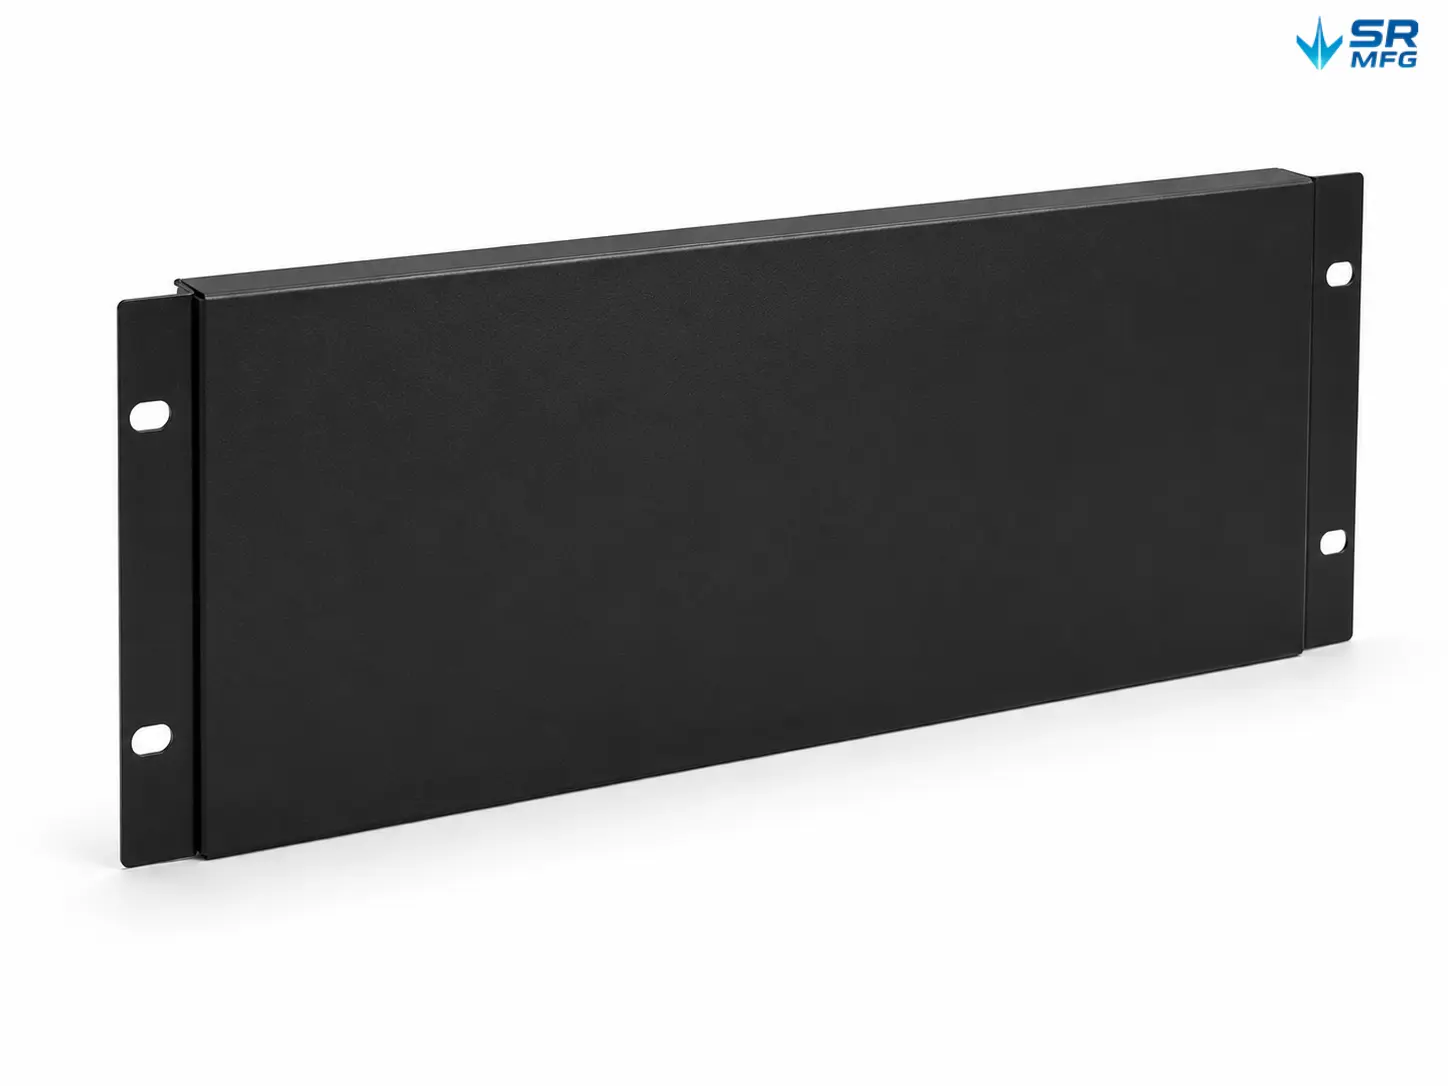
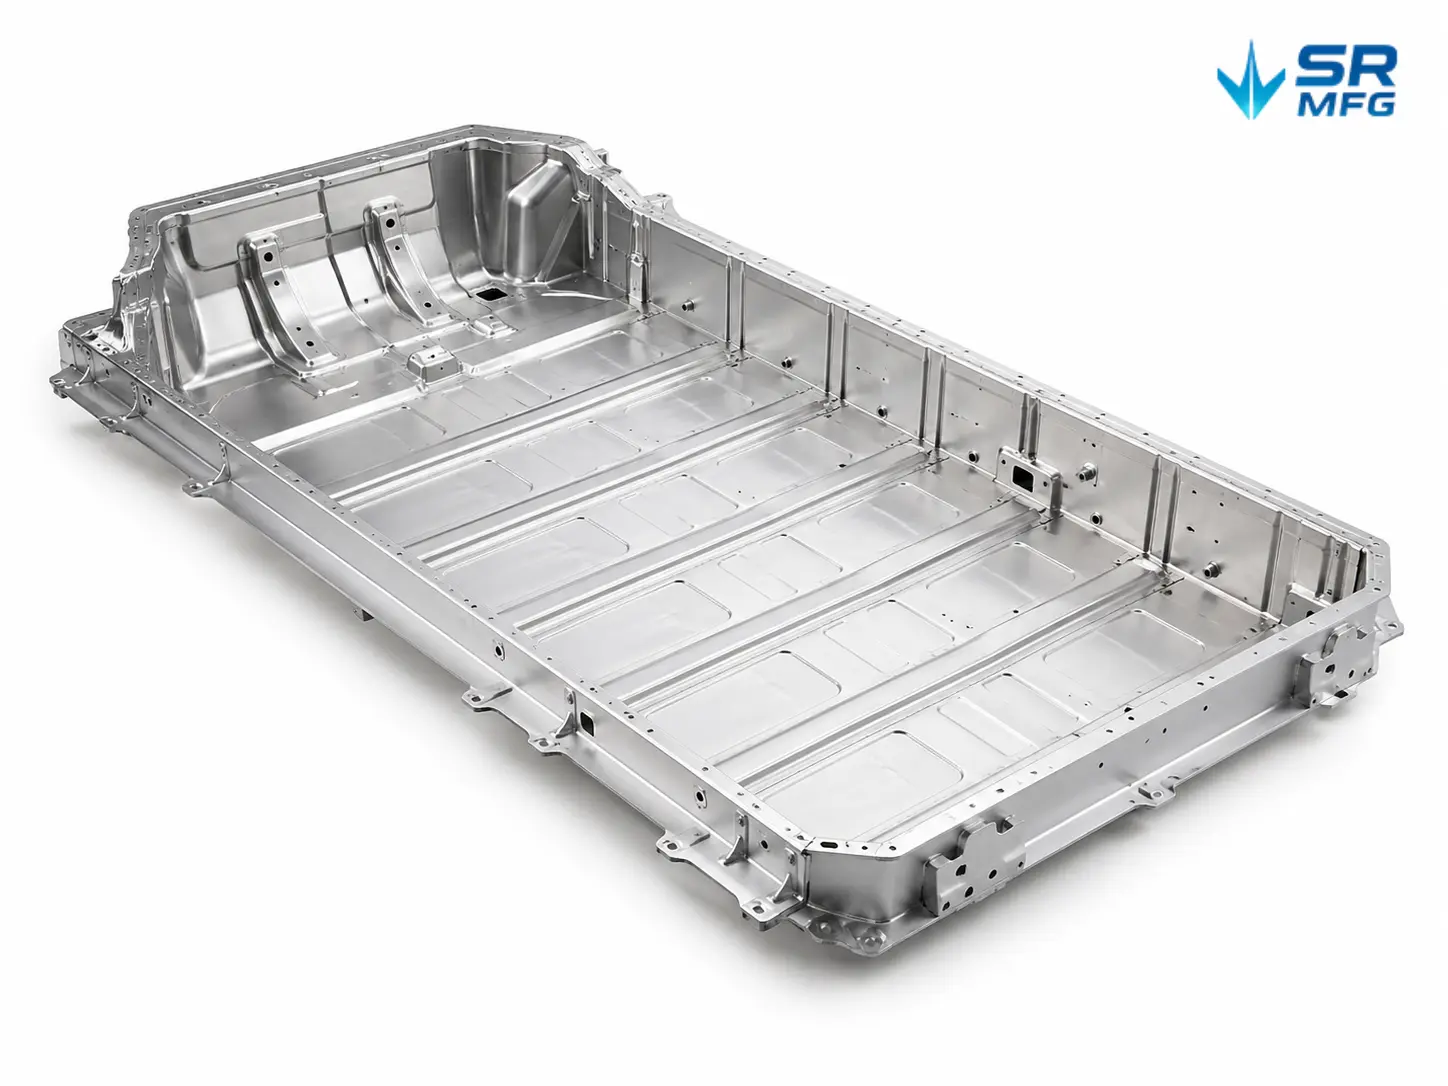
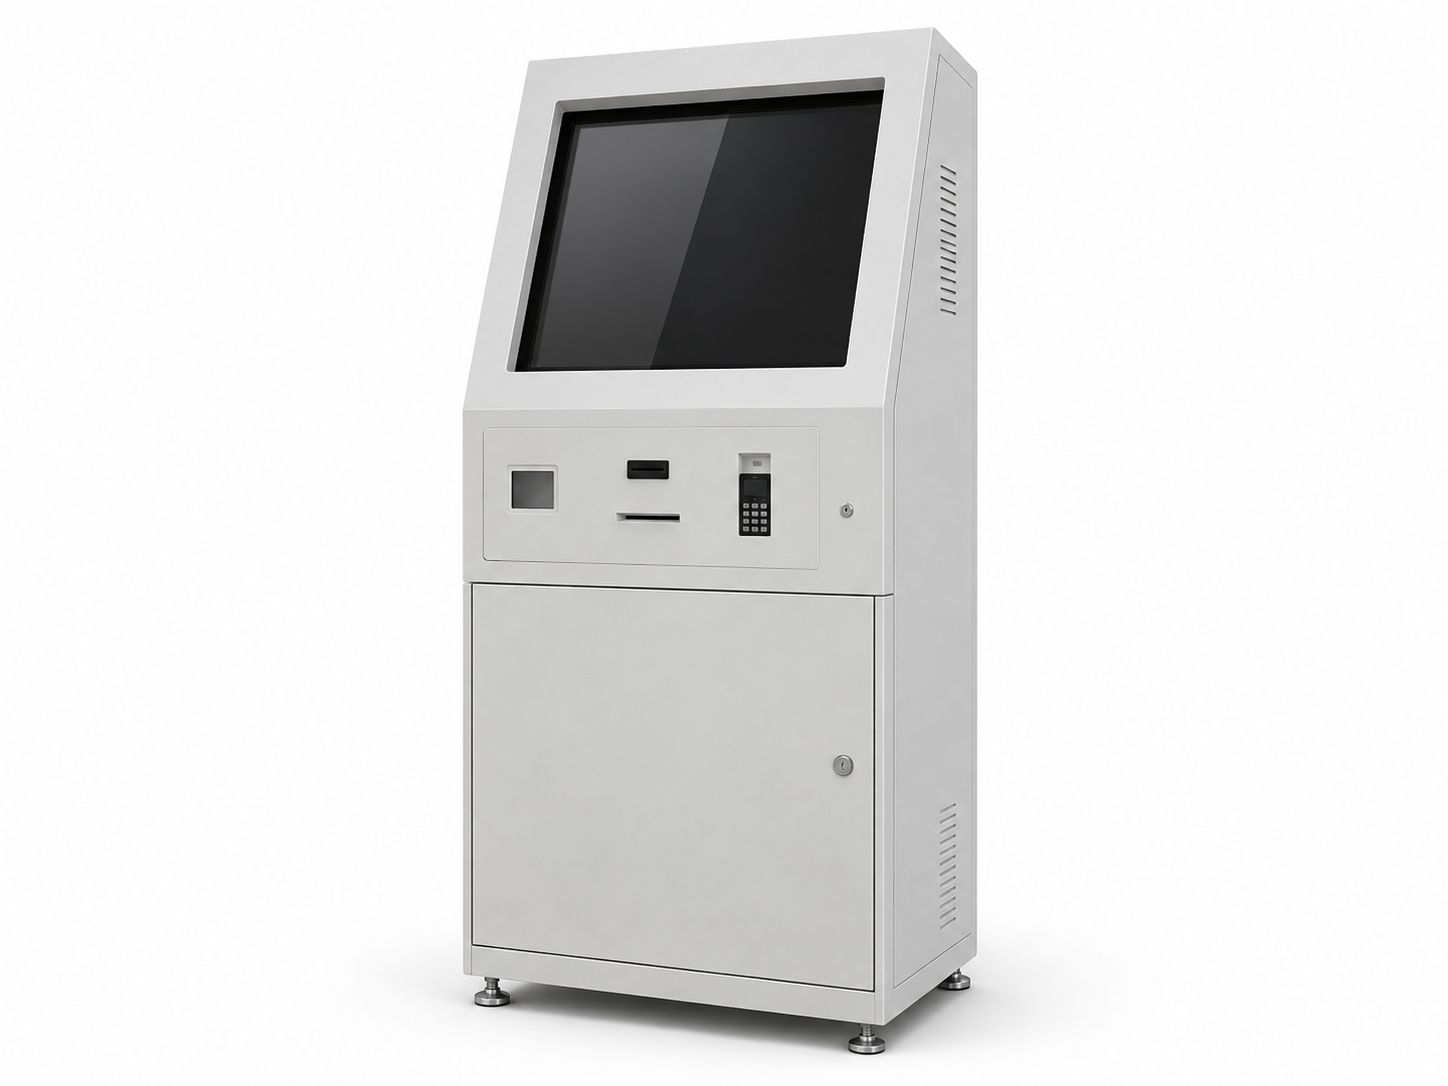
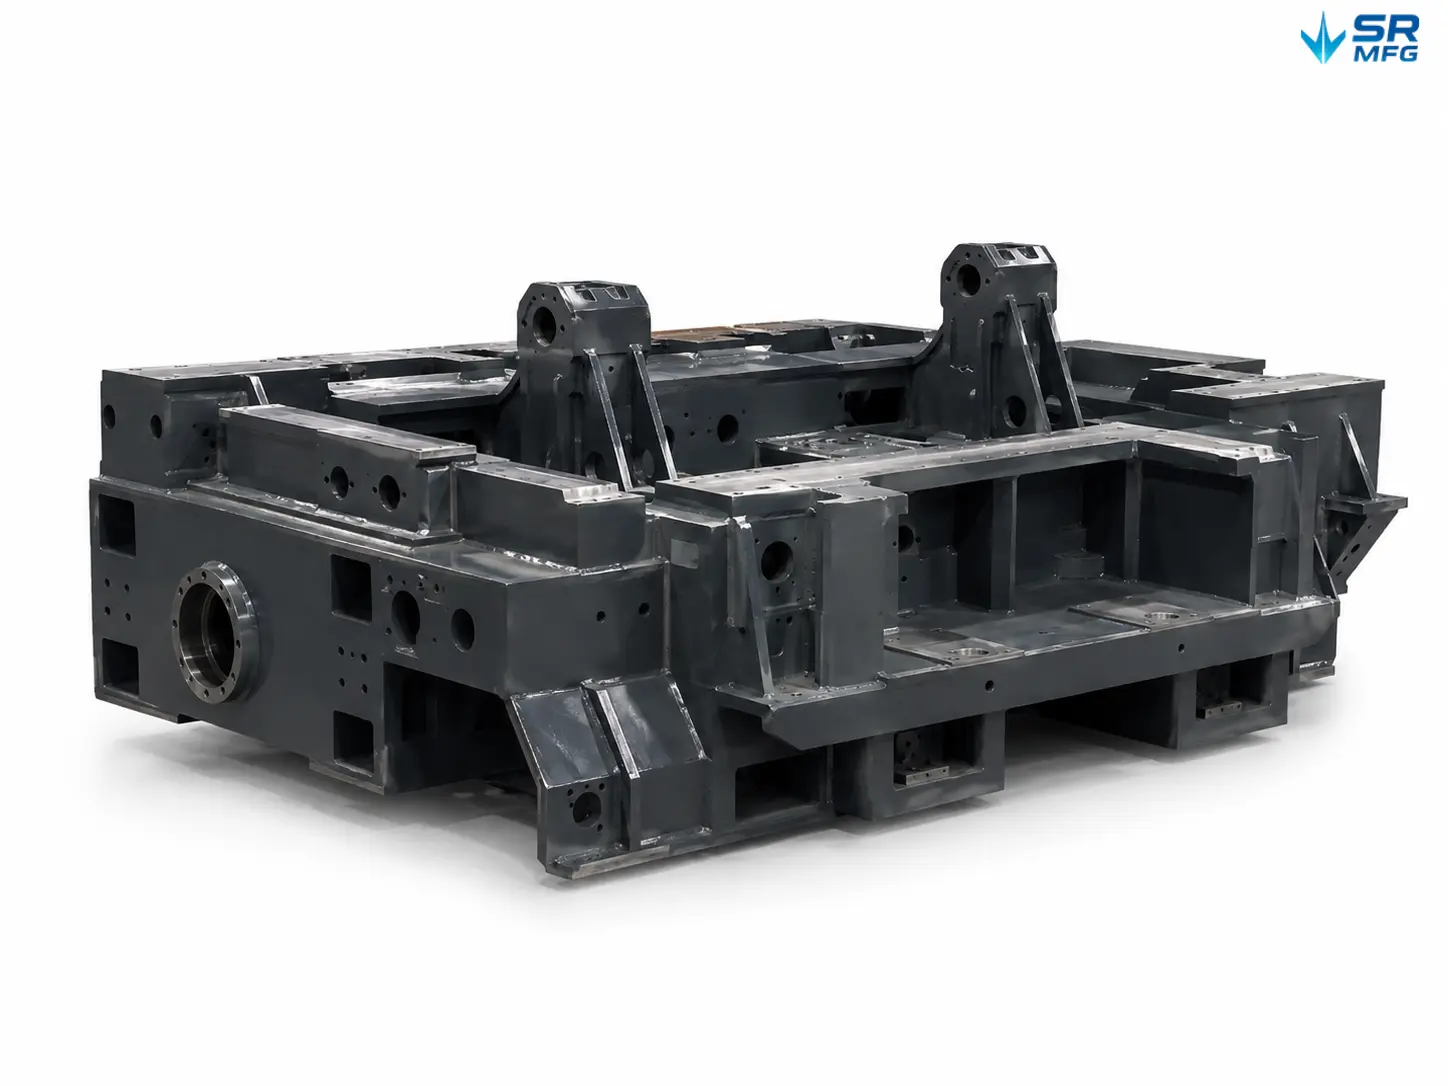
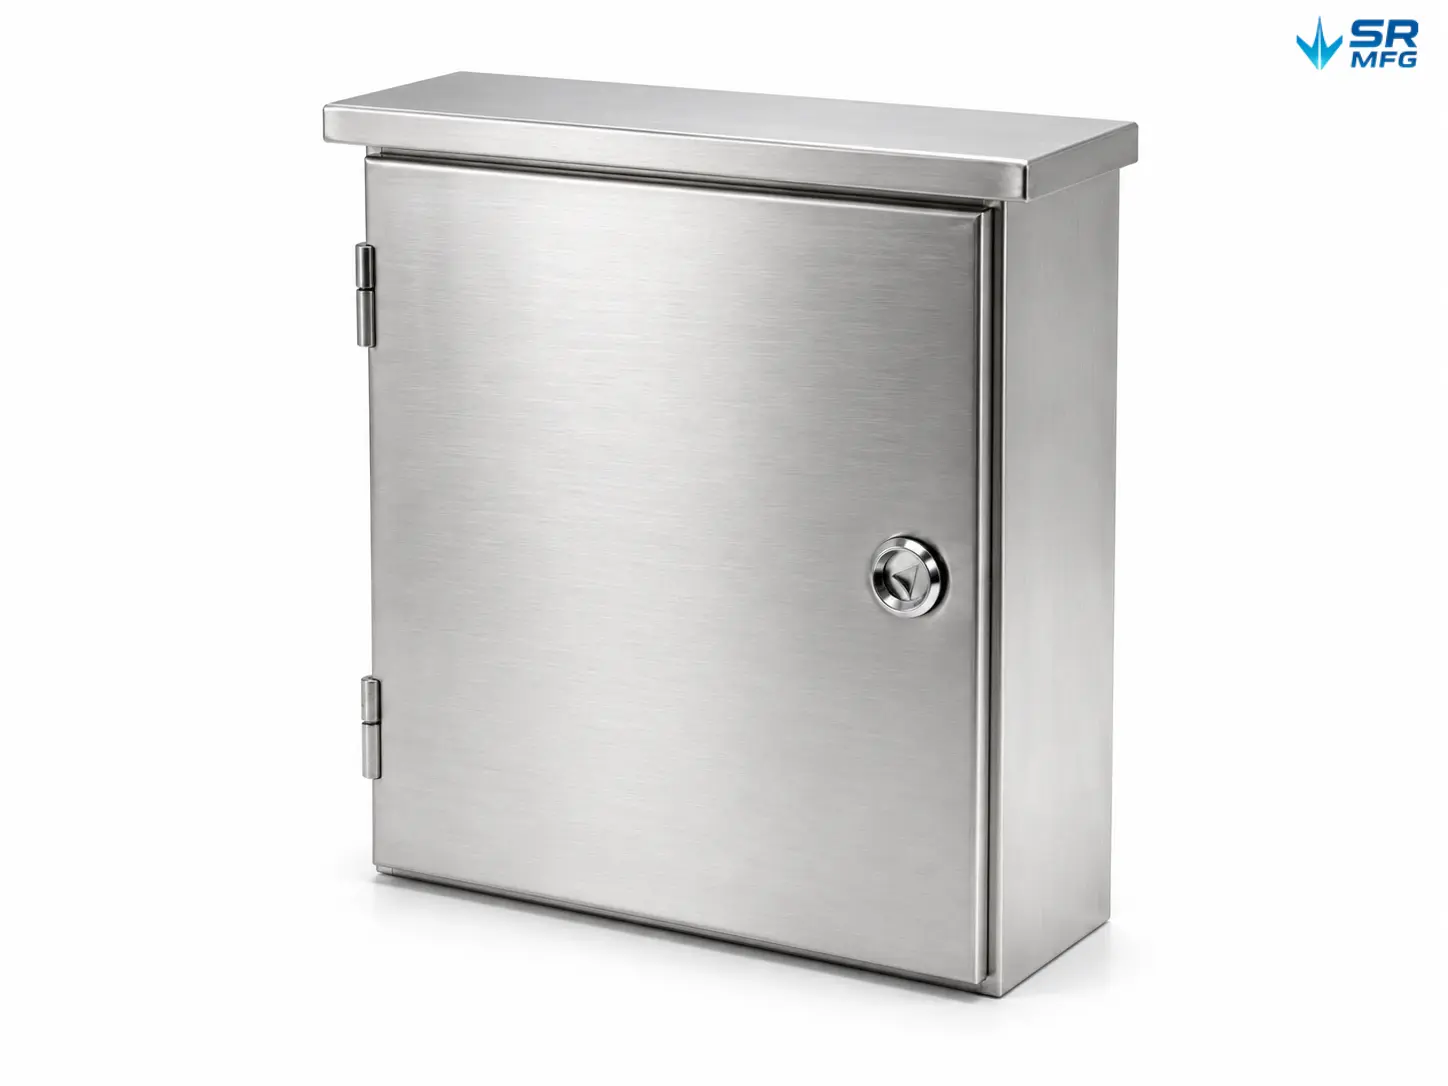
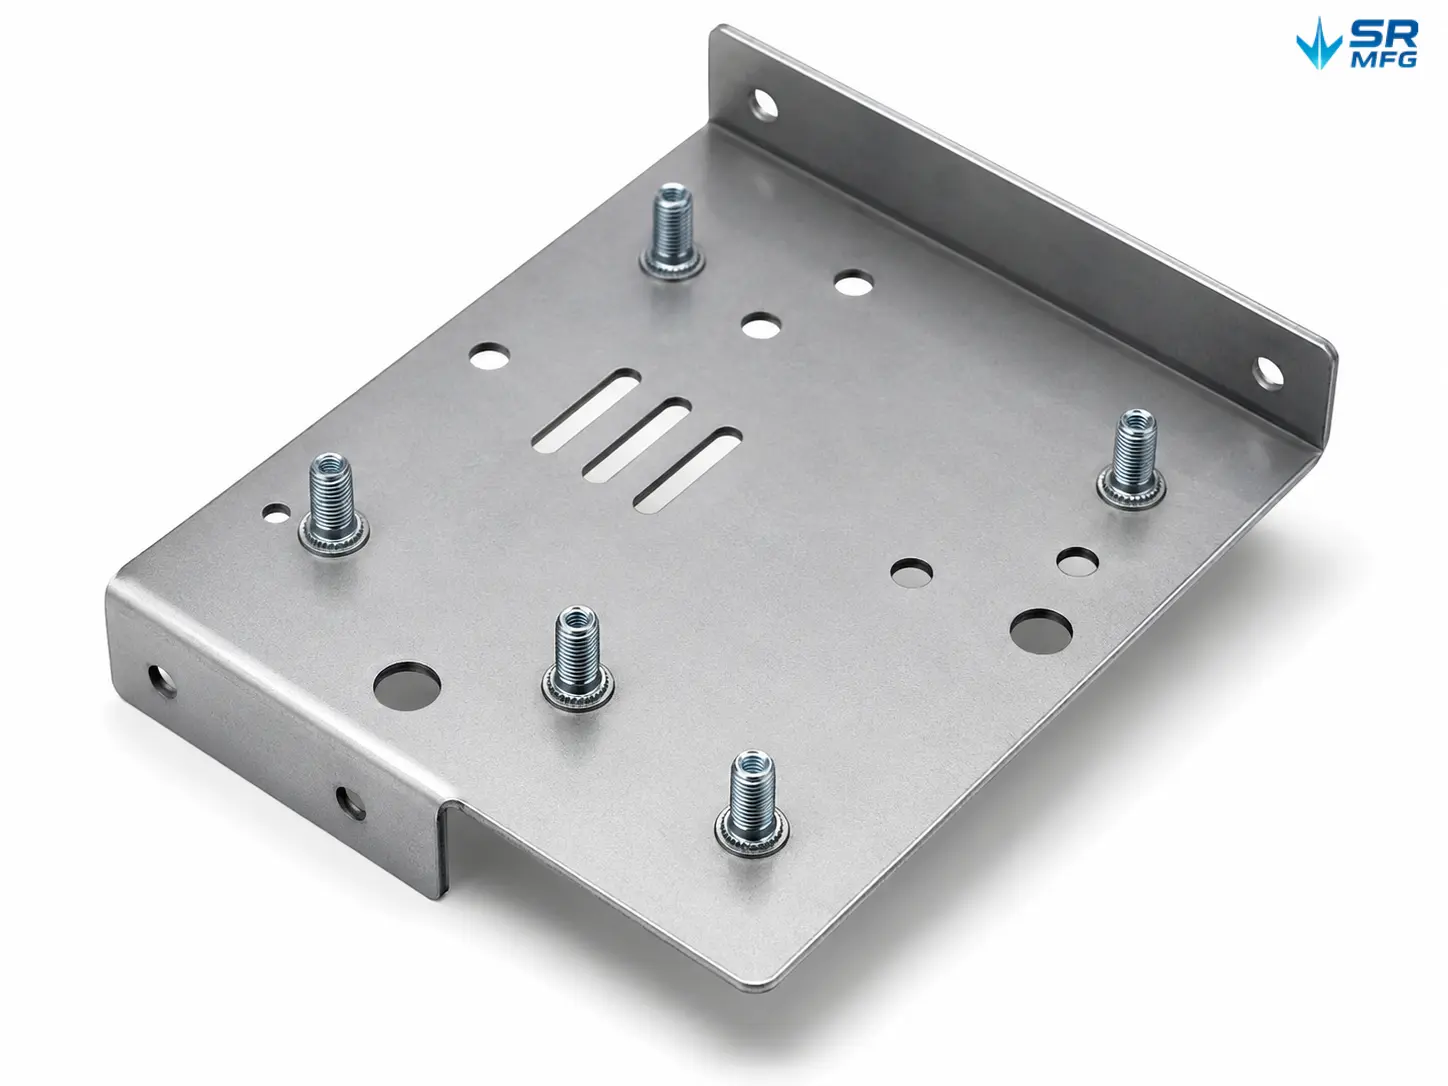
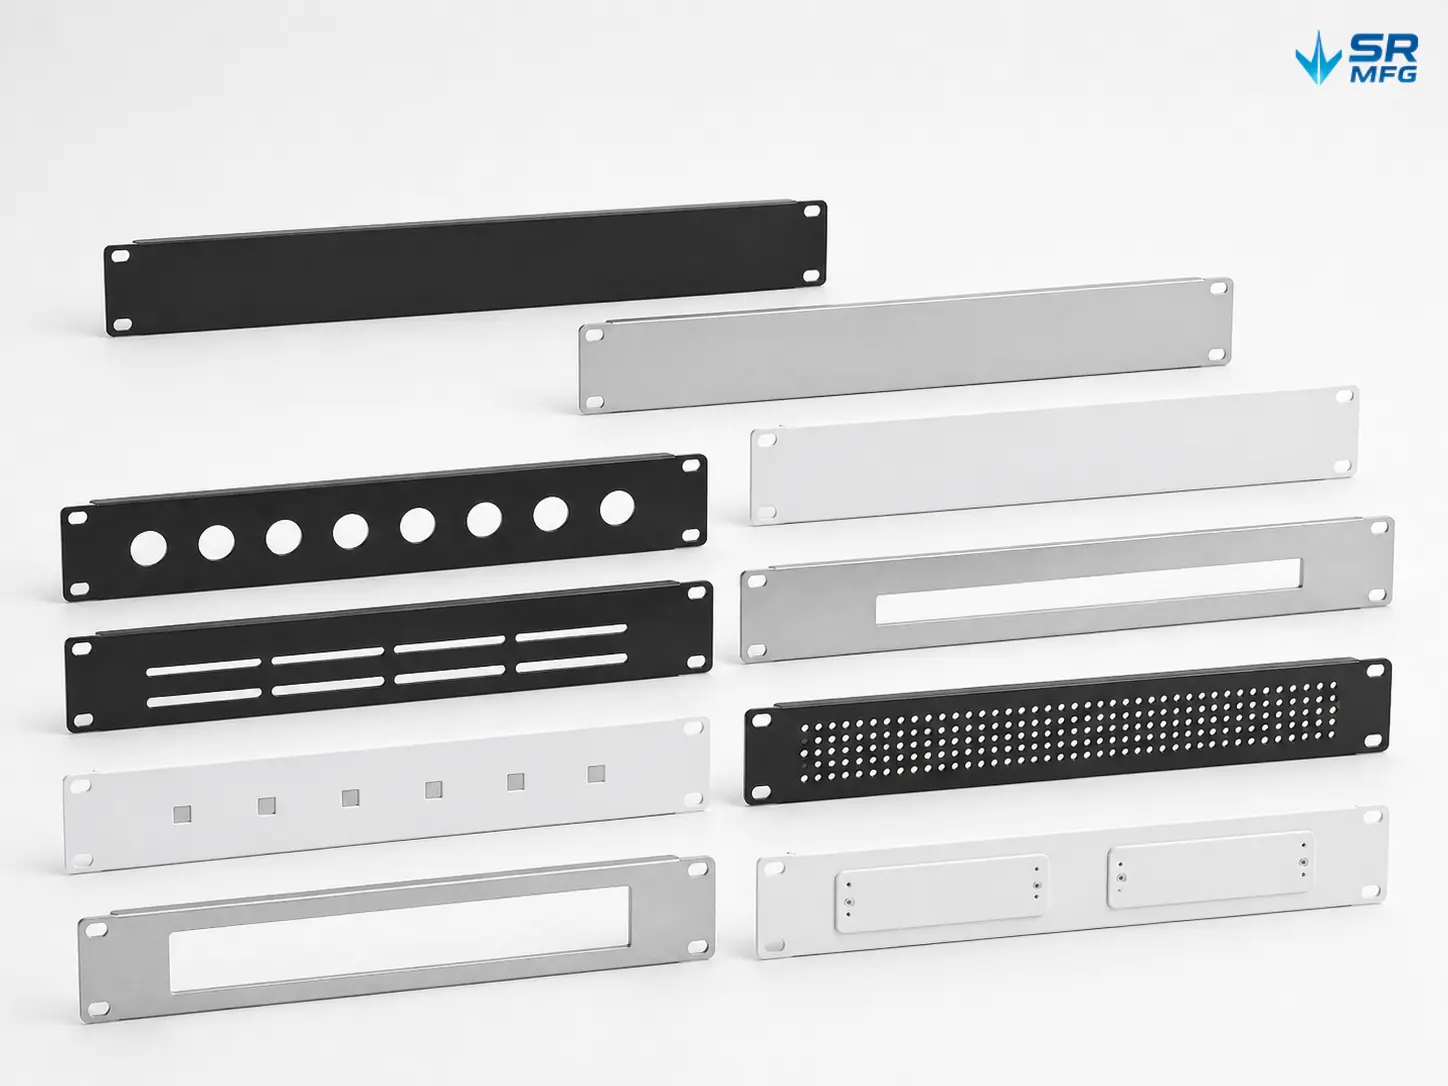
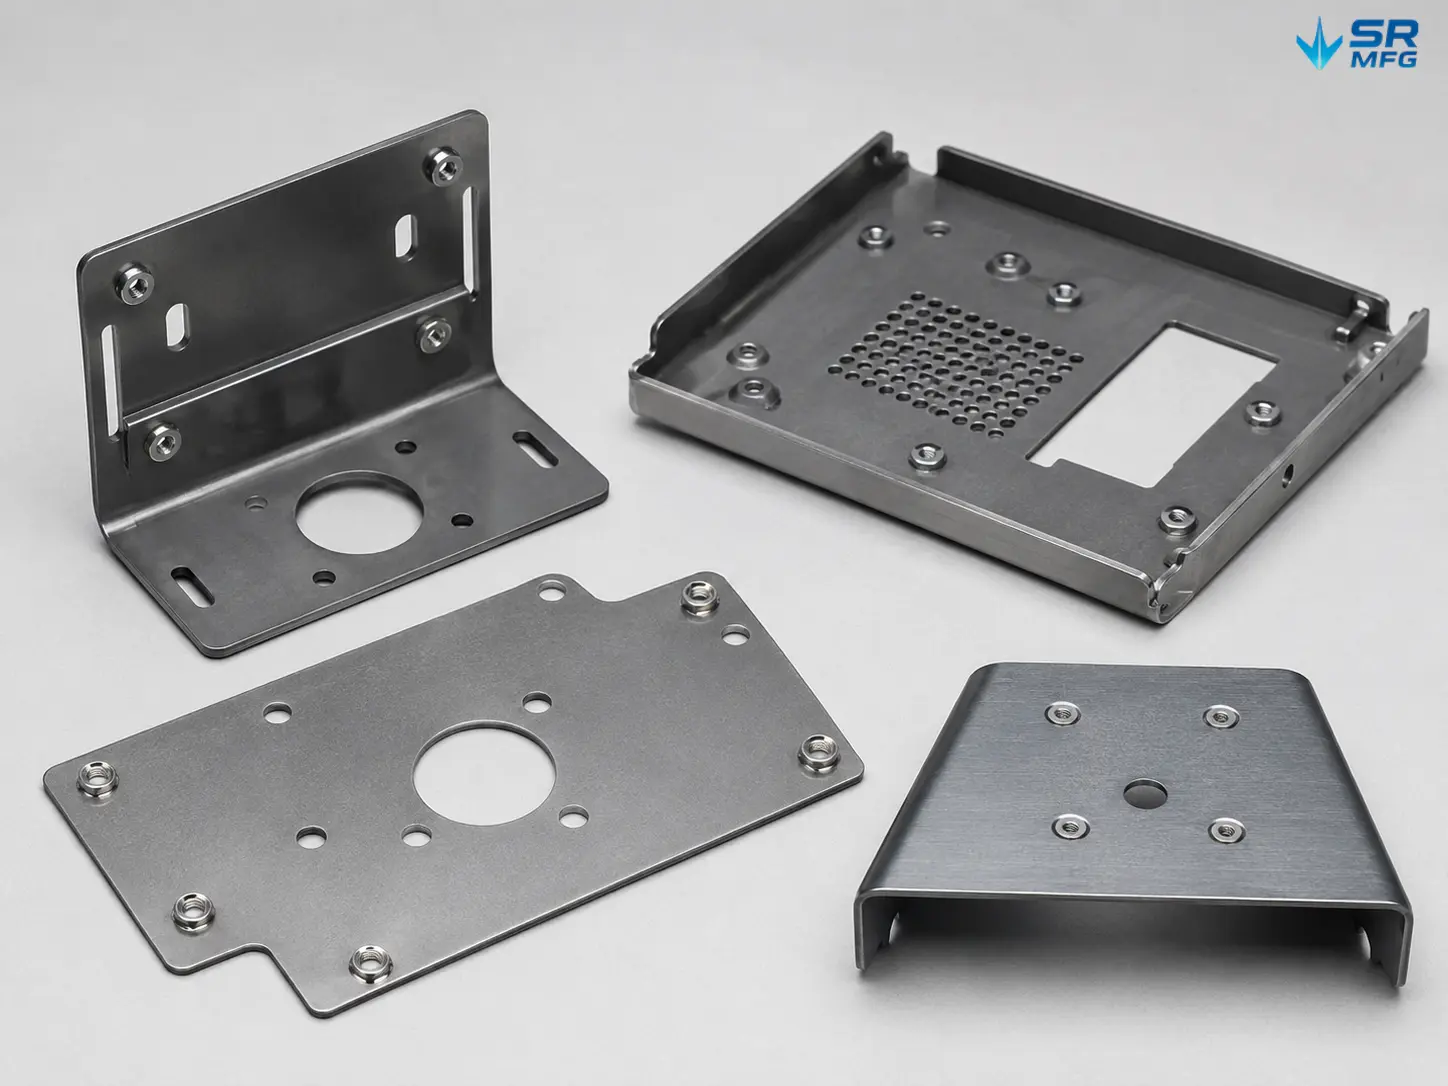
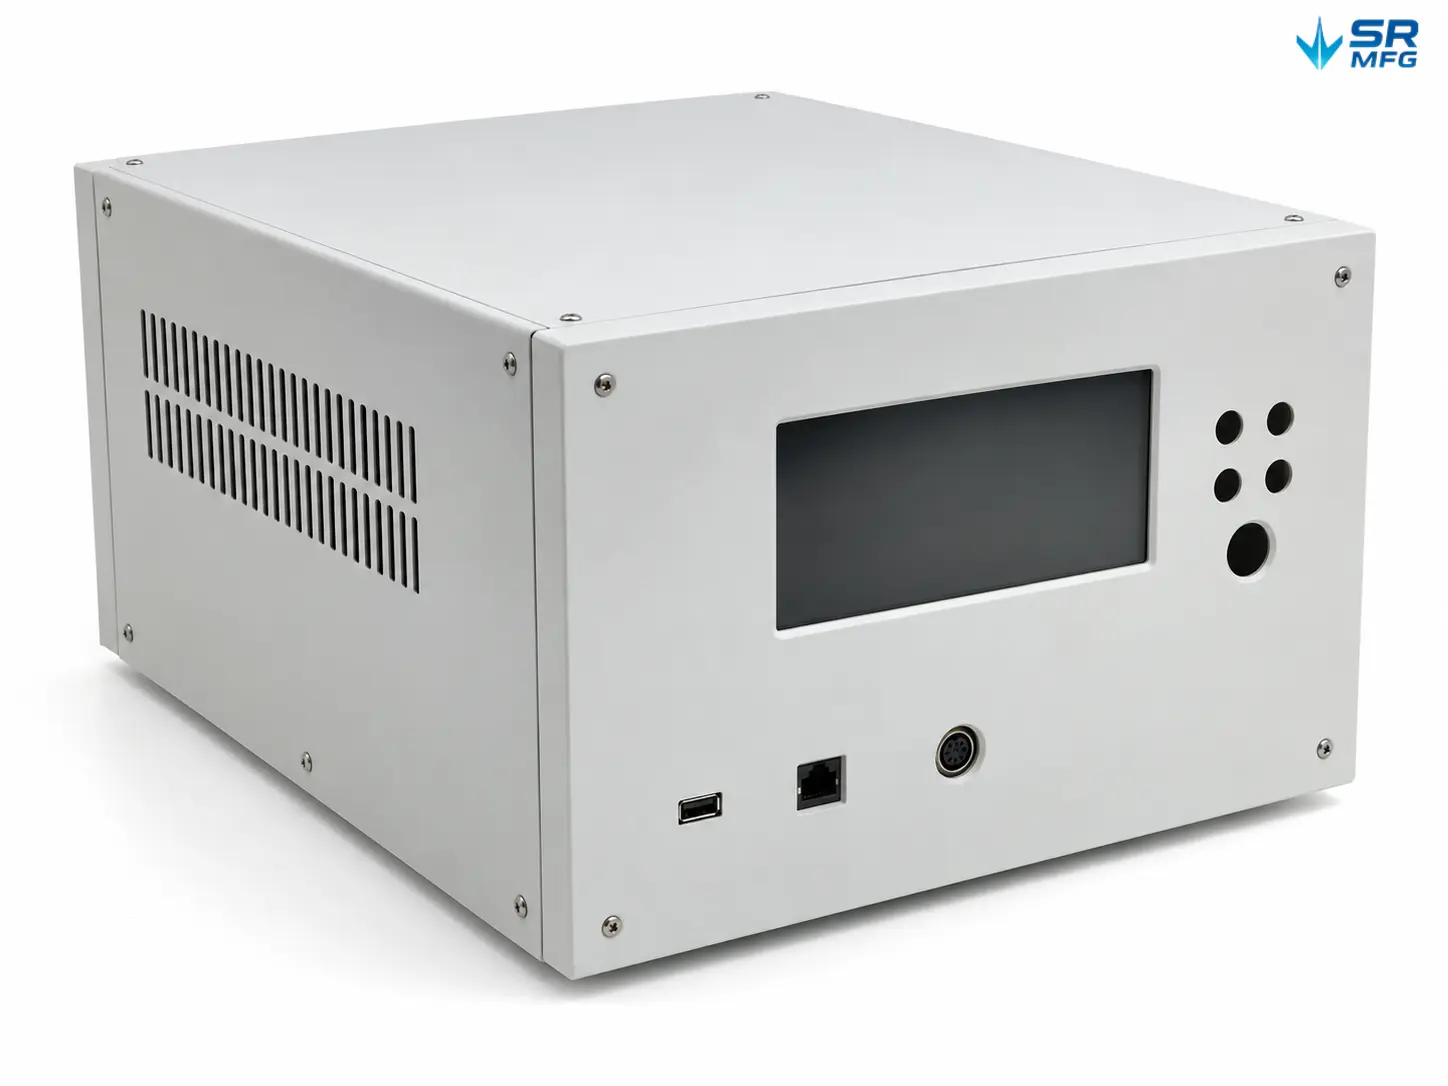
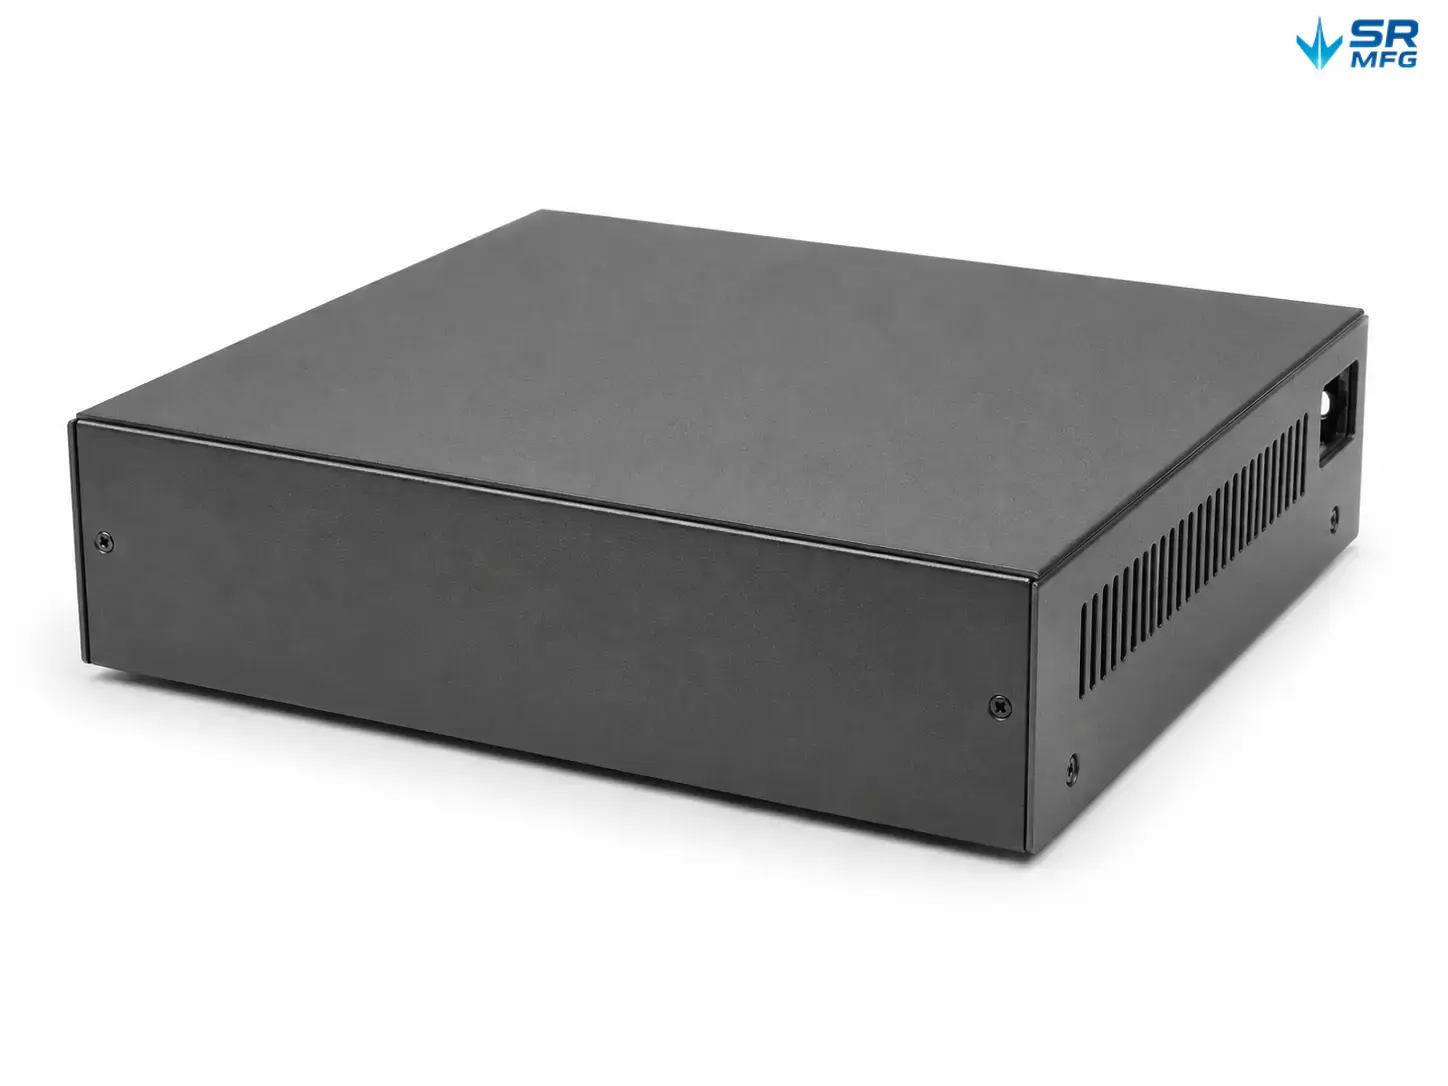
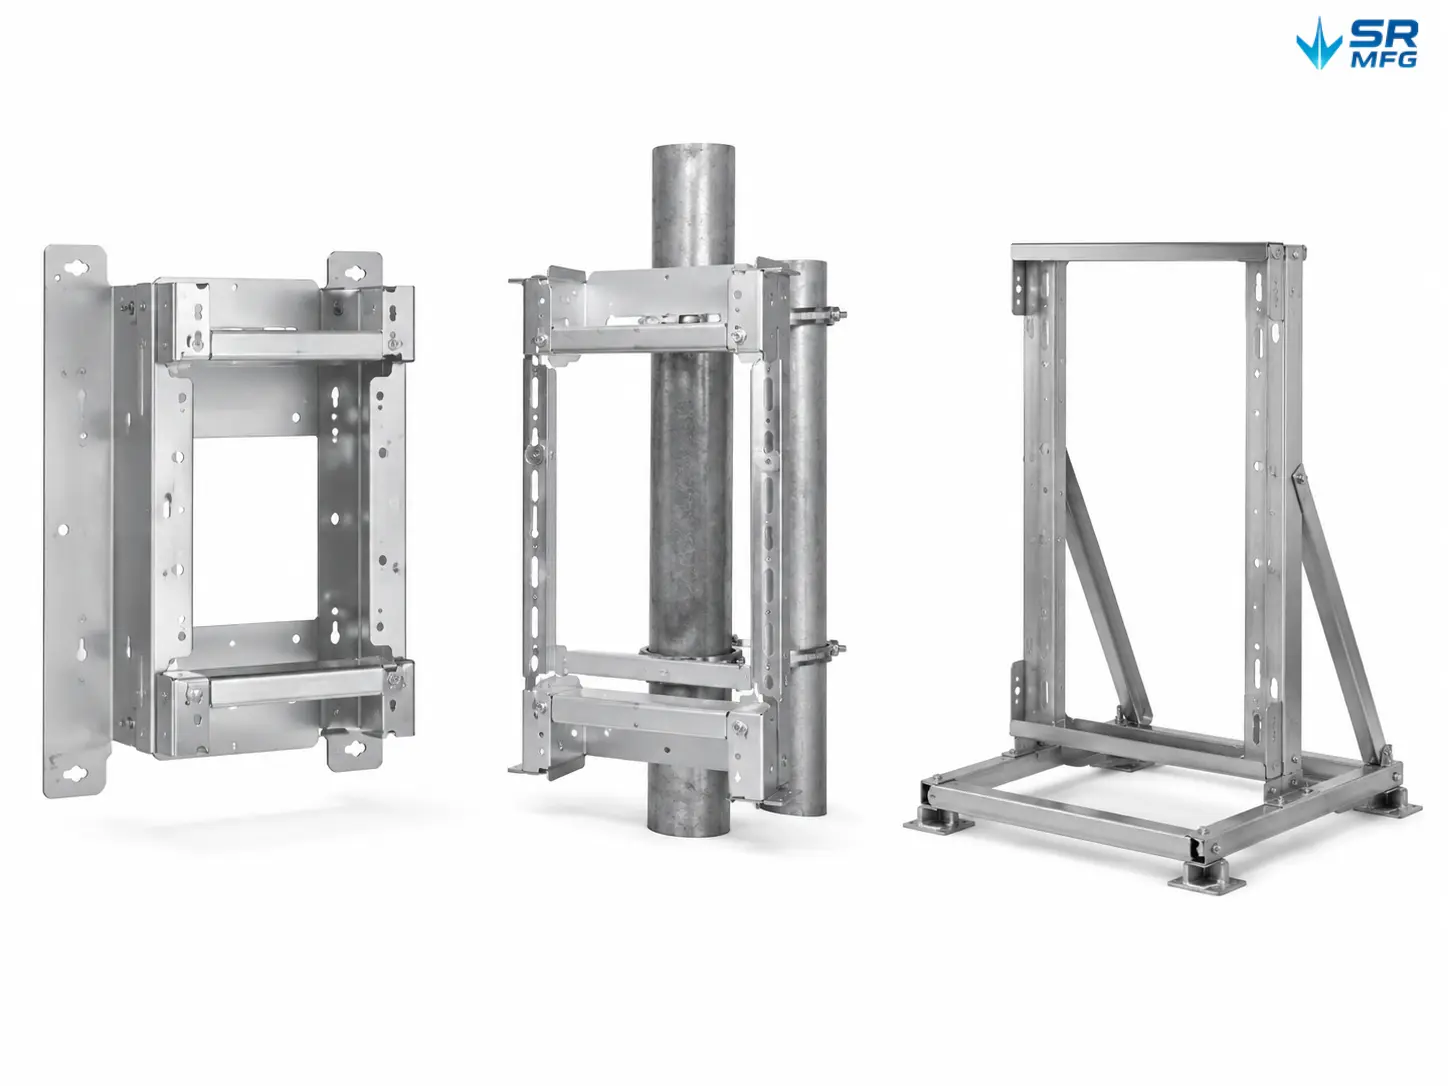
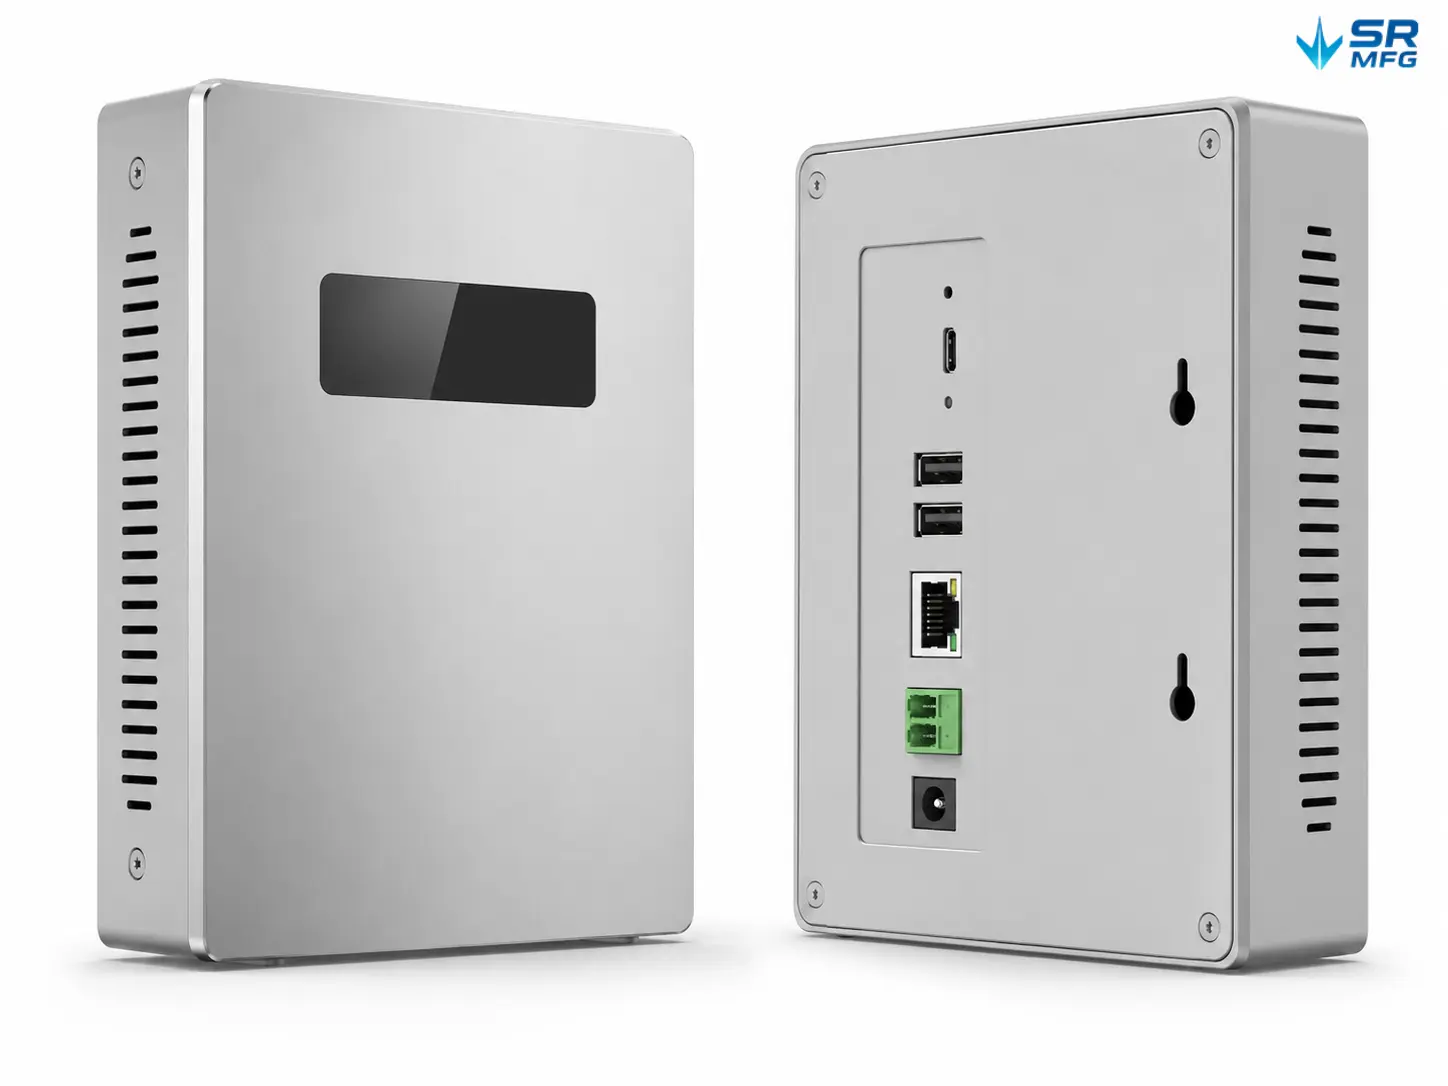
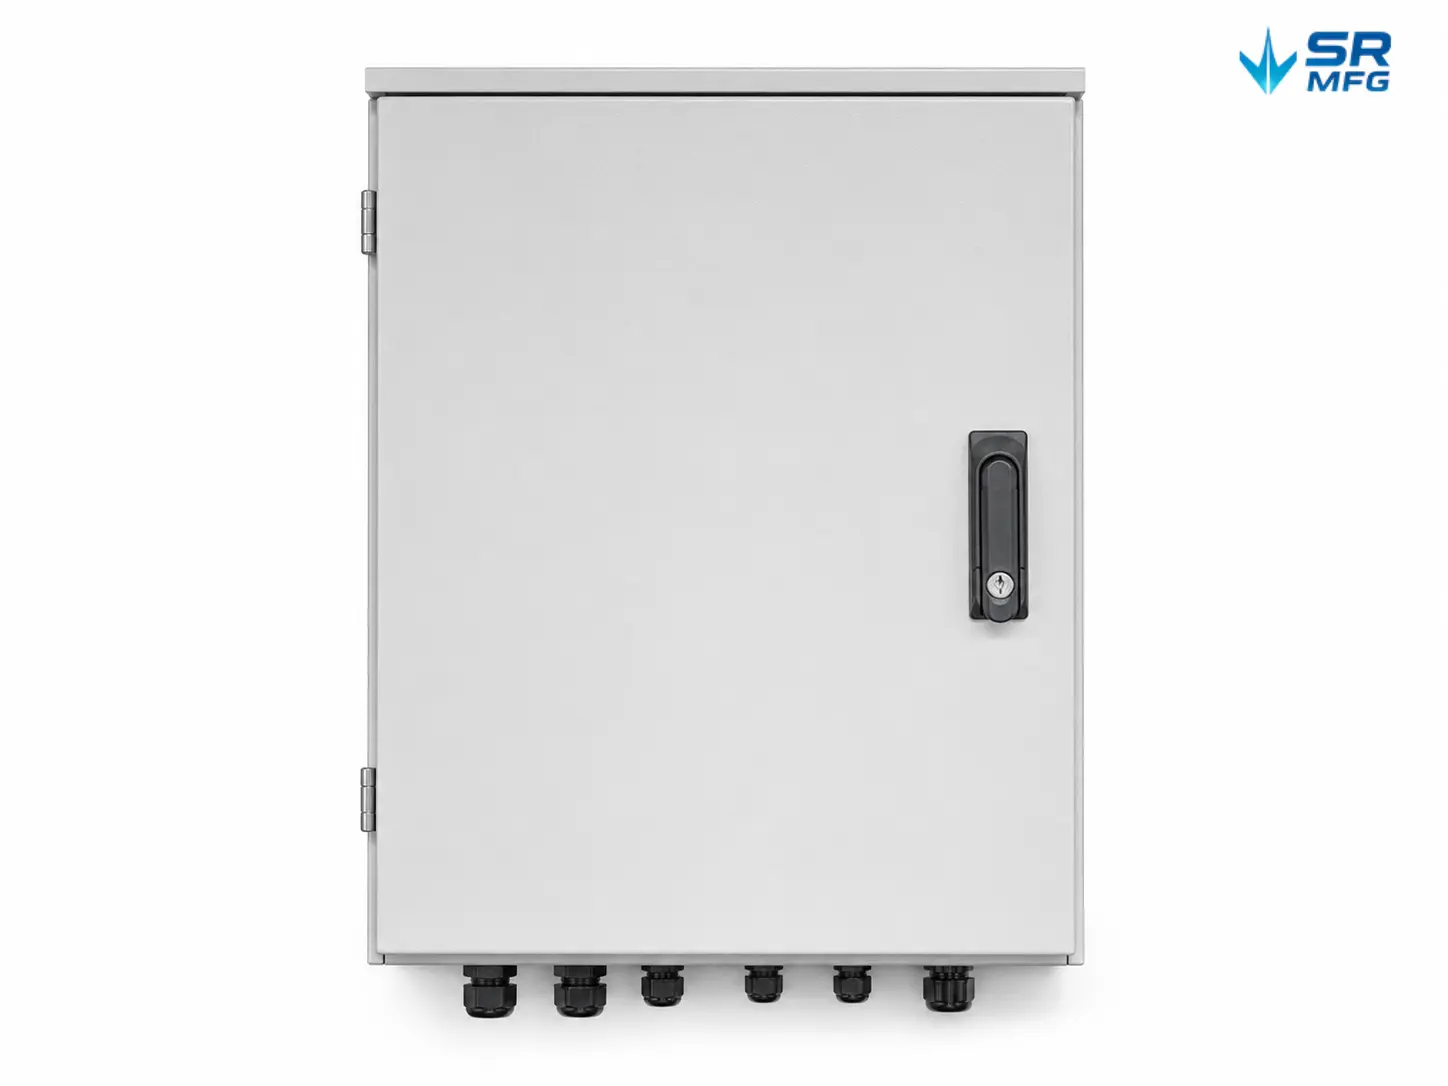
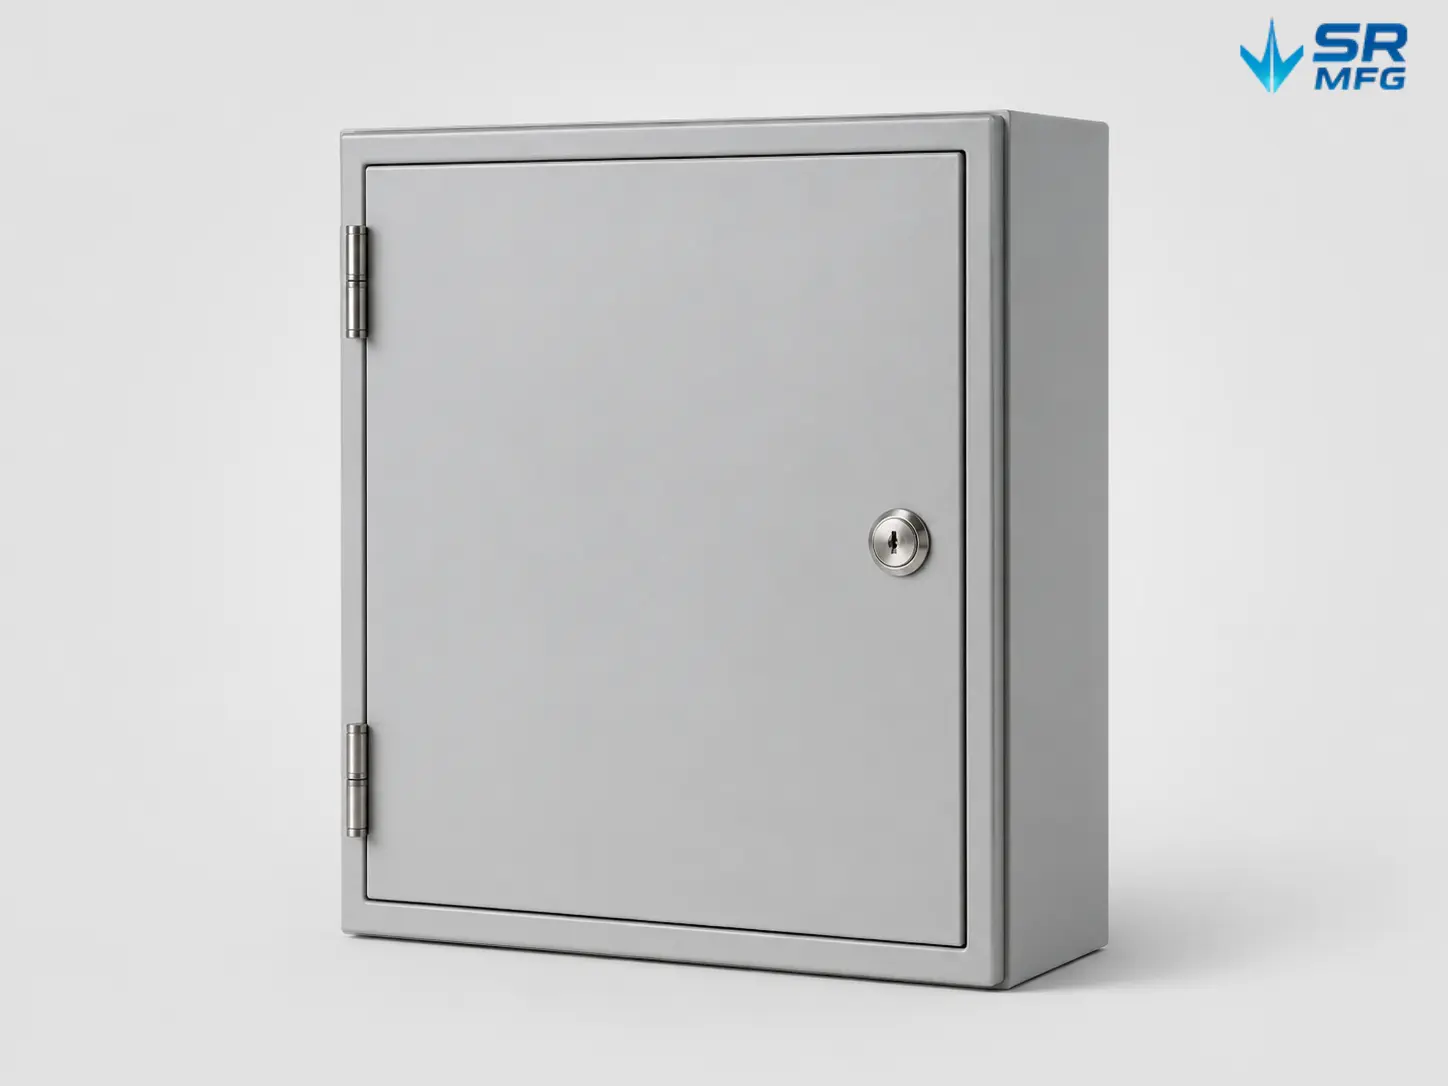
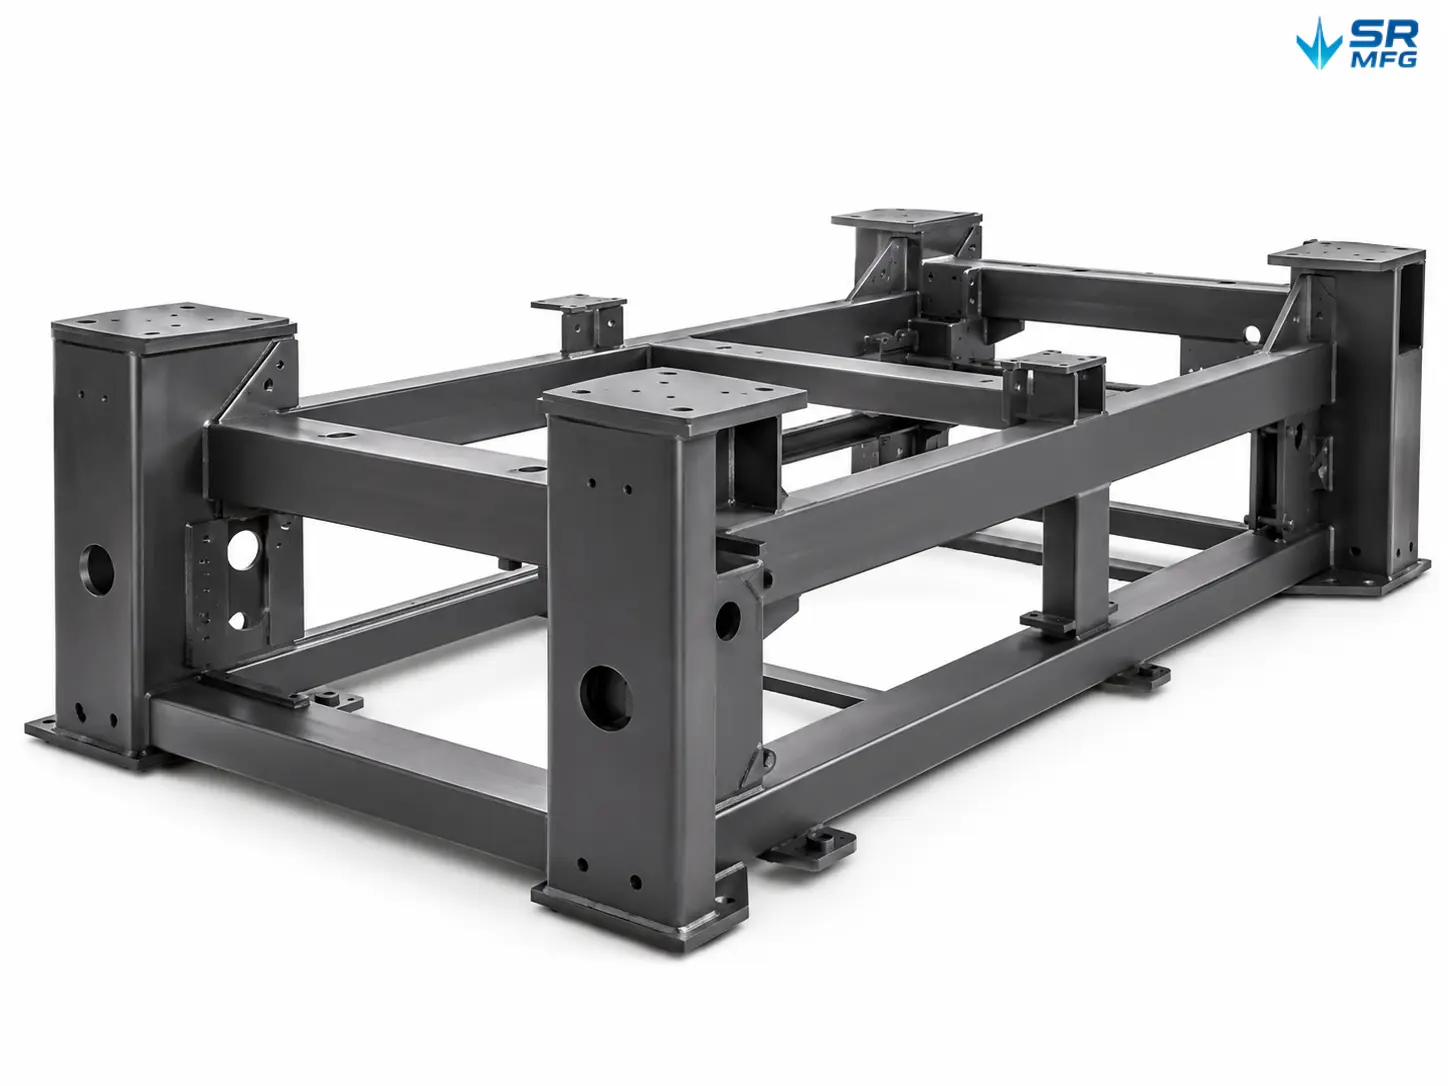
Produktpräsentation: metallgespritzte Lackteile von SR MFG
Blech-Spritzlackierung FAQs
Die Beschichtungsdicke wird basierend auf Ihren gewünschten Erscheinungsbild auch durch Korrosionsschutz Anforderungen festgelegt. Bei Bedarf können wir während der Angebotserstellung einen Ziel-Dickenbereich und Messstellen empfehlen.
Wenn bestimmte Bereiche enge Dickenkontrolle erfordern oder unbeschichtet bleiben müssen, verwenden wir typischerweise eine Kombination aus:
-
Abkleben zur Dickenkontrolle: Hochtemperaturband, Abdeckfolie oder Stopfen zum Schutz von Bereichen ohne Beschichtung oder zur Begrenzung des Schichtaufbaus an kritischen Stellen.
-
DFM-Designempfehlungen: Hinzufügen von kleinen Stufen/Absätzen oder Abklebmerkmalen, damit Abklebelinien nicht auf sichtbaren kosmetischen Oberflächen landen.
-
Inspektion und Dokumentation: DFT wird an vereinbarten Stellen gemessen und aufgezeichnet gemäß ASTM D7091 (oder einer gleichwertigen Norm).
SR MFG gleicht Farben ab nach RAL/Pantone Standards oder Ihrem bereitgestellten Muster. Wir folgen einem definierten Prozess, um Konsistenz zu gewährleisten: Musterfreigabe zuerst, dann fixieren wir den Standard und erhalten die Farbwiederholbarkeit in der Produktion aufrecht.
In der Praxis:
-
Musterfreigabe zuerst: wir bestätigen Farbe, Glanz, Textur und Vorder-/Rückseitenerscheinungsbild, soweit zutreffend.
-
Kontrollierte Produktion: wir verwenden dasselbe Beschichtungsmaterial und denselben Prozess, um Chargenschwankungen zu minimieren.
-
Wir unterstützen matte, seidenglänzende und glänzende Oberflächen. Bei komplexen Geometrien kennzeichnen wir Bereiche, in denen Erscheinungsbildabweichungen wahrscheinlicher sind (z. B. tiefe Aussparungen oder schattierte Zonen).
Diese funktionalen Oberflächen müssen montagebereit und elektrisch zuverlässig bleiben:
-
Gewindebohrungen: Hochtemperaturstopfen oder Gewindeschutz halten die Beschichtung fern, damit Befestigungselemente ordnungsgemäß installiert werden können.
-
Erdungs-/leitfähige Kontaktbereiche: Entweder durch Abkleben unbeschichtet gelassen oder in der Dicke begrenzt, um die Leitfähigkeit aufrechtzuerhalten.
-
Passflächen/Positionierungsflächen: Abkleben wird verwendet, um den Schichtaufbau zu kontrollieren; wir können auch DFM-Input liefern, um das Montagerisiko zu reduzieren.
Für beste Ergebnisse markieren Sie bitte deutlich auf der Zeichnung alle Bereiche, die ohne Mantel, muss leitfähig bleiben, oder erfordern Dickengrenzen. Wir schlagen die Maskierungslösung als Teil des Angebots vor.
Ja. Wenn Korrosionstests erforderlich sind, kann SR MFG die Salzsprühvalidierung basierend auf Ihrem angegebenen Standard, der Testdauer und den Abnahmekriterien unterstützen.
Ein typischer Bericht enthält:
-
Probendetails (Material, Beschichtung/Farbe, DFT, Menge)
-
Teststandard und -bedingungen (verwendete Methode, Dauer, Bestanden/Nicht bestanden-Kriterien)
-
Testverfahren und Ergebnisse (wichtige Fotos und Schlussfolgerungen)
-
Chargen-/Auftragsrückverfolgbarkeitsinformationen (auf Anfrage)
Nadelstiche und Blasenbildung werden häufig verursacht durch Ausgasung (Gase oder flüchtige Stoffe, die während der Aushärtung freigesetzt werden), unzureichende Oberflächenreinigung oder eine ungeeignete Grundierungs-/Systemauswahl.
SR MFG-Gegenmaßnahmen umfassen:
-
Verzinkte Teile: Oberflächenzustand überprüfen, ordnungsgemäße Reinigung/Aktivierung sicherstellen und ein kompatibles Grundierungssystem auswählen.
-
Gussteile: Porosität kann während der Aushärtung Gas freisetzen – bei hohem Risiko verwenden wir robustere Grundierungen oder Versiegelungsansätze.
A Vorbacken/Ausgasen wird dringend empfohlen (und manchmal erforderlich), wenn:
-
Das Substrat zur Ausgasung neigt (verzinkt, gegossen, geschweißte Strukturen, geschlossene Hohlräume).
-
Ähnliche Teile haben in früheren Durchläufen Nadelstiche/Blasenbildung gezeigt – das Vorbacken hilft, flüchtige Stoffe auszutreiben und ein Wiederauftreten zu reduzieren.
Tiefe Ecken, enge Spalten und versteckte Vertiefungen sind von Natur aus schwerer gleichmäßig zu beschichten. SR MFG geht dies typischerweise an durch:
-
Optimierung der Aufhängung und des Sprühpfads: Anpassung der Hängeorientierung, Pistolenwinkel und Sprühreihenfolge für eine gleichmäßigere Beschichtung.
-
DFM-Empfehlungen: Vorschlag kleiner Designänderungen, wenn Merkmale zu tief oder zu eng sind, um konsistent beschichtet zu werden.
-
Definition von Class-A-Oberflächen im Voraus: Abstimmung darüber, welche sichtbaren Bereiche die höchste kosmetische Kontrolle erfordern.
Nacharbeit ist möglich, folgt jedoch klaren Standards. Kleinere Defekte können lokal repariert werden; bei größerer Nacharbeit bewerten wir das Risiko abweichender Farbe/Glanz und bestätigen gegebenenfalls das genehmigte Muster erneut.
Unser Ziel ist, dass Teile einsatzbereit bei Ihnenankommen. Gängige Schutzmaßnahmen umfassen:
-
Oberflächenisolation: Schutzfolie, Einzelverpackung oder Trennlagen zur Verhinderung von Reibung.
-
Stoßschutz: Eckenschutz, individuelle Trennwände oder Positionierwannen zur Reduzierung von Bewegung während des Transports.
-
Verpackung passend zu den kosmetischen Anforderungen: Höhere kosmetische Anforderungen erfordern in der Regel höheren Schutz (und wir bestätigen die Kostenauswirkungen im Voraus mit Ihnen).
Preisgestaltung und Lieferzeit hängen von Faktoren wie Anzahl der Farben, Beschichtungssystem, kosmetischen Standards, Vorrichtungs-/Aufhängungsanforderungen und Maskierungskomplexität ab.
Im Allgemeinen:
-
MOQ: Hängt von der Farbanzahl, den Vorrichtungskosten und den Umrüstanforderungen ab (Mehrfarbenprogramme können in Chargen laufen).
-
Farbwechsel: Hängt von der Wechselfrequenz, den Reinigungsanforderungen und der Kabinenplanung ab (Regeln können pro Projekt definiert werden).
-
Vorlaufzeit: Unterschiedlich für Prototyping vs. Produktion; beeinflusst durch Vorbehandlungs-/Maskierungskomplexität und Inspektions-/Testanforderungen (Salzsprühtests erhöhen die Zeit).
Für ein möglichst genaues Angebot senden Sie uns bitte Zeichnungen, Farbstandard, Mengen und alle erforderlichen Prüfnormen – so können wir MOQ, Umrüstregeln und Lieferzeit klar definieren.
Technische Ressourcen zum Metall-Spritzlackieren
CAD-Dateiformate erklärt: Was Ingenieure an Hersteller senden sollten
ShuangRui2026-08-27T01:22:08+00:00August 2026|
Sie fertigen eine Blechhalterung in SolidWorks, exportieren die native .SLDPRT-Datei und senden sie an einen [...]
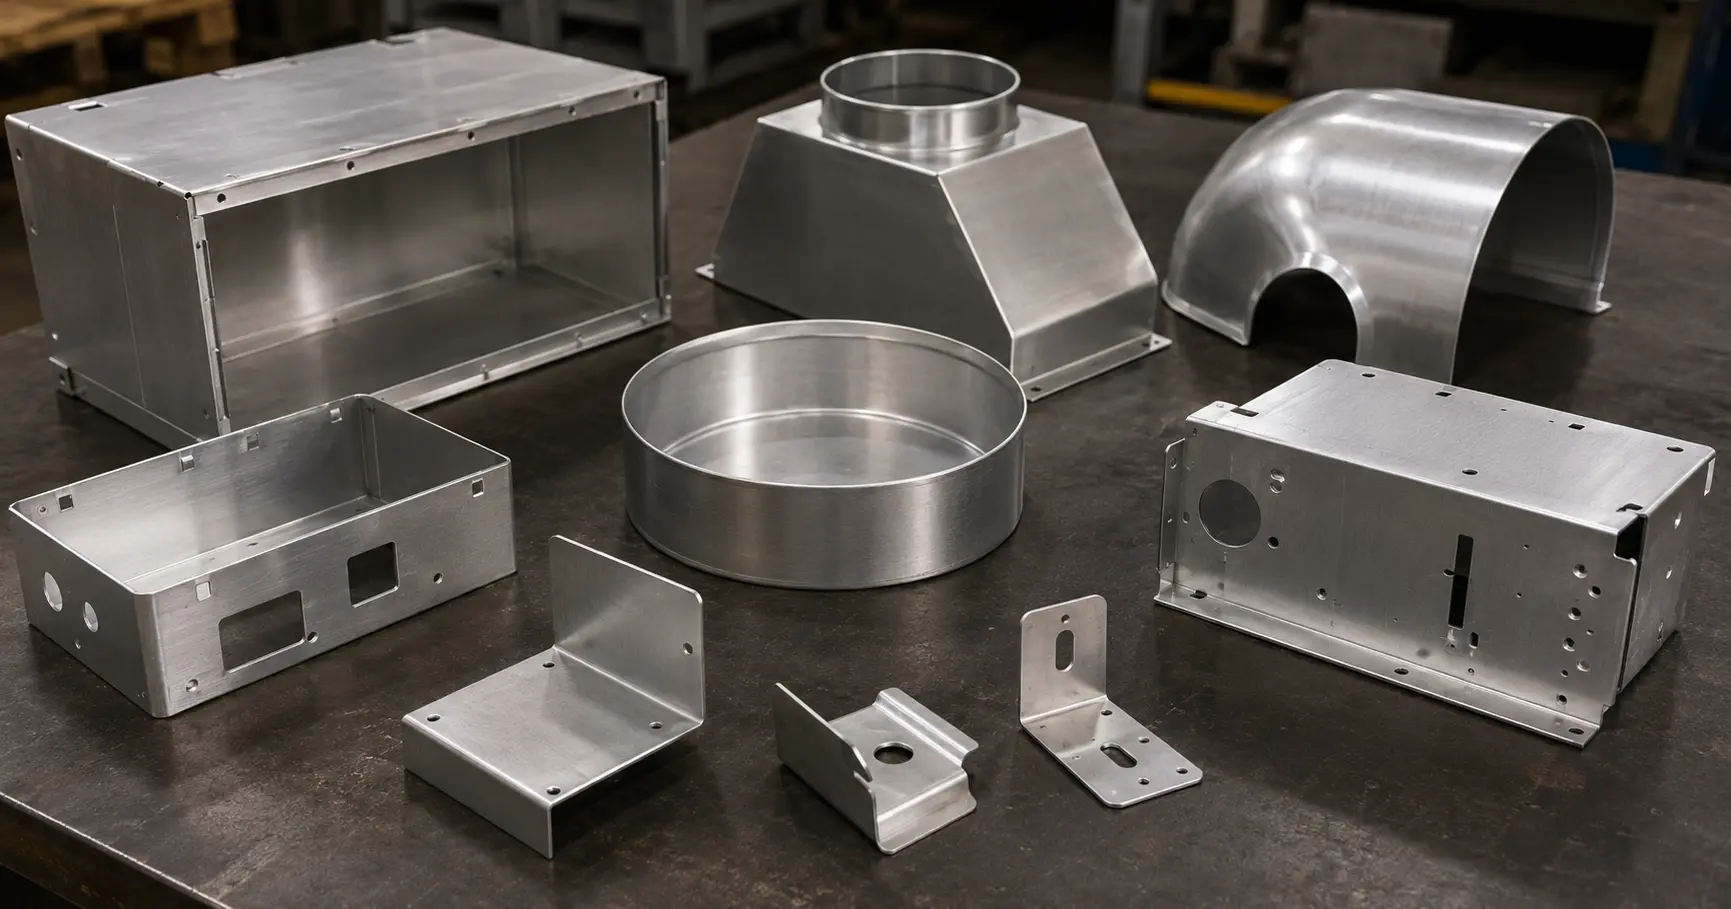
3003 Aluminium für umgeformte Blechteile: Reale Zustände, Biege- und Ziehgrenten
ShuangRui2026-08-01T09:03:22+00:00Juli 2026|
Wenn Ihr Bauteil Biegen, Tiefziehen, Stanzen oder Rollformen erfordert – und keiner maritimen Umgebung standhalten muss [...]
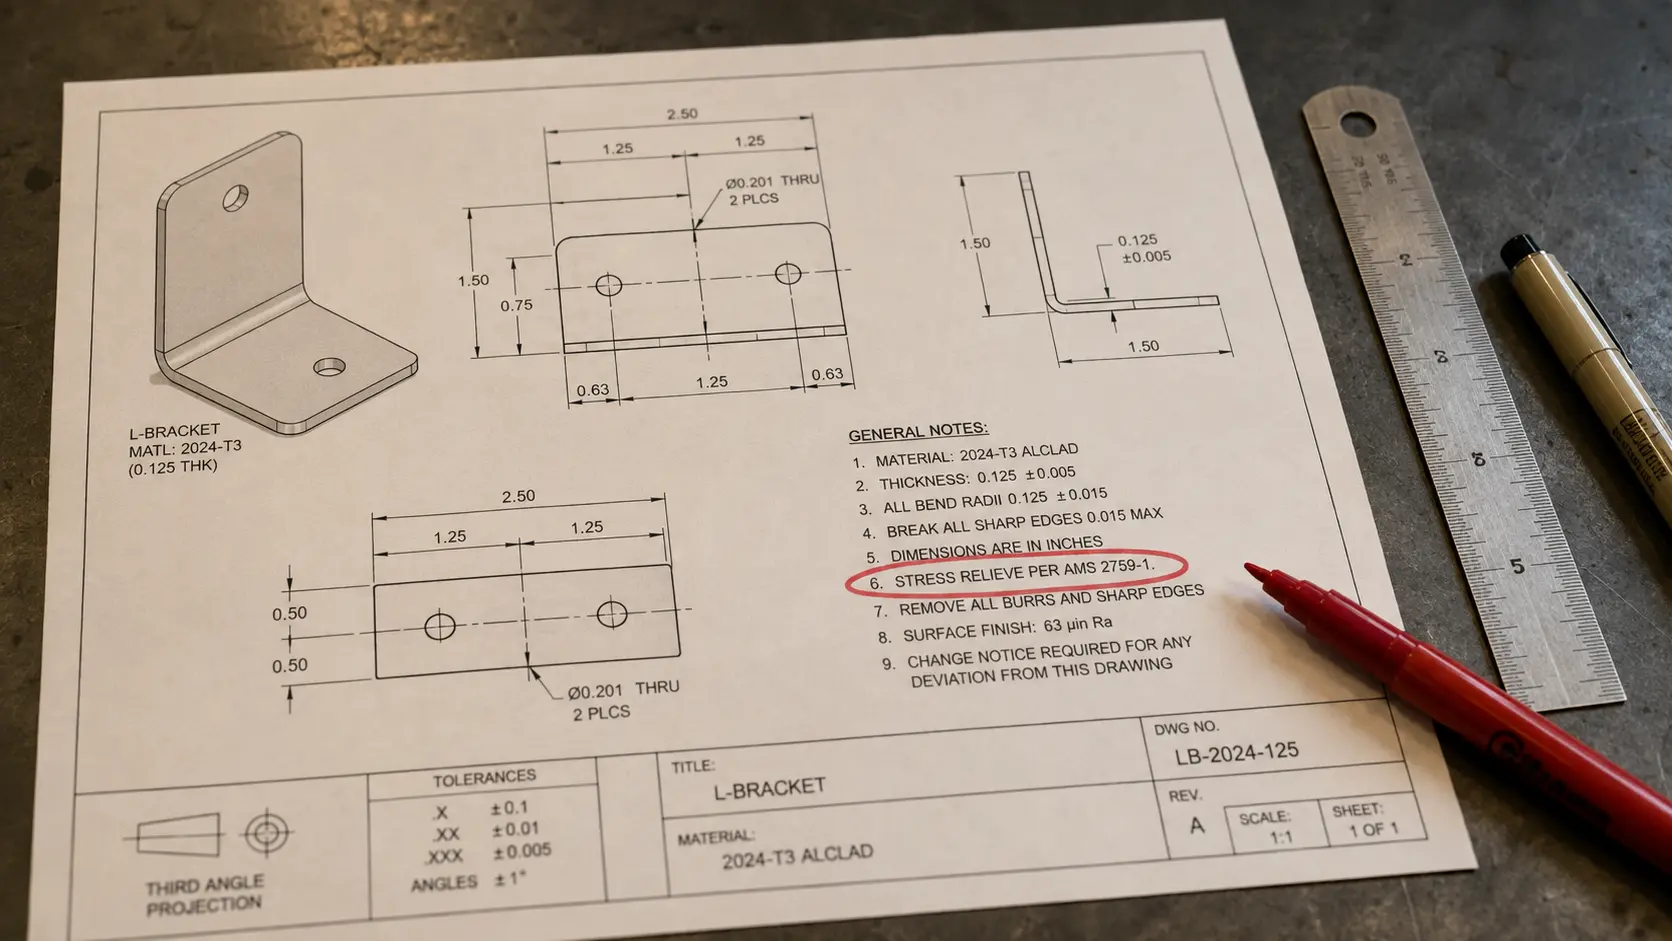
Wie Sie Wärmebehandlungshinweise auf Blechzeichnungen spezifizieren: 5 Anforderungen, Beispiele & häufige Fehler
ShuangRui2026-08-15T09:16:11+00:00August 2026|
Sie haben eine geformte Blechhalterung entworfen. Der Prototyp besteht die Prüfung, die Geometrie ist finalisiert, und nun [...]
Nidec-Skandal weitet sich aus: 844 Fälle von Fehlverhalten, Bilanzprüfung und Governance-Fragen
ShuangRui2026-09-09T02:07:12+00:00September 2026|
Laut CCTV Finance hat ein am 4. September veröffentlichter externer Untersuchungsbericht des japanischen Motorenherstellers Nidec [...]
