
Serienfertigung von Blechbauteilen Dienstleistungen
Was ist die Serienfertigung von Blechbauteilen?
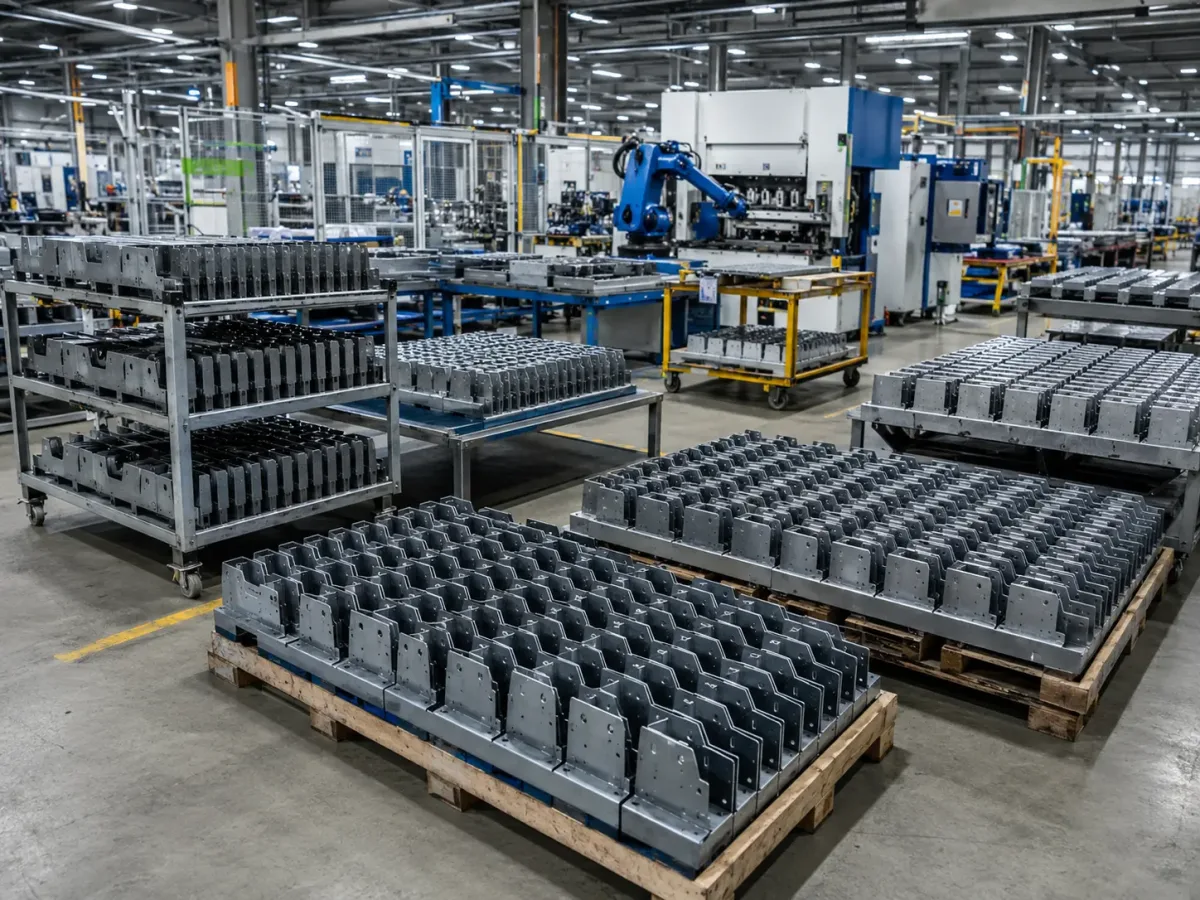
Die Großserienfertigung von Blechteilen bezeichnet in der Regel die kontinuierliche, standardisierte Großserienfertigung von dünnem Metall – häufig wird ~6 mm als praktische Trennlinie zwischen Blech und Platte verwendet, je nach Anwendung.
Sobald die Zeichnungsrevision stabil ist und Änderungen gut kontrolliert werden, verlagert sich die Produktion in der Regel zu einem stärker linienbasierten, automatisierungsgesteuerten Ansatz – mit speziellen Vorrichtungen, Taktzeitoperationen und, wo es sinnvoll ist, werkzeugbasierten Verfahren. Die Kernziele bei Großserienprogrammen sind höherer Durchsatz, niedrigere Stückkosten (durch Verteilung der Vorabinvestition auf mehr Teile) und konstantere Ergebnisse von Charge zu Charge.
Welche Projekttypen erfordern Serienfertigung von Blechbauteilen?
Entscheidend ist nicht einfach “mehr Teile”, sondern das Programm auf einen wiederholbaren Takt und eine konsistente Ausbringung zu bringen. Wenn Bedarf und Änderungen stabil sind, können Sie Automatisierung, spezielle Vorrichtungen/Werkzeuge und standardisierte Abläufe nutzen, um fortlaufend große Mengen identischer – oder sehr ähnlicher – Teile und Baugruppen zu fertigen, mit einer Produktionsgeschwindigkeit, die auf die Nachfrage abgestimmt ist (oft nach Taktzeit gesteuert).
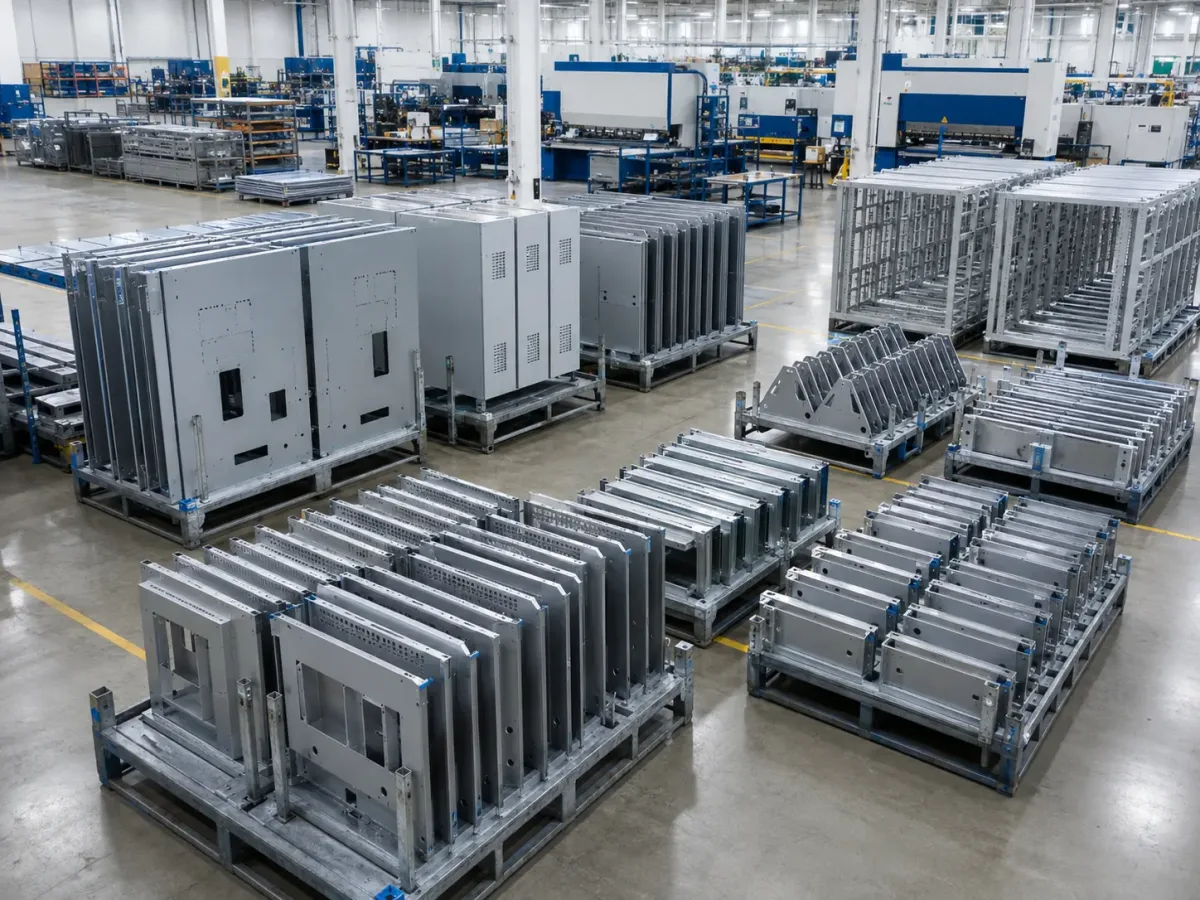
Am besten geeignete Projekte für die Serienfertigung
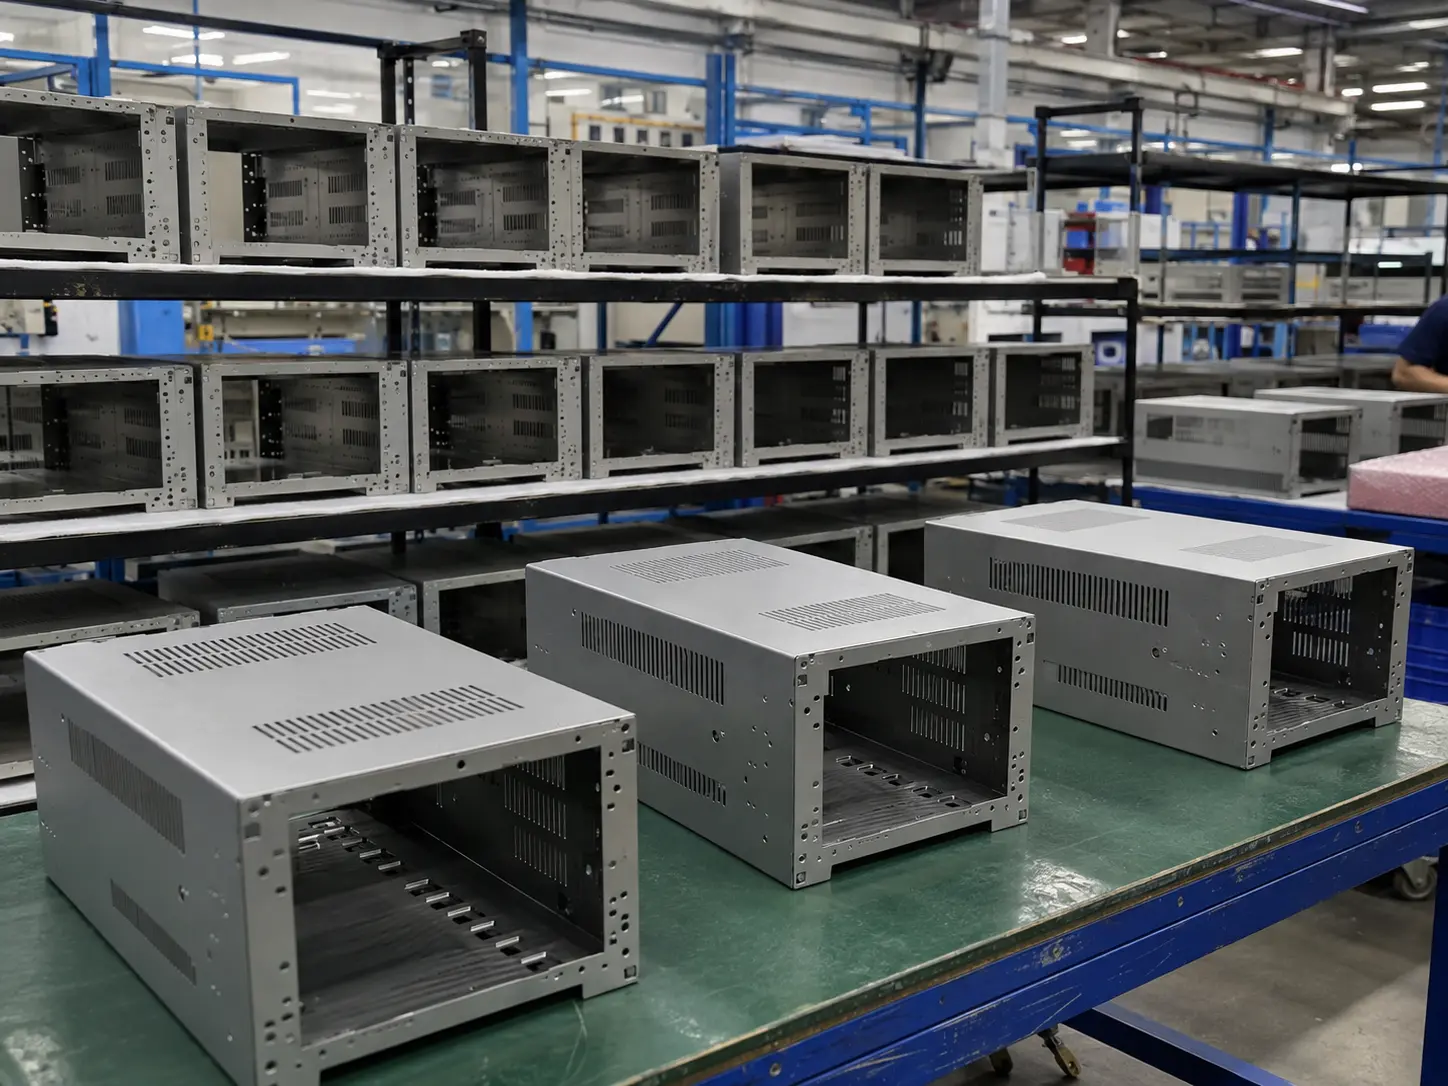
Elektronikgehäuse
Racks, Gehäuse, Schaltkästen, Paneele
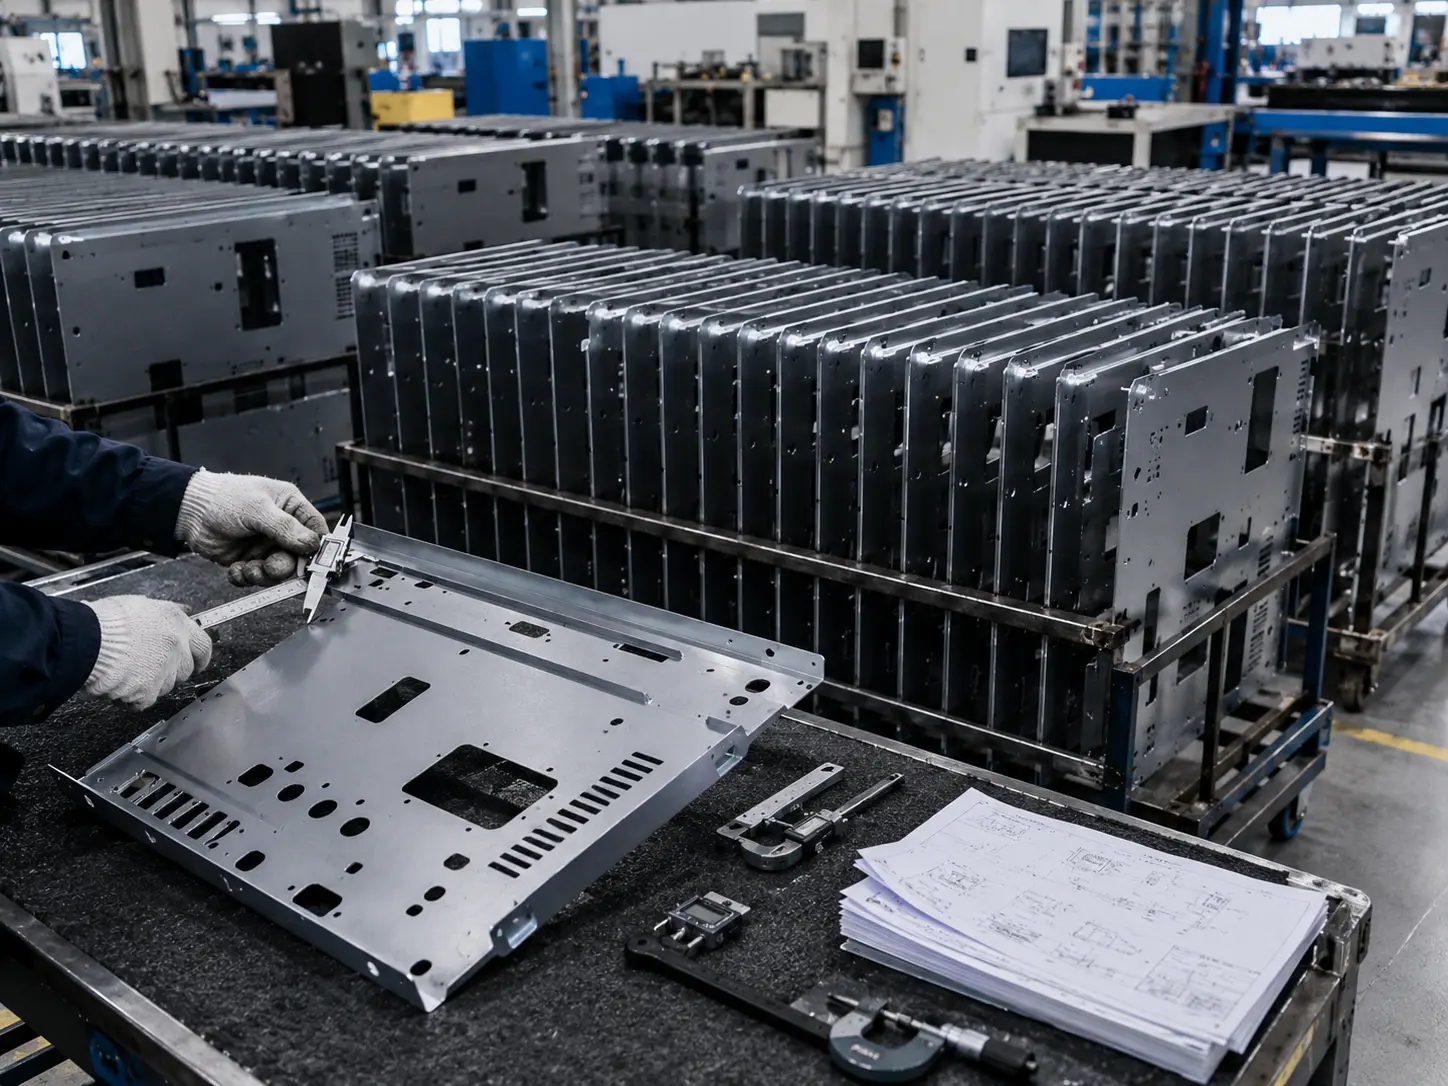
Automatisierungsgeräte-Paneele
Schalttafeln, Seitenbleche, Montageplatten, Halterungen
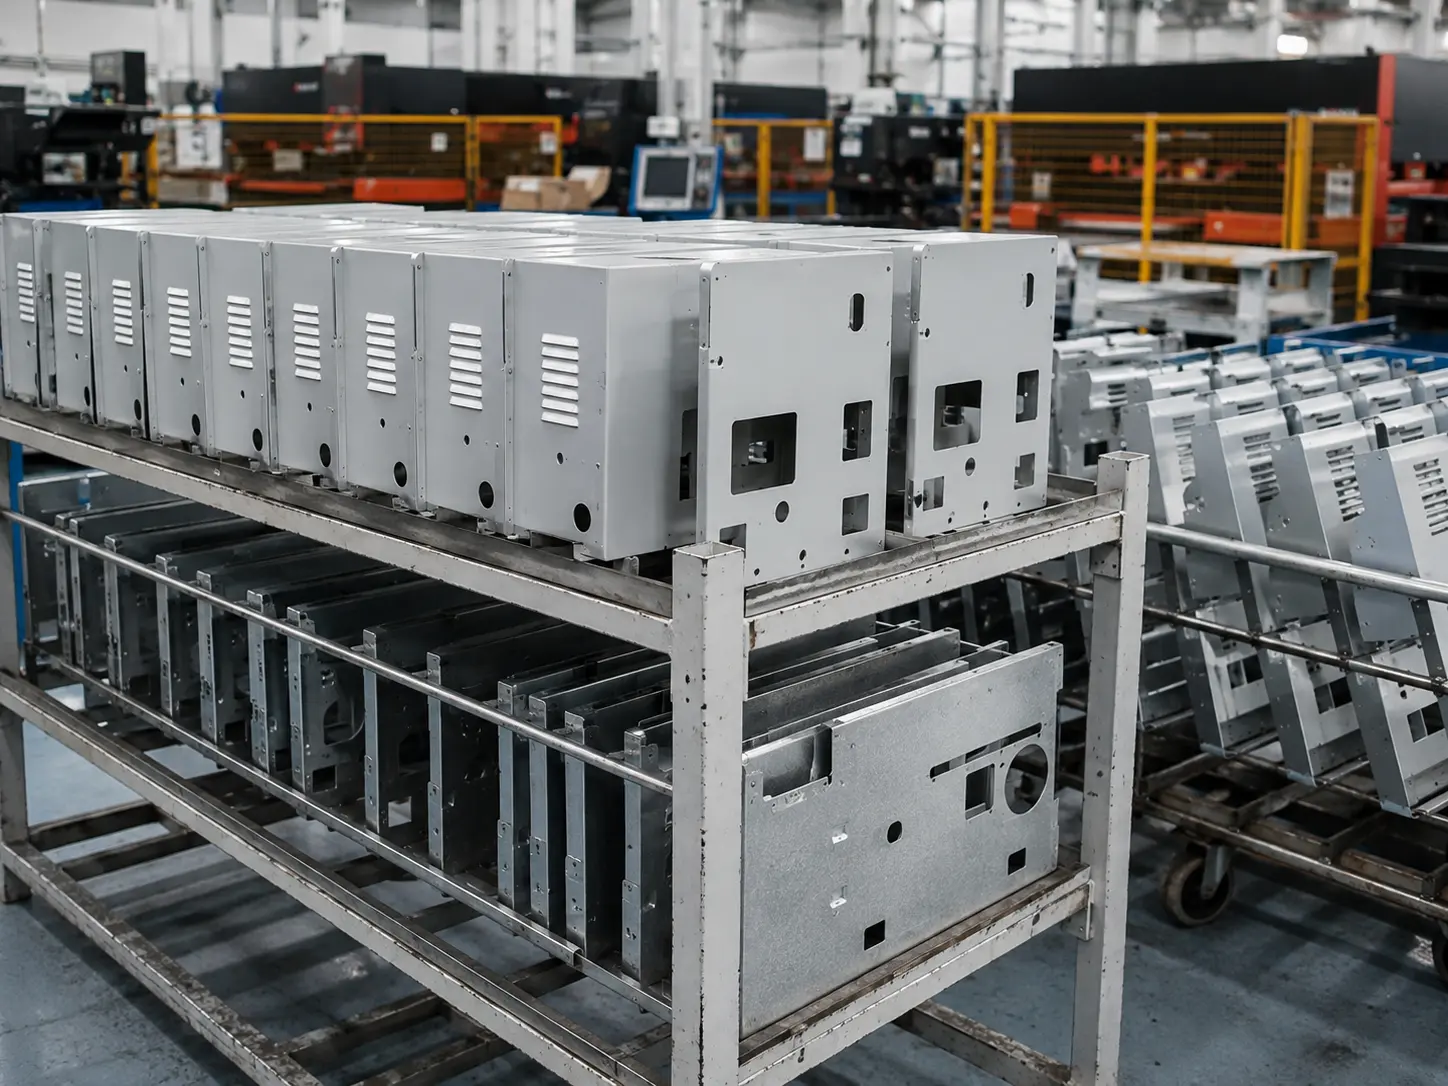
Maschinenabdeckungen & Schutzbleche
Schutzbleche, Verkleidungen, Zugangsbleche, belüftete Abdeckungen
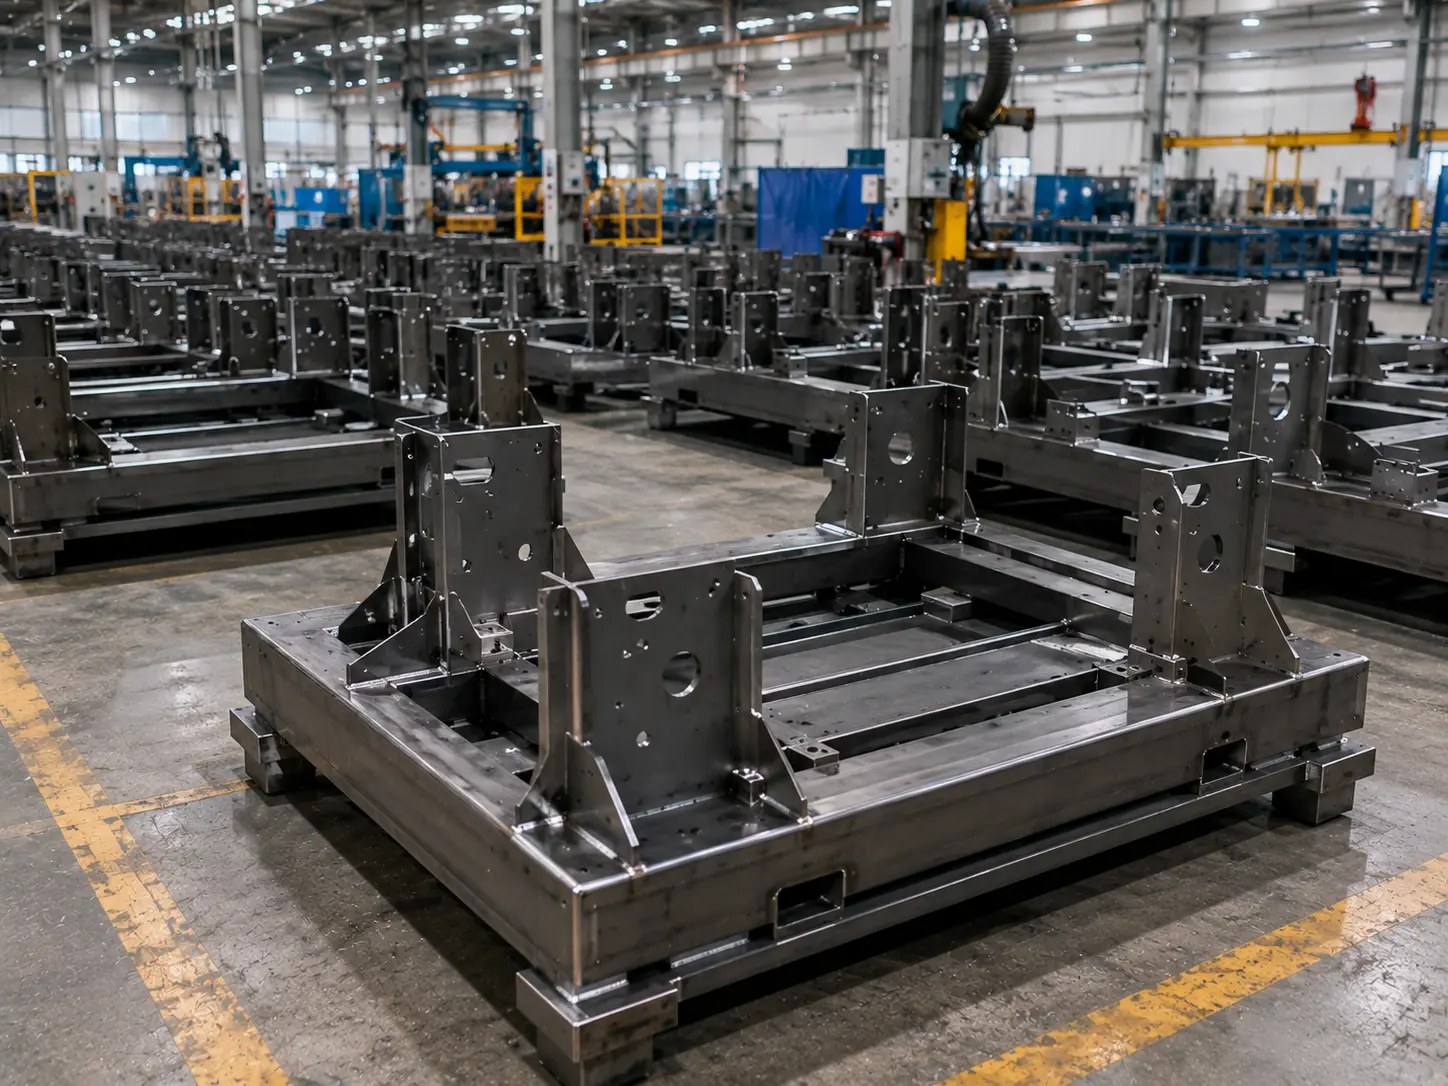
Strukturrahmen & Grundplatten
Geschweißte Rahmen, Grundplatten, Stützstrukturen, Maschinenfundamente
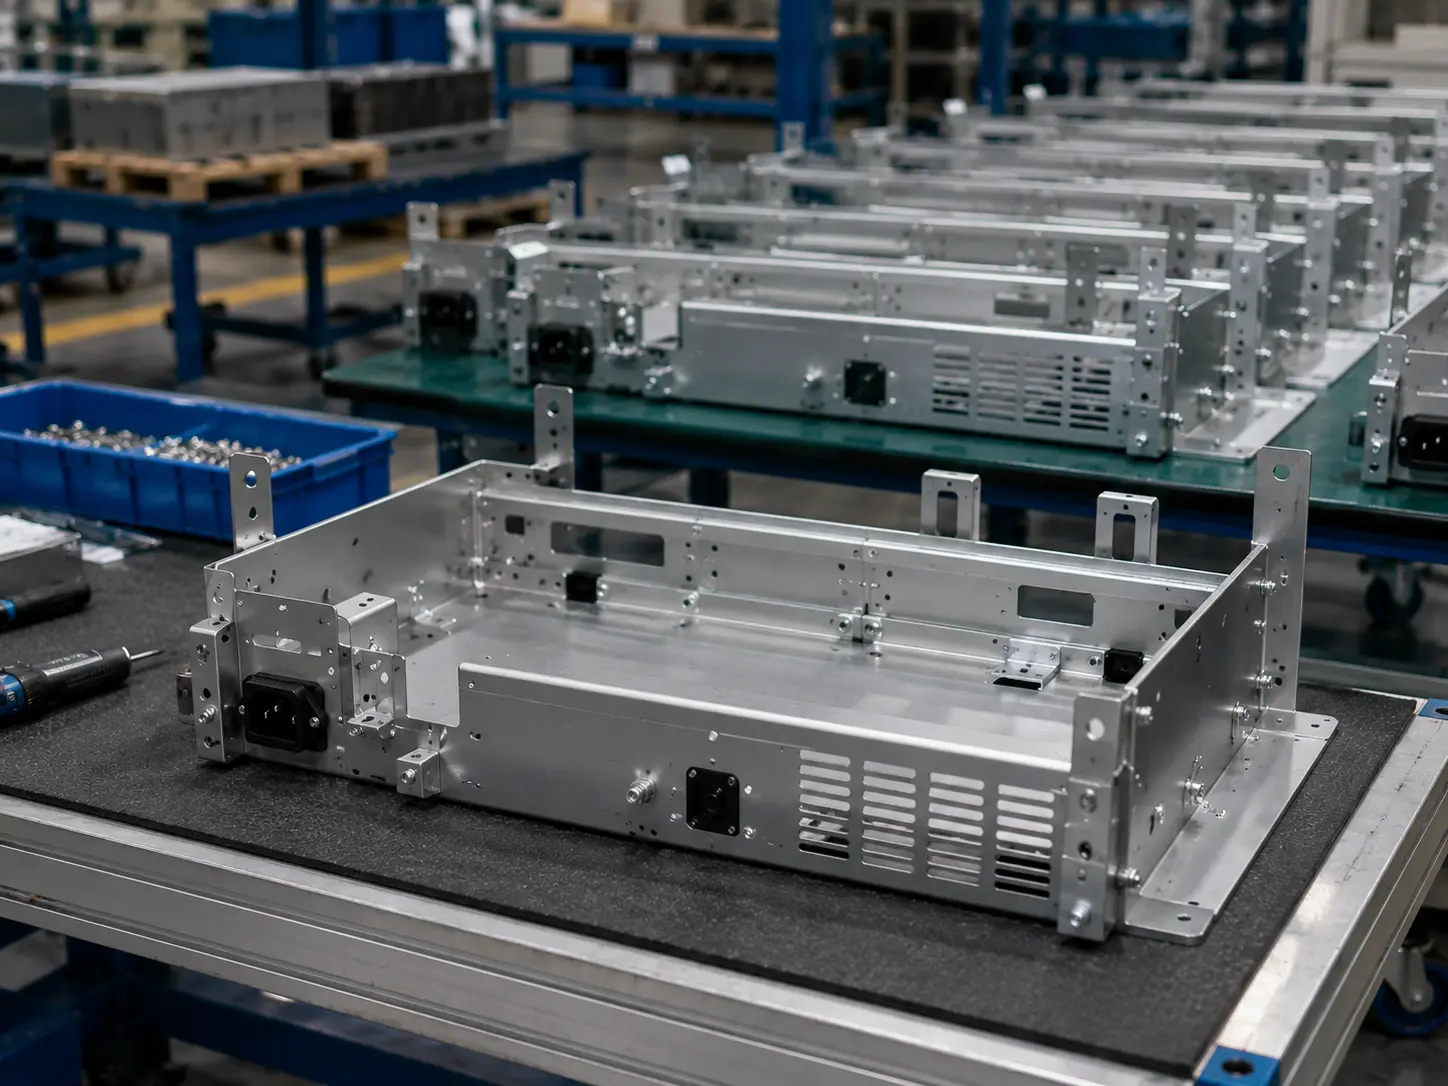
Wiederkehrende OEM-Baugruppen
Halterungen, Baugruppen, Chassiskomponenten, Wiederholteile
Wie Sie feststellen, ob Ihr Projekt zu einem Großserienprojekt passt
(Je mehr Übereinstimmungen, desto besser die Eignung.)
- 1
Zeichnungen wiederholen sich stark und Sie benötigen langfristige rollierende Lieferung
- 2
Revisionen sind stabil und technische Änderungen sind selten
- 3
Sie sind stückkostensensibel und bereit, Werkzeuge/Vorrichtungen gegen niedrigere Kosten bei großen Serien einzutauschen (Skaleneffekte)
- 4
Sie benötigen hohe Austauschbarkeit und Konsistenz von Baugruppe zu Baugruppe
- 5
Sie benötigen einen gleichmäßigeren Takt mit weniger Umrüstvorgängen – ideal für linienbasierte Organisation
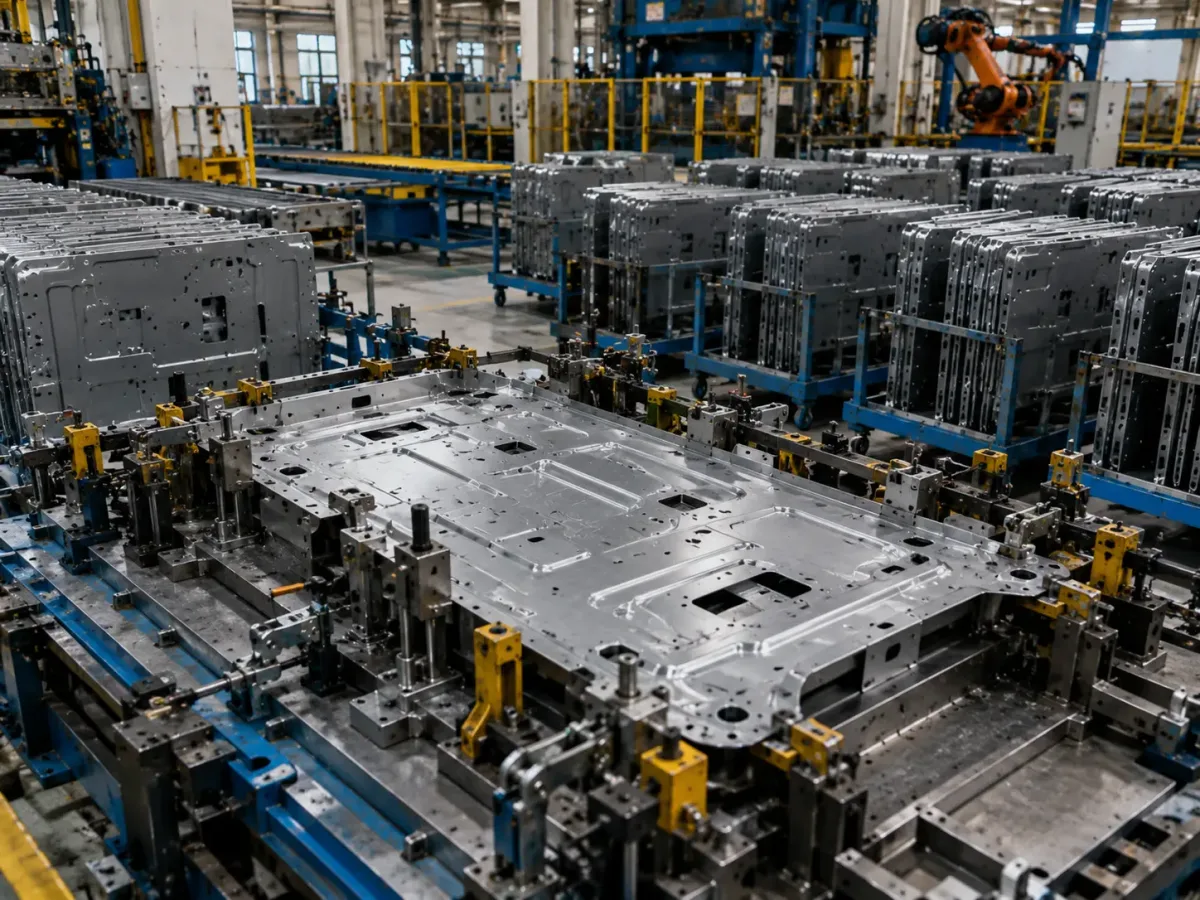
Warum diese Projekte zu Hochvolumen-Blechbearbeitung passen
Denn Skalierung bedeutet nicht “Mengen stapeln” – sondern Unsicherheiten von vornherein zu beseitigen:
Revisionen einfrieren → CTQs (Critical-to-Quality-Merkmale) definieren → wichtige Bezugsflächen mit Vorrichtungen/Werkzeugen/Matrizen fixieren → Abläufe auf einen wiederholbaren Takt standardisieren – sodass Sie bei steigenden Stückzahlen durchgängig besseren Durchsatz und niedrigere Stückkosten erzielen.
Wie wählen Sie die richtige
Produktionsprozessroute?
Wir empfehlen eine Fertigungsroute basierend auf Ihrem Jahresvolumen, CTQs.
Während aktiver Revisionszyklen
Verwenden Sie eine flexible Route mit Laserschneiden / CNC-Revolverstanzen + Gesenkbiegen.
Ideal für häufige Revisionen und schnellere Validierung.
Während der Hochlaufphase
Führen Sie dedizierte Vorrichtungen und Arbeitszellen ein, um Taktzeit und Konsistenz frühzeitig zu fixieren.
Sobald das Design eingefroren ist und die Nachfrage stabil ist
Bewerten Sie Hochdurchsatzrouten wie Stanzen, Rollformen oder Tiefziehen zur Reduzierung der Stückkosten.
Vergleich der Produktionsrouten
| Produktionsroute | Typische Prozesskombination | Am besten geeignete Produktionsphase | Vorabinvestition (Werkzeuge/Vorrichtungen) |
Stückkostenprofil | Wesentliche Design-/Prozesseinschränkungen |
|---|---|---|---|---|---|
|
Flexibel Route |
Laser / CNC-Revolverstanzen + Biegen + Universal-Schweißen/Montage | Niedriges bis mittleres Volumen; häufige Revisionen | Niedrig | Stückkosten steigen schnell mit zunehmender Operationsanzahl | Loch-zu-Biege-Regeln, Toleranzkumulierung, Schweißverzug; optische Konsistenz erfordert oft Vorrichtungsunterstützung |
|
Halbwerkzeuggebunden Route |
CNC-Revolverstanzen inkl. Umformen / Laser + dedizierte Vorrichtungen + zellenbasierte Montage | Mittleres bis höheres Volumen; stabile Struktur | Mittel | Stabilerer Takt; Kosten können im Laufe der Zeit gesenkt werden | CTQs müssen früher eingefroren werden; die Vorrichtungsstrategie setzt die Obergrenze für die Wiederholbarkeit |
|
Stanzen Route |
Stanz-/Umformwerkzeuge + sekundäres Biegen/Gewindeschneiden/Einpressen | Hohe Stückzahl; langfristig stabiles Design | Hoch | Niedrigste Stückkosten; höchster Durchsatz | Änderungen sind teuer und langsam; DFM muss von Anfang an solide sein |
|
Rollprofilieren Route |
Rollprofilieren + Stanzen / Ablängen | Lange, gerade Profile mit konstantem Querschnitt in hoher Stückzahl | Hoch | Ausgezeichnete Stückwirtschaftlichkeit; sehr hohe Kapazität | Sobald der Querschnitt festgelegt ist, sind Änderungen schwierig; die Erstmusterprüfung muss gründlich sein |
|
Tiefziehen Route |
Tiefziehen / Umformen + Trimmen / Lochen | Schalen-/Napf-/Gehäuseartige Teile | Hoch | Effizient für tiefe Kavitäten; starker Durchsatz | Materialumformbarkeit ist entscheidend; Falten-/Rissrisiko; Zeit für Werkzeugerprobung und Abstimmung einplanen |
Werkzeugstrategie & Produktionswirtschaftlichkeit
Kein Werkzeug / Minimal
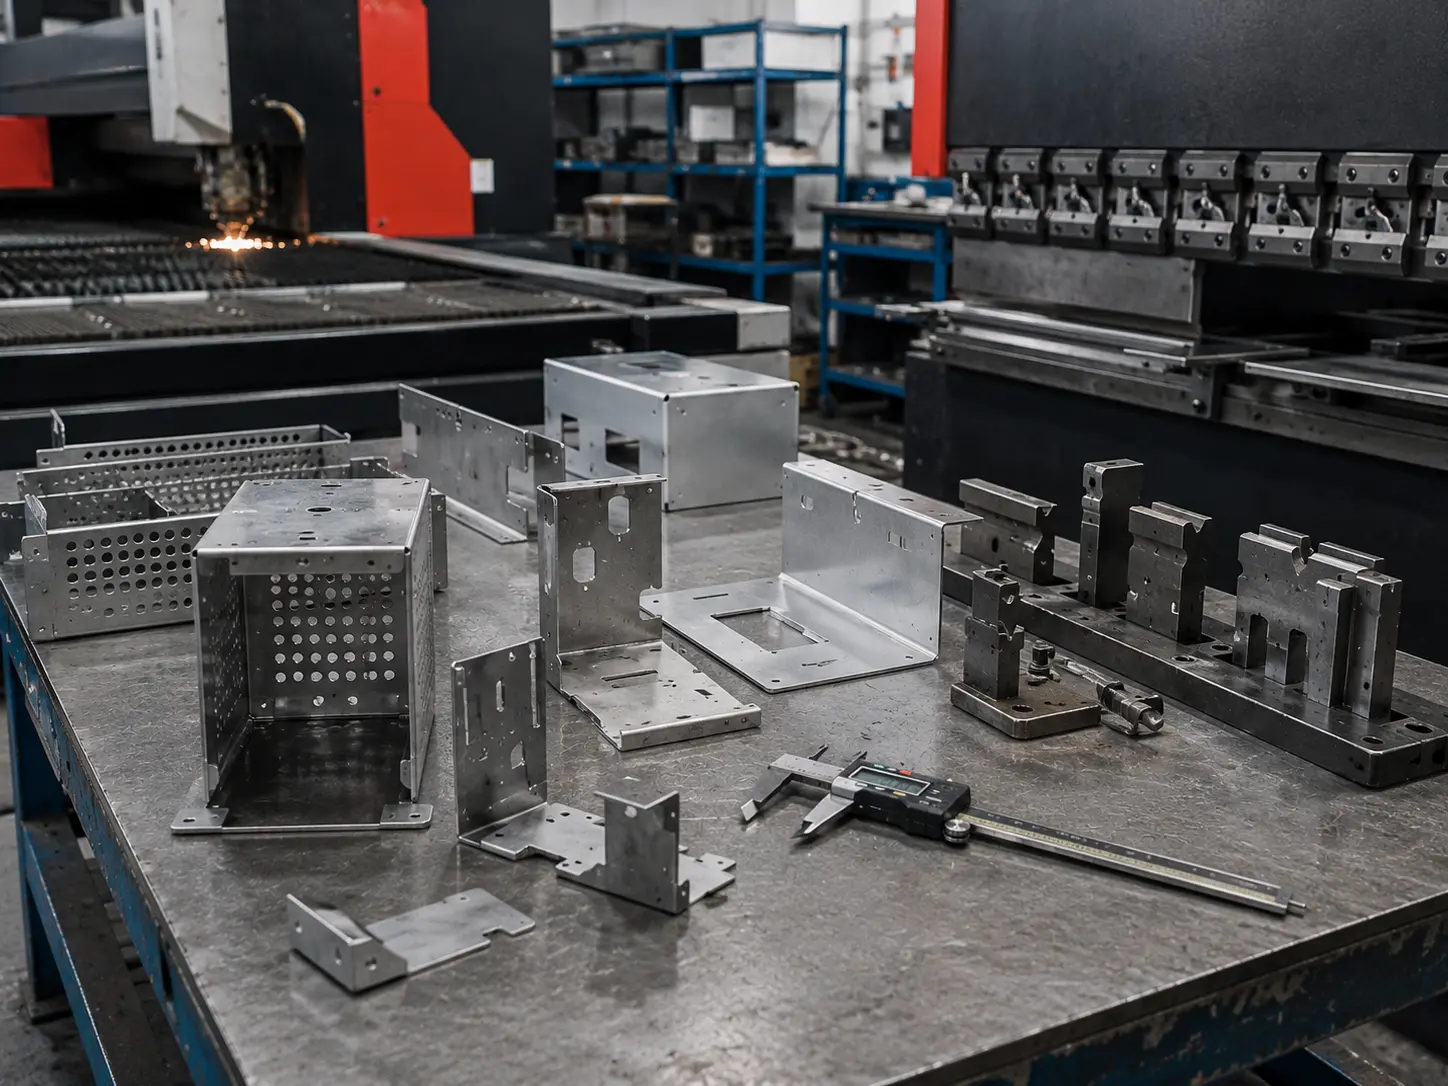
Ideal für Prototypen und niedrige Stückzahlen.
Soft-Tooling
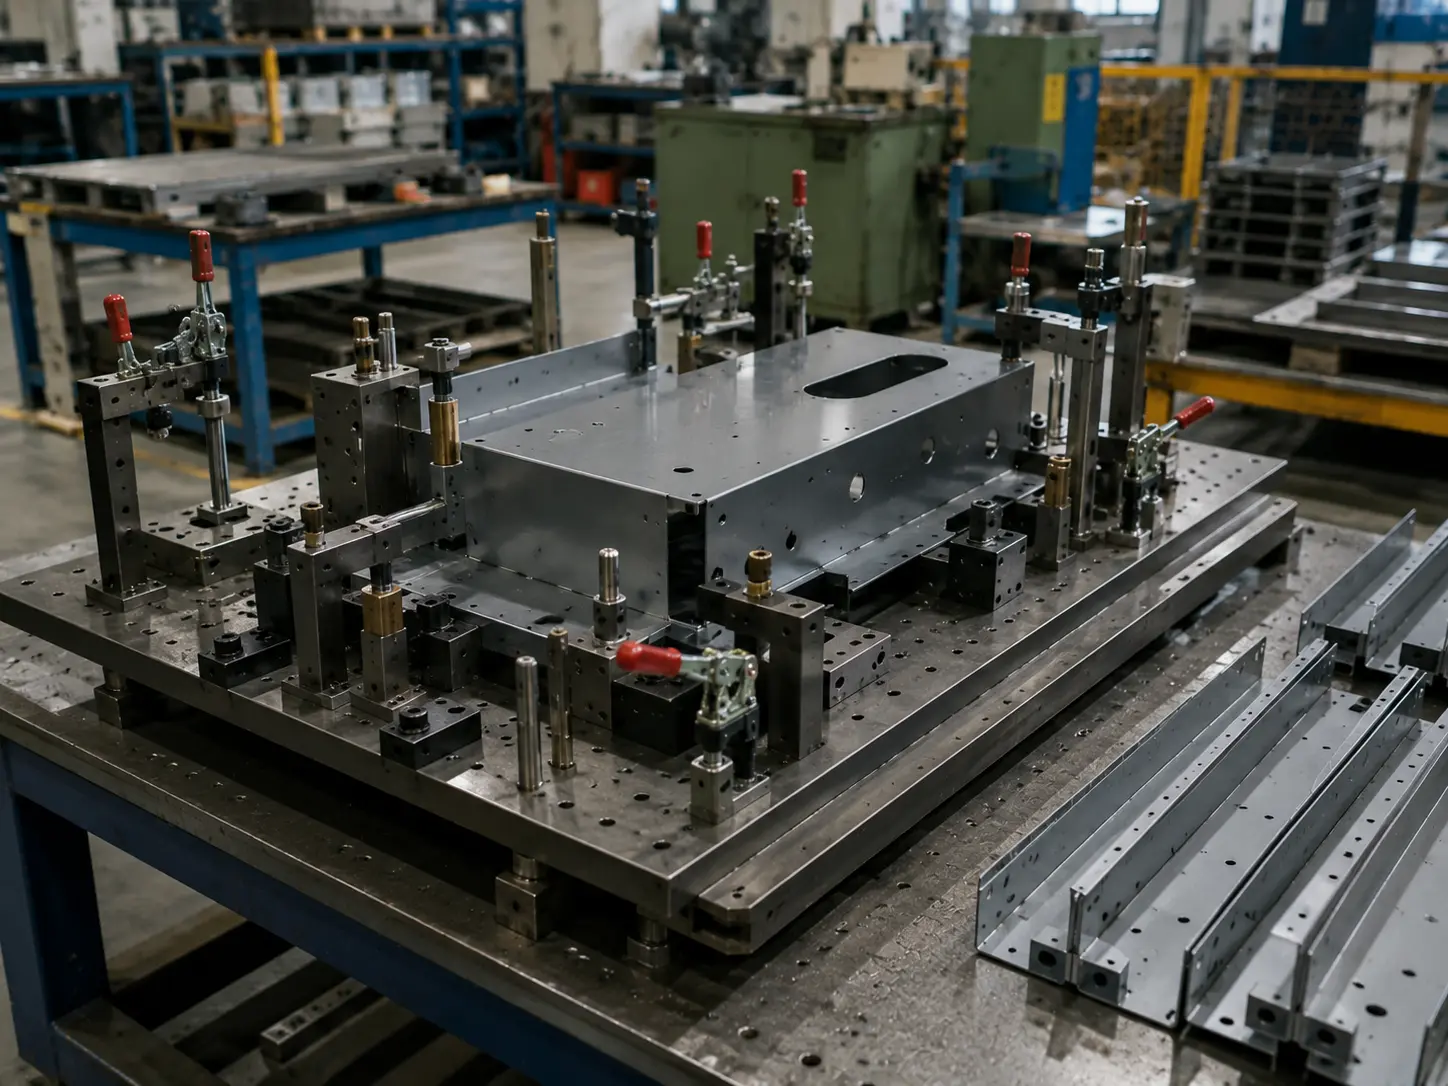
Geringere Investition bei relativ schnellen Lieferzeiten.
Dedizierte Werkzeuge
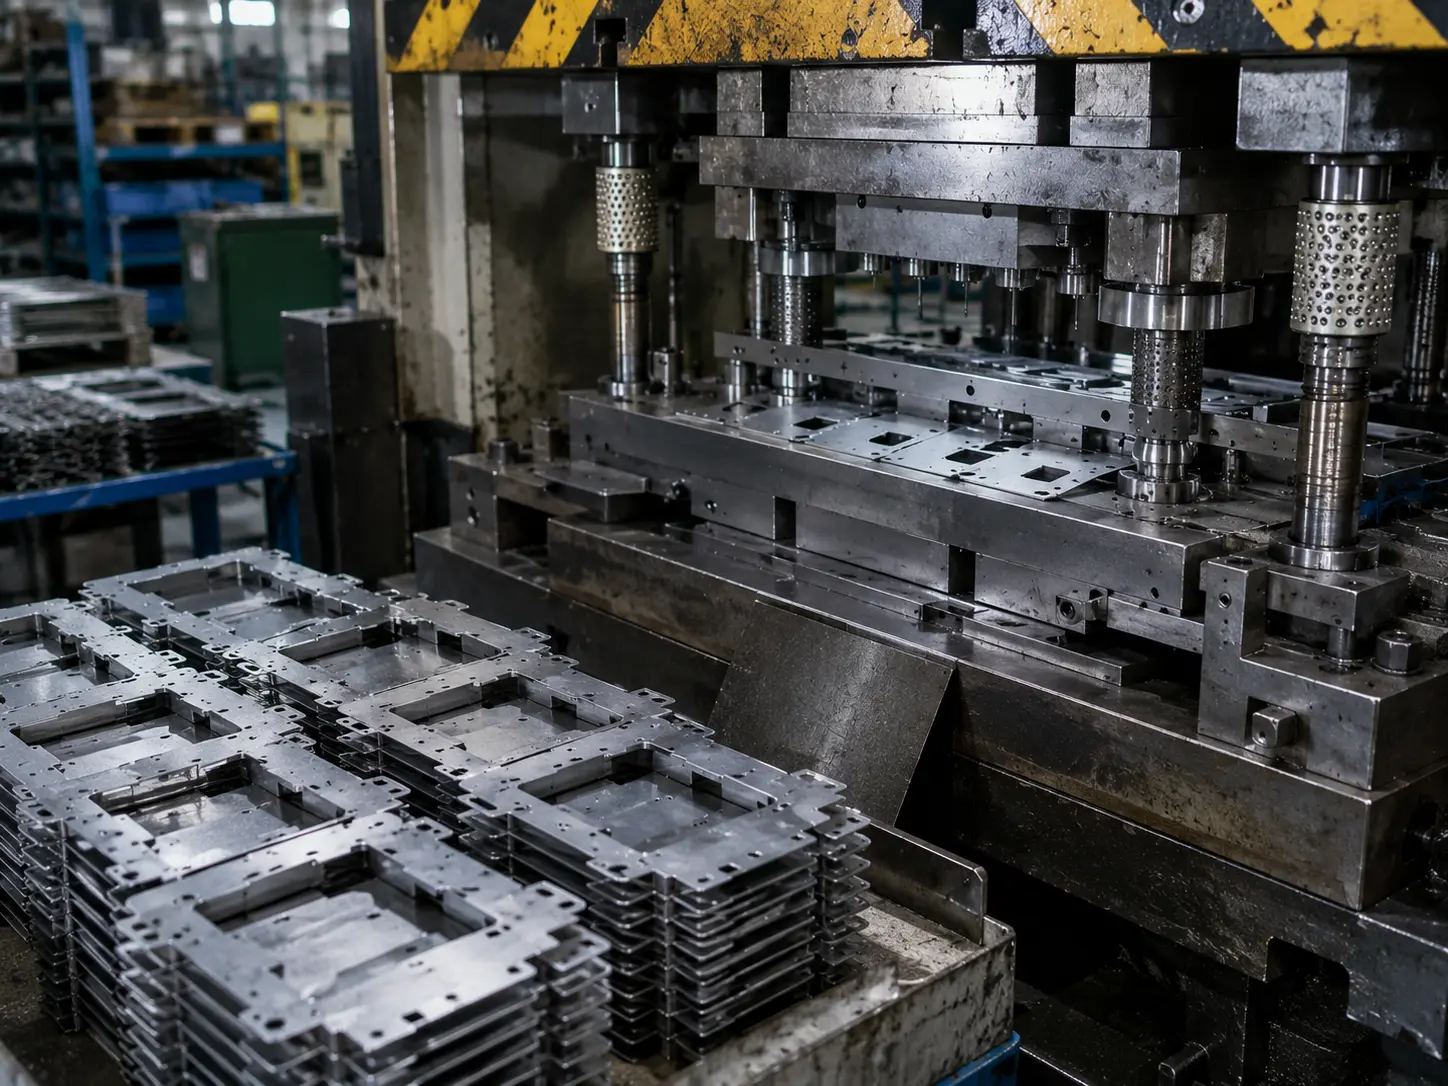
Höhere Anfangsinvestition, ausgelegt auf.
Höhere Stückkosten
Niedrigste Stückkosten
CTQ-Kontrolle & Qualitätskonsistenz
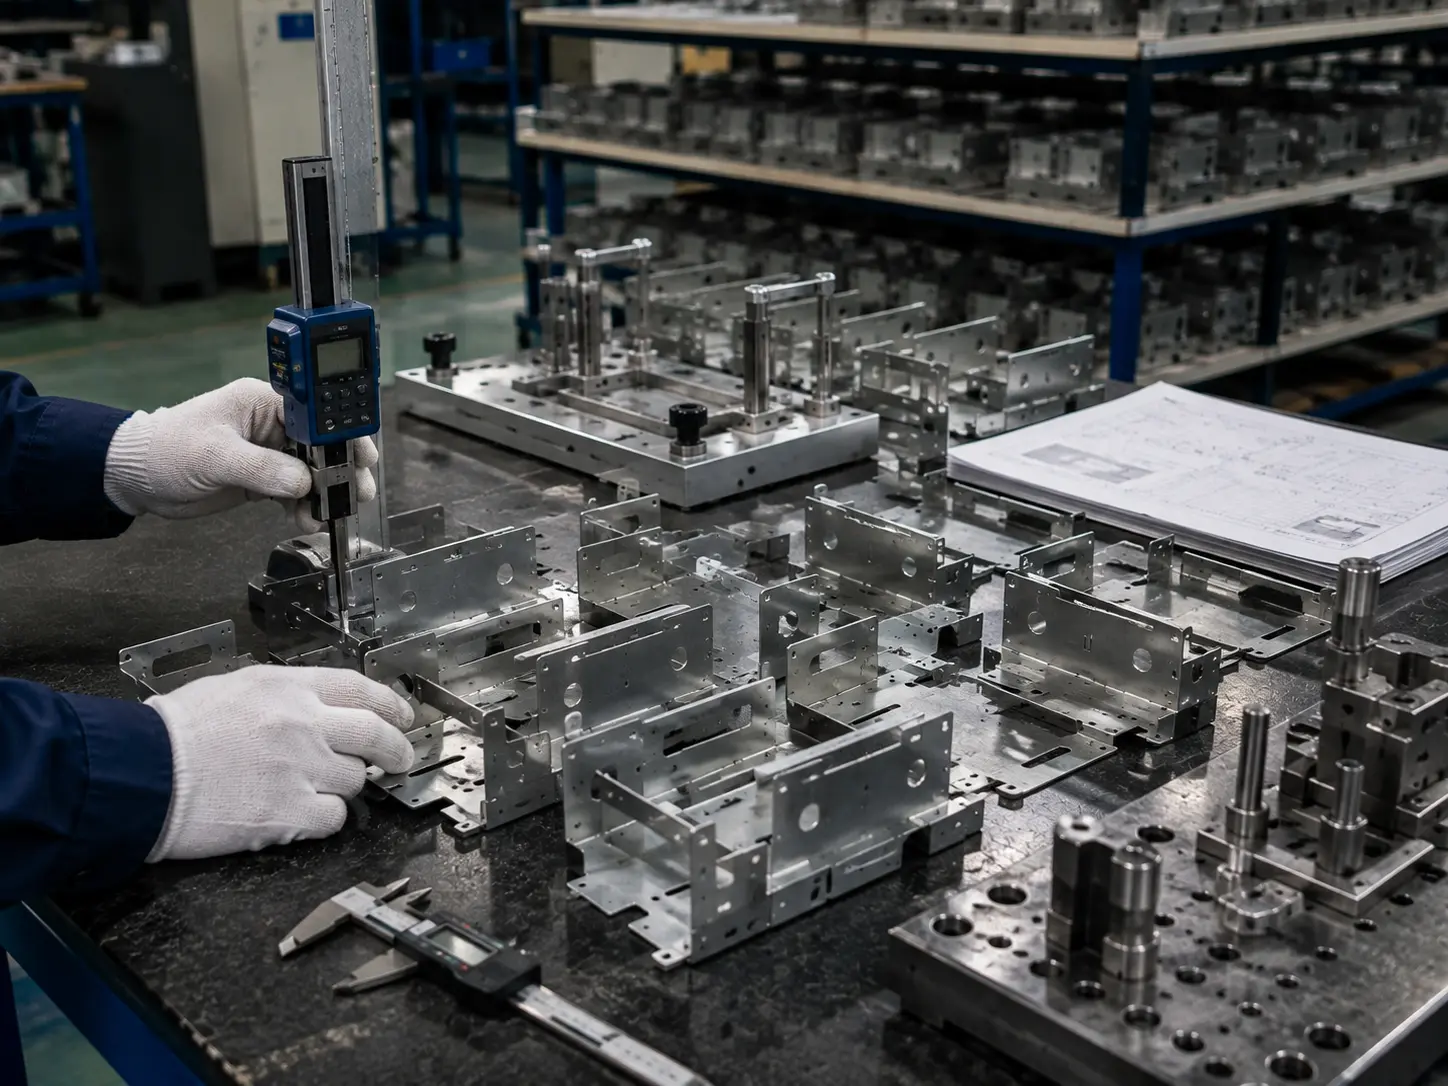
Zentrale CTQ-Parameter
| Biegewinkel | ±0,5° typisch |
| Lochposition | ±0,10 mm |
| Ebenheit | 0,5 mm / 500 mm |
| Kantenzustand | Entgraten gemäß Spezifikation |
| Oberflächenbehandlung | Wie spezifiziert |
| Optik | Kratzer- & Dellenkontrolle |
Verifizierung
Prüfung
Erstmusterprüfung (FAI)
& Dokumentation
Serienfertigung von Blechbauteilen FAQs
