Metallentgratungsservices
SR MFG bietet standardisierte Metallentgratungsservices für lasergeschnittene, gestanzte und bearbeitete Blechteile. Wir entfernen Grate, scharfe Kanten und Schlacke und erzielen definierte Kantenzustände, um Handhabungssicherheit, Montagepassung, Beschichtungsabdeckung und Teilekonsistenz zu verbessern.
Für kritische Teile können wir zeichnungsdefinierte Kantenverrundung, Fase, Radius, Muster-Gratniveau oder Anforderungen nachgelagerter Beschichtungen einhalten, damit Ihre Teile reibungslos in die Montage, Lackierung, Galvanisierung oder den Versand übergehen.
Welche Kantenzustände kann SR MFG liefern?
Nach Prozessen wie Laserschneiden, Stanzen, Bearbeiten oder Schweißen weisen Metallkanten häufig Grate, Schlacke oder scharfe Ecken auf. Die Kantenanforderungen variieren stark je nach Produkt – es gibt keinen einzigen “Standard”-Zustand. Nachfolgend sind die Kernkompetenzen von SR MFG in der Kantenbearbeitung aufgeführt.
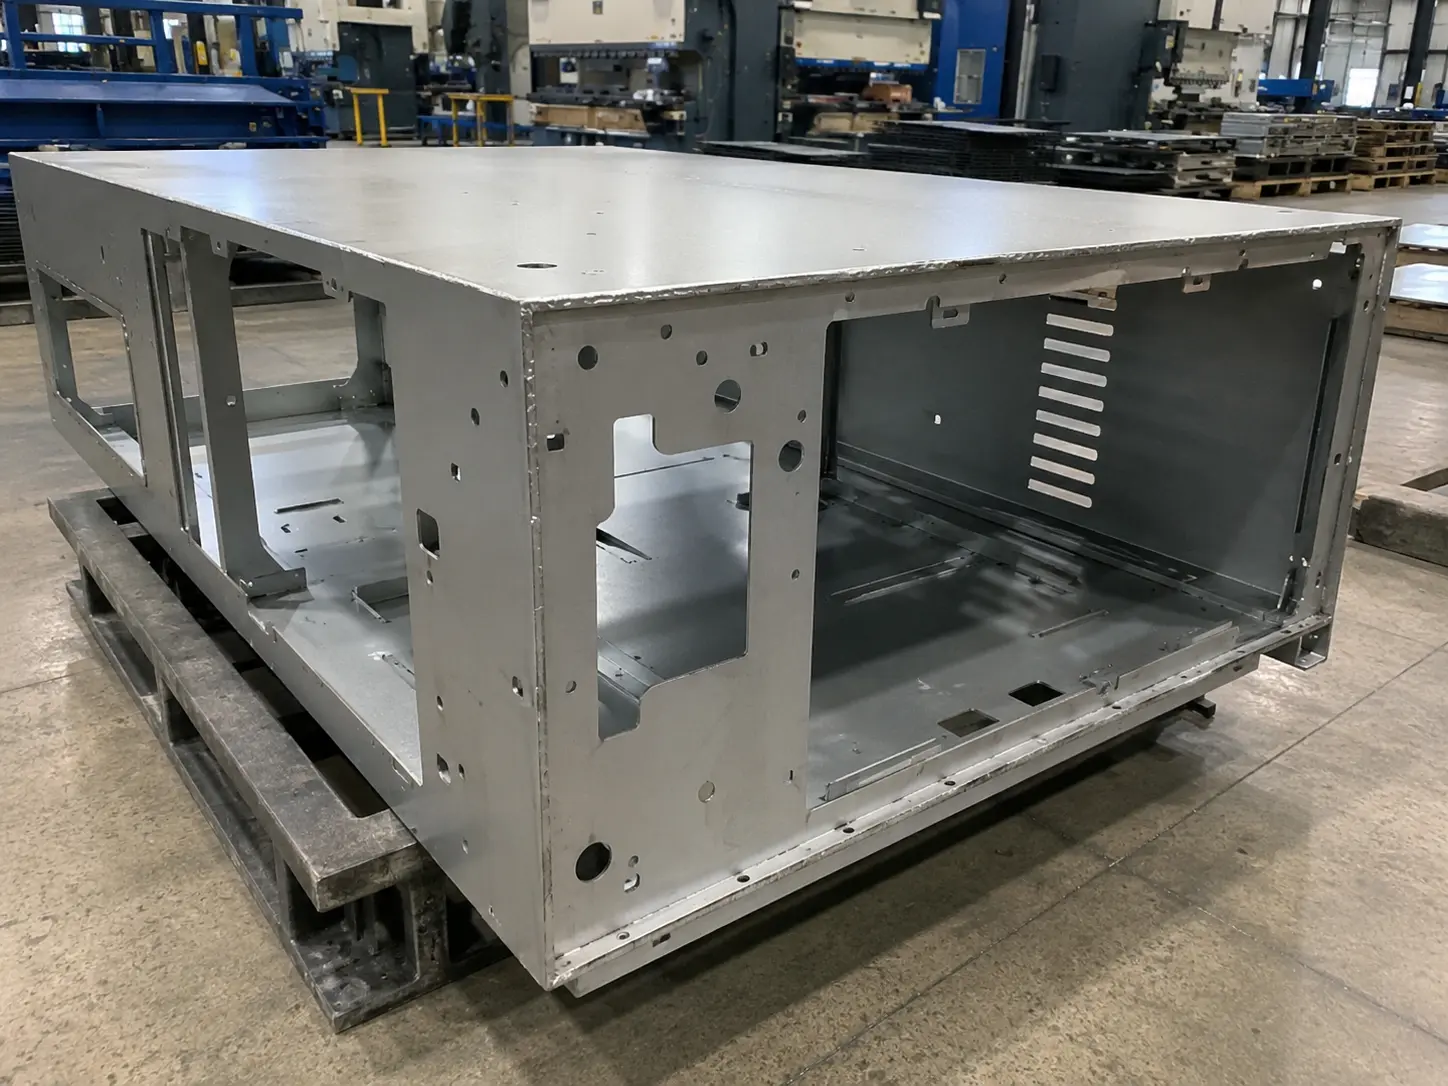
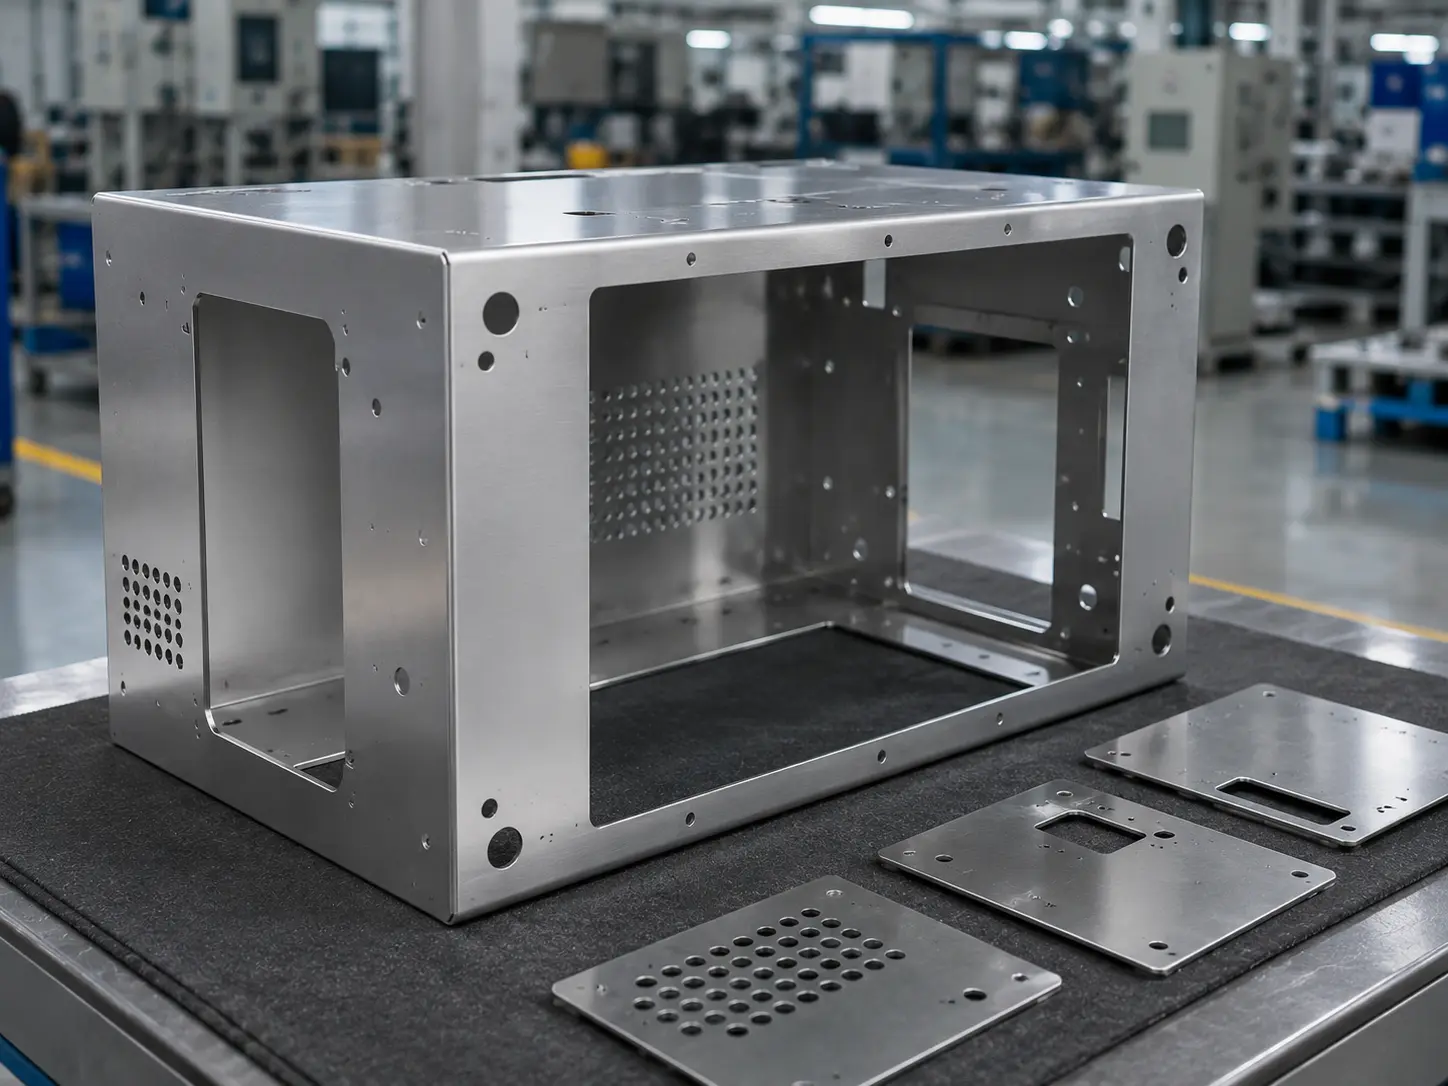
Vollständige Gratentfernung
Wir können Grate bis auf das ~0,01 mm-Niveau. entfernen. Durch die Kombination mehrerer Entgratungsmethoden nach Bedarf bewerten wir die Zugänglichkeit von Merkmalen für Querbohrungen, tiefe Nuten, Blindtaschen und die erforderlichen Kantenabnahmekriterien.
Kantenbearbeitungsoptionen
Gratfreie Kante
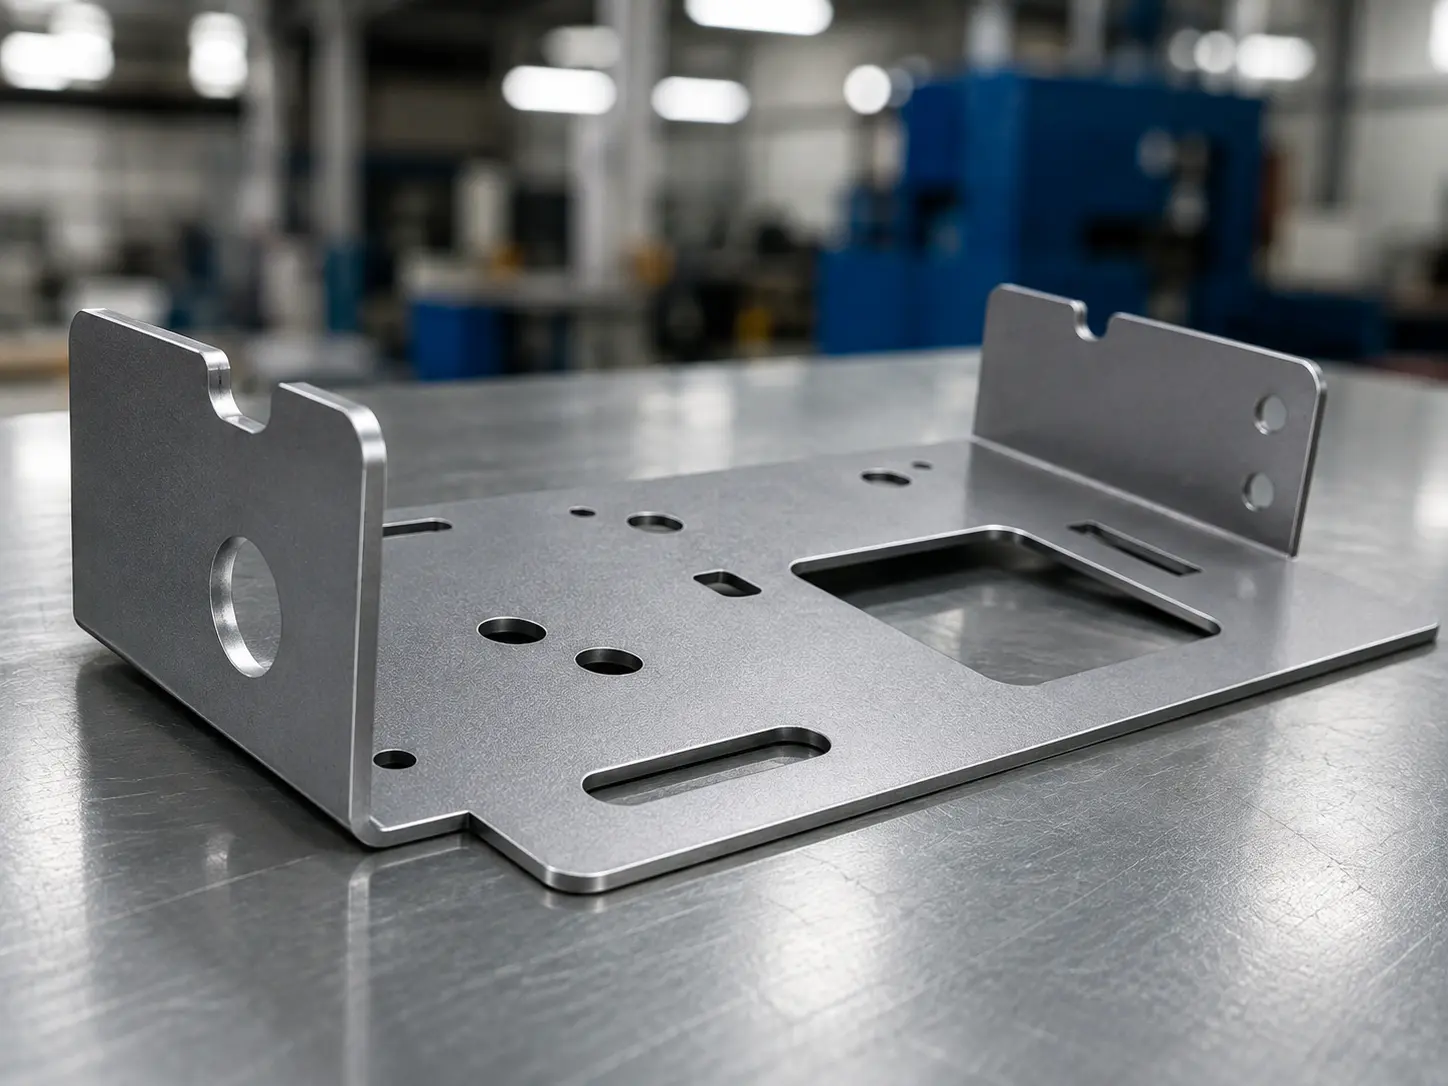
Entfernt sichtbare Grate und scharfes erhabenes Material von Schnitt-, Stanz-, Press- oder Bearbeitungskanten.
Kantenverrundung
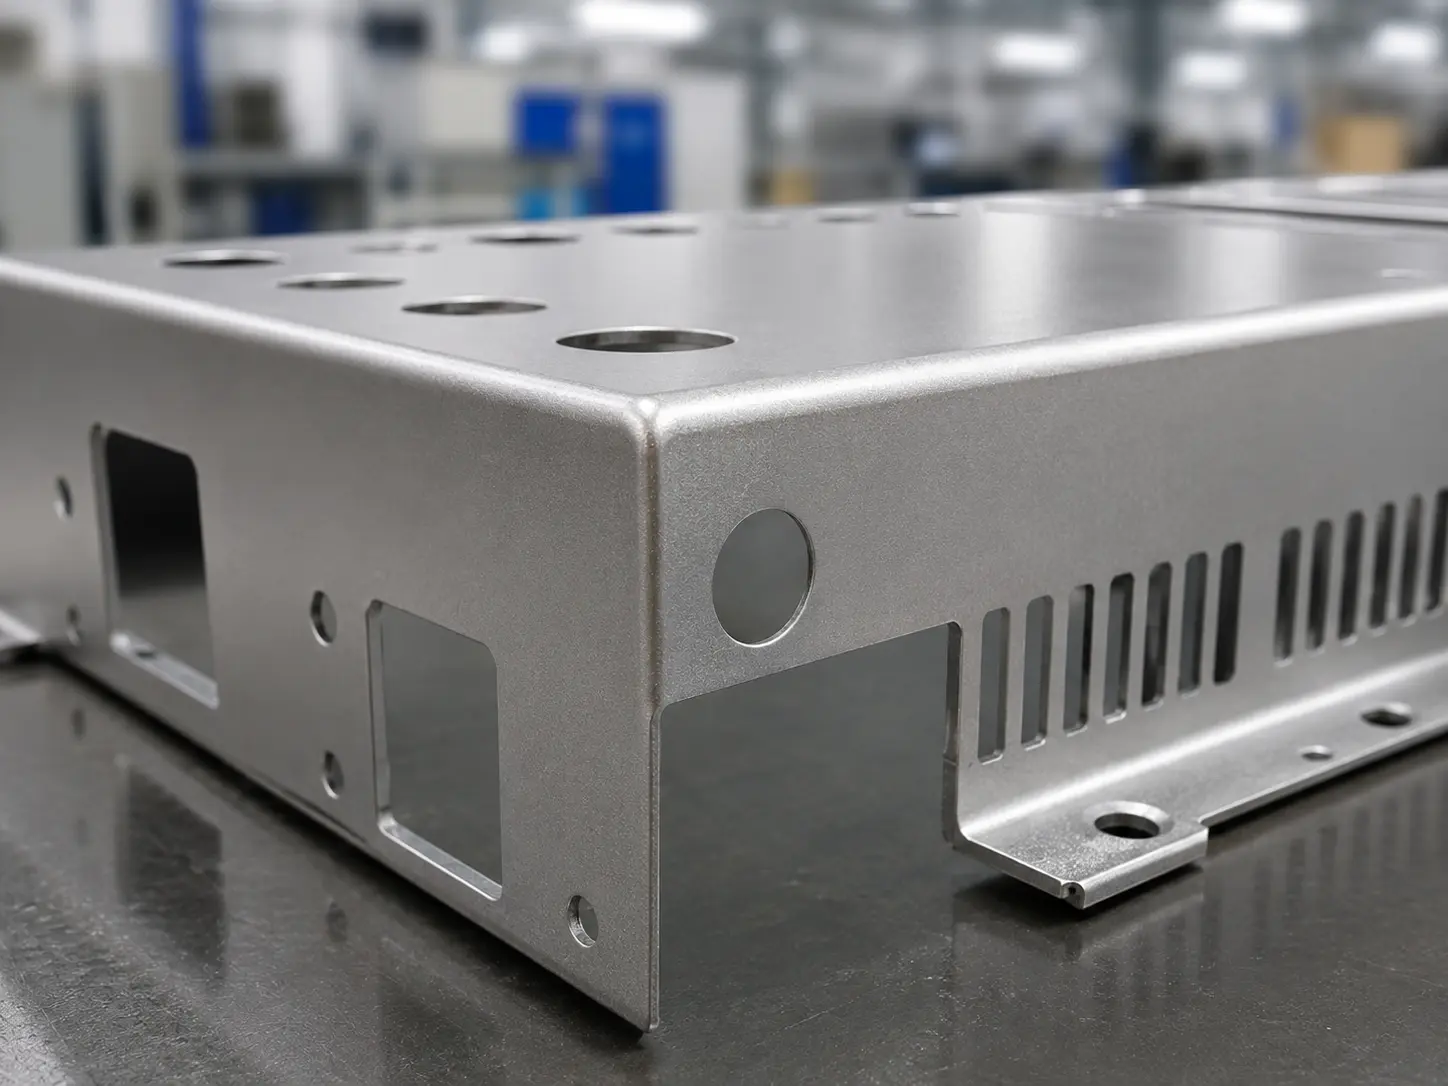
Stumpft scharfe Ecken leicht ab, während die ursprüngliche Teilegeometrie nahezu unverändert bleibt.
Fase / Radius
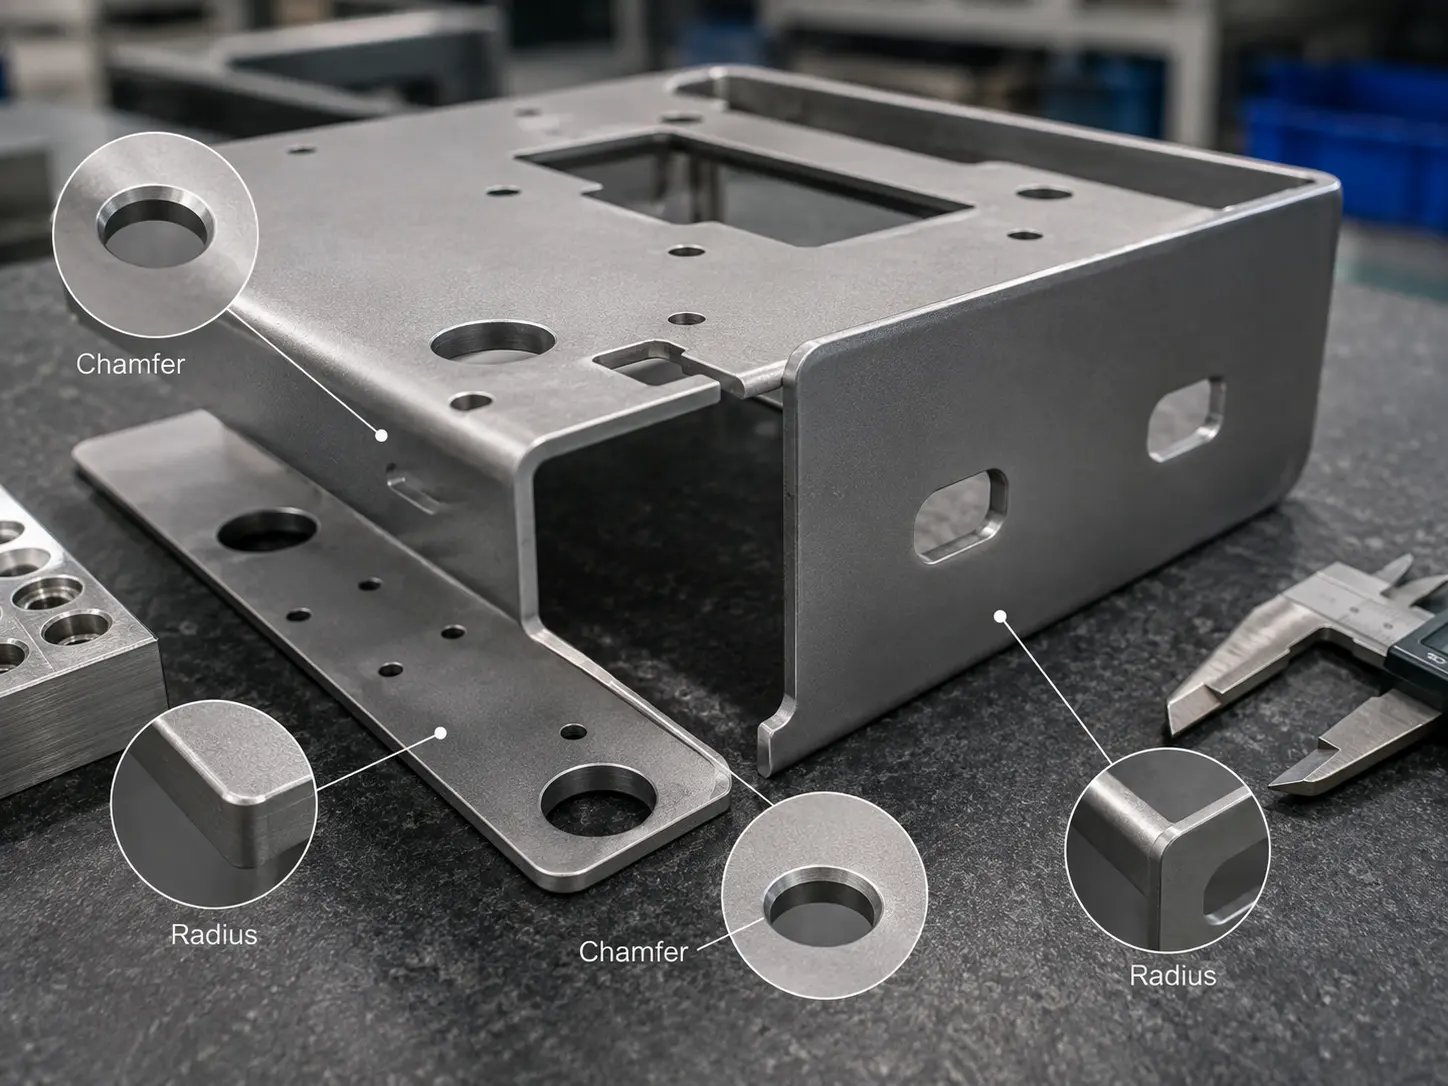
Erzeugt eine definierte Fase oder einen Radius, wenn die Zeichnung eine kontrollierte Kantengeometrie erfordert.
Beschichtungsbereite Kante
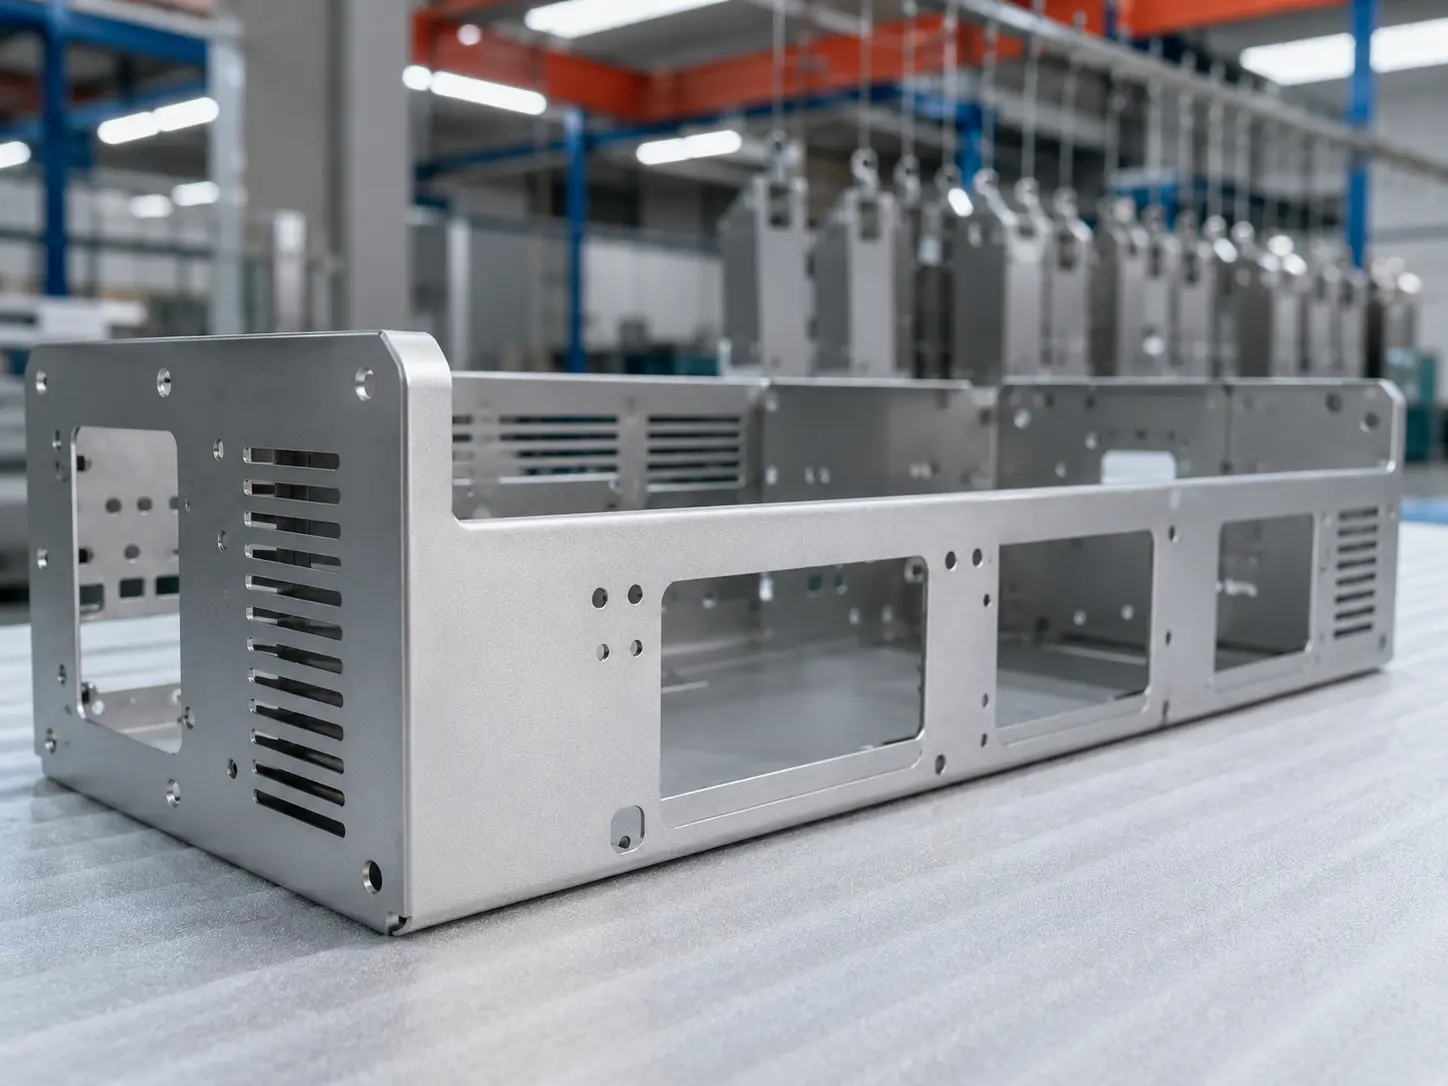
Verbessert den Kantenzustand vor Pulverbeschichtung, Nasslackierung, Galvanisierung oder E-Coating.
Technischer Hinweis: Der richtige Kantenzustand hängt von Material, Kantenanforderung, nachgelagerter Oberflächenbehandlung und Montagefunktion ab. Wir folgen Zeichnungen, Mustern oder Ihren Kantenqualitätsstandards.
Sie können festlegen
Prozesskontrolle
Montage & Beschichtung
So wählen Sie die richtige Entgratungsmethode
Unterschiedliche Grattypen, Bauteilgeometrien und nachgelagerte Anforderungen erfordern unterschiedliche Entgratungsverfahren.
Prüfen Sie den am besten geeigneten Prozess anhand von Merkmalszugänglichkeit, Produktionsvolumen und Kantenqualitätszielen.
Manuelles Entgraten
Geringes Volumen, hoher Wert, lokale Nacharbeit
Zugängliche Kanten und Bohrungsöffnungen
Flexibel, kontrollierbar, hoch anpassungsfähig
Hohe Arbeitskosten; geringer Durchsatz; bedienerabhängige Konsistenz
Präzisionspassungsteile, Prototypen, Kleinserien
Massenfinishing
(Vibrationsverfahren / Trommeln)
Kleinteile in Serie; leichter Gesamtabtrag akzeptabel
Allgemeine Außenkantengrate; leichte Kantenverrundung erforderlich
Hohe Serieneffizienz; ausgereifter Prozess; gute Konsistenz
Eingeschränkt für maskierte Bereiche, tiefe Bohrungen oder Gratwurzeln; mögliche Teile-an-Teile-Beschädigungen
Beschläge, Normteile, kleine Stanzteile
Strahlentgratung
(Trocken / Nass / Mikro)
Außenflächen; kosmetische Gleichmäßigkeit erforderlich
Feine Grate; Kantenbruch; Oberflächenreinigung
Kann Reinigung mit optischer Gleichmäßigkeit kombinieren
Weniger wirksam bei starken Graten; Oberflächenschäden und Strahlmittelrückstände müssen kontrolliert werden
Kosmetische Teile, Gussreinigung, präzise Kleinteile
Elektrochemisches
Entgraten (ECD)
Komplexe Geometrie; interne Merkmale schwer zugänglich
Querbohrungen, interne Kanäle, tiefe Nuten
Hochselektiv; ausgezeichnete Reichweite; typischer Zyklus 10–30 s
Erfordert Vorrichtungen, Elektroden, Chemikalienkontrolle, Spülung und Korrosionsschutz
Ventilgehäuse, Pumpengehäuse, Hydraulikkomponenten, Querbohrungsgrate
Hochdruck-Wasserstrahl
Hohe Sauberkeitsanforderungen; Entgraten + Reinigen gewünscht
Grat, Grate, Spänerückstände
Integrierte Reinigung; geeignet bis ~245 MPa Klasse
Hohe Ausrüstungs- und Wasseraufbereitungskosten; Trocknung und Korrosionsschutz erforderlich
Automobilteile, Motorkomponenten, Präzisionsgussteile
Ultraschallunterstütztes
Mikro-Entgraten
Präzise Kleinteile; oberflächenempfindlich
Mikrograte, oft nur unter Vergrößerung sichtbar
Oberflächenschonend; wirksam bei Mikrograten
Begrenzt bei starken oder fest haftenden Graten; Validierung erforderlich
Halbleiter-, Optik- und Medizinpräzisionsteile
Thermische Energie
Verfahren (TEM)
Intern liegende Merkmale, mechanisch nicht erreichbar; Mikrograte oder Gratbildung
Bohrungen, Querkanäle, komplexe Kavitäten
Wirksam bei Mikrograten in unzugänglichen Bereichen
Erfordert strenge Prozesskontrolle und Reinigungsnachweis; nicht für alle Teile geeignet
Mehrportige Komponenten, komplexe Innenkanäle
Technischer Hinweis: Die endgültige Auswahl des Entgratungsverfahrens sollte anhand von Material, Gratposition, Bauteilgeometrie, Zielkantenzustand, nachgelagerten Beschichtungs- oder Montageanforderungen und Mustervalidierung bestätigt werden.
Besprechen Sie Ihr BauteilBereit, Ihre Entgratungsanforderungen zu prüfen?
Senden Sie uns Ihre Zeichnungen, das Material, die Gratposition, den Zielkantenzustand, kritische Oberflächen, nachgelagerte Beschichtungs- oder Montageanforderungen und Prüfkriterien. Unser Engineering-Team wird die Bauteilgeometrie prüfen und ein geeignetes Entgratungsverfahren empfehlen.