
Metallphosphatie rungsdienste für die Beschichtungsvor behandlung
SR MFG bietet kontrollierte Phosphatierungsvorbehandlung für Metallteile, die verbesserte Beschichtungshaftung, Korrosionsbeständigkeit und eine stabile Oberflächenvorbereitung vor Pulverbeschichtung, Lackierung oder E-Coating erfordern.
Wir helfen bei der Auswahl des richtigen Phosphatierverfahrens basierend auf Substratmaterial, Beschichtungssystem, Korrosionsziel, Oberflächenanforderungen und Projektspezifikationen.
Erhalten Sie ein individuelles Angebot in 24 Stunden
Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.
Was ist Phosphatierungsvorbehandlung?
Phosphatierung ist eine chemische Konversionsvorbehandlung, die eine dünne, kristalline Phosphatschicht auf der Metalloberfläche bildet. Sie wird häufig vor Pulverbeschichtung, Flüssiglackierung oder E-Coating eingesetzt, um die Beschichtungshaftung, gleichmäßige Abdeckung und Korrosionsbeständigkeit als Teil des gesamten Beschichtungssystems zu verbessern.
Die endgültige Leistung hängt von Substratmaterial, Phosphatchemie, Oberflächenvorbereitung, Schichtgewicht, Versiegelungsmethode und dem nachgelagerten Beschichtungssystem ab. Bei ordnungsgemäßer Kontrolle bietet die Phosphatierung auch einen kurzfristigen In-Prozess-Schutz zwischen den Schritten.
Beschichtung
Haftung
Korrosion
Beständigkeit
Pulverbeschichtung
Vorbehandlung
Verfahren
Dokumentation
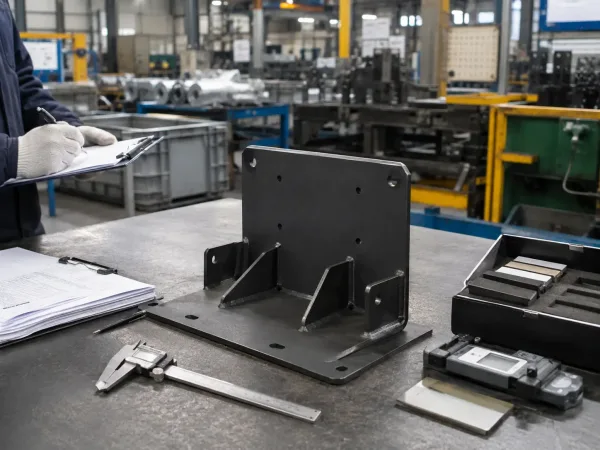
Vorteile
- Verbessert die Beschichtungshaftung und reduziert das Risiko von Beschichtungsfehlern
- Erhöht die Korrosionsbeständigkeit als Teil des gesamten Beschichtungssystems
- Bietet eine gleichmäßige, mikrokristalline Oberfläche für eine bessere Beschichtungsabdeckung
- Kann kurzfristigen In-Prozess-Schutz zwischen Produktionsschritten bieten
- Weitgehend kompatibel mit Stahl, Zink und vielen Nichteisenmetall-Substraten
- Trägt zur Verbesserung des Lackerscheinungsbildes und der langfristigen Haltbarkeit bei
Einschränkungen
- Für sich allein keine endgültige Korrosionsschutzbeschichtung
- Erfordert eine geeignete Reinigung, Spülung sowie eine Versiegelung oder Beschichtung, um zu wirken
- Die Chemikalienauswahl muss zum Werkstoff, zum Beschichtungssystem und zum Einsatzumfeld passen
- Eine unzureichende Prozesskontrolle kann zu Schlamm, Verfärbungen oder uneinheitlichem Aussehen führen
- Ergänzt Prozessschritte und erfordert Abwasserbehandlung sowie Prozessmanagement
- Schichtgewicht und Kristallgröße außerhalb des Zielbereichs können die Leistung beeinträchtigen
Technischer Hinweis: Die Leistung der Phosphatierung wird maximiert, wenn sie mit geeigneter Reinigung, Versiegelung oder Beschichtung und kontrollierten Prozessparametern integriert wird. Sprechen Sie mit unserem Team für die beste Lösung für Ihre Teile und Ihre Anwendung.
Gängige Phosphatierungssysteme und deren Auswahl
Die gebräuchlichsten Systeme sind Eisenphosphat, Zinkphosphat und Manganphosphat.
Die richtige Wahl hängt von der geforderten Beschichtungsleistung und der vorgesehenen Anwendung ab.
Eisenphosphat
Allgemeine VorbehandlungHäufig für die Pulverbeschichtungsvorbehandlung und allgemeine lackierte Teile.
- Am besten geeignet für: wirtschaftliche Beschichtungsvorbehandlung
- Hauptnutzen: gute Lackhaftung und effiziente Verarbeitung
- Typische Anwendungen: Innengeräte, Haushaltsgeräte, allgemeine Fertigungsteile
Zinkphosphat
Höhere KorrosionsbeständigkeitBevorzugt, wenn eine stärkere Korrosionsleistung im nachgelagerten Beschichtungssystem erforderlich ist.
- Am besten geeignet für: anspruchsvollerer Korrosionsschutz
- Hauptnutzen: stärkere Konversionsschicht und bessere Beschichtungsunterstützung
- Typische Anwendungen: Automobilteile, Außengeräte, lackierte Komponenten mit höheren Spezifikationen
Manganphosphat
Funktions- / VerschleißanwendungenWird für funktionale Anforderungen wie Verschleißfestigkeit, Ölrückhaltung und Reibungskontrolle eingesetzt.
- Am besten geeignet für: bewegliche oder lasttragende Komponenten
- Hauptnutzen: unterstützt Verschleißleistung und Schmierstoffrückhaltung
- Typische Anwendungen: Zahnräder, Verbindungselemente, mechanische Komponenten
Temperaturfenster
Prozesstemperatur hängt von der Chemie und der Linienkonfiguration ab.
Applikationsmethode
Gängige Methoden sind Sprühen, Tauchen oder Sprüh-Tauch-Verfahren.
Schichtgewicht
Der endgültige Zielwert sollte der Zeichnung, Spezifikation oder Projektanforderung entsprechen.
Die endgültige Phosphatierauswahl sollte auf dem Substratmaterial, dem nachgelagerten Beschichtungssystem, dem Korrosionsziel, dem erforderlichen Schichtgewicht, der Applikationsmethode und den Validierungsanforderungen basieren.
Welche Materialien können phosphatiert werden?
Eisenhaltige Substrate sind die häufigste Wahl. Nichteisenmetalle und plattierte Oberflächen können spezialisierte Chemie und projektspezifische Validierung erfordern.
Stahl & Eisenlegierungen
Beste Eignung- Häufigste Phosphatierungssubstrate
- Starke Basis für Lackhaftung und Korrosionsvorbereitung
- Verwendet für gefertigte Teile, Gerätegehäuse und allgemeine Stahlkomponenten
Zink & verzinkte Oberflächen
Geeignet- Gute Basis für Lackierung oder Beschichtung
- Prozesskontrolle hilft, Überätzung zu vermeiden
- Häufig für Beschläge, Gehäuse und verzinktes Blech
Aluminiumlegierungen
Spezielle Chemie erforderlich- Oxidentfernung und spezielle Chemie sind erforderlich
- Probenvalidierung wird vor der Produktion empfohlen
- Verwendet, wo Beschichtungshaftung auf Aluminium erforderlich ist
Kupfer & Kupferlegierungen
Selektive Verwendung- Der Prozess muss für Messing- und Kupferlegierungen angepasst werden
- Wird oft hinsichtlich Aussehen und Oberflächenaktivität geprüft
- Probenprüfung wird empfohlen
Magnesiumlegierungen
Projektspezifisch- Hochreaktiv und erfordert spezialisierte Formulierung
- Wird oft in leichten technischen Komponenten verwendet
- Technische Validierung wird empfohlen
Plattierte oder Mischmetallteile
Technische Prüfung- Umfasst plattierte Oberflächen und Mischmetallbaugruppen
- Kompatibilität hängt von der Basisschicht und der Oberflächenbehandlung ab
- Zeichnungen und Muster sollten vor dem Start geprüft werden
Die endgültige Materialkompatibilität sollte auf Basis des Substratmaterials, des nachgelagerten Beschichtungssystems, des Korrosionsziels, des Schichtgewichts und der Validierungsanforderungen bestätigt werden.
Entdecken Sie die Materialbibliothek von SR MFGWelche Teile eignen sich für die Phosphatierung?
Gehäuse & Umschließungen
Beste Eignung- Geeignet für Schränke, Abdeckungen, Boxen und Steuerungsgehäuse
- Häufig vor Pulverbeschichtung, Nasslackierung oder E-Coating
- Hilft, Beschichtungshaftung und Oberflächenkonsistenz zu verbessern
Paneele, Halterungen &
Chassisteile
Häufige Verwendung
- Geeignet für flache oder geformte Blechteile
- Gut geeignet für Halterungen, Paneele, Grundplatten und Rahmen
- Wird oft nach Abschluss der Fertigung ausgewählt
Schweißbaugruppen &
Gefertigte Baugruppen
Geeignet
- Wird nach dem Zerspanen, Umformen und Schweißen aufgebracht
- Hilft, die Oberfläche für die nachfolgende Beschichtung vorzubereiten
- Eine Musterprüfung wird für Baugruppen mit gemischter Geometrie empfohlen
Verbindungselemente &
Kleinteile
Hochvolumen-Option
- Üblich für Schrauben, Clips, Gewindeteile und Kleinteile
- Trommel- oder Korbverarbeitung ist oft effizient
- Gut für Chargenkonsistenz und Produktionsvolumen
Zahnräder, Wellen &
Verschleißteile
Funktioneller Einsatz
- Oft kombiniert mit Manganphosphatierung für verschleißrelevante Teile
- Unterstützt Ölrückhaltung und Einlaufverhalten
- Verwendet für Zahnräder, Antriebsstrangteile und ausgewählte lagerbezogene Komponenten
Vorformen für das Ziehen &
Kaltumformen
Prozessspezifisch
- Verwendet vor dem Tiefziehen, Drahtziehen oder Rohrziehen
- Kann Umformschmierstoffe aufnehmen und hilft, Kaltverschweißung zu reduzieren
- Eine technische Validierung wird vor der Produktion empfohlen
Die Eignung des Endteils hängt vom Substratmaterial, dem nachgelagerten Beschichtungssystem, der Teilegeometrie, den kosmetischen Anforderungen, der Prozessroute und den Validierungsanforderungen ab.
Technische Prüfung empfohlenKontrollierter Phosphatierungsprozessablauf
Eine strukturierte Phosphatierungsroute hilft, Oberflächenreinheit, Konversionsschichtqualität, Haftung der nachgelagerten Beschichtung und Chargenkonsistenz zu kontrollieren.
Eingangsprüfung & Maskierung
Bestätigen Sie die Projektanforderungen, bevor die chemische Verarbeitung beginnt.
- Material, Zeichnungen und Beschichtungsanforderungen prüfen
- Kritische Oberflächen und Maskierungsbereiche identifizieren
- Prüf- und Dokumentationsanforderungen festlegen
Entfetten & Reinigen
Verunreinigungen entfernen, damit die Phosphatreaktion gleichmäßig ablaufen kann.
- Öl, Fingerabdrücke und Werkstattverunreinigungen entfernen
- Die Oberfläche für die chemische Behandlung vorbereiten
- Badzustand und Reinigungswirksamkeit kontrollieren
Spülen / Rost- oder Oxidentfernung
Rückstände, Rost oder Oxidfilme entfernen, wenn dies durch das Substrat erforderlich ist.
- Restlichen Reiniger abspülen
- Entrosten, Beizen oder Oxidentfernung bei Bedarf anwenden
- Die Oberfläche für die Aktivierung vorbereiten
Oberflächenkonditionierung & Phosphatierung
Die Oberfläche aktivieren und die erforderliche Phosphat-Konversionsschicht bilden.
- Eine gleichmäßigere Phosphatschicht fördern
- Schichtgewicht und Oberflächenzustand kontrollieren
- Temperatur, Konzentration und Zeit überwachen
Abschließendes Spülen / Versiegeln / Trocknen
Die Oberfläche vor nachgelagerter Beschichtung oder temporärem Schutz stabilisieren.
- Mehrstufiges Spülen für Sauberkeit verwenden
- Versiegeln oder Passivieren auftragen, wenn spezifiziert
- Teile vor dem nächsten Prozessschritt trocknen
Beschichtungstransfer oder Verpackung
Teile in die Beschichtung, den temporären Schutz oder die kontrollierte Verpackung überführen.
- Weiter zur Pulverbeschichtung, Nasslackierung oder Elektrotauchlackierung
- Bei Bedarf temporären Korrosionsschutz auftragen
- Rückverfolgbarkeit und Prozessaufzeichnungen aufrechterhalten
Technischer Hinweis: Die tatsächliche Prozessroute hängt vom Grundwerkstoff, der Phosphat-Chemie, dem Oberflächenzustand, dem Beschichtungssystem, den Maskierungsanforderungen und den Projektabnahmekriterien ab.
Metallphosphatierungsprozess (Video-Walkthrough)
Bereit, Ihre Phosphatierungsanforderungen zu prüfen?
Nicht sicher, welches Phosphatierungssystem für Ihre Teile geeignet ist? Senden Sie uns Ihre Zeichnungen, das Substratmaterial, den nachgelagerten Beschichtungsprozess, die Korrosionsanforderungen, das Zielschichtgewicht, die Abklebebereiche und die Prüfstandards. Unser Engineering-Team wird die Anwendung prüfen und eine geeignete Phosphatierungsvorbehandlungsroute empfehlen.
Branchen & Phosphatierungsanwendungen
SR MFG bietet Phosphatierungsdienstleistungen für OEM-Stahl- und Eisenkomponenten in Industrieanlagen, der Automobilindustrie, Verbindungselementen, Eisenwaren und Strukturbaugruppen. Die Phosphatierung bildet eine kristalline Phosphatumwandlungsschicht auf Metalloberflächen, um die Lackhaftung zu verbessern, die Korrosionsbeständigkeit als Teil des nachgelagerten Beschichtungssystems zu unterstützen und funktionelle Oberflächeneigenschaften für ausgewählte Umform- und Verschleißanwendungen bereitzustellen. Wir unterstützen sowohl Prototypen- als auch Serienanforderungen über mehrere Anwendungsbereiche hinweg.
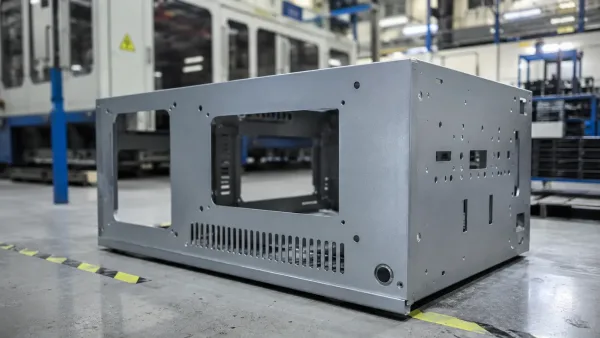
Rechenzentren & IT-Ausrüstung
Phosphatierung für Rechenzentrumskomponenten, Netzwerkinfrastruktur und IT-Hardware-Stahlteile, wodurch eine gleichmäßige Phosphatschicht erzeugt wird, die die Lackhaftung verbessert und einen zuverlässigen Korrosionsschutz auf Basisebene für Innenbetriebsumgebungen bietet.
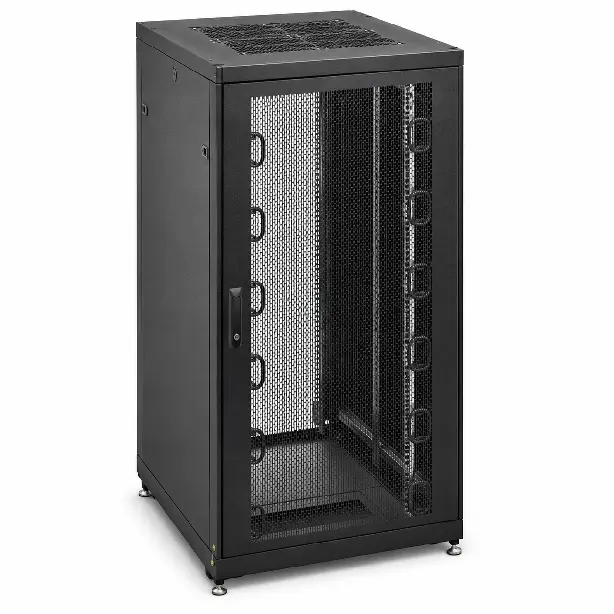
- Server-Rack-Rahmen & -Schienen
- Kabelmanagementwannen
- Schaltschrankpaneele & -türen
- Montagehalterungen & -platten
Unterhaltungselektronik
Phosphatierung für Metallgehäuse von Unterhaltungselektronik, interne Halterungen, Displaystrukturen und Stahlbaugruppen, wodurch eine hervorragende Lackhaftungsbasis geboten wird, die eine langlebige Beschichtungshaftung und ein gleichmäßiges Enderscheinungsbild gewährleistet.
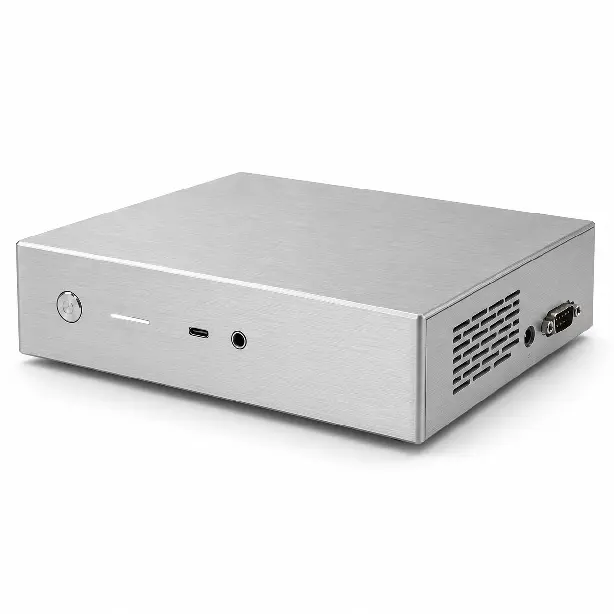
- Gerätegehäuse & -abdeckungen
- Interne Stützhalterungen
- Display-Montagestrukturen
- Metallteile für Lautsprecher & Audio
- Kleine präzisionsgeformte Teile
Elektrische Ausrüstung
Phosphatierung für elektrische Gehäuse, Schaltschränke, Stromverteilungseinheiten und industrielle Elektrokomponenten, wodurch eine starke Korrosionsbeständigkeit und eine ideale Grundierungshaftung für nachfolgende Lackier- oder Pulverbeschichtungsprozesse geboten wird.
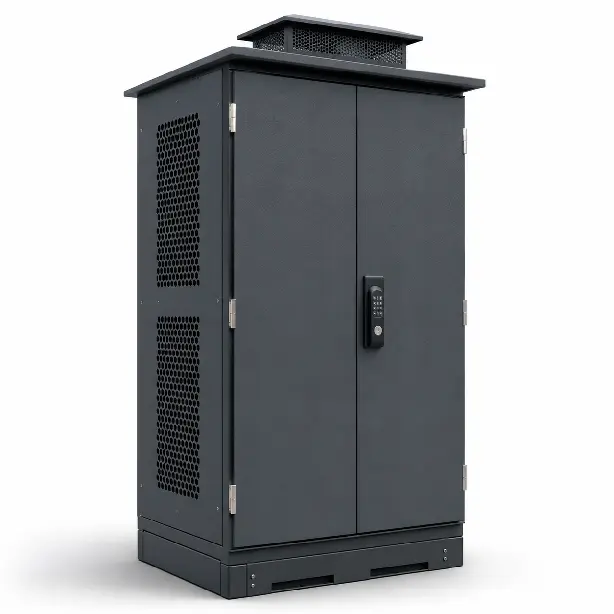
- Elektroschrankgehäuse
- Steuerboxpaneele
- Klemmenmontageplatten
- DIN-Schienenhalterungen
- Lüftungs- und Zugangsplatten
Industrielle Ausrüstung
Phosphatierung für Maschinen, Automatisierungssysteme, Produktionsanlagen und Strukturstahlbaugruppen, wodurch eine gleichmäßige Vorbehandlungsschicht bereitgestellt wird, die die Beschichtungshaftung verbessert und die Korrosionsbeständigkeit unter anspruchsvollen Werkstattbedingungen unterstützt.
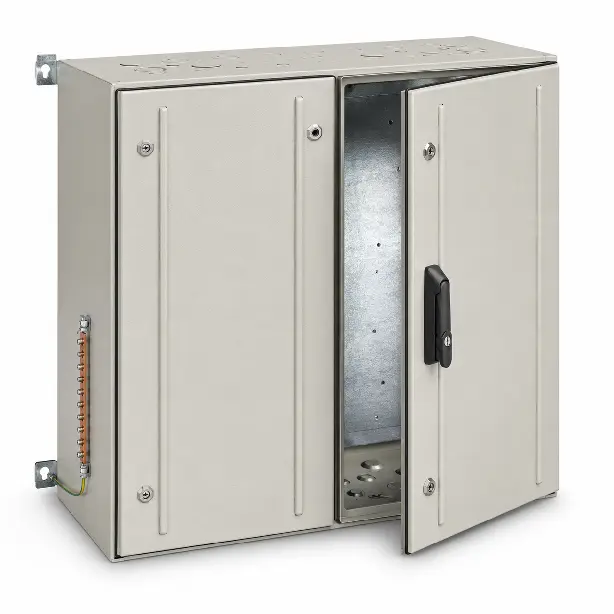
- Maschinenabdeckungen & -schutzbleche
- Ausrüstungsrahmen
- Förderbandhalterungen
- Sensormontageplatten
- Schutzpaneele & -abschirmungen
Energiesysteme
Phosphatierungslösungen für EV-Ladegeräte, Batteriesysteme, Energiespeicherschränke und Stromumwandlungseinheiten, wodurch eine zuverlässige korrosionsschützende Basisschicht bereitgestellt wird, die die Lackierungssystemleistung in Innen- und Außenumgebungen verbessert.
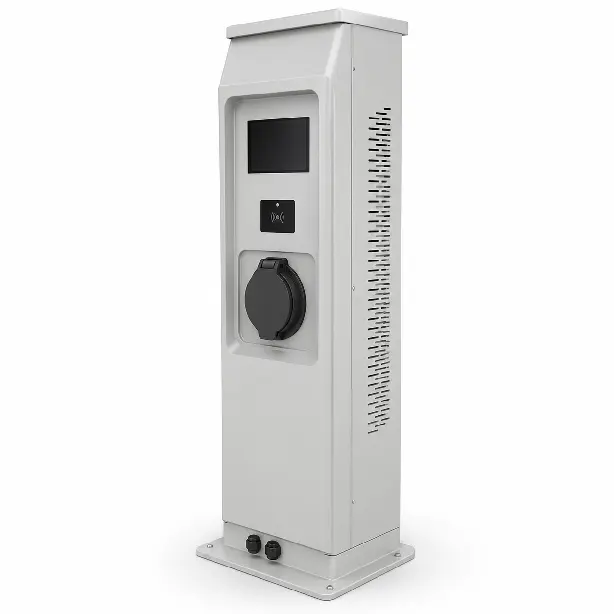
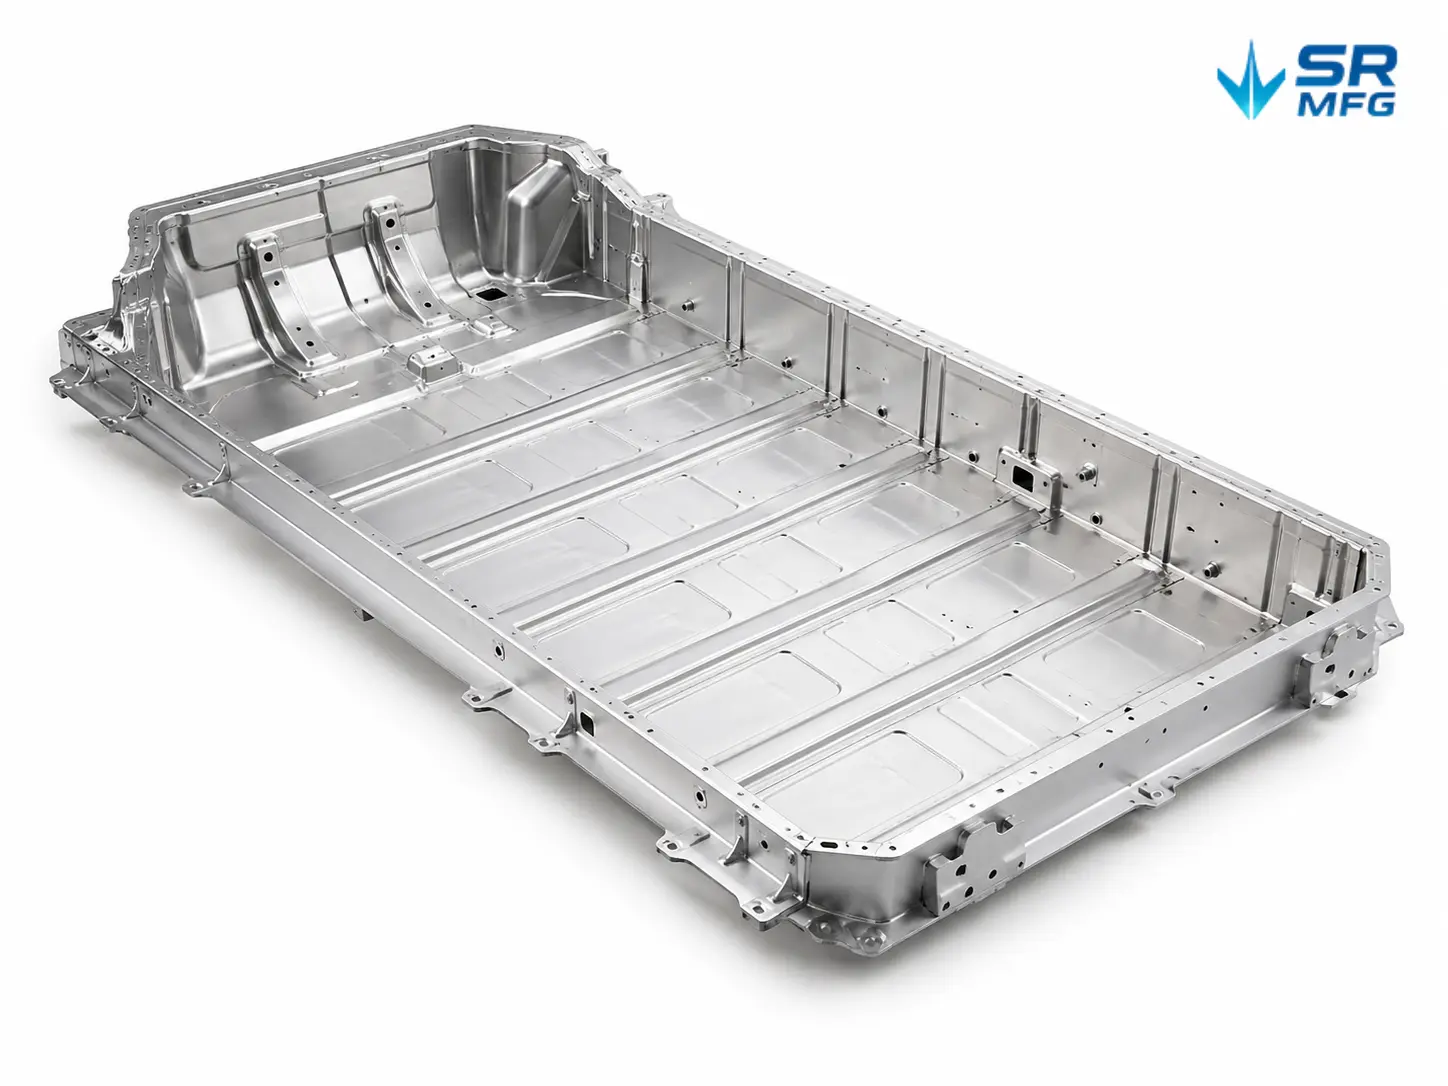
- Batteriegehäuseteile
- Ladestationsschränke
- Energiespeicherschrankpaneele
- Stromschienen-Stützhalterungen
- Leistungsmodulgehäuse
Außenausrüstung
Phosphatierungsvorbehandlung für Außengehäuse, Ausrüstungsabdeckungen, Eisenwaren, Beleuchtungssysteme und Strukturbefestigungen, wodurch eine gleichmäßige Umwandlungsschicht bereitgestellt wird, die die Beschichtungshaftung verbessert und die Korrosionsbeständigkeit in Kombination mit geeigneten Pulverbeschichtungs-, Lack- oder Versiegelungssystemen unterstützt.
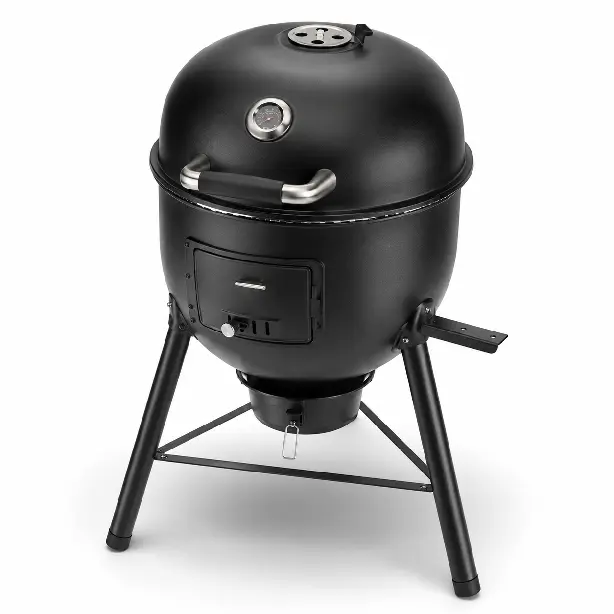
- Außenausrüstungsgehäuse
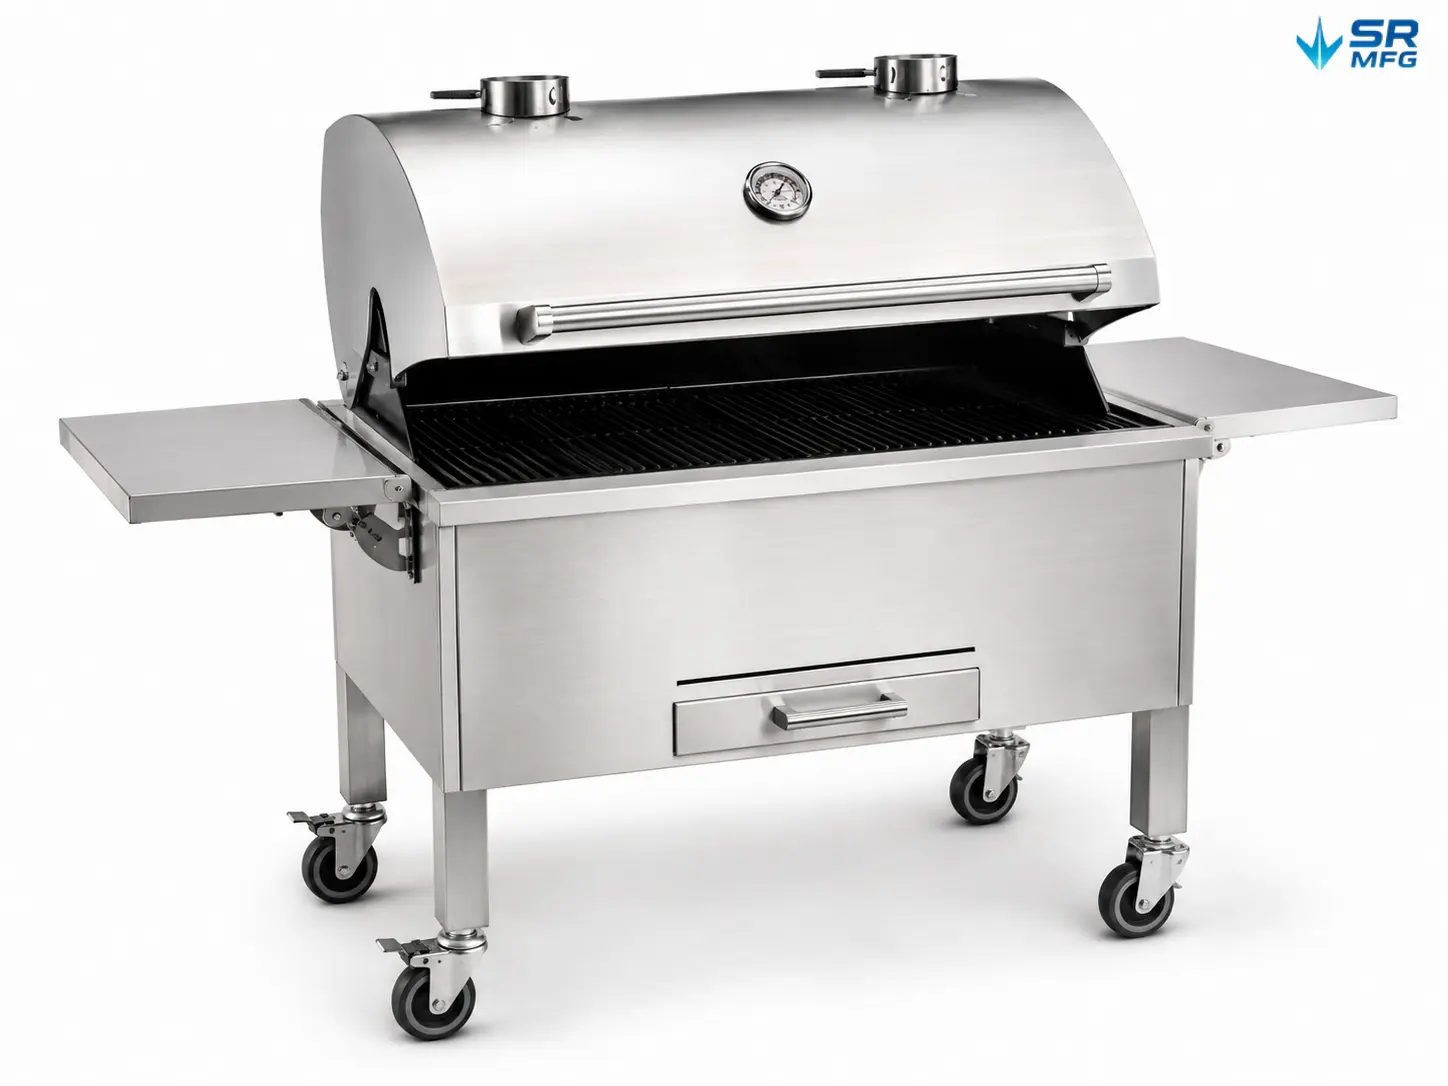
- Grillblechkörper
- Schutzabdeckungen & Paneele
- Montagehalterungen
- Witterungsbeständige Strukturteile
Für Ihre Anwendung entwickelt
Ob Sie ein einzelnes Muster oder volle Produktionsmengen benötigen – SR MFG gewährleistet ein gleichmäßiges Phosphatschichtgewicht, eine gleichmäßige Kristallstruktur und eine zuverlässige Lieferung für jedes Phosphatierungsprojekt. Wir bieten Zinkphosphatierung, Eisenphosphatierung und Manganphosphatierung an, um Ihre Anforderungen an Korrosionsschutz, Lackhaftung und Reibungsminderung zu erfüllen.
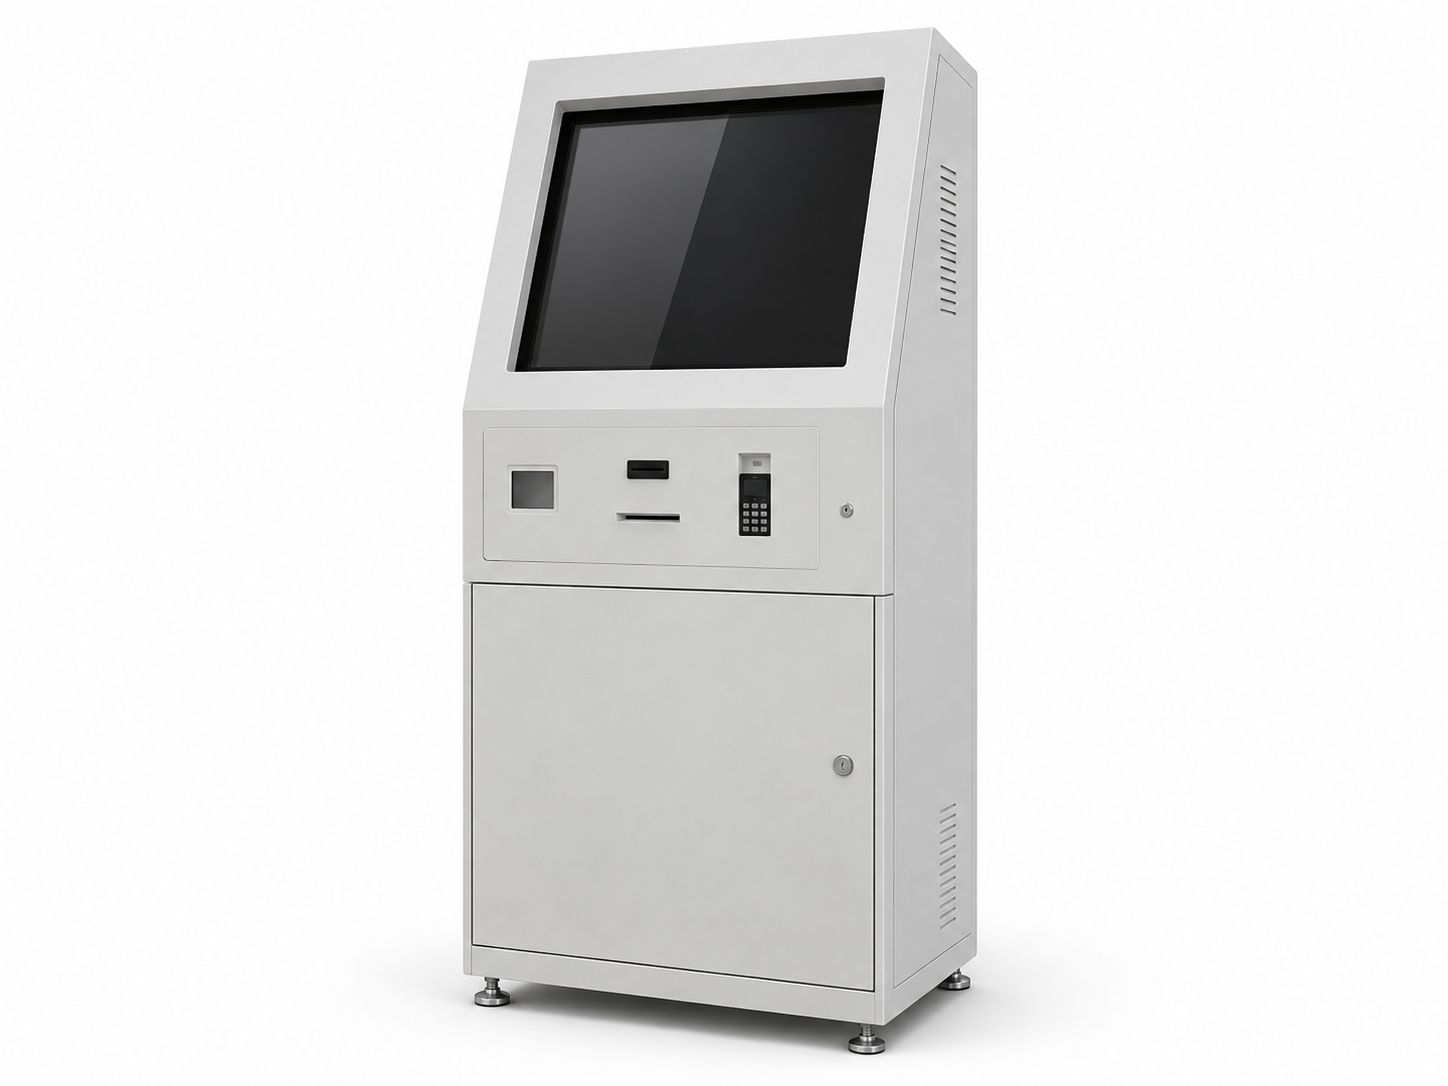
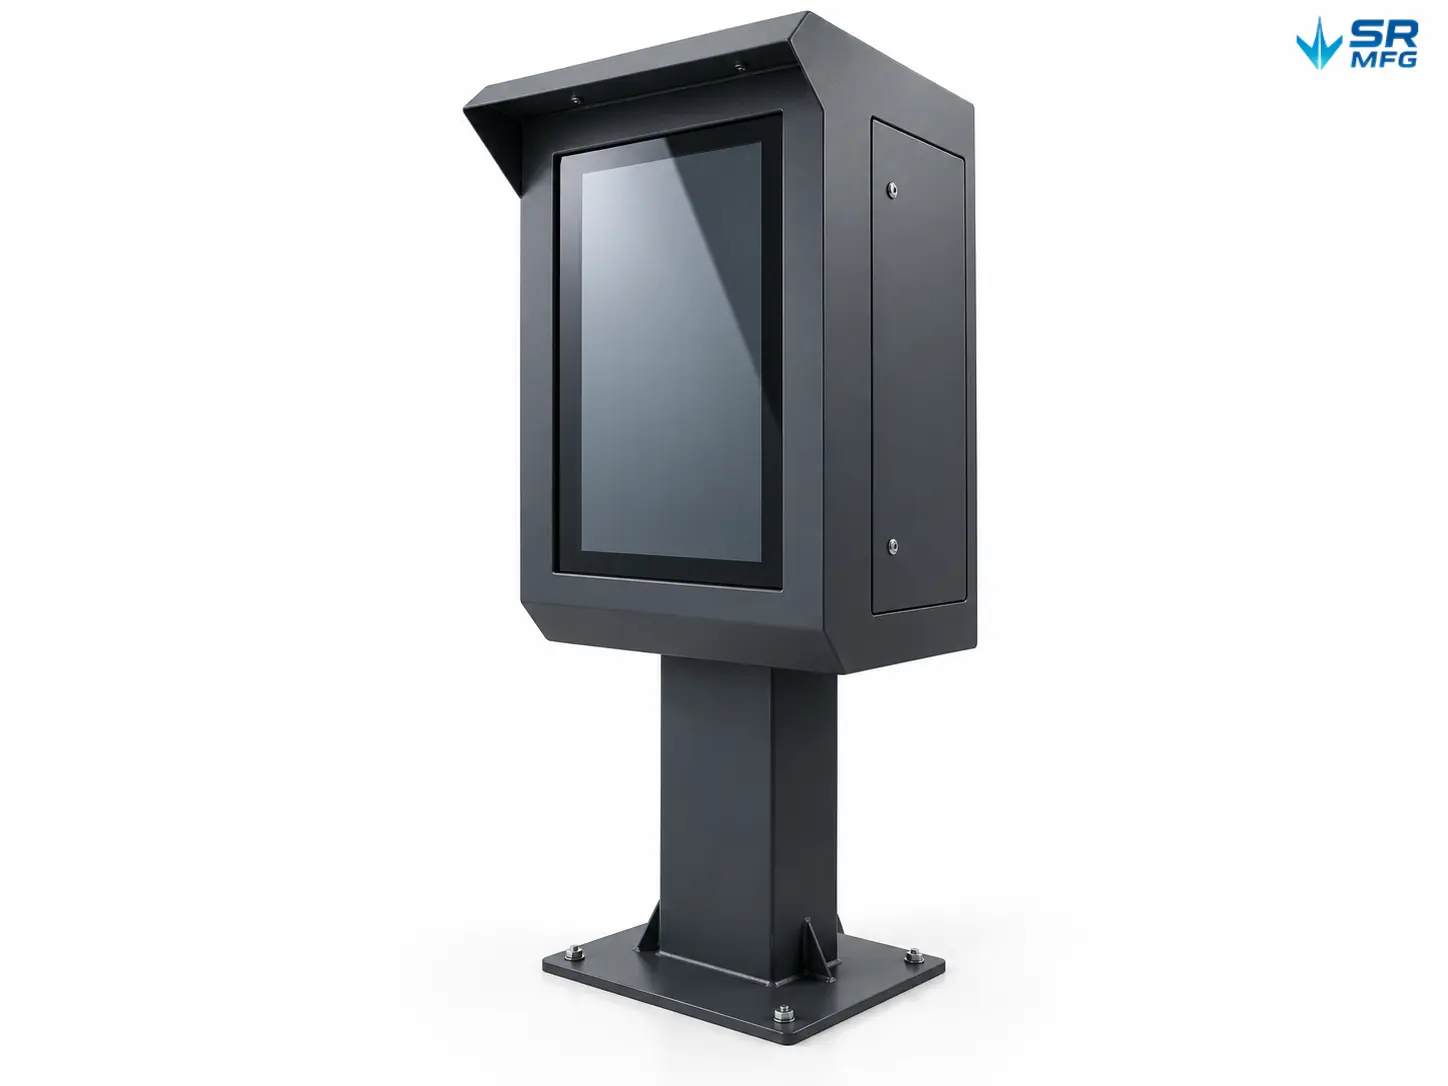
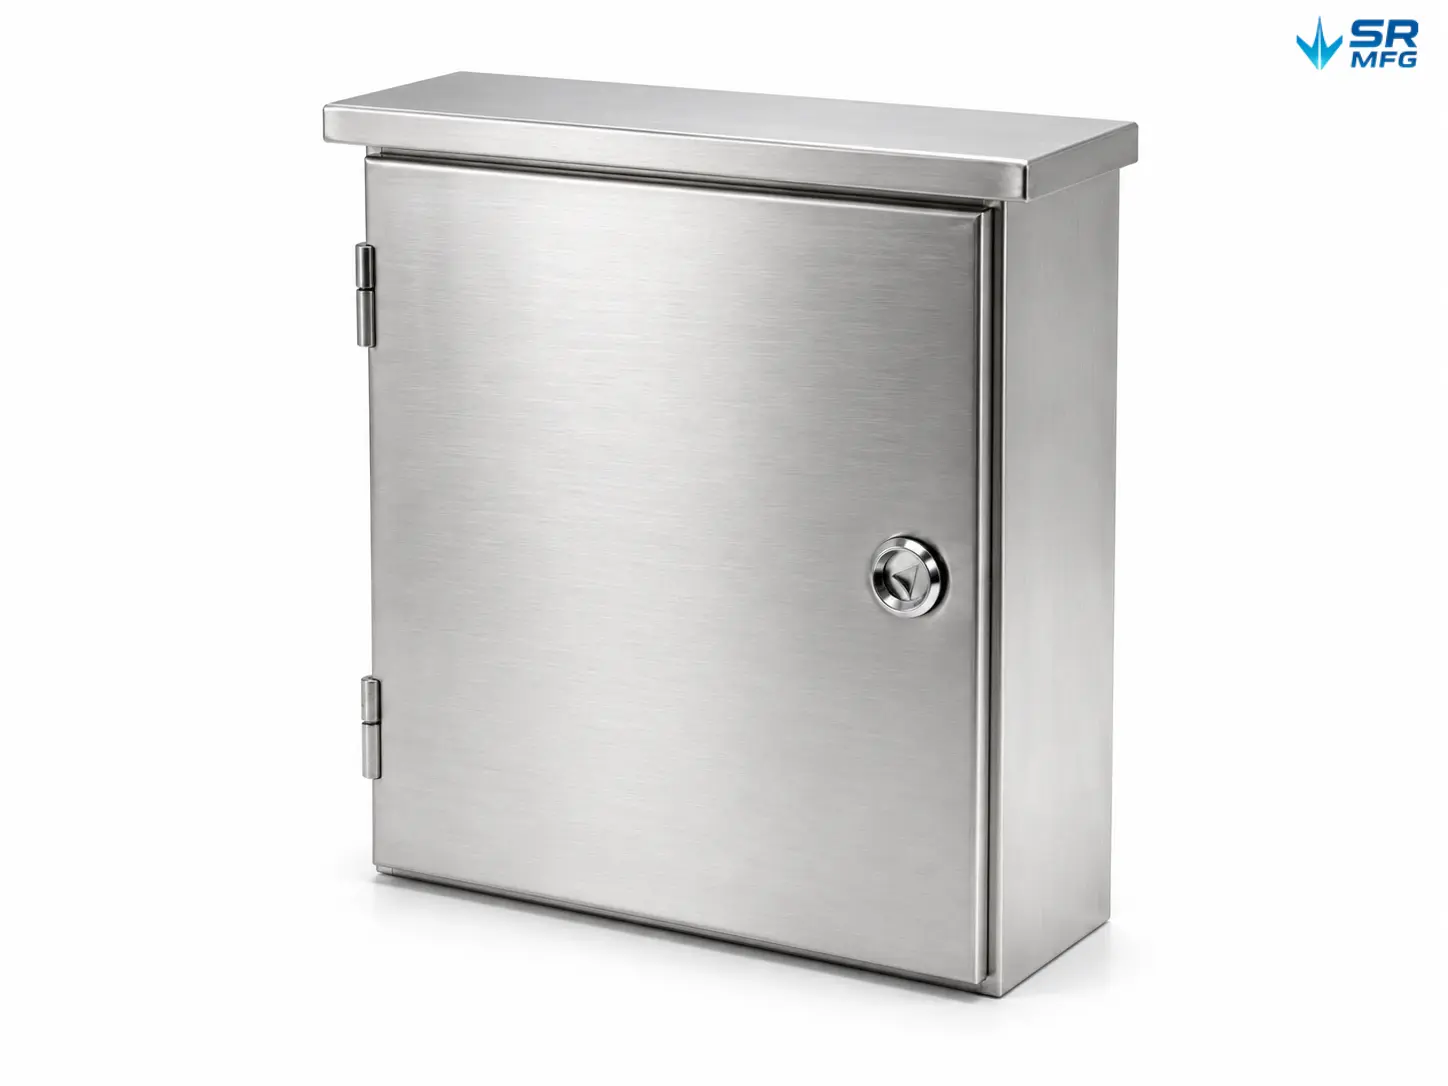
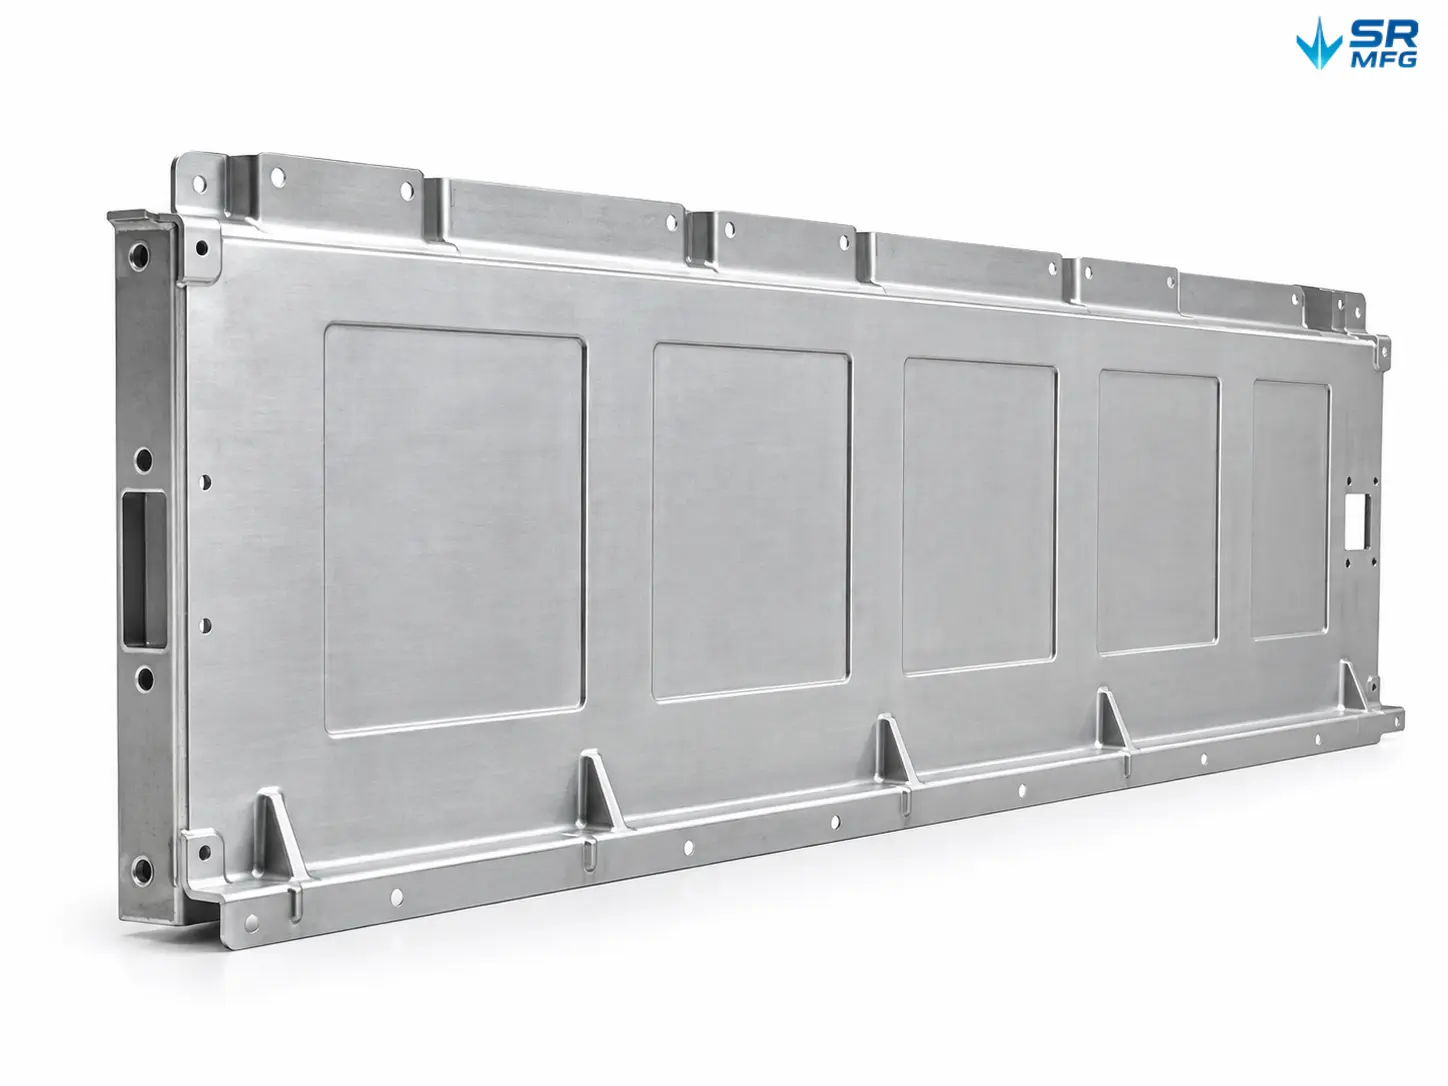
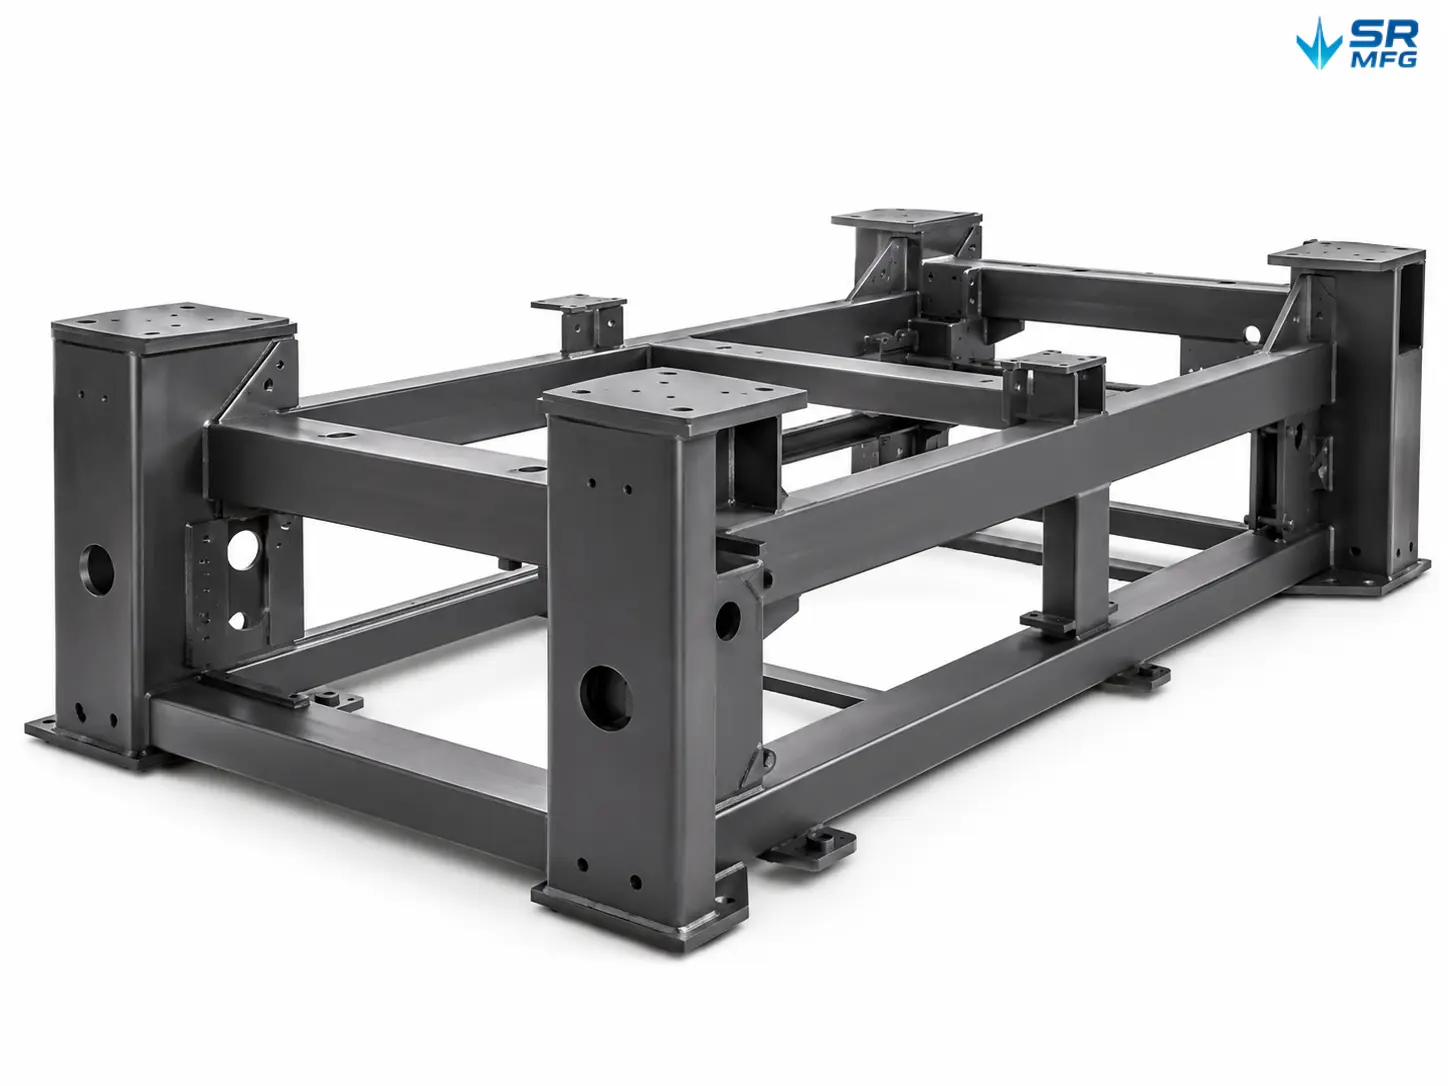
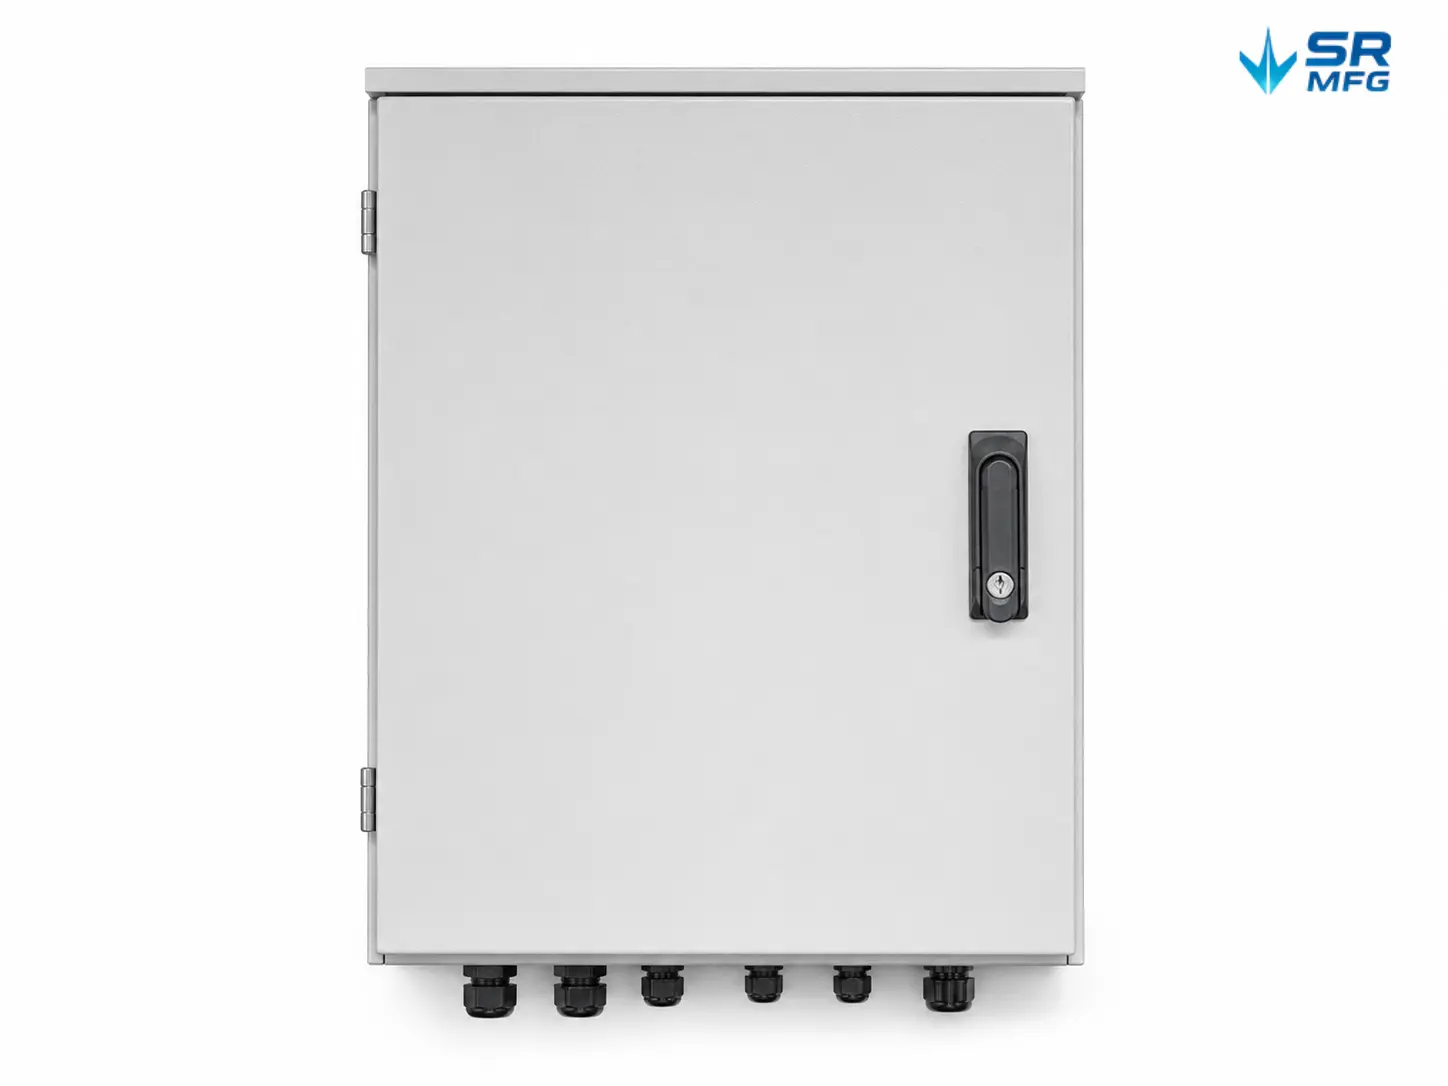
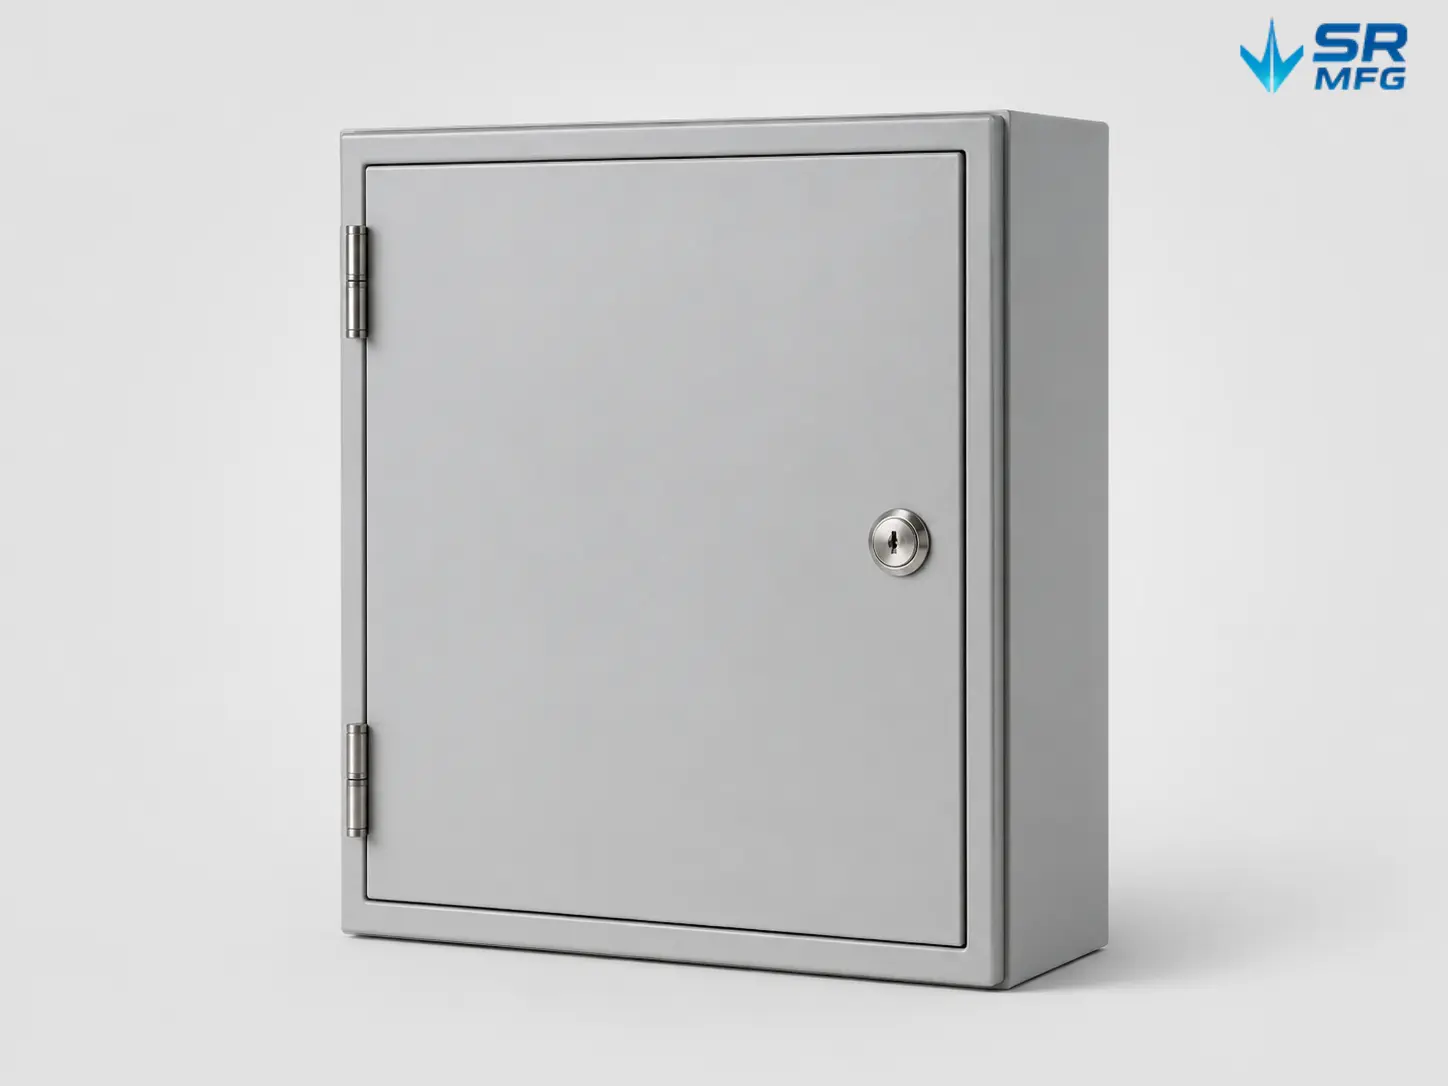
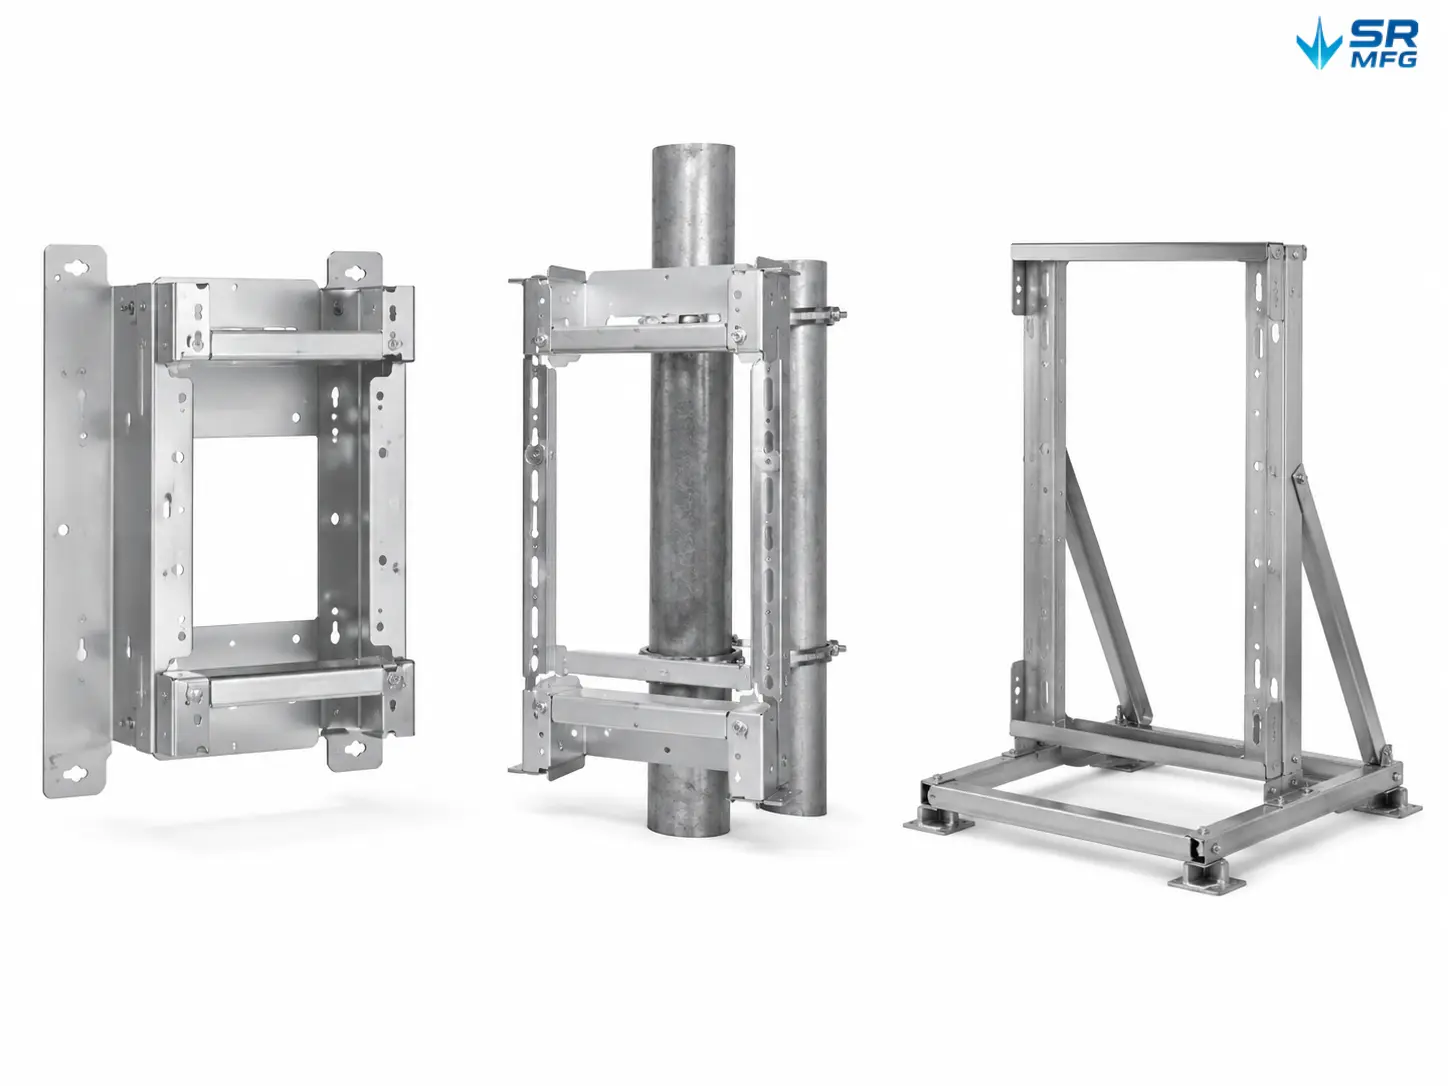
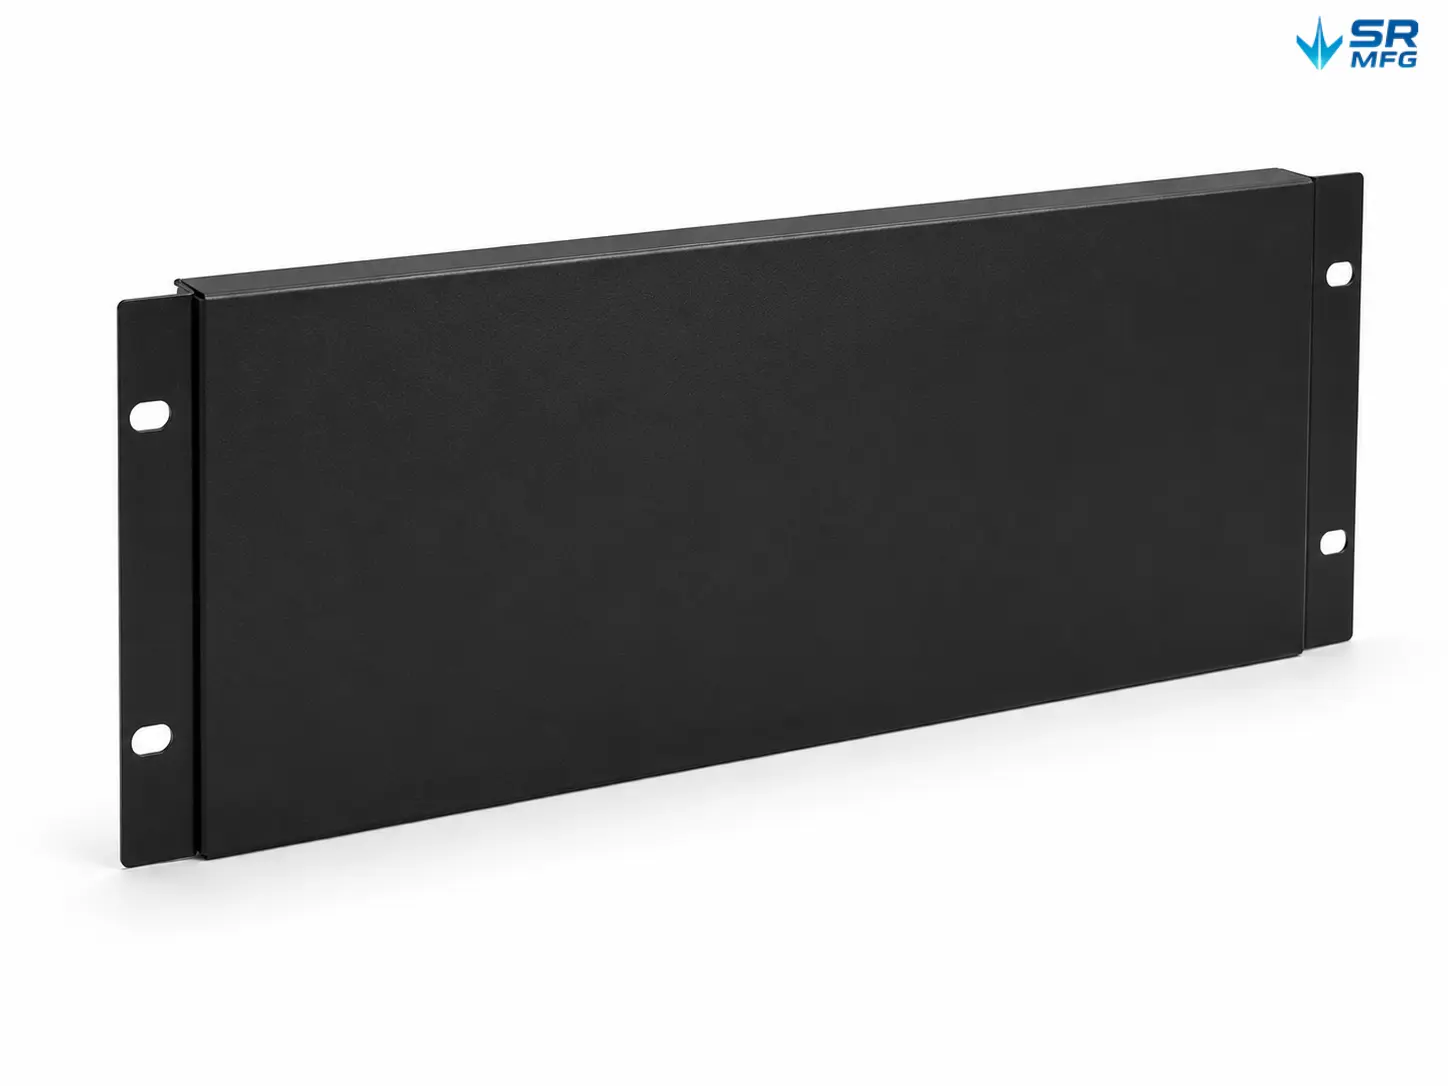
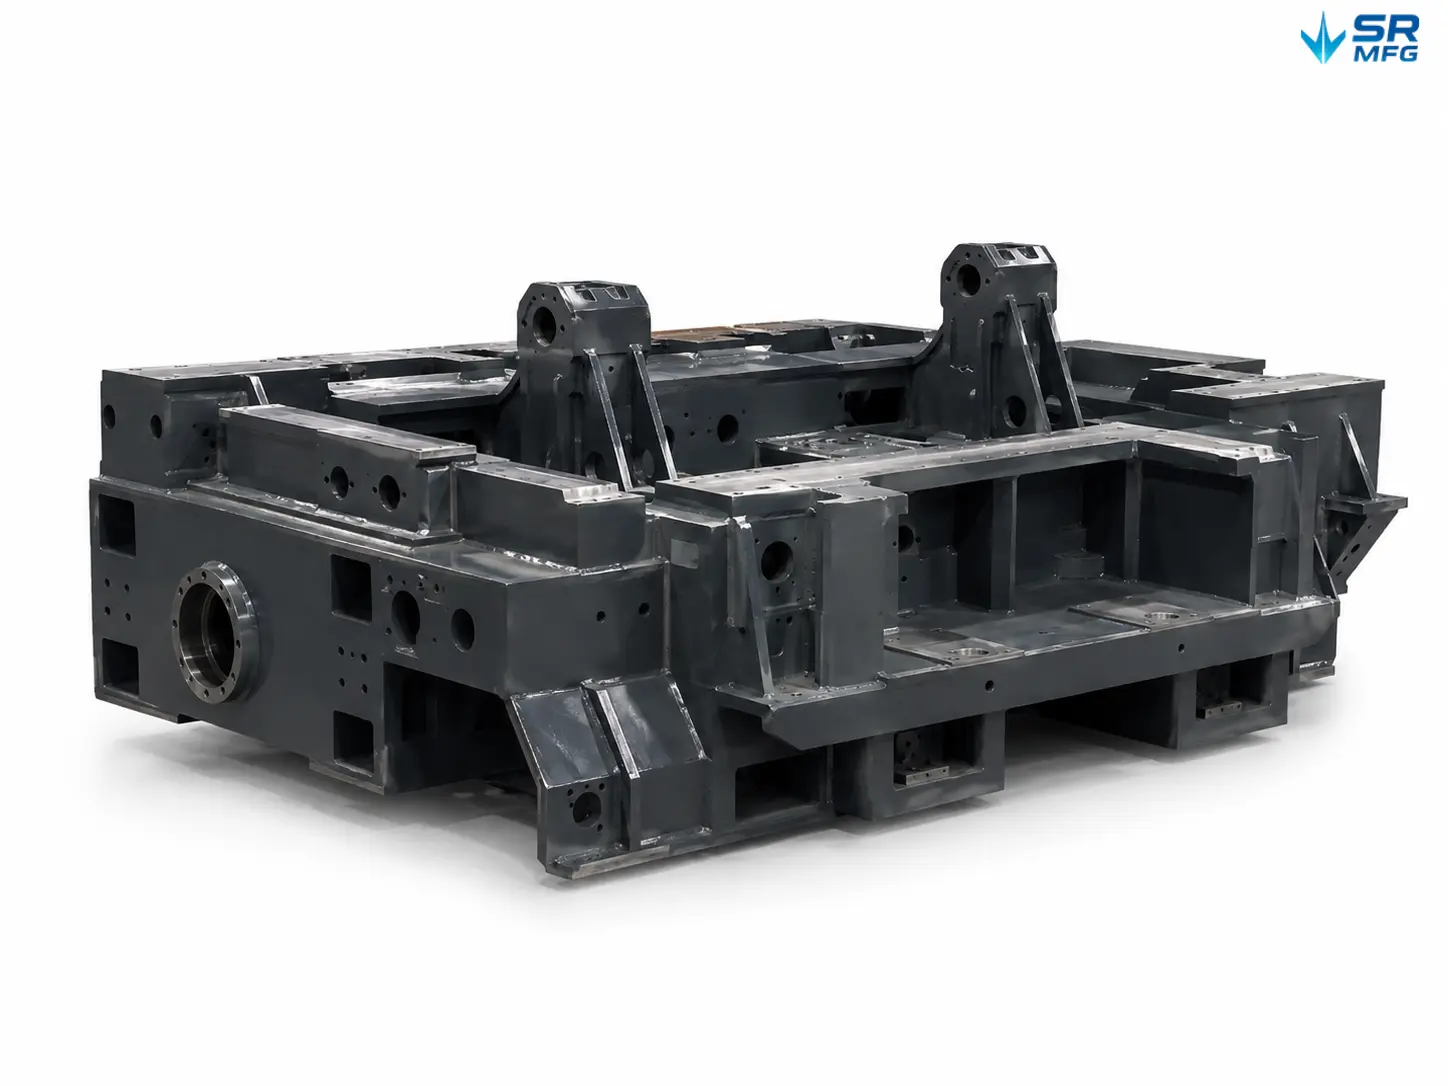
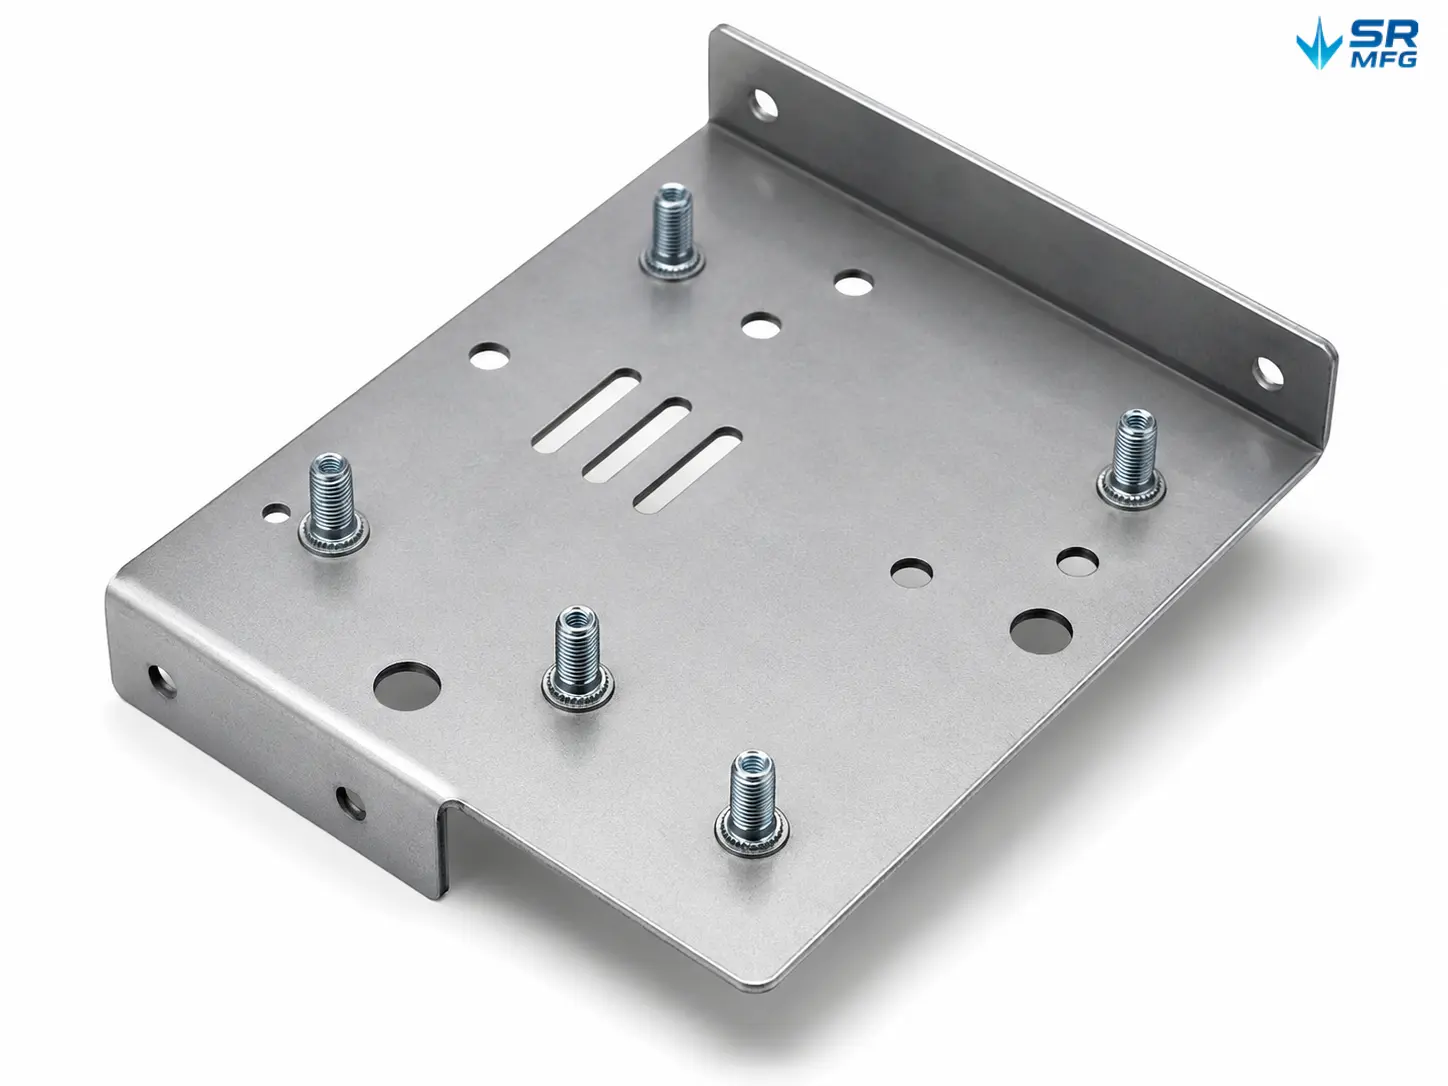
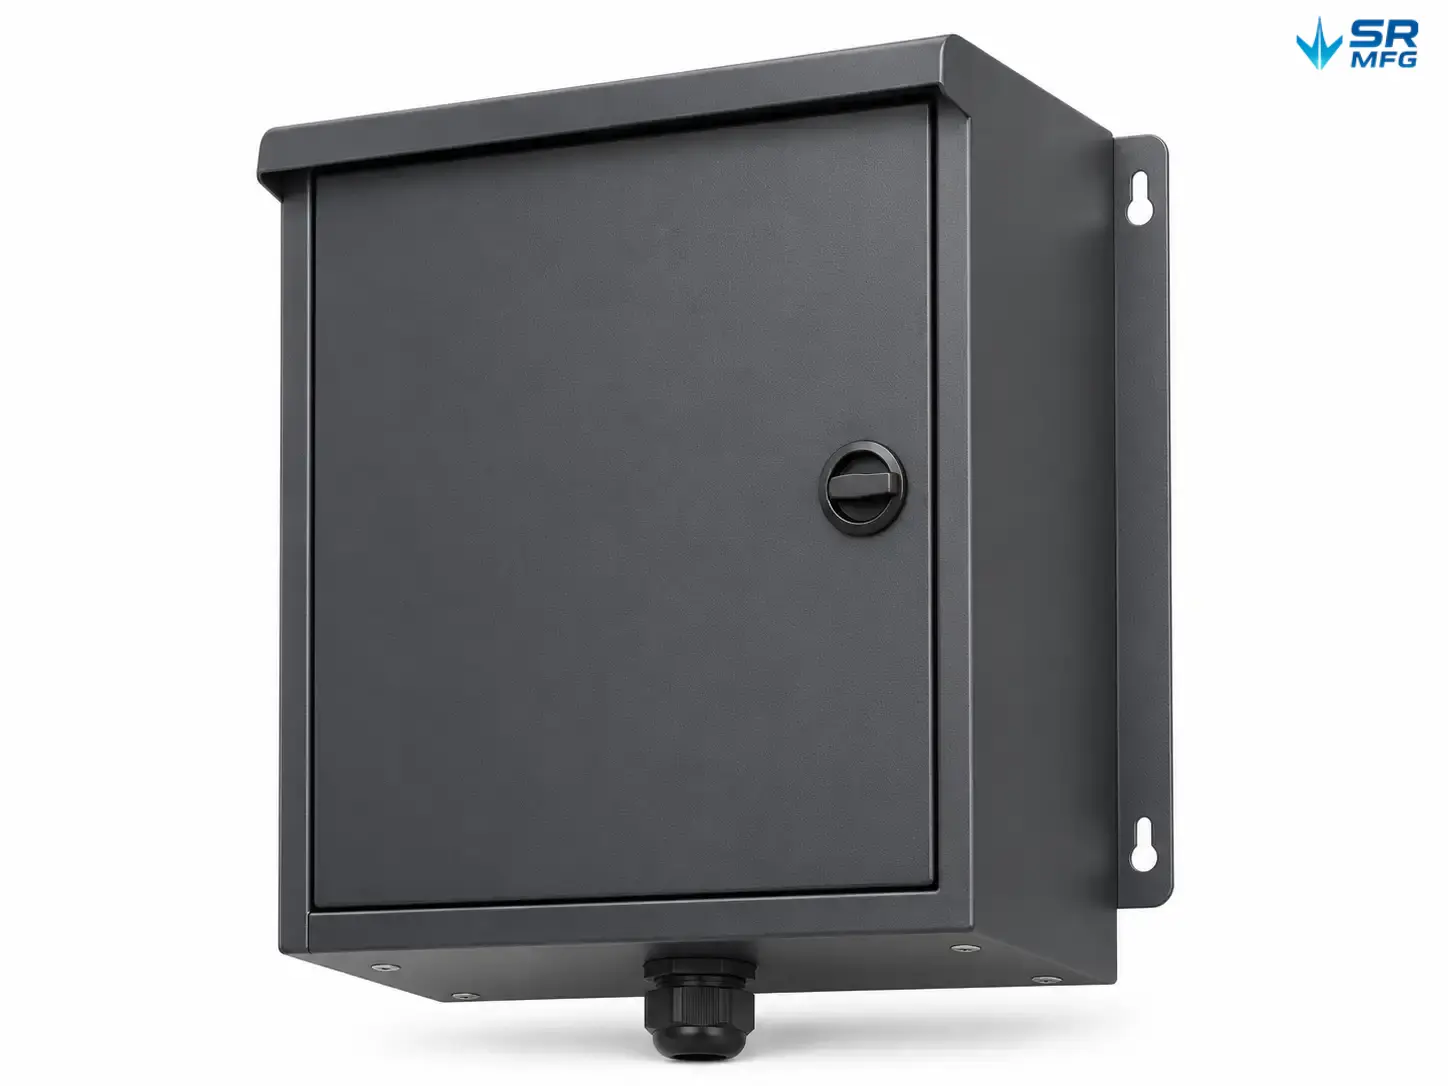
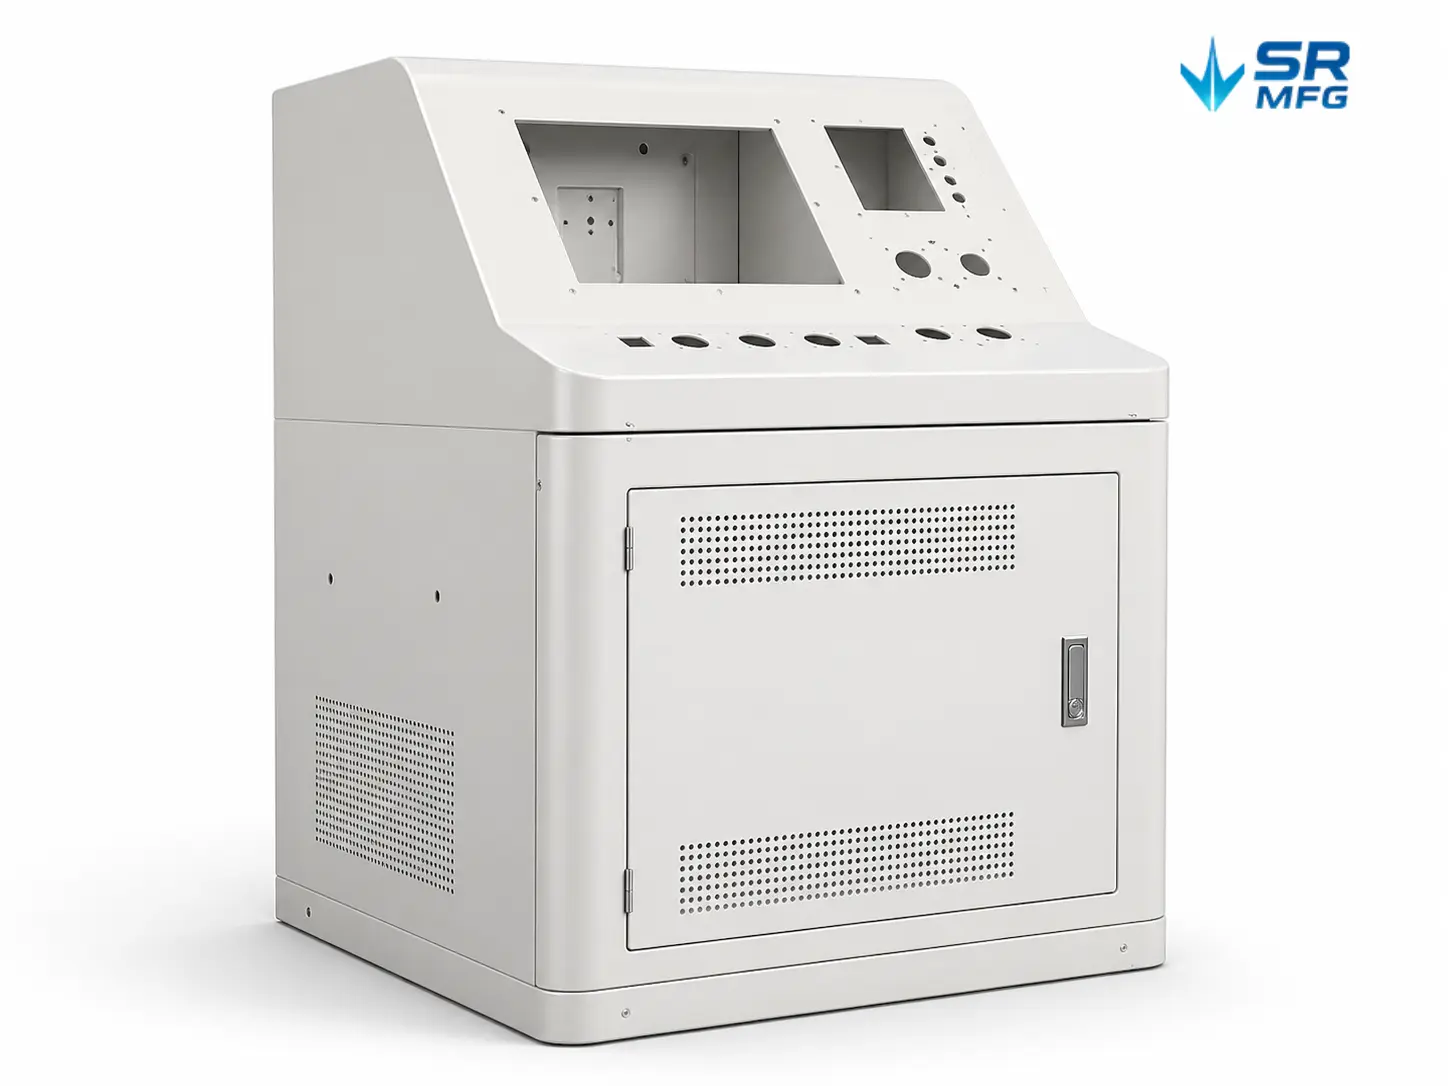
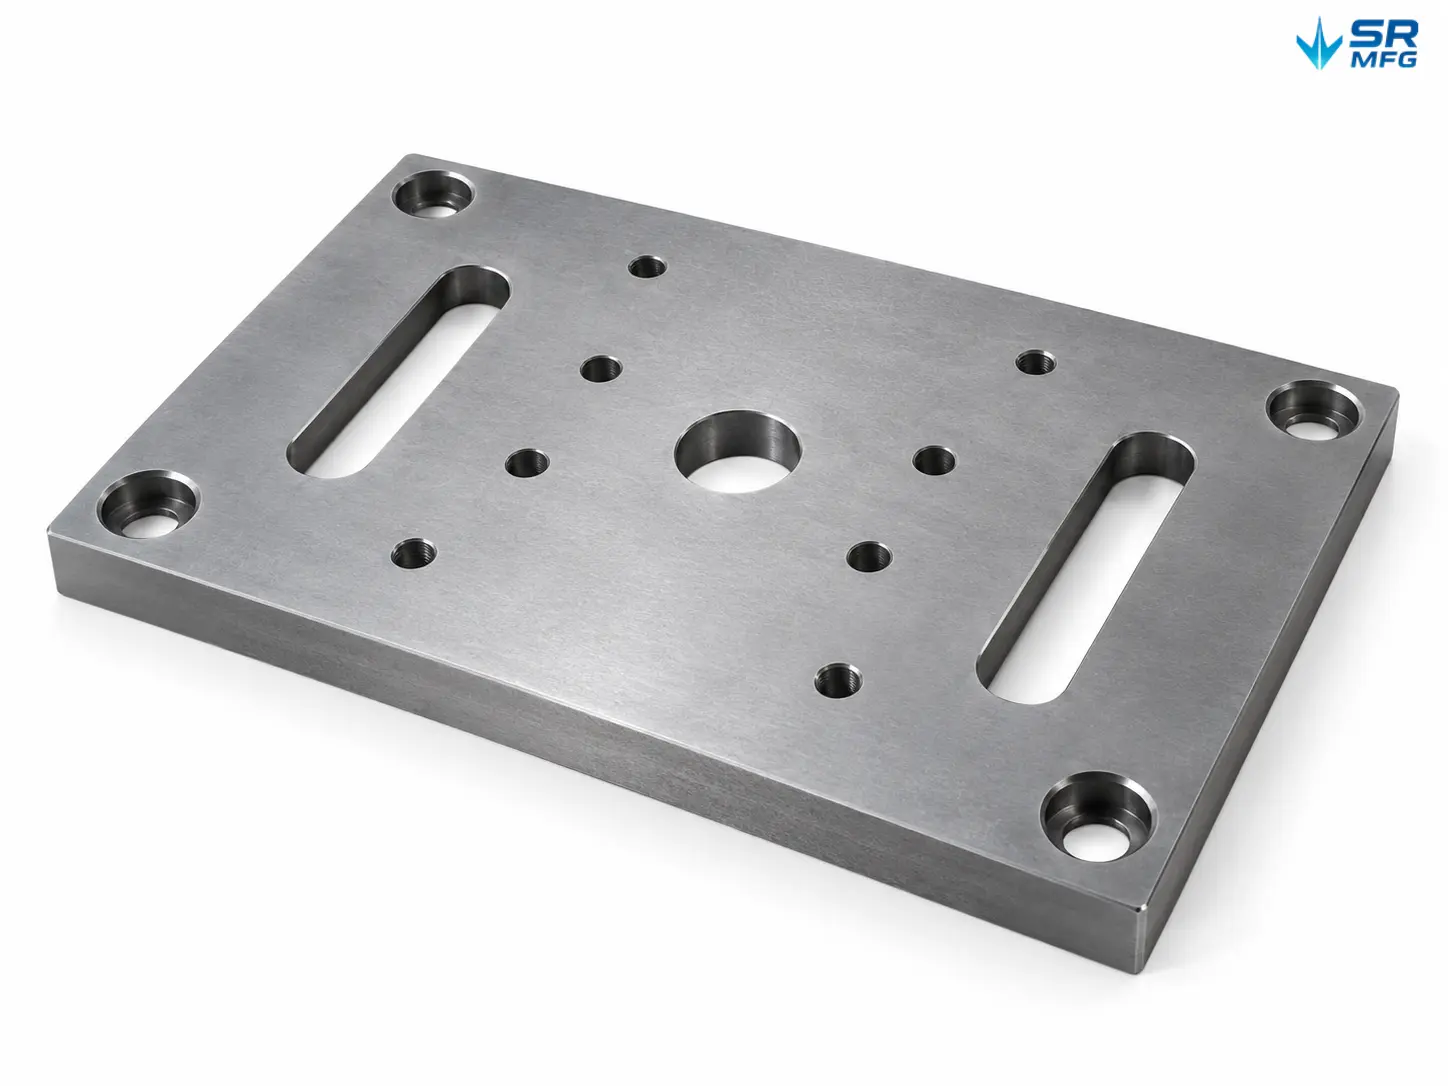
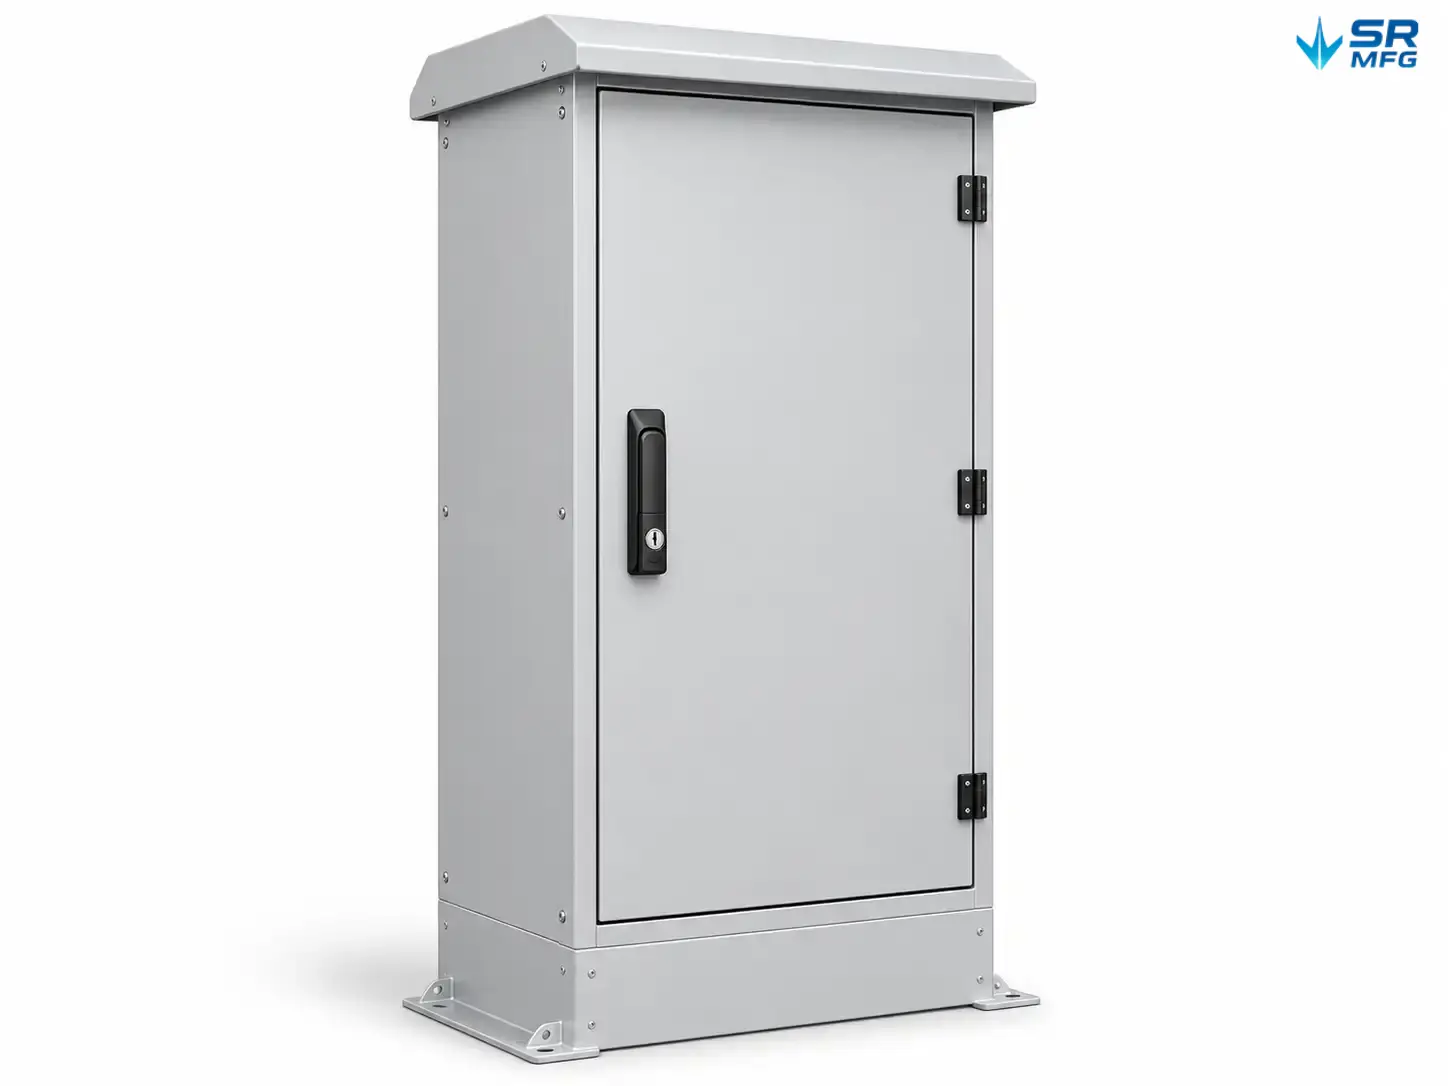
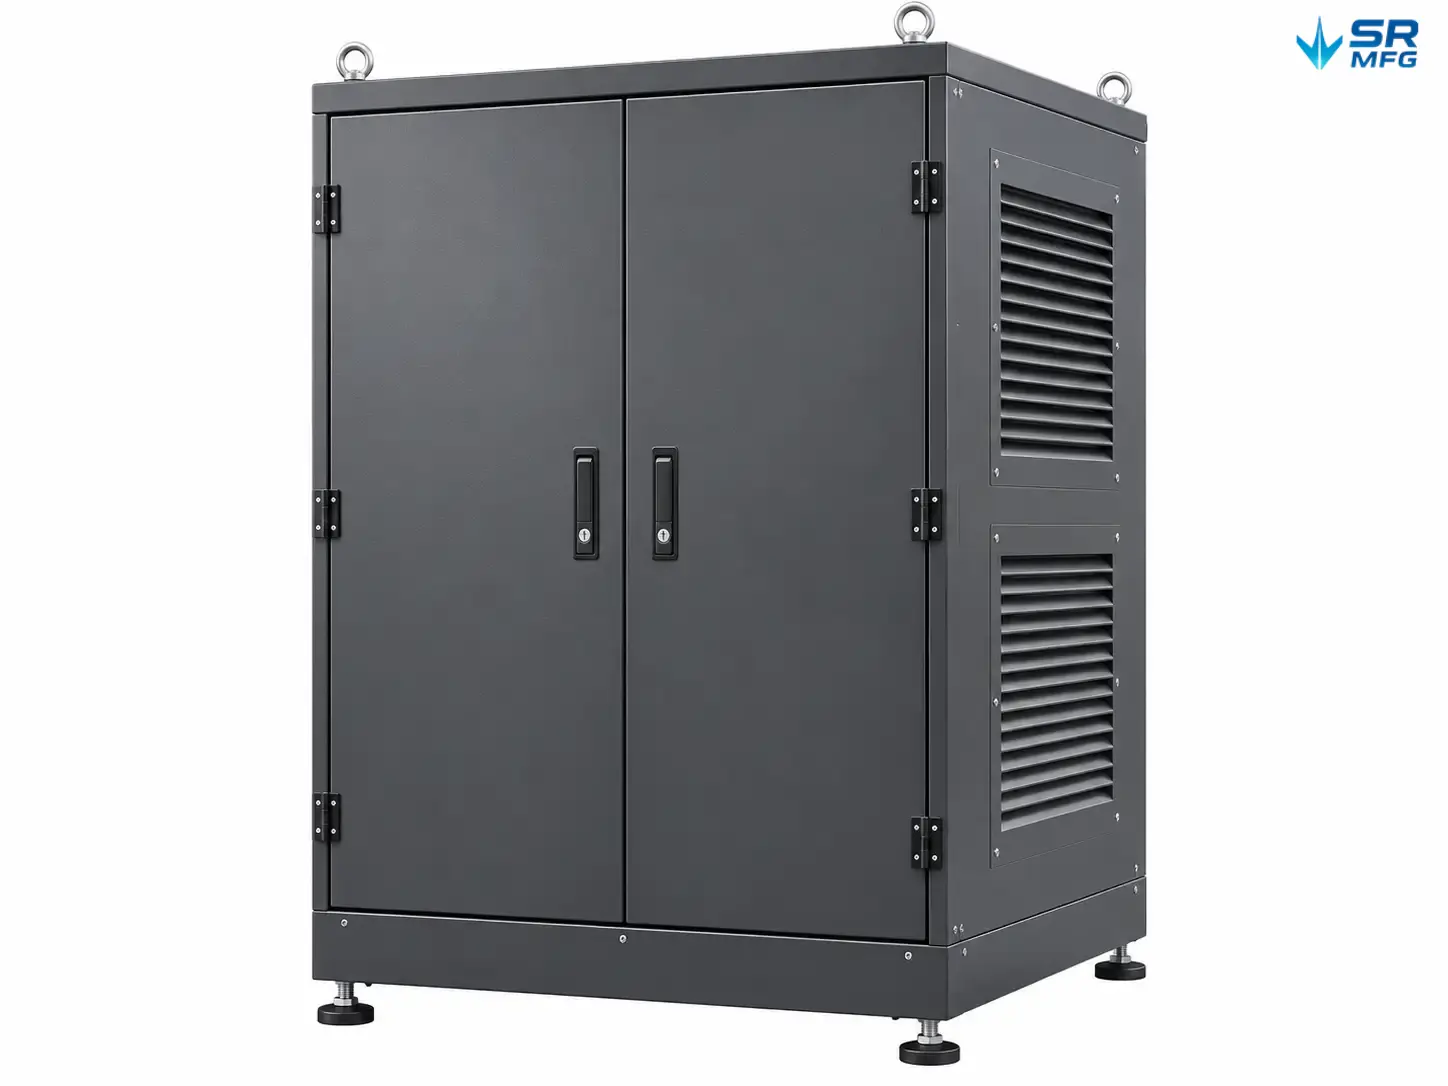
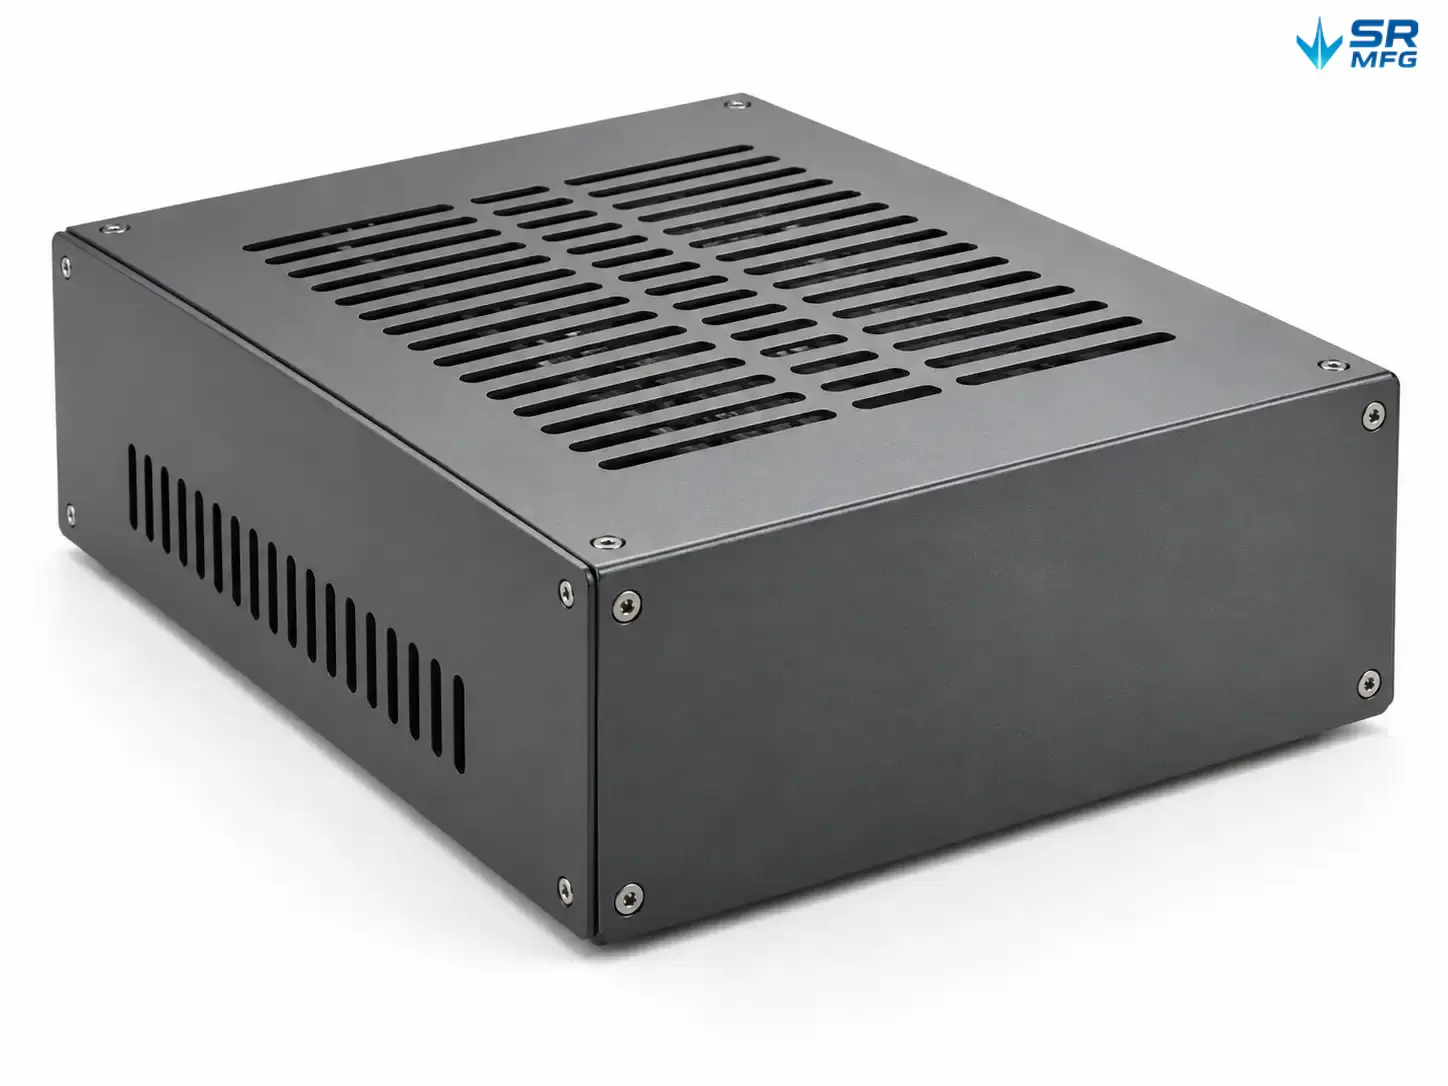
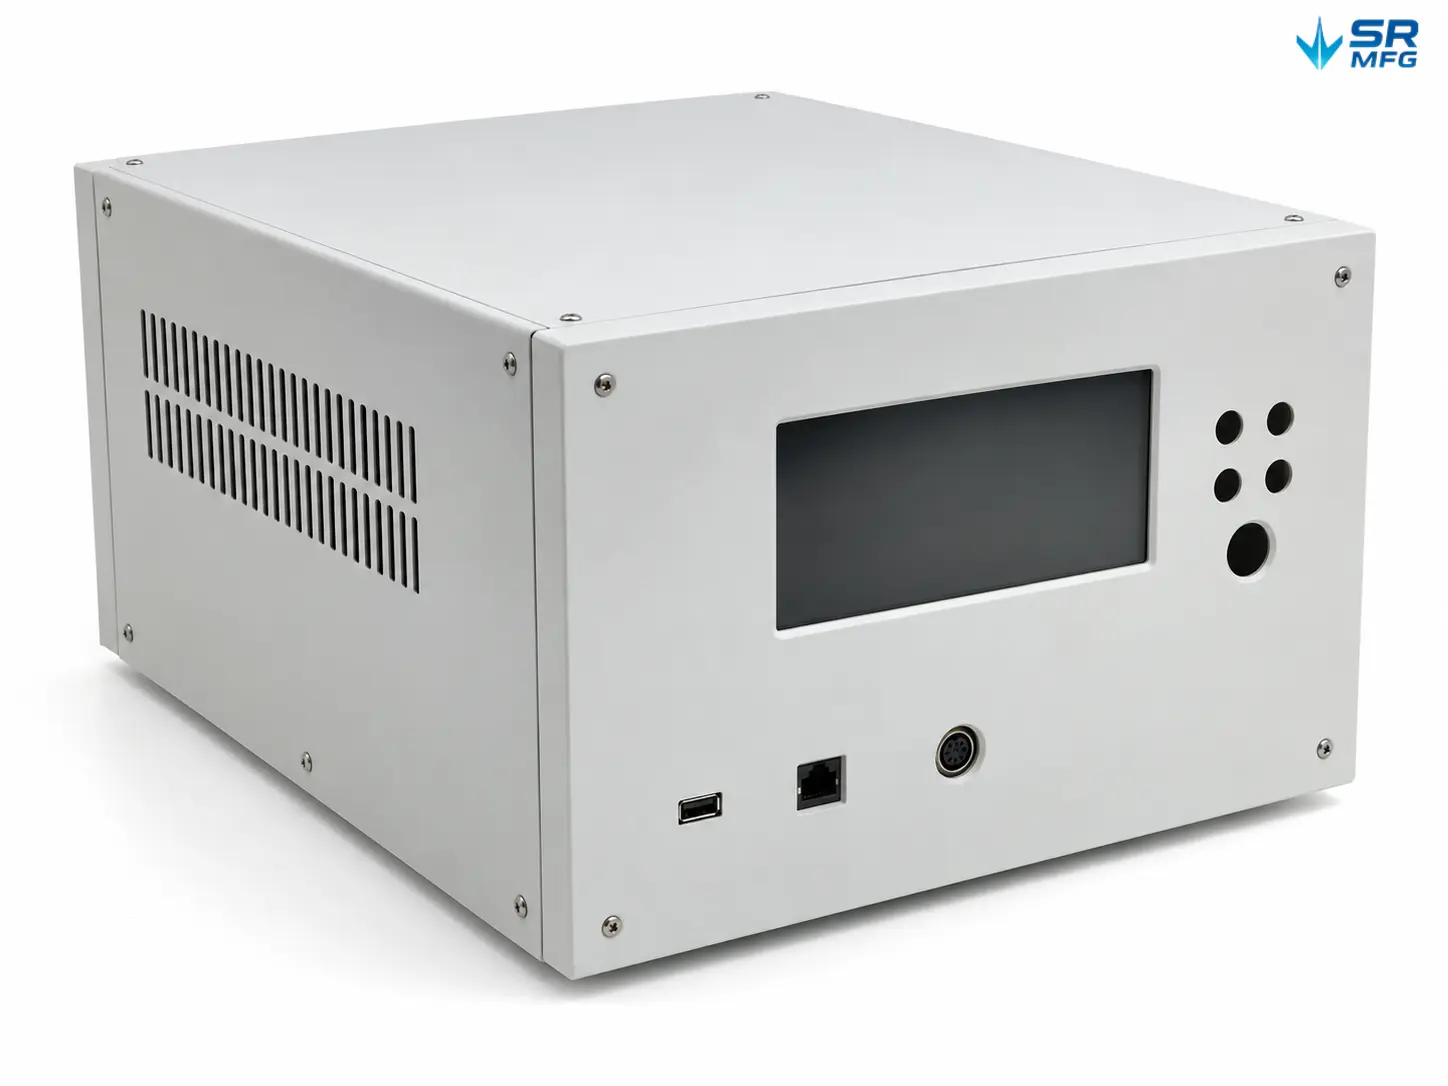
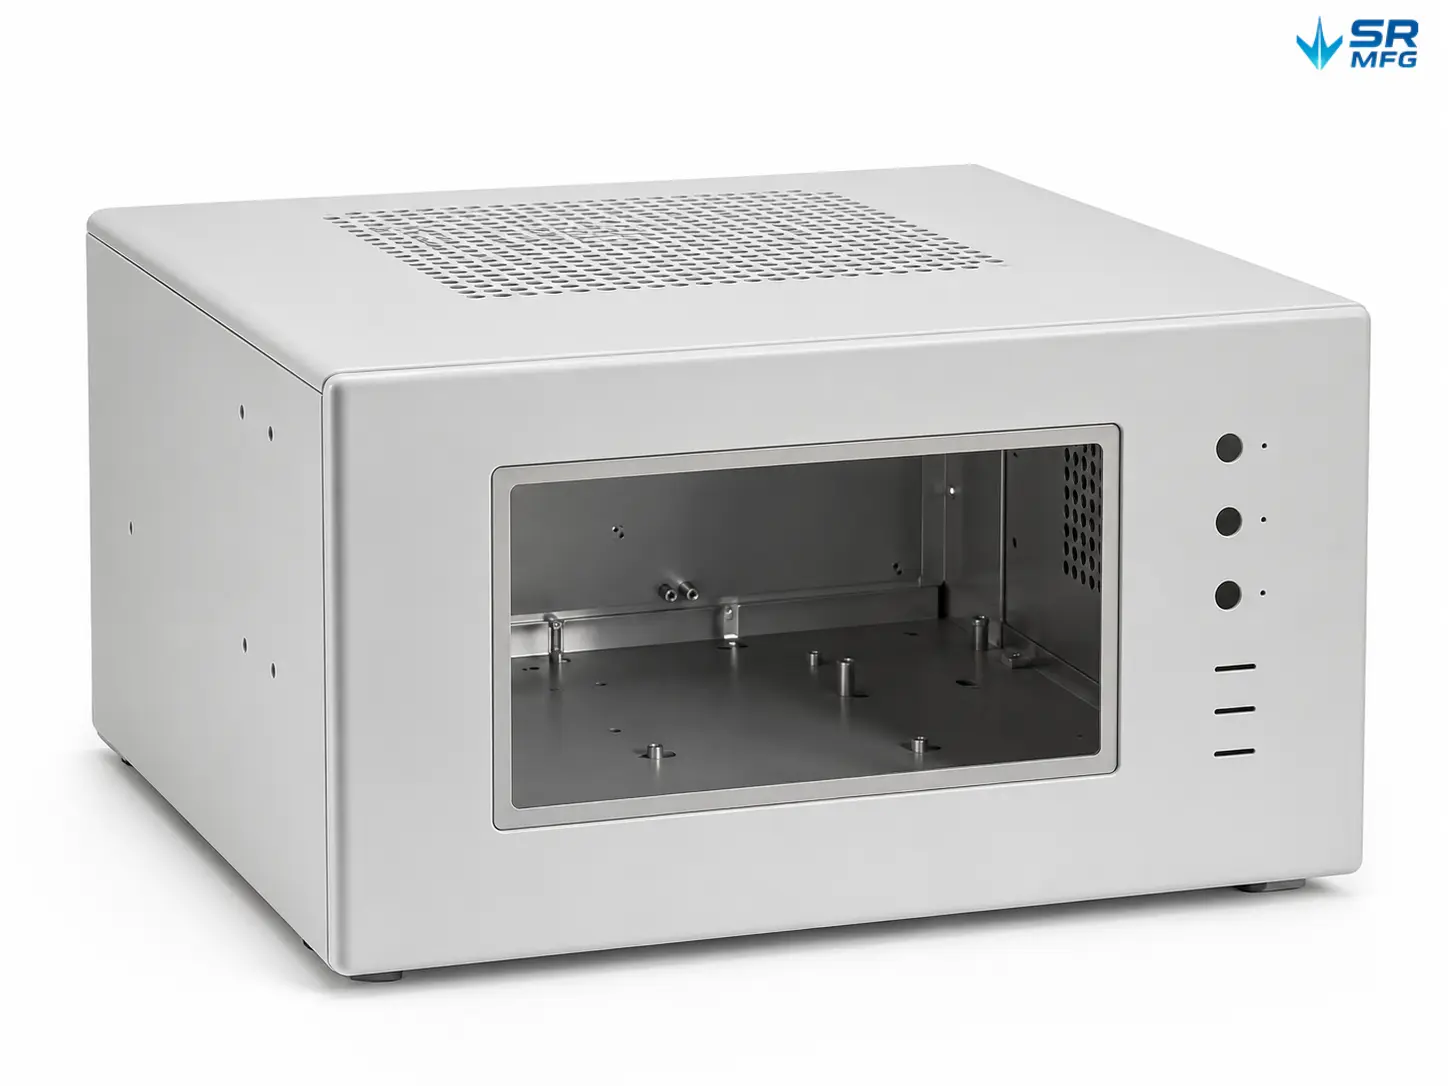
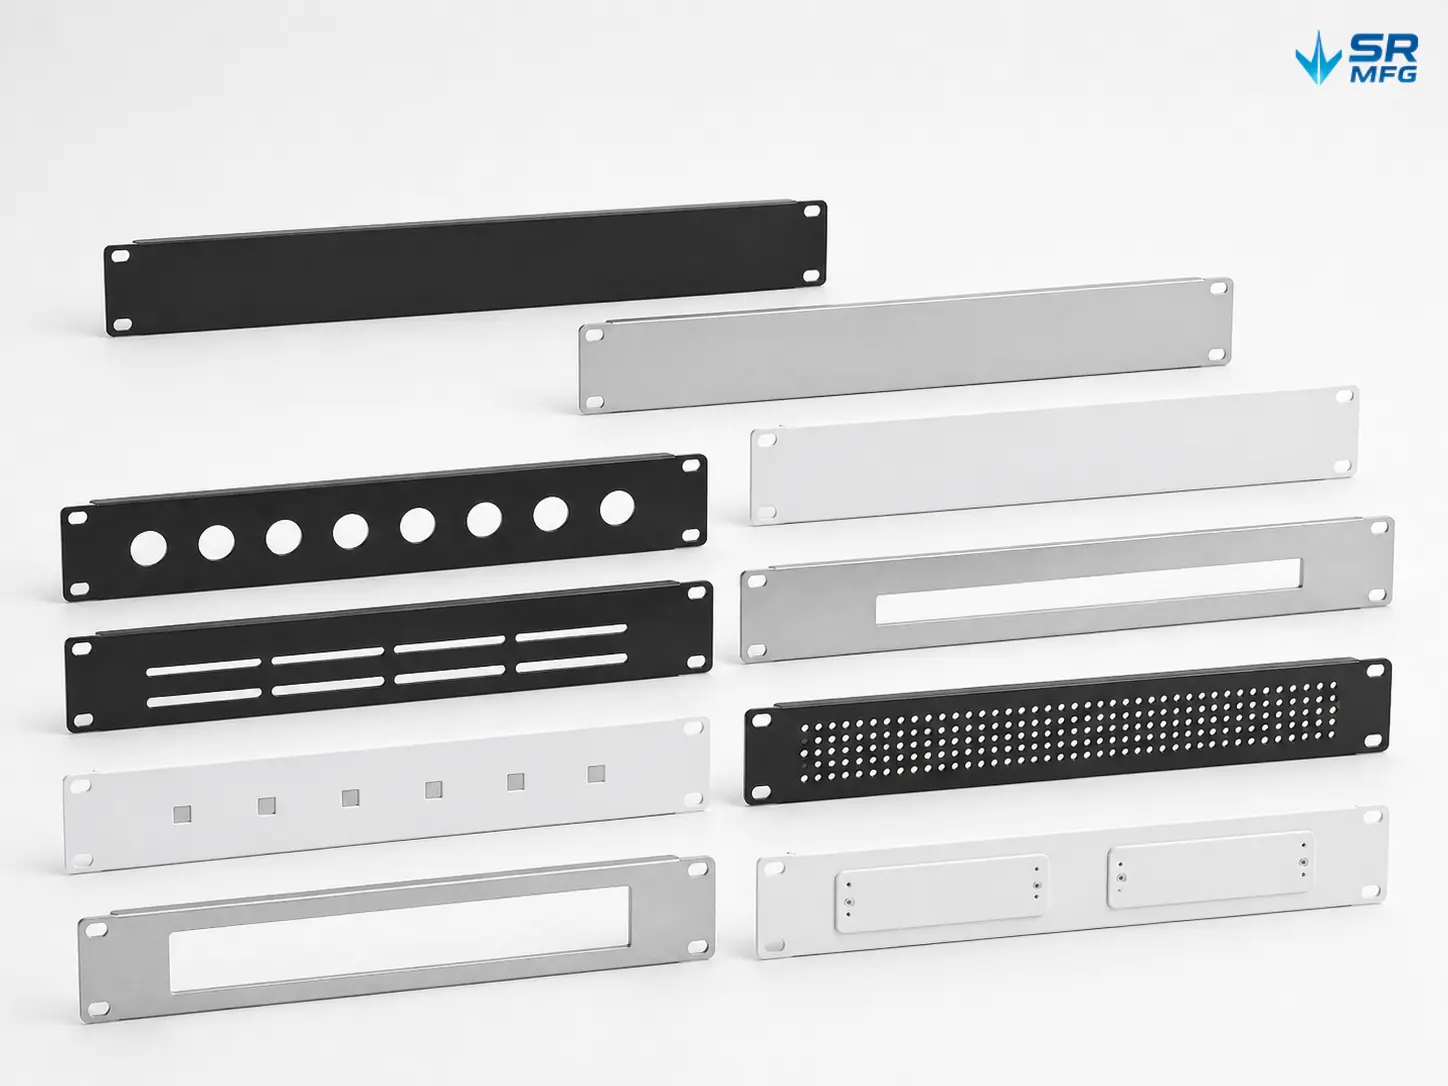
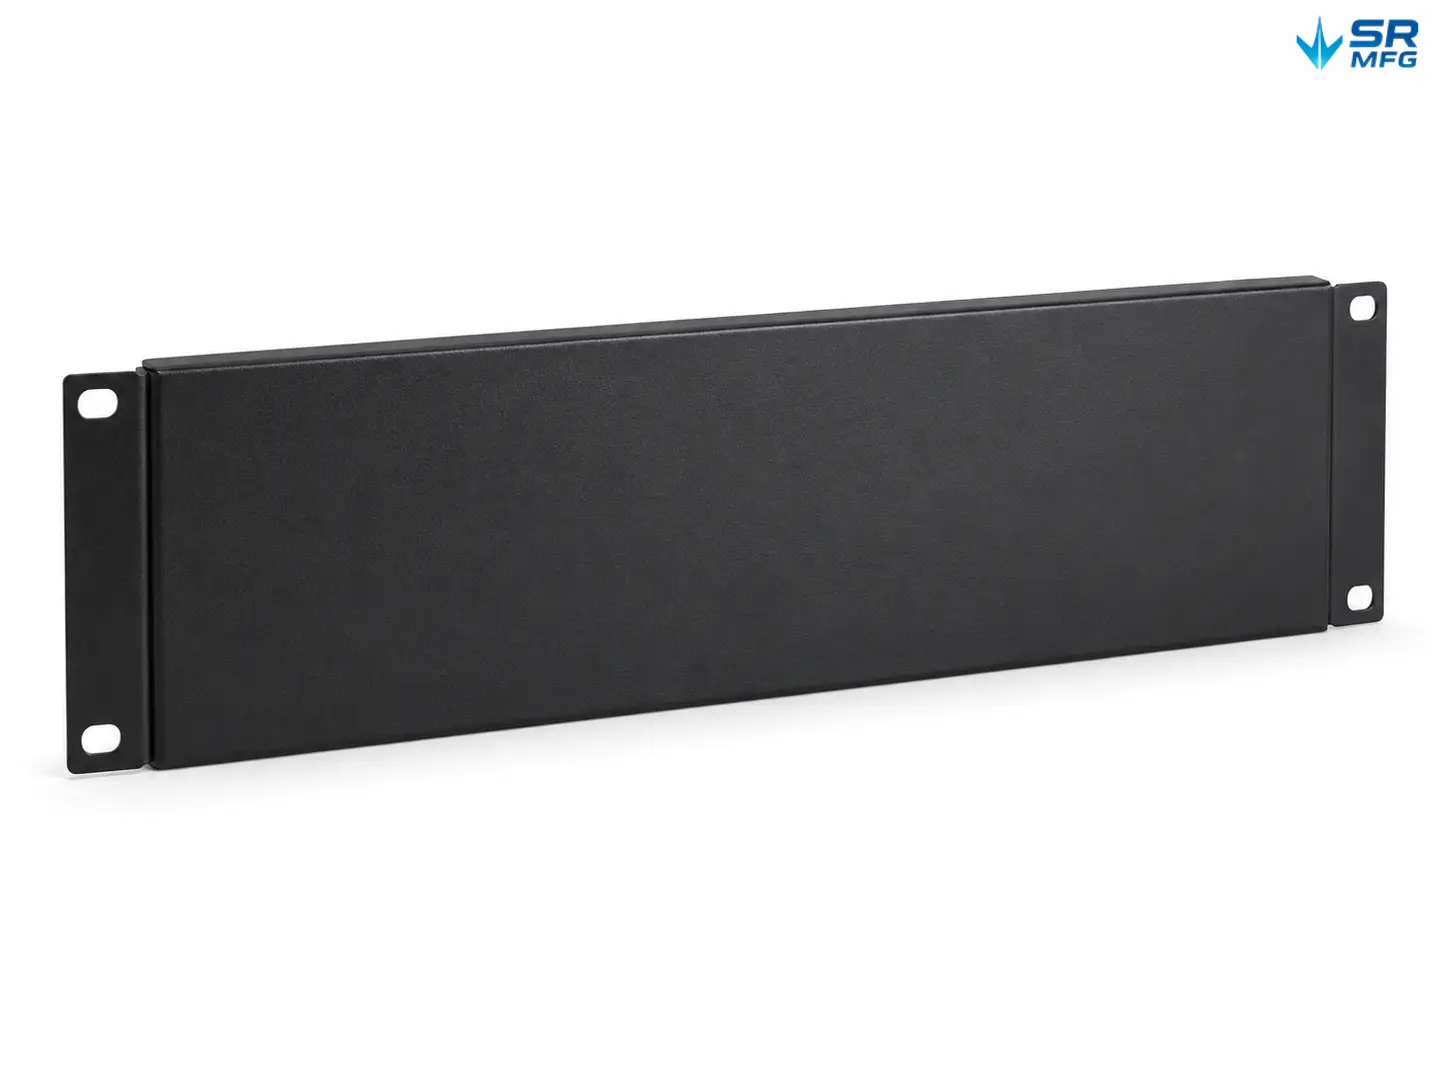
Blechbauteile für Phosphatierungs- und Beschichtungsanwendungen
Metallphosphatierung FAQs
Die Faustregel ist einfach: Wählen Sie basierend auf Ihrem Korrosionsziel, der Einsatzumgebung, dem nachgelagerten Beschichtungssystem und ob Sie niedrigere Kosten/einfachere Wartung oder maximale Leistung priorisieren.
Eisenphosphat (Fe-Phosphat) erzeugt eine relativ “leichte” Konversionsbeschichtung und wird vor allem eingesetzt, um die Haftung der Beschichtung zu verbessern. Es eignet sich gut für Teile im Innenbereich oder für milde Umgebungen, insbesondere wenn ein kürzerer Prozess und geringere Wartungskosten gewünscht sind. Eisenphosphat wird häufig mit einem Versiegelungsschritt und/oder einer abschließenden Spülung kombiniert, um die Gesamtleistung zu verbessern.
Zinkphosphat (Zn-Phosphat) wird typischerweise als leistungsfähigere Grundlage für dauerhafte, korrosionsbeständige Beschichtungssysteme verwendet. Der Prozess ist komplexer (oft mit Konditionierungs-/Aktivierungsschritten) und empfindlicher gegenüber Badkontrolle und Schlammmanagement, wird aber häufig für den Außeneinsatz oder aggressivere korrosive Umgebungen gewählt.
Manganphosphat (Mn-Phosphat) wird häufiger für funktionelle Bauteile gewählt – Verschleißfestigkeit, Reibungsreduzierung, Ölhaltevermögen, Schutz vor Festfressen und Einlaufverhalten – als rein als Lackgrundlage. Typische Teile sind Zahnräder, Befestigungselemente und andere Gleit-/Kontaktflächen.
Entscheidend ist nicht eine feste Anzahl von Stunden – sondern dass das Teil vor erneuter Oxidation oder Verschmutzung beschichtet wird.
In der Praxis streben viele Betriebe an, Phosphatierung → Trocknung → Pulver-/E-Coat-/Lackierung innerhalb derselben Schicht oder desselben Tages abzuschließen. In milden Umgebungen wird “innerhalb von 24 Stunden” manchmal als praktische Richtlinie verwendet, aber wenn sichtbarer Flugrost auftritt, muss das Teil nachbearbeitet und erneut gereinigt werden – die Abnahme erfolgt nach dem Oberflächenzustand, nicht nach der Uhr.
Um das Flugrostrisiko zu verringern: einen angemessenen Taupunktabstand einhalten (eine gängige Richtlinie ist, die Oberflächentemperatur des Teils mindestens ~3°C über dem Taupunkt zu halten), die Wartezeit durch einen durchgängigen Ablauf von Spülen → Trocknen → Beschichten minimieren und bei unvermeidbarer Übernachtlagerung oder Versand temporären Korrosionsschutz + feuchtigkeitsbeständige Verpackung/Trockenmittel + Chargenrückverfolgbarkeit verwenden, dann Oberflächenzustand und Sauberkeit vor der Beschichtung bestätigen.
Ja – verzinkte und zinklegierungsbeschichtete Stähle werden häufig phosphatiert (oft mit Zinkphosphat) als Vorbehandlung für die Lackierung oder Pulverbeschichtung.
Wichtige Kontrollen, die oft darüber entscheiden, ob später Abblättern oder Blasenbildung auftritt, sind: gründliches Entfernen organischer Verschmutzung (Phosphatierbäder haben nur begrenzte Reinigungsfähigkeit, daher ist die Entfettung entscheidend), Vermeidung zu aggressiver alkalischer Reinigung, die die Zinkoberfläche angreifen oder destabilisieren kann, Kontrolle der Auflage (zu schwer kann das Haftungsrisiko erhöhen; übermäßige Verweilzeit in der Produktion kann die Auflage zu hoch treiben) und die Wahl des richtigen Oberflächenaktivierungswegs für die Pulverbeschichtung von feuerverzinkten Teilen – Branchenansätze können leichtes Abstrahlen (ohne Beschädigung der Zinkschicht), Zinkphosphatierung und/oder kontrollierte Abtragung umfassen, um eine zuverlässige Haftbasis aufzubauen.
Die Beschichtungsmasse (Masse pro Flächeneinheit) wird üblicherweise durch Wiegen des Teils, Abtragen des Phosphatfilms und erneutes Wiegen gemessen und der Masseverlust auf die behandelte Fläche bezogen (oft angegeben als mg/ft² oder g/m²). Einige Normen beschreiben auch die Umrechnung der Beschichtungsmasse in eine äquivalente Dicke unter Verwendung von Dichteannahmen.
Typische Referenzbereiche (oft als praktische Basiswerte für die Lackhaftung verwendet) sind: Eisenphosphat ~25–90 mg/ft² und Zinkphosphat ~100–300 mg/ft².
Auf Anfrage kann SR MFG Dokumentationen bereitstellen, wie z. B. Phosphatierungs-Chargenprotokolle (Badtemperatur, Zeit, Prüfung der Schlüsselparameter und Korrekturmaßnahmen), Beschichtungsgewichtsprüfprotokolle, nachgelagerte Leistungsergebnisse wie Gitterschnitt-Haftung (z. B. ASTM D3359), Abzugshaftung (z. B. ASTM D4541) und Korrosionsvalidierung wie Salzsprühnebelprüfung (z. B. ISO 9227). Außerdem unterstützen wir Rückverfolgbarkeitsunterlagen, die eingehende Chargen, Chargen in der Fertigung, Prüfergebnisse und ausgelieferte Chargen verknüpfen.
Ja. Ein Versiegler/abschließende Spülung nach der Phosphatierung ist eine übliche Konfiguration. Während Chromat-Versiegler historisch weit verbreitet waren, sind viele Branchen aufgrund strengerer Beschränkungen für sechswertiges Chrom auf chromfreie Alternativen umgestiegen.
Aus Compliance-Sicht besteht der Ansatz darin, chromfreie Versiegelung/abschließende Spülung (oder kundenseitig freigegebene Alternativen) zu priorisieren und die Chemikalienauswahl an Ihre regulatorischen Anforderungen zu koppeln (z. B. RoHS, REACH, ELV). Bei Übersee-Projekten ist es zudem üblich darauf hinzuweisen, dass EU RoHS bestimmte Stoffe einschließlich sechswertigem Chrom einschränkt und chromfreie Optionen die Compliance und Dokumentation vereinfachen.
Die Lieferumfänge können die Sicherheitsdatenblätter und Konformitätserklärungen des Chemikalienlieferanten umfassen, zusätzlich zu Prozessaufzeichnungen und Prüfungen durch Dritte, sofern dies in Ihrer Spezifikation gefordert ist.
Technische Ressourcen
Auswahl des Aluminium-Werkstoffzustands für dekorative Gehäuse: Was die optische Ausbeute wirklich bestimmt
ShuangRui2026-10-24T05:41:55+00:00Oktober 8, 2026|
Viele Engineering-Teams behandeln den Härtezustand als Fußnote. Nachdem sie sich für eine Aluminiumlegierung für ein dekoratives [...]
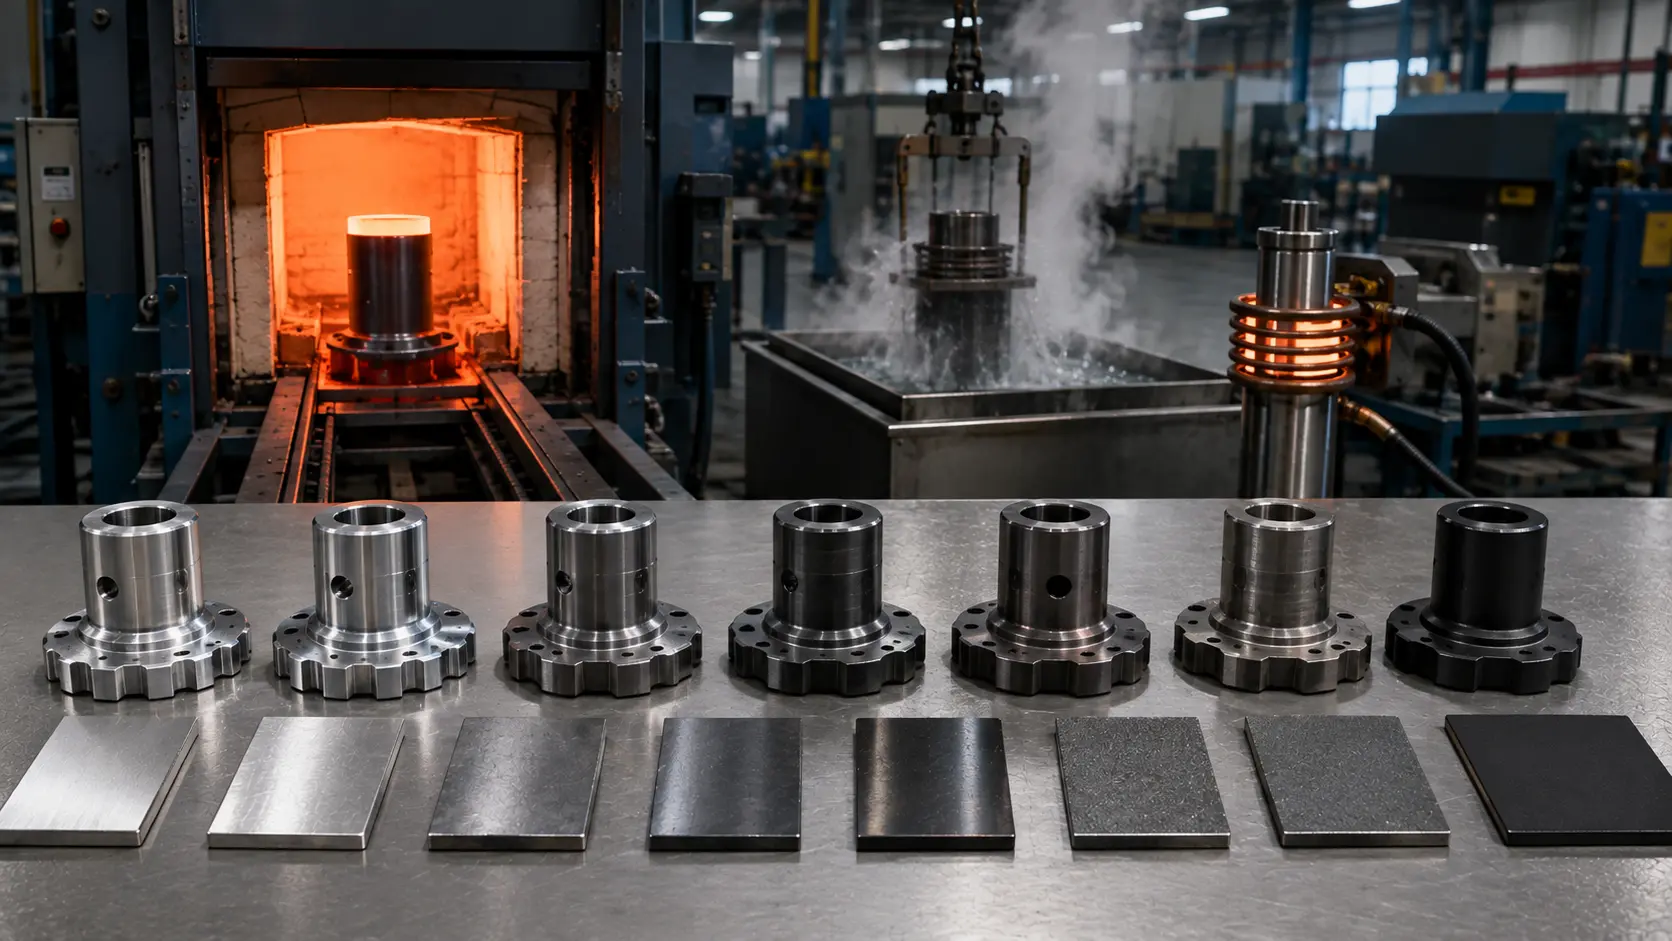
8 Verfahren der Wärmebehandlung von Stahl: Funktionsweise und Zweck
ShuangRui2026-09-12T03:03:53+00:0028. August 2026|
Derselbe Stahl kann je nach Wärmebehandlung sehr unterschiedliche Eigenschaften aufweisen. Glühen macht ihn weicher, Abschrecken [...]
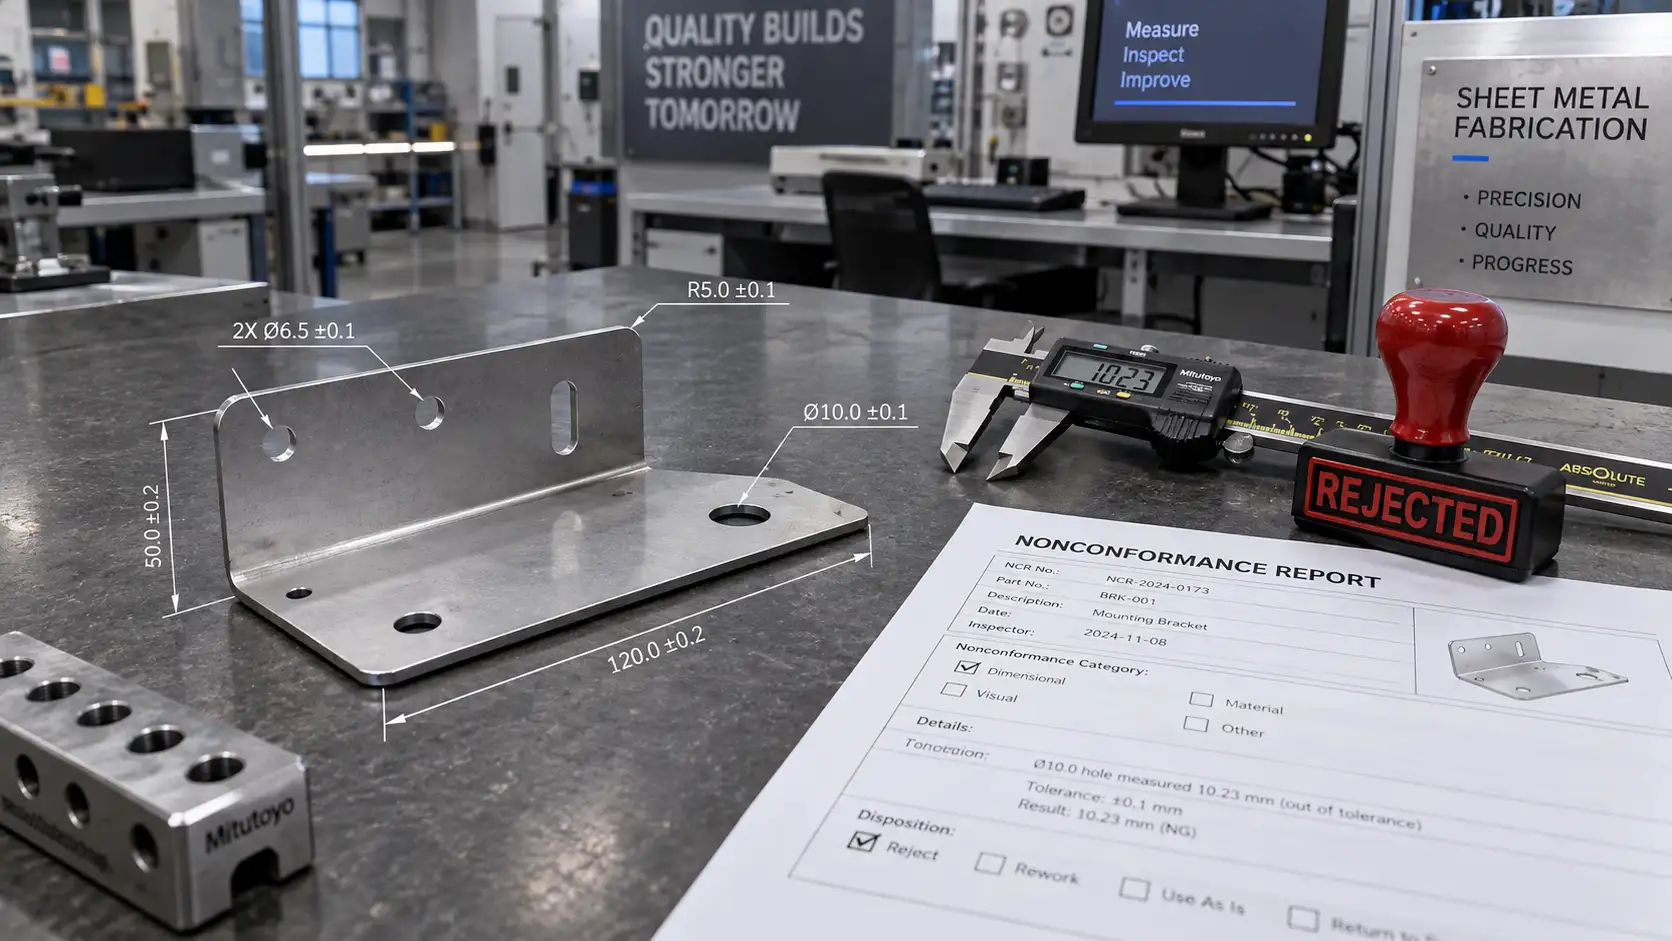
Checkliste zur Überprüfung von Nichtkonformitäten bei Blechbauteilen: Prüfen, Dokumentieren, Akzeptieren, Nacharbeiten oder Ausschuss
ShuangRui2026-10-24T01:51:39+00:0021. September 2026|
Ein einziges nicht konformes Blechteil kann eine Montagelinie zum Stillstand bringen, eine Kundenbeschwerde auslösen oder Tausende [...]
Kompletter Leitfaden für die Blechkonstruktion: Von 3D-CAD-Modellen zu fertigungsgerechten Zeichnungen
ShuangRui2026-07-15T06:01:51+00:00Juli 15, 2026|
Die kundenspezifische Blechfertigung beginnt mit einem flachen Blech – einem Zuschnitt mit gleichmäßiger Dicke. Durch Prozesse [...]
