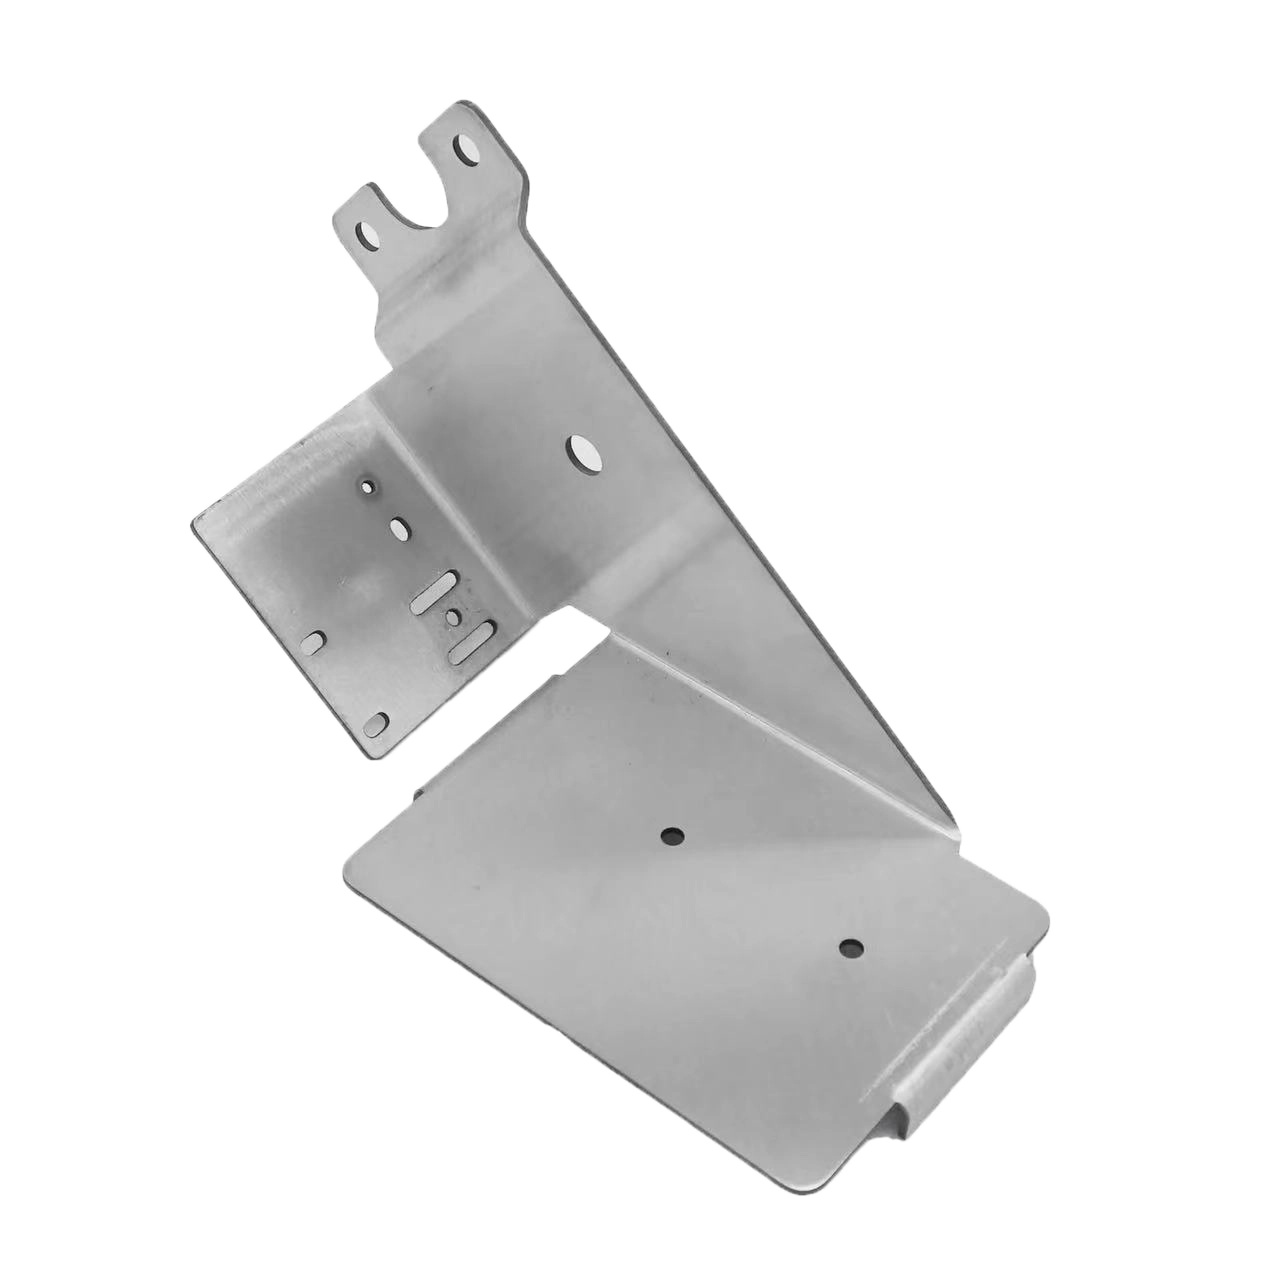
Arbeiten Sie mit Shuangrui zusammen, um die Fertigungskosten um 30% zu senken und die Effizienz zu steigern.

Metallbiege-Services2026-09-30T07:24:26+00:00

Metallbiegedienstle istungen für Präzisionsblechteile

OEM-Blechbiegen für kundenspezifisch geformte Teile, Prototypen und Serienproduktion.

±0,1 mm
Biegegenauigkeit
3–5 Tage
Prototypen-Vorlaufzeit
Prototyp
bis Serienproduktion

Erhalten Sie ein individuelles Angebot in 24 Stunden

Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.

Leeres Formular (#4)

Warum SR MFG für Metallbiegen wählen

Stabile Biegequalität für Prototypen und Serien-Blechbauteile, mit Kontrolle vom Prozess-Setup bis zur Endlieferung.

Stabile Serienproduktion

Konsistente Serienproduktion durch rückverfolgbare Fertigungsprozesse und ein strukturiertes Qualitätskontrollsystem sicherstellen.

DFM-Zusammenarbeit

Durch ingenieurgestützte DFM-Zusammenarbeit optimieren wir Metallbiegeprozesse und Fertigungskosten bereits in der Designphase.

metallgebogene Teile

Komplettfertigung aus einer Hand

Wir bieten ein Komplettangebot der Blechfertigung vom Metallbiegen bis zum finalen Versand.

Prozessoptimierung

Wir optimieren Werkzeug-Setup, Biegefolge und Prozessparameter, um Wiederholgenauigkeit zu verbessern und Nacharbeit in der Serienproduktion zu reduzieren.

Biegeproblem Häufige Herausforderung SR MFG Ansatz
Biegewinkel-Konsistenz Biegewinkel können zwischen Chargen variieren und Montage-Nacharbeit verursachen. Standardisierte Gesenkbiegeparameter und Prüfung halten geformte Teile konsistent.
Teilegröße & Dickenbereich Kleine Werkstätten vergeben große oder komplexe Biegeaufträge möglicherweise an Dritte. Mehrere Gesenkbiegemaschinen unterstützen kleine Präzisionsteile, Paneele, Rahmen und Schweißkonstruktionen.
Biege- + Schweißverzug Biegen und Schweißen werden getrennt voneinander durchgeführt, was später Ausrichtungs- oder Schrumpfungsprobleme verursacht. Biegen, Schweißen und Montage werden gemeinsam geprüft, um Verzugsrisiken zu reduzieren.
Wiederholgenauigkeit vom Prototyp bis zur Serie Prototypenmuster bestehen, aber die Serienproduktion kann aufgrund unterschiedlicher Maschinen oder Bediener variieren. Dasselbe Prozessfenster, Werkzeug-Setup und Prüfregeln werden vom Prototyp bis zur Serienproduktion übernommen.
Fähigkeiten

SR MFG Präzisions-Metallbiege-Fähigkeiten

Für OEM-Blechbauteile wie Halterungen, Rahmen, Gehäuse, Paneele und Schweißkonstruktionen bewerten wir Materialdicke, Biegeradius, Werkzeug-Setup, effektive Biegelänge und nachgelagerte Schweiß- oder Montageanforderungen vor der Produktion.

CNC-Abkanten

Automatische
Biegezentren

Winkelmessung & Kompensation

Vom Prototyp zur Serienproduktion

Makroaufnahme von Werkzeugspuren und Druckstellen auf 1,2 mm poliertem Edelstahlblech nach dem Gesenkbiegen

Maschinen und Produktion

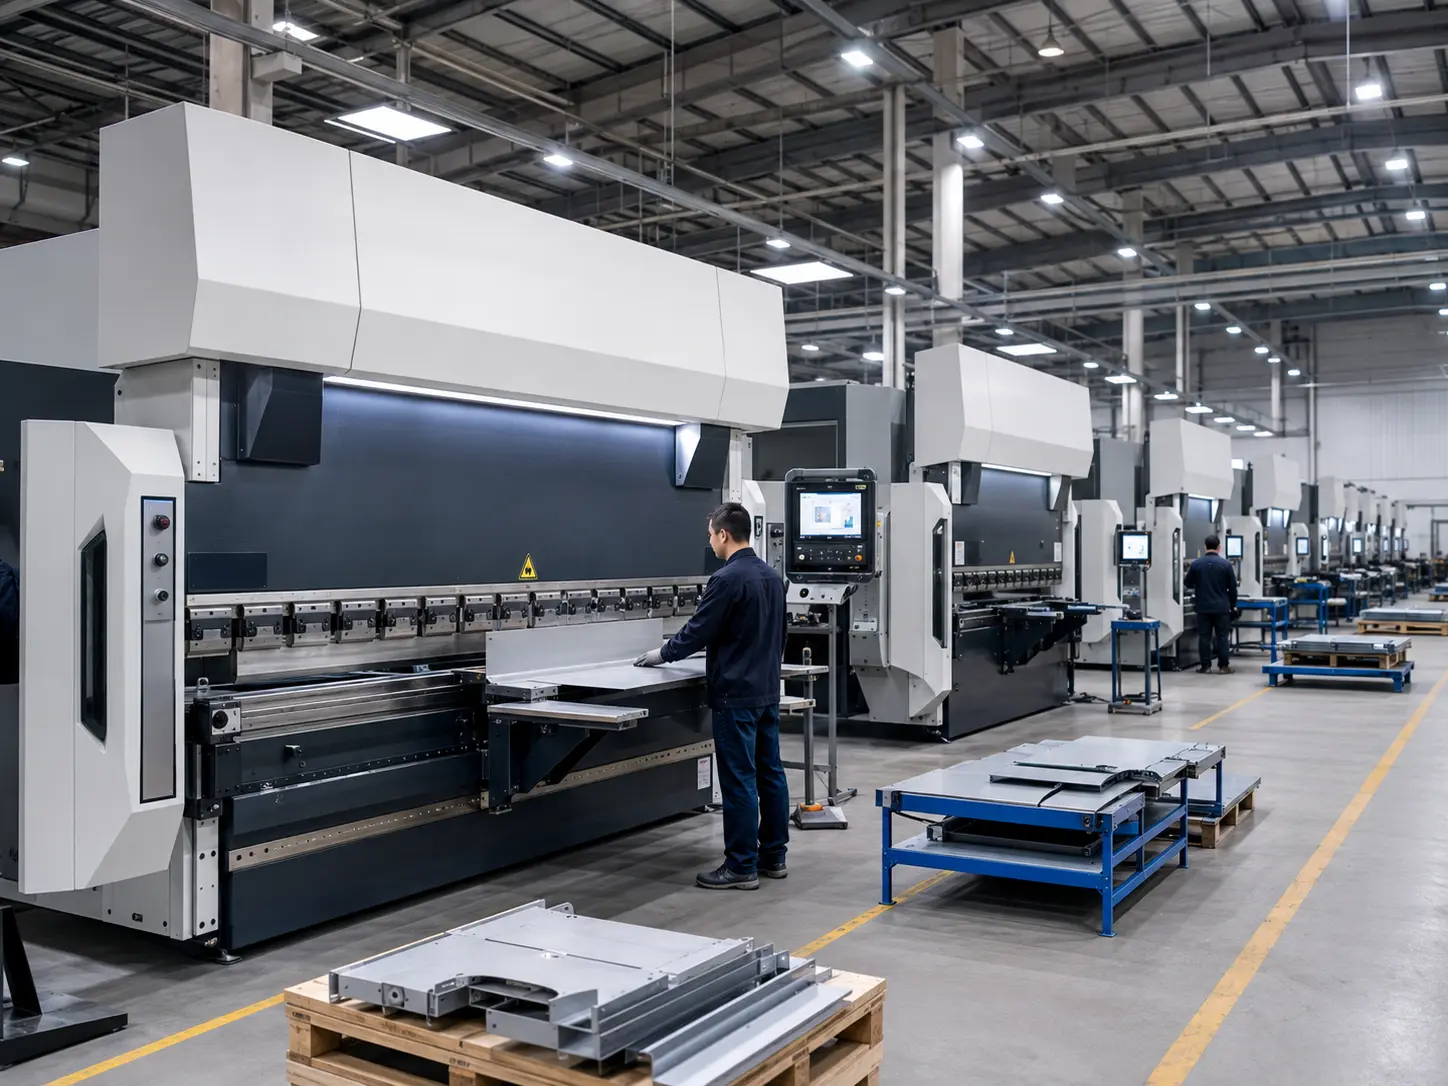
SR MFG betreibt mehrere CNC-Abkantpressen und automatische Biegezentren für Bauteile aus Kohlenstoffstahl, Edelstahl und Aluminium. Mit Offline-Programmierung, Winkelmessung und Biegekompensation unterstützen wir stabile Biegegenauigkeit von Prototypen bis zur Serienproduktion.

Wichtige Highlights

  • 2× vollautomatische Biegezentren für hochwiederholgenaue Serienproduktion

  • 22× CNC- und Hydraulik-Abkantpressen für kleine bis große Presskräfte

  • Unterstützt Kohlenstoffstahl, Edelstahl, Aluminium

  • Offline-Programmierung, Winkelmessung & Biegekompensation

  • Geplante Produktion nach Tonnage & effektiver Biegelänge

Verarbeitungskapazität: Edelstahl 1,2 mm, kaltgewalzter Stahl 1,5 mm, Aluminium 2,0 mm

Biegelänge: 1.500 mm
Minimale Umformgröße: 350 × 150 mm (vier Seiten), 150 mm (zwei Seiten)
Arbeitseffizienz: 0,5 s/Hub (maximale kontinuierliche Biegegeschwindigkeit)
CNC-System: STAR300-LGX

Verarbeitungskapazität: Edelstahl 6 mm / kaltgewalzter Stahl 8 mm / Aluminium 10 mm
Biegelänge: 4.000 mm
Minimale Umformgröße: 200 × 150 mm
Arbeitseffizienz: 5 mm/s (4+1 Achsen)
CNC-System: DELEM DA58T

Verarbeitungskapazität: Edelstahl 2 mm / kaltgewalzter Stahl 3 mm / Aluminium 4 mm
Biegelänge: 2.000 mm
Minimale Umformgröße: 100 × 80 mm
Arbeitseffizienz: 10 mm/s (4 Achsen)
CNC-System: CYBELEC CT12

Verarbeitungskapazität: Edelstahl 3 mm / kaltgewalzter Stahl 4 mm / Aluminium 5 mm
Biegelänge: 3.200 mm
Minimale Umformgröße: 120 mm (zwei Seiten)
Arbeitseffizienz: 8 mm/s (3+1 Achsen)
CNC-System: ESA S540

Verarbeitungskapazität: Edelstahl 2 mm / kaltgewalzter Stahl 3 mm / Aluminium 4 mm
Biegelänge: 3.200 mm
Minimale Umformgröße: 200 × 150 mm
Arbeitseffizienz: 6 mm/s (6 Achsen)
CNC-System: STAR300-LGX

Geschätzte tägliche Biegekapazität

Die geschätzte Kapazität variiert je nach Teilegröße, Materialstärke, Biegekomplexität, Werkzeugrüstung und Prüfanforderungen.

Gerätekategorie Menge (Einheiten) Kapazität / Einheit (Stk./Tag) Geschätzte Tagesleistung (Stk./Tag)
Automatische Biegezentren 2 1,536 3,072
Servo-CNC-Abkantpressen 5 960 4,800
Große hydraulische Abkantpressen 4 384 1,536
Mittlere & kleine Abkantpressen 11 132 1,452
Gesamte Biegekapazität 22 — 10.860 Stk./Tag

* Die Kapazität wird unter Standardproduktionsplanung geschätzt. Die tatsächliche Leistung kann variieren.

Gängige Blechbiegeverfahren

In vielen Blechprojekten ist das Metallbiegen der Schlüsselprozess, der einen lasergeschnittenen flachen Rohling in eine funktionale Halterung, Abdeckung oder ein wannenförmiges Strukturteil verwandelt. Wenn das Biegen nicht konsistent durchgeführt wird, treten bei der Montage schnell Probleme wie Spalten, Verformungen und versetzte Bohrungen auf.
Bei SR MFG ist das Metallbiegen kein nachgelagerter Arbeitsgang. Es ist ein streng kontrollierter, qualitätskritischer Schritt innerhalb unserer integrierten Blechproduktionslinie.
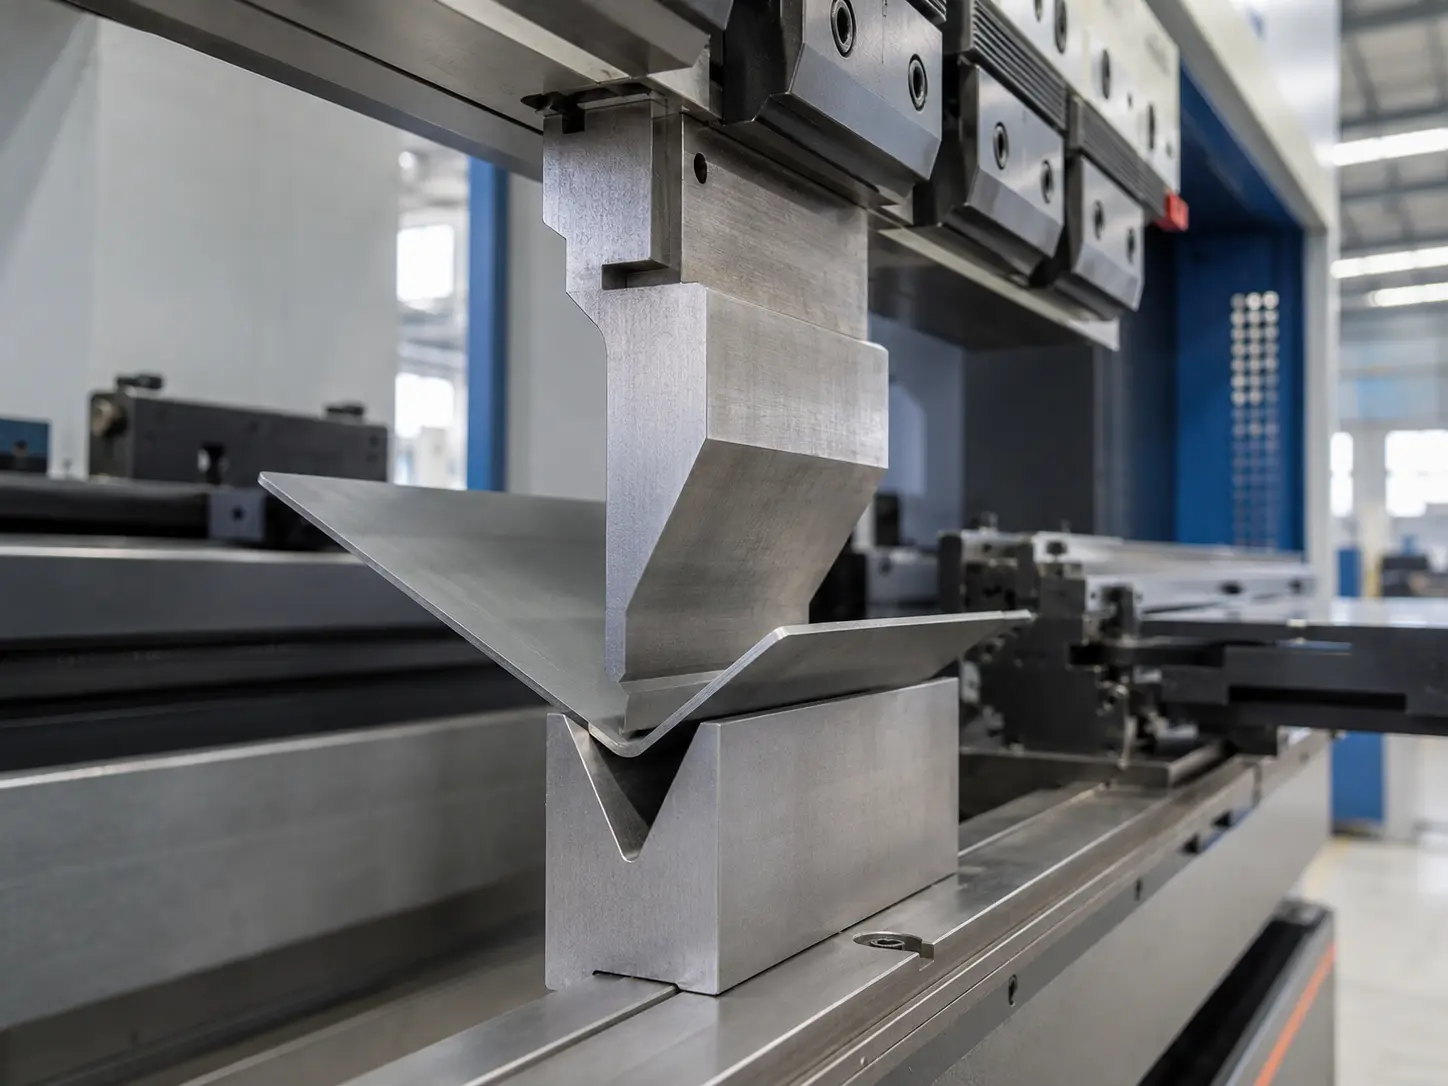
V-Biegen

Beim V-Biegen werden ein V-förmiger Stempel und eine Matrize verwendet, um gerade Biegungen zu formen. Es ist die gebräuchlichste Methode für Halterungen, Abdeckungen, Wannen, Gehäuse und allgemeine Blechteile, die konsistente Biegewinkel erfordern.
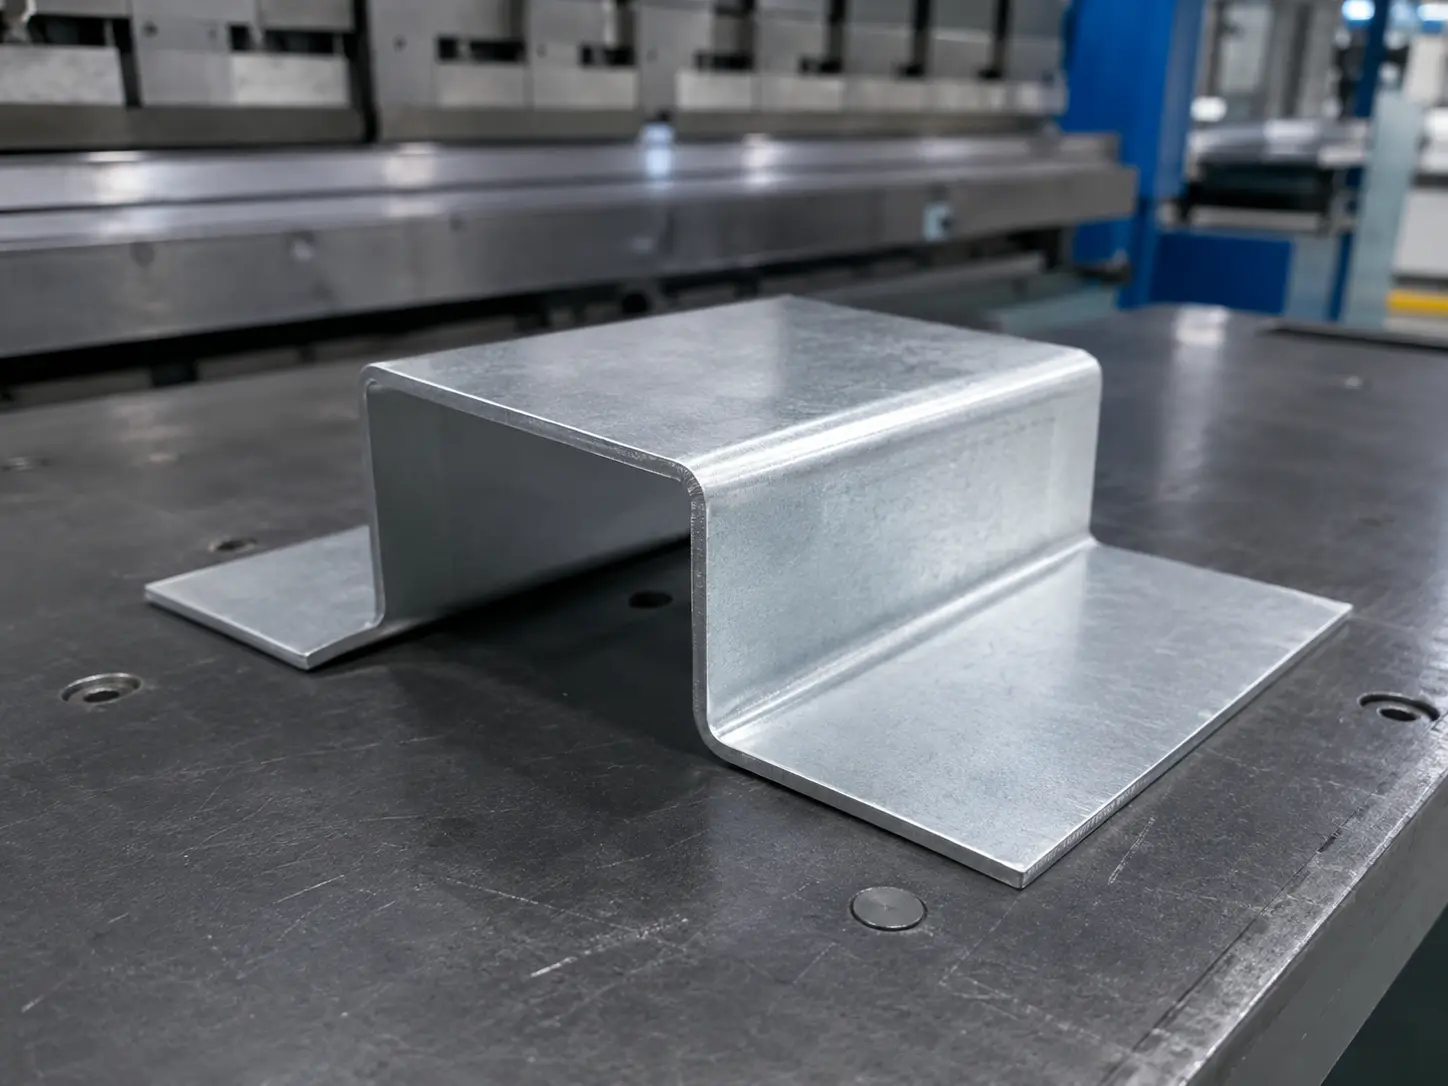
Z-Biegen

Beim Z-Biegen werden zwei Biegungen in entgegengesetzter Richtung mit einer Stufe dazwischen geformt. Es wird für versetzte Halterungen, Montageflansche, Abdeckungen und montierte Blechstrukturen verwendet, bei denen Freiraum und Ausrichtung wichtig sind.
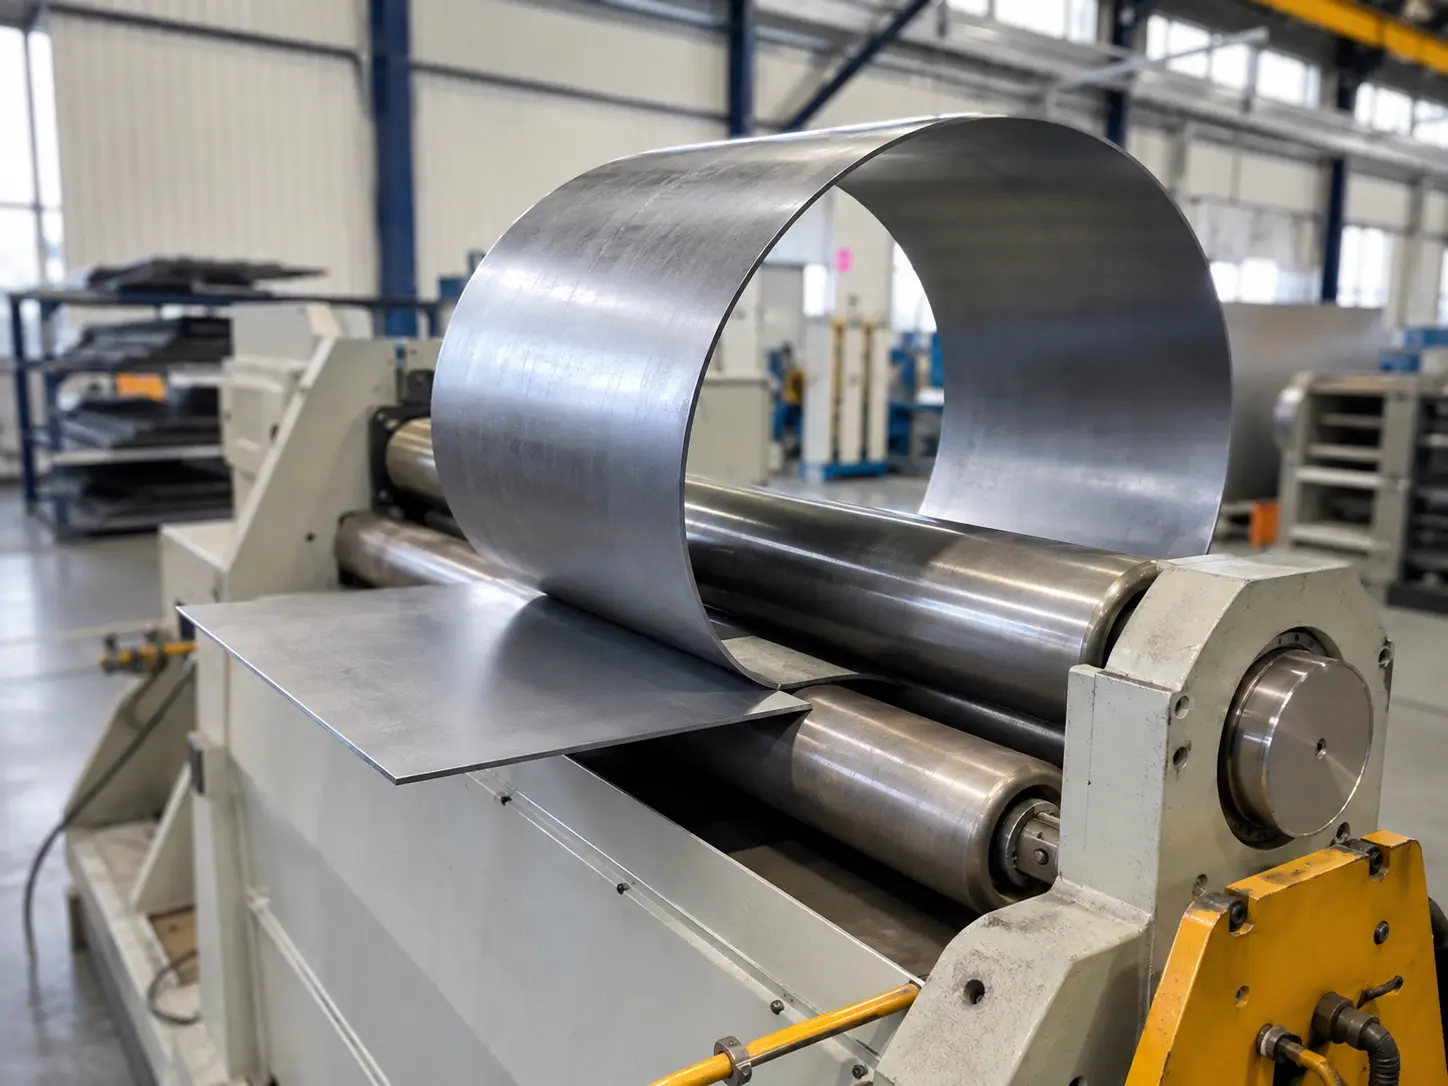
Walzenbiegen (Rundbiegen)

Beim Walzenbiegen werden rotierende Walzen verwendet, um Kurven mit großem Radius, Bögen, Ringe oder zylindrische Formen zu erzeugen. Es eignet sich für gewölbte Abdeckungen, Schutzbleche, Paneele und Teile, die eine gleichmäßige kontinuierliche Umformung erfordern.

Typische Metallbiegetoleranzen

Die Biegetoleranz hängt von Materialstärke, Biegelänge, Biegeradius, Werkzeug, Teilegeometrie und Prüfanforderungen ab.
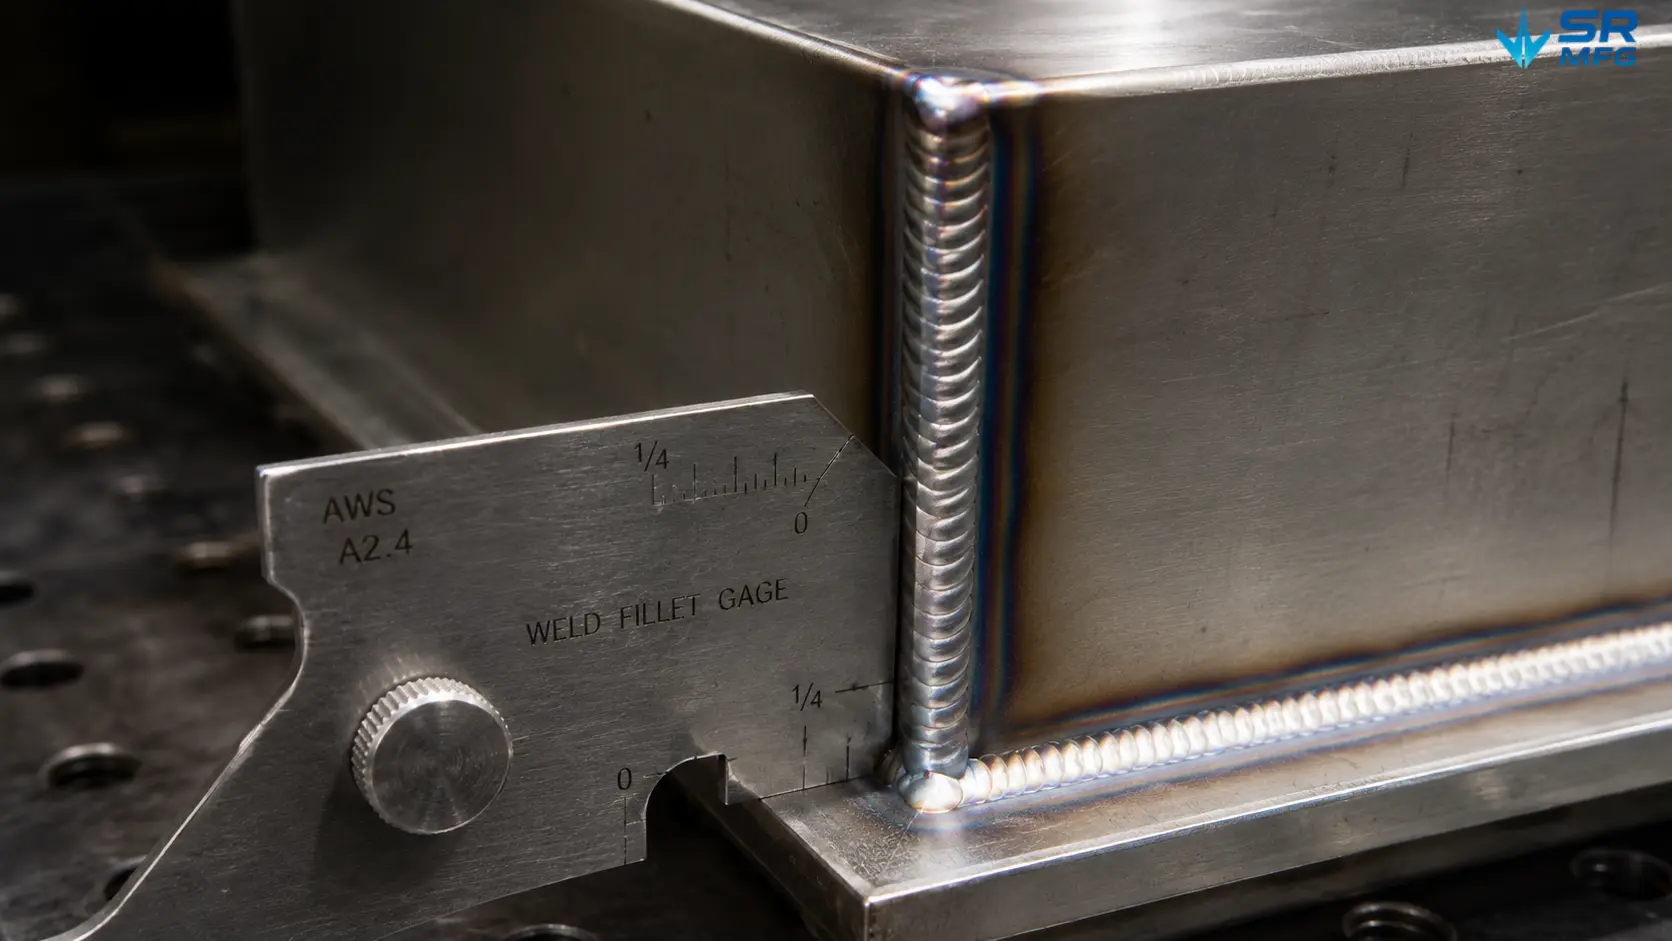
Kehlnahtlehre zur Messung der Nahtschenkellänge an einer WIG-geschweißten Edelstahleckverbindung während der visuellen Schweißnahtprüfung

Maßtoleranz

Typische Abmessungen umgeformter Teile können basierend auf Zeichnungsanforderungen, Materialverhalten und Prüfpunkten kontrolliert werden.

  • Linearmaß: ±0,10 mm (Standard)
  • Lochposition: ±0,10 mm
  • Flanschlänge: ±0,10 mm
  • Ebenheit: ≤0,20 mm über 300 mm

*Engere Toleranzen können nach Zeichnungsprüfung erreicht werden.

Biegewinkeltoleranz

Die Biegewinkelkonsistenz wird durch Gesenkbiegeeinstellung, Winkelmessung und Biegekompensation aufrechterhalten.

  • Standard-Winkeltoleranz: ±1,0°
  • Präzisions-Winkeltoleranz: ±0,5° (auf Anfrage)
  • Wiederholbarkeit (gleiches Teil): ±0,5°

*Die tatsächliche Winkeltoleranz hängt von Material und Dicke ab.

Kritische Merkmale

Schlüsselmerkmale, die die Montage oder Funktion beeinflussen, werden mit erhöhter Aufmerksamkeit geprüft und kontrolliert.

  • Biegeradius: ±0,20 mm
  • Randabstand: ±0,10 mm
  • Rechtwinkligkeit: ≤0,10 mm über 100 mm
  • Verwindung:
    ≤0,20 mm über 300 mm

*Basierend auf stabilem Prozess und qualifizierten Werkzeugen.

Gängige Materialien für das Metallbiegen

Die Metallbiegedienstleistungen von SR MFG decken gängige industrielle Blechwerkstoffe für Prototypen, Kleinserien und Großserienproduktion ab. Die Materialauswahl beeinflusst Biegeradius, Rückfederung, Oberflächenschutz, Veredelungsoptionen und die endgültige Montagequalität.

Materialien, die wir häufig biegen

Gängige Materialien für das Metallbiegen sind Kohlenstoffstahl, verzinkter Stahl, Aluminiumlegierungen und Edelstähle. Für optimale Ergebnisse sollten Biegedicke, minimaler Biegeradius, Oberflächenbeschaffenheit und Nachbearbeitungsanforderungen vor der Produktion gemeinsam geprüft werden.

  • Kohlenstoffstahl

  • Verzinkter Stahl

  • Aluminiumlegierungen

  • Edelstähle

  • Speziell beschichtete Stähle

Kohlenstoffstahl

Empfohlene Biegedicke: 0,5–3,0 mm

Typische Anwendungen: Gerätegehäuse, Schränke, Halterungen, Automobilkomponenten

Biegehinweis: gute Maßhaltigkeit und Oberflächenqualität; geeignet für präzisionsgeformte Teile.

Relativer Kostenaufwand: Niedrig

Kompatible Oberflächenbehandlungen: Pulverbeschichtung, Einbrennlackierung, Elektrophorese, Galvanisierung

Korrosionsbeständigkeit: Ausreichend; erfordert in der Regel Oberflächenschutz.

Materialdetails anzeigen →

Empfohlene Biegedicke: 1,5–6,0 mm

Typische Anwendungen: Strukturteile, Schwermaschinenkomponenten, Halterungen, Rahmen

Biegehinweis: geeignet für stärkere umgeformte Teile, jedoch sollten Oberflächenzunder und Rissrisiko beim Biegen berücksichtigt werden.

Relativer Kostenaufwand: Niedrig

Kompatible Oberflächenbehandlungen: Rostschutzöl, Lackierung, Pulverbeschichtung nach Vorbehandlung

Korrosionsbeständigkeit: Ausreichend; Oberflächenbehandlung ist in der Regel erforderlich.

Materialdetails anzeigen →

Verzinkte Materialien

Empfohlene Biegedicke: 0,5–2,5 mm

Typische Anwendungen: Außengeräteabdeckungen, Elektroschränke, HLK-Teile, Geräteblenden

Biegehinweis: Biegeradius und Werkzeuge sollten die Zinkschicht schützen und Abplatzen der Beschichtung reduzieren.

Relativer Kostenaufwand: Mittel

Kompatible Oberflächenbehandlungen: wie verzinkt, Pulverbeschichtung, Lackierung

Korrosionsbeständigkeit: Gut

Materialdetails anzeigen →

Empfohlene Biegedicke: 0,5–2,0 mm

Typische Anwendungen: Computergehäuse, Elektronikgehäuse, Gehäuse für Kleingeräte

Biegehinweis: bietet gute Oberflächengleichmäßigkeit für umgeformte Teile; wiederholtes Biegen im selben Bereich vermeiden.

Relativer Kostenaufwand: Mittel

Kompatible Oberflächenbehandlungen: Galvanisierung, Pulverbeschichtung, Lackierung, Elektrophorese

Korrosionsbeständigkeit: Gut

Materialdetails anzeigen →

Empfohlene Biegedicke: 0,8–2,0 mm

Typische Anwendungen: Dachpaneele, Außenabdeckungen, Geräterückwände, Beschilderungsteile

Biegehinweis: Beschichtete Oberfläche sollte beim Biegen geschützt werden; hartes Werkzeug kann die Beschichtung beschädigen.

Relativer Kostenaufwand: Mittel

Kompatible Oberflächen: im beschichteten Zustand, farbbeschichtet, Schutzbeschichtung

Korrosionsbeständigkeit: Gut

Materialdetails anzeigen →

Aluminiumlegierungen

Empfohlene Biegedicke: 0,8–4,0 mm

Typische Anwendungen: Marinekomponenten, Außengehäuse, Dekorplatten, Leichtbauhalterungen

Biegehinweis: gute Umformbarkeit und Korrosionsbeständigkeit; geeignet für viele gebogene Aluminiumblechteile.

Relativer Kostenaufwand: Mittel

Kompatible Oberflächen: Eloxieren, Pulverbeschichten, Elektrophoresebeschichten

Korrosionsbeständigkeit: Ausgezeichnet

Materialdetails anzeigen →

Empfohlene Biegedicke: 1,0–3,0 mm

Typische Anwendungen: Strukturteile, Bahnfahrzeugkomponenten, Kühlkörper, mechanische Rahmen

Biegehinweis: höhere Festigkeit, aber geringere Biegbarkeit als 5052; größerer Biegeradius oder Wärmebehandlung kann erforderlich sein.

Relativer Kostenaufwand: Mittel–Hoch

Kompatible Oberflächen: Eloxieren, Pulverbeschichten, Fluorkohlenstoffbeschichten

Korrosionsbeständigkeit: Ausgezeichnet

Materialdetails anzeigen →

Edelstähle

Empfohlene Biegedicke: 0,5–2,0 mm

Typische Anwendungen: Lebensmittelverarbeitungsanlagen, Küchengeräte, Medizinteile, allgemeine Geräteabdeckungen

Biegehinweis: höhere Biegekraft als Kohlenstoffstahl; Walzrichtung und Oberflächenschutz sollten berücksichtigt werden.

Relativer Kostenaufwand: Hoch

Kompatible Oberflächen: Bürsten, Spiegelpolieren, Passivieren

Korrosionsbeständigkeit: Ausgezeichnet

Materialdetails anzeigen →

Empfohlene Biegedicke: 0,5–1,5 mm

Typische Anwendungen: Dekorteile, kostensensitive Edelstahlprodukte, Innengehäuse

Biegehinweis: geringere Duktilität und Korrosionsbeständigkeit als 304; nicht empfohlen für Küsten- oder Umgebungen mit hoher Salzbelastung.

Relativer Kostenaufwand: Mittel–Hoch

Kompatible Oberflächen: Bürsten, Pulverbeschichten, Lackieren

Korrosionsbeständigkeit: Gut

Materialdetails anzeigen →

Hinweis: Empfohlene Biegedicke und Biegeradius hängen von Werkstoffsorte, Zustand, Dicke, Werkzeug, Biegelänge und Bauteilgeometrie ab. Bitte reichen Sie Zeichnungen zur technischen Prüfung vor der Produktion ein.

Sind Sie bereit, mit Ihrem Metallverarbeitungsprojekt zu beginnen?

Sie sind unsicher, welches Material für Ihr Projekt ideal ist? Kontaktieren Sie uns gerne. Unser Engineering-Team empfiehlt geeignete Materialgüten und Blechdicken basierend auf Festigkeit, Gewicht, Korrosionsbeständigkeit und Gesamtkosten.

Branchen & Anwendungen für Metallbiegen

SR MFG bietet Metallbiegedienstleistungen für OEM-Blechteile in Industrieanlagen, Schränken, Halterungen, Rahmen, Gehäusen und Strukturbaugruppen. Wir unterstützen sowohl Prototypenvalidierung als auch stabile Serienproduktion über mehrere Anwendungsbereiche hinweg.
Industrielle Ausrüstung

Rechenzentren & IT-Ausrüstung

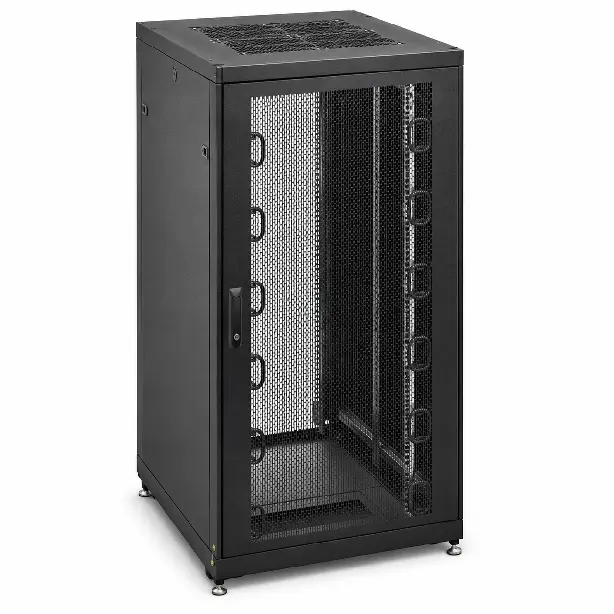
Blechbiegeteile für Rechenzentren, Netzwerkinfrastruktur und IT-Hardware.

  • Server-Rack-Rahmen & -Schienen
  • Kabelmanagementwannen
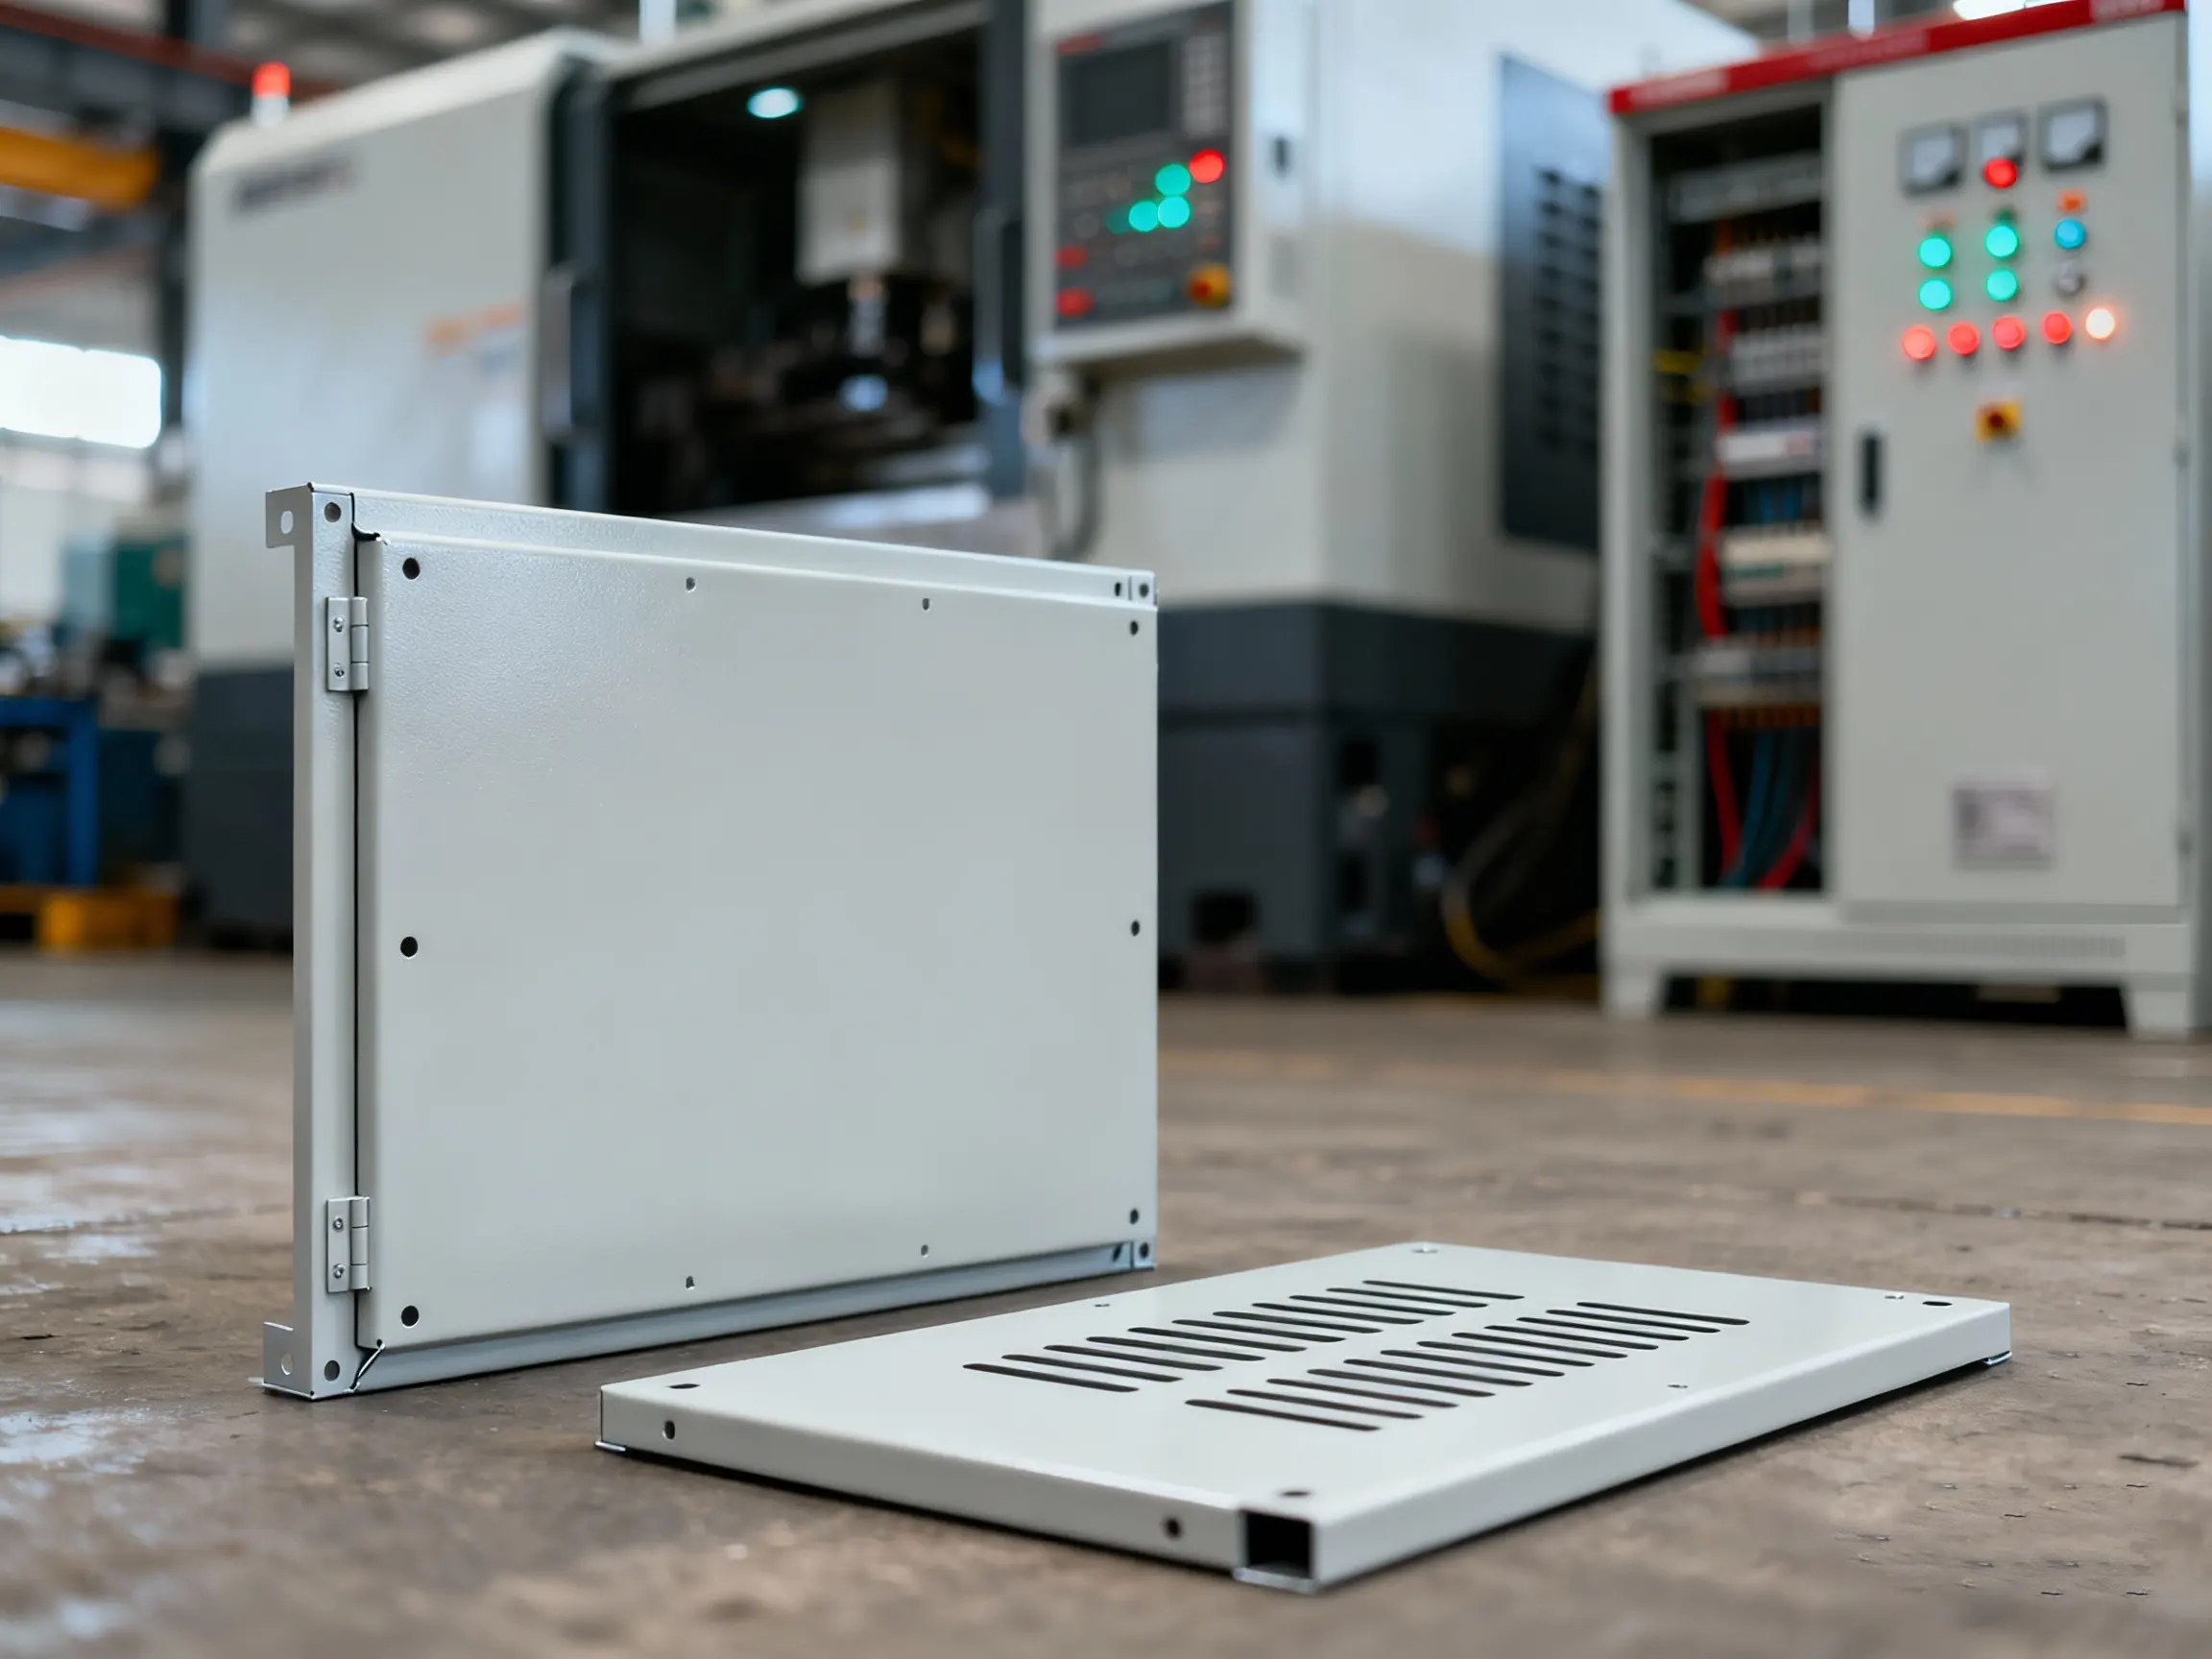
  • Schaltschrankpaneele & -türen
  • Montagehalterungen & -platten

Unterhaltungselektronik

Kundenspezifische Metallbiegeteile für Gehäuse von Unterhaltungselektronik, interne Halterungen, Displaystrukturen und präzise Blechbaugruppen.

  • Gerätegehäuse & -abdeckungen
  • Interne Stützhalterungen
  • Display-Montagestrukturen
  • Metallteile für Lautsprecher & Audio
  • Kleine präzisionsgeformte Teile

Elektrische Ausrüstung

Gebogene Blechkomponenten für elektrische Gehäuse, Schaltschränke, Stromverteilungseinheiten und industrielle Elektrosysteme.

  • Elektroschrankgehäuse
  • Steuerboxpaneele
  • Klemmenmontageplatten
  • DIN-Schienenhalterungen
  • Lüftungs- und Zugangsplatten

Industrielle Ausrüstung

Metallbiegeteile für Maschinen, Automatisierungssysteme, Produktionsanlagen und strukturelle Maschinenbaugruppen.

  • Maschinenabdeckungen & -schutzbleche
  • Ausrüstungsrahmen
  • Förderbandhalterungen
  • Sensormontageplatten
  • Schutzpaneele & -abschirmungen

Energiesysteme

Blechbiegelösungen für EV-Ladegeräte, Batteriesysteme, Energiespeicherschränke und Stromumwandlungseinheiten.

  • Batteriegehäuseteile
  • Ladestationsschränke
  • Energiespeicherschrankpaneele
  • Stromschienen-Stützhalterungen
  • Leistungsmodulgehäuse

Außenausrüstung

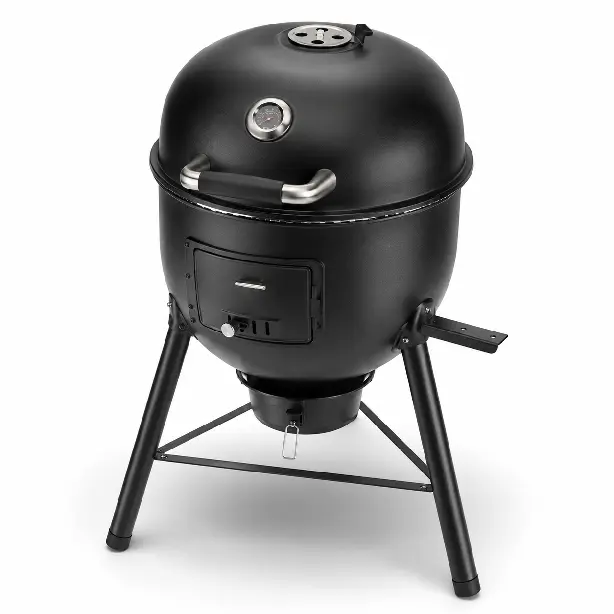
Witterungsbeständige gebogene Blechmetallteile für Außengehäuse, Geräteabdeckungen, Grillgeräte, Beleuchtungssysteme und strukturelle Befestigungen.

  • Außenausrüstungsgehäuse
  • Grillblechkörper
  • Schutzabdeckungen & Paneele
  • Montagehalterungen
  • Witterungsbeständige Strukturteile

Für Ihre Anwendung entwickelt

Ob Sie einen einzelnen Prototyp oder eine Großserienproduktion benötigen, SR MFG gewährleistet gleichbleibende Qualität, enge Toleranzen und zuverlässige Lieferung für Ihre Metallbiegeteile.

— UNSER ARBEITSABLAUF —

Von Zeichnungen zu fertigen gebogenen Blechteilen

Ein klarer Arbeitsablauf hilft, Biegerisiken zu reduzieren, die Fertigbarkeit zu bestätigen und die Lieferung vom Prototyp zur Produktion unter Kontrolle zu halten.
  • 1

    Zeichnungen oder Muster bereitstellen
    Senden Sie Ihre 2D/3D-Dateien, wie STEP, DXF, DWG oder PDF, zusammen mit Menge, Material, Oberflächenbehandlung und Ziel-Lieferanforderungen.

  • 2

    Technische Prüfung & DFM-Empfehlungen
    Unsere Ingenieure prüfen Biegeradien, Abstände von Bohrungen zu Biegungen, Umformbarkeit, Materialauswahl und potenzielle Risiken, bevor die Produktion beginnt.

  • 3

    Angebot & Lieferzeitbestätigung
    Wir erstellen ein detailliertes Angebot mit Stückpreis, Werkzeugkosten falls erforderlich, geschätzter Lieferzeit und empfohlener Liefermethode.

  • 4

    Prototypenbau & Validierung
    Für neue Projekte können zunächst Prototypenteile gefertigt werden, um Abmessungen, Funktion, Montagepassung und Umformstabilität zu überprüfen.

  • 5

    Serienproduktion & Qualitätsmanagement
    Während der Serienproduktion überwachen wir Biegewinkel, Hauptabmessungen, Kompensationseinstellungen und Oberflächenqualität gemäß den vereinbarten Prüfstandards.

  • 6

    Oberflächenbehandlung, Verpackung & Versand
    Optionale Veredelungsleistungen umfassen Entgraten, Pulverbeschichten, Lackieren, Galvanisieren und Unterbaugruppenmontage. Fertige Teile werden gemäß den Kundenanforderungen verpackt und versandt.

Konstruktionsüberlegungen für Metallbiegen

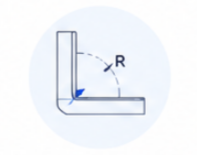
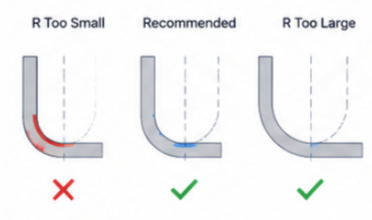
Metallbiegen beeinflusst die strukturelle Festigkeit, Montagegenauigkeit und Fertigbarkeit. SR MFG prüft Biegeradius, Flanschlänge, Lochposition und Biegefolge vor der Produktion, um Verformung, Rissbildung und Werkzeugkollisionen zu reduzieren.
01

Biegeradius

Verwenden Sie einen geeigneten Biegeradius für jedes Material und jede Dicke, um das Rissrisiko zu verringern und die Umformstabilität zu verbessern.

02

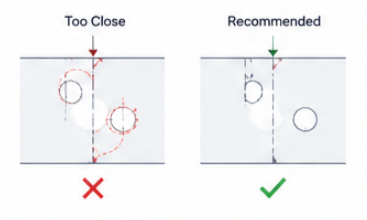
Loch-zu-Biege-Abstand

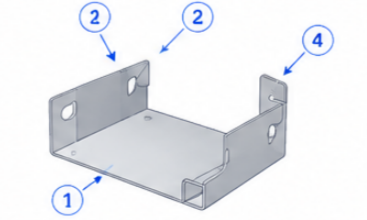
Halten Sie Löcher, Schlitze und Aussparungen von Biegelinien fern, um Verformung während des Umformens zu verhindern.

03

Flanschlänge & Ebenheit

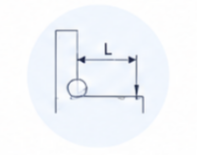
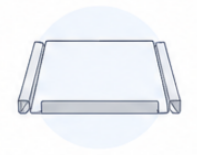
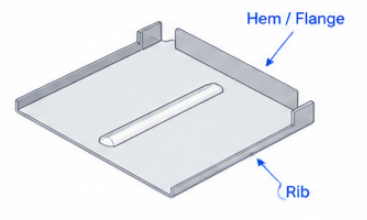
Verwenden Sie ausreichende Flanschlänge für den Werkzeugkontakt, und fügen Sie Bördel, Rippen oder Flansche hinzu, um die Plattenebenheit zu verbessern.

04

Biegefolge

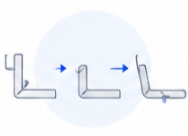
Bei Teilen mit mehreren Biegungen planen Sie die Biegerichtung und -folge frühzeitig, um Toleranzakkumulation und Werkzeugkollisionen zu vermeiden.

-PREISFAKTOREN

Preisgestaltung für Metallbiegen: Was bestimmt die Kosten?

Die Kosten für Metallbiegen werden durch Material, Dicke, Teilegeometrie, Toleranzanforderungen, Oberflächenbeschaffenheit und Produktionsvolumen beeinflusst.
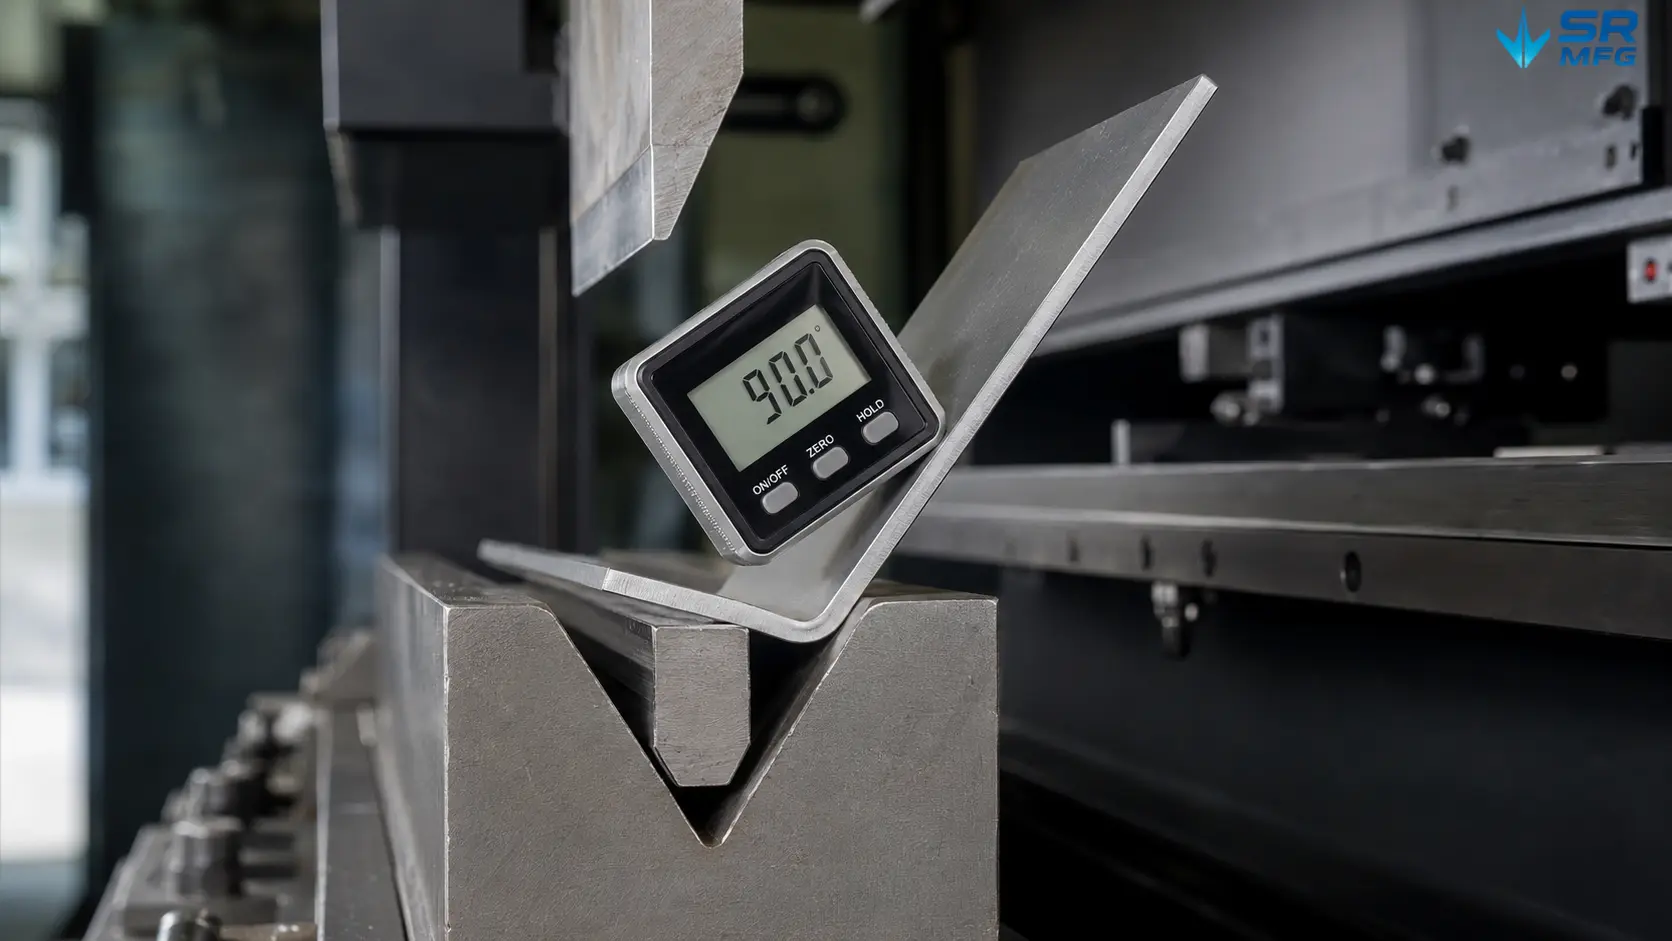
Digitaler Winkelmesser zur Messung der Biegegenauigkeit an einer Blechhalterung während der Gesenkbiegeprüfung
  • Unser Preismodell spiegelt reale Fertigungstreiber wider, nicht nur eine “pro Biegung”-Zahl – so bleiben Kosten und Qualität für OEM-Kunden vorhersehbar.

Material & Dicke

Dickere oder härtere Materialien erfordern höhere Biegekräfte, spezielle Werkzeuge und längere Rüstzeiten.

Teilegeometrie & Biegekomplexität

Mehrere Biegerichtungen, kurze Flansche, kleine Radien und Löcher nahe Biegelinien erhöhen die Umformschwierigkeit.

Toleranz- & Oberflächenanforderungen

Enge Winkeltoleranz, Ebenheit, sichtbare Oberflächen und Kratzfreiheitsanforderungen erhöhen Prüf- und Handhabungskosten.

Losgröße & Wiederholbestellungen

Größere Wiederholbestellungen können die Stückkosten senken, indem Programmierung, Rüstung und Prüfzeit auf mehr Teile verteilt werden.
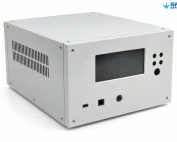
Von SR MFG entwickelte und gefertigte Metallbiegeprodukte

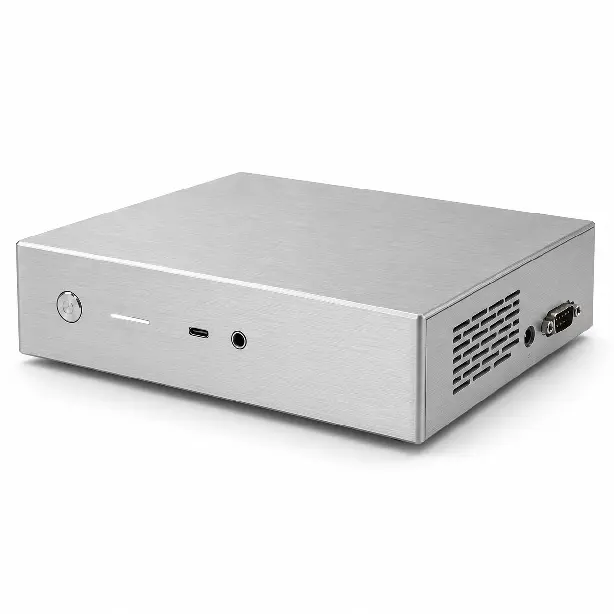
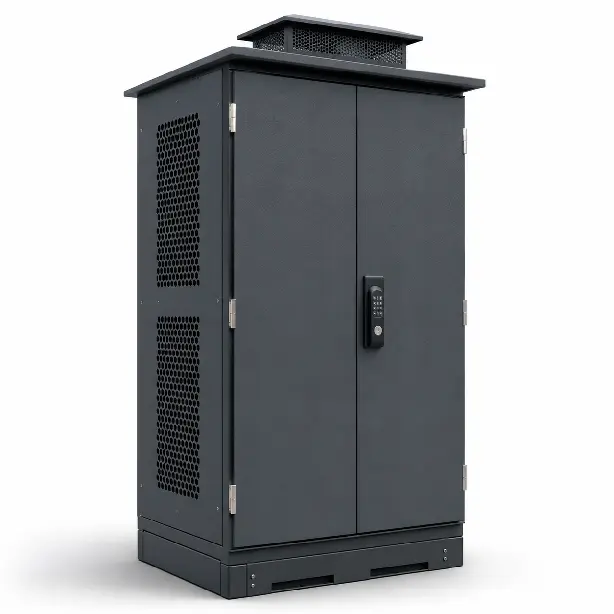
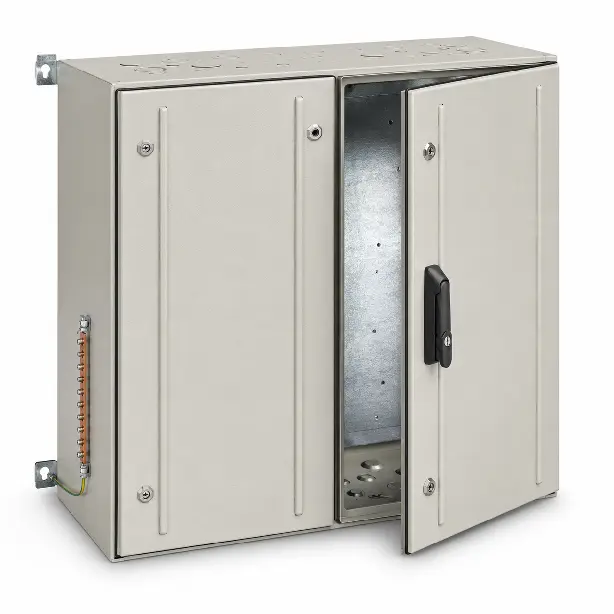
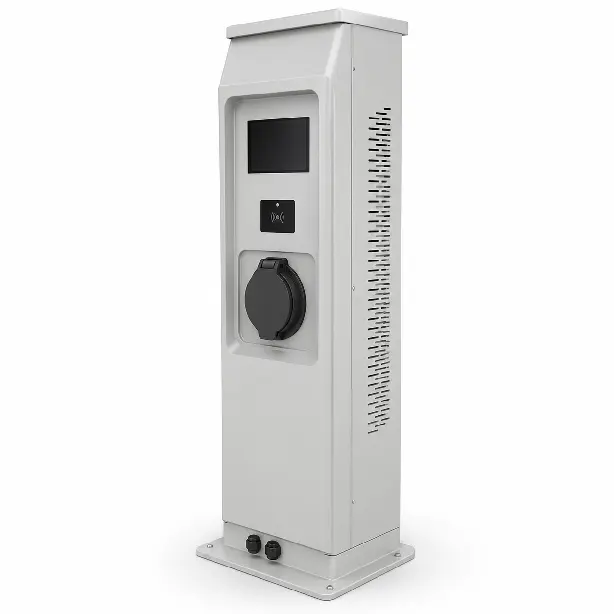
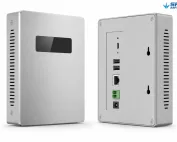
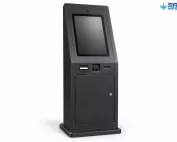
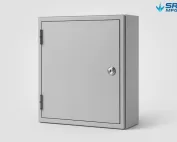
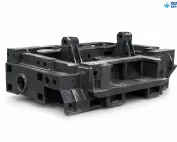
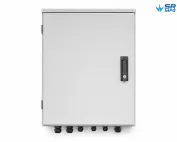
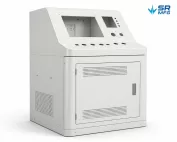
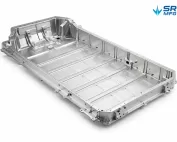
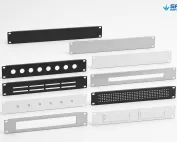
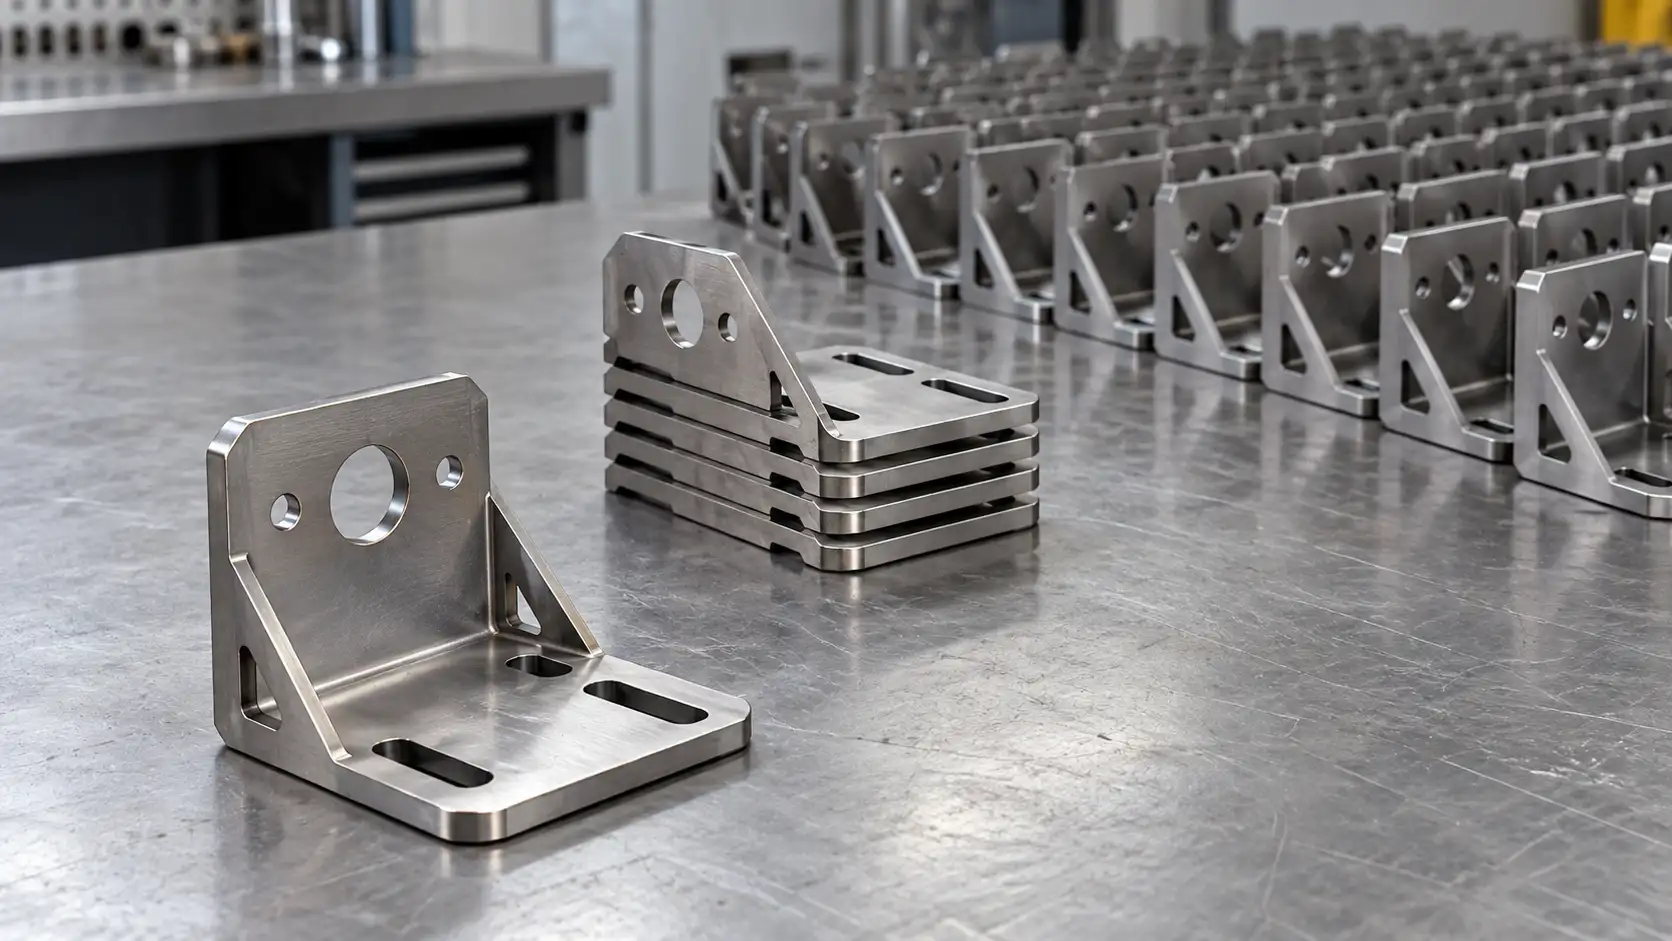
SR MFG hat mit globalen OEMs zusammengearbeitet, um eine Vielzahl kundenspezifischer Blechprodukte gemeinsam zu entwickeln und zu fertigen, darunter Gehäuse, Chassis, Paneele, Halterungen und Strukturkomponenten.

FAQs Häufige Probleme beim Metallbiegen

Ein genaues Angebot hängt von vollständigen technischen Daten ab, einschließlich:

  • 3D-Modelle und 2D-Zeichnungen mit Toleranzen

  • Werkstoffgüte und Dicke

  • Erwartete Oberflächenbeschaffenheit und Beschichtung

  • Jährliche oder Chargenmengen

  • Eventuelle spezielle Tests, Zertifizierungen oder Compliance-Anforderungen

Mit diesem Paket können wir den Biege-/Fertigungsweg definieren, Zykluszeiten schätzen und ein realistisches Kosten- und Lieferzeitenfenster angeben.

Die Kapazität wird durch Presskraft der Abkantpresse, maximale Biegelänge und Öffnungshöhe definiert. In der Praxis umfasst dies:

  • Dünnblechtüren und -abdeckungen für Schränke

  • Mittelschwere Strukturbauteile für Rahmen

  • Dickere Halterungen und Sockel

alle auf derselben Plattform bearbeitet, solange jedes Design innerhalb des validierten Material-Dicke-Länge-Fensters bleibt (bestätigt während RFQ und DFM-Prüfung für jedes Projekt).

Biegetoleranzen werden zunächst an Prototypen validiert, wobei vereinbarte Messpunkte für Winkel, Ebenheit und kritische Schnittstellen verwendet werden.
Nach der Freigabe werden diese Prüfpunkte in die prozessbegleitende Prüfung an der Abkantpresse und regelmäßige Maßprüfungen integriert, mit FAI/PPAP-ähnlicher Dokumentation und SPC, wo Volumen dies rechtfertigen – so bleibt dasselbe Toleranzschema bestehen, während die Produktion hochskaliert wird.

Ja. In vielen OEM-Projekten ist Biegen ein Schritt in einer Kette, die Laserschneiden, Schweißen, Oberflächenveredelung und Montage umfasst. Wir definieren einen einzigen integrierten Weg, sodass gebogene Teile durch vordefinierte Arbeitszentren und Vorrichtungen mit gemeinsamen Bezugspunkten und Referenzkanten laufen, was Handhabung reduziert, Lieferzeiten verkürzt und die Konsistenz auf Gehäuse- oder Rahmenebene verbessert.

Ja. Gebogene Blechteile können je nach Projektanforderungen mit Entgraten, Schweißen, Oberflächenveredelung, Hardware-Installation und Montage kombiniert werden. Diese Prozesse bei einem Lieferanten zu belassen, hilft, Maßkonsistenz zu wahren und zusätzliche Handhabung zwischen Produktionsstufen zu reduzieren.

Biegen erzeugt eine lokale plastische Verformungszone, in der Härte und Streckgrenze leicht zunehmen, während die Duktilität abnimmt; abseits der Biegung bleiben die Eigenschaften nahe am Grundmaterial.
Für statische Gehäuse und leichte Halterungen ist dies normalerweise vorteilhaft. Für dynamische oder sicherheitskritische Strukturen werden Biegeradien, Materialgüten und Lastpfade konservativer definiert – manchmal unterstützt durch Tests oder Simulation – um Ermüdungs- oder Rissprobleme zu vermeiden.

Verwandte Ressourcen zur Blechfertigung

DXF-Datei

September 2026|

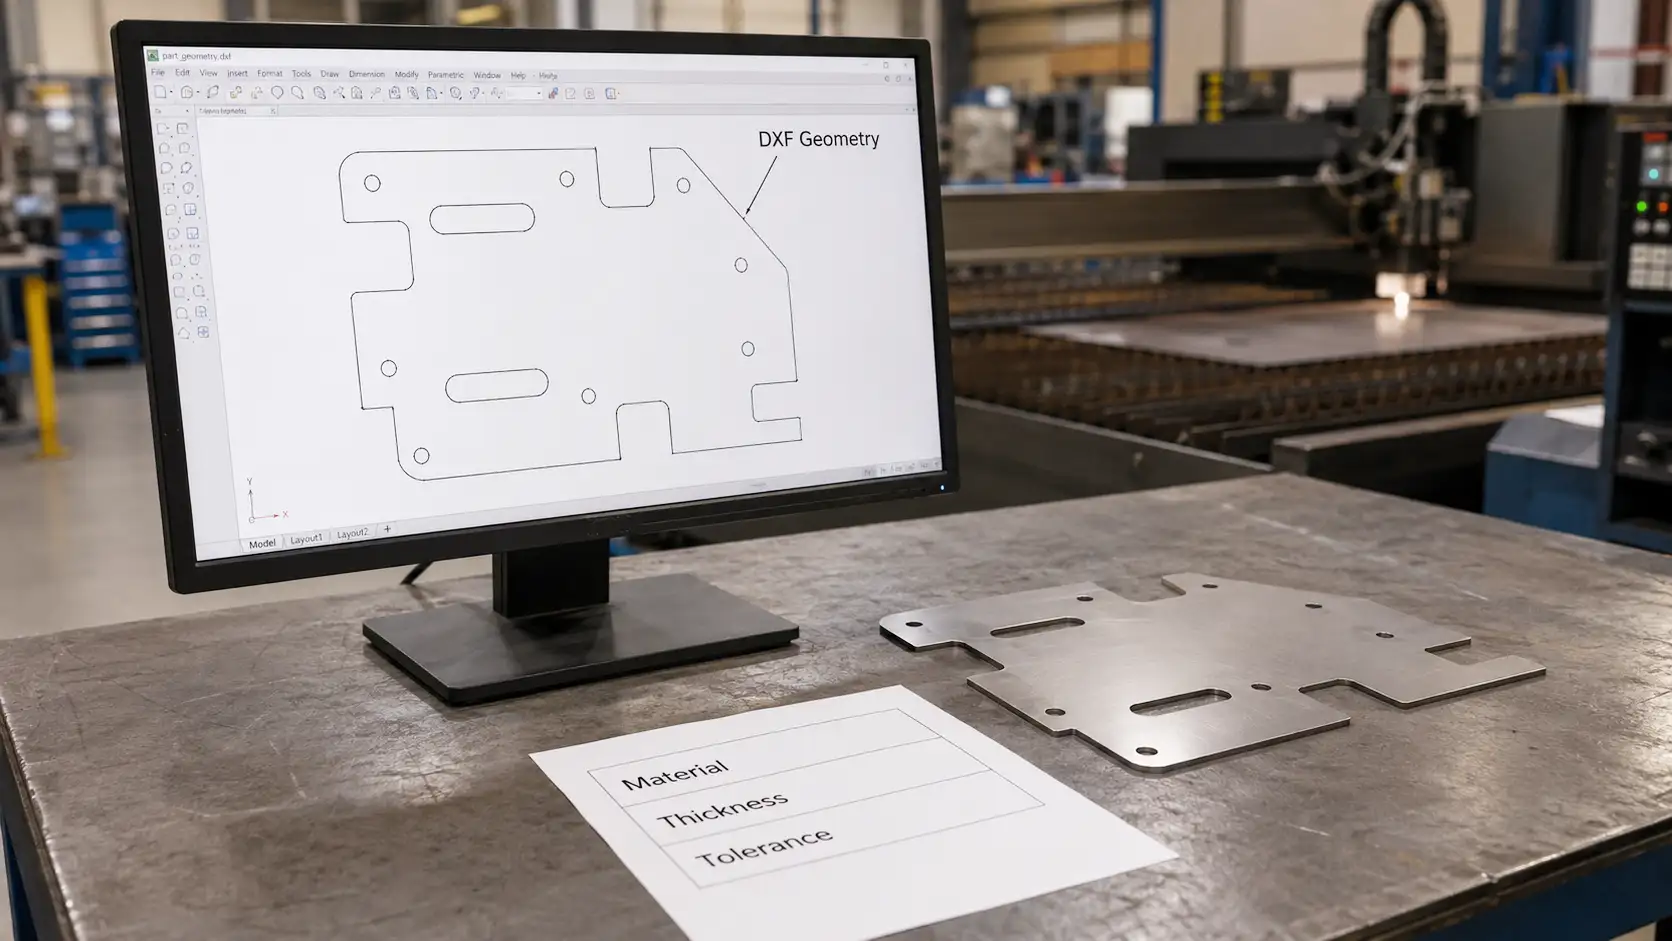
Eine DXF-Datei sieht wie eine vollständige Zeichnung aus. Sie enthält Geometrie, Layer und Koordinaten, die präzise genug erscheinen [...]

Bestellmenge

Oktober 2026|

Suchen Sie nach "Bestellmenge", und die erste Ergebnisseite zeigt Ihnen, wie Sie eine optimale Bestellmenge berechnen [...]

Nach oben