Arbeiten Sie mit Shuangrui zusammen, um die Fertigungskosten um 30% zu senken und die Effizienz zu steigern.

Metallstanzdienstleistungen2026-09-30T07:38:20+00:00

Präzisions-Metallstanzd ienstleistungen für die OEM-Produktion

SR MFG bietet kundenspezifische Metallumformungsdienstleistungen für OEM-Blechteile und unterstützt Prototypen, Kleinserien und Großserienfertigung. Unser Umformungs-Produktionsablauf hilft Kunden, einheitliche Teile mit stabilen Maßen, effizienten Taktzeiten und kontrollierten Produktionskosten herzustellen.
Basierend auf Ihren Zeichnungen, dem Material, der Dicke, den Toleranzanforderungen und dem Produktionsvolumen kann unser Engineering-Team den am besten geeigneten Umformprozess, die Werkzeuglösung und den Produktionsplan für Ihr Projekt empfehlen.

Großserien-Stanzfertigung

Effiziente Stanzfertigung für Wiederholaufträge, Großserien und stabile OEM-Produktion.

Werkzeug- & Prozessberatung

Technische Prüfung von Werkzeugauswahl, Umformbarkeit, Toleranzen und Produktionskosten.

Vom Prototyp zur Serienproduktion

Von der Musterprüfung bis zur Serienproduktion halten wir Maßhaltigkeit und Prozessstandards konstant.
Erhalten Sie ein individuelles Angebot in 24 Stunden

Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.

Leeres Formular (#4)

Warum OEM-Kunden SR MFG fürs Metallstanzen wählen

SR MFG verbindet Stanzprozessplanung, Werkzeugunterstützung, prozessbegleitende Überwachung und integrierte Blechfertigung – für stabile Maßhaltigkeit, effiziente Produktion und zuverlässige Serienqualität.

Maßhaltigkeit & Prozesskontrolle
Wir validieren die wichtigsten Parameter während der Werkzeugauslegung und sichern die Basislinie durch eine Erstmusterprüfung (FAI). In Kombination mit der SPC-Überwachung im Prozess kann SR MFG bei genehmigten Produktionsprogrammen Cpk ≥ 1.33 für kritische Merkmale einhalten.

Integrierte Umformkompetenz
Durch die Kombination von Ausschneiden, Stanzen, Biegen, Bördeln und Umformen in Einhub- oder Folgeverbundwerkzeug-Betrieben reduzieren wir Handhabungsschritte, verkürzen Durchlaufzeiten und minimieren Maßabweichungen zwischen den Operationen.

Metallgestanzte Teile

Materialoptimierung & Kostenreduzierung
Durch optimierte Verschachtelung und Folgeverbundwerkzeug-Auslegung kann die Materialausnutzung in geeigneten Projekten bis zu 95% erreichen, wodurch Ausschuss, Nachbearbeitung und die Produktionskosten pro Stück im Durchschnitt um 8–12% gesenkt werden.

Qualitätssicherung & Vollständige Rückverfolgbarkeit
FAI, IPQC, OQC, Prüfprotokolle, Materialchargen und Produktionsdaten sind rückverfolgbar. Bei Abweichungen unterstützt die Rückverfolgbarkeit die Ursachenanalyse innerhalb von 2 Stunden unter kontrollierten Produktionsaufzeichnungen.

SR MFG Metallstanzen vs. Konventionelle Lieferanten

Merkmal / Aspekt SR MFG Metallstanzen Konventionelle Lieferanten
Maßhaltigkeit FAI + In-Prozess-SPC-Überwachung; Cpk ≥ 1,33 kann bei Schlüsselmerkmalen für genehmigte Produktionsprogramme aufrechterhalten werden. Verlässt sich oft auf Endprüfungsstichproben; Maßabweichungen werden möglicherweise spät erkannt.
Werkzeug- & Prozesskontrolle Werkzeugkonstruktion, Prozessparameter und regelmäßige Werkzeugprüfungen werden gemeinsam verwaltet, um Variationen zu reduzieren. Werkzeugverschleiß und Prozessdrift werden oft reaktiv nach Auftreten von Defekten behandelt.
Kombinierte Stanzoperationen Stanzen, Lochen, Biegen, Bördeln und Umformen können in Einzelhub- oder Folgeverbundwerkzeug-Operationen integriert werden. Mehrere Prozesse können über verschiedene Werkzeuge oder Stationen aufgeteilt sein.
Materialausnutzung Optimierte Verschachtelung und Folgeverbundwerkzeug-Design können bis zu 95% Materialausnutzung in geeigneten Projekten erreichen. Standard-Layouts können höheren Ausschuss und geringere Materialeffizienz verursachen.
Qualität & Rückverfolgbarkeit FAI, IPQC, OQC, Chargenaufzeichnungen, Werkzeugdaten und Prüfdaten unterstützen die vollständige Prozessrückverfolgbarkeit. Aufzeichnungen können fragmentiert, unvollständig oder auf Endprüfungsergebnisse beschränkt sein.
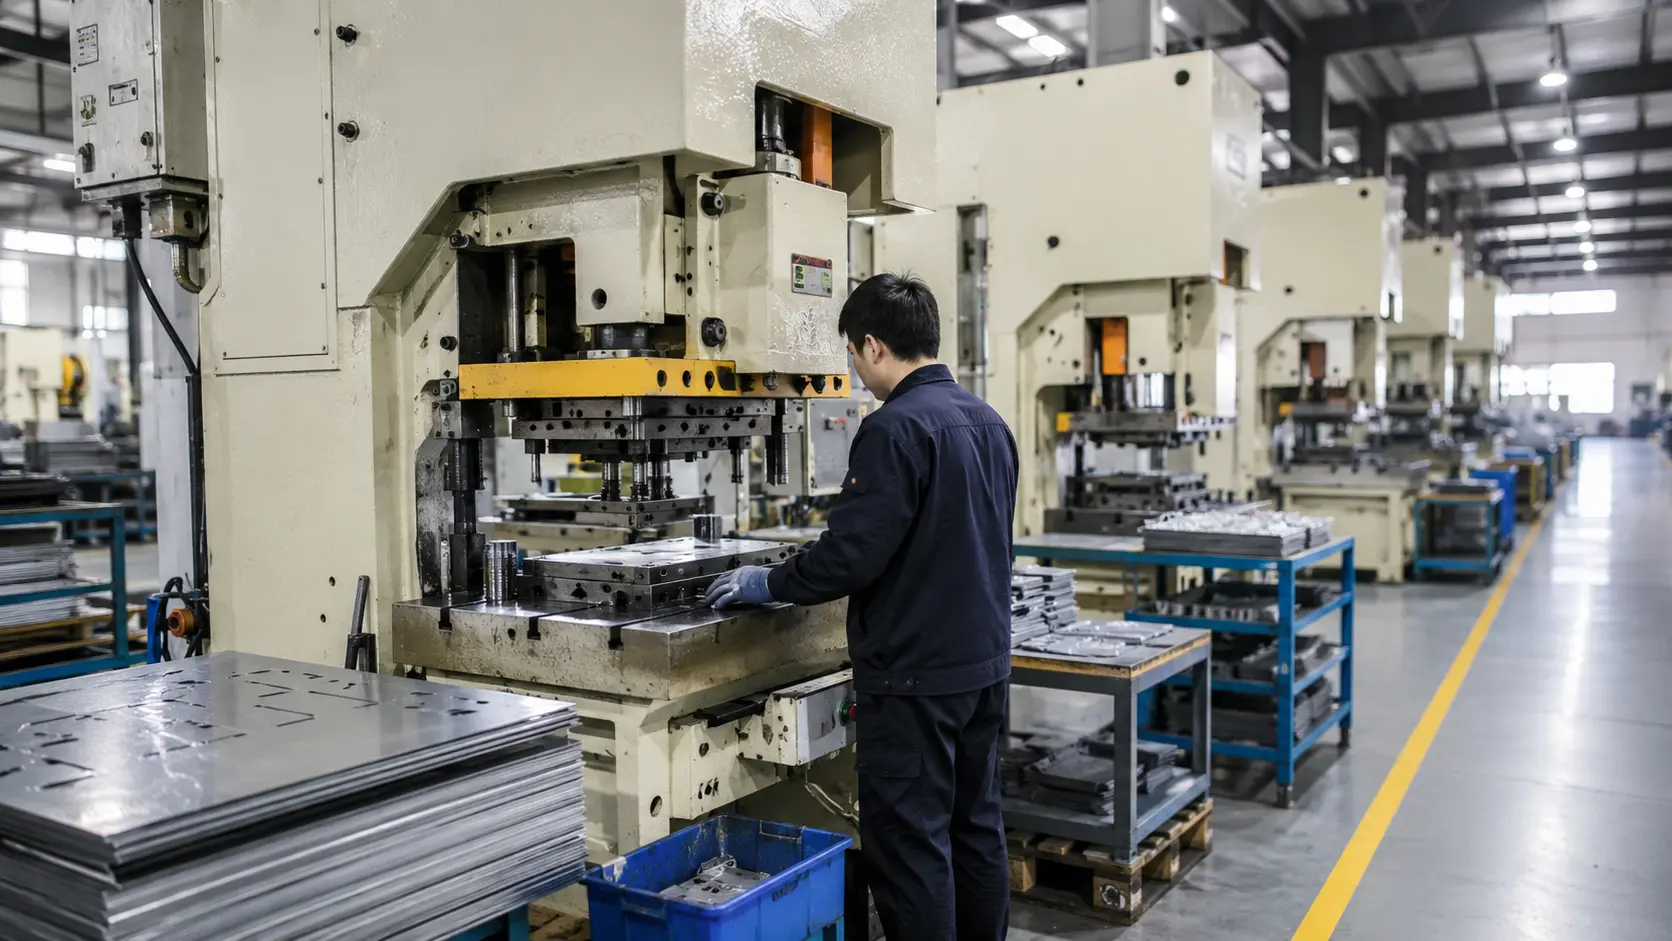
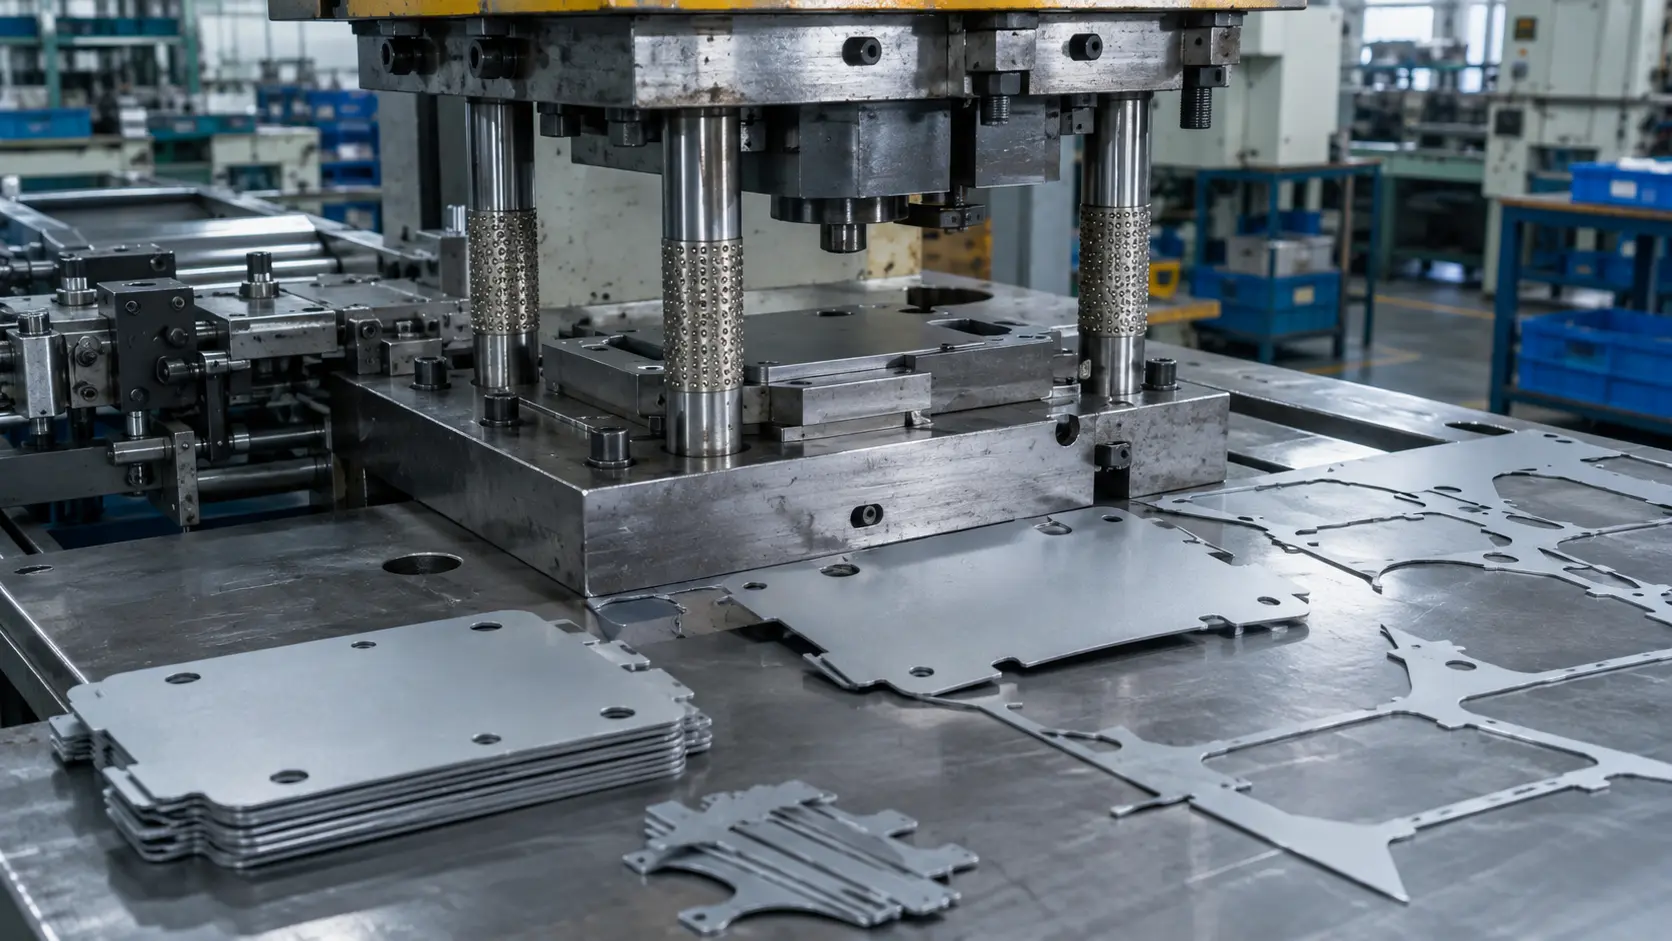
Metallstanzpressen-Fertigungslinie in einer Blechverarbeitungswerkstatt
Fähigkeiten

Stanzfähigkeiten von SR MFG

SR MFG betreibt mehr als 27 professionelle Stanzmaschinen mit Presskraft von 40 t bis 425 t und unterstützt Präzisionskleinteile, strukturelle Stanzkomponenten und Hochvolumen-OEM-Produktion.

Unsere Stanzausrüstung unterstützt Kohlenstoffstahl, Edelstahl, Aluminiumlegierungen und andere Blechmaterialien mit Dicken bis zu 8 mm. Basierend auf realen Produktionsdaten können unsere allgemeinen Stanzlinien bis zu 450 Teile pro Stunde und eine Monatskapazität von bis zu 99.000 Teilen unter validierten Produktionsbedingungen erreichen.

27 +

Umformmaschinen

Professionelle Ausrüstung für verschiedene Teilegrößen und Komplexität.

40T-425T

Pressenbereich

Breites Tonnage-Spektrum zur Erfüllung verschiedener Umformanforderungen.

Bis zu 8 mm

Materialstärke

Unterstützt eine Vielzahl von Materialien und Dicken für OEM-Projekte.

Bis zu 99,000

Stk./MonatBis zu

Bis zu 450 Stk./Stunde und Monatskapazität bis zu 99.000 Stück.

Umfangreiche Geräteausstattung & Prozessanpassungsfähigkeit

Mehrere Stanzlinien, Folgeverbundwerkzeug-Kompetenz und spezialisierte Hydraulikpressen unterstützen eine breite Palette von Umformprozessen, einschließlich Tiefziehen, Biegen, Bördeln, Prägen und komplexes Stanzen.

Bewährte hohe Kapazität & Liefertreue

Stabile Serienproduktion, strenge Qualitätskontrolle und effizientes Produktionsmanagement gewährleisten termingerechte Lieferung und gleichbleibende Qualität bei Wiederholungsaufträgen.

Stanzausrüstung & Kapazitätsbenchmark

Professionelle Umformpressen  |   Tatsächliche Kapazitätsdaten  |  Zuverlässige Lieferung

SR MFG betreibt 27 professionelle Umformpressen im Bereich von 40T bis 425T. Unser Equipment deckt kleine Präzisions-Stanzteile, mitteldicke Blechteile und größere Umformteile ab.
Die Kapazitätsplanung basiert auf 2024 tatsächlichen Produktionsdaten, einschließlich Maschinenlaufzeiten, effektiver Arbeitsstunden, Ausschussquote und Auftragsabwicklung. So können wir eine realistische Lieferplanung erstellen, statt uns nur auf theoretische Hubzahlen zu verlassen.
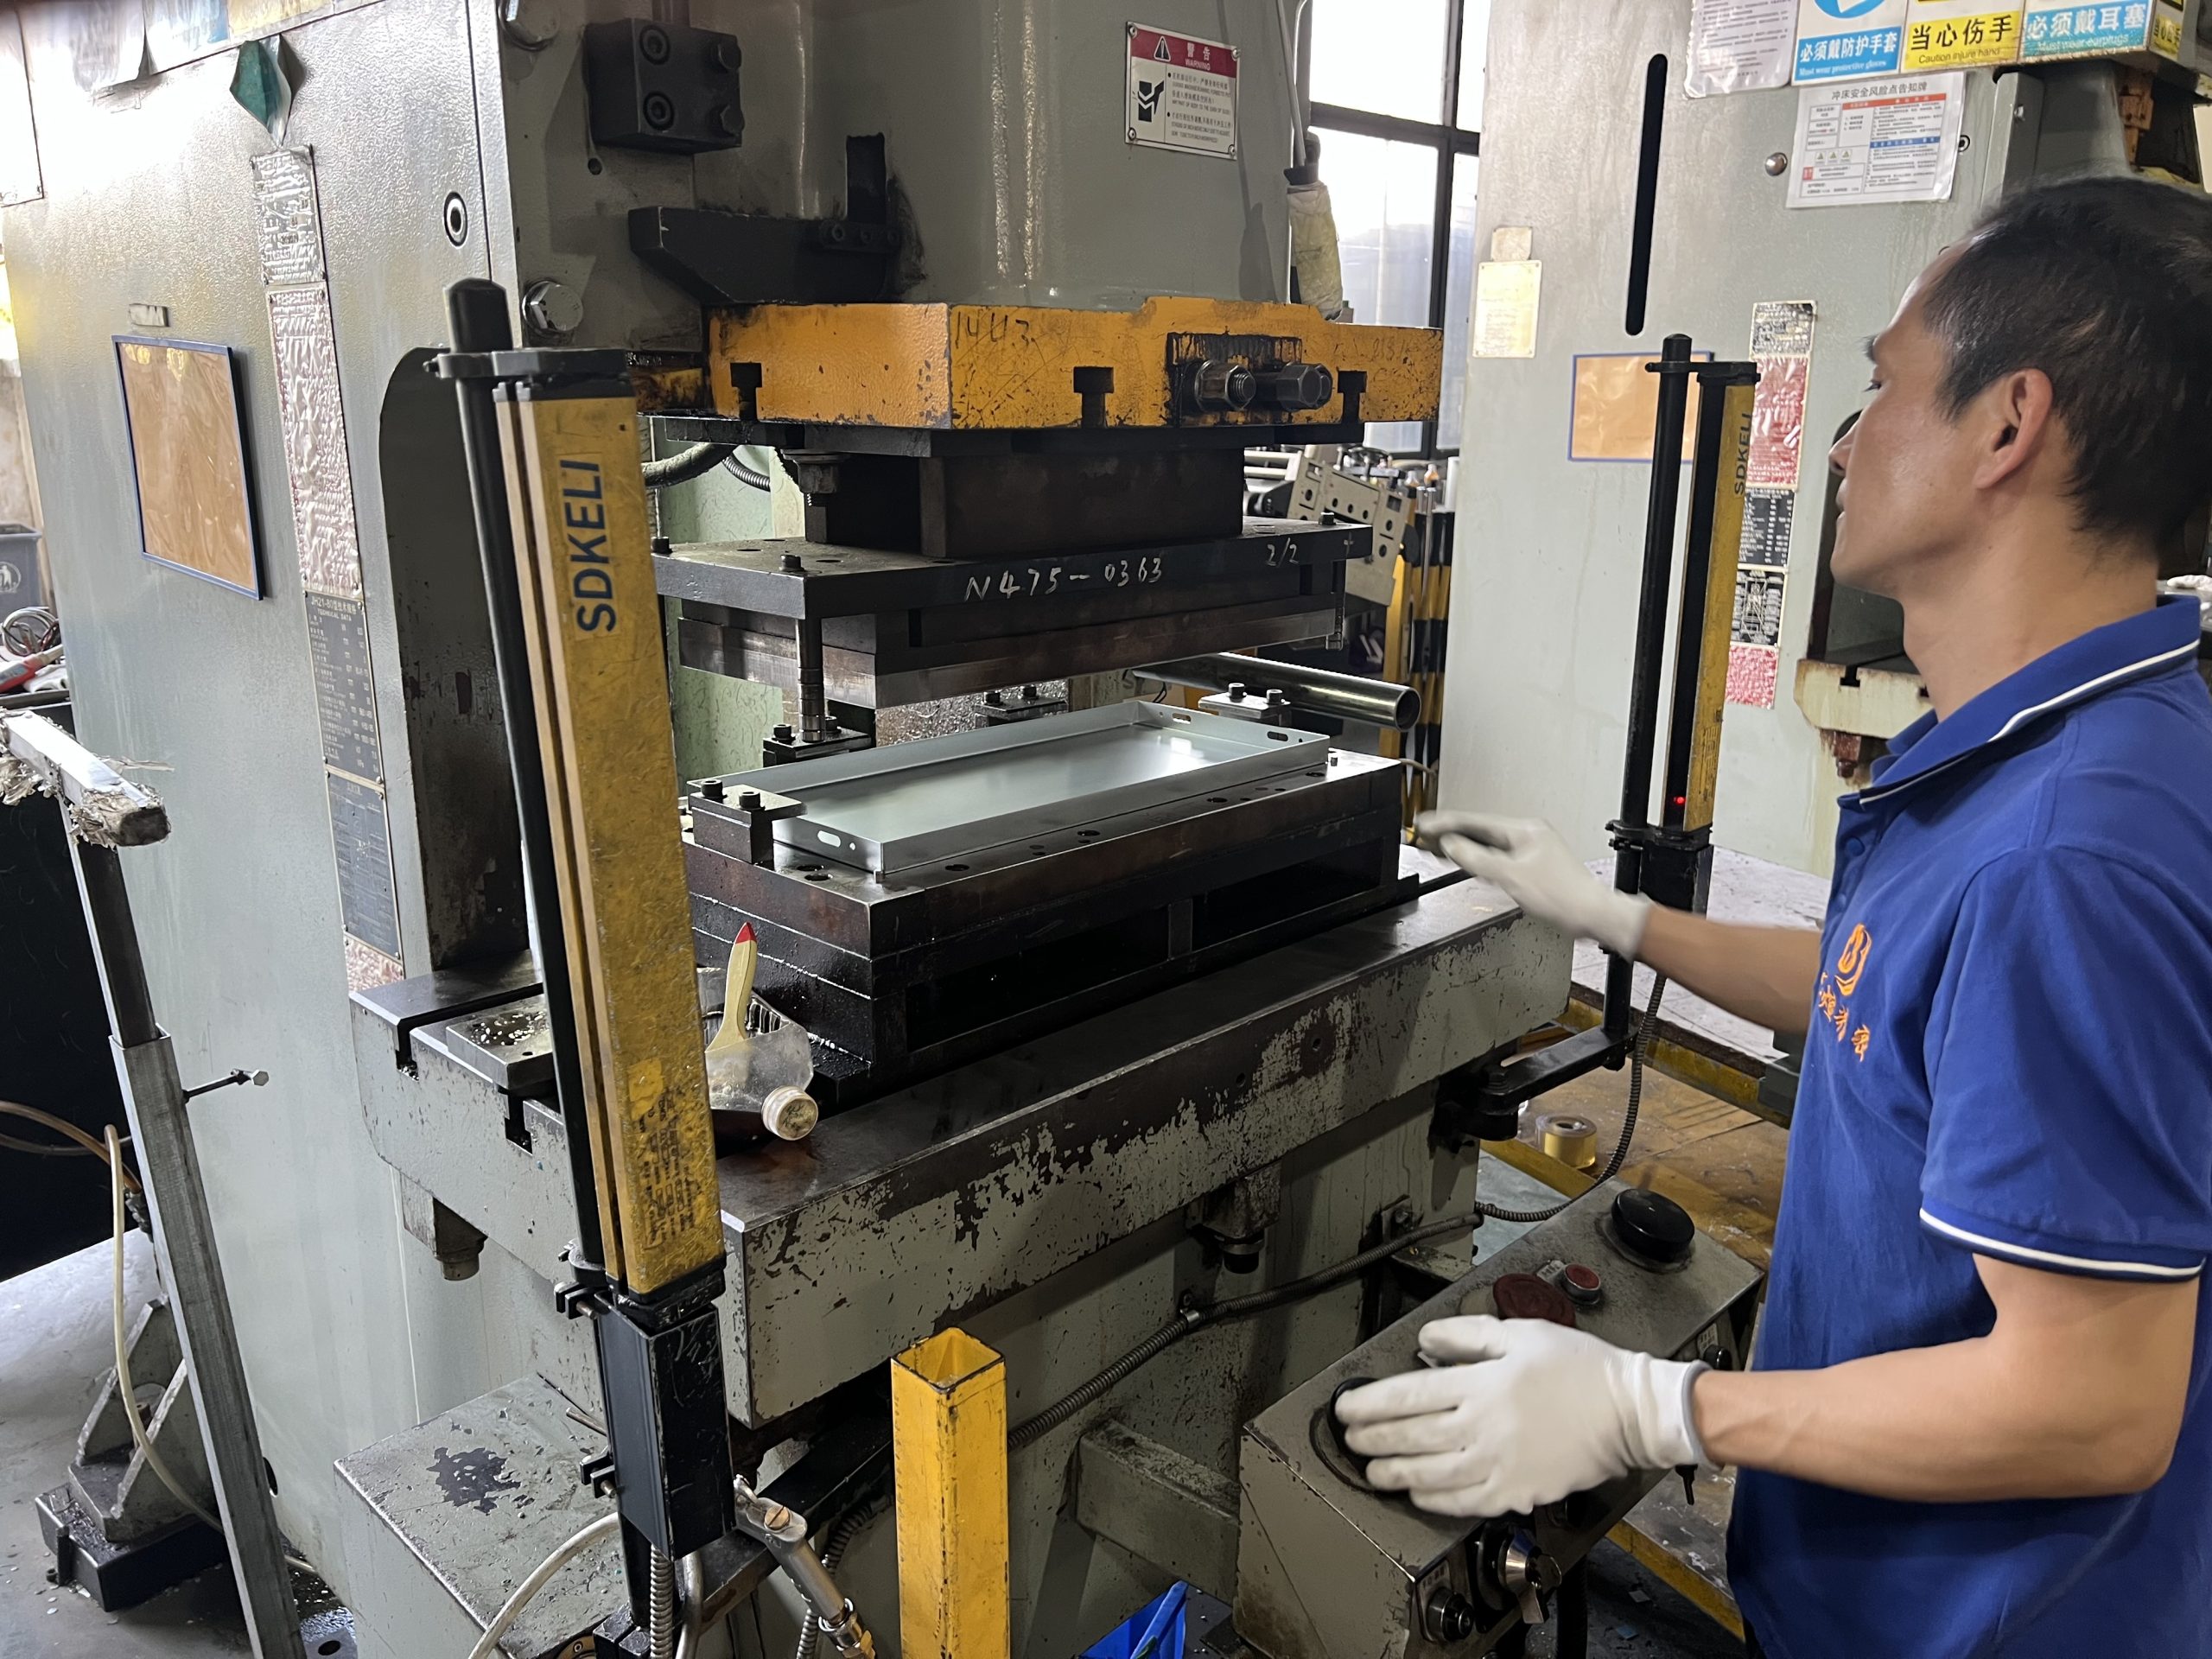
Arbeitszeichnung der Stanzmaschine

Kern-Umformausrüstung

Gebräuchliche Materialien & Dickenbereich: Stahl/Kohlenstoffstahl/Edelstahl: ≤~5mm; Aluminiumlegierung: ≤~6mm

Typische Taktzeit / Betriebshubbereich: 40-75 S.P.M (Taktzeit variiert je nach Werkzeug und Material) Primär

Fähigkeiten: Stanzen von mittlerem bis schwerem Blech, Biegen/Umformen, Bearbeitung von Strukturbauteilen

Übliche Materialien & Dickenbereich: Stahl/Kohlenstoffstahl/Edelstahl: ≤~4mm; Aluminiumlegierung: ≤~5mm

Typische Taktzeit / Betriebshubbereich: 55-85 S.P.M (typischer Bereich für Hochgeschwindigkeitsstanzen)

Primäre Fähigkeiten: Stanzen mittlerer Blechdicken, Ausschneiden, leichte Umformung

Übliche Materialien & Dickenbereich: Stahl/Kohlenstoffstahl/Edelstahl: ≤~3mm; Aluminiumlegierung: ≤~4mm (allgemeines Stanzen/Biegen)

Typische Taktzeit / Betriebshubbereich: 60-90 S.P.M (standardmäßiger Betriebsbereich, z. B. ~60 S.P.M)

Primäre Fähigkeiten: Stanzen, Ausschneiden, Biegen, Nieten sowie allgemeine Blechstanzverfahren

Übliche Materialien & Dickenbereich: Stahl/Kohlenstoffstahl/Edelstahl: ≤~6-8mm; Aluminiumlegierung: ≤~8mm

Typische Taktzeit / Betriebshubbereich: 30-65 S.P.M (Bereich für Stanzen mit hoher Presskraft)

Primäre Fähigkeiten: Stanzen großer Bleche, Biegen, Umformen großer Teile

Übliche Materialien & Dickenbereich: Stahl/Kohlenstoffstahl/Edelstahl: ≤~3mm; Aluminiumlegierung: ≤~4mm

Typische Taktzeit / Betriebshubbereich: ~50-80 S.P.M

Primäre Fähigkeiten: Stanzen/Ausschneiden/Biegen für kleine bis mittelgroße Blechteile

Übliche Materialien & Dickenbereich: Stahl/Kohlenstoffstahl/Edelstahl: ≤~4mm; Aluminiumlegierung: ≤~5mm

Typische Taktzeit / Betriebshubbereich: ~40-70 S.P.M

Primäre Fähigkeiten: Einfache Werkzeugeinrichtung, Stanzen, Ausschneiden/Umformen (kleine bis mittelgroße Teile)


Übliche Materialien & Dickenbereich: Stahl/Kohlenstoffstahl/Edelstahl: ≤~3mm; Aluminiumlegierung: ≤~4mm

Typische Produktionsrate:
~80–150 Teile/Stunde, abhängig von der Telegeometrie, der Ziehtiefe, dem Material und der Werkzeugkonfiguration.

Primäre Fähigkeiten:
Tiefziehen und Umformen großer oder komplexer Blechteile, einschließlich Gehäusen, Abdeckungen, Kapselungen, Schalen und Strukturbauteilen.

+
Metallstanz-Kapazitätsbenchmark Klicken Sie, um detaillierte tatsächliche Produktionskapazitätsdaten für 2024 zu erweitern und anzuzeigen.
▼

Unsere Bewertung der Stanzkapazität basiert auf der Statistik der tatsächlichen Produktionsdaten von 2024. Wir bewerten Anlagenlaufzyklen, effektive Arbeitsstunden, Auftragsabwicklung und Ausbringung – für realistische Kapazitätsplanung statt rein theoretischer Hubzahlen.

Gerätemodell Menge
(Einheiten)
Typische tatsächliche Ausbringung
(Einheiten/Stunde)
Tageskapazität
(Einheiten/Tag, 10 Stunden)
Monatskapazität
(Einheiten/22 Tage)
Geeignete Produktkategorie
Qianniu JH21-160 6 ~350–450 ~3.500–4.500 ~77.000–99.000 Mittlere / große Stanzteile
Qianniu JH21-125 5 ~350–450 ~3.500–4.500 ~77.000–99.000 Mittelstarke Blechstanzteile
Qianniu JH21-80 4 ~350–450 ~3.500–4.500 ~77.000–99.000 Allgemeine Blechumformung
Foshan Shengchuan JH21-63 3 ~350–450 ~3.500–4.500 ~77.000–99.000 Kleine bis mittlere Stanzteile
Foshan Shengchuan J23-40 4 ~350–450 ~3.500–4.500 ~77.000–99.000 Kleine bis mittlere / Schrägstanzung
Qianniu JH21-250 2 ~350–450 ~3.500–4.500 ~77.000–99.000 Große / mittelstarke Stanzteile
Guangduo YA28-425 Viersäulen-Hydraulikpresse 3 ~80–150
(Taktbasiertes Tiefumformen)
~800–1.500 ~17.600–33.000 Tiefziehen / Randbeschnitt / komplexe Umformung
Hinweis: Kapazitätsdaten basieren auf tatsächlichen Produktionsaufzeichnungen von 2024.Die tatsächliche Kapazität hängt von Werkstoffgüte, Dicke, Teilgeometrie, Werkzeugstruktur, Umformkomplexität, Toleranzanforderungen und Prüfumfang ab.

Überblick über das Metallstanzen

Hochpräzise Stanzlösungen für zuverlässige Leistung und Massenfertigung.

Bei der Metallstanzung werden eine Presse und passende Werkzeuge eingesetzt, um Blech zu schneiden, zu lochen, umzuformen oder in wiederholbare Teile zu formen. Sie ist ideal für OEM-Projekte, die stabile Abmessungen, hohe Produktionseffizienz und gleichbleibende Teilequalität über Chargen hinweg erfordern.

Metallstanzprozess
1

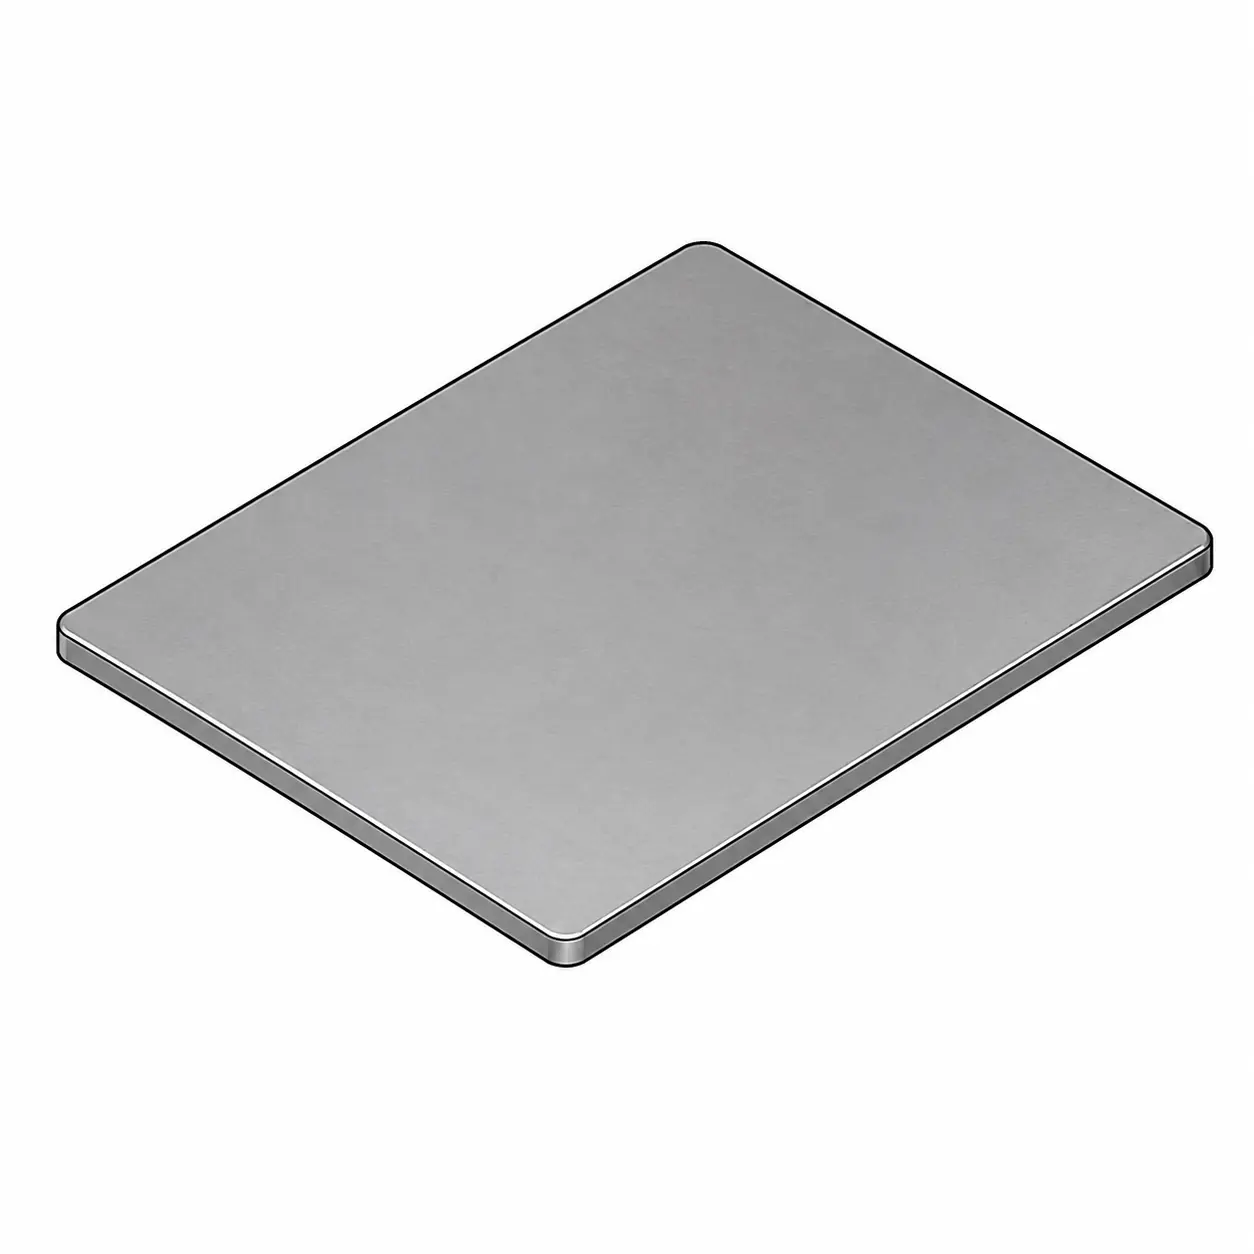
Flachzuschnitt

Flaches Blechzuschnitt

Der Blechzuschnitt wird gemäß dem Teiledesign vorbereitet.

2

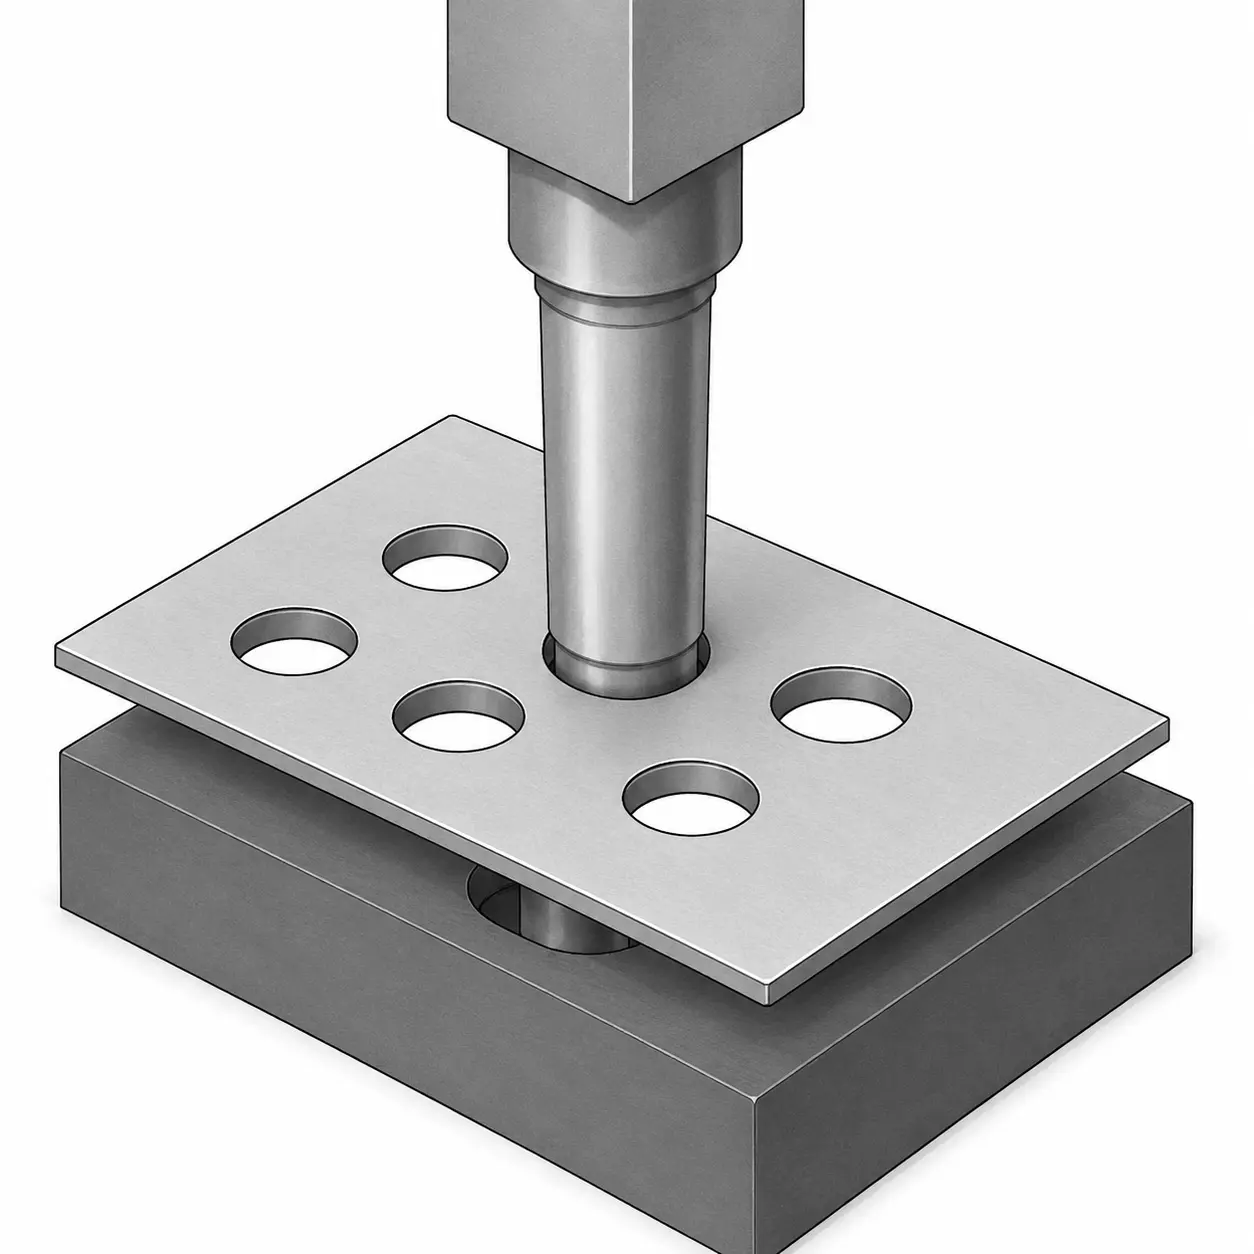
Stanzen

Stanzen von Blech

Der Stempel und die Matrize schneiden oder lochen den Zuschnitt, um Merkmale zu erzeugen.

3

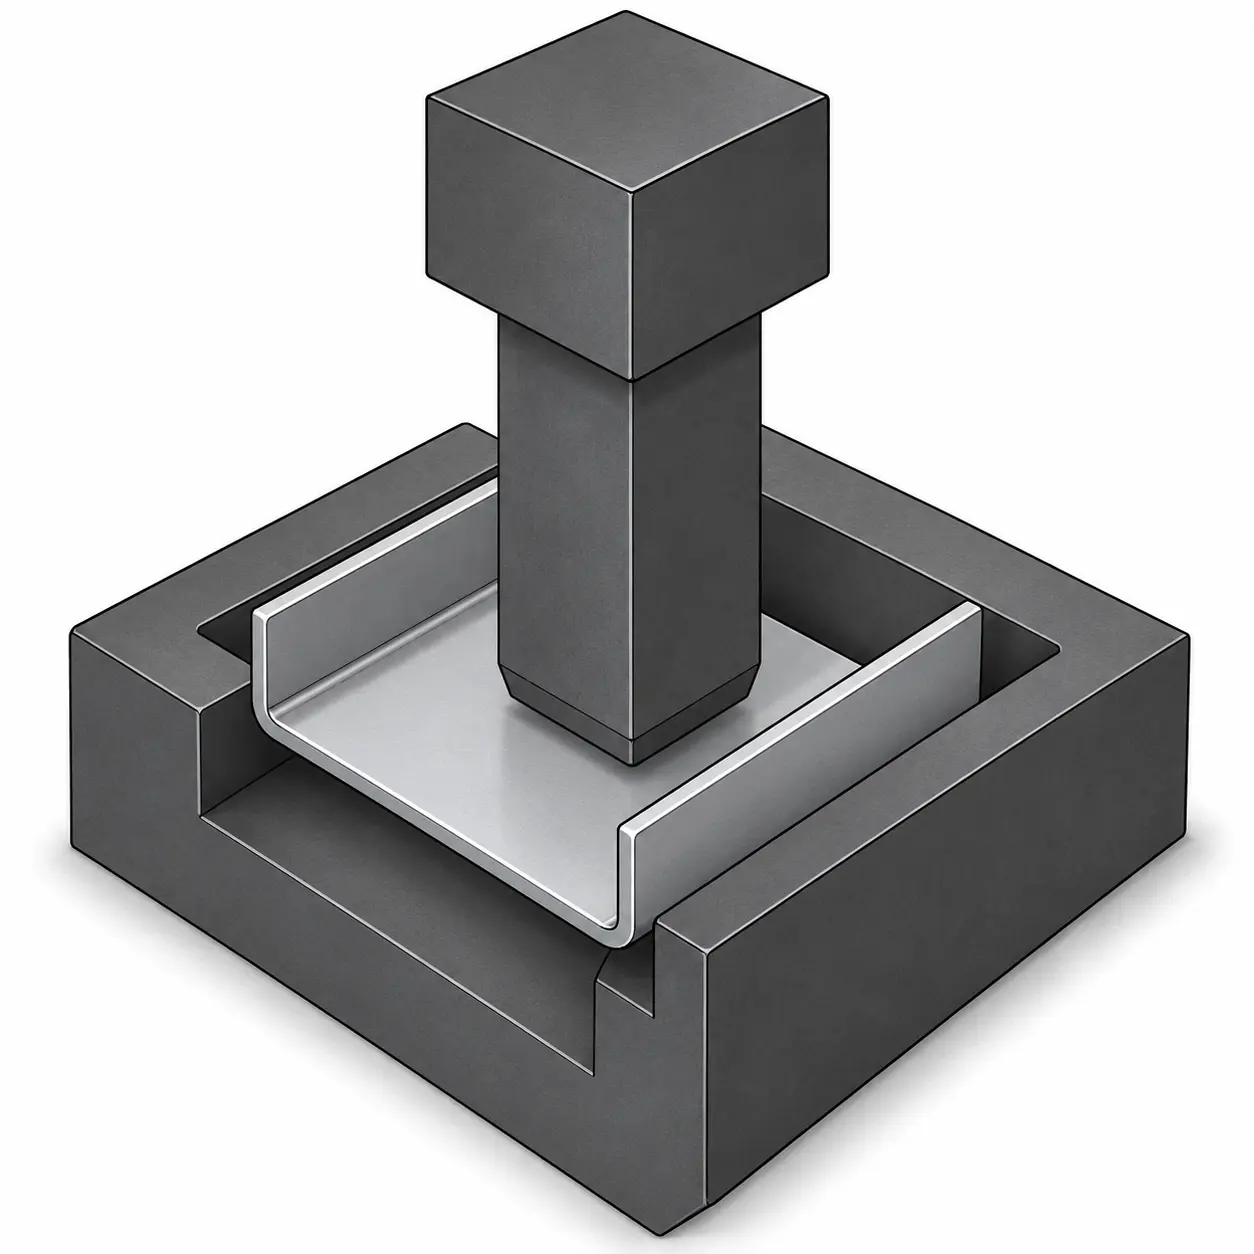
Umformung

Blechumformung

Das Material wird unter Druck in die erforderliche Form umgeformt.

4

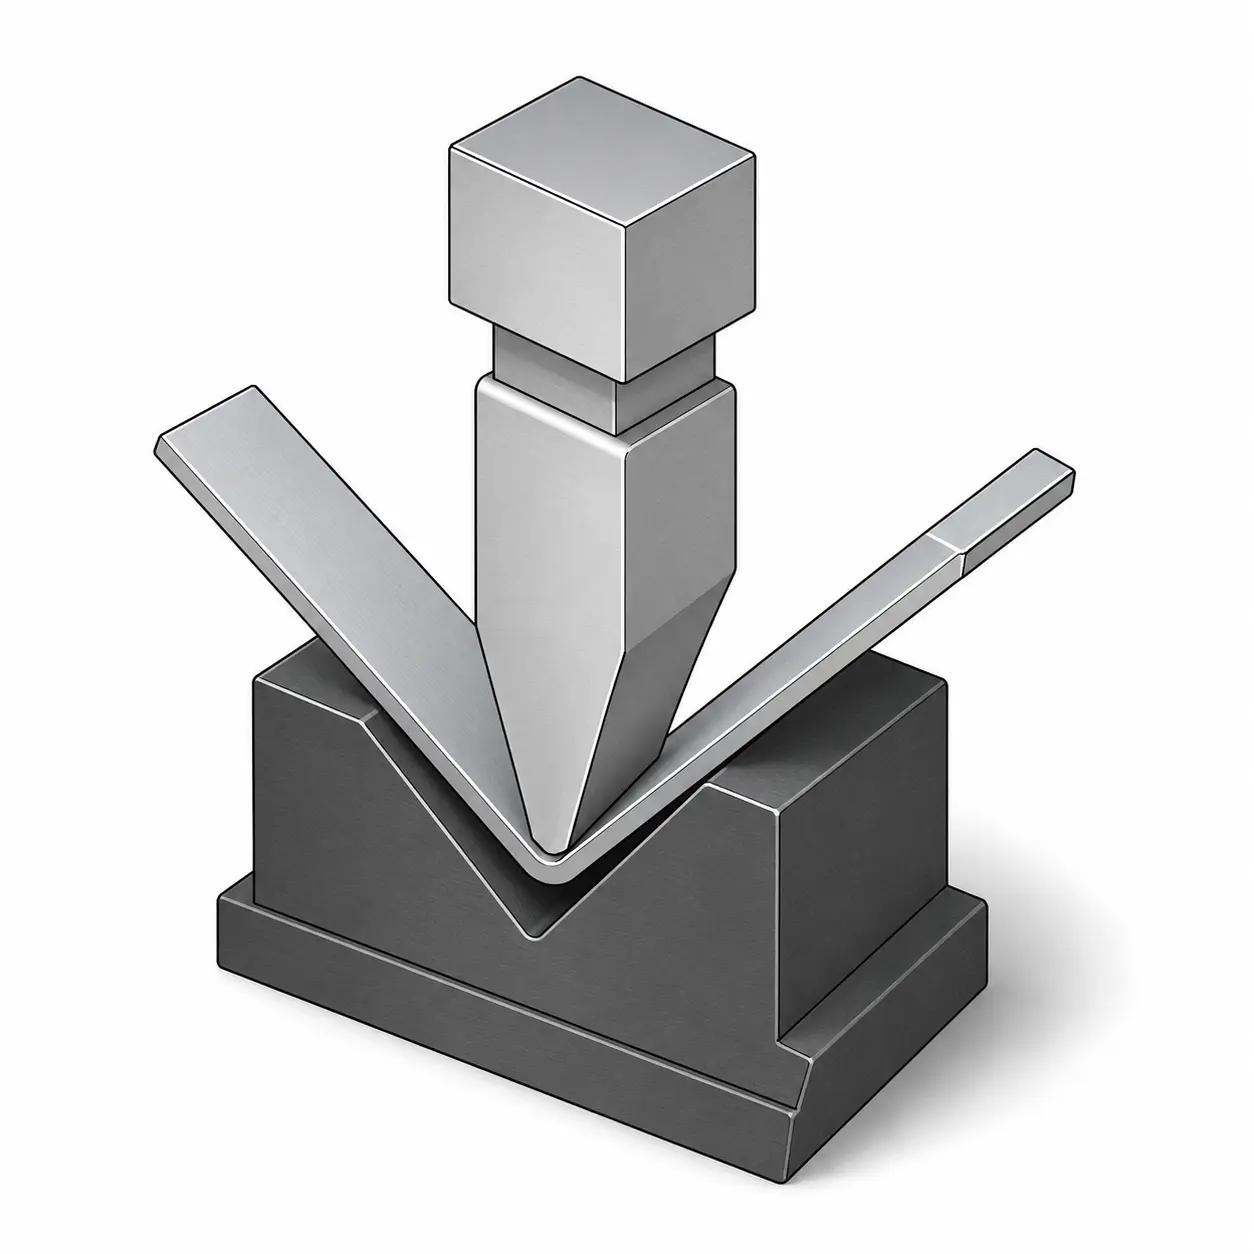
Bördeln
oder Biegen

Blechbördeln oder Biegen

Die Kanten werden gebördelt oder gebogen, um Festigkeit oder Montagemerkmale hinzuzufügen.

5

Fertigteil

Fertiggestanztes Blechteil

Das gestanzte Teil wird besäumt, geprüft und ist bereit für die Montage.

  • Kostengünstig bei großen Stückzahlen
    Stanzen ist bei der Massenproduktion sehr wirtschaftlich und bietet niedrige Stückkosten, sobald das Werkzeug erstellt ist.

  • Hohe Geschwindigkeit & Wiederholgenauigkeit
    Das Verfahren ermöglicht schnelle Produktionszyklen und eine ausgezeichnete Konsistenz über große Chargen hinweg.

  • Vielseitige Bauteilgeometrie
    Es kann eine breite Palette von Bauteilgeometrien hergestellt werden, von einfachen Haltern bis hin zu komplexen Strukturbauteilen.

  • Werkzeuginvestition
    Sonderwerkzeuge erfordern erhebliche Vorabinvestitionen, wodurch das Verfahren weniger geeignet ist für Kleinserien oder Prototypenfertigung.

  • Änderungskontrolle
    Sobald das Werkzeug gefertigt ist, sind Konstruktionsänderungen schwierig und teuer umzusetzen.

  • Materialkonstanz
    Die Bauteilqualität hängt stark von der Materialkonstanz ab; Abweichungen bei Dicke oder Oberfläche können zu Fehlern und höheren Ausschussraten führen.

Arten des Metallumformens

Kundenspezifisches Metallstanzen nach Ihren Zeichnungen

Basierend auf Ihren Zeichnungen, der Teilegeometrie, den Toleranzanforderungen, dem Auftragsvolumen und der Lieferzeit wählt SR MFG das am besten geeignete Stanzverfahren und die Werkzeugstrategie aus. Für geeignete Produktionsprogramme können Stanzen, Biegen, lokales Umformen und verwandte Operationen in einen optimierten Prozess integriert werden, um Handhabung zu reduzieren, die Konsistenz zu verbessern, Lieferzeiten zu verkürzen und die Stückkosten um 10–15% zu senken.
01
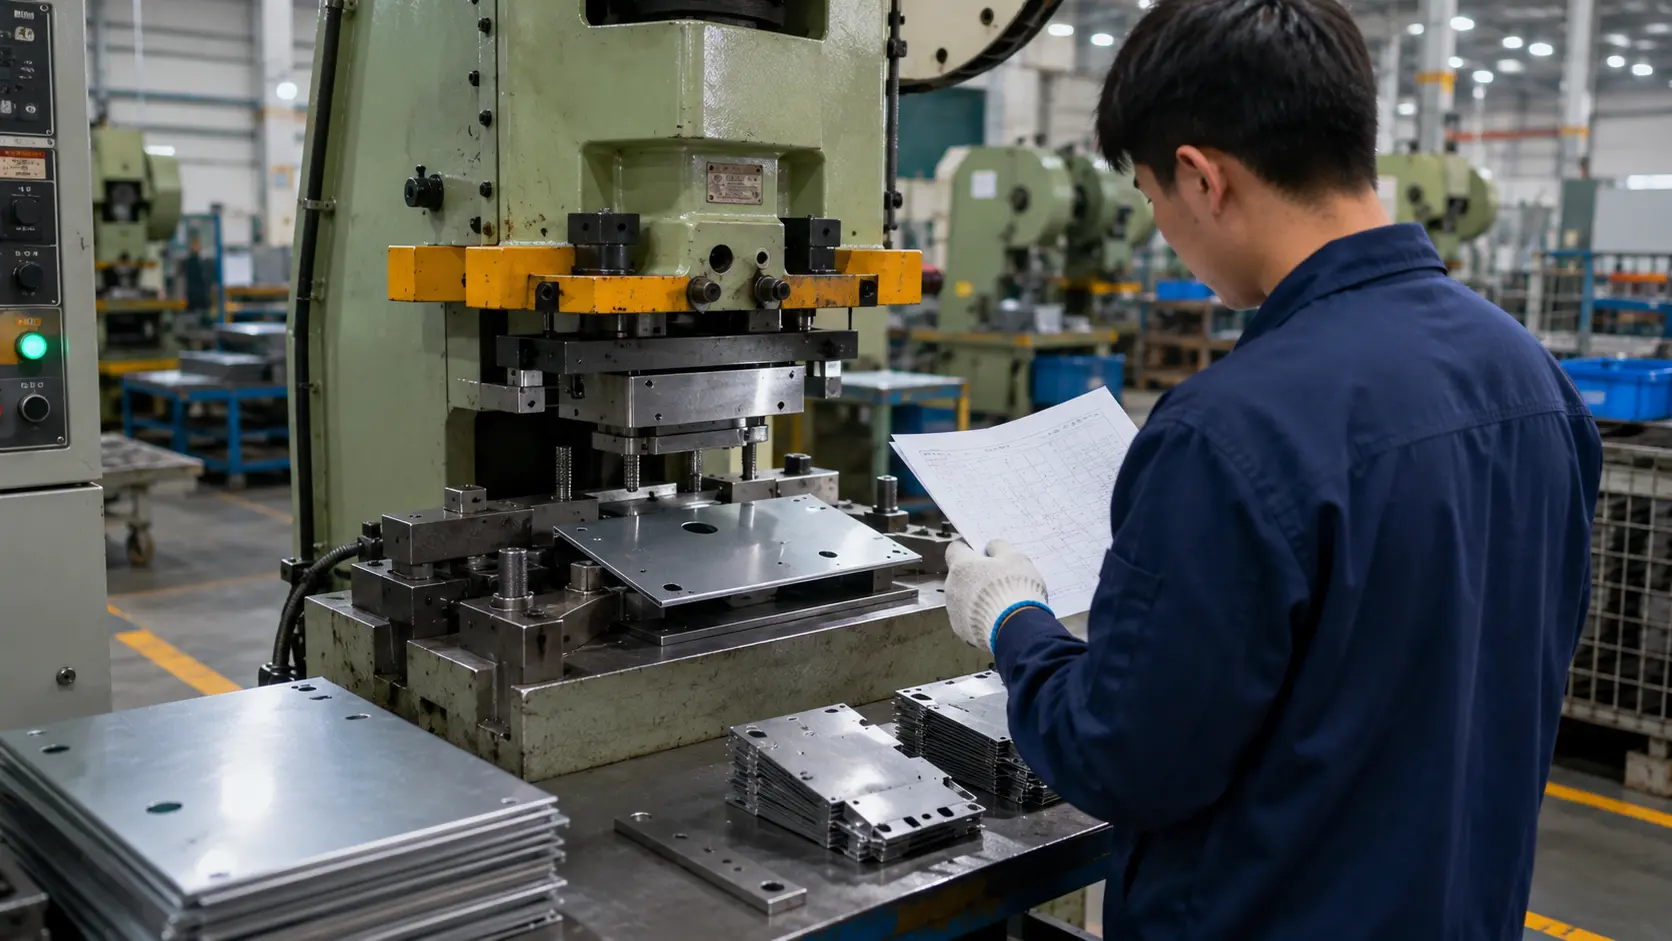
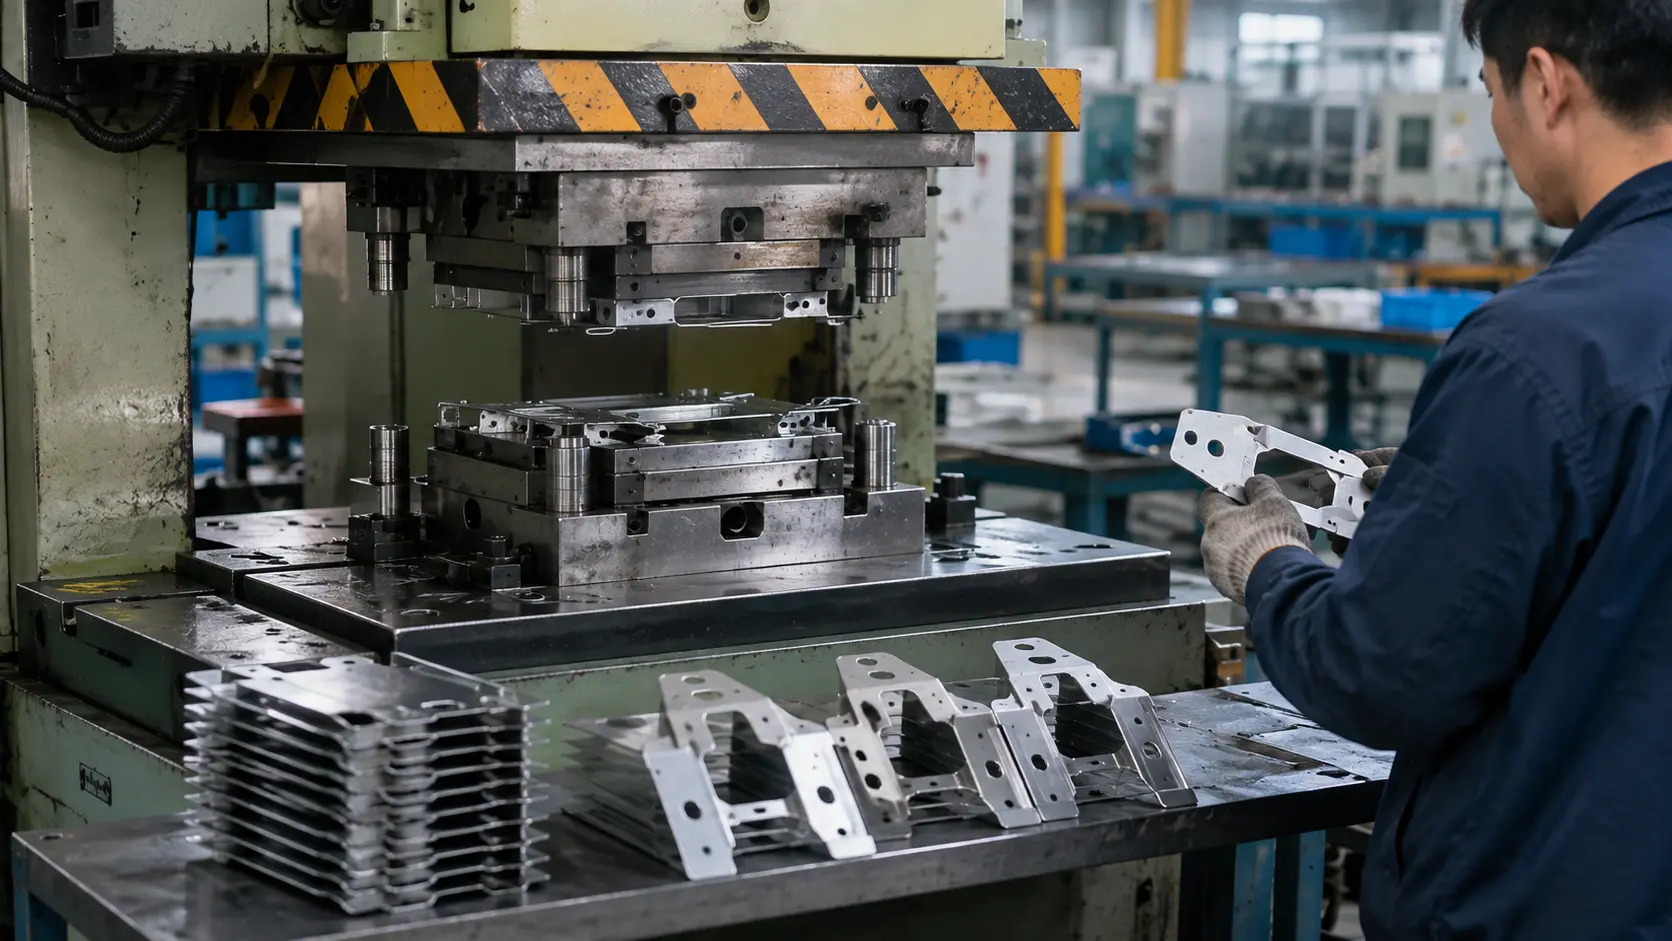
Einzeloperation-Stanzprozess für einfache Blechteile

Einzelhub-Stanzen

Beim Einzelhub-Stanzen wird mit einem Pressenhub ein Prozess abgeschlossen, wie Stanzen, Ausschneiden, Trimmen oder einfaches Biegen. Es eignet sich für einfache Teile, Prototypenvalidierung, Aufträge mit niedrigem bis mittlerem Volumen oder Projekte, die flexible Werkzeuge und schnellere Designanpassungen erfordern.

Einzelhub-Stanzen ansehen →
02
Verbundstanzprozess für kombinierte Stanz- und Schneidoperationen

Verbundstanzen

Beim Verbundstanzen werden zwei oder mehr Operationen in einem Pressenhub abgeschlossen, wie Stanzen und Ausschneiden oder Schneiden und lokales Umformen. Es trägt zur Verbesserung der Maßkonsistenz bei, reduziert sekundäre Handhabung und eignet sich für Teile mit stabilen Designs und mittleren Produktionsanforderungen.

Verbundstanzen ansehen →
03
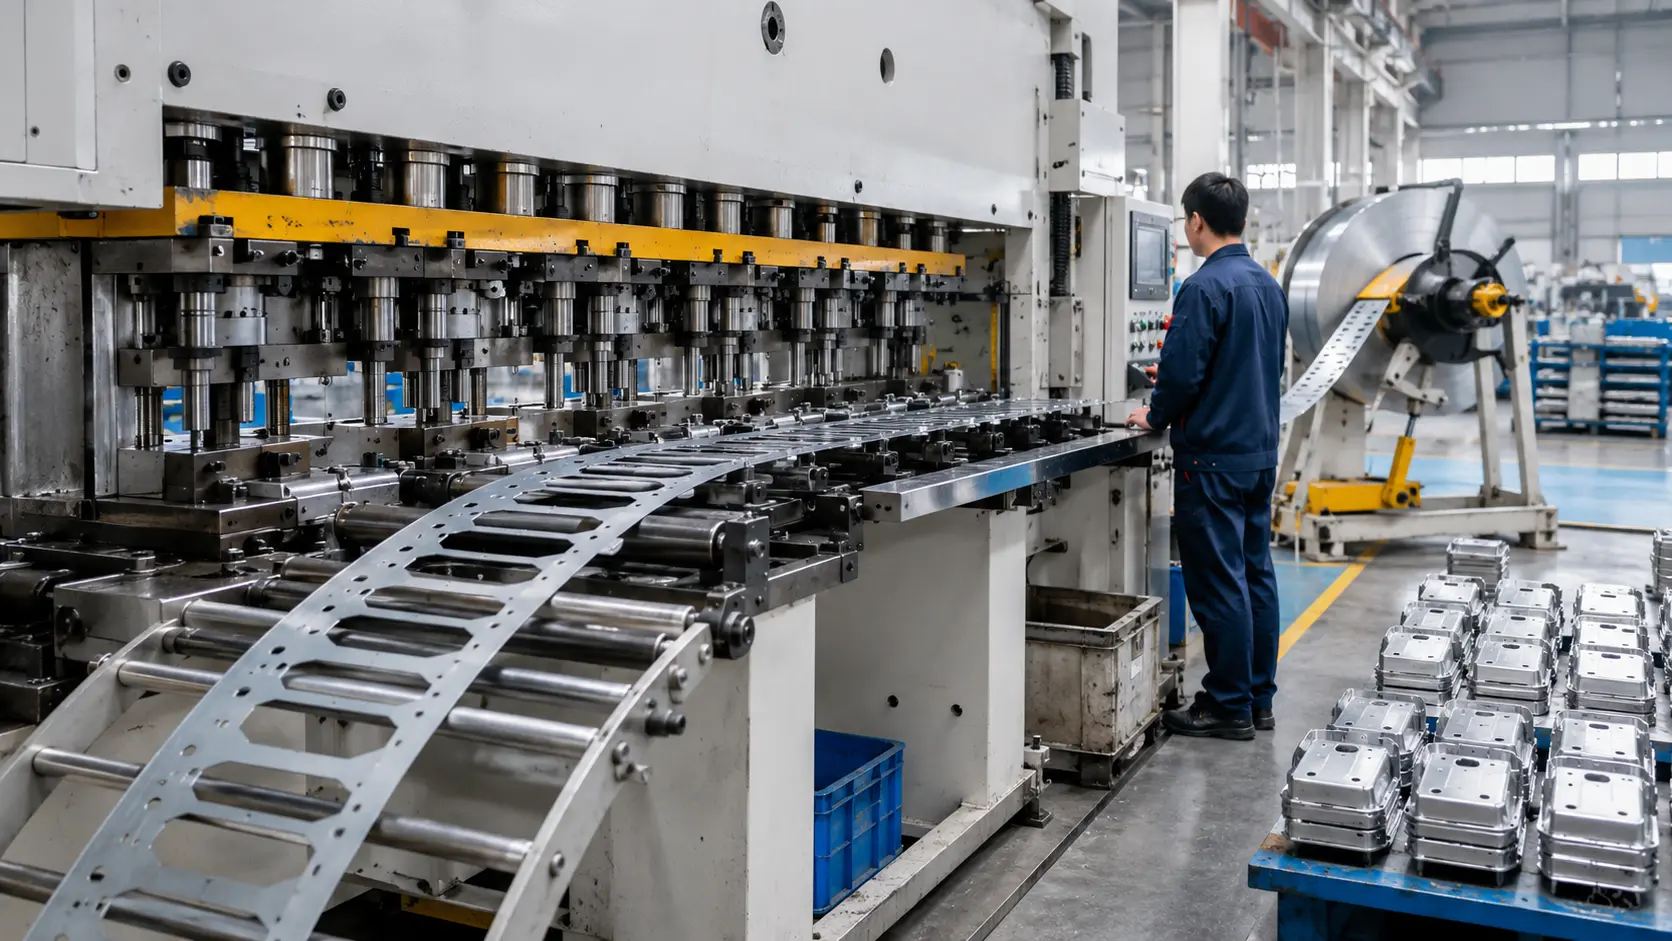
Folgeverbundstanzprozess mit Bandzuführung für die Großserienfertigung

Folgeverbundstanzen

Beim Folgeverbundstanzen wird Bandmaterial durch mehrere Stationen in einem Werkzeug geführt. Jeder Pressenhub schließt einen Teil des Prozesses ab, bis das fertige Teil geformt ist. Es ist ideal für Wiederholteile, Hochvolumenproduktion, stabile Toleranzen und niedrigere Stückkosten nach Werkzeugfreigabe.

Folgeverbundstanzen ansehen →

Gängige Stanzoperationen, die wir unterstützen

Vom einfachen Schneiden bis zum komplexen Umformen decken unsere Stanzfähigkeiten eine breite Palette von Operationen ab, um Ihre Produktanforderungen und Leistungsziele zu erfüllen.
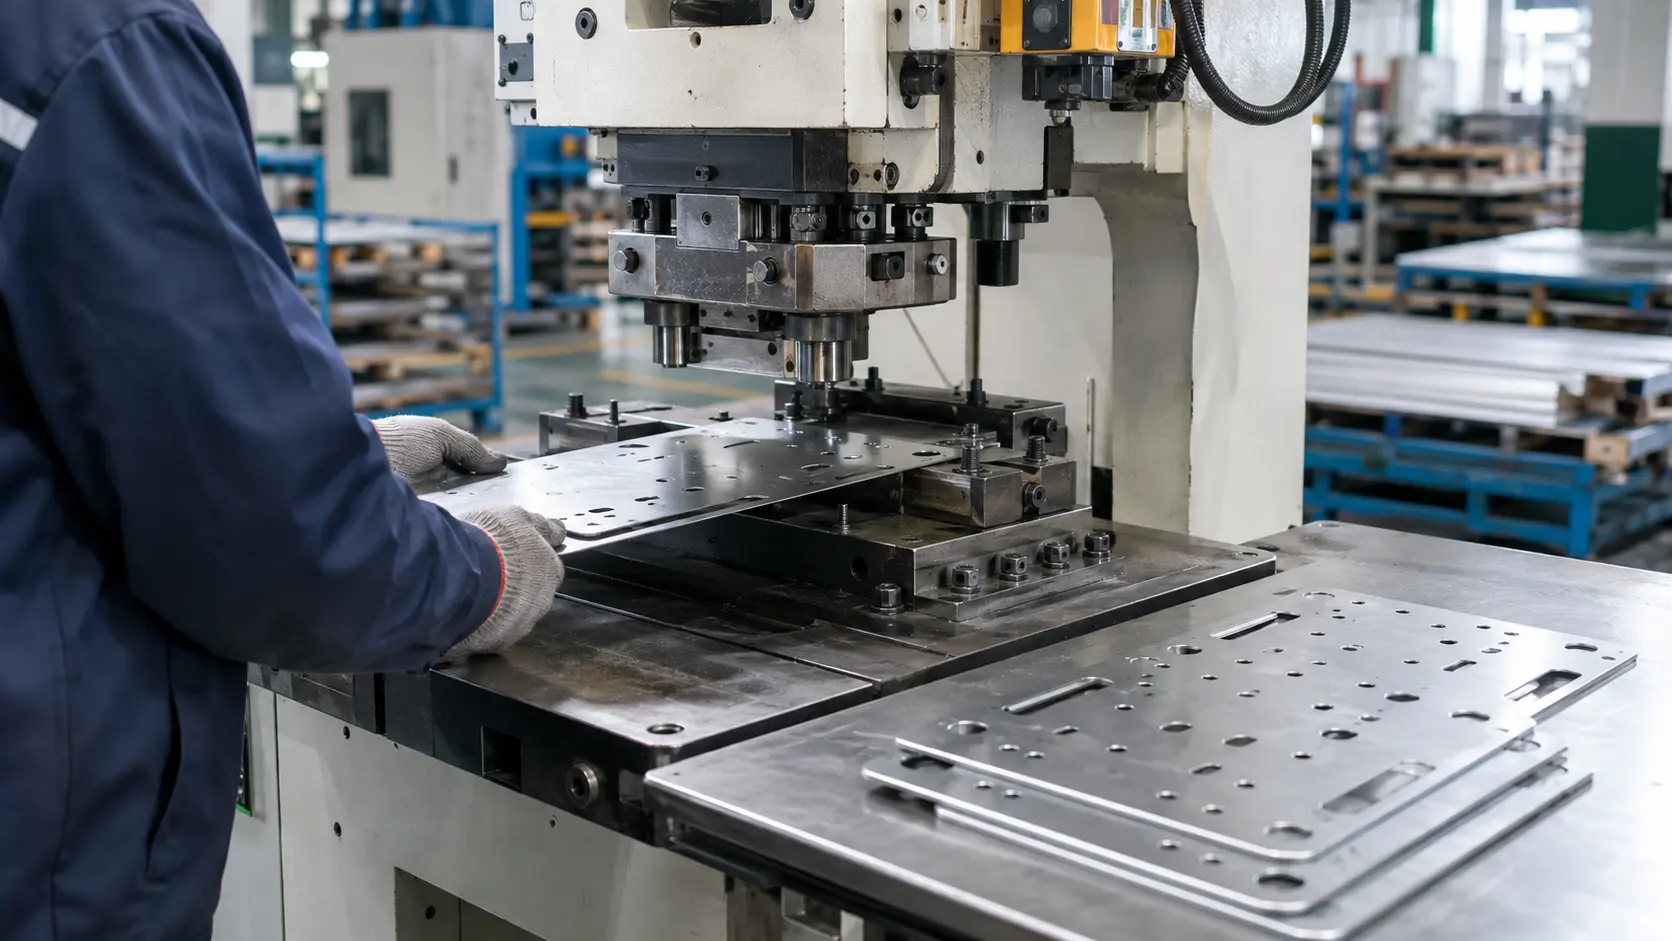
Stanzprozess für Metallstanzen

Stanzen

Beim Stanzen werden mit einem Stempel und einer Matrize Löcher, Schlitze oder Aussparungen in Blech erzeugt. Es ist ideal für Lüftungslöcher, Montagelöcher, Schlitze und andere funktionale Merkmale.
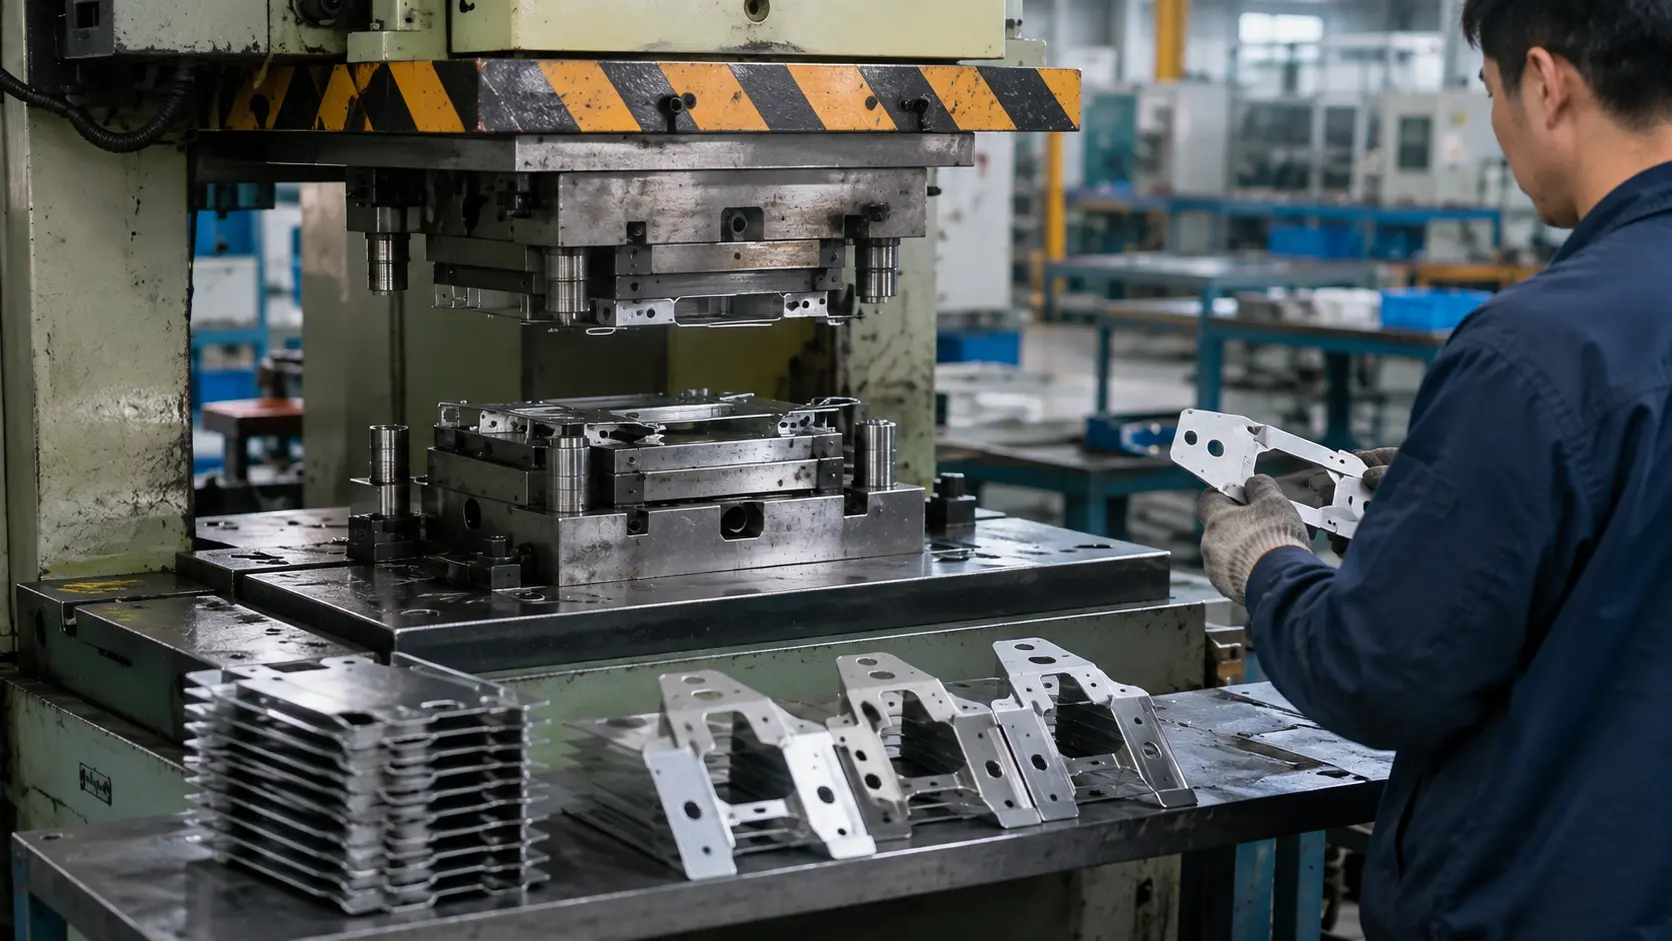
Schneidprozess für Metallstanzen

Ausschneiden

Beim Ausschneiden wird das Blech- oder Coilmaterial entlang einer geschlossenen Kontur geschnitten, um die erforderliche flache Form oder das Profil zu erzeugen. Es gewährleistet saubere Kanten und gleichbleibende Abmessungen.
Bördelprozess für Metallstanzen

Bördeln

Beim Bördeln entsteht entlang eines Lochs oder Teilumfangs eine erhöhte Kante. Sie erhöht die Steifigkeit, verbessert die Ausrichtung bei der Montage oder schafft Flächen zum Befestigen, Abdichten oder Verstärken.
Tiefziehprozess für Metallstanzen

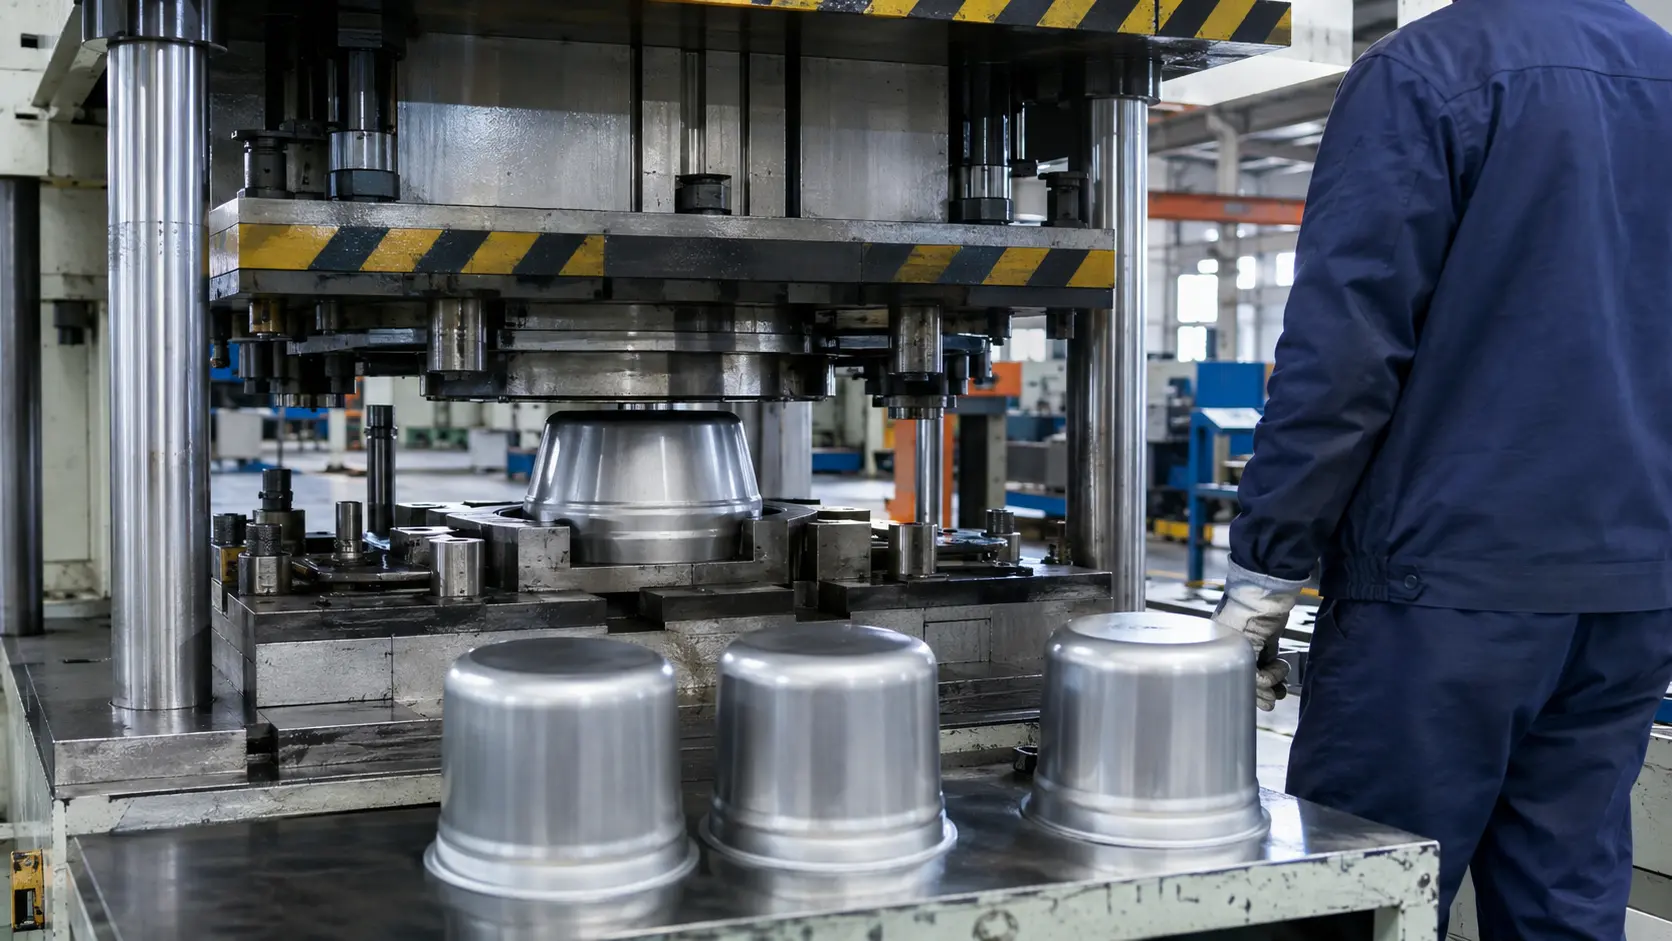
Tiefziehen

Beim Tiefziehen wird Blech in dreidimensionale Formen wie Becher, Gehäuse oder Wannen umgeformt. Geeignet für Teile mit hoher Festigkeit und fugenlosen Wänden.

Senden Sie uns Ihre Zeichnungen zur Prozessprüfung und Werkzeugempfehlung.

Senden Sie uns Ihre Zeichnungen zur Prozessprüfung und Werkzeugempfehlung. Stanzteile

  • Halterungen

  • Gängige Arten von

  • Platten

  • Versteifungen

  • Verbinder

  • Metallgehäuse

  • Paneele

  • Metallkapselungen

  • Montagerahmen

  • Befestigungselemente

  • Strukturstützen

  • Halteklammern

Allgemeine Toleranzreferenz für Metallstanzen.

Für Maße ohne einzeln angegebene Toleranzen kann, sofern anwendbar, ISO 2768-1 Toleranzklasse m als allgemeine Referenz verwendet werden. Die endgültigen Toleranzen hängen von der Bauteilgeometrie, der Materialdicke, dem Werkzeugaufbau, der Umformkomplexität und den Prüfanforderungen ab.

Lineare Abmessungen
+
Nominal Length L (mm) Standardtoleranz (±mm)
0.5 – 60.10
>6 – 300.20
>6 – 300.30
>120 – 4000.50
>400 – 10000.80
>1000 – 20001.20
>2000 – 40002.00
Winkelmaße
+
Kurze Seitenlänge L (mm) Standard-Winkeltoleranz
≤10±1°
>10 – 50±0°30′
>50 – 120±0°20′
>120 – 400±0°10′
>400±0°5′
Außenradius & Fase
+
R oder C (mm) Standardtoleranz (±mm)
0.5 – 30.20
>3 – 60.50
>6 – 301.00
i
Nur als Referenz. Projektspezifische Toleranzen sollten anhand von Zeichnungen, Materialien, Werkzeugen, Prozessbedingungen und Prüfanforderungen bestätigt werden.

Materialien für das Metallstanzen

Die Materialauswahl wirkt sich direkt auf die Stanzbarkeit, die Werkzeugstandzeit, die Maßhaltigkeit und die gesamten Fertigungskosten über die lange Laufzeit aus. SR MFG unterstützt eine breite Palette gängiger industrieller Stanzmaterialien. Früh im Projekt prüfen wir Ihre Bauteilgeometrie, Festigkeitsanforderungen und Produktionsmenge, um Ihnen eine Materialoption zu empfehlen, die stabil und skalierbar für die Serienproduktion ist.

Materialien, die wir häufig für das Metallumformen verwenden

Häufig verwendete Materialien im Metallumformen sind Kohlenstoffstahl, verzinkter Stahl, Aluminiumlegierungen, Edelstahl und beschichtete Spezialstähle.
Bei der Materialauswahl sollten Blechdicke, Art des Umformprozesses, Werkzeugspalt, Umformanforderungen und nachgelagerte Oberflächenbearbeitung berücksichtigt werden. Diese Faktoren beeinflussen direkt die Umformqualität, die Maßhaltigkeit, die Werkzeugleistung, die Produktionseffizienz und das Erscheinungsbild des fertigen Bauteils.

  • Kohlenstoffstahl

  • Verzinkter Stahl

  • Aluminiumlegierungen

  • Edelstähle

  • Speziell beschichtete Stähle

Kohlenstoffstahl

Typische stanzbare Dicke: 0,5–3,2 mm

Geeignete Verfahren: Stanzen / Ausschneiden / Biegen / Bördeln / Prägen; leichtes Tiefziehen ist möglich

Hochvolumige Langzeitproduktion: Hervorragend geeignet

Auswirkung auf Werkzeug & Kosten: Geringe Materialkosten, stabile Versorgung und ein breites Stanzprozessfenster; relativ werkzeugfreundlich für die Langzeitproduktion

Umformrisiken & Konstruktionsgrenzen: Gratrichtung, Loch-Rand-Abstand, minimale Bördelhöhe, Biegeradius und Ebenheit nach dem Umformen kontrollieren

Oberfläche & nachgelagerte Kompatibilität: Glatte Oberfläche; kompatibel mit Pulverbeschichtung, Lackierung, Galvanisierung, Elektrophorese, Schweißen und Entgraten

Details zum kaltgewalzten Stahl anzeigen →

Typische stanzbare Dicke: 0,5–3,0 mm

Geeignete Verfahren: Stanzen / Ausschneiden / Biegen / Umformen / Flachziehen / Folgeverbundstanzen

Hochvolumige Langzeitproduktion: Hervorragend geeignet

Auswirkung auf Werkzeug & Kosten: Sehr kosteneffizient und leicht zu verarbeiten; geeignet für hochvolumige gestanzte Halterungen, Clips, Abdeckungen und allgemeine Blechteile

Umformrisiken & Konstruktionsgrenzen: Übermäßig enge Biegeradien, schmale Schlitze und scharfe Innenkanten vermeiden; Rückfederung ist in der Regel beherrschbar

Oberfläche & nachgelagerte Kompatibilität: Kompatibel mit Lackieren, Pulverbeschichten, Galvanisieren, Schweißen und Montagevorgängen

Typische stanzbare Dicke: 1,5–6,0 mm

Geeignete Verfahren: Ausschneiden / Stanzen / Biegen / Bördeln / Umformen / Schwerlaststanzen

Hochvolumige Langzeitproduktion: Gut geeignet für mittlere bis dicke Stanzteile

Auswirkung auf Werkzeug & Kosten: Geringere Kosten als viele Legierungswerkstoffe; dickere Stärken erhöhen die Pressenkraft und die Werkzeugbelastung

Umformrisiken & Konstruktionsgrenzen: Kantenqualität, Zunderentfernung, Lochverformung und Biegerisse sollten kontrolliert werden, insbesondere bei dickeren Teilen

Oberfläche & nachgelagerte Kompatibilität: Bessere Oberflächenbeschaffenheit als gewöhnlicher warmgewalzter Stahl; kompatibel mit Lackieren, Pulverbeschichten, Schweißen und Verzinken nach der Reinigung

Typische stanzbare Dicke: 1,5–6,0 mm

Geeignete Verfahren: Ausschneiden / Stanzen / Biegen / Umformen / Strukturstanzen

Hochvolumige Langzeitproduktion: Gut geeignet, wenn Festigkeit und Gewichtsreduzierung wichtig sind

Auswirkungen auf Werkzeuge & Kosten: Höhere Festigkeit kann die Teiledicke reduzieren, erhöht jedoch die Gesenkbelastung, den Werkzeugverschleiß und die Umformkraft

Umformrisiken & Konstruktionsgrenzen: Höhere Rückfederung und größeres Rissrisiko als bei Baustahl; Biegeradius, Walzrichtung und Umformreihenfolge sollten sorgfältig geprüft werden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Pulverbeschichtung, Lackierung, Schweißen und Verzinken; Reinigung und Kantenentgratung werden empfohlen

Verzinkte Materialien

Typische stanzbare Dicke: 0,5–3,2 mm

Geeignete Verfahren: Stanzen / Schneiden / Biegen / Bördeln / Prägen / Leichtumformung

Hochvolumige Langzeitproduktion: Hervorragend geeignet für korrosionsbeständige Stanzteile

Auswirkungen auf Werkzeuge & Kosten: Kosteneffizientes Material mit gutem Korrosionsschutz; die Zinkbeschichtung kann bei langen Produktionsläufen höhere Wartungsanforderungen an das Gesenk stellen

Umformrisiken & Konstruktionsgrenzen: Beschichtungsschäden, Pulverisierung, Kaltverschweißung und Rissbildung bei engen Biegungen sollten kontrolliert werden; übermäßig aggressive Umformung vermeiden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Pulverbeschichtung, Lackierung, Punktschweißen und Montage; Schnittkanten und umgeformte Bereiche können Korrosionsschutz erfordern

Details zum feuerverzinkten Stahl anzeigen →

Typische stanzbare Dicke: 0,5–2,5 mm

Geeignete Verfahren: Stanzen / Schneiden / Biegen / Bördeln / Präzisionsstanzen / Leichtumformung

Hochvolumige Langzeitproduktion: Hervorragend geeignet für Schränke, Gehäuse, Geräteteile und präzisionsgestanzte Paneele

Auswirkungen auf Werkzeuge & Kosten: Gleichmäßigere Beschichtung als bei feuerverzinktem Stahl; gut für stabile Optik und kontrollierte Stanzleistung

Umformrisiken & Konstruktionsgrenzen: Beschichtungskratzer, Grate und Rissbildung bei engen Biegungen sollten kontrolliert werden; nicht ideal für sehr schwere Umformung

Oberflächen- & nachgelagerte Kompatibilität: Gute Oberfläche für Lackierung, Pulverbeschichtung, Elektrophorese, Punktschweißen und beschichtete Baugruppen

Details zum elektrolytisch verzinkten Stahl anzeigen →

Typische stanzbare Dicke: 0,6–3,0 mm

Geeignete Verfahren: Stanzen / Schneiden / Biegen / Bördeln / Prägen / Automobilstanzen

Hochvolumige Langzeitproduktion: Hervorragend geeignet für Stanzteile, die nach dem Umformen lackiert werden

Auswirkungen auf Werkzeuge & Kosten: Gutes Gleichgewicht zwischen Korrosionsschutz, Schweißbarkeit und Lackhaftung; das Beschichtungsverhalten sollte bei der Gesenkkonstruktion berücksichtigt werden

Umformrisiken & Konstruktionsgrenzen: Pulverisierung der Beschichtung kann bei starker Umformung auftreten; Biegeradius, Umformtiefe und Gesenkoberflächenzustand sollten kontrolliert werden

Oberflächen- & nachgelagerte Kompatibilität: Hervorragende Kompatibilität mit Lackierung, Pulverbeschichtung, Elektrophorese und Punktschweißen

Aluminiumlegierungen

Typische stanzbare Dicke: 0,5–4,0 mm

Geeignete Verfahren: Stanzen / Schneiden / Biegen / Bördeln / Prägen / moderates Umformen

Hochvolumige Langzeitproduktion: Gut geeignet für leichte Stanzteile mit Korrosionsschutzanforderungen

Auswirkungen auf Werkzeuge & Kosten: Höhere Materialkosten als Kohlenstoffstahl; weicheres Material reduziert einen Teil des Gesenkverschleißes, erfordert jedoch Kontrolle von Kaltverschweißung und Oberflächenkratzern

Umformrisiken & Konstruktionsgrenzen: Rückfederung, Rissbildung bei engen Biegungen und Oberflächenmarkierungen sollten kontrolliert werden; Biegeradius sollte größer als bei Baustahl sein

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Eloxieren, Pulverbeschichtung, Bürsten, Polieren, Schweißen und Klebeverbindung

Details zum 5052-H32 Aluminiummaterial anzeigen →

Typische stanzbare Dicke: 0,5–3,0 mm

Geeignete Verfahren: Stanzen / Schneiden / Biegen / Bördeln / Prägen / Leichtes Tiefziehen

Hochvolumige Langzeitproduktion: Gut geeignet für leichte gestanzte Aluminiumteile

Auswirkungen auf Werkzeuge & Kosten: Wirtschaftlicher als viele strukturelle Aluminiumlegierungen; leicht umformbar und relativ schonend für Stanzgesenke

Umformrisiken & Konstruktionsgrenzen: Geringe Festigkeit begrenzt die Verwendung für tragende Anwendungen; Oberflächenkratzer und Verformung sollten während der Umformung kontrolliert werden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Eloxieren, Pulverbeschichtung, Lackierung, Polieren und Leichtschweißen

Details zum 3003 Aluminiummaterial anzeigen →

Typische stanzbare Dicke: 0,3–2,5 mm

Geeignete Verfahren: Stanzen / Schneiden / Biegen / Prägen / Flachziehen / Weichaluminiumumformung

Hochvolumige Langzeitproduktion: Gut geeignet für nicht-strukturelle Stanzteile

Auswirkungen auf Werkzeuge & Kosten: Gute Umformbarkeit und moderate Materialkosten; weiches Material kann eine sorgfältige Kontrolle des Gesenspiels und des Oberflächenschutzes erfordern

Umformrisiken & Konstruktionsgrenzen: Geringe mechanische Festigkeit; leicht einzudellen, zu verkratzen oder zu verformen, wenn Handhabung und Gesenkoberfläche nicht gut kontrolliert werden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Eloxieren, Polieren, Bürsten, Lackierung und Pulverbeschichtung

Details zum 1060 / 1100 Aluminiummaterial anzeigen →

Typische stanzbare Dicke: 0,8–4,0 mm

Geeignete Verfahren: Stanzen / Schneiden / Biegen / Bördeln / Umformen / Automobil- und Transportstanzen

Hochvolumige Langzeitproduktion: Gut geeignet für gestanzte Aluminiumteile mit höheren Anforderungen an Festigkeit und Korrosionsbeständigkeit

Auswirkungen auf Werkzeuge & Kosten: Höhere Materialkosten als 3003; gutes Gleichgewicht von Umformbarkeit, Festigkeit und Korrosionsbeständigkeit

Umformrisiken & Konstruktionsgrenzen: Rückfederung und Biegerisse sollten kontrolliert werden; Umformrichtung und Biegeradius sind wichtig für eine stabile Produktion

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Eloxieren, Pulverbeschichten, Lackieren, Bürsten, Polieren und Schweißen

Typische stanzbare Dicke: 1,0–4,0 mm

Geeignete Verfahren: Stanzen / Ausschneiden / Biegen mit größerem Radius / Leichtumformen / strukturelle Stanzteile

Hochvolumige Langzeitproduktion: Nur geeignet, wenn die Umformschwere kontrolliert wird

Auswirkung auf Werkzeuge & Kosten: Höhere Materialkosten und engeres Umformfenster als 5052 oder 3003; besser für Strukturteile mit begrenzter Verformung

Umformrisiken & Konstruktionsgrenzen: Höheres Rissrisiko und Rückfederung; nicht ideal für Tiefziehen oder Umformen mit engem Radius in T6-Zustand

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Eloxieren, Pulverbeschichten, Bearbeiten, Bürsten und Montagevorgängen

Details zum 6061-T6 Aluminiummaterial anzeigen →

Edelstähle

Typische stanzbare Dicke: 0,4–3,0 mm

Geeignete Verfahren: Stanzen / Ausschneiden / Biegen / Bördeln / Prägen / moderates Tiefziehen

Hochvolumige Langzeitproduktion: Gut geeignet für korrosionsbeständige Stanzteile

Auswirkung auf Werkzeuge & Kosten: Höhere Materialkosten und höherer Werkzeugverschleiß als bei Kohlenstoffstahl; erfordert geeignetes Werkzeugmaterial, Spiel und Schmierung

Umformrisiken & Konstruktionsgrenzen: Kaltverfestigung, Rückfederung, Gratbildung und Oberflächenkratzer sollten beim Stanzen kontrolliert werden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Bürsten, Polieren, Passivieren, Kugelstrahlen, Schweißen und Montage

Details zum 304 Edelstahlmaterial anzeigen →

Typische stanzbare Dicke: 0,4–3,0 mm

Geeignete Verfahren: Stanzen / Schneiden / Biegen / Bördeln / Prägen / moderates Umformen

Hochvolumige Langzeitproduktion: Gut geeignet für korrosionskritische Stanzteile

Auswirkung auf Werkzeuge & Kosten: Höhere Material- und Werkzeugkosten als bei 304; anspruchsvoller bei Schmierung und Werkzeugverschleißkontrolle

Umformrisiken & Konstruktionsgrenzen: Kaltverfestigung und Rückfederung sind stärker als bei Baustahl; scharfe Ecken und enge Biegungen sollten vermieden werden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Polieren, Passivieren, Kugelstrahlen, Elektropolieren, Schweißen und hygienischer Oberflächenbehandlung

Details zum 316L Edelstahlmaterial anzeigen →

Typische stanzbare Dicke: 0,4–2,5 mm

Geeignete Verfahren: Stanzen / Schneiden / Biegen / Bördeln / Prägen / Leichtumformung

Hochvolumige Langzeitproduktion: Gut geeignet für kostensensitive Edelstahl-Stanzteile

Auswirkung auf Werkzeuge & Kosten: Niedrigere Materialkosten als 304; härter als Baustahl und erfordert weiterhin geeignetes Werkzeugspiel und Schmierung

Umformrisiken & Konstruktionsgrenzen: Geringere Korrosionsbeständigkeit als 304; Rissbildung, Rückfederung und Oberflächenmarkierungen sollten kontrolliert werden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Bürsten, Polieren, Kugelstrahlen, Passivieren und leichtem Schweißen

Details zum 201 Edelstahlmaterial anzeigen →

Typische stanzbare Dicke: 0,4–2,5 mm

Geeignete Verfahren: Stanzen / Ausschneiden / Biegen / Bördeln / Prägen / Flachumformen

Hochvolumige Langzeitproduktion: Gut geeignet für dekorative und Hausgeräte-Stanzteile

Auswirkung auf Werkzeuge & Kosten: Niedrigere Kosten als 304; moderater Werkzeugverschleiß, geeignet für hochvolumige flache und flachgeformte Teile

Umformrisiken & Konstruktionsgrenzen: Geringere Duktilität als 304; nicht ideal für Tiefziehen oder starke Umformung; Biegerisse sollten geprüft werden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Bürsten, Polieren, Kugelstrahlen und dekorativer Oberflächenbehandlung

Details zum 430 Edelstahlmaterial anzeigen →

Typische stanzbare Dicke: 0,2–2,0 mm

Geeignete Verfahren: Präzisionsstanzen / Ausschneiden / Biegen / Federklammern / geformte elastische Teile

Hochvolumige Langzeitproduktion: Hervorragend geeignet für präzisionsgestanzte federartige Komponenten

Auswirkung auf Werkzeuge & Kosten: Höhere Festigkeit verbessert die Teileleistung, erhöht jedoch Umformkraft, Rückfederung und Werkzeugverschleiß

Umformrisiken & Konstruktionsgrenzen: Starke Kaltverfestigung und Rückfederung; Biegeradius, Walzrichtung und Umformreihenfolge müssen sorgfältig kontrolliert werden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Polieren, Passivieren, Präzisionsentgraten und Montagevorgängen

Typische stanzbare Dicke: 0,5–3,0 mm

Geeignete Verfahren: Stanzen / Ausschneiden / Biegen / Bördeln / Umformen / Automobil-Stanzen

Hochvolumige Langzeitproduktion: Gut geeignet für Automobil-, Abgas- und hitzebezogene Stanzteile

Auswirkung auf Werkzeuge & Kosten: Kosteneffizienter als 304 für hitzebezogene Anwendungen; geeignet für Stanzteile, bei denen dekoratives Aussehen nicht die Hauptanforderung ist

Umformrisiken & Konstruktionsgrenzen: Umformbarkeit ist in einigen Anwendungen geringer als bei 304; Rissbildung, Kantenqualität und Biegeverhalten sollten geprüft werden

Oberflächen- & nachgelagerte Kompatibilität: Kompatibel mit Schweißen, Bürsten, Passivieren und hitzebeständigen Baugruppen

Hinweis: Die empfohlenen Umformdicken und Umformparameter hängen von Werkstoffgüte, Härtezustand, Blechdicke, Werkzeugauslegung, Art des Umformprozesses und Bauteilgeometrie ab. Bitte teilen Sie uns vor der Produktion Zeichnungen zur technischen Prüfung mit.

Sind Sie bereit, mit Ihrem Metallverarbeitungsprojekt zu beginnen?

Sie sind unsicher, welches Material für Ihr Projekt ideal ist? Kontaktieren Sie uns gerne. Unser Engineering-Team empfiehlt geeignete Materialgüten und Blechdicken basierend auf Festigkeit, Gewicht, Korrosionsbeständigkeit und Gesamtkosten.
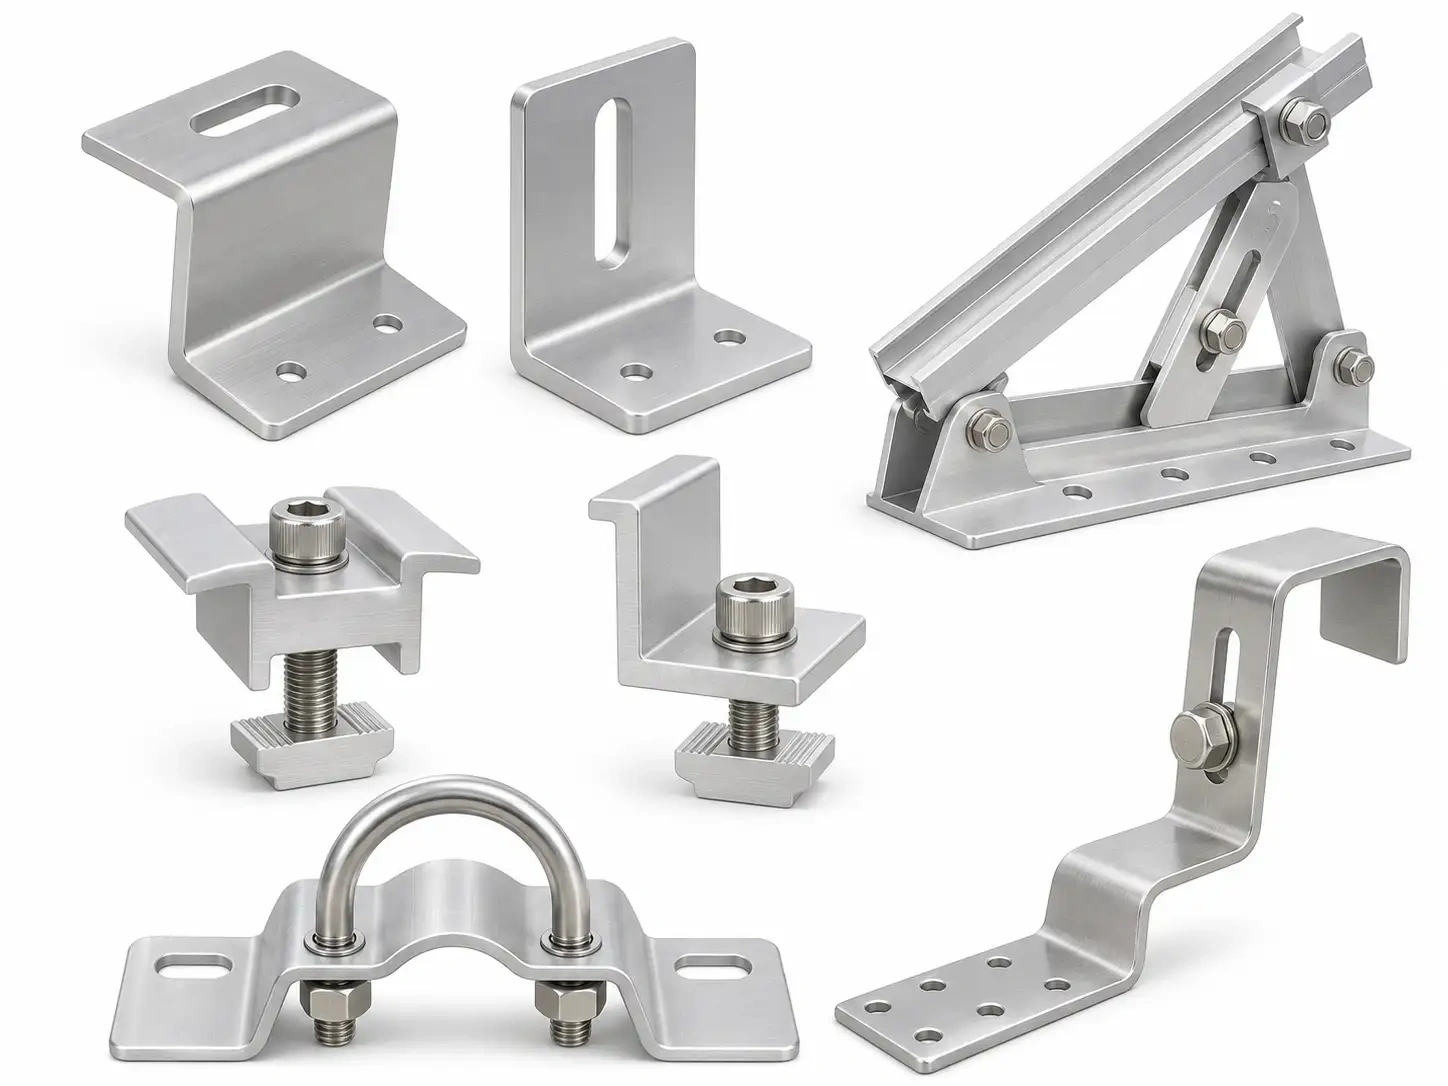
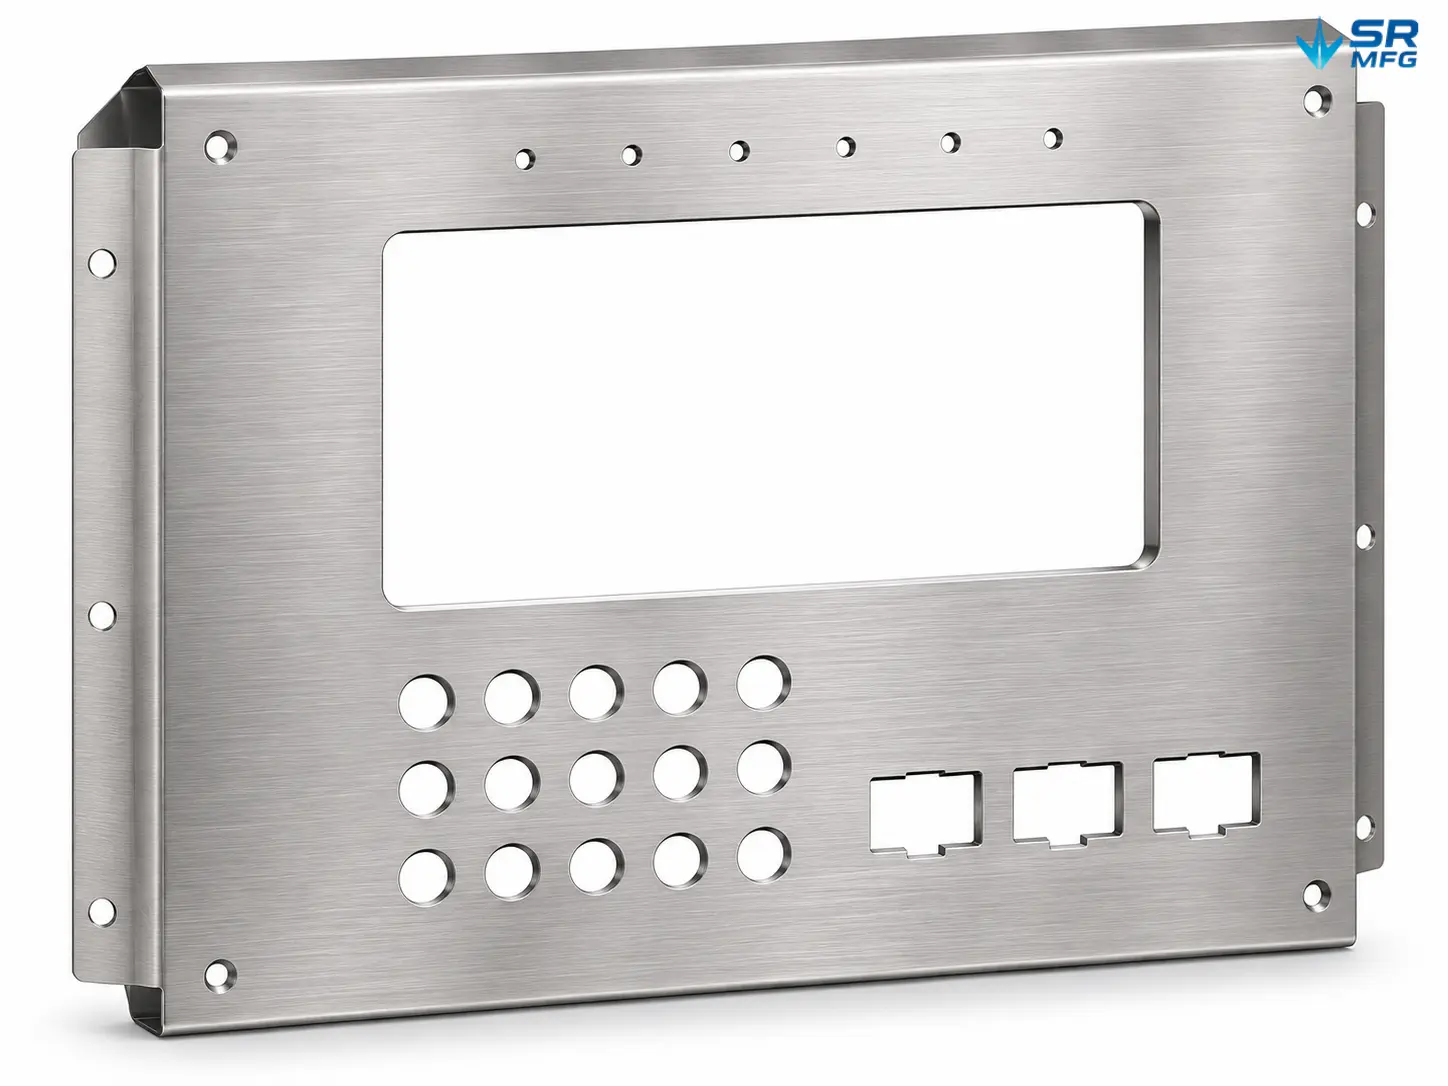
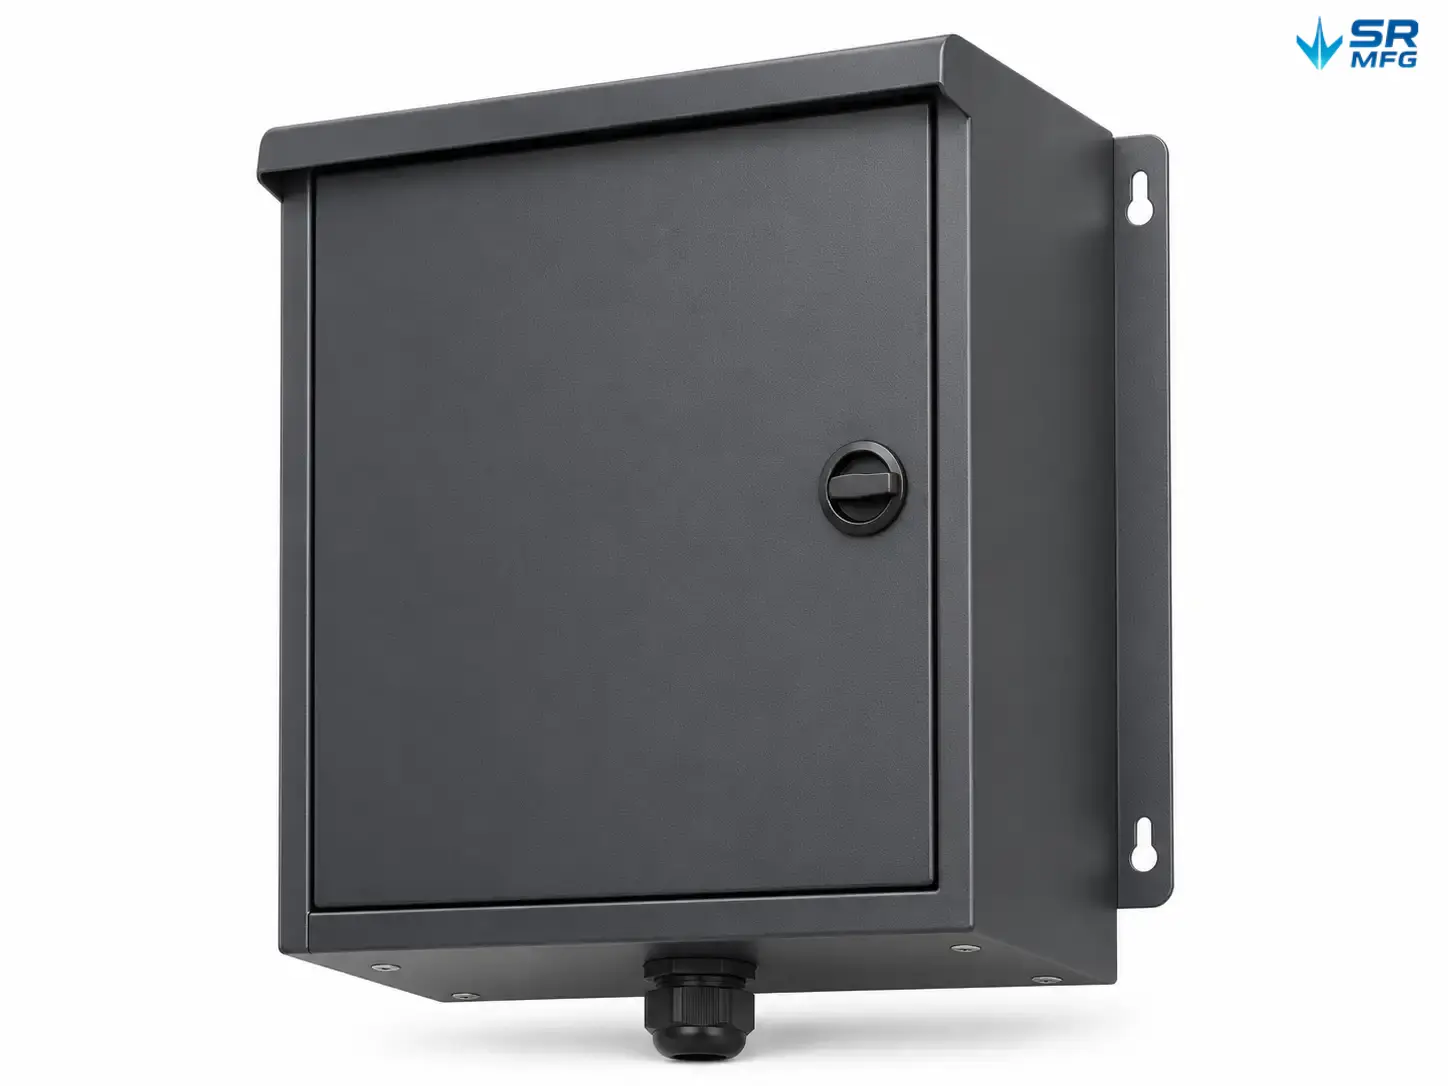
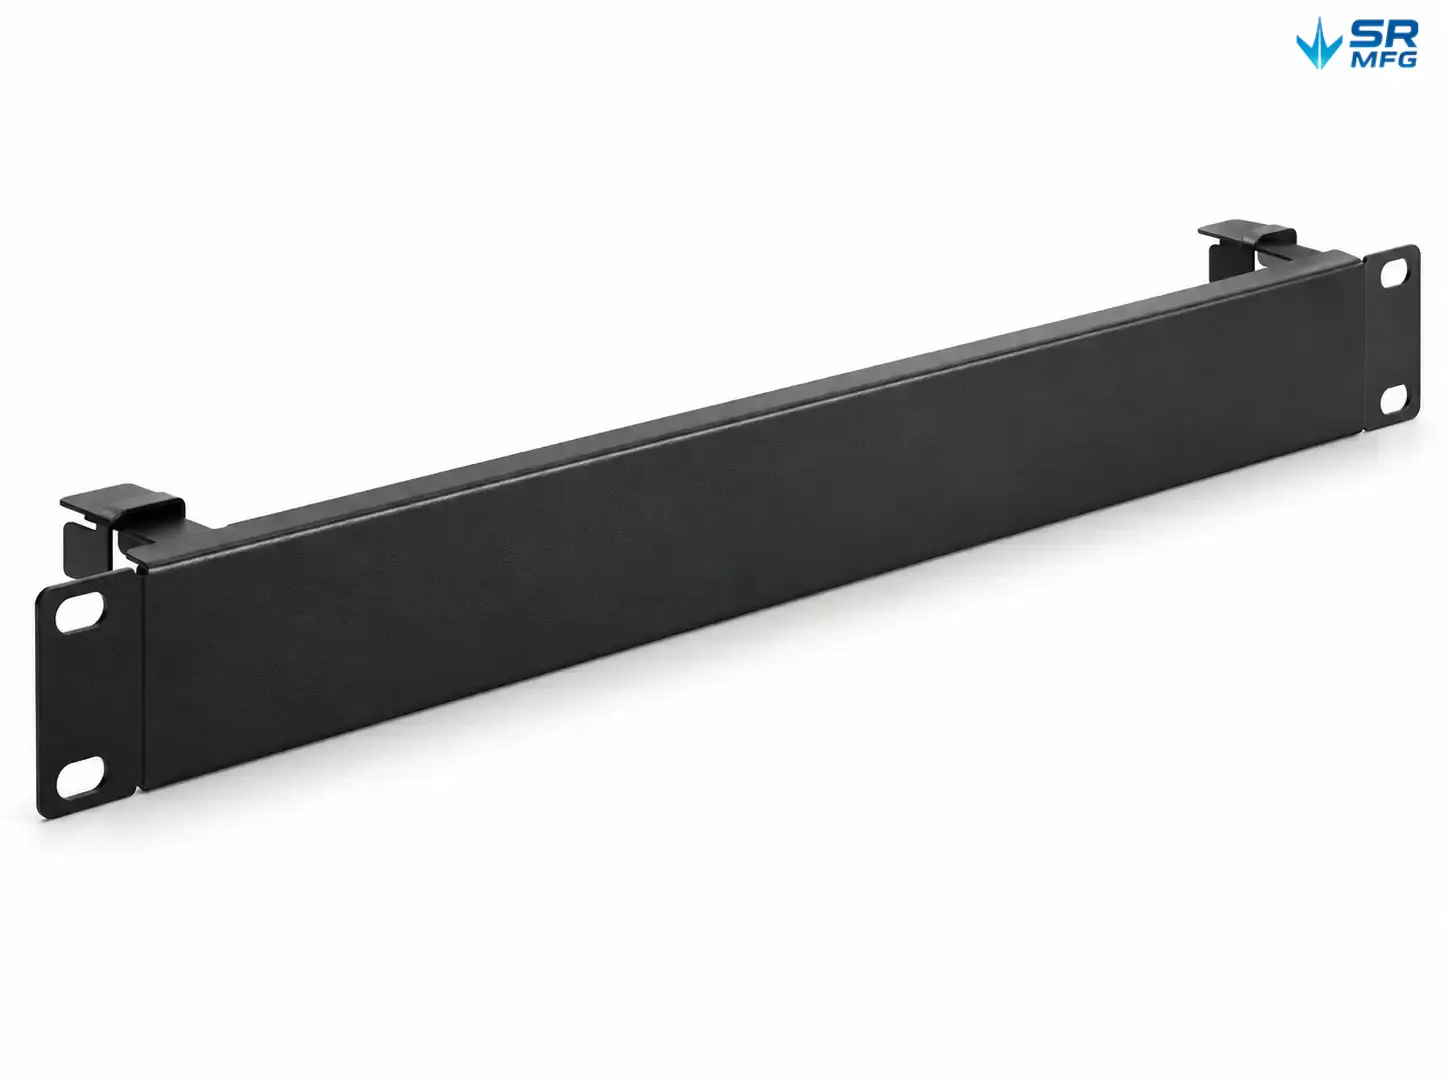
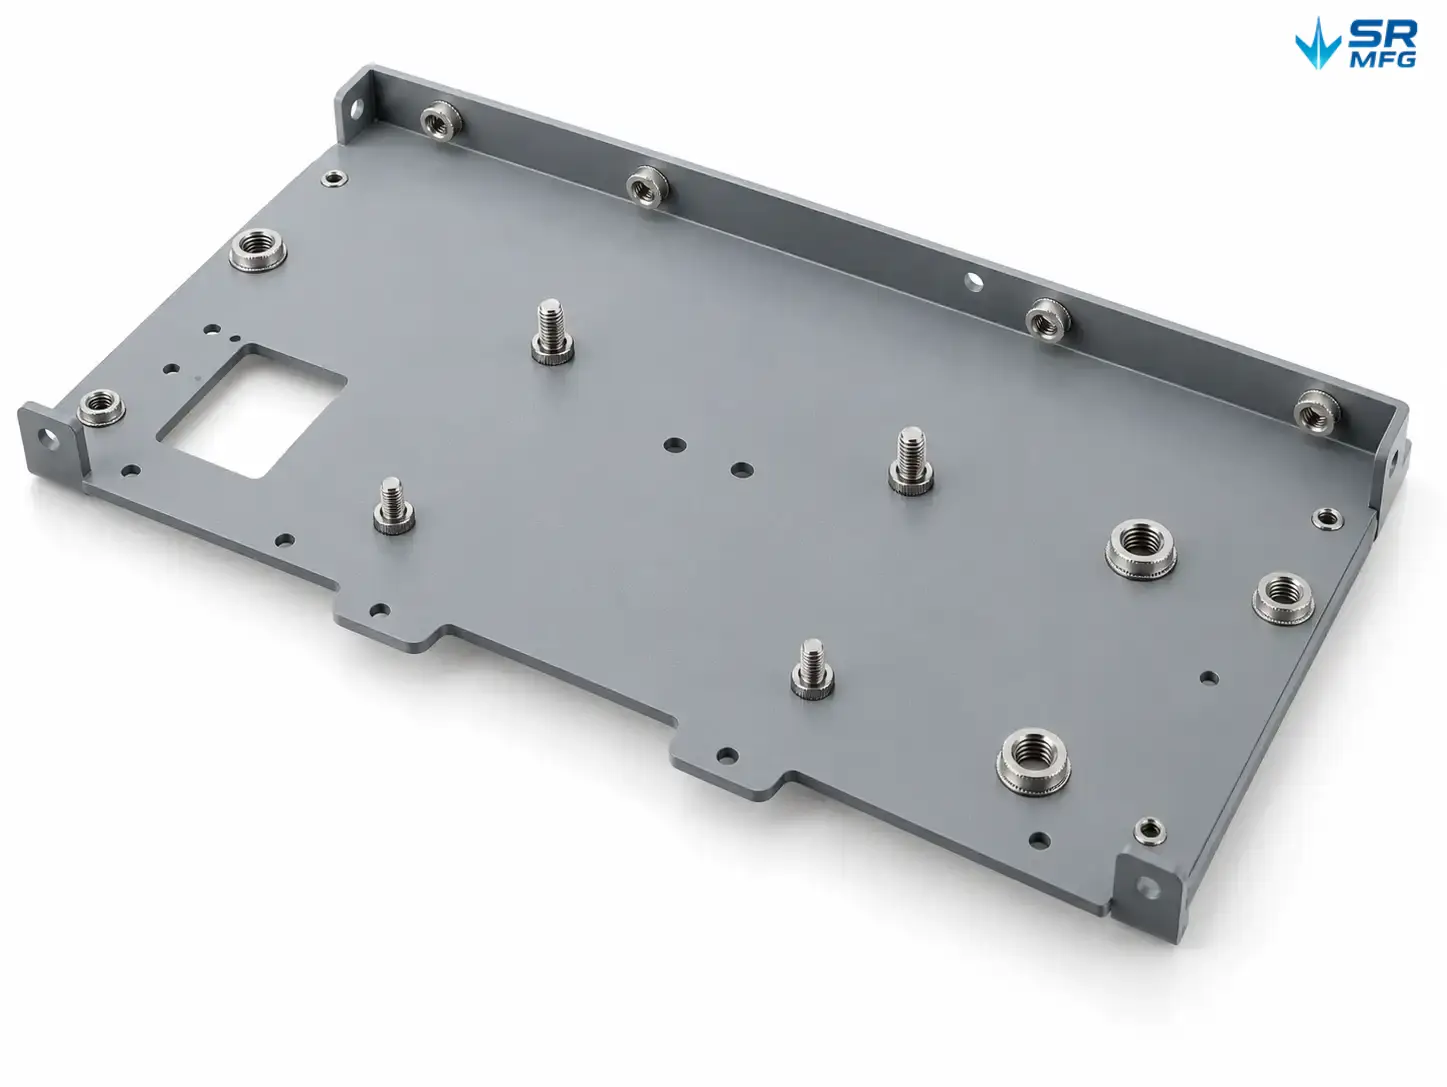
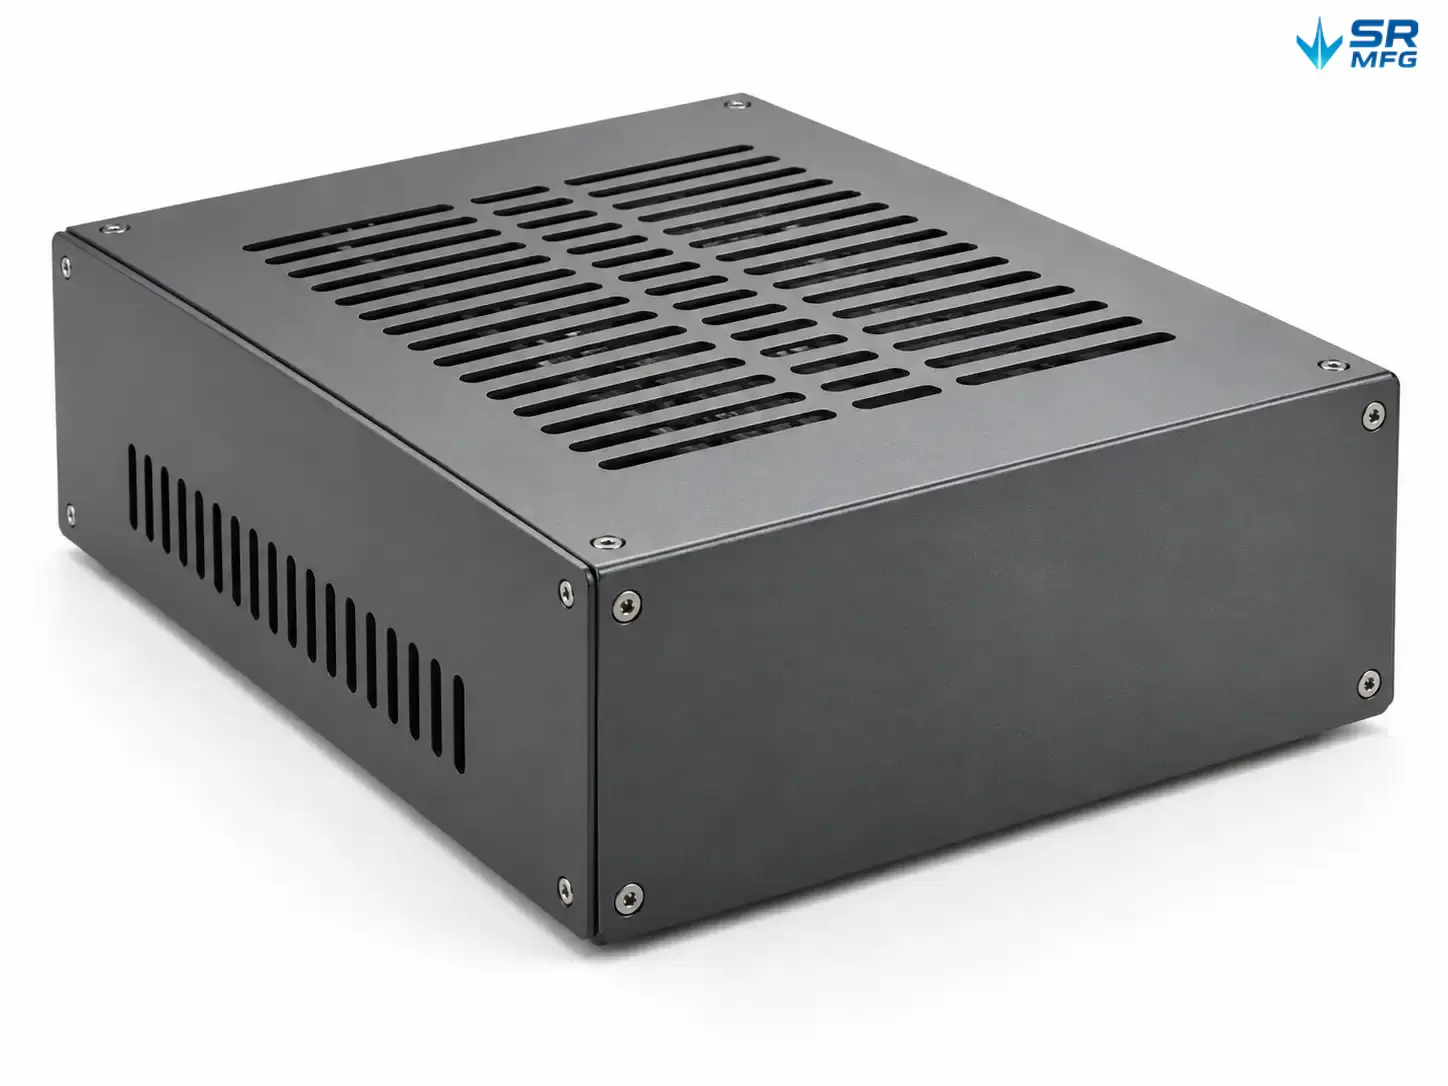
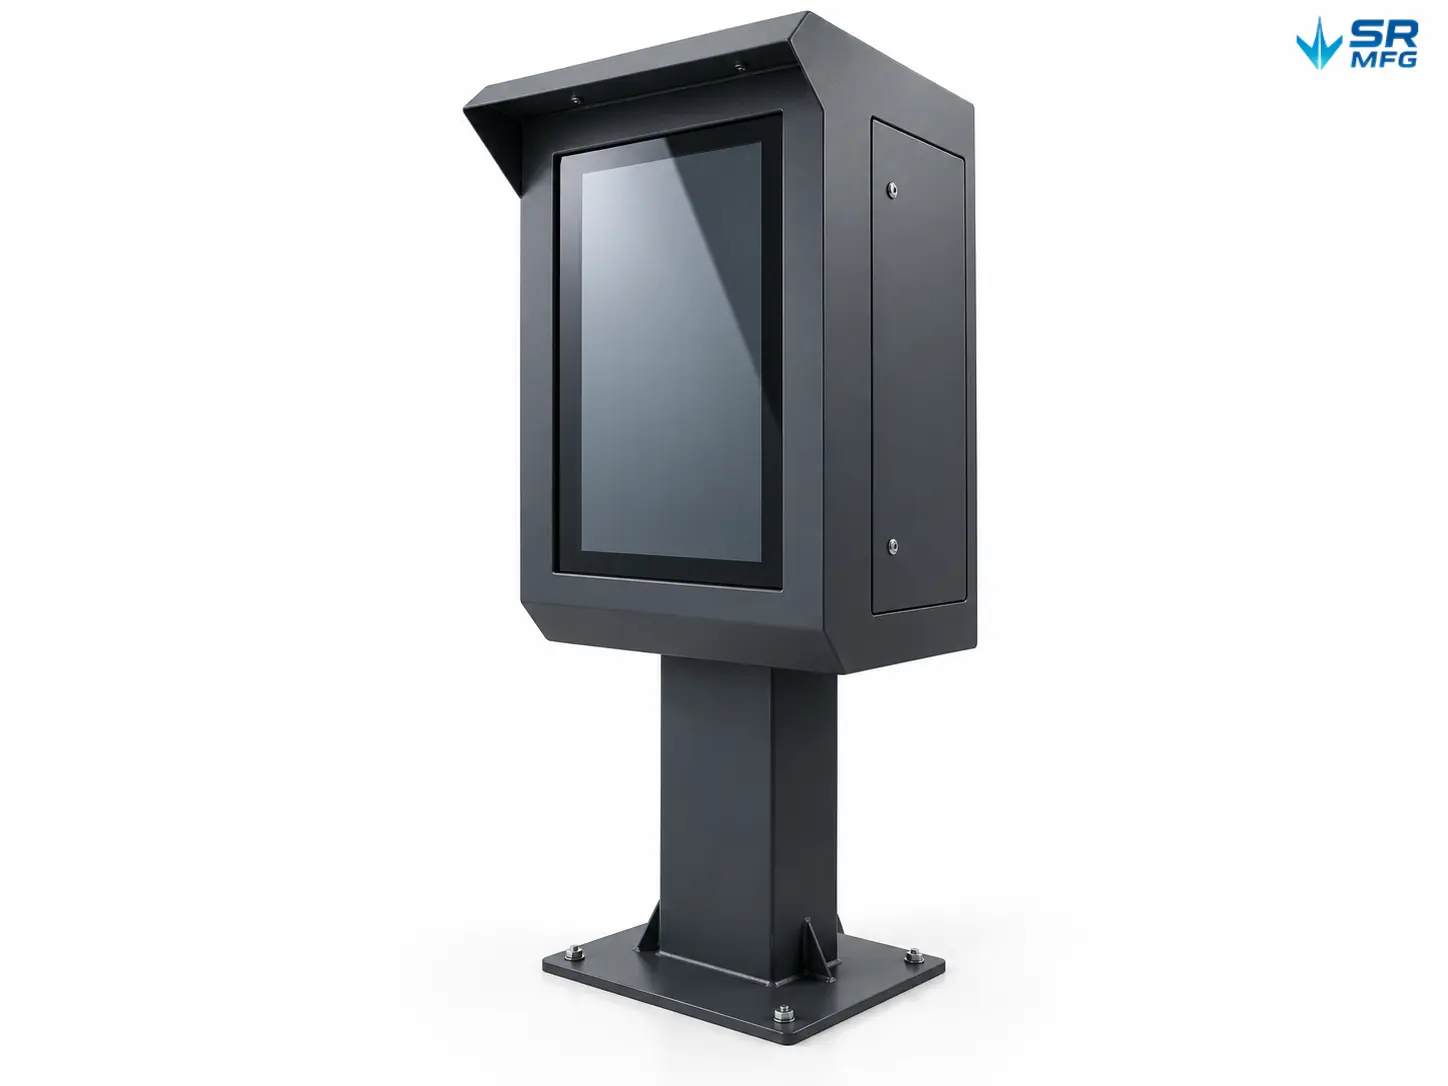
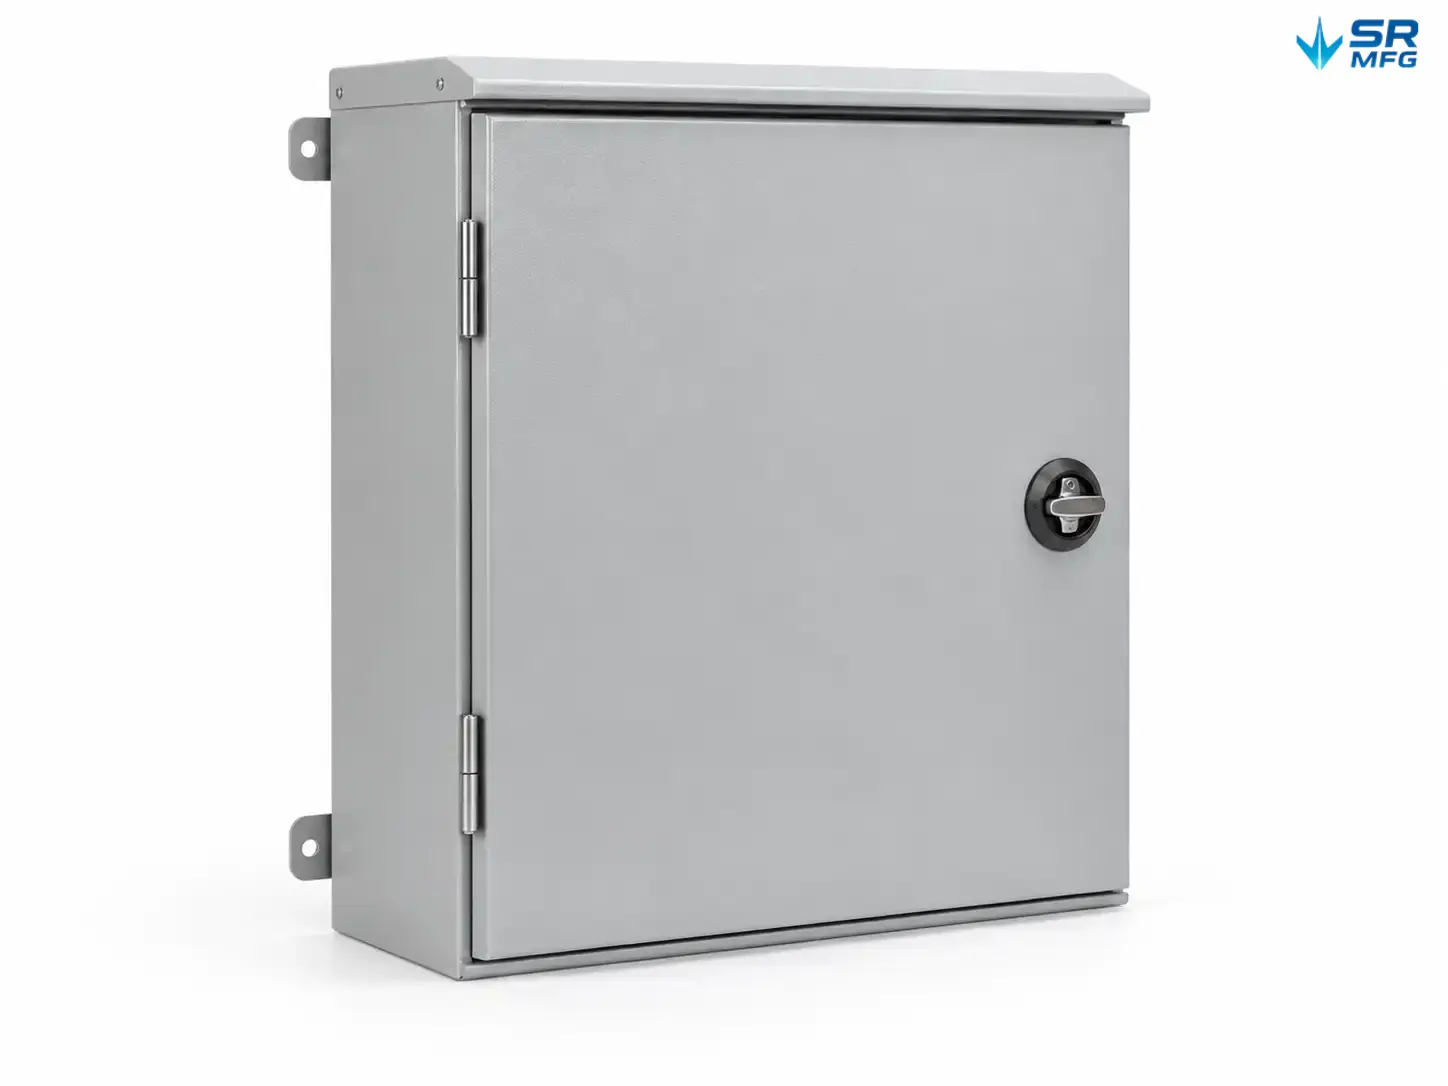
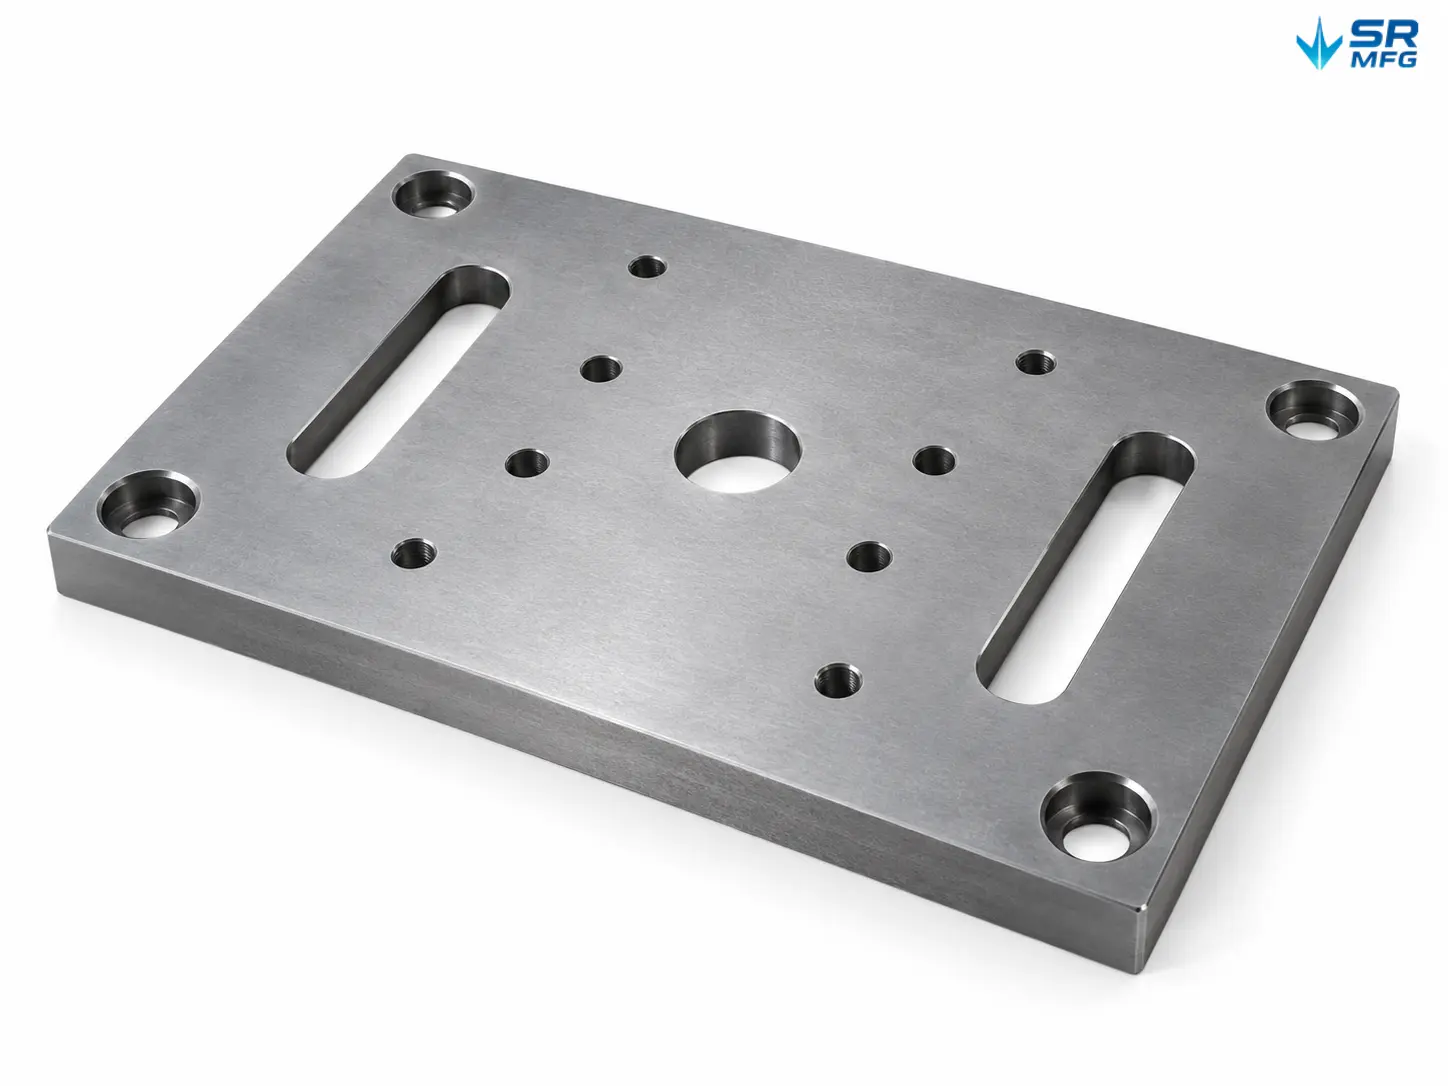
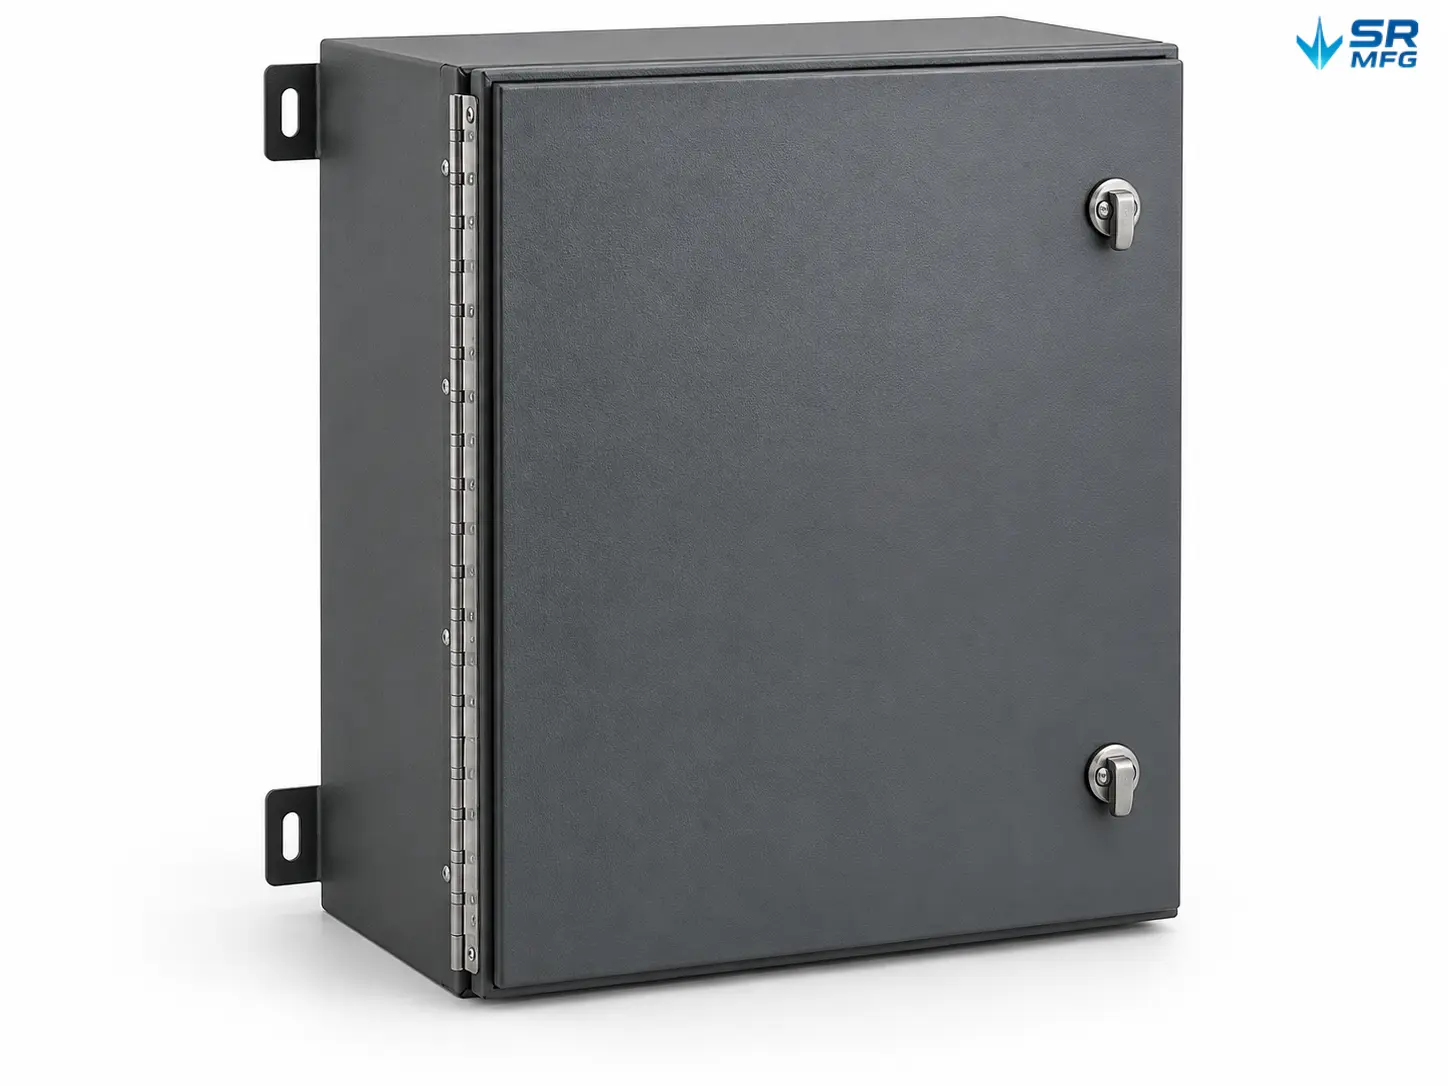
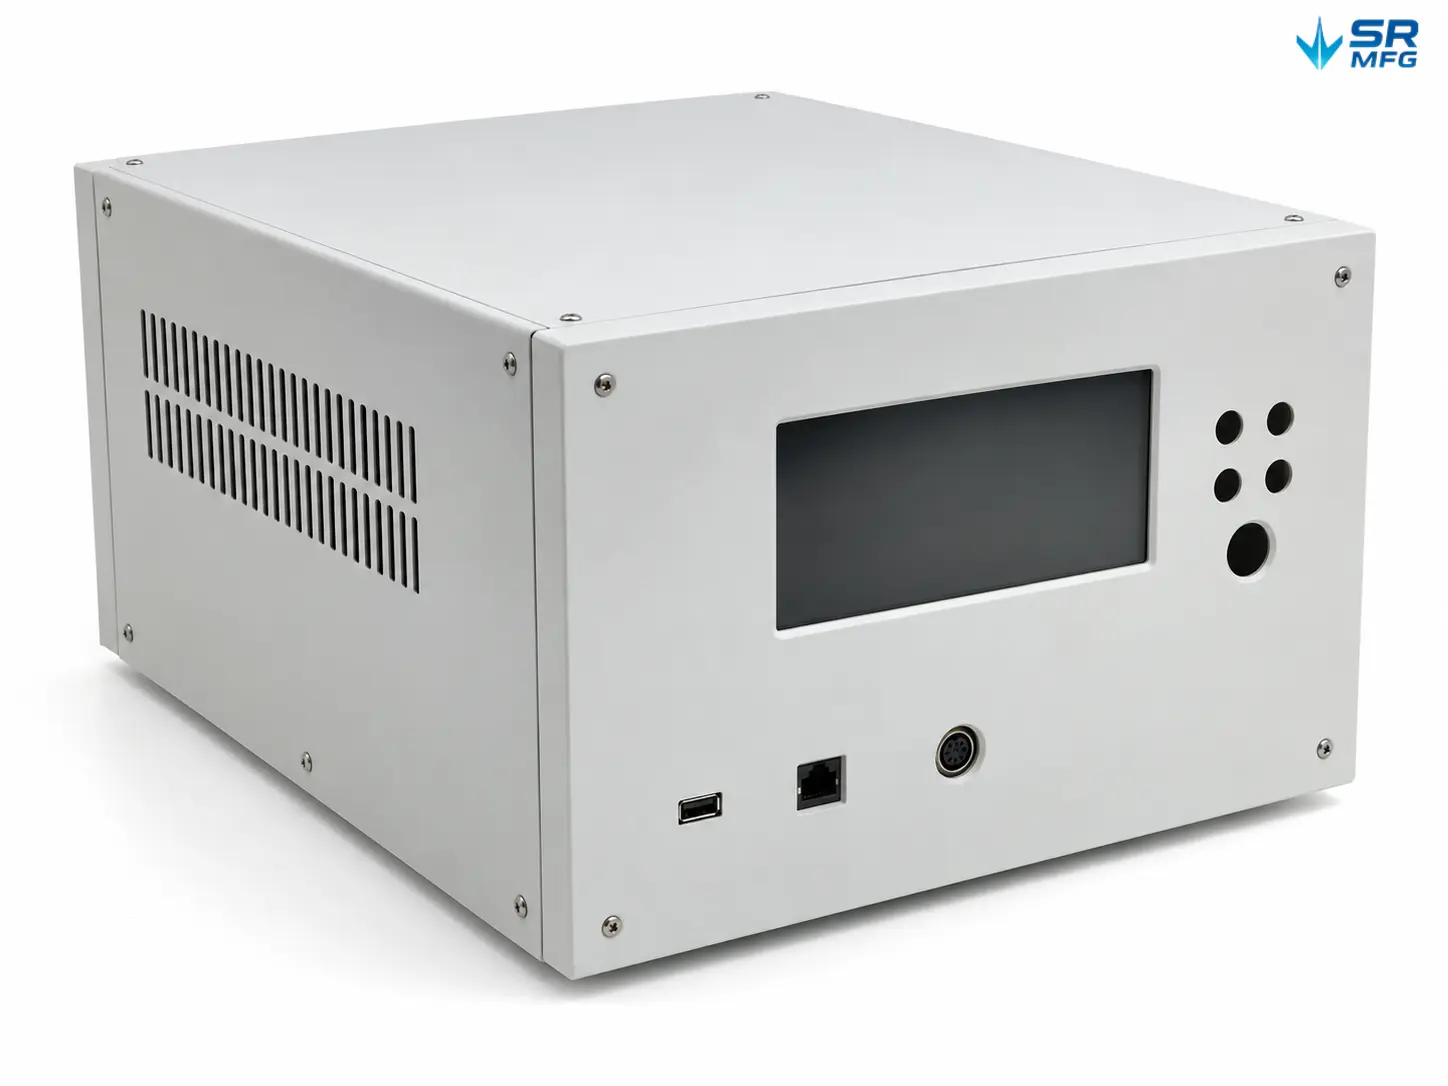
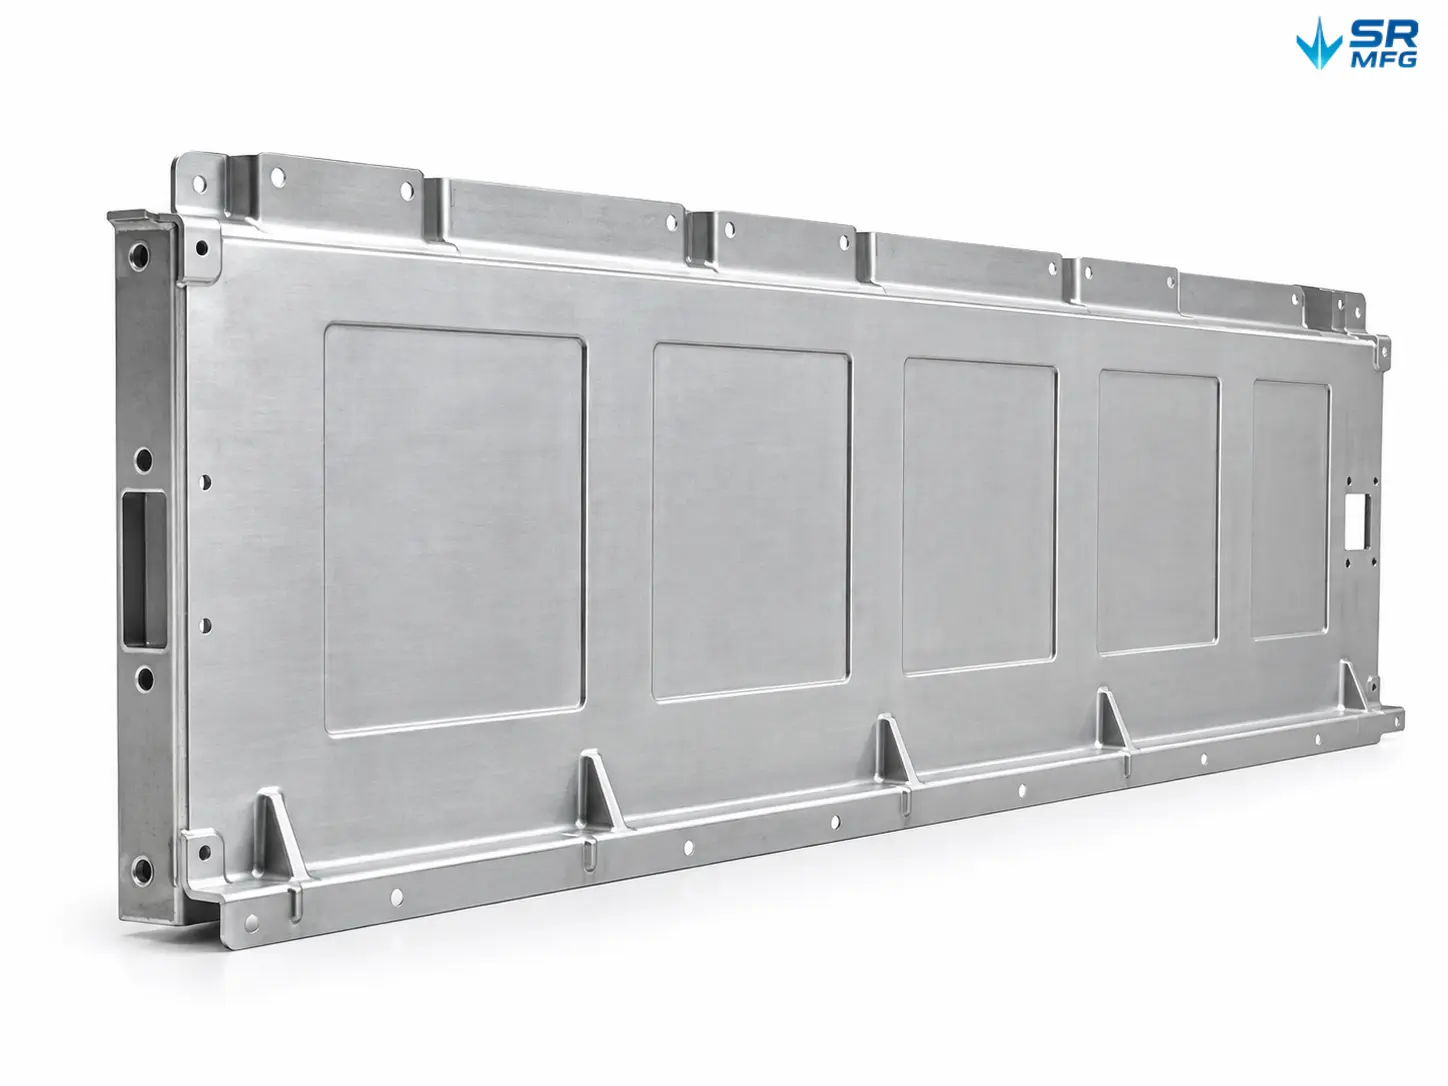
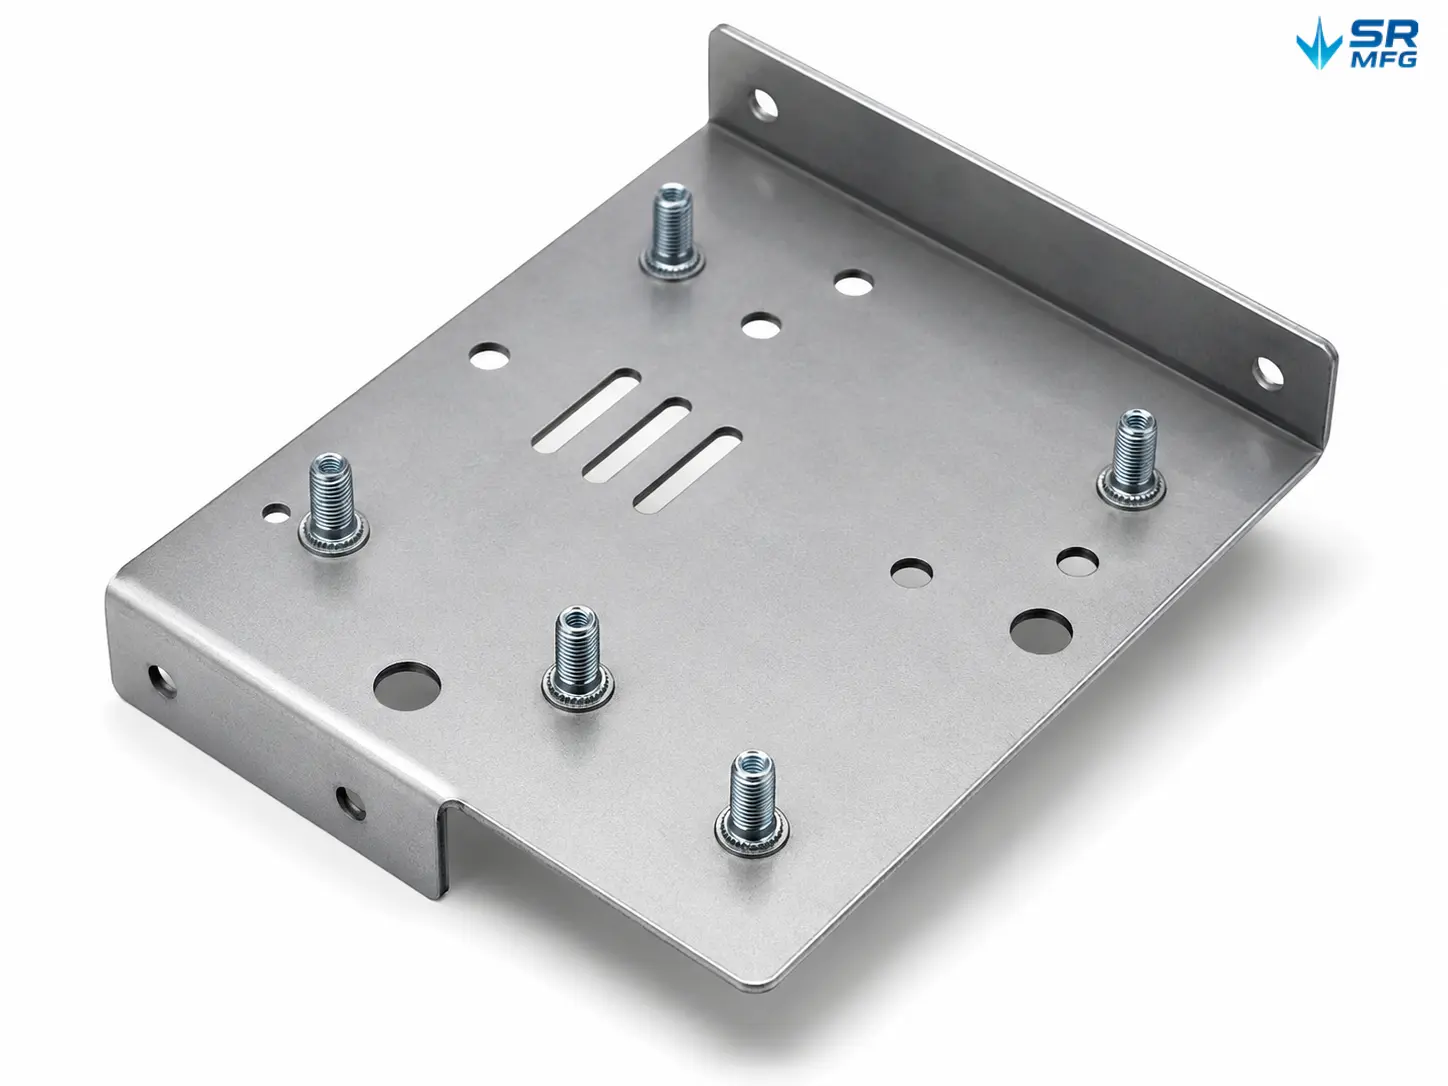
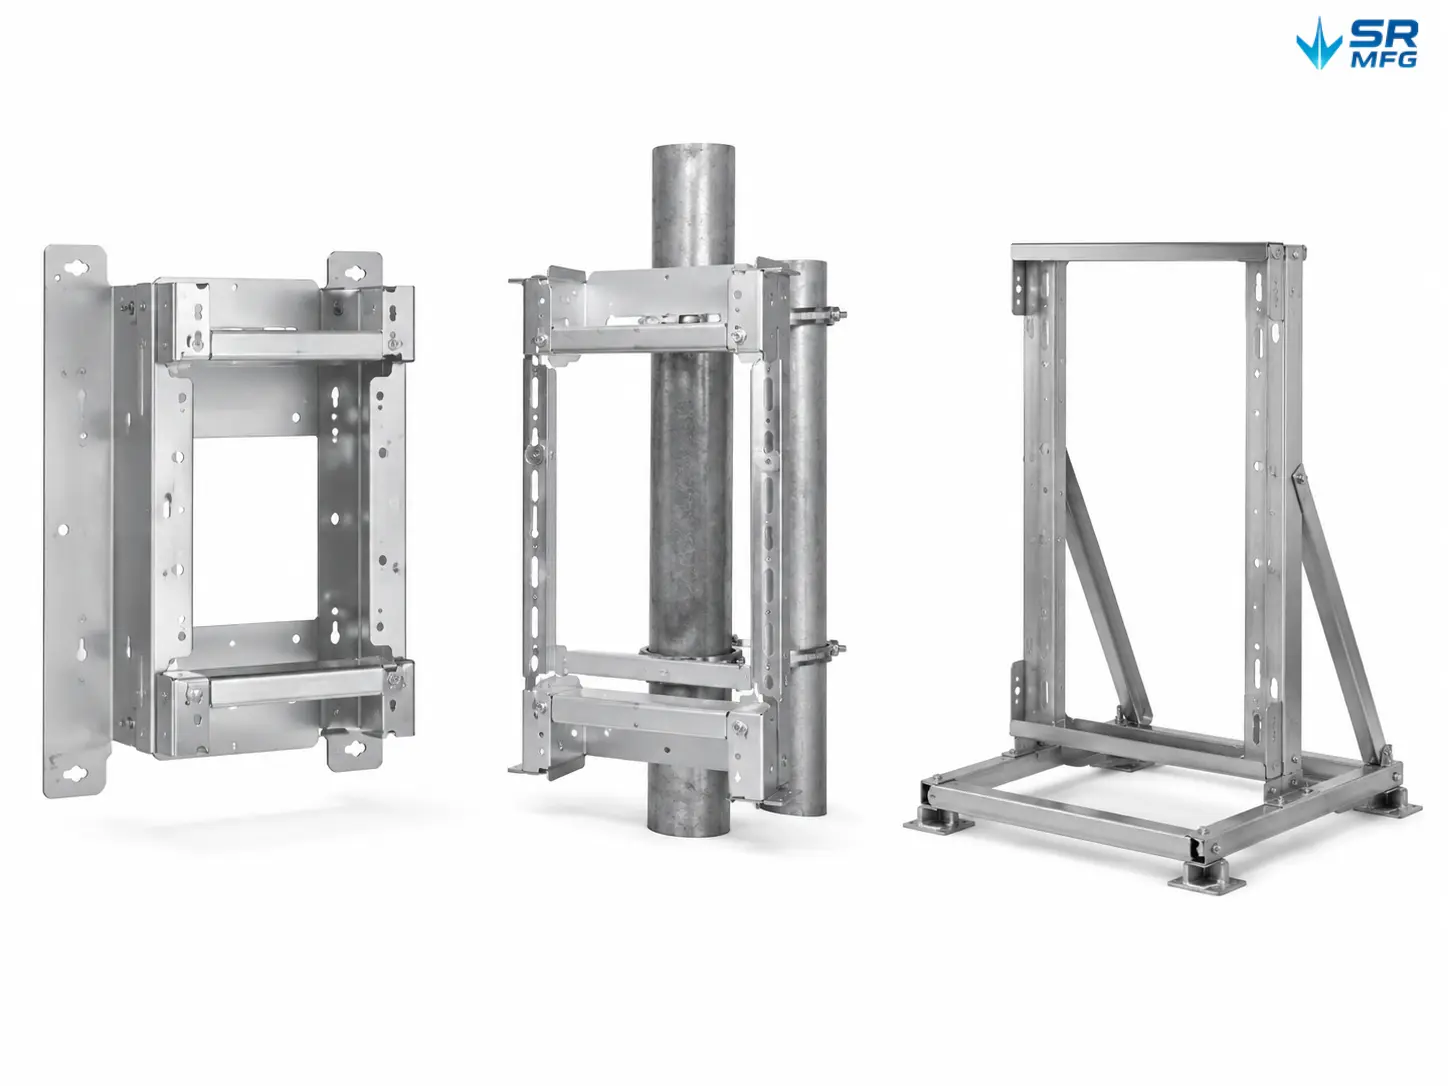
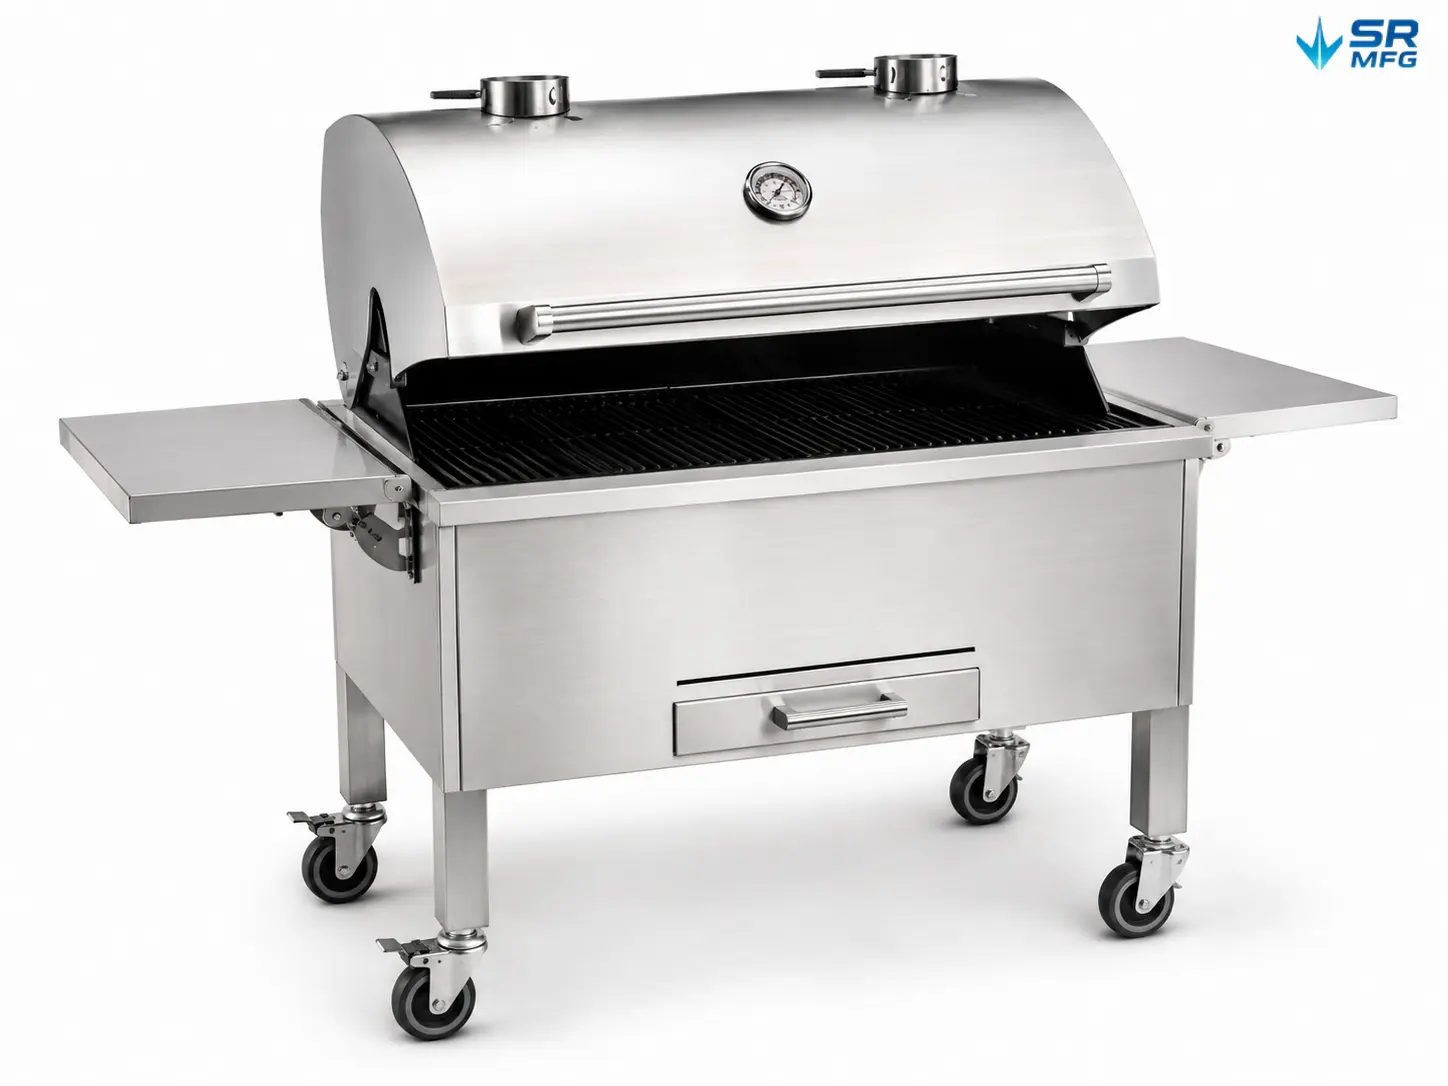
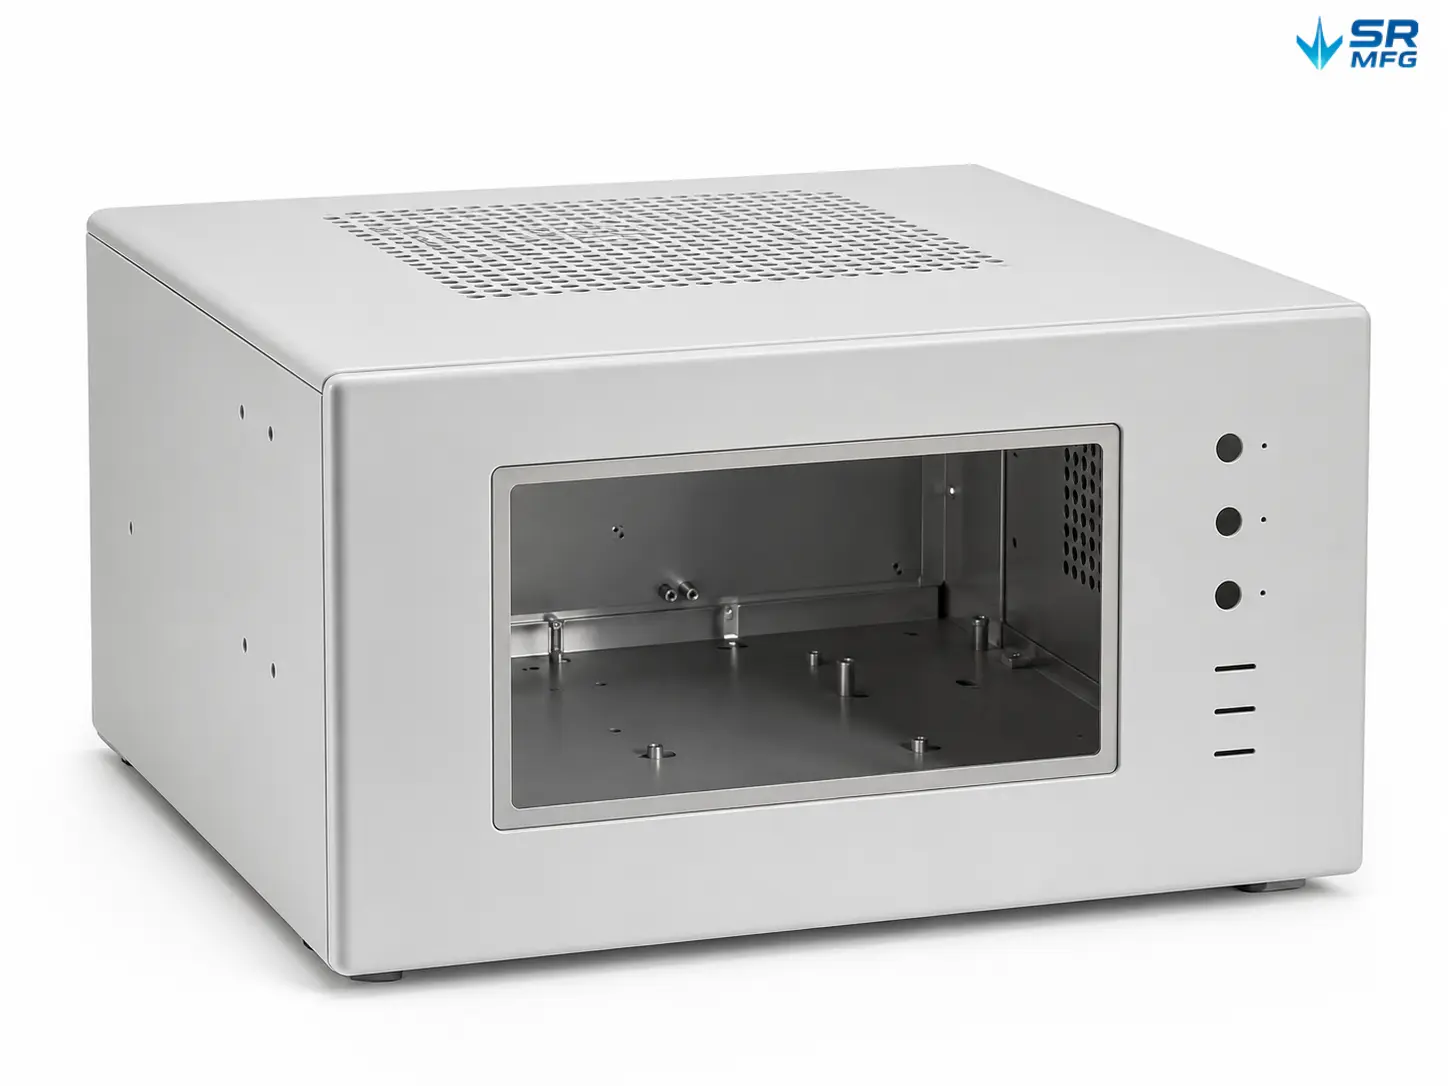
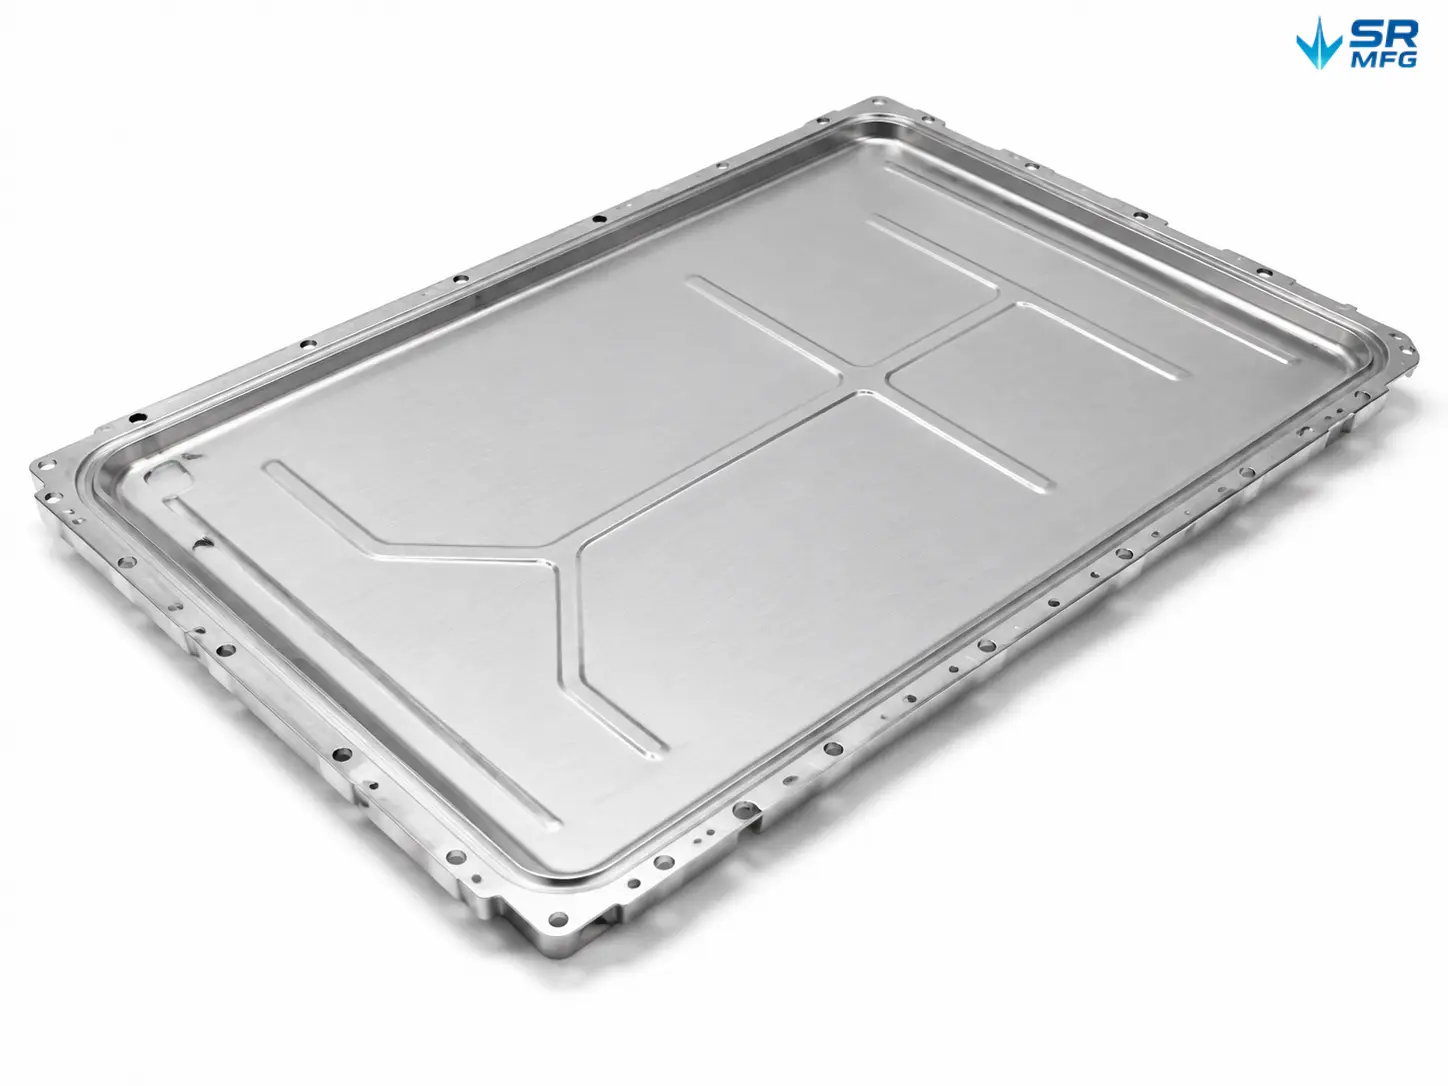
Metallstanzteile, entwickelt und gefertigt von SR MFG

SR MFG entwickelt und fertigt eine breite Palette kundenspezifischer gestanzter Metallkomponenten, darunter Halterungen, Paneele, Rahmen, Gehäuse/Umhüllungen, Versteifungen, Verbinder, Clips, Befestigungselemente und andere strukturelle oder funktionale Blechteile – gefertigt nach Zeichnung und optimiert für stabile Serienproduktion.

Blechumformung FAQs​​

Wir arbeiten üblicherweise mit SPCC/SECC, verzinktem Stahl, Edelstahl (304/316), und Aluminiumlegierungen (5052/6061). Unser typischer Dickenbereich liegt bei 0,5–6,0 mm (dickere Materialien können je nach Bauteilgeometrie und gewähltem Prozessweg bewertet werden). Wenn Sie die Materialsorte, den Zustand/die Härte und die Oberflächenanforderungen mitteilen können, bestätigen wir die Fertigbarkeit und Umformrisiken während der DFM-Phase.

Wir unterstützen Einzelschritt-Umformung, Verbundwerkzeug-Umformung und Folgeverbund-Umformung (sowie bei Bedarf lokale Umform- und Tiefziehvorgänge). Grundsätzlich:

  • Prototypen / Kleinserien / häufige Konstruktionsänderungen: Einzelschritt-Umformung für schnelle Entwicklung und flexible Anpassungen

  • Stabile Stückzahlen und weniger Sekundäroperationen: Verbundwerkzeuge für höhere Konsistenz und weniger Übergaben

  • Mittlere bis hohe Produktionsvolumen: Folgeverbundwerkzeuge für stabile Taktzeiten und niedrigere Stückkosten

Wir empfehlen die geeignetste Fertigungsroute basierend auf Ihrer Bauteilgeometrie, den Toleranzen, dem Produktionsvolumen und den Lieferterminzielen und erläutern die wesentlichen Faktoren, die Kosten und Lieferzeit bestimmen.

Die Toleranzfähigkeit hängt vom Material, der Bauteilkomplexität, dem Prozessweg und der Prüfmethode ab. Während der Bewertung identifizieren wir merkmalsbezogene Qualitätsmerkmale (CTQ) und definieren den geeigneten Kontrollplan. Anschließend verwenden wir Erstmusterprüfung (FAI) + Prozessprüfung, um die Chargenübergreifende Konsistenz sicherzustellen.

Wenn Sie uns Ihre Zeichnungen und Montageanforderungen zur Verfügung stellen, können wir Sie zu erreichbaren Toleranzen für Merkmale wie Lochposition, Biegemasse, Randabstand, Ebenheit und Rechtwinkligkeit beraten und eine Stichproben- oder 100% Prüfstrategie für CTQs in der Produktion festlegen.


Um die Bewertung zu beschleunigen, geben Sie bitte an:

  • 2D Zeichnungen (Toleranzen, Bezugsdaten, Gratrichtung, Anforderungen an optische Oberflächen)

  • 3D Dateien (falls vorhanden)

  • Werkstoffgüte / Dicke / erforderliche Oberflächenbeschaffenheit

  • Geschätzte Stückzahlen (Prototypenmenge, Monatsbedarf oder Jahresprognose) und Ziel-Lieferzeit

Mit vollständigen Informationen beginnen wir mit DFM-Feedback und Prozessbewertung und erstellen dann einen Prototypen- und Produktions-Lieferzeitplan. Falls Werkzeuge erforderlich sind, skizzieren wir auch den Werkzeugzeitplan und wichtige Meilensteine (z. B. Tryout, Anpassungen und FAI-Genehmigung).

Wir folgen in der Regel einem Qualitätsablauf von Wareneingangsprüfung → Erstmusterprüfung (FAI) → Prozessprüfung (IPQC) → Ausgangsprüfung (OQC), wobei Prüfprotokolle für CTQ-Maße geführt werden.

Bei einer Nichtkonformität handeln wir schnell, um die betroffenen Teile einzudämmen/zu segregieren, die Ursache zu ermitteln und Korrekturmaßnahmen umzusetzen, und liefern ein klares Closed-Loop-Update (Problembeschreibung, Umfang/Auswirkung, Korrektiv- und Präventivmaßnahmen sowie Ergebnisse der Nachverifizierung). Auf Wunsch können wir außerdem Chargenrückverfolgbarkeitsdetails und Prüfberichte gemäß Kundenanforderung bereitstellen.

Technische Ressourcen zum Metallstanzen

Nach oben