Specifying “rückverfolgbares Material” auf einer Zeichnung klingt einfach — bis das Teil mit einem Konformitätszertifikat ankommt, das eine Werkstoffgüte und eine Schmelzennummer auflistet, aber keinen Verweis auf den tatsächlichen Werkszeugnisbericht enthält, keine Aufzeichnung darüber, aus welcher Produktionscharge es stammt, und keine Möglichkeit zu überprüfen, ob der Stahl auf Ihrer Ladefläche derselbe Stahl ist, der im Papier beschrieben wird. Materialrückverfolgbarkeit ist keine Checkbox. Sie ist eine Kette von Aufzeichnungen, die jedes fertige Teil mit der spezifischen Metallschmelze verbindet, aus der es hergestellt wurde, und diese Kette ist nur so stark wie ihr schwächstes Glied.
Was Materialrückverfolgbarkeit tatsächlich bedeutet
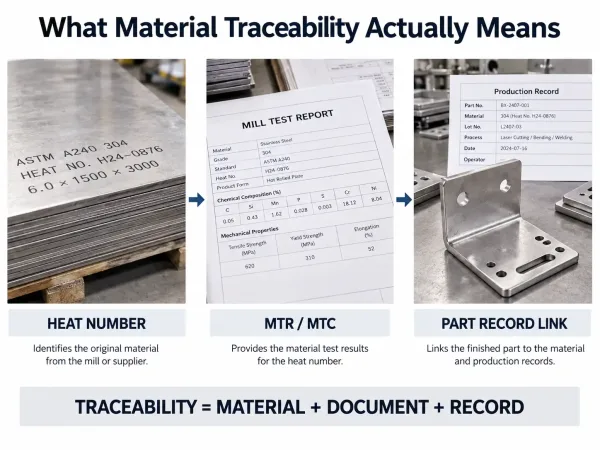
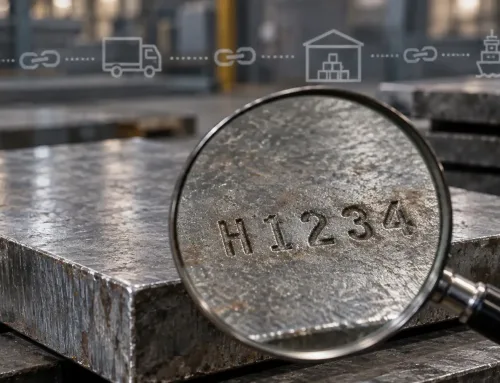
Eine einfache Darstellung der drei Kernelemente der Materialrückverfolgbarkeit: Schmelzennummer, MTR und Aufzeichnungen, die Material mit fertigen Teilen verknüpfen.
Materialrückverfolgbarkeit ist die dokumentierte Fähigkeit, ein gefertigtes Teil bis zu seinem ursprünglichen Rohmaterial zurückzuverfolgen — genauer gesagt bis zur Ofenschmelze oder Produktionscharge, aus der dieses Material stammt. In der Metallverarbeitung ist der Ausgangspunkt die Schmelzennummer, eine eindeutige Kennung, die vom Stahlwerk oder der Gießerei bei jeder Produktion einer Metallcharge vergeben wird.
Der Begriff wird manchmal mit dem breiteren Konzept der Fertigungsrückverfolgbarkeit, verwechselt, das die gesamte Produktionshistorie eines Teils abdeckt (Bearbeitung, Schweißen, Beschichtung, Prüfung). Materialrückverfolgbarkeit ist enger gefasst: Sie beantwortet eine spezifische Frage — woher kam das Rohmaterial, und können Sie es nachweisen?
Für ein Blechgehäuse, einen Halterungswinkel oder eine Strukturplatte nimmt dieser Nachweis typischerweise drei Formen an:
- A Schmelzennummer am Stahlwerk auf das Rohmaterial gestempelt oder aufgespritzt
- A Werkszeugnis (MTR) — auch als Materialzeugnis (MTC) bezeichnet — das die chemische Zusammensetzung und die mechanischen Eigenschaften dieser Schmelze dokumentiert
- A Aufzeichnung die die Schmelzennummer mit den spezifischen Teilen verknüpft, die daraus geschnitten, geformt oder geschweißt wurden
Wenn eines dieser Elemente fehlt, ist die Rückverfolgbarkeitskette unterbrochen.
Schmelzennummer vs. Chargennummer: Was ist der Unterschied?
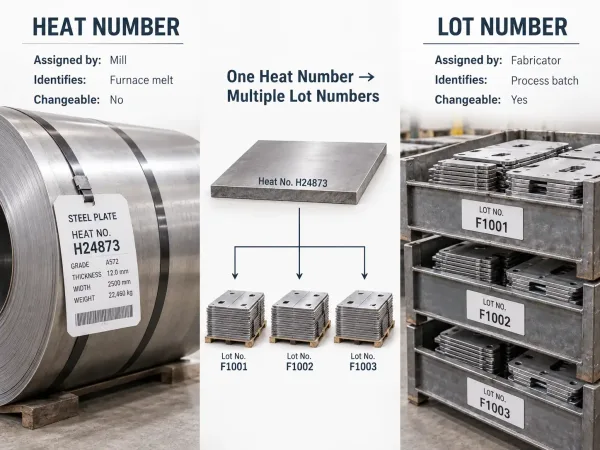
Eine Vergleichsgrafik, die den Unterschied zwischen einer vom Stahlwerk vergebenen Schmelzennummer und einer vom Fertiger vergebenen Chargennummer erklärt.
Diese beiden Kennungen werden in der Umgangssprache oft synonym verwendet, aber sie beziehen sich auf unterschiedliche Phasen des Materiallebenszyklus.
A Schmelzennummer wird im Stahlwerk oder in der Gießerei vergeben. Sie identifiziert eine spezifische Schmelze flüssigen Metalls — eine einzelne Ofenbeschickung. Jede Platte, jedes Blech, jeder Stab oder jedes Coil, das aus dieser Schmelze hergestellt wird, trägt dieselbe Schmelzennummer. Die Schmelzennummer ist die Ursprungskennung des Materials; sie kann nicht geändert oder neu vergeben werden.
A Chargennummer wird später vergeben, üblicherweise vom Fertiger oder einem nachgelagerten Verarbeiter. Sie gruppiert Material, das denselben Sekundärprozess durchlaufen hat — zum Beispiel eine Charge von Platten aus einer Schmelze, die gemeinsam wärmebehandelt wurden, oder eine Reihe von Blechen aus demselben Coil, die am selben Tag geschnitten wurden. Eine einzelne Schmelzennummer kann mehrere Chargennummern erzeugen, wenn das Material auf verschiedene Verarbeitungsdurchläufe aufgeteilt wird.
| Kennung | Vergeben von | Identifiziert | Kann sie sich ändern? |
|---|---|---|---|
| Schmelzennummer | Stahlwerk oder Gießerei | Eine spezifische Ofenschmelze | Nein |
| Chargennummer | Fertiger oder Verarbeiter | Eine Gruppe von Teilen mit demselben Material und denselben Prozessbedingungen | Ja — bei jeder Verarbeitungsstufe können neue Chargen erstellt werden |
In der Praxis erscheinen beide Nummern auf Rückverfolgbarkeitsdokumenten. Die Schmelzennummer verknüpft das Teil mit dem Stahlwerk. Die Chargennummer verknüpft das Teil mit einem spezifischen Fertigungsdurchlauf. Zusammen bilden sie das Rückgrat der Rückverfolgbarkeitskette.
Die Rolle des Werkszeugnisberichts
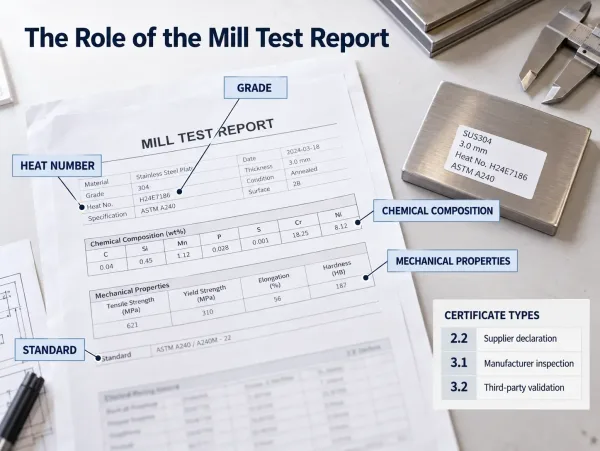
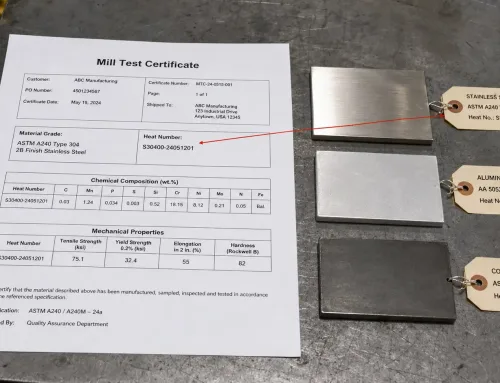
Eine technische Darstellung, die zeigt, welche Informationen ein MTR enthält, und den grundlegenden Unterschied zwischen den EN 10204 Zertifikatstypen 2.2, 3.1 und 3.2.
Der Werkszeugnisbericht (MTR) ist das formale Dokument, das einer Schmelzennummer ihre Bedeutung verleiht. Ohne ihn ist eine Schmelzennummer nur ein gestempelter Code — er sagt Ihnen, welche Metallcharge verwendet wurde, aber nicht, was diese Charge enthält.
Ein typischer MTR enthält:
- Schmelzennummer und Werkstoffgüte (z. B. ASTM A36, Edelstahl 304, Aluminium 6061-T6)
- Chemische Zusammensetzung — der prozentuale Anteil von Kohlenstoff, Mangan, Chrom, Nickel und anderen Elementen
- Mechanische Eigenschaften — Streckgrenze, Zugfestigkeit, Dehnung, Härte
- Anwendbare Norm — die Spezifikation, nach der der Werkstoff hergestellt wurde (z. B. ASTM A240, EN 10204)
- Prüfverfahren — die für chemische und mechanische Prüfungen verwendeten Normen (z. B. ASTM E415, ASTM A370)
Für Einkäufer ist eine MTR-Prüfung die primäre Methode, um zu verifizieren, dass das Material in der Fertigung dem Bestellten entspricht. Wenn ein Teil im Einsatz versagt und die Frage ist, ob das Material fehlerhaft war, ist das MTR — verknüpft mit der Schmelzennummer auf dem Teil — das erste Dokument, das Ermittler anfordern werden.
EN 10204 Zertifikatstypen definieren das Niveau der Drittanbieter-Verifizierung hinter dem MTR:
| Zertifikatstyp | Beschreibung | Typische Verwendung |
|---|---|---|
| Typ 2.2 | Herstellererklärung mit Prüfergebnissen auf Basis nicht spezifischer Prüfung | Allgemeine Handelsbestellungen |
| Typ 3.1 | Abnahmeprüfzeugnis des Herstellers, bestätigt durch die eigene Prüfabteilung des Herstellers | Die meisten B2B-Industriebestellungen |
| Typ 3.2 | Abnahmeprüfzeugnis validiert durch eine unabhängige dritte Partei | Kritische Anwendungen (Druckbehälter, Nuklear, Luft- und Raumfahrt) |
Die Angabe des korrekten Zertifikatstyps auf der Bestellung ist einer der häufigsten — und am meisten übersehenen — Schritte bei der Etablierung der Materialrückverfolgbarkeit.
Wie Rückverfolgbarkeit funktioniert: Vom Fertigteil zurück zum Rohmaterial
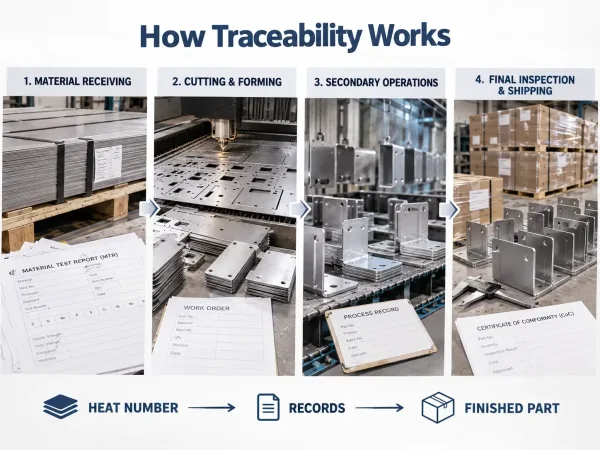
Ein schrittweiser Arbeitsablauf, der zeigt, wie die Rückverfolgbarkeit vom Materialeingang über das Schneiden, Sekundäroperationen und den finalen Versand aufrechterhalten wird.
Die Rückverfolgbarkeitskette in der Blechbearbeitung folgt einem vorhersehbaren Pfad. Das Verständnis dieses Pfades hilft sowohl Ingenieuren als auch Beschaffungsteams zu wissen, was sie anfordern müssen und wo Lücken am wahrscheinlichsten auftreten.
Schritt 1: Materialeingang
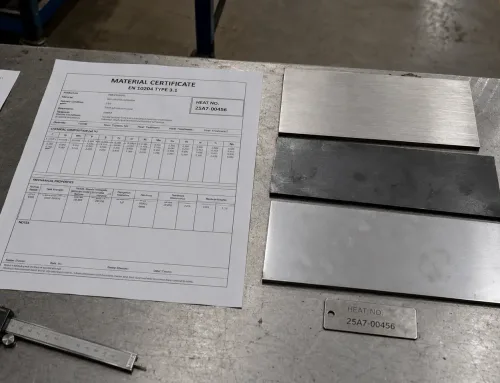
Als Teil der Wareneingangsqualitätskontrolle und -prüfung, erfasst das Wareneingangsteam die Schmelzennummer von der Schablone oder dem Anhänger des Materials und gleicht sie mit dem MTR des Lieferanten ab. Dies ist der erste und kritischste Kontrollpunkt. Wenn die Schmelzennummer beim Wareneingang nicht erfasst wird — oder wenn das MTR fehlt — ist die gesamte Rückverfolgbarkeitskette für dieses Material kompromittiert, bevor die Produktion beginnt.
Schritt 2: Schneiden und Umformen
Wenn ein Blech lasergeschnitten, gestanzt oder geschert wird in einzelne Teile, muss die Schmelzennummer weitergeführt werden. In Betrieben mit digitalen Tracking-Systemen wird die Schmelzennummer mit dem Arbeitsauftrag oder Auftragsbegleitschein zum Zeitpunkt des Schneidens verknüpft. In manuellen Systemen wird die Schmelzennummer vom Bediener auf dem Begleitschein erfasst. In beiden Fällen ist das Ziel dasselbe: Jedes aus diesem Blech produzierte Teil muss bis zu seiner Schmelzennummer zurückverfolgbar sein.
Dieser Schritt ist derjenige, bei dem die Rückverfolgbarkeit am häufigsten bricht. Ein Blech aus Schmelze A und ein Blech aus Schmelze B, die nebeneinander auf dem Laserbett liegen, können Teile produzieren, die visuell identisch, aber metallurgisch verschieden sind. Ohne klare Trennung und Kennzeichnung in der Schneidphase werden die beiden Schmelzen vermischt — und die Rückverfolgbarkeitskette für beide ist verloren.
Schritt 3: Sekundäroperationen
Teile, die geschweißt, wärmebehandelt, galvanisiert oder pulverbeschichtet werden, erzeugen zusätzliche Aufzeichnungen — Schweißverfahrensspezifikationen, Wärmebehandlungszertifikate, Beschichtungschargennummern. Jede dieser Aufzeichnungen sollte die ursprüngliche Schmelzennummer oder Chargennummer referenzieren, wodurch eine verknüpfte Kette vom Rohmaterial durch jeden Verarbeitungsschritt entsteht.
Für ausgelagerte Operationen, sollte der Fertiger die Schmelzennummer oder Chargennummer auf der an den Unterauftragnehmer gesendeten Bestellung angeben. Das Zertifikat des Unterauftragnehmers sollte denselben Identifikator referenzieren, wenn die Teile zurückgegeben werden.
Schritt 4: Endkontrolle und Versand
Am Ende des Produktionszyklus stellt der Fertiger ein Konformitätszertifikat (CoC) oder Konformitätsbescheinigung für die Lieferung. Dieses Dokument sollte referenzieren:
- Die Schmelzennummer(n) des verwendeten Rohmaterials
- Die anwendbare Materialnorm
- Die Ergebnisse aller dimensionalen, visuellen oder funktionalen Prüfungen
- Die Chargen- oder Arbeitsauftragsnummer mit Rückverweis auf die Produktionsaufzeichnungen
Die CoC bildet zusammen mit dem MTR ein vollständiges Zwei-Dokument-Rückverfolgbarkeitspaket für den Käufer: Das MTR belegt, welches Material verwendet wurde, und die CoC belegt, was damit gemacht wurde .
Warum Materialrückverfolgbarkeit für Blechkunden wichtig ist
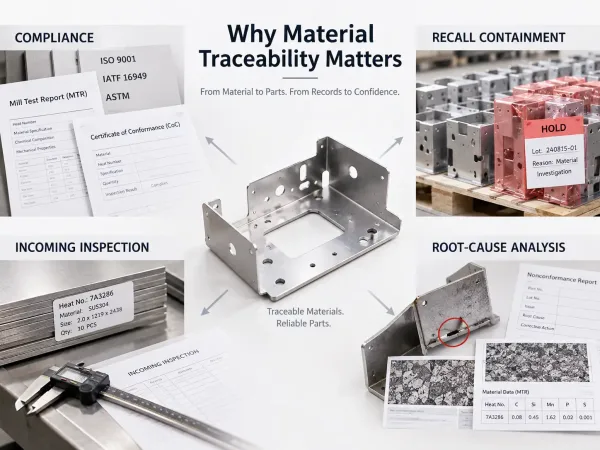
Eine käuferorientierte Darstellung der Hauptvorteile der Materialrückverfolgbarkeit: Konformität, Rückrufeingrenzung, Ursachenanalyse und Wareneingangsprüfung.
Für Ingenieure und Beschaffungsteams, die kundenspezifische Blechteile bestellen, ist Materialrückverfolgbarkeit kein abstraktes Qualitätskonzept — sie hat direkte Auswirkungen auf Konformität, Kosten und Risiko.
Regulatorische und vertragliche Konformität. Viele Branchen — Luft- und Raumfahrt, Verteidigung, Medizintechnik, Energie und Lebensmittelverarbeitung — verlangen dokumentierte Materialrückverfolgbarkeit als Kaufbedingung. Normen wie AS9100 (Luft- und Raumfahrt), ISO 13485 (Medizinprodukte) und NADCAP (Sonderverfahren) schreiben alle rückverfolgbare Materialaufzeichnungen vor. Selbst außerhalb regulierter Branchen nehmen viele OEMs Rückverfolgbarkeitsanforderungen in ihre Lieferantenqualitätsvereinbarungen auf.
Rückrufeingrenzung. Wenn ein Materialfehler entdeckt wird, nachdem Teile bereits im Einsatz sind, bestimmt die Rückverfolgbarkeit den Umfang des Rückrufs. Mit einer vollständigen Rückverfolgbarkeitskette können die betroffenen Teile anhand der Schmelzennummer und Charge identifiziert werden, wodurch der Rückruf auf nur diese Einheiten begrenzt wird. Ohne Rückverfolgbarkeit kann sich der Rückruf auf jedes Teil erstrecken, das im selben Zeitraum produziert wurde — ein weitaus kostspieligeres Ergebnis.
Ursachenanalyse. Wenn ein Teil während der Prüfung oder im Einsatz versagt, ermöglicht die Rückverfolgbarkeit den Prüfern festzustellen, ob der Ausfall vom Material, vom Fertigungsprozess oder vom Design herrührt. Das MTR liefert die Materialbasisdaten, mit denen fehlerhafte Teile verglichen werden können.
Wareneingangsprüfung. Für Käufer, die ihre eigene Wareneingangsprüfung durchführen, liefern Rückverfolgbarkeitsdokumente — insbesondere das MTR — die Referenzwerte, die benötigt werden, um zu verifizieren, dass das erhaltene Material der Spezifikation entspricht.
Was Sie auf Ihrer Bestellung spezifizieren sollten
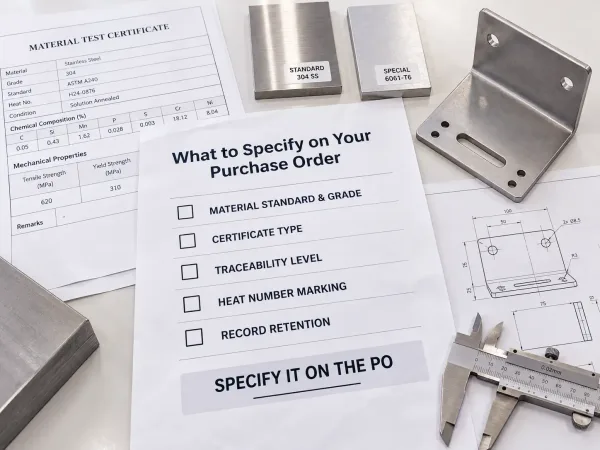
Eine checklistenartige Darstellung der wichtigsten Rückverfolgbarkeitsanforderungen, die Käufer auf einer Bestellung spezifizieren sollten.
Der effektivste Weg, Materialrückverfolgbarkeit zu etablieren, besteht darin, die Fertigungsqualitätsanforderungen bereits in der Angebots- oder Bestellphase zu definieren. Eine klare Bestellung reduziert Mehrdeutigkeiten, verhindert kostspielige Klärungszyklen und gibt dem Fertiger ein konkretes Ziel.
Erwägen Sie, Folgendes aufzunehmen:
- Materialnorm und -güte — e.g., ASTM A240 Type 304, not just “stainless steel”
- Zertifikatstyp — z. B. EN 10204 Type 3.1 oder Type 3.2
- Rückverfolgbarkeitsstufe — Chargenebene (gruppiert nach Material und Prozess) oder Serienebene (Einzelteilverfolgung)
- Schmelzennummern-Kennzeichnung — ob die Schmelzennummer auf das Fertigteil oder dessen Verpackung übertragen werden soll
- Aufbewahrung von Aufzeichnungen — wie lange Rückverfolgbarkeitsaufzeichnungen aufbewahrt werden müssen (üblicherweise 7–10 Jahre für industrielle Anwendungen, länger für Luft- und Raumfahrt sowie Medizintechnik)
Wenn die Zeichnung einen bestimmten Werkstoffstandard angibt, die Bestellung jedoch keine Zertifikatsart spezifiziert, kann der Fertiger standardmäßig auf eine Lieferantenerklärung Typ 2.2 zurückgreifen — die möglicherweise keine unabhängigen Prüfdaten enthält. Durch die explizite Angabe der Zertifikatsart wird diese Lücke geschlossen.
FAQ