Yunser Lieferant sagt, sie prüfen jede Materialprüfbericht die hereinkommt.
Die Unterlagen werden abgelegt, der Ordner ist dick, und das Audit sieht sauber aus.
Aber hier ist eine Frage, die es wert ist, gestellt zu werden: Als dieses MTR mit der letzten Stahllieferung ankam, hat es damals tatsächlich jemand in der Fabrik gelesen — oder ging es direkt in eine Schublade?
Die meisten Einkäufer betrachten das Vorhandensein von MTRs als Nachweis der Materialqualität. Das ist es nicht.
Ein MTR, das in einer Akte liegt, beweist eines: dass jemand im Werk ein Dokument gedruckt hat.
Ob Ihr Lieferant den Inhalt verifiziert, eine Abweichung erkannt oder auf ein Warnsignal reagiert hat ist eine völlig andere Angelegenheit.
Und diese Lücke — zwischen dem Sammeln von Berichten und deren Prüfung — ist der Punkt, an dem echte Qualitätsprobleme beginnen.
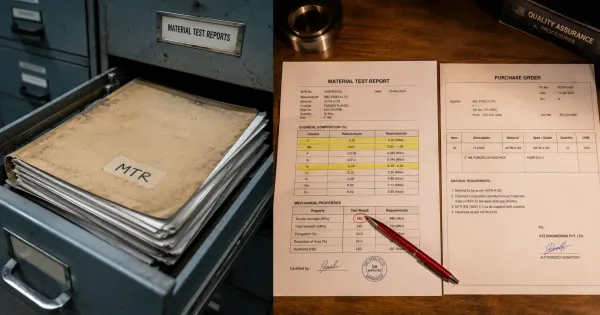
Links: MTR-Dokumente in einem Aktenschrank ohne Prüfung abgelegt. Rechts: Ein MTR, das aktiv gegen die Bestellung verifiziert wird, mit handschriftlich markierten Abweichungen.
Dies ist in der Blechfertigung wichtiger als in vielen anderen Fertigungsprozessen.
Die im MTR aufgeführten mechanischen Eigenschaften beeinflussen direkt, wie Blechwerkstoffe sich biegen, schneiden und umformen lassen.
Ein Lieferant, der diese Details nicht prüft, spart nicht nur bei der Papierarbeit.
Er betreibt die Produktion auf der Grundlage unverifizierter Annahmen über das Material in seiner Werkstatt.
Warum “Wir haben das MTR” nicht dasselbe ist wie “Wir haben das MTR geprüft”
Theoretisch prüft jeder Metallverarbeitungslieferant eingehende Materialprüfberichte.
In der Praxis sieht der Ablauf oft so aus: Eine Lieferung kommt an, das Lagerteam gleicht die Schmelzennummer mit dem Lieferschein ab, das MTR wird an den Lieferschein geheftet, und das Bündel wandert ins Regal.
Niemand vergleicht die chemische Zusammensetzung mit den Blechwerkstoff-Spezifikationen die in der Bestellung definiert sind.
Niemand prüft, ob die angegebene Zugfestigkeit innerhalb des akzeptablen Bereichs liegt.
Niemand markiert, dass die Zertifikatsart 2.1 ist, wenn der Vertrag 3.1 verlangt.
Dies ist keine Nachlässigkeit im dramatischen Sinne.
Es ist eine systemische Lücke, die entsteht, wenn ein Lieferant die MTR-Prüfung als Dokumentationsaufgabe statt als technischen Verifikationsschritt behandelt.
Das Ergebnis ist, dass das MTR im System existiert — es ist “in der Akte” —, aber die darin enthaltenen Informationen wurden nie gegen die tatsächlichen Anforderungen der Bestellung validiert.
Der Unterschied ist wichtig, weil MTRs gelegentlich Fehler enthalten.
Werke liefern manchmal Material mit einem Zertifikat, das nicht zur tatsächlichen Schmelze passt.
Die Werte der chemischen Zusammensetzung können außerhalb des spezifizierten Bereichs liegen.
Mechanische Prüfergebnisse können Eigenschaften anzeigen, die für die vorgesehene Anwendung grenzwertig sind.
Diese Probleme sind erkennbar — aber nur, wenn jemand den Bericht mit dem technischen Wissen liest, um sie zu erkennen.
Wie ein kompetenter MTR-Prüfprozess tatsächlich aussieht
Ein Lieferant mit echter MTR-Prüfkompetenz behandelt eingehende Berichte nicht als Ablageübung.
Die Prüfung ist ein strukturierter technischer Kontrollpunkt mit definierten Schritten, klaren Verantwortlichkeiten und dokumentierten Ergebnissen.
Mindestens umfasst ein kompetenter Blechprüfplan für eingehende Materialien Folgendes:
- Schmelzennummern-Verifizierung. Die Schmelzennummer auf dem MTR muss mit den physischen Markierungen auf dem Material übereinstimmen. Dies ist die Grundlage der Rückverfolgbarkeit — wenn die Nummern nicht übereinstimmen, kann nichts anderes im Bericht vertraut werden.
- Spezifikationsabgleich. Die auf dem MTR aufgeführte Werkstoffsorte, Produktform und geltende Norm werden gegen die Bestellung geprüft. Ein Bericht für ASTM A36-Stahl ist nicht akzeptabel, wenn die Bestellung ASTM A572 Grade 50 spezifiziert.
- Prüfung der chemischen Zusammensetzung. Die angegebenen Werte für Kohlenstoff, Mangan, Schwefel, Phosphor und andere Legierungselemente werden mit den zulässigen Bereichen der referenzierten Norm verglichen. Werte an oder nahe den Grenzwerten sollten ein Warnsignal auslösen.
- Verifizierung der mechanischen Eigenschaften. Zugfestigkeit, Streckgrenze und Dehnung werden sowohl gegen die geltenden Fertigungsqualitätsanforderungen als auch gegen die spezifischen Anforderungen der Anwendung geprüft. Für Bleche, die für Biegevorgänge vorgesehen sind, sind die Dehnungswerte besonders wichtig.
- Bestätigung des Zertifikatstyps. Der EN 10204-Zertifikatstyp (2.1, 2.2, 3.1 oder 3.2) wird gegen die Anforderungen des Kunden oder des Vertrags geprüft. Dies ist ein häufiger Schwachpunkt — viele Lieferanten akzeptieren jedes eintreffende Zertifikat, ohne zu prüfen, ob es dem vereinbarten Typ entspricht.
- Dispositionsentscheidung. Die Prüfung muss ein klares Ergebnis haben: angenommen, mit Abweichung angenommen oder abgelehnt. Eine Prüfung, die nie zu einer Ablehnung führt, ist eine Prüfung, die tatsächlich nichts bewertet.
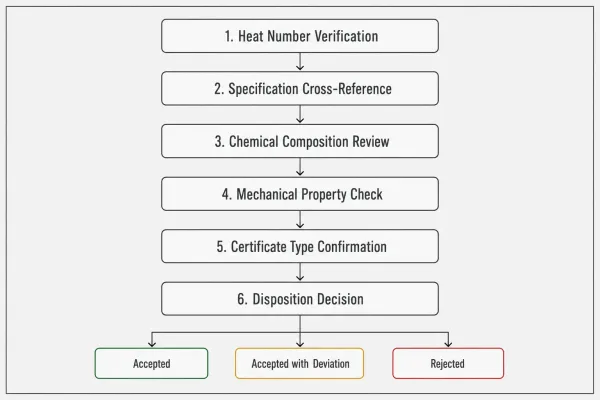
Ein strukturierter sechsstufiger MTR-Prüfprozess, der von kompetenten Blechlieferanten angewendet wird und mit einer Entscheidung über Annahme, Abweichung oder Ablehnung endet.
Der entscheidende Unterschied zwischen einer echten Prüfung und einer reinen Formalität ist, ob der Prozess “Nein” sagen kann.”
Wenn ein Lieferant noch nie ein eingehendes MTR abgelehnt hat, ist das kein Zeichen perfekter Qualität.
Es ist ein Zeichen dafür, dass die Prüfung nicht funktioniert.
Die wichtigsten Felder — und worauf zu achten ist
Sie müssen nicht jedes Feld eines MTR lesen, um zu beurteilen, ob Ihr Lieferant eine kompetente Prüfung durchführt.
Konzentrieren Sie sich auf die Felder, bei denen Fehler die direktesten Auswirkungen auf die Ergebnisse der Blechfertigung haben.
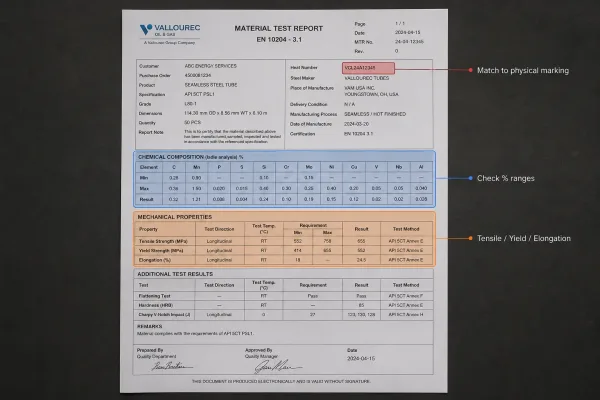
Drei kritische Bereiche eines MTR, die eine technische Prüfung erfordern: chemische Zusammensetzungsbereiche, Werte der mechanischen Eigenschaften und Schmelzennummer für die Rückverfolgbarkeit.
Chemische Zusammensetzung
Die chemische Zusammensetzung bestimmt die Schweißbarkeit, die Korrosionsbeständigkeit und das Verhalten des Materials bei Umformvorgängen.
Bei Baustahl ist der Kohlenstoffgehalt die kritischste Variable — hoher Kohlenstoff erhöht die Härte, verringert jedoch die Duktilität, wodurch das Blech beim Biegen eher reißt.
Bei Edelstahl beeinflusst das Chrom-Nickel-Verhältnis sowohl die Korrosionsbeständigkeit als auch die Umformbarkeit.
Wenn Ihr Lieferant MTRs für Blechmaterial prüft, sollte er diese Werte gegen die Normgrenzen abgleichen und alles in Grenznähe kennzeichnen.
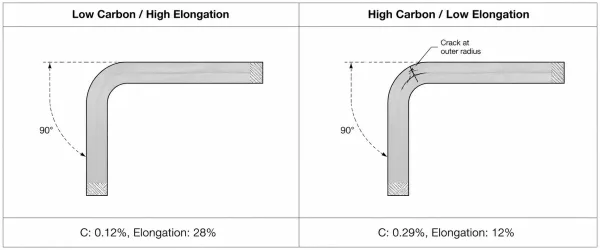
Wie die Materialzusammensetzung die Biegequalität beeinflusst: Niedriger Kohlenstoff und hohe Dehnung erzeugen saubere Biegungen, während hoher Kohlenstoff und niedrige Dehnung zu Rissen am Biegeradius führen.
Mechanische Eigenschaften
Mechanische Eigenschaften — insbesondere Zugfestigkeit, Streckgrenze und Dehnung — zeigen, wie sich das Material unter Last und während der Umformung verhält.
In Blechbiegen, ist die Dehnung oft der aussagekräftigste Wert.
Ein Blech mit hoher Zugfestigkeit aber niedriger Dehnung kann anfänglich der Verformung widerstehen, reißt jedoch an der Biegelinie.
Ihr Lieferant sollte diese Beziehung verstehen und nicht nur Zahlen mit einer Tabelle vergleichen.
Schmelzennummer und Rückverfolgbarkeit
Schmelzennummer und Rückverfolgbarkeit verbinden das physische Material in der Werkstatt mit den Daten auf dem Bericht.
Wenn die auf dem Blech eingestanzte Schmelzennummer nicht mit der Schmelzennummer auf dem MTR übereinstimmt, bricht die gesamte Kette der Qualitätssicherung.
Dies scheint offensichtlich, ist jedoch einer der häufigsten Fehler bei der Eingangsmaterialprüfung — besonders wenn Materialien in großen Mengen gelagert werden und Schmelzennummern nach dem Schneiden schwer zu lesen sind.
Ein Lieferant, der diese drei Bereiche routinemäßig durch einen dokumentierten Qualitätskontroll- und Inspektionsprozess prüft, demonstriert echte Prüfkompetenz.
Ein Lieferant, der das MTR ohne Prüfung abheftet, demonstriert das Gegenteil.
EN 10204-Zertifikatstypen — was Ihr Lieferant akzeptieren sollte
Die EN 10204-Norm definiert vier Arten von Inspektionsdokumenten, und die Unterschiede zwischen ihnen sind nicht akademisch.
Sie bestimmen, wer die Prüfung durchgeführt hat, ob die Ergebnisse unabhängig sind und welches Maß an Sicherheit das Zertifikat tatsächlich bietet.
| Zertifikatstyp | Ausgestellt von | Prüfgrundlage | Unabhängige Verifizierung |
|---|---|---|---|
| Typ 2.1 | Hersteller | Keine Prüfergebnisse berichtet | Keine |
| Typ 2.2 | Hersteller | Nicht spezifische Prüfergebnisse | Keine |
| Typ 3.1 | Hersteller | Spezifische Prüfergebnisse pro Bestellung | Keine (nur Hersteller) |
| Typ 3.2 | Hersteller + unabhängiger Prüfer | Spezifische Prüfergebnisse pro Bestellung | Ja — durch autorisierten oder unabhängigen Prüfer |
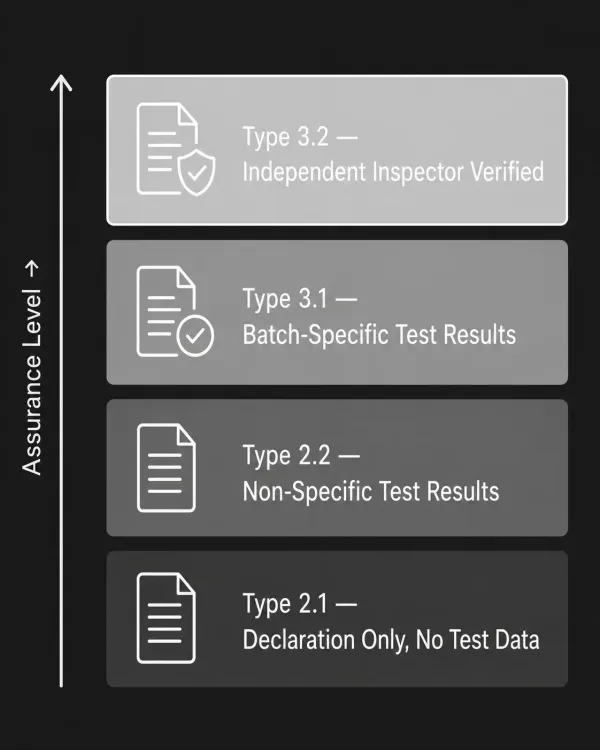
EN 10204 definiert vier Zertifikatstypen mit steigendem Grad an Sicherheit, von Herstellererklärungen (2.1) bis hin zu unabhängig verifizierten Prüfdokumenten (3.2).
Für die B2B-Blechfertigung sollte Typ 3.1 die Mindestanforderung sein.
Er bestätigt, dass das Werk die spezifische Materialcharge gemäß den Bestellanforderungen geprüft und die tatsächlichen Ergebnisse dokumentiert hat.
Zertifikate der Typen 2.1 und 2.2 bieten diese Sicherheit nicht — sie sind im Wesentlichen Erklärungen ohne unterstützende Daten.
Die entscheidende Frage an Ihren Lieferanten ist nicht nur “Akzeptieren Sie 3.1-Zertifikate?” sondern “Wissen Sie, wann 3.2 erforderlich ist?”
Typ-3.2-Zertifikate, verifiziert durch einen unabhängigen Prüfer, sind geeignet für sicherheitskritische Anwendungen, regulierte Branchen oder Aufträge, bei denen der Käufer keine etablierte Vertrauensbeziehung zum Werk hat.
Ein Lieferant, der blind akzeptiert, welches Zertifikat auch immer eintrifft — oder den Unterschied nicht kennt — setzt Sie einem Risiko aus.
Wie MTR-Prüfungsfehler zu echten Fertigungsproblemen führen
Wenn ein Lieferant MTRs nicht ordnungsgemäß prüft, bleiben die Konsequenzen nicht auf dem Papier.
Sie zeigen sich in der Werkhalle als echte Fertigungsprobleme, deren Diagnose und Behebung teuer ist.
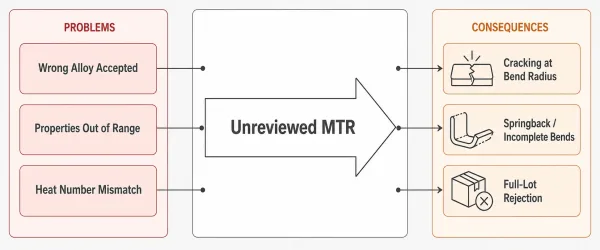
Drei häufige Konsequenzen von MTR-Prüfungsfehlern: Materialgüte-Abweichungen verursachen Risse, außerhalb des Bereichs liegende Eigenschaften verursachen Rückfederung, und Rückverfolgbarkeitslücken führen zur Ablehnung der gesamten Charge.
Materialgüte-Abweichung
Wenn das falsche Werkstoffgüte akzeptiert wird und in die Produktion gelangt, ist jedes aus diesem Material gefertigte Teil verdächtig.
Beim Blechbiegen kann die Verwendung eines Materials mit geringerer Duktilität als spezifiziert zu Rissen bei Biegeradien führen, die eigentlich sicher sein sollten.
Der Defekt zeigt sich möglicherweise erst beim Umformen — zu diesem Zeitpunkt wurde das Material bereits geschnitten, und die Ausschusskosten sind bereits entstanden.
Mechanische Eigenschaften außerhalb des zulässigen Bereichs
Ein Blech mit Streckgrenze am unteren Ende der Spezifikation hält möglicherweise seine umgeformte Form nicht, was zu Rückfederungsproblemen bei gebogenen Teilen führt.
Ein Blech mit Zugfestigkeit am oberen Ende kann mehr Biegekraft erfordern, als die Gesenkbiegepresse-Einrichtung zulässt, was zu unvollständigen Biegungen oder Werkzeugschäden führt.
Beide Szenarien sind vermeidbar, wenn die MTR-Prüfung in den Blechfertigungs-Workflow integriert wird, bevor das Material die Biegemaschine erreicht.
Rückverfolgbarkeitsfehler
Wenn Schmelzennummern bei der Wareneingangsprüfung nicht verifiziert werden und eine nicht konforme Materialcharge in die Produktion gelangt, kann der Lieferant nicht identifizieren, welche Fertigteile betroffen sind.
Dies verwandelt ein lokalisiertes Qualitätsproblem in ein Problem der gesamten Charge — der Käufer muss entweder jedes Teil prüfen oder vom Schlimmsten ausgehen und die gesamte Lieferung ablehnen.
Beide Ergebnisse sind weitaus kostspieliger als das Erkennen der Abweichung an der Wareneingangsrampe.
Das Muster ist konsistent: MTR-Prüfungsfehler bleiben unbemerkt, bis sie teuer werden.
Ein Lieferant, der die Prüfung als Formalität behandelt, spart keine Zeit.
Er verlagert das Risiko auf Sie.
Wie man die MTR-Prüfungskompetenz eines Lieferanten auditiert — Eine Checkliste
Während einer Lieferanten-Werksbesichtigung oder eines Remote-Audits kann die folgende Checkliste Ihnen helfen zu beurteilen, ob der MTR-Prüfungsprozess des Lieferanten echt oder nur kosmetisch ist.
Dies sind keine abstrakten Qualitätsmanagement-Fragen.
Es sind spezifische, beobachtbare Indikatoren dafür, ob die Materialverifizierung tatsächlich stattfindet.
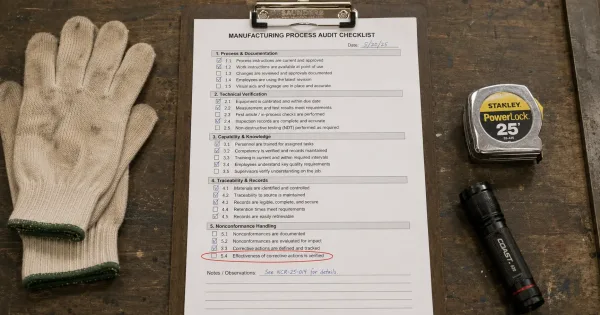
Eine Audit-Checkliste mit fünf Schlüsselbereichen zur Bewertung der MTR-Prüfungskompetenz eines Lieferanten: Prozessdokumentation, technische Verifizierung, Personalwissen, Rückverfolgbarkeit und Umgang mit Nichtkonformitäten.
Prozess und Dokumentation
- Gibt es ein schriftliches Verfahren, das Wareneingangsprüfstandards für Materialprüfungen und MTR-Prüfung definiert?
- Definiert das Verfahren, wer für die Prüfung verantwortlich ist und was bei Feststellung einer Abweichung geschieht?
- Werden die Prüfergebnisse mit Annahme-/Ablehnungsentscheidungen und der Identifikation des Prüfers aufgezeichnet?
Technische Verifizierung
- Gleicht der Prüfer das MTR mit der Bestellspezifikation ab (Güte, Norm, Zertifikatstyp)?
- Are chemical composition and mechanical properties checked against the applicable standard’s allowed ranges?
- Is the heat number on the MTR verified against the physical marking on the material?
Capability and Knowledge
- Can the person performing the review explain what they check and why?
- Do they understand how material properties affect downstream fabrication — particularly bending and welding?
- Have they ever rejected an incoming material shipment based on MTR findings? (If the answer is “never,” ask why.)
Traceability and Record Management
- Can the supplier trace a finished part back to the original material heat number?
- Are MTRs retained for the duration required by the customer or applicable standard?
- Is the filing system organized so that MTRs can be located quickly — not just filed, but retrievable?
Nonconformance Handling
- Is there a documented process for what happens when an MTR reveals a nonconformance?
- Does the supplier raise a technische Klärung with the buyer before using material with a borderline or flagged result?
- Are rejected materials physically segregated to prevent accidental use?
A supplier that can answer these questions with evidence — not just verbal assurances — has a functioning MTR review process.
A supplier that struggles to show documentation, names, or examples is likely collecting reports without reviewing them.
FAQs
If you are evaluating sheet metal fabrication suppliers and want to understand how a manufacturer with structured incoming material inspection works, contact SR-MFG to discuss your project requirements.
Our engineering team can walk you through our material verification process and help you define the documentation standards your parts require.