Eine Dichtung ist eingesetzt, die Schrauben sind angezogen, und der Flanschspalt sieht gleichmäßig aus. Die Baugruppe geht zum Versand — oder etwa nicht? Bei einem Blechgehäuse, einer gefertigten Halterung oder einem geschweißten Gehäuse, liegt der Unterschied zwischen einer dichten Verbindung und einer Feldleckage oft in dem, was in den wenigen Minuten nach dem Einbau der Dichtung passiert. Dieser Leitfaden führt durch einen systematischen Blechprüfungs-Workflow, von den Prüfungen vor der Montage bis zur Verifizierung nach der Montage, mit Abnahmekriterien, die Sie in eine Checkliste aufnehmen können.
Was vor dem Einbau der Dichtung zu prüfen ist
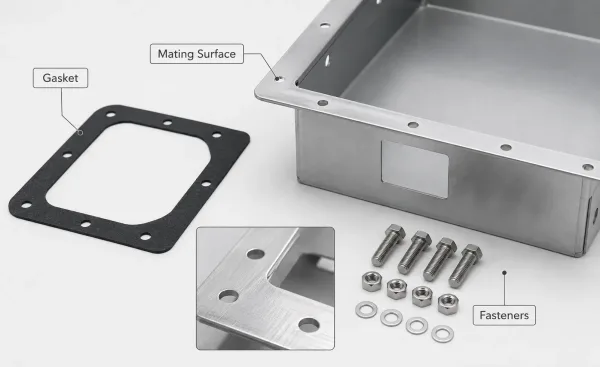
Prüfung der Dichtung, der Dichtfläche und der Befestigungselemente vor der Montage.
Die meisten Dichtungsausfälle lassen sich auf Bedingungen zurückführen, die bereits vor dem Anziehen der ersten Schraube vorlagen. Die Prüfung vor der Montage bestätigt, dass die Dichtung, die Dichtflächen und die Befestigungselemente alle für die Aufgabe geeignet sind.
Dichtungsidentität und -zustand
Beginnen Sie mit der Dichtung selbst. Verifizieren Sie, dass die Teilenummer, das Material und die Abmessungen der Zeichnungsspezifikation entsprechen. Ein häufiger Fehler in der Werkstatt ist, eine Dichtung zu greifen, die von der Größe her passt, aber aus dem falschen Material ist — zum Beispiel eine EPDM-Dichtung, wo eine Silikondichtung spezifiziert wurde, oder eine Dicke von 2 mm, wo die Angabe 1,5 mm lautet.
Prüfen Sie, dass die Dichtung neu und ungebraucht ist. Die Wiederverwendung einer Dichtung, die bereits eine Druckverformung erlitten hat, ist eine der zuverlässigsten Methoden, einen Leckagepfad zu schaffen, da das Material nicht mehr die elastische Rückstellung aufweist, die erforderlich ist, um sich an Oberflächenunregelmäßigkeiten anzupassen.
Inspizieren Sie die Dichtungsoberfläche unter ausreichender Beleuchtung. Achten Sie auf Schnitte, Kerben, Delaminierung oder Verunreinigungen durch Öl, Schmutz oder Metallspäne. Bei gestanzten Flachdichtungen prüfen Sie, dass die Innen- und Außenkanten sauber und frei von Graten sind, die eine gleichmäßige Kompression verhindern könnten. Bei O-Ringen oder geformten Dichtungen prüfen Sie auf Trennnähte oder Formfehler, die den Querschnitt beeinträchtigen.
Qualität der Dichtfläche
Der Flansch oder die Dichtfläche am Blechteil muss sauber, flach und frei von Defekten sein, die Leckagepfade erzeugen. Entfernen Sie alle alten Dichtungsreste, Schweißspritzer, Lacknebel und Grate vom Stanzen oder Laserschneiden.
Bei Blechteilen achten Sie besonders auf Kanten in der Nähe von Ausschnitten und Bohrungen — Grate und Schlacke an Blechkanten können verhindern, dass die Dichtung bündig aufliegt.
Prüfen Sie die Ebenheit mit einem Lineal und einer Fühlerlehre.
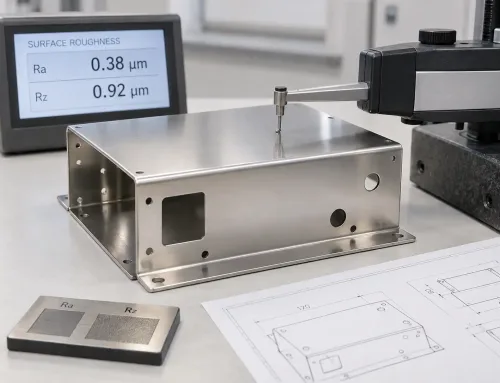
Für weiche Dichtungen (Pressfaser, PTFE, Gummi) ist ein Oberflächenrauheit von Ra 3,2–6,3 µm (125–250 µin) typischerweise akzeptabel.
Für metallische oder halbmetallische Dichtungen verschärft sich die Anforderung auf Ra 1,6–3,2 µm (63–125 µin).
Wenn die Zeichnung eine Oberflächengüte spezifiziert, messen Sie sie — gehen Sie nicht davon aus, dass der Bearbeitungs- oder Umformschritt sie geliefert hat.
Bereitschaft der Befestigungselemente und Hardware
Inspizieren Sie Schrauben, Muttern und Unterlegscheiben vor der Montage. Gewinde müssen sauber, unbeschädigt und frei von Graten sein. Muttern sollten sich von Hand über die gesamte Schraubenlänge frei drehen lassen.
Beschädigte oder korrodierte Befestigungselemente verteilen die Last nicht gleichmäßig und sind eine direkte Ursache für ungleichmäßige Dichtungskompression.
Verifizieren Sie, dass die Festigkeitsklasse und Länge der Befestigungselemente der Zeichnung entsprechen. Die Verwendung einer zu kurzen Schraube reduziert den Gewindeeingriff; die Verwendung einer zu langen Schraube setzt auf, bevor die Ziel-Dichtungsspannung erreicht wird.
Überprüfung der Montage während des Einbaus
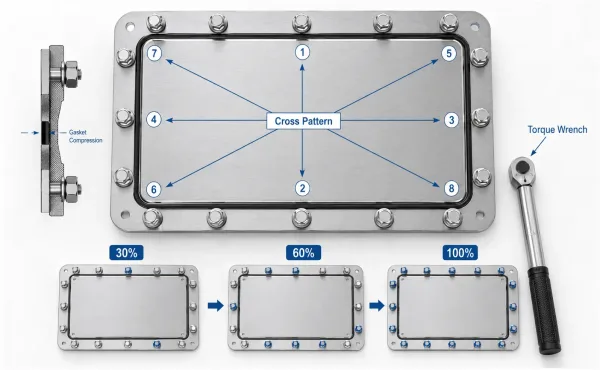
Eine verschraubte Dichtungsverbindung mit der korrekten überkreuzenden Anzugsreihenfolge und stufenweisen Drehmomentanwendung.
Die Inspektion pausiert nicht, sobald die Dichtung platziert ist. Die Installationsschritte selbst sind Verifikationspunkte.
Ausrichtung und Zentrierung
Sobald die Dichtung auf dem unteren Flansch positioniert ist, bestätigen Sie, dass sie zentriert ist. Die Dichtung sollte innerhalb des Lochkreises sitzen, ohne in die Bohrung hineinzuragen oder über den Außenrand hinauszustehen.
Bei Blechbaugruppen mit unregelmäßigen Flanschformen verwenden Sie Ausrichtungsstifte oder Positionierungsmerkmale, um ein Verschieben der Dichtung zu verhindern, wenn das Gegenstück in Position abgesenkt wird.
Eine Dichtung, die sich während der Montage verschiebt, kann außermittig sitzen und eine ungleichmäßige Spannungsverteilung erzeugen, die erst bei der Druckprüfung sichtbar wird — oder erst, wenn das Teil im Feld ist.
Schraubenanzugsreihenfolge und Drehmoment
Ziehen Sie die Schrauben in einem Überkreuzmuster an, nicht im Kreis. Eine kreisförmige Reihenfolge verschiebt die Dichtung zu einer Seite und erzeugt eine ungleichmäßige Kompression.
Die Standardpraxis sind mindestens drei Durchgänge:
- Durchgang 1: Alle Schrauben handfest anziehen, um die Dichtung zu setzen.
- Durchgang 2: Jede Schraube auf etwa 30 % des Zielwerts, anziehen, wobei das Überkreuzmuster befolgt wird.
- Durchgang 3: Auf 60 %, dann auf 100 %, anziehen und das Überkreuzmuster bei jeder Stufe wiederholen.
Verwenden Sie einen kalibrierten Drehmomentschlüssel — keinen Schlagschrauber.
Der Ziel-Drehmomentwert stammt aus den Daten des Dichtungsherstellers oder der technischen Spezifikation, nicht aus der Werkstattroutine.
Nach dem letzten Durchgang führen Sie eine im Uhrzeigersinn verlaufende Schraube-für-Schraube-Rotation durch, um gleichmäßige Last zu bestätigen.
Bei einem Blechflansch, der dünner und weniger steif als ein Rohrflansch ist, ist Überdrehmoment genauso gefährlich wie Unterdrehmoment: Er verzieht den Flansch, zerdrückt die Dichtung und erzeugt genau den Leckpfad, den die Dichtung verhindern sollte.
Checkliste für die Prüfung nach der Montage
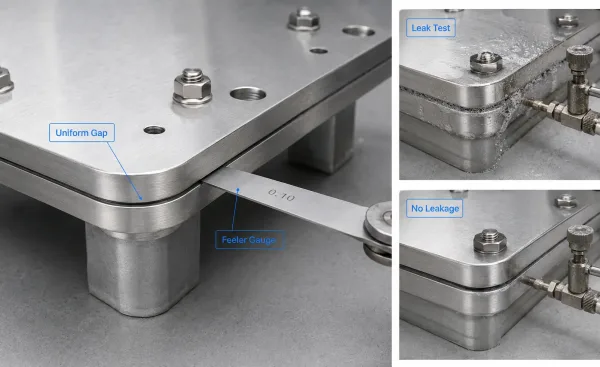
Sichtprüfung des Spalts und Leckprüfung nach der Dichtungsinstallation an einer Blechbaugruppe.
Mit installierter Dichtung und angezogenen Schrauben ist die Baugruppe bereit für Vorversandprüfung. Dies ist der Punkt, an dem Sie bestätigen, dass die Installation tatsächlich eine abgedichtete Verbindung erzeugt hat.
Sicht- und Maßprüfungen
Beginnen Sie mit einer Sichtprüfung. Die Dichtung sollte von außen nicht sichtbar sein — wenn Sie Dichtungsmaterial sehen, das aus der Verbindung herausragt, ist sie entweder falsch ausgerichtet, überkomprimiert oder hat die falsche Größe.
Prüfen Sie, dass der Flanschspalt ist um den gesamten Umfang gleichmäßig.
Verwenden Sie eine Fühlerlehre an vier oder mehr Punkten. Bei einer Blechbaugruppe, deutet eine Spaltabweichung von mehr als 0,3 mm (0,012 in.) über die Verbindung hinweg auf ungleichmäßige Schraubenlast oder einen verzogenen Flansch hin, der korrigiert werden muss.
Achten Sie auf Anzeichen von Dichtungsextrusion — Material, das aus der Verbindung herausgepresst wurde — und auf sichtbare Schäden an der Flanschkante, die während der Montage entstanden sind.
Leck- und Druckprüfung
Für Baugruppen, die Druck halten müssen, ist eine Leckprüfung die definitive Kontrolle. Die Methode hängt von der Anwendung ab:
- Luftdruckprüfung: Setzen Sie die Baugruppe unter den angegebenen Prüfdruck (üblicherweise 1,5 × Betriebsdruck) und halten Sie ihn für eine definierte Dauer. Tragen Sie eine Seifenlösung auf die Verbindung auf und achten Sie auf Blasen.
- Wasserimmersionstest: Tauchen Sie die unter Druck stehende Baugruppe ein und achten Sie auf Blasenströme.
- Vakuumtest: Bei Niederdruck- oder drucklosen Baugruppen wird ein Vakuum auf das abgedichtete Volumen aufgezogen und der Druckanstieg über die Zeit überwacht.
Erfassen Sie den Prüfdruck, die Haltezeit und das Ergebnis.
Bestanden bedeutet keine sichtbare Leckage bei dem angegebenen Druck und der angegebenen Dauer. Jegliches Sickern, Schwitzen oder Blasenbildung ist ein Fehler — akzeptieren Sie keine “geringfügigen” Leckagen mit der Annahme, dass sie sich unter Betriebsbedingungen abdichten.
Drehmomenterhaltungsprüfung
Dichtungen entspannen sich nach der Montage. Die Schraubenvorspannung sinkt, wenn das Dichtungsmaterial kriecht und wenn thermische Zyklen Spannungsrelaxation verursachen.
Bei kritischen Baugruppen, ziehen Sie die Schrauben nach 4–24 Stunden bei Umgebungstemperatur nach, wobei Sie dasselbe Überkreuzmuster befolgen.
Messen und erfassen Sie das Drehmoment an jeder Schraube vor und nach dem Nachziehen.
Wenn der Nachziehwert mehr als 20 % unter dem ursprünglichen Zielwert liegt, untersuchen Sie die Ursache — dies kann auf Dichtungskriechen, Schraubenstreckgrenze oder einen von Anfang an nicht ebenen Flansch hinweisen.
Abnahmekriterien — Wie “Bestanden” und “Nicht bestanden” tatsächlich aussehen
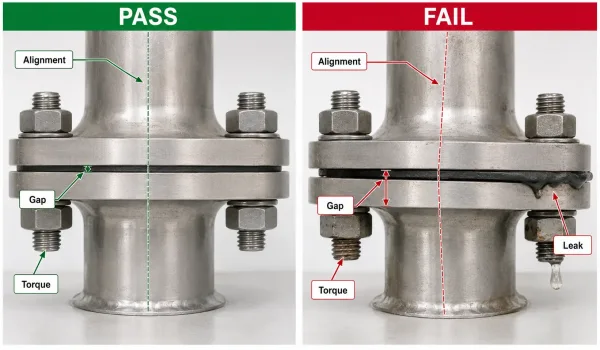
Vergleich akzeptabler und nicht akzeptabler Dichtungsmontagebedingungen an einer Blechverbindung.
Inspektion ohne Standard ist nur Beobachtung.
Die folgende Tabelle bietet Referenzwerte Fertigungsabnahmekriterien für Blech-Dichtungsverbindungen. Passen Sie die Werte an die spezifischen Daten des Dichtungsherstellers und die Zeichnungsanforderungen an.
| Prüfpunkt | Bestanden | Fehlgeschlagen | Referenz |
|---|---|---|---|
| Dichtungsausrichtung | Zentriert innerhalb des Lochkreises, kein Überstand | Sichtbarer Versatz oder Material, das in die Bohrung ragt | Sichtprüfung / Lineal |
| Gleichmäßigkeit des Flanschspalts | ≤ 0,3 mm (0,012 in.) Abweichung um den Umfang | > 0,3 mm Abweichung | Fühlerlehre, ≥ 4 Punkte |
| Oberflächenbeschaffenheit (Flansch) | Ra 3,2–6,3 µm für weiche Dichtungen; Ra 1,6–3,2 µm für metallische | Überschreitet den angegebenen Ra | Oberflächenprofilometer |
| Drehmomentabweichung | ±10 % des Zielwerts an allen Schrauben | Jede Schraube außerhalb von ±10 % | Kalibrierter Drehmomentschlüssel |
| Nachzieh-Erhaltung | Nachziehwert innerhalb von 20 % des ursprünglichen Zielwerts | > 20 % Abfall | Drehmomentschlüssel, 4–24 h nach der Montage |
| Druckprüfung | Keine Leckage bei angegebenem Prüfdruck und angegebener Haltezeit | Jegliches sichtbares Sickern oder Blasenbildung | Manometer, Seifenlösung |
| Sichtbare Defekte | Keine Extrusion, Schnitte oder sichtbare Beschädigungen an der Verbindungsstelle | Extrudiertes Material, sichtbare Dichtungsschäden | Sichtprüfung |
Diese Kriterien sind ein Ausgangspunkt. Die Zeichnung oder der Dichtungshersteller kann je nach Anwendung engere oder weitere Toleranzen festlegen — bei Konflikten stets der technischen Spezifikation folgen.
Musterphasen- vs. Serienphasenprüfung
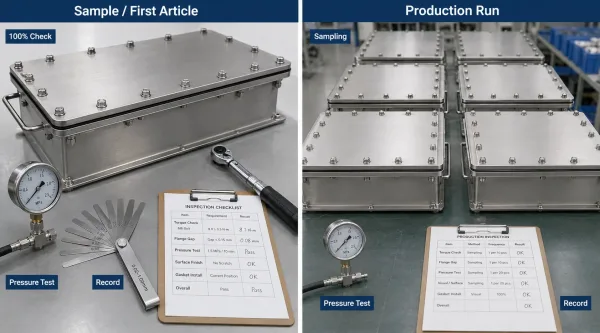
Vergleich zwischen Erstmuster-Dichtungsprüfung und Serienprüfung für Blechbaugruppen.
Der Prüfansatz ändert sich je nachdem, ob ein Erstmuster validiert oder eine Seriencharge gefertigt wird. Die folgende Tabelle fasst die wesentlichen Unterschiede zusammen.
| Dimension | Muster / Erstmuster | Serienfertigung |
|---|---|---|
| Zweck | Nachweis, dass das Design funktioniert — Kompression, Dichtheit und Montagepassung verifizieren | Konsistenz nachweisen — jede Einheit erfüllt denselben Standard |
| Drehmomentprüfung | 100 % der Schraubverbindungen, einzeln dokumentiert | Statistische Stichprobenprüfung (z. B. First-off, Last-off, zufällige Intervalle) |
| Druckprüfung | Jede Baugruppe | Prüfplan nach AQL oder 100 % für kritische Anwendungen |
| Maßprüfung | Vollständige Flanschspaltmessung an ≥ 4 Punkten | Stichprobenprüfungen in definierten Intervallen |
| Oberflächenbeschaffenheit | Gemessen und dokumentiert auf der Dichtfläche | Verifiziert bei der Prozesseinrichtung; Stichprobenprüfung bei Werkzeugänderungen |
| Nachdrehmoment-Verifizierung | Durchgeführt und dokumentiert | Durchgeführt am Erstmuster; Serienfrequenz gemäß Prozessvalidierung |
| Aufbewahrung von Aufzeichnungen | Vollständiger Prüfbericht mit Daten, Fotos und Bestanden/Nicht bestanden | Aufbewahrt gemäß Qualitätssystemanforderungen (oft 5–10 Jahre für Luft- und Raumfahrt oder Medizintechnik) |
In der Musterphase ist das Ziel, zu bestätigen, dass das Design — Flanschplanheit, Dichtungsauswahl, Schraubenmuster, Drehmomentspezifikation — tatsächlich eine abgedichtete Verbindung unter den erwarteten Bedingungen erzeugt.
Jede Variable wird gemessen und dokumentiert, da die Baseline erstellt wird.
In der Serienfertigung, verschiebt sich das Ziel auf Konsistenz. Das Design funktioniert bereits; nun muss verifiziert werden, dass jede von der Linie kommende Baugruppe denselben Standard erfüllt.
Das bedeutet definierte Prüffrequenz, kalibrierte Werkzeuge und ein klarer Eskalationspfad bei fehlgeschlagener Prüfung. Der Prüfbericht wird zum Nachweis, dass der Prozess unter Kontrolle ist, nicht nur ein einmaliges Bestehen.
Häufige Prüflücken, die zu Feldausfällen führen
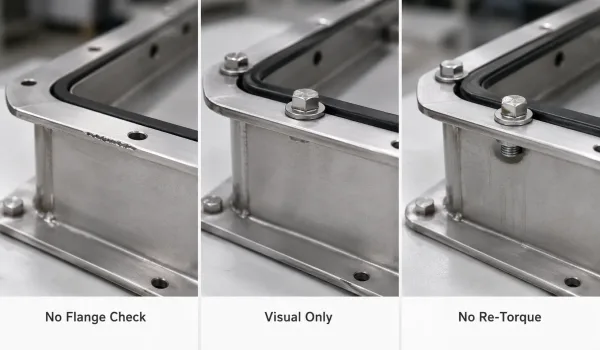
Drei häufige Prüffehler, die zu Dichtungsausfällen führen können.
Selbst gut gemeinte Prüfprogramme haben blinde Flecken. Die drei folgenden Lücken verursachen einen überproportionalen Anteil an Feldausfällen.
Überspringen von Flanschprüfungen vor der Montage
Die häufigste Abkürzung ist die Dichtung zu prüfen, aber nicht die Oberfläche, auf der sie sitzt.
Eine Dichtung, die jede Spezifikation erfüllt, wird dennoch undicht sein, wenn der Flansch einen Grat vom Laserschneiden, eine Vertiefung durch Schweißverzug oder Rückstände von Dichtmittel aus einer früheren Montage aufweist.
Bei Blechteilen ist die Flanschplanheit besonders empfindlich gegenüber Umformtoleranzen und Wärmeeintrag beim Schweißen — prüfen, nicht annehmen.
Sich nur auf die Sichtprüfung verlassen
Eine Verbindung, die abgedichtet aussieht, muss nicht abgedichtet sein.
Die Sichtprüfung erkennt grobe Fehler — eine falsch ausgerichtete Dichtung, sichtbare Extrusion, eine fehlende Schraube — aber sie erkennt keine unzureichende Schraubenvorspannung, unterirdische Dichtungsschäden oder Mikroleckpfade.
Für jede Baugruppe, die Druck halten oder eine Dichtheit unter Vibration oder thermischer Wechselbelastung aufrechterhalten muss, ist eine Druckprüfung oder Funktionsprüfung nicht optional.
Missachten von Nachdrehmoment-Anforderungen
Die Schraubenvorspannung sinkt nach der Montage. Dies ist kein Defekt — es ist eine Eigenschaft der Verbindung.
Dichtungswerkstoffe kriechen, Gewinde setzen sich, und Flanschoberflächen passen sich unter Last an.
Das Überspringen des Nachspannschritts bedeutet, die nach der Relaxation verbleibende Restbolzenlast zu akzeptieren, die unter dem für eine zuverlässige Abdichtung erforderlichen Mindestwert liegen kann.
Für Hochtemperatur- oder zyklische Anwendungen, ist das Nachspannen keine Höflichkeit — es ist eine Anforderung.