Jede gefertigte Oberfläche besitzt eine Textur. Unter Vergrößerung offenbart das, was dem bloßen Auge glatt erscheint, eine Landschaft aus Spitzen und Tälern, die durch den Fertigungsprozess geformt wurde. Oberflächenrauheit ist der technische Begriff für diese mikroskopische Topografie — und sie beeinflusst direkt, wie ein Teil in der Montage, unter Last und über seine Lebensdauer funktioniert.
Dieser Glossareintrag erklärt was Oberflächenrauheit bedeutet, welche Parameter Ingenieure zu ihrer Definition verwenden, wie man Oberflächengüteangaben in Zeichnungen liest und welche Rauheitswerte von gängigen Fertigungsverfahren zu erwarten sind.
Was ist Oberflächenrauheit?
Oberflächenrauheit ist ein Maß für die feinen, dicht beieinanderliegenden Unregelmäßigkeiten auf einer bearbeiteten oder gefertigten Oberfläche. Diese Unregelmäßigkeiten — Spitzen und Täler mit Abständen typischerweise unter 1 mm — werden vom Schneidwerkzeug, Laserstrahl, Schleifrad oder einem anderen Materialabtragungsprozess hinterlassen.
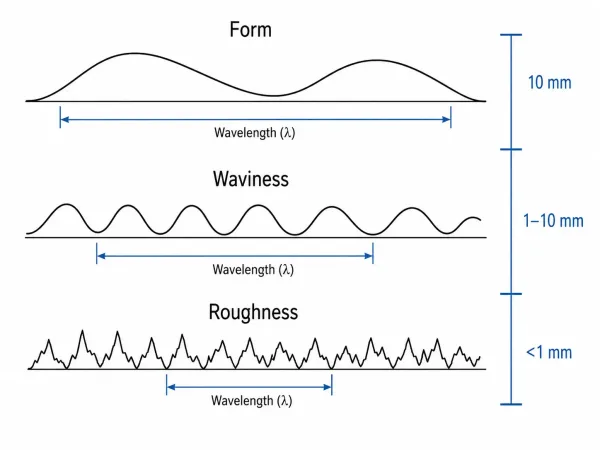
Die drei Komponenten der Oberflächentextur: Rauheit (kurze Wellenlänge), Welligkeit (mittlere Wellenlänge) und Form (lange Wellenlänge).
Ingenieure unterscheiden Rauheit von zwei anderen Komponenten der Oberflächentextur:
- Welligkeit bezeichnet breitere, weiter auseinanderliegende Wellungen, die durch Maschinenvibration, Werkstückdurchbiegung oder thermische Verformung verursacht werden. Welligkeit hat eine längere Wellenlänge als Rauheit, typischerweise im Bereich von 1–10 mm.
- Form ist die übergeordnete makroskopische Gestalt des Teils — Ebenheit, Zylindrizität oder andere geometrische Toleranzen. Formabweichungen treten bei der längsten Wellenlänge auf.
Zusammen bilden Rauheit, Welligkeit und Form das vollständige Oberflächenprofil. Wenn eine Zeichnung eine Oberflächengüteanforderung, enthält, bezieht sie sich fast immer auf die Rauheitskomponente.
Warum Oberflächenrauheit wichtig ist
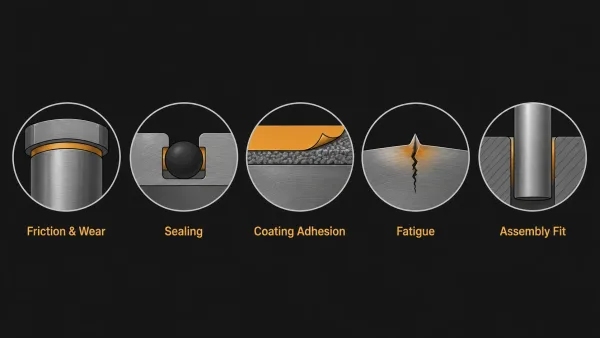
Fünf Funktionsbereiche, in denen die Oberflächenrauheit die Teilleistung direkt beeinflusst: Reibung, Dichtheit, Haftung von Beschichtungen, Ermüdungslebensdauer und Montagepassung.
Oberflächenrauheit ist keine kosmetische Spezifikation. Sie beeinflusst, wie ein Teil mit anderen Komponenten und mit seiner Betriebsumgebung interagiert:
- Reibung und Verschleiß. Eine rauere Oberfläche erzeugt mehr Reibung zwischen Paarungsteilen und beschleunigt den Verschleiß. Lagerzapfen und Gleitflächen erfordern typischerweise Ra-Werte unter 0,8 µm.
- Dichtleistung. Dichtungsflächen und O-Ring-Nuten sind auf eine kontrollierte Oberflächengüte angewiesen, um eine leckdichte Abdichtung zu gewährleisten. Zu rau, und die Dichtung leckt; zu glatt, und die Dichtung kann kleben oder vorzeitig verschleißen.
- Haftung von Beschichtungen und Galvanisierungen. Lack, Pulverbeschichtung auf Blechteilen, und Galvanisieren hängen alle von kontrollierten Oberflächenbedingungen für eine zuverlässige Haftung ab. Eine zu glatte Oberfläche kann zu Beschichtungsablösung führen.
- Ermüdungsfestigkeit. Oberflächenspitzen wirken als Spannungskonzentratoren. Bei ermüdungskritischen Komponenten kann eine glattere Oberfläche die Lebensdauer erheblich verlängern.
- Montagepassung. Presspassungen und Übermaßpassungen sind empfindlich gegenüber Rauheit — Oberflächenspitzen werden während der Montage komprimiert, wodurch sich das Übermaß effektiv ändert.
Oberflächenrauheitsparameter: Ra, Rz, Rq, Rt und Rsk
Es existieren mehrere Parameter, um die Oberflächenrauheit numerisch zu beschreiben. Jeder erfasst einen anderen Aspekt des Oberflächenprofils.
Ra — Der gebräuchlichste Parameter
Ra (arithmetischer Mittenrauwert) ist das arithmetische Mittel der absoluten Abweichungen des Profils von der Mittellinie über eine festgelegte Bezugslänge. Er ist der Parameter, der auf der überwiegenden Mehrheit der technischen Zeichnungen weltweit angegeben wird, ausgedrückt in Mikrometern (µm) oder Mikrozoll (µin).
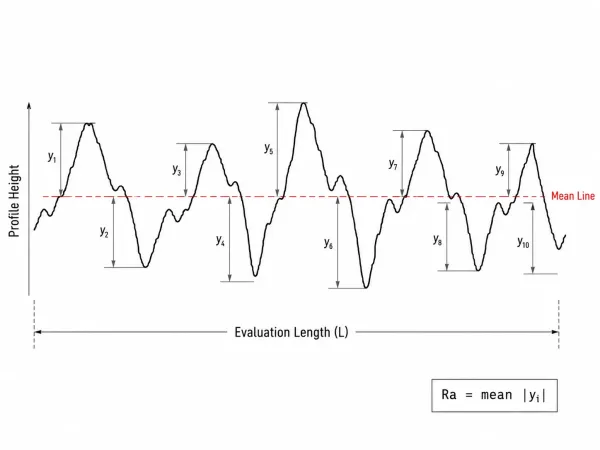
Ra ist das arithmetische Mittel der absoluten Abweichungen von der Mittellinie über die Bezugslänge.
Eine Oberfläche mit Ra 1,6 µm weist im Durchschnitt 1,6 µm Abweichung von der Mittellinie auf. Jedoch, Ra sagt nichts über die Form des Profils aus — ob die Oberfläche von scharfen Spitzen, tiefen Tälern oder gleichmäßigen Wellen dominiert wird.
Rz — Was Ra übersieht
Rz ist der Mittelwert der maximalen Spitze-zu-Tal-Höhen innerhalb von fünf aufeinanderfolgenden Messstrecken. Da Rz die Extremhöhe des Profils statt des Durchschnitts erfasst, ist Rz empfindlicher gegenüber isolierten Kratzern, tiefen Tälern oder scharfen Spitzen, die Ra herausmitteln würde.
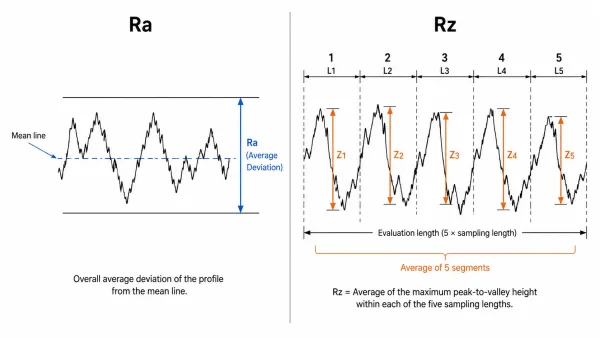
Ra misst die durchschnittliche Abweichung über das Profil; Rz misst die durchschnittliche Spitze-zu-Tal-Höhe innerhalb jeder Messstrecke.
Rz wird üblicherweise zusammen mit Ra auf Dichtflächen, ermüdungskritischen Teilen und Oberflächen spezifiziert, bei denen ein einzelner tiefer Kratzer zum Versagen führen könnte.
Rq (RMS) — Wenn statistische Empfindlichkeit gefragt ist
Rq (quadratischer Mittenrauwert) ist der quadratische Mittelwert der Profilabweichungen. Da jede Abweichung vor der Mittelung quadriert wird, gewichtet Rq extreme Spitzen und Täler stärker als Ra.
Rq wird in der optischen Oberflächentechnik, der statistischen Prozesskontrolle und in Forschungsanwendungen bevorzugt, bei denen die Empfindlichkeit gegenüber Ausreißern von Bedeutung ist.
Rt — Worst-Case-Spitze-zu-Tal
Rt ist die Gesamthöhe des Profils — der vertikale Abstand zwischen der höchsten Spitze und dem tiefsten Tal über die gesamte Auswertungslänge. Es ist ein einzelner Worst-Case-Wert.
Rt ist nützlich zur Erkennung von Defekten (ein tiefer Kratzer, ein Bearbeitungsgrat), die in einem Ra-Wert unsichtbar wären, aber die Beschichtungsdicke beeinträchtigen oder einen Leckagepfad erzeugen könnten.
Rsk — Spitzen- vs. Taldominanz
Rsk (Schiefe) beschreibt die Asymmetrie des Rauheitsprofils. Ein positiver Rsk bedeutet, dass die Oberfläche von Spitzen dominiert wird (plateauartig); ein negativer Rsk bedeutet, dass sie von Tälern dominiert wird (porös oder porösartig).
Rsk ist wichtig für Lagerflächen (negativer Rsk hält Schmierstoff zurück), Lackhaftung (positiver Rsk bietet mechanische Verankerung) und Dichtflächen. Zwei Oberflächen mit identischen Ra-Werten können sehr unterschiedliche Rsk-Werte aufweisen — und sehr unterschiedliche funktionelle Leistungen.
So lesen Sie Oberflächengüteangaben in technischen Zeichnungen
Die µin-Kurzschreibweise
Auf vielen technischen Zeichnungen — insbesondere solchen nach ASME Y14.36 — sehen Sie Oberflächengütewerte als reine Zahlen ohne Einheiten: “125”, “32”, “16”, “8”. Dies sind Ra-Werte in Mikrozoll (µin).
Häufige Umrechnungen:
| Kurzschreibweise | Ra (µin) | Ra (µm) | ISO-Klasse (N) |
|---|---|---|---|
| 125 | 125 | 3.2 | N8 |
| 63 | 63 | 1.6 | N7 |
| 32 | 32 | 0.8 | N6 |
| 16 | 16 | 0.4 | N5 |
| 8 | 8 | 0.2 | N4 |
Wenn eine Zeichnung “32” angibt, bedeutet dies Ra 32 µin, was Ra 0,8 µm entspricht — eine Oberfläche, die typischerweise durch Präzisionsschleifen oder Feindrehen erreicht wird.
ISO 1302 Symbolsystem
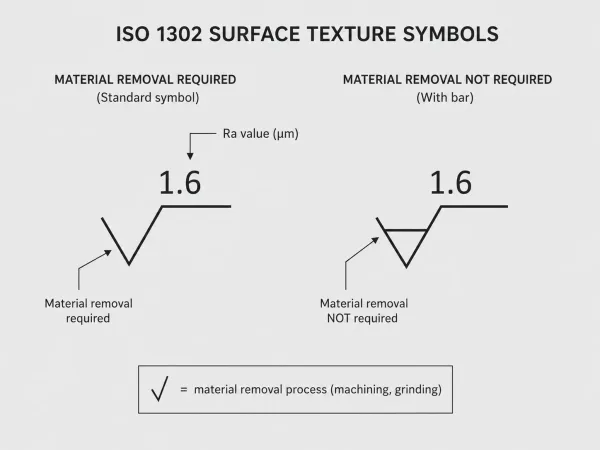
ISO 1302 Oberflächentextursymbole: Das Häkchen-Symbol zeigt an, dass Materialabtrag erforderlich ist; eine Zahl über der Linie gibt den Ra-Wert in µm an.
ISO 1302 definiert ein Symbolsystem für Oberflächentexturanforderungen auf technischen Zeichnungen. Das Grundsymbol ist ein Häkchen (√). Zusätzliche Markierungen zeigen an:
- √ — Materialabtrag erforderlich (die Oberfläche wird durch ein materialabtragendes Verfahren wie Zerspanen oder Schleifen hergestellt).
- √ mit einem horizontalen Balken — Materialabtrag nicht erforderlich (die Oberfläche wird durch ein Verfahren hergestellt, das kein Material abträgt, wie Gießen oder Schmieden).
- Eine über der Linie platzierte Zahl gibt den Ra-Wert in µm an.
Wenn kein Symbol oder Wert angegeben ist, wird davon ausgegangen, dass die Oberfläche “wie hergestellt” durch den Fertigungsprozess erzeugt wird, ohne spezifische Rauheitsanforderung.
Typische Oberflächenrauheit nach Fertigungsverfahren
Verschiedene Fertigungsprozesse hinterlassen charakteristische Oberflächenrauheitsbereiche. Die folgende Tabelle enthält typische Ra-Werte für gängige Verfahren:
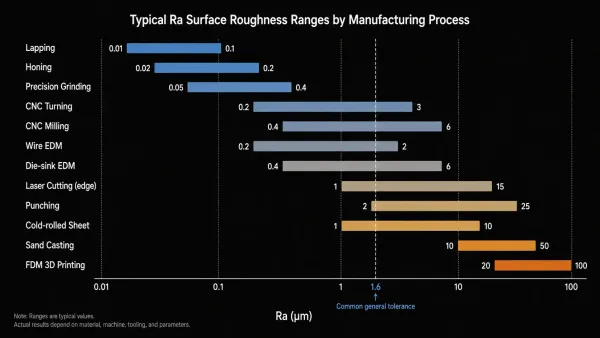
Typische Oberflächenrauheitsbereiche (Ra), die mit gängigen Fertigungsverfahren erreichbar sind, vom ultraglatten Läppen bis zum groben FDM-3D-Druck.
Blechbearbeitungsverfahren
| Verfahren | Typischer Ra-Wert (µm) | Hinweise |
|---|---|---|
| Laserschneiden (Kante) | 3.2–12.5 | Rauheit variiert je nach Gasart, Geschwindigkeit und Materialdicke |
| Stanzen (Innenwand) | 1.6–6.3 | Bestimmt durch Stanzspiel und Materialduktilität |
| Biegen (Biegefläche) | 0.8–3.2 | Hängt von der Werkzeugoberflächenbeschaffenheit und dem Material ab |
| Kaltgewalztes Blech (ebene Fläche) | 0.4–1.6 | Referenzwert durch das Walzwerk festgelegt |
| Warmgewalztes Blech (ebene Fläche) | 3.2–12.5 | Zunder und Walzspuren dominieren |
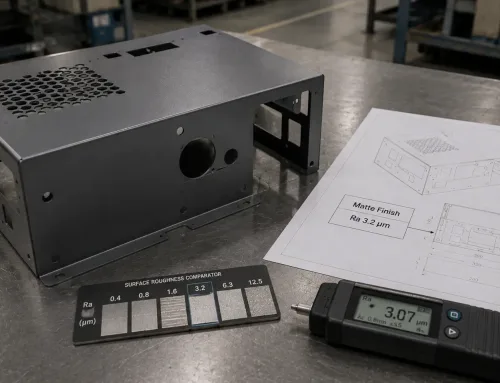
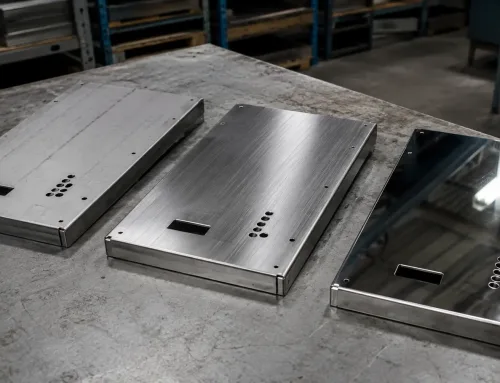
Blechteile weisen häufig unterschiedliche Rauheitswerte auf verschiedenen Oberflächen desselben Teils auf. Die Qualität der lasergeschnittenen Kante, der Biegeradius und die ebene Plattenfläche weisen jeweils unterschiedliche Rauheitsmerkmale auf. Bei der Angabe einer Oberflächenbeschaffenheit auf einer Blechzeichnung sollte diese pro Oberfläche angegeben werden — eine einzelne Ra-Angabe für das gesamte Teil ist in der Regel unzureichend.
CNC-Bearbeitung und andere Verfahren
| Verfahren | Typischer Ra-Wert (µm) | Hinweise |
|---|---|---|
| Läppen | 0.012–0.1 | Spiegeloberflächen, Endmaße |
| Honen | 0.025–0.4 | Bohrungen, Plateauoberflächen für Dichtungen |
| Präzisionsschleifen | 0.1–1.6 | Dicht- und Lagerflächen |
| CNC-Drehen | 0.4–6.3 | Bestimmt durch Vorschubgeschwindigkeit und Werkzeugschneidenradius |
| CNC-Fräsen | 0.8–6.3 | 3,2 µm ist ein typischer Referenzwert im bearbeiteten Zustand |
| Drahterodieren | 0.8–3.2 | Gesteuert durch Entladeenergie und Drahtgeschwindigkeit |
| Senkerodieren | 0.4–3.2 | Die Oberflächentextur spiegelt das Muster der Entladungskrater wider |
| Sandguss | 6.3–25 | Gussoberflächen, keine Bearbeitung |
| FDM-3D-Druck | 5–25 | Schichtlinien dominieren die Oberfläche |
Was Ra Ihnen nicht verrät — Grenzen des gebräuchlichsten Parameters
Ra ist der Industriestandard, hat jedoch einen erheblichen Blindfleck: Es beschreibt die durchschnittliche Abweichung, ohne die Form des Profils zu beschreiben.
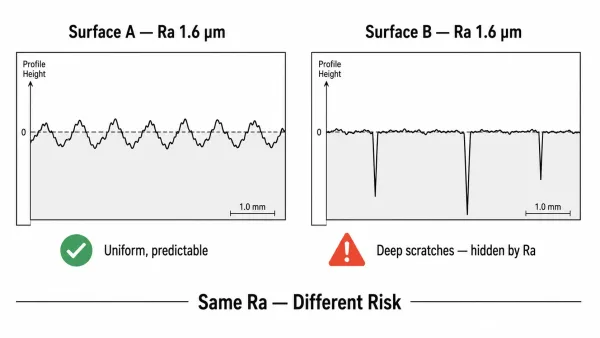
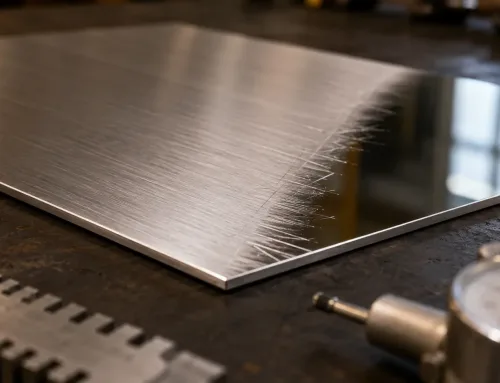
Zwei Oberflächen mit demselben Ra-Wert (1,6 µm) können sehr unterschiedliche Profilformen aufweisen. Oberfläche A hat gleichmäßige Wellen; Oberfläche B hat tiefe Kratzer, die Ra allein nicht erkennen lässt.
Betrachten Sie zwei Oberflächen, beide mit Ra 1,6 µm:
- Oberfläche A hat gleichmäßige, sanfte Wellen — konsistent und vorhersehbar.
- Oberfläche B hat ein überwiegend glattes Profil, das durch einige tiefe Kratzer unterbrochen wird.
Beide Oberflächen erzeugen denselben Ra-Messwert. Aber Oberfläche B kann einen Dichtheitstest nicht bestehen, weil die tiefen Kratzer Leckagepfade bilden, oder sie kann nach Oberflächenbehandlung von Blechen zu einem vorzeitigen Beschichtungsversagen führen, weil die Kratzer die Beschichtungsdicke überschreiten können.
Deshalb geben Ingenieure, die mit Dichtflächen, ermüdungskritischen Teilen oder beschichteten Komponenten arbeiten, häufig Ra und Rz zusammen an. Ra steuert das durchschnittliche Oberflächenniveau; Rz erfasst die Ausreißer, die Ra verbirgt. In einigen Anwendungen liefert Rsk (Schiefe) weitere Erkenntnisse, indem es zeigt, ob die Oberfläche spitzendominiert oder taldominiert ist — eine Unterscheidung, die Schmierstoffrückhaltung, Lackhaftung und Kontaktmechanik beeinflusst.
Im Zweifelsfall geben Sie Ra als primäres Kriterium an und fügen Rz als sekundäre Anforderung für kritische Oberflächen hinzu. Diese Kombination erfasst sowohl den Durchschnitt als auch den Worst Case, ohne die Angabe übermäßig zu verkomplizieren.
FAQs
Benötigen Sie Hilfe bei der Festlegung der richtigen Oberflächenbeschaffenheit für Ihre Blechteile? Unser Engineering-Team kann Ihre Zeichnungen prüfen und Oberflächenanforderungen empfehlen, die Leistung, Fertigbarkeit und Kosten ausbalancieren. [DFM-Prüfung anfordern →]