Arbeiten Sie mit Shuangrui zusammen, um die Fertigungskosten um 30% zu senken und die Effizienz zu steigern.

E-Coating-Services für Metall2026-09-30T08:05:55+00:00

E-Coating-Services für Metallteile

E-Coating / ED-Beschichtung für gleichmäßigen Korrosionsschutz

SR MFG bietet betreute E-Coating- / ED-Beschichtungsunterstützung für kundenspezifische Metallteile und gefertigte Baugruppen. E-Coating ist ideal für Teile, die gleichmäßige Schichtabdeckung, Korrosionsschutz und Beschichtungszugang in Hohlräume, Nähte und Innenwinkel erfordern.

Wir unterstützen Schichtdicken-, Haftungs- und Salzsprühnebelprüfungen sowie Prüfdokumentation gemäß den Projektanforderungen. Die typische E-Coating-Schichtdicke beträgt etwa 12.5–30 μm; projektspezifische Zielwerte sind verfügbar.

Gleichmäßige Filmbedeckung

Deckt Hohlräume, Fugen und Innenkanten gleichmäßiger ab als viele reine Spritzverfahren.

Korrosionsschutz

Unterstützt Salzsprühnebel-, Haftungs- und Filmdickenverifizierung bei Bedarf.

Betreute Qualitätsdokumentation

Prüfaufzeichnungen und Testberichte können basierend auf Projektanforderungen bereitgestellt werden.
Erhalten Sie ein individuelles Angebot in 24 Stunden

Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.

Leeres Formular (#4)

Was ist E-Coating?

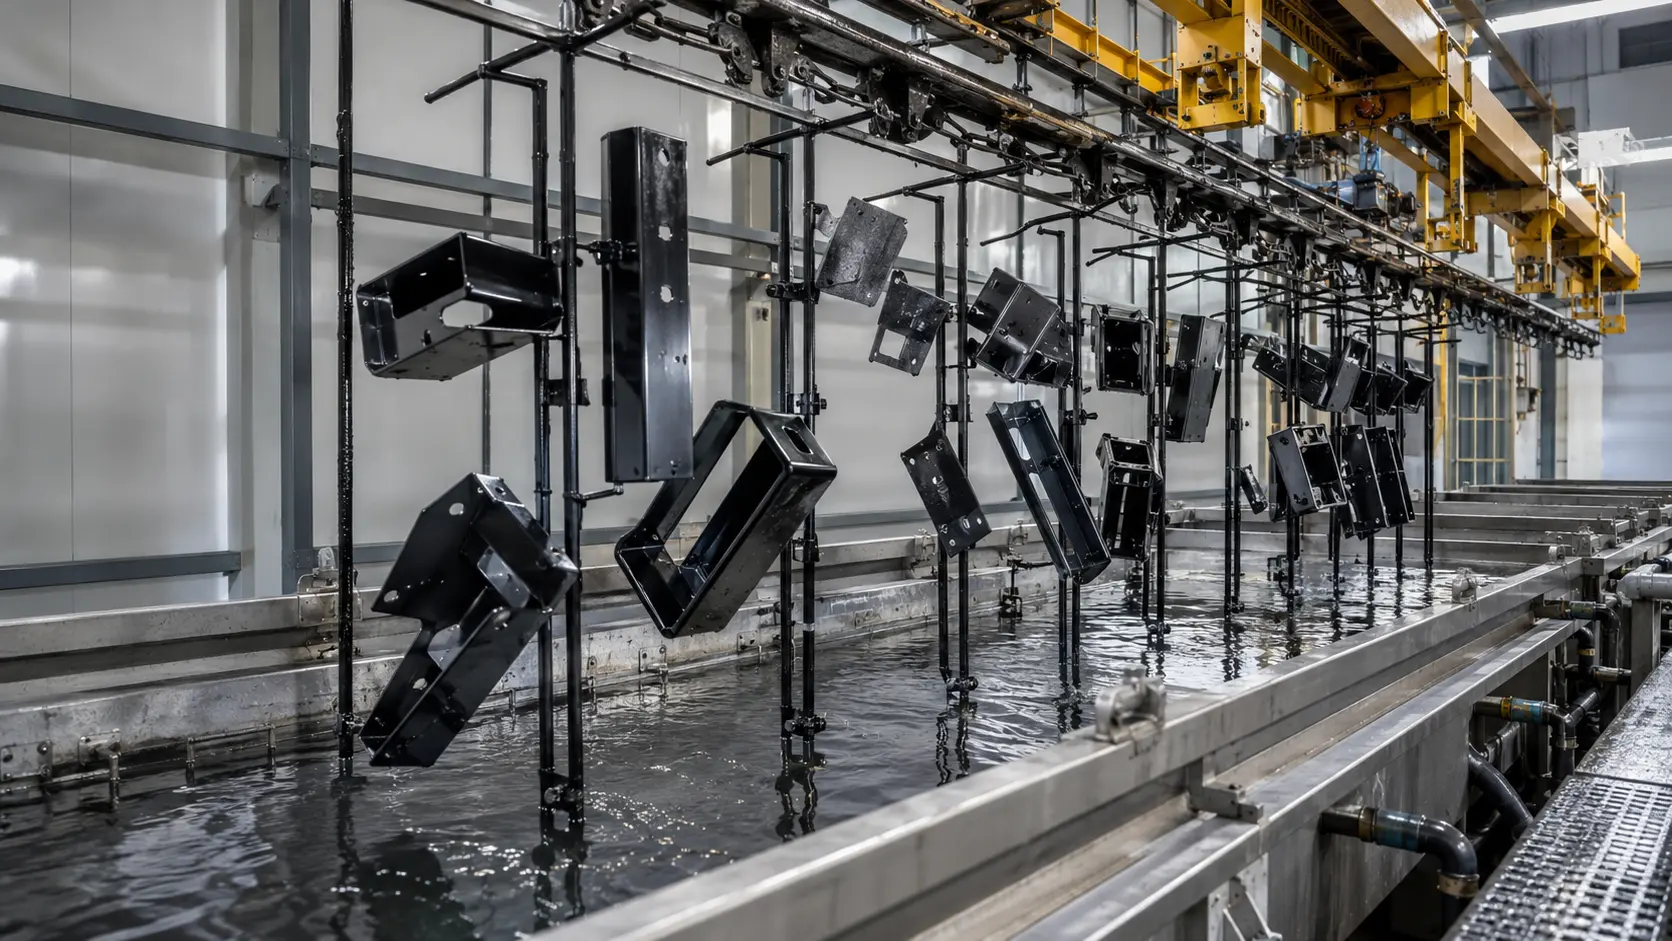
E-Coating, auch elektrophoretische Beschichtung oder ED-Beschichtung genannt, ist ein wasserbasiertes Elektroabscheidungsverfahren. Ein leitfähiges Metallteil wird in ein E-Coating-Bad getaucht, und unter einem Gleichstrom-Elektrischen Feld wandern geladene Harz- und Pigmentpartikel zur Metalloberfläche und bilden einen gleichmäßigen Beschichtungsfilm.

Da die Beschichtung elektrisch abgeschieden wird, kann E-Coating Hohlräume, Nähte, vertiefte Bereiche, Innenwinkel und Kanäle effektiver erreichen als viele reine Sprühverfahren. Nach dem Spülen wird das beschichtete Teil im Ofen ausgehärtet, um einen dichten, gleichmäßigen Film mit starkem Korrosionsschutz zu erzeugen.

E-Coating wird häufig als Korrosionsschutz-Grundierung oder funktionale Beschichtung für Automobilteile, Gehäuse, Halterungen, Rahmen und komplexe gefertigte Metallkomponenten eingesetzt.

Schlüsselprozessprinzip

E-Coating kombiniert drei Schlüsselelemente:

Wasserbasiertes
Beschichtungsbad
→
Gleichstrom
Feld
→
Ofenhärtung
nach der Abscheidung

Dadurch kann sich der Beschichtungsfilm gleichmäßig auf leitfähigen Metalloberflächen aufbauen, auch in Bereichen, die mit herkömmlicher Sprühbeschichtung nur schwer erreichbar sind.

Warum es sich gut für komplexe Bauteile eignet

E-Coating hat ein starkes Durchdringungsvermögen, was bedeutet, dass es vertiefte und innere Bereiche gleichmäßiger beschichten kann. Dies macht es geeignet für Teile mit:

Innenkanten
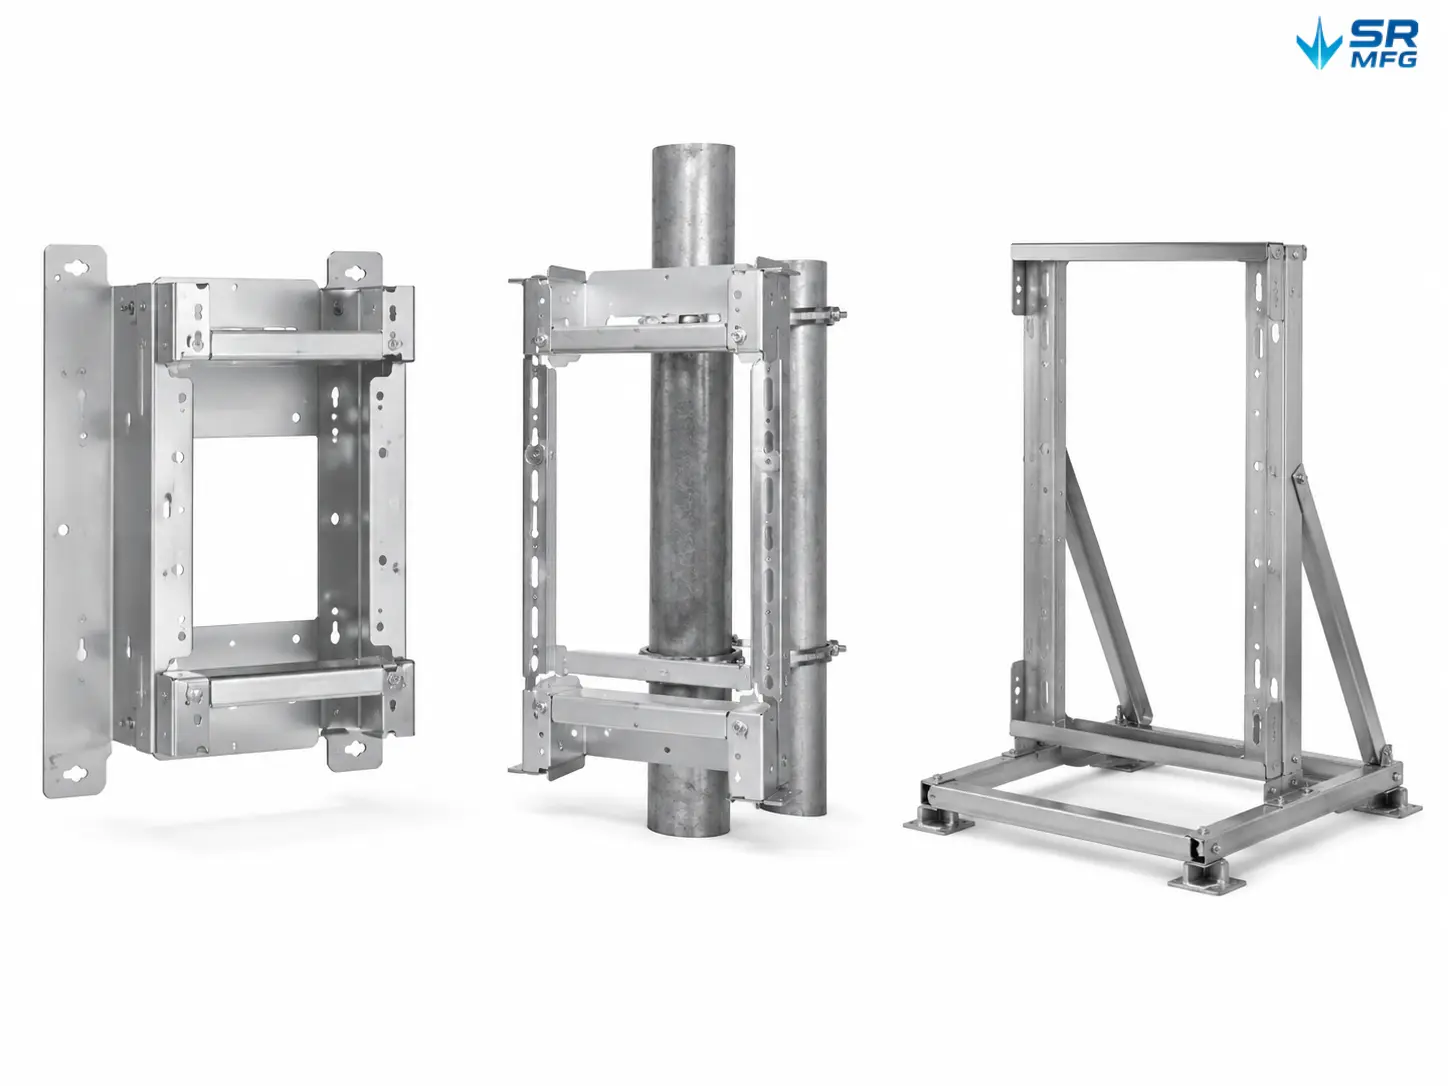
Halterungen und Rahmen
Nähte und Überlappungen
Komplexe gefertigte Baugruppen
Rohr- oder Kastenstrukturen
Bereiche mit eingeschränktem Sprühzugang
i
Hinweis: E-Coating eignet sich hauptsächlich für leitfähige Substrate. Nichtmetallische Materialien erfordern in der Regel eine leitfähige Vorbehandlung und eine projektbezogene Validierung, bevor E-Coating in Betracht gezogen werden kann.

E-Coating vs. Pulverbeschichtung vs. Nasslackierung: So wählen Sie richtig

Verschiedene Finish-Verfahren lösen verschiedene Probleme. E-Coating eignet sich am besten für gleichmäßigen Korrosionsschutz und Innenabdeckung, Pulverbeschichtung ist stark bei dauerhaften dekorativen Oberflächen, und Nasslackierung ist flexibler bei kundenspezifischen Farben, Kleinserienprojekten, Ausbesserungsarbeiten und besonderen Anforderungen an das Erscheinungsbild.

Elektrotauchlackierung

Am besten geeignet für:

Gleichmäßiger Korrosionsschutz, Hohlräume, Nähte, Innenkanten und komplexe Metallgeometrien.

Typische Schichtdicke:

12,5–30 μm

Hauptvorteile:

  • Hochgradig gleichmäßiger Schichtaufbau
  • Starke Hohlraum- und Kantenabdeckung
  • Gute Grundlage für Korrosionsschutz
  • Geeignet für wiederholbare Produktion

Hauptbeschränkungen:

  • Farboptionen sind in der Regel begrenzt
  • Substrat muss elektrisch leitfähig sein
  • Höhere Anforderungen an Einrichtung und Prozesskontrolle
E-Coating-Services entdecken →

Pulverbeschichtung

Am besten geeignet für:

Langlebige dekorative Oberflächen, Außengeräte, Gehäuse, Halterungen, Abdeckungen und Strukturbauteile.

Typische Schichtdicke:

50–125 μm

Hauptvorteile:

  • Langlebige und verschleißfeste Oberfläche
  • Breite Palette an Farben und Texturen
  • Niedrig-VOC-Verfahren
  • Gutes Verhältnis von Aussehen und Korrosionsschutz

Hauptbeschränkungen:

  • Häufige Farbwechsel erfordern mehr Reinigung
  • Schichtkontrolle muss für Präzisionsbaugruppen bewertet werden
  • Härtungstemperatur und Wärmebeständigkeit müssen geprüft werden
Pulverbeschichtungs-Services entdecken →

Nasslackierung

Am besten geeignet für:

Individuelle Farben, Prototypen, Kleinserien, geringes Produktionsvolumen, übergroße Teile und besondere optische Anforderungen.

Typische Schichtdicke:

Projektbezogen

Hauptvorteile:

  • Flexible Farbanpassung
  • Geeignet für Projekte mit geringem Volumen und hoher Variantenvielfalt
  • Kompatibel mit einer breiteren Palette von Substraten
  • Einfacher für lokale Ausbesserung und Reparatur

Hauptbeschränkungen:

  • Mehr Prozesskontrolle ist erforderlich, um Läufer oder Orangenschalen zu vermeiden
  • Übertragungseffizienz ist oft geringer als bei der Pulverbeschichtung
  • Trocknung, Aushärtung und Umgebungsbedingungen beeinflussen die Oberflächenqualität
Metall-Spritzlackierdienste entdecken →
Schnellauswahlhilfe
Anforderung Empfohlenes Verfahren Anforderung Empfohlenes Verfahren
Starke Abdeckung innerer Hohlräume Elektrotauchlackierung Kleinserien- / Prototypenprojekte Nasslackierung
Grundlage für hohen Korrosionsschutz E-Coating oder Pulverbeschichtung Standardisierte Großserienproduktion E-Coating oder Pulverbeschichtung
Langlebige dekorative Oberfläche Pulverbeschichtung Komplexe gefertigte Strukturen E-Coating + Decklack-System
Breite Farb- und Texturauswahl Pulverbeschichtung oder Nasslackierung Enge Anforderungen an das Erscheinungsbild Pulverbeschichtung oder Nasslackierung
Individuelle Farbanpassung Nasslackierung Funktionsgrundierung vor Decklack Elektrotauchlackierung
Praktisch
Orientierung
  • Für hohe Korrosionsbeständigkeit, komplexe Metallstrukturen, standardisierte Großserienfertigung und strenge Umweltanforderungen werden in der Regel E-Coating oder Pulverbeschichtung bevorzugt.
  • Für Kleinserien-Programme mit hoher Variantenvielfalt, einfache Geometrien, häufige Farbwechsel oder besondere Anforderungen an das Erscheinungsbild ist die Nasslackierung oft die flexibelste Option.
  • Viele anspruchsvolle Programme verwenden ein Hybridsystem: E-Coating-Grundierung + Pulver-Deckbeschichtung.
  • E-Coat-Grundierung: starke Abdeckung an Kanten, Nästen und Hohlräumen.
  • Pulver-Deckbeschichtung: verleiht Farbe, Beständigkeit und Witterungsbeständigkeit.
  • Kombinierter Vorteil: geeignet für EV-Batteriegehäuse, hochwertige Gerätegehäuse, Außenequipment und wertige gefertigte Baugruppen.
Das beste Veredelungsverfahren hängt von Material, Geometrie, Zielschichtdicke, Farbanforderung, Einsatzumgebung, kosmetischer Qualitätsstufe, Abdeckbereichen, Prüfstandards und Produktionsvolumen ab.
Besprechen Sie Ihre Veredelungsanforderungen →

Wie bietet SR MFG„Outsourcing / externes E-Coating“-Dienstleistungen an?

SR MFG unterstützt Kunden bei der Steuerung von E-Coating-Projekten, die einheitlichen Korrosionsschutz, Hohlraumabdeckung und kontrollierte Lieferung erfordern. Der eigentliche E-Coating-Prozess wird von qualifizierten Partnerbetrieben durchgeführt.

SR MFG bleibt Ihre zentrale Anlaufstelle für Engineering-Prüfung, Maskierungs- und Gestellanforderungen, Qualitätsprüfung, Dokumentation, Terminkoordination und Endlieferung.

Warum mit SR MFG für ausgelagertes E-Coating zusammenarbeiten?

Einziger Ansprechpartner

Ein Lieferant verwaltet Fertigung, Beschichtungskommunikation, Prüfung, Dokumentation und Lieferung.

Technische Prüfung vor der Beschichtung

Abdeckbereiche, Aufsteckpunkte, Gewinde, Passflächen und sichtbare Bereiche werden im Voraus geprüft.

Kontrollierte Qualitätsdokumentation

Schichtdickenaufzeichnungen, Chargenrückverfolgbarkeit, Prüfergebnisse und Testberichte können nach Bedarf bereitgestellt werden.

Decklack-Integration

Pulverbeschichtung oder Nasslackierung kann auf das E-Coating aufgebracht werden, wenn Erscheinungsbild oder Witterungsbeständigkeit erforderlich sind.

Standardmäßiger E-Coating-Prozessablauf (betreut)
1

Zeichnungs- und Anforderungsprüfung

Wir prüfen Zeichnungen, Spezifikationen und Beschichtungsanforderungen.

2

Fertigung & Vorbereitung für die Beschichtung

Teile werden gefertigt und für die Beschichtung vorbereitet.

3

E-Coating-Machbarkeit & Partnerkoordination

Die Machbarkeit wird bestätigt und der beste Partner ausgewählt.

4

Bemusterung & Validierung

Muster werden beschichtet und validiert, um die Anforderungen zu erfüllen.

5

Serienproduktion & Prozessverfolgung

Die Produktion läuft mit Prozessverfolgung und -überwachung.

6

Endkontrolle & Dokumentation

Teile werden geprüft und die Dokumentation wird abgeschlossen.

7

Verpackung & Lieferung

Teile werden ordnungsgemäß verpackt und termingerecht geliefert.

Wer macht was?
SR MFG — Ihr zentraler Ansprechpartner
  • Prüft Zeichnungen, Abdeckbereiche und Funktionsflächen
  • Koordiniert Fertigung, Partnerkommunikation, Zeitplan und Logistik
  • Definiert Prüfpunkte und Dokumentationsanforderungen
  • Organisiert die Decklackintegration bei Bedarf
E-Coating-Partnerbetrieb
  • Führt Vorbehandlung, Elektrotauchlackierung, Spülung und Einbrennung durch
  • Führt die Beschichtung gemäß den vereinbarten Prozessanforderungen aus
  • Stellt Prozessaufzeichnungen oder Testdaten bei Bedarf bereit

Am besten geeignet für korrosionsbeständige Grundbeschichtung, geschweißte Rahmen, Halterungen, Gehäuse, gefertigte Strukturen und Projekte, bei denen ein Lieferant Fertigung, Beschichtung, Inspektion und Lieferung managen soll.

E-coatingfähige Teile & Materialien, die wir prüfen können

SR MFG unterstützt die E-Coating-Prüfung für Blechteile, Stanzteile, Schweißbaugruppen und andere leitfähige Metallteile, die eine korrosionsbeständige Grundbeschichtung, Innenraumbeschichtung oder kontrollierte Oberflächenveredelung erfordern. Die endgültige Machbarkeit hängt von der Materialleitfähigkeit, der Teilegeometrie, der Vorbehandlungskompatibilität, den Abdeckbereichen, der Aufhängungsmethode, dem Beschichtungsfenster und den Validierungsanforderungen ab.

Gefertigtes Blech
Metallteile

  • Gehäuse und Schränke
  • Gerätegehäuse
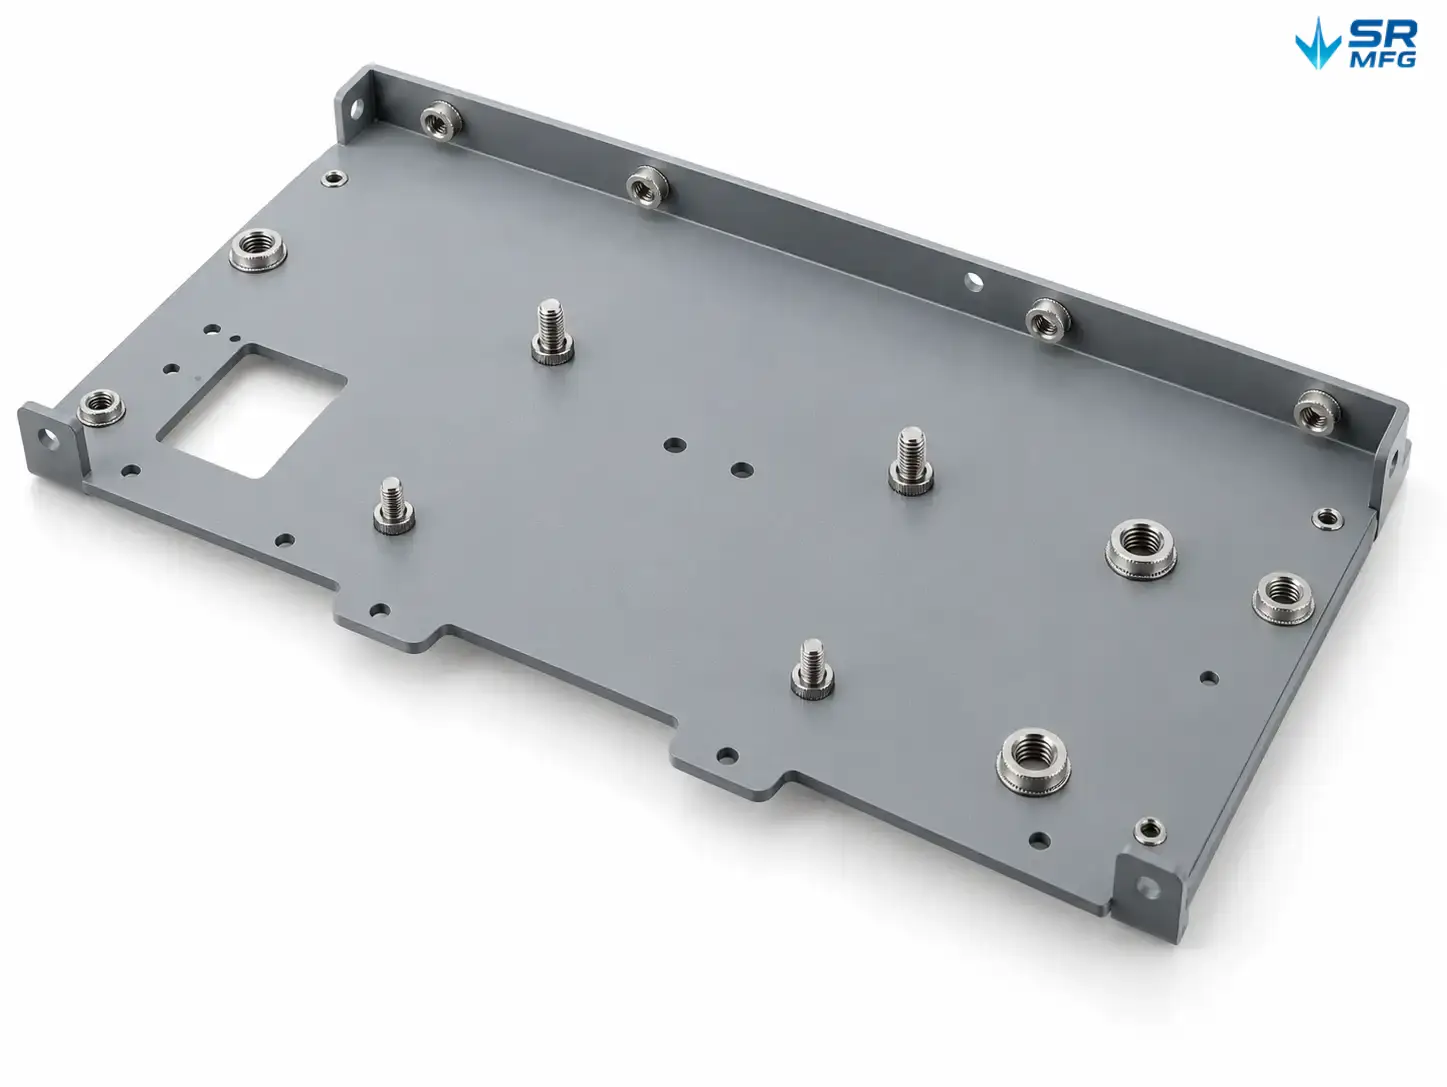
  • Halterungen und Montageplatten
  • Schutzbleche, Abdeckungen, Sockel und Rahmen
  • Schweißbaugruppen und Versteifungen

Gestanzte &
Umgeformte Teile

  • Durchgelochte Teile
  • Geschnittene Teile
  • Tiefgezogene Teile
  • Verstärkungsteile
  • Clip-/Schnapp- und Führungsmerkmale

Typische leitfähige
Materialien

  • Kohlenstoffstahl und legierter Stahl
  • Feuerverzinkter Stahl
  • Elektroverzinkter Stahl
  • Aluminium-Zink-beschichteter Stahl
  • Edelstahl und Aluminium
Spezielle Substrate können im Einzelfall geprüft werden.

Am besten geeignete
Anwendungsfälle

  • Korrosionsschutz-Grundierung
  • Komplexe Geometrie mit Innenbeschichtung
  • Abdeckung in Fugen, Hohlräumen und vertieften Bereichen
  • Grundierung vor Pulverbeschichtung oder Nasslackierung
  • Kontrollierte Inspektion und Dokumentation
i

Der Erfolg des E-Coating hängt von Oberflächenbeschaffenheit, Vorbehandlungsqualität, Entwässerungs-/Entlüftungsdesign, Maskierungsstrategie, Gestellposition, Schichtdickenziel und Inspektionsanforderungen nach der Beschichtung ab.

Benötigen Sie eine Machbarkeitsprüfung?
Senden Sie Ihre Zeichnungen zur E-Coating-Prüfung →

Material- und Vorbehandlungsaspekte für E-Coating

Die E-Coating-Leistung hängt vom Substratzustand, der Kompatibilität der Vorbehandlung, dem Zielwert der Schichtdicke und den Validierungsanforderungen ab.
SR MFG arbeitet mit qualifizierten Partnern und setzt bewährte Strategien ein, um Haftung, konstanten Korrosionsschutz und Produktionsstabilität zu gewährleisten.

01

Kohlenstoffstahl &
Legierter Stahl

Gängige Substrate

Am häufigsten verwendete Materialien für E-Coating. Reinigung + Phosphatvorbehandlung werden typischerweise eingesetzt, um Haftung und Korrosionsbeständigkeit zu unterstützen.

Hauptaugenmerk

  • Entfernung von Öl, Korrosionsschutzmittel, Schweißrauch und Walzzunder
  • Stabile Kontrolle des Phosphatschichtgewichts
  • Strahlen / Kugelstrahlen für Gusseisen oder poröse Gussstücke bei Bedarf
02

Verzinkter / Zink-
beschichteter Stahl

Projektabhängig

Machbar und etabliert, aber der Oberflächenzustand ist entscheidend für eine gleichbleibende Haftung.

Hauptaugenmerk

  • Passivierung, Weißrost, Öle und Rückstände kontrollieren
  • Abgestimmtes Konversions-/Vorbehandlungssystem für Zinkoberflächen
  • Reinigen / Aktivieren bei Bedarf für Passivierungsfilm oder Weißrost
03

Aluminium &
Mischmetallteile

Erfordert Validierung

Empfindlicher gegenüber Oxid- und Konversionsbeschichtungsstabilität. Die Kompatibilität der Vorbehandlungslinie ist besonders wichtig.

Hauptaugenmerk

  • Aluminiumfokussierte Konversionssysteme bei Bedarf verwenden
  • Multi-Metall-Kompatibilität für gemischte Baugruppen bestätigen
  • Schlüsselkontrollpunkte und Inspektionsmethode definieren
04

Schichtdicke &
Toleranzkontrolle

Projektspezifisch

Schichtdickenziel und Maßkontrolle sollten durch Projektanforderungen definiert und validiert werden.

Hauptaugenmerk

  • Typische Dicke: 12.5–30 μm projektabhängig
  • Einzelpunktabweichung, Gesamtgleichmäßigkeit und Chargenkonsistenz kontrollieren
  • Auf Kanteneffekt und Messzuverlässigkeit achten

Schlüsselfaktoren, die die E-Coating-Leistung beeinflussen

Oberflächen
Zustand
Vorbehandlung
qualität
Gestellung & Entwässerungs- /
Entlüftungsdesign
Schichtdicke
Ziel
Inspektionsmethode
& Validierung
Einsatzumgebung
& Anforderungen
!

Wichtiger Hinweis

Die endgültige Vorbehandlungsroute, das E-Coating-System, das Schichtdickenziel und die Kontrollgrenzen sollten auf Basis von Material, Geometrie, Beschichtungssystem, Inspektionsmethode, Einsatzumgebung und Kundenabnahmekriterien bestätigt werden.

ERWEITERTE TECHNISCHE HINWEIS

Schichtdicken- und Maßtoleranzkontrolle

Verwenden Sie diesen Abschnitt für toleranzempfindliche oder technisch kritische Projekte, bei denen der Lackaufbau definiert und kontrolliert werden muss.

Typischer DFT-Bereich

  • Kathodisches E-Coat: üblicherweise 18–25 μm
  • Der projektspezifische Bereich kann innerhalb von ~12.5–30 μm variieren
  • Endziel sollte dem Beschichtungssystem, der Geometrie und der Spezifikation folgen

Toleranzempfindliche Bereiche

  • Gewinde und Passflächen
  • Erdungs- / Kontaktbereiche
  • Bohrungen, Kanten und Montageschnittstellen
  • Abdeckung oder Dickenbegrenzungen können erforderlich sein

Gleichmäßigkeit und Chargenkontrolle

  • Einzelpunkttoleranz definieren, wo erforderlich
  • Schichtgleichmäßigkeit innerhalb des Bauteils kontrollieren
  • Kantenaufbau und Chargenkonsistenz überprüfen
  • CTQ / kritische Merkmale priorisieren

Messung und Dokumentation

  • Kalibrierte DFT-Messgeräte verwenden
  • Prüfpunkte im Voraus festlegen
  • Rückverfolgbare Aufzeichnungen und Berichte bei Bedarf führen
  • Kundenvalidierungsanforderungen unterstützen
!

Übermäßige Schichtdickenschwankungen können Aussehen, Korrosionsbeständigkeit, Erdung, Montagepassung oder Maßtoleranz beeinträchtigen. Kritische Oberflächen sollten vor der Produktion definiert werden.

Bereit, Ihre E-Tauchlackierungsanforderungen zu prüfen?

Unsicher, ob E-Tauchlackierung für Ihre Teile geeignet ist? Senden Sie uns Ihre Zeichnungen, Material, Zielschichtdicke, Abdeckbereiche, Korrosionsanforderungen und Prüfstandards. Unser Engineering-Team wird das Projekt prüfen und eine geeignete E-Tauchlackierungslösung koordinieren.

Branchen und elektrophoretische Beschichtungsanwendungen

SR MFG bietet verwaltete elektrophoretische Beschichtungsunterstützung (E-Tauchlackierung) für OEM-Metallkomponenten in Industrieanlagen, Schaltschränken, Halterungen, Rahmen, Gehäusen und Strukturbaugruppen. E-Tauchlackierung bietet gleichmäßige Abdeckung auf komplexen Geometrien und vertieften Oberflächen und eignet sich für Teile, die konsistenten Korrosionsschutz erfordern. Wir unterstützen sowohl Prototypenfertigung als auch Serienproduktion durch qualifizierte Beschichtungspartner.
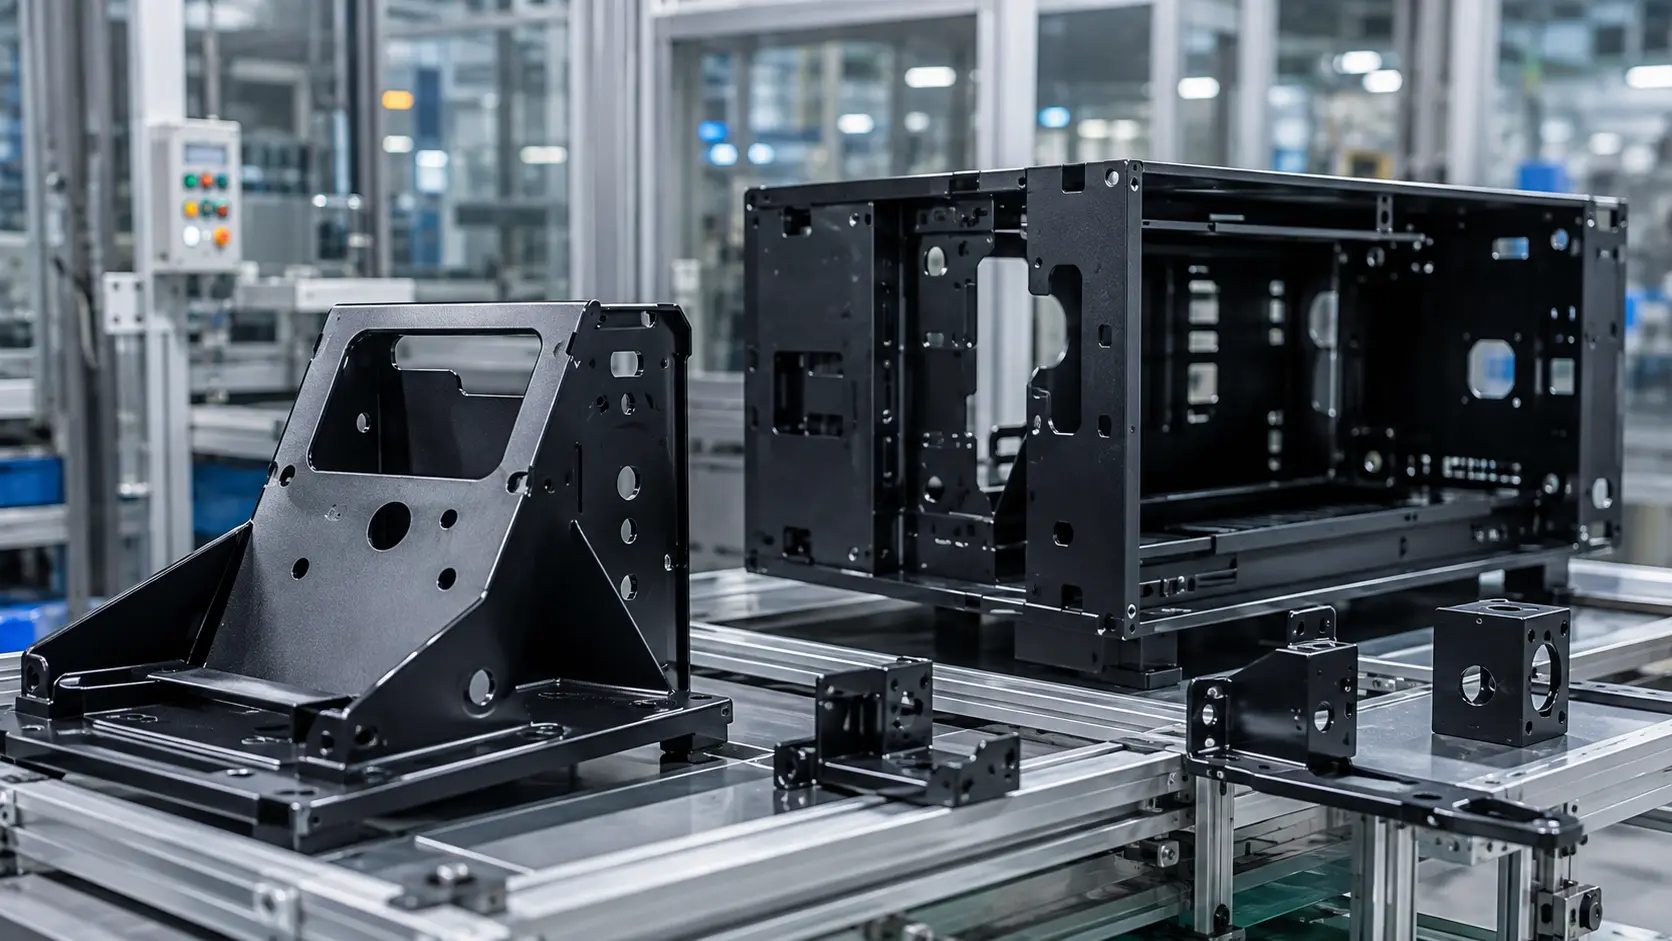
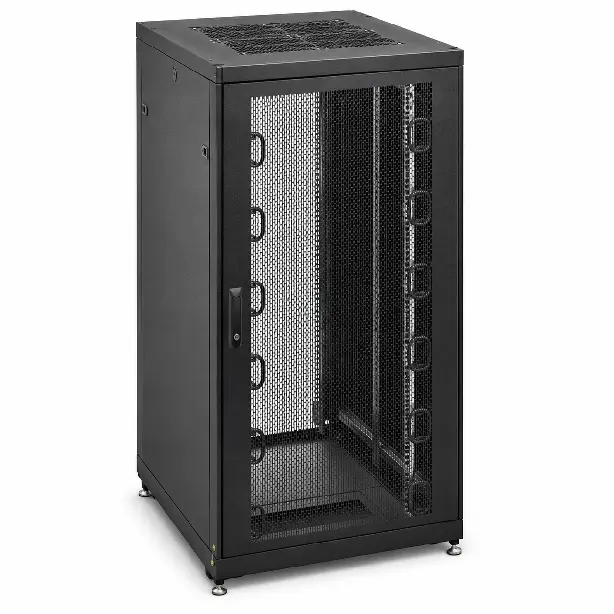
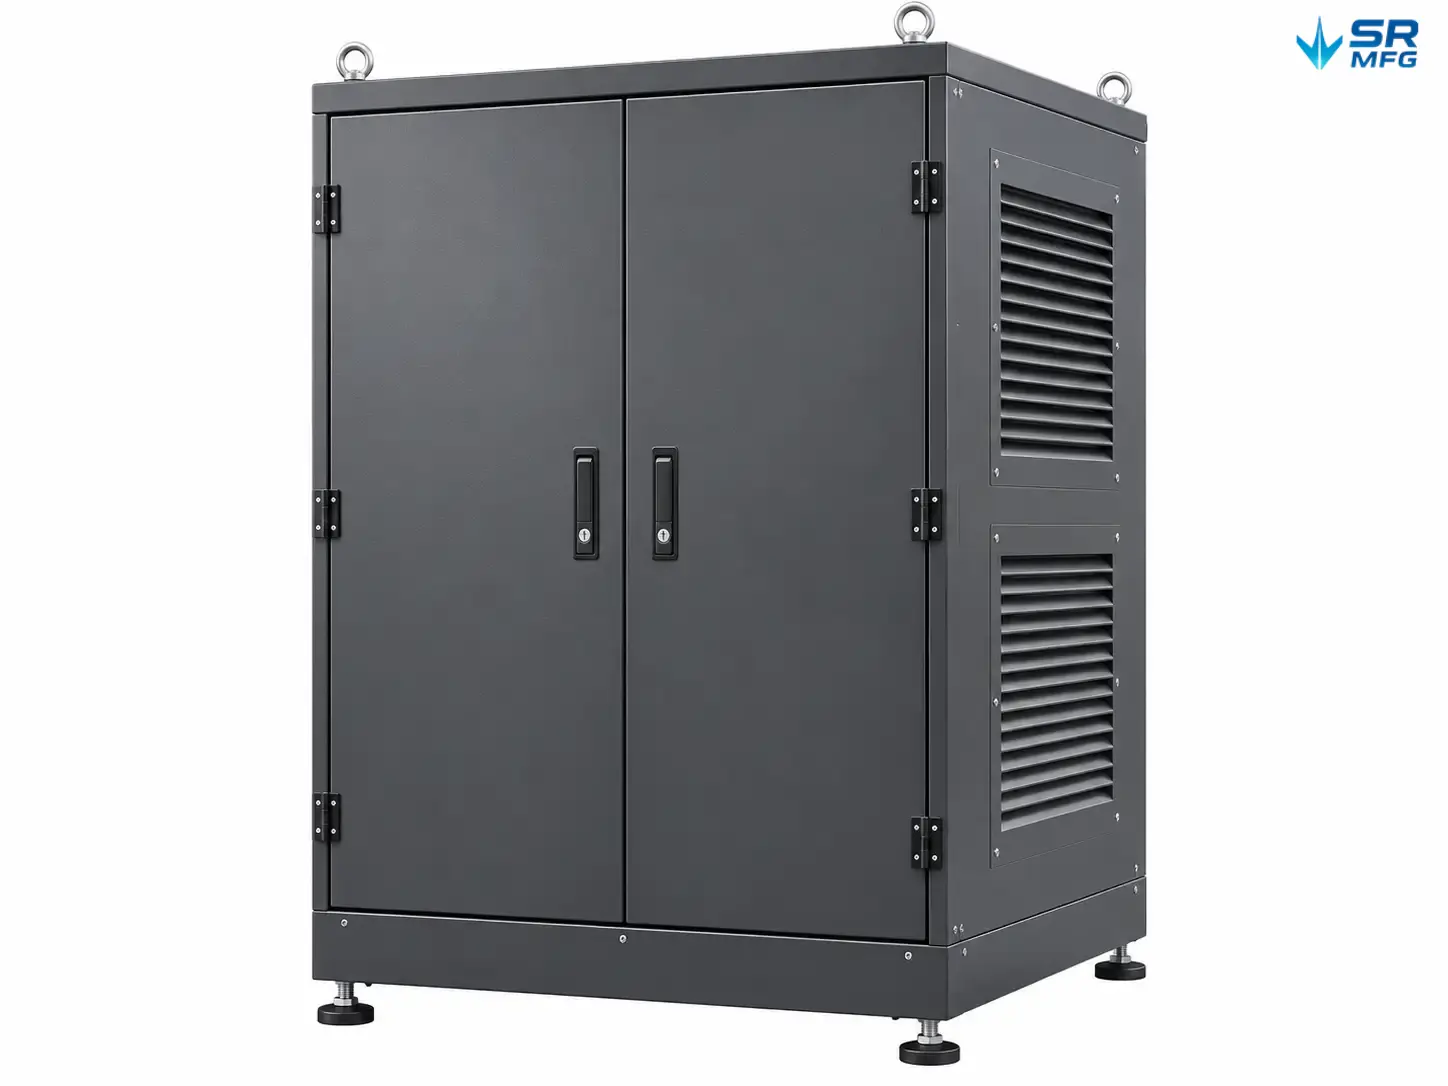
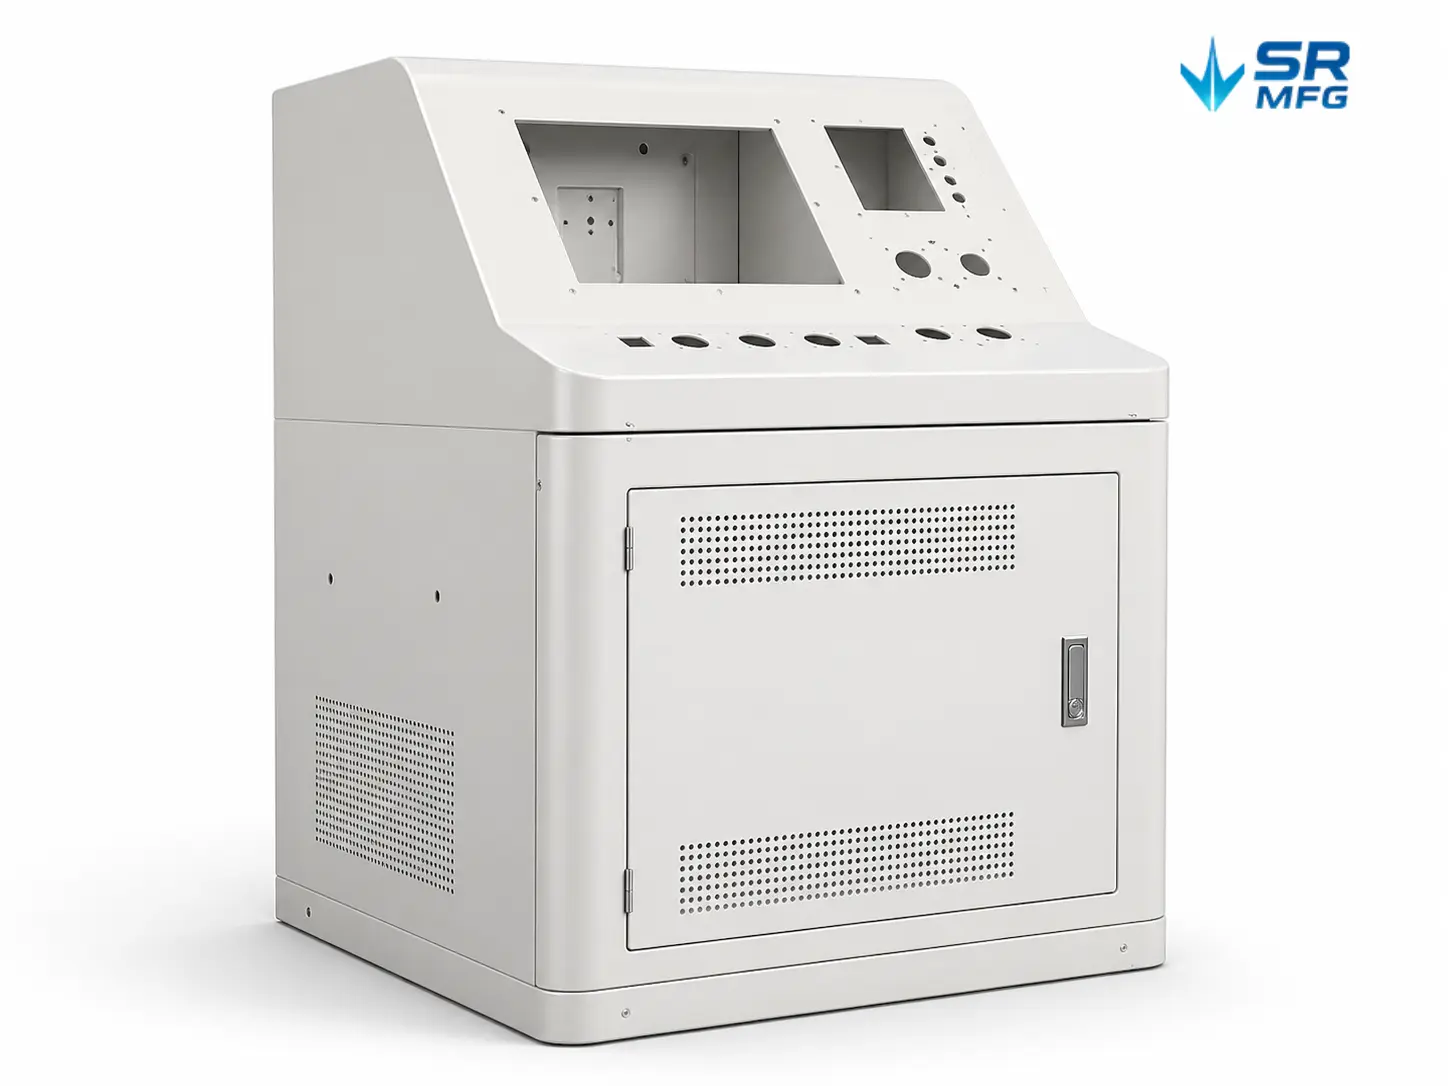
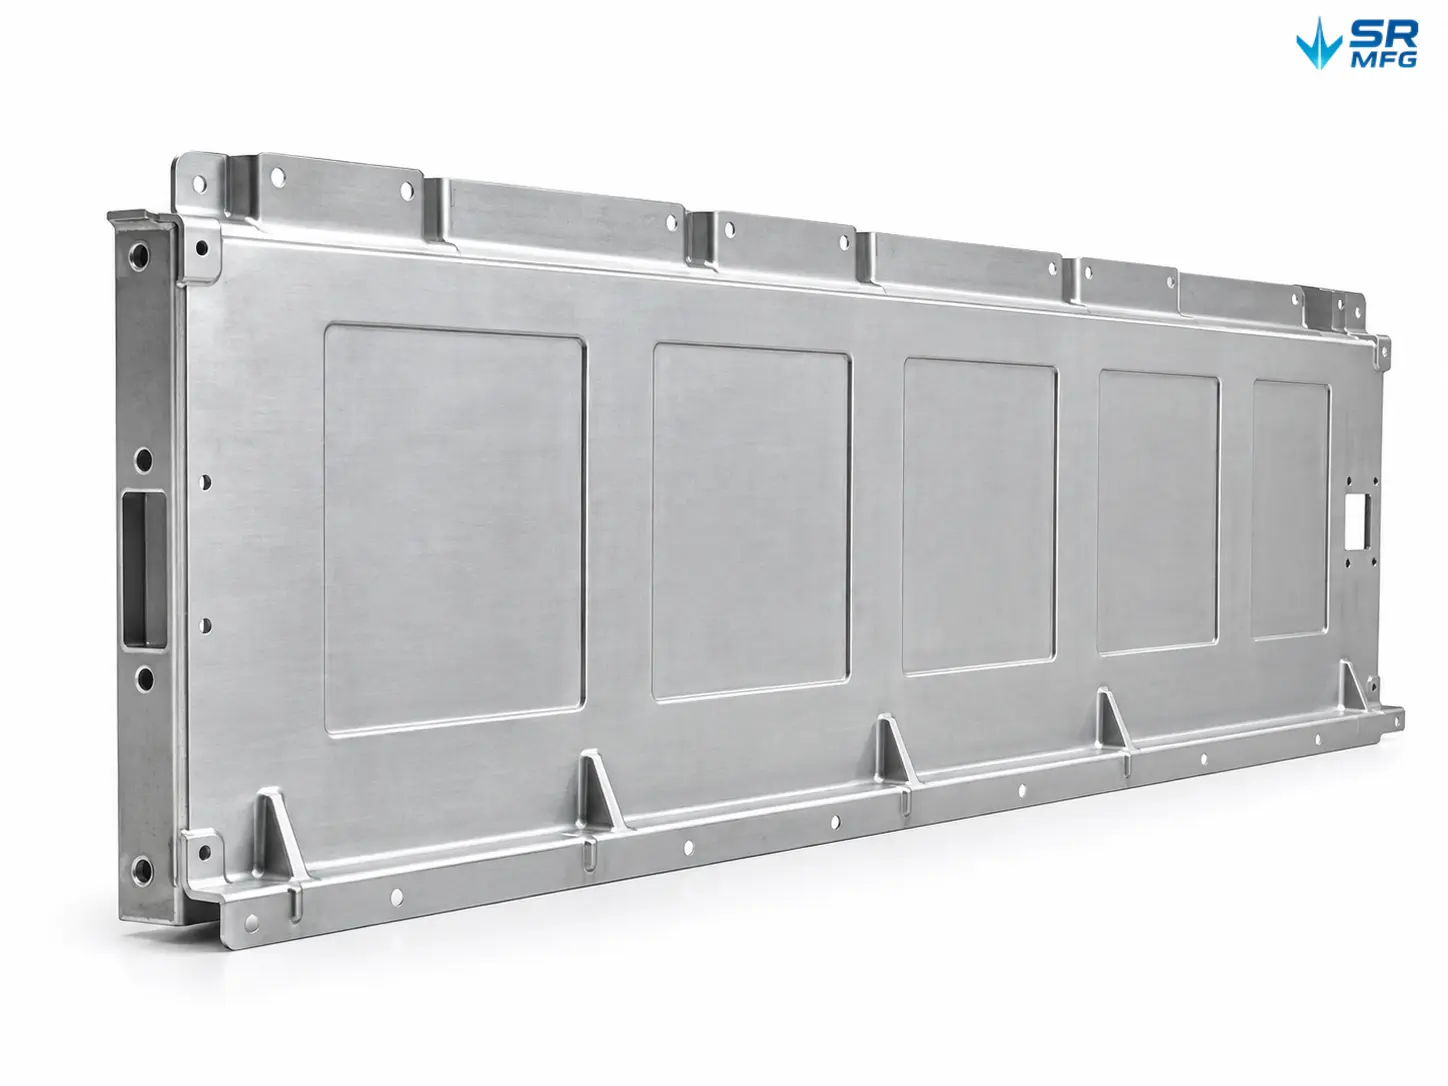
E-beschichtete Metallkomponenten für industrielle OEM-Anwendungen

Rechenzentren & IT-Ausrüstung

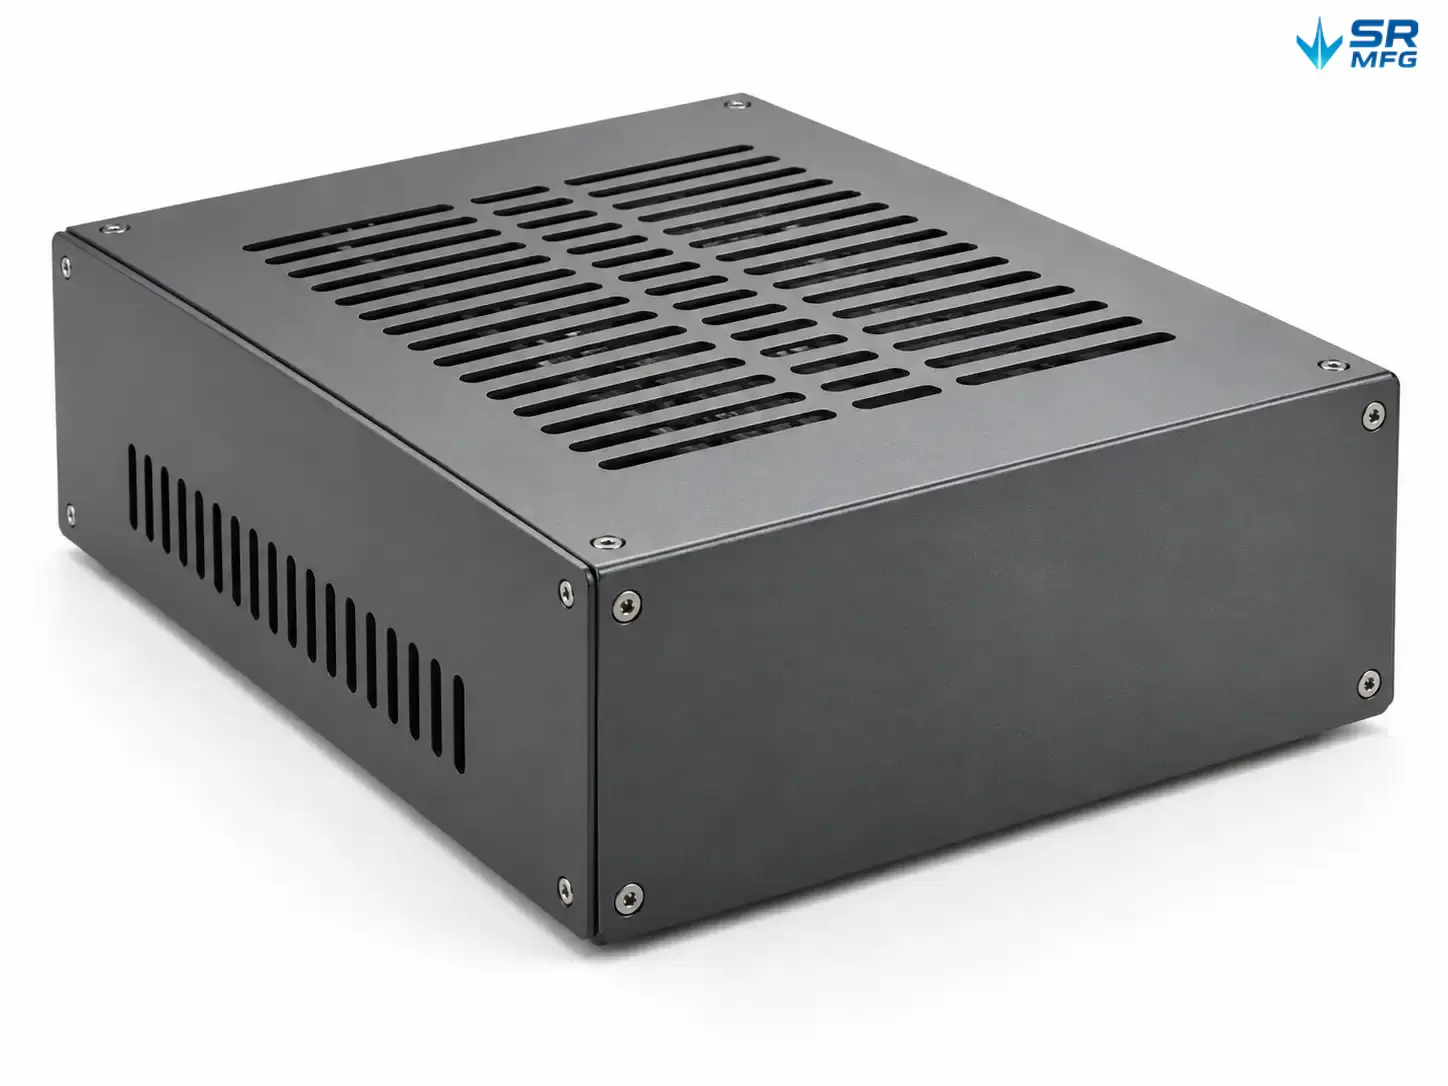
E-Tauchlackierung für Rechenzentrumskomponenten, Netzwerkinfrastruktur und IT-Hardware, die gleichmäßigen Dünnschicht-Korrosionsschutz bietet, der jede Oberfläche, Naht und Vertiefung erreicht.

  • Server-Rack-Rahmen & -Schienen
  • Kabelmanagementwannen
  • Schaltschrankpaneele & -türen
  • Montagehalterungen & -platten

Unterhaltungselektronik

Elektrophoretische Beschichtung für Gehäuse von Unterhaltungselektronik, interne Halterungen, Displaystrukturen und Präzisionsmetallbaugruppen, die gleichmäßige Schichtdicke mit ausgezeichneter Haftung und einer sauberen, veredelten Oberflächenbeschaffenheit liefert.

  • Gerätegehäuse & -abdeckungen
  • Interne Stützhalterungen
  • Display-Montagestrukturen
  • Metallteile für Lautsprecher & Audio
  • Kleine präzisionsgeformte Teile

Elektrische Ausrüstung

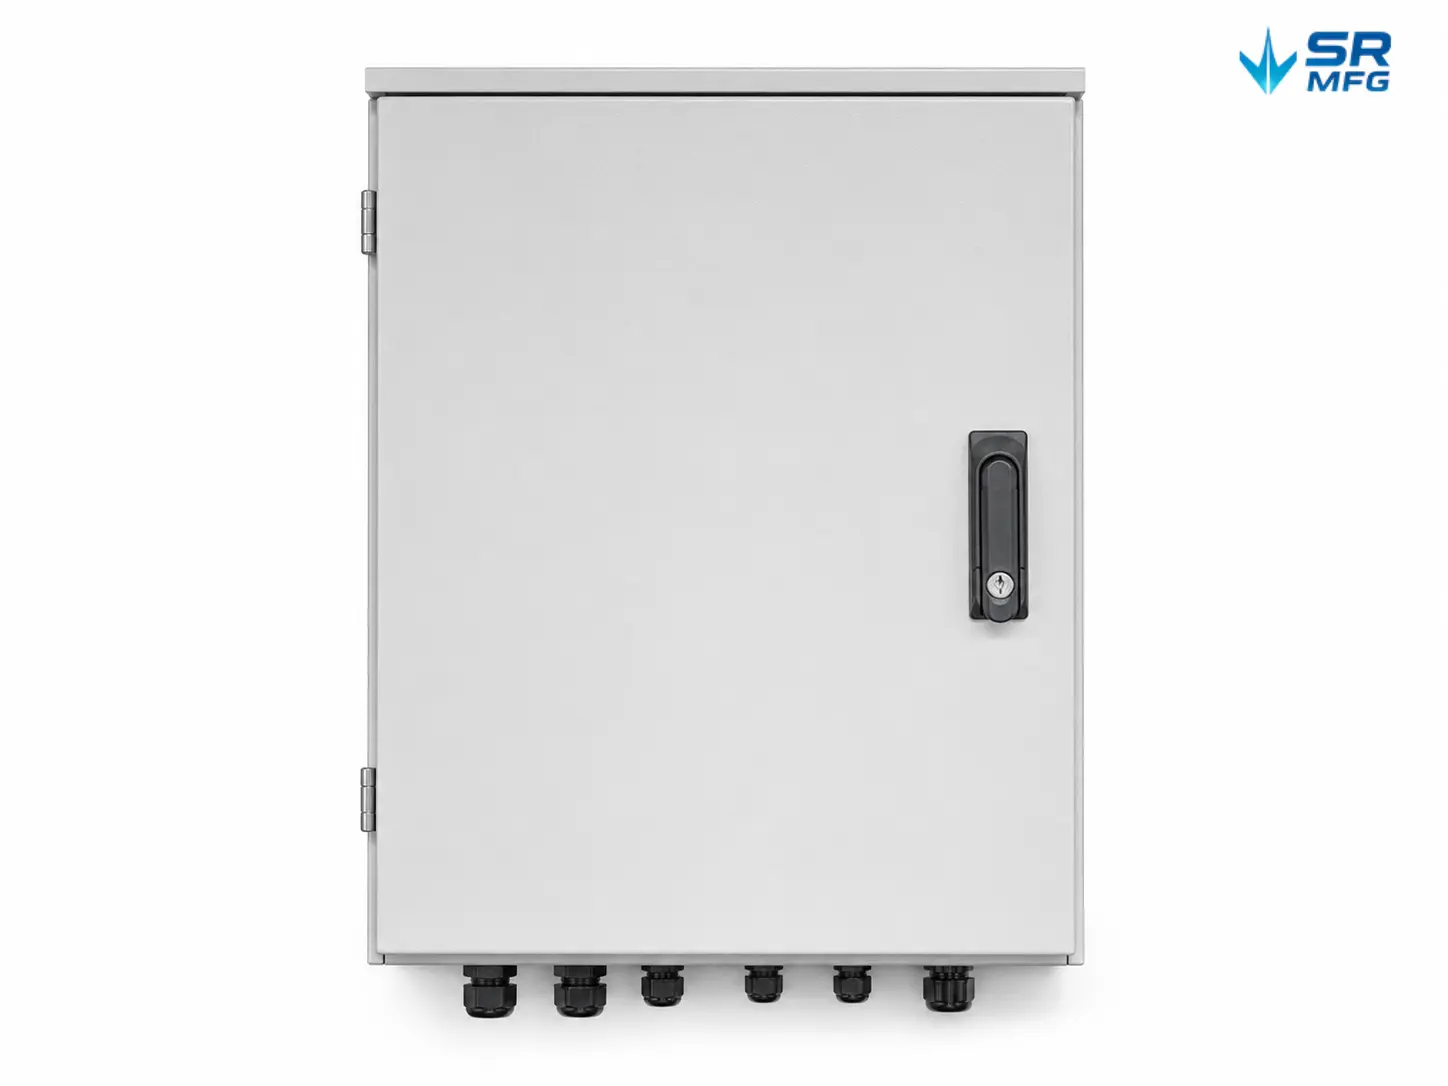
E-Tauchlackierung für elektrische Gehäuse, Schaltschränke, Stromverteilungseinheiten und industrielle Elektrokomponenten, die überlegene Korrosionsbeständigkeit und vollständige Abdeckung auf komplexen Innenflächen bietet, wo herkömmliche Methoden möglicherweise nicht ausreichen.

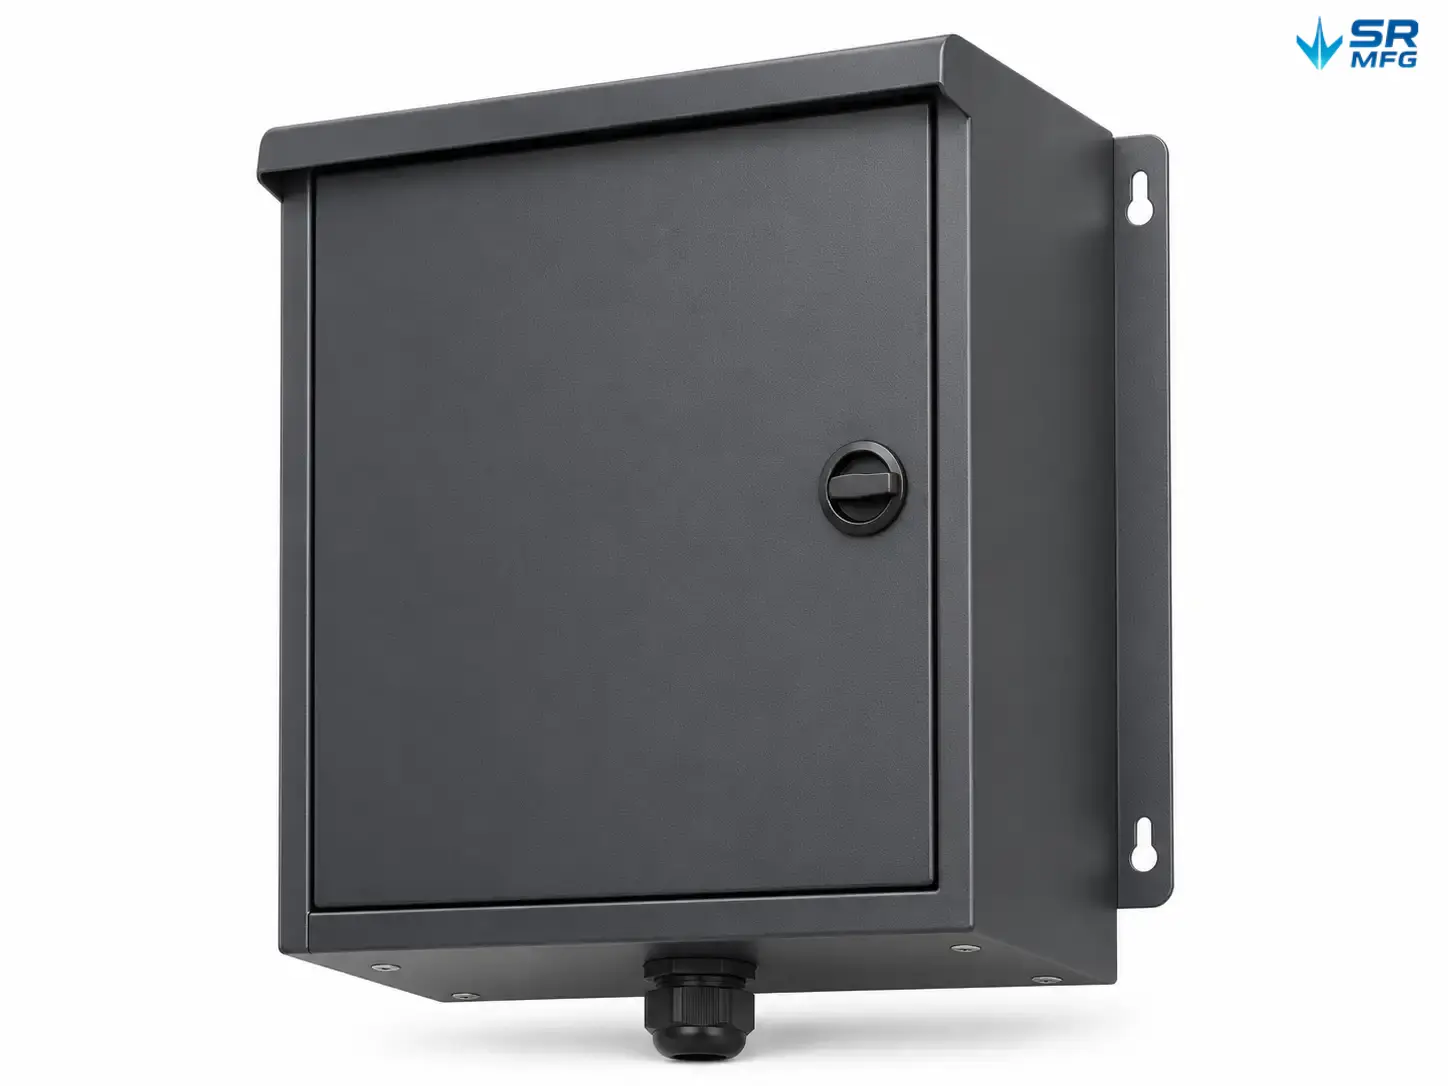
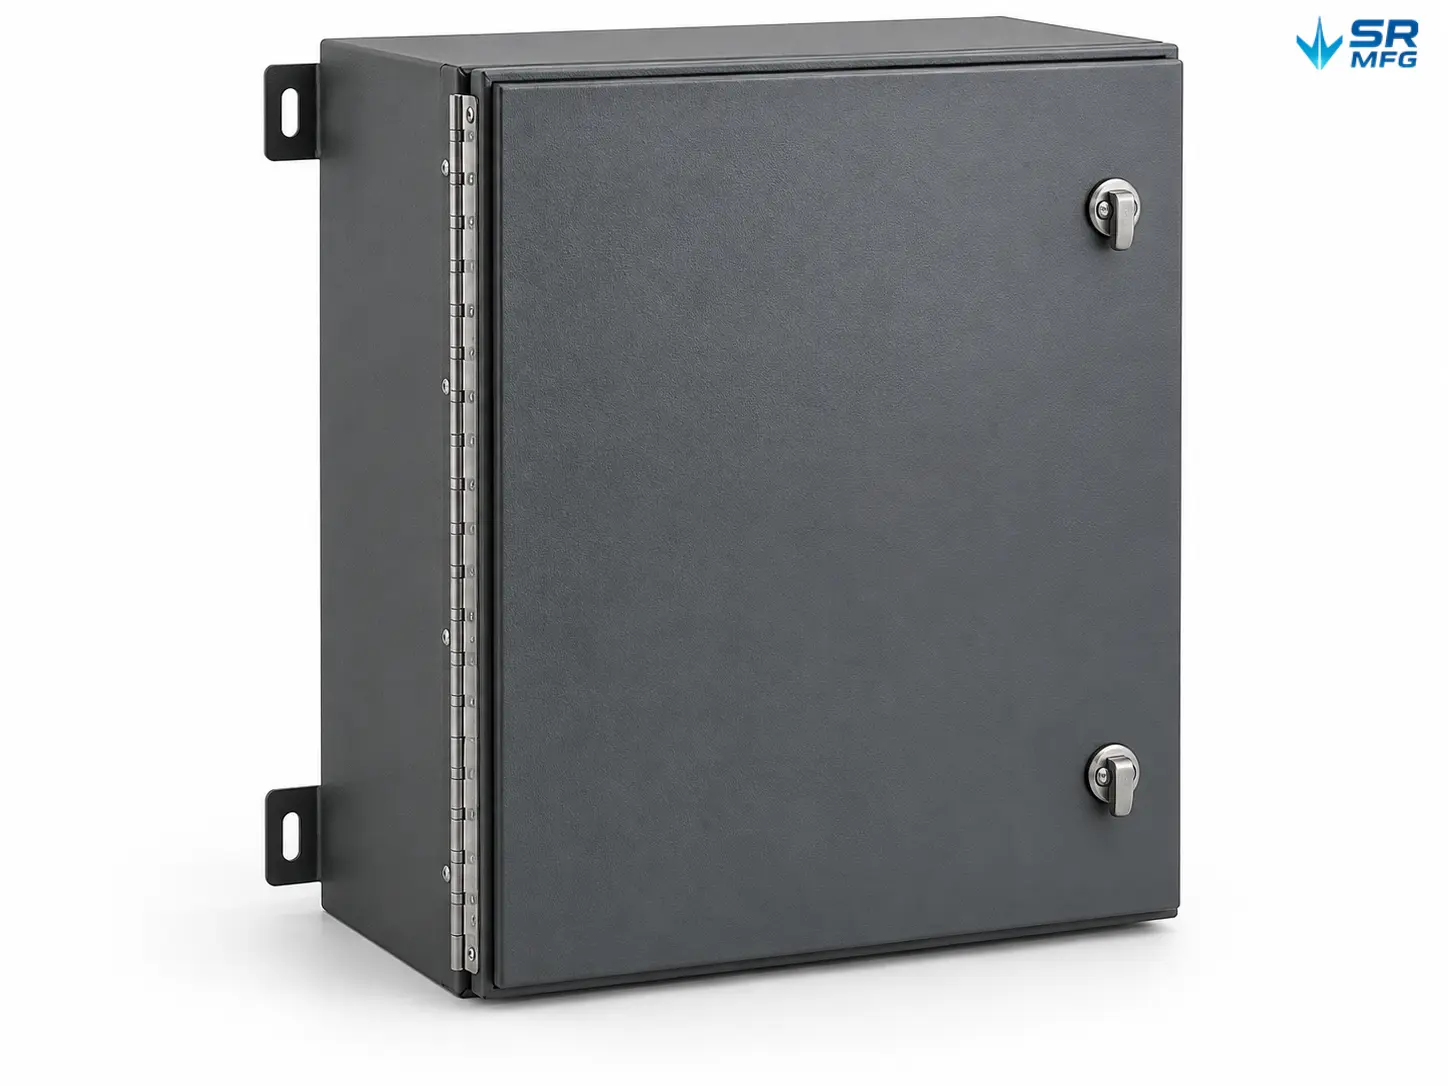
  • Elektroschrankgehäuse
  • Steuerboxpaneele
  • Klemmenmontageplatten
  • DIN-Schienenhalterungen
  • Lüftungs- und Zugangsplatten

Industrielle Ausrüstung

Langlebige elektrophoretische Beschichtungen für Maschinen, Automatisierungssysteme, Produktionsanlagen und strukturelle Maschinenbaugruppen, entwickelt für langlebigen Schutz gegen Rost, Chemikalien und Umwelteinflüsse.

  • Maschinenabdeckungen & -schutzbleche
  • Ausrüstungsrahmen
  • Förderbandhalterungen
  • Sensormontageplatten
  • Schutzpaneele & -abschirmungen

Energiesysteme

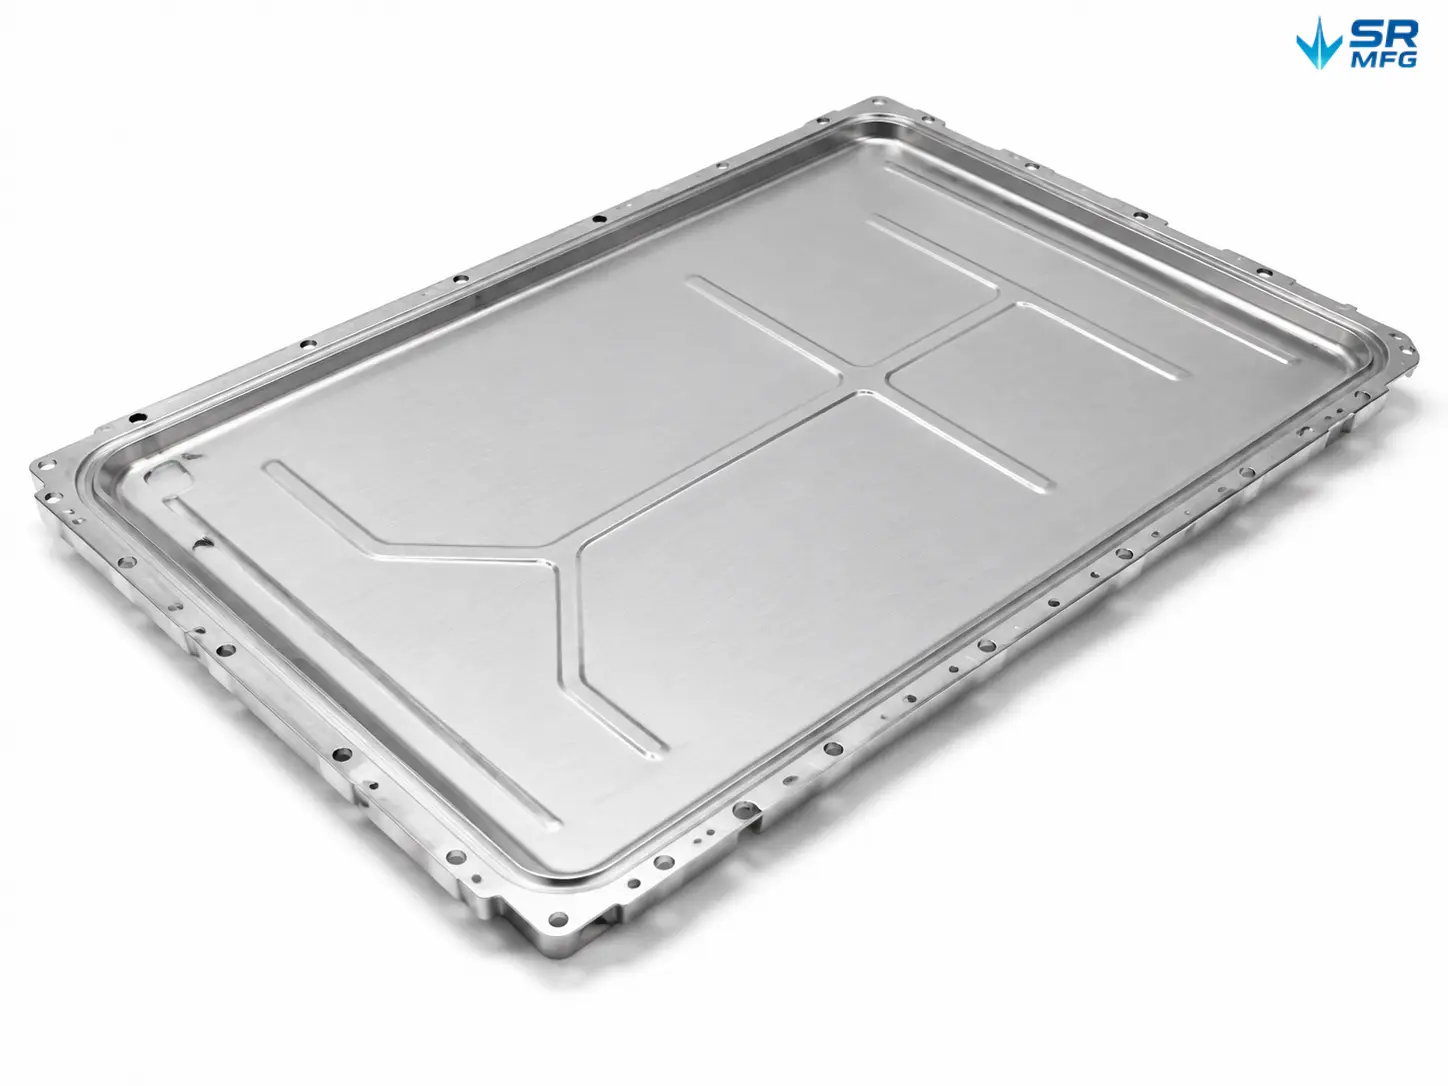
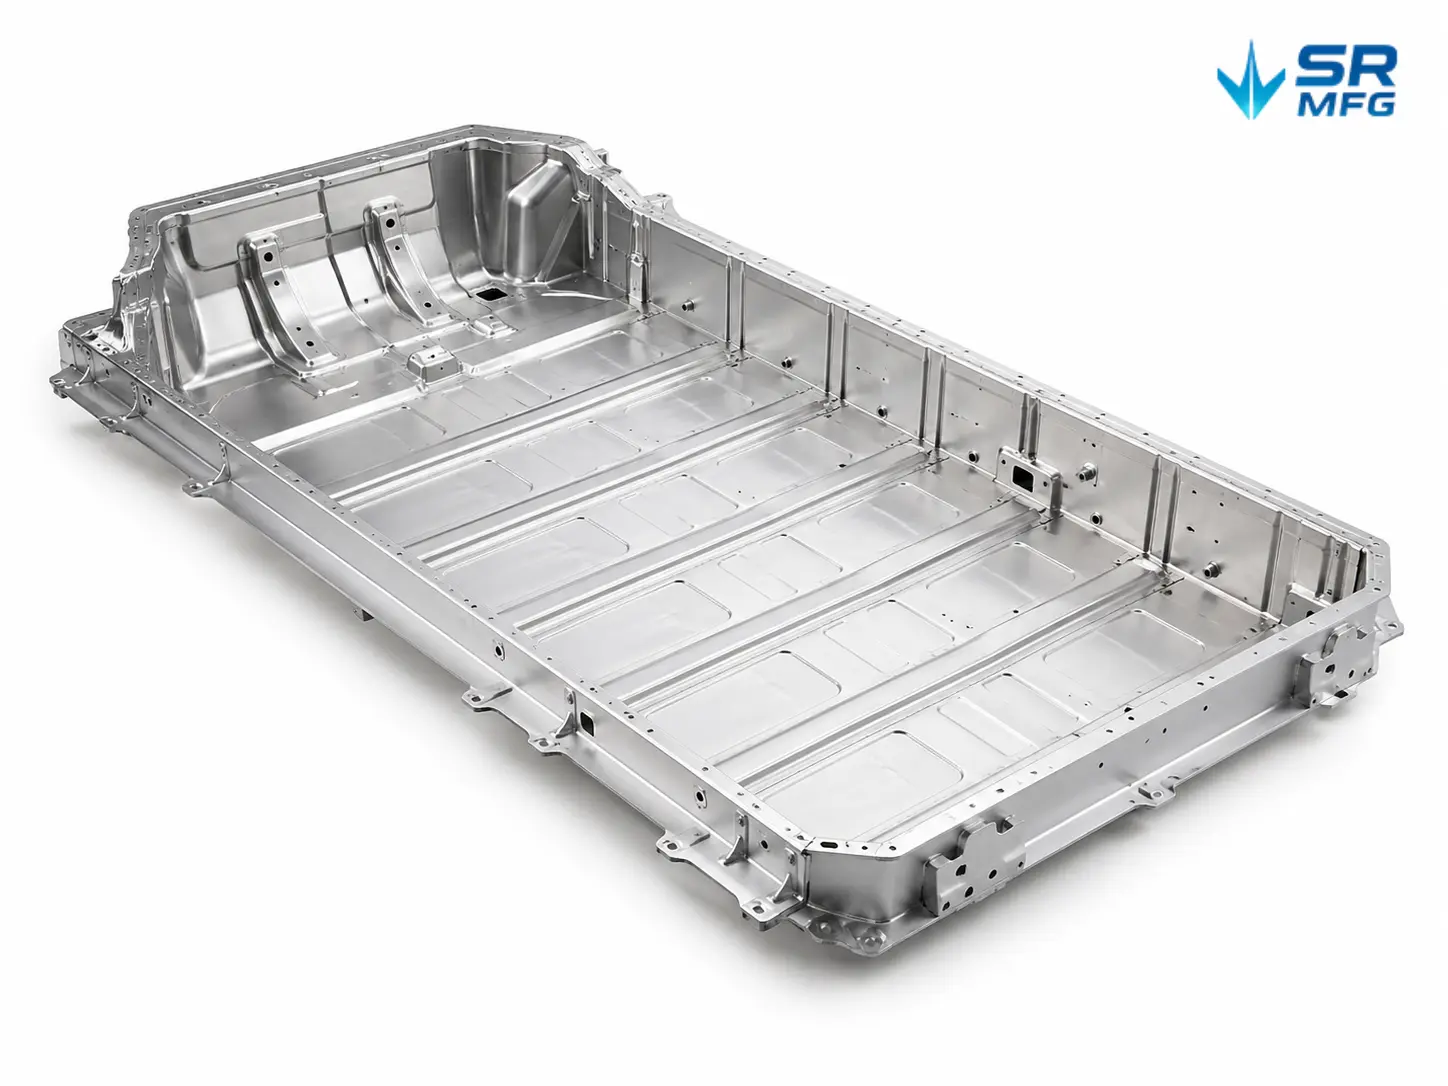
E-Tauchlackierungslösungen für EV-Ladegeräte, Batteriesysteme, Energiespeicherschränke und Stromumwandlungseinheiten, die zuverlässigen, gleichmäßigen Korrosionsschutz für anspruchsvolle Innen- und Außenbetriebsumgebungen bieten.

  • Batteriegehäuseteile
  • Ladestationsschränke
  • Energiespeicherschrankpaneele
  • Stromschienen-Stützhalterungen
  • Leistungsmodulgehäuse

Außenausrüstung

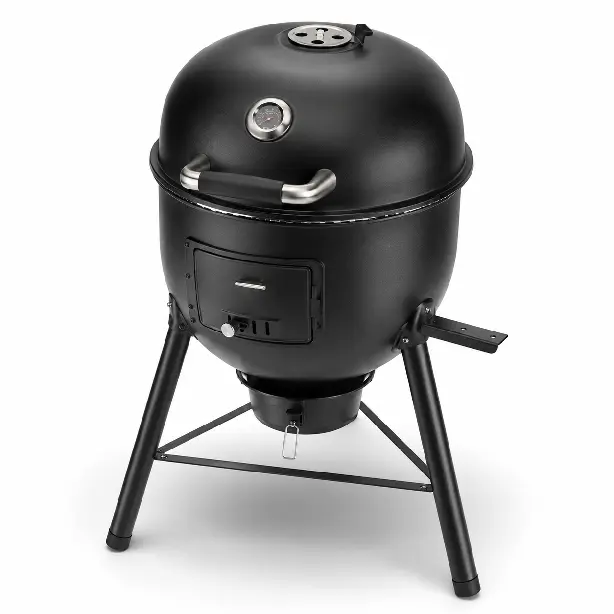
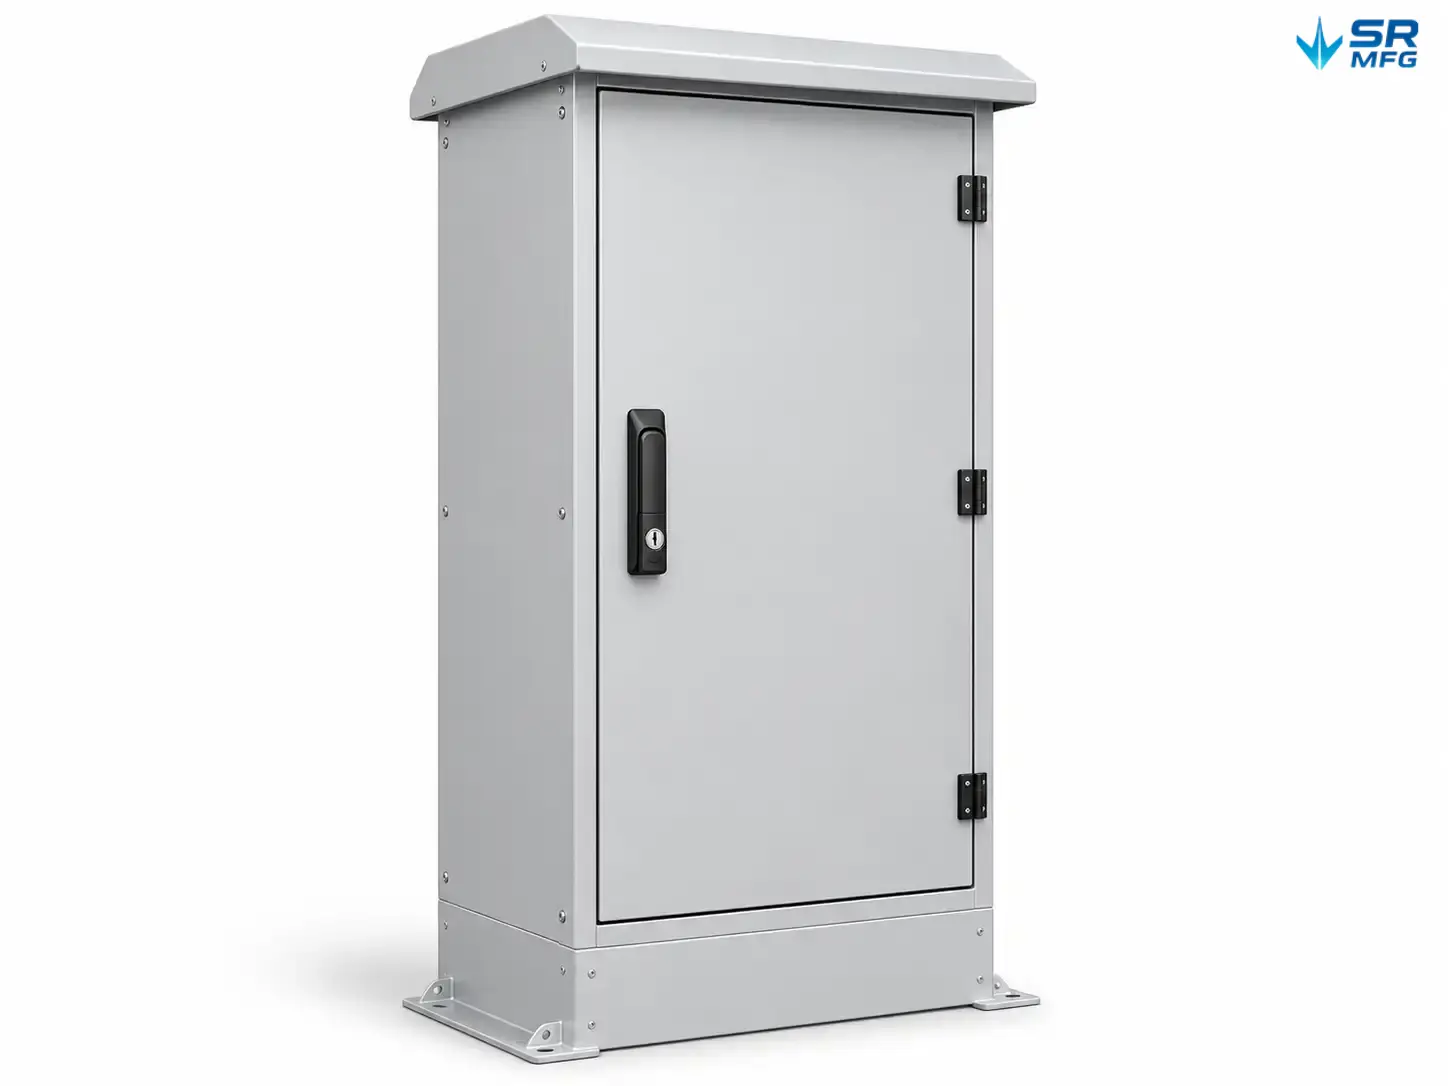
Witterungsbeständige elektrophoretische Oberflächen für Außengehäuse, Geräteabdeckungen, Grillgeräte, Beleuchtungssysteme und Strukturbefestigungen, entwickelt für UV-Stabilität, Feuchtigkeitsschutz und langfristige Korrosionsbeständigkeit unter rauen Außenbedingungen.

  • Außenausrüstungsgehäuse
  • Grillblechkörper
  • Schutzabdeckungen & Paneele
  • Montagehalterungen
  • Witterungsbeständige Strukturteile

Für Ihre Anwendung entwickelt

Ob Sie ein einzelnes Muster oder volle Produktionsmengen benötigen, SR MFG verwaltet Beschichtungsqualität, Inspektion und Lieferung während des gesamten Projekts. Durch qualifizierte Partneranlagen können wir kathodische oder anodische E-Tauchlackierungssysteme basierend auf Ihren technischen und optischen Anforderungen koordinieren.

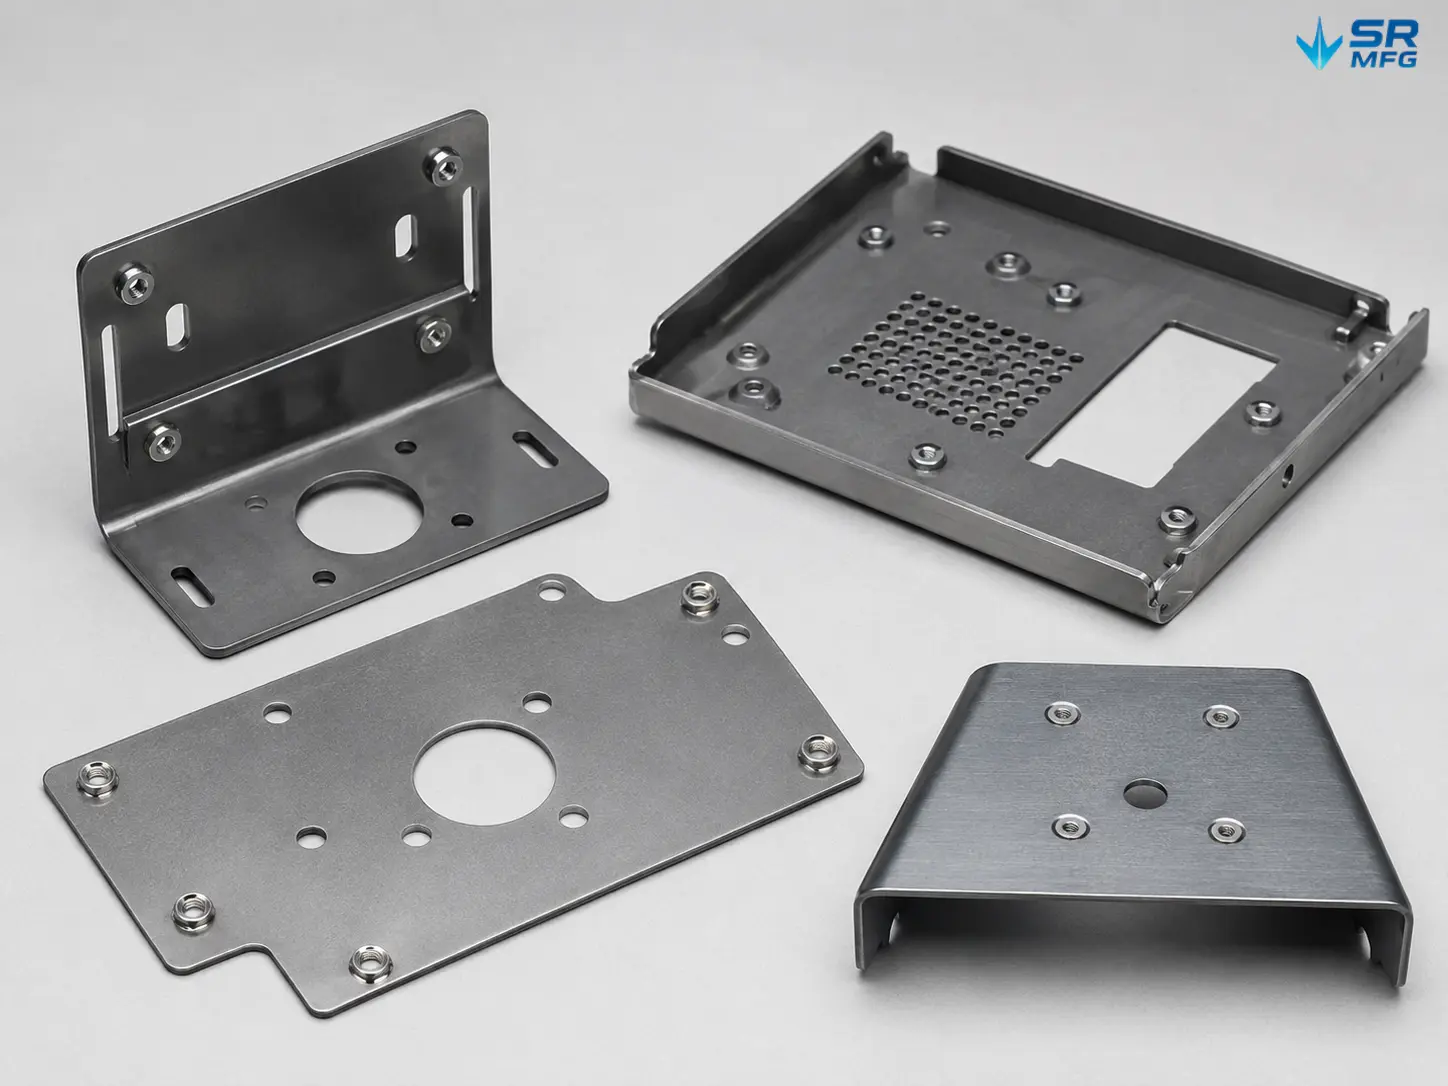
SR MFG E-Tauchlackierungs-Produktpräsentation

Blech-E-Tauchlackierung FAQs​​​​

E-Coat ist in mehreren Farben erhältlich, doch Schwarz und Grau sind die dominierenden Farben und machen den überwiegenden Großteil der Anwendungen aus (oft mit 90%+ in vielen Branchen angegeben).

  • Schwarz: Die häufigste E-Coat-Farbe, geschätzt wegen starkem Korrosionsschutz und hoher Toleranz gegenüber optischen Abweichungen. Weit verbaut für Fahrwerksbauteile, Baumaschinen und Komponenten der Unterhaltungselektronik. Je nach System in den Ausführungen glänzend, halbglänzend und matt erhältlich.

  • Grau: Ein neutraler Farbton, der häufig für Industriekomponenten und architektonische Teile verwendet wird und Funktion und visuelle Kompatibilität vereint.

  • Farbiges E-Coat: Individuelle Farben wie Weiß, Rot, Blau oder Gold können für differenzierte Optikanforderungen entwickelt werden (z. B. hochwertige Unterhaltungselektronik oder dekorative Beschläge). Diese erfordern in der Regel ein spezielles farbiges E-Coat-System und eine Prozessabstimmung.

Für Oberflächen, die eine strenge Dickenkontrolle erfordern – oder unbeschichtet bleiben müssen – verwenden wir in der Regel eine Kombination der folgenden Ansätze:

  • Physikalische Maskierung: Hochtemperatur-Silikonschutzstopfen, Keramikvorrichtungen oder Hochtemperaturband (≥180°C) zum Abdecken von Gewindebohrungen, Passierbohrungen und präzisen Passflächen. Für komplexe Konturflächen können spezielle Maskierungswerkzeuge entwickelt werden, um eine vollständige Abdeckung zu gewährleisten und ein Abheben während der Aushärtung zu verhindern.

  • Prozessbasierte Dickenregelung: Techniken wie gestufte Spannungssteuerung (Verringerung der elektrischen Feldstärke in kritischen Bereichen), Anpassung der Gestellwinkel zur Verringerung der Feldeinwirkung und Optimierung der Abscheidungszeit können dazu beitragen, die Beschichtung auf Passflächen sehr gering zu halten (oft angestrebt bei 0–5 μm, wenn dies für die Passung erforderlich ist).

  • Lokale isolierende Vorbehandlung: Aufbringen eines speziellen isolierenden Primers auf kritische Bereiche, um die Abscheidung an der Quelle zu reduzieren – nützlich für standardisierte Teile in der Langzeitproduktion.


Ja. Die Berichterstattung ist in der Regel in zwei Kategorien verfügbar:

  • Standard-Prüfberichte: Schichtdickenkartierung mit Magnetinduktions-/Wirbelstrommessgeräten (typische Genauigkeit etwa ±1 μm), Haftung geprüft nach Gitterschnitt (z. B. ISO 2409) und Korrosionsvalidierung über Neutral-Salzsprühnebel (z. B. ASTM B117). Stichprobenberichte können chargenweise bereitgestellt werden.

  • Durch Dritte zertifizierte Berichte: Akkreditierte Berichte von Dritten (z. B. CNAS-/CMA-qualifizierte Labore) können für Schlüsselkennwerte wie Dickengleichmäßigkeit (z. B. CV ≤ 10%), Haftung (üblicherweise 0–1-Grad-Ziele, sofern spezifiziert) und Salzsprühnebelbeständigkeit (z. B. 240–1000 Stunden, wie gefordert) eingerichtet werden. Formelle Berichte können nach der Erstmusterfertigung für die Projektabnahme bereitgestellt werden.

Für verzinkte Teile (Pinholes):

  • Verwenden Sie mild saure Entfettung (pH 5–6), um einen aggressiven Angriff auf die Zinkschicht und die Freilegung von Porosität zu vermeiden.

  • Fügen Sie nach der Entfettung eine Zirkonium-Konversion hinzu, um Mikroporen zu versiegeln und eine dichte Konversionsschicht aufzubauen.

  • Verwenden Sie Impulsspannungsstrategien (z. B. einen kurzen Niederspannungs-“Soft Start”), um eingeschlossene Gase an der Oberfläche vor der vollständigen Abscheidung freizusetzen.

Für Gussstücke (Blasenbildung):

  • Strahlreinigung zur Entfernung eingebetteter Rückstände, gefolgt von Hochdruckreinigung, um Öle in Poren zu entfernen.

  • Verwenden Sie in einigen Fällen phosphatfreie Keramik-Konversion, um das Blasenrisiko im Zusammenhang mit kristalliner Porosität zu reduzieren.

  • Fügen Sie vor dem E-Coat für risikoreiche Gussstücke eine Vakuum-Entgasung hinzu, um eingeschlossenes Gas herauszuziehen und blasenbedingte Blasenbildung beim Einbrennen zu reduzieren.

Ein Vorbacken wird hauptsächlich in drei Szenarien empfohlen:

  • Lösemittelhaltige E-Coat-Systeme: Ein Niedertemperatur-Vortrocknen (z. B. 80–100°C für 10–15 Minuten) kann Lösungsmittel vor der vollständigen Aushärtung schonend austreiben und so das Blasen-/Krater-Risiko durch schnelle Verdampfung bei hoher Temperatur reduzieren.

  • Produktionsbedingungen mit hoher Luftfeuchtigkeit: In der Regenzeit oder in Küsten-/Umgebungen mit hoher Luftfeuchtigkeit hilft das Vorbacken, Restfeuchte zu entfernen, die die Abscheidungsgleichmäßigkeit beeinträchtigen kann.

  • Große, komplexe Strukturen: Bei Teilen über ~2 Meter oder großen Guss-/Blechstrukturen kann das Vorbacken den Mittrag (Badmitnahme) verringern, den Badverlust minimieren und das Risiko von Dickenschwankungen reduzieren, die durch Verdunsten starker Mitnahme während der Einbrennung entstehen.

Ja – E-Coating kann als Grundierung für Decklacke dienen, aber die Kompatibilität muss gesteuert werden.

  • Pulverbeschichtung über E-Coating: Die Haftung durch Plasmaktivierung oder leichtes Anschleifen verbessern (z. B. ~200 Korn). Die Pulver-Einbrenntemperatur kompatibel zum E-Coating-Substrat halten (typischer Referenzwert: 160–180°C für 20–30 Minuten, je nach System/PMT). Die Gesamtschichtdicke kontrollieren, um Passungs-/Toleranzprobleme zu vermeiden (manche Programme zielen auf ≤60 μm gesamt, je nach Teil und Toleranzkette).

  • Nasslack über E-Coating: Bestätigen, dass das E-Coating vollständig ausgehärtet ist (z. B. Härte ≥2H, falls spezifiziert). Einen Decklack verwenden, der zur E-Coating-Chemie passt, und statischen Staub vor dem Spritzen entfernen, um Fehler wie Abheben oder Fischaugen zu vermeiden.

Die Verantwortung wird typischerweise durch eine technische Vereinbarung definiert, die klare Grenzen setzt:

  • Eingangszustand der Teile: Teile, die in den E-Coating-Prozess gelangen, müssen die vereinbarten Anforderungen an Sauberkeit, Oberflächenzustand und Maßqualität erfüllen. Bei von SR MFG gefertigten Teilen steuern wir den Zustand vor der Beschichtung vor der Übergabe an den Beschichtungspartner. Bei kundengelieferten Teilen werden Eingangsfehler oder Verunreinigungen vor der Beschichtung geprüft und gemeldet.
  • Prozessdurchführung: Der Beschichtungspartner muss das bestätigte Prozessfenster einhalten. Wenn Abweichungen bei Spannung, Temperatur, Abscheidungszeit usw. zu Schichtdicken außerhalb der Spezifikation, schlechter Haftung oder fehlgeschlagenen Salzsprühergebnissen führen, liegt die Verantwortung beim Beschichtungspartner.
  • Abnahmekriterien: Die Vereinbarung sollte Schichtdickentoleranz, Haftungsgrad, Salzsprühdauer und Abnahmegrenzwerte festlegen. Erstmuster dienen als Referenzbasis, und Drittlaborberichte können bei Bedarf als endgültiges Schiedsverfahren herangezogen werden.

Technische Ressourcen zum E-Coating

Mattes Finish

2026-09-12T02:47:19+00:0028. August 2026|

Sie haben “matte Oberfläche” zu einer Zeichnungsbeschriftung hinzugefügt. Der Lieferant antwortet und fragt nach einem Oberflächenrauheitswert. [...]

Nach oben