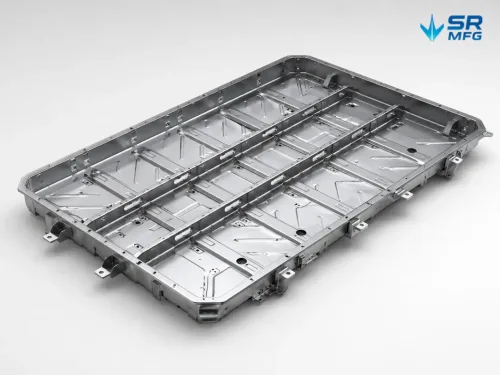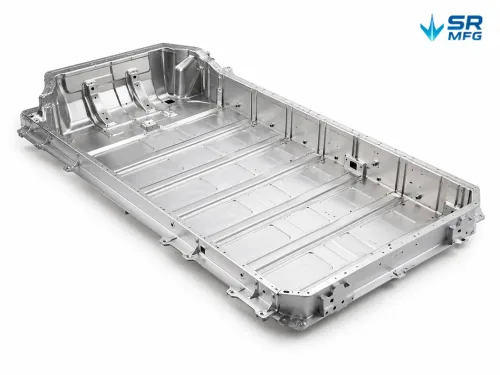
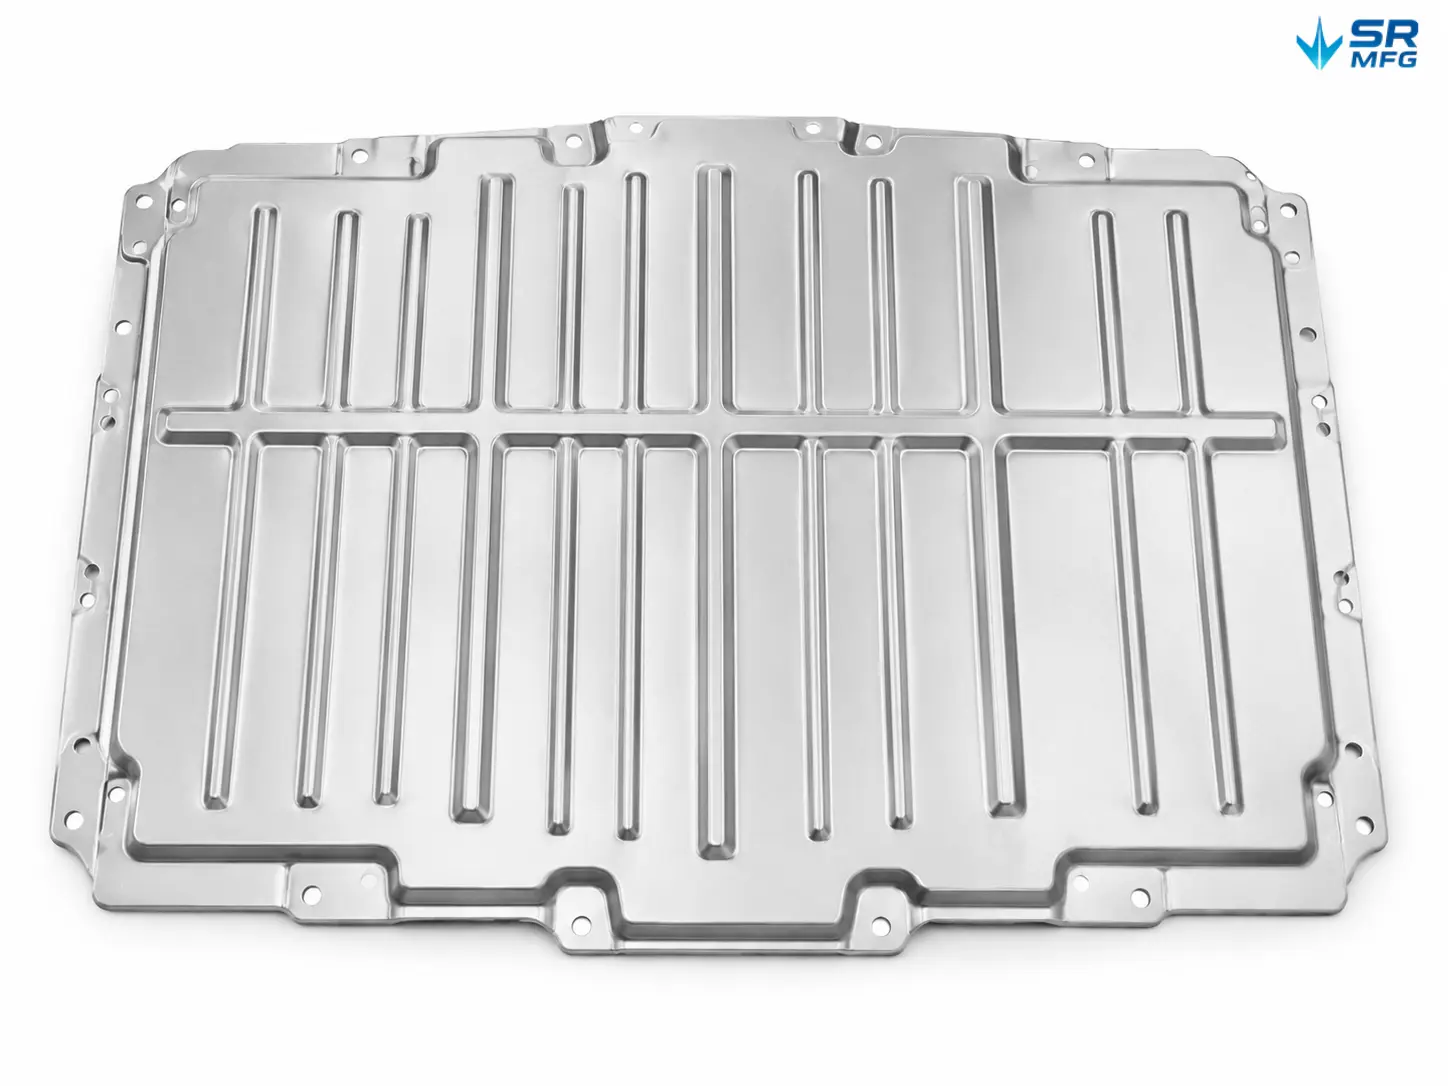
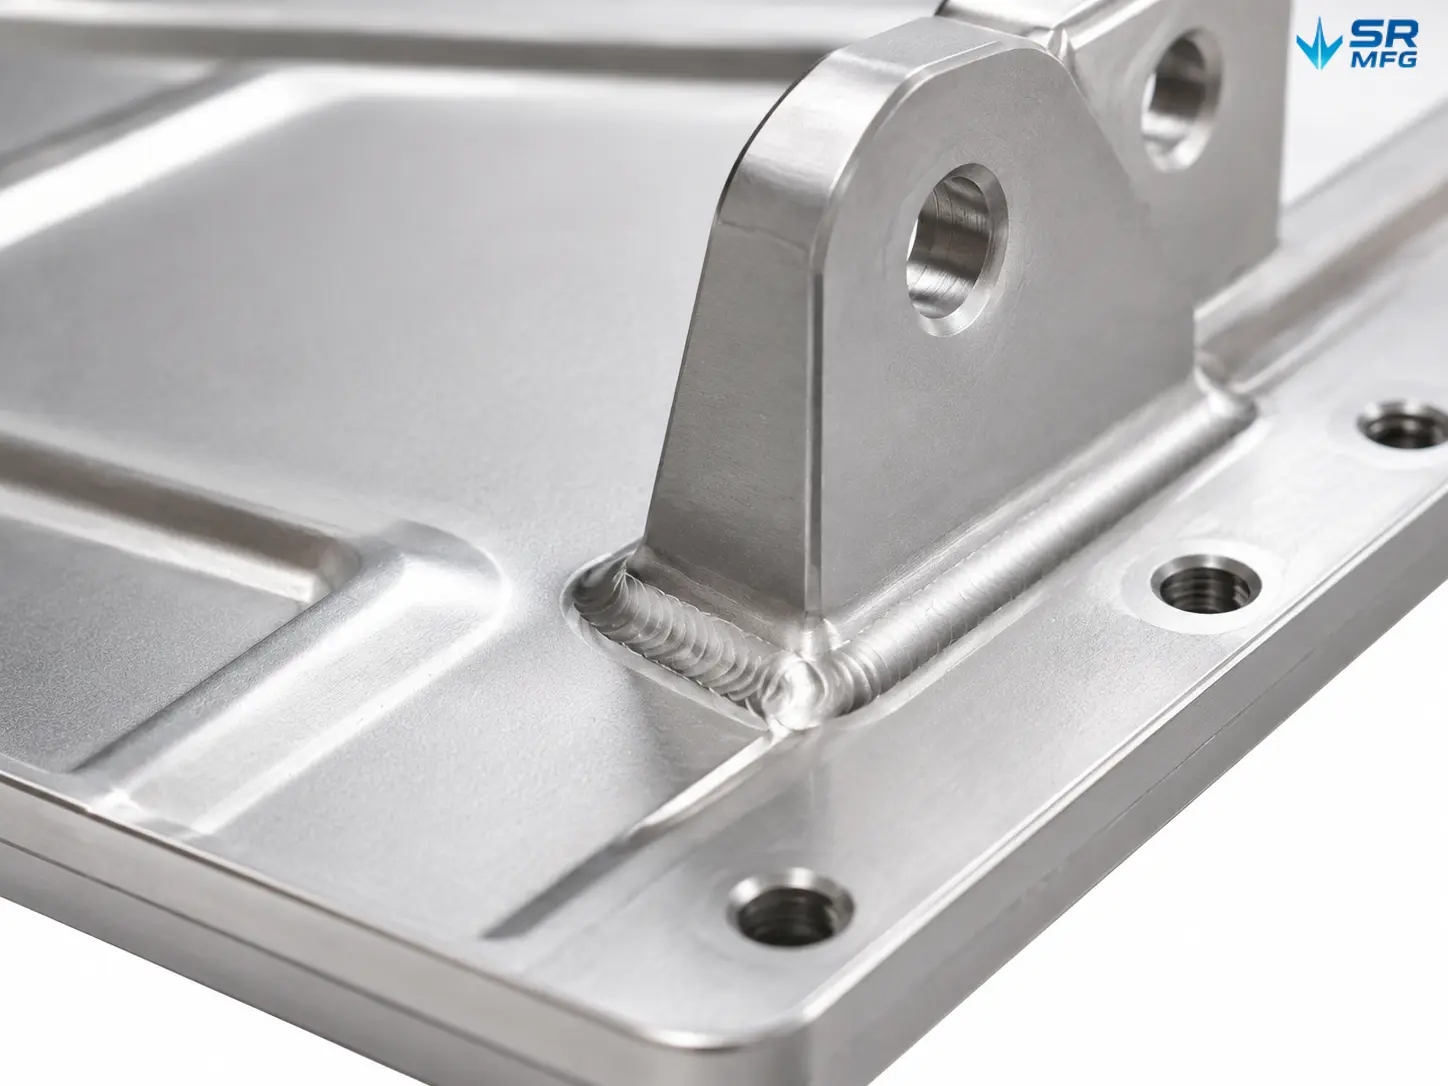
Obere Abdeckung für EV-Batteriepack
Kundenspezifisch gefertigte obere Abdeckungen für EV-Batteriepacks nach Ihren Zeichnungen. Wir bieten Tiefziehen, Stanzen und Schweißen für Aluminium- und Stahlgehäusedeckel in Automobil-Batteriesystemen — vom Prototyping bis zur Serienproduktion.
- Materialoptionen: Aluminium 3003 / 5052 / 6061, Edelstahl, hochfester Stahl
- Prozessfähigkeiten: Tiefziehen, Stanzen, Laserschneiden, TIG/MIG/Laserschweißen
- Dichtleistung: IP65–IP67 geprüft, verifiziert durch Dichtheitsprüfung
- Zertifizierungen: Produktionsstätte zertifiziert nach IATF 16949 und ISO 9001 → Senden Sie uns Ihre Zeichnungen für eine kostenlose DFM-Prüfung und ein individuelles Angebot.
Produktdetails
| Spezifikation | Parameter |
|---|---|
| Produkttyp | Obere Abdeckung für Batteriepack / Gehäusedeckel |
| Kompatible Fahrzeuge | Batterieelektrisch (BEV), Plug-in-Hybrid (PHEV), Hybrid (HEV), kommerzielle EVs, Energiespeichersysteme |
| Materialoptionen | Aluminium 3003 / 5052 / 6061; Edelstahl 304 / 316; kohlenstoffarmer Stahl DC01 / SPCC |
| Materialstärke | 0,8–3,0 mm (Aluminium); 0,8–2,0 mm (Stahl) |
| Maximale Bauteilgröße | 1500 mm × 1000 mm |
| Maximale Ziehtiefe | 150 mm |
| Maßtoleranz | Standard ±0,1 mm; Präzision ±0,05 mm |
| Ebenheit | Standard ≤0,5 mm/m; engere Toleranz auf Anfrage erhältlich |
| Oberflächenrauheit | Ra 1,6–3,2 μm (nach Bearbeitung); feinere Oberfläche auf Anfrage erhältlich |
| Schweißstandard | ISO 5817 Klasse B (visuell); dichtheitsgeprüfte Schweißnähte |
| Dichtleistung | IP65 / IP67; Druckabfall-Dichtheitsprüfung |
| Dichtungsmethode | Dichtungsnut + EPDM/Silikon-Dichtung; Klebeverbindung; Kombinationsdichtung |
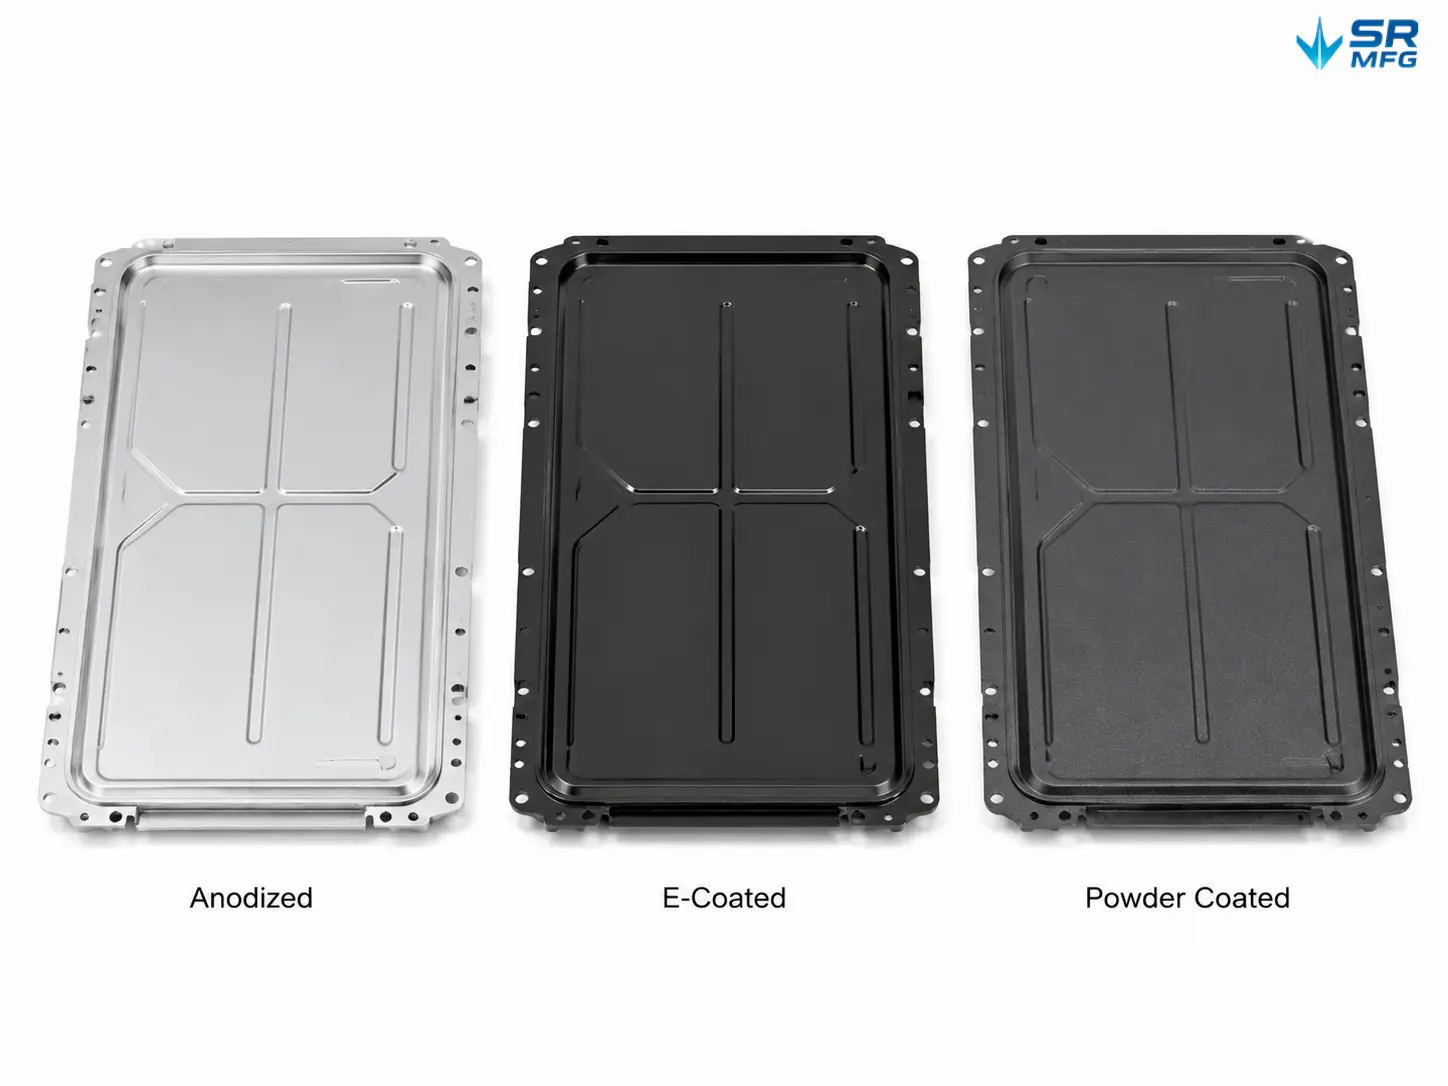
| Oberflächenbehandlung | Eloxieren (Typ II/III), E-Coating, Pulverbeschichtung, Passivierung, Chromatierung |
| Beschichtungsdickenprüfung | Nach ASTM B487 / ISO 2064 |
| Prüfmethoden | CMM, Lehrenprüfung, Dichtheitsprüfung, visuelle Schweißnahtprüfung |
| Qualitätssystem | IATF 16949, ISO 9001 |
| Prototypen-Vorlaufzeit | 7–15 Werktage |
| Produktions-Vorlaufzeit | 15–30 Werktage |
| Mindestbestellmenge | Projektbasiert; keine strikte Mindestbestellmenge |
| Zeichnungsformate | STEP, IGES, DWG, DXF, PDF |
| Verpackung | Kundenspezifische schaumstoffgepolsterte Verpackung; palettiert für Massenversand |
Was ist eine obere Abdeckung für ein EV-Batteriepack?
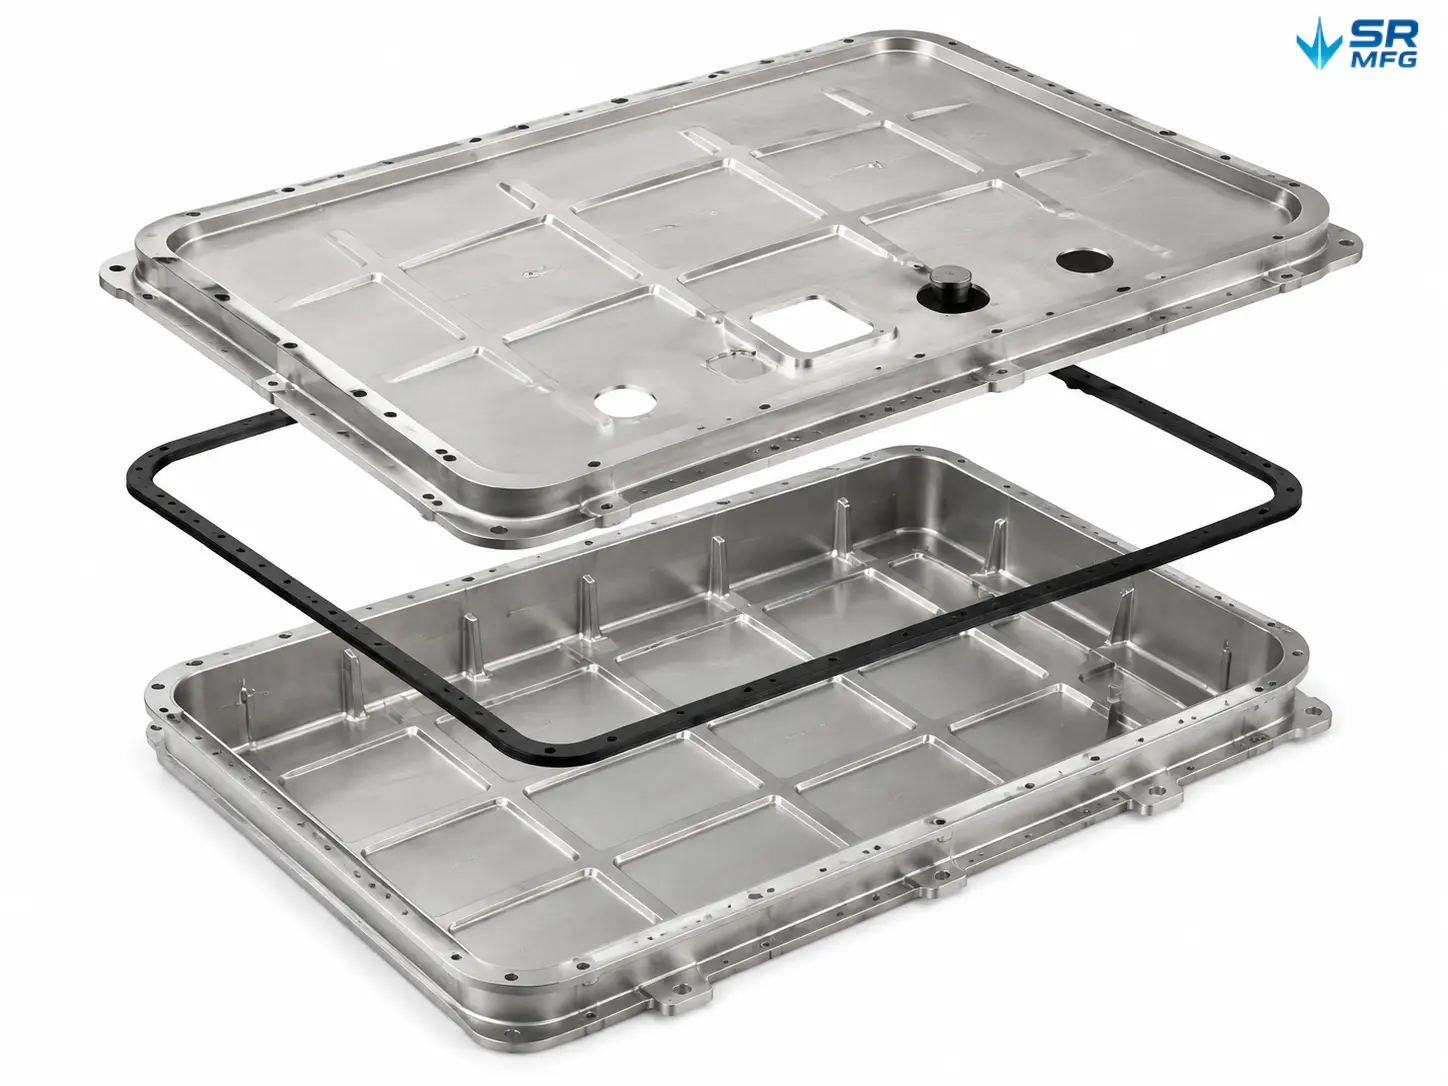
Die obere Abdeckung ist die obere Dichtplatte eines EV-Batteriegehäuses. Sie greift mit der unteren Wanne des EV-Batteriepakets zusammen und bildet einen abgedichteten Hohlraum, der die Batteriemodule, die BMS-Platinen und die Komponenten der Wärmemanagement vor Feuchtigkeit, Staub, Vibration und Stoß schützt.
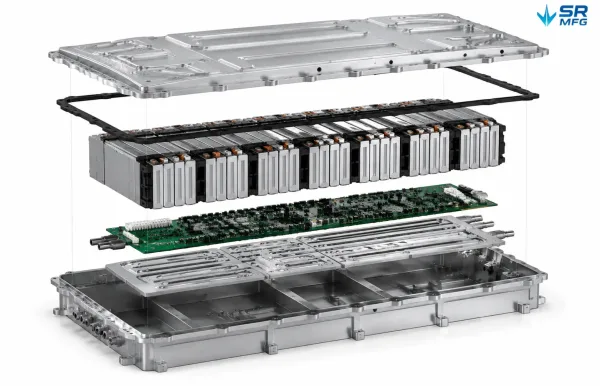
Zeigt die geschichtete Struktur eines EV-Batteriepakets von oben nach unten — obere Abdeckung, EPDM-Dichtung, Batteriezellmodule, BMS-Platine, Platten der Wärmemanagement und untere Wanne — und veranschaulicht, wo die obere Abdeckung innerhalb der gesamten Baugruppe sitzt.
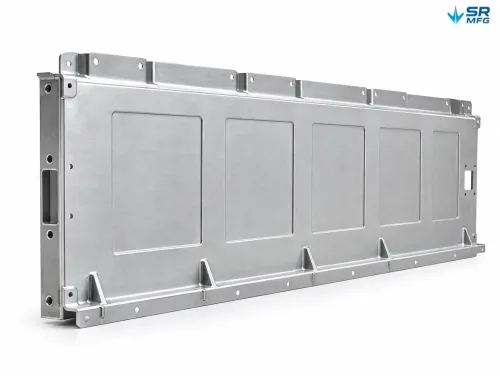
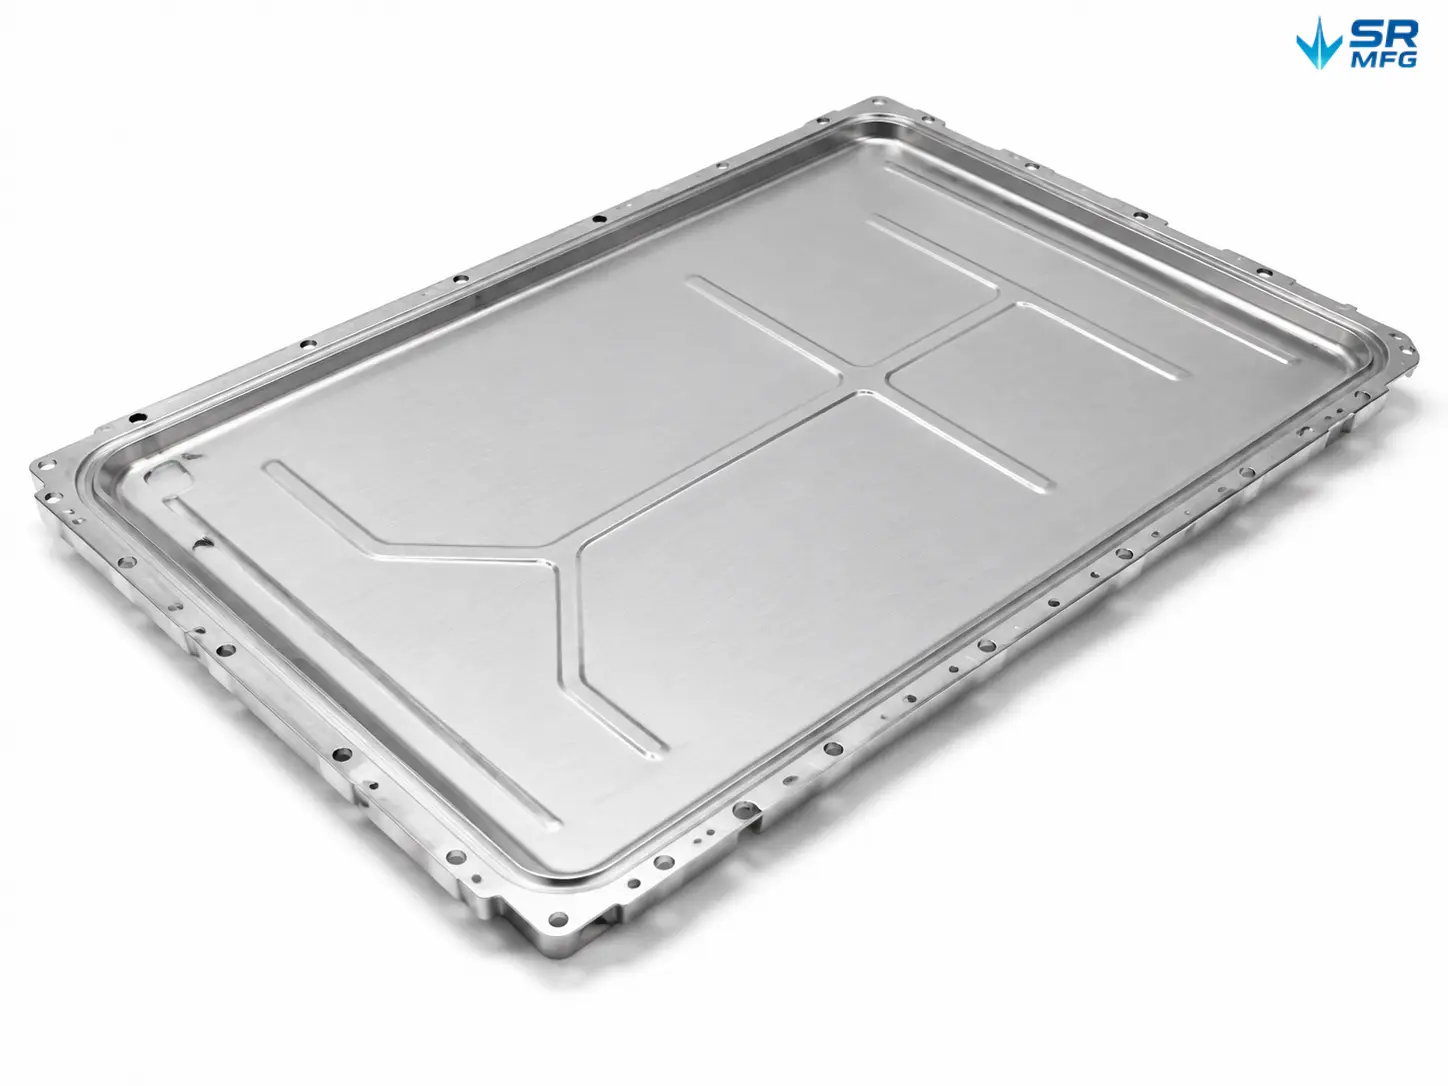
In einer typischen Batteriepack-Baugruppe bildet die obere Abdeckung die primäre Dichtungsfläche. Ihre Geometrie muss Dichtungsnuten, Montagelöcher, Kabeldurchführungen, Sensoranschlüsse und Druckentlastungsöffnungen aufnehmen — alles unter Einhaltung strenger Ebenheitstoleranzen, um eine zuverlässige Dichtungskompression zu gewährleisten.
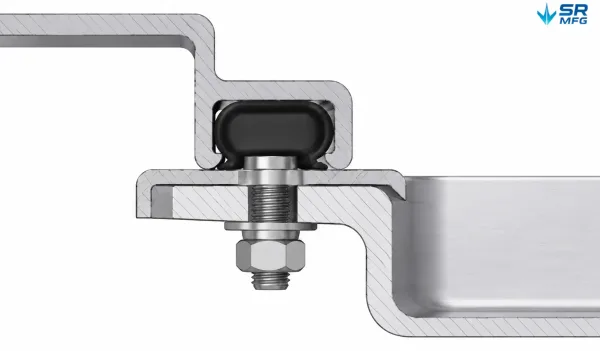
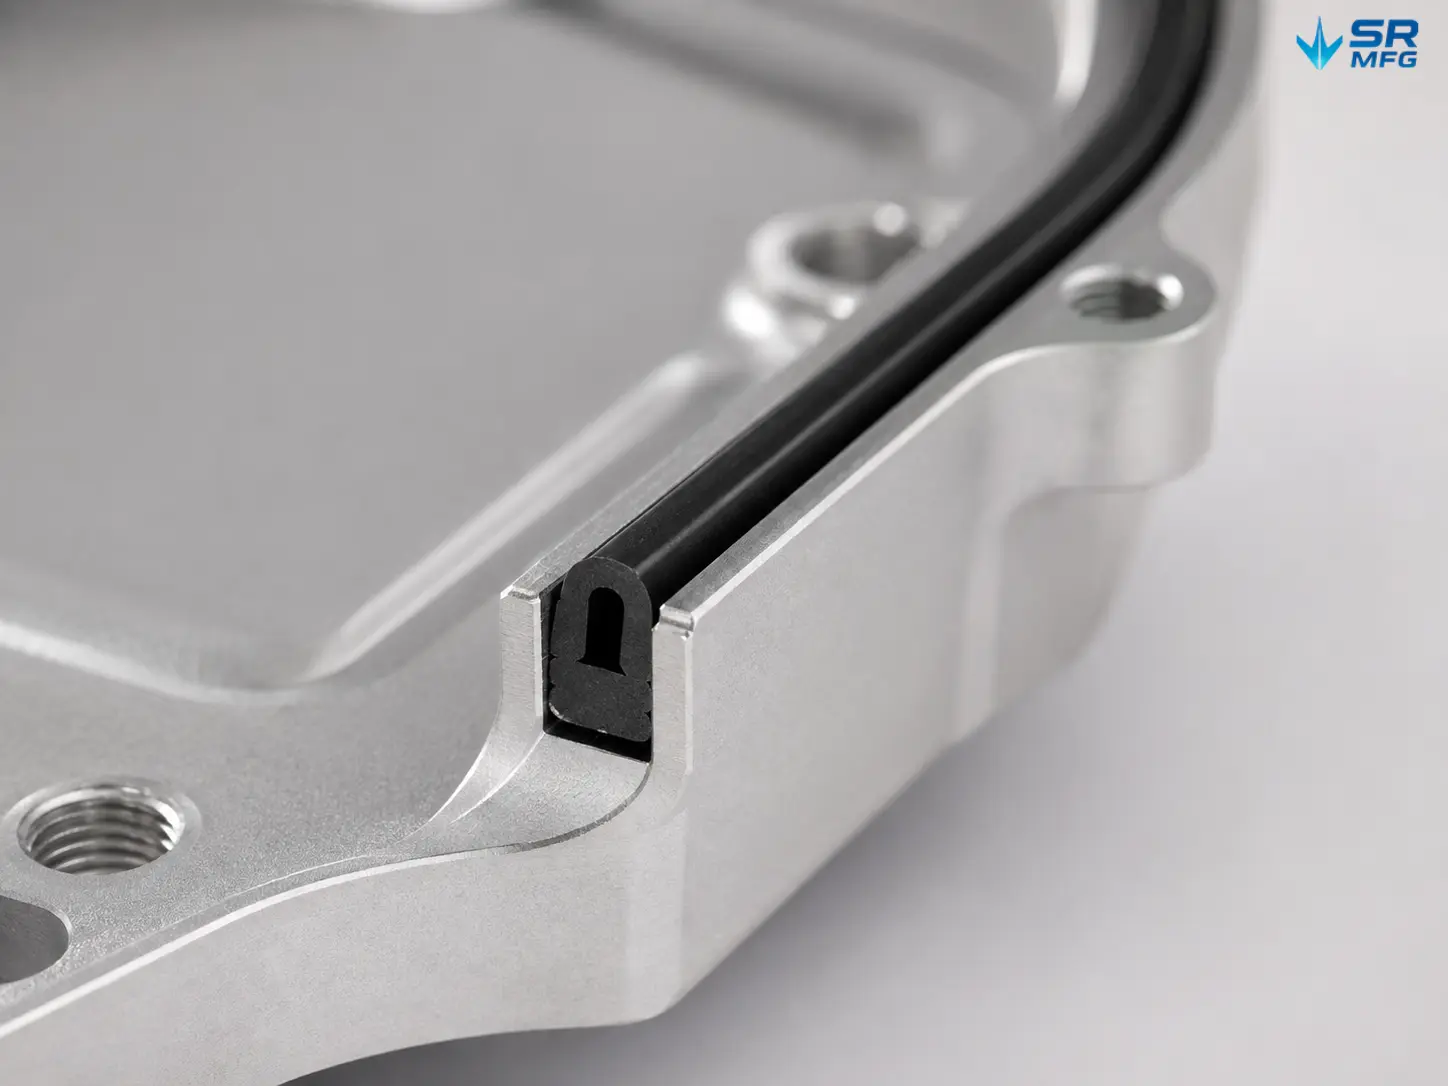
Schnittmodell der Dichtfläche zwischen oberer Abdeckung und unterer Wanne mit U-förmiger Dichtnut, zusammengedrückter EPDM-Dichtung, Flanschkontaktflächen und Bolzenbefestigung — dem Mechanismus hinter der Dichtleistung IP65/IP67.
Wir fertigen diese Abdeckungen vollständig nach Kundenzeichnungen. Ob Ihr Design einen einteiligen tiefgezogenen Aluminiumdeckel mit Versteifungsrippen oder eine lasergeschnittene Stahlplatte mit präzisionsgeschweißten Flanschen erfordert — wir können die Werkzeuge bauen, den Prozess ausführen und Teile liefern, die bei der ersten Montage perfekt zur unteren Wanne passen.
Materialoptionen
Die richtige Legierung hängt von Ihrer Batteriepack-Architektur, Ihrem Gewichtsbudget und der korrosiven Umgebung ab. Hier ist ein Vergleich der gängigsten Optionen:
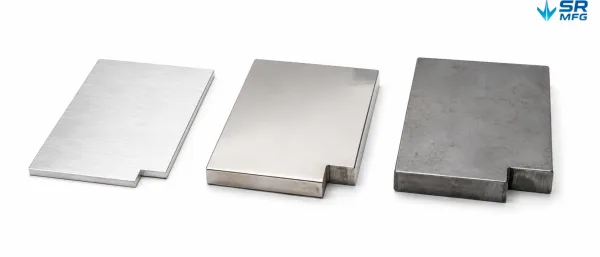
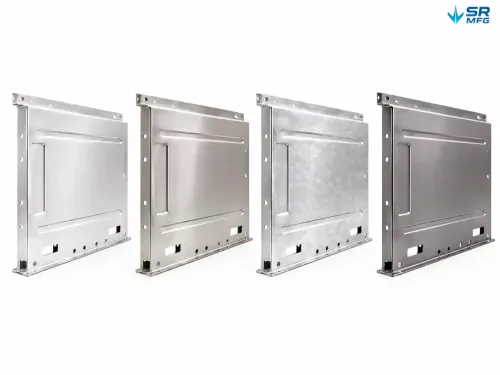
Drei rechteckige Plattensamples, die die gebräuchlichsten Batterieabdeckungsmaterialien darstellen — gebürstetes eloxiertes Aluminium links, polierter Edelstahl in der Mitte und unbehandelter unlegierter Stahl rechts — mit deutlich unterschiedlichen Oberflächenstrukturen und Kantenstärken.
| Material | Hauptmerkmale | Typische Anwendungen |
|---|---|---|
| Aluminium 3003 | Gute Umformbarkeit, mittlere Festigkeit, ausgezeichnete Korrosionsbeständigkeit | Standard-Packabdeckungen, die Tiefziehen erfordern |
| 5052 Aluminium | Höhere Festigkeit als 3003, gute Schweißbarkeit, korrosionsbeständig in Marinequalität | Abdeckungen, die Streusalz oder Umgebungen mit hoher Luftfeuchtigkeit ausgesetzt sind |
| Aluminium 6061 | Hohe Festigkeit, warmaushärtbar, gute Zerspanbarkeit | Strukturelle Abdeckungen, die zusätzliche Steifigkeit oder Nachbearbeitung erfordern |
| Edelstahl 304 | Ausgezeichnete Korrosionsbeständigkeit, höheres Gewicht | Schwerlast- oder kommerzielle EV-Anwendungen, bei denen das Gewicht weniger kritisch ist |
| Edelstahl 316 | Überlegene Beständigkeit gegen Chemikalien und Salzsprühnebel | Küsten- oder Extremumgebungs-Einsätze |
| Karbonarmer Stahl (DC01 / SPCC) | Geringe Kosten, leicht umformbar, erfordert Oberflächenbehandlung | Kostensensitive Projekte mit vollständigem Korrosionsschutz |
Wenn Ihre Zeichnungen einen bestimmten Härtezustand vorgeben (z. B. 5052-H32, 6061-T6), beschaffen wir Material nach dieser Spezifikation und können auf Anfrage Werkszeugnisse liefern.
Fertigungsprozess
Wir fertigen EV-Batterieabdeckungen durch einen mehrstufigen Prozess, der auf Maßgenauigkeit und Dichtzuverlässigkeit optimiert ist.
- DFM-Prüfung — Bevor Werkzeuge beauftragt werden, prüft unser Engineering-Team Ihre Zeichnungen auf Herstellbarkeit. Wir weisen auf potenzielle Probleme hin — zu hohe Ziehverhältnisse, zu geringe Radien, zu enge Toleranzzonen — und schlagen Verbesserungen vor, die Kosten senken, ohne die Funktion zu beeinträchtigen.
- Werkzeugbau — Nach der Freigabe des Designs fertigen wir Tiefziehwerkzeuge, Schneidwerkzeuge und Schweißvorrichtungen. Für Prototypen verwenden wir weiche Werkzeuge oder CNC-gefräste Einsatzteile, um die Durchlaufzeiten zu verkürzen.
- Tiefziehen und Metallumformung — Aluminium- oder Stahlplatinen werden durch mehrstufiges Tiefziehen in die Abdeckungsgeometrie geformt. Wir steuern das Ziehverhältnis, die Stempelgeschwindigkeit und den Niederhalterdruck, um Abschdünnung, Faltenbildung und Rückfederung zu minimieren.
- Laserschneiden & Beschnitt — Nach der Umformung wird überschüssiges Material durch Laser- oder CNC-Stanzen entfernt. Die Positionen der Bolzenlöcher, Sensoröffnungen und Kabeldurchführungen werden mit einer Positionsgenauigkeit von ±0.1 mm eingehalten.
- Schweißen & Montage — Flansche, Halterungen und Verstärkungsplatten werden je nach Material und Anforderungen an die Verbindung durch WIG-, MIG-, Laser- oder Punktschweißen verbunden. Alle Schweißnähte werden auf Poren, Einbrandkerben und Einbrandtiefe geprüft.
- Oberflächenbehandlung — Die Abdeckungen werden nach Ihren Vorgaben fertiggestellt: Eloxieren für Aluminium, E-Coating oder Pulverbeschichtung für Stahl, Passivierung für Edelstahl. Jede Behandlung wird auf Schichtdicke und Haftung geprüft.
- Prüfung & Verpackung — Jede Charge durchläuft eine Maßprüfung (CMM- oder Lehrenmessung), eine Dichtheitsprüfung (für IP-geschützte Produkte), eine Sichtprüfung der Schweißnähte und Oberflächenqualitätsprüfungen. Die Teile werden in kundenspezifischen, mit Schaumstoff ausgelegten Behältern verpackt, um Transportschäden zu vermeiden.
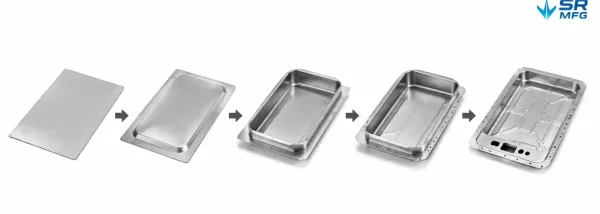
Fünf progressive Stufen des Tiefziehverfahrens — von einem flachen Aluminium-Rohling bis zu einer vollständig geformten Oberabdeckung mit Seitenwänden, Flanschen und Versteifungsrippen — und wie sich das Teil durch aufeinanderfolgende Werkzeugoperationen formt.
Design & Strukturelle Merkmale
Eine obere Batteriepack-Abdeckung ist weit mehr als ein flacher Deckel. Ihr strukturelles Design beeinflusst direkt die Dichtleistung, Vibrationsbeständigkeit und Montageeffizienz. Hier sind die wichtigsten Merkmale, die wir fertigen und kontrollieren:
- Dichtungsnut: Eine präzise geformte Nut entlang des Umfangs, in der die EPDM- oder Silikondichtung sitzt. Nuttiefe und -breite werden auf ±0.1 mm geregelt, wodurch eine gleichmäßige Kompression über die gesamte Dichtfläche gewährleistet wird.
- Versteifungsrippen: Durch Tiefziehen oder Stanzen geformte Rippen, die die Steifigkeit der Platte erhöhen, ohne Gewicht hinzuzufügen. Rippenhöhe, -abstände und Radien werden in der DFM-Phase optimiert, um Festigkeit und Umformbarkeit auszubalancieren.
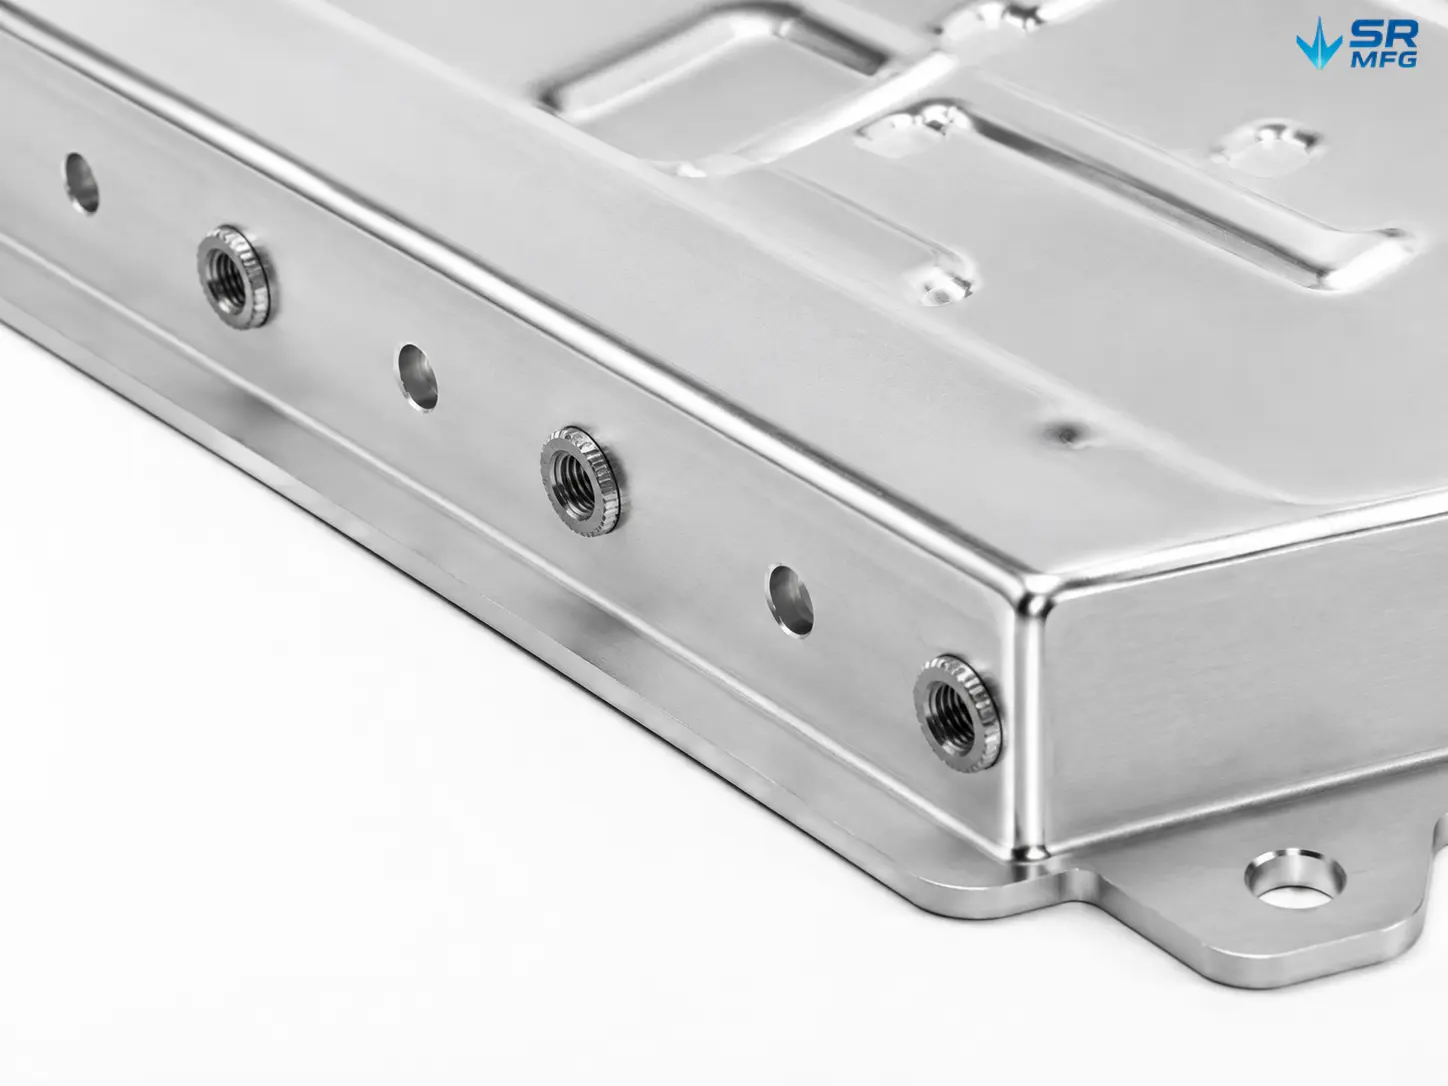
- Genauigkeit der Montagebohrungen: Schraubenbohrungen, mit denen die Wanne an der Abdeckung befestigt wird, sind auf ±0.1 mm positioniert. Wir können Pressfit-PEM-Muttern oder Schweißstifte während des Montageprozesses einbringen.
- Flansche: Gebogene oder gezogene Kanten, die Steifigkeit verleihen und die Passfläche zur unteren Wanne bilden. Flanschhöhe und -winkel werden strikt nach den Zeichnungstoleranzen eingehalten.
- Radiuskontrolle: Innen- und Außenradien an gezogenen Ecken werden eng kontrolliert, um Rissbildung beim Umformen zu verhindern und eine gleichmäßige Wanddicke beizubehalten.
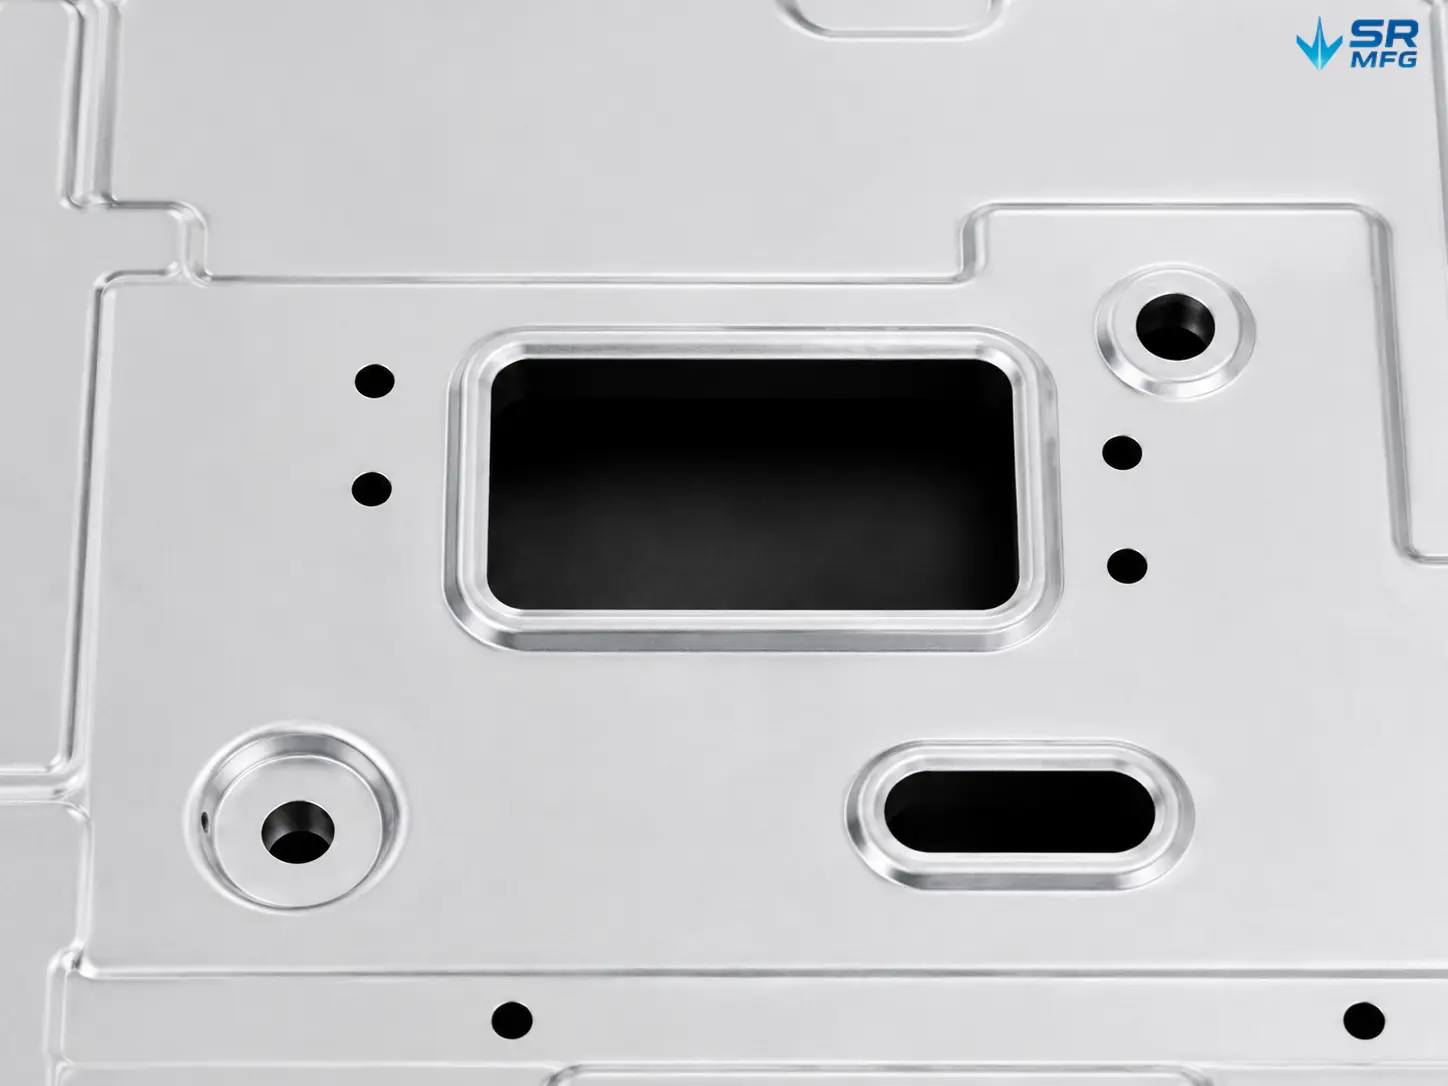
- Durchführungsoffnungen: Aussparungen für Kabelbäume, Kühlmittelleitungen, Überdruckventile und Temperatursensoren können während des Umformens laser- oder stanzgeschnitten werden — in den meisten Fällen ohne nachfolgende Operationen.
Oberflächenbehandlungsoptionen
Die Oberflächenbehandlung beeinflusst die Korrosionslebensdauer, elektrische Isolierung, Beschichtungshaftung und das Erscheinungsbild. Die richtige Wahl hängt von Ihrer Betriebsumgebung und den Anforderungen auf Pack-Ebene ab.
| Behandlung | Eigenschaften | Typische Anwendungen |
|---|---|---|
| Eloxieren (Typ II) | Dekorativ + mäßiger Korrosionsschutz; 5–15 µm Schicht | Standard-Pack-Abdeckungen mit Anforderungen an Erscheinungsbild und Basisschutz |
| Eloxieren (Typ III) | Harteloxierte Schicht; 25–50 µm Schicht; hohe Verschleißfestigkeit | Abdeckungen, die Abrieb ausgesetzt sind oder dielektrische Festigkeit erfordern |
| Elektrotauchlackierung | Gleichmäßige Beschichtung bei komplexen Geometrien; guter Korrosionsschutz | Stahlabdeckungen mit komplexen Formen; Automobilqualität-Oberfläche |
| Pulverbeschichtung | Dicke, langlebige Beschichtung; breite Farbauswahl; gute Schlagfestigkeit | Stahl- oder Aluminiumabdeckungen, die eine Farbanpassung oder einen besonders widerstandsfähigen Oberflächenschutz erfordern |
| Passivierung | Entfernt freies Eisen von Edelstahloberflächen; verbessert die Korrosionsbeständigkeit | Edelstahlabdeckungen in chemischen oder Salzwasserumgebungen |
| Chromatierung | Dünner Schutzfilm; erhält die elektrische Leitfähigkeit | Aluminiumabdeckungen mit Erdungs- oder EMI-Abschirmungsanforderungen |
Wenn Ihr Batteriepack-Design eine Dielektrizitätsprüfung nach der Beschichtung erfordert, können wir die Isolationswiderstandsprüfung während des Veredelungsprozesses koordinieren.
Qualitätssicherung
Batteriegehäusekomponenten erfordern gleichbleibende Qualität. So kontrollieren wir sie:
- Wareneingangsprüfung: Überprüfung der Legierungszusammensetzung, Dickenmessung, Prüfung auf Oberflächenfehler.
- Prozesskontrolle: Überwachung der Ziehtiefe, Protokollierung der Schweißparameter, stichprobenartige Maßprüfungen an den Umform- und Schneidestationen.
- Endprüfung: CMM- oder lehrenbasierte Maßprüfung, Dichtheitsprüfung (Druckabfallmethode) für IP-geschützte Abdeckungen, Sichtprüfung der Schweißnähte nach ISO 5817 Klasse B und Messung der Oberflächenbeschichtungsdicke.
- Dokumentation: Prüfberichte, Materialzertifikate und Prozessaufzeichnungen sind chargenweise verfügbar. PPAP-Dokumentation kann für Automobilprogramme bereitgestellt werden.
Warum mit uns zusammenarbeiten
- DFM-Feedback vor Werkzeugfreigabe: Wir prüfen jede Zeichnung auf Herstellbarkeit und Kostenoptimierung, bevor wir Werkzeuge beauftragen. Dies reduziert Überarbeitungsschleifen und vermeidet kostspielige Nacharbeit.
- Nahtloser Übergang vom Prototyp zur Serie: Dasselbe Team, das Ihre Prototypenwerkzeuge betreut, steuert auch Ihre Serienfertigung. Keine Übergabeverluste, kein Wissensverlust.
- Erfahrung in der Karosserieblechfertigung: Unser Werk arbeitet nach IATF 16949 und ISO 9001. Wir kennen PPAP-Anforderungen, Control-Plan-Spezifikationen und die Dokumentationserwartungen von EV-OEMs und Tier-1-Integratoren.
- Gebündelte Gehäusemontage: Wir können die obere Abdeckung, die untere Wanne, Dichtungen und Befestigungselemente als abgestimmtes Set liefern — so reduzieren Sie Ihre Lieferantenzahl und gewährleisten die Maßkompatibilität des gesamten Gehäuses.
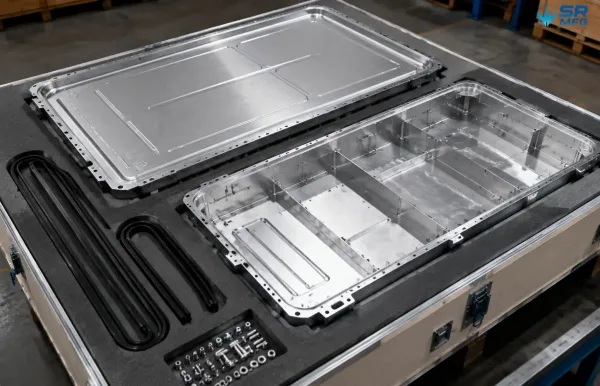
Ein vollständiges, abgestimmtes Batteriegehäuse-Set in einem maßgefertigten, mit Schaumstoff ausgekleideten Behälter — silberne Aluminium-Abdeckung, untere Wanne, schwarze EPDM-Dichtstreifen und Edelstahl-Befestigungselemente — zeigt die gebündelte Lieferfähigkeit in einer übersichtlichen, versandfertigen Anordnung.
FAQs
Bereit, Ihr Projekt zu starten?
Jede EV-Batterieabdeckung, die wir fertigen, beginnt mit Ihrer Zeichnung. Senden Sie uns Ihre STEP-, IGES-, DWG- oder PDF-Datei — unser Engineering-Team führt eine Fertigbarkeitsprüfung durch und erstellt ein individuelles Angebot.