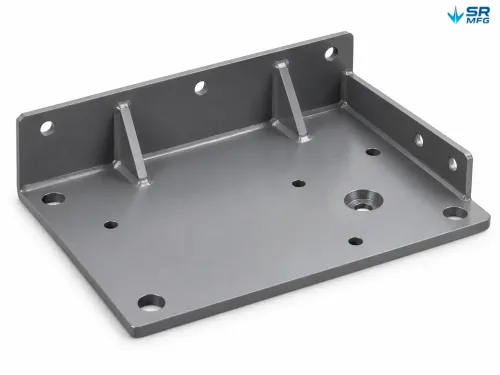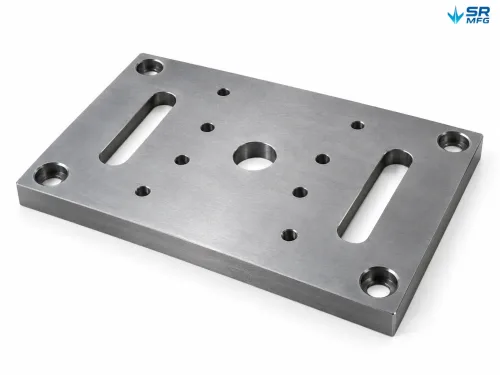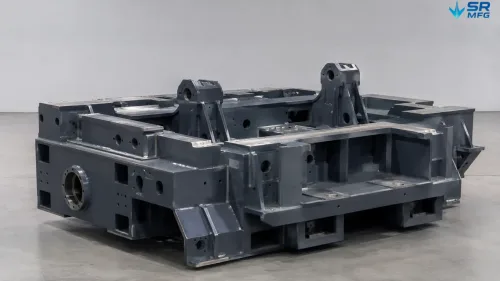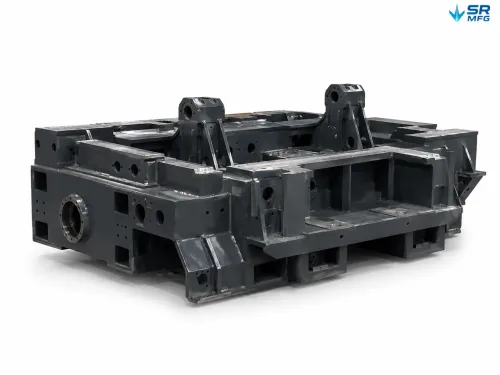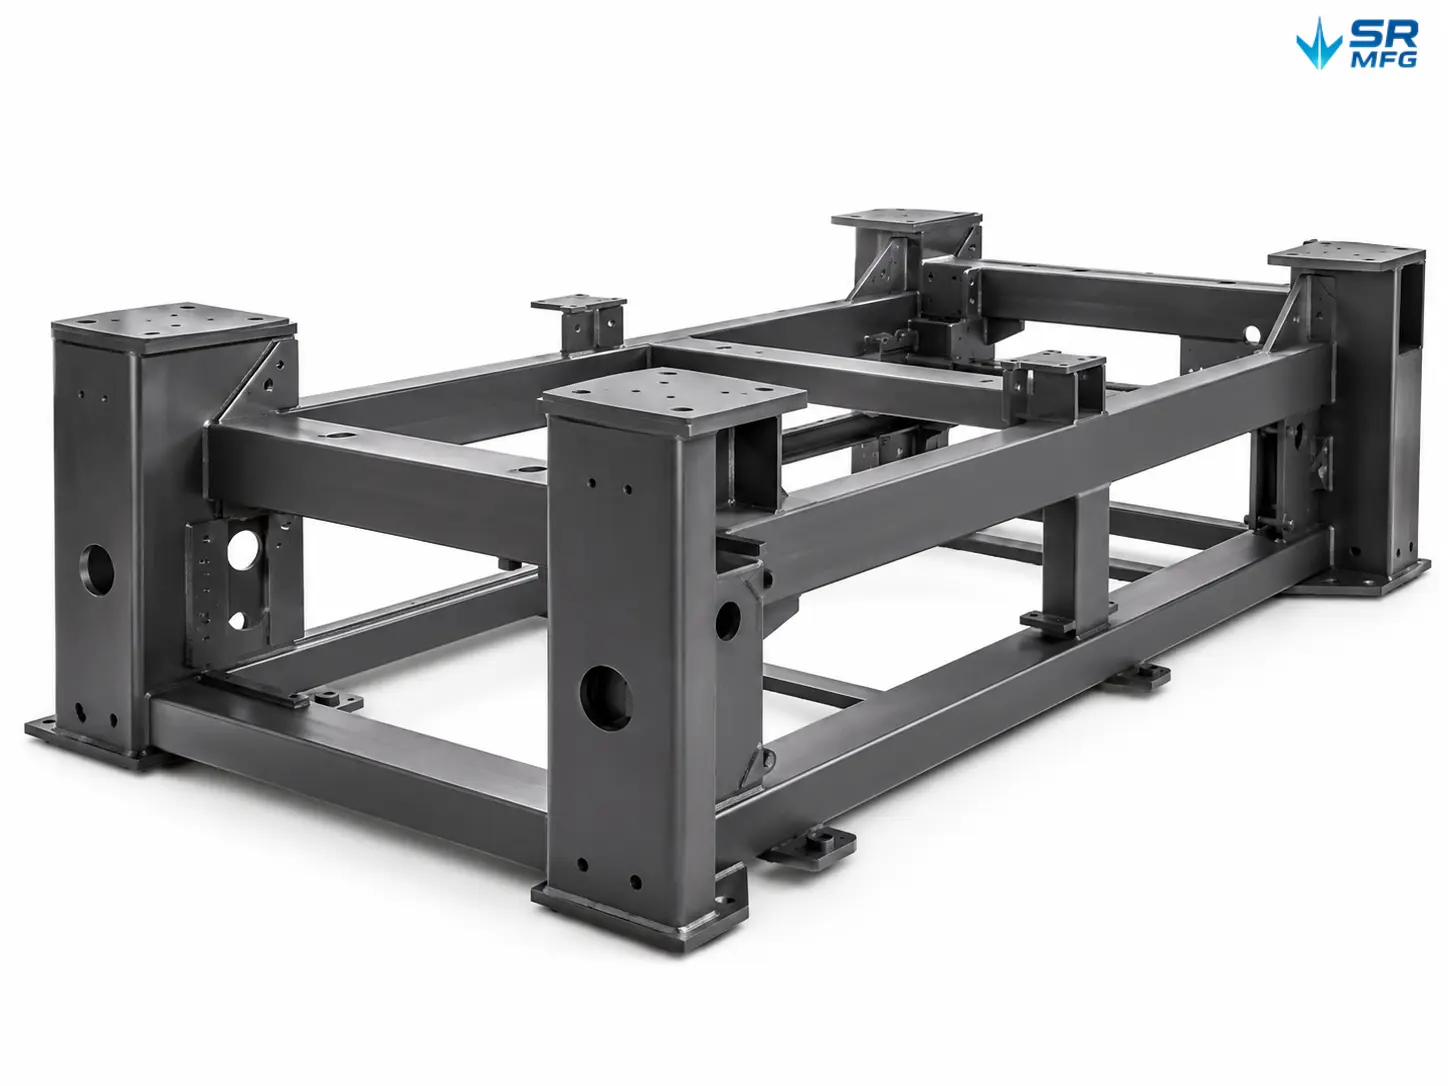
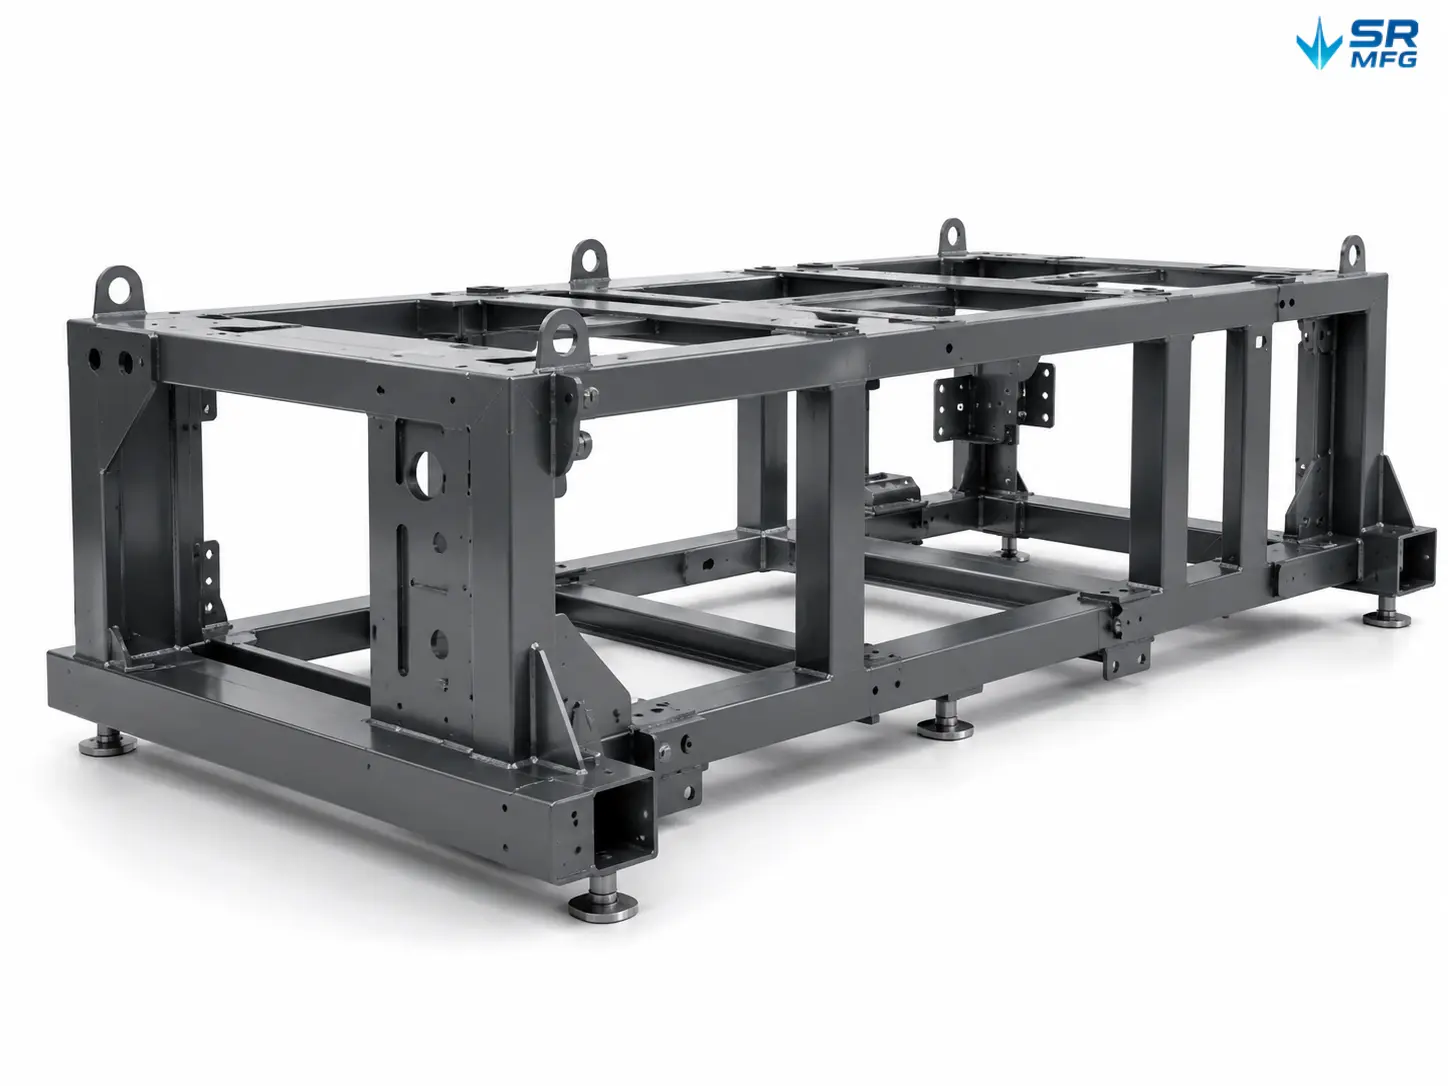
Kundenspezifischer Grundrahmen für Automatisierungsmaschinen
Ein starrer geschweißter Stahlgrundrahmen, der zur Unterstützung von Automatisierungsanlagen, Roboterarbeitsplätzen und Sondermaschinen konzipiert ist. Hergestellt aus quadratischen Stahlrohren und lasergeschnittenen Blechkomponenten, mit präzisionsbearbeiteten Montageschnittstellen für eine genaue Montage.
Kernkompetenzen:
- Materialoptionen: Kohlenstoffstahl (Q235B / Q355), Edelstahl (304 / 316), Aluminiumlegierung (6061 / 5052)
- Fertigung aus einer Hand: Laserschneiden → CNC-Biegen → Schweißen → Spannungsarmglühen → CNC-Bearbeitung → Oberflächenbehandlung → Prüfung
- OEM-Fertigung nach Zeichnung: Senden Sie uns Ihre CAD-Dateien. Wir prüfen Ihr Design, bestätigen die Anforderungen, erstellen ein Angebot und liefern fertige Rahmen, die einbaufertig sind.
Produktdetails
| Parameter | Spezifikation |
|---|---|
| Produktname | Kundenspezifischer Grundrahmen für Automatisierungsmaschinen |
| Werkstoffe | Kohlenstoffstahl (Q235B / Q355), Edelstahl (304 / 316), Aluminiumlegierung (6061 / 5052) |
| Materialdickenbereich | 3 mm – 60 mm, je nach Material |
| Maximale Fertigungsgröße | Bis zu 12.000 × 2.500 × 2.000 mm (L × B × H) |
| Strukturtypen | Geschweißter Quadratrohrrahmen, geschweißte Plattenstruktur, Rohr + Platten-Kombination, integrierter Biegerahmen |
| Schweißverfahren | MIG/MAG, WIG, Laserschweißen, Roboterschweißen |
| Schweißqualität | Durchgehende Kehlnähte an Strukturverbindungen; Schweißqualität nach ISO 5817 Klasse C, aufrüstbar auf Klasse B für kritische oder sichtbare Schweißnähte |
| Maßtoleranz | Geschweißte Strukturen: ISO 13920 Klasse B/C; bearbeitete Oberflächen: nach Zeichnung, kritische Merkmale erreichbar bis ±0,01 mm; allgemeine Merkmale: ISO 2768 m/f |
| Ebenheit (Bezugsauflagen) | ≤1,0–2,0 mm auf bearbeiteten Bezugsflächen |
| Spannungsarmglühen | Thermisches Spannungsarmglühen (Ofenbehandlung) oder Vibrationsentspannung |
| Oberflächenvorbereitung | Sandstrahlen bis Sa 2.5 (ISO 8501) |
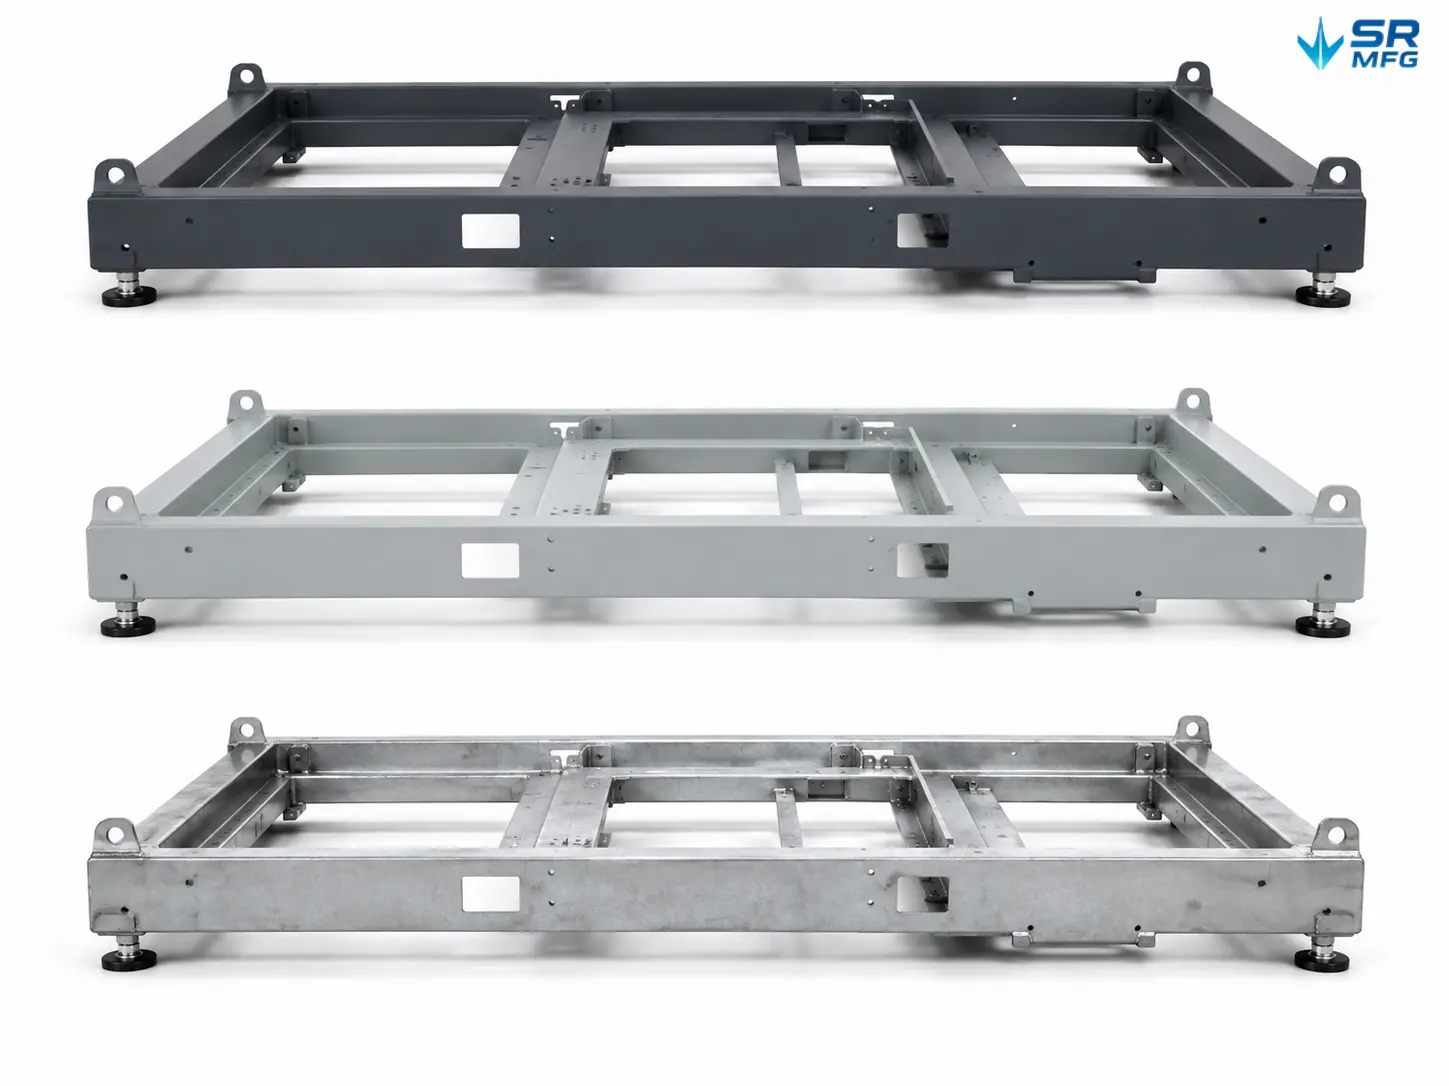
| Oberflächenbehandlungsoptionen | Pulverbeschichtung (70–100 μm DFT), Industrielackierung (Grundierung + Decklack), Feuerverzinkung, Verzinkung |
| Prüfung | 100% visuelle Schweißnahtprüfung, CMM-Maßprüfung, DFT-Schichtdickenmessung; ZfP (UT/MT) auf Anfrage erhältlich |
| Qualitätsdokumentation | Maßprüfbericht, Materialzertifikate, Schweißprüfprotokolle, Beschichtungsprüfberichte, WPS/PQR auf Anfrage erhältlich |
| Akzeptierte Zeichnungsformate | STEP, IGES, DWG, DXF, PDF, SolidWorks |
| Mindestbestellmenge | Prototypen- und Kleinserienaufträge willkommen |
| Typische Lieferzeit | Prototyp: 7–15 Werktage; Serienproduktion: 15–30 Werktage, je nach Komplexität und Menge |
| Verpackung | Verstärkte Paletten / Stahlrahmenverpackung / Rostschutz / Feuchtigkeitsbarriereverpackung |
Ein stabiles Fundament für Ihr Automatisierungssystem
Ein Maschinengrundrahmen für Automatisierungsanlagen ist das strukturelle Fundament Ihrer Anlage. Er bestimmt, ob die Maschine ordnungsgemäß ausgerichtet bleibt, ob einzelne Module präzise positioniert werden können und ob die Produktionslinie ohne unerwartete Ausfallzeiten betrieben werden kann. Wenn sich ein Rahmen verzieht, sich Montagelöcher verschieben oder Bezugsflächen nicht eben sind, wird jeder nachfolgende Montageschritt schwieriger.
Wir fertigen kundenspezifische geschweißte Stahlgrundrahmen für nicht standardisierte Automatisierungsanlagen, Roboterarbeitsplätze, CNC-Hilfsgeräte, Inspektionssysteme und Produktionslinienmodule. Jeder Rahmen wird nach Ihren Zeichnungen gefertigt, auf Ihre spezifizierten Toleranzen bearbeitet und entsprechend der tatsächlichen Betriebsumgebung oberflächenbehandelt.
Warum Sie unsere Maschinengrundrahmen wählen sollten
Steife geschweißte Konstruktion
Vierkantstahlrohre und lasergeschnittene Blechteile werden mit Vorrichtungsschweißen montiert, um Verzug zu kontrollieren. Der fertige Rahmen behält seine Geometrie nicht nur bei der Lieferung, sondern auch unter Last und Vibration nach tausenden Betriebsstunden.
Präzisionsbearbeitete Montageflächen
Kritische Oberflächen – einschließlich Montageauflagen, Bezugsflächen und Bohrbilder – werden nach dem Schweißen CNC-bearbeitet. Dies sind die Schnittstellen, an denen schließlich Servoantriebe, Sensoren, Linearmodule und Aktoren montiert werden. Ebenheit, Parallelität und Bohrposition werden gemäß Ihren Montageanforderungen kontrolliert.
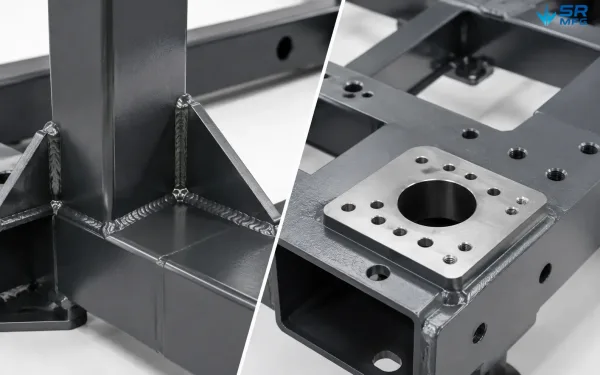
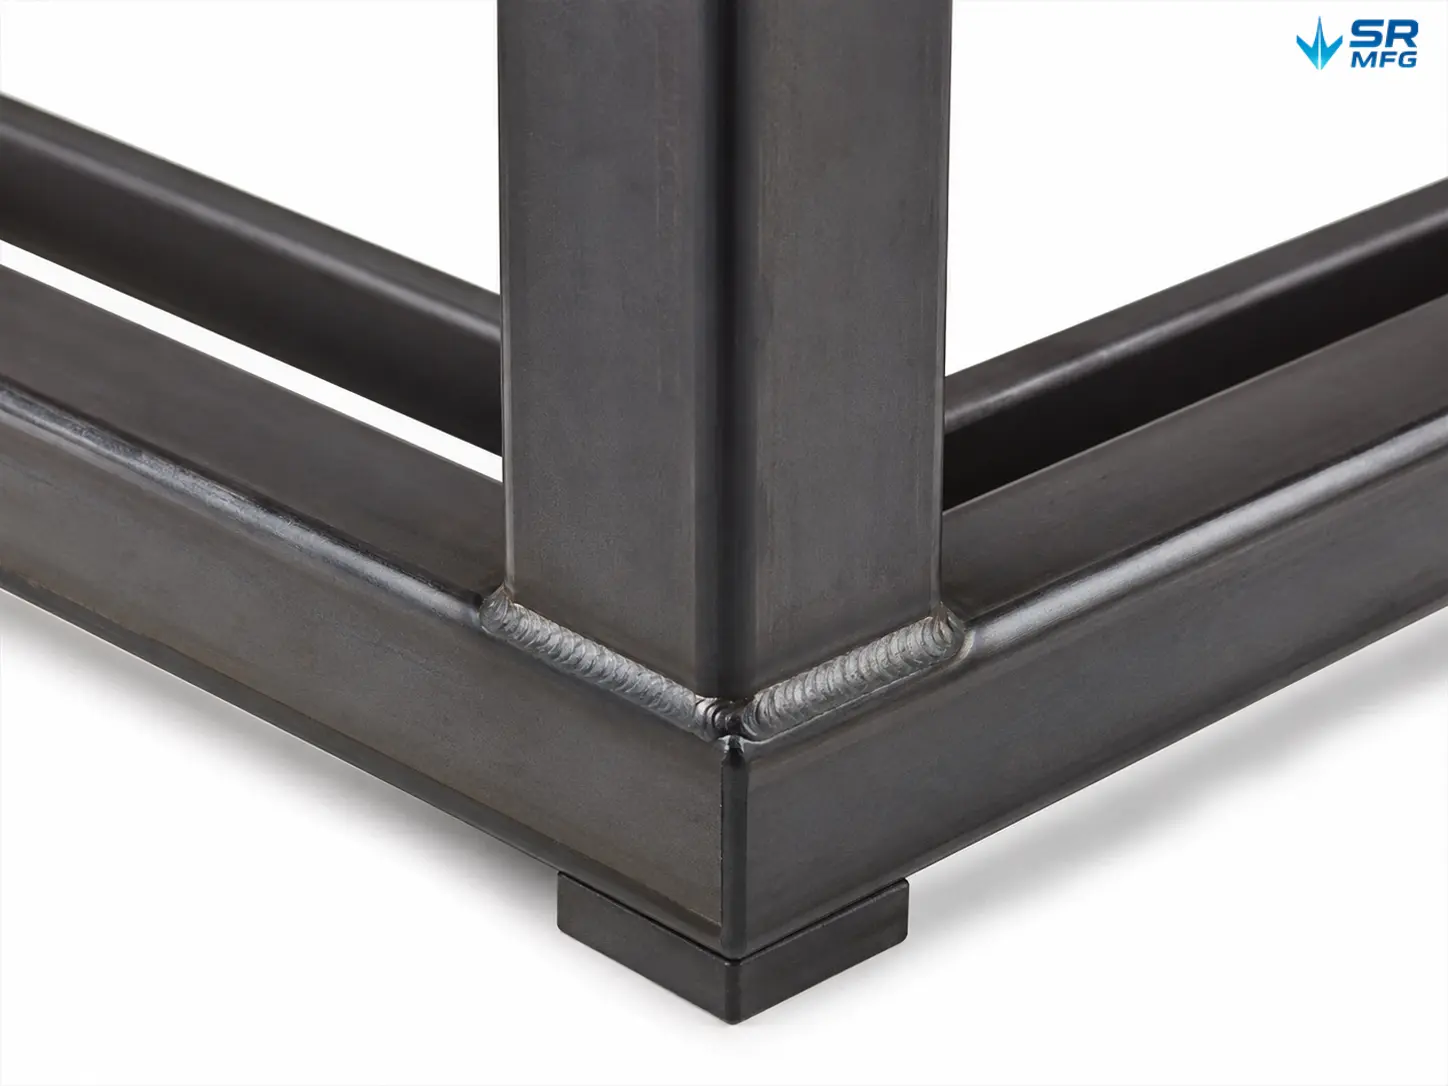
Dieses Bild zeigt die geschweißte Struktursteifigkeit und die präzisionsbearbeiteten Montagemerkmale des Maschinengrundrahmens.
Produktionsprozess aus einer Hand
Vom Rohstahl bis zum fertigen, beschichteten und geprüften Rahmen vereint unser kundenspezifischer Blechfertigungsprozess Schneiden, Biegen, Schweißen, Spannungsarmglühen, Bearbeitung, Beschichtung und Qualitätsprüfung in einem einzigen Fertigungsbetrieb. Dadurch entfällt die Koordination mehrerer Lieferanten, und das Risiko von Schnittstellenfehlern zwischen verschiedenen Anbietern wird reduziert.
Spannungsabbau für langfristige Stabilität
Wärmebehandlung nach dem Schweißen oder Vibrationsentspannung beseitigt verbleibende Eigenspannungen vor der Bearbeitung. Dieser Schritt hilft zu verhindern, dass sich der Rahmen nach monatelangem Betrieb der Anlage allmählich verzieht oder die Ausrichtung verliert.
Flexible Bestellmengen
Wir unterstützen Prototypen, Pilotfertigung, Kleinserien und Serienfertigung. Ob Sie einen Rahmen für eine neue Automatisierungszelle benötigen oder 50 Rahmen für eine Erweiterung der Produktionslinie – wir wenden denselben Fertigungsprozess und dieselben Qualitätsstandards an.
Wie wir Ihren Maschinengrundrahmen fertigen
Jeder Rahmen durchläuft einen kontrollierten Fertigungsprozess, der darauf ausgelegt ist, Maßgenauigkeit und langfristige strukturelle Stabilität zu gewährleisten.
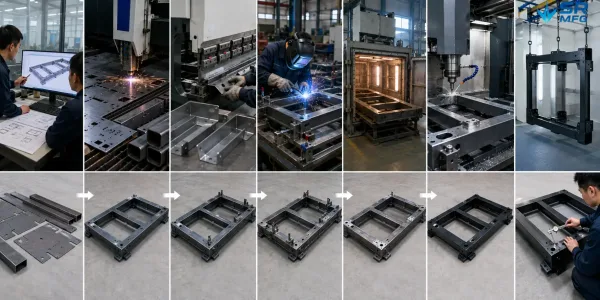
Dieses Bild zeigt die wichtigsten Produktionsstufen zur Herstellung eines kundenspezifischen Grundrahmens für Automatisierungsmaschinen.
Schritt 1 — Zeichnungsprüfung & technische Bestätigung
Wir prüfen Ihre 2D- oder 3D-Zeichnungen hinsichtlich Materialauswahl, struktureller Machbarkeit, Schweißreihenfolge und Bearbeitungsumfang. Vor Produktionsbeginn bestätigen wir Lochpositionen, Halterungsanordnungen, Versteifungsanforderungen und Toleranzangaben.
Schritt 2 — Materialauswahl & Wareneingangsprüfung
Stahlplatten und -rohre werden gemäß Spezifikation beschafft, einschließlich Q235B, Q355, SS304, SS316 oder Aluminiumlegierungen. Materialzeugnisse sind auf Anfrage verfügbar. Das gesamte eingehende Material wird vor dem Zuschnitt geprüft.
Schritt 3 — Laserschneiden & CNC-Biegen
Blechteile werden laserschnitten, um saubere Kanten und genaue Profile zu erzielen. Halterungen, Montageplatten und Versteifungen werden im CNC-Verfahren auf die erforderlichen Winkel gebogen, mit gleichbleibender dimensionsmäßiger Wiederholgenauigkeit.
Schritt 4 — Vorrichtungsgestützte Schweißmontage
Die Bauteile werden mit speziellen Vorrichtungen und Lehren für die vorrichtungsgestützte Blechschweißung montiert, um die Geometrie während des Schweißens beizubehalten. Die Schweißreihenfolge wird so geplant, dass die Wärmeeinbringung minimiert und die Verzug kontrolliert wird. Durchgehende Kehlnähte können an tragenden Verbindungen eingesetzt werden.
Schritt 5 — Spannungsabbau nach dem Schweißen
Zur Beseitigung der beim Schweißen entstandenen Eigenspannungen wird eine thermische Spannungsbehandlung im Ofen oder eine Vibrations-Entspannungsbehandlung durchgeführt. Dies ist besonders wichtig für Maschinenrahmen, die über viele Betriebsjahre hinweg ihre Ausrichtung beibehalten müssen.
Schritt 6 — CNC-Bearbeitung kritischer Montageflächen
Nach der Spannungsbehandlung werden Montageflächen, Bezugsflächen, Bohrungen, Gewindebohrungen und Schlitze CNC-bearbeitet. Dieser Prozess dient zum Erreichen einer Ebenheit von ≤1.0 mm, einer genauen Lochpositionierung und der geforderten Oberflächenbeschaffenheit.
Schritt 7 — Oberflächenbehandlung
Die Rahmen werden zunächst auf Sa 2.5 gestrahlt und anschließend je nach Projektanforderung mit Pulverbeschichtung, industrieller Lackierung mit Grund- und Decklack, Feuerverzinkung oder Zinkbeschichtung fertiggestellt. Das Beschichtungssystem wird anhand der tatsächlichen Betriebsumgebung ausgewählt.
Schritt 8 — Prüfung & Qualitätsverifizierung
Jeder Rahmen durchläuft eine 100%-Sichtprüfung der Schweißnähte. Kritische Abmessungen werden mit einem CMM (Koordinatenmessgerät) überprüft. Prüfberichte, Maßprotokolle und Materialzeugnisse sind auf Anfrage verfügbar.
Schritt 9 — Exportverpackung & Lieferung
Große Rahmen werden auf verstärkten Paletten oder Stahlrahmen mit Schutzfolie, Rostschutzbehandlung und feuchtigkeitsisolierenden Materialien verpackt. Die Verpackung ist so konzipiert, dass sie das Produkt während des See- oder Lufttransports schützt.
Wo diese Maschinengrundrahmen eingesetzt werden
Unsere Maschinensockelrahmen für die Automatisierung werden in einem breiten Spektrum von Anwendungen in Maschinenbau und Industrieanlagen eingesetzt:
- Nichtstandardisierte Automatisierungstechnik — Bietet eine steife, präzise bearbeitete Grundlage für kundenspezifische Maschinen, die eine genaue Modulintegration erfordern.
- Roboterarbeitsplätze und Automatisierungszellen — Grundstrukturen für Industrieroboter wie KUKA, FANUC, ABB und Yaskawa sowie Integrationstische für kollaborative Roboter und Vorrichtungspositionierungsplattformen.
- Hilfsstrukturen für CNC-Maschinen — Tragrahmen für Peripheriegeräte, Werkzeugwechsler und Werkstückhandhabungssysteme.
- Prüf- und Messtechnik — Stabile Grundstrukturen für Koordinatenmessgeräte, Bildinspektionssysteme und Laserscanner.
- Strukturen für Verpackungs- und Sortierlinien — Tragrahmen für Fördermodule, Sortiermechanismen und Produkt-Handling-Stationen.
- Modulare Produktionslinienrahmen — Rekonfigurierbare Grundstrukturen für Montagelinienausrüstung, Prüfvorrichtungen und Prozessstationen.
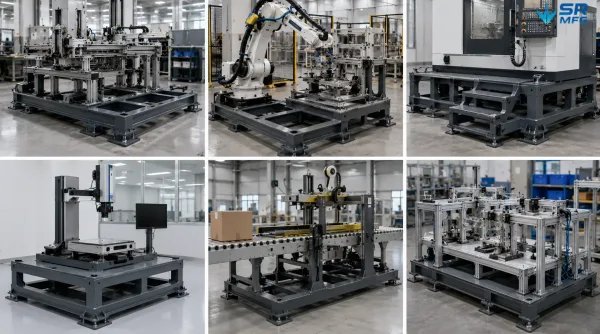
Dieses Bild zeigt mehrere industrielle Anwendungen, bei denen Maschinensockelrahmen als Tragstrukturen für Anlagen eingesetzt werden.
Anpassungsoptionen & Designempfehlungen
Jedes Projekt beginnt mit Ihren Zeichnungen. Nachfolgend sind die Bereiche aufgeführt, die wir anpassen können, zusammen mit mehreren Empfehlungen für bessere Fertigungsergebnisse.
Anpassungsoptionen:
- Gesamtabmessungen (L × B × H)
- Lochmuster und Gewindebohrungspositionen
- Positionen der Montagehalterungen für Sensoren, Bedienfelder, Aktoren und Gehäuse
- Versteifungslayouts, ausgelegt nach Last- und Vibrationsanforderungen
- Bearbeitungsumfang und Toleranzniveaus
- Art und Farbe der Oberflächenbehandlung
- Verpackungsmethode, angepasst an Ihre Versandroute
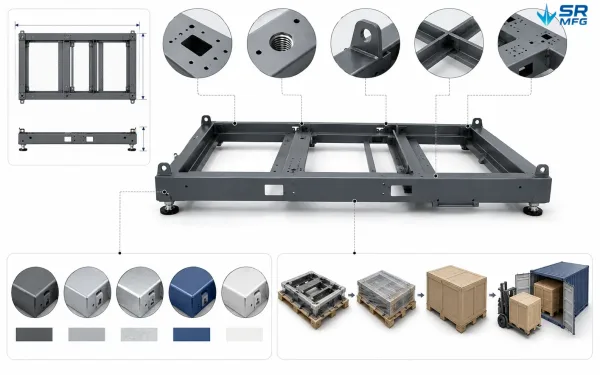
Dieses Bild zeigt die wichtigsten Anpassungsoptionen für ein Projekt mit Maschinensockelrahmen.
Akzeptierte Zeichnungsformate: STEP, IGES, DWG, DXF, PDF, SolidWorks
Designtipps für bessere Ergebnisse:
· Trennen Sie kritische und unkritische Toleranzen. Engere Toleranzen an Montageflächen verbessern die Montagegenauigkeit, während großzügigere Toleranzen an unkritischen Flächen die Bearbeitungskosten senken können.
· Berücksichtigen Sie die Anordnung von Versteifungen frühzeitig. Eine geeignete Positionierung der Versteifungen kann die Rahmensteifigkeit erheblich verbessern, ohne unnötiges Gewicht hinzuzufügen.
· Geben Sie die Betriebsumgebung an. Innenwerkstätten, Außeninstallationen, chemisch belastete Umgebungen und Reinräume erfordern jeweils unterschiedliche Strategien zur Oberflächenbehandlung.
So starten Sie:
- Senden Sie uns Ihre 2D- oder 3D-Zeichnungen zusammen mit dem Material, der Menge und dem Ziel-Liefertermin.
- Unser Engineering-Team prüft das Projekt und bestätigt die Machbarkeit innerhalb von 24 Stunden.
- Sie erhalten ein Angebot mit Preisgestaltung, Lieferzeit und Verpackungsdetails.
- Sobald der Auftrag bestätigt ist, beginnen wir mit der Produktion und stellen die vollständige Qualitätsdokumentation bereit.
FAQs
Bereit, Ihr Projekt zu starten?
Senden Sie uns Ihre Zeichnungen oder Projektanforderungen. Unser Engineering-Team prüft die Machbarkeit Ihres Projekts und erstellt innerhalb von 24 Stunden ein Angebot.
Wir sind auch gerne bereit, eine Geheimhaltungsvereinbarung (NDA) zu unterzeichnen, bevor wir Ihre Zeichnungen prüfen.