Warum die meisten Menschen Prozessplanung falsch verstehen
Wenn Ingenieure und Einkäufer von “Prozessplanung” hören, stellen sie sich meist ein Fertigungsteam vor, das sich mit einer fertigen Zeichnung zusammensetzt und plant, wie das Bauteil hergestellt werden soll.
Die Zeichnung ist fertig. Das Design ist fixiert. Jetzt klärt die Fabrik den Rest.
Dieses Bild ist nicht falsch — aber es übersieht den wichtigsten Teil.
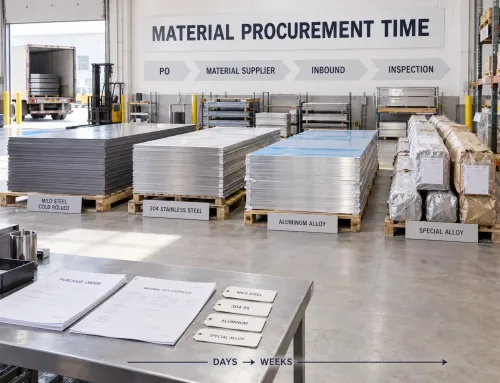
Die Prozessplanung beginnt nicht erst, wenn eine Zeichnung auf dem Schreibtisch der Werkstatt landet. Sie beginnt in dem Moment, in dem ein Konstrukteur ein Material auswählt, eine Toleranz festlegt oder ein Merkmal hinzufügt, das ein bestimmtes Fertigungsverfahren erfordert.
Jede dieser Entscheidungen schränkt ein oder erweitert, was ein Hersteller tun kann, wie viel es kosten wird und wie lange es dauern wird.
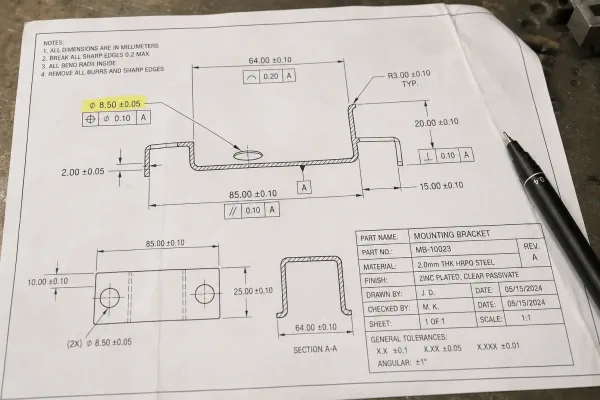
Eine Makroaufnahme eines Detailbereichs einer technischen Zeichnung, die Maßlinien mit Toleranzwerten, GD&T-Symbole und Materialangabeblöcke hervorhebt, die die Produktionsplanung eines Herstellers direkt beeinflussen.
Eine enge Toleranz an einem unkritischen Merkmal mag auf dem Bildschirm harmlos aussehen, kann aber eine Werkstatt dazu zwingen, Schneidverfahren zu ändern, Prüfschritte hinzuzufügen oder eine gesamte Produktionssequenz neu zu ordnen.
Die Unterscheidung ist wichtig, weil sie die Verantwortung verschiebt.
Wenn Prozessplanung ausschließlich Aufgabe des Herstellers ist, besteht die einzige Rolle des Einkäufers darin, eine Zeichnung zu senden und zu warten.
Da die Prozessplanung durch Designentscheidungen geprägt wird, wirkt sich eine gute Vorbereitung der Blech-RFQ direkt darauf aus, wie genau ein Hersteller planen, kalkulieren und liefern kann.
Prozessplanung zu verstehen ist nicht nur für Fertigungsingenieure nützlich. Es ist nützlich für jeden, der Blechteile spezifiziert, beschafft oder freigibt.
Was Prozessplanung tatsächlich umfasst
Prozessplanung ist die systematische Bestimmung, wie ein Produkt hergestellt wird.
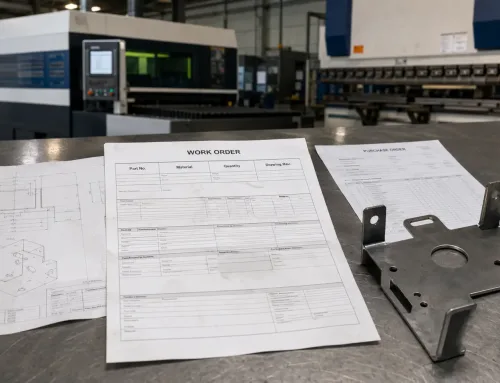
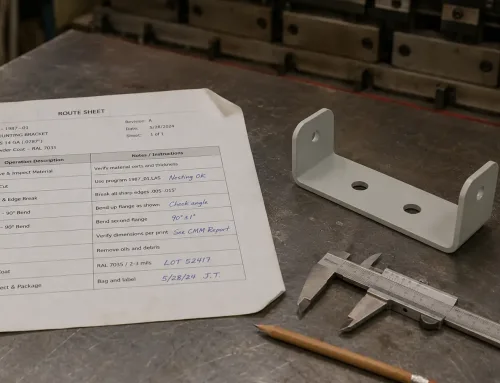
Sie übersetzt ein Design — üblicherweise ausgedrückt als CAD-Modell oder technische Zeichnung — in eine definierte Abfolge von Fertigungsoperationen, jeweils mit festgelegten Betriebsmitteln, Werkzeugen und Qualitätsprüfpunkten.
Der Begriff umfasst mehr als nur die Auswahl einer Liste von Maschinen. Ein vollständiger Prozessplan behandelt mehrere miteinander verbundene Entscheidungen:
- Auswahl des Fertigungsverfahrens — Auswahl, welche Verfahren (Laserschneiden, Stanzen, Biegen, Schweißen usw.) das Teil spezifikationsgerecht herstellen.
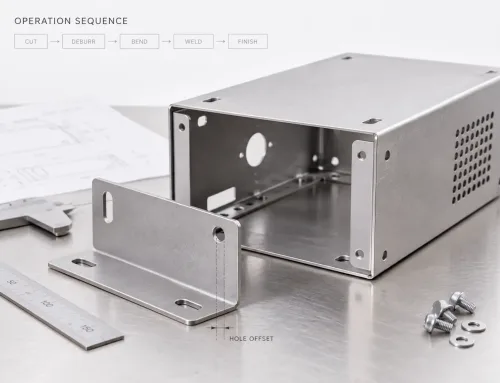
- Abfolge der Arbeitsgänge — Bestimmung der Reihenfolge, in der diese Verfahren durchgeführt werden, unter Berücksichtigung geometrischer Abhängigkeiten und Vorrichtungsbeschränkungen.
- Betriebsmittel und Werkzeuge — Zuordnung jedes Arbeitsgangs zu bestimmten Maschinen, Matrizen, Stempeln und Vorrichtungen, die die erforderliche Genauigkeit erreichen können.
- Qualitätsprüfpunkte — Definition, wo und wie Maß- und Oberflächenprüfungen während der Produktion durchgeführt werden.
- Zeit- und Kostenschätzung — Berechnung von Zykluszeiten, Rüstzeiten und Materialverbrauch zur Unterstützung von Angebotserstellung und Terminplanung.
In der Praxis, Prozessplanung ist die Verbindung zwischen Designabsicht und physischem Teil.
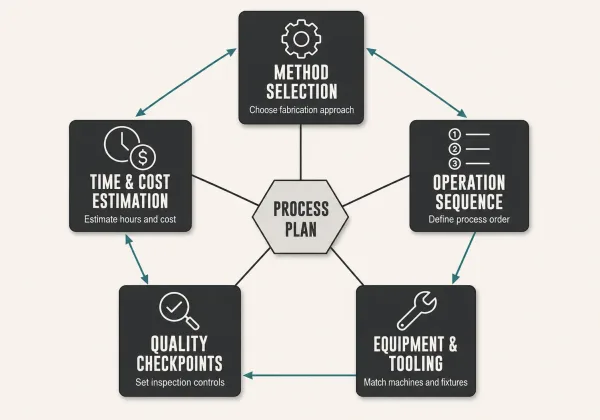
Ein klares technisches Diagramm, das die fünf Kernkomponenten der Prozessplanung veranschaulicht, wobei jede Komponente als verbundener Knoten dargestellt wird, der zeigt, wie Entscheidungen in einem Bereich die anderen beeinflussen.
Sie beantwortet die Frage: Wie lässt sich dieses Teil angesichts dieser Zeichnung am effizientesten und zuverlässigsten herstellen?
Die Kernschritte der Prozessplanung
Obwohl die Details je nach Branche und Teilekomplexität variieren, folgen die meisten Prozessplanungsaktivitäten einer erkennbaren Schrittfolge:
Zeichnung und Spezifikationen analysieren.
Der Planer prüft Maße, Toleranzen, Materialangaben, Oberflächenanforderungen und alle besonderen Hinweise (Wärmebehandlung, Beschichtung, Prüfung).
Dieser Schritt dient dazu, zu verstehen, was das Teil erfordert, bevor entschieden wird, wie es hergestellt wird.
Fertigungsverfahren auswählen.
Basierend auf Geometrie, Material, Dicke und Toleranzen wählt der Planer aus, welche Verfahren erforderlich sind.
Für ein Blechteil könnte dies bedeuten: Laserschneiden für das flache Profil, Gesenkbiegen für umgeformte Merkmale und Punktschweißen für die Montage.
Wenn engere Toleranzen oder dreidimensionale Merkmale nicht effizient allein mit Blechumformverfahren hergestellt werden können, können Hersteller CNC-Bearbeitungsdienste für gefräste Taschen, Präzisionsbohrungen, Gewindemerkmale oder kritische Bezugsflächen einsetzen.
Bestimmen Sie die Operationsfolge.
Die Reihenfolge der Operationen ist entscheidend.
Biegen vor dem Schweißen beispielsweise verändert die Vorrichtungslage der Teile. Schneiden nach dem Umformen kann erforderlich sein, wenn umgeformte Merkmale das Abwicklungsmuster beeinflussen.
Der Planer erstellt eine Reihenfolge, die Kollisionen vermeidet und den Umschlag minimiert.
Weisen Sie Ausrüstung und Werkzeuge zu.
Jede Operation wird einer bestimmten Maschine und einem Werkzeugsatz zugeordnet.
Eine Abkantpresse benötigt die richtige Stempel- und Matrizenkombination für das Material und die Dicke. Ein Laserschneider benötigt die richtige Düse und Gaseinstellungen für die geforderte Schnittqualität.
Definieren Sie Prüfpunkte.
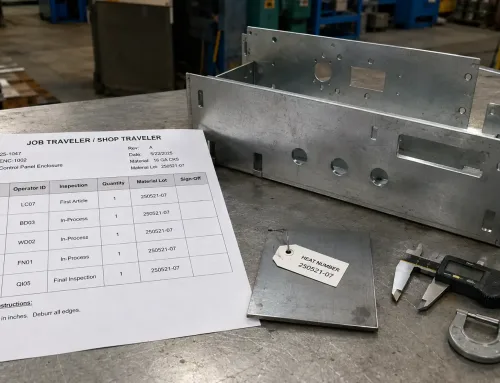
A Blechprüfplan weist kritische Maße, Biegewinkel, Bohrungspositionen und Oberflächengüteanforderungen der entsprechenden Prüfphase zu — entweder während des Prozesses oder am Ende.
Schätzen Sie Zeit und Kosten.
Der Planer berechnet Rüstzeit, Zykluszeit pro Teil, Materialverbrauch und etwaige Sekundäroperationen.
Dies fließt direkt in das Angebot und den Produktionsplan ein.
Jeder Schritt fließt in den nächsten ein. Eine Entscheidung in Schritt zwei (Prozessauswahl) schränkt ein, was in Schritt drei (Ablaufplanung) und Schritt vier (Werkzeugauswahl) möglich ist.
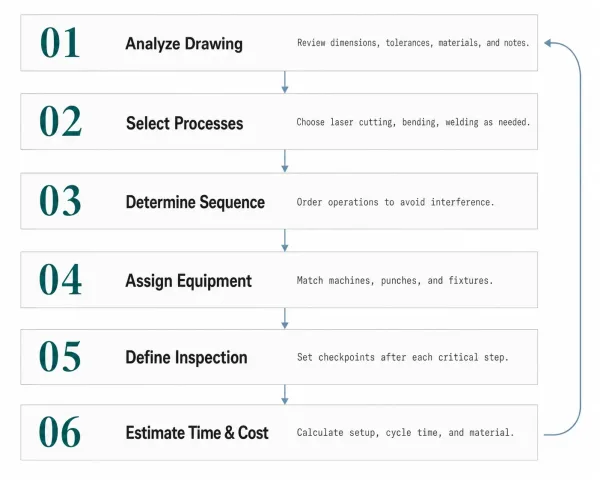
Ein vertikales Flussdiagramm, das die sechs aufeinanderfolgenden Schritte der Prozessplanung zeigt, wobei jeder Schritt durch Pfeile verbunden ist und kurze Beschreibungen dessen enthält, was jeder Schritt umfasst.
Diese Interdependenz ist der Grund, warum Prozessplanung Erfahrung erfordert, nicht nur eine Checkliste.
Wie Prozessplanung in der Blechbearbeitung funktioniert
Der obige allgemeine Rahmen gilt für alle Fertigungsbereiche.
In kundenspezifische Blechfertigung, hat die Prozessplanung einen ausgeprägten Charakter, da die Operationen hochgradig sequenziell und geometrisch voneinander abhängig sind.
Schneiden kommt zuerst — aber die Wahl ist nicht offensichtlich.
Ein flaches Blechteil beginnt mit dem Schneiden des Zuschnittprofils.
Laserschneiden, Wasserstrahlschneiden und Plasmaschneiden können dies alle leisten, aber die richtige Wahl hängt von Materialtyp, Dicke, Kantenqualitätsanforderungen und Produktionsvolumen ab.
Eine 2 mm Edelstahlhalterung mit engen Kantentoleranzen erfordert Laserschneiden. Eine 25 mm Aluminiumplatte eignet sich möglicherweise besser für Wasserstrahlschneiden.
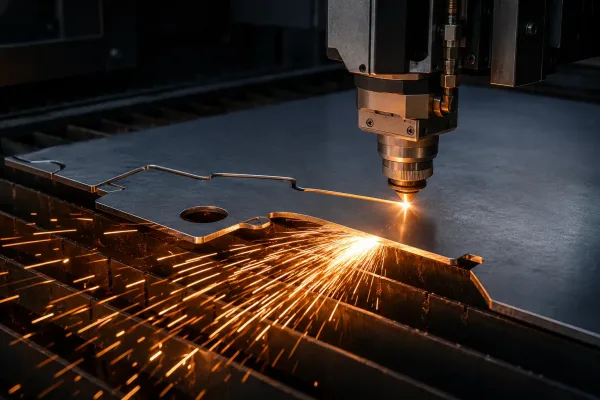
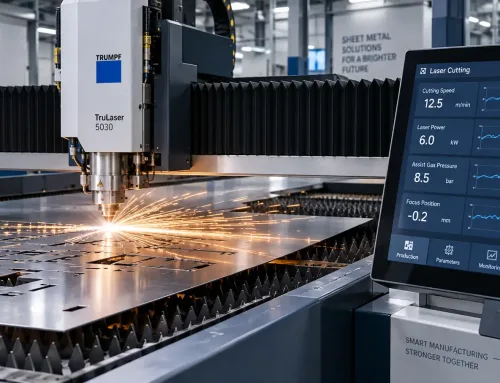
Eine Nahaufnahme eines Faserlaserschneidkopfs, der durch ein Edelstahlblech dringt und eine helle Spur geschmolzener Funken entlang des Schneidpfads erzeugt, was den ersten Schritt der Blechprozessplanung demonstriert.
Der Prozessplan muss dies vor allem anderen berücksichtigen.
Die Biegefolge ist der planungsintensivste Schritt.
Im Blechbereich, ist das Biegen der Punkt, an dem die Prozessplanung komplex wird.
Die Reihenfolge, in der Biegungen durchgeführt werden, beeinflusst, welche Flansche zugänglich sind, wie das Teil vorgerichtet wird und ob frühere Biegungen mit späteren kollidieren.
Ein Teil mit vier Biegungen kann Dutzende möglicher Reihenfolgen haben, aber nur wenige, die ohne Sonderwerkzeuge physisch machbar sind.
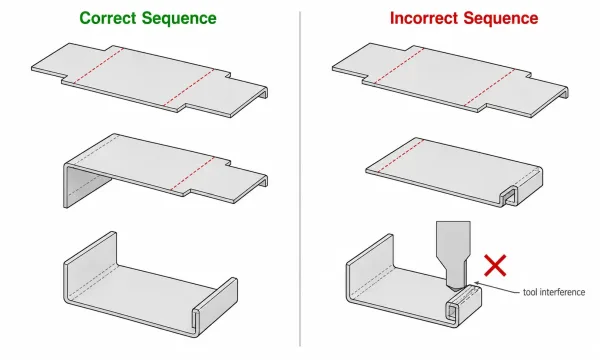
Ein technisches Vergleichsdiagramm nebeneinander, das zwei Biegefolgen für dasselbe Blechteil vergleicht — eine mit korrekter Reihenfolge und zugänglichen Flanschen und eine mit falscher Reihenfolge, die Werkzeugkollisionen verursacht.
Der Planer muss auch das richtige Stempel- und Matrizenprofil basierend auf Materialdicke und Biegeradiusanforderungen auswählen — eine falsche Wahl führt zu Rissen, Verformungen oder Maßfehlern.
Sekundäroperationen folgen einer logischen Hierarchie.
Nach dem Schneiden und Biegen werden Operationen wie Schweißen, Gewindeeinsatz (PEM-Befestigungselemente, Nieten), Gewindeschneiden und Entgraten basierend auf Zugänglichkeit und Geometrie sequenziert.
Schweißen beispielsweise erfolgt typischerweise vor der Oberflächenveredelung, da Hitze und Spritzer Beschichtungen beschädigen können.
Das Einsetzen von Befestigungselementen erfordert Zugang zu bestimmten Oberflächen, die nach dem Biegen blockiert sein können.
Oberflächenveredelung wird geplant, nicht vorausgesetzt.
Pulverbeschichten, Eloxieren, Lackieren oder Galvanisieren — jedes hat Vorbehandlungsanforderungen, Maskierungsbedarf und maßliche Auswirkungen (Beschichtungsdicke addiert sich zu den Teilemaßen).
Der Prozessplan legt fest welche Oberflächen veredelt, welche maskiert werden und welche Vorbereitungsschritte erforderlich sind.
Prüfung ist integriert, nicht angehängt.
Maßprüfungen werden an Punkten eingeplant, an denen Fehler noch korrigiert werden können:
- nach dem Schneiden (Zuschnittgenauigkeit),
- nach dem Biegen (Biegewinkel und Flanschlänge),
- und nach der Veredelung (Beschichtungsdicke, Oberflächenfehler).
Die Endkontrolle bestätigt, dass das Teil der Zeichnung entspricht, bevor es versandt wird.
Deshalb können zwei Fertigungsbetriebe dieselbe Zeichnung erhalten und dasselbe Teil mit unterschiedlichen Prozessplänen herstellen — und deshalb beeinflusst die Qualität dieses Plans alles von den Kosten bis zur Lieferzuverlässigkeit.
Prozessplanung vs. Produktionsplanung: Was ist der Unterschied?
Die Begriffe werden oft synonym verwendet, aber sie beantworten unterschiedliche Fragen.
Prozessplanung beantwortet: Wie wird dieses Teil hergestellt?
Sie definiert die Fertigungsmethode, die Arbeitsfolge, die Werkzeuge und die Qualitätsprüfpunkte für ein bestimmtes Teil oder eine Baugruppe.
Produktionsplanung beantwortet: Wann und wie viel?
Sie befasst sich mit Bedarfsprognose, Kapazitätszuweisung, Terminplanung, Bestandsmanagement und Lieferterminen.
Die beiden Funktionen ergänzen sich gegenseitig.
Ein Prozessplan sagt Ihnen, dass ein Teil Laserschneiden, gefolgt von drei Biegungen und Pulverbeschichtung, erfordert.
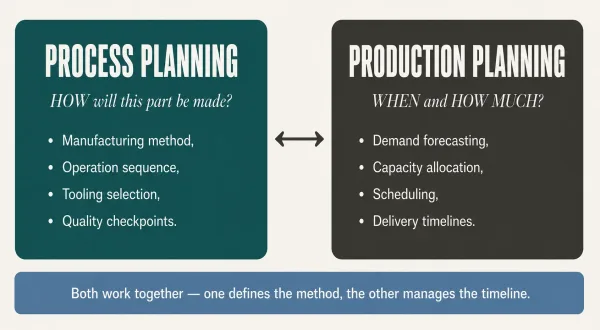
Ein zweispaltiges Vergleichsdiagramm, das links die Prozessplanung (Fokus auf WIE ein Teil hergestellt wird) und rechts die Produktionsplanung (Fokus auf WANN und WIE VIEL) zeigt, mit den jeweiligen wichtigsten Ergebnissen unter jeder Spalte.
Ein Produktionsplan sagt Ihnen, wann dieses Teil geschnitten, gebogen, beschichtet und versandt wird — und ob der Betrieb die Kapazität hat, dies bis zum gewünschten Termin zu erledigen.
In kleinen Fertigungsbetrieben kann dieselbe Person oder dasselbe Team beide Funktionen übernehmen. In größeren Betrieben sind es in der Regel getrennte Funktionen.
Für Einkäufer ist die praktische Unterscheidung folgende: Wenn Sie eine RFQ einreichen, initiieren Sie einen Prozessplan (wie wird dies hergestellt?), der in einen Produktionsplan einfließt (wann kann es geliefert werden?).
Wie sich Prozessplanung auf Ihr Angebot und Ihre Lieferzeit auswirkt
Für Einkäufer und Ingenieure ist der relevanteste Aspekt der Prozessplanung ihre direkte Auswirkung auf Kosten und Lieferung.
Komplexität treibt die Kosten.
Ein Teil mit fünf Biegungen, zwei Schweißbaugruppen und einer maskierten Pulverbeschichtung erfordert mehr Prozessplanungsaufwand als eine flache lasergeschnittene Halterung.
Jeder zusätzliche Arbeitsgang erhöht die Rüstzeit, den Werkzeugbedarf und die Prüfpunkte.
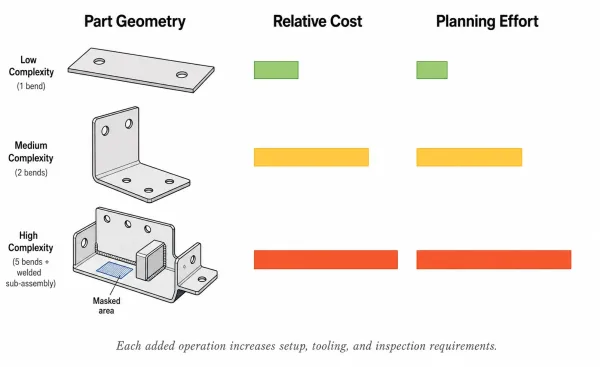
Eine einfache Infografik, die drei Blechteile mit zunehmender Komplexität neben ihren entsprechenden Kosten- und Planungsaufwand zeigt und verdeutlicht, warum komplexe Teile mehr kosten in der Herstellung.
Wenn ein Hersteller ein komplexes Teil anbietet, spiegelt der Preis nicht nur die Maschinenzeit wider, sondern auch die Planung und Koordination, die erforderlich sind, um es zuverlässig auszuführen.
Unklarheit verlängert die Durchlaufzeit.
Wenn eine Zeichnung unvollständig ist — fehlende Materialangaben, unklare Toleranzbereiche oder mehrdeutige Oberflächenanforderungen — muss der Hersteller entweder Annahmen treffen (riskant) oder Klärung anfordern (langsam).
Beide Ergebnisse verlängern die Zeit zwischen RFQ-Einreichung und verbindlicher Angebotsabgabe.
Eine gut spezifizierte Zeichnung reduziert Rückfragen und ermöglicht es dem Hersteller, schneller einen Prozessplan festzulegen.
Prozessplanung erkennt Konstruktionsprobleme frühzeitig.
Während der Planungsphase prüft ein erfahrener Ingenieur die Zeichnung auf Fertigbarkeit.
Er kann Merkmale kennzeichnen, die schwer zu formen sind, Toleranzen, die enger als notwendig sind, oder Montagereihenfolgen, die in der Produktion Probleme verursachen werden.
A DFM-Prüfung für Blech, wenn frühzeitig durchgeführt und kommuniziert, kann beiden Parteien Zeit und Kosten sparen.
Ein Hersteller, der diesen Schritt überspringt, kann schneller anbieten — aber die Probleme treten später auf, während der Produktion, wo sie weitaus teurer zu beheben sind.
Was Einkäufer tun können, um eine bessere Prozessplanung zu unterstützen
Einkäufer können — und sollten — nicht die Prozessplanung des Herstellers übernehmen.
Aber sie können die Eingaben liefern, die die Planung genauer und effizienter machen.
Materialien vollständig spezifizieren.
“Stahl” ist keine Spezifikation.
“Kaltgewalzter Stahl, ASTM A1008, 1,5 mm dick” gibt dem Planer, was er braucht, um die richtigen Schneidparameter, Biegewerkzeuge und Oberflächenbehandlung auszuwählen.
Kritische Maße und Toleranzen angeben.
Nicht jedes Maß auf einer Zeichnung ist gleich wichtig.
Die Identifizierung, welche Merkmale kritisch sind — und welche auf Standardtoleranzen (z. B. ISO 2768) zurückgreifen können — ermöglicht es dem Planer, die Prüfung und Prozesskontrolle dort zu fokussieren, wo es darauf ankommt.
Oberflächenanforderungen explizit angeben.
Wenn ein Teil pulverbeschichtet werden muss, geben Sie die Farbe, Dicke und alle Maskierungsanforderungen an.
Wenn Oberflächen blank bleiben müssen, sagen Sie es.
Mehrdeutigkeiten an dieser Stelle erzwingen Annahmen, die möglicherweise nicht den Erwartungen entsprechen.
Geben Sie Stückzahlen und Liefererwartungen an.
Ein Prototypenlauf mit 5 Stück und eine Serienproduktion mit 5.000 Stück können unterschiedliche Prozesspläne erfordern.
Werkzeuge, die bei hohen Stückzahlen kosteneffizient sind, rechtfertigen ihre Rüstkosten für eine kleine Charge möglicherweise nicht.
Die Angabe der geplanten Stückzahl bereits in der Angebotsphase hilft dem Hersteller, entsprechend zu planen.
Dies sind keine zusätzlichen Schritte — sie sind die Mindestinformationen, die ein Hersteller benötigt, um den Produktionsweg Ihres Bauteils präzise zu planen.
Je vollständiger die Angaben, desto zuverlässiger der Prozessplan — und desto vorhersehbarer Kosten, Qualität und Lieferung.
FAQs
Die Prozessplanung ist die Brücke zwischen einem Design auf dem Bildschirm und einem Bauteil in der Hand.
Zu verstehen, wie sie funktioniert — und welche Eingaben sie benötigt — hilft Ingenieuren und Einkäufern, in jeder Phase bessere Entscheidungen zu treffen, von der ersten Skizze bis zum finalen Versand.
Wenn Sie ein Design haben, das auf Fertigungstauglichkeit geprüft werden soll, reichen Sie Ihre Zeichnungen bei SR-MFG ein für ein prozessbasiertes Angebot.