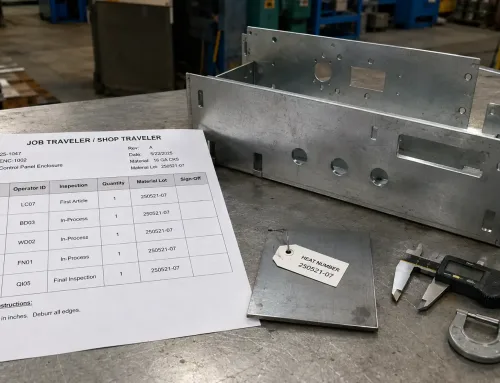
Wenn Sie eine Zeichnung an einen Blechlieferanten senden, muss jemand in der Werkstatt eine grundlegende Frage beantworten: Wie verwandeln wir dieses Abwicklungsprofil in ein fertiges Teil? Die Antwort steckt in einem Dokument namens Arbeitsplan.
Jeder Fertigungsauftrag hat einen. Er definiert die Reihenfolge der Operationen, die beteiligten Maschinen und die Prüfpunkte, die die Qualität im Rahmen halten. Doch die meisten Einkäufer sehen ihn nie – oder erst dann, wenn etwas schiefgeht.
Dieser Leitfaden erklärt, was ein Arbeitsplan ist, was er enthält und warum er sich direkt auf Ihr Angebot, Ihre Lieferzeit und Ihre Teilqualität auswirkt. Ein reales Blechbeispiel zieht sich durch den gesamten Artikel.
Was ist ein Arbeitsplan?
Ein Arbeitsplan (auch Arbeitsplanblatt oder Routenkarte genannt) ist ein Fertigungsdokument, das jede zur Herstellung eines Teils erforderliche Operation in genau der Reihenfolge auflistet, in der diese Operationen ausgeführt werden müssen. Er wird typischerweise vor Produktionsbeginn von einem Prozessingenieur erstellt.
Die Begriffe Arbeitsplan, Begleitschein, Fertigungsauftrag und Stückliste werden oft verwechselt. Sie dienen unterschiedlichen Zwecken:
| Dokument | Was er bewirkt | Wer ihn erstellt | Wann er verwendet wird |
|---|---|---|---|
| Arbeitsplan | Definiert die Operationsfolge und Prozessparameter | Prozessingenieur | Vor der Produktion (Planungsphase) |
| Begleitschein | Begleitet das Teil durch die Werkstatt und zeichnet tatsächliche Ergebnisse auf | Produktionshalle | Während der Produktion (Ausführungsphase) |
| Fertigungsauftrag | Autorisiert die Produktion und verfolgt Mengen und Fälligkeitsdaten | Planung / Beschaffung | Vor der Produktion (Genehmigungsphase) |
| Stückliste | Listet alle benötigten Rohmaterialien und Komponenten auf | Konstruktionsingenieur | Konstruktions- und Beschaffungsphase |
Der Arbeitsplan ist das Planungsdokument. Der Begleitschein ist sein Pendant zur Ausführungszeit. Das eine sagt: “Führen Sie diese Schritte in dieser Reihenfolge aus”; das andere dokumentiert: “Hier ist, was tatsächlich bei jedem Schritt passiert ist.”
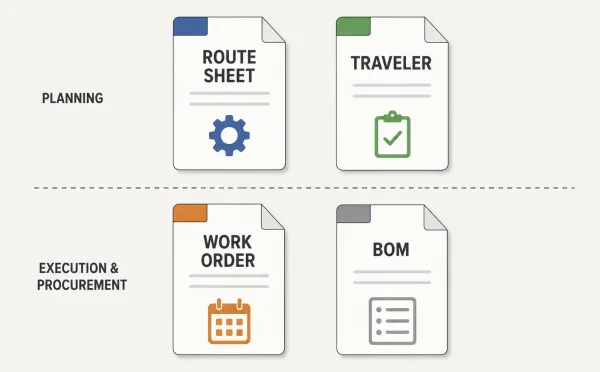
Ein direkter Vergleich der vier wichtigsten Fertigungsdokumente – Arbeitsplan, Begleitschein, Fertigungsauftrag und Stückliste – mit ihren unterschiedlichen Rollen im Produktionsprozess.
Was steht auf einem Arbeitsplan?
Ein Arbeitsplan enthält die Informationen, die ein Werksmitarbeiter benötigt, um jede Operation korrekt und konsistent auszuführen. Typische Felder sind:
| Feld | Was er dem Bediener mitteilt |
|---|---|
| Operationsnummer | Die Reihenfolge – Schritt 1, Schritt 2 und so weiter |
| Operationsbeschreibung | Was bei diesem Schritt zu tun ist (z. B. “Außenkontur laserschneiden”) |
| Arbeitsplatz oder Maschine | Welche Ausrüstung zu verwenden ist (z. B. “Trumpf 3030 Faserlaser”) |
| Rüstzeit | Wie lange die Vorbereitung der Maschine für diesen Auftrag dauert |
| Bearbeitungszeit pro Stück | Erwartete Zykluszeit pro Teil |
| Werkzeuge oder Vorrichtungen | Erforderliche Sonderwerkzeuge, Formen oder Aufspannvorrichtungen |
| Prüfpunkt | Ob bei diesem Schritt eine Qualitätskontrolle erforderlich ist und was gemessen werden soll |
| Anmerkungen | Besondere Anweisungen – Biegerichtung, Faserorientierung, Oberflächenangaben |
Nicht jeder Arbeitsplan enthält all diese Felder. Ein einfacher Halter benötigt möglicherweise sechs Zeilen. Eine komplexe Schweißbaugruppe mit mehreren Unterkomponenten kann auf zwanzig Zeilen kommen. Der Detaillierungsgrad hängt von der Teilekomplexität und dem Qualitätssystem der Werkstatt ab.
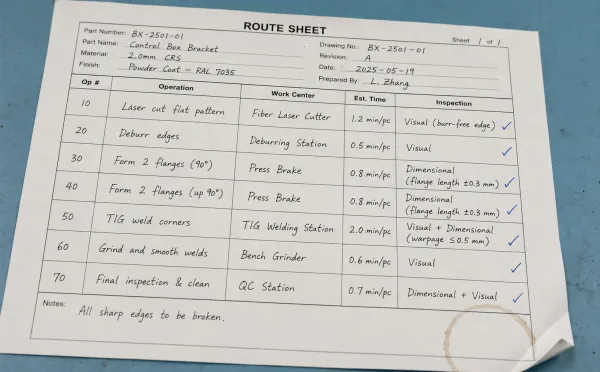
Eine detaillierte Ansicht eines abgeschlossenen Arbeitsplans, der die wichtigsten Felder zeigt — Operationsfolge, Arbeitsplatzzuweisungen, Zeitabschätzungen und Prüfpunkte —, die die Fertigung in der Werkstatt steuern.
Für Einkäufer sind die aussagekräftigsten Felder Operationsbeschreibung und Prüfpunkt. Wenn ein Arbeitsplan eine Prüfung zwischen Schweißen und Beschichten auslässt, werden Fehler möglicherweise erst erkannt, wenn das Teil bei Ihnen ankommt.
Ein Arbeitsplan in der Praxis: Ein Blechhalterung durch die Werkstatt verfolgen
Betrachten Sie eine Montagehalterung aus 2 mmkaltgewalztem Stahl (CRS), mit einem lasergeschnittenen Profil, zwei Biegungen, einer Kehlnaht und einer pulverbeschichteten Oberfläche. So sieht ihr Arbeitsplan aus:
| Op # | Arbeitsgang | Maschine / Arbeitsplatz | Gesch. Zeit | Prüfung |
|---|---|---|---|---|
| 10 | Flachzuschnitt laserschneiden | Faserlaserschneider | 1,2 min/Teil | Sichtprüfung (gratfreie Kante) |
| 20 | Kanten entgraten | Manueller Entgratungsplatz | 0,5 min/Teil | — |
| 30 | Zwei Flansche bei 90° biegen | Abkantpresse | 0,8 min/Teil | Maßprüfung (Flanschlänge ±0,3 mm) |
| 40 | TIG-Kehlnaht schweißen | TIG-Schweißplatz | 2,0 min/Teil | Sichtprüfung + Maßprüfung (Verzugskontrolle) |
| 50 | Schweißnaht schleifen und glätten | Doppelschleifbock | 0,6 min/Teil | Sichtprüfung |
| 60 | Pulverbeschichtung, RAL 7035 | Pulverbeschichtungslinie | Charge | Beschichtungsdicke (60–80 μm) |
| 70 | Endprüfung | QC-Station | 1,0 min/Teil | Vollständige Maß- + Sicht- + Haftungsprüfung |
Die Reihenfolge ist wichtig. In der kundenspezifischen Blechfertigung kommt das Laserschneiden zuerst, denn das Zuschnittteil muss vorhanden sein, bevor etwas gebogen oder geschweißt werden kann. Das Biegen erfolgt vor dem Schweißen, denn das Schweißen eines flachen Blechs und anschließende Biegen würde die Schweißnaht verformen. Die Pulverbeschichtung erfolgt nach allen Metallbearbeitungsschritten, denn die Wärme beim Schweißen oder Schleifen würde die Oberfläche beschädigen.
Das ist nicht willkürlich. Jeder Schritt hängt von der Geometrie und dem Zustand des Teils nach dem vorherigen Schritt ab. Ein Arbeitsplan, der diese Operationen ohne technischen Grund umsortiert, ist ein Warnsignal — er deutet darauf hin, dass der Fertigungsplaner die Zeichnung möglicherweise nicht sorgfältig geprüft hat.
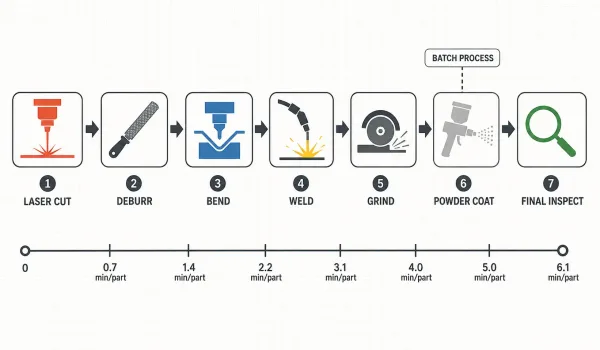
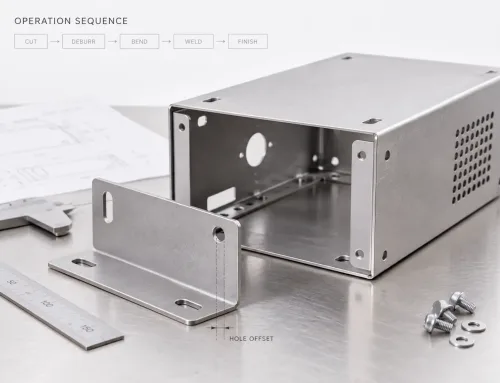
Ein schrittweiser Prozessablauf, der die sieben Operationen des Arbeitsplans zeigt — Laserschneiden, Entgraten, Biegen, Schweißen, Schleifen, Pulverbeschichten und Endprüfung — für eine Blech-Montagehalterung.
Wie der Arbeitsplan Ihr Angebot, Ihre Lieferzeit und Ihre Qualität beeinflusst
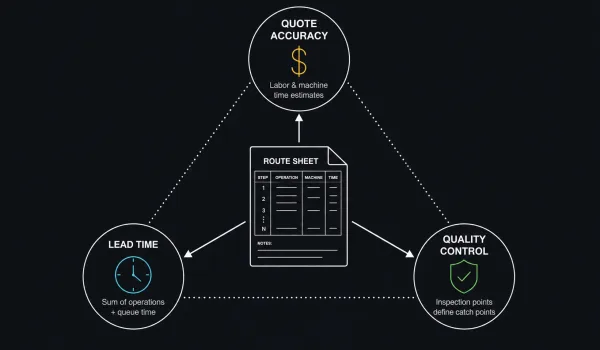
Ein Dreiecksdiagramm, das die drei Bereiche veranschaulicht, die direkt durch den Arbeitsplan geformt werden — Angebotsqualität, Durchlaufzeit und Qualitätskontrolle — und wie jeder davon mit dem Fertigungsplan verbunden ist.
Der Arbeitsplan ist nicht nur eine Anweisung für die Werkstatt. Er ist die Grundlage von drei Dingen, die Einkäufern wichtig sind.
Angebotsqualität. Das Angebot eines Lieferanten basiert auf geschätzten Arbeits- und Maschinenzeiten. Diese Schätzungen stammen direkt aus dem Arbeitsplan. Wenn der Arbeitsplan acht Operationen ausweist, aber nur sechs wirklich notwendig sind, zahlen Sie für zwei zusätzliche Schritte. Umgekehrt gilt: Wenn ein Lieferant einen verdächtig niedrigen Preis anbietet, prüfen Sie, ob in seinem Arbeitsplan Operationen fehlen, die Sie erwarten — etwa ein Entgratungsschritt oder ein Prüfpunkt.
Durchlaufzeit. Die Gesamtproduktionszeit ist die Summe aller Bearbeitungszeiten zuzüglich der Wartezeit zwischen den Schritten. Vorgänge, die eine externe Bearbeitung erfordern – wie Galvanisieren, Eloxieren oder Spezialbeschichtungen – verlängern den Zeitplan um drei bis sieben Arbeitstage. Ein Arbeitsplan, der einen externen Prozess zwischen zwei interne Vorgänge einfügt, erzeugt einen Engpass. Das Verständnis des Arbeitsplans hilft Ihnen, realistische Lieferfragen zu stellen.
Qualitätskontrolle. Prüfpunkte im Arbeitsplan legen fest, wo und wie die Qualität überprüft wird. Wenn eine kritische Abmessung erst bei der Endkontrolle geprüft wird, kann ein Fehler, der in einem früheren Schritt entstanden ist – etwa ein Biegewinkel außerhalb der Toleranz – sich durch Schweißen und Beschichtung fortpflanzen, bevor ihn jemand erkennt. Gut geschriebene Arbeitspläne setzen Prüfpunkte unmittelbar nach den Vorgängen, die am ehesten zu Abweichungen führen.
Was Sie prüfen sollten, wenn Sie einen Arbeitsplan erhalten
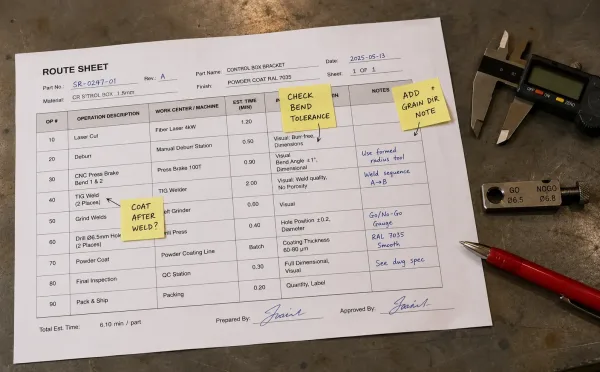
Ein Arbeitsplan wird vor der Produktion geprüft, mit Haftnotizen, die kritische Bereiche zur Überprüfung markieren – Prüfpunkte, Vorgangsreihenfolge und fehlende Sonderanweisungen.
Wenn Ihr Lieferant den Arbeitsplan teilt oder wenn Sie einen während der Angebotsphase anfordern, sollten Sie auf Folgendes achten:
- Die Vorgangsreihenfolge ist sinnvoll. Jeder Schritt sollte logisch aus dem vorherigen folgen. Fragen Sie sich: Hätte dieser Vorgang früher ausgeführt werden können, ohne Probleme zu verursachen? Könnte er mit einem anderen Schritt zusammengefasst werden?
- Die Prüfpunkte decken kritische Merkmale ab. Wenn Ihre Zeichnung für die Blechbearbeitung eine enge Toleranz für ein Bemaßungsmaß vorgibt, sollte es einen Prüfschritt unmittelbar nach dem Biegen geben – nicht erst bei der Endkontrolle.
- Die Oberflächenbehandlung wird nach allen Metallbearbeitungsschritten eingeplant. Beschichten, Galvanisieren oder Eloxieren sollte nach Schneiden, Biegen, Schweißen und Schleifen erfolgen. Wenn der Arbeitsplan das Beschichten vor dem Schweißen zeigt, stimmt etwas nicht.
- Die Anzahl der Operationen entspricht der Komplexität des Teils. Ein flaches, lasergeschnittenes Winkelblech ohne Biegungen und ohne Schweißnähte sollte nicht zehn Operationen haben. Zusätzliche Schritte können auf Ineffizienz hindeuten – oder darauf, dass der Lieferant das Angebot aufbläht.
- Besondere Anforderungen werden vermerkt. Walzrichtung, Biegeorientierung, Maskierung für selektive Beschichtung und Gewindeschutz während der Oberflächenbehandlung sollten in der Spalte „Bemerkungen“ aufgeführt werden. Fehlen diese Angaben, muss der Werker auf dem Shopfloor raten.
- Außenbearbeitungen werden gekennzeichnet. Jeder Schritt, bei dem das Teil zu einem Zulieferer geschickt werden muss – etwa Zinkbeschichtung oder Wärmebehandlung – sollte klar mit einer geschätzten Durchlaufzeit markiert sein.
Ein Arbeitsplan ist ein Kommunikationsmittel. Wenn er klar und vollständig ist, läuft die Produktion reibungslos. Wenn er ungenau ist oder Details fehlen, füllt die Werkstatt die Lücken – und die Ergebnisse entsprechen möglicherweise nicht Ihren Erwartungen.
FAQ
Das Verständnis dafür, wie Ihre Teile gefertigt werden, gibt Ihnen mehr Kontrolle über Kosten, Termine und Qualität. Wenn Sie eine Zusammenfassung des Arbeitsplans zu Ihrem nächsten Angebot von SR-MFG wünschen oder wenn unser Engineering-Team einen Arbeitsplan für ein bestehendes Projekt prüfen soll, kontaktieren Sie uns, um zu starten.