Wenn bei einer Lieferung von Blechteilen ein Qualitätsproblem auftritt, muss jemand eine einfache Frage beantworten: Welche Teile genau sind betroffen? Ohne eine klare Produktionscharge gibt es darauf keine saubere Antwort. Teams sperren mehr Bestand als nötig, streiten über Zertifikate oder geben Teile frei, die hätten gesperrt bleiben müssen.
Dieser Glossareintrag definiert Produktionscharge als ein Managementobjekt—nicht als ein Fertigungsverfahren—und erläutert vier Steuerungen, die eine Charge nutzbar machen: Chargennummerierung, Chargenmenge, Rückverfolgbarkeit und Qualitätsisolierung.
Wenn “Produktionscharge” mit Chargenfertigung verwechselt wird
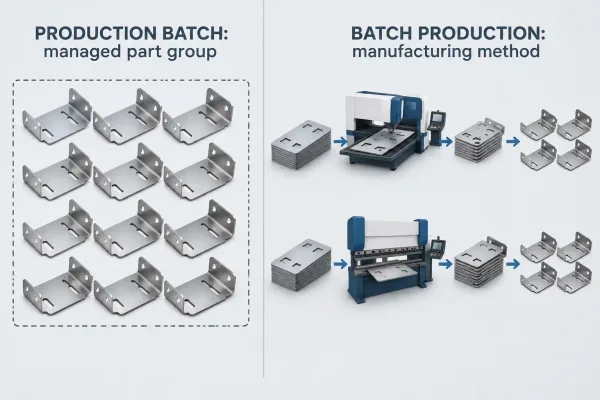
Viele Online-Ergebnisse für “Produktionscharge” beschreiben Chargenfertigung—ein Verfahren zur Herstellung von Waren in Gruppen statt in einem kontinuierlichen Strom. Das ist ein Prozessmodell. Eine Produktionscharge ist die Gruppe selbst.
Gegenüberstellendes Diagramm: Das linke Feld zeigt eine gekennzeichnete Gruppe von Teilen als Produktionscharge; das rechte Feld zeigt gruppierte Maschinenläufe als Chargenfertigung.
Die Verwechslung verursacht echten Schaden. Bestellungen fordern “Chargenfertigung”, definieren aber nie, wie Teile gruppiert oder nummeriert werden. Prüfberichte verweisen auf eine Auftragsnummer, die nicht mit dem Kartonetikettt übereinstimmt. Nach einer Nichtkonformität kann der Lieferant nicht sagen, ob 12 Teile oder 1.200 Teile dieselbe Historie teilen.
Sperr-, Nacharbeits-, Ausschuss- und Freigabeentscheidungen gelten für eine definierte Gruppe von Teilen—nicht für einen Fertigungsstil.
Was eine Produktionscharge tatsächlich ist
Definition: gleiche Bedingungen, eine verwaltete Gruppe von Teilen
A Produktionscharge ist eine Menge von Teilen, die in einem einzigen Durchlauf unter gleichbleibenden Bedingungen gefertigt und als eine Einheit für Identifikation, Prüfung und Disposition verwaltet wird. “Gleichbleibende Bedingungen” bedeutet üblicherweise das gleiche Materiallos oder die gleiche Schmelze, die gleichen primären Prozesseinstellungen und eine Arbeitsfolge innerhalb eines definierten Zeitfensters.
Die Charge ist eine Steuerungsgrenze. Innerhalb wird angenommen, dass die Prozesshistorie geteilt wird. Außerhalb behandeln Sie die Historie als potenziell unterschiedlich, bis Beweise das Gegenteil belegen.
Produktionscharge vs. Chargenfertigung vs. Chargenproduktion
| Konzept | Was es ist | Was es steuert | Typische Frage, die es beantwortet |
|---|---|---|---|
| Produktionscharge | Eine verwaltete Gruppe von Teilen | Identität, Menge, Aufzeichnungen, Isolierung | Welche Teile teilen dieselbe Historie? |
| Chargenfertigung | Ein Fertigungsverfahren (Gruppenläufe vs. kontinuierlicher Fluss) | Wie Arbeit geplant und freigegeben wird | Wie organisiert das Werk die Ausbringung? |
| Chargenproduktion | Wird in Prozessindustrien oft synonym mit Chargenfertigung verwendet | Prozessfluss auf Werksebene | Wie bewegt sich Material durch die Stufen? |
Sie können Chargenfertigung betreiben und trotzdem Produktionschargen nicht beherrschen—zum Beispiel, indem Sie zwei Materialschmelzen ohne Aufteilung mischen. Verfahren und Managementeinheit sind separate Entscheidungen.
Produktionscharge und Los / Losnummer
In vielen Qualitätssystemen sind Los auch durch Charge Synonyme, und eine Chargennummer fungiert als Chargenidentifikator. Manche Organisationen reservieren “Los” für Rohmaterial und “Charge” für den Fertigungslauf.
Was zählt, ist die Verknüpfung. Wenn Ihr CoC (Konformitätsbescheinigung), Mühlenzeugnis, Prüfbericht und Versandetiketten auf denselben Identifikator verweisen, ist die Gruppe unter Kontrolle. Drei verschiedene Nummern ohne Querverweis sind keine nutzbare Produktionscharge.
Chargennummer: Wie eine Gruppe von Teilen eine Identität erhält
Eine Chargennummer (oder Losnummer) ist die dauerhafte Identität der Gruppe. Ohne sie wird die Rückverfolgbarkeit nachträglich rekonstruiert.
Was eine Chargennummer kodieren sollte
Halten Sie das Format kurz genug, um auf ein kleines Etikett gedruckt zu werden, und stabil genug, um ERP-Exporte zu überstehen. Ein praktisches Muster enthält die Auftrags- oder Bestellreferenz, die Teilenummer oder den Familiencode, einen Datums- oder Sequenzcode und ein eindeutiges Serialsegment, damit zwei Läufe am selben Tag nicht kollidieren.
Bei Blech ist der Rohmaterial-Schmelz- oder Loscode wertvoll, wenn der Lieferant sich auf Einzelschmelzenfertigung festlegt. Die Nummer ist ein Schlüssel zu den Aufzeichnungen, nicht die Aufzeichnungen selbst.
Wo die Nummer erscheint
Dieselbe Chargennummer sollte an mindestens vier Stellen erscheinen:
- Das Etikett oder die Kennzeichnung auf dem Beutel, Karton oder der geschützten Bauteiloberfläche
- Der Prüf- oder FAI-Bericht (Erstmusterprüfbericht) für diesen Durchlauf
- Der Werkstoffzeugnis-Verweis, wenn eine spezifische Schmelze angegeben wird
- Die Packliste und Rechnungspositionen für diese Lieferung
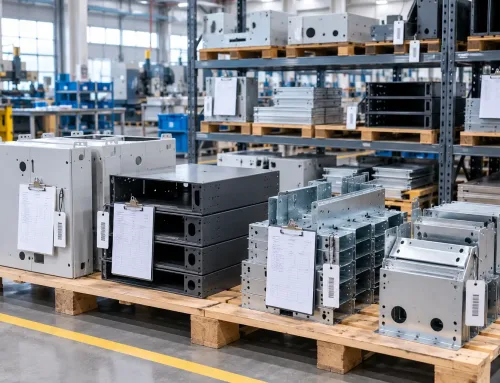
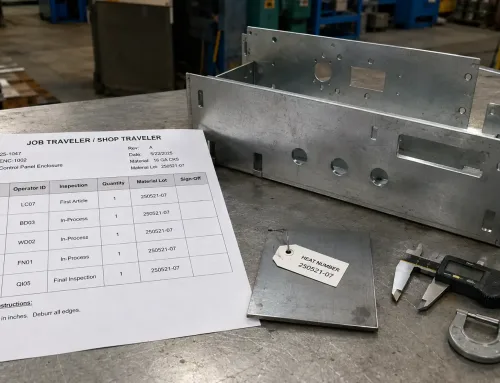
Eine Chargennummer erscheint auf einem Teileetikett, einem Kartonanhänger und einem Prüfberichtsbogen.
Bestätigen Sie, dass Laser-, Ätz- oder Stanzmarkierungen die Anforderungen an Optik oder Ermüdung nicht verletzen. Bei kratzfreien Oberflächen die Verpackung kennzeichnen und Karton-IDs den Teilezahlen zuordnen.
Chargenmenge: Wie viele Teile gehören in eine Charge
Die Chargenmenge bestimmt den Streuradius eines Qualitätsereignisses und die Kosten des Konformitätsnachweises.
Warum die Chargengröße ein Kompromiss ist, kein Zielwert
Eine sehr große Charge reduziert Rüst- und Dokumentationsaufwand pro Teil, aber eine einzige Nichtkonformität kann die gesamte Gruppe sperren. Eine sehr kleine Charge verbessert die Eingrenzungspräzision, vervielfacht jedoch Etiketten und Handhabungszeit—und bei geringem Volumen in der Blechbearbeitung können die Prüfkosten den Auftrag dominieren.
Es gibt keine universell richtige Größe. Die richtige Menge ist die größte Gruppe, für die Sie diese Aussage noch vertreten können: Alle Teile teilen dieselbe Werkstoff- und Prozesshistorie.
Wann eine Charge geteilt oder zusammengeführt werden sollte
Teilen Sie immer dann, wenn sich eine gesteuerte Bedingung ändert: Eine neue Werkstoffschmelze geht in den Durchlauf, ein kritisches Prozessfenster verschiebt sich (Schweißparameter, Laserprogramm-Revision, Beschichtungs-Härtungslos), Fremdverarbeitung kommt zu unterschiedlichen Terminen zurück, oder ein Umrüsten erzwingt ein erneutes Einrichten. Dokumentieren Sie die Teilung, wenn sie erfolgt—nachträgliche Teilungen sind schwächere Nachweise in einem Audit.
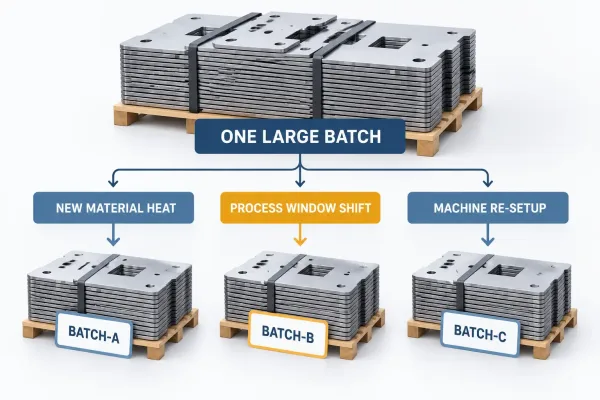
Flussdiagramm: Eine große Charge wird geteilt, wenn sich Werkstoffschmelze, Prozessfenster oder Rüstzustand ändern.
Führen Sie nur zusammen, wenn die Historien äquivalent sind und die Zusammenführung dokumentiert ist. Zusammenführen reduziert die Granularität: Ein späterer Defekt kann nicht mehr auf die ursprüngliche Untergruppe begrenzt werden. Bei geschweißten Druckgrenzen, EMI-Dichtungsflächen oder kosmetischen A-Oberflächen Unterchargen getrennt halten.
Rückverfolgbarkeit: Vom Rohmateriallos bis zum Fertigteil
Rückverfolgbarkeit ist die Fähigkeit, ein Fertigteil zurück zu seinem Werkstofflos und seinen Prozessaufzeichnungen zu verfolgen und vorwärts von einem Werkstofflos zu jedem Teil, das es verwendet hat. Die Produktionscharge macht diesen Weg praktikabel.
Die Rückverfolgungskette bei einem Blechauftrag
Eine belastbare Kette sieht üblicherweise so aus:
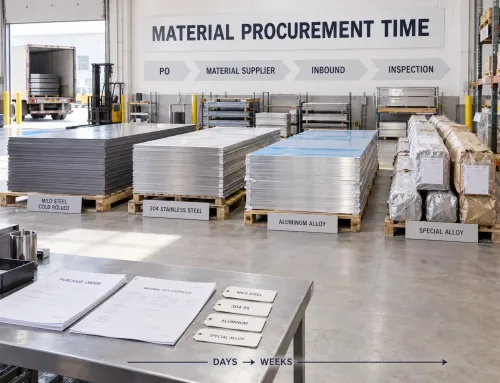
- Rohmaterial: Hütten- oder Lieferantenlos-/Schmelzennummer auf dem Werkstoffzeugnis
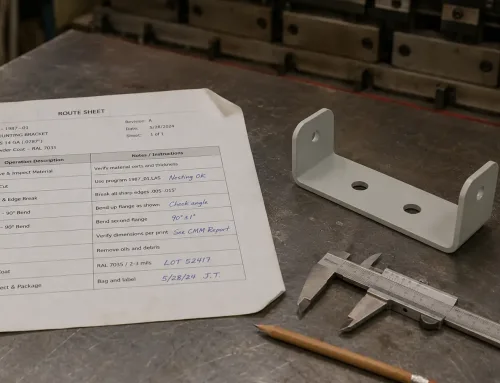
- Schneiden und Umformen: Laufkarte oder Arbeitsplan mit Verweis auf die Chargennummer
- Fügen und Sekundäroperationen: Schweißplan, Gewindeeinsatz oder Fremdverarbeitungsbelege, die derselben Charge zugeordnet sind
- Oberfläche: Vorbehandlung und Beschichtungslos, Härtungsprotokoll, Dickenprüfungen falls spezifiziert
- Endprüfung: Maß- und Sichtergebnisse für diese Charge
- Versand: Packlistenpositionen, die die Charge und die versandte Menge benennen
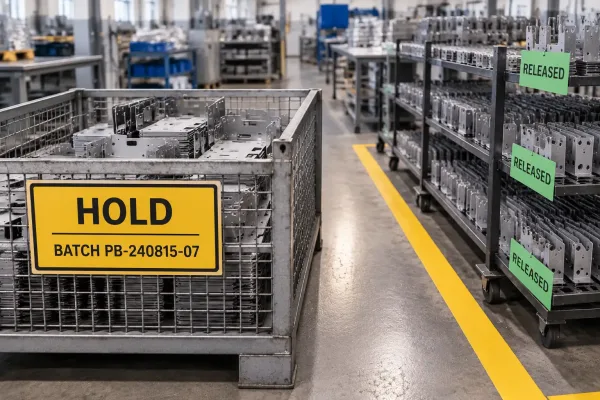
Sechsstufige Rückverfolgungskette: Werkstoffzeugnis, Schneiden/Umformen, Fügen, Oberfläche, Endprüfung, Versand.
Was mit der Chargennummer verknüpft werden muss
Mindestens: Werkstoffzeugnis-ID, Zeichnungsrevision, Prüfberichts-ID und produzierte versus versandte Menge. Bei kritischen Operationen zusätzlich Zellen- oder Bediener-ID und etwaige Sondergenehmigungsnummer.
Ein häufiger Fehler ist “Zeugnis für den Auftrag” statt “Zeugnis für die Charge.” Wenn eine Bestellung zwei Produktionschargen enthält, benötigt jede Charge ihre eigene Werkstoff- und Prüfverknüpfung.
Qualitätsisolierung: Sperren, Trennen und Freigeben einer Charge
Qualitätsisolierung (Quarantäne oder Sperrung) bedeutet, eine definierte Gruppe von Teilen von der Verwendung, Weiterverarbeitung oder dem Versand auszuschließen, bis eine Entscheidung getroffen wird.
Wann eine Charge gesperrt wird
Typische Auslöser: Nichtbestandene Maß- oder Sichtkriterien, fehlende oder nicht übereinstimmende Zeugnisse, Verdacht auf Materialvermischung, eine Reklamation mit Bezug zu einem Serienbereich, oder eine nach der Produktion festgestellte Prozessabweichung. Die Sperrung sollte die Chargennummer und Menge benennen—nicht “die Teile von letzter Woche.”
Physische und dokumentarische Isolierung—beide sind erforderlich
Physische Trennung verhindert versehentliche Verwendung: gekennzeichnete Behälter, abgeklebte Bereiche oder verschlossene Regale mit klarem HOLD-Status. Dokumentarische Isolierung verhindert versehentliche Freigabe: ERP/QMS-Sperrvermerke, offene Nichtkonformitätsberichte und ein benannter Verfügungsverantwortlicher. Teile in einem abgeklebten Behälter ohne Systemstatus werden irgendwann versandt. Systemgesperrte Teile, die mit Gutbestand gestapelt sind, werden vermischt.
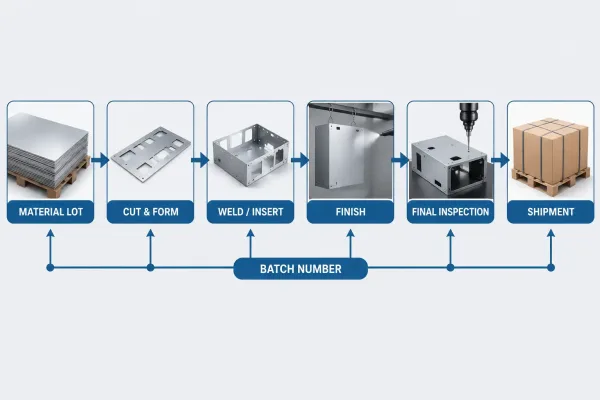
Quarantänebehälter mit HOLD-Beschilderung hält verdächtige Teile vom freigegebenen Produktionschargenbestand fern.
Verfügungsoptionen und Terminauswirkungen
| Disposition → 1. Verfügung | Bedeutung | Typische Terminauswirkung |
|---|---|---|
| Verwendung wie besehen / Sondergenehmigung | Akzeptiert gegen dokumentierte Abweichung | Minimale Verzögerung bei schriftlicher Genehmigung |
| Nacharbeit | Korrigiert und nachgeprüft | Erhöht Nacharbeits- und Nachprüfzeit |
| Ausschuss | Abgelehnt und zerstört oder zurückgesandt | Ersatzbeschaffungszeit aus einer neuen Charge |
| Rückgabe an Lieferanten | Vorgelagert abgelehnt | Abhängig von der Ersatzteillogistik |
Muster- und Prototypenteile sollten nicht stillschweigend eine Produktionschargennummer übernehmen. Kennzeichnen Sie Muster aus demselben Fertigungslauf als Teilmenge oder geben Sie ihnen eine separate Identität, damit Feldprobleme nicht die Produktionscharge unter Quarantäne stellen.
Wie man Anforderungen an Produktionschargen in Bestellungen und Zeichnungen spezifiziert
Die meisten Chargenstreitigkeiten entstehen, bevor Metall geschnitten wird. Legen Sie die Regeln fest, solange der Auftrag noch kalkuliert und geplant werden kann.
Was vor Auftragserteilung festgelegt werden muss
Definieren Sie in der RFQ, den Qualitätshinweisen zur Bestellung oder im Zeichnungspaket, wie Chargen gebildet werden (zum Beispiel: eine Charge pro Materialschmelze pro Schicht oder eine Charge pro Lieferung), eine maximale Teileanzahl pro Charge, falls die Rückverfolgungskosten relevant sind, das Format der Chargennummer und die Kennzeichnungsposition, ob Material aus einer einzigen Schmelze erforderlich ist, welche Dokumente die Chargennummer tragen müssen und Isolationsregeln, falls eine Nichtkonformität festgestellt wird.
Was bei Wareneingang zu prüfen ist
Verwenden Sie diese Checkliste bei Ankunft der Lieferung:
- Karton- oder BeutelEtiketten zeigen eine Chargennummer, die mit der Packliste übereinstimmt
- Gelieferte Menge pro Charge stimmt mit der Bestellposition und etwaigen Teillieferungshinweisen überein
- Prüfberichte nennen dieselbe Chargennummer wie die Etiketten
- Das Materialzeugnis verweist auf die angegebene Schmelze/Charge für diese Charge
- Jede Sondergenehmigungs- oder Abweichungsnummer ist sichtbar und genehmigt
- Der Sperrstatus ist für alle Teile klar, die nicht zur Verwendung freigegeben sind
- Die Zeichnungsrevision auf den Berichten entspricht der Revision, die Sie bestellen wollten
Wenn ein Lieferant nicht erklären kann, wie eine Charge definiert wurde, behandeln Sie dies als Prozessfähigkeitslücke – nicht nur als Papierlücke.
FAQ
Nächste Schritte
Definieren Sie für die nächste RFQ oder das nächste Zeichnungspaket die Produktionscharge, bevor Sie den Stückpreis verhandeln: eine Kennung, eine Regel zur Höchstmenge, erforderliche Dokumentverknüpfungen und ein Sperrverfahren. Diese vier Punkte begrenzen das Risiko auf eine bekannte Gruppe von Teilen statt auf die gesamte Bestellung.
Wenn Sie eine zweite Meinung zu Chargenhinweisen oder Versandaufteilungen wünschen, fügen Sie diese Ihrem RFQ-Paket bei und bitten Sie das Fertigungsengineering-Team, den Chargenplan zusammen mit dem Angebot zu prüfen.