Eine einzige Parameterabweichung beim Laserschneiden kann Grate erzeugen, deren manuelles Entgraten Stunden dauert. Ein 0.5-Grad-Fehler beim Biegewinkel kann dazu führen, dass eine gesamte Charge von Gehäusen die Montageprüfung nicht besteht. Dies sind keine hypothetischen Szenarien — es sind die realen Folgen unzureichender Prozesskontrolle in der Blechfertigung.
Wenn Hersteller keine systematische Kontrolle über ihre Produktionsparameter haben, wirkt sich das auf die gesamte Lieferkette aus: beanstandete Teile, die eine Prüfung der Nichtkonformität auslösen, verzögerte Lieferungen, unerwartete Kosten und belastete Lieferantenbeziehungen. Für Einkäufer und Ingenieure, die kundenspezifische Blechteile beschaffen, ist das Verständnis dafür, was Prozesskontrolle tatsächlich bedeutet — und wie man sie überprüft — entscheidend, um Risiken zu reduzieren und eine gleichbleibende Qualität sicherzustellen.
Warum Prozesskontrolle in der Blechfertigung wichtig ist
Prozesskontrolle in der Blechfertigung bezeichnet die systematische Überwachung und Anpassung von Fertigungsparametern, um eine gleichbleibende Ausgangsqualität sicherzustellen. Anders als das breitere Konzept der industriellen Automatisierung, das oft in Ingenieurlehrbüchern diskutiert wird, konzentriert sich die fertigungsbezogene Prozesskontrolle auf praktische Parameter: Schnittgeschwindigkeit, Biegekraft, Schweißstrom und Beschichtungsdicke.
Der Wert der Prozesskontrolle wird deutlich, wenn man bedenkt, was ohne sie passiert. Ein Laserschneider, der mit inkonsistenten Leistungsstufen betrieben wird, produziert Teile mit variierender Kantenqualität. Ein Gesenkbiegepressen-Bediener, der sich allein auf Erfahrung verlässt, kann subtile Winkelabweichungen über einen Produktionslauf hinweg einführen. Ein Schweißer, der Parameter nach Gefühl einstellt, erzeugt Verbindungen mit unvorhersehbaren Festigkeitseigenschaften.
Für Einkäufer wirkt sich Prozesskontrolle direkt auf drei kritische Ergebnisse aus:
- Qualitätskonstanz: Kontrollierte Parameter erzeugen Teile, die Charge für Charge die Spezifikationen erfüllen, wodurch der Bedarf an Wareneingangsprüfung und Nacharbeit reduziert wird.
- Lieferzuverlässigkeit: Stabile Prozesse minimieren unerwartete Mängel und Produktionsunterbrechungen und unterstützen Zusagen zur termingerechten Lieferung.
- Kostenvorhersagbarkeit: Wenn die Parameter innerhalb der Kontrollgrenzen bleiben, gibt es weniger Überraschungen bei Ausschussquoten, Nacharbeitskosten und Produktionszeiten.
Prozesskontrolle bedeutet nicht, alle Streuung zu beseitigen – das ist weder praktikabel noch notwendig. Es geht darum, zu verstehen, welche Parameter wichtig sind, sie innerhalb der Prozessfähigkeitsgrenzen zu halten und schnell zu reagieren, wenn sie abweichen.
Wichtige Parameter zur Kontrolle in der Blechfertigung
Jeder Blechfertigungsprozess umfasst Parameter, die die Qualität des Endteils direkt beeinflussen. Die spezifischen Parameter variieren je nach Operation, aber das Prinzip ist dasselbe: ermitteln, was das Ergebnis beeinflusst, messen und steuern.
Laser-Schneidparameter
Laserschneiden umfasst mehrere voneinander abhängige Parameter, die die Kantenqualität, die Maßhaltigkeit und die Oberflächenbeschaffenheit beeinflussen:
- Schnittgeschwindigkeit: Zu schnell führt zu rauen Kanten und Graten; zu langsam erhöht die Wärmeeinbringung und die mögliche Verformung. Die optimale Geschwindigkeit hängt von Materialtyp, Dicke und den Fähigkeiten des Lasersystems ab.
- Laserleistung: Muss zur Reflexion und Dicke des Materials passen. Unzureichende Leistung führt zu unvollständigen Schnitten; übermäßige Leistung verbreitert die Wärmeeinflusszone und kann benachbarte Merkmale beschädigen.
- Hilfsgasdruck: Beeinflusst die Kantenqualität und die Schlackebildung. Der Stickstoffdruck beim Schneiden von Edelstahl unterscheidet sich erheblich vom Sauerstoffdruck beim Schneiden von Baustahl.
- Fokuslage: Bestimmt die Energiedichte an der Schnittfläche. Eine Fokuslagenverschiebung von 0.5 mm kann die Kantenorthogonalität bei dickeren Materialien spürbar beeinflussen.
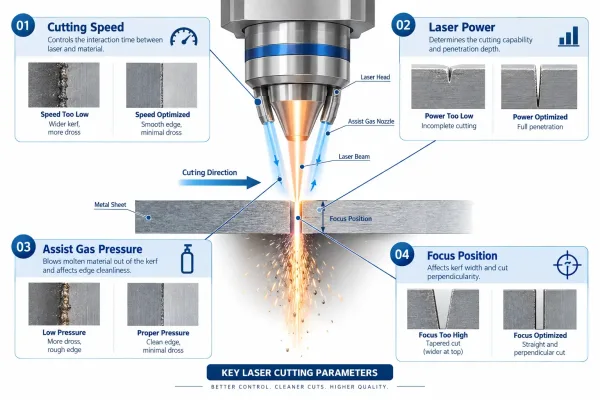
Technisches Diagramm, das die vier wichtigsten Laserschneidparameter veranschaulicht und wie jeder Parameter die Kantenqualität, Oberflächenrauheit und Wärmeeinflusszone beeinflusst.
Diese Parameter interagieren — eine Änderung der Schneidgeschwindigkeit kann die Anpassung von Leistung und Gasdruck erfordern, um die Qualität aufrechtzuerhalten. Diese Interdependenz ist der Grund, warum isolierte Parameterprüfungen unzureichend sind; effektive Kontrolle erfordert die Überwachung des Parametersatzes als Ganzes.
Biegeparameter
Metallbiegen an der Abkantpresse hängt von Parametern ab, die die Winkelgenauigkeit, den Biegeradius und den Oberflächenzustand beeinflussen:
- Biegekraft: Muss zur Zugfestigkeit, Dicke und Biegelänge des Materials passen. Zu geringe Kraft führt zu unvollständigen Biegungen; zu hohe Kraft birgt die Gefahr von Rissen an der Biegelinie, insbesondere bei Aluminiumlegierungen.
- Gesenkauswahl: Die Öffnungsweite des V-Gesenks beeinflusst direkt die erforderliche Kraft und den resultierenden Innenradius. Eine gängige Regel ist, beim Luftbiegen eine Gesenköffnung im 6-8-fachen der Materialdicke zu verwenden.
- Rückfederungskompensation: Alle Materialien federn nach dem Biegen zurück. Der Kompensationswinkel hängt von den Materialeigenschaften, dem Biegewinkel und der Werkzeuggeometrie ab. Wird die Rückfederung nicht berücksichtigt, entstehen Teile, die die Winkelspezifikationen nicht erfüllen.
- Biegereihenfolge: Bei Teilen mit mehreren Biegungen beeinflusst die Reihenfolge die Maßakkumulation und die Möglichkeit, Flansche ohne Kollision zu formen.
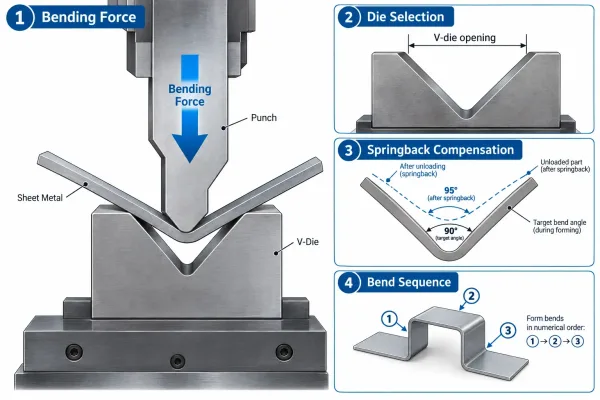
Schematische Darstellung des Abkantvorgangs, die den Zusammenhang zwischen Biegekraft, V-Gesenköffnung, Rückfederungswinkel und Biegereihenfolge zeigt.
Biegeparameter sind besonders empfindlich gegenüber Materialchargen-Schwankungen. Ein Edelstahlblech aus einem Walzwerk-Lauf kann aufgrund geringfügiger Unterschiede in der Kaltverfestigung ein anderes Rückfederungsverhalten aufweisen als ein anderes.
Schweißparameter
Schweißprozesse erfordern die Kontrolle mehrerer Parameter, die die Verbindungsfestigkeit, das Erscheinungsbild und den Verzug beeinflussen:
- Strom und Spannung: Bestimmen die Wärmeeinbringung, die die Eindringtiefe, die Schmelzqualität und die Verzug beeinflusst. Übermäßige Wärmeeinbringung bei dünnem Blech verursacht Durchbrennen und Verformung.
- Vorschubgeschwindigkeit: Beeinflusst das Schweißnahtprofil und die Wärmeeinbringung pro Längeneinheit. Uneinheitliche Vorschubgeschwindigkeit führt zu einem ungleichmäßigen Nahtbild und variierenden mechanischen Eigenschaften.
- Schutzgasdurchfluss: Schützt die Schweißbad vor atmosphärischer Verunreinigung. Zu geringer Durchfluss verursacht Poren; zu hoher Durchfluss erzeugt Turbulenzen, die Fehler hervorrufen können.
- Drahtvorschubgeschwindigkeit (für MIG-Schweißen): Muss zur Stromeinstellung und Vorschubgeschwindigkeit passen, um einen stabilen Lichtbogen und eine gleichmäßige Auftragsrate zu gewährleisten.
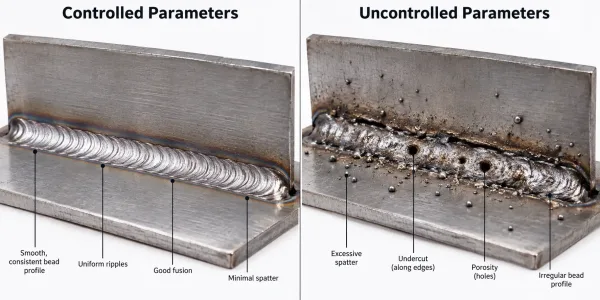
Nebeneinander-Vergleich von Schweißnähten, die mit korrekten Parametern (glatt, gleichmäßig) bzw. mit falschen Parametern (übermäßiges Spritzen, Einbrandkerbe, Poren) erzeugt wurden.
Die Kontrolle der Schweißparameter ist besonders bei dünnem Blech entscheidend, da der Spielraum zwischen einer einwandfreien Schweißnaht und einem Durchbrennen gering ist.
Parameter der Oberflächenbehandlung
Oberflächenveredelungsprozesse umfassen Parameter, die die Haftung der Beschichtung, die Dickenuniformität und das Erscheinungsbild beeinflussen:
- Beschichtungsdicke: Ob Pulverbeschichtung, Lackierung oder Galvanisierung – die aufgebrachte Dicke muss innerhalb eines spezifizierten Bereichs liegen. Zu dünn verringert den Schutz; zu dick kann die Montagemaße beeinträchtigen.
- Aushärtungstemperatur und -zeit: Bei Pulverbeschichtung und Lackierung führt Unterhärtung zu schlechter Haftung und Chemikalienbeständigkeit; Überhärtung verursacht Verfärbung und Sprödigkeit.
- Qualität der Oberflächenvorbereitung: Die Wirksamkeit von Reinigung, Ätzen oder Strahlen beeinflusst direkt die Beschichtungshaftung. Dies ist oft der am meisten übersehene Parameter bei der Oberflächenbehandlungskontrolle.
- Badchemie (für Galvanisierung): Lösungskonzentration, pH-Wert, Temperatur und Verschmutzungsgrade beeinflussen alle die Abscheidungsqualität und -konsistenz.
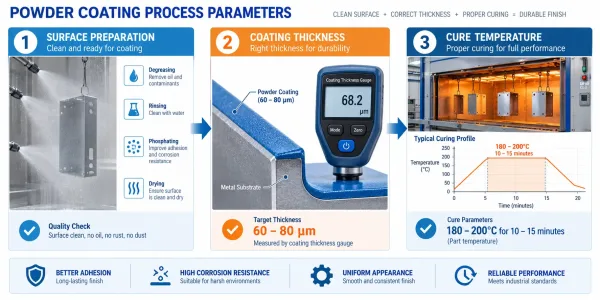
Prozessdiagramm mit den wichtigsten Parametern bei der Pulverbeschichtung: Messung der Beschichtungsdicke, Temperaturprofil der Ofenaushärtung und Überprüfung der Oberflächenvorbereitung.
Parameter der Oberflächenbehandlung interagieren häufig mit den Eigenschaften des Grundmaterials. Dieselbe Pulverbeschichtung, die auf kaltgewalztem Stahl und verzinktem Stahl aufgetragen wird, kann unterschiedliche Härtungspläne oder Methoden der Oberflächenvorbereitung erfordern.
Wo Kontrollpunkte im Fertigungsprozess festgelegt werden sollten
Kontrollpunkte sind spezifische Stellen im Fertigungsablauf, an denen die Parameter anhand der Anforderungen überprüft werden – beim Wareneingang, bei der Einrichtung, bei der Prüfung im laufenden Prozess und in der Endphase. Die Platzierung dieser Punkte hängt vom Prozess, der Kritikalität des Teils und den Folgen unentdeckter Abweichungen ab.
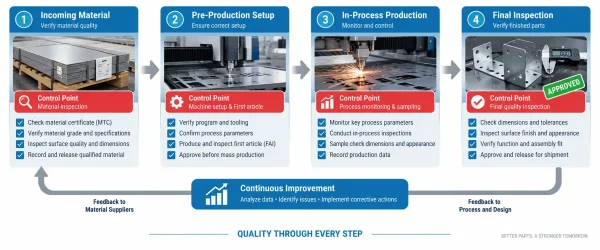
Prozessflussdiagramm, das zeigt, wo Kontrollpunkte im Blechfertigungsablauf positioniert sind: Wareneingangsprüfung, Vorbereitung der Serienfertigung, Prozessüberwachung und Endprüfung.
Wareneingangsprüfung
Der erste Kontrollpunkt liegt vor Produktionsbeginn. Die Materialprüfung stellt sicher, dass das Rohmaterial den Spezifikationen entspricht:
- Materialzertifikate: Bestätigen, dass das gelieferte Material der bestellten Güte, Dicke und den mechanischen Eigenschaften entspricht. Ein Werksprüfzeugnis (MTR) oder Konformitätszertifikat (CoC) liefert diese Dokumentation.
- Maßprüfung: Prüfen, ob Blechdicke, Breite und Länge innerhalb der Toleranzen liegen. Material, das bei der Dicke außerhalb der Spezifikation liegt, erzeugt Teile, die die Maßanforderungen nicht erfüllen können.
- Oberflächenzustand: Prüfen Sie auf Kratzer, Rost, Ölverschmutzung oder andere Mängel, die die Fertigung oder Oberflächenbehandlung beeinträchtigen könnten.
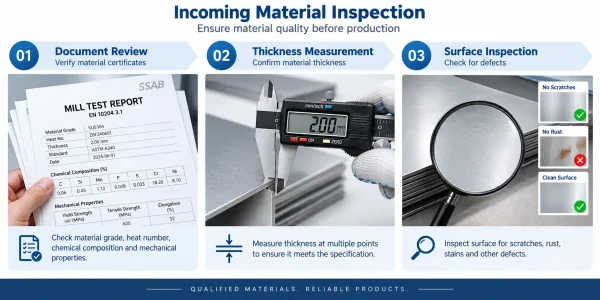
Illustration des Wareneingangsprüfprozesses mit drei Prüfschritten: Dokumentenprüfung, Maßmessung und Oberflächenqualitätsprüfung.
Die Wareneingangsprüfung ist kein Ausdruck von Misstrauen – es geht darum, eine verifizierte Basislinie zu schaffen. Selbst qualifizierte Lieferanten versenden gelegentlich Material, das aufgrund von Walzwerkfehlern, Transportschäden oder Lagerfehlern nicht den Spezifikationen entspricht.
Verifizierung der Produktionsvorbereitung
Vor Produktionsbeginn muss die Maschineneinrichtung verifiziert werden:
- Programm- oder Werkzeugprüfung: Bestätigen Sie, dass das richtige Programm, die richtige Matrize oder das richtige Werkzeug installiert ist. Eine falsche Programmversion oder falsches Werkzeug erzeugt durchgehend fehlerhafte Teile.
- Parameterbestätigung: Überprüfen Sie, ob die Maschineneinstellungen mit den dokumentierten Prozessparametern übereinstimmen. Dies umfasst Laserleistung und -geschwindigkeit beim Schneiden, Kraft und Matrizenwahl beim Biegen sowie Strom und Gasdurchfluss beim Schweißen.
- Erstmusterprüfung: Stellen Sie das erste Teil oder die ersten Teile her und prüfen Sie diese, bevor Sie in die Serienproduktion übergehen. Die Erstmusterprüfung erfasst Einrichtungsfehler, bevor sie sich durch den Los fortsetzen.
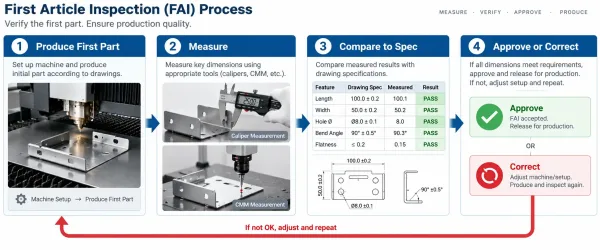
Diagramm des Ablaufs der Erstmusterprüfung: erstes Teil herstellen, kritische Maße messen, mit den Spezifikationen vergleichen, vor Fortsetzung der Produktion freigeben oder ablehnen.
Die Einrichtungsverifizierung ist besonders wichtig bei Wiederholungsbestellungen. Parameter, die für eine vorherige Charge funktioniert haben, sind möglicherweise nicht optimal, wenn sich die Materialcharge, der Maschinenzustand oder die Umgebungsbedingungen geändert haben.
In-Prozess-Überwachung
Während der Produktion gewährleistet eine kontinuierliche Überwachung, dass die Parameter innerhalb der Kontrollgrenzen bleiben:
- Parameterstabilitätsprüfungen: Überprüfen Sie regelmäßig, ob die Maschinenparameter nicht von ihren Sollwerten abgewichen sind. Automatisierte Systeme können diese Daten kontinuierlich protokollieren; bei manuellen Prozessen können Stichprobenprüfungen in festgelegten Intervallen erforderlich sein.
- Qualitätsstichprobenprüfung: Prüfen Sie Teile in regelmäßigen Abständen während der Produktion. Die Stichprobenhäufigkeit hängt von der Prozessstabilität, der Kritikalität des Teils und dem Produktionsvolumen ab.
- Umgebungsbedingungen: Temperatur und Luftfeuchtigkeit können bestimmte Prozesse beeinflussen, insbesondere Oberflächenbehandlungsoperationen. Die Überwachung der Umgebungsbedingungen hilft, unerwartete Abweichungen zu erklären.
Die Prozessüberwachung dient zwei Zwecken: Abweichungen frühzeitig zu erkennen und Daten für die Prozessverbesserung zu erzeugen. Ein Muster allmählicher Parameterdrift beispielsweise kann auf Verschleiß der Ausrüstung hinweisen, der behoben werden sollte, bevor er zu Fehlern führt.
Endkontrolle vor dem Versand
Der letzte Kontrollpunkt stellt sicher, dass die fertigen Teile alle Anforderungen erfüllen:
- Maßprüfung: Messen Sie kritische Maße gegen die Zeichnungsspezifikationen. Der Prüfumfang — 100%-Prüfung, Stichprobenprüfung oder statistische Annahme — hängt von der Kritikalität des Teils und der Prozessfähigkeit ab.
- Sichtprüfung: Prüfen Sie auf Oberflächenfehler, optische Beschädigungen, Schweißnahtaussehen und Beschichtungsqualität. Die Kriterien für die Sichtprüfung sollten im Voraus definiert werden und nicht dem subjektiven Ermessen überlassen bleiben.
- Funktionsprüfung: Wo zutreffend, überprüfen Sie, ob sich Teile korrekt montieren lassen, ob bewegliche Merkmale reibungslos funktionieren oder ob Dichtflächen die Anforderungen der Dichtheitsprüfung erfüllen.
- Dokumentenprüfung: Bestätigen Sie vor dem Versand, dass alle erforderlichen Dokumente — Prüfberichte, Materialzeugnisse, Prozessaufzeichnungen — vollständig und korrekt sind.
Die Endkontrolle ist die letzte Gelegenheit, Probleme zu erkennen, bevor die Teile den Käufer erreichen. Sie sollte jedoch nicht der einzige Kontrollpunkt sein — verlässt man sich ausschließlich auf die Endkontrolle, sind spät entdeckte Probleme teuer zu korrigieren.
Wie Prozessabweichungen erkannt und behandelt werden
Auch gut kontrollierte Prozesse erzeugen gelegentlich Abweichungen. Entscheidend ist nicht, alle Abweichungen zu verhindern — das ist unmöglich —, sondern sie schnell zu erkennen, angemessen zu reagieren und ein Wiederauftreten zu verhindern.
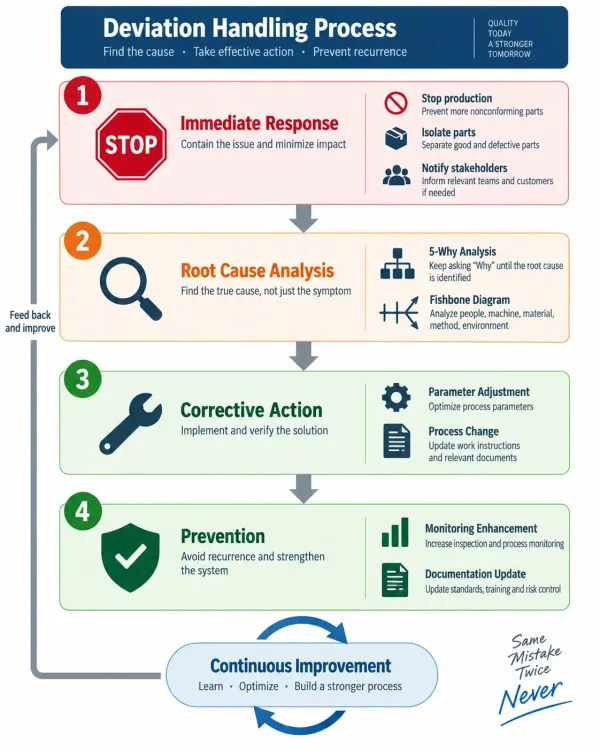
Flussdiagramm zur Veranschaulichung des vierstufigen Abweichungsbearbeitungsprozesses: Sofortmaßnahmen, Ursachenanalyse, Korrekturmaßnahmen und Vorbeugungsmaßnahmen.
Erkennen von Prozessabweichungen
Abweichungen können über mehrere Kanäle erkannt werden:
- Parameterüberwachung: Wenn Maschinenparameter ihre Kontrollgrenzen überschreiten, wird die Abweichung direkt erkannt. Automatisierte Systeme lösen Alarme aus; manuelle Prozesse stützen sich auf die Beobachtung des Bedieners und regelmäßige Prüfungen.
- Qualitätsprüfung: Wenn geprüfte Teile die Spezifikationen nicht erfüllen, wird die Abweichung nachträglich erkannt. Die Prüfmethode — Grenzlehren, Koordinatenmessgeräte, Sichtprüfungen — bestimmt, welche Arten von Abweichungen erfasst werden.
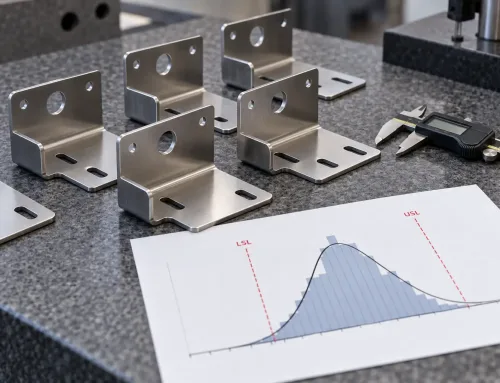
- Statistische Trends: Wenn Qualitätsdaten eine allmähliche Verschiebung oder zunehmende Streuung zeigen, wird die Abweichung durch Analyse statt durch einzelne Messungen erkannt. SPC-Regelkarten (Statistical Process Control) sind das Standardwerkzeug für diese Art der Erkennung.
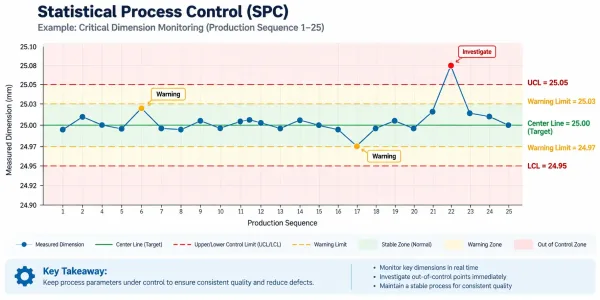
Beispiel einer SPC-Regelkarte, die einen gemessenen Parameter über die Zeit zeigt, mit oberen/unteren Kontrollgrenzen, Warnzonen und Datenpunkten, die einen stabilen Prozess bzw. außer Kontrolle befindliche Zustände anzeigen.
Die gefährlichsten Abweichungen sind die, die überhaupt nicht erkannt werden. Deshalb müssen Kontrollpunkte dort positioniert werden, wo sie die Abweichungen erfassen können, die für ein bestimmtes Teil am wichtigsten sind.
Sofortmaßnahmen
Wenn eine Abweichung erkannt wird, sollte die sofortige Reaktion einer definierten Reihenfolge folgen:
- Produktion stoppen: Verhindern, dass weitere nichtkonforme Teile produziert werden.
- Verdächtiges Produkt isolieren: Teile trennen, die seit dem letzten bekannten konformen Zustand produziert wurden. Der Umfang der Isolierung hängt von der Art der Abweichung und den verfügbaren Rückverfolgungsunterlagen ab.
- Schweregrad bewerten: Feststellen, ob die Abweichung die Gebrauchstauglichkeit beeinträchtigt. Ein geringfügiger optischer Mangel erfordert möglicherweise nicht dieselbe Reaktion wie eine Maßabweichung außerhalb der Toleranz.
- Beteiligte informieren: Den Käufer informieren, wenn die Abweichung Liefertermin, Qualität oder Spezifikationen beeinflussen kann. Frühzeitige Kommunikation schafft Vertrauen; späte Offenlegung zerstört es.
Die Schnelligkeit und Transparenz der Erstreaktion bestimmt oft, ob eine Abweichung zu einem geringfügigen Vorfall oder zu einem größeren Qualitätsproblem wird.
Ursachenanalyse und Korrekturmaßnahmen
Nach der Eindämmung des unmittelbaren Problems sollte der Hersteller die Grundursache untersuchen:
- Methoden der Ursachenanalyse: Techniken wie 5-Why-Analyse, Ishikawa-Diagramme oder Fehlerbaumanalyse helfen, die eigentliche Ursache zu ermitteln und nicht nur die Symptome.
- Korrekturmaßnahmen: Beheben Sie die Ursache durch Parameteranpassungen, Prozessänderungen, Gerätereparaturen oder Schulungen. Die Korrekturmaßnahme sollte spezifisch und überprüfbar sein.
- Verifizierung: Bestätigen Sie, dass die Korrekturmaßnahme die Ursache wirksam beseitigt hat. Dies kann die Herstellung von Testteilen, die Überwachung der nachfolgenden Produktion oder die Überprüfung von Prüfdaten umfassen.
Eine wirksame Ursachenanalyse erfordert Ehrlichkeit und Sorgfalt. Bedienfehler zu beschuldigen, ohne zu untersuchen, warum der Fehler aufgetreten ist, führt zu Wiederholungen.
Vorbeugungsmaßnahmen
Das Ziel der Abweichungsbearbeitung ist nicht nur, das aktuelle Problem zu beheben, sondern ähnliche Probleme zu verhindern:
- Prozessverbesserungen: Setzen Sie Änderungen um, die den Prozess robuster gegen die identifizierte Ursache machen. Dies kann die Verschärfung von Kontrollgrenzen, das Hinzufügen von Kontrollpunkten oder die Änderung des Prozesses selbst umfassen.
- Verbesserungen der Überwachung: Verbessern Sie die Fähigkeit, ähnliche Abweichungen früher zu erkennen. Dies könnte bedeuten, die Prüffrequenz zu erhöhen, eine automatisierte Überwachung hinzuzufügen oder Bediener darin zu schulen, Warnzeichen zu erkennen.
- Dokumentationsaktualisierungen: Überarbeiten Sie Kontrollpläne, Arbeitsanweisungen oder Prüfkriterien, um die gewonnenen Erkenntnisse widerzuspiegeln. Dokumentation, die sich nicht mit den Erfahrungen weiterentwickelt, wird veraltet und unzuverlässig.
Präventionsmaßnahmen schließen den Kreislauf zwischen der Erkennung von Abweichungen und der kontinuierlichen Verbesserung.
Unterschiede in der Prozesskontrolle zwischen Muster- und Serienfertigung
Die Prozesskontrolle ist nicht über alle Produktionsstufen hinweg einheitlich. Die Ziele, Methoden und Dokumentationsanforderungen unterscheiden sich zwischen der Musterfertigung und der Serienfertigung erheblich.
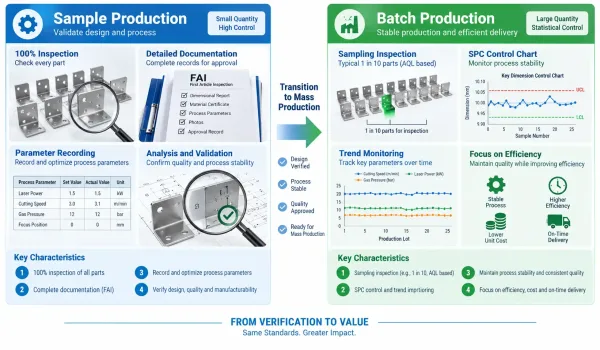
Direkter Vergleich der unterschiedlichen Kontrollansätze in der Musterfertigung (umfassende Prüfung, detaillierte Dokumentation) versus Serienfertigung (statistische Stichprobenprüfung, Trendüberwachung).
Musterproduktionsphase
Während der Musterproduktion sind die Hauptziele die Validierung des Fertigungsprozesses und die Festlegung von Basisparametern:
- Kontrollschwerpunkt: Überprüfen Sie, ob der vorgeschlagene Prozess Teile herstellen kann, die alle Spezifikationen erfüllen. Identifizieren Sie etwaige Prozessherausforderungen oder Probleme im Hinblick auf die fertigungsgerechte Konstruktion, bevor Sie die Serienfertigung aufnehmen.
- Prüfverfahren: Führen Sie eine umfassende Prüfung aller Musterteile durch. Dokumentieren Sie jeden verwendeten Parameter, jede durchgeführte Messung und jede gemachte Beobachtung.
- Dokumentation: Erstellen Sie einen detaillierten Musterprüfbericht, der alle gemessenen Abmessungen, Materialzertifikate, Prozessparameter sowie etwaige Abweichungen oder angewandte Korrekturmaßnahmen enthält.
Die Musterfertigung ist der Zeitpunkt, um Fragen zu stellen und Unsicherheiten zu klären. Parameter, die während der Musterfertigung nur “ausreichend genau” sind, werden während der Serienfertigung zu anhaltenden Problemen.
Serienproduktionsphase
Sobald der Prozess validiert und die Parameter gesperrt sind, verlagert sich der Kontrollfokus auf Konsistenz und Stabilität:
- Kontrollschwerpunkt: Überwachen Sie, dass die Produktionsparameter innerhalb der festgelegten Kontrollgrenzen bleiben. Erkennen Sie Drift, Verschiebung oder Variation und reagieren Sie darauf, bevor nicht konforme Teile entstehen.
- Prüfkonzept: Implementieren Sie Stichprobenpläne basierend auf der Prozessfähigkeit und der Kritikalität des Teils. Verwenden Sie statistische Methoden, um Trends zu verfolgen und Probleme vor ihrem Auftreten vorherzusagen.
- Dokumentation: Führen Sie Produktionsprotokolle, Kontrollkarten und Prüfaufzeichnungen. Diese Aufzeichnungen unterstützen die Rückverfolgbarkeit, erleichtern die Fehlerbehebung und weisen die Konformität mit den Anforderungen des Auftraggebers nach.
Die Chargenfertigungskontrolle stützt sich auf die Grundlage, die während der Bemusterung geschaffen wurde. Wenn die Probenparameter nicht gründlich dokumentiert und validiert wurden, fehlt der Chargenkontrolle eine verlässliche Basis.
Übergang zwischen den Phasen
Der Übergang von der Muster- zur Serienproduktion erfordert gezielte Maßnahmen:
- Parameterfestlegung: Dokumentieren Sie die freigegebenen Prozessparameter und legen Sie diese als Produktionsstandard fest. Nachträgliche Änderungen sollten über einen formalen Änderungsprozess erfolgen.
- Aktualisierung des Kontrollplans: Überarbeiten Sie den Kontrollplan, um den Übergang von der umfassenden Probenprüfung zur statistischen Chargenüberwachung widerzuspiegeln. Legen Sie Stichprobenhäufigkeiten, Annahmekriterien und Eskalationsverfahren fest.
- Schulung und Kommunikation: Stellen Sie sicher, dass Produktionsbediener und Prüfer die freigegebenen Parameter, die Kontrollgrenzen und die Reaktionsverfahren bei Abweichungen verstehen.
Eine reibungslose Umstellung erfordert, dass sich Hersteller und Auftraggeber darüber einig sind, was während der Bemusterung validiert wurde und was während der Produktion überwacht wird.
Wie Einkäufer die Prozesskontrollfähigkeiten von Lieferanten bewerten können
Die Bewertung der Prozesskontrollfähigkeiten eines Lieferanten besteht nicht darin, ein Kästchen auf einem Qualifizierungsformular abzuhaken. Es geht darum zu verstehen, ob der Lieferant über die Systeme, die Disziplin und die Kultur verfügt, um über die Zeit hinweg eine konstante Qualität zu liefern.
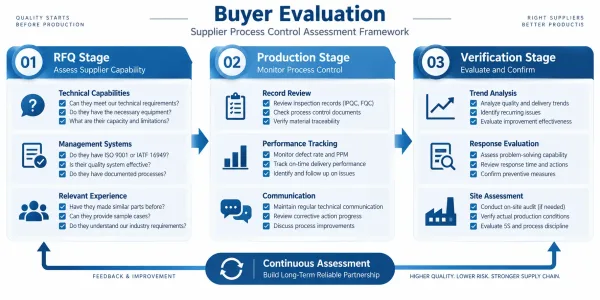
Bewertungsrahmen mit drei Bewertungsstufen: RFQ-Fragen, Produktionsüberwachung und Wirksamkeitsverifizierung mit den wichtigsten Bewertungskriterien.
Was in der RFQ-Phase zu fragen ist
Die Angebotsanfragephase ist die erste Gelegenheit, die Reife der Prozesskontrolle zu bewerten:
- Fragen zur Prozessfähigkeit: Fragen Sie, wie der Lieferant Schlüsselprozessparameter definiert, überwacht und kontrolliert. Ein Lieferant, der seinen Kontrollansatz nicht klar beschreiben kann, verfügt möglicherweise über keinen.
- Historische Leistung: Fordern Sie Daten zu Ausschussraten, termingerechter Lieferung und Reaktionszeiten bei Korrekturmaßnahmen an. Vergangene Leistung ist keine Garantie, aber ein Indikator.
- System und Dokumentation: Fragen Sie, ob der Lieferant dokumentierte Kontrollpläne, Prüfanweisungen und Prozessaufzeichnungen führt. Dokumentation belegt die Absicht und unterstützt die Rückverfolgbarkeit.
- Personalqualifikationen: Erkundigen Sie sich nach der Schulung der Bediener, der Zertifizierung der Prüfer und den Verantwortlichkeiten im Qualitätsmanagement. Eine Prozesskontrolle ist nur so wirksam wie die Menschen, die sie umsetzen.
Die Qualität der Antworten ist wichtiger als die Menge an Unterlagen. Ein Lieferant mit einem einfachen, aber konsequent eingehaltenen Kontrollplan kann besser abschneiden als einer mit umfangreicher Dokumentation, die nicht gelebt wird.
Was während der Produktion zu überwachen ist
Bei laufenden Aufträgen können Käufer die Prozesskontrolle über mehrere Kanäle überwachen:
- Dokumentenprüfung: Fordern und prüfen Sie regelmäßig Prozesskontrollunterlagen, Prüfberichte und Korrekturmaßnahmenprotokolle an. Die Vollständigkeit und Konsistenz dieser Unterlagen spiegeln die tatsächlichen Praktiken des Lieferanten wider.
- Leistungsverfolgung: Überwachen Sie Qualitätskennzahlen wie Eingangsprüfungs-Annahmequoten, Fehlerentwicklungen und Abschlussraten von Korrekturmaßnahmen. Verschlechternde Kennzahlen weisen auf Schwächen in der Prozesskontrolle hin.
- Kommunikationsmuster: Achten Sie darauf, wie der Lieferant Abweichungen, Verzögerungen und Qualitätsprobleme kommuniziert. Proaktive, transparente Kommunikation deutet auf eine gesunde Qualitätskultur hin; Schweigen oder Abwehrhaltung deutet auf das Gegenteil hin.
Monitoring bedeutet kein Mikromanagement. Es geht darum, Einblick in die Prozesse zu behalten, die Ihre Teile beeinflussen.
Wie man die Wirksamkeit überprüft
Die Überprüfung geht über die Einsicht in Aufzeichnungen hinaus und umfasst die Bewertung tatsächlicher Ergebnisse:
- Trendanalyse: Suchen Sie nach Mustern in den Qualitätsdaten im Zeitverlauf. Sich verbessernde Trends deuten auf eine wirksame Prozesskontrolle und kontinuierliche Verbesserung hin. Stagnierende oder sich verschlechternde Trends deuten auf Stillstand oder Rückgang hin.
- Reaktionsbewertung: Wenn Abweichungen auftreten, bewerten Sie die Reaktion des Lieferanten: Wurde die Abweichung zeitnah erkannt? Wurde die Ursache identifiziert? Waren die Korrekturmaßnahmen wirksam? Hat der Lieferant proaktiv kommuniziert?
- Vor-Ort-Bewertung: Besuchen Sie nach Möglichkeit die Einrichtung des Lieferanten, um die Prozesskontrollpraktiken aus erster Hand zu beobachten. Beobachtungen in der Fertigung zeigen oft mehr als jede Dokumentenprüfung.
Wirksame Verifizierung schafft Vertrauen in die Fähigkeit des Lieferanten, konstante Qualität zu liefern, ohne dass ein ständiges Eingreifen des Einkäufers erforderlich ist.
Prozesskontroll-Checkliste für Blech-Einkäufer
Verwenden Sie die folgende Checkliste, um die Prozesskontrolle in verschiedenen Phasen Ihrer Zusammenarbeit mit einem Blechlieferanten zu bewerten und zu überprüfen.
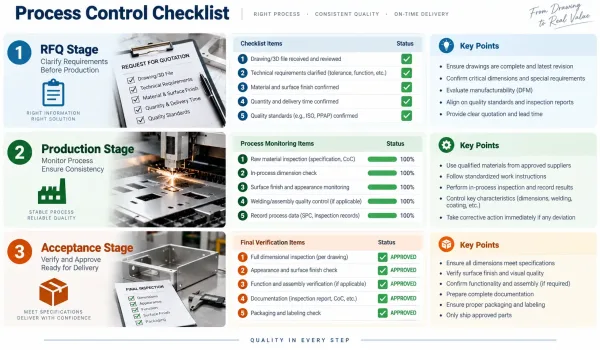
Infografik, die das Drei-Phasen-Checklisten-Konzept zeigt, wobei die wichtigsten Punkte jeder Phase als visuelle Symbole dargestellt sind.
Checkliste für die Angebotsphase
Bevor Sie eine Bestellung aufgeben, überprüfen Sie, ob der Lieferant seinen Ansatz zur Prozesskontrolle darlegen kann:
- Beschreibt der Lieferant, wie er wichtige Fertigungsparameter (Schneiden, Biegen, Schweißen, Oberflächenbehandlung) kontrolliert?
- Kann der Lieferant seinen Erstmusterprüfprozess erklären?
- Führt der Lieferant dokumentierte Kontrollpläne oder Prozessverfahren?
- Kann der Lieferant historische Qualitätsleistungsdaten bereitstellen?
- Verfügt der Lieferant über geschulte und qualifizierte Bediener und Prüfer?
Checkliste für die Produktionsphase
Überwachen Sie während der Produktion, dass die Prozesskontrolle tatsächlich praktiziert wird:
- Werden Prozesskontrollaufzeichnungen geführt (Parameterprotokolle, Prüfberichte)?
- Zeigen die Prüfaufzeichnungen eine gleichbleibende Konformität mit den Spezifikationen?
- Werden Abweichungen erkannt, dokumentiert und mit Korrekturmaßnahmen behoben?
- Kommuniziert der Lieferant proaktiv etwaige Prozessprobleme oder Änderungen?
- Wird die Wirksamkeit von Korrekturmaßnahmen überprüft?
Checkliste für die Abnahmephase
Bevor Sie eine Lieferung annehmen, überprüfen Sie, ob die Prozesskontroll Dokumentation vollständig ist:
- Sind alle erforderlichen Prüfberichte enthalten und korrekt?
- Stimmen die Materialzertifikate mit dem spezifizierten Material und den Schmelzen-/Chargennummern überein?
- Sind die Prozessaufzeichnungen für alle kritischen Vorgänge vollständig?
- Wurden alle festgestellten Abweichungen behoben und dokumentiert?
- Stützen die Qualitätsdaten das Vertrauen in die Konformität der Teile?
Diese Checkliste ist kein Ersatz für ein umfassendes Lieferantenqualifizierungsprogramm. Sie ist ein Ausgangspunkt, um sicherzustellen, dass Prozesskontrolle nicht nur ein Konzept ist, sondern eine gelebte Disziplin.
FAQs