A Ein einzelnes nichtkonformes Blechteil kann eine Montagelinie zum Stillstand bringen, eine Kundenbeschwerde auslösen oder Tausende von Dollar an unerwarteten Nacharbeitskosten verursachen. Dennoch behandeln viele Engineering- und Beschaffungsteams die Nichtkonformitätsprüfung als einfache Sichtprüfung statt als strukturierten Engineering-Prozess. Diese Checkliste bietet einen systematischen Ansatz zur Identifizierung, Dokumentation und Behebung von Qualitätsproblemen in der Blechfertigung.
Was passiert, wenn Blechteile die Prüfung nicht bestehen
Nicht konforme Teile verursachen unmittelbare und nachgelagerte Kosten, die weit über den Preis des beanstandeten Bauteils hinausgehen. Wenn ein Blechteil die Prüfung nicht besteht, kaskadieren die Konsequenzen durch Ihre Lieferkette und Ihren Projektzeitplan.
Die versteckten Kosten jenseits des Preisschilds
Die direkten Kosten eines beanstandeten Teils – Schrottmaterial und Nacharbeitsaufwand – machen nur einen Bruchteil der Gesamtauswirkungen aus. Notbestellungen verursachen häufig Expressversandkosten von 2–5× der Standardtarife. Produktionsausfallzeiten während der Wartezeit auf Ersatzteile können 1,000–000 pro Stunde kosten, je nach Ihrem Betrieb. Kundenstrafen für verspätete Lieferung oder Qualitätsmängel können vertragliche Liquidated Damages umfassen.
Zum Beispiel würde eine 50bracketthatfailsdimensionalinspectionmighttrigger500 an Nacharbeitskosten, 000 an Expressversand und000 an Produktionslinien-Ausfallzeit. Die gesamte Kostenauswirkung erreicht das 130-Fache des ursprünglichen Teilewerts.
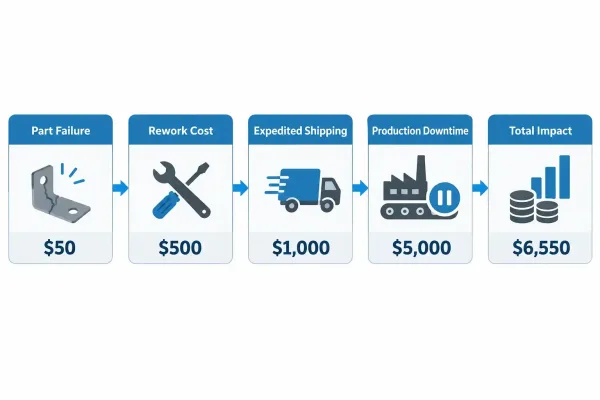
Dieses Diagramm veranschaulicht, wie ein einzelnes nicht konformes Teil von 50 auf
50 auf 6.550 an Gesamtkosten durch Nacharbeit, Expressversand und Produktionsausfallzeit eskaliert.
Wie Nichtkonformitäten durch Ihre Lieferkette kaskadieren
Qualitätsprobleme bleiben selten isoliert. Eine Materialzertifikat-Abweichung, die bei der Wareneingangsprüfung entdeckt wird, verzögert nicht nur diese Bestellung, sondern jede Baugruppe, die diese Komponenten verwendet. Oberflächenfehler an lackierten Teilen können das Abbeizen und Nachlackieren einer gesamten Charge statt einzelner Stücke erfordern.
Nachgelagerte Auswirkungen umfassen: Produktionsplanungsstörungen, Lagerhaltungskosten für Ersatzteile, Engineering-Zeit für Dispositionsentscheidungen und Schäden an Kundenbeziehungen, die zukünftige Aufträge beeinträchtigen.
Definition von Nichtkonformität in der Blechfertigung
Eine Nichtkonformität ist jede Abweichung von der technischen Zeichnung, der Bestellspezifikation oder der geltenden Industrienorm. Dies umfasst dimensionale Toleranzüberschreitungen, Materialabweichungen, Oberflächenfehler und Prozessabweichungen, die Form, Passung oder Funktion des Teils beeinträchtigen.
Nichtkonformität vs. Defekt: Den Unterschied verstehen
Die Begriffe sind verwandt, aber nicht austauschbar. Eine Nichtkonformität ist jede Abweichung von der Spezifikation – sie kann die Verwendbarkeit des Teils beeinträchtigen oder auch nicht. Ein Defekt ist eine Nichtkonformität, die das Teil für seinen vorgesehenen Verwendungszweck unbrauchbar macht. Alle Defekte sind Nichtkonformitäten, aber nicht alle Nichtkonformitäten sind Defekte.
Ein Maß 0,001″ außerhalb der Toleranz an einem unkritischen Merkmal ist eine Nichtkonformität. Wenn dieses Maß die Montage oder Funktion beeinträchtigt, wird es zum Defekt. Das Verständnis dieses Unterschieds hilft, Prüfungsaufwände zu priorisieren und Dispositionsentscheidungen zu treffen.
Die Grauzonen: Wann ist ein Teil wirklich nicht konform?
Manche Situationen erfordern technisches Urteilsvermögen statt einfacher Messverifizierung. Kosmetische Kratzer auf sichtbaren Oberflächen, geringe Grate, die die Montage nicht beeinträchtigen, oder Oberflächentexturvariationen innerhalb der Spezifikationsgrenzen können zu Meinungsverschiedenheiten zwischen Käufer und Lieferant führen.
Dokumentieren Sie Ihre Abnahmekriterien klar in Bestellungen und Qualitätsvereinbarungen. Geben Sie an, ob kosmetische Standards gelten, was “geringe” versus “erhebliche” Defekte darstellt und wer die Befugnis hat, Dispositionsentscheidungen bei Grenzfällen zu treffen.
Häufige Arten von Blech-Nichtkonformitäten
Die Blechfertigung umfasst mehrere Prozesse – Schneiden, Biegen, Schweißen, Veredeln –, die jeweils potenzielle Nichtkonformitätsmodi mit sich bringen. Das Verständnis dieser Kategorien hilft Prüfern, Probleme systematisch zu identifizieren, anstatt sich auf zufällige Sichtprüfungen zu verlassen.
Dimensionale Nichtkonformitäten: Jenseits von nur Länge und Breite
Dimensionale Probleme gehen über Gesamtlänge, -breite und -höhe hinaus. Häufige dimensionale Nichtkonformitäten bei Blech umfassen: Biegewinkelabweichungen (typischerweise ±1°–2° für Standardbiegungen), Lochpositionsfehler (±0,010″–0,020″ für Standardtoleranzen), Ebenheitsabweichungen (0,010″–0,030″ pro Fuß je nach Material und Dicke) und Kantengrate, die 10% der Materialdicke überschreiten.
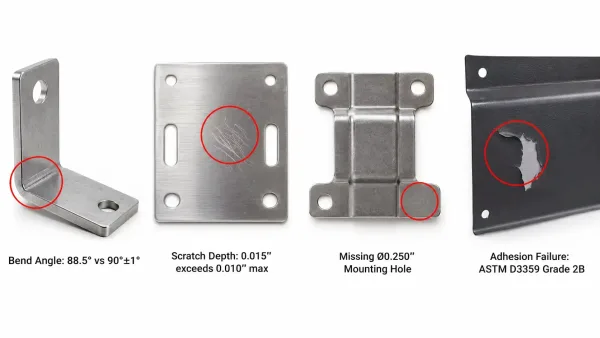
Dieses Bild zeigt vier typische Blech-Nichtkonformitäten mit spezifischen Messangaben: Biegewinkelabweichung, Oberflächenkratzer, fehlende Löcher und Haftungsversagen der Beschichtung.
Kritische Maße – solche, die Montage, Passung oder Funktion beeinflussen – erfordern eine strengere Verifizierung. Priorisieren Sie die Prüfung stets basierend auf den Critical-to-Quality-(CTQ)-Angaben der Zeichnung, anstatt jedes Maß gleichermaßen zu prüfen.
Material- und Zertifikatabweichungen
Materialprobleme stellen einige der schwerwiegendsten Nichtkonformitäten dar, weil sie sind möglicherweise nicht visuell erkennbar. Häufige Material-Nichtkonformitäten umfassen: falsche Legierung oder Güte (304 vs. 316 Edelstahl), fehlende oder fehlerhafte Werkszeugnisse (MTRs), Lücken in der Materialrückverfolgbarkeit (fehlende Schmelzennummern) sowie außerhalb der Spezifikation liegende chemische Zusammensetzung oder mechanische Eigenschaften.
Materialzertifikate vor Produktionsbeginn gegen die Anforderungen der Bestellung verifizieren. Ein aus 303-Material gefertigtes Bauteil aus Edelstahl 304 kann identisch erscheinen, weist jedoch unterschiedliche Korrosionsbeständigkeit und Schweißeignung auf.
Oberflächenbeschaffenheit und kosmetische Mängel
Nichtkonformitäten der Oberflächenbeschaffenheit variieren erheblich je nach Anwendung. Bei lackierten Teilen umfassen die Probleme: unzureichende Beschichtungsdicke (unter den spezifizierten mils), Haftungsfehler (ASTM D3359 Gitterschnittprüfung), Farbabweichung (ΔE > 1,0 für kritische Anwendungen) sowie Orangenhaut oder Texturvariationen.
Bei blanken Metall- oder klarlackbeschichteten Oberflächen ist auf Folgendes zu achten: Kratzer, die die Tiefenspezifikation überschreiten, Korrosion oder Oxidation, Schweißspritzer und Hitzeverfärbung. Stets die zutreffenden Normen (ASTM, ISO oder kundenspezifisch) für Abnahmekriterien heranziehen.
Der Nichtkonformitätsprüfungsprozess: Schritt für Schritt
Eine effektive Nichtkonformitätsprüfung folgt einer strukturierten Abfolge. Das Überspringen von Schritten oder deren Zusammenfassung erzeugt Mehrdeutigkeit, die zu inkonsistenten Entscheidungen und wiederkehrenden Problemen führt.
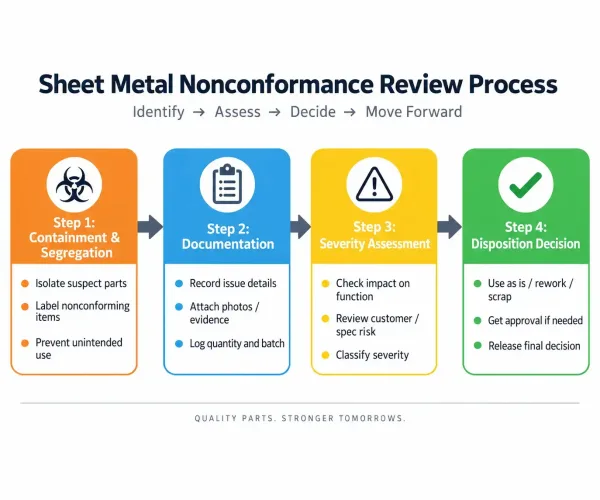
Dieses Flussdiagramm zeigt den vierstufigen Nichtkonformitätsprüfungsprozess: Eindämmung und Absonderung, Dokumentation, Schweregradbewertung und Dispositionsentscheidung.
Sofortmaßnahmen: Eindämmung und Absonderung
Bei Entdeckung einer Nichtkonformität, die betroffenen Teile sofort absondern, um eine versehentliche Verwendung zu verhindern. Nichtkonformes Material klar kennzeichnen oder markieren—Lackstift, Absonderungsetiketten oder dedizierte Quarantänebereiche sind wirksam.
Die Eindämmung erstreckt sich über die unmittelbare Charge hinaus. Wenn die Nichtkonformität bereits versandte Teile oder in Bearbeitung befindliche Teile betreffen könnte, diese Mengen bewerten und gegebenenfalls betroffene Kunden benachrichtigen. Eindämmungsmaßnahmen mit Datum, Uhrzeit und verantwortlicher Person dokumentieren.
Dokumentation: Die richtigen Informationen erfassen
Unvollständige Dokumentation ist der häufigste Fehler bei der Nichtkonformitätsprüfung. Folgende Elemente für jede Nichtkonformität aufzeichnen:
- Teileidentifikation: Teilenummer, Revision, Los-/Chargennummer
- Betroffene Menge: Gesamtmenge der nichtkonformen Teile im Vergleich zur Gesamtlosmenge
- Beschreibung der Nichtkonformität: Spezifische Abweichung mit Messwerten, sofern zutreffend
- Zeichnungs-/Spezifikationsreferenz: Spezifische verletzte Anforderung oder Spezifikation
- Entdeckungspunkt: Wo im Prozess die Nichtkonformität identifiziert wurde
- Eindämmungsmaßnahmen: Ergiffene Schritte zur Verhinderung von Verwendung oder Versand
Fotografien liefern kritische Dokumentation. Nahaufnahmen erstellen, die die Nichtkonformität zeigen, einschließlich Messwerten, sofern relevant. Referenzmaßstäbe oder Indikatoren einbeziehen, die die relative Größe zeigen.
Schweregradbewertung: Geringfügige vs. schwerwiegende Nichtkonformitäten
Nicht alle Nichtkonformitäten erfordern die gleiche Reaktionsintensität. Probleme nach Schweregrad klassifizieren, um Prüfressourcen angemessen zuzuweisen:
Geringfügige Nichtkonformitäten: Kosmetische Mängel, die Passung oder Funktion nicht beeinträchtigen, Maße innerhalb erweiterter Toleranz (z. B. ±0,005″ bei Standardtoleranz von ±0,010″), Dokumentationsfehler, die die Rückverfolgbarkeit nicht beeinträchtigen. Diese können als “Akzeptieren wie besehen” mit entsprechender Begründung disponiert werden.
Schwerwiegende Nichtkonformitäten: Maße, die Montage oder Funktion beeinträchtigen, Material- oder Prozessabweichungen, die die Leistung beeinträchtigen, Abweichungen bei sicherheitskritischen Merkmalen, Probleme, die eine Kundenbenachrichtigung erfordern. Diese erfordern eine formale Dispositionsentscheidung und können Korrekturmaßnahmen auslösen.
Zentrale Prüfpunkte für die Nichtkonformitätsprüfung
Eine systematische Nichtkonformitätsprüfung erfordert die Prüfung spezifischer Elemente in einer logischen Abfolge. Stichprobenartige Prüfung übersieht kritische Punkte; strukturierte Prüfung erfasst Probleme konsistent.
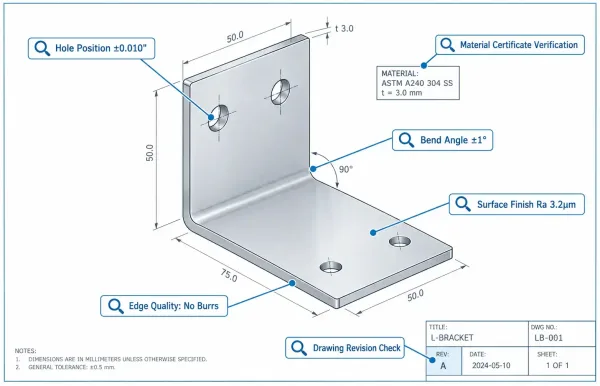
Dieses Diagramm identifiziert sechs kritische Prüfpunkte an einem Blechhalter: Zeichnungsrevision, Materialzertifikat, Biegewinkel, Lochposition, Oberflächenbeschaffenheit und Kantenqualität.
Zeichnungs- und Spezifikationsverifizierung
Beginnen Sie damit, zu bestätigen, dass Sie gegen die korrekte Zeichnungsrevision. prüfen. Die Fertigung nach einer veralteten Zeichnungsrevision erzeugt Nichtkonformitäten, die in der Werkstatt korrekt erscheinen, aber bei der Kundenprüfung durchfallen.
Verifizieren Sie: aktueller Revisionsstand, Materialangabe, kritische Maße und Toleranzen, Oberflächenbeschaffenheitsspezifikationen, Anforderungen an Sonderprozesse (Wärmebehandlung, Galvanisierung, Prüfung) sowie Hinweise oder spezielle Anweisungen. Vergleichen Sie die Zeichnung mit der Bestellung, um etwaige Unstimmigkeiten zwischen den Dokumenten zu identifizieren.
Material- und Zertifikatsvalidierung
Materialzertifikate müssen mit dem tatsächlich verwendeten Material übereinstimmen. Verifizieren Sie: Legierung und Güteklasse stimmen mit der Zeichnungsangabe überein, Schmelzennummer oder Chargennummer verknüpft das Zertifikat mit dem physischen Material, chemische Zusammensetzung und mechanische Eigenschaften erfüllen die Spezifikationsanforderungen, und alle erforderlichen Zertifizierungen (EN 10204 Typ, NADCAP, kundenspezifisch) liegen vor.
Häufige Zertifikatsprobleme sind: generische Zertifikate ohne schmelzspezifische Daten, Zertifikate von nicht autorisierten Prüfeinrichtungen, fehlende Prüfergebnisse für erforderliche Eigenschaften und Zertifikate für anderes Material als tatsächlich geliefert.
Maß- und geometrische Toleranzprüfungen
Die Maßverifizierung erfordert geeignete Ausrüstung und Methodik. Verwenden Sie kalibrierte Messwerkzeuge mit einer Genauigkeit von mindestens 10× der zu verifizierenden Toleranz. Für eine Toleranz von ±0,010″ verwenden Sie Instrumente mit einer Genauigkeit von ±0,001″ oder besser.
Priorisieren Sie die Prüfung basierend auf: qualitätskritischen (CTQ) Maßen, die auf der Zeichnung markiert sind, Maßen, die die Montage oder Passungsteile beeinflussen, geometrischen Toleranzen (Ebenheit, Rechtwinkligkeit, Position) und Maßen mit historisch hohen Fehlerraten.
Entscheidungsrahmen: Annehmen, Nacharbeiten oder Ausschuss
Dispositionsentscheidungen erfordern eine Abwägung von Qualitätsanforderungen, Kostenauswirkungen und Terminvorgaben. Ein strukturierter Rahmen gewährleistet konsistente Entscheidungen über verschiedene Prüfer und Situationen hinweg.
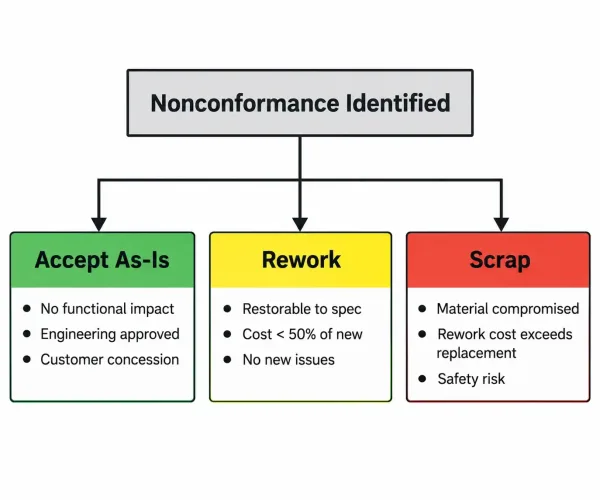
Dieser Entscheidungsbaum bietet einen Rahmen für Dispositionsentscheidungen und zeigt Bedingungen für das Annehmen, Nacharbeiten oder Verschrotten nichtkonformer Blechteile auf.
Wann annehmen: Der Konzessionsweg
Die Annahme nichtkonformen Materials erfordert eine dokumentierte Begründung. Gültige Annahmebedingungen sind: Die Nichtkonformität beeinträchtigt Form, Passung oder Funktion nicht; die technische Analyse bestätigt, dass die Abweichung akzeptabel ist; der Kunde erteilt eine schriftliche Konzessions- oder Abweichungsgenehmigung; und die Nichtkonformität liegt innerhalb erweiterter Toleranzmargen.
Dokumentieren Sie die Begründung für Annahmeentscheidungen. “Teil funktioniert” ist unzureichend—dokumentieren Sie die technische Grundlage: “Biegewinkel 89,5° gegenüber 90°±1° Spezifikation. Funktionsmontagetest bestätigt Passung. Konzession akzeptabel gemäß technischer Analyse vom [Datum].”
Wann nacharbeiten: Kosten-Nutzen-Analyse
Nacharbeit ist geeignet, wenn: das Teil ohne Beeinträchtigung der Materialeigenschaften wieder in die Spezifikation gebracht werden kann; die Nacharbeitskosten weniger als 50% der Neuteilkosten betragen (Branchenrichtlinie); die Nacharbeit keine neuen Nichtkonformitäten einführt oder andere Spezifikationen beeinträchtigt; und der Liefertermin die Nacharbeitszeit zulässt.
Häufige Blech-Nacharbeit umfasst: Nachbiegen von Winkeln außerhalb der Toleranz, Entgraten scharfer Kanten, Nachpolieren von Oberflächenkratzern und Punktschweißen oder Auffüllen kleiner Hohlräume. Einige Nichtkonformitäten—Materialzusammensetzung, durchgehärtete Eigenschaften, kritische Schweißnähte—können nicht nachgearbeitet werden und müssen verschrottet werden.
Wann verschrotten: Den Point of No Return erkennen
Ausschuss ist erforderlich, wenn: die Nichtkonformität Materialeigenschaften oder strukturelle Integrität beeinträchtigt; die Nacharbeitskosten die Ersatzkosten übersteigen; die Nacharbeit andere Spezifikationen verletzen würde; oder das Teil Sicherheits- oder Zuverlässigkeitsrisiken birgt.
Verschrottete Teile müssen physisch zerstört oder dauerhaft markiert werden, um eine versehentliche Verwendung zu verhindern. Dokumentieren Sie Ausschussentscheidungen mit Menge, Kosten und Grundursache zur Unterstützung von Lieferantenverbesserungsgesprächen.
Dokumentation und Rückverfolgbarkeit
Die Dokumentation von Nichtkonformitäten dient mehreren Zwecken: Unterstützung von Dispositionsentscheidungen, Lieferantenleistungsverfolgung, Eingabe für Korrekturmaßnahmen und Kundenauditnachweise. Unvollständige Dokumentation untergräbt alle diese Funktionen.
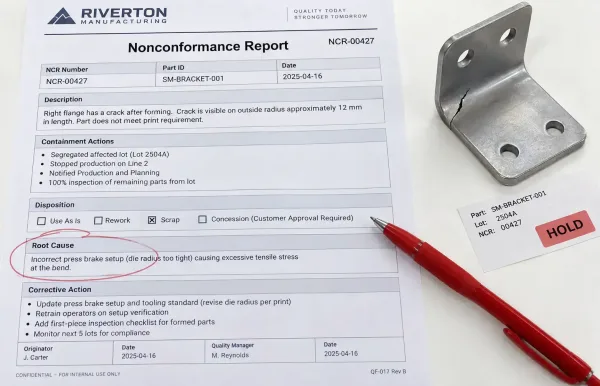
Dieses Bild zeigt ein Beispiel eines Nonconformance Report (NCR) Dokuments mit Schlüsselabschnitten zur Dokumentation von Qualitätsproblemen bei Blechumformung, Ursachenanalyse und Korrekturmaßnahmen.
Die Anatomie eines effektiven NCR
A Nonconformance Report (NCR) erfasst den vollständigen Lebenszyklus eines Qualitätsproblems. Effektive NCRs umfassen:
Kopfdaten: NCR-Nummer, Datum, Teileidentifikation, Menge, Entdeckungspunkt.
Beschreibung: Klare, sachliche Beschreibung der Nichtkonformität mit Messwerten oder Nachweisen.
Eindämmung: Maßnahmen zur Verhinderung weiterer Auswirkungen.
Disposition → 1. Verfügung: Entscheidung mit technischer Begründung.
Grundursache: Analyse, warum die Nichtkonformität aufgetreten ist.
Korrekturmaßnahme: Schritte zur Verhinderung eines erneuten Auftretens.
Abschluss: Verifizierung, dass die Korrekturmaßnahmen wirksam waren.
Ursachenanalyse: Die Quelle finden
Die Identifizierung der Grundursache verhindert ein erneutes Auftreten, anstatt nur Symptome zu beheben. Häufige Kategorien von Grundursachen für Nichtkonformitäten bei Blechumformung sind:
Designprobleme: Mehrdeutige Toleranzen, Spezifikationen, die nicht konsistent erreicht werden können, fehlende Angaben.
Prozessprobleme: Kalibrierungsdrift von Geräten, falsche Einrichtungsparameter, unzureichende Bedienerschulung.
Materialprobleme: Falsches Material geliefert, Material außerhalb der Spezifikation, falsche Wärmebehandlung.
Dokumentationsprobleme: Zeichnungsfehler, fehlende Spezifikationen, veraltete Revision verwendet.
Verwendung der “5 Whys”-Technik , um über Symptome hinaus zu den zugrunde liegenden Ursachen vorzudringen. Eine dimensionale Nichtkonformität könnte zurückverfolgt werden durch: Messfehler → ungeeignete Vorrichtung → verschlissene Werkzeuge → fehlende vorbeugende Wartung → kein Wartungsplan.
CAPA: Den Regelkreis schließen
Corrective and Preventive Action (CAPA) wandelt Nichtkonformitätsdaten in Qualitätsverbesserung um. Effektive CAPA umfasst:
Eindämmung: Sofortmaßnahmen zur Behebung des Problems.
Korrektur: Das aktuelle nichtkonforme Produkt beheben.
Korrekturmaßnahme: Grundursache angehen, um ein erneutes Auftreten zu verhindern.
Vorbeugung: Korrekturen auf ähnliche Prozesse oder Produkte ausweiten.
Verifizierung: Bestätigen, dass die Maßnahmen wirksam waren.
CAPA-Abschluss und -Wirksamkeit verfolgen. Wenn dieselbe Nichtkonformität erneut auftritt, war die ursprüngliche Korrekturmaßnahme unzureichend und erfordert eine Neubewertung.
Vermeidung von Nichtkonformitäten: Proaktive Maßnahmen
Die effektivste Nichtkonformitätsprüfung ist eine, die keine Probleme findet, weil Qualität in den Prozess integriert wurde. Vorbeugung erfordert Investitionen in Lieferantenqualifizierung, Prozesskontrolle und klare Kommunikation.
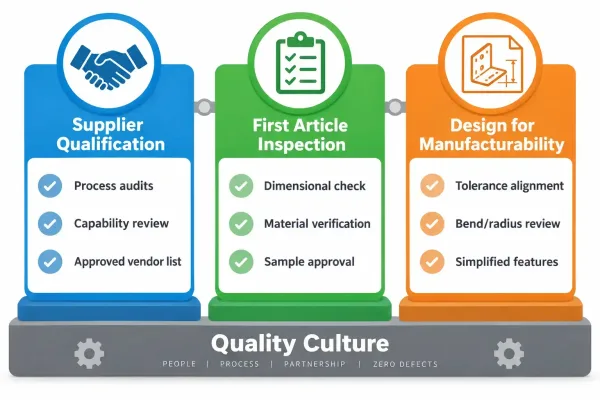
Diese Infografik zeigt drei proaktive Präventionssäulen—Lieferantenqualifizierung, Erstmusterprüfung und fertigungsgerechte Konstruktion—die Nichtkonformitäten reduzieren, bevor sie auftreten.
Lieferantenqualifizierung: Das Fundament legen
Die Lieferantenfähigkeit bestimmt direkt das Eingangsqualitätsniveau. Lieferanten qualifizieren durch: Fähigkeitsbewertung (Ausrüstung, Prozesse, Zertifizierungen), Musterbewertung gegen Ihre Spezifikationen, Qualitätssystem-Audit (ISO 9001, IATF 16949, AS9100 je nach Anwendbarkeit) und Referenzprüfungen bei bestehenden Kunden.
Lieferantenleistung regelmäßig neu bewerten—nicht nur bei Problemen. Kennzahlen verfolgen, darunter: Ablehnungsrate bei Wareneingangsprüfung, Termintreue, Reaktionsfähigkeit bei Korrekturmaßnahmen und Dokumentationsgenauigkeit.
Erstmusterprüfung und Prozesskontrollen
Die Erstmusterprüfung (FAI) validiert, dass ein neuer Lieferant, ein neues Teil oder eine Prozessänderung konforme Teile produziert. FAI durchführen bei: Qualifizierung eines neuen Lieferanten, erste Produktion einer neuen Teilenummer, nach wesentlichen Prozessänderungen und nach Werkzeugwechsel oder -aufarbeitung.
FAI sollte verifizieren alle Zeichnungsmaße, Materialeigenschaften, Oberflächenbeschaffenheit und Anforderungen an Sonderprozesse. Ergebnisse dokumentieren und als Basisreferenz für die zukünftige Produktion aufbewahren.
Design for Manufacturability: Probleme an der Quelle verhindern
Viele Nichtkonformitäten entstehen durch Designentscheidungen, die Fertigungsherausforderungen schaffen. Ingenieure können Probleme verhindern durch: Spezifizierung erreichbarer Toleranzen (Standard ±0,010″ statt unnötig enger ±0,005″), klares Ausweisen kritischer Maße, Berücksichtigung der Fertigungsprozessfähigkeiten bei der Konstruktion von Merkmalen und Kommunikation mit Herstellern während der Designprüfung.
DFM-Feedback (Design for Manufacturability) anfordern, bevor Zeichnungen finalisiert werden. Hersteller können Merkmale identifizieren, die schwer konsistent zu produzieren sind, und Alternativen vorschlagen, die funktionale Anforderungen mit höherer Ausbeute erfüllen.
Nächste Schritte: Implementierung Ihres Nichtkonformitätsprüfungsprozesses
Eine effektive Nichtkonformitätsprüfung erfordert sowohl eine strukturierte Checkliste als auch organisatorisches Engagement, diese konsequent zu befolgen. Beginnen Sie die Umsetzung mit diesen Maßnahmen:
Dokumentieren Sie Ihren Prozess: Erstellen Sie schriftliche Verfahren, die Anforderungen an Identifikation, Dokumentation, Disposition und Abschluss von Nichtkonformitäten definieren. Weisen Sie klare Verantwortlichkeiten für jeden Schritt zu.
Schulen Sie Ihr Team: Stellen Sie sicher, dass alle am Qualitätsreview beteiligten Mitarbeiter den Prozess, die Dokumentationsanforderungen und den Entscheidungsrahmen verstehen. Beziehen Sie sowohl Wareneingangsprüfpersonal als auch technische Entscheidungsträger ein.
Kennzahlen festlegen: Verfolgen Sie Nichtkonformitätsraten nach Lieferant, Teiletyp und Nichtkonformitätskategorie. Nutzen Sie Daten, um Verbesserungspotenziale zu identifizieren und die Wirksamkeit von Korrekturmaßnahmen zu messen.
Mit Lieferanten integrieren: Teilen Sie Ihre Nichtkonformitätserwartungen den Lieferanten während der Qualifizierung mit. Nehmen Sie Dokumentationsanforderungen in Qualitätsvereinbarungen auf. Überprüfen Sie Nichtkonformitätsdaten bei Lieferantenleistungsbesprechungen.
Überprüfen und verbessern: Bewerten Sie regelmäßig die Wirksamkeit Ihres Nichtkonformitätsprüfungsprozesses. Werden Probleme konsequent erkannt? Werden Ursachen identifiziert? Verhindern Korrekturmaßnahmen ein Wiederauftreten? Passen Sie Verfahren basierend auf den Erkenntnissen an.
Für SR-MFG-Kunden kann unser Engineering-Team helfen, Nichtkonformitätsprüfungskriterien während der Angebots- und Designprüfungsphasen festzulegen. Frühe Zusammenarbeit bei Abnahmekriterien, kritischen Maßen und Dokumentationsanforderungen verhindert Mehrdeutigkeiten, die zu Produktionsproblemen führen.