Das Bestehen einer Musterfreigabe bedeutet nicht, dass eine Gehäusebestellung für die Serienfertigung bereit ist.
Sie bedeutet, dass der Lieferant ein gutes Einzelstück.
fertigen kann.
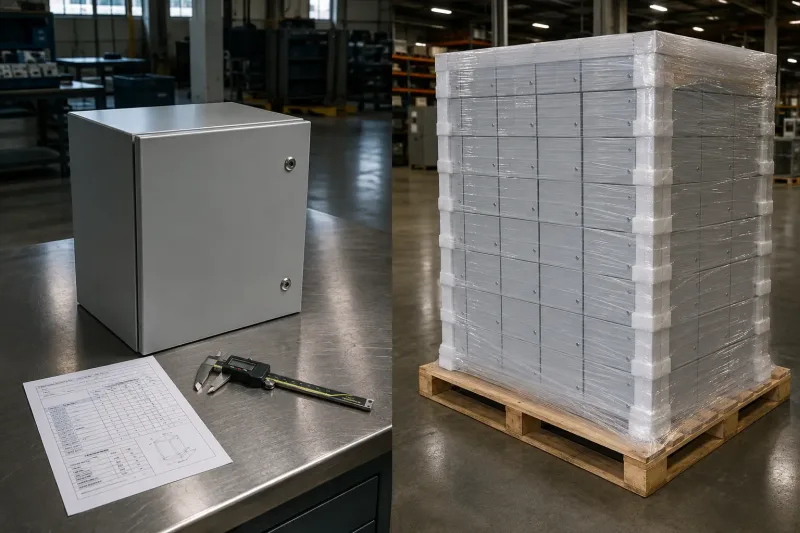
Die Lücke zwischen „einem guten Einzelstück" und „tausend konsistenten Einheiten" ist der Punkt, an dem die meisten Produktionsprobleme beginnen – und an dem eine ordnungsgemäße Reifeprüfung am meisten Geld spart.
Die linke Seite zeigt ein einzelnes poliertes Metallgehäuse auf einer Werkbank mit danebenliegendem Messschieber; die rechte Seite zeigt eine vollständige Palette mit Dutzenden identischer, in Schutzfolie gewickelter Gehäuse. Dieser visuelle Kontrast verdeutlicht die Lücke zwischen Musterfreigabe und Serienreife.
- Eine Produktionsreifeprüfung ist eine strukturierte Überprüfung von:
- Materialien
- Zeichnungen
- Werkzeugen
- Verpackung
- Verpackung
Logistik Sie findet statt, bevor die Fabrik von der Prototypen- oder Pilotproduktion auf.
Hochvolumen-Blechfertigung.
Was Produktionsreife bei Metallgehäusen tatsächlich bedeutet
umstellt.
Für OEM-Käufer, die kundenspezifische Blechgehäuse bestellen, kann diese Prüfung den Unterschied zwischen einem reibungslosen Produktionshochlauf und einem Container voller Teile bedeuten, die nicht korrekt montiert werden können.
Die Musterfreigabe bestätigt, dass ein Lieferant ein Teil gemäß der Zeichnung fertigen kann.
- Die Produktionsreife bestätigt, dass der Lieferant dieses Ergebnis über den gesamten Auftrag hinweg wiederholen kann, ohne auf manuelle Korrektur angewiesen zu sein.
- In der Musterphase kann ein Bediener:
- Eine Biegung von Hand nacharbeiten
- Eine Vorrichtung nach Augenmaß justieren
- Material aus einer bekanntermaßen guten Charge auswählen
Einen Oberflächenfehler manuell korrigieren.
Ein Teil nacharbeiten, bis es passt. Diese Abkürzungen entfallen üblicherweise während der Serienproduktion. Ein Laserschneider bearbeitet Hunderte von Blechen. Ein Pressbremsenbediener formt Hunderte von Biegungen pro Schicht. Oberflächenbehandlungslinien bearbeiten Teile in großen Chargen.
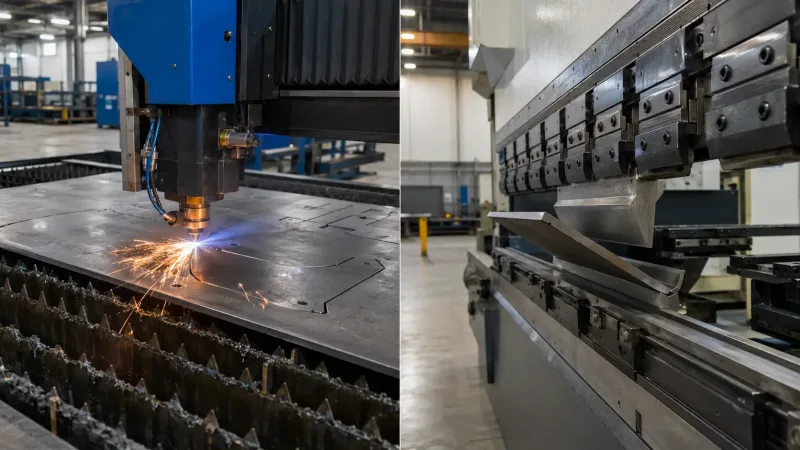
Jeder Schritt im Blechfertigungsablauf.
führt zu Abweichungen, die ein einzelnes freigegebenes Muster möglicherweise nie aufdeckt.
Zweiteiliges Bild, das wichtige Produktionsprozesse zeigt: ein Faserlaserschneider, der ein Stahlblech bearbeitet, mit sichtbaren Funken am Schneidpunkt, und eine CNC-Pressbremse, die eine präzise Biegung an einem Metallpaneel formt. Dies sind die Hochdurchsatzvorgänge, bei denen Abweichungen während der Serienproduktion am wahrscheinlichsten auftreten.
Deshalb muss die Produktionsreife separat bewertet werden.
Die Frage lautet nicht mehr:
Kann dieses Teil gefertigt werden?
Zeichnungs- und Dokumentationsbasis
Die eigentliche Frage lautet:.
Kann dieses Teil konsistent, in Serie, innerhalb der vereinbarten Toleranzen und des Lieferfensters gefertigt werden?.
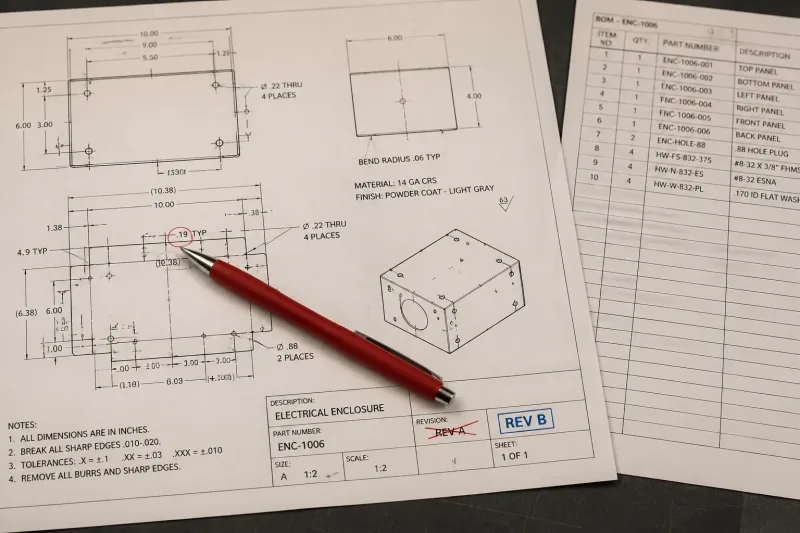
Eine detaillierte technische Zeichnung für ein Blechgehäuse ist flach auf einer Arbeitsfläche ausgebreitet. Die Zeichnung zeigt mehrere Revisionsstempel (REV A durchgestrichen, REV B als aktuell markiert), Maßangaben, Biegehinweise und einen Stücklistenblock. Ein roter Stift umkreist ein kritisches Maß. Dies verdeutlicht die Bedeutung der Arbeit mit der neuesten freigegebenen Zeichnungsrevision., Die häufigste Ursache für Produktionsstreitigkeiten ist eine unvollständige, unklare oder veraltete Zeichnung. Vor Beginn der Serienproduktion.
muss das vollständige 2D-Zeichnungspaket
finalisiert und eingefroren werden.
Neueste Zeichnungsrevision bestätigen.
Stellen Sie sicher, dass der Lieferant mit der neuesten freigegebenen Revision arbeitet.
- Zeichnungsnummer
- Revisionsnummer
- Revisionsdatum
- Genehmigte Änderungen
- Ersetzte Versionen
Kritische Maße markieren
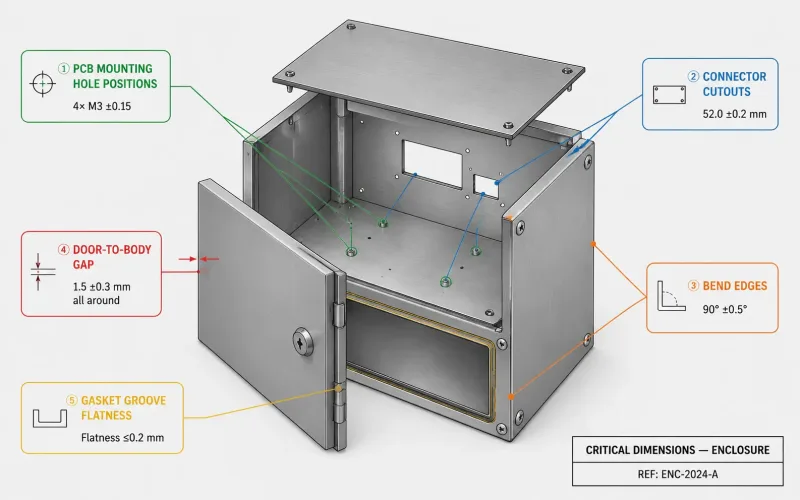
Ein isometrisches technisches Diagramm eines rechteckigen Blechgehäuses mit hervorgehobenen zentralen Maßmerkmalen durch farbcodierte Hinweislinien. Jede Hinweislinie kennzeichnet eine Kategorie kritischer Maße: Positionen der PCB-Montagelöcher (grün), Positionen der Steckdurchbrüche (blau), Biegewinkeltoleranzen (orange), Spalt zwischen Tür und Gehäuse (rot) und Ebenheit der Dichtungskontaktfläche (gelb). Toleranzwerte sind neben jeder Hinweislinie in einem klaren, minimalistischen Format dargestellt. Das Diagramm verwendet einen hellgrauen Hintergrund, wobei das Gehäuse in einer neutralen Stahlfarbe dargestellt ist, um den Fokus auf die Maßangaben zu richten.
Kritische Maße sind die Maße, die Folgendes beeinflussen:
- Montagepassung
- Hardware-Installation
- Gehäusefunktion
- Türausrichtung
- Steckverbinderpositionierung
- Dichtungsdruck
- PCB-Montage
- Erscheinungsbild der Schalttafel
Allgemeine Toleranzen wie ISO 2768 können Standardmerkmale abdecken, aber jedes Maß, das mit einer PCB, einem Steckverbinder, einer Dichtung, einem Scharnier, einem Verschluss oder einer Montagehalterung in Wechselwirkung steht, sollte eine eigene Toleranzangabe haben.
Stückliste abschließen
Das Dokumentationspaket sollte eine vollständige Stückliste enthalten, die Folgendes abdeckt:
- Materialgüte
- Blechdicke
- Oberflächenbeschaffenheit
- Befestigungselemente
- Scharniere
- Verschlüsse
- Erdungshardware
- Zugekaufte Komponenten
- Einbaupositionen
Wenn das Gehäuse PEM-Befestigungselemente oder andere selbststanzende Hardware verwendet, führen Sie jeden Artikel mit seiner Teilenummer und seinem Einbauort auf.
Unklarheiten in der Stückliste führen zu Vermutungen in der Produktion.
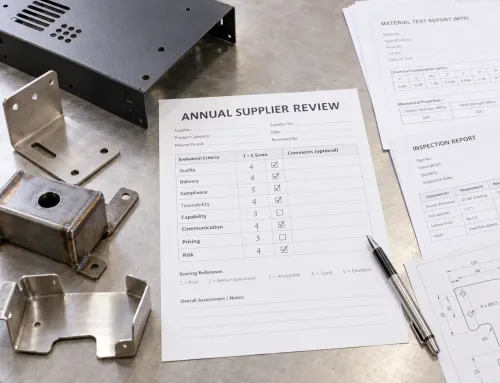
Wichtige Qualitätsprüfpunkte vor der Serienproduktion
Der projektspezifische Blechprüfplan sollte Folgendes definieren:
- Was geprüft wird
- Wie es geprüft wird
- Wie oft Prüfungen durchgeführt werden
- Welche Normen gelten
- Was passiert, wenn ein Teil fehlerhaft ist
Dies sollte keine allgemeine ISO-Qualitätserklärung sein.
Es sollte ein projektspezifischer Plan sein, der direkt an die kritischen Merkmale des Gehäuses gebunden ist.
Materialverifizierung
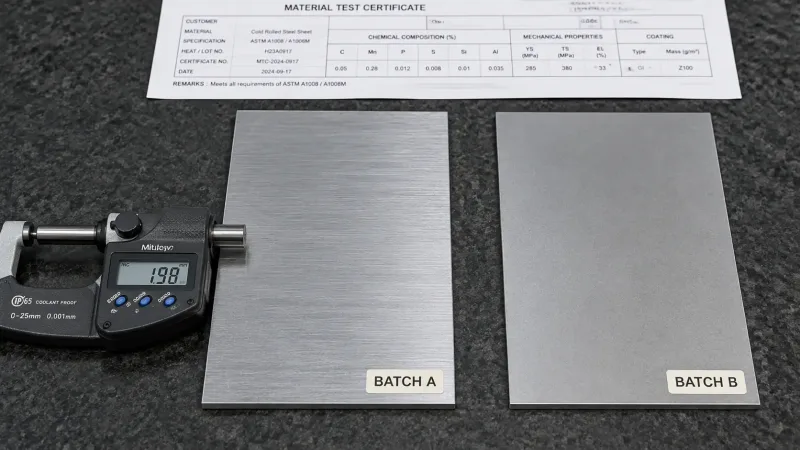
Zwei Blechmuster aus verschiedenen Walzchargen werden nebeneinander auf einer Messplatte ausgelegt. Ein digitales Mikrometer zeigt den Dickenmesswert jeder Probe an. Subtile Unterschiede in Oberflächenkorngröße und Oberflächenbeschaffenheit sind sichtbar. Werkstoffprüfzeugnisse sind teilweise im Hintergrund sichtbar. Dieses Bild veranschaulicht, warum die Eingangsmaterialprüfung vor Beginn der Serienproduktion unerlässlich ist.
Bitten Sie den Lieferanten zu bestätigen, dass die Produktionsmaterial-Spezifikationen mit dem genehmigten Muster übereinstimmen in:
- Materialgüte
- Blechdicke
- Oberflächenzustand
- Lieferanten- oder Walzwerkquelle
- Mechanisches Verhalten, wo relevant
Blechlieferanten können zwischen Bestellungen die Walzwerke oder Materialchargen wechseln.
Kleine Unterschiede in Duktilität, Härte, Kornrichtung oder Oberflächenbeschaffenheit können Biegewinkel, Rissrisiko, Ebenheit und Haftung der Beschichtung beeinflussen.
Maßprüfung
Die Prüfung sollte sich auf die Merkmale konzentrieren, die Montage und Funktion steuern, einschließlich:
- Positionen der Löcher
- Biegewinkel
- Flanschlängen
- Gesamtmaße
- Ebenheit der Passflächen
- Ausrichtung von Tür und Schalttafel
- Positionen der Hardware
- Steckdurchbrüche
Für geschweißte Gehäuse sind außerdem akzeptable Grenzwerte festzulegen für:
- Schweißnahterscheinungsbild
- Schweißnahtgröße
- Schweißposition
- Wärmeverfärbung
- Spritzer
- Verzug
- Sichtbare und nicht sichtbare Oberflächen
Konsistenz der Oberflächenbeschaffenheit
Die Oberflächenbeschaffenheit sollte einen eigenen Prüfpunkt haben.
Die Pulverbeschichtungsspezifikation sollte Folgendes definieren:
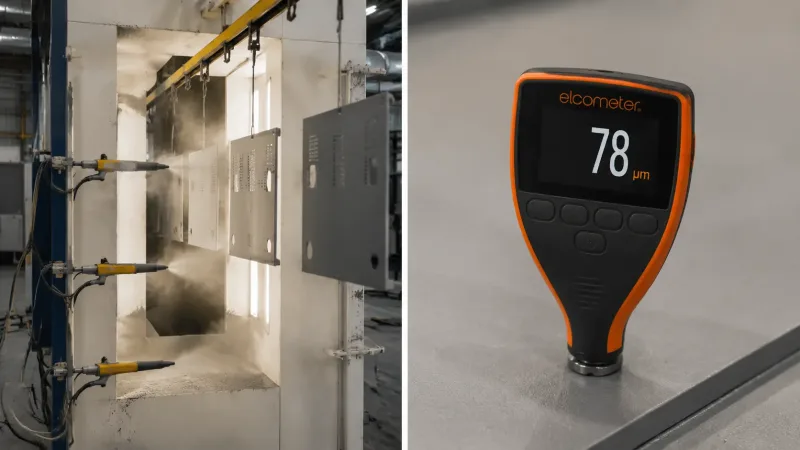
Links: eine automatisierte Pulversprühkabine mit elektrostatischen Sprühpistolen, die Pulver auf an einer Förderlinie hängende Metallgehäusepanele auftragen. Rechts: eine Nahaufnahme eines digitalen Schichtdickenmessgeräts, das gegen eine fertig pulverbeschichtete Oberfläche gedrückt wird und einen Messwert in Mikrometern anzeigt. Eine gleichbleibende Beschichtungsdicke und ein gleichbleibendes Erscheinungsbild über eine gesamte Produktionscharge erfordern eine strenge Kontrolle der Linienparameter.
- Pulverbeschichtungsdicke
- Farbreferenz
- RAL- oder Pantone-Code
- Textur- oder Glanzgrad
- Abgrenzungen der Abklebung
- Abdeckung der Innenflächen
- Akzeptable kosmetische Defekte
- Charge-zu-Charge-Konsistenz
Eine Beschichtung, die bei einer einzelnen Probe besteht, kann über eine gesamte Produktionscharge dennoch variieren, wenn die Linienparameter nicht kontrolliert werden.
Validierung von Werkzeugen und Vorrichtungen
Die Validierung von Werkzeugen und Vorrichtungen ist einer der am häufigsten übersprungenen Prüfpunkte – und einer der teuersten, wenn er ignoriert wird.
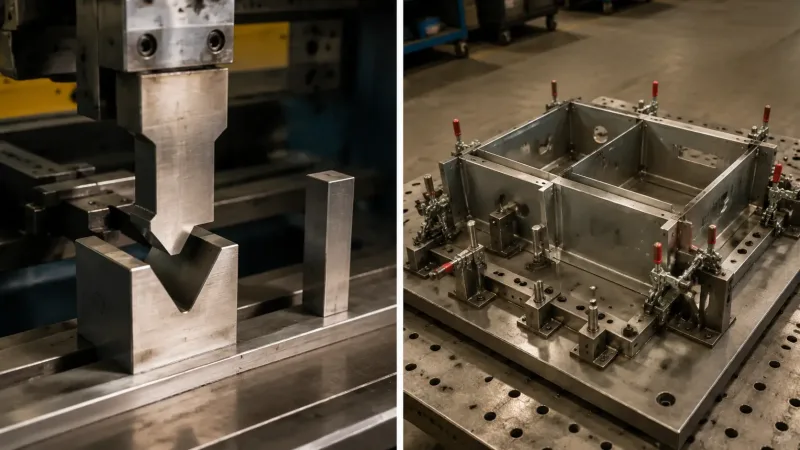
Ein zweiteiliges Bild: Links ist ein Satz Gesenkbiegestempel und -matrizen zu sehen, die auf einer Maschine montiert sind, mit sichtbaren Einsätzen unterschiedlicher Radien; rechts ist eine kundenspezifische Schweißvorrichtung zu sehen, die entwickelt wurde, um Gehäusepanele beim Punktschweißen präzise auszurichten. Dies sind die speziellen Werkzeuge, die vor Produktionsbeginn validiert werden müssen, um eine gleichbleibende Teilequalität zu gewährleisten.
Proben werden häufig mit temporären Werkzeugen, manueller Anpassung oder Einmalvorrichtungen hergestellt.
Die Serienproduktion erfordert spezielle Werkzeuge und Vorrichtungen, die die erforderlichen Toleranzen über Hunderte oder Tausende von Zyklen hinweg einhalten können.
Dazu können gehören:
- Gesenkbiegewerkzeuge
- Schweißvorrichtungen
- Montagevorrichtungen
- Prüflehren
- Positioniervorrichtungen
- Bohr- oder Gewindeschneidvorrichtungen
- Werkzeuge zur Montage von Beschlägen
Wenn die Werkzeuge nicht vor dem Produktionslauf validiert werden, wird die erste Charge effektiv zur Validierungscharge.
Zu diesem Zeitpunkt kann ein etwaiger Werkzeugfehler bereits in Dutzenden oder Hunderten von Teilen vorhanden sein.
Biegewerkzeuge und -abläufe validieren
Bitten Sie den Lieferanten zu bestätigen, dass:
- Biegewerkzeuge mit den genehmigten Biegeradien übereinstimmen
- Biegezugaben korrekt sind
- Biegeabzüge dokumentiert sind
- Die Biegefolge definiert ist
- Lange und kurze Flansche nicht mit den Werkzeugen kollidieren
- Die Rückfederungskompensation kontrolliert wird
- Bediener die genehmigte Einrichtung verwenden
Bei Gehäusen mit mehreren Blechbiegevorgängen, ist die Reihenfolge besonders wichtig, da ein einziger fehlerhafter Vorgang spätere Biegungen unmöglich machen oder das Teil verformen kann.
Schweiß- und Montagevorrichtungen validieren
Vorrichtungen sollten Komponenten während des Schweißens und der Montage in der richtigen Position halten.
Dies ist besonders wichtig für Gehäuse, die eine gleichbleibende Ausführung erfordern bei:
- Türspalten
- Paneelausrichtung
- Scharnierpositionen
- Verriegelungseingriff
- Positionen der Montagelöcher
- Dichtungsdruck
- Gesamte Rechtwinkligkeit
Eine Verschiebung der Montagelöcher um nur 0,3 mm mag bei einem einzelnen Muster nicht offensichtlich sein, kann sich jedoch über eine Produktionscharge hinweg zu einem sichtbaren oder funktionalen Defekt entwickeln.
Was der Käufer vorbereiten muss
Produktionsbereitschaft liegt nicht nur in der Verantwortung des Lieferanten.
Der Käufer muss ebenfalls klare Anforderungen vor Produktionsbeginn vorbereiten.
Verpackungsanforderungen definieren
Die Verpackung sollte finalisiert sein, bevor die Teile in die Produktion gehen.
Beschichtete Platten und fertiggestellte Gehäuse können Folgendes erfordern:
- Schutzfolie
- Schaumstoffplatten
- Eckenschutz
- Trennwände zur Teiletrennung
- Individuelle Kartons
- Individuelle Paletten
- Feuchtigkeitsschutz
- Kratzfeste Umhüllung
- Spezielle Stapelmethoden
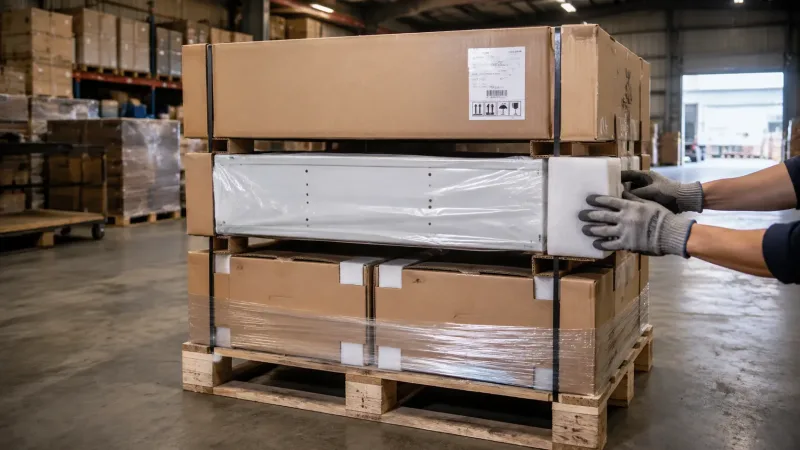
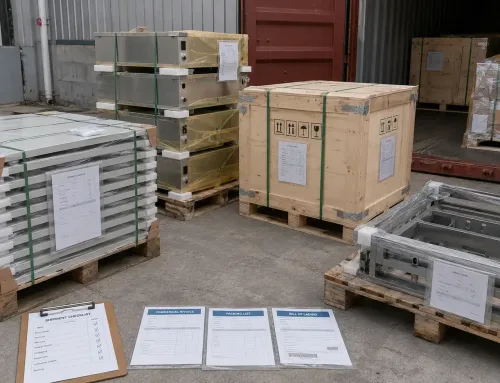
Fertiggestellte pulverbeschichtete Metallgehäuse sind in verschiedenen Verpackungsstadien dargestellt: eine Einheit in Schutz-PE-Folie gewickelt mit montierten Schaumstoff-Eckenschützern, eine Einheit in einem passgenauen Wellpappkarton mit Trennwänden zur Teiletrennung und eine vollständig gepackte Palette mit gestapelten Kartons und Kantenschützern, die mit Umreifungsbändern gesichert sind. Eine ordnungsgemäße Verpackung verhindert Kratzer, Dellen und Beschichtungsschäden während des internationalen Transports.
Wenn der Bestimmungsort spezifische Kennzeichnungs-, Kartonabmessungs-, Paletten- oder Handhabungsbeschränkungen hat, teilen Sie diese bei der Auftragserteilung mit – nicht erst, nachdem die Teile bereits verpackt wurden.
Den Lieferzeitplan bestätigen
Erstellen Sie einen klaren Produktions- und Lieferplan mit ausreichend Zeit für:
- Eingehendes Material
- Produktion
- Vorversandprüfung
- Nacharbeit
- Verpackung
- Versand
- Zollabfertigung
- Endmontage
Wenn das Gehäuse Teil einer größeren Baugruppe ist, bestätigen Sie, dass vorgelagerte Komponenten wie Leiterplatten, Kabel, Netzteile, Displays, Steckverbinder und interne Halterungen zum gleichen Zeitpunkt verfügbar sein werden.
Ein fertiggestelltes Gehäuse, das vor seinen internen Komponenten eintrifft, verursacht unnötige Lagerung, Handhabung und Schadensrisiken.
Abnahmekriterien dokumentieren
Abnahmekriterien sollten immer schriftlich festgehalten werden.
Eine mündliche Vereinbarung über “gute Qualität” ist nicht messbar oder durchsetzbar.
Fügen Sie der Bestellung einen klaren Abnahmestandard bei, der Folgendes abdeckt:
- Kritische Maße
- Kosmetische Anforderungen
- Oberflächenbeschaffenheitsstandards
- Prüfstichprobengröße
- Verpackungsanforderungen
- Akzeptable Fehlergrenzen
- Handhabung nicht konformer Teile
- Nacharbeitsverantwortlichkeiten
- Ersatz- oder Gutschriftverfahren
Häufige Fehlermodi bei übersprungener Reifeprüfung
Dieselben Probleme treten bei OEM-Gehäuseprojekten immer wieder auf.
Ein Käufer überspringt die Bereitschaftsprüfung, die Massenproduktion beginnt, und Defekte treten in der dritten oder vierten Charge auf – spät genug, dass Nacharbeit teuer und ein Lieferantenwechsel schwierig ist.
Maßabweichung
Maßabweichung ist eine der häufigsten Fehlerursachen.
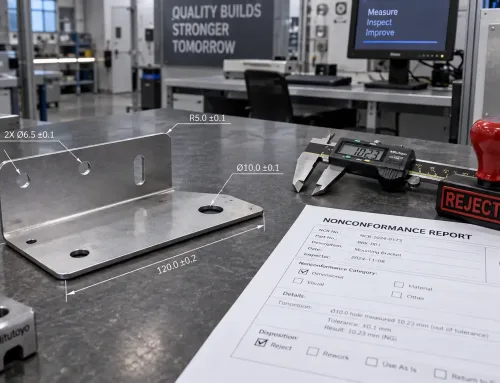
Die erste Charge kann die Prüfung bestehen. Bis zur zweiten oder dritten Charge verschiebt sich ein Biegewinkel um einen halben Grad, weil die Werkzeuge zwischen den Durchläufen nicht geprüft wurden.
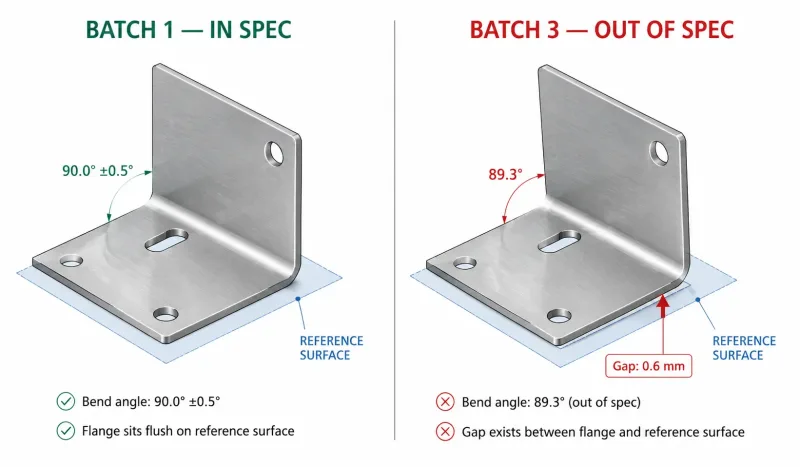
Ein technischer Direktvergleich zeigt zwei Blechflansche: Das linke Panel zeigt einen korrekten 90°-Biegewinkel (beschriftet mit “Charge 1 – Spezifikationskonform”) mit Messwert “90,0°”, und das rechte Panel zeigt eine abgewichene Biegung von etwa 89,3° (beschriftet mit “Charge 3 – Außerhalb der Spezifikation”) mit Messwert “89,3°”. Maßangaben und eine rote Hervorhebung des Spalts, der durch die Winkelabweichung verursacht wird, helfen dem Leser zu verstehen, wie eine kleine Winkelabweichung von weniger als einem Grad sich zu Montageproblemen akkumulieren kann.
Das Gehäuse kann noch korrekt aussehen, aber:
- Die Tür passt nicht mehr
- Ein Panel passt nicht mehr
- Montagelöcher verschieben sich
- Dichtungen werden ungleichmäßig komprimiert
- Interne Hardware lässt sich schwer montieren
Materialchargenabweichung
Eine andere Coil- oder Blechcharge kann sich anders verhalten als das für das freigegebene Muster verwendete Material.
Änderungen in Duktilität, Härte, Walzrichtung oder Oberflächenbeschaffenheit können dazu führen, dass dieselben Biegeparameter unterschiedliche Ergebnisse liefern.
Der Lieferant kann kompensieren, aber inkonsistente Anpassungen können Abweichungen innerhalb derselben Charge verursachen.
Beschichtungsinkonsistenz
Die Konsistenz der Pulverbeschichtung hängt von kontrollierten Prozessparametern ab, darunter:
- Pulverchemie
- Vorbehandlung
- Ofentemperatur
- Aushärtezeit
- Bandgeschwindigkeit
- Sprühabstand
- Schichtdicke
- Erdungsqualität
Wenn der Auftrag als bloßer weiterer Job auf der Beschichtungslinie behandelt wird statt als kontrollierter Produktionsprozess, können Farbe, Textur, Glanz, Haftung und Deckung zwischen Chargen variieren.
Jeder dieser Fehler ist vermeidbar.
Jeder verursacht auch weitaus höhere Korrekturkosten nach der Produktion als die Verifizierung vor Produktionsbeginn.
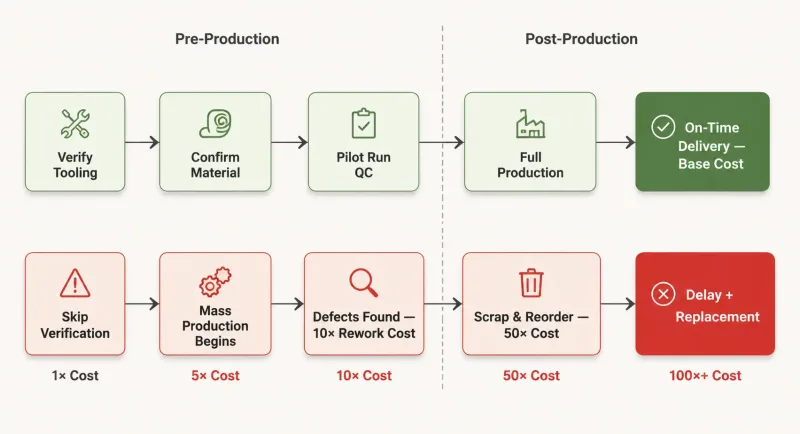
Ein einfaches Flussdiagramm von links nach rechts mit zwei Pfaden: Der obere Pfad zeigt den kostengünstigen Weg der Verifizierung von Werkzeugen, Materialien und Qualitätsplänen vor der Produktion, der zu einem grünen Ergebnis “Pünktliche Lieferung” führt. Der untere Pfad zeigt den kostspieligen Weg des Überspringens der Verifizierung, der zu roten Ergebnissen von Nacharbeit, Ausschuss, Lieferverzögerungen und Ersatzbestellungen führt. Kostenmultiplikatoren werden bei jedem Fehlerschritt angezeigt (z. B. “10× Reparaturkosten bei Produktion”). Das Design verwendet minimalen Text und eine klare visuelle Hierarchie, um das wirtschaftliche Argument auf einen Blick zu vermitteln.
Checkliste für die Produktionsreife von OEM-Metallgehäusen
Vor der Freigabe der Serienproduktion sind die folgenden Punkte zu bestätigen.
Zeichnungen und Dokumentation
- Neueste Zeichnungsrevision ist freigegeben
- Revisionshistorie ist verfügbar
- Kritische Maße sind klar gekennzeichnet
- Toleranzen sind definiert
- Materialgüte und Dicke sind spezifiziert
- Anforderungen an die Oberflächenbeschaffenheit sind dokumentiert
- Stückliste ist vollständig
- Positionen von Befestigungselementen und Hardware sind bestätigt
- Montagezeichnungen sind bei Bedarf verfügbar
Materialien
- Produktionsmaterial entspricht dem freigegebenen Muster
- Materialquelle ist bestätigt
- Blechdicke ist verifiziert
- Oberflächenbeschaffenheit ist akzeptabel
- Materialzertifikate sind bei Bedarf verfügbar
- Risiken durch Chargenabweichungen wurden überprüft
Werkzeuge und Vorrichtungen
- Gesenkbiegewerkzeuge sind validiert
- Biegeradien entsprechen dem freigegebenen Design
- Biegefolge ist dokumentiert
- Schweißvorrichtungen sind validiert
- Montagevorrichtungen halten die korrekten Positionen
- Prüflehren sind verfügbar
- Anforderungen an die Werkzeugwartung sind definiert
Qualitätskontrolle
- Kritische Maße sind identifiziert
- Prüfmethoden sind definiert
- Prüfhäufigkeit ist dokumentiert
- Schweißabnahmekriterien sind festgelegt
- Oberflächengütestandards sind bestätigt
- Grenzwerte für kosmetische Defekte sind dokumentiert
- Verfahren für nicht konforme Teile sind vereinbart
Verpackung und Logistik
- Schutzverpackung ist definiert
- Karton- und Palettenanforderungen sind bestätigt
- Kennzeichnungsanforderungen sind dokumentiert
- Liefertermin ist genehmigt
- Prüf- und Nacharbeitspuffer sind enthalten
- Versand- und Handhabungsrisiken sind bewertet
Handels- und Abnahmebedingungen
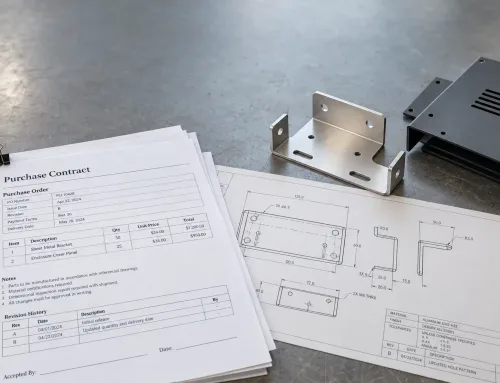
- Abnahmekriterien sind der Bestellung beigefügt
- Status des genehmigten Musters ist dokumentiert
- Pilotserienmenge ist vereinbart
- Nacharbeitsverantwortung ist definiert
- Ersatz- und Gutschriftverfahren sind bestätigt
- Produktionsfreigabe ist schriftlich dokumentiert