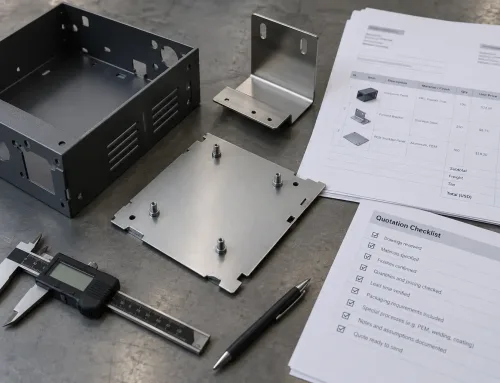
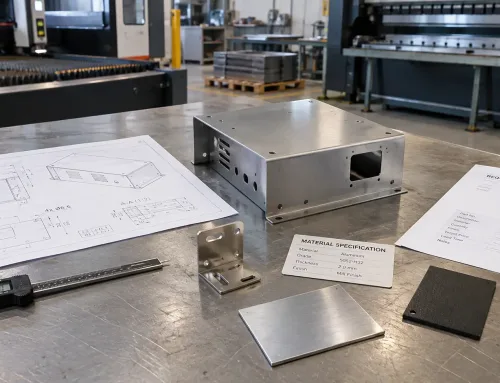
Sie haben ein Angebot für ein Niedrigvolumen-Blechteileprojekt erhalten. Der Preis pro Teil erscheint angemessen, doch die NRE-Positionen sind unklar—in einer einzigen Zahl zusammengefasst, ohne Aufschlüsselung. Sie sind unsicher, welche Gebühren Standard sind, welche verhandelbar sind und welche später als Überraschungskosten auftauchen könnten.
Dies ist eine häufige Situation für Ingenieure und Einkaufsteams, die 50 bis 500 Blechteile beauftragen. Bei diesem Volumen können einmalige Engineering-Kosten (NRE) einen erheblichen Anteil des gesamten Projektbudgets ausmachen—manchmal übersteigen sie die Kosten pro Teil für die gesamte Serie. Anders als bei der Großserienfertigung, wo Werkzeugkosten auf Tausende von Teilen umgelegt werden, erfordern Niedrigvolumenprojekte eine sorgfältigere Prüfung jeder NRE-Gebühr, bevor Sie freigeben.
Diese Checkliste führt Sie durch sechs Schritte zur Prüfung von Werkzeug- und NRE-Kosten bei jedem Niedrigvolumen-Blechteileangebot. Verwenden Sie sie vor Ihrer Freigabe, und Sie werden Probleme erkennen, die Ihr Projekt sonst um Wochen verzögern oder Ihr Budget um Tausende aufblähen könnten.
Warum Kleinserienprojekte einen anderen NRE-Ansatz erfordern
In der Großserienproduktion im Blechbereich—1.000 Teile und mehr—werden NRE-Kosten auf eine große Basis verteilt. Ein $5.000 Folgeverbundwerkzeug fügt bei 10.000 Einheiten nur $0,50 pro Teil hinzu. Die Rechnung geht auf.
Bei 50 bis 500 Teilen ändert sich die Rechnung vollständig. Dasselbe $5,000-Werkzeug verursacht nun $10 bis $100 pro Teil. Bei vielen Projekten können die NRE-Kosten allein die gesamten Teilekosten übersteigen. Deshalb erfordert die Blechteilefertigung in kleinen Stückzahlen eine andere Werkzeugstrategie: Soft-Tooling, gemeinsam genutzte Werkzeuge und in manchen Fällen überhaupt keine kundenspezifischen Werkzeuge.
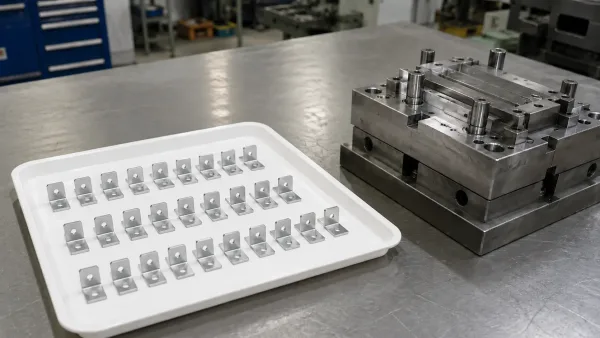
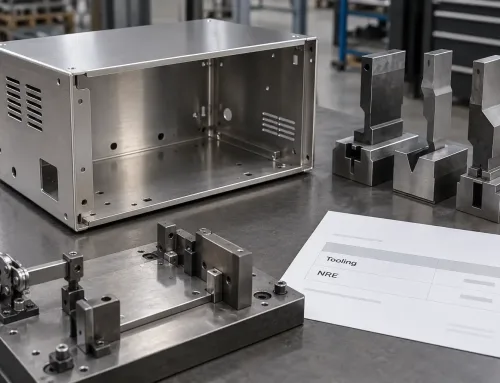
Eine kleine Produktionsserie von Blechhaltern neben dem Stanzwerkzeug, das zu ihrer Herstellung benötigt wird — zur Veranschaulichung, warum die NRE-Kosten pro Teil bei kleinen Stückzahlen hoch sind.
Die Herausforderung besteht darin, dass viele Angebote diese Unterscheidung nicht klar darlegen. Ein Lieferant könnte kundenspezifische Werkzeuge für eine Serie von 100-Teilen anbieten, obwohl Soft-Tooling oder Standardwerkzeuge genauso gut funktionieren würden. Oder er versteckt Einrichtungsgebühren, Programmierkosten und Vorrichtungskosten in einer vagen “NRE”-Position. Ohne eine strukturierte Prüfung wissen Sie nicht, wofür Sie bezahlen—oder ob Sie zu viel bezahlen.
Diese Checkliste ist für dieses Szenario konzipiert. Sie ist kein allgemeiner DFM-Leitfaden. Sie ist ein schrittweises Prüfkonzept speziell für die Werkzeug- und NRE-Positionen in einem Angebot für Blechteile in kleinen Stückzahlen.
Schritt 1 — Werkzeugaufschlüsselung prüfen
Werkzeuge sind in der Regel die größte einzelne NRE-Position in einem Blech-Angebot. Bevor Sie den Betrag bewerten, müssen Sie verstehen, was darin enthalten ist.
Was als Werkzeug in einem Blechangebot zählt
In der Blechfertigung kann sich “Werkzeug” auf verschiedene Positionen beziehen:
- Stanzwerkzeuge — maßgeschneiderte Werkzeuge für Ausschneiden, Umformen oder Durchstanzen. Werden eingesetzt, wenn Teile eine gleichbleibende, reproduzierbare Umformung in Stückzahl erfordern.
- Biegewerkzeuge — maßgeschneiderte Stempel- und Matrizensätze für das Abkantbiegen. Standard-V-Matrizen decken die meisten Biegeradien und -winkel ab, aber Biegungen mit engem Radius oder ungewöhnliche Profile können kundenspezifische Sätze erfordern.
- Vorrichtungs- und Lehrenkosten — Spannmittel, die beim Schweißen, Montieren oder bei Sekundäroperationen verwendet werden. Jede einzigartige Teilgeometrie kann eine eigene Vorrichtung benötigen.
- Laser- oder Stanzprogrammierung — die Kosten für die Programmierung von CNC-Laserschneidern oder Revolverstanzmaschinen für Ihre Teilgeometrie. Dies ist eine einmalige Einrichtungsgebühr.
Bitten Sie Ihren Lieferanten, jede Werkzeugposition separat aufzulisten. Eine einzelne Position “Werkzeuge”, die all diese Posten zusammenfasst, macht es unmöglich zu bewerten, was wesentlich und was optional ist.
Standard- vs. Soft- vs. Custom-Werkzeuge
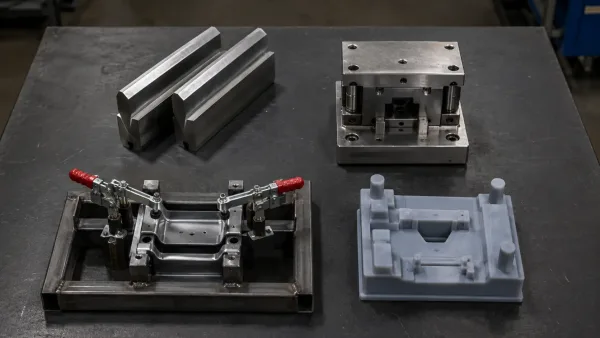
Vier gängige Werkzeugtypen im Blechbau: Standard-V-Werkzeuge, ein kundenspezifisches Stanzwerkzeug, eine Schweißvorrichtung und ein 3D-gedrucktes Soft-Tooling-Werkzeug.
Nicht alle Werkzeuge sind gleich. Bei Projekten mit kleinen Stückzahlen hat die Art des Werkzeugs direkte Auswirkungen auf die NRE:
| Werkzeugtyp | Typischer NRE-Bereich | Am besten geeignet für | Einschränkungen |
|---|---|---|---|
| Standardwerkzeuge | $0–$500 | Teile mit gängigen Biegeradien, Standardlochgrößen und ohne kundenspezifische Umformung | Begrenzt auf Geometrien, die zu vorhandenen Werkzeugsätzen passen |
| Soft-Tooling (temporäre oder 3D-gedruckte Werkzeuge) | $500–$3.000 | Prototypenläufe, 50–200 Teile, Geometrien, die keine engen Toleranzen erfordern | Kürzere Lebensdauer, weniger konsistent bei großen Stückzahlen |
| Kundenspezifische Werkzeuge (gehärtete Stahlwerkzeuge) | $3.000–$20.000+ | Serienläufe ab 500 Stück, Teile mit engen Toleranzen oder komplexer Umformung | Hohe Vorlaufkosten, lange Lieferzeit (4–8 Wochen) |
Für eine Losgröße von 100 Teilen ist Standard- oder Soft-Tooling fast immer die richtige Wahl. Wenn Ihr Lieferant für eine Kleinserie maßgeschneidertes Werkzeug anbietet, fragen Sie nach dem Grund – und ob eine weichere Alternative funktionieren würde.
Was Sie Ihren Lieferanten fragen sollten
- Sind diese Werkzeuge für zukünftige Aufträge wiederverwendbar oder sind sie projektspezifisch?
- Wie hoch ist die Werkzeuglebensdauer (Anzahl der Hübe oder Zyklen)?
- Können Sie Soft-Tooling oder Standardwerkzeuge als Alternative anbieten?
- Gibt es einen Amortisierungsplan, wenn ich die Bestellmenge später erhöhe?
Schritt 2 — Versteckte NRE-Positionen identifizieren
Werkzeuge sind sichtbar. Viele NRE-Gebühren sind es nicht. Angebote für Blechteile in kleinen Stückzahlen enthalten oft Einrichtungs- und Engineering-Gebühren, die leicht übersehen werden — und leicht anfechtbar sind.
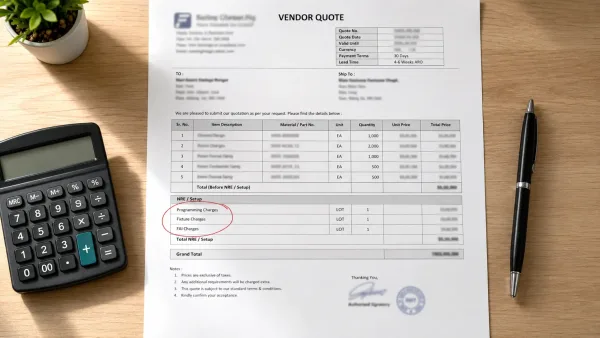
Ein Lieferantenangebot mit umkreisten NRE- und Einrichtungspositionen — zur Identifizierung versteckter Gebühren, die bei der Angebotsprüfung leicht übersehen werden.
Häufige versteckte NRE-Kosten
Die folgenden Positionen erscheinen häufig in Blechbearbeitungsangeboten, sind aber nicht immer klar ausgewiesen:
- CNC-Programmierung — die Kosten für die Erstellung von Laser- oder Stanzprogrammen aus Ihren CAD-Dateien. Typischerweise $100–$500 pro Teilenummer.
- Erstmusterprüfung (FAI) — die Kosten für die Herstellung und Prüfung des ersten Teils gemäß Ihren Zeichnungsspezifikationen. Üblich in Luftfahrt- und Medizinprojekten. $200–$800 pro Teil.
- Vorrichtungskonstruktion und -fertigung — kundenspezifische Spanntechnik für Schweißen, Biegen oder Montage. $300–$2,000 pro Vorrichtung.
- Einrichtung Oberflächenbehandlung — Galvanik-, Pulverbeschichtungs- oder Eloxallinien erfordern für kleine Chargen häufig eine “Einrichtungsgebühr” oder “Mindestlosgebühr”. $150–$600 pro Charge.
- Verpackungskonstruktion — kundenspezifische Verpackung für empfindliche oder Präzisionsteile. $100–$400.
- Materialbeschaffungszuschlag — falls Ihr vorgegebenes Material nicht im Standardlager des Lieferanten vorhanden ist, kann dieser für Kleinstmengen einen Beschaffungszuschlag berechnen.
Welche Kosten verhandelbar sind, welche feststehen
Nicht alle NRE-Kosten bieten die gleiche Flexibilität:
| Kostentyp | Verhandelbar? | Hinweise |
|---|---|---|
| CNC-Programmierung | Teilweise | Fragen Sie, ob der Lieferant Programme von ähnlichen Teilen wiederverwenden kann |
| Erstmusterprüfung | Selten | Oftmals durch Spezifikation vorgeschrieben (AS9102, PPAP); schwer zu erlassen |
| Vorrichtungskosten | Ja | Fragen Sie, ob für kleine Stückzahlen eine einfachere Vorrichtung oder manuelle Einrichtung möglich ist |
| Einrichtung der Oberflächenbehandlung | Teilweise | Manche Anbieter erlassen die Rüstkosten, wenn Sie mehrere Teile in einem Los bündeln |
| Verpackungsdesign | Ja | Standardverpackung ist oft für unkritische Teile ausreichend |
| Materialbeschaffungszuschlag | Ja | Fragen Sie, ob Sie Material direkt liefern können oder ob ein Standardersatz existiert |
Verwenden Sie die folgende Checkliste bei der Prüfung Ihres Angebots. Bestätigen Sie für jede NRE-Position, ob sie aufgeführt ist, ob sie einzeln ausgewiesen ist und ob Ihr Lieferant erklärt hat, was sie abdeckt.
Schritt 3 — Material und Blechdicke auf NRE-Auswirkungen prüfen
Die Materialauswahl wirkt sich auf mehr aus als nur auf die Kosten pro Teil. Sie beeinflusst die NRE direkt durch Beschaffungskomplexität, Zerspanbarkeit und Werkzeuganforderungen.
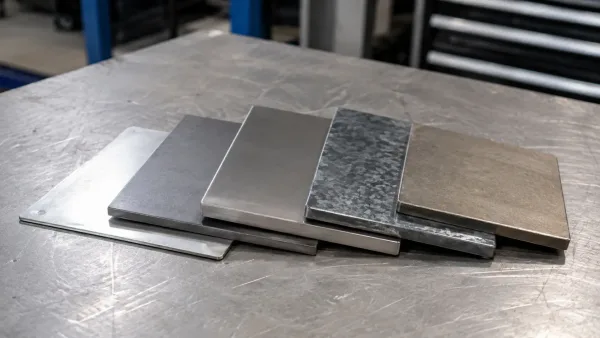
Blechmaterialproben in unterschiedlichen Legierungen und Stärken — die Materialauswahl beeinflusst die NRE direkt durch Beschaffungs-, Werkzeug- und Prozessanforderungen.
Standard- vs. Nicht-Standard-Materialien
Übliche Blechmaterialgüten, wie kaltgewalzter Stahl (CRS), 304 Edelstahl, 5052 Aluminium und verzinkter Stahl, werden von Blechlieferanten in der Regel bevorratet und verursachen üblicherweise keine zusätzlichen NRE. Der Lieferant hat sie bereits auf Lager, und die Werkzeuge sind auf deren Dicke und Härte kalibriert.
Nicht standardmäßige Materialien können die NRE auf verschiedene Weise erhöhen:
- Mindestbestellmengen der Walzwerke — falls Ihr Lieferant kein Inconel, 17-4 PH-Edelstahl oder dickes Aluminium (0.25″ und darüber) bevorratet, muss er möglicherweise ein vollständiges Walzwerkblech (4×8 ft oder größer) kaufen, selbst wenn Sie nur wenige Teile benötigen.
- Spezialwerkzeuge — härtere Materialien können beschichtete oder Hartmetallwerkzeuge erfordern, die teurer sind und schneller verschleißen.
- Prozessanpassungen — Materialien mit hoher Rückfederung (z. B. Titan, hochfester Stahl) können iterative Umformversuche erfordern, was Rüstzeit und -kosten erhöht.
Überlegungen zu Stärke und Dicke
Blechstärke und Blechdicke beeinflussen sowohl die Werkzeugauswahl als auch die Prozessführung:
- Sehr dünnes Material (26–30 Gauge) erfordert engere Stempel-Matrizen-Spalte und möglicherweise spezielle Handhabung, um Faltenbildung oder Reißen zu vermeiden.
- Sehr dickes Material (3/16″ und mehr) erfordert Geräte mit höherer Tonnage und größere Biegeradien, was die Werkzeugkosten erhöhen kann.
- Nicht-Standard-Dicken (z. B. 0,090″ Aluminium statt der Standardwerte 0,063″ oder 0,125″) können kundenspezifische V-Gesenk-Sätze erfordern.
Überprüfungscheckliste
- Ist das spezifizierte Material im Standardlager des Lieferanten vorhanden?
- Wenn nicht, wie hoch ist die Mindestabnahmemenge, und wie werden diese Kosten zugeordnet?
- Erfordert das Material spezielle Werkzeuge oder Prozessanpassungen?
- Würde ein Standardmaterial-Ersatz die NRE senken, ohne die Bauteilfunktion zu beeinträchtigen?
Schritt 4 — Designmerkmale bewerten, die NRE erhöhen
Bestimmte Konstruktionsmerkmale in Ihrer Zeichnung können die Werkzeugkomplexität und die NRE in die Höhe treiben – selbst wenn die Merkmale geringfügig erscheinen. Wenn Sie diese vor der Angebotsfreigabe identifizieren, haben Sie die Möglichkeit zu vereinfachen.
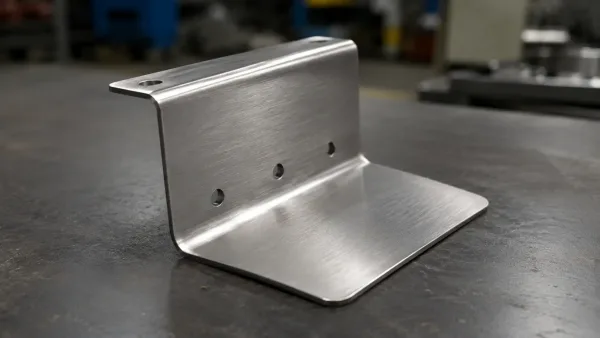
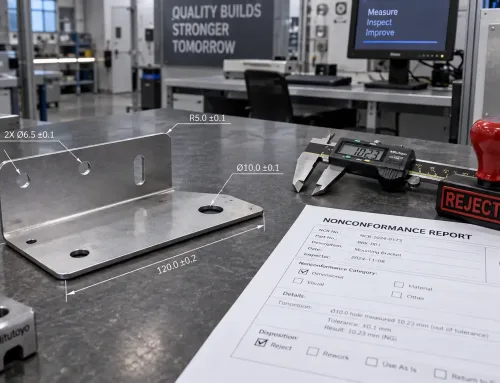
Ein Blechhalter mit Konstruktionsmerkmalen, die die NRE in die Höhe treiben – schmale Flansche, enge Biegeradien und Löcher nahe an Biegelinien.
Konstruktionsmerkmale, die die Werkzeugkomplexität erhöhen
Die folgenden Merkmale sind häufige NRE-Treiber bei kundenspezifischer Blechfertigung in kleinen Stückzahlen:
- Schmale Flansche — Flansche, die kürzer als 4× die Materialdicke sind, erfordern spezielle Biegewerkzeuge oder sind möglicherweise überhaupt nicht umformbar.
- Enge Biegeradien — Biegeradien, die kleiner als die Materialdicke sind, erhöhen die Rückfederung und können kundenspezifische Stempelwerkzeuge erfordern.
- Tiefgezogene Merkmale — jede Tiefe, die 2× die Materialbreite überschreitet, erfordert in der Regel progressive Umformstufen und kundenspezifische Werkzeuge.
- Löcher mit engen Toleranzen nahe Biegungen — Löcher, die innerhalb von 2× der Materialdicke an einer Biegelinie positioniert sind, verformen sich beim Umformen tendenziell und erfordern ein Nachreiben nach dem Biegen oder eine nachträgliche Bearbeitung.
- Komplexe Außenkonturen — aufwändige Profile, die per Laser geschnitten werden, erhöhen die Programmierzeit und können langsamere Schnittgeschwindigkeiten erfordern, was die Kosten pro Bauteil steigert, selbst wenn die NRE fest ist.
DFM-Anpassungen, die NRE reduzieren, ohne die Funktion zu ändern
Viele dieser Merkmale können durch geringfügige Konstruktionsänderungen vereinfacht werden:
- Erhöhen Sie die Flanschlänge auf das 4-fache der Materialdicke oder mehr, wo möglich.
- Verwenden Sie Standard-Biegeradien (typischerweise 1× Materialdicke beim Luftbiegen).
- Platzieren Sie Bohrungen mindestens 2× Materialdicke von Biegelinien entfernt.
- Ersetzen Sie tiefgezogene Merkmale durch gesenkgebogene Kanäle oder Schweißbaugruppen.
Wenn Sie unsicher sind, ob ein Merkmal die NRE treibt, bitten Sie Ihren Lieferanten, alle Konstruktionselemente zu kennzeichnen, die kundenspezifische Werkzeuge oder nicht standardmäßige Prozesse erfordern. Ein guter Lieferant identifiziert diese bereits in der Angebotsphase.
Schritt 5 — Dokumentations- und Toleranzanforderungen verifizieren
Unvollständige oder übermäßig enge Dokumentation ist eine der häufigsten – und am besten vermeidbaren – Quellen für NRE bei Blechprojekten in kleinen Stückzahlen.
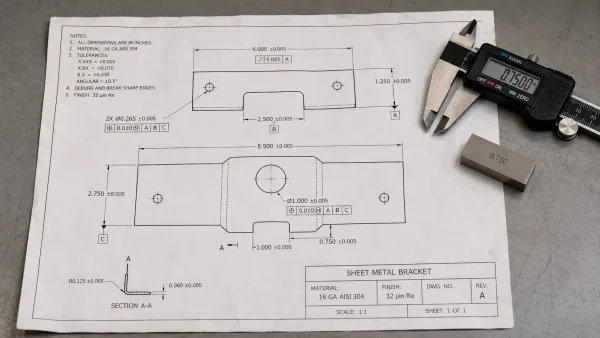
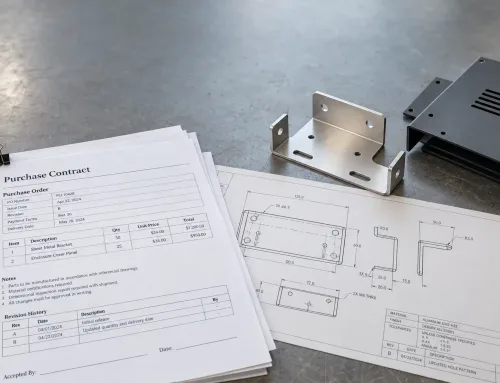
Eine Blechtechnische Zeichnung mit GD&T-Angaben und Toleranzspezifikationen – unvollständige oder übermäßig enge Toleranzen sind eine häufige Quelle vermeidbarer NRE.
Wie Toleranzen die NRE beeinflussen
Standardblechtoleranzen (±0.010″ bis ±0.020″ für die meisten Merkmale) können mit Standardwerkzeugen und Prozesskontrolle eingehalten werden. Engere Toleranzen±0.005″ oder darunter erhöhen die NRE auf verschiedene Weise:
- Zusätzliche Vorrichtungen — um enge Toleranzen beim Umformen oder Schweißen einzuhalten, können spezielle Vorrichtungen erforderlich sein.
- Sekundärbearbeitung — Merkmale, die an der Abkantmaschine oder mit dem Laser nicht toleranzgenau gehalten werden können, erfordern möglicherweise nachträgliches Fräsen oder Schleifen.
- Erhöhte Prüfung — enge Toleranzen erfordern häufig 100%-Prüfung statt Stichprobenprüfung, was die Arbeitskosten erhöht.
Wenn Ihre Zeichnung enge Toleranzen für unkritische Merkmale vorgibt, sollten Sie erwägen, diese auf Standardtoleranzen zu lockern. Allein dies kann die NRE um mehrere hundert Dollar senken.
Checkliste zur Dokumentationsvollständigkeit
Bevor Ihr Lieferant mit der Produktion beginnt, bestätigen Sie, dass Folgendes auf Ihrer Zeichnung oder in Ihrer Bestellung klar definiert ist:
- Zeichnungsrevisionsstand — stellen Sie sicher, dass der Anbieter auf der richtigen Revision kalkuliert.
- Materialspezifikation — Legierung, Zustand und Blechdicke müssen eindeutig angegeben werden (z. B. “5052-H32, 0.063″”).
- Anforderungen an die Oberflächenbeschaffenheit — geben Sie den Ra-Wert oder die Oberflächenart an (z. B. “walzblank”, “gebürstet”, “Pulverbeschichtung nach RAL 9005”).
- GD&T-Angaben — wenn Sie Geometrische Produktspezifikation (GPS) verwenden, stellen Sie sicher, dass Bezugsgeometrien und Merkmalsbezugsrahmen vollständig sind.
- Prüfkriterien — geben Sie an, ob eine FAI erforderlich ist, welcher Stichprobenplan gilt und welcher Standard die Abnahme regelt (z. B. AS9102, ISO 2768).
- Schweißanforderungen — wenn Schweißen erforderlich ist, geben Sie Schweißart, -größe und alle geltenden Normen an (z. B. AWS D1.1, ISO 5817).
Unvollständige Dokumentation zwingt den Anbieter zu Annahmen. Diese Annahmen werden zu Änderungsaufträgen, und Änderungsaufträge werden zu NRE.
Schritt 6 — Angebote mithilfe eines NRE-Scorecards vergleichen
Wenn Sie Angebote mehrerer Anbieter bewerten, ist der direkte Vergleich der NRE-Positionen unerlässlich. Ein niedrigerer Stückpreis in Verbindung mit höherer NRE kann langfristig teurer sein – insbesondere bei kleinen Stückzahlen.
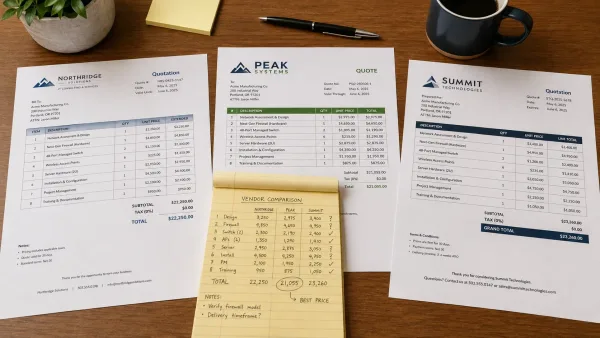
Drei Anbieterangebote im direkten Vergleich — der Vergleich der NRE-Positionen zwischen den Anbietern zeigt Unterschiede bei der Werkzeugstrategie, versteckten Kosten und den Gesamtprojektkosten.
NRE-Scorecard-Rahmenwerk
Verwenden Sie dieses Rahmenwerk, um Angebote auf gleicher Basis zu vergleichen:
| Bewertungskriterien | Lieferant A | Lieferant B | Lieferant C |
|---|---|---|---|
| Gesamt-NRE ($) | |||
| Werkzeugaufschlüsselung (positioniert?) | Ja / Nein | Ja / Nein | Ja / Nein |
| Option für Soft-Tooling angeboten? | Ja / Nein | Ja / Nein | Ja / Nein |
| NRE-Amortisierungsplan verfügbar? | Ja / Nein | Ja / Nein | Ja / Nein |
| Versteckte Kosten identifiziert? | Auflisten: | Auflisten: | Auflisten: |
| Materialbeschaffung in NRE enthalten? | Ja / Nein | Ja / Nein | Ja / NRE |
| FAI / Dokumentationskosten enthalten? | Ja / Nein | Ja / Nein | Ja / Nein |
| Gesamtprojektkosten (NRE + Teile) | $ | $ | $ |
Häufige Fallstricke beim Vergleich von Angeboten
- Niedrige NRE, hoher Stückpreis — manche Anbieter verlagern die NRE in den Stückpreis. Berechnen Sie die Gesamtprojektkosten (NRE + Stückpreis × Menge), um fair zu vergleichen.
- Fehlende Positionen — wenn die NRE eines Anbieters deutlich niedriger ist, prüfen Sie, ob Kostenpositionen fehlen, die andere Anbieter enthalten. Fordern Sie eine Aufstellung Position für Position an.
- Unterschiedliche Werkzeugstrategien — ein Anbieter kann Sonderwerkzeuge anbieten, während ein anderer weiche Werkzeuge anbietet. Stellen Sie sicher, dass Sie eine vergleichbare Werkzeugqualität und Lebensdauer gegenüberstellen.
Das Ziel ist nicht, die günstigsten NRE zu finden. Es geht darum, die transparentesten und am besten geeigneten NRE für das Volumen, die Komplexität und die Qualitätsanforderungen Ihres Projekts zu finden.
FAQs
Nächste Schritte
Für die besten Ergebnisse verwenden Sie diese Checkliste, bevor Sie Werkzeuge oder NRE-Kosten genehmigen. Einige Minuten Prüfung können Wochen an Verzögerungen und Tausende an unerwarteten Kosten sparen. Wenn Sie ein Blechprojekt mit geringem Volumen planen und eine zweite Meinung zu Ihrem Angebot wünschen, kann unser Engineering-Team innerhalb von 24 Stunden eine DFM- und NRE-Prüfung durchführen.