A pulverbeschichtetes Gehäuse in Ihrer Einrichtung eintrifft. Die Farbe entspricht der Spezifikation, die Abmessungen scheinen zu stimmen — bis Sie versuchen, die Befestigungselemente zu montieren. Die Bohrungen weichen um 1,2 mm von der Gegenhalterung ab. Die Ursache ist kein Programmierfehler oder Maschinenfehler. Es ist ein Problem mit der Arbeitsfolge: Das Teil wurde gebogen, bevor die Bohrungen gerieben wurden, und jede Biegung führte zu Positionsdrift, die niemand bis zur Montage bemerkte. Die gesamte Charge muss nachgearbeitet werden, und der Liefertermin hat sich gerade um zwei Wochen verzögert.
Szenarien wie dieses sind häufiger, als die meisten Einkäufer ahnen. In der Blechbearbeitung, ist die Reihenfolge, in der die Arbeitsgänge durchgeführt werden — Schneiden, Biegen, Schweißen, Oberflächenbehandlung, Prüfung — keine Frage der Werkstattpräferenz. Es ist eine Kette von technischen Abhängigkeiten, bei der der Output jedes Schritts zum Input des nächsten Schritts wird. Wenn diese Kette unterbrochen wird, treten Defekte nicht sofort auf. Sie zeigen sich nachgelagert, oft nachdem die teuersten Arbeitsgänge bereits abgeschlossen sind.
Dieser Glossareintrag erklärt was die Arbeitsfolge in einem Fertigungsarbeitsplan bedeutet, warum die spezifische Reihenfolge für Blechteile wichtig ist und was passiert, wenn sie falsch ist.
Was die Arbeitsfolge in einem Fertigungsarbeitsplan tatsächlich bedeutet
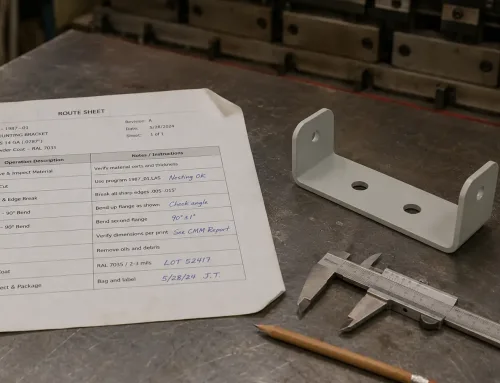
In einem Fertigungsarbeitsplan — dem Dokument, das definiert, wie ein Teil durch die Werkstatt läuft — wird jedem Fertigungs- oder Montageschritt eine Folgenummer. zugewiesen. Diese Nummer bestimmt die Reihenfolge, in der die Arbeitsgänge durchgeführt werden. Zum Beispiel könnte ein einfacher Halterungsarbeitsplan Arbeitsgang 10 als Laserschneiden, Arbeitsgang 20 als Entgraten, Arbeitsgang 30 als Biegen und Arbeitsgang 40 als Pulverbeschichten auflisten.
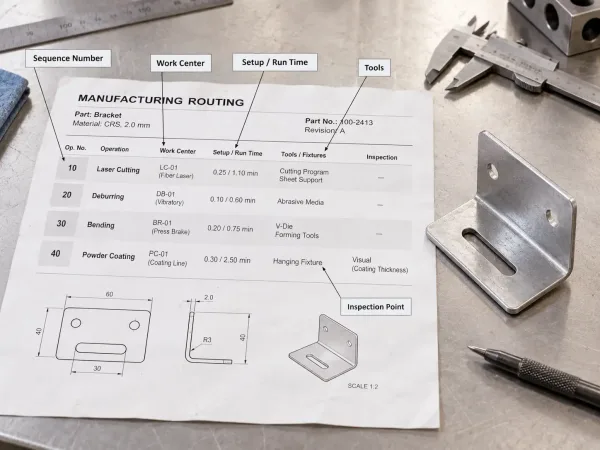
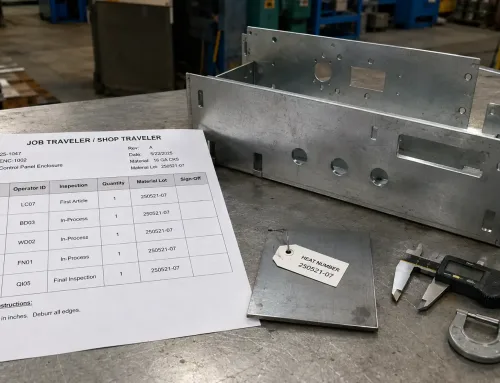
Ein Fertigungsarbeitsplan mit Folgenummern, die die Reihenfolge der Blechbearbeitungsgänge definieren.
Die Arbeitsfolge ist eine Eigenschaft innerhalb des Arbeitsplans, kein separates Dokument. Sie funktioniert zusammen mit anderen Arbeitsplandaten: dem Arbeitszentrum (welche Maschine), den Rüst- und Laufzeitschätzungen, den erforderlichen Werkzeugen und etwaigen In-Prozess-Prüfpunkten. Zusammen sagen diese Felder der Werkstatt, wie aus einer flachen Zeichnung ein fertiges Teil wird.
Es lohnt sich, die Arbeitsfolge von verwandten Begriffen zu unterscheiden. Eine Stückliste (BOM) definiert, was was in ein Teil eingeht — Materialtyp, Dicke, Befestigungselemente — sagt aber nichts über die Reihenfolge der Fertigungsschritte aus. Ein Arbeitsauftrag genehmigt die Produktion einer bestimmten Menge und verweist auf den Arbeitsplan, aber der Arbeitsplan selbst enthält die Folgelogik. Die Arbeitsfolgenummer ist der Ordnungsmechanismus, der den Arbeitsplan ausführbar macht statt zu einer flachen Aufgabenliste.
Die typische Arbeitsfolge für ein Blechteil
Für die meisten Blechteile, folgt die Blechfertigungs-Workflow einer Reihenfolge, die von Physik und Geometrie diktiert wird, nicht von Konvention:
Laser- oder Plasmaschneiden → Entgraten → Umformen oder Biegen → Schweißen → Schleifen oder Anpassen → Oberflächenbehandlung (Lackieren, Pulverbeschichten oder Eloxieren) → Endprüfung → Verpacken
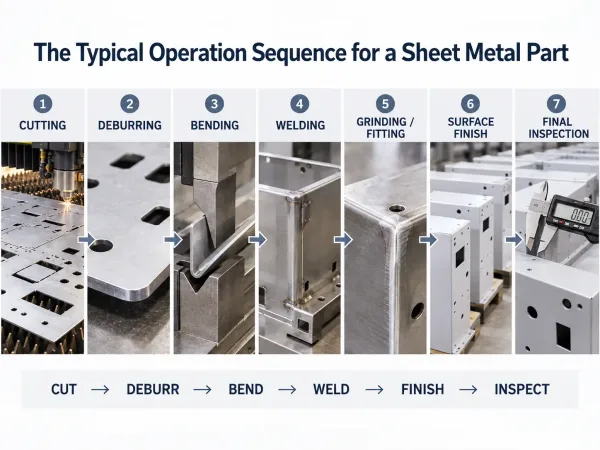
Die Standard-Blechbearbeitungsfolge vom Schneiden und Entgraten über Umformen, Oberflächenbehandlung bis zur Prüfung.
Diese Reihenfolge existiert, weil jeder Arbeitsgang vom Ergebnis des vorherigen abhängt. Schneiden erzeugt das flache Zuschnittbild mit allen Bohrungen und Konturen. Entgraten entfernt scharfe Kanten und Grat, damit Biegewerkzeuge nicht beschädigt werden und geformte Oberflächen sauber sind. Biegen verwandelt das flache Zuschnittbild in eine dreidimensionale Geometrie. Schweißen verbindet separate Komponenten zu einer Baugruppe. Schleifen bereinigt Schweißnähte. Die Oberflächenbehandlung bringt eine Schutz- oder Dekorbeschichtung auf die fertige Geometrie auf. Die Prüfung verifiziert das fertige Teil gegen die Zeichnung.
Die Abhängigkeitskette ist nicht willkürlich. Wenn Sie biegen, bevor alle Bohrungen geschnitten sind, können die Bohrungen nicht im flachen Zustand gerieben werden — sie müssen nach dem Umformen gebohrt werden, was langsamer, ungenauer und teurer ist. Wenn Sie Pulverbeschichtung vor dem Schweißen auftragen, brennt die Beschichtung in der Schweißzone ab und hinterlässt blankes Metall, das korrodiert. Wenn Sie das Entgraten vor dem Biegen, überspringen, können Grate die Matrizenoberfläche ritzen und Defekte in jedes nachfolgende Teil einprägen.
Es gibt Ausnahmen. Manche Konstruktionen erfordern verschachtelte Arbeitsgänge — zum Beispiel ein Teil, das aufgrund von Zugänglichkeitsbeschränkungen teilweises Biegen erfordert, bevor bestimmte Bohrungen gestanzt werden können. Aber diese Ausnahmen sind bewusste technische Entscheidungen, die im Arbeitsplan dokumentiert sind, keine versehentlichen Abweichungen.
Was passiert, wenn die Reihenfolge falsch ist
Wenn Arbeitsgänge außer der Reihe durchgeführt werden, fallen die Konsequenzen in drei Kategorien: Toleranzakkumulation, Oberflächenkontamination und Kostenverstärkung.
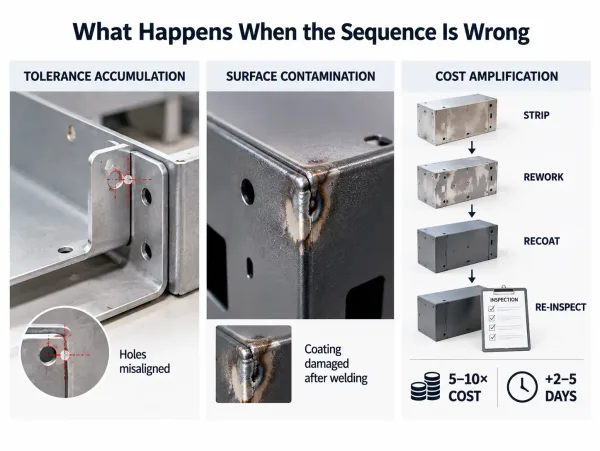
Drei häufige Konsequenzen einer falschen Blechbearbeitungsfolge: Toleranzdrift, Oberflächenschäden und erhöhte Nacharbeitskosten.
Toleranzakkumulation
Jedes Mal, wenn ein Teil neu positioniert wird — von einer Vorrichtung in eine andere umgesetzt, gewendet oder gedreht — entstehen kleine Positionsfehler. In einem korrekt sequenzierten Arbeitsplan werden diese Fehler beherrscht, weil jeder Arbeitsgang Merkmale referenziert, die in einem vorherigen, stabilen Setup erzeugt wurden. Wenn die Sequenz unterbrochen wird, summieren sich Toleranzen in einer Weise, die die Zeichnung nicht vorhergesehen hat.
Ein häufiges Beispiel: Bohrungen werden im flachen Zuschnitt lasergeschnitten, dann wird das Teil gebogen. Wenn die Biegesequenz falsch ist — sagen wir, der lange Schenkel wird vor dem kurzen Schenkel gebogen — verschieben sich die Bohrungspositionen relativ zu den umgeformten Kanten um 0,3–0,8 mm, je nach Materialdicke und Biegeradius. Bei einem einzelnen Prototyp mag dies tolerierbar sein. Bei einer Charge von 500 Teilen bedeutet es, dass die Bohrungen nicht mit dem Gegenhalter ausgerichtet sind, und die gesamte Losgröße die Eingangsprüfung nicht besteht.
Oberflächenverunreinigung
Oberflächenveredelungsoperationen — Pulverbeschichtung, Eloxieren, Elektrotauchlackierung — sind als letzte Schritte vor Prüfung und Verpackung ausgelegt. Sie setzen voraus, dass die zugrunde liegende Geometrie vollständig und stabil ist. Wenn Schweißen oder Schleifen nach der Oberflächenveredelung durchgeführt wird, wird die Beschichtung im betroffenen Bereich zerstört.
Dies ist nicht nur ein kosmetisches Problem. Pulverbeschichtung über Schweißspritzern erzeugt einen schwachen Haftpunkt, an dem Feuchtigkeit eindringt und Korrosion unter der Beschichtung auslöst. Eloxieren über einer nicht entgrateten Kante erzeugt ungleichmäßige Oxidschichtdicke, die sich als Farbabweichung auf sichtbaren Oberflächen zeigt. In beiden Fällen erfordert die Korrektur das Abbeizen der gesamten Beschichtung, die erneute Bearbeitung des Teils und die erneute Beschichtung — ein Zyklus, der die Kosten pro Teil verdoppeln und die Lieferzeit um Tage verlängern kann.
Kostenverstärkung
Die finanziellen Auswirkungen eines Sequenzfehlers sind nicht linear — sie sind exponentiell im Verhältnis dazu, wie weit stromabwärts der Fehler entdeckt wird. Ein fehlendes Entgraten, das vor dem Biegen erkannt wird, kostet Sekunden zur Behebung. Dasselbe fehlende Entgraten, das nach der Pulverbeschichtung erkannt wird, erfordert:
- Abbeizen der Beschichtung (chemisch oder mechanisch)
- Entgraten des Teils
- Erneutes Aufbringen der Oberflächenbehandlung
- Erneute Prüfung des Teils
Diese Nacharbeitsschleife kostet typischerweise 5–10× der ursprünglichen Betriebskosten und verlängert den Lieferplan um 2–5 Tage. Bei Kleinserien, bei denen NRE- und Rüstkosten bereits auf wenige Teile amortisiert sind, können die Nacharbeitskosten pro Einheit den ursprünglichen Stückpreis übersteigen.
Das Worst-Case-Szenario ist ein Sequenzfehler, der erst bei der Montage beim Kunden entdeckt wird. Zu diesem Zeitpunkt umfassen die Kosten Rücksendung, beschleunigte Ersatzproduktion und — am schädlichsten — verlorenes Vertrauen in die Prozesskontrolle des Lieferanten.
Wann parallele Operationen akzeptabel sind
Nicht jeder Arbeitsgang muss auf die Fertigstellung des vorherigen warten. Die entscheidende Frage ist, ob Arbeitsgang B den physischen Output von Arbeitsgang A benötigt oder ob beide Arbeitsgänge an unabhängigen Merkmalen oder Baugruppen arbeiten.
Echte Abhängigkeiten (müssen sequenziell sein): Sie können ein Teil nicht biegen, bevor seine Bohrungen im flachen Zuschnitt geschnitten sind, weil die Bohrungen die flache Geometrie referenzieren. Sie können nicht schweißen, bevor alle Komponenten umgeformt sind, weil die Schweißnahtgeometrie von den Passkanten abhängt.
Falsche Abhängigkeiten (können parallel sein): Wenn ein Blechgehäuse aus einem Hauptkörper und einem separaten Montagewinkel besteht, kann der Winkel geschnitten, gebogen und entgratet werden, während der Hauptkörper noch geschweißt wird. Dies sind unabhängige Baugruppen, die erst beim finalen Montageschritt zusammengeführt werden müssen.
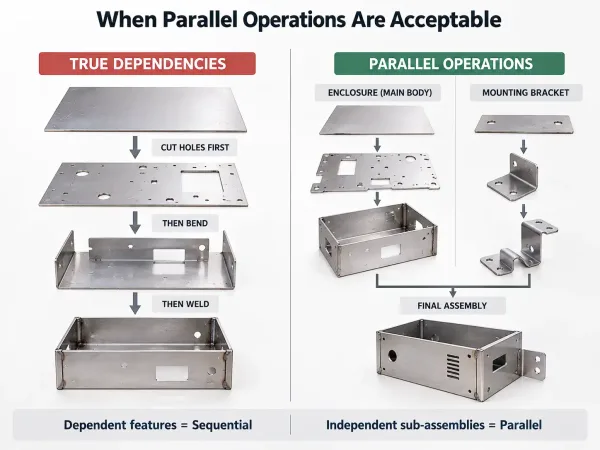
Ein Vergleich von Arbeitsgängen, die sequenziell bleiben müssen, und unabhängigen Blechbaugruppen, die parallel laufen können.
Werkstätten, die diesen Unterschied verstehen, können parallele Operationen an unabhängigen Baugruppen ohne Qualitätseinbußen durchführen. Der Arbeitsplan sollte klar dokumentieren, welche Operationen harte Abhängigkeiten haben und welche unabhängig disponiert werden können, während die Auftragsbegleitschein diese genehmigte Sequenz durch die tatsächliche Werkstattausführung führt. Wenn Ihr Arbeitsplan eine streng lineare Sequenz für eine Mehrkomponenten-Baugruppe zeigt, lohnt es sich zu fragen, ob der Hersteller Parallelverarbeitung in Betracht gezogen hat — nicht weil parallel immer besser ist, sondern weil es die Durchlaufzeit reduzieren kann, ohne Risiko hinzuzufügen.
Wie man die Operationssequenz in einem Arbeitsplan oder Angebot prüft
Wenn Sie eine Ablaufplan-Zusammenfassung mit einem Angebot erhalten oder wenn Ihr Engineering-Team den Prozessplan eines Herstellers prüft, verdient die Operationssequenz besondere Aufmerksamkeit. Vier Prüfungen können die meisten Probleme vor Produktionsbeginn erkennen:
- Sind alle Bohrungs- und Konturoperationen vor dem Umformen abgeschlossen? Bei den meisten Blechteilen sollten Bohrungen im flachen Zuschnitt erstellt werden (durch Laser, Stanzen oder Bohren) vor dem Biegen. Bohren nach dem Umformen ist nur akzeptabel, wenn die Zeichnung es ausdrücklich verlangt oder wenn geometrische Einschränkungen den Zugang zum flachen Zuschnitt verhindern.
- Ist die Oberflächenveredelung der letzte Schritt vor der Prüfung? Pulverbeschichtung, Eloxieren, Lackieren und Elektrotauchlackierung sollten nach allen Schweiß-, Schleif- und Anpassungsoperationen erfolgen. Wenn die Oberflächenveredelung in der Sequenz vor dem Schweißen erscheint, wird die Beschichtung in der Schweißzone zerstört.
- Sind Entgratungsoperationen nach dem Schneiden platziert, nicht davor? Das klingt offensichtlich, aber in Arbeitsplänen mit vielen Schritten werden Entgratungsoperationen manchmal generisch aufgeführt und nicht dem korrekten Vorgänger zugeordnet. Ein Entgratungsschritt, der dem Schneidschritt vorausgeht, den er bereinigen soll, ist ein Arbeitsplanfehler.
- Berücksichtigt die Sequenz die Baugruppenlogik? Prüfen Sie bei mehrteiligen Komponenten, ob der Ablaufplan zwischen den Fertigungssequenzen der Baugruppen und der Endmontagesequenz unterscheidet. Ein flacher, linearer Ablaufplan für eine komplexe geschweißte Baugruppe kann darauf hindeuten, dass Parallelverarbeitungsmöglichkeiten — oder Abhängigkeitsrisiken — nicht analysiert wurden.
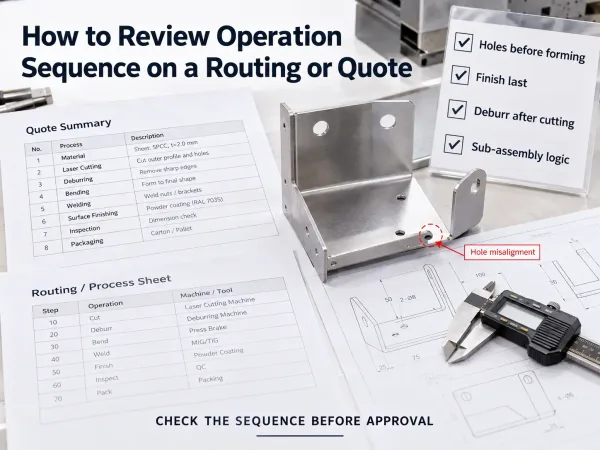
Vier praktische Prüfpunkte zur Überprüfung der Blech-Arbeitsfolge vor der Freigabe der Produktion.
Wenn einer dieser Prüfpunkte eine Lücke aufzeigt, fordern Sie einen überarbeiteten Ablaufplan an, bevor Sie die Produktion freigeben. Die Sequenz nach Beginn des Schneidens zu ändern ist möglich, aber teuer, da sie Umrüstung, Neuprogrammierung oder Verschrottung teilweise bearbeiteter Teile erfordern kann.
Wichtige Erkenntnisse
- Arbeitsfolge ist die Reihenfolge der Fertigungs- und Montageschritte innerhalb eines Fertigungsablaufplans — sie bestimmt, wie ein Teil durch die Werkstatt läuft.
- In der Blechfertigung, existiert die Standardsequenz (Schneiden → Entgraten → Biegen → Schweißen → Schleifen → Oberflächenbehandlung → Prüfen) weil der Output jedes Schritts die physische Input-Voraussetzung des nächsten Schritts ist.
- Sequenzfehler versagen nicht schnell — sie akkumulieren sich als Toleranzdrift, Oberflächenkontamination oder Nacharbeitskosten, die sich mit jedem nachgelagerten Arbeitsgang vervielfachen.
- Parallelarbeitsgänge sind für unabhängige Baugruppen akzeptabel, aber nur wenn der Ablaufplan klar dokumentiert, welche Schritte harte Abhängigkeiten haben.
- Einkäufer und Ingenieure sollten die Arbeitsfolge bei jedem Ablaufplan oder Angebot prüfen, und dabei auf vier häufige Lücken achten, bevor sie die Produktion freigeben.
FAQ