Ein Produktionsworkflow ist die geordnete Abfolge von Stufen, die ein Teil durchläuft – vom ersten Design-Review bis zur fertigen Lieferung.
In der Blechbearbeitung ist dieser Arbeitsablauf mehr als eine Liste von Fertigungsschritten. Er ist das Zusammenspiel von Materialfluss, Qualitätskontrollpunkten und Informationsaustausch zwischen dem Käufer und dem Hersteller in jeder Phase.
Das Verständnis, wie ein Produktionsablauf funktioniert, hilft Ingenieuren und Beschaffungsteams, realistische Erwartungen zu setzen, vollständige RFQ-Pakete vorzubereiten und Verzögerungen zu vermeiden, die durch unvollständige Informationen oder verpasste Übergaben entstehen.
Warum es für Einkäufer und Ingenieure wichtig ist
Wenn ein Käufer eine Zeichnung zur Angebotserstellung einreicht, wird der darauf folgende Fertigungsablauf dadurch geprägt, was diese Zeichnung enthält—und was sie auslässt.
Ein klar bemaßtes Teil mit spezifizierter Materialgüte, Oberflächenbeschaffenheit und Toleranzanforderungen durchläuft den Arbeitsablauf mit weniger Unterbrechungen. Eine Zeichnung, die diese Details auslässt, löst Rückfragen aus, die die Lieferzeit um Tage verlängern, bevor die Produktion überhaupt beginnt.
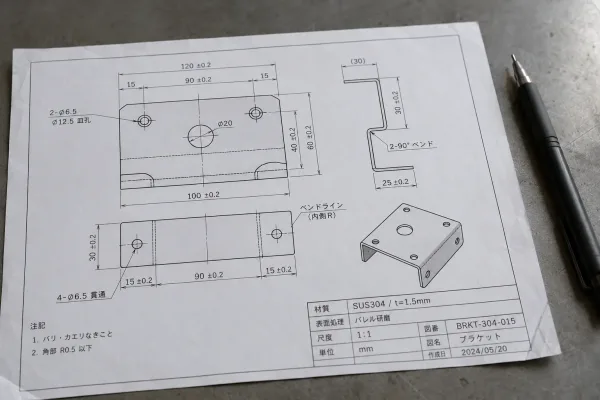
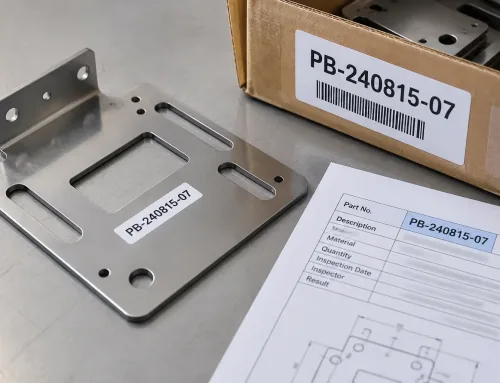
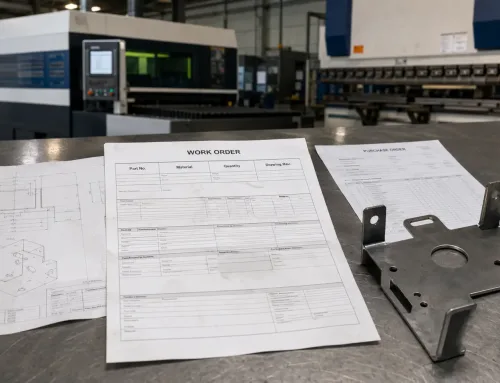
Eine vollständige technische Zeichnung mit klarer Bemaßung, Toleranzangaben und Materialspezifikation reduziert den Rückfrageaufwand während des Produktionsablaufs.
Für Ingenieure bedeutet das Verständnis des Produktionsablaufs zu wissen, wo ihre Designentscheidungen die größte Wirkung haben.
Der Biegeradius die Sie angeben, beeinflusst, ob das Teil mit Standardwerkzeugen geformt werden kann oder ein Sonderwerkzeug erfordert. Die Toleranz die Sie angeben, bestimmt, wie viele Teile beim ersten Durchlauf die Prüfung bestehen.
Dies sind keine abstrakten Entscheidungen—sie beeinflussen direkt, wie reibungslos der Arbeitsablauf verläuft.
Für Beschaffungsteams bietet der Arbeitsablauf einen Rahmen zur Bewertung von Lieferanten.
Ein Hersteller, der einen strukturierten Arbeitsablauf mit definierten Prüfpunkten betreibt, liefert mit größerer Wahrscheinlichkeit konsistente Teile termingerecht als einer, der Aufträge nach Gefühl durch die Werkstatt schleust.
Ein typischer Produktionsablauf in der Blechbearbeitung
Die genaue Abfolge variiert je nach Teilekomplexität, aber die meisten Blechaufträge folgen einem erkennbaren Weg durch die Werkstatt.
So läuft ein typischer Auftrag von der Anfrage bis zum Versand bei einem Anbieter für kundenspezifische Blechbearbeitung wie SR-MFG ab.
Zeichnungsprüfung und DFM-Analyse.
Bevor Material bestellt wird, prüft das Engineering-Team die Zeichnungen und 3D-Modelle des Kunden.
In dieser Phase wird die Fertigbarkeit geprüft: Sind Biegeradien mit Standardwerkzeugen erreichbar? Kollidieren Bohrungspositionen mit Biegelinien? Sind Toleranzen enger als die Prozessfähigkeit erlaubt?
Design-for-Manufacturability (DFM)-Feedback wird dem Käufer an diesem Punkt zurückgemeldet, und die Produktion wird erst fortgesetzt, wenn beide Seiten sich auf das endgültige Design verständigt haben.
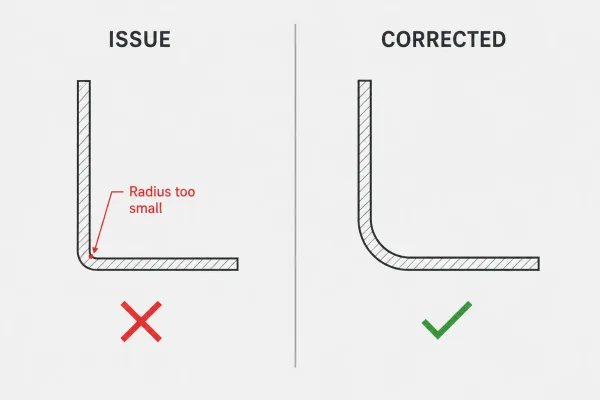
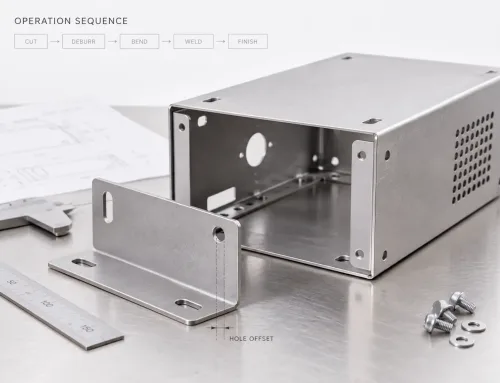
Die DFM-Analyse identifiziert Probleme wie nicht erreichbare Biegeradien vor Produktionsbeginn, sodass sich Käufer und Hersteller auf ein korrigiertes Design einigen können.
Materialbeschaffung.
Sobald das Design genehmigt ist, wird das erforderliche Blechmaterial beschafft.
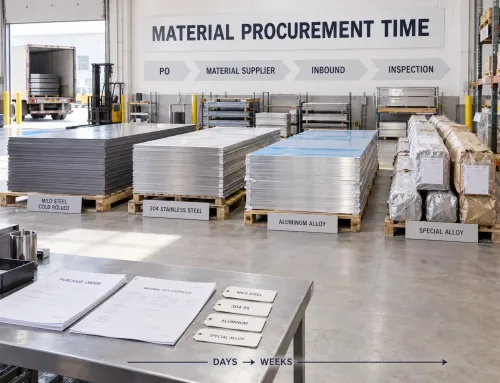
Die Materialbeschaffungszeit hängt davon ab, ob die spezifizierte Legierung und Dicke Standardlagerartikel sind oder Hüttenbestellungen erfordern.
Gängige Güten wie SPCC kaltgewalzter Stahl, SUS304 Edelstahl oder AL5052 Aluminium sind typischerweise innerhalb weniger Tage verfügbar. Speziallegierungen oder Nicht-Standard-Dicken können Wochen dauern.
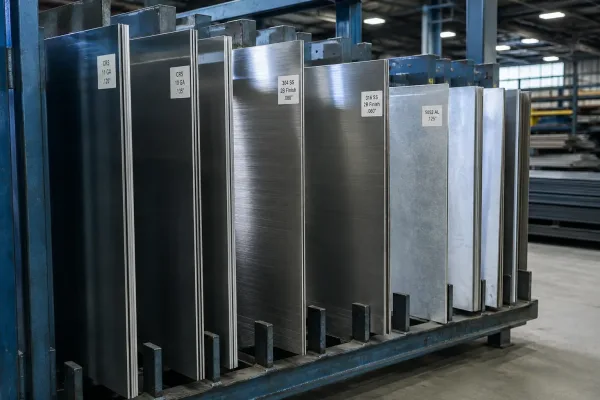
Gängige Blechlegierungen wie SPCC, SUS304 und AL5052 sind in der Regel auf Lager, während Sondermaterialien längere Lieferzeiten ab Walzwerk erfordern können.
Zuschnitt.
Flachbleche werden durch Laserschneiden, Stanzen oder Scheren.
Laserschneiden in die erforderliche Zuschnittform gebracht. Laserschneiden ist die gängigste Methode für kundenspezifische Teile, da es komplexe Konturen ohne spezielle Werkzeuge bewältigt und enge Maßtoleranzen einhält—typischerweise innerhalb von ±0,1 mm.
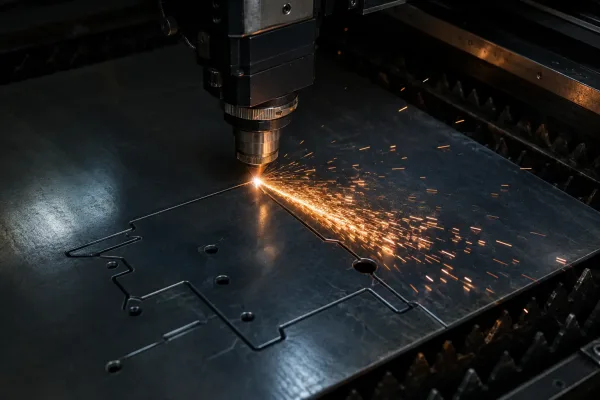
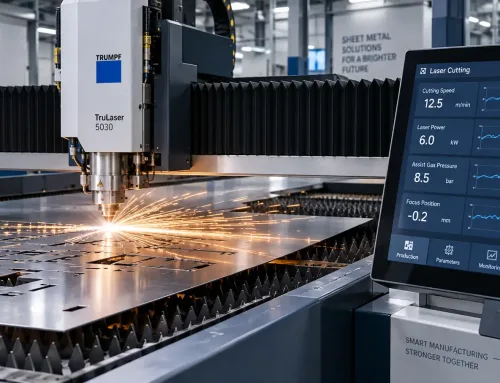
Laserschneiden ist die gängigste Zuschnittmethode für kundenspezifische Blechbauteile und ermöglicht die Einhaltung von Maßtoleranzen innerhalb von ±0,1 mm.
Biegen und Umformen.
Zugeschnittene Rohlingsbleche werden auf Abkantpressen umgeformt, um die endgültige dreidimensionale Geometrie zu erzeugen.
Jede Biegung erfordert eine spezifische Stempel-Matrizen-Kombination, und die Reihenfolge der Biegevorgänge ist entscheidend—bestimmte Merkmale müssen vor anderen geformt werden, um Werkzeugkollisionen zu vermeiden.
Hier haben die im CAD getroffenen Konstruktionsentscheidungen ihre unmittelbarsten physischen Auswirkungen.
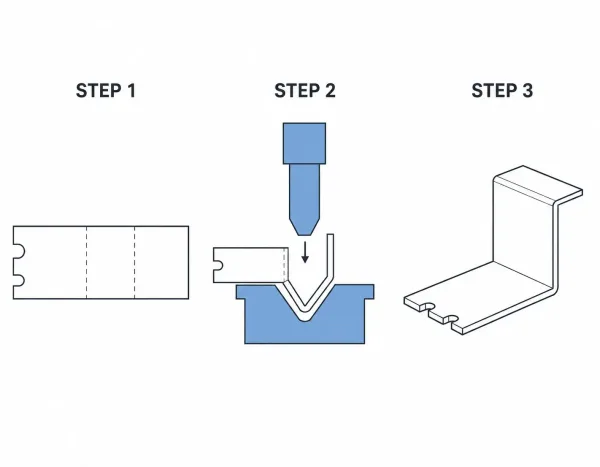
Diagramm einer dreistufigen Biegefolge, das zeigt, wie ein flacher Rohlingsblech durch Abkantpressen-Umformung zu einem fertigen L-Winkel wird
Schweißen und Montage.
Wenn die Konstruktion die Verbindung mehrerer Komponenten vorsieht, werden die Teile zum Schweißen oder zur mechanischen Montage weitergeleitet.
Punktschweißen, WIG-Schweißen, MIG-Schweißen, Nieteinsatz und Befestigungselementeinsatz (PEM-Befestigungselemente wie Einpressmuttern und -bolzen) sind gängige Methoden.
Die Wahl hängt vom Material, der erforderlichen Festigkeit und den optischen Anforderungen.
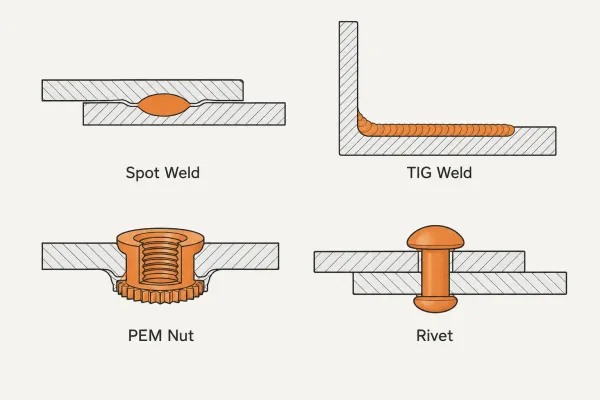
ab. Die Fügemethode wird basierend auf dem Materialtyp, der erforderlichen Festigkeit und den optischen Anforderungen der Endbaugruppe ausgewählt.
Oberflächenbehandlung.
Nach dem Umformen und der Montage erhalten die Teile ihre spezifizierte Oberflächenbeschaffenheit.
Pulverbeschichtung ist die gängigste Oberflächenbehandlung für Blechgehäuse und -halterungen und bietet guten Korrosionsschutz sowie ein gleichmäßiges Erscheinungsbild. Eloxieren ist typisch für Aluminiumteile.
Galvanisieren (Zink, Nickel oder Chrom) wird eingesetzt, wenn spezifische Leitfähigkeits-, Verschleißfestigkeits- oder optische Anforderungen gelten.
Jede Oberflächenbehandlung erhöht die Durchlaufzeit und bringt eigene Qualitätskriterien mit sich.
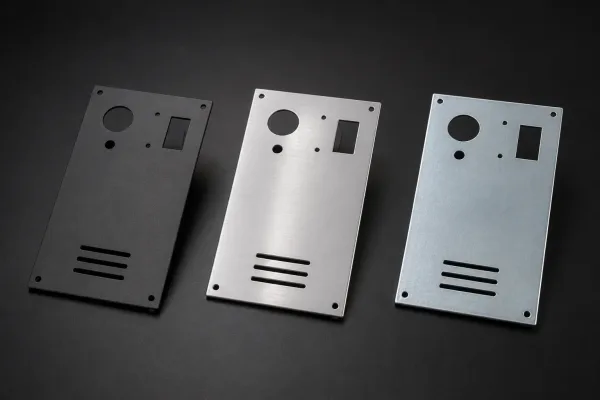
Pulverbeschichten, Eloxieren und Galvanisieren verleihen jeweils unterschiedliche Oberflächeneigenschaften — die richtige Oberflächenbehandlung hängt von den Anforderungen des Bauteils an Korrosionsschutz, Leitfähigkeit und Optik ab.
Qualitätsprüfung.
Während des gesamten Arbeitsablaufs—und besonders in dieser Phase—werden die Teile gegen die Zeichnungsspezifikationen gemessen.
Maßprüfungen, Oberflächenbeschaffenheitsprüfung, Bewertung der Schweißnahtintegrität und Sichtprüfung werden durchgeführt.
Bei Aufträgen mit formellen Qualitätsanforderungen kann ein Erstmusterprüfbericht (FAI) vor der Serienproduktion erstellt werden.
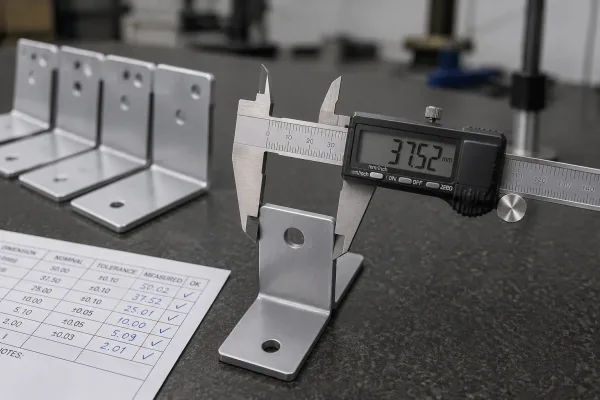
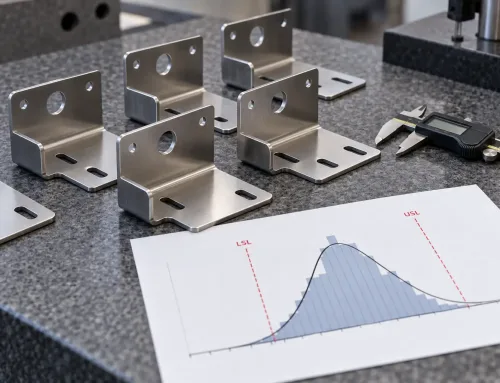
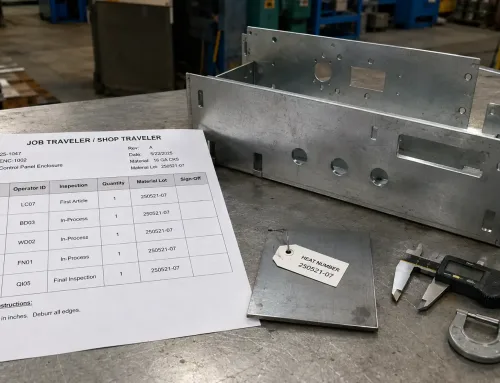
Maßprüfungen mit kalibrierten Messgeräten stellen sicher, dass umgeformte Teile die Zeichnungsspezifikationen erfüllen, bevor sie zur nächsten Stufe weitergeleitet werden.
Verpackung und Versand.
Teile, die die Prüfung bestehen, werden gereinigt, gemäß den Anforderungen des Käufers verpackt (oder in Standard-Schutzverpackung, falls keine spezifiziert sind) und versandt.
Bei internationalen Aufträgen sind, Exportdokumentation, Zollerklärungen und Auswahl der Versandmethode Teil dieser letzten Phase.
Qualitätskontrollpunkte in jeder Phase
Ein Produktionsablauf ohne definierte Prüfpunkte ist ein Ablauf, der Probleme spät entdeckt—in der Regel bei der Endprüfung, wenn Nacharbeit am teuersten ist.
Strukturierte Qualitätskontrolle ist an mehreren Schlüsselmomenten in den Arbeitsablauf integriert:
| Phase | Prüfpunkt | Was wird geprüft |
|---|---|---|
| Materialeingang | Wareneingangsprüfung (IQC) | Materialzertifikat entspricht der Bestellspezifikation; Blechdicke innerhalb der Toleranz; Oberflächenbeschaffenheit akzeptabel |
| Nach dem Schneiden | Erstmusterprüfung | Schnittmaße entsprechen der Zeichnung; Kantenqualität (Grat, Schlacke) innerhalb akzeptabler Grenzen |
| Nach dem Biegen | Zwischenprüfung | Biegewinkel und Flanschlängen gemessen; keine Risse oder Verformungen an den Biegelinien |
| Nach dem Schweißen | Schweißnahtprüfung | Schweißnahtfestigkeit, Erscheinungsbild und Einbrandtiefe entsprechen den Anforderungen; keine Porosität oder Einbrandkerben |
| Nach der Oberflächenbehandlung | Beschichtungsverifizierung | Schichtdicke, Haftung, Farbkonsistenz und Deckung entsprechen der Spezifikation |
| Vor dem Versand | Ausgangsqualitätskontrolle (OQC) | Abschließende Maßprüfung; Sichtprüfung; Verpackungsintegrität |
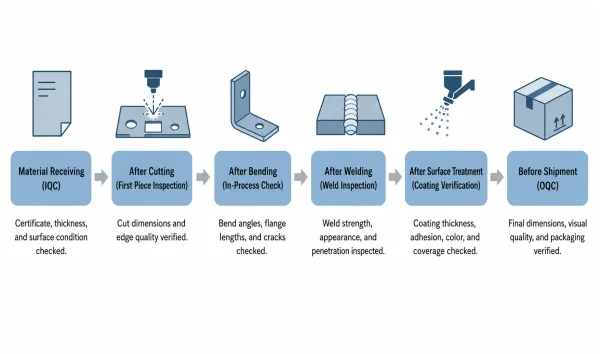
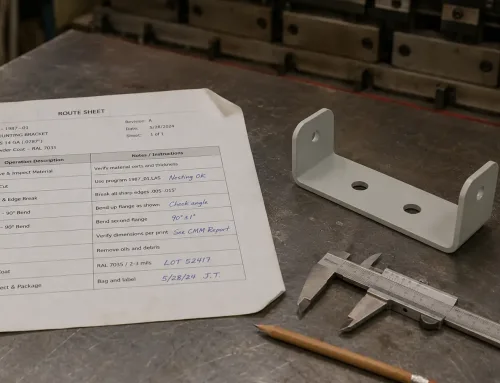
Qualitätskontrollpunkte sind in jedem Hauptproduktionsschritt in den Arbeitsablauf integriert, damit Fehler dort erkannt werden, wo ihre Behebung am kostengünstigsten ist.
Diese Kontrollpunkte sind kein bürokratischer Overhead.
Sie sind der Mechanismus, durch den Probleme erkannt werden in der Phase, in der ihre Behebung am kostengünstigsten ist—ein falsch geschnittenes Rohteil ist Schrottmaterial, aber ein falsch geschnittenes Rohteil, das das Schweißen erreicht, ist Schrottmaterial plus verschwendete Arbeitszeit.
Wie Kundenanforderungen den Arbeitsablauf prägen
Die Rolle des Käufers im Produktionsablauf beginnt lange bevor die Teile am Laderampe ankommen.
Die Informationen, die in der Angebotsphase bereitgestellt werden, bestimmen die Richtung für alles, was folgt.
A vollständiges Blech-RFQ-Paket umfasst typischerweise::
- 2D-Zeichnungen mit vollständiger Bemaßung und Tolerierung (GD&T bevorzugt)
- 3D-CAD-Dateien (STEP- oder IGES-Format) für Programmierung und DFM-Analyse
- Materialspezifikation — nicht nur die Legierungsbezeichnung, sondern auch Norm, Zustand und Dicke
- Anforderungen an die Oberflächenbeschaffenheit — Typ, Farbe, Dicke und Norm (z. B. ASTM B117 Salzsprühstunden)
- Qualitätsanforderungen — Prüfstufe, Stichprobenplan, Erstmusterprüfung falls erforderlich
- Verpackungs- und Kennzeichnungsanforderungen
- Ziel-Liefertermin und Menge
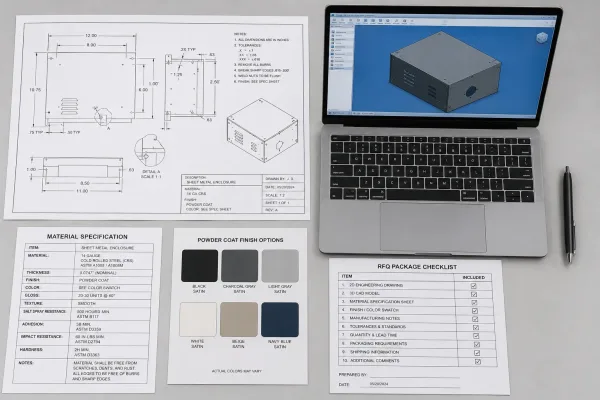
Ein vollständiges RFQ-Paket — einschließlich Zeichnungen, 3D-Modelle, Materialspezifikationen, Oberflächenanforderungen und Qualitätskriterien — ermöglicht es dem Fertiger, präzise zu kalkulieren und die Produktion ohne Unterbrechung zu planen.
Wenn diese Angaben von Anfang an bereitgestellt werden, kann der Fertiger ein präzises Angebot erstellen, die Materialbeschaffung planen und die Produktion ohne Unterbrechung terminieren.
Wenn sie fehlen, wird jede Lücke zu einer Frage, die beantwortet werden muss, bevor der Arbeitsablauf fortgesetzt werden kann—und jede Frage kostet Zeit.
Die häufigste Ursache für Störungen im Arbeitsablauf ist in der Praxis nicht ein Maschinenausfall oder Materialmangel.
Es ist eine unbeantwortete Frage darüber, was der Käufer tatsächlich benötigt.
Häufige Störungen im Arbeitsablauf und wie man sie vermeidet
Produktionsabläufe folgen selten einem perfekt linearen Weg.
Hier sind die häufigsten Störungen und was Käufer und Fertiger tun können, um sie zu verhindern:
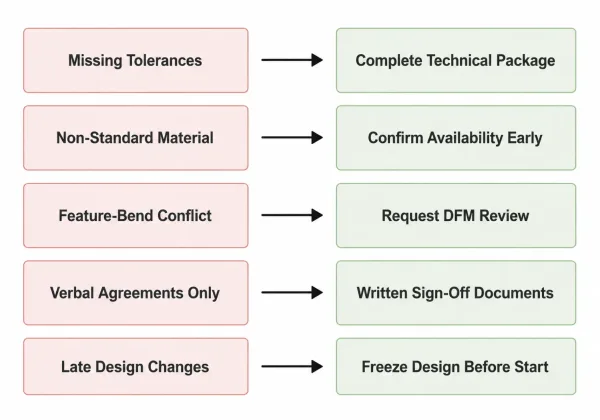
Fünf häufige Störungen im Blechproduktionsablauf mit ihren entsprechenden Präventionsmethoden in einer Side-by-Side-Vergleichsdarstellung
Unvollständige Zeichnungsangaben.
Fehlende Toleranzen, nicht spezifizierte Oberflächenanforderungen, oder mehrdeutige Werkstoffgüten zwingen den Fertiger, innezuhalten und eine Klärung anzufordern.
Prävention: Stellen Sie bereits in der Angebotsphase ein vollständiges technisches Paket bereit und benennen Sie einen einzigen Ansprechpartner für technische Fragen.
Verzögerungen bei der Materialbeschaffung.
Nicht standardmäßige Legierungen, ungewöhnliche Dicken oder kleine Bestellmengen können Walzwerksbestellungen mit Lieferzeiten von mehreren Wochen erfordern.
Prävention: Spezifizieren Sie nach Möglichkeit Standardmaterialien, die leicht verfügbar sind, und bestätigen Sie die Materialverfügbarkeit, bevor Sie sich auf einen Liefertermin festlegen.
Nacharbeit aufgrund von Designproblemen.
Merkmale, die zu nah an Biegelinien platziert sind, Lochdurchmesser, die mit der Einpressmuttereinfügung kollidieren, oder Toleranzen, die die Prozessfähigkeit überschreiten, führen zu Teilen, die nicht der Spezifikation entsprechen.
Prävention: Fordern Sie eine DFM-Prüfung vor Produktionsbeginn an und seien Sie offen für Designanpassungen, die die Fertigbarkeit verbessern, ohne die Funktion zu beeinträchtigen.
Kommunikationslücken zwischen Design und Produktion.
Wenn das Engineering-Team, das das Teil konstruiert hat, und das Produktionsteam, das es fertigt, nicht abgestimmt sind, füllen Annahmen die Lücken – meist falsch.
Prävention: Verwenden Sie dokumentierte Kommunikation (schriftliches DFM-Feedback, freigegebene Zeichnungen, formale Änderungsaufträge) anstelle von mündlichen Vereinbarungen.
Späte Designänderungen.
Eine Designänderung, die vorgenommen wird, nachdem das Material zugeschnitten oder mit dem Biegen begonnen wurde, kann laufende Arbeiten unbrauchbar machen und den Workflow auf eine frühere Stufe zurücksetzen.
Prävention: Frieren Sie das Design vor Produktionsbeginn ein und steuern Sie alle nachfolgenden Änderungen über einen formalen Revisionsprozess mit klarer Auswirkungsbewertung.