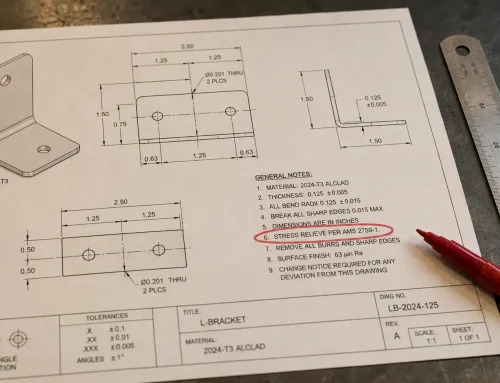
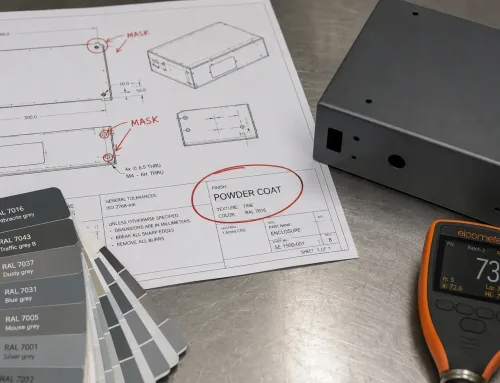
Was muss Ihr Blechlieferant auf Ihren Zeichnungen sehen? Was passiert, wenn diese Informationen fehlen?
Wenn ein kundenspezifischer Blechfertigungsanbieter Ihr Zeichnungspaket erhält, beginnt er nicht sofort mit dem Laserschneiden oder Biegen. Der erste Schritt ist die Bewertung, ob die Dateien vollständig sind.
Ein vollständiges Paket mit einem 3D-CAD-Modell, einer 2D-Zeichnung und den korrekten Dateiformaten ermöglicht eine schnellere Kalkulation und eine genauere Fertigung. Unvollständige Dateien können Angebote verzögern und in manchen Fällen zu Ausschussteilen führen.
Was unterscheidet Blechzeichnungen von anderen Zeichnungen?
Blechteile werden nicht aus Vollmaterialblöcken gefräst. Sie werden aus flachen Blechen durch mehrere Fertigungsprozesse geformt. Dieser Unterschied beeinflusst, wie Blechzeichnungen erstellt und interpretiert werden.
Eine Standard-CNC-Bearbeitungszeichnung konzentriert sich hauptsächlich auf die Maßtoleranzen und die Oberflächenbeschaffenheit eines Vollteils. Blechzeichnungen müssen zusätzliche Fertigungsinformationen vermitteln.
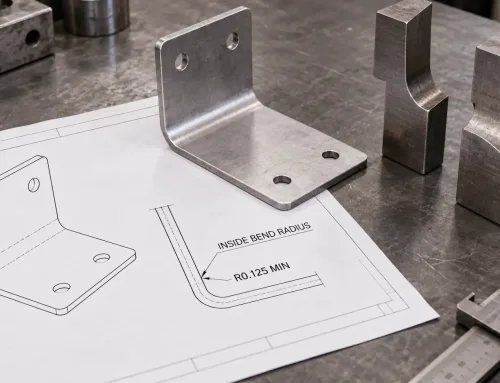
Zusätzlich zu den Fertigmaßen sollten Blechfertigungszeichnungen eine Abwicklung zeigen, die die Form vor dem Biegen darstellt, sowie Biegelinien mit Richtungsangaben, Biegewinkel und Biegeradien. In manchen Fällen muss auch die Walzrichtung des Materials angegeben werden.
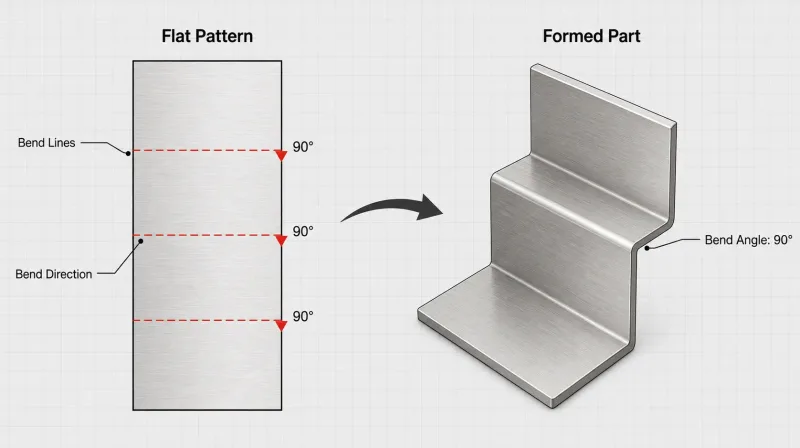
Dieses Diagramm zeigt, wie sich ein flaches Blech (links) mit Biegelinien nach dem Biegen in eine fertige 3D-Halterung (rechts) verwandelt. Die Biegelinien, Biegerichtungspfeile und Biegewinkel sind auf der Abwicklung beschriftet — die entscheidenden Details, die Blechzeichnungen von Standard-Bearbeitungszeichnungen unterscheiden.
Diese Details finden sich normalerweise nicht auf Zeichnungen für konventionelle prismatische Bearbeitungsteile, und ihr Fehlen ist eine häufige Ursache für Fertigungsverzögerungen.
Die Rollen von 2D-Zeichnungen, 3D-Dateien und PDFs
Nur einen Dateityp einzureichen — ob eine 2D-Zeichnung oder ein 3D-Modell — ist für die Blechfertigung in der Regel nicht ausreichend. Jede Datei erfüllt einen anderen Zweck im Fertigungsworkflow. Der effizienteste Ansatz ist, alle drei zusammen zu verwenden.
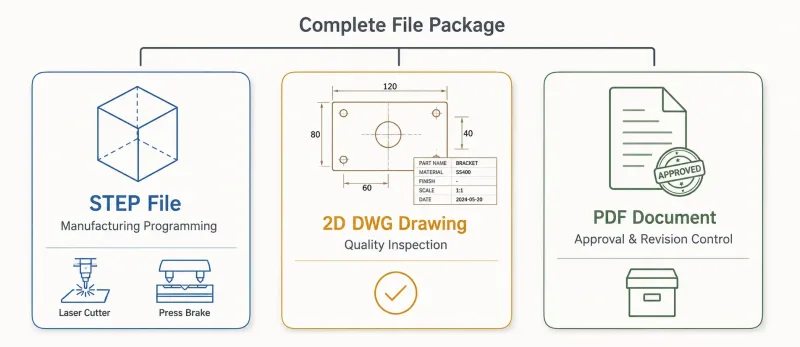
Dieses Diagramm veranschaulicht die unterschiedlichen Rollen von drei Dateitypen in der Blechfertigung: Die 3D-STEP-Datei steuert die Fertigungsprogrammierung (Laserschneiden, Biegen), die 2D-DWG-Zeichnung definiert die Qualitätsprüfanforderungen, und das PDF dient als Referenzdokument für Freigabe und Revision. Die Verwendung aller drei zusammen gewährleistet die schnellste Kalkulation und die genaueste Produktion.
Zweck von 3D-CAD-Dateien
Ein 3D-Modell, das dem Blechfertigungsbetrieb üblicherweise im STEP-Format bereitgestellt wird, ist die Grundlage der modernen Blechprogrammierung.
Der Fertigungsbetrieb kann die 3D-Datei nutzen, um Folgendes zu beginnen:
- Generierung von Laserschneidbahnen
- Berechnung von Abwicklungen durch automatisches Abwickeln
- Optimierung der Materialausnutzung durch Nesting
- Generierung von CNC-Gesenkbiegeprogrammen
Ohne eine 3D-Datei muss der Fertigungsbetrieb möglicherweise die Geometrie aus der 2D-Zeichnung rekonstruieren, was zeitaufwändig und fehleranfällig ist.
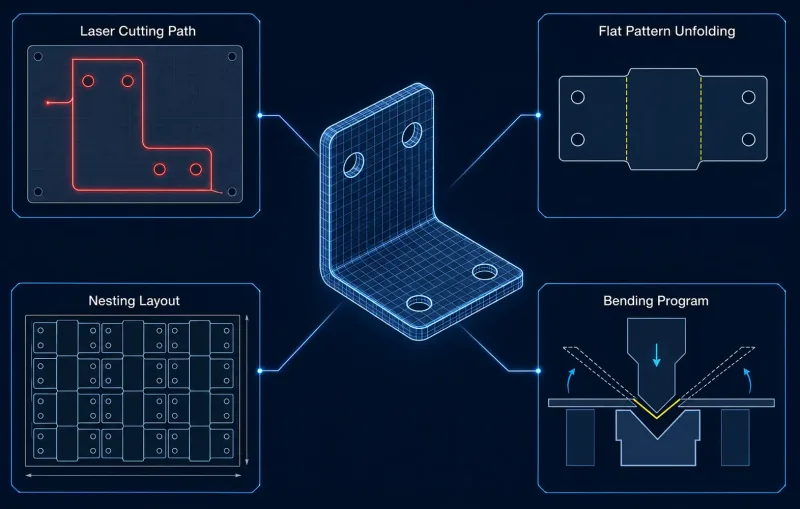
Eine 3D-STEP-Datei ermöglicht vier wichtige Fertigungsschritte: Generierung von Laserschneidbahnen, automatisches Abwickeln des Teils in eine flache Abwicklung, Optimierung der Materialausnutzung durch Nesting und Generierung von Biegeprogrammen. Ohne diese Datei muss der Fertigungsbetrieb die Geometrie manuell aus 2D-Zeichnungen rekonstruieren — ein langsamerer und fehleranfälliger Prozess.
Zweck von 2D-Zeichnungen
Obwohl der Fertigungsprozess durch die 3D-Datei gesteuert wird, definiert die 2D-Zeichnung die Abnahmeanforderungen.
Die folgenden Informationen sollten auf der 2D-Zeichnung dargestellt werden:
- Kritische Maße
- Geometrische Toleranzen
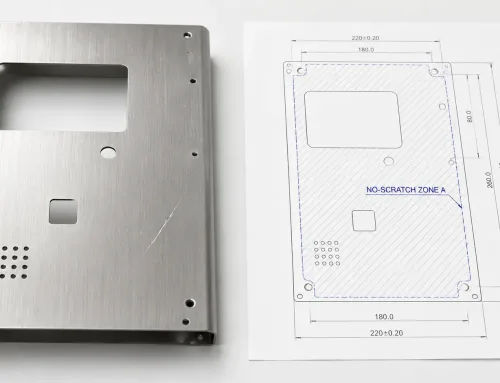
- Oberflächenbeschaffenheitsspezifikationen
- Angaben zu Einbauteilen
- Montagebezugspunkte
Qualitätsprüfer verlassen sich auf diese Zeichnungen, um das fertige Teil zu verifizieren. Die 2D-Zeichnung fungiert daher als verbindliches Dokument zwischen dem Bestellten und dem Gelieferten.
Ein 3D-Modell allein kann nicht vollständig angeben, welche Maße für die Montage kritisch sind und welche nur als Referenz dienen.
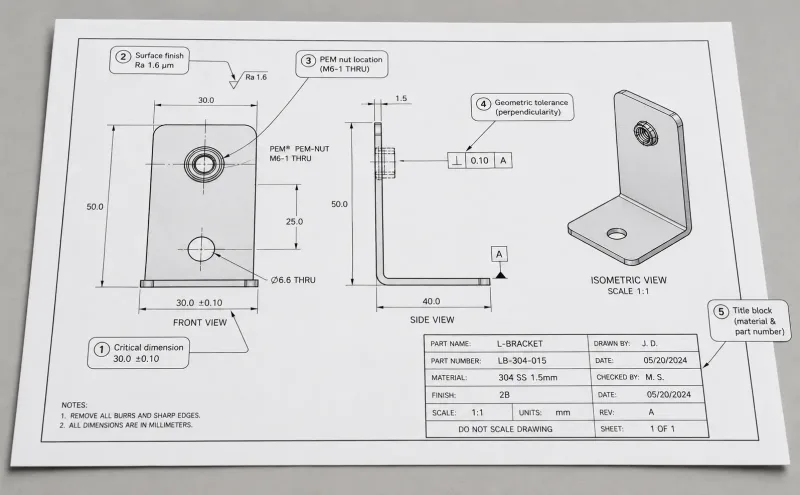
Eine gut vorbereitete 2D-Blechzeichnung sollte klar beschriftete kritische Maße mit Toleranzen, Oberflächenbeschaffenheitsspezifikationen, Angaben zur Montage von Einbauteilen, Montagebezugspunkte und einen vollständigen Schriftkopf enthalten. Dieses kommentierte Beispiel zeigt jedes wesentliche Element, auf das sich Qualitätsprüfer verlassen, um das fertige Teil zu verifizieren.
Zweck von PDF-Dateien
PDF-Dateien werden nicht für die Fertigungsprogrammierung verwendet. Ihr Zweck ist Dokumentenmanagement, Revisionskontrolle, Freigabeverfolgung und Archivierung.
Obwohl ein Design mehrere Revisionen durchlaufen kann, wird nur das unterzeichnete und freigegebene PDF als Produktionsreferenz verwendet.
Viele Blechfertigungsbetriebe akzeptieren PDFs als unterstützende Dokumente, aber sie werden normalerweise kein Teil allein auf Basis eines PDFs kalkulieren oder fertigen, wenn kein 3D-Modell oder keine 2D-Zeichnung verfügbar ist.
Dateipriorität festlegen
Bei der Einreichung von Dateien ist klar zu kennzeichnen, welches Dokument die Produktion und Inspektion steuert.
Ein üblicher Ansatz ist:
- Eine revisionskontrollierte 2D-PDF definiert Toleranzen, Werkstoffe, Oberflächenbehandlungen und Prüfanforderungen
- Der STEP-Modell definiert die nominale 3D-Geometrie
- Der DXF kommuniziert das freigegebene 2D-Schnittprofil
- Vom Fertiger erzeugte Abwicklungen sind Lieferantenprozessdateien
Wenn 2D-Zeichnung, 3D-Modell und DXF voneinander abweichen, sollte die Diskrepanz vor der Angebotserstellung oder Produktion schriftlich bestätigt werden. Vom Maschinenbediener sollte nicht erwartet werden, dass er entscheidet, welche Datei befolgt werden soll.
Auswahl der richtigen Dateiformate
Die von Ihnen eingereichten Dateiformate bestimmen, wie effizient der Blechfertiger Ihr Design verarbeiten kann.
Die folgende Tabelle fasst die gängigsten Formate in der Blechfertigung zusammen.
| Format | Dateityp | Hauptverwendung | Hinweise |
|---|---|---|---|
| STEP (.stp, .step) | 3D | Fertigungsprogrammierung, Abwicklungsberechnung, Nesting-Optimierung | Universelles 3D-Austauschformat; von den meisten Fertigern bevorzugt |
| DXF (.dxf) | 2D | Laserschneidprofile und Abwicklungskonturen | Geeignet für einfache Flachteile oder 2D-Schnittprofile |
| DWG (.dwg) | 2D | Bemaßte Zeichnungen und Toleranzangaben | Natives AutoCAD-Format; weit verbreitet unterstützt |
| PDF (.pdf) | 2D-Referenz | Freigabedokumente und Revisionsreferenz | Nicht für die Fertigungsprogrammierung verwendet |
Für viele Blechprojekte ist die empfohlene Kombination eine STEP-Datei für die 3D-Geometrie und eine bemaßte PDF- oder DWG-Datei für die 2D-Spezifikationen.
Für ein einfaches flaches Profil, das keine Biegung erfordert, kann eine einzelne DXF-Datei ausreichend sein.
Informationen, die jede Blechzeichnung enthalten muss
Eine vollständige Blechzeichnung muss dem Fertiger vier Dinge mitteilen:
- Welche Form muss geschnitten werden?
- Wie muss sie gebogen werden?
- Welcher Werkstoff muss verwendet werden?
- Wie muss das fertige Teil verifiziert werden?
Jede Anforderung muss durch spezifische Informationen auf der Zeichnung kommuniziert werden.
Ansichten und Layout
Eine Blechzeichnung sollte mindestens enthalten:
- Vorderansicht
- Seitenansicht
- Isometrische Ansicht
- Abwicklung
Die Vorder- und Seitenansicht zeigen die umgeformte Geometrie.
Die isometrische Ansicht bietet eine visuelle Referenz.
Die Abwicklung zeigt die Form vor dem Biegen.
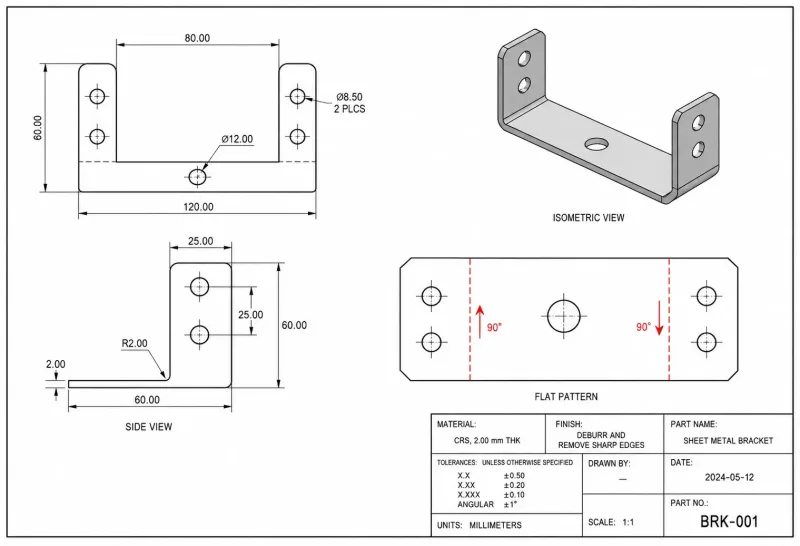
Eine vollständige Blechzeichnung sollte mindestens vier Ansichten enthalten: eine Vorderansicht und eine Seitenansicht, die die umgeformte Geometrie zeigen, eine isometrische Ansicht als visuelle Referenz und eine Abwicklung, die die Form des Teils vor dem Biegen darstellt. Die isometrische Ansicht ist besonders wichtig für komplexe Teile, bei denen mehrere Biegungen zusammenwirken.
Die isometrische Ansicht ist besonders wichtig für komplexe Teile, da sie Details auflöst, die orthografische Projektionen möglicherweise nicht klar kommunizieren, insbesondere wenn mehrere Biegungen zusammenwirken.
Erforderliche Angaben im Schriftfeld
Das Schriftfeld ist einer der ersten Bereiche, die vom Fertiger geprüft werden. Es sollte Folgendes enthalten:
- Werkstoffgüte und Blechdicke: Edelstahl 304, 1,5 mm
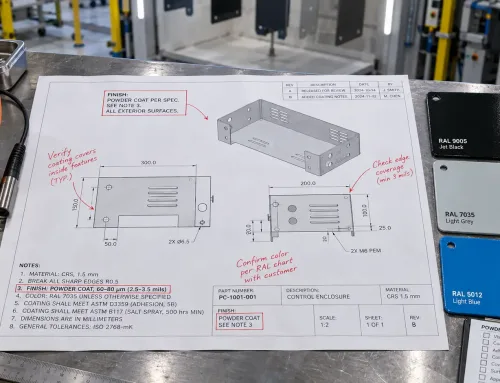
- Oberflächenbehandlung: Pulverbeschichtung, RAL 7035, 60–80 μm
- Erforderliche Menge
- Teile- und Revisionsnummer
- Anwendbare Toleranznorm: ISO 2768-mK
Maße und Toleranzen
Maße auf Blechzeichnungen sollten den Standardpraktiken für technische Zeichnungen folgen:
- Referenzmaße eindeutig kennzeichnen
- Explizite Toleranzen für kritische Merkmale angeben
- Redundante Maße vermeiden
Wenn keine Toleranzen angegeben sind, kann der Fertiger allgemeine Toleranzen basierend auf dem Werkstoff und dem Fertigungsverfahren anwenden.
Gängige Referenzwerte sind:
- Laserschneiden: ±0,1 mm
- Je Biegung: ±0,3 mm
- Lochdurchmesser: ±0,05 mm
- Gesamtlänge: ±0,2 mm pro Meter
Diese allgemeinen Werte ersetzen keine expliziten Toleranzen für kritische Merkmale.
Festlegung von Oberflächenbehandlungen und Sekundäroperationen
Blechteile erfordern häufig Prozesse, die über Schneiden und Biegen hinausgehen.
Schweißen, Befestigungselementmontage, Gewindeschneiden und Oberflächenbehandlung von Blechen sind gängige Sekundäroperationen. Jede muss auf der Zeichnung klar angegeben werden, um Fertigungsfehler zu vermeiden.
Schweißen
Wenn ein Teil geschweißt werden muss, sollte die Zeichnung die Schweißposition und die Schweißart angeben.
Es sollte angegeben werden, ob das Teil Folgendes erfordert:
- Punktschweißen
- Durchgehende Vollverschweißung
- WIG-Schweißen
- Spezifische Anforderungen an Aussehen oder Maßqualität
Für Baugruppen mit mehreren Teilen sollte eine separate Zusammenbauzeichnung bereitgestellt werden, die die Schweißpositionen zeigt.
Hardware-Montage
Einpressmuttern, wie PEM-Bolzen, Muttern und Abstandshalter, werden häufig in Blechbaugruppen verwendet.
Die Zeichnung sollte Folgendes angeben:
- Befestigungselementtyp
- Norm-Teilenummer
- Montageposition
- Installationsrichtung
- Überstehende oder bündige Anforderungen
Das direkte Angeben der PEM- oder gleichwertigen Norm-Teilenummer auf der Zeichnung eliminiert Rätselraten und verhindert falsche Montage.
Gewindeschneiden und Gewinde
Gewindespezifikationen sollten Folgendes enthalten:
- Gewindegröße und Steigung
- Gewindetiefe
- Position am Teil
Zum Beispiel: M3 × 0,5.
Sacklochgewinde erfordern besondere Aufmerksamkeit. Der Blechfertiger muss die minimale Gewindeeinschraubtiefe kennen, um den richtigen Gewindebohrer auszuwählen und zu verhindern, dass er auf dem Grund aufsetzt.
Oberflächenveredelung
Angaben zur Oberflächenbeschaffenheit müssen spezifisch sein. Die bloße Angabe “Lack” oder “Beschichtung” ist nicht ausreichend.
Eine vollständige Spezifikation sollte Folgendes enthalten:
- Beschichtungsdickenbereich, wie z. B. 60–80 μm
- Zu beschichtende Flächen
- Abdeckanforderungen
Für Eloxieren angeben:
- Typ II: dekorativ
- Typ III: Harteloxieren
- Farbe und Dickenklasse
Häufige Zeichnungsfehler, die Angebote verzögern
Die folgenden Probleme werden bei der Überprüfung von Blech-RFQs häufig festgestellt.
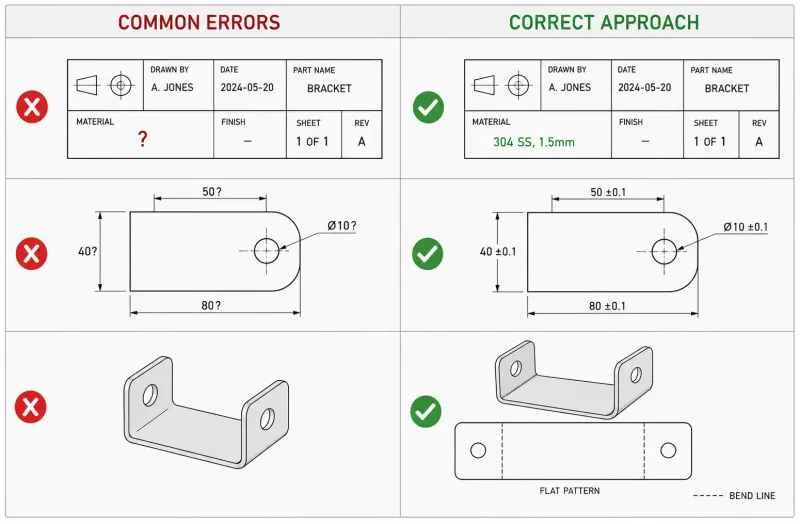
Sechs häufige Zeichnungsfehler, die Blech-Angebote verzögern: fehlende Materialangabe, fehlende kritische Toleranzen, keine Abwicklung oder Biegeangaben, unklare Oberflächenbeschreibungen, nicht angegebene Biegerichtung und fehlende Baugruppendateien für mehrteilige Projekte. Jeder Fehler wird neben seiner korrekten Version zur schnellen Referenz dargestellt.
| Häufiges Problem | Auswirkung auf das Angebot |
|---|---|
| Materialgüte oder Blechdicke nicht angegeben | Materialkosten und Lagerverfügbarkeit können nicht bestätigt werden |
| Kritische Maße haben keine Toleranzen | Das Engineering-Team muss Rückfragen stellen oder Annahmen treffen, die möglicherweise nicht der Konstruktionsabsicht entsprechen |
| Keine Abwicklung oder Biegeangaben | Der Fertiger muss die Abwicklung aus dem 3D-Modell neu erstellen und die Biegedetails bestätigen, was 1–3 Tage zusätzlich erfordert |
| Oberflächenbeschaffenheit mit nur einem Wort beschrieben, wie z. B. “Lack” | Beschichtungsart, Farbe und Dicke müssen vor der Angebotserstellung bestätigt werden |
| Biegerichtung nicht angegeben | Es besteht das Risiko, in die falsche Richtung zu biegen, sodass das Engineering-Team die korrekte Ausrichtung ableiten und bestätigen muss |
| Keine Baugruppendatei für ein mehrteiliges Projekt | Teilebeziehungen, Passungsanforderungen und Montagereihenfolge können nicht bestimmt werden |
Die meisten dieser Probleme lassen sich durch eine kurze Überprüfung vor dem Absenden der RFQ vermeiden.
Wie sich die Dateianforderungen vom Prototyp zur Serienproduktion ändern
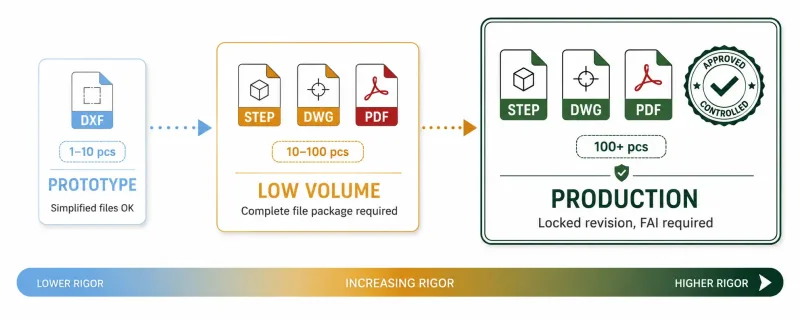
Die Dateianforderungen werden strenger, wenn Projekte vom Prototyp (1–10 Stück, vereinfachte Dateien akzeptiert) über die Kleinserie (10–100 Stück, vollständiges Dateipaket erforderlich) bis zur Produktion (100+ Stück, Zeichnungen dienen als formelle Fertigungskontrollunterlagen mit gesperrten Revisionen) übergehen.
Prototypenphase: Typischerweise 1–10 Stück
In der Prototypenphase kann der Fertiger vereinfachte Dateien akzeptieren, wie z. B. eine bemaßte 2D-DXF oder eine STEP-Datei mit kurzen schriftlichen Anweisungen.
Geschwindigkeit hat Priorität, und beide Parteien verstehen, dass einige Details mündlich bestätigt werden können.
Diese Flexibilität birgt jedoch Risiken. Ohne formelle Dokumentation kann das fertige Teil von der Absicht des Konstrukteurs abweichen.
Kleinserienphase: 10–100 Stück
In dieser Phase muss ein vollständiges Dateipaket eingereicht werden.
Es sollte Folgendes enthalten:
- Ein 3D-Modell
- Eine vollständig bemaßte 2D-Zeichnung
- Toleranzen
- Materialspezifikationen
- Anforderungen an die Oberflächenbeschaffenheit
Mündliche Bestätigungen sollten nun durch schriftliche Zeichnungsangaben ersetzt werden.
Produktionsphase: Mehr als 100 Stück
In dieser Phase sollten Zeichnungen als Fertigungskontrollunterlagen verwendet werden.
Sie sollten Folgendes enthalten:
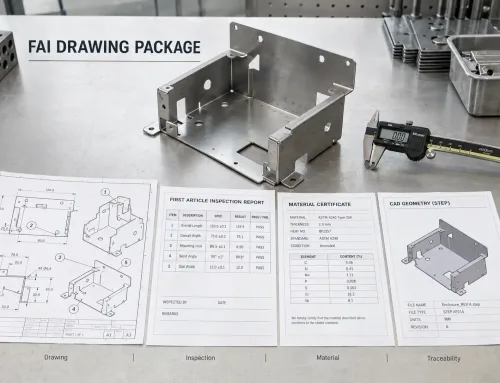
- Anforderungen an die Erstmusterprüfung für Blech
- Verpackungsspezifikationen
- Eine gesperrte Revisionsnummer
Jede Designänderung sollte über einen formellen Revisionsprozess in die Zeichnungen aufgenommen werden, bevor der nächste Produktionslauf erfolgt.
Checkliste vor der Einreichung
Bevor Dateien an einen Blechfertiger gesendet werden, bestätigen Sie, dass die folgenden Informationen vollständig sind.
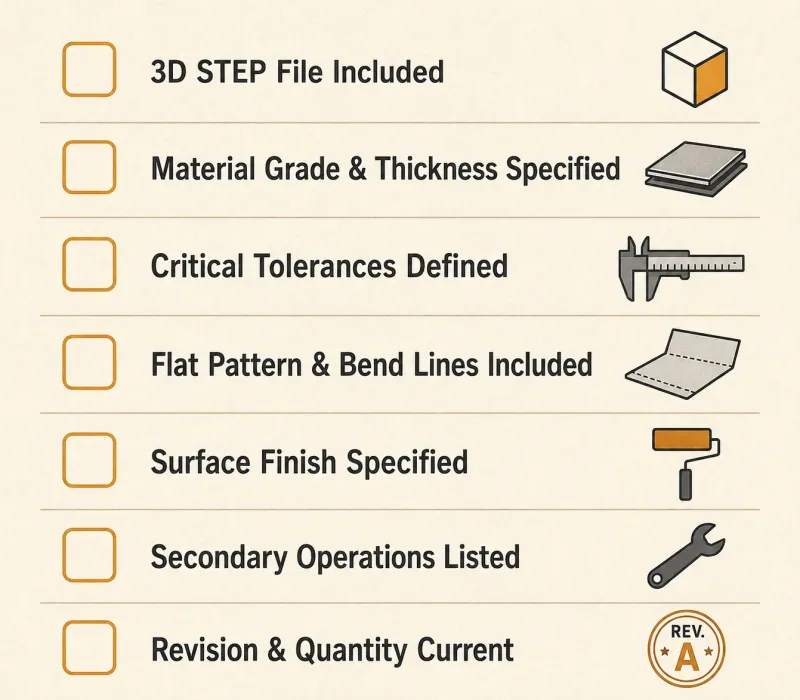
Bevor Dateien an einen Blechfertiger gesendet werden, überprüfen Sie, dass alle sieben Checklistenpunkte vollständig sind: 3D-STEP-Datei enthalten, Material und Dicke angegeben, kritische Toleranzen definiert, Abwicklung mit Biegedetails enthalten, Oberflächenbeschaffenheit vollständig spezifiziert, Sekundäroperationen aufgeführt und Revision sowie Menge als aktuell bestätigt.
| Checklistenpunkt | Was zu bestätigen ist |
|---|---|
| 3D-Datei enthalten | STEP- oder STP-Format; einzelne Teiledatei statt einer Baugruppe, es sei denn, ein Baugruppenangebot ist erforderlich |
| Material angegeben | Legierungsgüte und Blechdicke im Schriftfeld oder in der Stückliste angegeben, wie z. B. AA 5052-H32 Aluminium, 2,0 mm |
| Kritische Toleranzen definiert | Montagemaße, Bohrungspositionen, Passflächen und andere kritische Merkmale haben explizite Toleranzen |
| Abwicklung enthalten | Biegelinien, Biegerichtungen und Biegewinkel sind für alle Umformmerkmale angegeben |
| Oberflächenbeschaffenheit spezifiziert | Farbe, Beschichtungsart, Schichtdicke und zu beschichtende Flächen sind definiert |
| Sekundäre Bearbeitungsschritte spezifiziert | Schweißpositionen, Beschlagtypen, Gewindespezifikationen und Sonderverfahren sind aufgeführt |
| Revision und Menge sind aktuell | Der Schriftkopf zeigt die neueste Revision und die korrekte Bestellmenge |
Diese Checkliste ersetzt nicht die technische Prüfung durch den Fertiger, trägt jedoch dazu bei, dass Ihre Dateien vollständig genug sind, damit die Prüfung ohne Verzögerung beginnen kann.
Wie SR-MFG Ihren RFQ-Prozess unterstützt
Das Engineering-Team von SR-MFG prüft jedes Zeichnungspaket vor der Angebotserstellung auf Vollständigkeit und Fertigbarkeit.
Die Prüfung umfasst:
- Überprüfung von Material und Blechdicke
- Genauigkeit der Abwicklung
- Biegbarkeit
- Toleranzanalyse
- Identifikation aller sekundären Bearbeitungsschritte
Bei fehlenden Informationen kontaktiert das Team Sie bezüglich des konkreten Problems, anstatt das gesamte Paket zurückzusenden. Dies reduziert wiederholte Kommunikation, verkürzt die technische Klärungszeit und trägt dazu bei, das Projekt im Zeitplan zu halten.
So reichen Sie eine Blechbearbeitungs-Anfrage ein, Senden Sie Ihre 2D-Zeichnungen, 3D-CAD-Dateien, Material- und Oberflächenbeschaffenheitsspezifikationen, die erforderliche Menge und alle Sonderanforderungen an das Engineering-Team von SR-MFG.