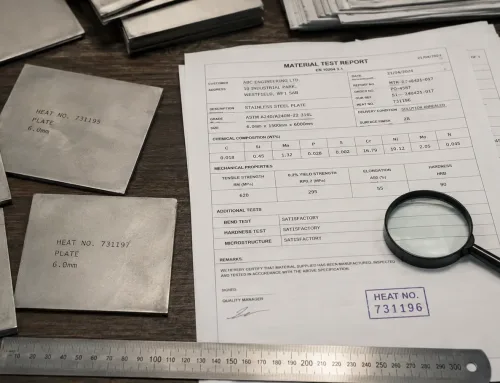
Die Vorversandprüfung ist der letzte Qualitätskontrollschritt, der durchgeführt wird, bevor Blechteile verpackt und versandt werden. Für Kunden bestimmt sie, ob die gelieferten Teile mit den Zeichnungen übereinstimmen.
Dieser Leitfaden erläutert den Prozess der Endabnahmeprüfung und wie er dazu beiträgt, sicherzustellen, dass Teile vor dem Verlassen des Werks ordnungsgemäß geprüft werden.
Was die Vorversandinspektion abdeckt und warum sie wichtig ist
Die Vorversandinspektion ist die letzte Stufe eines mehrschichtigen Qualitätskontrollsystems, das Folgendes umfasst:
- Wareneingangskontrolle (IQC)
- Qualitätskontrolle im laufenden Prozess (IPQC)
- Erstmusterprüfung (FAI)
- Warenausgangskontrolle (OQC)
Jede Stufe adressiert unterschiedliche Risiken in der Produktionskette.
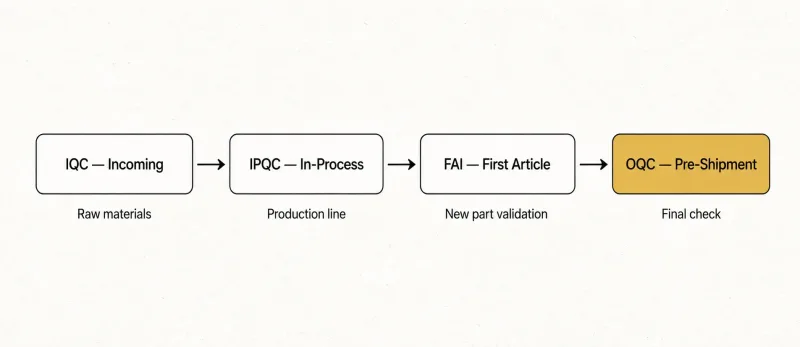
Die vier Qualitätskontrollstufen, die die Blechfertigung vom Rohmaterial bis zum Versand abdecken, wobei die OQC (Endabnahmeprüfung) als Schwerpunkt dieses Artikels hervorgehoben ist.
Die hier besprochene vorversandbezogene Prüfung bezieht sich hauptsächlich auf die Endprüfung oder die interne Qualitätssicherung vor dem Versand durch das Werk. Wenn sie vom Kunden oder einer Prüfgesellschaft eines Drittanbieters durchgeführt wird, wird sie allgemein als Pre-Shipment Inspection (PSI) bezeichnet.
Für Kunden ist PSI der letzte verlässliche Prüfpunkt, bevor gefertigte Teile in ihre Lieferkette eingehen.
Vorversandinspektionsprozess: Schritt für Schritt
PSI folgt einer definierten Reihenfolge. Das Überspringen eines Schritts erhöht das Risiko, dass defekte oder nicht konforme Produkte den Kunden erreichen.
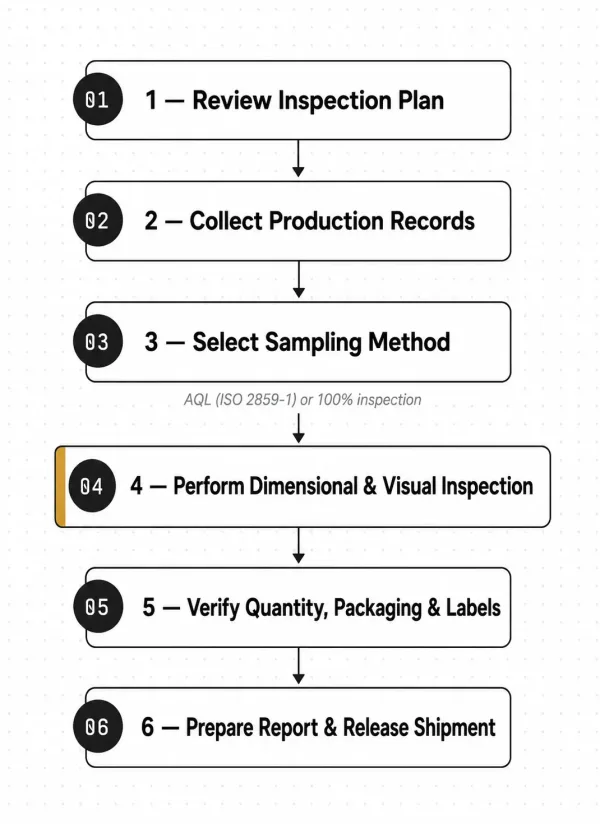
Die sechs aufeinanderfolgenden Schritte einer Endabnahmeprüfung, die den gesamten Prozess von der Prüfung des Prüfplans bis zur Freigabe des Versands zeigen.
Schritt 1 — Überprüfung des Inspektionsplans
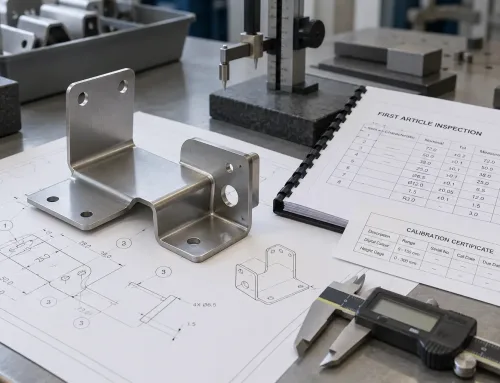
Qualitätsprüfer beginnen mit der Durchsicht des Prüfplans für Blechteile zusammen mit den technischen Zeichnungen und der Bestellung (PO), um kritische Maße, Toleranzen, Anforderungen an die Oberflächenbeschichtung und kundenspezifische Standards zu ermitteln.
Bei Teilen mit Anforderungen an die Geometrische Produktspezifikation (GD&T) muss der Prüfplan auch festlegen, wie jedes Merkmal gemessen wird.
Schritt 2 — Sammlung von Produktionsaufzeichnungen
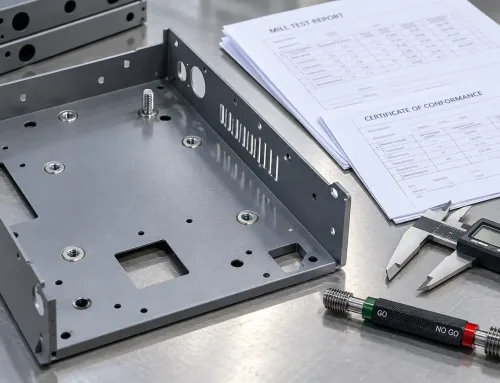
Materialzertifikate für die angegebenen Blechwerkstoffe, Prozessprüfdaten und Erstmusterprüfberichte werden zur Festlegung der Bewertungsgrundlage gesammelt.
Schritt 3 — Auswahl der Stichprobenmethode
Produktionsaufträge werden im Allgemeinen anhand eines Stichprobenplans nach ISO 2859-1 mit einem Acceptable Quality Limit (AQL) geprüft.
Prototypen- und Kleinserienaufträge unterliegen in der Regel einer 100%-Prüfung, wobei jedes Teil gemessen und bewertet wird.
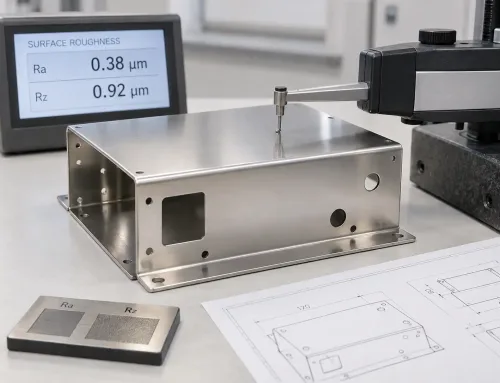
Schritt 4 — Durchführung maßlicher und visueller Inspektionen
Messungen und Oberflächenbewertungen werden gemäß den Zeichnungen durchgeführt, und alle Ergebnisse werden aufgezeichnet.
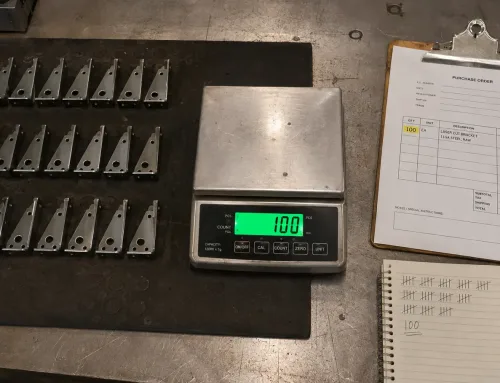
Schritt 5 — Verifizierung von Menge, Verpackung und Etiketten
Die tatsächliche Menge wird mit der Packliste und der Bestellung abgeglichen. Die Verpackung wird gemäß den Oberflächenveredelungsanforderungen verifiziert, und jedes Etikettenfeld wird überprüft.
Schritt 6 — Erstellung des Berichts und Freigabe der Lieferung
Alle Inspektionsergebnisse werden dokumentiert. Konforme Teile werden für den Versand freigegeben, während nicht konforme Teile bis zu einer Dispositionsentscheidung zurückgehalten werden.
Maßliche Verifizierung: Bestätigung kritischer Messungen
Bei Metallteilen ist die Maßprüfung der detaillierteste Teil des Qualitätsprüfprozesses. Ihr Hauptzweck besteht darin, zu bestätigen, dass jedes kritische Maß innerhalb der in der Zeichnung angegebenen Toleranz liegt.
Das Inspektionsgerät wird gemäß den Toleranzanforderungen ausgewählt. Engere Toleranzen erfordern präzisere Messinstrumente.
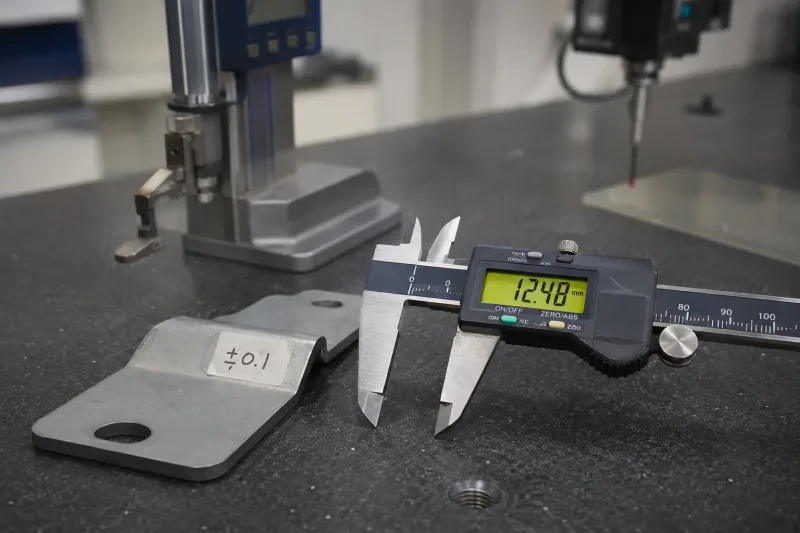
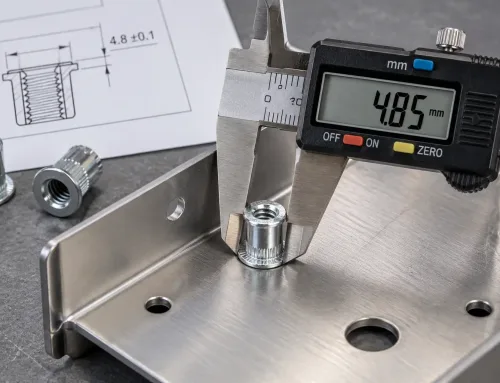
Ein digitaler Messschieber nimmt während der Maßprüfung ein kritisches Maß an einem Blechteil auf, wobei die Toleranzanforderung auf dem Teileetikett sichtbar ist.
| Toleranz- oder Prüfmerkmal | Gängige Prüfwerkzeuge | Typische Anwendung |
|---|---|---|
| Allgemeine Maße von ±0,5 mm oder größer | Messschieber, Maßbänder | Unkritische Gesamtmaße |
| Maße von ±0,1 bis ±0,2 mm | Digitale Messschieber, Mikrometer, Höhenmessgeräte | Biegemaße, Lochdurchmesser und Blechdicke |
| Kritische Maße von ±0,05 mm oder kleiner | KMG, optisches Messsystem, Höhenmessgerät oder Lehre | Kritische Passmaße, Lochpositionen und Profile |
| GD&T-Angaben | KMG, Lehren oder andere Messmethoden, die zur Erstellung von Bezugssystemen geeignet sind | Ebenheit, Position, Profil und andere geometrische Toleranzen |
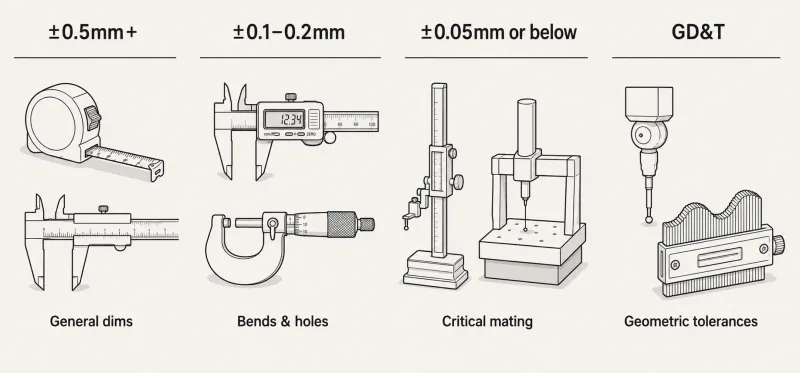
Ein Schnellreferenzleitfaden, der Toleranzbereiche den geeigneten Prüfmitteln zuordnet, von einfachen Messschiebern für allgemeine Maße bis hin zu Koordinatenmessgeräten für geometrische Toleranzen.
Bei Blechteilen prüfen wir in der Regel:
- Blechdicke
- Biegewinkel
- Biegeradien
- Lochdurchmesser
- Positionen der Löcher
- Gesamtlänge und -breite
Bei Teilen, die auf flachen Oberflächen montiert oder mit anderen Komponenten zusammengebaut werden, prüfen wir auch Ebenheit und Verzug.
Visuelle und Oberflächeninspektion
Die Sichtprüfung bewertet den Oberflächenzustand und das allgemeine Erscheinungsbild der Teile.
Oberflächenfehler gehören zu den am häufigsten gemeldeten Problemen in der Blechfertigung. SR MFG kann ebenfalls auf solche Fehler stoßen, doch zählen sie zu den am einfachsten zu vermeidenden Problemen.
Häufige Fehler sind:
- Kratzer
- Dellen
- Gratbildung
- Schweißspritzer
- Verfärbungen
- Ungleichmäßige Beschichtungen
- Werkzeugspuren
Jeder Fehler wird nach seinem Schweregrad und seiner Anwendung bewertet.
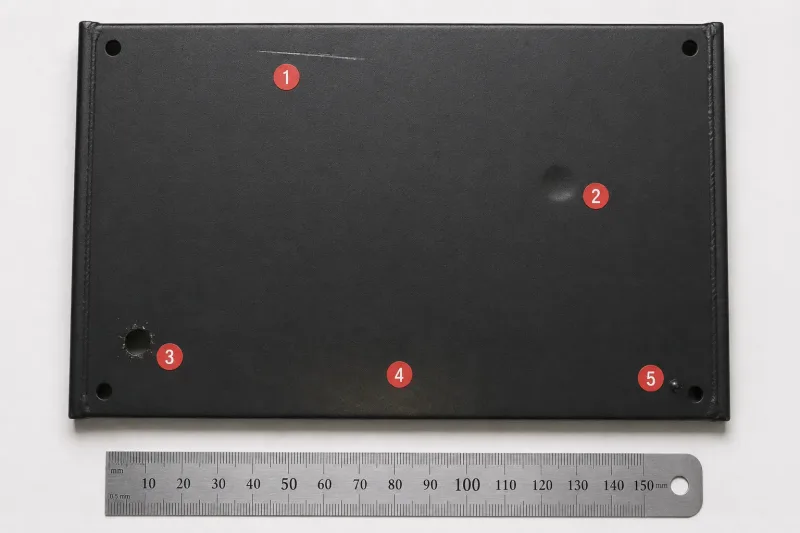
Ein pulverbeschichtetes Blechteil mit fünf typischen Oberflächenfehlern, die für die Prüfung markiert sind — Kratzer, Dellen, Grate, Verfärbungen und Schweißspritzer gehören zu den häufigsten Problemen bei der Sichtprüfung.
| Schweregrad | Abnahmekriterien | Entscheidung über die Teile |
|---|---|---|
| Kritisch | Beeinträchtigt Funktion, Sicherheit oder Montage, wie Schweißrisse, fehlende Löcher oder Materialverwechslungen | Ausschuss |
| Schwerwiegend | Beeinträchtigt Aussehen oder Haltbarkeit, aber nicht die Funktion, wie tiefe Kratzer auf sichtbaren Oberflächen oder Beschichtungen außerhalb der Spezifikation | Mit dem Kunden besprechen |
| Geringfügig | Kosmetische Mängel im akzeptablen Bereich, wie leichte Werkzeugspuren auf nicht sichtbaren Oberflächen | Dokumentieren und normal versenden |
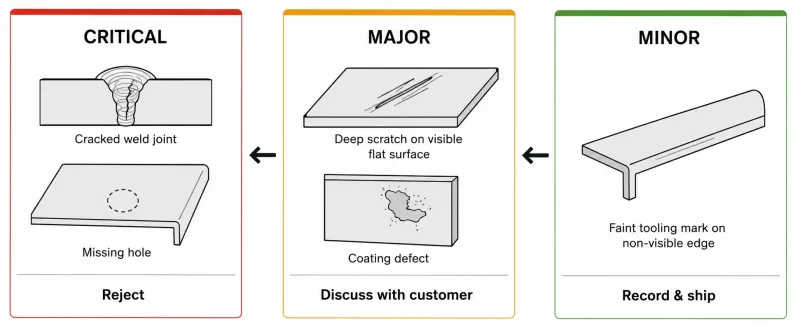
Die drei Schweregrade zur Klassifizierung von Oberflächenfehlern bei der Prüfung — kritische Fehler erfordern eine Ablehnung, Hauptfehler erfordern eine Abstimmung mit dem Kunden, und Nebenfehler werden dokumentiert und akzeptiert.
Die oben genannten Kriterien dienen nur als Referenz. Der endgültige Standard hängt von der spezifischen Anwendung ab.
Mengen-, Verpackungs- und Etikettenverifizierung
Diese drei Punkte werden oft als unterstützende Kontrollen behandelt, doch Fehler in diesen Bereichen können häufiger auftreten als viele Produktfehler. Sie sind ebenfalls vermeidbar.
Mengenprüfung
Bei Bestellungen mit mehreren Teiletypen oder Verpackung in mehreren Kartons sollte eine dreifache Gegenprüfung durchgeführt werden:
- Tatsächliche Menge pro Karton vs. Packliste
- Packliste vs. Bestellung
- Gesamtversandmenge vs. Bestellpositionen
Dies hilft, sowohl Überlieferungen als auch Unterlieferungen zu identifizieren, bevor die Ware das Werk verlässt.
Verpackungsprüfung
Die Verpackung muss den auf die Teile angewendeten Blechoberflächenbearbeitungsprozess berücksichtigen.
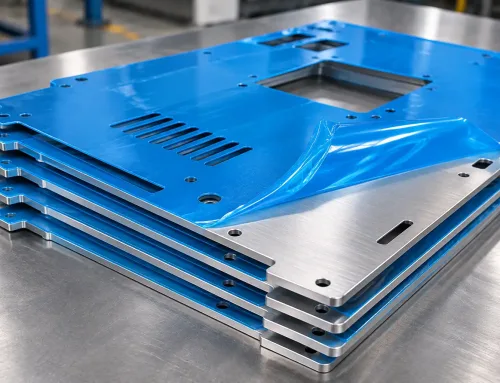
Pulverbeschichtete Teile sollten mit PE-Folie oder EPE-Schaumstoff getrennt werden, um Stoßschäden und Beschichtungsverlust zu vermeiden.
Elektroplattierte Metallteile und eloxierte Teile sind während des Langstrecken-Seetransports empfindlich gegenüber Feuchtigkeit und erfordern möglicherweise Trockenmittel oder versiegelte Verpackungen.
Unbehandelte Metallteile ohne Oberflächenbehandlung benötigen Rostschutz, wie z. B. rostschutzöl oder VCI-Beutel, insbesondere bei Sendungen mit langen Transportzeiten.
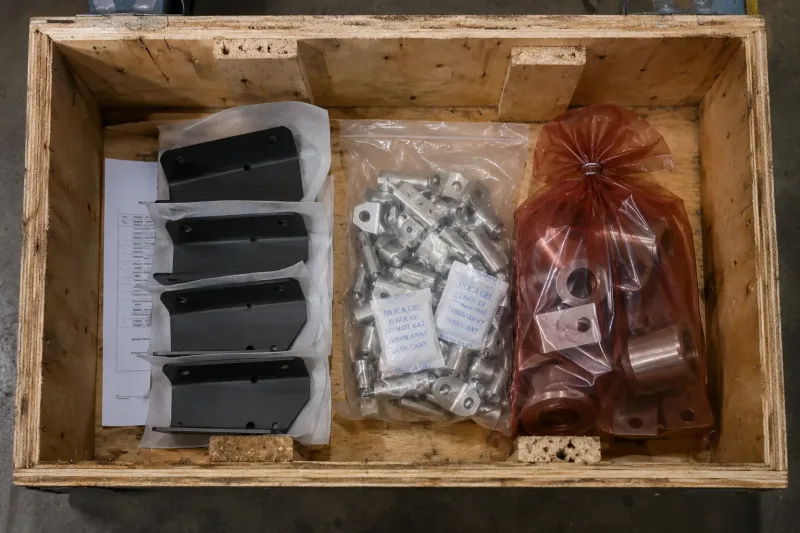
Drei Verpackungsansätze für Blechteile je nach Oberflächenfinish — PE-Folie trennt beschichtete Teile, versiegelte Beutel mit Trockenmitteln schützen plattierte Teile, und VCI-Beutel verhindern Rost auf blankem Metall.
Etikettenprüfung
Jedes Etikettenfeld sollte gegen die Bestellung und die Packliste geprüft werden:
- Teilenummer
- Zeichnungsnummer und Revision
- Menge pro Karton
- Chargennummer
- Brutto- und Nettogewicht
- Lieferziel
- Ursprungslandkennzeichnung, die vom Bestimmungsland gefordert wird
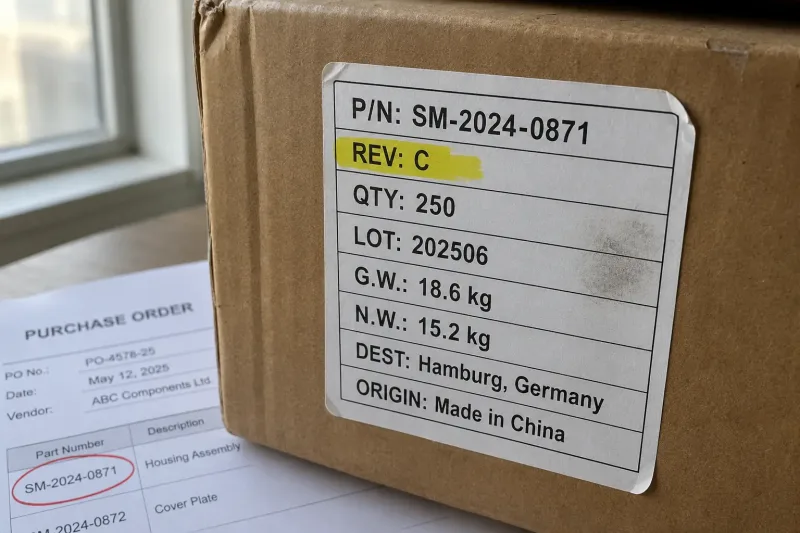
Eine falsche Teilenummer oder eine fehlende Revisionsnummer kann zu Verzögerungen bei der Zollabfertigung, Fehlern bei der Wareneingangsprüfung oder Produktionslinienstillständen führen, während die Bestätigung aussteht.
Ein Versandetikett wird mit der Bestellung abgeglichen — jedes Feld einschließlich Teilenummer, Revision, Gewicht, Menge und Zielort muss übereinstimmen, bevor der Karton für den Versand freigegeben wird.
Qualitätsdokumente, die mit der Lieferung geliefert werden
Qualitätsdokumente erfüllen drei wichtige Zwecke:
- Sie bieten Rückverfolgbarkeit für den Kunden.
- Sie liefern Daten, die es dem Wareneingangs-Qualitätsteam ermöglichen zu entscheiden, ob die Charge angenommen oder zurückgehalten wird.
- Sie dienen als Referenz, falls später Probleme auftreten.
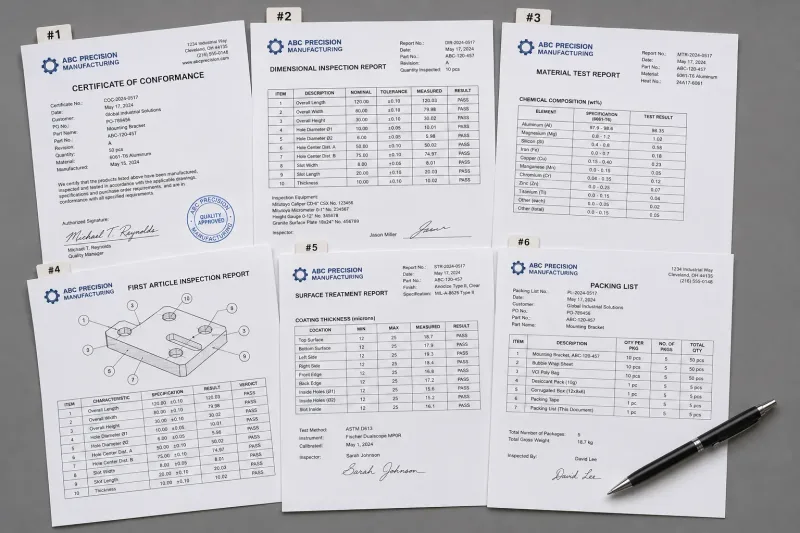
Die spezifischen Anforderungen hängen vom Kunden und der Branche ab. Die folgenden sind Standarddokumente für die meisten Blechfertigungsaufträge:
| Dokument | Inhalt | Zweck |
|---|---|---|
| Konformitätsbescheinigung (COC) | Erklärt, dass die Teile den Zeichnungsspezifikationen entsprechen | Grundlage für die Wareneingangsannahme |
| Maßprüfbericht | Vergleicht Messwerte mit den Zeichnungstoleranzen | IQC-Datenverifizierung |
| Werkstoffprüfbericht (MTR) | Chemische Zusammensetzung und mechanische Eigenschaftsdaten | Materialrückverfolgbarkeit |
| Erstmusterprüfbericht | Vollständiger Maßprüfbericht für ein neues Teil oder eine Designrevision | Prozessfähigkeitsbestätigung |
| Oberflächenbehandlungsbericht | Beschichtungsdicke, Haftung und Salzsprühtestdaten | Rückverfolgbarkeit der Oberflächenbehandlung |
| Packliste | Teiledetails, Mengen und Gewichte für jeden Karton | Wareneingangsverifizierung |
Der Standardsatz an Qualitätsdokumenten, der eine Blechsendung begleitet — vom Konformitätszertifikat und Maßprüfbericht bis hin zu Materialzertifikaten und Packlisten, die jeweils Rückverfolgbarkeits- und Verifizierungsdaten bereitstellen.
Diese Anforderungen sollten in der RFQ zu Beginn des Beschaffungsprozesses spezifiziert werden, anstatt nach Abschluss der Produktion hinzugefügt zu werden.
Eine frühzeitige Spezifizierung stellt sicher, dass der Lieferant die Dokumentenvorbereitung in den Produktionsablauf integriert, anstatt die Dokumente in letzter Minute vor dem Versand vorzubereiten.
Wie SR-MFG Ihre Vorversandinspektion unterstützt
Bei SR-MFG ist unser Qualitätskontroll- und Prüfprozess in den Produktionsablauf integriert und wird nicht als nachträgliche Ergänzung vor dem Versand behandelt.
Für jeden Auftrag befolgen wir einen Prüfprozess, der auf den Zeichnungsspezifikationen und den während der Auftragsprüfungsphase bestätigten Kundenanforderungen basiert.
Wenn Sie zusätzliche Dokumente benötigen, wie z. B. einen Erstmusterprüfbericht, Materialzeugnisse oder Fotos der Verpackung und Etiketten, informieren Sie uns bitte während der Angebotsphase, damit sie in den Auftragsprozess aufgenommen werden können.
Bereit zu starten? Um uns eine genaue Fertigungsbewertung zu ermöglichen, geben Sie bitte Ihre 2D-Zeichnungen oder 3D-Dateien, Material- und Blechdickenanforderungen, Mengen, Oberflächenbearbeitungsspezifikationen, Toleranzanforderungen, Anwendungsumgebung und Verpackungsvorlieben an.
[Dateien für ein Angebot hochladen →]