Ein unterzeichnetes AS9102-Formular beweist nicht, dass ein Lieferant eine Erstmusterprüfung (FAI) korrekt durchführen kannEs beweist, dass mindestens einmal Unterlagen eingereicht wurden. Bei Blechbauteilen beginnt die Lücke zwischen “eingereicht” und “fähig” dort, wo schlechte Lose und verspätete Serienanläufe ihren Anfang nehmen.
Die folgenden Abschnitte erläutern, wie Einkäufer und SQEs die FAI-Fähigkeit vor einer Produktionszusage beurteilen können – nicht erst nach der ersten Ablehnung.
Warum abgeschlossene FAI-Berichte nicht die FAI-Fähigkeit belegen
Die meisten Scorecards behandeln FAI als bestanden oder nicht bestanden. Diese Betrachtungsweise verfehlt die eigentliche Frage. FAI ist der Nachweis, dass Prozess, Personal und Messsysteme unter Produktionsbedingungen ein konformes Teil herstellen können – keine Formularübung.
Eine Werkstatt, die FAI an einem einfachen Halterungswinkel bestanden hat, kann möglicherweise dennoch kein enges Lochbild, einen kontrollierten Biegewinkel oder eine Sichtfläche prüfen. Fähigkeit ist teilespezifisch.
Drei Verwechslungen treten häufig in RFQs und Audits auf:
- ISO 9001- oder AS9100-Zertifizierung bestätigt, dass ein Managementsystem existiert. Sie bestätigt nicht, dass die Werkstatt Ihre qualitätskritischen (CTQ) Merkmale mit geeigneten Messmitteln und geschulten Bedienern messen kann.
- Ein früheres AS9102-Paket zeigt ein historisches Ereignis. Es zeigt nicht den aktuellen Zustand der Ausrüstung, die aktuelle Personalbesetzung oder wie der Lieferant heute mit technischen Änderungen umgeht.
- “Wir machen immer Erstmusterprüfungen” ist eine Prozessgewohnheit. Es ist keine Aussage über Messbereich, Messmittelauflösung oder Erstausbeute.
Der praktische Maßstab ist einfacher: Kann der Lieferant die Merkmale messen, die auf Ihrer Zeichnung relevant sind, die Ergebnisse in auditierbarer Form dokumentieren und bei Änderungen erneut validieren?
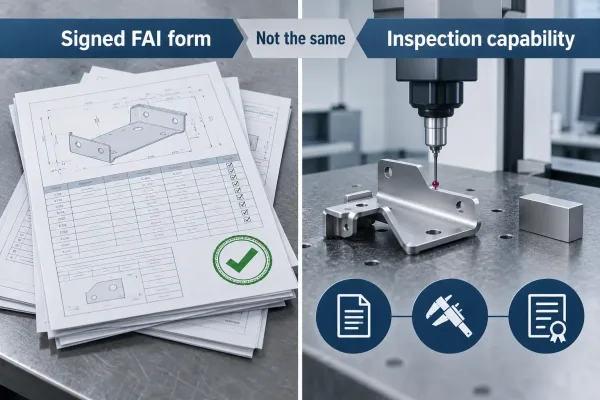
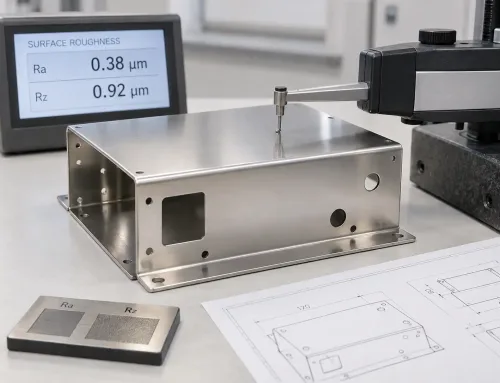
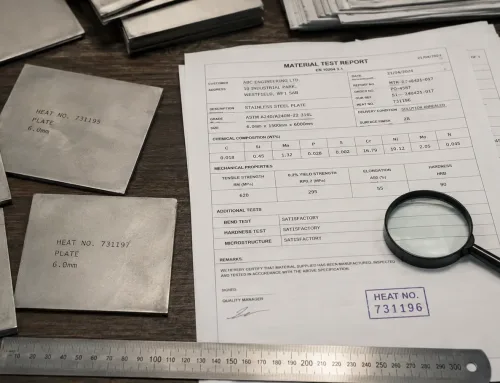
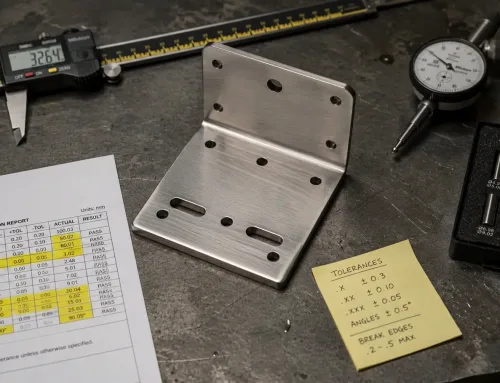
Dokumentengenehmigung ist nicht dasselbe wie Prüffähigkeit; die rechte Seite zeigt die Messrealität, die Einkäufer überprüfen sollten.
Was FAI-Fähigkeit tatsächlich umfasst
Verwenden Sie vier Säulen. Wenn eine Säule schwach ist, wird der Erstmusterbericht zu einem Dokument, nicht zu einem Freigabetor.
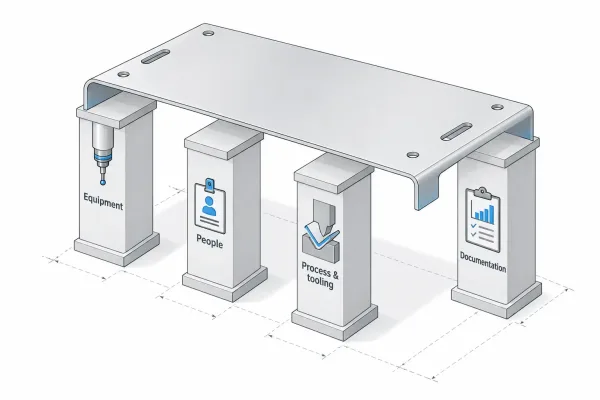
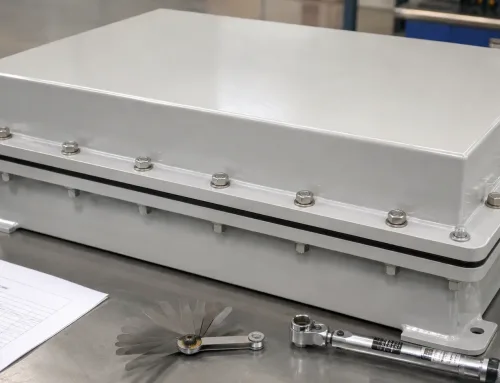
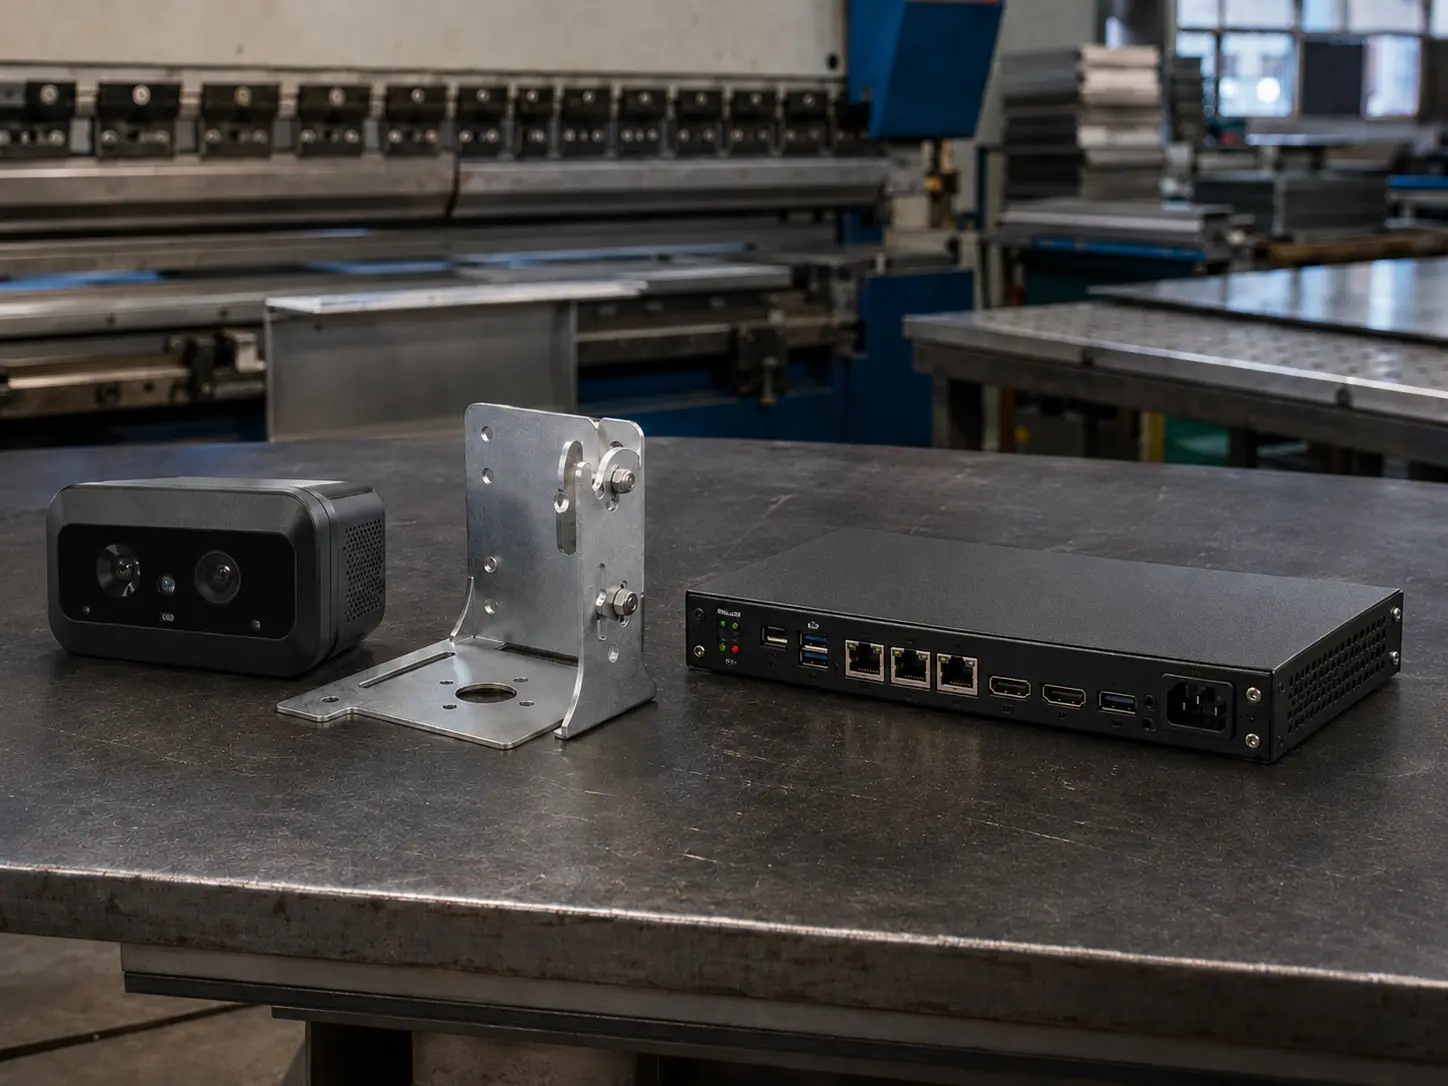
Vier Säulen, die Einkäufer separat bewerten sollten, wenn sie die Erstmusterfähigkeit eines Lieferanten beurteilen.
Prüfausrüstung, die zu Ihren Merkmalen passt
Fähigkeit beginnt mit Messtechnik. Messgeräte müssen zu den Toleranzen und Geometrien auf Ihrer Zeichnung passen – Messbereich, Auflösung und Kalibrierungsstatus sind alle relevant.
A ±0,2 mm Lochposition kann ein KMG oder eine kontrollierte Lehrenprüfung erfordernEine visuelle Oberflächenanforderung erfordert vereinbarte Muster und Beleuchtungsstandards; KMG-Daten können das nicht ersetzen. Fragen Sie, was jedes CTQ-Merkmal misst, mit welcher Auflösung und in welchem Kalibrierungsintervall.
Personen, die messen und Ergebnisse genehmigen
Boeings öffentliche FAI-Planungsrichtlinie besagt, dass Lieferanten die Kompetenz des Personals sicherstellen müssen, das FAI-Aktivitäten durchführt – Einrichter, Prüfer und die zeichnungsberechtigte Person.
Ein fähiger Lieferant benennt, wer jeden Schritt durchgeführt hat, zeigt auf Anfrage Schulungsunterlagen und erklärt, wie Grenzfälle behandelt werden.
Produktionsprozess- und Vorrichtungsbereitschaft
FAI muss die Produktionsrealität widerspiegeln. Abgekürzte Vorrichtungen oder handnachgearbeitete Kanten, die in der Serie nicht gefahren werden, machen den Bericht für die Serienanlaufqualität bedeutungslos.
Bestätigen Sie Produktionsmaterialien, Arbeitsplan und Betriebsmittel—oder jede genehmigte Abweichung dokumentieren. Sonderprozesse (Schweißen, Galvanisieren, Pulverbeschichten) benötigen eigene Genehmigungsnachweise, nicht nur eine Zeile mit “externe Bearbeitung abgeschlossen.”
Dokumentations- und Nachweissysteme
Ein vollständiges Paket verknüpft Zeichnungsballons mit Ergebnissen, Lehren-IDs, Materialzertifikaten oder Schmelzennummern, sofern erforderlich, und einer Disposition für jede Nichtkonformität.
Wenn diese Kette nicht innerhalb eines normalen Prüfzeitraums erstellt werden kann, ist die Fähigkeit unvollständig—selbst wenn die Teile maßlich in Ordnung sind.
Prüffähigkeit auf die Merkmale von Blechbauteilen abstimmen
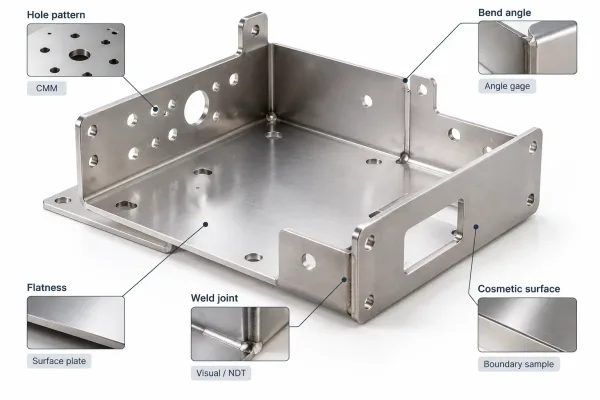
CTQ-Merkmale an einem Blechteil und die Prüfmethoden, die jedes Merkmal typischerweise erfordert.
Blechzeichnungen mischen Merkmale mit sehr unterschiedlichen Prüfanforderungen. Die Bewertung “der ”FAI-Fähigkeit" im Abstrakten reicht nicht aus; der Betrieb muss zum Teil passen.
| Zeichnungsmerkmal | Was die Fähigkeit abdecken muss | Typischer Nachweis |
|---|---|---|
| Lochbild / Positionierung | Koordinatenmessung oder kontrolliertes Anreißen; Auflösung feiner als die Toleranz | KMG-Bericht oder Anreißblatt mit Lehren-IDs |
| Biegewinkel und Flanschlänge | Winkelmessung nach dem Umformen; Bewusstsein für Rückfederung und Walzrichtung | Winkelergebnisse am umgeformten Teil, nicht nur am Abwicklungsmuster |
| Ebenheit und Verzug (besonders nach dem Schweißen) | Messplatte, Höhenmessgerät oder Scan—Methode vor FAI vereinbart | Definiertes Bezugssystem auf der Zeichnung |
| Schweißverbindungen | Visuelle Kriterien, manchmal ZfP; Schweißer-/Prozessqualifikation | Schweißplan + Referenz auf Abnahmestandard |
| Sichtflächen | Attributkriterien, Grenzmuster, Handhabungsregeln | Genehmigte Muster + Hinweise zur Prüfbeleuchtung |
| Gewinde und Befestigungselemente (PEM, Gewindebohrungen) | Gewindelehren oder kalibrierte Attributprüfungen; Montagehinweise nach der Oberflächenbehandlung | Lehrentyp dokumentiert; Drehmoment- oder Montagestandard, falls relevant |
Wenn ein Lieferant stark bei Laserschnittrohlingen ist, sich aber auf informelle Prüfungen für Schweißverzug und Sichtbereiche verlässt, dies in der Bewertung angeben. Teilfähigkeit sollte eingegrenzt, nicht herausgemittelt werden.
Wie man die FAI-Fähigkeit bewertet, bevor man den Auftrag erteilt
Die Bewertung in die RFQ- und Vergabephase verlagern. Die Reparatur eines schwachen FAI-Prozesses nach dem Schneiden der Betriebsmittel kostet mehr als die richtigen Fragen auf dem Papier zu stellen.
Fragen, die in die RFQ oder die Qualitätsumfrage aufgenommen werden sollten:
- Welche Messgeräte werden Sie für jedes kritische Merkmal verwenden, und wie ist der Kalibrierungsstatus?
- Wer unterzeichnet das FAIR, und welche Befugnis hat diese Person, wenn ein Maß grenzwertig ist?
- Werden FAI-Teile mit Produktionsbetriebsmitteln und dem Produktionsarbeitsplan gefertigt?
- Wie handhaben Sie Sonderprozesse und externe Bearbeiter im Nachweispaket?
- Wie hoch ist Ihre typische Erstmuster-Akzeptanzrate für ähnliche Blechteile?
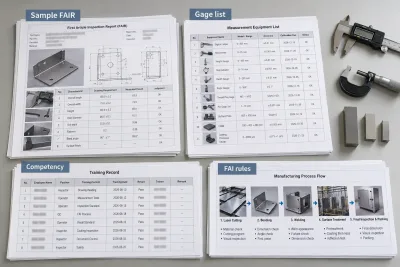
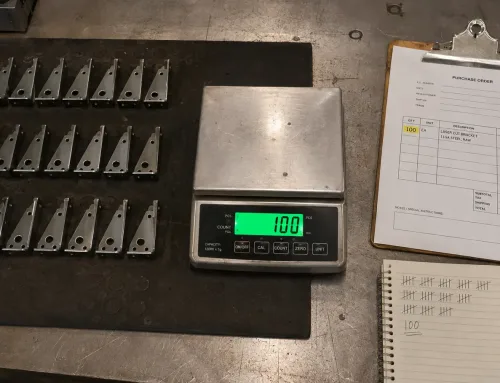
Nachweissatz vor der Vergabe: Muster-FAIR, Lehrenliste, Kompetenznachweise und vollständige/teilweise FAI-Regeln.
Nachweise, die bei der Lieferantenbewertung angefordert werden sollten:
- Ein Muster-FAIR (bei Bedarf redigiert) für ein vergleichbares Teil, keine leere Vorlage
- Lehrenliste mit letzten Kalibrierungsdaten
- Schulungs- oder Kompetenznachweise für Prüfer
- Ein einseitiger Ablauf von Zeichnungsrevision → Ballooning → Messung → Freigabe
- Die Regel, die sie verwenden, um nach einer Änderung zwischen vollständiger FAI und teilweiser FAI zu entscheiden
Bewerten Sie jede Säule (Ausrüstung, Personal, Prozess, Dokumentation) separat. Ein starker Durchschnitt mit einer kritischen Lücke in der Dokumentation ist immer noch ein Startrisiko.
Wie man ein FAI-Paket prüft und Warnsignale erkennt
Wenn das Paket eintrifft, prüfen Sie es als Ingenieur, nicht als Sachbearbeiter, der Stempel abgleicht.
Verifizieren Sie, dass jedes Designmerkmal auf der freigegebenen Zeichnung ist abgedeckt—nicht eine bequeme TeilmengeStellen Sie sicher, dass jedes Ergebnis ein reales Messgerät benennt und dass die Kalibrierung am Messdatum gültig war.
Materialnachweise müssen der Einkaufsspezifikation entsprechen (Güte, Zustand und Schmelzen-/Chargenrückverfolgbarkeit, wenn erforderlich)Bei beschichteten oder geschweißten Teilen bestätigen Sie Quellen für Sonderprozesse und Abnahmekriterien.
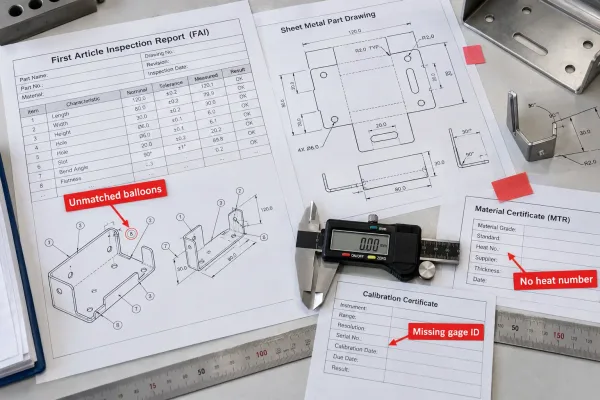
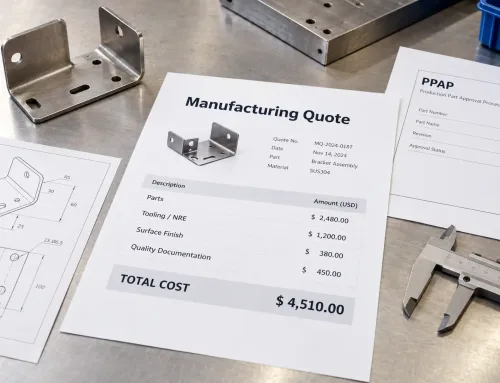
Warnsignale in einem FAI-Paket: nicht übereinstimmende Balloons, fehlende Prüfmittel-IDs, unvollständige Materialrückverfolgbarkeit.
Warnsignale, die die Freigabe blockieren sollten:
- Balloon-Nummern, die nicht mit der Merkmalstabelle übereinstimmen
- Maßwerte ohne Methoden- oder Prüfmittelangabe
- “Innerhalb der Spezifikation”-Aussagen für Merkmale ohne aufgezeichnete Messung
- Materialzertifikate ohne Schmelzennummern, wenn Rückverfolgbarkeit gefordert ist
- Nichtkonformitäten, die nur per E-Mail geschlossen wurden, ohne überarbeitete Nachweise
- Erstmuster-Einheiten, die eindeutig in die Spezifikation nachgearbeitet wurden, ohne die Nacharbeit zu dokumentieren
Ein sauberes Paket sollte es einem Dritten ermöglichen, nachzuvollziehen, wie jede Anforderung nachgewiesen wurdeWenn das unmöglich ist, wurde die Prozessfähigkeit nicht nachgewiesen.
Entscheidungsfaktoren: Erstmuster vs. Serienproduktion
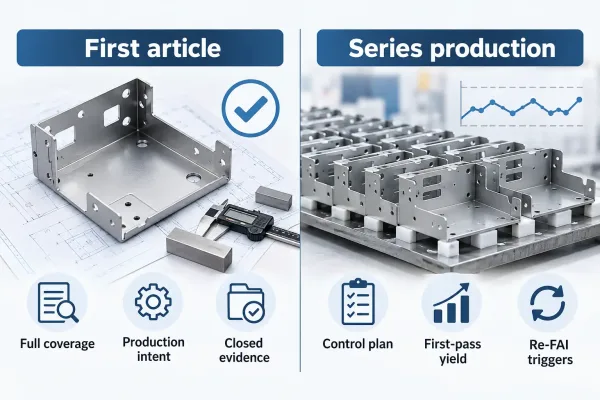
Das Erstmuster belegt eine konforme Einheit; die Serienproduktion benötigt weiterhin Steuerungspläne und Ausbeuteüberwachung.
FAI belegt eine konforme Einheit (oder ein definiertes kleines Muster) unter kontrollierten Bedingungen. Es belegt nicht die laufende Prozessfähigkeit. Halten Sie diese Beurteilungen getrennt.
Für das Erstmusterfordern Sie vollständige Merkmalsabdeckung, serienreife Prozesse und geschlossene NachweiseVerwenden Sie vollständige FAI für neue Teile, Lieferanten, Standorte oder Änderungen, die frühere Ergebnisse ungültig machenVerwenden Sie teilweise oder Delta-FAI nur, wenn der Änderungsumfang dokumentiert ist.
Für die Serienproduktionachten Sie auf Steuerungspläne, Prüfhäufigkeit und Erstausbeute-TrendsLösen Sie FAI erneut aus nach Werkzeugverlagerungen, Materialänderungen, Prozessverschiebungen oder langen Produktionspausen.
Qualitätsvereinbarungen sollten festlegen, wer für FAI und für erneutes FAI nach vom Lieferanten verursachten Änderungen zahltUnklarheit hier wird später zu Termindruck und übersprungenen Nachweisen.
Was als Nächstes bei der Lieferantenbewertung zu tun ist
- Listen Sie die CTQ-Merkmale auf Ihrer aktuellen Zeichnung auf und schreiben Sie die erwartete Messmethode für jedes.
- Fügen Sie einen kurzen Abschnitt zur FAI-Fähigkeit in die RFQ ein: Ausrüstungsübereinstimmung, Personal, serienreifer Aufbau und Nachweisformat.
- Fordern Sie ein redigiertes FAIR und eine Prüfmittelliste vor der Auftragserteilung an—nicht nach der Pilotcharge.
- Definieren Sie Auslöser für vollständige versus teilweise FAI und Revalidierungsregeln in der Qualitätsvereinbarung.
- Bewerten Sie Ausrüstung, Personal, Prozess und Dokumentation separat; mitteln Sie eine kritische Lücke nicht weg.
Wenn ein Lieferant diese Punkte in der Angebotsphase nicht klar beantworten kann, erwarten Sie dieselbe Unklarheit in der Freigabephase.
FAQ
Need a second pair of eyes on FAI requirements or sheet metal CTQ definitions before you send the RFQ? SR-MFG’s engineering team can review drawings and inspection assumptions at quote stage—so first article is a release gate, not a negotiation.