“Seidenglanz” auf einer Zeichnung sieht wie eine Oberflächenspezifikation aus. Ist es aber nicht. Der Katalog eines Lieferanten gibt Seidenglanz mit 20–35 Glanzeinheiten an; ein anderer behandelt alles von 10% bis 65% Glanz als Seidenglanz. Beide können ehrlich behaupten, das geliefert zu haben, was die Zeichnung verlangt, und der darauffolgende Streit kostet beide Seiten eine Woche.
Ein Glanzgrad wird erst dann nützlich, wenn er an eine Zahl und eine Messmethode gebunden ist. Dieser Beitrag definiert den Glanzgrad, ordnet die gängigen beschreibenden Bereiche den Glanzeinheiten (GU) zu und zeigt, wie man die Anforderung so formuliert, dass Käufer und Lieferant dasselbe überprüfen.
Warum ein Lackname kein Glanzgrad ist
Beschreibende Namen existierten lange bevor jemand die Messung standardisierte. Farb- und Beschichtungshersteller benannten Oberflächen für Regale und Ausstellungsräume, nicht für die Messtechnik, sodass dasselbe Wort in der Branche unterschiedlich verwendet wurde. Es gibt keine globale Leistungsnorm, die vorschreibt, was “Matt” oder “Seidenglanz” bedeuten muss — ein Name ist ein Etikett, keine Quantität.
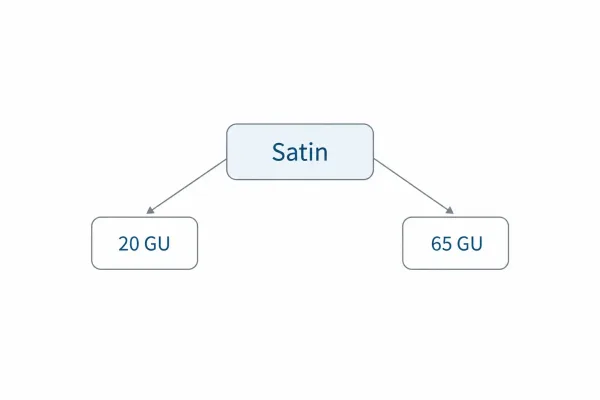
Der Oberflächenname “Seidenglanz” kann je nach Lieferant 20 GU oder 65 GU bedeuten.
Das ist harmlos beim Kauf im Baumarkt und riskant bei einer Teilebestellung. Wenn die Abnahme vom Aussehen abhängt, bleiben zwei Parteien mit zwei Definitionen und ohne Schiedsrichter zurück. Ein Glanzeinheiten-Messwert nicht: Jeder, der dieselbe Oberfläche mit demselben Instrument im selben Winkel misst, erhält dieselbe Zahl. Die praktische Lösung besteht darin, das beschreibende Wort als Kurzform für einen Wert zu behandeln, niemals als die Anforderung selbst.
Wie der Glanzgrad gemessen wird
Der Glanzgrad wird mit einem Glanzmessgerät (manchmal auch Glossmeter genannt) gemessen. Das Instrument projiziert einen Lichtstrahl in einem festen Winkel auf die Oberfläche und erfasst das im gleichen, entgegengesetzten Winkel reflektierte Licht — die spiegelnde Komponente der Reflexion, bekannt als specular reflection (gerichtete Reflexion). Der Messwert wird in Glanzeinheiten (GU) auf einer Skala von 0 (kein Glanz) bis 100 angegeben, kalibriert gegen einen polierten Schwarzglas-Standard, der genau 100 GU anzeigt.
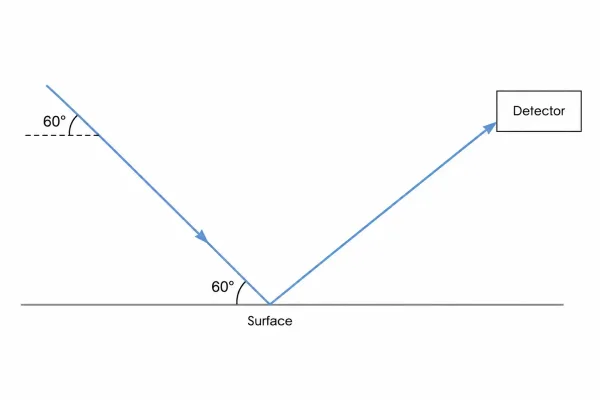
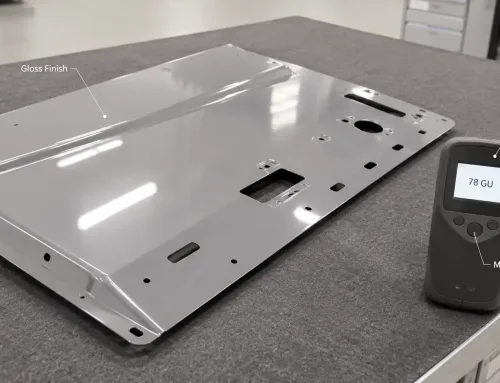
Ein Glanzmessgerät richtet Licht in einem Winkel von 60 Grad auf die Oberfläche und misst das von der Oberfläche reflektierte Licht.
Der Messwinkel ist wichtig, weil die Auflösung es ist. Die Standardgeometrie ist 60°, was bei mittleren Oberflächen funktioniert. Unter etwa 10 GU reflektiert die Oberfläche zu diffus, als dass 60° die Stufen sauber trennen könnte, daher wird bei 85° gemessen; über etwa 70 GU ist die Oberfläche so reflektierend, dass 20° ein nützlicheres Ergebnis liefert. Ein GU-Wert ohne seinen Winkel ist unvollständig — 30 GU bei 60° und 30 GU bei 85° beschreiben unterschiedliche Oberflächen.
Zwei Normen definieren das Verfahren: ASTM D523 (Standard Test Method for Specular Gloss) und ISO 2813. Beide legen fest, wie die Messung durchgeführt wird. Keine legt fest, was ein Oberflächenname bedeutet, und genau in dieser Lücke scheitern Glanzspezifikationen.
GU-Bereiche für Matt, Seidenglanz, Seidenmatt und Glanz
Die folgenden Bereiche folgen der Glanzgrad-Skala des MPI (Master Painters Institute), einem weit verbreiteten Referenzsystem, das jede Stufe bei 60° angibt. Lesen Sie sie als Arbeitsbereiche, nicht als universelle Gesetze: Benachbarte Bereiche überschneiden sich leicht, und Eierschale liegt in den meisten Konventionen zwischen Matt und Seidenglanz.
| Oberflächenname | GU bei 60° | Wie die Oberfläche erscheint |
|---|---|---|
| Matt / flach | ≤ 10 (traditionell flach ≤ 5) | Nur diffuse Reflexion; verdeckt Substratunvollkommenheiten |
| Eierschale | 10–25 | Leichter Glanz bei schräger Betrachtung |
| Satin | 20–35 | Gleichmäßige, niedrige Reflexion; weich statt glänzend |
| Seidenglanz | 35–70 | Deutlich reflektierend; hebt Staub, Fingerabdrücke und Schleifspuren hervor |
| Glänzend | 70–85 | Spiegelartiges Bild bildet sich auf der Oberfläche |
| Hochglanz | Über 85 | Scharfe Reflexion; jeder Oberflächendefekt sichtbar |
Wenn Sie einen Punkt aus der Tabelle mitnehmen, dann diesen: Die Bereiche selbst unterscheiden sich zwischen veröffentlichten Quellen. Matt wird verschiedentlich als ≤ 5 oder ≤ 10 GU angegeben, und Seidenglanz erscheint in Katalogen weit außerhalb von 20–35. Eine Zahl auf einer Zeichnung ist nur dann aussagekräftig, wenn sie an eine benannte Grundlage gebunden ist — eine Norm, eine Skala oder ein freigegebenes Muster.
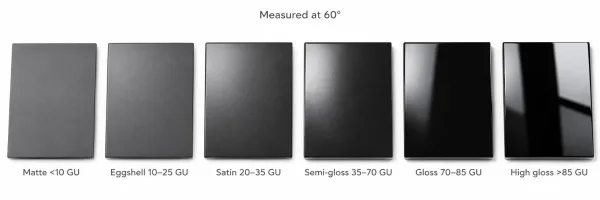
Glanzeinheiten-Bereiche bei 60 Grad für Matt, Eierschale, Seidenglanz, Seidenmatt, Glanz und Hochglanz.
Was den Messwert auf einem beschichteten Metallteil verändert
Die generische Skala setzt eine flache, gleichmäßige Oberfläche voraus. Ein gefertigtes Blechteil ist weder das eine noch das andere. Der Beschichtungsprozess legt zuerst das erreichbare Fenster fest: Viele Pulverbeschichter arbeiten mit de-facto-Bereichen von etwa 30 GU für Matt, 65 GU für Seidenmatt und 85 GU für Glanz, jeweils üblicherweise mit etwa ± 5 GU gehalten. Eloxieren (die elektrochemische Oberflächenbehandlung von Aluminium) liegt typischerweise im Bereich Matt bis Seidenglanz, es sei denn, die Oberfläche wurde vor der Bearbeitung hochglanzpoliert.
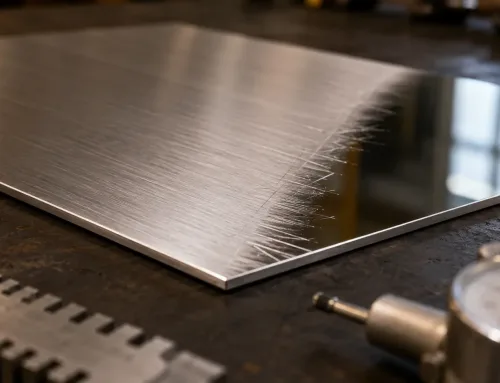
Der Grundzustand verschiebt den Messwert als Nächstes. Eine kugelgestrahlte Oberfläche, eine walzblanke Platte und eine Schweißnaht, die mit demselben Lack beschichtet sind, liefern nicht denselben GU-Wert, weil die Oberflächentextur das Licht unterschiedlich streut. Biegeradien und wärmebeeinflusste Zonen verhalten sich wie lokale Ausnahmen: Sie gehören zum Teil, repräsentieren aber nicht die Platte.
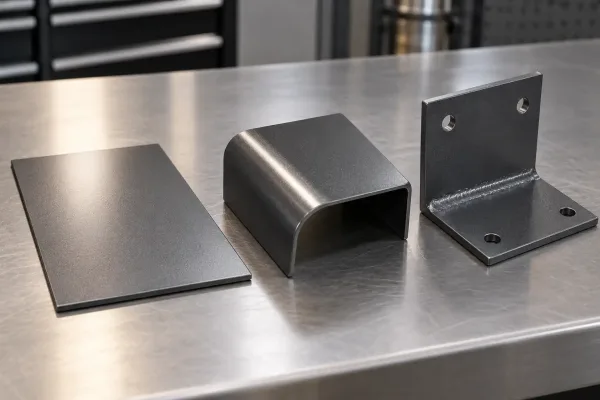
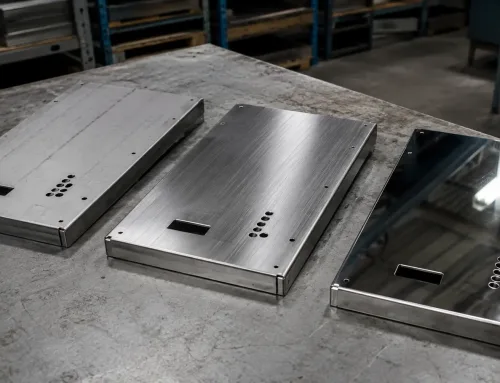
Flache, gebogene und geschweißte Bereiche desselben beschichteten Blechs reflektieren Licht unterschiedlich.
Deshalb treten Glanzstreitigkeiten und Defektstreitigkeiten gemeinsam auf. Höherer Glanz vergrößert jeden Kratzer, jede Schleifspur und jedes Staubkorn; niedrigerer Glanz verdeckt sie. Wenn ein Teil beim Aussehen durchfällt, bestätigen Sie, ob es am Glanzwert, am Oberflächenzustand oder an beidem gescheitert ist, bevor Sie eine Nacharbeit anordnen.
Wie man einen Glanzgrad spezifiziert, den beide Seiten überprüfen können
Wenn ein Ingenieur “matte Oberfläche” ohne Zahlenwert sieht, ist die interne Reaktion vorhersehbar: einen Bereich ableiten (matte, bei 60°, liegt grob unter 10 GU), dann fragen, welche Bezugsbasis gilt und wie geprüft wird — meist bevor das Teil angeboten wird, nicht erst nachdem es eintrifft. Diese Klärung ist in der RFQ-Phase (Angebotsanfrage) günstig und bei der Wareneingangsprüfung teuer.
Eine verifizierbare Glanzanforderung enthält vier Elemente:
- Einen Zielwert oder Bereich mit zugehörigem Winkel — 30 GU bei 60°, nicht “seidenmatt.”
- Die Messnorm — ASTM D523 oder ISO 2813, damit beide Seiten dasselbe Verfahren anwenden.
- Eine zulässige Toleranz — die erlaubte Abweichung vom Zielwert, damit Bestehen oder Durchfallen keine Ermessensfrage ist.
- Die Beziehung zu einem freigegebenen Muster — und welche Angabe maßgeblich ist, wenn Messwert und Muster voneinander abweichen.
Eine vollständige Spezifikation passt in eine Zeile: Glanzgrad: 30 ± 5 GU bei 60°, ISO 2813, gemäß freigegebenem Mustermuster.
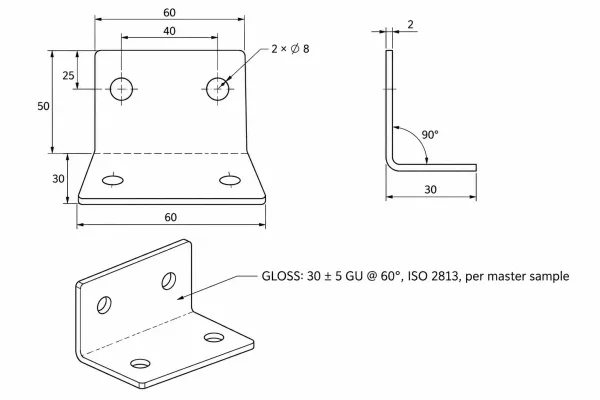
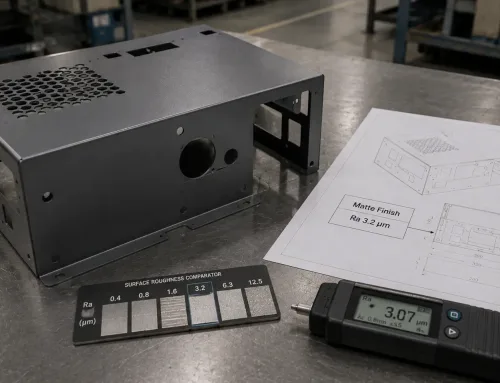
Ein Zeichnungshinweis, der den Glanz mit 30 ± 5 GU bei 60 Grad nach ISO 2813 angibt, mit Verweis auf das freigegebene Mustermuster.
Vor der Freigabe einer RFQ sind drei Dinge zu prüfen: ein numerischer Bereich ist vorhanden, der Winkel und die Norm sind angegeben, und die Rolle des Musters ist definiert. Fehlt einer dieser drei Punkte, kalkulieren Lieferanten auf Basis unterschiedlicher Annahmen — einer bietet auf 30 ± 5 GU, ein anderer verspricht nur, “Ihr Panel nachzustellen” — und die resultierenden Angebote sind nicht vergleichbar.
Vom freigegebenen Muster zur Chargenabnahme
Das freigegebene Muster ist der Punkt, an dem das Ziel physisch wird, daher ist es als Datenpunkt zu erfassen: Der GU-Messwert des signierten Panels wird beim vereinbarten Winkel und nach der vereinbarten Norm protokolliert, nicht nur mit dem Vermerk “freigegeben”. Diese Zahl und das zugehörige Muster sind die Grundlage jeder späteren Abnahmeentscheidung.
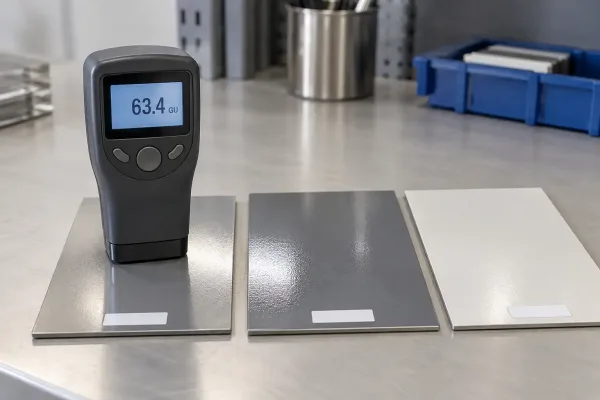
Der GU-Messwert eines signierten Mustermusters wird als Referenzwert für die Chargenabnahme protokolliert.
Das Messprotokoll ist zeitgleich zu vereinbaren. Festzulegen ist, welche Oberflächen gemessen werden — typischerweise repräsentative ebene Bereiche an definierten Punkten — und separat zu spezifizieren, wie Biegeradien, Schweißzonen und texturierte Merkmale behandelt werden. Die Konsistenz der Messposition ist ebenso wichtig wie die Konsistenz des Messgeräts, da ein Messwert auf einer anderen Fläche desselben Teils berechtigterweise abweichen kann.
Für Streitfälle ist die Regel vor Produktionsbeginn festzulegen: Ein Glanzmessgerät-Messwert bei der vereinbarten Geometrie hat Vorrang vor einem visuellen Vergleich mit dem Muster. Teile mit höheren Glanzzielen erfordern zudem häufigere Prüfungen, da sowohl Chargendrift als auch Oberflächenfehler mit steigendem GU-Wert sichtbarer werden.
FAQs
Bevor Ihre nächste Zeichnung rausgeht
Ersetzen Sie jedes Oberflächen-Adjektiv durch eine messbare Angabe: Ziel-GU, Winkel, Norm, Toleranz und Musterreferenz. Übernehmen Sie dieselben Zahlen in die RFQ, damit jeder Lieferant gegen eine einzige Definition von “matt” bietet, und der erste Produktionslauf einen Wert bestätigt statt einer Meinung. Wenn Sie vor der Freigabe eine zweite Prüfung wünschen, senden Sie die Oberflächenhinweise mit Ihrer Zeichnung — wir prüfen Glanzangaben bereits in der Angebotsphase.