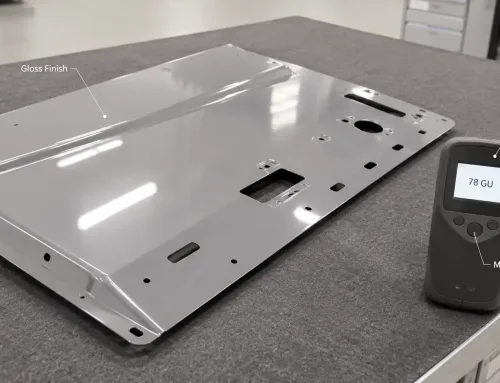
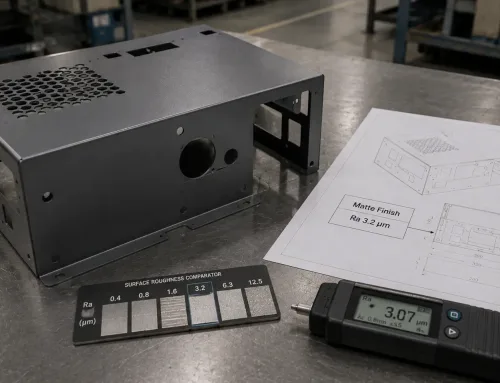
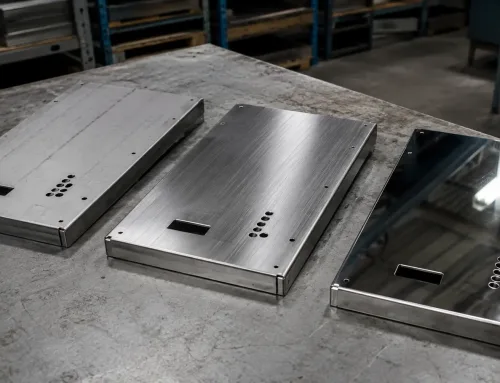
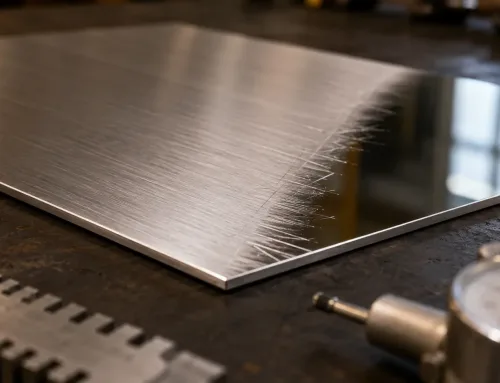
Eine Blechprobe kann 60 GU auf einem 20°-Glossmeter und weitere 60 GU auf einem 60°-Glossmeter anzeigen — und dennoch wie eine andere Oberfläche aussehen. Die Zahlen stimmen überein. Das Erscheinungsbild nicht.
Diese Abweichung ist kein Messgerätefehler. Sie tritt auf, wenn eine Glanzeinheit als eigenständige Kennzahl behandelt wird statt als Messwert, der an einen Messwinkel gebunden ist. Bevor ein GU-Zielwert das Erscheinungsbild eines beschichteten Gehäuses oder Panels sichern kann, muss der Winkel mit dem Wert mitgeliefert werden.
Ein GU-Wert ohne Messwinkel ist keine Spezifikation
Wenn eine Zeichnung “Glanz: 60 GU” und sonst nichts angibt, muss der Fertiger drei Dinge schätzen: welche Geometrie gemessen wird, wie viele Messpunkte genommen werden und wie weit ein Messwert abweichen darf, bevor das Teil aussortiert wird. Diese Schätzungen stimmen selten mit dem überein, was sich das Konstruktionsteam vorgestellt hat.
Das Ergebnis ist vorhersehbar. Erstmuster werden wegen eines Messwerts abgelehnt, der nie spezifiziert war. Lieferanten messen mit einem anderen Winkel nach und erhalten einen anderen Wert. Der Einkauf fragt, warum zwei Chargen “die Farbe geändert” haben, obwohl sich nur die Messeinrichtung geändert hat.
Eine vollständige Glanzanforderung ist nicht ein einzelner Wert. Sie ist eine kurze Kette: Messwinkel, Zielwert GU, Toleranzband, Prüfnorm und Stichprobenregel. Fehlt ein Glied, wird die Abnahme zur Verhandlungssache.
Wie eine Glanzeinheit definiert ist
A Glanzeinheit (GU) ist die Einheit, die von einem Glanzmessgerät ein optisches Instrument, das Licht auf eine Oberfläche strahlt und misst, wie viel Licht im Spiegelwinkel reflektiert wird. Die GU-Skala ist relativ und kein Prozentsatz der “Glanzstärke”.”
Die Kalibrierung erfolgt über einen hochglänzenden Schwarzglas-Standard mit definiertem Brechungsindex. Dieser Referenzwert wird auf 100 GU bei jeder Instrumentengeometrie festgelegt. Alle anderen Messwerte werden darauf skaliert. Ein mattes Beschichtungssystem kann 10–20 GU anzeigen; ein hochglänzendes Pulverlacksystem kann bei 60° über 80 GU liegen. Die Skala ist innerhalb jeder Geometrie linear, aber die Werte einer Geometrie lassen sich nicht auf eine andere übertragen.
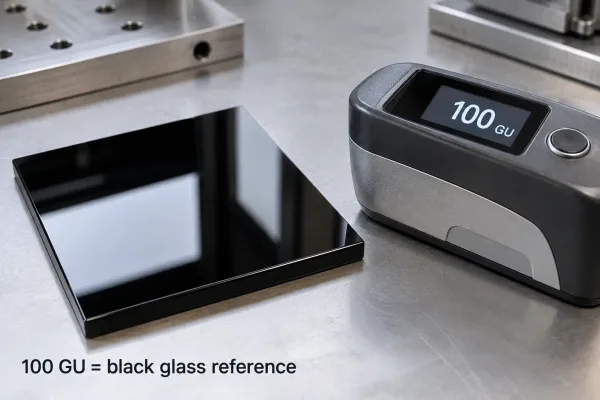
Die GU-Skala bezieht sich auf poliertes Schwarzglas, das auf 100 GU gesetzt ist.
Gebräuchliche Prüfmethoden hinter GU-Werten sind u. a. ISO 2813, ASTM D523, und DIN 67530. Geben Sie die Norm auf der Zeichnung an, wenn das Ergebnis später nachweisbar sein muss.
Was sich zwischen 20°, 60° und 85° ändert
Glanzmessgeräte arbeiten mit festen Ein- und Ausfallswinkeln. Eine Änderung des Winkels verändert, wie das Instrument die Oberflächenreflexion “sieht” — und damit, welchen Glanzbereich es auflösen kann.
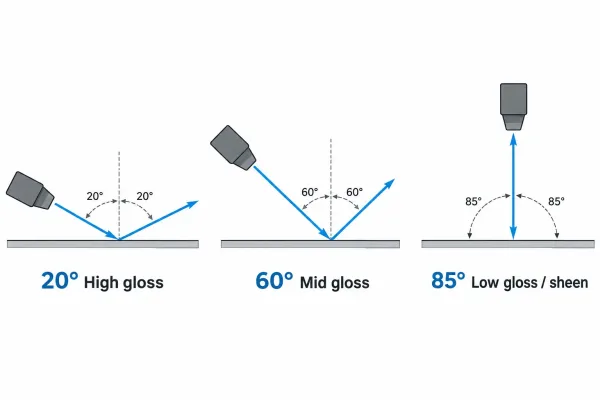
Geometrien von 20°, 60° und 85° für Messungen im hohen, mittleren und niedrigen Glanzbereich.
Jeder Winkel hat zudem seinen eigenen Messbereich. Typische Instrumentenbereiche liegen bei etwa 0–2000 GU bei 20°, 0–1000 GU bei 60°, und 0–160 GU bei 85°. Ein Messwert von 60 GU bei 20° und ein Messwert von 60 GU bei 60° sind nicht dasselbe Ergebnis.
20° — hochglänzende Oberflächen
Die 20°-Geometrie verstärkt kleine Unterschiede auf sehr glänzenden Oberflächen. Sie ist die richtige Wahl, wenn bei 60° bereits hohe Werte gemessen werden und Einkäufer hochwertige Glanzfinish trennen müssen, die sonst identisch aussehen würden.
60° — der universelle Winkel
60° ist der Standard-Screening-Winkel und die Geometrie, die in den meisten Spezifikationen für mittleren Glanz verwendet wird. Wenn auf der Zeichnung kein Winkel angegeben ist, gilt 60° als übliche branchenübliche Annahme — und genau deshalb sollte diese Annahme schriftlich festgehalten und nicht offen gelassen werden.
85° — geringer Glanz und Schimmer
85° ist eine Geometrie bei streifendem Einfall. Sie löst matte und nahezu glanzlose Oberflächen auf, bei denen 60°-Messwerte gegen null fallen. Sie eignet sich auch, um Schimmer oder einen “Eierschalen”-Effekt bei Beschichtungen zu erkennen, die frontal betrachtet matt wirken.
Welchen Winkel Sie für Ihren Glanzbereich verwenden sollten
Die Winkelauswahl folgt einer einfachen Entscheidungsregel, sobald ein Screening-Messwert vorliegt:
- Zuerst messen bei 60°.
- Wenn der Messwert über etwa 70 GUliegt, erneut messen bei 20° und gegen diese Geometrie spezifizieren.
- Wenn der Messwert unterhalb von etwa 10 GUliegt, erneut messen bei 85°.
- Dazwischen bei 60°.
| Glanzbereich (60°-Gerät) | Bevorzugter Messwinkel | So lesen Sie den Wert |
|---|---|---|
| Über ~70 GU | 20° | Trennt hochglänzende Oberflächen; engere Optik-Kontrolle |
| ~10–70 GU | 60° | Standard-Mittelglanzband für die meisten beschichteten Blechteile |
| Unter ~10 GU | 85° | Matt / seidenmatt; 60° liefert kaum Auflösung |
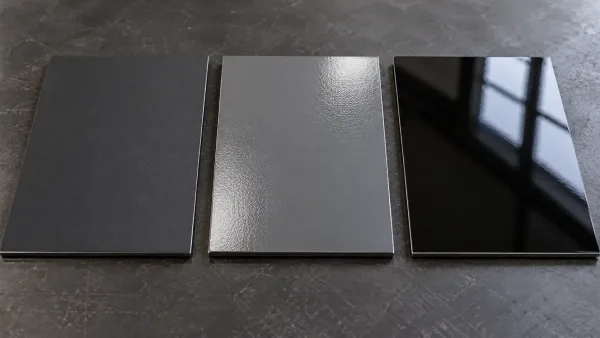
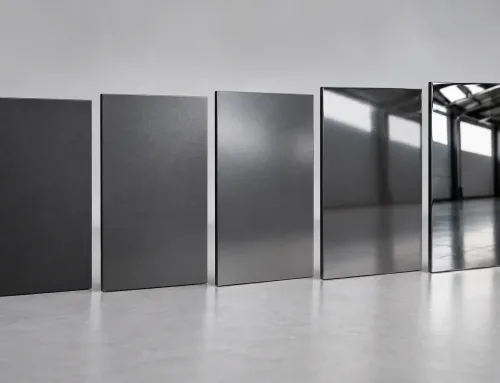
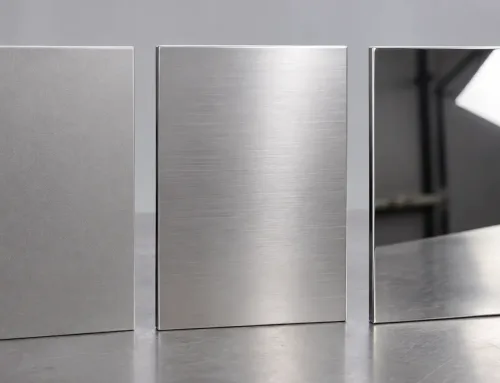
Niedrig-, Mittel- und hochglänzende beschichtete Proben unter demselben Licht betrachtet.
Diese Schwellenwerte sind Branchenkonventionen, die bei Geräteherstellern und Beschichtungsvorgaben gelten. Sie sind keine Naturgesetze — verstehen Sie sie als gemeinsame Sprache, damit Einkäufer und Lieferant dieselbe Geometrie wählen.
Warum ein und dasselbe Blechteil unterschiedliche GU-Werte liefern kann
Auf flachen, gut vorbereiteten Paneelen sind GU-Messwerte reproduzierbar eng. Bei umgeformten Blechteilen ist das oft nicht der Fall — und die Streuung ist in der Regel prozessbedingt, nicht gerätebedingt.
Pulverbeschichtung, Nasslack und Eloxal liegen jeweils in unterschiedlichen erreichbaren Glanzbereichen und reagieren unterschiedlich auf die Substrattextur. Ein gestrahltes oder walzblankes Grundmaterial kann durch dünne Beschichtungen durchschlagen und den Messwert absenken.
Umgeformte Merkmale streuen das Bild zusätzlich. Biegeradien, Schweißnähte, scharfe Kanten und Befestigungsbereiche reflektieren Licht anders als flache Flächen. Eine Einzelmessung auf einer Sichtfläche kann bestehen, während ein zweiter Punkt 50 mm entfernt danebenliegt.
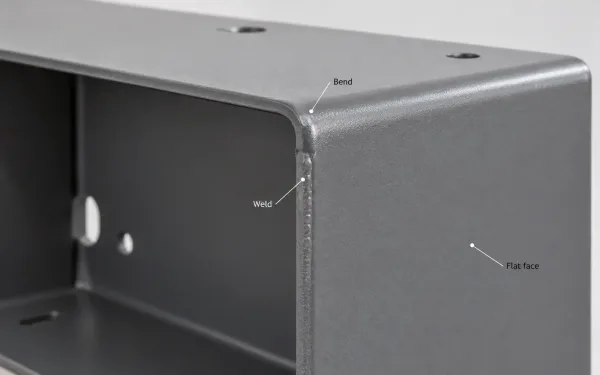
Biegeradius-, Schweißnaht- und Flächenzonen, in denen GU-Werte abweichen können.
Deshalb sind Abnahmeregeln genauso wichtig wie der Sollwert. Praktische Werkstattkonventionen sind u. a. das Mitteln einer festgelegten Anzahl von Punkten auf vereinbarten Flächen, die Ablehnung bei einem einzelnen Punkt außerhalb eines harten Grenzwerts oder beides. Die Regel gehört in die Zeichnung, nicht in eine E-Mail-Kette.
Wie Sie GU in Zeichnungen und Bestellungen angeben
Behandeln Sie Glanz wie jede andere messbare Anforderung. Eine unvollständige Angabe zwingt den Lieferanten, die fehlenden Teile zu erfinden.
Eine brauchbare Angabe nennt fünf Dinge:
- Winkel — 20°, 60° oder 85°
- Sollwert und Toleranz — zum Beispiel 60 ± 5 GU
- Norm — ISO 2813, ASTM D523 oder gleichwertig
- Standort — welche Flächen oder Zonen kontrolliert werden
- Stichproben und Bewertung — Punkte pro Teil, Mittelwert- vs. Einzelpunktgrenzen
Beispiel für eine vollständige Angabe:
Glanz: 60 ± 5 GU bei 60°, ISO 2813, gemessen auf den Außenflächen A und B, 3 Punkte pro Fläche, Teil fällt durch, wenn ein Punkt außerhalb der Toleranz liegt.
Das Toleranzband ist ein Kostenhebel. ±10 GU ermöglicht eine normale Prozessschwankung auf einer Produktionsbeschichtungslinie. ±3 GU erfordert engere Vorbereitung, Aushärtungskontrolle und Prüfung — und wird sich im Angebot niederschlagen. Breite Bänder sind nicht schlampig; undokumentierte Bänder sind es.
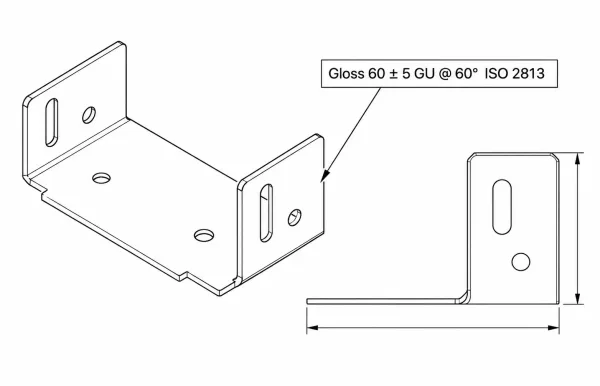
Ein vollständiger GU-Angabenblock in einer Zeichnung: Winkel, Sollwert, Toleranz und Norm.
In der Angebotsphase (RFQ) sollten Sie den Winkel, die betreffenden Flächen sowie ob ein Sichtmusterteil (visual master panel) die numerischen Grenzwerte begleitet, bestätigen. Wenn diese drei Punkte früh geklärt sind, lassen sich die meisten Glanzstreitigkeiten später vermeiden.
FAQs
Nächster Schritt
Ersetzen Sie auf Ihrer nächsten Zeichnung oder RFQ jede bloße “X GU”-Notiz durch Winkel, Toleranz, Norm, Flächen und Probenahme. Wenn die Oberflächenausführung noch ausgewählt wird, bitten Sie den Beschichtungslieferanten vor dem Fixieren der Spezifikation um typische GU-Bereiche auf Ihrem Substrat und Ihrer Schichtdicke — diese Zahlenmenge lässt sich vor der Werkzeugherstellung leichter verhandeln, als nachdem die erste Charge eingetroffen ist.