YSie erhalten ein elektropoliertes Blechgehäuse. Die Oberfläche erscheint unter der Werkstattbeleuchtung gleichmäßig und reflektierend. Doch wenn Ihr Qualitätsteam sie mit einem Kontaktprofilometer misst, kommt der Ra-Messwert bei 0,5 µm zurück — höher als der in Ihrer Zeichnung angegebene Höchstwert von 0,38 µm. Ihr Lieferant besteht darauf, dass das Elektropolieren korrekt durchgeführt wurde. Wo liegt also das Problem: am Bauteil oder an der Messung?
Dieses Szenario tritt häufiger auf, als die meisten Einkäufer erwarten. Elektropolierte Oberflächen verhalten sich bei der Profilometermessung anders als mechanisch polierte Oberflächen, und der Grund liegt darin, wie das Messinstrument mit der Oberflächengeometrie interagiert. Das Verständnis dieser Interaktion — und das Wissen, welche Standards, Werkzeuge und Verfahren anzuwenden sind — ist der Unterschied zwischen zuverlässigen Prüfdaten und wiederkehrenden Streitigkeiten mit Ihrem Lieferanten.
Warum die Prüfung der Oberflächenrauheit elektropolierter Oberflächen nicht einfach ist
Auf einer mechanisch polierten Oberfläche tastet die Profilometernadel ein Muster gerichteter Kratzer ab. Die Spitzen und Täler sind regelmäßig, und der Ra-Messwert ist vorhersehbar. Auf einer elektropolierten Oberfläche ist die Situation anders.
Beim Elektropolieren löst ein elektrochemischer Prozess bevorzugt die Spitzen der Metalloberfläche auf und hinterlässt eine mikrog latte, richtungslose Oberfläche. Die Makrotopologie — die größeren Hügel und Täler aus vorheriger Umformung oder Schleifen — bleibt weitgehend unverändert. Dies wird oft beschrieben als “die Bäume entfernen, während die Hügel intakt bleiben.”
Hier liegt das Messparadoxon: Eine Standard-Profilometernadel mit einem Spitzenradius von 5 µm kann sich ungehindert über die mikrog latte elektropolierte Oberfläche bewegen und der Makrotopologie folgen, ohne die Mikroebenen-Glättung zu erfassen. Das Ergebnis ist, dass der Ra-Messwert auf einer elektropolierten Oberfläche tatsächlich höher sein kann als der Messwert auf derselben Oberfläche vor dem Elektropolieren — obwohl die Rasterelektronenmikroskopie (REM) bestätigt, dass die elektropolierte Oberfläche objektiv glatter ist.
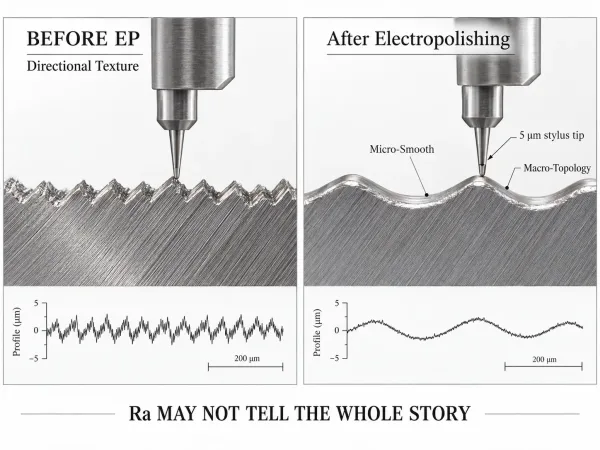
Eine Profilometernadel kann größeren Oberflächenwellen folgen, während sie die durch Elektropolieren erzeugte Mikroebenen-Glättung übersieht.
Das bedeutet nicht, dass das Profilometer defekt ist. Es bedeutet, dass die Messmethode auf den Oberflächenzustand abgestimmt werden muss. Für elektropolierte Teile erfordert dies oft eine Kombination aus Kontaktprofilometrie (mit geeigneten Grenzwellenlängeneinstellungen), berührungsloser optischer Messung und — für kritische Anwendungen — REM- oder Rasterkraftmikroskopie (AFM)-Verifizierung.
Was Ra und Rz tatsächlich messen — und warum Sie beide benötigen
Ra (Mittlere Rauheit) ist das arithmetische Mittel der absoluten Abweichungen des Oberflächenprofils von der Mittellinie über eine festgelegte Messstrecke. Es ist in ISO 4287 definiert und der am weitesten verbreitete Rauheitsparameter in der Fertigung. Ein niedrigerer Ra-Wert zeigt eine glattere Oberfläche an.
Rz (Gemittelte maximale Höhe) misst die durchschnittliche Höhendifferenz zwischen den fünf höchsten Spitzen und fünf tiefsten Tälern innerhalb der Auswertungslänge. Anders als Ra, das alle Abweichungen mittelt, erfasst Rz die Extremwerte — was es empfindlicher für isolierte tiefe Täler oder scharfe Spitzen macht.
Warum ist das für elektropolierte Oberflächen wichtig? Eine Oberfläche kann einen niedrigen Ra-Durchschnitt aufweisen, aber dennoch isolierte tiefe Täler, die von vorheriger Bearbeitung oder Schleifbearbeitung hinterlassen wurden und durch Elektropolieren nicht vollständig entfernt wurden. Diese Täler sind für Ra unsichtbar, werden aber von Rz erfasst — und sie sind genau die Art von Merkmal, die Kontamination in pharmazeutischen, lebensmittelverarbeitenden oder Halbleiteranwendungen einfängt.
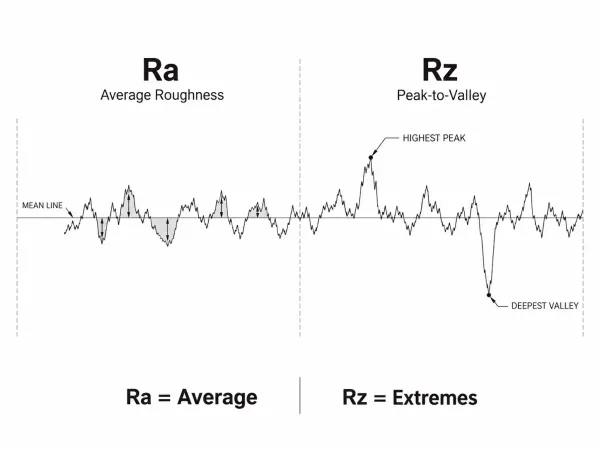
Ra repräsentiert die durchschnittliche Oberflächenabweichung, während Rz größere Spitzen und Täler hervorhebt, die Ra möglicherweise herausmittelt.
| Parameter | Was es misst | Typischer EP-Bereich | Warum es wichtig ist |
|---|---|---|---|
| Ra | Durchschnittliche Abweichung von der Mittellinie | 0,1–0,4 µm (4–16 µin) | Standard-Akzeptanzkriterium; die meisten Zeichnungen geben Ra an |
| Rz | Durchschnittliche Spitzen-zu-Tal-Höhe | ≤ 1,0 µm | Erfasst isolierte Defekte, die Ra herausmittelt |
| Rq | Quadratischer Mittelwert der Rauheit | Etwas höher als Ra | Empfindlicher gegenüber Ausreißern; wird in einigen Halbleiterspezifikationen verwendet |
Praktische Hinweise: Für elektropolierte Blechteile, geben Sie Ra als primäres Akzeptanzkriterium an und fügen Sie Rz als sekundäre Prüfung hinzu, wenn das Teil in kontaminationsempfindlichen Umgebungen verwendet wird. Schreiben Sie auf die Zeichnung beide Werte mit ihren Einheiten und der Messnorm, zum Beispiel: “Ra ≤ 0,4 µm gemäß ISO 4287, Rz ≤ 1,0 µm gemäß ISO 4287.”
Kontakt- vs. berührungslose Profilometer — So wählen Sie die richtige Methode
Die Wahl zwischen kontaktierender und nicht-kontaktierender Messung dreht sich nicht darum, welche “besser” ist — sondern darum, welche Methode zu Ihrer Bauteilgeometrie, Ihrem Oberflächenzustand und Ihrem Prüfzweck passt.
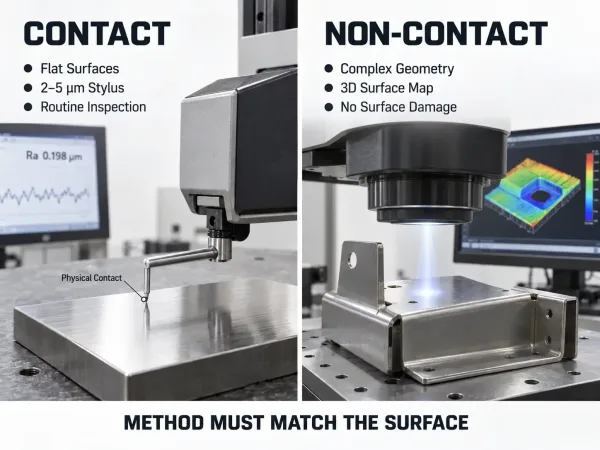
Vergleich von kontaktierender Tastnadel und nicht-kontaktierenden optischen Methoden zur Messung der Oberflächenrauheit von elektropoliertem Blech.
Tastschnittgerät (Kontakt)
Eine Tastnadel mit Diamantspitze fährt über die Oberfläche und zeichnet die vertikale Verschiebung auf. Dies ist die gebräuchlichste Methode zur Überprüfung der Oberflächenrauheit in der Fertigung.
Wann zu verwenden: Flache oder leicht gekrümmte elektropolierte Oberflächen, bei denen die Tastnadel einen gleichmäßigen Kontakt aufrechterhalten kann. Die meisten Anwendungen in der Werkstatt und bei der Wareneingangsprüfung.
Einschränkungen bei elektropolierten Oberflächen:
- Der Spitzenradius der Tastnadel (typischerweise 2–5 µm) kann die durch Elektropolieren erzeugten mikrog latten Merkmale möglicherweise nicht vollständig auflösen.
- Auf stark reflektierenden elektropolierten Oberflächen kann die Tastnadel über Mikrospitzen “springen” und Messwerte erzeugen, die die Makrotopologie rather als die tatsächliche Oberflächenbeschaffenheit widerspiegeln.
- Die Tastnadel kann weiche elektropolierte Oberflächen zerkratzen, wenn die Kontaktkraft zu hoch ist.
Optisches Profilometer (Nicht-Kontakt)
Verwendet Laserinterferometrie, Weißlicht-Scanning oder konfokale Mikroskopie zur Messung der Oberflächentopografie ohne physischen Kontakt.
Wann zu verwenden: Komplexe Geometrien (Innenflächen, kleine Radien, in der Nähe von Schweißzonen), weiche Materialien oder wenn Sie 3D-Oberflächenkartierung anstelle einer Einzellinienmessung benötigen.
Vorteile für elektropolierte Teile:
- Kein Risiko von Oberflächenschäden.
- Höhere Auflösung (bis zu 0,1 nm bei einigen Systemen) kann die mikrog latten Merkmale auflösen, die eine Tastnadel übersieht.
- Kann die Oberflächengleichmäßigkeit über eine Fläche abbilden, nicht nur entlang einer einzelnen Messspur.
Einschränkungen: Höhere Ausrüstungskosten. Erfordert geschultes Personal. Die Oberflächenreflektivität kann die Messgenauigkeit auf spiegelglatten elektropolierten Oberflächen beeinflussen.
Oberflächenrauheits-Vergleichsmuster
Physische Referenzproben mit bekannten Ra-Werten, die für visuellen und taktilen Vergleich verwendet werden.
Wann zu verwenden: Nur Werkstattprüfung. Nicht geeignet für formale Abnahmeprüfungen von elektropolierten Teilen da der visuelle Unterschied zwischen Ra 0,2 µm und Ra 0,4 µm mit bloßem Auge nicht sichtbar ist.
Empfehlung für elektropoliertes Blech: Verwenden Sie ein Kontaktprofilometer als primäres Prüfwerkzeug mit optischer Profilometrie als sekundäre oder Verifizierungsmethode für kritische Teile. Vergleichsmuster sollten nur für die Vorprüfung verwendet werden.
Industriestandards für die Oberflächenrauheit elektropolierter Oberflächen
Mehrere Normen gelten für die Oberflächenrauheit von elektropolierten Oberflächen, jede mit einem anderen Zweck. Zu wissen, auf welche Norm Ihre Zeichnung verweist — und was diese tatsächlich verlangt — verhindert Fehlinterpretationen bei der Prüfung.
| Norm | Umfang | Was sie definiert |
|---|---|---|
| ISO 4287 | Oberflächentexturparameter | Definitionen von Ra, Rz, Rq und anderen Rauheitsparametern |
| ISO 4288 | Probenahmeregeln | Grenzwellenlänge (λc), Auswertungslänge und Anzahl der Messspuren |
| ASME BPE SF1–SF6 | Oberflächengüten für Bioprozessausrüstung | Max. Ra-Werte für mechanisch polierte (SF1–SF3) und elektropolierte (SF4–SF6) Oberflächen, plus Grenzwerte für Poren, Kratzer und Einschlüsse |
| ASTM B912 | Passivierung von Edelstahl | Anforderungen an die Passivierung nach dem Elektropolieren; definiert nicht Ra |
| SEMI F19 | Benetzte Oberflächen in der Halbleiterfertigung | Oberflächengüte- und Passivierungsanforderungen für Ultra-Hochreinheits-Anwendungen |
ASME BPE ist es wert, im Detail verstanden zu werden da sie über Ra hinausgeht. Jede SF-Bezeichnung (SF4, SF5, SF6 für elektropolierte Oberflächen) definiert nicht nur einen maximalen Ra-Wert, sondern auch zulässige Poren, Kratzer und Einschlüsse — plus ein definiertes Protokoll für die Durchführung der Messungen. Das bedeutet, dass eine ASME BPE-Prüfung nicht nur ein einzelner Profilometer-Messwert ist; sie umfasst eine visuelle Inspektion anhand von Fehlerkriterien.
| Bezeichnung | Verfahren | Max. Ra | Zusätzliche Kriterien |
|---|---|---|---|
| SF4 | Elektropoliert | 15 µin (0,38 µm) | Grenzwerte für Poren, Kratzer und Einschlüsse gemäß ASME BPE Teil SF |
| SF5 | Elektropoliert | 20 µin (0,51 µm) | Gleiche Fehlerkriterien wie SF4 |
| SF6 | Elektropoliert | 25 µin (0,64 µm) | Gleiche Fehlerkriterien wie SF4 |
Wichtiger Hinweis für Blechkäufer: Wenn Ihre Zeichnung auf ASME BPE verweist, muss Ihr Lieferant das vollständige Abnahmepaket einhalten — nicht nur den Ra-Wert. Wenn Ihre Zeichnung nur “Ra ≤ 0,4 µm gemäß ISO 4287” angibt, beschränkt sich die Prüfung auf die Rauheitsmessung und umfasst keine Fehlerkriterien, es sei denn, Sie fügen diese separat hinzu.
Schritt-für-Schritt-Prüfablauf für elektropolierte Blechteile
Der folgende Arbeitsablauf gilt für die Eingangsprüfung von elektropolierten Blechteilen mit einem Kontaktprofilometer. Anpassungen für die optische Messung sind an den relevanten Stellen vermerkt.
Vorbereitung vor der Messung
- Reinigen Sie die Oberfläche. Entfernen Sie Fingerabdrücke, Öl oder Rückstände mit einem fusselfreien Tuch und Isopropylalkohol. Restverunreinigungen verfälschen die Ra-Messwerte.
- Stabilisieren Sie das Werkstück. Befestigen Sie das Werkstück auf dem Profilometertisch oder einer schwingungsisolierten Oberfläche. Bewegung während der Messung macht das Ergebnis ungültig.
- Überprüfen Sie die Kalibrierung des Instruments. Messen Sie vor jeder Sitzung das zertifizierte Referenznormal. Wenn der Messwert vom zertifizierten Wert abweicht, kalibrieren Sie vor dem Fortfahren neu.
Auswahl der Messpositionen
Messen Sie bei elektropolierten Blechteilen an den folgenden Positionen:
- Flache Plattenbereiche — die primäre Abnahmezone; messen Sie mindestens 3 Spuren in unterschiedlichen Ausrichtungen.
- Biegezonen — beim Elektropolieren wird auf der Außenseite einer Biegung möglicherweise nicht derselbe Ra wie auf flachem Material erreicht. Messen Sie 2–3 Spuren in der Nähe des Biegeradius.
- Schweißnahtnahe Bereiche — wenn das Werkstück geschweißt ist, messen Sie 10–15 mm von der Schweißnahtwurzel entfernt. Wärmeeinflusszonen können unterschiedliche Oberflächeneigenschaften aufweisen.
- Kanten und Ecken — Elektropolieren ist an scharfen Kanten aufgrund der Stromdichtekonzentration weniger wirksam. Messen Sie, wenn die Kante eine funktionale oder kosmetische Oberfläche ist.
Festlegung der Probenahmeparameter
Befolgen Sie ISO 4288 für Grenzwellenlänge und Messstrecke:
| Ra-Bereich (µm) | Grenzwellenlänge λc (mm) | Messstrecke (mm) |
|---|---|---|
| 0.006–0.02 | 0.08 | 0.4 |
| 0.02–0.1 | 0.25 | 1.25 |
| 0.1–2.0 | 0.8 | 4.0 |
| 2.0–10.0 | 2.5 | 12.5 |
Bei den meisten elektropolierten Blechteilen (Ra 0,1–0,4 µm) beträgt die Grenzwellenlänge 0,8 mm und die Messstrecke beträgt 4,0 mm.
Durchführung der Messungen
- Positionieren Sie den Taster senkrecht zur Oberfläche.
- Führen Sie mindestens 3 Spuren an jeder Messposition, mit einem Abstand von mindestens 1 mm.
- Berechnen Sie den durchschnittlichen Ra über alle Spuren an jeder Position.
- Wenn der Durchschnitt die Spezifikation überschreitet, führen Sie zusätzliche Spuren durch, um dies zu bestätigen, bevor Sie eine Nichtkonformität feststellen.
Dokumentation und Berichterstattung
Ein konformer Prüfbericht sollte Folgendes enthalten:
- Teile nummer, Zeichnungsrevision und Bestellnummer
- Messgerätemodell und Kalibrierdatum
- Messpositionen (Verweis auf Zeichnung oder Fotografie)
- Verwendete Grenzwellenlänge und Auswertungslänge
- Einzelne Ra-Messwerte und berechnete Durchschnittswerte
- Rz-Messwerte (falls spezifiziert)
- Annahme-/Ablehnungsentscheidung unter Bezugnahme auf die Zeichnungsspezifikation
Wenn der Ra-Messwert nicht den Erwartungen entspricht — Fehlerbehebungsleitfaden
Ein Ra-Messwert außerhalb der Spezifikation bedeutet nicht automatisch, dass das Teil defekt ist. Bevor Sie das Teil ablehnen oder den Lieferanten beschuldigen, arbeiten Sie den folgenden Entscheidungsbaum durch.
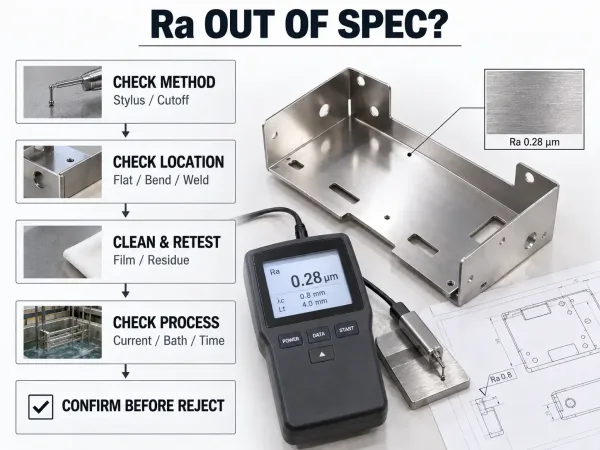
Ein Fehlerbehebungs-Workflow zur Identifizierung von Mess-, Positions-, Kontaminations- oder Prozessursachen für Ra-Messwerte außerhalb der Spezifikation.
Ursache 1: Abweichung der Messmethode
Symptom: Der Ra-Messwert ist höher als erwartet, aber die Oberfläche sieht glatt aus und fühlt sich glatt an.
Wahrscheinliche Ursache: Die Geometrie der Tastspitze oder die Grenzwellenlänge erfasst die mikrog latten elektropolierten Merkmale nicht. Das Profilometer liest die Makrotopologie anstelle der Oberflächenbeschaffenheit.
Maßnahme: Wechseln Sie zu einem Profilometer mit einer feineren Tastspitze (2 µm Radius) oder verwenden Sie die optische Profilometrie. Verifizieren Sie mit SEM, falls verfügbar.
Ursache 2: Messung an der falschen Position
Symptom: Ra liegt bei flachen Platten innerhalb der Spezifikation, aber außerhalb der Spezifikation in der Nähe von Biegungen, Schweißnähten oder Kanten.
Wahrscheinliche Ursache: Das Elektropolieren ist in diesen Bereichen weniger wirksam aufgrund von Stromdichteschwankungen, vorherigen Oberflächenschäden oder geometrischen Einschränkungen.
Maßnahme: Bestätigen Sie, ob die Position außerhalb der Spezifikation innerhalb der auf der Zeichnung definierten Prüfzone liegt. Wenn die Zeichnung keine Prüfzonen definiert, handelt es sich um eine Spezifikationslücke, die in der nächsten Revision behoben werden sollte.
Ursache 3: Oberflächenkontamination oder Restfilm
Symptom: Ra-Messwerte sind über dasselbe Teil inkonsistent.
Wahrscheinliche Ursache: Restlicher Elektropolierfilm, Fingerabdrücke oder Verpackungsrückstände auf der Oberfläche.
Maßnahme: Reinigen Sie die Oberfläche gründlich mit Isopropylalkohol und messen Sie erneut. Wenn sich die Messwerte stabilisieren, war das Problem Kontamination, nicht die Oberflächenbeschaffenheit.
Ursache 4: Tatsächliche Prozessabweichung
Symptom: Ra liegt konsistent außerhalb der Spezifikation über mehrere Teile hinweg, selbst nach Bestätigung der Messmethode und Position.
Wahrscheinliche Ursache: Der Elektropolierprozess selbst ist außer Kontrolle — falsche Stromdichte, Verschlechterung der Badchemie, unzureichende Bearbeitungszeit oder Temperaturabweichung.
Maßnahme: Fordern Sie das Prozessprotokoll des Lieferanten für die Charge an. Vergleichen Sie Stromdichte, Badtemperatur und Bearbeitungszeit mit den qualifizierten Parametern. Wenn die Prozessdaten eine Abweichung bestätigen, müssen die Teile möglicherweise nachbearbeitet werden.
Wichtigste Erkenntnis: Schließen Sie immer Messfehler aus, bevor Sie einen Prozessfehler annehmen. Die Kosten für eine erneute Messung sind trivial im Vergleich zu den Kosten für die Ablehnung einer guten Charge oder die Annahme einer schlechten.
Was Sie vor der Auftragserteilung bestätigen sollten — Beschaffungs-Checkliste für die Oberflächenrauheit elektropolierter Oberflächen
Die meisten Inspektionsstreitigkeiten entstehen nicht in der Werkstatt, sondern in der Bestellung. Wenn die Zeichnung oder die Anfrage die Prüfverfahren, Abnahmekriterien und Messstellen, werden sowohl Käufer als auch Lieferant die Anforderung unabhängig voneinander interpretieren — und ihre Interpretationen werden voneinander abweichen.
Verwenden Sie die folgende Checkliste, wenn Sie die Oberflächenrauheit von elektropolierten Oberflächen in Ihren Zeichnungen und RFQs spezifizieren:
- Ra mit Einheiten und Toleranz angeben (z. B. Ra ≤ 0,4 µm gemäß ISO 4287). Schreiben Sie nicht “glatte Oberfläche” oder “Spiegelpolitur” — dies sind visuelle Beschreibungen, keine messbaren Spezifikationen.
- Rz als sekundäres Kriterium hinzufügen wenn das Teil in kontaminationsempfindlichen Anwendungen eingesetzt wird (Pharmazie, Lebensmittel, Halbleiter).
- Die Messnorm referenzieren (ISO 4287 für Parameter, ISO 4288 für Probenahmeregeln). Falls ASME BPE gilt, die SF-Bezeichnung angeben.
- Prüfstellen definieren auf der Zeichnung — flache Bereiche, Biegezonen, schweißnahtnahe Zonen und Kanten. Wenn nur bestimmte Oberflächen elektropoliert werden müssen, diese klar kennzeichnen.
- Die Anzahl der Messspuren pro Stelle angeben (mindestens 3 empfohlen).
- Das Messverfahren bestätigen mit dem Lieferanten — Kontaktprofilometer, optisches Profilometer oder beides. Wenn der Lieferant ein anderes Verfahren als Ihre Wareneingangsprüfung verwendet, stimmen die Messwerte möglicherweise nicht überein.
- Die Disposition für nicht konforme Oberflächen definieren — Nacharbeit, Ausschuss oder Sonderfreigabe. Elektropolierte Teile können manchmal nachbearbeitet werden, dies hängt jedoch von der Legierung, der Geometrie und der verbleibenden Maßtoleranz ab.
Aus unserer Erfahrung: Die häufigste Ursache für Prüfstreitigkeiten, die wir sehen, ist eine Zeichnung, die “Ra ≤ 0,4 µm” ohne Definition des Messverfahrens oder der Messstelle angibt. Zwei verschiedene Profilometer — oder zwei verschiedene Bediener — können Messwerte von 0,1–0,15 µm Abweichung auf derselben elektropolierten Oberfläche erzeugen. Die Angabe des Verfahrens beseitigt diese Mehrdeutigkeit.