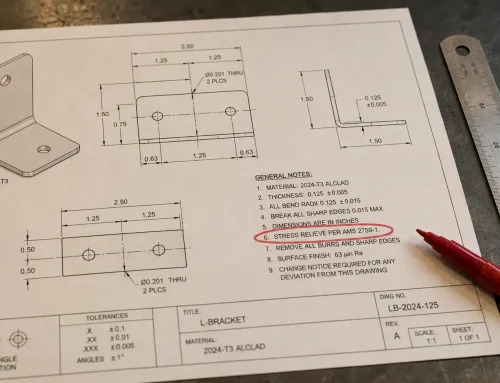
Während die meisten Einkäufer sich auf Zertifizierungen und Prüfberichte verlassen, um die Pulverbeschichtungskompetenz eines Lieferanten zu bewerten, beantworten diese Dokumente eine andere Frage als die, die tatsächlich entscheidend ist. Eine Qualicoat-Lizenz bestätigt, dass die Anlage eines Beschichters bestimmte Prozessstandards erfüllt. Ein Salzsprühnebel-Prüfzertifikat bestätigt, dass eine bestimmte Charge beschichteter Paneele einen kontrollierten Korrosionstest überstanden hat. Keines von beiden sagt Ihnen, ob der Lieferant Ihre Zeichnung korrekt gelesen, verstanden hat, was Sie mit jeder Angabe beabsichtigt haben, oder eine fehlende Spezifikation erkennt, bevor daraus ein Produktionsproblem wird.
Der eigentliche Indikator für Beschichtungskompetenz zeigt sich viel früher — darin, wie ein Lieferant während der Angebotsphase auf Ihre Zeichnung reagiert. Ein Lieferant, der stillschweigend eine vage Angabe wie “Pulverbeschichtung schwarz” akzeptiert, ohne Rückfragen zu stellen, ist nicht effizient. Er prüft entweder Ihre Angaben überhaupt nicht, oder er trifft Annahmen, die später als Nacharbeit, Verzögerungen oder Streitigkeiten auftauchen werden. Dieser Artikel erklärt, wie Sie die Fähigkeit eines Blechlieferanten zur Prüfung von Pulverbeschichtungsangaben bewerten können — die Fähigkeit, Probleme mit Ihren Oberflächenspezifikationen vor Produktionsbeginn zu lesen, auszulegen und zu melden.
Warum Testberichte allein keine Aussage über die Kompetenz zur Prüfung von Beschriftungen treffen können
Zertifizierungen und Testberichte verifizieren andere Dinge als die Fähigkeit zur Prüfung von Angaben, und deren Vermischung führt zu kostspieligen blinden Flecken.
Eine Beschichtungszertifizierung — Qualicoat, GSB, AAMA — bestätigt, dass die Anlage, Ausrüstung und Prozesskontrollen des Lieferanten einen anerkannten Standard erfüllen. Sie sagt Ihnen, dass der Beschichter unter kontrollierten Bedingungen qualitativ hochwertige Beschichtungen herstellen kann. Sie sagt Ihnen nicht, ob der Beschichter verstanden hat, was Ihr spezifisches Teil erfordert. Ein zertifizierter Beschichter kann immer noch das falsche Harzsystem auf ein Außenteil auftragen, die Abdeckung an Gewindeeinsätzen überspringen oder bei einer Temperatur aushärten, die dem TDS (Technical Data Sheet) Ihres Pulverherstellers widerspricht — einfach weil niemand die Angabe gegen den Produktionsplan geprüft hat.
Testberichte — Salzsprühnebel nach ASTM B117, Haftung nach ASTM D3359, Aushärtungsverifizierung nach ASTM D5402 — validieren ein spezifisches Ergebnis aus einem spezifischen Testlauf. Sie bestätigen, dass die Beschichtung auf diesen Paneelen innerhalb der Spezifikation lag. Sie bestätigen nicht, dass die Auslegung Ihrer Zeichnung durch den Lieferanten korrekt war. Ein Teil kann die Haftungsprüfung bestehen und dennoch Ihre Absicht verfehlen, wenn der Lieferant eine satinierte Oberfläche verwendet hat, obwohl Sie matt spezifiziert haben, oder einen Bereich beschichtet hat, den Sie abgedeckt haben wollten.
Die Fähigkeit zur Prüfung von Angaben ist eine separate Kompetenz. Sie liegt sowohl der Zertifizierung als auch der Prüfung vorgelagert, in der technischen Kommunikationsebene zwischen Ihrer technische Zeichnung und der Produktionsstätte des Lieferanten. Ein Lieferant mit starker Fähigkeit zur Prüfung von Angaben wird Mehrdeutigkeiten identifizieren, kritische Parameter bestätigen und Konflikte vor der Angebotsabgabe melden — nicht erst, nachdem die erste Charge mit Problemen eingetroffen ist.
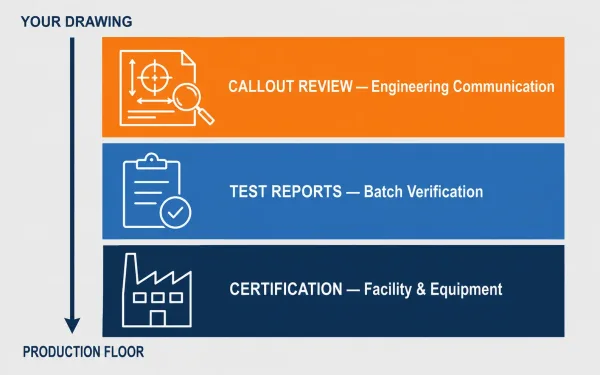
Die Prüfung von Angaben liegt der Zertifizierung und Prüfung vorgelagert, in der technischen Kommunikationsebene zwischen Ihrer Zeichnung und der Produktion.
Was eine vollständige Pulverbeschichtungsangabe enthalten sollte
Bevor Sie die Antwort eines Lieferanten bewerten können, benötigen Sie einen Maßstab dafür, wie eine vollständige Angabe aussieht. Wenn Ihre Zeichnung dem Lieferanten nicht genügend Informationen bietet, um damit zu arbeiten, hat selbst der fähigste Prüfer nichts zu prüfen.
A vollständige Pulverbeschichtungsspezifikation auf einer Blechzeichnung sollte die folgenden Elemente enthalten:
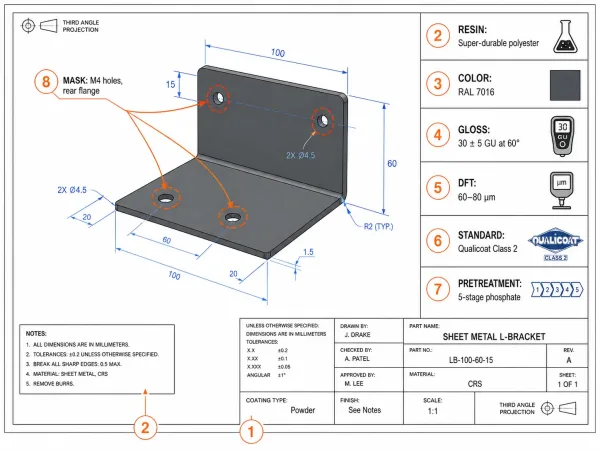
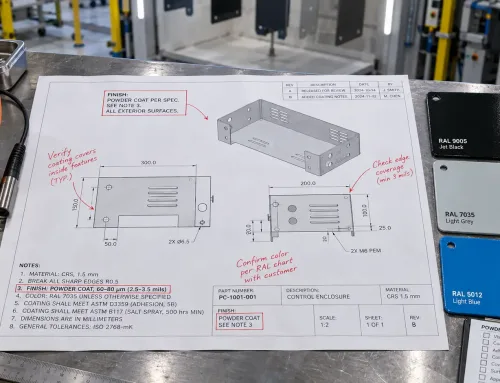
Alle acht Elemente einer vollständigen Pulverbeschichtungsangabe, wie sie auf einer technischen Blechzeichnung erscheinen sollten.
- Beschichtungstyp — “Pulverbeschichtung” unterscheidet sie von Flüssiglack, Eloxierung oder Galvanisierung. Dies scheint offensichtlich, aber Zeichnungen, die nur “Oberfläche: schwarz” angeben, lassen die Methode unspezifiziert.
- Harzsystem — Polyester, Epoxid, Hybrid, superdurables Polyester oder Fluorpolymer. Dies bestimmt UV-Beständigkeit, Chemikalienbeständigkeit und Flexibilität. Die Spezifizierung des Harzsystems ist besonders wichtig für Außenanwendungen, bei denen Epoxid unter Sonnenlicht kreidet und degradiert.
- Farbe — Ein anerkannter Farbstandard mit einer spezifischen Nummer. “RAL 9005 Tiefschwarz” ist eine Spezifikation; “schwarz” ist keine. Pantone-Codes sind akzeptabel, wenn Markenfarbabstimmung kritisch ist, aber Pantone-Farben können kundenspezifische Pulvermischung und längere Lieferzeiten erfordern.
- Glanzgrad — Ein Zielwert mit Toleranz bei einem definierten Messwinkel. “30 ± 5 GU bei 60°” ist präzise; “satin” ist es nicht. Wenn nicht spezifiziert, verwenden Hersteller typischerweise den Glanzgrad, der auf Lager ist.
- Schichtdicke (DFT) — Minimale und maximale Trockenfilmdicke in Mikrometern. “DFT 60–80 μm” gibt dem Applikator einen messbaren Bereich. Die Angabe nur eines Minimums (“min. 60 μm”) ohne Maximum riskiert Überapplikation, was Texturprobleme verursacht und unnötige Materialkosten hinzufügt.
- Leistungsstandard — Der anwendbare Qualitätsstandard oder die Prüfanforderung: Qualicoat Klasse 1 oder 2, AAMA 2603/2604/2605, GSB Standard oder Master, oder projektspezifische Testkriterien. Die Referenzierung eines Standards bezieht dessen vollständigen Satz von Vorbehandlungs-, Applikations- und Prüfanforderungen durch Verweis ein.
- Vorbehandlungsanforderung — Entweder separat spezifiziert oder durch Verweis über den Leistungsstandard einbezogen. Für Stahlsubstrate ist eine mehrstufige Vorbehandlungslinie (alkalische Entfettung → Spülung → Phosphatumwandlung → DI-Spülung → Trocknung) das Minimum für zuverlässige Haftung.
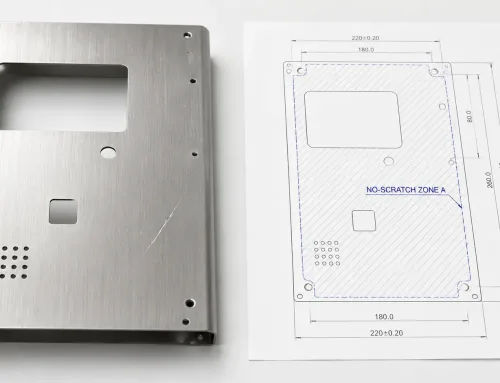
- Abdeckbereiche — Gewindebohrungen, Passflächen, Massekontaktpunkte, Schweißbereiche und alle Bereiche, die unbeschichtet bleiben müssen. Maskierungsanforderungen, die nicht auf der Zeichnung stehen, werden nicht im Produktionsplan enthalten sein.
Eine Angabe wie “Pulverbeschichtung: superdurables Polyester, RAL 7016, 30 ± 5 GU bei 60°, DFT 60–80 μm, nach Qualicoat Klasse 2. Maskierung: M4 Gewindeeinsätze, hinterer Montageflansch” vermittelt dem Lieferanten alles, was er wissen muss. Eine Angabe wie “Pulverbeschichtung grau” vermittelt nahezu nichts.
Die Lücke zwischen diesen beiden Angaben ist der Bereich, in dem die Fähigkeit zur Angabenprüfung sichtbar wird — denn ein fähiger Lieferant wird Sie bitten, diese Lücke zu schließen, bevor er ein Angebot abgibt, während ein unfähiger sie mit Annahmen füllen wird.
Worauf bei der Angebotsantwort eines Lieferanten zu achten ist
Die Angebotsantwort ist das aufschlussreichste Dokument im Bewertungsprozess. Sie ist die erste und oft einzige Gelegenheit für einen Lieferanten, nachzuweisen, dass er Ihre Angaben geprüft, verstanden und alles identifiziert hat, was geklärt werden muss.
Ein Lieferant mit echter Kompetenz zur Angabenprüfung wird in seiner Angebotsantwort typischerweise Folgendes tun:
- Kritische Parameter explizit bestätigen. Anstatt “Pulverbeschichtung” einfach als Position aufzuführen, wird er den Farbstandard, den Schichtdickenbereich und die Leistungsnorm in seinem Angebot wiederholen. Dies bestätigt, dass er die Angabe gelesen hat und sich auf spezifische Werte festlegt — nicht auf einen generischen Veredelungsvorgang.
- Klärende Fragen stellen, wenn die Angabe unvollständig ist. Wenn Ihre Zeichnung “Pulverbeschichtung schwarz” ohne Angabe eines Farbsystems enthält, wird ein fähiger Lieferant fragen, ob Sie RAL 9005, RAL 9011 oder etwas anderes meinen. Wenn Sie eine Schichtdicke, aber keinen Höchstwert angeben, wird er nach der Obergrenze fragen. Diese Fragen sind keine Anzeichen von Inkompetenz — sie sind der klarste Beweis dafür.
- Konflikte zwischen Ihrer Angabe und der Bauteilgeometrie melden. Wenn Ihre Zeichnung Pulverbeschichtung auf einem Teil mit eng tolerierten Gewindebohrungen oder Presssitzflächen vorsieht, wird ein fähiger Lieferant darauf hinweisen, dass diese Bereiche abgedeckt werden sollten — auch wenn Ihre Zeichnung dies nicht angibt. Wenn das Teil scharfe Innenbiegungen aufweist, an denen die Schichtdicke ungleichmäßig sein wird, wird er dies ansprechen.
- Beziehen Sie sich auf das TDS des Pulverherstellers. Ein Lieferant, der Ihre Angaben mit der Aushärtungstemperatur, der empfohlenen Schichtdicke und den Anwendungsparametern des spezifischen Pulverprodukts abgleicht, demonstriert eine prozessbewusste Prüfung — nicht nur einen visuellen Scan Ihrer Zeichnung.
Die folgende Gegenüberstellung veranschaulicht den Unterschied zwischen einer qualifizierten und einer unqualifizierten RFQ-Antwort:
| RFQ-Element | Antwort eines fähigen Lieferanten | Red-Flag-Antwort |
|---|---|---|
| Farbe | “RAL 9005 bestätigt, matt 15 ± 5 GU bei 60°” | “Schwarze Pulverbeschichtung” |
| Schichtdicke | “DFT 60–80 μm gemäß Zeichnung, verifiziert mit Elcometer” | “Standarddicke” |
| Leistungsstandard | “Qualicoat Class 1 — bitte bestätigen, ob Class 2 für Außenbewitterung erforderlich ist” | Keine Angabe |
| Abdeckung | “M4-Gewindebohrungen und hinterer Flansch gemäß Zeichnungsangabe abzudecken” | Keine Angabe |
| Vorbehandlung | “5-stufige Vorbehandlungslinie: Entfetten → Spülen → Eisenphosphatierung → DI-Spülung → Trocknung” | Keine Angabe |
| Klärung | “Zeichnung gibt Beschichtung auf allen Oberflächen an — bestätigen, ob Innenflächen des Gehäuses beschichtet werden müssen oder nur Außenflächen” | Keine Fragen gestellt |
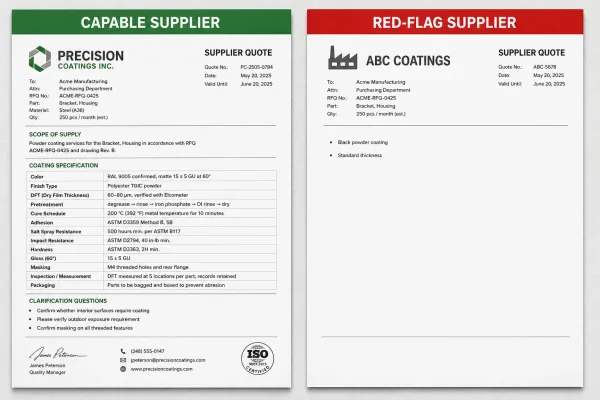
Ein fähiger Lieferant wiederholt Ihre Parameter und stellt Fragen; ein Red-Flag-Lieferant gibt ein vages Angebot ohne Klärungen zurück.
Ein Lieferant, der ein Angebot ohne Fragen, ohne Parameterbestätigung und ohne Abdeckungsreferenz zurücksendet, hat entweder Ihre Zeichnung nicht geprüft oder versteht nicht, worauf zu achten ist. In beiden Fällen wird diese Lücke während der Produktion zu Ihrem Problem werden.
Blechspezifische Bedenken bei Beschichtungsangaben
Pulverbeschichtung auf Blechteilen bringt Herausforderungen mit sich, die bei Guss-, Strangpress- oder Bearbeitungsteilen nicht gelten. Die Angabenprüfung eines Lieferanten sollte diese blechspezifischen Faktoren berücksichtigen.
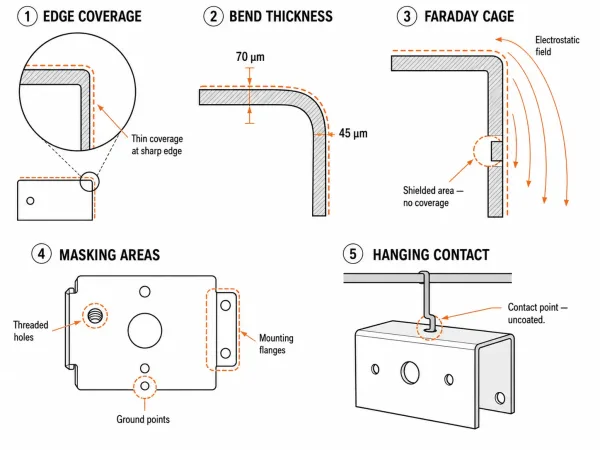
- Kantenabdeckung. Geschnittene, lasergeschnittene oder gestanzte Kanten an Blechen sind scharf und weisen oft einen Grat auf. Pulverbeschichtung legt sich nicht gut um scharfe Kanten — die elektrostatische Ladung konzentriert sich auf flachen Oberflächen, wodurch Kanten eine dünne oder keine Beschichtung aufweisen. Ein fähiger Lieferant wird darauf hinweisen, dass scharfe Kanten gebrochen oder entgratet werden müssen vor der Beschichtung, und wird dies als Vorbehandlungsproblem kennzeichnen, wenn Ihre Zeichnung dies nicht adressiert.
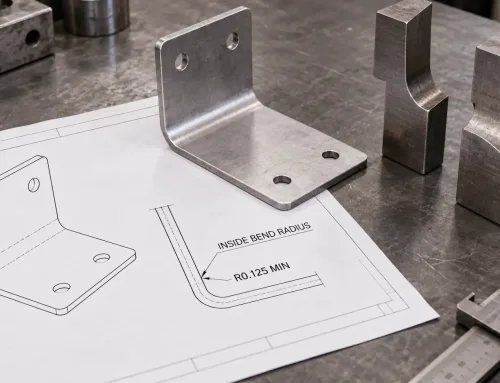
- Schichtdickenvariation im Biegebereich. Bei gebogenen Blechteilen ist die Außenfläche der Biegung gedehnt und die Innenfläche gestaucht. Die Schichtdicke kann über den Biegeradius variieren, besonders bei engen Biegungen. Wenn Ihre Angabe einen engen DFT-Bereich vorsieht (z. B. 60–80 μm), sollte ein fähiger Lieferant bestätigen, ob die Toleranz gleichmäßig gilt oder ob Biegebereiche separat gemessen werden.
- Abdeckungskomplexität. Blechgehäuse und -baugruppen weisen oft mehrere Merkmale auf, die abgedeckt werden müssen — Gewindeeinsätze, PEM-Befestigungselemente, Erdungspunkte, Passflansche, Schweißnähte und Scharnierpositionen. Je mehr Abdeckungsbereiche Ihre Zeichnung vorgibt, desto mehr muss ein Lieferant den funktionalen Grund hinter jeder Abdeckung verstehen. Ein Lieferant, der fragt „Warum muss diese Oberfläche abgedeckt werden?", stellt nicht Ihr Design in Frage — er bestätigt, dass er die Montageabsicht versteht. Erstmusterprüfbericht (FAI) ist der Punkt, an dem die Angabeninterpretation auf physische Nachweise trifft. Er ist der letzte Kontrollpunkt, bevor Sie sich zu einem Produktionslauf verpflichten — und die konkreteste Methode, um zu verifizieren, dass der Lieferant Ihre Angaben korrekt verstanden hat.
- Faraday-Käfig-Effekt. InnenEcken, tiefe Aussparungen und geschlossene Bereiche von Blechteilen erzeugen eine elektrostatische Abschirmung, die verhindert, dass Pulver die Oberfläche erreicht. Teile mit tiefen Kanälen oder teilweise geschlossenen Geometrien können spezialisierte Pistoleneinstellungen oder manuelle Nacharbeit erfordern. Ein Lieferant, der eine komplexe Gehäusezeichnung prüft, sollte Bereiche kennzeichnen, in denen der Faraday-Käfig-Effekt dünne Beschichtung verursacht — nicht darauf warten, dass Sie blanke Stellen bei der Wareneingangsprüfung entdecken.
- Aufhängung und Gestellbestückung. Wie ein Blechteil an der Beschichtungslinie aufgehängt oder im Gestell bestückt wird, bestimmt, wo die Kontaktpunkte liegen — und Kontaktpunkte sind unbeschichtete Bereiche. Ein fähiger Lieferant wird die Aufhängemethode mit Ihnen abstimmen, besonders wenn die Lage der Kontaktpunkte das kosmetische Erscheinungsbild oder die Funktion beeinflusst. Wenn Ihre Zeichnung keine akzeptablen Kontaktpunkte vorgibt, sollte der Lieferant nachfragen.
Fünf blechspezifische Beschichtungsherausforderungen, die ein fähiger Lieferant bei der Angabenprüfung identifizieren sollte.
Diese Faktoren sind keine exotischen technischen Probleme. Sie sind Routine in der Blechfertigung. Ein Lieferant, der sie bei der Angabenprüfung nicht anspricht, ist entweder nicht erfahren mit Blechteilen oder prüft Ihre Zeichnung nicht mit Fertigungsabsicht.
Überprüfung der Auslegung von Angaben durch Erstmusterprüfung
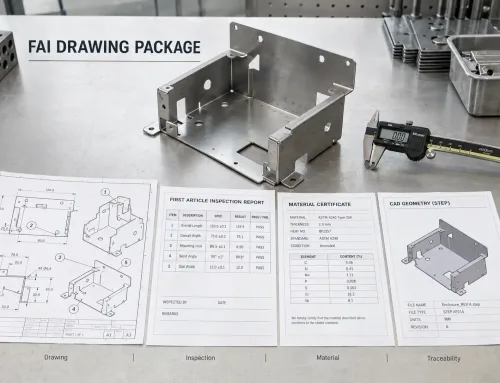
Der Erstmusterprüfbericht (FAI) ist der Punkt, an dem die Angabeninterpretation auf physische Nachweise trifft. Er ist der letzte Kontrollpunkt, bevor Sie sich zu einem Produktionslauf verpflichten — und die konkreteste Methode, um zu verifizieren, dass der Lieferant Ihre Angaben korrekt verstanden hat.
Ein gründlicher FAI-Bericht für ein pulverbeschichtetes Blechteil sollte die folgenden Datenpunkte enthalten:
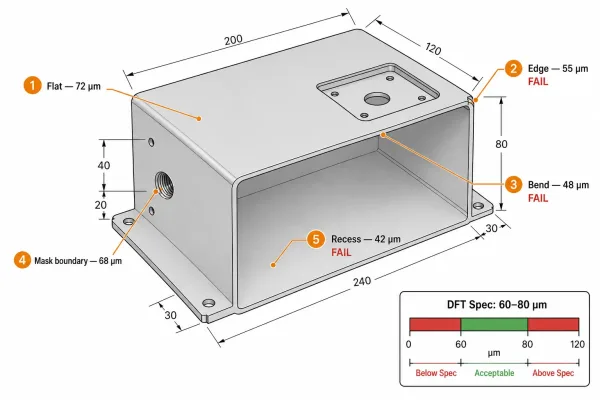
- Trockenschichtdickenmessungen — Mehrere Messungen über verschiedene Oberflächen des Teils: flache Bereiche, Kanten, Biegungen, Aussparungen und in der Nähe von Abdeckgrenzen. Eine einzelne Messung auf einer flachen Platte sagt Ihnen nicht, ob die Beschichtung über die Geometrie hinweg konsistent ist.
- Haftungstestergebnis — Gitterschnitt-Haftung nach ASTM D3359 oder ISO 2409, mit aufgezeichneter Klassifizierungsbewertung. Für die meisten industriellen Anwendungen ist eine 4B-Bewertung (ASTM) oder Class 1 (ISO 2409) das minimale Abnahmekriterium.
- Farb- und Glanzverifizierung — Visueller Vergleich mit dem vorgegebenen Farbstandard (RAL-Chip oder Pantone-Farbmuster) und Glanzmessung im vorgegebenen Winkel. Dies bestätigt, dass der Lieferant das korrekte Pulverprodukt verwendet hat, nicht einen generischen Ersatz.
- Maskierungsüberprüfung — Fotografien oder Maßprüfungen, die bestätigen, dass maskierte Bereiche sauber und unbeschichtet sind. Dies ist besonders kritisch für Gewindebohrungen und Presspassflächen, bei denen die Beschichtung die Montage beeinträchtigen würde.
- Bewertung des Oberflächenzustands — Sichtprüfung auf Defekte: Fischaugen (Ölverunreinigung), Nadelstiche (Feuchtigkeit oder Ausgasung), Orangenschalenhaut (übermäßige Schichtdicke oder falsche Aushärtung) und dünne Beschichtung an Kanten.
Die Erstmusterprüfung sollte die DFT an mehreren Stellen messen — Kanten, Biegungen und Vertiefungen sind die Bereiche, in denen Fehler am häufigsten auftreten.
Bei der Prüfung des FAI-Berichts sollten Sie auf zwei Dinge achten. Erstens: Stimmen die Daten mit Ihrer Vorgabe überein? Wenn Sie DFT 60–80 μm spezifiziert haben und der Bericht 55–95 μm zeigt, ist der Prozess nicht unter Kontrolle — selbst wenn der Durchschnitt innerhalb des Bereichs liegt. Zweitens: Hat der Lieferant die richtigen Stellen gemessen? Ein Bericht, der nur Messwerte aus flachen Bereichen zeigt, ignoriert die Bereiche, die am wahrscheinlichsten versagen — Kanten, Biegungen und Maskierungsgrenzen.
Ein Lieferant, der einen vollständigen, gut dokumentierten FAI-Bericht unaufgefordert einreicht, demonstriert seine Fähigkeit zur Vorgabenprüfung in der Praxis. Ein Lieferant, der ein einseitiges Zertifikat ohne Messdaten einreicht, demonstriert das Gegenteil.
Die vollständige Prüfkette: Von der Zeichnungsangabe bis zur Chargenkonsistenz
Die Vorgabenprüfung ist kein einmaliges Ereignis. Sie ist eine Kette von Verifizierungsschritten, die von der ersten Zeichnung bis zur Produktionsfreigabe reicht, und jedes Glied in dieser Kette hängt vom vorherigen ab.
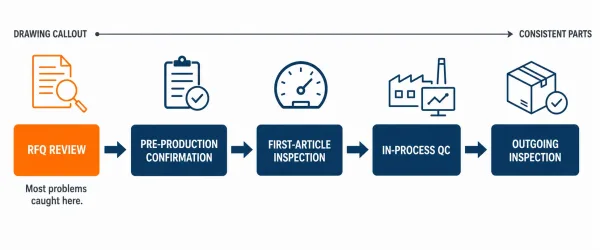
Die fünfstufige Prüfkette reicht von der ersten Zeichnungsvorgabe bis zur Chargenkonsistenz, wobei die Angebotsprüfung das erste und kritischste Glied ist.
Stufe 1: Angebotsprüfung. Der Lieferant liest Ihre Vorgabe, bestätigt Parameter, stellt klärende Fragen und weist auf potenzielle Probleme hin. Hier sollten die meisten Vorgabenprobleme erkannt werden — bevor Material bestellt oder die Produktion geplant wird. Das Ergebnis ist ein Angebot, das ein klares Verständnis Ihrer Beschichtungsanforderungen widerspiegelt.
Stufe 2: Vorproduktionsbestätigung. Nach Auftragserteilung bestätigt der Lieferant das Pulverprodukt (Hersteller, Produktcode, Chargennummer), das Vorbehandlungsverfahren, den Maskierungsplan und den Aushärtungsplan. Diese Bestätigung sollte Ihre Vorgabe mit dem TDS des Pulverherstellers abgleichen. Alle Abweichungen zwischen Ihrer Vorgabe und dem TDS sollten in dieser Phase geklärt werden.
Stufe 3: Erstmusterprüfung. Der Lieferant produziert eine kleine Anzahl von Teilen und prüft sie gegen Ihre Vorgabe. Der FAI-Bericht (im vorherigen Abschnitt behandelt) dokumentiert die Konformität oder kennzeichnet Abweichungen. Dies ist das Gate zwischen Angebot und Produktion.
Stufe 4: Qualitätskontrolle im Prozess. Während der Produktion überwacht der Lieferant Schichtdicke, Aushärtungstemperatur, Vorbehandlungschemie und Maskierungsintegrität in definierten Intervallen. Die Häufigkeit und Methode der In-Prozess-Prüfungen sollte im Qualitätsplan des Lieferanten dokumentiert sein — nicht dem Ermessen des Bedieners überlassen.
Stufe 5: Ausgangsprüfung und Dokumentation. Vor dem Versand verifiziert der Lieferant, dass die fertigen Teile Ihre Vorgabe erfüllen, und stellt Dokumentation bereit — typischerweise ein Konformitätszertifikat (CoC) mit wichtigen Messdaten oder einen vollständigen Prüfbericht, wenn Ihre Qualitätsanforderungen einen solchen vorschreiben.
Die Stärke dieser Kette ist nur so gut wie ihr schwächstes Glied. Ein Lieferant mit starker Angebotsprüfung aber schwacher In-Prozess-Kontrolle wird ein perfektes Erstmuster produzieren, gefolgt von inkonsistenten Chargen. Ein Lieferant mit starker Prüfkapazität aber ohne Angebotsprüfung wird Teile liefern, die die Prüfung bestehen, aber Ihre Absicht nicht erfüllen. Bei der Bewertung der Vorgabenprüfungsfähigkeit bewerten Sie das erste Glied in einer Kette, die über alle fünf Stufen halten muss.
FAQs
Die Fähigkeit eines Lieferanten zur Prüfung von Pulverbeschichtungs-Angaben ist keine Soft Skill oder ein Nice-to-have. Sie ist der früheste und zuverlässigste Indikator dafür, wie dieser Lieferant über jede Phase Ihres Projekts hinweg abschneiden wird — von der Angebotserstellung über die Produktion bis zur Lieferung. Zertifizierungen bestätigen, dass die Ausrüstung leistungsfähig ist. Prüfberichte bestätigen, dass eine Charge bestanden wurde. Aber die Fähigkeit zur Angabenprüfung bestätigt, dass das Engineering-Team des Lieferanten versteht, was Sie benötigen, erkennt, was Sie übersehen haben, und klar kommuniziert, bevor Probleme die Produktionsebene erreichen. Das ist der Unterschied zwischen einem Lieferanten, der konsistente Teile liefert, und einem, der konsistente Überraschungen liefert.