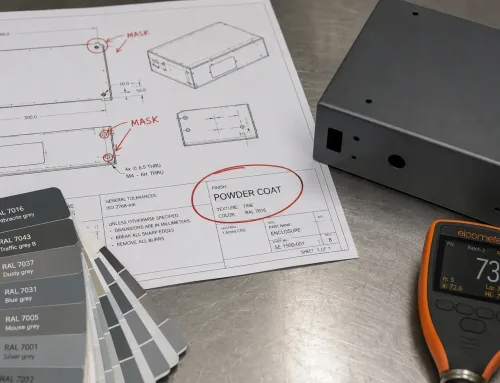
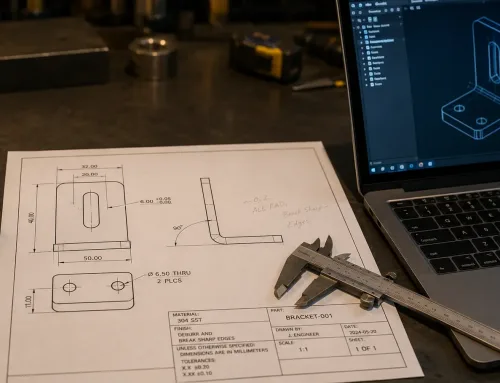
Eine Halterungszeichnung zeigt R0,030″ für 6061-T6 Aluminium. Die erste Frage des Fertigers: Wird das reißen? Seine zweite: Brauchen wir Sonderwerkzeuge? Der Ingenieur gab einen Standardradius an — denselben, der bei der Baustahlversion verwendet wurde — und nahm an, dass er übernommen werden könnte. Das war nicht der Fall. Die Außenfläche riss beim ersten Testbiegen, und der Stempelkopf, der bei Baustahl saubere Biegungen erzeugte, konnte das Aluminium nicht umformen, ohne dessen Dehngrenze zu überschreiten. Die Lösung erforderte einen größeren Radius, eine andere Matrizenöffnung und ein überarbeitetes Abwicklungsmuster. Das Teil wurde drei Wochen zu spät.
geliefert. Dieses Szenario ist häufiger, als die meisten Ingenieure erwarten. Der Hinweis zum minimalen Innenradius auf einer Blechzeichnung ist einer der am häufigsten missverstandenen Callouts in der Fertigung. Ingenieure lassen ihn entweder ganz weg — und überlassen dem Fertiger das Raten — oder sie geben ihn so an, dass er Sonderwerkzeuge, Rissbildung oder unnötige Kosten. erzwingt. Der richtige Ansatz ist keiner der Extreme. Er beginnt mit dem Verständnis dessen, was Fertiger tun, wenn der Hinweis fehlt, und dann mit der Entscheidung, ob Ihr Teil tatsächlich einen benötigt.
Was ist ein Hinweis zum minimalen Innenradius auf einer Blechzeichnung?
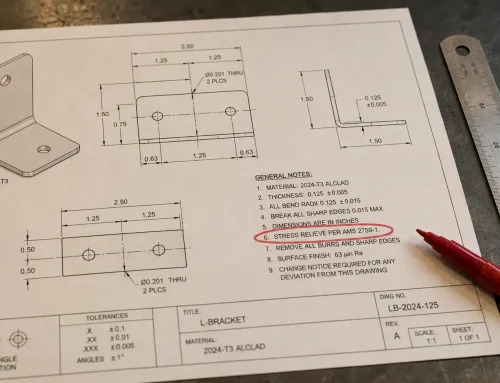
A Hinweis zum minimalen Innenradius ist ein Callout, der den kleinsten akzeptablen Innenkurvenradius für ein gebogenes Merkmal an einem Blechteil angibt. Der Innenradius wird von der Innenfläche der Biegung zum Krümmungsmittelpunkt gemessen — nicht von der Außenfläche. Diese Unterscheidung ist wichtig, weil sich die Außenfläche beim Biegen dehnt und die Innenfläche gestaucht wird. Materialversagen, wenn es auftritt, geschieht auf der Außenseite.
Der Hinweis erscheint typischerweise an einer von zwei Stellen auf einer Zeichnung:
Allgemeiner Hinweisblock. Eine Zeile wie “1. INNENBIEGERADIUS: R0,125 MIN PRO BIEGUNG” im Schriftfeldbereich platziert. Dies gilt für jede Biegung am Teil, es sei denn, eine bestimmte Biegung hat ihren eigenen Callout.
Biegungsspezifischer Callout. Eine Führungslinie, die auf eine einzelne Biegung mit einem Radiuswert und einer Toleranz zeigt — zum Beispiel, “R0,125 ±0,010” — nahe dem Biegelinien-Symbol platziert.
In beiden Fällen teilt der Hinweis dem Fertiger mit: Erzeugen Sie keinen Innenradius, der kleiner als dieser Wert ist. Alles, was gleich oder größer ist, ist akzeptabel, es sei denn, es wird auch eine Obergrenze angegeben.
Innenradius vs. Außenradius
Die Branchenkonvention ist, den Innenradius. anzugeben. Wenn eine Zeichnung “R0,125” sagt, bedeutet das das Innenmaß. Einige Zeichnungen — insbesondere ältere oder solche, die bestimmten europäischen Konventionen folgen — können den Außenradius referenzieren, der gleich dem Innenradius plus Materialdicke ist. Wenn die Konvention nicht angegeben ist, nehmen Fertiger den Innenradius an. Im Zweifelsfall, fügen Sie “INNEN” zum Callout hinzu, um Mehrdeutigkeit zu beseitigen.
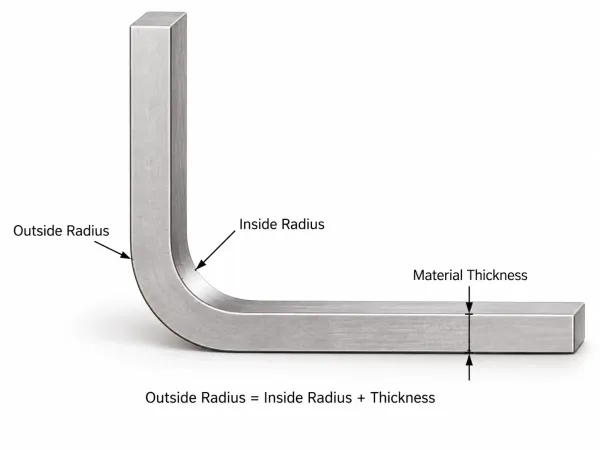
Diagramm, das den Unterschied zwischen Innen- und Außenbiegeradius bei Blech zeigt.
Wie Fertiger Ihren Radius-Hinweis lesen — oder dessen Fehlen
Wenn eine Blechzeichnung in einer Fertigungswerkstatt eingeht, bewertet das Engineering-Team sie in einer bestimmten Reihenfolge. Material und Dicke kommen zuerst. Dann Biegeanzahl, Biegewinkel und Flanschlängen. Die Radiusangabe — oder deren Fehlen — wird zusammen mit diesen Variablen bewertet.
Der Standard-Entscheidungsbaum des Fertigers
Wenn die Zeichnung einen Radius angibt, vergleicht der Fertiger ihn mit seinem Standardwerkzeug. Die meisten Abkantpressen-Werkstätten führen Stempelspitzen in gängigen Abstufungen vorrätig: 0,015″, 0,030″, 0,050″, 0,062″, 0,125″. Wenn der angegebene Radius mit einem Standardstempel übereinstimmt, wird die Produktion fortgesetzt. Wenn nicht — zum Beispiel fordert die Zeichnung R0,040″ und die Werkstatt hat nur 0,030″ und 0,050″ — muss der Fertiger entweder Sonderwerkzeug bestellen, den nächstverfügbaren Radius verwenden und eine Genehmigung anfordern oder die Spezifikation ablehnen.
Wenn die Zeichnung keinen Radius angibt, verwendet der Fertiger einen Standardwert basierend auf Material und Blechdicken. Für Baustahl beträgt der Standard typischerweise 1× die Materialdicke. Für Edelstahl (304) beträgt er 1,5× bis 2× der Dicke. Für Aluminium 5052 etwa 1× der Dicke. Für Aluminium 6061-T6, 2× bis 3× der Dicke. Diese Standardwerte sind nicht willkürlich — sie spiegeln den Mindestradius wider, den Standardwerkzeug erzeugen kann, ohne das Material zu reißen.
Der Standardwert wird auch durch die Matrizenöffnung. beeinflusst. Beim Luftbiegen an der Abkantpresse, bildet sich der Innenradius als Prozentsatz der V-Matrizenöffnung — typischerweise 15% bis 20% für Baustahl, 20% bis 22% für Edelstahl. Der Fertiger wählt die Matrizenöffnung basierend auf der Materialdicke (üblicherweise 6× bis 12× der Dicke), und der resultierende Radius ist eine natürliche Folge dieser Wahl.
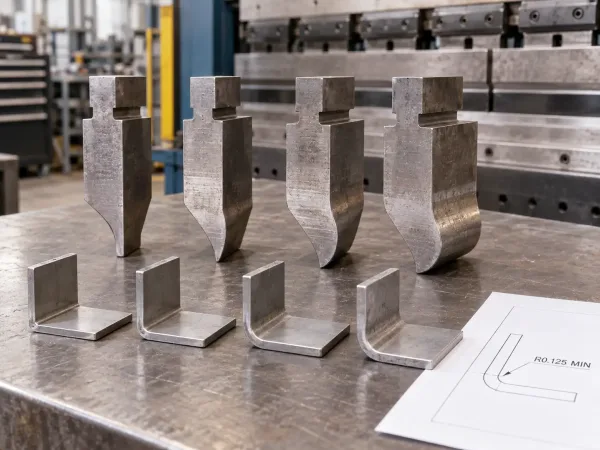
Standard-Abkantpressenstempel und gebogene Muster, die zeigen, wie Werkzeuge den Biegeradius beeinflussen.
Warum “Keine Angabe” sicherer sein kann als “Falsche Angabe”
Ein nicht spezifizierter Radius gibt dem Fertiger die Flexibilität, Werkzeuge auszuwählen, die zu seiner Ausrüstung passen und eine saubere Biegung erzeugen. Ein spezifizierter Radius, der nicht zum verfügbaren Werkzeug passt, erzwingt eines von drei Ergebnissen: Sonderwerkzeug (zusätzliche Kosten und Lieferzeit), eine Verhandlung zur Überarbeitung der Spezifikation (zusätzliche Kommunikation und Verzögerung) oder eine abgelehnte Anfrage (der Fertiger lehnt den Auftrag ab).
Das bedeutet nicht, dass Sie niemals einen Radius angeben sollten. Es bedeutet, dass Sie ihn angeben sollten, wenn es einen funktionalen Grund gibt — und ihn offen lassen, wenn nicht.
Wann Sie ihn angeben müssen — und wann Sie ihn leer lassen können
Die Entscheidung, eine Mindest-Innenradius-Angabe hinzuzufügen, hängt davon ab, ob der Radius die Passung, Funktion oder das Aussehen. des Teils beeinflusst. Die folgende Matrix deckt gängige Szenarien ab.
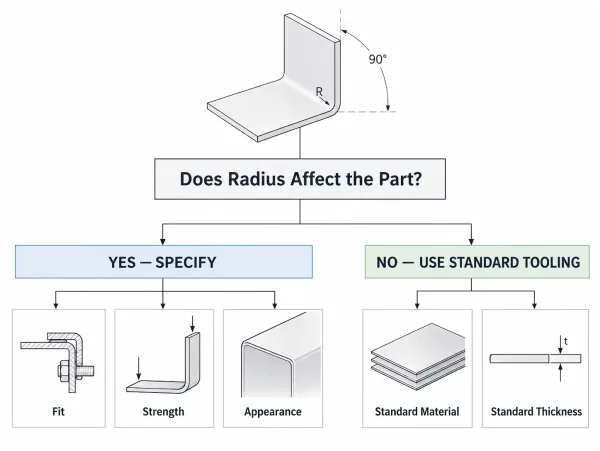
Entscheidungshilfe, die zeigt, wann ein Biegeradius angegeben oder dem Standardwerkzeug überlassen werden sollte.
| Szenario | Angeben? | Grund |
|---|---|---|
| Radius beeinflusst die Montagefreiheit (z. B. passt das Teil in eine andere Komponente) | Ja | Ein größerer als erwarteter Radius kann zu Kollisionen führen |
| Radius beeinflusst die strukturelle Festigkeit oder Ermüdungslebensdauer | Ja | Engere Radien erhöhen die Spannungskonzentration an der Biegung |
| Radius ist eine kosmetische Anforderung (sichtbare Biegefläche) | Ja | Inkonsistente Radien an sichtbaren Teilen wirken unprofessionell |
| Kunde oder Branchenstandard erfordert einen bestimmten Radius | Ja | Einhaltung von ASTM, ISO oder Kundenspezifikation |
| Radius beeinflusst weder Passung, Funktion noch Aussehen | Nein | Lassen Sie den Fertiger sein Standardwerkzeug verwenden |
| Teil verwendet gängiges Material in Standardstärke | Nein | Der Standardradius des Fertigers ist in der Regel korrekt |
Der Graubereich: “Bevorzugter” vs. “Erforderlicher” Radius
Manche Zeichnungen verwenden “PREFERRED” statt “MIN” in der Radiusangabe — zum Beispiel “R0.125 PREFERRED”. Dies signalisiert, dass der Radius die Designabsicht darstellt, erlaubt dem Fertiger jedoch eine Abweichung, wenn sein Werkzeug nicht passt. Es ist ein Mittelweg zwischen Spezifizierung und Weglassen.
Das Risiko bei “PREFERRED” besteht darin, dass es nicht immer einheitlich interpretiert wird. Manche Fertiger behandeln es als harte Anforderung; andere als Vorschlag. Wenn der Radius wichtig ist, verwenden Sie “MIN” (oder eine Toleranz wie “R0.125 ±0.010”). Wenn nicht, lassen Sie die Angabe ganz weg.
Das richtige Format: Wie man einen Radius-Callout schreibt
Die meisten Radiusangaben folgen einem von drei Formaten, je nachdem, wo sie auf der 2D-Blechzeichnung erscheinen und wie viel Präzision erforderlich ist.
Format für allgemeine Hinweise
Der häufigste Ansatz ist eine einzelne Zeile im Block für allgemeine Hinweise:
INNENBIEGERADIUS: R0.125 MIN PRO BIEGUNG
Dies gilt für jede Biegung am Teil. Wenn einige Biegungen einen anderen Radius erfordern, erhalten diese Biegungen individuelle Angaben, die den allgemeinen Hinweis überschreiben.
Angabeformat an Biegelinien
Für einzelne Biegungen wird der Radius neben dem Biegeliniensymbol mit einem Hinweislinienpfeil platziert:
R0.125 MIN
oder, mit einer Toleranz:
R0.125 ±0,010
Der Hinweislinienpfeil zeigt auf die Innenseite der Biegung. Die Angabe sollte nahe genug an der Biegelinie sein, um eindeutig zu sein, aber nicht so nah, dass sie andere Beschriftungen überlagert.
Toleranz zum Radius hinzufügen
Ein Radius ohne Toleranz gibt dem Fertiger kein Präzisionsziel. “R0.125 MIN” bedeutet, dass alles von 0,125″ bis unendlich akzeptabel ist. Für die meisten Teile ist das in Ordnung — das Standardwerkzeug des Fertigers erzeugt einen gleichbleibenden Radius innerhalb weniger Tausendstel Zoll.
Wenn der Radius innerhalb eines bestimmten Bereichs gehalten werden muss — zum Beispiel um eine gleichbleibende Spannungsverteilung über mehrere Biegungen hinweg aufrechtzuerhalten — fügen Sie eine zweiseitige Toleranz hinzu: “R0.125 ±0.010.” Dies teilt dem Fertiger mit, dass der akzeptable Bereich 0,115″ bis 0,135″.
beträgt. Seien Sie vorsichtig mit engen Radiustoleranzen. Das Einhalten von ±0,005″ bei einem Biegeradius erfordert Testbiegungen, manuelle Anpassung und Erstmusterprüfung. Das erhöht Kosten und Lieferzeit. Für die meisten Anwendungen, ist ±0,010″ oder ±0,020″ ausreichend.
Wie der Radius-Hinweis Kosten, Werkzeuge und Lieferzeit beeinflusst
Die Angabe eines Radius, der nicht zum Standardwerkzeug des Fertigers passt, hat direkte Konsequenzen. In der Blech-DFM, hilft das Verständnis dieser Konsequenzen, fundierte Entscheidungen darüber zu treffen, wann der Radius spezifiziert werden sollte und wie eng der Wert gehalten werden muss.
Wenn Ihr Radius nicht zum Standardwerkzeug passt
Wenn Ihre Zeichnung R0,030″ vorschreibt und die Standardstempelspitze des Fertigers 0,050″, beträgt, hat die Werkstatt drei Optionen:
- Einen kundenspezifischen Stempel bestellen. Dies kostet typischerweise $500 bis $2.000+ je nach Stempellänge und Material. Die Lieferzeit beträgt in der Regel 2 bis 4 Wochen.
- Den nächstgelegenen Standardradius verwenden und Genehmigung anfordern. Der Fertiger fragt, ob R0.050″ anstelle von R0.030″ akzeptabel ist. Dies fügt 1 bis 3 Tage Kommunikation.
- Anfrage ablehnen. Wenn der Radius eine harte Anforderung ist und die Werkstatt kundenspezifische Werkzeuge für die Bestellmenge nicht rechtfertigen kann, kann sie den Auftrag ablehnen.
Für Prototypen- oder Kleinserienaufträge (1 bis 50 Stück) ist kundenspezifisches Werkzeug selten kosteneffizient. Der Hersteller wird fast immer darum bitten, einen Standardradius zu verwenden oder eine Änderung anzufordern.
Die versteckten Kosten von engem Radius + enger Toleranz
Die gleichzeitige Angabe eines engen Radius und einer engen Toleranz erhöht die Schwierigkeit. Eine Zeichnung, die R0,030″ ±0,005″ in Edelstahl vorschreibt, verlangt eine Kombination, die Folgendes erfordert:
- Einen bestimmten Stempelspitzenradius (wahrscheinlich kundenspezifisch)
- Eine kontrollierte Matrizenöffnung (nicht alle V-Matrizenbreiten erzeugen den Zielradius)
- Testbiegungen mit der tatsächlichen Materialcharge (Rückfederung variiert je nach Charge)
- Erstmusterprüfung mit Radiusmessung (mit einem Radiuslehre oder optischen Comparator)
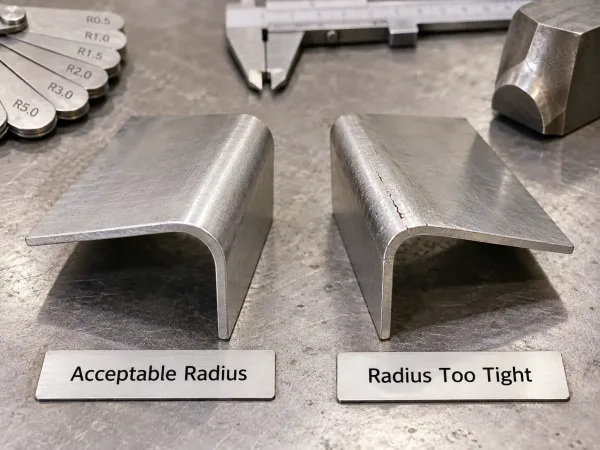
Nahaufnahme eines akzeptablen Biegs und eines gerissenen Biegs, verursacht durch einen übermäßig engen Radius.
Jeder dieser Schritte erhöht Zeit und Kosten. Das Zusammenspiel zwischen Radius und Winkeltoleranz ist besonders wichtig: ein engerer Radius erhöht die Rückfederung, was die Kontrolle des Biegewinkels erschwert. Die Angabe von R0,030″ und ±0,5° am selben Biegung kann mehrere Testbiegungen erfordern, um den Überbiegewinkel einzustellen.
Material zählt: Warum derselbe Hinweis unterschiedliche Ergebnisse liefert
Derselbe Radiuswert führt je nach Material zu sehr unterschiedlichen Ergebnissen. R0,060″ ist ein Standard-, werkzeugfreundlicher Radius für 16-Gauge-Kohlenstoffstahl. Derselbe R0,060″ in 16-Gauge Aluminium 6061-T6 liegt unter dem minimalen Biegeradius des Materials und wird fast sicher reißen.
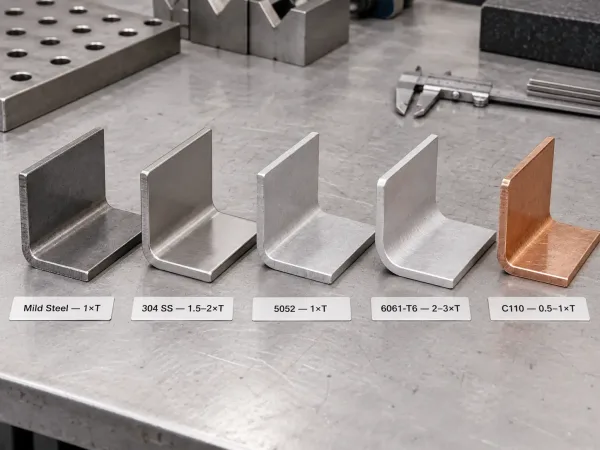
Gebogene Muster, die zeigen, wie der minimale Biegeradius je nach Blechmaterial variiert.
Schnellreferenztabelle
| Material | Minimaler Radius (× Dicke) | Für 0,060″ (16 ga) Blech | Hinweise |
|---|---|---|---|
| Kohlenstoffstahl (CRS) | 1× T | 0,060″ | Am nachgiebigsten; Standardwerkzeuge decken dies ab |
| Edelstahl 304 | 1,5–2× T | 0,090″–0,120″ | Höhere Rückfederung; erfordert Überbiegen |
| Aluminium 5052-H32 | 1× T | 0,060″ | Gute Umformbarkeit; ähnlich wie Kohlenstoffstahl |
| Aluminium 6061-T6 | 2–3× T | 0,120″–0,180″ | Anfällig für Rissbildung; glühen für engere Biegungen |
| Kupfer (C110, weich) | 0,5–1× T | 0,030″–0,060″ | Sehr duktil; enge Radien erreichbar |
Die obige Tabelle zeigt Ausgangswerte für Luftbiegen. Die tatsächlichen Mindestwerte hängen von der Legierungszustand, Walzrichtung, Matrizenöffnung und Stempelspitzenradius ab. Überprüfen Sie stets die Daten Ihres Materiallieferanten.
Walzrichtung: Die Variable, die die meisten Zeichnungen ignorieren
Blech entwickelt während des Walzens eine gerichtete Kornstruktur. Biegen senkrecht zur Walzrichtung (quer zur Walzrichtung) ermöglicht engere Radien als Biegen parallel dazu. Für die meisten Kohlenstoffstahlteile ist die Walzrichtung nicht kritisch und wird nicht auf Zeichnungen angegeben. Für hochfeste Legierungen, Teile nahe der minimalen Radiusgrenze oder Teile mit Ermüdungsanforderungen, kann die Angabe der Walzrichtung Rissbildung verhindern.
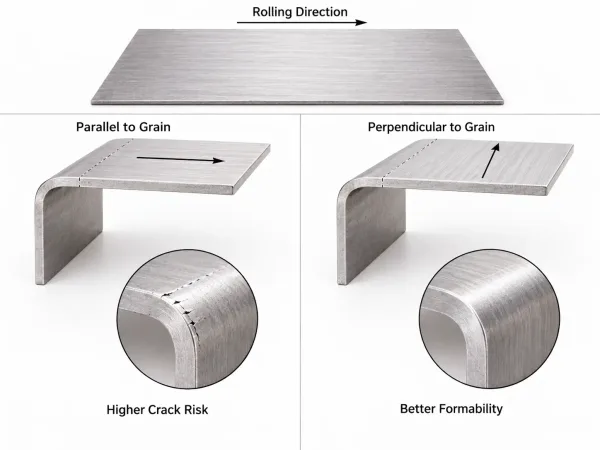
Diagramm zum Vergleich von Biegungen parallel und senkrecht zur Walzrichtung von Blech.
Wenn die Walzrichtung wichtig ist, fügen Sie einen Hinweis hinzu wie:
Biegelinie senkrecht zur Walzrichtung
Dies gibt dem Fertiger eine klare Einschränkung und verhindert, dass er das Abwicklungsmuster in einer Richtung verschachtelt, die die Biegelinie parallel zur Faserrichtung ausrichtet.
FAQ
Senden Sie uns Ihre Zeichnungen für eine DFM-Prüfung
Wenn Sie unsicher sind, ob Ihre Radiusangabe mit der verfügbaren Werkzeugausstattung übereinstimmt — oder ob Sie überhaupt eine benötigen — senden Sie Ihre Zeichnungen an SR-MFG für eine DFM-Prüfung. Unser Engineering-Team wird Ihre Biegespezifikationen anhand unserer Standardwerkzeugausstattung bewerten und etwaige Radius-, Toleranz- oder Materialkonflikte vor der Angebotserstellung kennzeichnen. Die typische Bearbeitungszeit ist innerhalb von 24 Stunden.