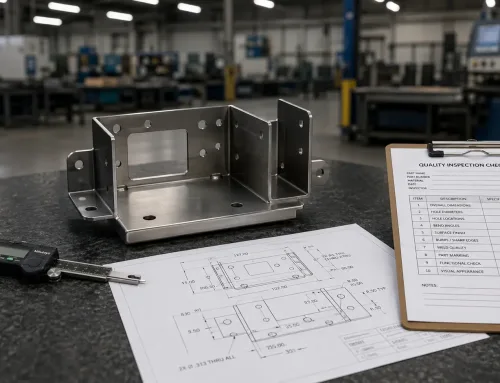
Die Maßprüfung wird oft als “Prüfen eines Teils anhand seiner Zeichnung” beschrieben. Diese Beschreibung ist nicht falsch, aber unvollständig, und zwar auf eine Weise, die zu echten Problemen führt. Sie verschleiert, dass die Maßprüfung vier verschiedene technische Entscheidungen erfordert — zu verstehen, was die Toleranz tatsächlich bedeutet, ein Messgerät mit ausreichender Genauigkeit auszuwählen, zu bestimmen, welche Maße am wichtigsten sind, und die Ergebnisse so zu dokumentieren, dass sie einem Streit standhalten. Wenn eine davon versagt, ist das Ergebnis entweder ein gutes Teil, das aussortiert wird, oder ein schlechtes Teil, das angenommen wird. Dieser Glossareintrag erklärt, was die Maßprüfung wirklich beinhaltet, wo die häufigsten Missverständnisse liegen und was Ingenieure und Einkaufsteams wissen müssen, um es richtig zu machen.
Warum “Gut genug” keine Toleranz ist
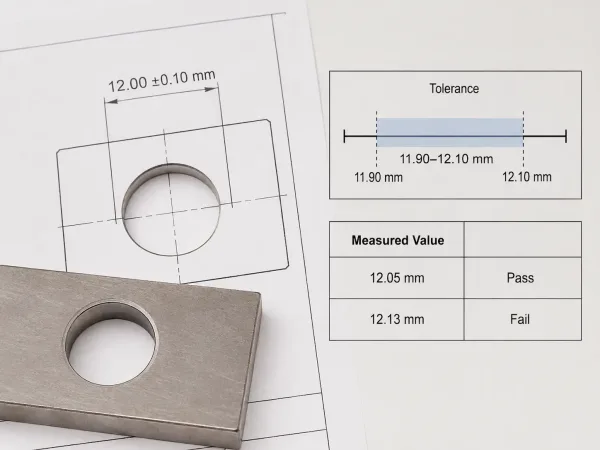
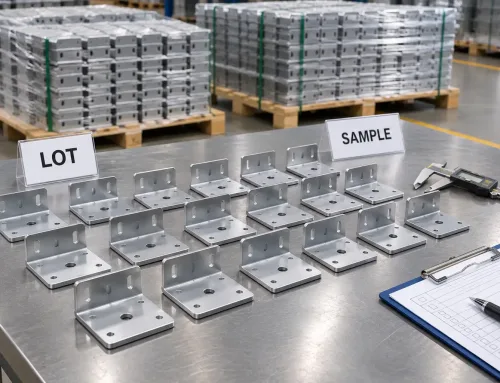
Die Maßprüfung erfordert, dass die gemessenen Werte innerhalb des vorgegebenen Toleranzbandes bleiben.
Das häufigste Missverständnis über die Maßprüfung ist, dass es sich um eine qualitative Beurteilung handelt. Das ist sie nicht. Eine Zeichnung, die einen Bohrungsdurchmesser von 12.00 ±0.10 mm vorgibt, bedeutet genau das: Der gemessene Wert muss zwischen 11.90 mm und 12.10 mm liegen. Ein Messwert von 12.13 mm liegt außerhalb der Spezifikation, selbst wenn das Teil “in Ordnung aussieht”.”
Der Grund dafür ist einfach. Toleranzen sind keine willkürlichen Zahlen auf einer Zeichnung. Sie sind technische Randbedingungen, die sicherstellen, dass Teile zusammenpassen, Dichtungen Druck halten und Mechanismen sich frei bewegen. Wenn ein Prüfer entscheidet, dass ein Maß “fast richtig” ist, setzt er damit effektiv die Konstruktionsabsicht des Ingenieurs außer Kraft — oft ohne zu verstehen, warum diese bestimmte Toleranz überhaupt festgelegt wurde.
Deshalb muss die Maßprüfung quantitative, rückverfolgbare Ergebnisse liefern. Ein gemessener Wert zusammen mit einem Toleranzband liefert klare Fertigungsfreigabekriterien für eine Bestanden-/Nicht-bestanden-Entscheidung. “Sieht gut aus” tut das nicht.
Das richtige Werkzeug wählen: Die 10:1-Regel und wann was verwendet wird
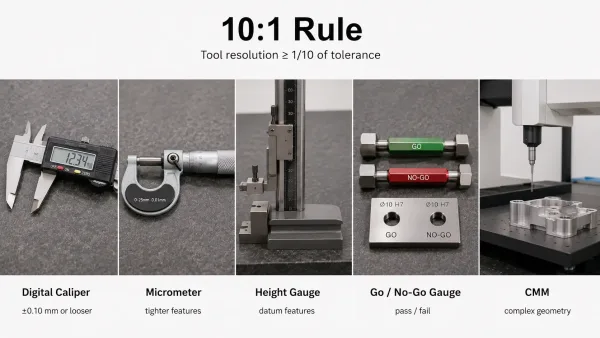
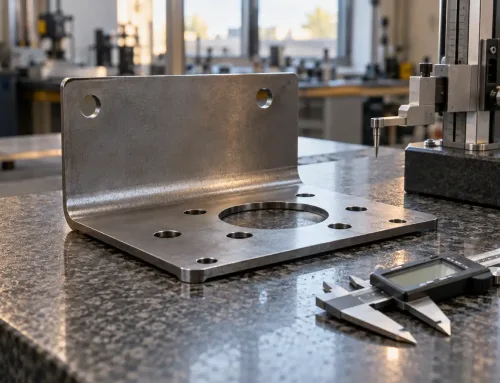
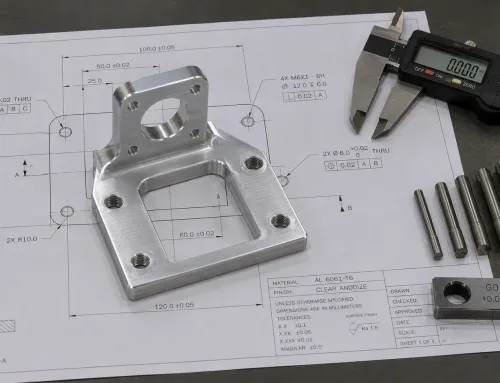
Messwerkzeuge sollten eine Auflösung bieten, die fein genug für die zu prüfende Toleranz ist.
Eine der praktischsten Fragen bei der Maßprüfung ist, welches Messgerät verwendet werden soll. Die 10:1-Regel liefert einen Ausgangspunkt: die Auflösung Ihres Messgeräts sollte mindestens ein Zehntel der Toleranz betragen, die Sie prüfen. Bei einer ±0.10 mm-Toleranz bedeutet das eine Auflösung von 0.01 mm oder besser. Einige Branchen und Normen verwenden andere Verhältnisse — 4:1 wird manchmal als Minimum angeführt, während 20:1 für kritische Messungen bevorzugt wird —, aber das Prinzip bleibt dasselbe: wenn Ihr Werkzeug nicht wesentlich genauer ist als die Toleranz, kann die Messunsicherheit selbst einen außertoleranten Zustand verdecken.
Handwerkzeuge: Messschieber, Mikrometer und Höhenmessgeräte
Digitale Messschieber (Auflösung 0.01 mm) sind das vielseitigste Handmessmittel für allgemeine Maße — Gesamtlänge, Breite, Bohrungsdurchmesser, Stufenhöhe. Sie eignen sich gut für Toleranzen von ±0.10 mm oder größer. Außenmikrometer (Auflösung 0.001 mm) bieten eine höhere Genauigkeit für engere Merkmale wie Bohrungs- oder Wellendurchmesser. Höhenmesser, die auf einer Messplatte verwendet werden, messen Stufenhöhen und bezugsflächenbezogene Merkmale mit vergleichbarer Genauigkeit.
Lehren: Gut-/Schlecht-Prüfstifte, Gewindelehren und Profillehren
Pass-/Ausschuss-Lehren und Gewindelehren ermöglichen eine schnelle Prüfung auf Bestanden/Nicht bestanden für Bohrungen und Gewinde, ohne einen Zahlenwert zurückzugeben. Sie sind effizient für Produktionsumgebungen, in denen die Frage einfach lautet: “innerhalb der Spezifikation oder nicht.” Konturlehren prüfen, ob eine Oberfläche oder Kontur innerhalb eines Toleranzbandes liegt. Die Einschränkung von Attributlehren besteht darin, dass sie nicht anzeigen, wie nah ein Merkmal an der Grenze liegt — nur, ob es bestanden hat.
Koordinatenmessgeräte und wann Handmessmittel nicht ausreichen
Wenn Toleranzen enger sind als ±0.01 mm oder wenn das Bauteil komplexe Geometrien mit vielen voneinander abhängigen Maßen aufweist, werden Koordinatenmessgeräte (KMG) zum geeigneten Werkzeug. Ein KMG erfasst mit einer Tastspitze 3D-Koordinaten und kann Messgenauigkeiten bis zu ±0.005 mm oder besser erreichen. KMG sind besonders wertvoll für Bauteile mit Profiltoleranzen, Lagetoleranzen oder Merkmalen, die mit Handmessmitteln schwer zugänglich sind.
Ein praxisnahes Qualitätskontroll- und Prüfkonzept verwendet Messschieber für Toleranzen ab ±0.10 mm oder lockerer, Mikrometer und Lehren für Toleranzen zwischen ±0.05 und ±0.01 mm sowie ein CMM für alles Engere oder geometrisch Komplexe. Im Zweifel stellen Sie sicher, dass die Auflösung Ihres Messmittels mindestens 10-mal feiner ist als das Toleranzband.
Nicht jedes Maß ist kritisch — So unterscheidet man sie
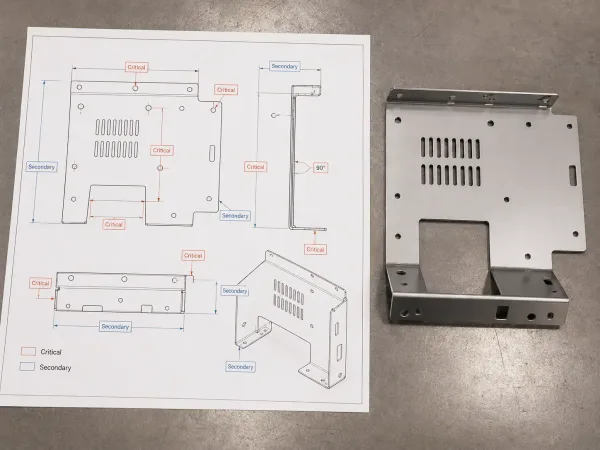
Kritische Maße steuern Passung und Funktion, während sekundäre Maße in der Regel seltener stichprobenartig geprüft werden können.
Eine typische Zeichnung kann Dutzende von Maßen enthalten. Alle mit gleicher Priorität zu behandeln verschwendet Prüfzeit und verschleiert die Maße, die tatsächlich Passung und Funktion bestimmen. Die praktische Unterscheidung erfolgt zwischen kritischen Maßen und sekundären Maßen.
Kritische Maße sind solche, die direkt Montage, Abdichtung, strukturelle Integrität oder mechanische Funktion beeinflussen. Bei einem Blechteil gehören dazu typischerweise:
- Positionen von Befestigungslöchern relativ zu einem Bezug
- Biegewinkel und Flanschlängen an umgeformten Merkmalen
- Längen und Breiten von Anlageflächen
- Abstände zwischen Merkmalen, die die Passung mit angrenzenden Teilen bestimmen
Diese Maße sollten bei der Prüfung priorisiert werden — bei jedem Teil geprüft oder mit engen Stichprobenplänen kontrolliert. Sekundäre Maße umfassen Außenkantenprofile, dekorative Aussparungen, nicht funktionale Radien und Merkmale mit großzügigen allgemeinen Toleranzen. Sie können seltener stichprobenartig geprüft werden, ohne die Aussagekraft der Prüfung zu beeinträchtigen.
Der Grund, warum diese Unterscheidung wichtig ist, ist praktischer Natur. Prüfressourcen sind begrenzt. Wenn der Prüfplan eines Lieferanten jedes Maß nach demselben Standard prüft, dauert es entweder zu lange oder die Aufmerksamkeit wird zu stark verteilt. Ein besserer Blechteile-Prüfplan konzentriert den Prüfaufwand auf die Maße, bei denen ein Fehler die Funktion des Teils tatsächlich beeinträchtigen würde — und macht in der Zeichnung oder im Auftrag deutlich, welche Maße kritisch sind.
Prüfaufzeichnungen: Was enthalten sein muss und warum sie wichtig sind
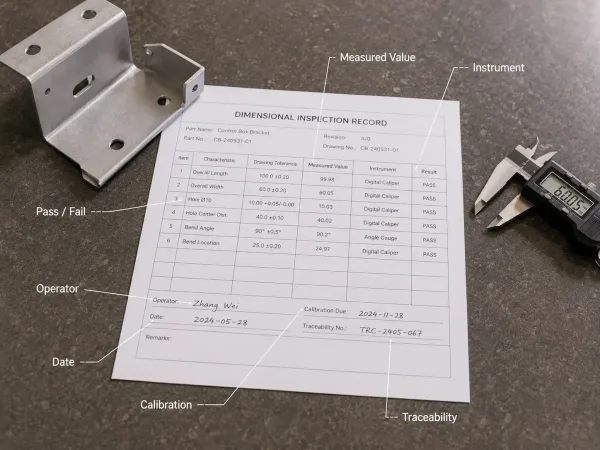
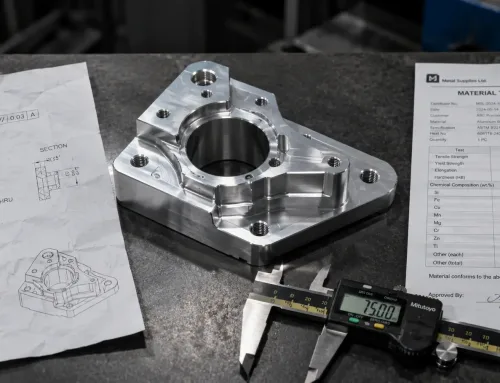
Ein vollständiger Prüfbericht sollte Messwerte, Messmitteldetails, Kalibrierstatus, Rückverfolgbarkeit sowie Ergebnisse (bestanden/nicht bestanden) enthalten.
Der Prüfbericht ist der einzige objektive Nachweis, dass ein Teil zum Zeitpunkt der Lieferung der Spezifikation entsprochen hat. Wenn ein Maßstreit entsteht — ein Teil passt nicht, ein Kunde lehnt eine Lieferung ab, ein Prüfer fordert einen Nachweis an —, bringt der Bericht die Klärung. Ohne ihn lassen sich Messungen nicht auf eine bestimmte Charge oder einen Bediener zurückführen, und die Beurteilung „bestanden/nicht bestanden“ wird zur Aussage gegen Aussage.
Ein vollständiger Prüfbericht sollte enthalten:
- Messwert mit Einheit (z. B. 12.05 mm, nicht nur “bestanden”)
- Verwendetes Messmittel — Typ und Kennung (z. B. Mitutoyo Digitalmessschieber, ID# C-042)
- Kalibrierstatus — Bestätigung, dass sich das Messmittel innerhalb seiner Kalibrierfrist befand
- Name des Bedieners
- Datum der Prüfung
- Rückverfolgbarkeit — Chargennummer, Seriennummer oder Fertigungsauftragsreferenz
- Bestehen/Nicht-Bestehen-Bewertung gegen die festgelegte Toleranz
Für Einkaufsteams ist der wirksamste Weg, vollständige Nachweise sicherzustellen, die Qualitätsanforderungen an die Fertigung von vornherein festzulegen. Nehmen Sie Prüferwartungen in Ihre RFQ und Zeichnungen auf: legen Sie fest, welche Maße kritisch sind, nennen Sie die Abnahmekriterien, geben Sie das erwartete Berichtsformat an und fordern Sie Messmittel- und Kalibrierreferenzen an. Klare Anforderungen in der RFQ-Phase verhindern die häufigsten prüfungsbezogenen Streitpunkte: Uneinigkeit darüber, welche Maße geprüft werden sollten, Unsicherheit, ob das richtige Messmittel verwendet wurde, und fehlende Nachweise, wenn Teile abgelehnt werden.
Was Blechteile unterscheidet
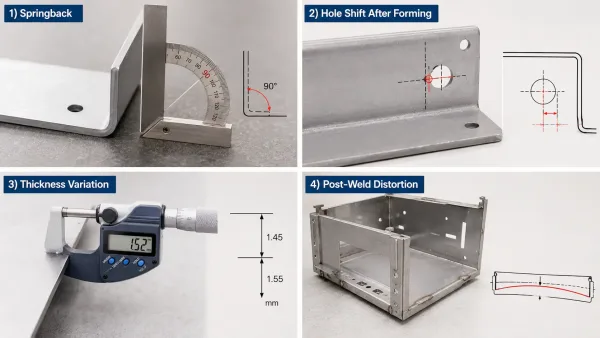
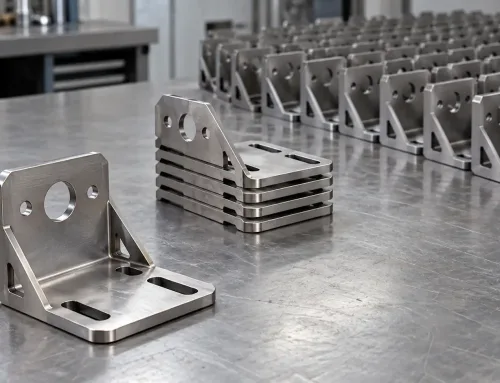
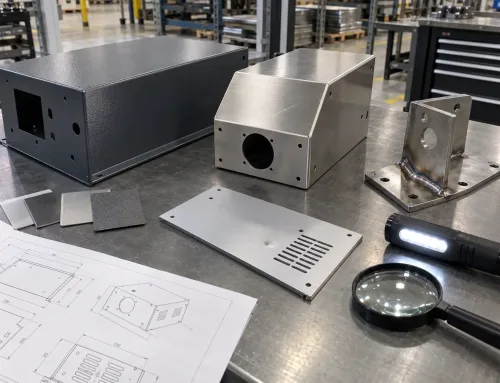
Die Blechteilprüfung muss Rückfederung, Lochversatz nach dem Umformen, Dickenschwankungen und Verzerrung nach dem Schweißen berücksichtigen.
Die Blechfertigung bringt Maßherausforderungen mit sich, die bei spanend gefertigten Teilen nicht auftreten. Das Verständnis dieser Herausforderungen entscheidet darüber, ob ein Prüfplan funktioniert oder falsche Ausschussmeldungen erzeugt bzw. schlechte Teile durchlässt.
Rückfederung des Biegewinkels. Wenn Blech gebogen wird, federt das Material nach dem Lösen der Abkantpresse leicht zurück. Eine in der Zeichnung angegebene Biegung von 90° kann mit 88° oder 91° von der Presse kommen, je nach Materialtyp und -dicke, Biegeradius, Werkzeugeinrichtung und davon, ob die Abkantpresse CNC-gesteuert oder manuell ist. Die erreichbare Toleranz hängt von diesen Faktoren ab — nicht nur davon, was in der Zeichnung steht.
Lagegenauigkeit der Löcher nach dem Umformen. Löcher, die vor dem Biegen gestanzt oder gebohrt werden, verschieben sich während des Umformvorgangs. Wenn ein Teil mehrere Löcher in verschiedenen Biegezonen hat, kann der kumulierte Lagfehler erheblich sein. Deshalb erfordern Loch-zu-Loch- und Loch-zu-Kanten-Maße an umgeformten Teilen bei der Prüfung besondere Aufmerksamkeit.
Materialdickenabweichung. Blechmaterial weist eine eigene Dickentoleranz auf — ein nominell 1.5 mm dickes Blech kann je nach Norm und Lieferant zwischen 1.42 und 1.58 mm messen. Diese Abweichung beeinflusst den Biegeradius, den resultierenden Winkel und die Gesamthöhe von Umformungsmerkmalen. Sie sollte im Prüfplan berücksichtigt werden.
Verzug nach dem Schweißen. Geschweißte Baugruppen können sich durch Eigenspannungen verformen, wodurch sich Maße von ihren Werten vor dem Schweißen verschieben. Der Prüfplan sollte die Abweichungen nach dem Schweißen berücksichtigen, nicht nur die Nenngeometrie.
Die Maßprüfung von Blechteilen erfordert Urteilsvermögen — das Verständnis dafür, welche Toleranzen mit dem Umformprozess erreichbar sind, und nicht nur der Abgleich von Zahlen mit einer Zeichnung.
Wichtige Erkenntnisse
- Die Maßprüfung ist eine quantitative Messung mit rückverfolgbaren Ergebnissen. “Sieht gut aus” ist keine Prüfung.
- Die 10:1-Regel leitet die Instrumentenauswahl: Die Auflösung Ihres Messmittels sollte mindestens ein Zehntel der Toleranz betragen, die Sie prüfen.
- Nicht jede Abmessung ist gleich wichtig. Konzentrieren Sie den Prüfaufwand auf kritische Abmessungen — jene, die Montage und Funktion bestimmen.
- Prüfprotokolle sind der Nachweis, der Streitigkeiten klärt. Legen Sie fest, was Sie benötigen, in Ihrer RFQ und in den Zeichnungen, und nicht erst nach der Lieferung.
- Blechteile haben ihre eigenen Prüfherausforderungen — Rückfederung, Lochversatz nach dem Umformen, Materialdickenabweichung und Verzug nach dem Schweißen — die Fertigungsurteilsvermögen erfordern und nicht nur einen numerischen Vergleich.
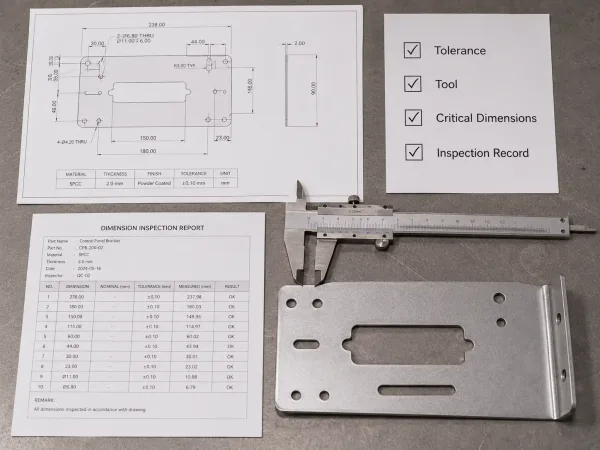
Eine praktische Überprüfung der dimensionalen Prüfung sollte Toleranz, Werkzeugauswahl, kritische Maße und rückverfolgbare Aufzeichnungen bestätigen.