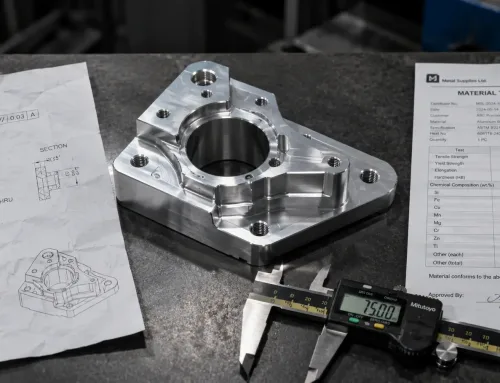
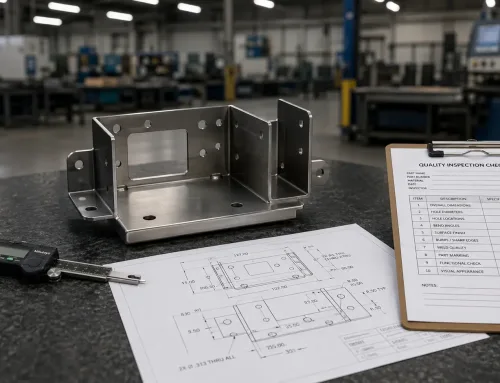
EJedes gefertigte Teil, das eine Fertigungsstätte verlässt, wurde visuell geprüft — unabhängig davon, ob die Zeichnung dies ausdrücklich verlangt. Ein Schweißer wirft einen Blick auf eine fertiggestellte Naht, bevor er zur nächsten Station weitergeht. Ein Verpacker prüft Paneele auf Kratzer, bevor er sie in Schutzfolie einwickelt. Diese informelle, undokumentierte Form der Sichtprüfung ist so tief in der täglichen Fertigung verankert, dass die meisten Käufer nie darüber nachdenken.
Das Problem beginnt, wenn das Teil an Ihrer Rampe ankommt und etwas falsch aussieht — eine Delle nahe einer Flanschkante, ein pulverbeschichtetes Paneel mit sichtbarer Orangenschalenstruktur, ein Edelstahlgehäuse mit Anlassfarbe entlang der Schweißnaht. Ohne eine klare Anforderung zur Sichtprüfung auf der Zeichnung, wird die Frage, ob das Teil akzeptabel ist, zu einer Verhandlung statt zu einer Verifizierung.
Dieser Glossareintrag erklärt, was Sichtprüfung im Kontext der Blechfertigung bedeutet, welche Oberflächendefekte sie abdeckt, wie Abnahmekriterien funktionieren und wie die Anforderung klar auf Zeichnungen und in RFQs spezifiziert wird.
Was Sichtprüfung in der Fertigung bedeutet
Die Sichtprüfung ist eine Qualitätskontrollmethode, bei der das menschliche Auge — manchmal unterstützt durch eine Taschenlampe, eine Lupe oder ein Boreskop — eingesetzt wird, um den Oberflächenzustand eines gefertigten Teils zu bewerten. In der Blechfertigung ist sie der grundlegendste und am häufigsten durchgeführte Prüfschritt, der auf praktisch jedes Teil angewendet wird, unabhängig von dessen Komplexität.
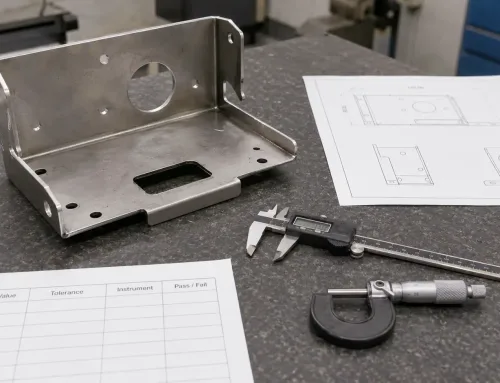
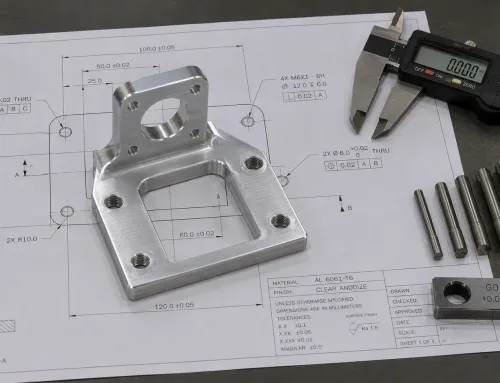
Im Gegensatz zur Maßprüfung, die verifiziert, dass die physischen Maße eines Teils (Länge, Lochdurchmesser, Biegewinkel) innerhalb der spezifizierten Toleranzen liegen, bewertet die Sichtprüfung das Erscheinungsbild und die Oberflächenintegrität. Die beiden Methoden sind komplementär: Ein Teil kann jede Maßprüfung bestehen und dennoch die Sichtprüfung nicht bestehen, weil ein tiefer Kratzer über eine Sichtfläche verläuft oder ein Beschichtungsfehler das Grundmetall freilegt.
Innerhalb eines typischen Blechproduktionsablaufs erfolgt die Sichtprüfung an mehreren Punkten — nach dem Schneiden und Umformen (um Grat, Dellen oder Verformungen zu erkennen), nach dem Schweißen (um Spritzer, Einbrandkerben oder Verfärbungen zu prüfen) und nach der Oberflächenbehandlung (um Beschichtungsgleichmäßigkeit und Farbübereinstimmung zu verifizieren). Sie erfordert keine speziellen Instrumente, aber sie erfordert einen definierten Satz von Kriterien dafür, was einen Defekt darstellt und welches Defektniveau akzeptabel ist.
Was die Sichtprüfung an Blechteilen prüft
Der Begriff “Sichtprüfung” klingt einfach, aber die Bandbreite der Oberflächendefekte, die sie an Blechteilen erkennen muss, ist groß. Jeder Defekttyp hat unterschiedliche Ursachen und unterschiedliche Auswirkungen auf Form, Passung und Funktion.
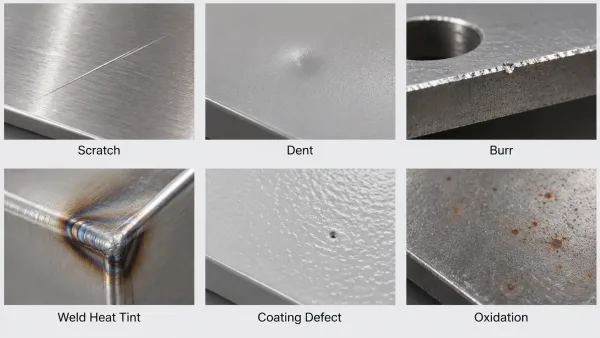
Beispiele für Kratzer, Dellen, Grat, Schweißverfärbungen, Beschichtungsfehler und Oxidation an Blechteilen.
Kratzer. Lineare Oberflächenmarkierungen, die durch Handhabung, Werkzeugkontakt oder Materialgleiten während der Bearbeitung entstehen. Auf blankem Metall sind Kratzer in erster Linie kosmetisch. Auf beschichteten oder eloxierten Oberflächen legt ein Kratzer, der die Deckschicht durchdringt, das Substrat der Korrosion aus und kann die Lebensdauer des Teils beeinträchtigen.
Dellen und Beulen. Lokalisierte Vertiefungen durch Aufprall während Handhabung, Lagerung oder Gesenkbiegebetrieb. Dellen sind besonders sichtbar auf flachen, breiten Paneelen und auf gebürsteten oder spiegelpolierten Oberflächen, wo selbst geringfügige Oberflächenverformungen Licht reflektieren.
Grat. Scharfe Kanten oder Vorsprünge, die nach dem Laserschneiden, Stanzen oder Scheren zurückbleiben. Grat kann die Montage beeinträchtigen, Dichtungen oder Dichtungen beschädigen und ein Sicherheitsrisiko bei der Handhabung darstellen. Grat an Kanten, die mit anderen Teilen zusammenpassen, wird typischerweise als funktionaler Defekt und nicht als kosmetischer Defekt eingestuft.
Schweißspritzer und Wärmeverfärbung. Kleine Metalltröpfchen, die an der Oberfläche nahe Schweißverbindungen haften, oder Farbveränderungen (blau, gold oder grau) durch Oxidation beim Schweißen. Spritzer sind häufig bei MIG-geschweißten Bauteilen aus Kohlenstoffstahl. Anlassfarbe ist besonders sichtbar auf Edelstahl, wo sie auf Chromverarmung an der Oberfläche hinweist und die Korrosionsbeständigkeit beeinträchtigen kann, wenn das Teil eine Passivierung erfordert.
Farbabweichung. Ein sichtbarer Farbunterschied zwischen zwei Teilen, die übereinstimmen sollten, oder zwischen zwei Bereichen auf demselben Teil. Farbabweichung ist am häufigsten bei pulverbeschichteten und eloxierten Teilen, wo Variationen in der Badchemie, Beschichtungsdicke, Aushärtungstemperatur oder Substratzusammensetzung wahrnehmbare Unterschiede erzeugen können, selbst innerhalb derselben Produktionscharge.
Beschichtungsfehler. Eine Kategorie, die Folgendes umfasst: Orangenschalenstruktur (eine unebene, texturierte Oberfläche auf pulverbeschichteten Teilen), Nadelstiche (winzige Hohlräume im Beschichtungsfilm), Läufer und Hänger (Bereiche, in denen die Beschichtung getropft oder sich angesammelt hat) und Kantenfreilegung (Bereiche, in denen die Beschichtung zu dünn ist, um scharfe Kanten oder Ecken zu bedecken). Jeder Defekt hat eine andere Grundursache und eine andere Korrekturmaßnahme.
Verfärbung und Oxidation. Oberflächliche Farbveränderungen durch chemische Reaktion mit der Umgebung. Blanker Kohlenstoffstahl entwickelt Rostflecken bei Feuchtigkeitseinwirkung. Aluminium kann nach längerer Lagerung ohne Schutz weiße Oxidflecken zeigen. Edelstahl kann in Küsten- oder feuchten Umgebungen Teefleckenbildung entwickeln, obwohl das Grundmaterial korrosionsbeständig ist.
Verformung und Verzug. Teile, die aufgrund von Eigenspannungen aus dem Schneiden, Schweißen oder der Wärmebehandlung nicht mehr flach oder gerade sind. Verformung wird typischerweise dimensional gemessen, aber eine Sichtprüfung kann offensichtlichen Verzug erkennen, bevor ein Teil eine formale dimensionale Verifikation durchläuft.
Wie Material und Oberflächenfinish die Prüfung beeinflussen
Die Sichtprüfung ist keine Einheits-Checkliste. Die Defekte, nach denen Sie suchen — und die Strenge, mit der Sie sie beurteilen — hängen stark vom Material und der Oberflächenbehandlung des Teils ab.
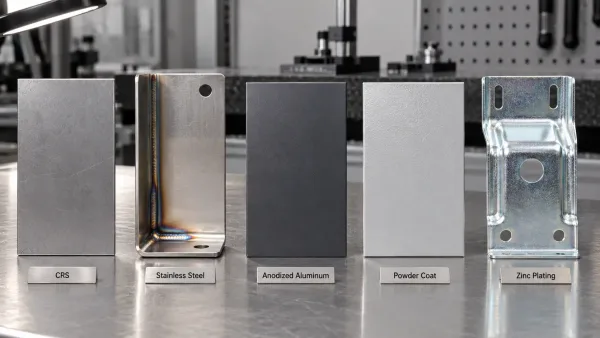
Verschiedene Blechmaterialien und Oberflächen erfordern unterschiedliche Prioritäten bei der Sichtprüfung.
Kaltgewalzter Stahl (CRS). Die primären visuellen Bedenken sind Oberflächenkratzer, Handhabungsdellen und Flugrost, wenn das Teil in einer feuchten Umgebung ohne Öl oder Schutzbeschichtung gelagert wird. CRS-Teile, die für die Pulverbeschichtung bestimmt sind, haben eine niedrigere kosmetische Messlatte in der Blankmetallphase, aber die fertige Beschichtung muss frei von Nadelstichen, Läufern und Kantenfreilegung sein.
Edelstahl. Schweißhitzeanlauf ist das häufigste visuelle Problem — er erscheint als blaue, goldene oder graue Verfärbung entlang der wärmebeeinflussten Zone und ist auch nach der Passivierung sichtbar, wenn der Anlauf stark war. Fingerabdrücke und Handhabungsspuren sind ebenfalls auf gebürsteten oder spiegelpolierten Oberflächen bemerkbar. Teile, die eine Passivierung erfordern (gemäß ASTM A967 oder ASTM A380), sollten nach der Behandlung eine gleichmäßige Oberflächenfarbe aufweisen.
Aluminium. Weich und anfällig für Oberflächenkratzer während der Handhabung und Verarbeitung. Eloxiertes Aluminium fügt eine weitere Ebene der Sichtprüfung hinzu: Farbkonsistenz über die Teile hinweg, gleichmäßige Beschichtungsdicke (sichtbar als gleichmäßiger Oberflächenton) und Abwesenheit von Band- oder Streifenmarkierungen durch die Kontaktpunkte der Eloxiergestelle.
Pulverbeschichtung. Das fehleranfälligste Finish aus Sicht der Sichtprüfung. Orangenschalenhaut, Nadelstiche, Krater (verursacht durch Oberflächenverunreinigung vor der Beschichtung) und Kantenrückzug (wobei die Beschichtung an scharfen Kanten dünner wird) sind alle häufig. Die Abnahme bezieht sich typischerweise auf Erscheinungsstandards wie die in den Richtlinien des Pulverbeschichtungsherstellers oder projektspezifische Anforderungen.
Galvanisierung (Zink, Nickel, Chrom). Die Sichtprüfung konzentriert sich auf die Gleichmäßigkeit der Beschichtung, die Abwesenheit von Blasenbildung oder Abblättern und die Abdeckung an vertieften Bereichen und Gewinden. Galvanisierte Teile, die an Kanten oder Ecken sichtbares Grundmetall zeigen, können durchfallen, wenn die Spezifikation eine vollständige Abdeckung erfordert.
Die praktische Erkenntnis: Die Prüfcheckliste sollte um die spezifische Material- und Finish-Kombination auf der Zeichnung herum aufgebaut werden, nicht um eine generische “auf Defekte prüfen”-Anweisung.
Abnahmekriterien — Wie man Bestanden oder Nicht bestanden beurteilt
Eine Sichtprüfung ohne definierte Abnahmekriterien ist nur jemand, der ein Teil betrachtet und eine subjektive Beurteilung abgibt. Damit die Prüfung zuverlässige, wiederholbare Ergebnisse liefert, müssen die Kriterien dokumentiert sein.
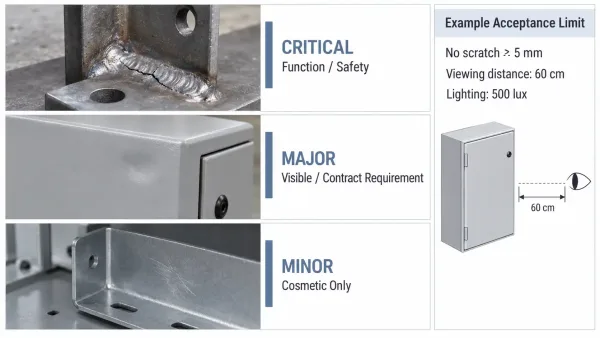
Visuelle Defekte können anhand definierter Prüfkriterien als kritisch, schwerwiegend oder geringfügig eingestuft werden.
Häufige Referenzstandards. Mehrere Industriestandards bieten Rahmenwerke für die Bewertung der Oberflächenqualität:
- ISO 8501-1 — Visuelle Bewertung der Oberflächenreinheit (hauptsächlich für Stahl vor dem Lackieren oder Beschichten). Definiert Rostgrade (A bis D) und Vorbereitungsgrade (St2, St3, Sa1, Sa2, Sa2½, Sa3).
- ASTM D3359 — Gitterschnitttest für die Haftung von Lack und Beschichtung. Verwendet eine Bewertungsskala von 0B (vollständige Entfernung) bis 5B (keine Entfernung).
- ISO 2409 — Gitterschnitttest für Beschichtungen, ähnlich im Zweck wie ASTM D3359, aber mit einem anderen Bewertungssystem (Klasse 0 bis Klasse 5).
Defektschweregrade. Die meisten Fertigungsqualitätssysteme klassifizieren visuelle Defekte in drei Stufen:
- Kritisch — Defekte, die die Funktion, Sicherheit oder strukturelle Integrität des Teils beeinträchtigen. Beispiele: ein Riss in einer lasttragenden Schweißnaht, ein Beschichtungsdefekt, der blankes Metall in einer korrosionsempfindlichen Anwendung freilegt.
- Schwerwiegend — Defekte, die die Funktion nicht beeinträchtigen, aber vom Endbenutzer bemerkt würden oder eine vertragliche Anforderung verletzen. Beispiele: sichtbare Delle auf einer kosmetischen Fläche, Farbabweichung zwischen passenden Paneelen.
- Geringfügig — Defekte, die kosmetisch unvollkommen, aber bei normalem Gebrauch wahrscheinlich nicht bemerkt werden. Beispiele: eine leichte Handhabungsspur auf einer nicht sichtbaren Oberfläche, leichte Orangenschalenhaut auf einer internen Halterung.
Wenn kein Standard spezifiziert ist. Wenn die Zeichnung oder Bestellung keine spezifische Prüfnorm referenziert, wendet der Hersteller typischerweise eine interne Qualitätsrichtlinie an — im Allgemeinen, das Teil sollte frei von Defekten sein, die auf Armeslänge (~60 cm) unter normaler Raumbeleuchtung sichtbar sind. Dies ist eine Branchenkonvention, keine Garantie, und es ist einer der Gründe, warum die Angabe von Abnahmekriterien auf der Zeichnung vorhersehbarere Ergebnisse liefert.
So spezifizieren Sie die Sichtprüfung auf Zeichnungen und in RFQs
Die häufigste Ursache für Streitigkeiten bei der Sichtprüfung ist nicht die Prüfung selbst — es ist das Fehlen einer klaren Spezifikation. Wenn eine Zeichnung “Sichtprüfung erforderlich” angibt, ohne zu definieren, was geprüft werden soll, welche Norm gilt oder wie viele Teile zu prüfen sind, füllt der Hersteller die Lücke mit seinem eigenen Ermessen, was möglicherweise nicht den Erwartungen des Käufers entspricht.
Was auf der Zeichnung enthalten sein sollte. Ein gut spezifizierter Sichtprüfungsvermerk sollte abdecken:
- Prüfbereich. Welche Oberflächen geprüft werden müssen — alle Oberflächen, nur Sichtflächen oder eine bestimmte auf der Zeichnung markierte Zone (z. B. “Frontblende — Sichtfläche”).
- Zu prüfende Fehlerarten. Verweisen Sie auf die für das Teil relevanten spezifischen Fehler — Kratzer, Dellen, Beschichtungsfehler, Farbübereinstimmung oder alle genannten.
- Abnahmenorm oder -niveau. Verweisen Sie auf eine spezifische Norm (ISO 8501-1, ASTM D3359) oder definieren Sie einen Bestanden/Nicht-bestanden-Schwellenwert (z. B., “keine Kratzer länger als 5 mm sichtbar bei 60 cm unter 500 Lux Beleuchtung”).
- Stichprobenplan. Geben Sie an, ob 100% der Teile geprüft werden oder eine Stichprobenmethode gilt (z. B., AQL-basierte Stichprobenprüfung nach ISO 2859-1).
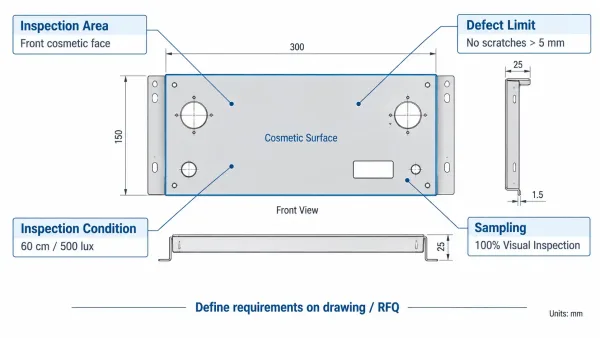
Beispielhafter Zeichnungsvermerk mit Prüfbereich, Fehlergrenzen, Abnahmekriterien und Stichprobenanforderungen.
Was in der RFQ enthalten sein sollte. Fügen Sie in der Angebotsphase dieselben Informationen in oder neben dem Zeichnungspaket bei. Wenn das Teil eine Sichtflächenanforderung hat, die die Kosten beeinflusst (wie eine kratzfreie Zone oder eine bestimmte Farbübereinstimmung mit einem vorhandenen Muster), kennzeichnen Sie dies frühzeitig — diese Anforderungen erhöhen oft die Prüfzeit, Verpackungskosten oder Ausschussrate, die der Hersteller in das Angebot einkalkulieren muss.
Was passiert, wenn die Anforderung unklar ist. Ohne explizite Kriterien wenden Hersteller ihren Standardqualitätsprozess an, der von Betrieb zu Betrieb variiert. Manche prüfen jedes Teil visuell vor dem Versand; andere prüfen nach dem Zufallsprinzip. Wenn die Erwartung des Käufers strenger ist als die Standardvorgabe des Herstellers, ist das Ergebnis fast immer ein Streitfall bei der Wareneingangsprüfung — die Art, deren Beilegung mehr kostet, als es gekostet hätte, von Anfang an korrekt zu spezifizieren.
Wichtige Erkenntnisse
- Die Sichtprüfung bewertet das Oberflächenerscheinungsbild und die Oberflächenintegrität — sie ergänzt die Maßprüfung, ersetzt sie jedoch nicht.
- Die Fehler, nach denen Sie suchen, hängen vom Material und der Oberflächenbeschaffenheit des Teils ab; eine CRS-Halterung und eine eloxierte Aluminiumblende erfordern unterschiedliche Prüfprioritäten.
- Abnahmekriterien müssen definiert werden — entweder durch Verweis auf eine Norm (ISO 8501-1, ASTM D3359) oder durch Angabe eines Bestanden/Nicht-bestanden-Schwellenwerts auf der Zeichnung.
- Klare Spezifikationen auf Zeichnungen und in RFQs reduzieren Angebotsstreitigkeiten, vermeiden Ablehnungen bei der Wareneingangsprüfung und geben dem Hersteller ein definiertes Ziel, auf das er hinarbeiten kann.