Sie erhalten ein Ersatz-Blechteil von Ihrem Lieferanten. Die Maße stimmen, das Material entspricht der Zeichnung, und die Bohrungen passen. Aber wenn Sie es neben die Originalbaugruppe halten, weicht die Farbe deutlich ab. Das Grau ist etwas wärmer. Der Glanzgrad ist anders. Bei bestimmter Beleuchtung sehen die beiden Teile aus, als stammten sie aus verschiedenen Produkten.
Dies ist eines der häufigsten—und am besten vermeidbaren—Probleme bei der kundenspezifischen Blechfertigung für Ersatzteile. Farbabweichungen bei Ersatzteilen sind in der Regel kein Fehler beim Farbmischen. Es handelt sich um ein systemisches Problem, das bereits bei der Farbdefinition, der Vorbereitung des Grundmaterials und der Kontrolle des Beschichtungsprozesses beginnt.
Dieser Artikel erklärt, warum Ersatz-Blechbauteile nicht mit der Originalfarbe übereinstimmen, und was Ingenieure und Beschaffungsteams tun können, um dies von der Fertigungsseite her zu verhindern.
Warum Ersatz-Blechbauteile selten die Originalfarbe treffen
Es gibt vier Hauptursachen für Farbabweichungen bei der Herstellung von Ersatz-Blechteilen. Jede verstärkt die anderen, weshalb selbst kleine Nachlässigkeiten zu sichtbaren Unterschieden führen können.
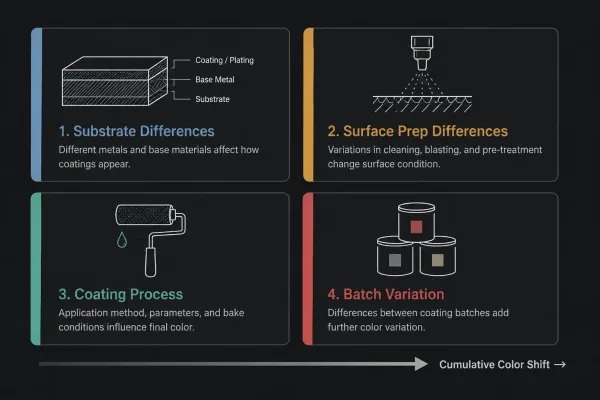
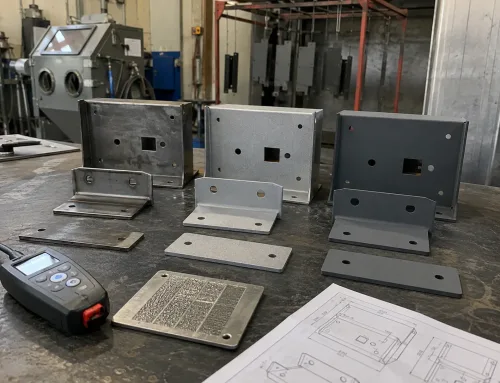
Die vier Hauptursachen für Farbabweichungen bei Ersatz-Blechteilen — jede verstärkt die anderen.
Unterschiede im Grundmaterial. Das Originalteil wurde möglicherweise aus kaltgewalztem Stahl gefertigt, während das Ersatzteil verzinkten Stahl verwendet. Oder das Original war 1.5 mm dick und das Ersatzteil ist 2.0 mm. Selbst wenn die Zeichnung dasselbe Material vorsieht, beeinflussen Unterschiede in der Oberflächenmikrostruktur zwischen Chargen oder Lieferanten, wie die Farbe haftet und wie Licht von der Oberfläche reflektiert wird.
Unterschiede bei der Oberflächenvorbereitung. Vor dem Aufbringen einer Beschichtung muss die Metalloberfläche gereinigt und vorbehandelt werden – durch Verfahren wie Entfetten, Phosphatierungsvorbehandlung oder Chromatkonversion. Wenn das Originalteil phosphatiert war und das Ersatzteil nur entfettet wird, liegt die Farbe anders auf der Oberfläche, was selbst bei identischer Farbe zu einer messbaren Farbverschiebung führt.
Unterschiede im Beschichtungsverfahren. Nasslack und Pulverbeschichtung verhalten sich hinsichtlich Schichtdickenuniformität, Farbchargen-Konsistenz und Glanzkontrolle unterschiedlich. Wenn das Original nasslackiert war und das Ersatzteil pulverbeschichtet wird – oder auch wenn dasselbe Verfahren, aber mit anderen Geräteeinstellungen verwendet wird –, kann das Ergebnis deutlich anders aussehen.
Chargenstreuung. Farbhersteller produzieren Farbe in Chargen. Jede Charge weist eine kleine, aber messbare Abweichung vom Standard auf, ausgedrückt als ΔE (Delta E) im CIE L*a*b*-Farbraum. Ein ΔE von 1.0 ist für das ungeübte Auge im Allgemeinen nicht wahrnehmbar. Ein ΔE von 2.0–3.0 ist bei genauer Prüfung sichtbar. Viele industrielle Farblieferanten liefern Produkte innerhalb einer ΔE-Toleranz von 1.5–2.0, was bedeutet, dass zwei Teile, die aus verschiedenen Chargen lackiert wurden, leicht unterschiedlich aussehen können, selbst wenn alles andere identisch ist.
Wenn diese vier Faktoren zusammenwirken, kann die kumulative Farbverschiebung erheblich sein. Der zuverlässigste Weg, dies zu verhindern, ist, jede Variable in der Spezifikations- und Musterphase zu kontrollieren – nicht zu versuchen, sie nach der Produktion zu korrigieren.
Wie das Substratmaterial das endgültige Lackbild beeinflusst
Dieselbe Lackrezeptur auf verschiedenen Grundmetallen ergibt nicht dasselbe visuelle Ergebnis. Dies liegt daran, dass jedes Substrat ein anderes Oberflächenprofil, eine andere Reflexionseigenschaft und eine andere chemische Wechselwirkung mit dem Beschichtungssystem aufweist.
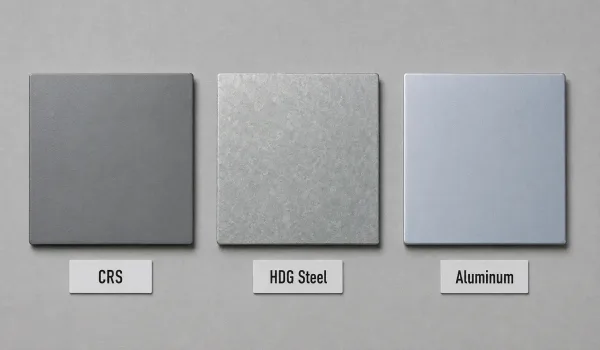
Dieselbe graue Lackrezeptur auf drei verschiedenen Substraten ergibt aufgrund von Unterschieden in Oberflächenenergie, Reflexionseigenschaften und Vorbehandlung sichtbar unterschiedliche Ergebnisse.
Kaltgewalzter Stahl: Glatte Oberfläche, vorhersehbare Farbe
Kaltgewalzter Stahl (CRS) hat eine relativ gleichmäßige, glatte Oberfläche mit geringer Porosität. Lack haftet gleichmäßig, und die resultierende Oberfläche ist hinsichtlich Farbe und Glanz vorhersagbar. CRS ist das am einfachsten farbabgleichbare Substrat, da sich die Oberfläche von Blech zu Blech gleich verhält, vorausgesetzt, derselbe Lieferant und derselbe Walzprozess.
Allerdings ist CRS anfällig für Flugrost, wenn es nicht zeitnah nach der Oberflächenvorbereitung beschichtet wird. Wenn das Ersatzteil länger gelagert wurde als das Original, kann die Oberflächenoxidation das Grundmaterial vor der Beschichtung verändert haben, was eine subtile Farbverschiebung erzeugt.
Verzinkter Stahl: Zinkschicht erzeugt eine andere Basis
Verzinkter Stahl – ob feuerverzinkter Stahl (HDG) oder elektrolytisch verzinkt – weist eine Zinkschicht auf dem Stahlsubstrat auf. Zink hat im Vergleich zu blankem Stahl eine andere Reflektivität und Oberflächenenergie. Das bedeutet, dass dieselbe Farbe auf Zink im Vergleich zu blankem CRS in Farbton und Helligkeit leicht anders erscheint.
Darüber hinaus erfordern verzinkte Oberflächen vor dem Decklackauftrag eine spezifische Vorbehandlung (z. B. Chromatpassivierung oder einen zinkverträglichen Primer). Wenn das Originalteil einen Primer hatte und das Ersatzteil keinen hat, verschiebt sich die Farbe. Wenn beide Primer verwenden, aber aus unterschiedlichen chemischen Familien, wird das Ergebnis ebenfalls abweichen.
Aluminium: Oxidation und Eloxierung beeinträchtigen die Farbe
Aluminium bildet natürlicherweise eine dünne Oxidschicht, die die Farbhaftung und die Farbe beeinflusst. Wenn das Originalteil vor dem Lackieren eine Chromatkonversionsbeschichtung hatte und das Ersatzteil lediglich entfettet wird, sind Farbverbund und Erscheinungsbild unterschiedlich.
Eloxiertes Aluminium stellt eine eigene Herausforderung dar. Das Eloxieren erzeugt eine poröse Aluminiumoxidschicht, die vor dem Versiegeln eingefärbt werden kann. Wenn das Originalteil eloxiert und versiegelt war und das Ersatzteil stattdessen lackiert wird, wird die Farbe niemals übereinstimmen, da die beiden Verfahren grundlegend unterschiedliche Oberflächenstrukturen erzeugen.
Bei lackiertem Aluminium sind die wichtigsten Variablen die Art der Konversionsbeschichtung, der Primer (falls vorhanden) und das Decklacksystem. Diese müssen in der Zeichnung spezifiziert werden, um die Konsistenz bei Ersatzaufträgen sicherzustellen.
Nasslack vs. Pulverbeschichtung: Was liefert bessere Farbkonsistenz?
Sowohl Nasslack als auch Pulverbeschichtung werden häufig für Blechteile verwendet. Die Wahl zwischen ihnen beeinflusst nicht nur Haltbarkeit und Kosten, sondern auch die Genauigkeit der Farbabstimmung.
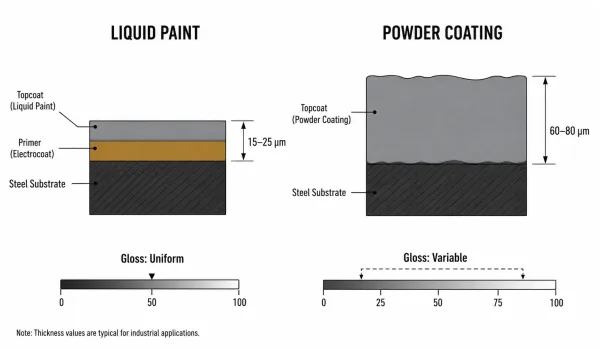
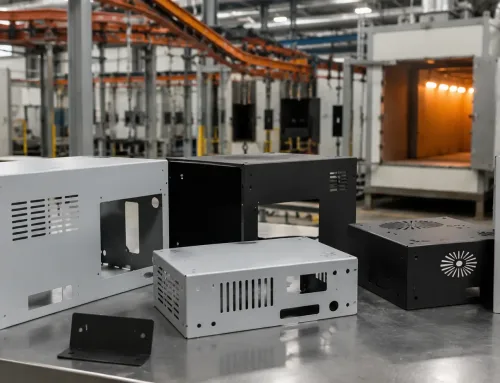
Nasslack erzeugt einen dünneren, gleichmäßigeren Film mit besserer Glanzkontrolle, während Pulverbeschichtung dicker ist und empfindlicher auf Ofen- und Aushärtungsvariationen reagiert.
Nasslack ermöglicht eine feinere Farbkontrolle. Da der Lack aus Grundpigmenten angemischt wird, kann er mit hoher Präzision auf eine Zielfarbe abgestimmt werden. Nasssysteme erzeugen zudem dünnere, gleichmäßigere Filme, wodurch das Risiko von Glanzabweichungen über große Oberflächen hinweg reduziert wird. Für Anwendungen, bei denen eine exakte Farbabstimmung entscheidend ist – wie bei sichtbaren Gehäusen von Konsumgütern oder Gehäusen von Medizinprodukten – ist Nasslack oft die bessere Wahl.
Pulverbeschichtung für Blechteile ist beständiger und umweltfreundlicher, aber sie bietet weniger Farbflexibilität. Pulver wird als trockene Mischung aus Harz und Pigment hergestellt, und jede Produktionscharge ist ein separater Durchlauf. Eine Farbanpassung zwischen den Chargen ist möglich, jedoch weniger präzise als bei Flüssigsystemen. Die Glanzkontrolle bei der Pulverbeschichtung hängt stark von der Temperaturgleichmäßigkeit im Ofen und der Aushärtungszeit ab, die beide innerhalb eines Produktionslaufs variieren können.
| Faktor | Flüssiglack | Pulverbeschichtung |
|---|---|---|
| Farbpräzision | Hoch – Pigment kann pro Charge angepasst werden | Mäßig – chargenbegrenzt |
| Glanzkontrolle | Gleichmäßiger über die Oberfläche | Abhängig von Ofen- und Härtungsbedingungen |
| Chargenkonsistenz | Gut bei gleicher Lackcharge | Variabel zwischen Pulverchargen |
| Schichtdickenkontrolle | Dünn, gleichmäßig (typisch 15–25 μm) | Dicker (typisch 60–80 μm), weniger gleichmäßig |
| Am besten für Farbabgleich | Kritische Sichtteile | Strukturelle oder weniger sichtbare Teile |
Wenn Ihr Ersatzteil exakt zu einer bestehenden Baugruppe passen muss, ist Flüssiglackierung im Allgemeinen die sicherere Wahl – vorausgesetzt, das Original wurde ebenfalls flüssig beschichtet. Wenn das Original pulverbeschichtet war, sollte das Ersatzteil dasselbe Verfahren, denselben Pulverlieferanten und idealerweise dieselbe Produktionscharge verwenden.
Wie Sie die Lackfarbe auf Ihrer Zeichnung spezifizieren, damit Hersteller es richtig umsetzen
Die wirksamste Maßnahme zur Vermeidung von Farbabweichungen ist, die Farbe korrekt in der technischen Zeichnung vorzugeben. Vage Beschreibungen wie “grau” oder “schwarz matt” lassen zu viel Interpretationsspielraum. Hier ist, was enthalten sein sollte.
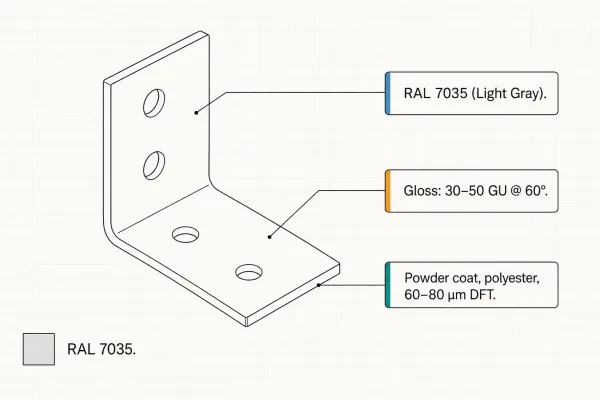
Eine klare Zeichnungsangabe mit Farbstandard, Glanzgrad und Beschichtungsverfahren – die wirksamste Maßnahme zur Vermeidung von Farbabweichungen bei Ersatzteilen.
Wählen Sie einen Farbstandard: RAL, Pantone, PMS oder NCS
Wählen Sie einen anerkannten Farbstandard und geben Sie den genauen Code an. Die gebräuchlichsten Standards in der Blechfertigung sind:
- RAL Classic – Weit verbreitet in Europa und China für industrielle Beschichtungen. Beispiel: RAL 7035 (Hellgrau)
- Pantone (PMS) – Üblich in Nordamerika und bei markenempfindlichen Produkten. Beispiel: Pantone Cool Gray 3 C
- NCS (Natural Color System) – Verwendet in skandinavischen und architektonischen Anwendungen. Beispiel: NCS S 1502-Y
Jedes System hat unterschiedliche Farbumfänge und Präzisionsgrade. RAL und Pantone sind für die Blechfertigung am praktischsten, da die meisten Beschichtungslieferanten sie direkt abgleichen können.
Geben Sie immer den vollständigen Code an, einschließlich aller Suffixe (wie “C” für coated stock bei Pantone). Die Angabe “RAL grau” ist nicht ausreichend – im RAL-System gibt es über 40 Grautöne.
Geben Sie immer den Glanzgrad an
Der Glanz wird in Glanzeinheiten (GU) bei einem Standardwinkel gemessen, typischerweise 60°. Eine matte Oberfläche kann 10–20 GU erreichen, während eine hochglänzende Oberfläche 80 GU. überschreiten kann. Zwei Teile, die mit derselben RAL-Farbe, aber mit unterschiedlichen Glanzgraden lackiert wurden, werden unter denselben Lichtbedingungen unterschiedlich aussehen.
Geben Sie in Ihrer Zeichnung Anforderungen an die Blechoberfläche wie den Glanzgrad als Bereich an – zum Beispiel “30–50 GU bei 60°” oder “matt, <20 GU at 60°.” Wenn Sie den Glanz nicht angeben, wählt der Hersteller einen Standardwert, und dieser stimmt möglicherweise nicht mit dem Original überein.
Geben Sie das Beschichtungsverfahren auf der Zeichnung an
Geben Sie die Beschichtungsart und, falls relevant, das spezifische Produkt oder System an:
- “Pulverbeschichtung, Polyester, RAL 7035, 60–80 μm DFT”
- “Flüssiger Zweikomponenten-Polyurethanlack, Pantone Cool Gray 3 C, 20–30 μm DFT”
- “E-Coat + Pulver-Deckschicht, RAL 9005, gesamt 60–80 μm”
Die Angabe des Prozesses verhindert, dass der Hersteller ein anderes Beschichtungssystem einsetzt, das eine andere Farbwirkung haben kann, selbst wenn die Pigmentformel nominell dieselbe ist.
Was in der Musterphase zu bestätigen ist, um Chargenfarbprobleme zu vermeiden
Die Musterphase ist Ihre letzte Möglichkeit, die Farbe vor der Produktion festzulegen. Das Überspringen oder Überstürzen dieses Schritts ist der häufigste Grund für Farbstreitigkeiten auf Chargenebene.
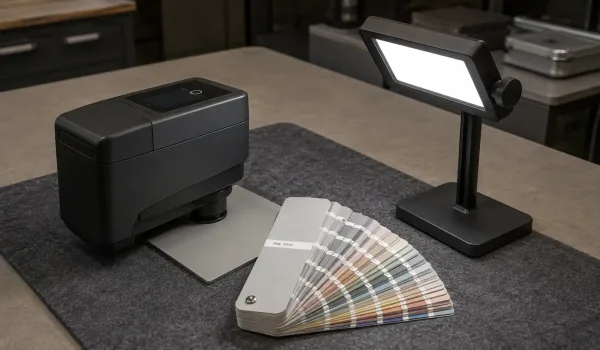
Bewertung eines physischen Lackmusters mit einem Spektralfotometer und RAL-Referenz unter standardisiertem D65-Licht – der Goldstandard für die Farbfreigabe in der Musterphase.
Genehmigen Sie ein physisches Farbmuster, keinen digitalen Andruck. Bildschirme, Drucker und PDF-Farbfelder sind keine zuverlässigen Referenzen für industrielle Beschichtungen. Fordern Sie ein lackiertes Muster auf dem tatsächlichen Substrat mit dem tatsächlichen Beschichtungsprozess an. Bewahren Sie dieses Muster als Produktionsreferenz auf.
Definieren Sie eine ΔE-Toleranz in Ihrem Kaufvertrag. Ein ΔE von ≤1.0 ist eng und geeignet für sichtbare Konsumgüter. Ein ΔE von ≤2.0 ist Standard für die meisten industriellen Anwendungen. Ein ΔE von ≤3.0 ist akzeptabel für strukturelle oder nicht sichtbare Teile. Einigen Sie sich vor Produktionsbeginn mit Ihrem Hersteller auf den Wert.
Bewerten Sie unter standardisiertem Licht. Die Farbwirkung ändert sich unter verschiedenen Lichtquellen. Verwenden Sie zur Bewertung einen D65-Tageslichtsimulator (6500K) und vermeiden Sie Farbvergleiche unter Mischlicht oder Leuchtstofflicht. Wenn Ihr Produkt unter bestimmten Bedingungen betrachtet wird (Einzelhandelsbeleuchtung, Tageslicht im Freien usw.), bewerten Sie unter diesen Bedingungen.
Bewahren Sie von jedem Produktionslos eine Referenzprobe auf. Wenn Sie dasselbe Teil mehrfach bestellen, bewahren Sie von jedem Los eine lackierte Probe auf. Bei einer Nachbestellung senden Sie dem Hersteller die zuletzt freigegebene Probe als Referenz. Dies vermeidet die “Drift”, die entsteht, wenn die Farbe nur über einen Code und nicht durch physischen Vergleich spezifiziert wird.
Checkliste: Welche Farbinformationen Sie an Ihren Hersteller senden sollten
Bevor Sie eine Bestellung für Ersatz-Blechbauteile aufgeben, stellen Sie sicher, dass Ihre RFQ oder Bestellung Folgendes enthält:
- Farbstandard und exakter Code – z. B. RAL 7035, Pantone Cool Gray 3 C, NCS S 1502-Y. Verwenden Sie nicht ausschließlich beschreibende Namen.
- Glanzgrad – als GU-Bereich bei 60° angeben oder als matt/halbglänzend/hochglänzend mit Zielwert beschreiben.
- Beschichtungsverfahren – Nasslack (Harztyp angeben) oder Pulverbeschichtung (Harzgruppe angeben). Wenn im Original ein E-Coat-Grundierlack verwendet wurde, geben Sie diesen ebenfalls an.
- Physische Referenzprobe – Senden Sie einen lackierten Farbchip, ein Stück des Originalteils oder eine zuvor freigegebene Produktionsprobe. Dies ist die zuverlässigste Farbreferenz.
- ΔE-Toleranz – Geben Sie den maximal akzeptablen Farbunterschied an. Wenn Sie unsicher sind, ist ΔE ≤ 2.0 ein sinnvoller Standardwert für Industrieteile.
- Bewertungsbedingungen – Geben Sie den Lichtstandard (D65 Tageslicht oder die tatsächlichen Betrachtungsbedingungen Ihres Produkts) und den Betrachtungswinkel an.
Wenn Sie diese Informationen von Anfang an bereitstellen, reduzieren Sie Hin- und Her-Kommunikation, vermeiden Sie Produktionsverzögerungen und senken Sie das Risiko erheblich, Teile zu erhalten, die nicht übereinstimmen.