Ob ein Blechgehäuse zur Aufnahme elektrischer Bauteile oder Kommunikationsausrüstung verwendet wird, es benötigt eine Oberflächenbehandlung, die Korrosionsbeständigkeit und Beständigkeit in Einklang bringt. Doch nur zu wissen, dass Pulverbeschichtung für Blechgehäuse eine gute Lösung ist, reicht nicht aus. Ingenieure müssen auch verstehen, wie der Prozess in jeder Phase abläuft und welche Harzchemie für ihre Anwendung besser geeignet ist. Dies liegt daran, dass sie eine gleichmäßige, verschleißfeste Beschichtung in einem einzigen Auftrag ermöglicht, praktisch keine flüchtigen organischen Verbindungen (VOC)-Emissionen erzeugt und eine breite Palette an Farb- und Texturoptionen bietet.
Doch nur zu wissen, dass Pulverbeschichtung eine gute Lösung ist, reicht nicht aus. Ingenieure müssen auch verstehen, wie der Prozess in jeder Phase abläuft und welche Harzchemie für ihre Anwendung besser geeignet ist.
Was ist Pulverbeschichtung? Warum eignet sie sich für Blechgehäuse?
Wie elektrostatische Pulverbeschichtung mit Blech haftet
Pulverbeschichtung ist ein trockenes Oberflächenbehandlungsverfahren. Sein Prinzip besteht darin, fein gemahlene Harzpulverpartikel, in der Regel mit einem Durchmesser von 30–50 Mikrometern, elektrostatisch aufzuladen und auf eine geerdete Metalloberfläche zu sprühen.
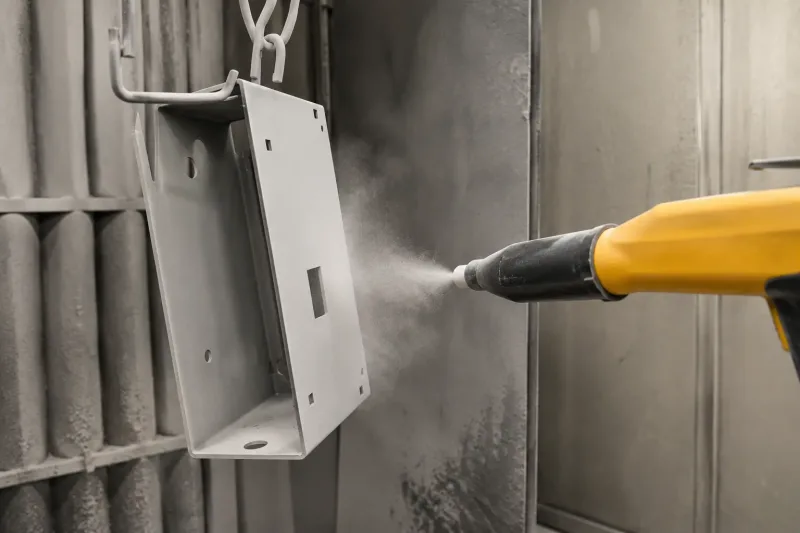
Elektrostatisches Sprühen ermöglicht es, dass geladene Pulverpartikel sich gleichmäßig an geerdeten Blechoberflächen anlagern, bevor sie eingebrannt werden.
Die elektrostatische Ladung ermöglicht es den Pulverpartikeln, sich gleichmäßig am Substrat anzulagern, einschließlich Kanten, flachen Oberflächen und mäßig vertieften Bereichen.
Nach Abschluss des Sprühens wird das beschichtete Teil in einen Härtungsofen überführt. Während dieses Prozesses schmilzt das Pulver, fließt aus und durchläuft eine chemische Vernetzungsreaktion, wodurch ein durchgehender duroplastischer Beschichtungsfilm entsteht.
Für Blechgehäuse bietet die Pulverbeschichtung viele praktische Vorteile gegenüber der Nasslackierung. Beispielsweise ermöglicht das elektrostatische Beschichtungsverfahren, dass das Pulver Kanten von Paneelen umschließt und Ecken sowie Vertiefungen effektiver erreicht als das Sprühen von Lack. Es reduziert auch schwache Stellen, die in Salzsprühnebel-Umgebungen leicht zu Korrosionsausgangspunkten werden können. Die typische Dicke der Pulverbeschichtung liegt im Allgemeinen zwischen 60–120 Mikron, was deutlich dicker ist als herkömmliche Nasslackfilme.
Am wichtigsten ist: Der Pulverbeschichtungsprozess verwendet keine Lösungsmittel. Dies eliminiert die VOC-Emissionen und Entflammbarkeitsrisiken, die mit Nasslackieranlagen verbunden sind, vereinfacht die Anlagenanforderungen und entspricht den strengen Umweltvorschriften in den meisten Regionen weltweit.
Beschichtungsprozess: Vom blanken Metall zum fertigen Gehäuse
Oberflächenvorbehandlung
Der erste Schritt auf jeder Pulverbeschichtungslinie ist Reinigung und Vorbehandlung. Das unbeschichtete Metallgehäuse wird zunächst entfettet, um Ölflecken, Werkstattstaub und Schmierstoffe zu entfernen, die beim Schneiden, Biegen und Schweißen von Blechteilen entstehen.
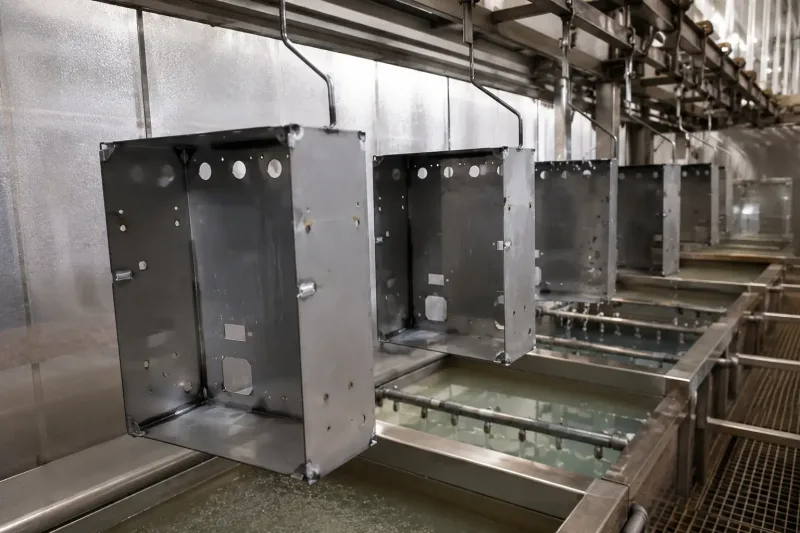
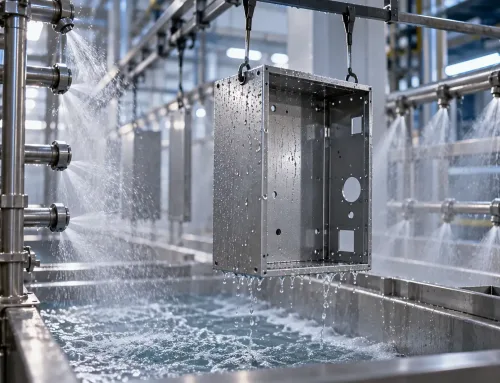
Reinigung und Vorbehandlung entfernen Öl, Staub und Fertigungsrückstände, damit die Pulverbeschichtung zuverlässig mit der Metalloberfläche haften kann.
Je nach Projektmaterialeigenschaften und Anforderungen an die Eigenschaften durchläuft das Bauteil anschließend einen oder mehrere Vorbehandlungsprozesse für die Pulverbeschichtung:
Eisenphosphat — Bildet eine kristalline Konversionsschicht auf Blechoberflächen aus Kohlenstoffstahl, verbessert die Pulverhaftung und bietet die erste Schicht des Korrosionsschutzes.
Zinkphosphat — Eine dickere Konversionsschicht, geeignet für Kohlenstoffstahlgehäuse in Außenbereichen oder industriellen Umgebungen.
Chromat- oder chromfreie Konversionsschicht — Wird für Aluminiumblechgehäuse verwendet, um die Haftung zu fördern und die durch die natürliche Oxidschicht auf Aluminium verursachte Beeinträchtigung zu verringern.
Sandstrahlen — Wird als Alternative oder Ergänzung zur chemischen Vorbehandlung eingesetzt, insbesondere bei geschweißten Konstruktionen, bei denen Oberflächenverunreinigungen chemisch schwer zu entfernen sind.
Es ist jedoch wichtig zu beachten, dass die Beschichtung sehr schnell versagen kann, wenn die Vorbehandlung weggelassen oder verkürzt wird.
Elektrostatische Sprühapplikation
Nach Abschluss der Vorbehandlung wird das Gehäuse an einer Förderlinie oder Vorrichtung aufgehängt und in die Spritzkabine befördert. Mit einer elektrostatischen Spritzpistole erhalten die Pulverteilchen eine negative Ladung, üblicherweise um 60–100 kV. Gleichzeitig drückt Druckluft das Pulver in Richtung des geerdeten Werkstücks. Die geladenen Teilchen werden von der Metalloberfläche angezogen und haften daran, bis das Werkstück in den Ofen gelangt.
Natürlich sind beim Sprühen auf einer Metalloberfläche eines Gehäuses das Spritzbild und der Abstand der Spritzpistole sehr wichtig. Ecken und vertiefte Bereiche können Zonen mit “Faradayscher Käfig”-Effekt erzeugen. Ist das elektrostatische Feld schwach, kann die Beschichtungsabscheidung relativ dünn ausfallen. Erfahrene Bediener bei SR mfg passen jedoch den Pistolenwinkel, den Luftdruck und die Pulverzufuhrrate an, um dies auszugleichen. Die Gehäusegeometrie hat weiterhin einen deutlichen Einfluss auf die Beschichtungsgleichmäßigkeit. Dieser Punkt wird im weiter unten folgenden Abschnitt zur Konstruktion näher erläutert.
Einbrennen, Härten und Vernetzungsreaktion
Nach der Beschichtung wird das Blechgehäuse in einen Konvektionsofen befördert. Die Temperatur wird im Allgemeinen zwischen 180–200°C eingestellt, was 360–400°F entspricht.
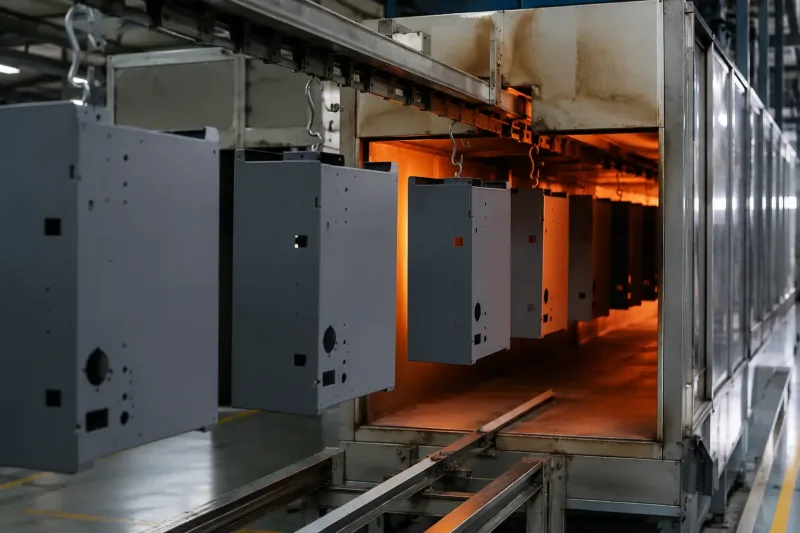
Beim Einbrennen im Ofen schmilzt das Pulver, fließt und vernetzt zu einem harten, duroplastischen Beschichtungsfilm.
Eine Verweilzeit von 10–20 Minuten bei der Zielmetalltemperatur ermöglicht es dem Pulver, zu einem kontinuierlichen Flüssigfilm zu schmelzen und eine duroplastische chemische Vernetzungsreaktion einzugehen, wodurch eine harte, unlösliche Beschichtung entsteht. Sobald die Härtung jedoch abgeschlossen ist, kann die Beschichtung nicht mehr geschmolzen oder umgeformt werden.
Die richtige Pulverwahl: Harztypen, Farben und Texturen
Duroplastische vs. thermoplastische Pulver
Viele Metallgehäuse verwenden für die Beschichtung grundsätzlich Duroplast-Pulver. Nach der Aushärtung bilden diese Beschichtungen eine irreversible chemische Reaktion und können nicht erneut geschmolzen werden. Dies ist sowohl eine Einschränkung als auch ein Vorteil. Dieser Ansatz verleiht ihnen außerdem eine hervorragende Hitzebeständigkeit, Chemikalienbeständigkeit und Härte, die sehr wichtige Eigenschaften für Blechgehäuse in Umgebungen im Freien sind.
Harzchemie: Epoxid, Polyester, Epoxid-Polyester-Hybrid und Acryl
Innerhalb der duroplastischen Kategorie bestimmt das Harzsystem die meisten Leistungseigenschaften der Beschichtung:
| Harztyp | Hauptvorteile | Typische Einschränkungen | Häufige Gehäuseanwendungen |
|---|---|---|---|
| Epoxid | Ausgezeichnete Chemikalienbeständigkeit und Haftung; starker Korrosionsschutz | Kreidung und Verblassen unter UV-Einwirkung — nicht für den Außeneinsatz geeignet | Innenliegende Schalttafeln, Anschlussdosen, Schaltschränke |
| Polyester (TGIC oder HAA) | Gute UV-Stabilität und Witterungsbeständigkeit; reichhaltige Farboptionen | Chemikalienbeständigkeit etwas geringer als bei Epoxid | Wetterfeste Blechgehäuse, HVAC-Gehäuse und Industrieausrüstung |
| Epoxid-Polyester-Hybrid | Ausgewogene Innenleistung; gutes Verlaufen und Aussehen | Mäßige UV-Beständigkeit — nur für Innen- oder geschützte Umgebungen geeignet | Innengehäuse mit höheren Anforderungen an das Aussehen als bei reinem Epoxid |
| Acryl | Ausgezeichnete Klarheit und Glanzbeständigkeit; glatte Oberfläche | Höhere Kosten; empfindlicher gegenüber Applikationsparametern | Verbraucherproduktgehäuse oder medizinische Gehäuse mit hohen Anforderungen an das Aussehen |
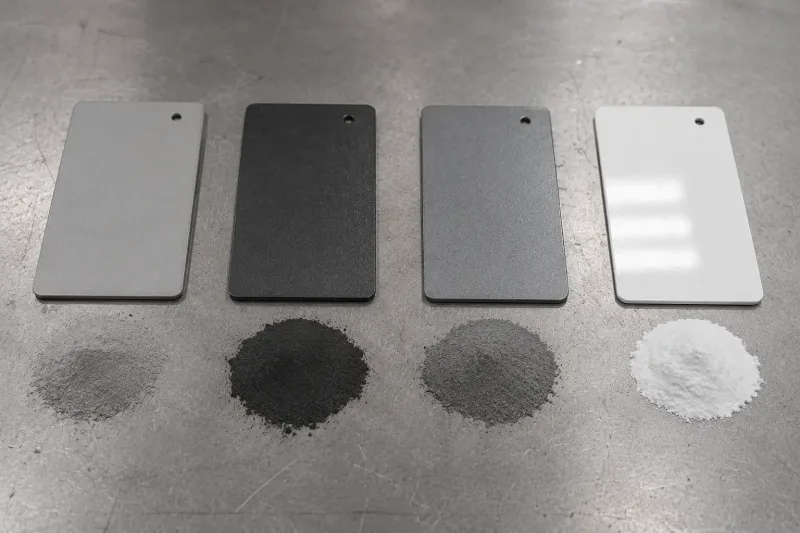
Verschiedene Pulverharzsysteme bieten unterschiedliche Ausgewogenheit von Haftung, UV-Stabilität, Chemikalienbeständigkeit und Aussehen.
Bei vielen Blechprojekten geht es eigentlich um eine Frage: Wird das Gehäuse im Innen- oder Außenbereich eingesetzt? Für Metallgehäuse im Innenbereich können Epoxid- oder Hybridsysteme im Allgemeinen die Anforderungen erfüllen. Für Blechgehäuse im Außenbereich ist es am besten, Polyester TGIC oder HAA oder eine Acryl-Deckschicht zu verwenden, da UV-Stabilität, Wetterbeständigkeit und langfristiger Korrosionsschutz viel wichtiger werden als das bloße Aussehen.
Farbsysteme und Texturauswahl für Gehäuse
In der B2B-Fertigungsindustrie kann Farbe nicht mit vagen Wörtern ausgedrückt werden. Sie muss über standardisierte Systeme kommuniziert werden. Das RAL-Classic-Farbfächer ist der am weitesten verbreitete Farbstandard in der europäischen und internationalen Blechfertigung.
Dabei erscheinen Farbcodes wie RAL 7035 Hellgrau und RAL 9005 Tiefschwarz häufig auf Zeichnungen von Elektrogehäusen.
Pantone-Farbcodes sind bei Konsumgütern in Nordamerika häufig anzutreffen.
Wenn kein spezifischer Standard angegeben ist, stellt der Pulverbeschichtungslieferant in der Regel vor der Produktion Farbmuster zur Kundenbestätigung bereit.
Anforderungen an Oberflächenstruktur und Glanzgrad werden getrennt von der Farbe spezifiziert:
Glatt / Hochglanz — 80+ Glanzeinheiten bei einem 60°-Winkel: sauberes Aussehen, aber Fingerabdrücke und Kratzer zeigen sich eher.
Halbglanz / Seidenmatt — 20–60 Glanzeinheiten: die häufigste Wahl für Industriegehäuse; vereint Aussehen und Praktikabilität.
Matt — unter 20 Glanzeinheiten: verdeckt Oberflächenfehler gut; verwendet für medizinische Blechgehäuse und Laborausrüstung.
Strukturierte Oberfläche — Orangenhaut, Sandstruktur, Wrinkle-Struktur: erhöht die mechanische Griffigkeit und verdeckt leichte Oberflächenunebenheiten auf dem Metallsubstrat.
Die Angabe sowohl des RAL- oder Pantone-Farbcodes als auch des Glanzwerts in Glanzeinheiten GU auf der Zeichnung kann Mehrdeutigkeiten vermeiden und verhindern, dass Zeit mit Farbmustern verschwendet wird, die “nahezu, aber nicht genau richtig” sind.”
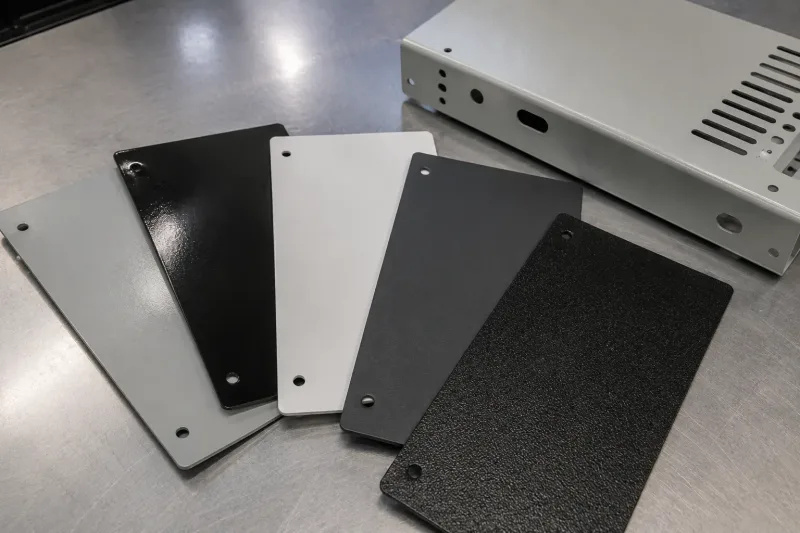
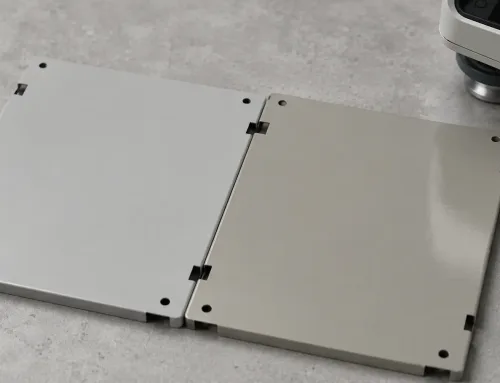
Farbcodes und Glanzgrade helfen Herstellern, das genaue Erscheinungsbild vor der Produktion zu bestätigen.
Pulverbeschichtung vs. Nasslack vs. Galvanisierung: Die geeignetere Beschichtungslösung wählen
Beim Vergleich von Oberflächenbehandlungsoptionen für Blechgehäuse sollten Pulverbeschichtung, Nasslackierung und Galvanisierung gemeinsam bewertet werden. Jede dieser drei Verfahren hat unterschiedliche Vor- und Nachteile.
| Vergleichsdimension | Pulverbeschichtung | Nasslackierung | Galvanotechnik |
|---|---|---|---|
| Typische Schichtdicke | 60–120 μm | 25–50 μm | 5–25 μm |
| Korrosionsschutz | Hoch — eine Einschichtbeschichtung kann eine Barriere bilden | Mittel — erfordert in der Regel Grundierung + Decklack | Je nach Verfahren unterschiedlich — Zink-/Nickelgalvanisierung bietet eine gute Barriere; dekoratives Chrom ist dünner |
| UV- und Witterungsbeständigkeit | Polyesterharzsysteme schneiden hervorragend ab | Systeme in Automobilqualität schneiden gut ab | Begrenzt — die galvanische Schicht selbst bietet keinen UV-Schutz |
| Farb- und Texturoptionen | Sehr breite Palette: RAL, Pantone, Sonderfarben | Sehr breite Palette: individuelle Farbanpassung | Beschränkt auf Metalltöne: Zink, Nickel, Chrom, Zinn |
| Umweltleistung | Sehr niedrige VOC-Emissionen; Overspray-Pulver kann teilweise recycelt werden | Lösemittelbasierte Systeme emittieren VOCs; wasserbasierte Optionen sind verfügbar | Chemische Bäder erfordern Abwasserbehandlung |
| Kosten bei hohen Stückzahlen | Wettbewerbsfähige Kosten pro Farbe ab 50 Stück | Wettbewerbsfähig bei kleinen Chargen oder häufigen Mehrfarbenwechseln | Höhere Stückkosten; nur bei funktionaler oder dekorativer Notwendigkeit gerechtfertigt |
| Maßliche Auswirkungen | Fügt 60–120 μm pro Seite hinzu — erhebliche Auswirkung auf dünne Blechteile | Fügt 25–50 μm pro Seite hinzu — geringere Auswirkung auf Toleranzen | Fügt 5–25 μm pro Seite hinzu — minimale maßliche Veränderung |
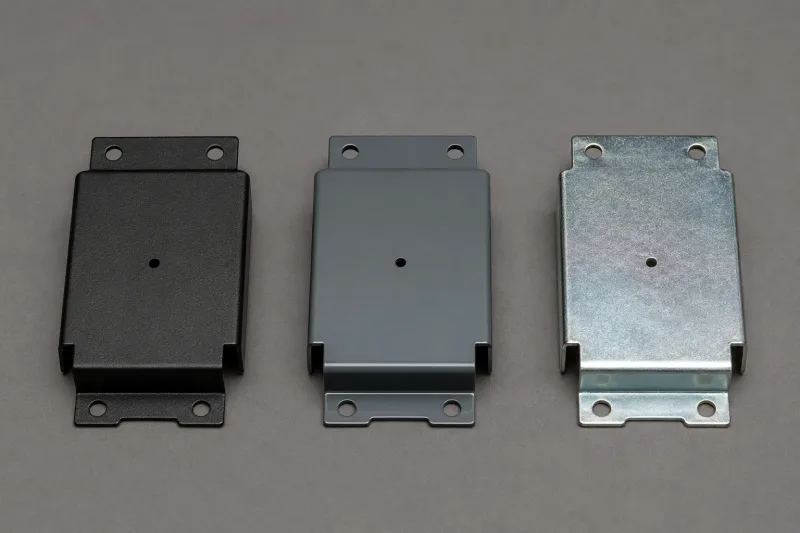
Pulverbeschichtung, Nasslackierung und Galvanisierung erzeugen unterschiedliche Oberflächendicken, Erscheinungsbilder und Schutzgrade.
Allerdings ist zu beachten, dass bei vielen Metallgehäusen, insbesondere solchen im 1.0–2.0 mm-Bereich, die Pulverbeschichtung den besten Kompromiss zwischen Schutz, Optik und Produktionseffizienz erzielen kann.
Nasslackierung hat nach wie vor Vorteile bei dünnen Beschichtungen.
Eine Beschichtung hingegen kann nur für funktionale Anforderungen eingesetzt werden, die organische Beschichtungen nicht erfüllen können, wie z. B. elektrische Leitfähigkeit, Schweißbarkeit und spezifische Chemikalienbeständigkeit.
Wie beeinflusst das Gehäusedesign die Beschichtungsqualität?
Die folgenden gängigen Konstruktionsmerkmale können die Beschichtungsqualität beeinträchtigen, wenn sie in der Konstruktionsprüfphase nicht rechtzeitig berücksichtigt werden.
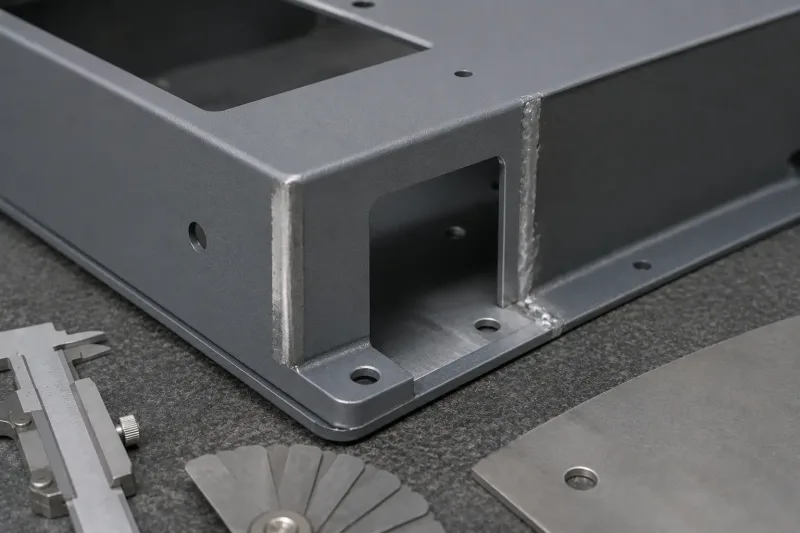
Biegeradius, scharfe Kanten, Schweißnähte und vertiefte Bereiche können alle die Pulverbeschichtungsabdeckung und die Langzeitleistung beeinflussen.
Biegeradius: Beim Biegen des Blechs wird die Außenfläche gedehnt. Ist der Innenradius kleiner als die Materialstärke, können Spannungslinien auftreten, die unter thermischen Wechselbedingungen zu Beschichtungsrissen führen können. Die Angabe eines Mindestradius gleich 1× der Materialstärke, vorzugsweise 1.5×, kann eine stabile Grundlage für den Beschichtungsfilm schaffen.
Schweißnähte: Schweißspritzer, Poren und ungleichmäßige Schweißwülste scheinen durch die Pulverbeschichtung durch. Bevor das Bauteil in die Beschichtungslinie gelangt, müssen die Schweißnähte glatt geschliffen und alle Spritzer entfernt werden. Bitte denken Sie daran, dass dieses Problem bei Edelstahl sehr wichtig ist!
Scharfe Kanten: An scharfen Außenkanten zieht das elektrostatische Feld zunächst überschüssiges Pulver an. Sobald sich jedoch eine dünne Schicht aufgebaut hat, schirmt sie die Oberfläche ab und stößt nachfolgende Partikel ab. Das Ergebnis ist eine dünnere Kantenabdeckung, und zwar genau in dem Bereich, in dem das Gehäuse am anfälligsten für Stoß und Korrosion ist. Allein das Abrunden der Kante auf einen 0.5 mm-Radius kann die Abdeckung verbessern. Innenkanten werden durch den Faradayschen Käfig beeinflusst; ein Mindest-1.0 mm-Radius hilft der Sprühpistole, diese Bereiche zu erreichen.
Tiefe Hohlraumstrukturen: Vertiefte Montagekammern oder Versteifungsrippenkanäle können die Luftströmung blockieren und das Eindringen des Pulvers verhindern. Das Hinzufügen von Prozesslöchern an der Rückseite des Hohlraums kann die Luftströmung und die Beschichtungsabdeckung verbessern. Wenn eine Abdichtung erforderlich ist, können nach der Beschichtung Silikonkappen verwendet werden.
Abmaskierung: Welche Bereiche sollten nicht beschichtet werden
Gewindebohrungen, Erdungskontaktflächen, präzise Passflächen und Dichtungsnuten müssen frei bleiben. Pulverbeschichtung füllt Gewinde und lässt Verbindungselemente verklemmen; der isolierende Film blockiert außerdem die elektrische Leitfähigkeit; die 60–120 Mikron Beschichtungsdicke beeinträchtigt die Montage von Teilen mit Passsitz.
Abdeckmethoden umfassen:
- Verwenden Sie hochtemperaturbeständige Silikonstopfen für Gewindebohrungen;
- Verwenden Sie klebebeschichtetes Polyesterfolienband für flache Oberflächen;
- Verwenden Sie kundenspezifische Silikon-Abdeckvorrichtungen für die Wiederholproduktion.
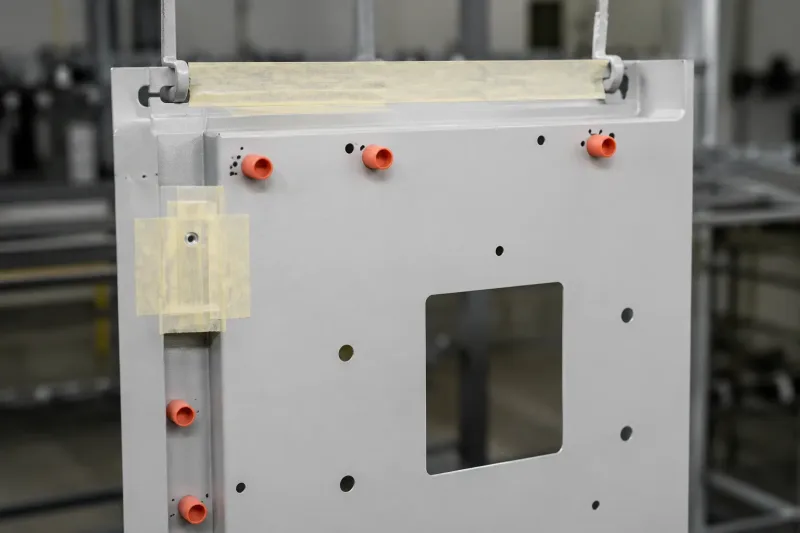
Abkleben sorgt dafür, dass Gewindebohrungen, Erdungsflächen und präzise Passbereiche frei von Beschichtungsaufbau bleiben.
Der Schlüssel liegt darin, die Abdeckpositionen auf der technischen Zeichnung zu definieren und anzugeben, welche Oberflächen blank bleiben müssen und wo die Beschichtungsgrenze liegt. Andernfalls wird der Beschichtungsbetrieb entweder alles beschichten, was zu Montagefehlern führt, oder die Abdeckpositionen erraten, was zu Inkonsistenzen führt.
Prüfnormen und -methoden
| Verfahren | Norm | Was es misst | Typische Anforderung |
|---|---|---|---|
| Trockenfilmdicke (DFT) | ASTM D7091 / ISO 2360 | Beschichtungsdicke | 60–120 μm, gemäß Zeichnung |
| Gitterschnitt-Haftungstest | ASTM D3359 / ISO 2409 | Haftfestigkeit zwischen Beschichtung und Substrat | 4B oder 5B, ASTM |
| Salzsprühnebel-Test | ASTM B117 / ISO 9227 | Korrosionsbeständigkeit | Innenbereich 500 h; Außenbereich 1.000–3.000 h; mit Primer 5.000 h |
| Glanzmessung | ASTM D523 / ISO 2813 | Oberflächenreflexion | Innerhalb des angegebenen GU-Bereichs |
| Farbdifferenz ΔE | ASTM D2244 | Abweichung vom Farbstandard | ΔE ≤ 1,5 |
| Schlagfestigkeit | ASTM D2794 / ISO 6272 | Widerstand gegen Verformung | Keine Rissbildung bei festgelegter Energie |
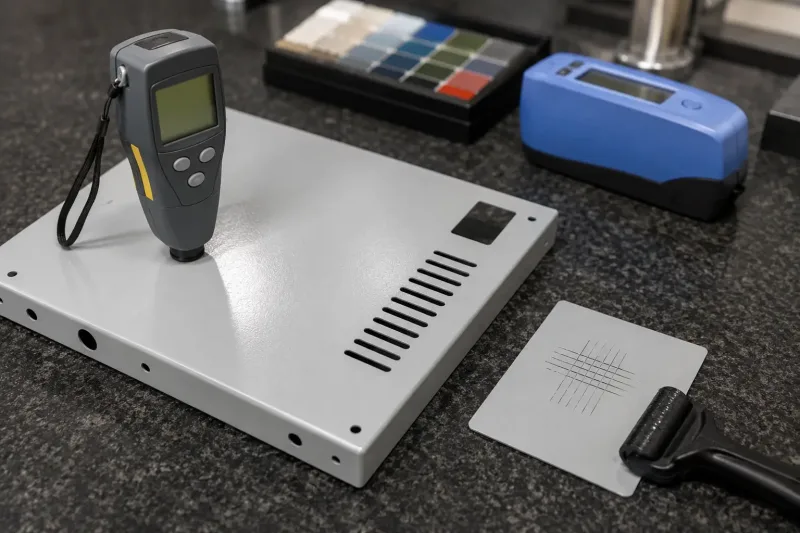
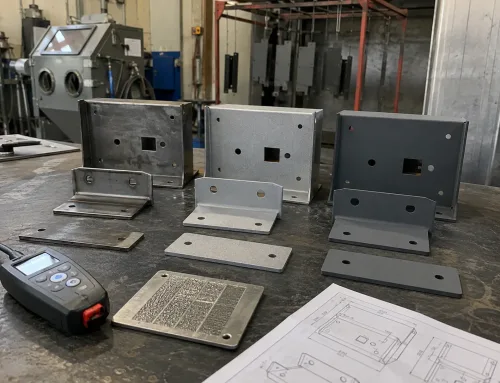
Prüfungen der Schichttrockendicke und der Haftung bestätigen, ob die Beschichtung die Zeichnungs- und Qualitätsstandards erfüllt.
Für anspruchsvollere Umgebungen kann ein Zwei-Schicht-System verwendet werden, bestehend aus zinkreichem Primer und Polyester-Beschichtung. Dieses Beschichtungssystem kann die Salzsprühnebelbeständigkeit des Produkts von etwa 1.000 Stunden auf mehr als 5.000 Stunden ohne Rotrost verlängern.
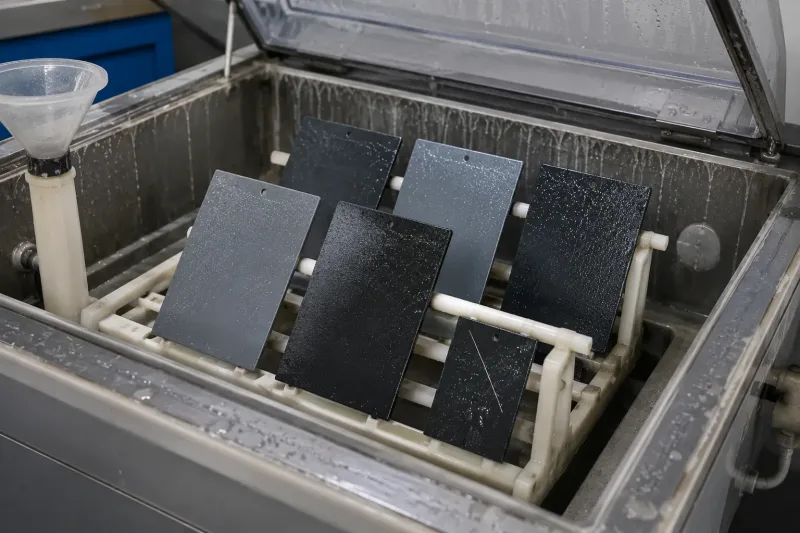
Salzsprühnebelprüfung bewertet, wie gut pulverbeschichtete Teile in rauen Umgebungen Korrosion widerstehen.
Nach der Beschichtung — Verpackung und Versand
Pulverbeschichtete Oberflächen sind härter als Nasslack, können jedoch bei scharfer Beanspruchung noch abplatzen oder bei kontinuierlicher Reibung verschleißen.
Jedes fertige Gehäuse sollte mit PE-Folie oder Wellpappen-Zwischenlagen getrennt werden. Blankes Metall darf niemals direkt auf die beschichtete Oberfläche gestapelt werden.
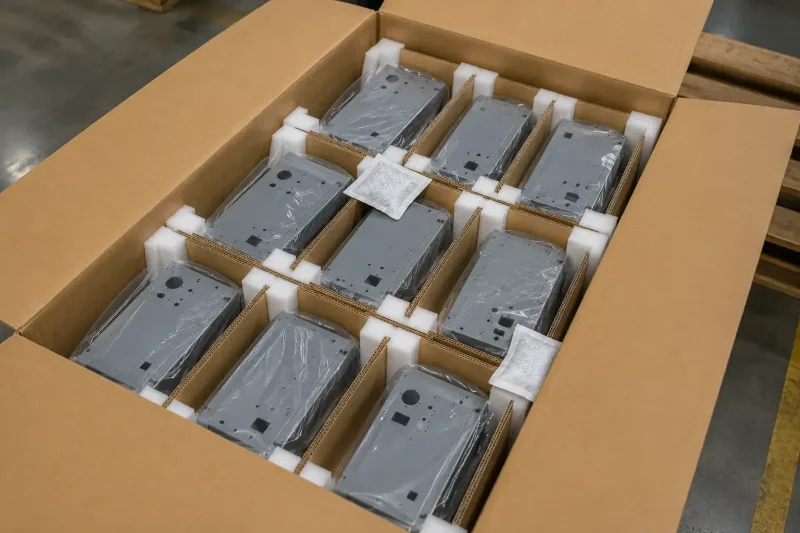
Eine geeignete Verpackung verhindert Kratzer, Abplatzungen und Beschichtungsschäden während der Lagerung und des Transports.
Schaumstoff-Kantenschützer sollten die empfindlichsten Bereiche schützen. Für den Seefransport sollten Trockenmittelbeutel eingelegt werden, um Kondenswasserflecken zu vermeiden. Ein einfaches Etikett auf dem Außenkarton mit dem Vermerk “Pulverbeschichtete Teile, mit Vorsicht behandeln” schafft Klarheit für jeden Beteiligten in der Logistikkette.
Die Kosten für die Behandlung von Beschichtungsschäden, die im Werk des Kunden festgestellt werden, sind weitaus höher als die Kosten für eine ordnungsgemäße Verpackung an der Quelle.
Wie SR-MFG Ihr Projekt für pulverbeschichtete Gehäuse unterstützt
SR-MFG integriert die Pulverbeschichtung in den vollständigen Herstellungsprozess. Vom Laserschneiden, Biegen, Schweißen, Einbau der Hardware, Beschichten, Prüfen bis hin zur Verpackung. In der Angebotsphase prüft das Engineering-Team die Zeichnungen auf Beschichtungskompatibilität und weist auf potenzielle Probleme hin, bevor die Produktion beginnt. Während der Produktion verwaltet das Team kontrollierte chemische Parameter der Vorbehandlung, kalibrierte Ofenprofile und die Erstmusterprüfung für jede Versandcharge, einschließlich DFT, Haftung, Glanz und Farbabweichung.
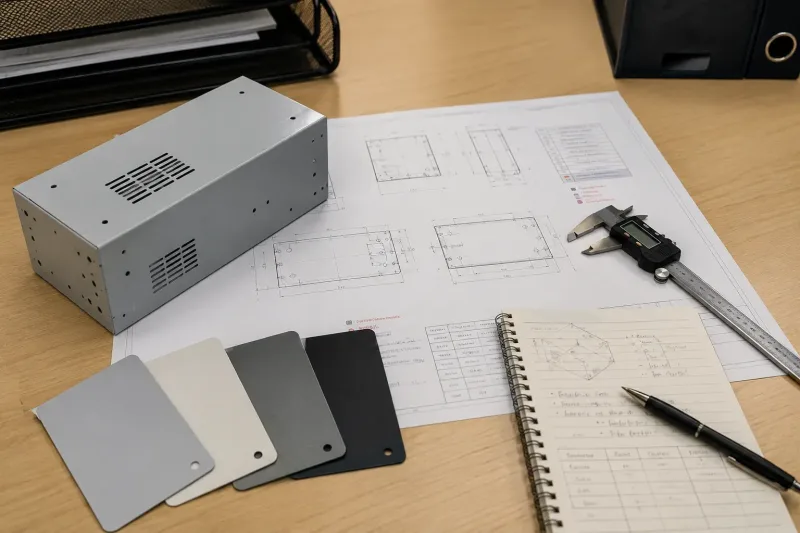
Die Prüfung von Zeichnungen vor der Produktion hilft, Beschichtungsrisiken wie Abdeckbereiche, scharfe Kanten, Hohlräume und Toleranzpassflächen zu identifizieren.
Um zu beginnen, senden Sie uns bitte Ihre 2D-Zeichnungen oder 3D-Modelle zusammen mit Material, Blechdicke, Menge, Spezifikationen der Oberflächenbehandlung, Umgebungsanforderungen, Toleranzhinweisen und Verpackungswünschen. SR-MFG erstellt ein detailliertes Angebot und eine Fertigbarkeitsprüfung.