
Kaltgewalztes Kohlenstoffstahlblech
& Enge Toleranzen
& Schweißeignung
& Leistung
Kaltgewalztes Kohlenstoffstahlblech verstehen: Die Grundlagen
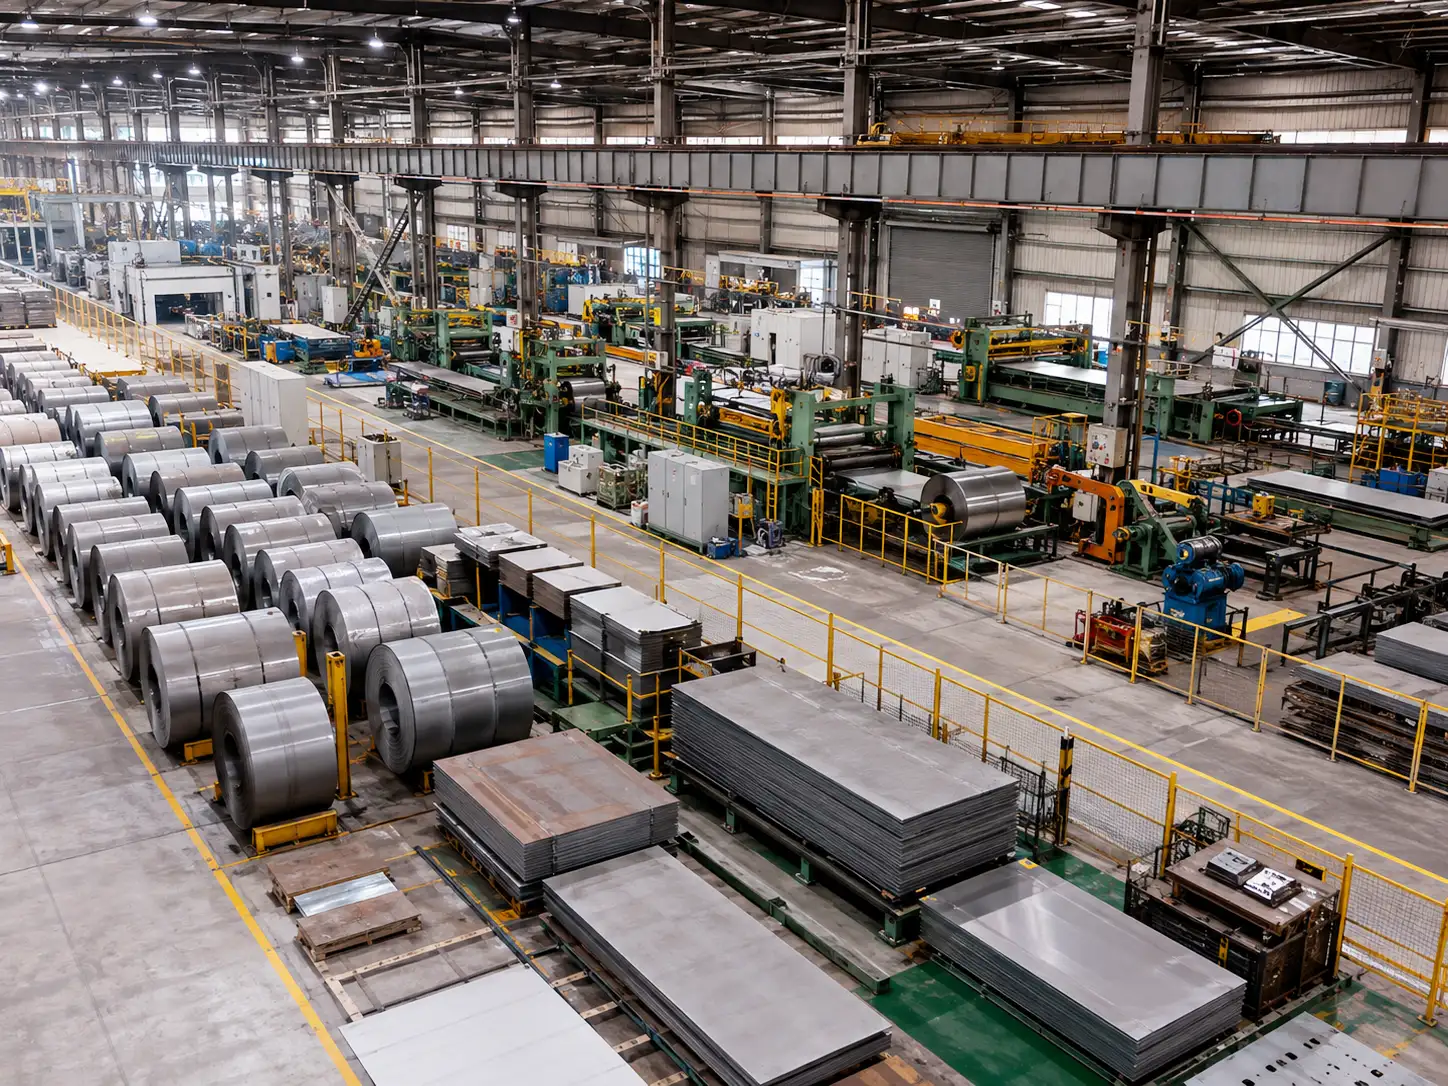
Kaltgewalztes Kohlenstoffstahlblech gibt es, weil Hersteller engere Toleranzen und gleichmäßigeres Verhalten wünschen. Es beginnt typischerweise mit warmgewalztem Band, das beizt, um Walzhaut und Oberflächenoxide zu entfernen, dann kalt reduziert wird, um die Zielstärke zu erreichen, und schließlich geglüht wird, um die Duktilität wiederherzustellen und das Material zu stabilisieren.
Im Vergleich zu warmgewalztem Stahl liefert kaltgewalztes Blech eine deutlich glattere Oberfläche, bessere Maßgenauigkeit, gleichmäßigere Dicke und konsistentere mechanische Eigenschaften—was es für anspruchsvolle Prozesse wie Stanzen und Präzisionsbiegen bestens geeignet macht.
Einfach gesagt: Warmgewalzter Stahl ist “grob bearbeitet”, während kaltgewalzter Stahl “präzise fertiggestellt” ist. Wenn Optik und Genauigkeit wichtig sind, ist kaltgewalztes Material in der Regel die bessere Wahl.
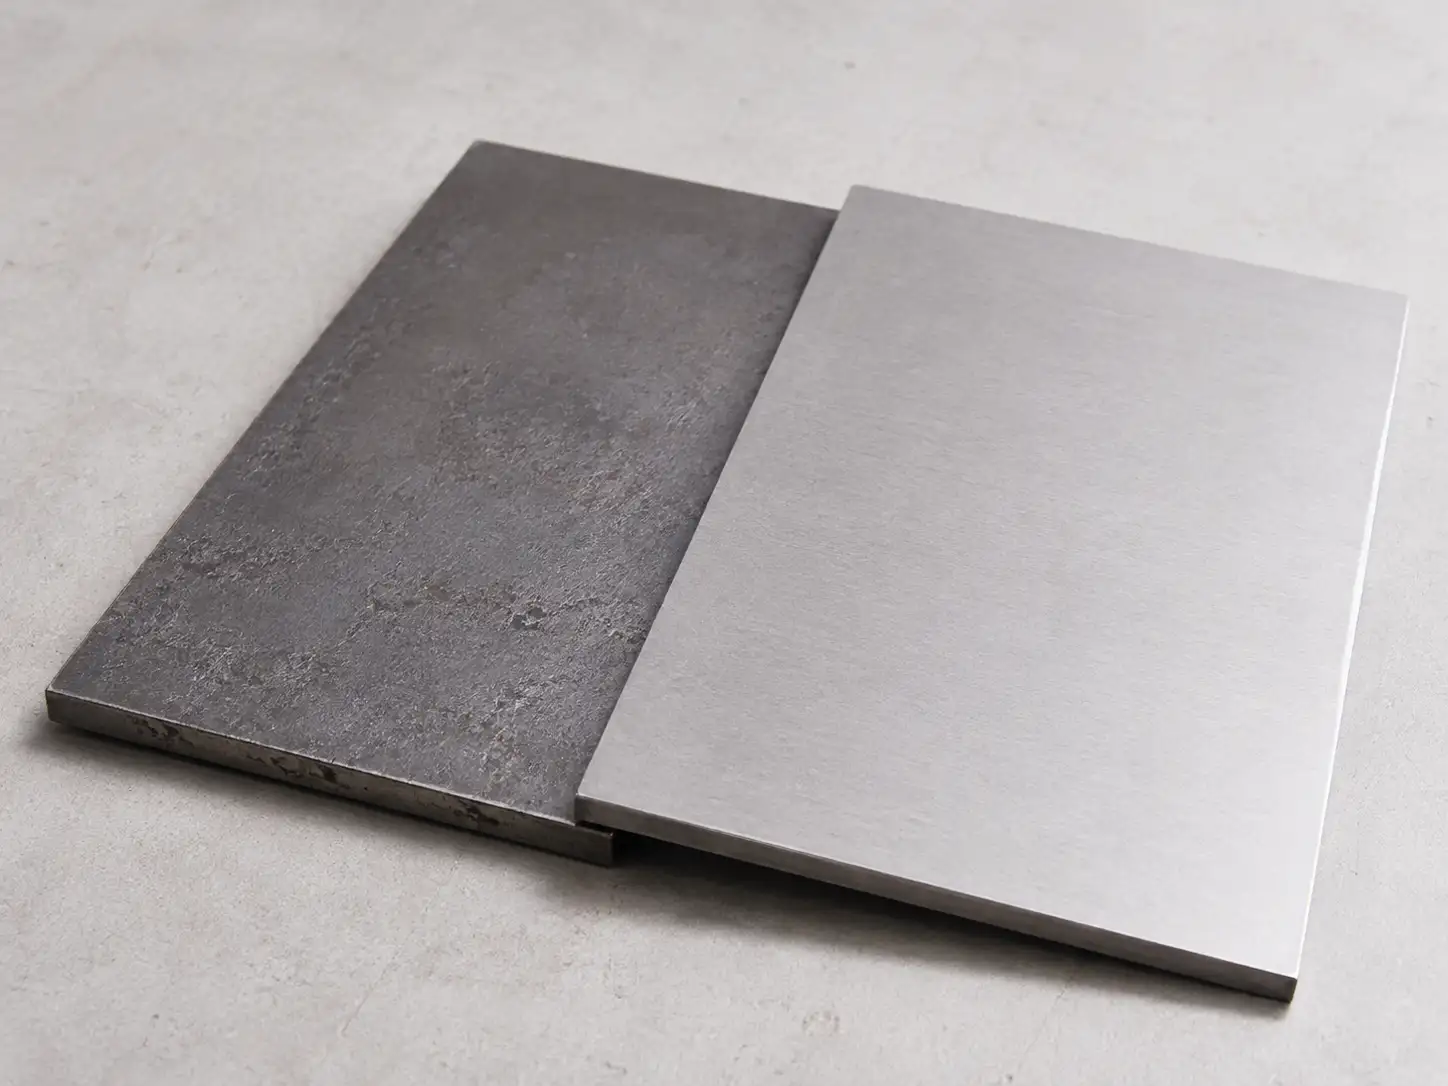
Hauptmerkmale von kaltgewalztem Kohlenstoffstahlblech
Normenrahmen
Kaltgewalztes Kohlenstoffstahlblech wird unter verschiedenen nationalen und regionalen Normen spezifiziert, jede mit ihrem eigenen Gütenbezeichnungssystem. Die wichtigsten Systeme, die im globalen Einkauf am häufigsten verwendet werden, umfassen China (GB/T), Japan (JIS), die Vereinigten Staaten (ASTM), Europa (EN) und alte deutsche DIN-Güten. Obwohl die Gütenbezeichnungen unterschiedlich sind, werden sie oft querverwiesen, um internationale Beschaffung und technische Kommunikation zu unterstützen.
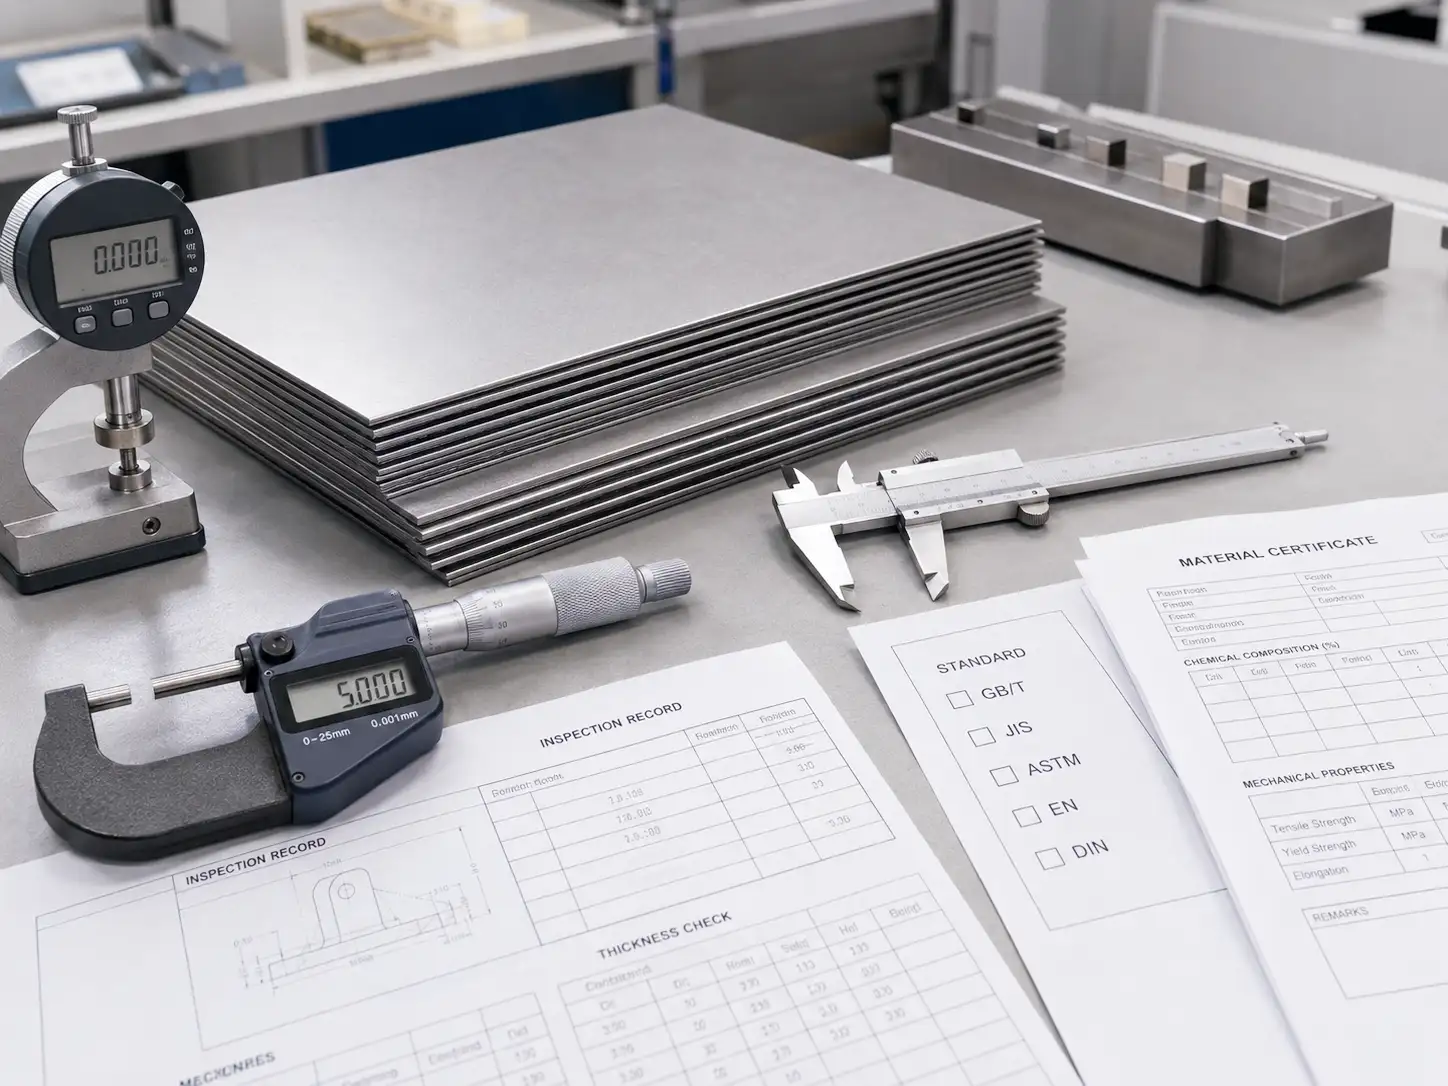
Internationale Güten-Querverweistabelle
Kaltgewalzte Kohlenstoffstahlgüten werden über Normen hinweg unterschiedlich benannt, aber die Äquivalenzbeziehungen werden weithin als praktische Referenz für globalen Einkauf und technische Diskussionen verwendet.
| Anwendungsklasse | Japan (JIS G3141) | China (GB/T) | Europa (EN 10130) | Deutschland (DIN 1623) | USA (ASTM A1008) |
|---|---|---|---|---|---|
| Handelsqualität (CQ) | SPCC | DC01 / Q195 | DC01 | St12 | CS Typ A/B/C |
| Ziehqualität (DQ) | SPCD | DC03 | DC03 | St13 | DS Typ A/B |
| Tiefziehqualität (DDQ) | SPCE | DC04 | DC04 | St14 | DDS |
| Extra-Tiefziehqualität (EDDQ) | SPCF | DC05 | DC05 | St15 | EDDS |
| Super-Extra-Tiefziehqualität (SEDDQ) | SPCG | DC06 | DC06 | St16 | EDDS |
Hinweise
- CQ = Commercial Quality (Handelsqualität)
- DQ = Drawing Quality (Tiefziehqualität)
- DDQ = Deep Drawing Quality (Tiefziehqualität für anspruchsvolle Ziehteile)
- EDDQ = Extra Deep Drawing Quality (Hochwertige Tiefziehqualität)
So wählen Sie die richtige Güte für die Blechbearbeitung
Auswahl basierend auf dem Umformprozess
| Verfahren | Empfohlene Güten | Warum sie gut geeignet ist |
|---|---|---|
| Einfaches Biegen, Stanzen | SPCC / DC01 | Kosteneffizient und ausreichend für allgemeine Umformanforderungen. |
| Mäßiges Biegen, leichtes Ziehen | SPCD / DC03 | Bessere Duktilität, geringeres Rissrisiko während der Umformung. |
| Tiefziehen, komplexe Umformung | SPCE / DC04 | Starke Tiefziehleistung, typischerweise mit höheren r-Werten für die Ziehfähigkeit. |
| Ultra-Tiefziehen, sehr komplexe Teile | SPCG / DC06 | Oft verbunden mit der interstitiumsfreien (IF) Stahlpraxis – beste Umformbarkeit in ihrer Klasse für anspruchsvolle Ziehvorgänge. |
Auswahl basierend auf der Endanwendung
| Anwendung | Empfohlene Güten | Typische Produkte |
|---|---|---|
| Elektrische Gehäuse, Chassis | SPCC / SECC | PC-Gehäuse, elektrische Verteilerkästen |
| Automobil-Außenhautteile (Türen, Motorhauben) | SPCE / DC04 / O5-Güte | Pkw-Außenhautteile |
| Hausgeräteblenden | SPCD / DC03 | Kühlschranktüren, Waschmaschinenblenden |
| Ölwannen, tiefgezogene Komponenten | SPCE / DC06 | Automobil-Ölwannen, Filtergehäuse |
| Allgemeine Strukturteile | SPCC | Halterungen, Verstärkungsbleche |
| Hochfeste Strukturteile | HSLAS-Serie (Güte gemäß Spezifikation) | Automobil-Strukturteile |
Hinweis: Wenn Sie nicht sicher sind, welche Güte für Ihr Design und Ihren Umformprozess geeignet ist, kontaktieren Sie SR MFG – unsere Ingenieure helfen Ihnen bei der Auswahl des am besten geeigneten Materials und der passenden Spezifikation.
Wichtige Spezifikationen für Kaltgewalztes Kohlenstoffstahlblech
Chemische Zusammensetzung
Die chemische Zusammensetzung von kaltgewalztem Kohlenstoffstahlblech hat einen direkten Einfluss auf die mechanischen Eigenschaften und die Umformbarkeit, daher wird jede Güte innerhalb festgelegter Zusammensetzungsgrenzen kontrolliert.
Typische chemische Zusammensetzungsgrenzen (nach Güte)
| Güte | C (%) | Mn (%) | P (%) | S (%) | Al (%) | Si (%) |
|---|---|---|---|---|---|---|
| SPCC / DC01 | ≤0,15 | ≤0,60 | ≤0,035 | ≤0,025 | — | ≤0,05 |
| SPCD / DC03 | ≤0,10 | ≤0,50 | ≤0,030 | ≤0,025 | ≥0,015 | ≤0,05 |
| SPCE / DC04 | ≤0,08 | ≤0,45 | ≤0,025 | ≤0,020 | ≥0,015 | ≤0,05 |
| SPCF / DC05 | ≤0,06 | ≤0,45 | ≤0,025 | ≤0,020 | ≥0,020 | ≤0,05 |
| SPCG / DC06 | ≤0,02 | ≤0,25 | ≤0,020 | ≤0,020 | — | ≤0,05 |
| CS Typ B | 0.02–0.15 | ≤0,60 | ≤0,030 | ≤0,035 | — | — |
| DS Typ B | ≤0,06 | ≤0,50 | ≤0,030 | ≤0,035 | — | — |
| DDS | ≤0,06 | ≤0,50 | ≤0,020 | ≤0,030 | — | — |
| EDDS | ≤0,04 | ≤0,40 | ≤0,020 | ≤0,025 | — | — |
Wie die Zusammensetzung die Eigenschaften beeinflusst (was die Elemente bewirken)
- Kohlenstoff (C): Ein niedrigerer Kohlenstoffgehalt verbessert in der Regel die Duktilität und Ziehbarkeit. Zum Beispiel wird SPCG (DC06) oft mit sehr niedrigem Kohlenstoffgehalt (≤0.02%) spezifiziert, was es gut für Ultra-Tiefziehanwendungen geeignet macht.
- Mangan (Mn): Hilft, Festigkeit und Zähigkeit zu erhöhen, aber zu viel Mn kann die Umformbarkeit verringern.
- Phosphor (P) & Schwefel (S): Werden typischerweise als schädliche Verunreinigungen behandelt—je niedriger, desto besser. Höhere Gehalte können die Sprödigkeit erhöhen (Kälte- und Heißbrüchigkeit).
- Aluminium (Al): Wird häufig als Desoxidationsmittel eingesetzt, um die Stahlreinheit und Duktilität zu verbessern. Es kann außerdem helfen, Reckalterung zu unterdrücken und so das Risiko von Eigenschaftsänderungen nach der Umformung zu verringern.
Mechanische Eigenschaften
Typische Referenzwerte für mechanische Eigenschaften (ASTM A1008)
| Güte | Streckgrenze (MPa) | Zugfestigkeit (MPa) | Dehnung (%) | Hinweise |
|---|---|---|---|---|
| CS Typ B (SPCC) | 140–275 | ≥270 | 28–40 | Allzweck; mittlere Festigkeit |
| DS Typ B (SPCD) | 140–240 | ≥270 | 30–42 | Ziehqualität; bessere Duktilität |
| DDS (SPCE) | 115–200 | ≥270 | 38–42 | Tiefziehen; höherer r-Wert |
| EDDS (SPCG) | 105–170 | ≥270 | ≥40 | Extra-Tiefziehen; höherer n-Wert |
| SS Güte 36 | ≥250 | 360 | 20–28 | Strukturelle Verwendung; höhere Festigkeit |
| HSLAS Güte 50 | ≥345 | ≥450 | ≥22 | Hochfester niedriglegierter Stahl |
ASTM A1008 ist eine gängige Referenz für kaltgewalztes Band und enthält Anforderungen bezüglich Streckgrenze, Zugfestigkeit und Bruchdehnungsprüfung.
Bruchdehnung nach Dicke (SPCC-Referenz)
| Nenndicke (mm) | 0.25–0.30 | 0.30–0.40 | 0.40–0.60 | 0.60–1.0 | 1.0–1.6 | ≥1,6 |
|---|---|---|---|---|---|---|
| Dehnung (%) | 25 | 28 | 31 | 34 | 36 | 37 |
Was diese Kennwerte bedeuten
- Streckgrenze: Die Spannung, bei der das Material dauerhaft (plastisch) verformt wird. Im Allgemeinen lässt sich Material mit niedrigerer Streckgrenze leichter umformen.
- Zugfestigkeit: Die maximale Spannung, die das Material vor dem Bruch aushalten kann—ein Gesamtindikator für die Festigkeit.
- Bruchdehnung: Wie stark das Material vor dem Bruch gedehnt werden kann. Eine höhere Bruchdehnung bedeutet im Allgemeinen bessere Umformbarkeit; Tiefziehteile zielen oft auf ≥40% ab.
- r-Wert (plastisches Dehnungsverhältnis / Lankford-Koeffizient): Ein Maß für den Widerstand gegen Dickenverdünnung bei der Umformung—höherer r-Wert weist typischerweise auf bessere Tiefzieheigenschaften hin.
- n-Wert (Verfestigungsexponent): Gibt an, wie gleichmäßig das Material verformt werden kann—höherer n-Wert unterstützt im Allgemeinen eine bessere Streckumformbarkeit und verringert lokale Dünnstellen.
Maßspezifikationen
Allgemeiner Größenbereich
| Parameter | Bereich | Gängige Größen | Hinweise |
|---|---|---|---|
| Dicke | 0,12–3,50 mm | 0,5 / 0,8 / 1,0 / 1,2 / 1,5 / 2,0 mm | Unter 0,3 mm erfordert in der Regel eine Sonderbeschaffung |
| Breite | 400–1850 mm | 1000 / 1219 / 1250 / 1500 mm | Kundenspezifische Breiten auf Anfrage erhältlich |
| Blechlänge | 1000–6000 mm | 2000 / 2438 / 3000 mm | 2438 mm = 8 ft |
| Coil-Gewicht | 3–20 t | 5–15 t | Kundenspezifische Coil-Gewichte erhältlich |
| Coil-Innendurchmesser | 508 mm / 610 mm | 508 mm | Standard-Innendurchmesser |
Richtlinien zur Dickenauswahl
| Anwendung | Empfohlene Dicke (mm) | Warum |
|---|---|---|
| Gerätegehäuse | 0.5–0.8 | Leichtbauweise bei gleichzeitiger Erfüllung der Festigkeitsanforderungen |
| PC-Gehäuse / -Ummantelungen | 0.6–1.0 | Gutes Verhältnis von Steifigkeit und Kosten |
| Automobil-Türverkleidungen | 0.7–0.8 | Unterstützt Tiefzieh-anforderungen und Oberflächenqualität |
| Automobil-Ölwannen | 1.5–2.0 | Dickere Wandstärke für höhere Festigkeit |
| Strukturbauteile | 1.5–3.0 | Höhere Steifigkeit für tragende Anwendungen |
Maßtoleranzen
Dickentoleranznorm
| Dickenbereich | Standardgenauigkeit (PL.A) | Höhere Genauigkeit (PL.B) | Typische Verwendung |
|---|---|---|---|
| 0,3–0,4 mm | ±0,04 mm | ±0,03 mm | Präzisionsstanzteile |
| 0,4–0,6 mm | ±0.05 mm | ±0,04 mm | Hausgeräteblenden |
| 0,6–1,0 mm | ±0,06 mm | ±0.05 mm | Allgemeine Strukturteile |
| 1,0–2,0 mm | ±0,08 mm | ±0,06 mm | Dickere Bauteile |
| 2,0–3,5 mm | ±0,10 mm | ±0,08 mm | Strukturblech |
Breitentoleranz
| Kantenzustand | Breitenbereich | Zulässige Abweichung | Hinweise |
|---|---|---|---|
| Geschnittene Kante (EC) | <1200 mm | 0 bis +3 mm | Höhere Präzision |
| Geschnittene Kante (EC) | 1200–1500 mm | 0 bis +4 mm | Höhere Präzision |
| Geschnittene Kante (EC) | >1500 mm | 0 bis +5 mm | Höhere Präzision |
| Walzkante (EM) | 730–1850 mm | 0 bis +8 mm | Standardpräzision |
Längentoleranz (Bleche)
| Nennlänge L | Standardgenauigkeit (PL.A) | Höhere Genauigkeit (PL.B) |
|---|---|---|
| ≤2000 mm | 0 bis +6 mm | 0 bis +3 mm |
| >2000 mm | 0 bis +0,003L | 0 bis +0,0015L |
Planheitsanforderung
| Planheitsklasse | Planheit pro Meter | Typische Verwendung |
|---|---|---|
| Standard (PF.A) | ≤5 mm/m | Allgemeine Strukturteile |
| Höhere Präzision (PF.B) | ≤3 mm/m | Gerätegehäuse, Automobilteile |
Härtegrade
Kaltgewalzter Kohlenstoffstahlblech wird je nach Glüh- und Tandemwalzroute in verschiedenen Festigkeits- (Härte-) Zuständen geliefert.
| Tempergrad | HRB | HV | Eigenschaften | Typische Anwendungen |
|---|---|---|---|---|
| 1/8 hart (8) | 50–71 | 95–130 | Relativ weich; geeignet für leichte Umformung | Einfache Biegeteile |
| 1/4 hart (4) | 65–80 | 115–150 | Mittlere Härte mit guter Umformbarkeit | Allgemeine Stanzteile |
| 1/2 hart (2) | 74–89 | 135–185 | Härter mit höherer Festigkeit | Strukturbauteile |
| Hart (1) | ≥85 | ≥170 | Hohe Härte; eingeschränkte Umformbarkeit | Hochfeste Strukturteile |
| Geglüht (S) | — | 85–110 | Weicher Zustand; beste Duktilität | Tiefgezogene Teile |
| Vollhart (FH) | HRB ≥ 90 | HV ≥ 185 | Vollhart; erfordert in der Regel eine Wiederaufglühung zur Umformung | Verwendet für weiteres Walzen / als Substrat (z. B. für beschichtete Produkte) |
Wie man eine Härte/Zustand wählt
- Für Tiefziehen den Zustand Weichgeglüht (S) verwenden.
- Für allgemeines Stanzen ist 1/4 hart oft eine praktische Wahl.
- Für Strukturteile je nach Umformanforderung 1/2 hart oder hart in Betracht ziehen.
- Vollhart Material wird typischerweise als Ausgangsmaterial für die nachfolgende Bearbeitung gewählt (und ist im Allgemeinen nicht für die Umformung vorgesehen, es sei denn, es wird erneut geglüht).
Oberflächenqualität von Kaltgewalzten Kohlenstoffstahlblechen
Oberflächenbeschaffenheitsklassifizierung
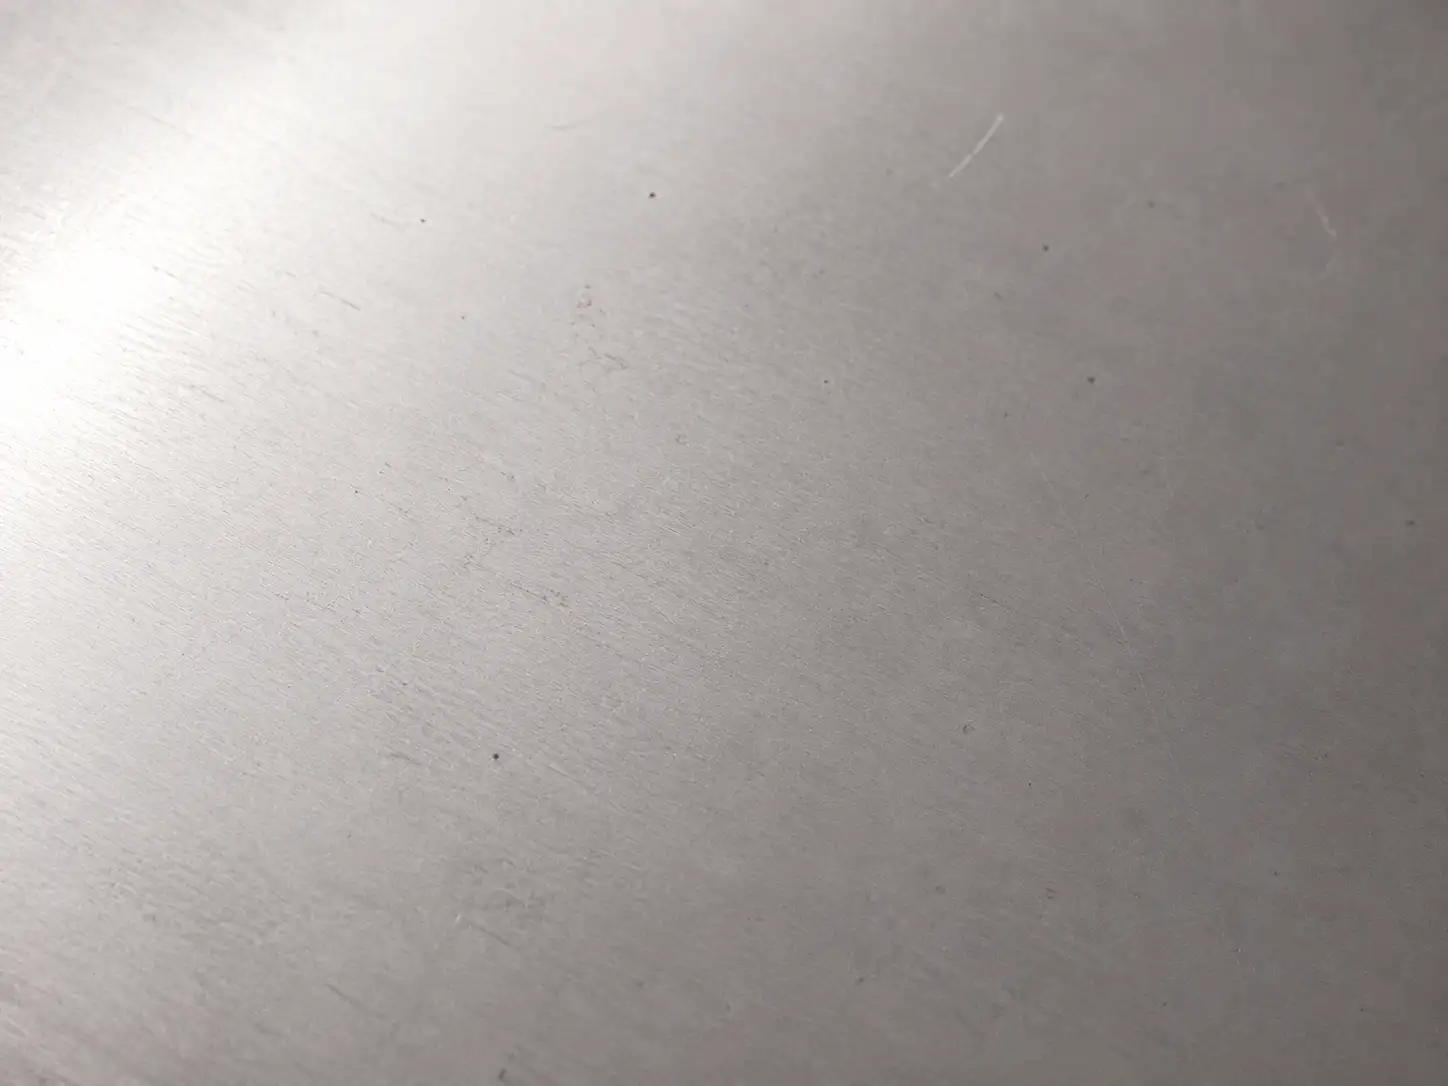
Kaltgewalzte Kohlenstoffstahlbleche werden typischerweise in drei Oberflächengüteklassen basierend auf den Oberflächenqualitätsanforderungen eingeteilt:
| Bezeichnung | Oberflächengüteklasse | Beschreibung | Typische Anwendungen |
|---|---|---|---|
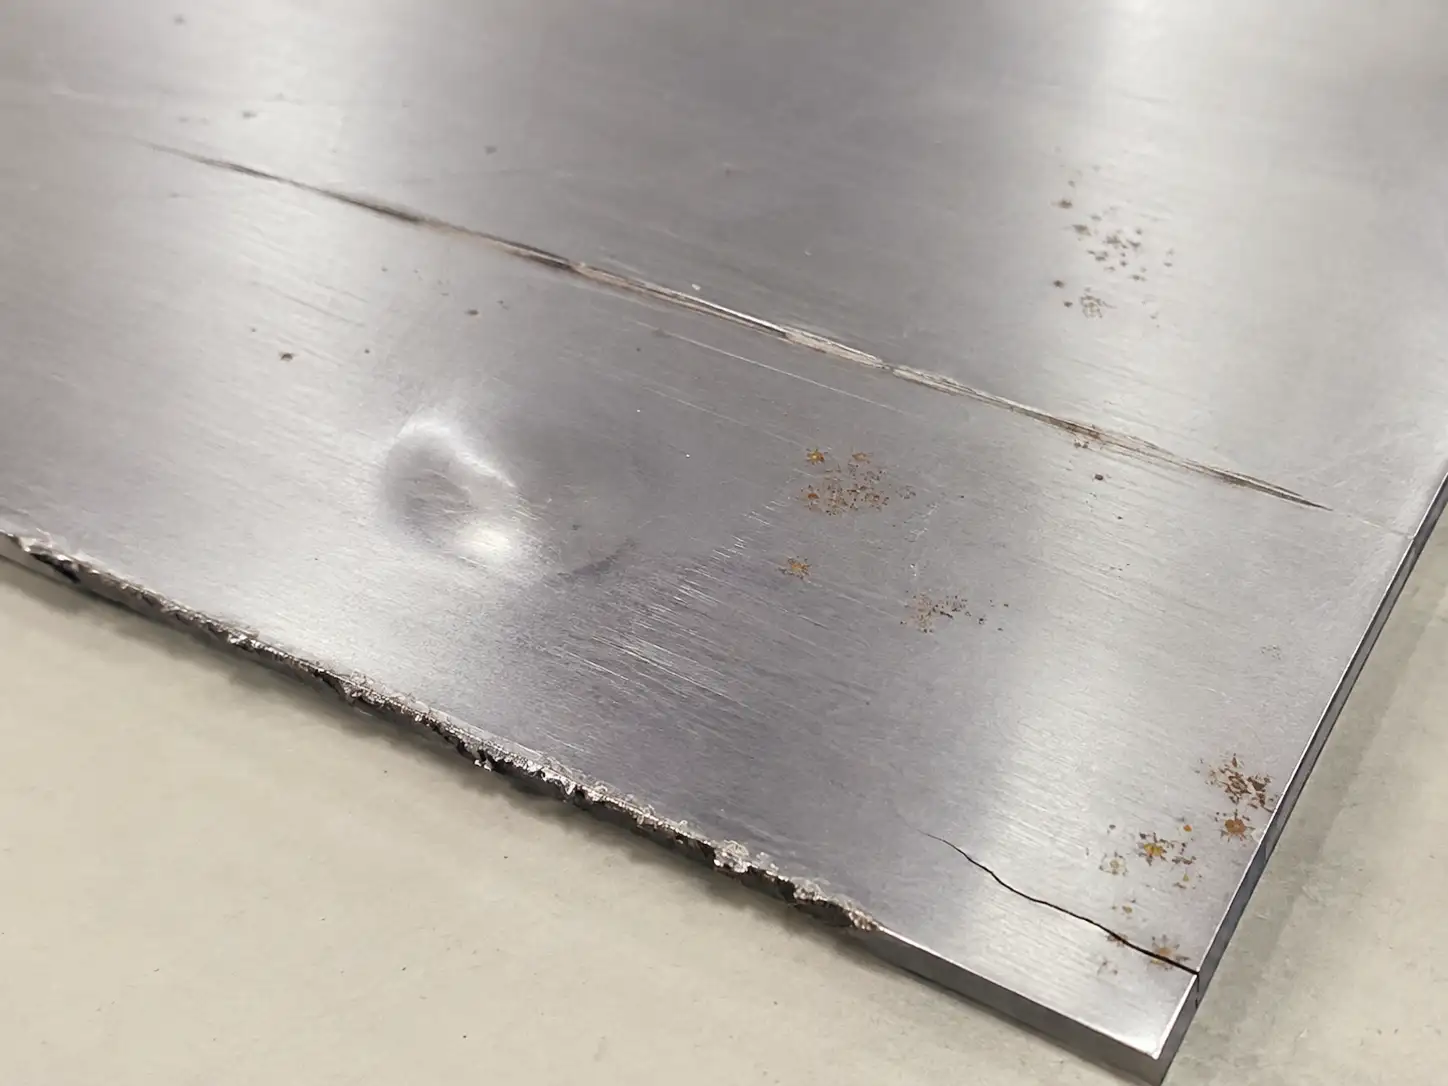
| FB / O3 | Handelsübliche Oberfläche | Geringfügige Oberflächenfehler sind zulässig, sofern sie die Umformbarkeit oder Haftung der Beschichtung nicht beeinträchtigen. Dazu können leichte Kratzer, Walzmarken, flache Dellen, geringfügige Lochfraßstellen oder leichte Verfärbungen gehören. | Allgemeine Strukturbauteile, Innenteile, Geräterahmen |
| FC / O4 | Tiefziehqualität-Oberfläche | Von den beiden Oberflächen muss die bessere Seite frei von sichtbaren Defekten mit bloßem Auge sein. Die Rückseite muss mindestens die FB-Anforderungen erfüllen. | Gerätegehäuse, Automobil-Innenverkleidungen, Gehäuseaußenseiten |
| FD / O5 | Sichtqualität-Oberfläche | Von den beiden Oberflächen muss die bessere Seite vollständig frei von Defekten sein, die das Erscheinungsbild nach dem Lackieren oder Galvanisieren beeinträchtigen könnten. Die Rückseite muss mindestens die FB-Anforderungen erfüllen. | Automobil-Außenpaneele (Türen, Motorhauben, Kofferraumdeckel), High-End-Gerätepaneele |
Richtlinien zur Oberflächenauswahl:
- O3 (FB): Geeignet für Strukturbauteile, interne Gerätekomponenten oder Teile, die in nachfolgenden Prozessen pulverbeschichtet oder lackiert werden, bei denen die Oberflächenbeschaffenheit nicht kritisch ist.
- O4 (FC): Empfohlen für Teile mit mäßigen Ansprüchen an das Aussehen, wie z. B. Gehäuse von Haushaltsgeräten, Fahrzeuginnenraumverkleidungen und sichtbare Schrankoberflächen.
- O5 (FD): Erforderlich für Fahrzeug-Außenbleche mit hohen Ansprüchen an das Erscheinungsbild. In China können nur eine begrenzte Anzahl von Stahlwerken O5-Werkstoffe zuverlässig und stabil produzieren, darunter Shougang Cold Rolling, HBIS Handan und Shougang Jingtang.
Oberflächenzustand
| Code | Oberflächentyp | Walzenbehandlung | Erscheinungsbild | Typische Anwendungen |
|---|---|---|---|---|
| D | Mattes Finish | Kugelgestrahlte Walzen | Gleichmäßige, fein strukturierte matte Oberfläche | Gerätepaneele, Automobil-Außenpaneele |
| B | Glänzende Oberfläche | Geschliffene und polierte Walzen | Glatte, glänzende Oberfläche mit hohem Reflexionsvermögen | Präzisionsbauteile, Galvaniksubstrate |
| — | Standardoberfläche | Standardwalzen | Konventionelle Walzoberfläche | Allzweckanwendungen |
Empfohlene Oberflächenkombinationen (zur Orientierung; die endgültige Auswahl sollte auf den tatsächlichen Anforderungen der Anwendung basieren):
- Außenteile von Haushaltsgeräten: D-Oberfläche + FC/FD-Güte
- Fahrzeug-Außenbleche: D-Oberfläche + FD-Güte
- Allgemeine Konstruktionsbauteile: Standardoberfläche + FB-Güte
- Galvanik-Grundwerkstoff: B-Oberfläche + FC-Güte
Oberflächenrauheit
Die Oberflächenrauheit ist ein kritischer Parameter bei der Bewertung der Oberflächenqualität von Blechen, da sie die Leistung nachfolgender Oberflächenbehandlungen direkt beeinflusst.
| Anwendung | Empfohlener Ra | Inspektionsmethode |
|---|---|---|
| Kaltgewalztes Substrat | ≤ 1,6 μm | Oberflächenrauheitsmessgerät |
| Tiefziehgüte (DC04 und höher) | ≤ 0,8 μm | Oberflächenrauheitsmessgerät |
| O5-Automobilbleche | ≤ 0,6 μm | Oberflächenrauheitsmessgerät |
| Lasergeschnittene Kante | ≤ 12,5 μm | Oberflächenrauheitsmessgerät |
| Gebogene Oberfläche | ≤ 6,3 μm | Oberflächenrauheitsmessgerät |
Auswirkungen einer unzulässigen Oberflächenrauheit auf die nachfolgende Bearbeitung
- Zu hohe Rauheit: Kann beim Pulverbeschichten Orangenhaut oder Abtropfen verursachen und die Haftung der Beschichtung verringern.
- Zu geringe Rauheit: Kann zu schlechter Beschichtungshaftung und möglichem Abblättern führen.
- Raue lasergeschnittene Kanten: Können das Erscheinungsbild negativ beeinflussen und örtliche Spannungskonzentrationen erzeugen.
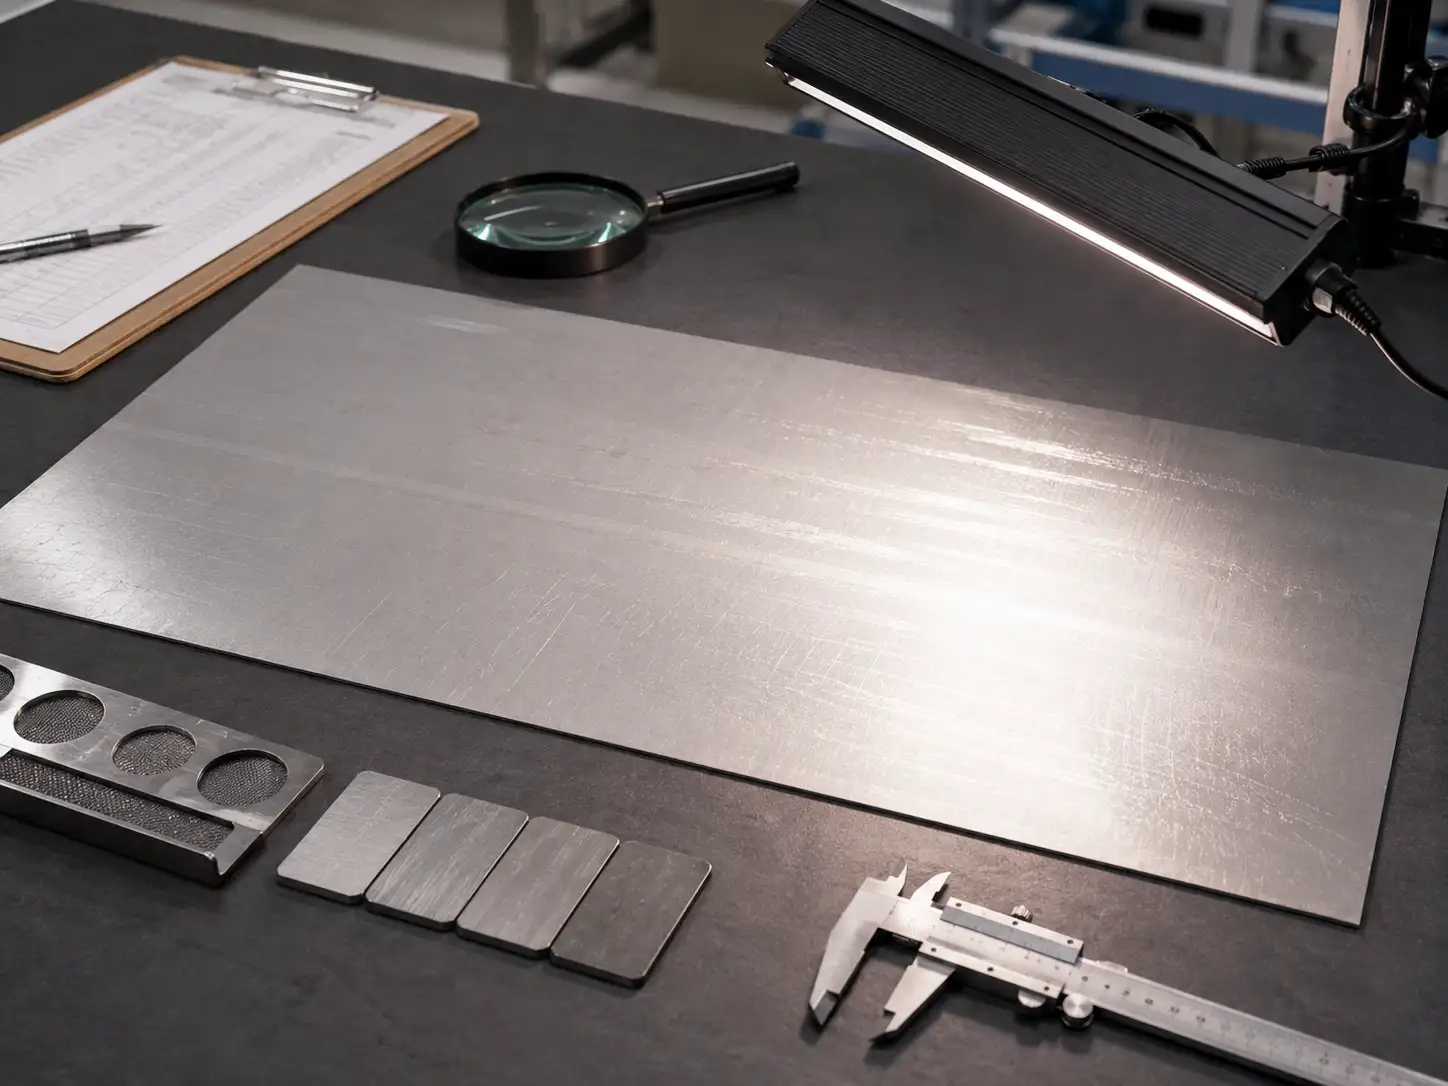
Oberflächenfehlerkontrolle
Umformverfahren
Kaltgewalzter Kohlenstoffstahl bietet eine hervorragende Umformbarkeit und eignet sich daher für Bauteile mit unterschiedlich komplexer Geometrie.
Biegen
Biegen ist eine der am weitesten verbreiteten Blechbearbeitungsoperationen, und kaltgewalzter Stahl verhält sich beim Abkanten in der Abkantpresse zuverlässig.
| Parameter | Empfohlener Wert | Hinweise |
|---|---|---|
| Mindestbiegeradius | ≥ 1,0t (t = Blechdicke) | Ein zu kleiner Radius kann zu Rissen führen. |
| Minimale Flanschlänge | ≥ 1,5t + Biegeradius | Ist der Schenkel zu kurz, wird das Einspannen schwierig und das Biegen kann fehlschlagen. |
| Rückfederungskompensation | 1–3° | Anpassung je nach Werkstoffgüte und Biegewinkel. |
| V-Matrizenöffnung (V-Breite) | 6–10 × Blechdicke | Matrizengröße entsprechend der Blechdicke wählen. |
Stanzen
Kaltgewalzter Stahlblechwerkstoff gehört zu den am besten geeigneten Werkstoffen für das Stanzen. Wählen Sie die passende Güte entsprechend der Produktkomplexität und führen Sie anschließend die erforderlichen Stanzoperationen durch.
| Stanztyp | Anwendungsszenario | Hauptparameter |
|---|---|---|
| Einfaches Stanzen | SPCC / DC01 | Stanzspiel: 0,05–0,08t |
| Allgemeines Umformen | SPCD / DC03 | Ziehverhältnis ≥ 0,7 |
| Tiefziehen | SPCE / DC04 | Ziehverhältnis ≥ 0,6 |
| Tiefziehen | SPCG / DC06 | Ziehverhältnis ≥ 0,55 |
Schweißverfahren
Kaltgewalztes Kohlenstoffstahlblech bietet gute Schweißeignung und unterstützt verschiedene Schweißverfahren, wie unten dargestellt.
| Schweißverfahren | Eignung | Schweißqualität | Typische Anwendungen |
|---|---|---|---|
| WIG-Schweißen (TIG) | Sehr gut | Saubere, ansprechende Schweißnähte; minimaler Verzug | Präzisionsteile, sichtbare Bauteile |
| CO₂-Schutzgasschweißen | Gute | Hohe Effizienz, niedrige Kosten | Strukturteile, Serienfertigung |
| Punktschweißen | Gute | Ideal für Überlappverbindungen an dünnem Blech | Automobilkarosserien, Haushaltsgeräte |
| Laserstrahlschweißen | Ausgezeichnet | Hohe Präzision, kleine Wärmeeinflusszone | Präzisionskomponenten |
| MIG-Schweißen | Sehr gut | Hohe Schweißgeschwindigkeit | Mittelstarkes Blech |
Häufige Schweißprobleme und Lösungen
| Problem | Ursache | Lösung |
|---|---|---|
| Porosität | Unzureichender Schutzgasdurchfluss; Öl-/Verunreinigungen auf der Oberfläche | Schutzgasdurchfluss erhöhen; Fügebereich reinigen |
| Einbrandkerbe | Strom zu hoch; Vorschubgeschwindigkeit zu schnell | Strom reduzieren; Vorschubgeschwindigkeit verringern |
| Heißrisse | Kohlenstoffgehalt zu hoch; Abkühlung zu schnell | Kohlenstoffarmen Stahl verwenden; Abkühlgeschwindigkeit kontrollieren |
| Übermäßiger Verzug | Ungünstige Schweißfolge; zu hoher Wärmeeintrag | Schweißfolge optimieren; Pilgerschritt-/Segment-Schweißen verwenden |
Oberflächenveredelungsverfahren
Kaltgewalztes Kohlenstoffstahlblech hat einen Nachteil: Seine Korrosionsbeständigkeit ist nicht besonders hoch. In den meisten Fällen ist eine Oberflächenbehandlung erforderlich, um die Lebensdauer zu verlängern.
Phosphatierung
| Parameter | Anforderung |
|---|---|
| Beschichtungsdicke | 2–5 μm |
| Erscheinungsbild | Gleichmäßiger grauer Film |
| Haftung | Gitterschnittprüfung: Klasse 1 |
| Korrosionsbeständigkeit | Neutraler Salzsprühnebel ≥ 24 Stunden |
Elektrostatische Pulverbeschichtung
| Parameter | Anforderung |
|---|---|
| Beschichtungsdicke | 60–120 μm |
| Erscheinungsbild | Keine Läufer/Nasen, keine Pinholes, keine Orangenhaut |
| Härte | HV ≥ 400 |
| Korrosionsbeständigkeit | Neutraler Salzsprühnebel ≥ 72 Stunden |
| Haftung | Gitterschnittprüfung: Klasse 1 |
E-Coating (Elektrophoretische Abscheidung)
| Parameter | Anforderung |
|---|---|
| Beschichtungsdicke | 15–30 μm |
| Erscheinungsbild | Gleichmäßig und glatt |
| Härte | Besser als Pulverbeschichtung |
| Korrosionsbeständigkeit | Neutraler Salzsprühnebel ≥ 240 Stunden |
Elektroverzinkung
| Parameter | Anforderung |
|---|---|
| Beschichtungsdicke | 5–10 μm |
| Erscheinungsbild | Gleichmäßige silbergraue Oberfläche |
| Korrosionsbeständigkeit | Neutraler Salzsprühnebel ≥ 48 Stunden |
| Elektrische Leitfähigkeit | Ausgezeichnet |
Feuerverzinkung (SGCC)
| Parameter | Anforderung |
|---|---|
| Beschichtungsdicke | 8–15 μm |
| Erscheinungsbild | Zinkblumenmuster oder glänzende silberne Oberfläche |
| Korrosionsbeständigkeit | Neutraler Salzsprühnebel ≥ 96 Stunden |
Schnellleitfaden zur Auswahl einer Oberflächenveredelung
Branchenanwendungsbeispiele für kaltgewalztes Kohlenstoffstahlblech
Haushaltsgeräteindustrie
| Produkt | Empfohlenes Material | Dickenbereich | Oberflächenbehandlung | Wesentliche Anforderungen |
|---|---|---|---|---|
| Kühlschranktürpaneel | SPCC / DC03 | 0,5–0,6 mm | Pulverbeschichtung / vorbeschichtet | Hohe Oberflächenqualität; gute Ebenheit |
| Kühlschrankseitenwand | SECC / SGCC | 0,5–0,8 mm | Pulverbeschichtung | Hohe Korrosionsbeständigkeit |
| Waschmaschinen-Innentrommel | SPCD / SECC | 0,8–1,2 mm | Verzinkung + Kunststoffbeschichtung | Gute Tiefzieheigenschaften |
| Waschmaschinengehäuse | SPCC / SGCC | 0,8–1,0 mm | Pulverbeschichtung | Gutes Aussehen |
| Klimaanlagengehäuse | SPCC / SGCC | 0,8–1,5 mm | Pulverbeschichtung | Korrosionsschutz + Aussehen |
| Mikrowellengehäuse | SECC | 0,6–0,8 mm | Pulverbeschichtung / unbehandelt | Korrosionsbeständigkeit |
| PC-Gehäuse | SECC | 0,6–1,0 mm | Pulverbeschichtung / unbehandelt | EMI-Abschirmung |
| TV-Rückwand | SPCC | 0,5–0,8 mm | Pulverbeschichtung | Geringe Kosten |
Automobilindustrie
| Komponente | Empfohlenes Material | Dicke | Oberflächenqualität | Wesentliche Leistungsanforderungen |
|---|---|---|---|---|
| Innere Türverkleidung | DC03 / DC04 | 0,7–1,0 mm | FB/FC | Tiefziehbarkeit |
| Äußere Türverkleidung | DC04 / O5-Güte | 0,7–0,8 mm | FD | Hohe Oberflächenqualität |
| Motorhaube | DC04 / O5-Güte | 0,8–1,0 mm | FD | Optik + Beulsteifigkeit |
| Kofferraumdeckel | DC06 | 0,7–0,9 mm | FD | Extrem tiefe Umformbarkeit |
| Dachblech | DC04 / O5-Güte | 0,7–0,8 mm | FD | Ebenheit über große Flächen |
| Äußeres Seitenblech | DC04 / O5-Güte | 0,7–0,9 mm | FD | Umformung mit großem Radius / komplexer Krümmung |
| Bodenwanne | Hochfesten Stahl | 1,2–2,0 mm | FB | Hohe Festigkeit |
| Ölwanne | DC06 | 1,5–2,0 mm | FB | Extrem tiefe Umformbarkeit + Dichtheit |
| Sitzrahmen | Hochfesten Stahl | 1,5–3,0 mm | FB | Festigkeit + Sicherheit |
Telekommunikationsausrüstungsindustrie
| Produkt | Empfohlenes Material | Dicke | Oberflächenbehandlung | Wesentliche Anforderungen |
|---|---|---|---|---|
| Servergehäuse | SPCC / SGCC | 1,5–2,5 mm | Pulverbeschichtung | Festigkeit + Korrosionsbeständigkeit |
| Energieverteilungsschrank | SGCC | 1,2–2,0 mm | Pulverbeschichtung | Korrosionsbeständigkeit + Sicherheit |
| Netzwerkschrank | SPCC / SGCC | 1,0–2,0 mm | Pulverbeschichtung | Festigkeit + Optik |
| Batterieschrank | SGCC | 1,5–2,5 mm | Schwere Pulverbeschichtung | Hohe Korrosionsbeständigkeit |
| Outdoor-Basisstation | SGCC | 2,0–3,0 mm | Schwere Pulverbeschichtung | Witterungsbeständigkeit |
| Geräterahmen | SPCC | 1,0–1,5 mm | Phosphatierung + Pulverbeschichtung | Festigkeit + Kosten |
Bau- und Architekturanwendungen
| Produkt | Empfohlenes Material | Dicke | Oberflächenbehandlung | Wesentliche Anforderungen |
|---|---|---|---|---|
| Metalldeckenpaneele | SPCC | 0,5–0,8 mm | Pulverbeschichtung / vorbeschichtet | Ebenheit + Optik |
| Vorhangfassadenpaneele | SPCC / SGCC | 1,0–2,5 mm | Pulverbeschichtung / Fluorkohlenstoffbeschichtung | Witterungsbeständigkeit |
| Metalltrennwände | SPCC | 0,8–1,2 mm | Pulverbeschichtung | Aussehen + Festigkeit |
| Geländer und Handläufe | SPCC / SGCC | 1,5–2,5 mm | Pulverbeschichtung / Verzinkung | Sicherheit + Korrosionsbeständigkeit |
Eisenwaren und Metallprodukte
| Produkt | Empfohlenes Material | Dicke | Oberflächenbehandlung | Wesentliche Anforderungen |
|---|---|---|---|---|
| Werkzeugkiste | SPCC / SECC | 0,8–1,5 mm | Pulverbeschichtung / Elektroverzinkung | Ebenheit + Optik |
| Metallgehäuse/Gehäuse | SECC / SGCC | 0,8–1,2 mm | Elektroverzinkung | Witterungsbeständigkeit |
| Aktenschrank | SECC | 0,6–1,0 mm | Pulverbeschichtung | Aussehen + Festigkeit |
| Regale | SPCC / SGCC | 1,0–2,0 mm | Pulverbeschichtung | Sicherheit + Korrosionsbeständigkeit |
| Metallteile | SPCC | 0,5–1,5 mm | Elektroverzinkung | Präzision + Korrosionsbeständigkeit |
Kostenaufschlüsselung für kaltgewalztes Kohlenstoffstahlblech
Materialkosten
- 1
Rohstoffe: 60–70% der Gesamtkosten
- 2
Die Preisgestaltung wird stark von Schwankungen der Preise für Knüppel und Warmband beeinflusst
- 3
Typischer Preistrend nach Güte: SPCC < SPCD < SPCE
Verarbeitungskosten
- 1
Kaltwalzen: 10–15%
- 2
Glühen, Feinwalzen (Skin-Pass) und Ölen: 5–10%
- 3
Richten auf Länge und Schneiden in Bandbreiten: 3–5%
Verpackung und Transport
- 1
Verpackung: 2–3%
- 2
Inlandstransport: 1–2%
- 3
Seefracht: Nicht im FOB-Preis enthalten; im CIF-Preis enthalten
Gemeinkosten und Gewinn
- 1
Verwaltungsgemeinkosten: 3–5%
- 2
Finanzierungskosten: 2–3%
- 3
Gewinnmarge: 5–10%
Wichtige Faktoren, die die Preisgestaltung beeinflussen
| Faktor | Auswirkungsgrad | Hinweise |
|---|---|---|
| Rohstoffpreise | Hoch | Getrieben durch Schwankungen der Eisenerz- und Kokspreise |
| Marktangebot und -nachfrage | Mäßig | Die Preise steigen typischerweise während der Hochsaison |
Kaltgewalztes Kohlenstoffstahlblech FAQs
