
Warmgewalztes Kohlenstoffstahlblech
Von 1,5 mm bis 100 mm+
Ideal für die Fertigung
und strukturelle Arbeiten
Hohes Festigkeits-Kosten-Verhältnis
für wertorientierte Konstruktionen
Warmgewalzter Kohlenstoffstahl Grundlagen
Walzen ist eines der wichtigsten Umformverfahren in der Stahlproduktion. Warmgewalzter Stahl bezeichnet Stahl, der durch kontinuierliches Walzen bei Temperaturen oberhalb seines Rekristallisationspunkts geformt wird. Einfach ausgedrückt werden Stahlknüppel oder Brammen auf eine hohe Temperatur erhitzt und dann durch mehrere Schritte wie Walzen, Kantenbeschneiden, Richten und Kühlen verarbeitet, um Stahlblech, Grobblech oder Coil herzustellen.
Das Hauptmerkmal des Warmwalzens ist, dass der Stahl bei hohen Temperaturen eine bessere Duktilität und einen geringeren Verformungswiderstand aufweist. Dies macht ihn besser geeignet für die Großserienumformung und trägt gleichzeitig zur Verbesserung der Produktionseffizienz und zur Senkung der Herstellungskosten bei. Im Vergleich zu kaltgewalztem Kohlenstoffstahl bietet warmgewalzter Kohlenstoffstahl klare Vorteile bei geringeren Kosten, breiterer Größenverfügbarkeit, und besserer Eignung für strukturelle Anwendungen. Allerdings ist er in Bezug auf Oberflächenbeschaffenheit, Dickengenauigkeit und Gesamterscheinungsbild im Allgemeinen weniger veredelt als kaltgewalzter Stahl.
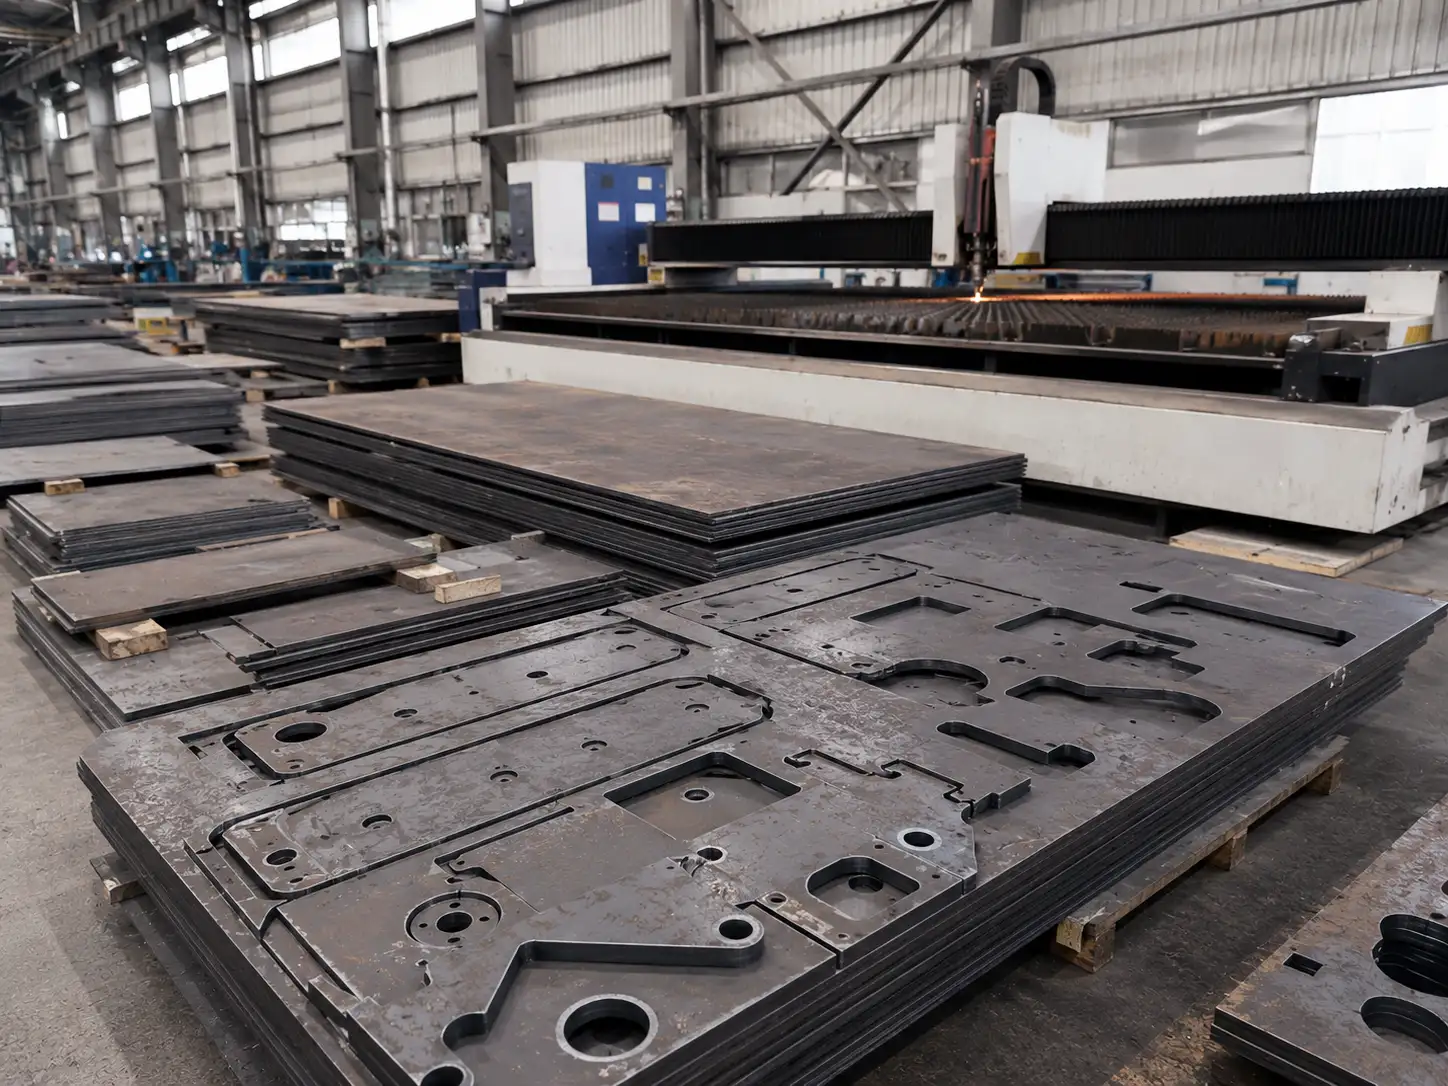
Hauptmerkmale von warmgewalztem Kohlenstoffstahlblech und -grobblech
Normen für warmgewalztes Kohlenstoffstahlblech und -grobblech
Warmgewalztes Kohlenstoffstahlblech und -grobblech ist ein weit verbreitetes Grundmaterial, und verschiedene Länder und Regionen haben eigene Normensysteme dafür entwickelt. Bei der tatsächlichen Beschaffung und Materialauswahl gehören zu den am häufigsten referenzierten Normen Chinas GB/T, U.S. ASTM, Japans JIS, Europas EN, und international ISO Normen.
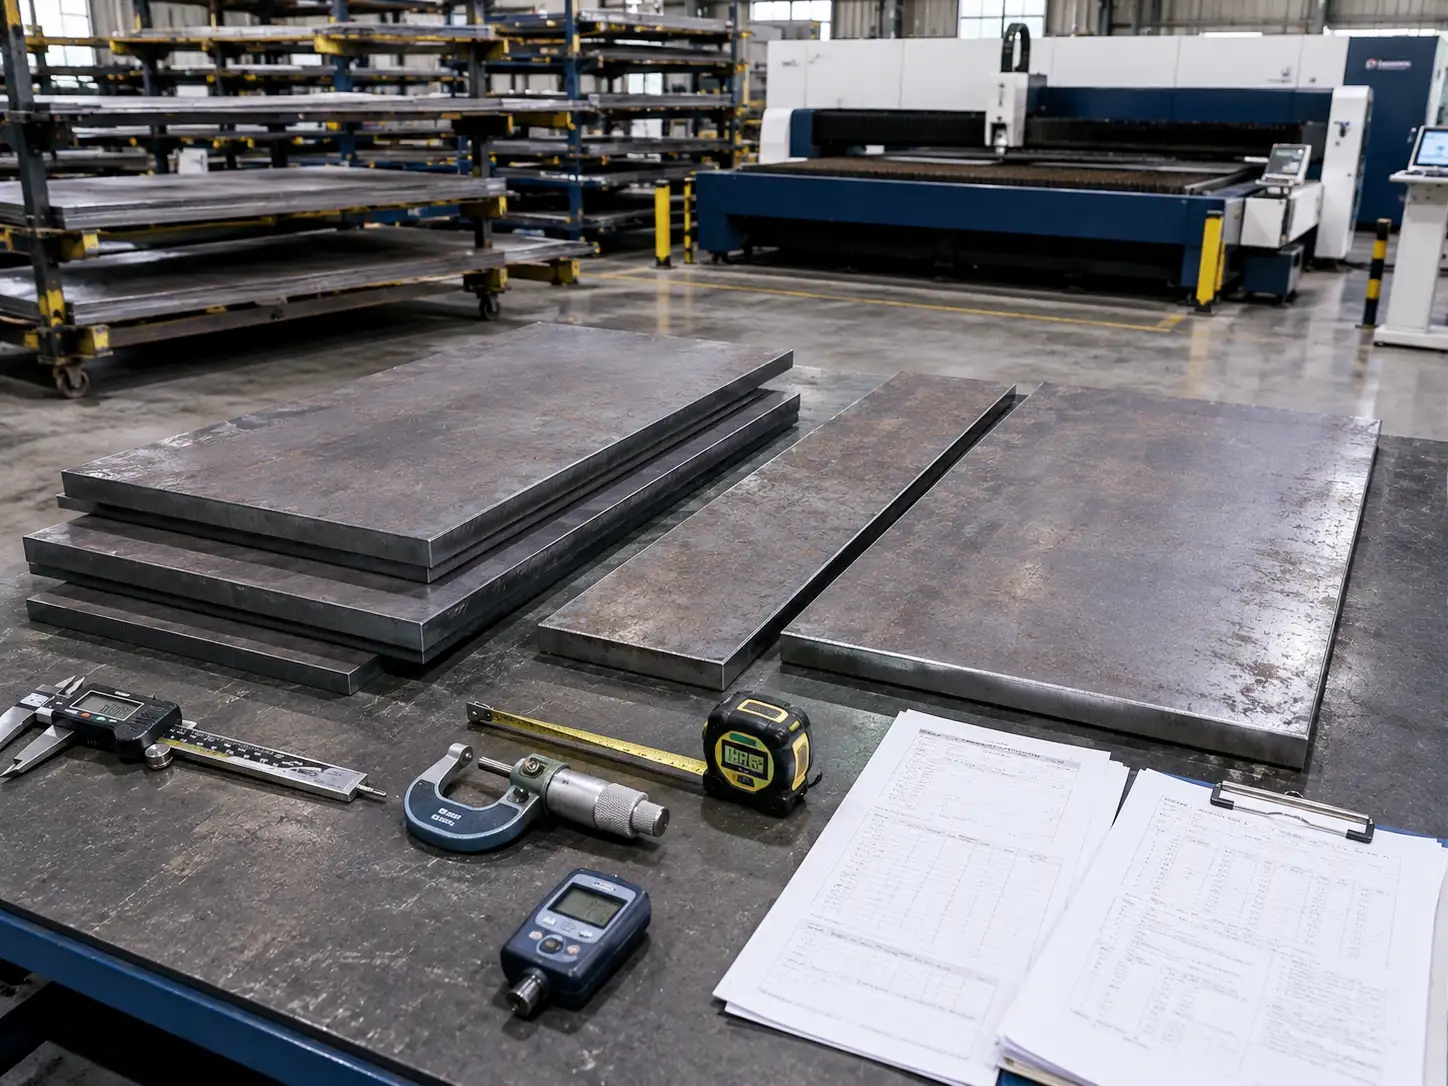
Gemeinsame internationale Normen
| Normensystem | Kernnormen | Typische Anwendungen | Gängige Gütebeispiele |
|---|---|---|---|
| China GB/T | GB/T 3274, GB/T 711, GB/T 700 | Inländischer Maschinenbau, Maschinen, Bauwesen | Q235, Q355, 08Al |
| U.S. ASTM | ASTM A36, ASTM A1011, ASTM A572 | Nordamerikanischer Markt, Konstruktionstechnik, allgemeine Fertigung | A36, A572 Gr.50, A1011 CS |
| Japan JIS | JIS G 3131, JIS G 3101, JIS G 3106 | Asiatischer Markt, Haushaltsgeräte, Automobil, Maschinenbau | SS400, SPHC, SM490 |
| Europa EN | EN 10025-Serie, EN 10111 | EU-Markt, Brücken, Bauwesen, Strukturbauteile | S235JR, S355J2, DD11 |
| International ISO | ISO 3573, ISO 630 | Internationale Handelsreferenz, universelle Basisnormen | HR1, HR2 |
Ungefähre internationale Stahlgüten-Übersichtstabelle
| Anwendungskategorie | China GB/T | U.S. ASTM | Japan JIS | Europa EN | Typische Anwendungen |
|---|---|---|---|---|---|
| Allgemeiner Baustahl | Q235 | A36 | SS400 | S235JR | Stahlkonstruktionen, Rahmen, Halterungen |
| Hochfester Baustahl | Q355 | A572 Gr.50 | SM490 | S355-Serie | Tragende Strukturen, schwere Ausrüstung |
| Allgemeines Umformstahlblech | SPHC | A1011 CS | SPHC | DD11 | Allgemeine Stanzteile und Umformteile |
| Tiefziehstahlblech | SPHD / SPHE | A1011 DS | SPHD / SPHE | DD12 / DD13 | Tiefgezogene Behälter, Automobilteile |
| Qualitätskohlenstoffstahl | 20# / 45# | 1020 / 1045 | S20C / S45C | C20 / C45 | Bearbeitete Teile, Wellen, Zahnräder |
So wählen Sie die richtige Güte von warmgewalztem Stahl für die Blechfertigung
Auswahl nach Bearbeitungsverfahren
| Verarbeitungsmethode | Empfohlene Stahlgüten | Wesentliche Anforderungen |
|---|---|---|
| Biegen / Umformen | Q235B, SPHC | Gute Duktilität und mittlere Streckgrenze zur Verringerung des Rissrisikos beim Biegen |
| Tiefziehen | SPHD, SPHE | Hohe Dehnung und niedrige Streckgrenze zur Minimierung von Rissbildung und Faltenbildung |
| Allgemeines Stanzen | SPHC, DD11 | Grundlegende Umformbarkeit für Standard-Stanzanwendungen |
| Schweißen | Q235B, Q355B | Gute Schweißeignung zur Reduzierung des Risikos von Schweißrissen |
| Autogenes Brennschneiden / Flammenschneiden | Q235, Q355 | Stabile Schneidleistung für die Verarbeitung von Mittel- und Dickblechen |
| Zerspanung | 20#, 45# | Gute Zerspanbarkeit für Drehen, Fräsen und ähnliche Bearbeitungen |
Auswahl nach Endverwendung
| Anwendung | Empfohlene Stahlgüten | Wesentliche Anforderungen |
|---|---|---|
| Stahlbau | Q235B, Q355B | Festigkeit, Zähigkeit und strukturelle Stabilität |
| Maschinen und Anlagen | Q235B, 45# | Festigkeit, Verschleißfestigkeit und Verarbeitungsvielfalt |
| Automobilfertigung | SPHC, SPHD | Umformbarkeit, Dehnung und Gleichmäßigkeit |
| Haushaltsgeräte | SPHC, DD11 | Umformbarkeit, Oberflächengleichmäßigkeit und Eignung für nachfolgende Beschichtung |
| Druckbehälter | Q345R, Q370R | Festigkeit, Zähigkeit und Druckbelastbarkeit |
| Aufzugkabinen | Q235B, SPHC | Ebenheit, Oberflächenqualität und stabile Verarbeitungsleistung |
| Regal- und Lagersysteme | Q235B, Q355B | Tragfähigkeit und strukturelle Stabilität |
| Rohrleitungsanwendungen | Q235B, 20# | Festigkeit, Schweißeignung und Betriebszuverlässigkeit |
| Kabeltrassen | Q235B, verzinkter Stahl | Festigkeit und Korrosionsbeständigkeit |
| Elektrische Verteilerschränke | Q235B, SPHC | Strukturelle Festigkeit, Oberflächenqualität und Beschichtungskompatibilität |
Hinweis: Wenn Sie nicht sicher sind, welche Stahlsorte am besten für Ihr Design und Umformverfahren geeignet ist, wird empfohlen, die Auswahl anhand der Zeichnungsanforderungen, Einsatzumgebung, Oberflächenbehandlungsanforderungen und Kostenvorgaben. zu bewerten. Bei Bedarf sollte Ihr Engineering-Team in den Materialauswahlprozess einbezogen werden.
Maßspezifikationen
Allgemeiner Größenbereich
| Parameter | Bereich | Gängige Größen | Hinweise |
|---|---|---|---|
| Dicke | 0,12–3,50 mm | 0,5 / 0,8 / 1,0 / 1,2 / 1,5 / 2,0 mm | Unter 0,3 mm erfordert in der Regel eine Sonderbeschaffung |
| Breite | 400–1850 mm | 1000 / 1219 / 1250 / 1500 mm | Kundenspezifische Breiten auf Anfrage erhältlich |
| Blechlänge | 1000–6000 mm | 2000 / 2438 / 3000 mm | 2438 mm = 8 ft |
| Coil-Gewicht | 3–20 t | 5–15 t | Kundenspezifische Coil-Gewichte erhältlich |
| Coil-Innendurchmesser | 508 mm / 610 mm | 508 mm | Standard-Innendurchmesser |
Richtlinien zur Dickenauswahl
| Anwendung | Empfohlene Dicke (mm) | Warum |
|---|---|---|
| Gerätegehäuse | 0.5–0.8 | Leichtbauweise bei gleichzeitiger Erfüllung der Festigkeitsanforderungen |
| PC-Gehäuse / -Ummantelungen | 0.6–1.0 | Gutes Verhältnis von Steifigkeit und Kosten |
| Automobil-Türverkleidungen | 0.7–0.8 | Unterstützt Tiefzieh-anforderungen und Oberflächenqualität |
| Automobil-Ölwannen | 1.5–2.0 | Dickere Wandstärke für höhere Festigkeit |
| Strukturbauteile | 1.5–3.0 | Höhere Steifigkeit für tragende Anwendungen |
Hauptspezifikationen von Warmgewalztem Kohlenstoffstahlblech und -blech
Oberflächenbeschaffenheitsklassifizierung
Chemische Zusammensetzung wirkt sich direkt auf die Schweißeignung, Umformbarkeit und mechanische Leistung von warmgewalztem Kohlenstoffstahl aus und ist somit ein Schlüsselfaktor bei der Materialauswahl.
Referenz-Chemische Zusammensetzung für gängige Sorten
| Güte | C% | Si% | Mn% | P% ≤ | S% ≤ | Kohlenstoffäquivalent Ceq (Referenz) |
|---|---|---|---|---|---|---|
| Q235 | 0.14–0.22 | ≤0,30 | 0.30–0.65 | 0.045 | 0.045 | ≤0,36 |
| Q355 | ≤0,20 | ≤0,50 | ≤1,70 | 0.035 | 0.035 | ≤0,42 |
| Q420 | ≤0,20 | ≤0,50 | ≤1,70 | 0.035 | 0.030 | ≤0,45 |
| SPHC | ≤0,15 | – | ≤0,60 | 0.050 | 0.050 | ≤0,35 |
| SPHD | ≤0,10 | – | ≤0,50 | 0.040 | 0.040 | ≤0,30 |
| SPHE | ≤0,08 | – | ≤0,40 | 0.030 | 0.030 | ≤0,25 |
| 20# | 0.17–0.23 | 0.17–0.37 | 0.35–0.65 | 0.035 | 0.035 | ≤0,40 |
| 45# | 0.42–0.50 | 0.17–0.37 | 0.50–0.80 | 0.035 | 0.035 | ≤0,55 |
Wichtige Punkte zur Zusammensetzungskontrolle
- Der je höher der Kohlenstoffgehalt, desto höher tendiert die Festigkeit, aber Duktilität und Schweißbarkeit nehmen in der Regel ab.
- Der je höher das Kohlenstoffäquivalent (Ceq), desto größer ist das Risiko von Schweißrissen, und einige Werkstoffe können Vorwärmen vor dem Schweißen erfordern.
- Niedriger P und S Gehalt trägt im Allgemeinen zur Verbesserung der Zähigkeit und Rissbeständigkeit.
Mechanische Eigenschaften
Mechanische Eigenschaften spiegeln direkt die Tragfähigkeit und Eignung für den Einsatz von warmgewalztem Kohlenstoffstahl wider. Die Unterschiede zwischen den Güten können erheblich sein.
Referenzmechanische Eigenschaften für gängige Güten
| Güte | Streckgrenze MPa | Zugfestigkeit MPa | Bruchdehnung A% | Kerbschlagarbeit J (20°C) | Härte HBW |
|---|---|---|---|---|---|
| Q235 | ≥235 | 370–500 | ≥26 | ≥27 | ≤160 |
| Q355 | ≥355 | 470–630 | ≥22 | ≥34 | ≤180 |
| Q420 | ≥420 | 520–680 | ≥19 | ≥34 | ≤200 |
| SPHC | ≥205 | 270–410 | ≥31 | – | ≤60 |
| SPHD | ≥195 | 270–390 | ≥36 | – | ≤55 |
| SPHE | ≥175 | 270–390 | ≥39 | – | ≤50 |
| 20# | ≥245 | 410–550 | ≥25 | – | ≤156 |
| 45# | ≥355 | 590–730 | ≥16 | – | ≤229 |
Wichtige Punkte zur Werkstoffauswahl
- Streckgrenze bestimmt hauptsächlich Tragfähigkeit und sollte auf Basis der konstruktiven Anforderungen ausgewählt werden.
- Werkstoffe mit höherer Dehnung eignen sich besser für Tiefziehen und komplexe Umformung.
- Schlagzähigkeit sollte entsprechend der Einsatztemperatur und der tatsächlichen Betriebsumgebung bewertet werden.
Maßspezifikationen
Warmgewalztes Kohlenstoffstahlblech und -blech ist in einer breiten Größenauswahl, erhältlich, was es für verschiedene Dickenkategorien und Anwendungsszenarien geeignet macht.
| Kategorie | Dickenbereich | Breitenbereich | Längenbereich | Typische Anwendungen |
|---|---|---|---|---|
| Dünnblech | 0,8–3,0 mm | 600–2000 mm | 1000–6000 mm | Haushaltsgeräte, Automobilteile |
| Mittelblech | 3,0–12 mm | 600–2500 mm | 1000–12000 mm | Rahmen, Strukturteile |
| Schwerblech | 12–25 mm | 600–3000 mm | 2000–12000 mm | Baukonstruktionen, Druckbehälter |
| Schwerstblech | 25–100 mm | 600–4000 mm | 2000–12000 mm | Schwere Ausrüstung, Brücken |
| Ultra-Schwerblech | 100–400 mm | 1000–4000 mm | 2000–12000 mm | Schiffbau, Energieausrüstung |
Maßtoleranzen
Maßtoleranzen beeinflussen Montagequalität, Verarbeitungsstabilität und Materialkosten. Bei der tatsächlichen Beschaffung sollte die geeignete Toleranzklasse basierend auf den Produktanforderungen ausgewählt werden.
Referenz-Dickentoleranzen
| Dickenbereich (mm) | Standardgenauigkeit | Höhere Präzision | Hohe Präzision |
|---|---|---|---|
| 0.8–1.5 | ±0,06 | ±0,13 | ±0,10 |
| 1.5–2.5 | ±0,18 | ±0,16 | ±0,08 |
| 2.5–4.0 | ±0,30 | ±0,18 | ±0,06 |
| 4.0–6.0 | ±0,40 | ±0,30 | ±0,12 |
| 6.0–8.0 | ±0,50 | ±0,38 | ±0,22 |
| 8.0–12 | ±0,60 | ±0,45 | ±0,38 |
| 12–16 | ±0,70 | ±0,52 | ±0,44 |
| 16–25 | ±0,80 | ±0,60 | ±0,50 |
| 25–40 | ±0,90 | ±0,68 | ±0,58 |
| 40–80 | ±1,10 | ±0,82 | ±0,70 |
Oberflächeneigenschaften von warmgewalztem Stahl
Die Oberflächeneigenschaften von warmgewalztem Stahlblech und -blech werden hauptsächlich durch den Hochtemperatur-Walzprozess bestimmt und zeigen typischerweise die folgenden Merkmale:
| Merkmalskategorie | Typisches Erscheinungsbild | Ursache | Wesentliche Einflussfaktoren |
|---|---|---|---|
| Walzzunder | Blauschwarze oder dunkelgraue Oxidschicht | Hochtemperaturoxidationsreaktion | Walztemperatur, Abkühlgeschwindigkeit |
| Oberflächenfarbe | Dunkelgrau oder blaugrau | Variation des Oxidschichtzustands | Kühlverfahren, Umgebungsbedingungen |
| Oberflächenrauheit | Relativ hoch | Walzenoberflächenzustand und Prozesseffekte | Walzenrauheit, Abnahmeverhältnis |
| Walzspuren | In Walzrichtung verteilt | Durch Kontakt mit den Walzen geformt | Walzenoberflächenzustand |
| Dickenvariation | Lokale Unebenheit | Unterschiede in der Walzprozesssteuerung | Temperaturverteilung, Anlagenzustand |
| Oberflächenverfestigung | Lokale Kaltverfestigung | Plastische Verformung während des Walzens | Abnahmeverhältnis, Walztemperatur |
Übliche Lieferbedingungen
Die üblichen Lieferbedingungen von warmgewalztem Blech und Grobblech können sowohl die Weiterverarbeitung als auch die Oberflächenveredelungsverfahren beeinflussen.
| Lieferzustand | Gängige Bezeichnung | Behandlungsmethode | Oberflächeneigenschaften | Typische Anwendungen |
|---|---|---|---|---|
| Warmgewalzt | Personalwesen | Direkt nach dem Warmwalzen geliefert | Walzhaut erhalten, dunklere Oberflächenfarbe | Allgemeine Strukturteile, Schweißkonstruktionen |
| Gebeizt | PO oder gebeiztes Blech | Walzhaut entfernt, oft mit optionaler Ölung | Sauberere Oberfläche, gleichmäßigere Farbe | Stanzteile, lackierte Teile, Präzisionsblechkomponenten |
| Kugelgestrahlt | Kugelstrahlen | Oberflächenreinigungsbehandlung | Gleichmäßigere Oberfläche, besser für die Weiterverarbeitung | Schweißkonstruktionen, Oberflächenvorbereitung vor dem Lackieren |
| Geölt | Geölt | Oberfläche mit Rostschutzöl geschützt | Hilft, Rost während Lagerung und Transport zu verhindern | Kurzzeitiger Lager- und Transportschutz |
Eigenschaften von gebeiztem warmgewalztem Stahl
Gebeizter warmgewalzter Stahl wird hergestellt, indem die Walzhaut durch ein Beizverfahren von Standard-warmgewalztem Stahl entfernt wird. Im Vergleich zu gewöhnlichem warmgewalztem Stahl bietet er typischerweise eine sauberere Oberfläche, bessere Eignung für Lackierung und Beschichtung, und stabilere Umform- und Schweißleistung. Aus diesem Grund wird er häufig eingesetzt bei Präzisionsblechteilen, lackierten Komponenten, und Produkten, die eine bessere Oberflächenkonsistenz erfordern.
Im Allgemeinen kostet gebeizter warmgewalzter Stahl mehr als Standard-warmgewalzter Stahl. Bei der Serienproduktion kann er jedoch oft versteckte Kosten im Zusammenhang mit Rostentfernung, Schleifen, Nacharbeit und Oberflächenfehlern reduzieren.
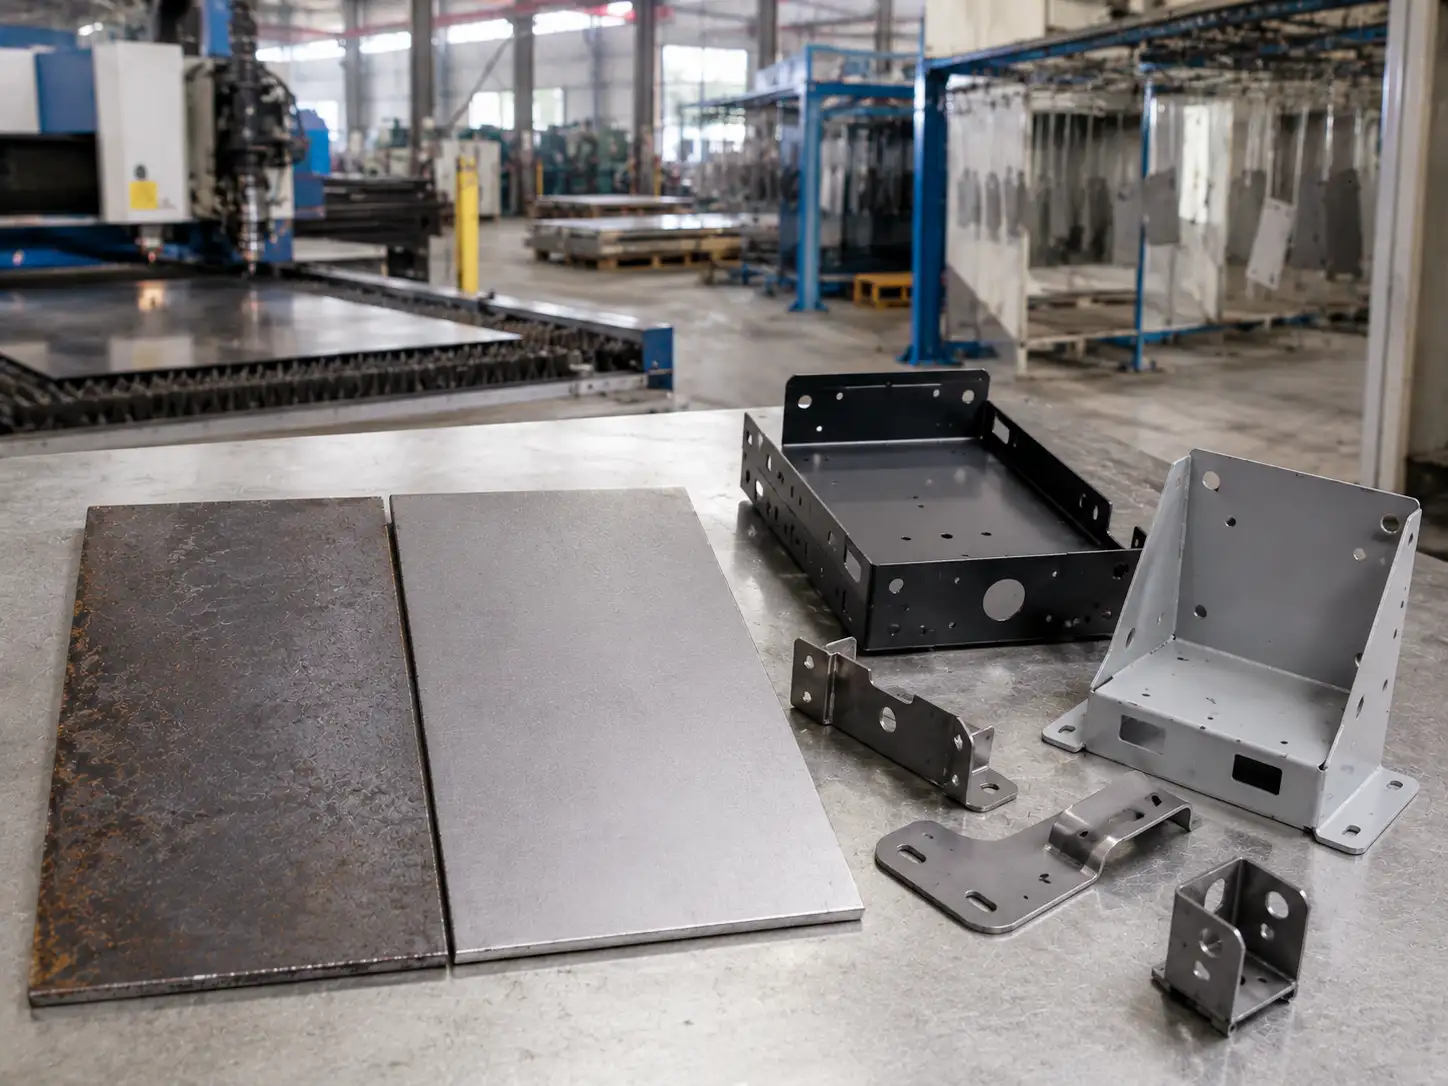
Häufige Oberflächenfehler
| Fehlertyp | Erscheinungsbild | Ursache | Schweregrad | Inspektionsmethode |
|---|---|---|---|---|
| Walzhautablösung | Lokalisierte Stellen mit freiliegendem Grundmetall | Schlechte Haftung der Walzhaut | Mäßig | Sichtprüfung |
| Lochfraß | Kleine Oberflächenvertiefungen | Walzenverschleiß, Einschlüsse oder ähnliche Probleme | Mäßig | Visuelle oder mikroskopische Prüfung |
| Kratzer | Lineare Rillen | Kontaktschäden durch Walzen oder Maschinen | Gering bis mittel | Sichtprüfung |
| Risse | Oberflächenspaltung | Abnormale Materialspannung oder Prozessspannung | Schwerwiegend | Sichtprüfung oder zerstörungsfreie Prüfung |
| Schuppen | Erhabene Bereiche auf der Oberfläche | Brammenfehler oder Walzfehler | Schwerwiegend | Sichtprüfung |
| Welligkeit | Wellen entlang der Walzrichtung | Instabile Formkontrolle während des Walzens | Mäßig | Planheitsmessung |
| Eindrücke | Lokalisierte Dellen | Beschädigte Walzen oder Aufprallschäden | Mäßig | Sichtprüfung |
| Kantenfehler | Kantenrisse oder Grate | Abnormales Besäumen oder schlechte Bandform | Mäßig | Sichtprüfung |
Kompatibilität mit Blechbearbeitungsverfahren
Mit seinen Vorteilen bei Kosten, Festigkeit und Größenverfügbarkeit, warmgewalztes Kohlenstoffstahlblech und -platte ist es äußerst praktisch für die Blechbearbeitung. Jedoch variieren verschiedene Güten und Oberflächenzustände in ihrer Leistungsfähigkeit bei spezifischen Prozessen. Bei der Materialauswahl ist es wichtig, die Teilstruktur, Präzisionsanforderungen und alle nachgelagerten Oberflächenveredelungsprozesse als Ganzes zu betrachten.
| Fertigungsverfahren | Empfohlene Güten | Kompatibilität | Wesentliche Leistungsanforderungen | Empfohlener Dickenbereich |
|---|---|---|---|---|
| Biegen / Umformen | Q235B, SPHC | Hoch | Gute Duktilität und mittlere Streckgrenze | 0,8–12 mm |
| Tiefziehen | SPHD, SPHE | Hoch | Hohe Dehnung und niedrige Streckgrenze | 0,8–4 mm |
| Allgemeines Stanzen | Q235B, SPHC | Relativ hoch | Stabile grundlegende Umformbarkeit | 0,8–6 mm |
| Schweißen | Q235B, Q355B | Hoch | Gute Schweißbarkeit und geringes Rissrisiko | 2–30 mm |
| Laserschneiden | Q235, Q355 | Hoch | Stabile Schneidleistung | 0,8–25 mm |
| Plasmaschneiden | Q235, Q355 | Relativ hoch | Geeignet für das Schneiden mitteldicker Platten | 2–25 mm |
| Brennschneiden | Q355, Q420 | Mäßig | Geeignet für dickere Platten | 10–100 mm |
| Zerspanung | 20#, 45# | Relativ hoch | Gute Bearbeitbarkeit | 10–50 mm |
| Wasserstrahlschneiden | Verschiedene Güten | Hoch | Keine Wärmeeinflusszone | 0,8–100 mm |
Oberflächenveredelungsverfahren
Oberflächenbehandlung für warmgewalzten Kohlenstoffstahl spielt eine entscheidende Rolle bei der Verbesserung der Korrosionsbeständigkeit, Oberflächenkonsistenz erfordern, und Lebensdauer. Es ist ein wesentlicher Schritt bei der Umwandlung von Rohmaterial in ein Fertigprodukt.
| Veredelungsprozess | Hauptzweck | Typische Anwendungen | Hauptmerkmale | Kostenniveau |
|---|---|---|---|---|
| Mechanische Entzunderung | Zunder und Rost entfernen | Standard-Warmwalzstahl | Einfache Ausrüstung, geeignet für grundlegende Oberflächenvorbereitung | Niedrig |
| Beizen | Zunder entfernen | Dünnblech und Leichtblech | Sauberere Oberfläche, besser für die Weiterverarbeitung | Mittel |
| Kugelstrahlen | Oberflächenreinigung und verbesserte Haftung | Mittelblech, Dickblech, Strukturbauteile | Gut geeignet für die Lackiervorbereitung | Mittel |
| Feuerverzinkung | Korrosionsbeständigkeit verbessern | Außenteile, Korrosionsschutzanwendungen | Starker Korrosionsschutz | Mittel bis hoch |
| Elektroverzinkung | Dünne Zinkschutzschicht aufbringen | Dünne Blechteile | Gleichmäßigeres Erscheinungsbild | Mittel bis hoch |
| Pulverbeschichtung | Oberflächenschutz und Dekoration | Strukturbauteile, Gehäusekomponenten | Häufig verwendet für Innen- und Außengerätegehäuse | Mittel |
| Elektrophoretische Beschichtung | Feine Schutzbeschichtung | Präzisionsteile, Sichtteile | Gleichmäßige Beschichtung, geeignet für Serienfertigung | Mittel bis hoch |
| Phosphatieren | Vorbehandlung vor dem Lackieren | Teile, die eine Beschichtung erfordern | Verbessert die Lackhaftung | Gering bis mittel |
