SSpezifizierung Epoxid-Grundierung auf einem Bauteil aus Kohlenstoffstahl-Blech klingt unkompliziert — eine Zeile zur Zeichnung hinzufügen, zur Angebotserstellung versenden und weitermachen. In der Praxis trägt diese einzelne Zeile mehr Gewicht, als die meisten Ingenieure erwarten. Das von Ihnen spezifizierte Beschichtungssystem beeinflusst welche Fertigungsschritte zuerst kommen, ob das Bauteil nach der Grundierung geschweißt werden kann, wie sich Biegeradien unter Belastung verhalten und ob die endgültigen Montagemaße noch innerhalb der Toleranz liegen. Bei einem einfachen Halter mögen dies geringfügige Bedenken sein. Bei einem eng tolerierten Gehäuse mit Schweißnähten und Presssitz-Komponenten kann die Missachtung dieser Faktoren bedeuten Nacharbeit, verzögerte Lieferung oder ein Bauteil, das innerhalb von Monaten nach der Installation korrodiert aussieht.
Dieser Leitfaden erklärt, was Epoxid-Grundierung auf Kohlenstoffstahl-Blech bewirkt, wie man sie korrekt spezifiziert und was in der Fertigung passiert, wenn man es tut.
Warum Kohlenstoffstahl-Blech eine Grundierung benötigt
Kohlenstoffstahl korrodiert. Im Gegensatz zu Edelstahl, der eine passive Chromoxidschicht bildet, die weiterer Oxidation widersteht, besitzt Kohlenstoffstahl keinen Selbstschutzmechanismus. Bei Exposition gegenüber Feuchtigkeit und Sauerstoff — selbst in einem Lager oder während des Inlandsversands — entwickelt blanker Kohlenstoffstahl innerhalb von Tagen Oberflächenrost. In aggressiven Umgebungen (küstennah, industriell oder bei hoher Luftfeuchtigkeit) schreitet die Korrosion schneller voran und kann sowohl das Erscheinungsbild als auch die strukturelle Integrität beeinträchtigen.
Bei Blechbauteilen wird das Risiko durch die Oberfläche verstärkt. Eine flache Platte oder ein geformter Halter setzt eine große Fläche ungeschützten Metalls der Umgebung aus. Kanten, die durch Laser oder Stanzen geschnitten wurden, sind besonders anfällig , da die wärmebeeinflusste Zone jeglichen Walzzunder stört, der andernfalls einen marginalen Schutz bieten könnte.
Eine Grundierung dient als erste Schicht eines Beschichtungssystems. Ihre Aufgabe ist zweifach: an das Stahlsubstrat binden und eine korrosionsbeständige Basis für nachfolgende Schichten bieten. Ohne sie wird selbst eine hochwertige Deckbeschichtung vorzeitig versagen, da ihr eine stabile Haftungsgrundlage fehlt.
Was Epoxid-Grundierung auf Kohlenstoffstahl tatsächlich bewirkt
Epoxid-Grundierung ist eine Zweikomponenten-Beschichtung (2K) — eine Harzbasis, die vor der Anwendung mit einem Härter (Amin- oder Polyamid-Härtungsmittel) gemischt wird. Nach dem Mischen vernetzen die Komponenten und bilden einen dichten, chemisch beständigen Film. Diese Vernetzung verleiht Epoxid seinen Vorteil gegenüber Einkomponenten-Grundierungen: höhere Haftfestigkeit, bessere Barrierewirkung und größere Beständigkeit gegen Feuchtigkeit und Chemikalien.
Auf Kohlenstoffstahl bietet Epoxid-Grundierung zwei Kernfunktionen:
- Haftungsförderung. Der Epoxidfilm bindet mechanisch und chemisch an die strahlgereinigte Stahloberfläche und schafft eine Grundlage, an der nachfolgende Schichten (Epoxid-Zwischenschicht, Polyurethan-Deckbeschichtung) ohne Delaminierung haften können.
- Barriere-Schutz. Der ausgehärtete Film wirkt als physikalische Barriere und blockiert Feuchtigkeit, Sauerstoff und korrosive Ionen vom Eindringen zum Stahlsubstrat. Er bietet keinen kathodischen Schutz (im Gegensatz zu zinkreichen Grundierungen), aber für C2–C4-Umgebungen gemäß ISO 12944, ist Barriere-Schutz allein oft ausreichend.
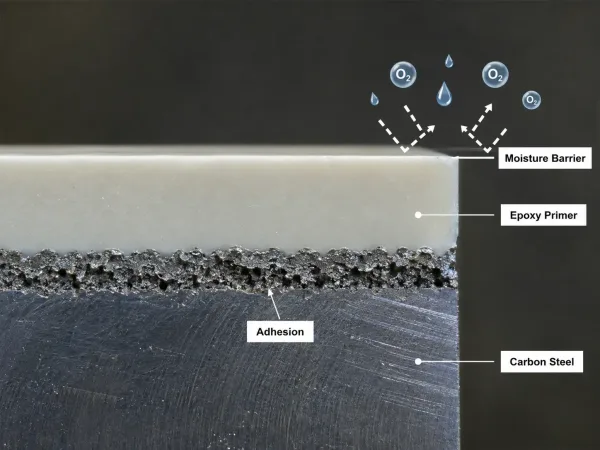
Epoxid-Grundierung bindet an vorbereiteten Kohlenstoffstahl und blockiert Feuchtigkeit und korrosive Verunreinigungen.
Eine Standard-Epoxid-Grundierung wird mit einer Trockenfilmdicke (DFT) von 50–80 µm pro Schicht. aufgetragen. Für die meisten Kohlenstoffstahl-Blechbauteile in Innenräumen oder mild korrosiven Umgebungen ist eine einzelne Grundierungsschicht gefolgt von einer Deckbeschichtung ausreichend. Für Außen- oder Industrieexposition ist ein Dreischichtsystem — Epoxid-Grundierung, Epoxid-Zwischenschicht, Polyurethan-Deckbeschichtung — üblicher, wobei die Gesamt-DFT des Systems 200–300 µm.
erreicht. Eine Unterscheidung ist erwähnenswert: 2K-Epoxid-Grundierung vs. Einkomponenten-Epoxid-Grundierung (1K). Ein 2K-System härtet durch chemische Vernetzung aus und liefert überlegene Leistung. Ein 1K-System härtet durch Feuchtigkeitsaufnahme oder Lösungsmittelverdunstung aus und ist im Allgemeinen auf Leichtbau- oder Instandhaltungsanwendungen beschränkt. Für die Neufertigung von Kohlenstoffstahl-Blechbauteilen ist, 2K-Epoxid die Standardspezifikation.
Oberflächenvorbereitung — Der Schritt, der darüber entscheidet, ob die Beschichtung funktioniert
Die Oberflächenvorbereitung ist der einzelne wichtigste Faktor für die Beschichtungsleistung. Eine gut spezifizierte Epoxid-Grundierung, die auf schlecht vorbereiteten Stahl aufgetragen wird, versagt innerhalb von Monaten. Der Konsens der Beschichtungsindustrie — gestützt auf jahrzehntelange Felddaten — ist, dass die Oberflächenvorbereitung etwa 60–80 % der Nutzungsdauer eines Beschichtungssystems ausmacht.
Für Kohlenstoffstahl-Blech ist der Mindeststandard der Strahlvorbereitung der Oberfläche für Epoxid-Grundierung Sa 2½ gemäß ISO 8501-1 (entspricht SSPC-SP10 / NACE Nr. 2 Near-White Blast). Dies entfernt Walzzunder, Rost, alte Beschichtungen und Oberflächenverunreinigungen und hinterlässt ein sauberes, winkliges Oberflächenprofil, an dem die Grundierung verankern kann.
Zwei zusätzliche Faktoren sind wichtig:
- Oberflächenprofil (Ankermuster). Die strahlgereinigte Oberfläche sollte eine Oberflächenrauheit (Rz) von 40–70 µm aufweisen (gemäß dem TDS des Grundierungsprodukts bestätigen). Zu glatt, und die Grundierung kann nicht haften. Zu rau, und Spitzen können durch den Film ragen und Schwachstellen bilden, an denen Korrosion entstehen kann.
- Oberflächenreinheit. Vor dem Strahlen muss der Stahl frei von Öl, Fett und löslichen Salzen. sein. Lösungsmittel- oder Reinigungsmittelreinigung (gemäß ISO 8504-1) sollte dem abrasiven Strahlen vorausgehen. Auf der Oberfläche verbleibende Verunreinigungen führen unabhängig von der Strahlqualität zu Haftungsversagen.
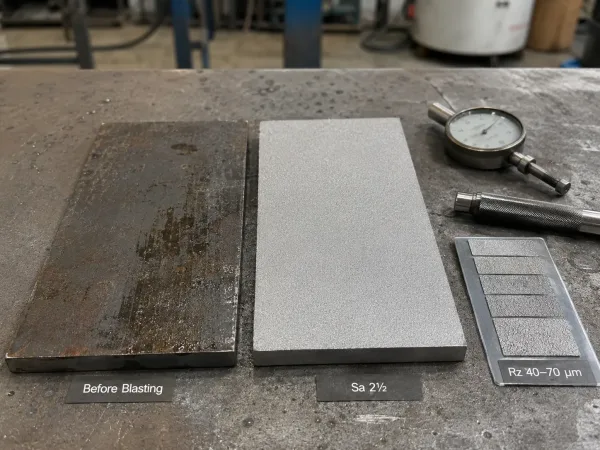
Ordnungsgemäßes abrasives Strahlen erzeugt die saubere und profilierte Oberfläche, die für eine zuverlässige Epoxid-Grundierungshaftung erforderlich ist.
Warmgewalzter vs. kaltgewalzter Kohlenstoffstahl stellt einen praktischen Unterschied dar. Warmgewalztes Blech trägt eine Schicht Zunder (Eisenoxid aus dem Walzprozess), die durch Strahlen vollständig entfernt werden muss. Kaltgewalztes Kohlenstoffstahlblech ist typischerweise glatter und frei von Zunder, kann aber Walzöle tragen, die vor jeder Oberflächenbehandlung eine Entfettung erfordern. In beiden Fällen ist das Ziel dasselbe: eine saubere, ordnungsgemäß profilierte Oberfläche, bereit für die Grundierung.
Nach dem Strahlen sollte die Oberfläche so schnell wie möglich grundiert werden — idealerweise innerhalb derselben Schicht. Flash-Rost kann sich auf frisch gestrahltem Kohlenstoffstahl innerhalb von Stunden bei feuchten Bedingungen zu bilden beginnen, und erneutes Strahlen verursacht Kosten und Verzögerungen.
Epoxid-Grundierung vs. andere Grundierungstypen für Kohlenstoffstahl
Epoxid-Grundierung ist die häufigste Wahl für Kohlenstoffstahl-Blech in industriellen Anwendungen, aber sie ist nicht die einzige Option. Die folgende Tabelle vergleicht vier Grundierungstypen anhand der Faktoren, die für gefertigte Teile relevant sind:
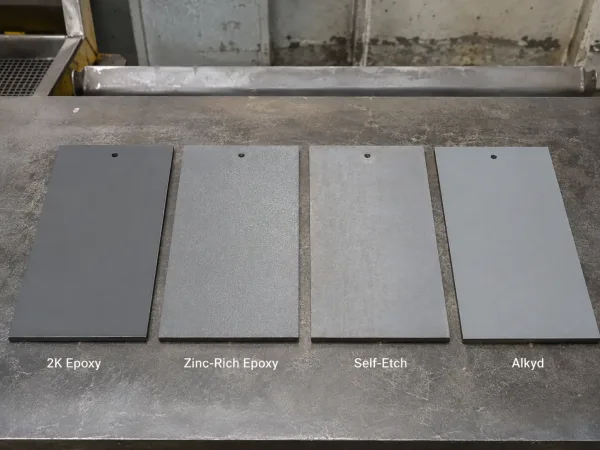
Verschiedene Grundierungssysteme bieten unterschiedliche Haftungsniveaus, Korrosionsschutz und Umweltbeständigkeit.
| Faktor | Epoxid-Grundierung (2K) | Zinkreiche Epoxid-Grundierung | Selbstätzende / Wash-Primer-Grundierung | Alkyd-Grundierung |
|---|---|---|---|---|
| Hauptfunktion | Barriere + Haftung | Galvanisch + Barriere | Chemisches Ätzen + Haftung | Barriere (grundlegend) |
| Korrosionsschutz | Gut (C2–C4) | Ausgezeichnet (C4–CX) | Leicht (C1–C2) | Leicht (C2) |
| Chemische Beständigkeit | Hoch | Hoch | Niedrig | Niedrig |
| Typische DFT | 50–80 µm | 60–80 µm | 8–15 µm | 40–60 µm |
| Am besten für | Allgemeiner industrieller Kohlenstoffstahl | Schwerlast-Außenbereich, Marine, erdverlegt | Leichtbau, nicht tragend | Budget, Innenbereich, leichte Beanspruchung |
| Einschränkung | Nicht für Eintauchanwendungen oder CX ohne Zwischenschicht geeignet | Höhere Kosten; Decklack erforderlich | Unzureichend für Baustahl | Geringe Chemikalienbeständigkeit; langsame Aushärtung |
Für die meisten Baustahl-Blechbauteile — Halterungen, Gehäuse, Paneele, Rahmen und Strukturkomponenten in C2–C4-Umgebungen — ist eine Standard-2K-Epoxidgrundierung die geeignete Spezifikation. Zinkreiche Epoxidgrundierung ist dann sinnvoll, wenn die Teile marinen, küstennahen oder schwerindustriellen Atmosphären (C5 oder höher), ausgesetzt sind oder wenn die Auslegungslebensdauer 15 Jahre überschreitet bei eingeschränktem Wartungszugang.
Selbstätzende Grundierungen und Alkydgrundierungen sind für gefertigte Baustahl-Blechbauteile im Allgemeinen nicht geeignet. Selbstätzende Grundierungen sind für dünnwandige oder nicht-strukturelle Substrate ausgelegt und bieten keinen ausreichenden Barriereschutz für industrielle Anwendungen. Alkydgrundierungen härten langsam aus, bieten begrenzte Chemikalienbeständigkeit und sind eher in architektonischen oder Leichtbauanwendungen üblich.
Wie sich die Spezifikation von Epoxid-Grundierung auf die Blechfertigung auswirkt
Hier entdecken viele Ingenieure und Einkäufer, dass eine Beschichtungsspezifikation nicht nur eine Entscheidung über die Oberflächenbehandlung ist — sie ist eine Entscheidung über die Fertigungsabfolge. Die Spezifikation von Epoxidgrundierung auf einer Zeichnung verändert, wie die Werkstatt das Teil plant, produziert und prüft.
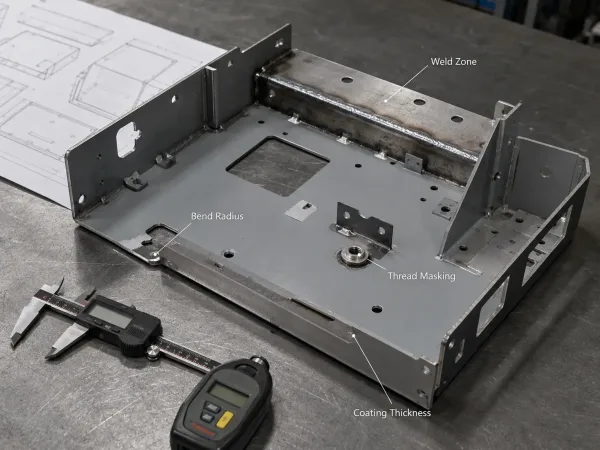
Epoxidgrundierung beeinflusst Schweißzonen, Biegeintegrität, Gewindemerkmale und die Fertigmaße des Bauteils.
Schweißzonen müssen unbeschichtet bleiben
Epoxidgrundierung verbrennt bei Schweißtemperaturen (typischerweise über 250–300 °C). Das Aufbringen der Grundierung vor dem Schweißen verursacht drei Probleme: giftige Dämpfe für den Schweißer, Porosität und Einschlüsse in der Schweißnaht sowie Verunreinigung des Schmelzbades. Bei Teilen, die geschweißt werden müssen, besteht die Standardpraxis darin, eine Pufferzone von mindestens 50 mm um jede Schweißnaht abzukleben oder ungrundiert zu lassen. Das bedeutet, dass die Beschichtungsspezifikation die Nachbesserung nach dem Schweißen berücksichtigen muss — und der Käufer muss akzeptieren, dass die Schweißzone eine andere Oberflächenbeschaffenheit aufweist als der grundierte Bereich, es sei denn, nach dem Schweißen wird eine vollständige Neubeschichtung durchgeführt.
Biegeradien beeinflussen die Beschichtungsintegrität
Wenn ein grundierter Blechzuschnitt gebogen wird, dehnt sich die Beschichtung am Außenradius. Wenn die Flexibilität der Epoxidgrundierung für das Biegeverhältnis (Innenradius / Materialdicke) unzureichend ist, reißt oder delaminiert der Film an der Biegestelle. Bei engen Biegungen an dünnem Blech (z. B. 1 mm Kaltstahl mit 0,5 mm Innenradius) ist dieses Risiko real. Die Lösung besteht entweder darin, eine Grundierung mit dokumentierter Flexibilität zu spezifizieren (TDS auf Dornbiegeprüfergebnisse prüfen) oder die Grundierung nach dem Umformen aufzubringen — was die Fertigungsabfolge ändert und die Kosten erhöhen kann.
Schichtdicke erhöht die Bauteilmaße
Eine Schicht Epoxidgrundierung bei 50–80 µm Trockenschichtdicke addiert diese Dicke auf jede Oberfläche. Bei einem Blechbauteil mit zwei grundierten Flächen beträgt die gesamte Maßzunahme 100–160 µm (0,10–0,16 mm). Für die meisten Teile ist dies vernachlässigbar. Für Presspassungen, Dichtflächen oder Baugruppen mit engen Toleranzanforderungen, möglicherweise nicht. Wenn ein Teil ein kritisches Passmaß aufweist, sollten die Anforderungen an die Blechoberfläche auf der Zeichnung angeben, ob die Toleranz vor oder nach der Beschichtung gilt.
Gewinde und Befestigungskompatibilität
Grundierung in einem Gewindeloch kann den Eingriff von Befestigungselementen beeinträchtigen, das Drehmoment erhöhen und möglicherweise Gewindeschäden verursachen. Die Standardpraxis besteht darin, Gewindelöcher nach dem Grundieren abzukleben oder nachzureiben, oder die Grundierung nur auf Außenflächen aufzubringen. Dies sollte auf der Zeichnung vermerkt werden, wenn es die Funktion beeinträchtigt.
Auswirkungen auf Lieferzeit und Kosten
Das Hinzufügen einer Grundierungsschicht zu einem Blechauftrag ist kein Nullkosten- und Nullzeitvorgang. Die typische Abfolge — Oberflächenvorbereitung (Strahlen) → Grundierungsauftrag → Ablüften / Aushärten → Prüfung — fügt 3–5 Arbeitstage zur Lieferzeit bei Inhouse-Beschichtung hinzu, oder länger, wenn die Beschichtung an einen spezialisierten Betrieb ausgelagert werden muss. Bei Projekten mit geringem Volumen können die Rüstkosten und der Mindestauftragswert für eine Beschichtungscharge die Kosten pro Teil erheblich erhöhen. Einkäufer sollten den Beschichtungsschritt bei der Prüfung von Angeboten bestätigen, nicht erst nach Auftragserteilung.
Wie Sie Epoxid-Grundierung in Ihren Zeichnungen und RFQs spezifizieren
Eine vage Beschichtungsangabe — “mit Epoxid grundieren” oder “rostbeständige Grundierung auftragen” — lässt dem Hersteller zu viel Interpretationsspielraum. Das Ergebnis ist oft die kostenminimale Option mit minimaler Leistung, aufgetragen in der dünnsten akzeptablen Schichtdicke. Um das benötigte Beschichtungssystem zu erhalten, verwenden Sie eine Zeichnungs- und RFQ-Checkliste für die Blechfertigung zur Spezifikation von fünf Elementen:
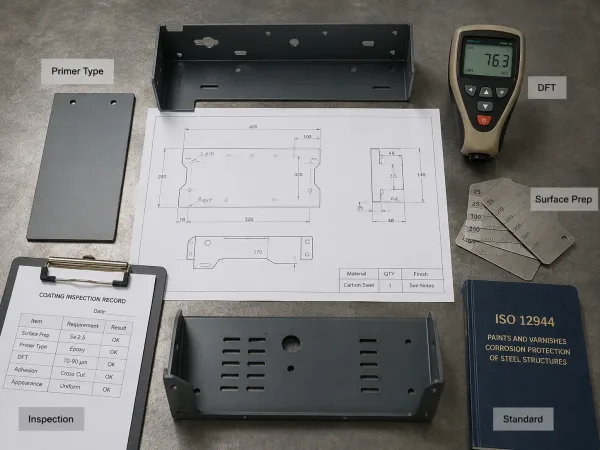
Eine vollständige Beschichtungsspezifikation definiert Grundierungstyp, Trockenschichtdicke, Oberflächenvorbereitung, Prüfung und Referenznorm.
Beschichtungstyp und -system. Geben Sie die Grundierungchemie, die Anzahl der Schichten und (falls zutreffend) das vollständige System an. Beispiel: “2K-Epoxidharz-Grundierung nach ISO 12944-5, gefolgt von Polyurethan-Decklack für C4-Umgebung.”
Trockenschichtdicke (DFT). Geben Sie den zulässigen Bereich pro Schicht an. Beispiel: “Epoxidharz-Grundierung: 50–75 µm DFT pro Schicht.” Wenn eine Gesamtsystem-DFT erforderlich ist, geben Sie diese an: “Gesamtsystem-DFT: 200–250 µm.”
Oberflächenvorbereitungsnorm. Verweisen Sie auf die Strahlreinheitsnorm und das Oberflächenprofil. Beispiel: “Strahlentrostung bis Sa 2½ nach ISO 8501-1, Oberflächenprofil Rz 40–70 µm.”
Inspektions- und Abnahmekriterien. Definieren Sie, wie die Beschichtung überprüft wird. Gängige Methoden sind:
- DFT-Messung nach ISO 2808 (Magnetmessgerät für Stahlsubstrate)
- Haftungsprüfung nach ISO 2409 (Gitterschnittprüfung, Bewertung ≤ 1 für akzeptable Haftung)
- Sichtprüfung auf Läufer, Nasen, Pinholes und Fehlstellen
Referenznorm. Zitieren Sie die maßgebliche Norm für das Beschichtungssystem. ISO 12944 ist die am weitesten verbreitete internationale Norm für den Korrosionsschutz von Stahlkonstruktionen durch Schutzanstrichsysteme. SSPC- und NACE-Normen sind in nordamerikanischen Spezifikationen üblich.
Eine vollständige Beschichtungsangabe auf einer Zeichnung könnte lauten:
“2K-Epoxidharz-Grundierung, 50–75 µm DFT, aufgebracht auf eine strahlentrostete Oberfläche Sa 2½ (Rz 40–70 µm) nach ISO 8501-1. DFT verifiziert nach ISO 2808. Haftung nach ISO 2409, Bewertung ≤ 1. Beschichtungssystem nach ISO 12944-5, C4-Umgebung, hohe Beständigkeit.”
Diese Detailtiefe beseitigt Unklarheiten und stellt sicher, dass der Hersteller gemäß der korrekten Norm kalkuliert und produziert.
Wichtige Erkenntnisse
- Kohlenstoffstahl korrodiert ohne Schutz. Epoxidharz-Grundierung ist die Standard-Erstschicht eines Beschichtungssystems für gefertigte Bauteile aus Kohlenstoffstahlblech in C2–C4-Umgebungen.
- Die Oberflächenvorbereitung bestimmt die Lebensdauer der Beschichtung. Spezifizieren Sie die Strahlentrostung bis Sa 2½ (ISO 8501-1) mit einem Oberflächenprofil von Rz 40–70 µm. Noch so eine hochwertige Grundierung kann eine schlechte Vorbereitung nicht ausgleichen.
- 2K-Epoxidharz ist der Basisstandard für neue Fertigungen. Einkomponenten-Grundierungen, selbstätzende Grundierungen und Alkydharz-Grundierungen sind keine geeigneten Ersatzstoffe für Bauteile aus strukturellem Kohlenstoffstahl.
- Beschichtungsspezifikationen sind Fertigungsspezifikationen. Die Spezifizierung von Epoxidharz-Grundierung beeinflusst die Produktionsreihenfolge — sie bestimmt, was zuerst geschweißt wird, wie sich Biegungen verhalten, ob Gewinde nachgeschnitten werden müssen und wie viele Tage der Auftrag bis zum Versand benötigt.
- Legen Sie es auf der Zeichnung fest. Eine vollständige Angabe — Beschichtungstyp, DFT, Oberflächenvorbereitung, Inspektionsmethode, Referenznorm — verhindert Fehlinterpretationen und stellt sicher, dass das Bauteil gemäß Ihren tatsächlichen Anforderungen beschichtet ankommt, nicht gemäß der Standardeinstellung des Herstellers.