Sie vergleichen Lieferanten für schwarzes Eloxieren, indem Sie Zertifizierungen prüfen, Angebote vergleichen und Muster freigeben. Das ist der Standardprozess — und er scheitert häufiger, als die meisten Einkäufer zugeben.
Die Teile, die in Woche sechs ankommen, sehen ganz anders aus als das Muster, das Sie in Woche zwei freigegeben haben. Die Oberflächenbeschaffenheit des schwarzen Eloxierens verschiebt sich von tiefem Matt zu einem leicht grauen Ton. Manche Chargen bestehen Ihre Wareneingangsprüfung, andere nicht.
Sie reichen eine Reklamation ein, der Lieferant korrigiert, und die nächste Charge ist besser — bis sie es nicht mehr ist.
Das grundlegende Problem ist nicht, dass Ihr Lieferant inkompetent ist. Es ist, dass die Kriterien, die Sie zu seiner Auswahl verwendet haben, nicht das messen, was für die Konsistenz des schwarzen Eloxierens tatsächlich wichtig ist.
Zertifizierungen und Stückpreise verraten Ihnen fast nichts darüber, ob ein Lieferant denselben Schwarztone über 5.000 Teile halten kann. Muster sind handverlesene Ausreißer.
Was einen Lieferanten, der konsistentes schwarzes Eloxieren liefert, von einem unterscheidet, der das nicht tut, lässt sich auf fünf Dimensionen zurückführen, die die meisten Einkaufs-Checklisten völlig übersehen.
Warum Zertifizierungen und Muster Ihre nächste Charge nicht vorhersagen können
Die Musterfalle
Eine Mustercharge ist eine kontrollierte Demonstration.
Der beste Techniker des Lieferanten fährt eine einzelne Aufhängung durch den Prozess, überwacht jeden Parameter manuell und wählt die drei besten Teile aus, um sie an Sie zu senden. Das ist keine Produktion.
In einem echten Produktionslauf verarbeitet derselbe Tank Dutzende Gestellladungen pro Tag. Die Badkonzentration driftet. Die Temperatur schwankt im Tank. Die Gestellgeometrie ändert sich mit der Teileform.
Die Person, die die Linie überwacht, beobachtet drei Tanks gleichzeitig, nicht einen.
Die Lücke zwischen einem perfekten Muster und einer konsistenten Produktionscharge ist der Bereich, in dem die meisten Beschaffungsprobleme liegen.
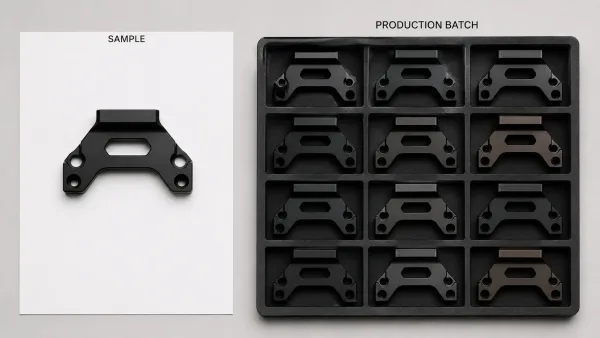
Ein direkter Vergleich, der links ein einzelnes fehlerfreies schwarz eloxiertes Muster zeigt, rechts dagegen eine Produktionspalette mit 12 Teilen und deutlicher Farbvariation, und so die Lücke zwischen Musterfreigabe und echten Produktionsergebnissen verdeutlicht.
Ein Lieferant, der Ihnen ein einwandfreies Muster schickt, kann bei einer Bestellung über 15% Farbabweichungen bei 2.000 Stück liefern — denn die Fähigkeiten, die zum Feinabstimmen eines einzelnen Trägers erforderlich sind, unterscheiden sich grundlegend von den Prozesskontrollen, die nötig sind, um die Parameter über eine ganze Schicht stabil zu halten.
Zertifizierungen sind Grundvoraussetzung
MIL-A-8625-Konformität, ISO 9001 und NADCAP-Akkreditierung sind wichtig. Aber sie sind Grundanforderungen, keine Differenzierungsmerkmale.
Nahezu jeder Eloxierbetrieb, der Industrieaufträge bearbeitet, wird MIL-A-8625 Typ II oder Typ III Fähigkeit beanspruchen.
Die Zertifizierung sagt Ihnen, dass die Anlage auditiert wurde — sie sagt Ihnen nicht, wie konsistent sie ihre Tanks an einem Dienstagnachmittag betreiben, wenn sie im Verzug sind.
Nutzen Sie Zertifizierungen, um Lieferanten auszuschließen, die Ihre Spezifikation eindeutig nicht erfüllen können. Verwenden Sie sie nicht, um zwischen Lieferanten zu wählen, die sie erfüllen können.
Die fünf Dimensionen, die Lieferanten tatsächlich unterscheiden
Bevor wir in jede Dimension eintauchen, hier das Framework:
- Prozesskontrolle beim Einfärben — die mit Abstand größte Variable für die Konsistenz der schwarzen Farbe
- Versiegelungsqualität — der Mangel, den Sie bei der Lieferung nicht erkennen, Ihr Endkunde aber schon
- Konsistenz von Charge zu Charge — ob der Lieferant wiederholen kann, was er Ihnen in der Musterlieferung gezeigt hat
- Eloxieren im Haus vs. ausgelagert — wo der eigentliche Prozess stattfindet und wer ihn steuert
- Ausrüstung und Badpflege — die unspektakuläre Infrastruktur, die die Prozesszuverlässigkeit bestimmt
Diese fünf Dimensionen erscheinen nicht auf einem standardmäßigen RFQ-Bewertungsbogen.
Aber sie sind es, die tatsächlich vorhersagen, ob Ihre schwarz eloxierten Teile im sechsten Monat noch genauso aussehen wie im ersten Monat.
Färbeprozesskontrolle — Die größte Variable bei der Schwarz-Konsistenz
Der Prozess des schwarzen Eloxierens ist kein einzelner Schritt — er umfasst vier Stufen: Reinigen, Eloxieren, Einfärben und Versiegeln.
Davon ist das Einfärben die Stufe, aus der die meisten Farbabweichungen stammen.
Die beim Eloxieren erzeugte Oxidschicht ist porös, und die schwarze Farbe entsteht dadurch, dass Farbstoff in diese Poren eindringt. Wie dieser Farbstoff gehandhabt wird, bestimmt, ob Ihre Teile über Chargen hinweg übereinstimmen.
Organische vs. Metallsalz-Farbstoffe
Zwei Farbstoffsysteme dominieren das Schwarz-Eloxieren, und die Wahl zwischen ihnen hat direkte Konsequenzen für die Farbstabilität:
| Farbstofftyp | Farbstabilität | UV-Beständigkeit | Kosten | Typische Verwendung |
|---|---|---|---|---|
| Organische Farbstoffe | Mäßig — anfällig für Chargenvariation | Geringer — kann bei längerer UV-Belastung verblassen | Niedriger | Innenanwendungen, Konsumgüter |
| Metallsalz-Farbstoffe, typischerweise auf Eisen- oder Cobaltbasis | Hoch — ausgezeichnete Wiederholbarkeit von Charge zu Charge | Hoch — behält die Farbe bei Außenbewitterung | Höher | Außenanwendungen, Industrie- und Militärteile |
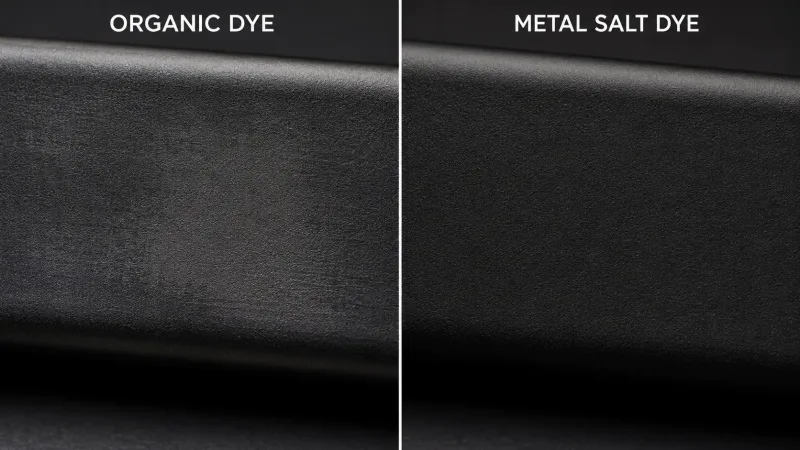
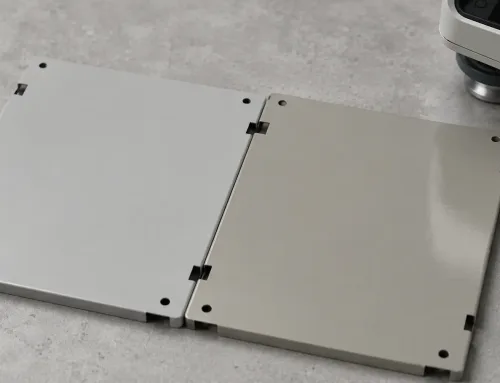
Makro-Nahaufnahme im Vergleich zweier schwarz eloxierter Aluminiumoberflächen — die linke Seite zeigt eine organisch eingefärbte Oberfläche mit leichtem Ausbleichen und Farbtonverschiebung nach UV-Einstrahlung, während die rechte Seite eine mit Metallsalz eingefärbte Oberfläche zeigt, die ein tiefes, gleichmäßiges Schwarz beibehält.
Organische Farbstoffe sind günstiger und erzeugen ein tiefes, sattes Schwarz.
Sie sind jedoch empfindlicher gegenüber Schwankungen der Badchemie — kleine Änderungen von pH-Wert, Temperatur oder Farbstoffkonzentration können die resultierende Farbe deutlich verschieben.
Metallsalz-Farbstoffe kosten mehr, sind aber weit weniger empfindlich gegenüber Prozessschwankungen, weshalb sie konsistentere Ergebnisse über Produktionschargen hinweg erzielen.
Wenn Ihre Teile im Freien eingesetzt werden oder wenn die Farbabstimmung über mehrere Aufträge hinweg kritisch ist, sind Metallsalzfarbstoffe die sicherere Wahl.
Die meisten Käufer fragen nie nach dem Farbstofftyp — und die meisten Lieferanten geben diese Information nicht von sich aus preis.
Fragen zur Farbbadverwaltung
Das Farbbad selbst ist eine Prozessvariable.
Mit der Zeit:
- Sinkt die Farbstoffkonzentration, da sie von den Teilen absorbiert wird
- Akkumulieren Verunreinigungen
- Driftet der pH-Wert
Wie ein Lieferant diese Variablen steuert, bestimmt die Chargenkonsistenz.
Fragen Sie Ihren Lieferanten:
- Wie oft füllen Sie das Farbbad nach oder ersetzen es?
- Welche Konzentration und welchen pH-Bereich halten Sie ein, und wie überwachen Sie diese?
- Verwenden Sie für alle Aufträge zum schwarzen Eloxieren dasselbe Farbstoffsystem oder passen Sie den Farbstofftyp an die Anwendung an?
- Können Sie Farbmessdaten mit einem Spektralfotometer oder Kolorimeter für Produktionschargen bereitstellen, nicht nur für Muster?
Ein Lieferant, der diese Fragen nicht klar beantworten kann, betreibt sein Farbbad nach Gefühl statt nach Kontrolle.
Das ist der stärkste einzelne Prädiktor für Farbinkonsistenz.
Versiegelungsqualität — Der Defekt, den Sie bei der Lieferung nicht sehen können
Das Versiegeln ist der letzte Schritt des Eloxierens, bei dem die poröse Oxidschicht geschlossen wird, um den Farbstoff einzuschließen und eine Barriere gegen Korrosion zu schaffen.
Es klingt routinemäßig.
Es ist tatsächlich der Schritt, der bestimmt, ob Ihre Teile drei Monate später noch richtig aussehen.
Warum schlechte Versiegelung erst Wochen später auffällt, nicht bei der Lieferung
Ein unsachgemäß versiegeltes Teil sieht beim Versand einwandfrei aus.
Die schwarze Farbe ist gleichmäßig, die Oberfläche glatt, und es besteht die Sichtprüfung. Doch innerhalb von Tagen oder Wochen treten Probleme auf:
- Farbausblutung — Farbstoff tritt aus unversiegelten Poren aus und erzeugt ein kreidiges oder verblasstes Aussehen
- Fingerabdrücke — unversiegelte Oberflächen nehmen Öle aus der Handhabung auf
- Korrosionsstellen — Feuchtigkeit dringt in die Oxidschicht ein und verursacht weiße oder graue Lochfraßstellen
Diese Mängel sind zum Zeitpunkt der Lieferung unsichtbar, was die Versiegelungsqualität zu einem der am schwersten zu bewertenden Faktoren für Käufer macht.
Wenn das Problem sichtbar wird, sind die Teile bereits montiert oder im Einsatz.
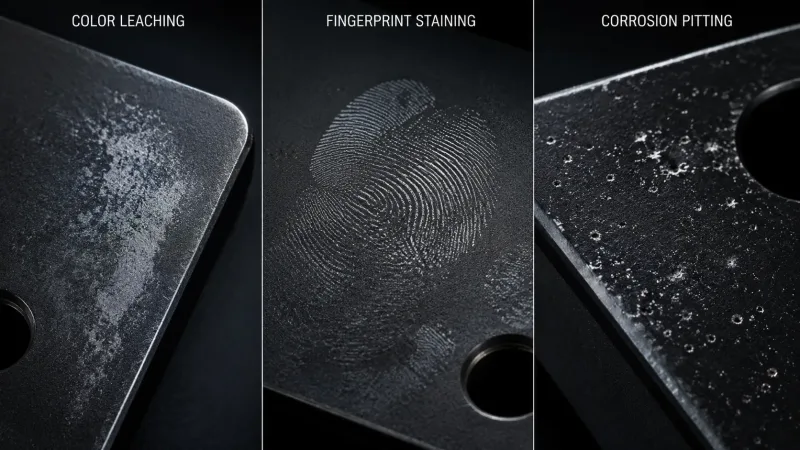
Drei Nahaufnahmen, die häufige Versiegelungsfehler an schwarz eloxierten Teilen zeigen: Farbausblühung mit kreidigem Aussehen, Fingerabdruckflecken durch die Handhabung und weiße/graue Korrosionsstellen mit Lochfraß.
So lässt sich die Versiegelungsqualität überprüfen
Zwei Standard-Prüfmethoden können Dichtungsprobleme während der Wareneingangsprüfung vor dem Versand erkennen, bevor die Teile die Einrichtung des Lieferanten verlassen:
- Farbstoff-Fleckentest (ASTM B136) — ein Tropfen angesäuerte Farbstofflösung wird auf die versiegelte Oberfläche gegeben. Nach einer festgelegten Zeit wird der Farbstoff abgewischt. Wenn die Oberfläche den Farbstoff aufnimmt und einen sichtbaren Fleck hinterlässt, ist die Versiegelung unzureichend. Dies ist ein schneller Test in der Werkstatt, den jeder kompetente Eloxierer durchführen können sollte.
- Phosphor-Chromsäure-Test (ASTM B457) — eine genauere Methode, die den Gewichtsverlust einer versiegelten Probe nach Einwirkung einer Phosphor-Chromsäure-Lösung misst. Ein geringerer Gewichtsverlust deutet auf eine bessere Versiegelung hin.
Fragen Sie Ihren Lieferanten:
- Welchen Versiegelungstest sie verwenden
- Wie häufig sie testen
- Ob sie Prüfprotokolle vorlegen können
Ein Lieferant, der sich bei der Versiegelungsqualität nur auf eine Sichtprüfung verlässt, setzt Ihre Teile der häufigsten Form vorzeitigen Versagens beim schwarzen Eloxieren aus.
Charge-zu-Charge-Konsistenz — Wie Sie vor der Auftragserteilung bewerten können
Dies ist die Dimension, die Käufer am meisten interessiert — und diejenige, für die sie vor Erteilung eines Produktionsauftrags die wenigsten Bewertungsinstrumente haben.
Pilotlauf vs. Serienproduktion
Der zuverlässigste Weg, die Chargenkonstanz zu bewerten, ist, vor einer vollständigen Bestellung einen Pilotlauf zu verlangen.
Ein Pilotlauf von 50–100 Teilen, hergestellt unter normalen Produktionsbedingungen statt als handüberwachte Muster, wird Folgendes aufdecken:
- Farbvariation innerhalb einer einzelnen Aufhängung
- Farbvariation zwischen Aufhängungen derselben Charge
- Oberflächenfehlerrate, einschließlich Grübchenbildung, blanken Stellen und Streifen
Vergleichen Sie diese Ergebnisse mit dem Originalmuster.
Wenn der Pilotlauf eine deutliche Farbvariation zeigt, wird die Serienproduktion schlechter sein — nicht besser.
Dokumentation der Prozessparameter als Qualitätssignal
Ein ausgereifter Lieferant dokumentiert seine Prozessparameter für jeden Produktionslauf:
- Badetemperatur
- Stromdichte
- Farbstoffkonzentration
- pH-Wert
- Versiegelungszeit
- Versiegelungstemperatur
Das ist nicht Papierkram um des Papierkrams willen — es ist der Mechanismus, der es ihnen ermöglicht, das gleiche Ergebnis beim nächsten Mal zu reproduzieren.
Fragen Sie, ob der Lieferant Prozessparameter für jede Charge aufzeichnet und ob er diese Aufzeichnungen auf Anfrage bereitstellen kann.
Ein Lieferant, der Parameter verfolgt, kann Drift diagnostizieren und korrigieren.
Ein Lieferant, der aus dem Gedächtnis arbeitet, kann das nicht.
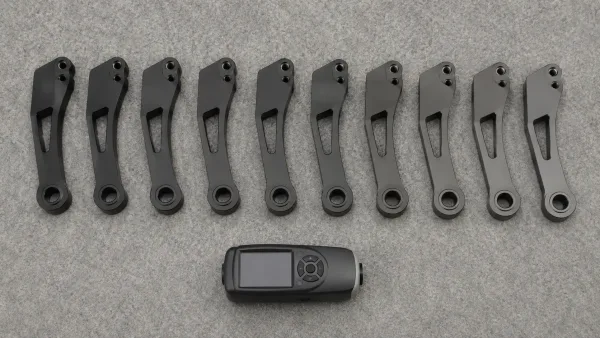
Eine Produktionsreihe identischer, schwarz eloxierter Aluminiumteile in Reihenfolge angeordnet, mit einem sichtbaren Farbverlauf von tiefem mattschwarz links zu einem deutlich helleren grauschwarz rechts, der den Farbdrift von Charge zu Charge veranschaulicht.
Inhouse- vs. externes Eloxieren — Warum es für Ihre Lieferkette wichtig ist
Viele Anbieter für CNC-Bearbeitung und Blechfertigung bieten Blechoberflächenbearbeitungsdienstleistungen an, einschließlich Eloxieren — aber nicht alle führen das Eloxieren tatsächlich im eigenen Haus durch.
Einige senden Teile an einen externen Eloxierbetrieb und verwalten den Prozess in Ihrem Auftrag.
Dieser Unterschied ist aus drei Gründen wichtig:
Qualitätsrückverfolgbarkeit
Wenn das Eloxieren im eigenen Haus durchgeführt wird, kontrolliert der Lieferant die gesamte Prozesskette und kann einen Defekt bis zu einem bestimmten Schritt zurückverfolgen.
Wenn Sie auslagern, verlassen Sie sich auf zwei getrennte Qualitätssysteme, die möglicherweise keine detaillierten Prozessdaten austauschen.
Kommunikationseffizienz
Wenn Sie eine Farbanpassung benötigen oder eine Frage zu Prozessparametern haben, kann ein Inhouse-Betrieb sofort reagieren.
Bei einem ausgelagerten Prozess läuft jede Frage über einen Zwischenhändler, was Zeit kostet und die Klarheit verringert.
Terminsteuerung
Fremdvergebenes Eloxieren führt zu einer Abhängigkeit vom Zeitplan des Drittbetriebs.
Wenn deren Bad voll ist oder sie bei einem anderen Auftrag im Rückstand sind, verlängert sich Ihre Durchlaufzeit — und Ihr Lieferant hat möglicherweise keine Einsicht in die Verzögerung, bis sie bereits eingetreten ist.
Nichts davon bedeutet, dass fremdvergebenes Eloxieren automatisch schlecht ist. Einige externe Eloxierbetriebe sind ausgezeichnet.
Sie sollten jedoch wissen, welches Modell Ihr Lieferant verwendet, denn es beeinflusst, wie Sie dessen Qualitätsaussagen bewerten und wie Sie Risiken steuern.
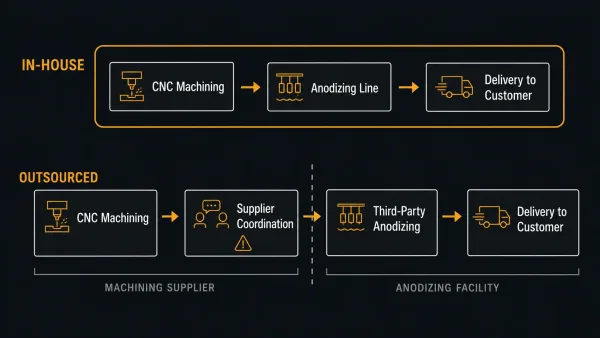
Ein vereinfachtes Prozessflussdiagramm, das zwei Lieferkettenmodelle vergleicht — der obere Pfad zeigt einen direkten hausinternen Eloxal-Workflow von der Bearbeitung über das Eloxieren bis zur Auslieferung, während der untere Pfad ein ausgelagertes Modell mit einem zusätzlichen Schritt bei einer Fremdfertigung zeigt und dabei zusätzliche Kommunikationsebenen und Nachverfolgbarkeitslücken hervorhebt.
Anlagen- und Badwartung — Der unspektakuläre Indikator, der Ihnen alles verrät
Eine Eloxierlinie ist nur so zuverlässig wie ihr schwächstes Bad.
Das Schwefelsäurebad, das die Oxidschicht erzeugt, das Farbstoffbad und das Versiegelungsbad degradieren alle mit der Zeit:
- Säurekonzentration sinkt
- Farbstoff reichert Verunreinigungen an
- Versiegelungstemperatur wird über das Bad hinweg ungleichmäßig
Wie ein Lieferant seine Ausrüstung wartet, ist ein direkter Indikator für die Prozesszuverlässigkeit.
Bewerten Sie Folgendes:
- Häufigkeit der Badanalyse — tägliche Titration oder automatisierte Überwachung vs. periodische Prüfungen
- Temperaturkontrolle — Gleichmäßigkeit im gesamten Tank; ±1°C ist hervorragend, während ±5°C Schwankungen verursacht
- Filtration und Rührung — ob Partikel entfernt werden und die Lösung homogen gehalten wird
- Zustand von Elektroden und Gleichrichter — verschlissene Elektroden führen zu einer ungleichmäßigen Stromverteilung, was zu Dickenabweichungen führt
Sie müssen die Anlage nicht selbst auditieren, obwohl es hilft.
Fragen Sie den Lieferanten, wie oft er seine Bäder analysiert und anpasst und ob er aktuelle Badanalysedaten teilen kann.
Ein Lieferant, der detaillierte Protokolle führt, ist einer, der Prozesskontrolle ernst nimmt.
Ein Lieferant, der sagt: “Wir machen das seit 20 Jahren und kennen unsere Bäder”, teilt Ihnen damit mit, dass er sich auf Erfahrung statt auf Daten verlässt — was so lange funktioniert, wie die erfahrene Person anwesend ist.
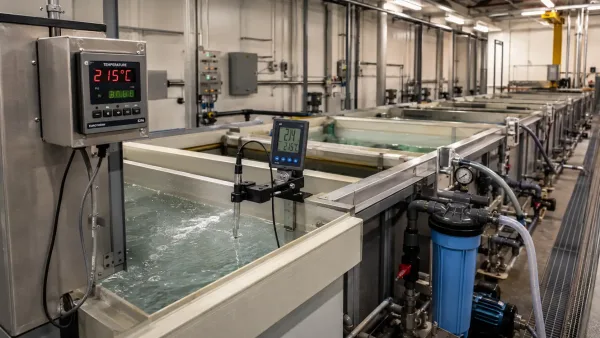
Eine industrielle Eloxal-Produktionslinie mit mehreren Verarbeitungsbecken und sichtbarer Überwachungstechnik — digitalen Temperaturanzeigen, pH-Messgeräten und Filtereinheiten — die den datengestützten Wartungsansatz darstellt, der Prozesskonstanz gewährleistet.
Schwarz-Eloxier-Dienstleister, die eine Bewertung verdienen
Die folgenden Unternehmen sind etablierte Anbieter von Schwarz-Eloxierdienstleistungen mit dokumentierten Fähigkeiten.
Diese Liste ist weder ein Ranking noch eine Empfehlung — sie ist ein Ausgangspunkt für die Anwendung des oben beschriebenen Bewertungsrahmens.
So lesen Sie diese Liste
Jeder Eintrag unten ist eine Fertigungsstätte mit eigener Eloxal-Produktionslinie — kein Handelsunternehmen und keine Online-Angebotsplattform.
Die Liste konzentriert sich auf chinesische Fabriken, die Schwarz-Eloxieren im eigenen Haus durchführen, was Ihnen direkte Einblicke in deren Prozesskontrolle ermöglicht und die Zwischenhändlerebene eliminiert.
Nutzen Sie diese Profile, um Kandidaten in eine engere Auswahl zu bringen, und bewerten Sie sie dann anhand der fünf in diesem Artikel behandelten Dimensionen.
| Anbieter | Standort | Schwarz-Eloxier-Kapazitäten | Wichtige Zertifizierungen / Normen | Stärken | Typische Anwendungen | Website |
|---|---|---|---|---|---|---|
| Pioneer Metal Finishing | Vereinigte Staaten (mehrere Standorte) | Typ II Schwarz, Typ III Schwarz-Hartcoat, Optical Black, Medi-Black, PTFE-Hartcoat | ISO 9001:2015; ausgewählte Standorte: Nadcap, AS9100, IATF 16949 | Breiteste Schwarz-Eloxier-Produktlinie — Standard-Schwarz, Hartcoat-Schwarz, reflexionsarmes Optical Black, sterilisationsbeständiges Medical Black und PTFE-versiegeltes Hartcoat; ausgewählte Standorte bearbeiten große Teile | Luft- und Raumfahrt, Medizintechnik, optische Geräte, Automobilindustrie, Industriemaschinen | pioneermetal.com |
| Anoplate Corporation | Syracuse, New York, USA | Typ I, IC, II, III, Schwarz-Hartcoat, AnoBlack EC (anorganisches elektrolytisches Schwarz), PTFE-versiegeltes Hartcoat | ISO 9001, Nadcap Chemical Processing, ITAR; MIL-, AMS-, ASTM-Spezifikationen | Experte für selektive Maskierung und komplexe Präzisionsteile; anorganisches elektrolytisches Schwarz (AnoBlack EC) geeignet für Hochtemperatur-, Vakuum-, optische und ausgasungsarme Umgebungen | Luft- und Raumfahrt, Verteidigung, Optik, medizinische Instrumente, Halbleiterausrüstung, Präzisionselektronik | anoplate.com |
| Aalberts Surface Technologies – Göppingen-Voralb | Göppingen, Deutschland | Schwarzes technisches Eloxieren, farbloses Eloxieren, schwarzes HART-COAT®, farbloses Harteloxieren, NUCOCOMP® | ISO 9001, IATF 16949, ISO 14001, ISO 50001; HART-COAT® nach ISO 10074 | Industrielle Chargenverarbeitung mit sowohl Standard- als auch Hartcoat-Schwarzlinien; stark für Automobil- und Präzisionsindustrieteile in großen Stückzahlen | Automobilgetriebe, Ventilkomponenten, Pumpen, Bremsteile, Steuerungselektronik | aalberts-st.com |
| Hard Anodising Surface Treatments Ltd. | Kidderminster, Vereinigtes Königreich | Typ II Schwefelsäure, Typ III Harteloxieren, Chromsäure-Eloxieren, Schwarz- und Farbfärbung, PTFE-Nachbehandlung | Nadcap Chemical Processing, AS9100D, ISO 9001; MIL-A-8625 Typ III, AMS 2469 | Spezialist für Harteloxieren in Engineering- und Luftfahrtqualität; Beckenkapazität für Teile bis ca. 5,5 m Länge; typische Hartcoat-Schicht 25–100+ μm bei 400–600 HV | Luft- und Raumfahrt, Verteidigung, Motorsport, Präzisionstechnik, große Industriekomponenten | hard-anodising.co.uk |
| E.V. Wood Anodising Ltd. | Birmingham, Vereinigtes Königreich | Standard-, Schwarz- und Farbeloxieren, Harteloxieren, Konversionsbeschichtungen, mehrere Vorbehandlungen | ISO 9001; Harteloxieren nach BS 5599:1993 | Dekoratives Schwarz, Farbe und industrieller Hartcoat; maximale Teilelänge ca. 3 m; matte, halbglänzende und glänzende Vorbehandlungsoptionen für kontrolliertes Endaussehen | Industrielle Bewegungsteile, Hydraulikkomponenten, Marineteile, Motorsportbremsen, dekoratives Aluminium | anodised.co.uk |
| A-Grade Eloxal | Ormeau, Queensland, Australien | MIL-A-8625F Typ II Klasse 1/2, Typ III Klasse 1/2, Schwarz- und Farbeloxieren, Marine-Eloxieren, Alodine | MIL-A-8625F Typ II und III; MIL-DTL-5541F Konversionsbeschichtung | Flexibel für kleine bis mittlere Teile und Mehrfarbenarbeiten; Beckengröße ca. 1400 × 800 × 450 mm; öffentlich dokumentierte Schwarz- und Farbmuster | Rennmotor-Teile, medizinische Geräte, Militärausrüstung, Unterwasserbeleuchtung, allgemeine Fertigung | agradeanodising.com.au |
Hinweis: Überprüfen Sie vor einer Bestellung immer die aktuellen Zertifizierungen, Kapazitäten und Lieferzeiten direkt bei der Fabrik.
Fordern Sie eine Besichtigung der Fertigungsstätte oder eine Video-Rundführung durch die Anodisierungslinie an, damit Sie sehen können, wie der Prozess tatsächlich gesteuert wird.
Eine praktische Bewertungscheckliste für Ihre nächste Anfrage
Verwenden Sie diese Checkliste, wenn Sie Angebote von Schwarz-Eloxier-Lieferanten anfordern.
Sie entspricht direkt den fünf Bewertungsdimensionen, die in diesem Artikel behandelt werden.
Färbeprozess
- Welches Färbesystem verwenden Sie für die schwarze Eloxierung: organisches oder Metallsalz?
- Wie überwachen und steuern Sie die Konzentration und den pH-Wert des Färbades?
- Können Sie Spektralphotometer- oder Kolorimeterdaten für Produktionslose bereitstellen?
Versiegelungsverifizierung
- Welches Versiegelungsverfahren verwenden Sie: Heißwasser, Nickelacetat oder Mitteltemperatur-Versiegelung?
- Führen Sie Färbefleckentests nach ASTM B136 oder Phosphor-Chromsäure-Tests nach ASTM B457 durch?
- Wie häufig testen Sie die Versiegelungsqualität, und können Sie aktuelle Aufzeichnungen weitergeben?
Chargenkonsistenz
- Können Sie vor der Freigabe der Serienproduktion einen Pilotlauf mit 50–100 Teilen durchführen?
- Erfassen Sie Prozessparameter wie Temperatur, Stromdichte und Zeit für jedes Produktionslos?
- Wie hoch ist Ihre typische Farbvariationstoleranz innerhalb eines Produktionsloses?
Inhouse vs. Outsourcing
- Führen Sie die Eloxierung im eigenen Haus durch oder lassen Sie sie von einem Drittunternehmen ausführen?
- Falls ausgelagert, welches Unternehmen verwenden Sie, und kann ich es auditieren oder besuchen?
Ausrüstung und Wartung
- Wie oft führen Sie Badanalysen durch, einschließlich Titration und Konzentrationsprüfungen?
- Wie lautet Ihre Spezifikation für die Temperaturgleichmäßigkeit im Tank?
- Wann erfolgte die letzte Kalibrierung Ihres Gleichrichters und der Austausch der Elektroden?
Die Aufnahme dieser Fragen in Ihre RFQ hilft Ihnen nicht nur beim Vergleich von Lieferanten.
Es signalisiert dem Lieferanten, dass Sie den Prozess verstehen, was in der Regel zu einer besseren Kommunikation und weniger Überraschungen während der Produktion führt.