Eine Firma zu finden, die Edelstahl poliert, scheint eine einfache Frage zu sein: Gibt es eine Mindestbestellmenge? Dann kommt das Angebot mit einer Oberflächenbearbeitungsgebühr, die erst ab 500 Stück Sinn ergibt, oder mit dem Hinweis, dass “Polieren nur in Verbindung mit der Serienfertigung möglich ist”, und der Prototypenzeitplan verzögert sich. Die verborgene Herausforderung besteht darin, dass Polier-Mindestmengen selten als einzelne Zahl angegeben werden. Sie werden davon bestimmt, wie die Oberfläche hergestellt wird, wie das Erscheinungsbild beurteilt wird und wie kleine Chargen geladen, gereinigt und geprüft werden.
Für Ingenieure und Einkäufer, die Prototypen oder Kleinserien fertigen lassen, besteht das praktische Ziel nicht darin, jede Mindestmenge abzuschaffen. Vielmehr geht es darum, zu verstehen, welche Mindestmengen echte Prozesszwänge sind, welche nur handelsübliche Gewohnheiten, und wie man eine Anfrage so strukturiert, dass ein sauber gefertigtes Teil in der tatsächlich benötigten Menge bepreist werden kann.
Warum die MOQ beim Polieren nicht dasselbe ist wie die MOQ für Teile
Fertigung und Oberflächenbehandlung unterliegen oft unterschiedlichen wirtschaftlichen Logiken. Ein Blechzulieferer kann ein Einzelteil lasern, biegen und schweißen, da sich diese Schritte sauber auf eine einzelne Einrichtung herunter skalieren lassen. Das Polieren ist anders: Das Teil muss weiterhin aufgenommen, in nicht sichtbaren Bereichen geschützt, gereinigt, finishbearbeitet und gegen einen Oberflächenstandard geprüft werden. Diese Schritte kosten Zeit, unabhängig davon, ob die Losgröße zwei oder zweihundert Teile beträgt.
Deshalb werben einige Lieferanten mit “keine MOQ für Teile”, erheben aber weiterhin eine Mindestgebühr oder eine nur für die Oberflächenbearbeitung geltende Mindestbestellmenge (MOQ) beim Polieren. Die Teilemenge und die Menge der Oberflächenbearbeitung sind nicht immer derselbe Positionsposten. Wenn Sie Angebote vergleichen, trennen Sie diese bewusst: Grundfertigungsmenge, Menge der Oberflächenbearbeitung und etwaige Mindestgebühren, die anfallen, wenn die Menge der Oberflächenbearbeitung unter der bevorzugten Losgröße der Werkstatt liegt.
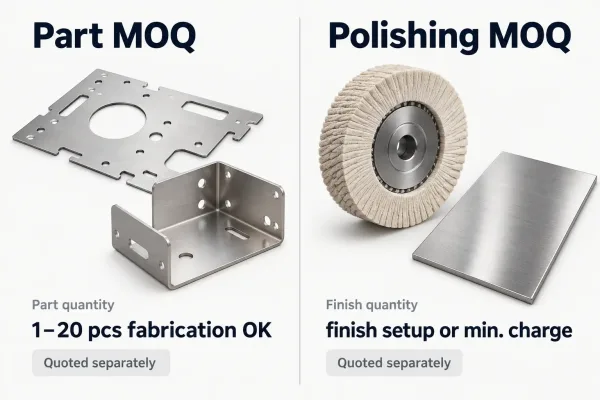
Vergleicht Teilemenge und Poliermenge als zwei getrennte Kostenpositionen in einem Angebot.
Ein hilfreiches Denkmodell ist, dass Fertigung Einzelstücke gut verträgt, während Oberflächenbehandlungen eher wie ein Prozess mit Rüstvorgang funktionieren. Wenn die Anforderungen an das Aussehen streng sind, nimmt der Fertigungsbetrieb vielleicht trotzdem fünf Teile an – aber der Preis pro Teil spiegelt die vollständigen Rüstkosten wider, keinen reduzierten Serienpreis.
Was „MOQ“ auf einem Polierangebot wirklich bedeutet
In einem Angebot für Oberflächenbehandlungen steht MOQ in der Regel für mehrere Kosten, die auch bei kleinen Mengen nicht wegfallen. Am häufigsten sind Rüst- und Mindestabrechnungslogik: Vorrichtungs- oder Werkzeugvorbereitung, Bad- oder Medienwechsel, Schutzabdeckung und eine abschließende Sichtprüfung. Betriebe setzen Mindestmengen fest, damit diese festen Schritte nicht bei einer Zwei-Stück-Bestellung mit Verlust eingepreist werden.
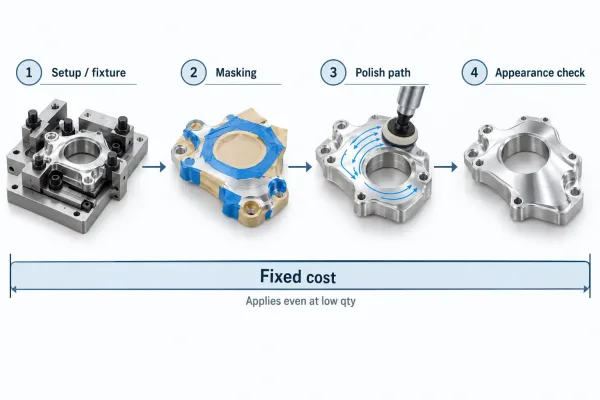
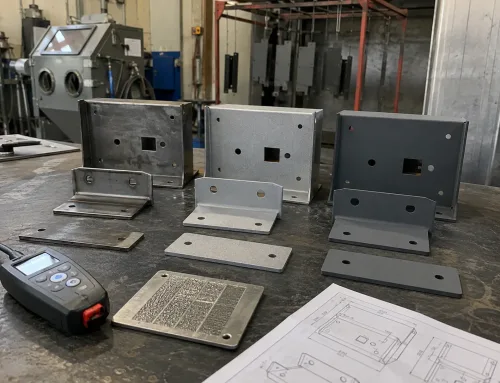
Listet feste Polierschritte auf – Einrichtung, Abdecken, Handhabung, Prüfung –, die Mindestgebühren bestimmen.
Polieren birgt zudem Handhabungsrisiken. Eine Spiegel- oder Feinsatinoberfläche auf Edelstahl zeigt Fingerabdrücke, Kantenbeschädigungen und Überpolituren. Bei kleinen Stückzahlen erfolgt die Bearbeitung oft mit erhöhtem manuellem Aufwand, was langsamer und variabler ist als ein produktionsfähiger Prozess mit Vorrichtung. Lieferanten sichern diesen Mehraufwand durch Mindestlosgrößen, Mindestrechnungswerte oder Formulierungen wie „Finish ab X Stück verfügbar“ ab.
Wenn ein Angebot „MOQ 100 für Polieren“ angibt, fragen Sie, welchen Zweck diese Zahl erfüllt. Geht es um Werkstückaufnahme oder Badwirtschaft, ist möglicherweise eine geringere Menge zu einem höheren Stückpreis möglich. Handelt es sich um eine hausinterne Regel für Prüfung oder Verpackung, ist die Zahl möglicherweise verhandelbar, sobald Erscheinungszonen und Abnahmekriterien definiert sind. Betrachten Sie nicht jedes veröffentlichte Minimum als physikalische Grenze des Prozesses.
Prototypenfertigung (typischerweise 1–10 Stück)
Prototypenpolitur wird oft akzeptiert, da der Weg manuell ist. Teile werden in weichen Backen oder auf gepolsterten Auflagen gehalten, von Hand oder mit tragbaren Werkzeugen bearbeitet – typisch für flexible Metallpolierservices – und anhand einer Probe, eines Fotos oder eines schriftlichen Glanz-/Ra-Ziels beurteilt. Dieser Weg kommt ohne eine Produktionsvorrichtung aus, weshalb viele Werkstätten ein einzelnes Edelstahlgehäuse oder eine einzelne Halterung für eine Designüberprüfung polieren.
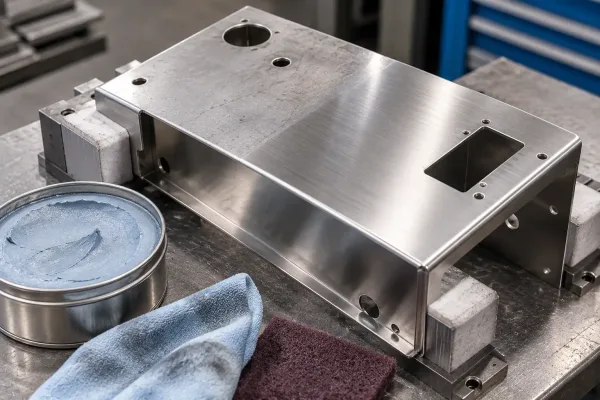
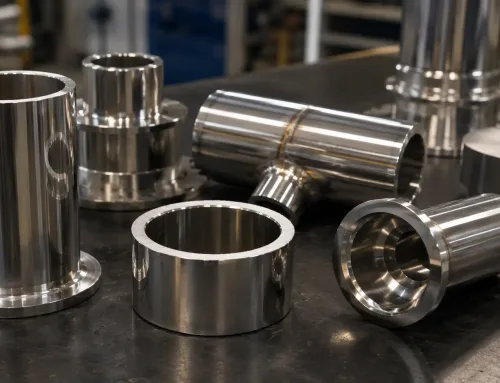
Zeigt einen einzelnen polierten Edelstahl-Prototyp in Weichbacken und steht für den Handpolier-Weg bei 1–10 Stk.
Was darunter leidet, ist die Konsistenz. Zwei von Hand polierte Prototypenstücke können an den Ecken und um die Schweißnähte herum leicht unterschiedlich aussehen. Wenn Ihr Prototyp nur Passform und allgemeine Optik belegen muss, ist diese Streuung in der Regel akzeptabel. Wenn der Prototyp jedoch auch als kosmetisches Referenzmuster für Marketing oder Kundenfreigabe dient, sagen Sie das frühzeitig: Dann wenden die Fertigungsbetriebe mehr Zeit für Kantenausgleich und eine einheitliche Polierrichtung auf, und das Angebot steigt entsprechend.
Die Prototypen-Politur umfasst typischerweise eine grundlegende Entgratung und Oberflächenbereinigung sowie das gewünschte Optikniveau. Sie umfasst in der Regel nicht die in der Serienfertigung eingesetzten Prozesskontrollen – feste Polierpfade, spezielle Vorrichtungen oder chargenbasierte Optikbemusterung. Klären Sie vorab, welche davon Sie benötigen, bevor Sie das Muster als Standard einfrieren.
Kleinserienfertigung (ca. 10–500 Stück)
Bei der Kleinserienpolitur werden die Mengenstaffeln relevant. Zwischen etwa zehn und fünfhundert Teilen verwenden Betriebe oft noch halbmanuelle Methoden oder leichte Vorrichtungen. Die Rüstaufwand verteilt sich auf mehr Teile, sodass der Stückpreis sinkt – allerdings nur, wenn die Bauteilgeometrie eine wiederholgenaue Aufspannung und einen konsistenten Polierpfad zulässt.
Um ein Angebot abzugeben, ohne die Losgröße aufzublähen, geben Sie reale Produktionsmengen an – nicht eine einzelne “Ziel”-Zahl, wenn Sie gestaffelte Fertigungen erwarten. Fragen Sie nach Preisstaffeln nach Stufen – sagen wir 25, 100 und 250 Stück – und geben Sie an, ob Werkzeuge, Maskierung und Prüfung in jeder Stufe enthalten sind. Wenn ein Lieferant eine höhere MOQ vorschlägt, fragen Sie, welcher Kostentreiber dies erzwingt. Geometrien, die nicht spannbar sind, mehrseitige Anforderungen an das Aussehen oder eine enge Glanzabstimmung können ein höheres Minimum rechtfertigen; ein allgemeines “wir bevorzugen 200+” möglicherweise nicht.
Blechteile mit langen Bördeln, sichtbaren Schweißnähten oder engen Biegeradien sind schwieriger gleichmäßig zu polieren als einfache Flachbleche. Diese Merkmale erhöhen die Handling-Zeit und das Nacharbeitsrisiko bei jeder Stückzahl. Berücksichtigen Sie das in den DFM-Besprechungen, bevor Sie die Oberflächenvorgabe festlegen.
Mechanisches Polieren vs. Elektropolieren für kleine Chargen
Mechanisches Polieren verwendet Schleifmittel und Polierpasten, um die Oberfläche zu egalisieren und aufzuhellen. Es ist bei kleinen Mengen flexibel, zeigt einen klaren visuellen Fortschritt und eignet sich gut, wenn die Sichtzonen begrenzt sind. Der Kompromiss liegt in der Bedienerschaft: Kanten, Schweißnähte und Vertiefungen können überpoliert werden, wenn der Prozess nicht definiert ist.
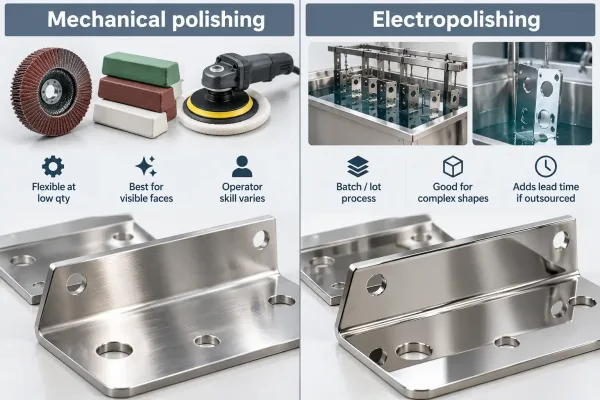
Stellt mechanisches Polieren und Elektropolieren gegenüber, geeignete Einsatzfälle und Aspekte bei kleinen Chargen.
Elektropolieren (EP) entfernt nach dem Reinigen und Einhängen des Teils elektrochemisch eine dünne Oberflächenschicht. Es kann die Reinheit und Mikroglätte von Edelstahl verbessern, einschließlich komplexer Formen, die sich schwer mechanisch polieren lassen. Für kleine Chargen hängt die Wirtschaftlichkeit von EP weniger von Handarbeit ab, sondern mehr von Badzugang, Einhängen und Chargenbearbeitung. Wenn die Werkstatt EP auslagert, berücksichtigen Sie Transport und Chargenzeitplanung in Ihrem Zeitplan; wenn sie es intern durchführt, fragen Sie nach typischen Chargengrößen und ob kleine Prototypenchargen separat gefahren werden.
Wählen Sie mechanisches Polieren, wenn das Erscheinungsbild das Hauptziel ist und die Mengen sehr gering oder die Teile groß/sperrig sind. Bevorzugen Sie das Elektropolieren, wenn Sie einen konstanten Mikrofinish, eine einfachere Reinigung oder eine Abdeckung in Bereichen benötigen, die mechanisches Polieren nicht zuverlässig erreichen kann. Viele Programme nutzen beides: mechanisch für sichtbare Flächen, EP dort, wo Funktion oder Hygiene wichtig sind.
Was in Zeichnungen und in die RFQ gehört, damit die Oberfläche bepreist werden kann
Unklare Vorgaben wie “auf Spiegel polieren” oder ein bloßes Satin-Finish überlassen es den Werkstätten, Körnung, Richtung und Abnahme zu erraten. Dieses Raten wird zu RFQ-Verzögerungen oder Preisaufschlägen. Definieren Sie zuerst Außenflächen gegenüber nicht sichtbaren Zonen: Markieren Sie, welche Flächen Kunden sehen, welche Flächen an Dichtungen oder Etiketten anliegen und welche im bearbeiteten oder geformten Zustand bleiben können.
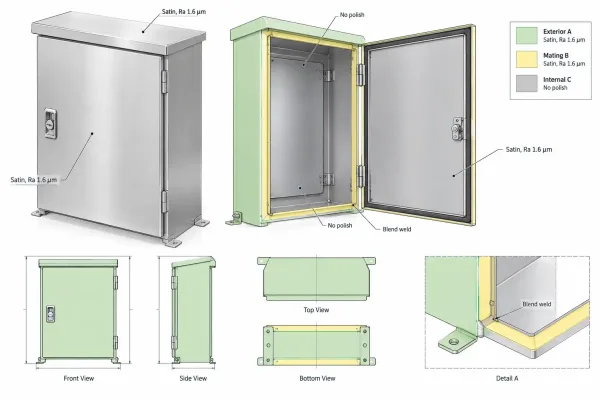
Markiert Erscheinungsbereiche im Außenbereich und Oberflächenangaben auf einer Edelstahlgehäuse-Zeichnung für die RFQ.
Geben Sie in der RFQ und in der Zeichnung das Oberflächenziel in messbaren oder Referenzbegriffen an – Ra-Bereich, Glanzeinheiten, falls verwendet, oder eine physische Referenzprobe mit Foto und Beschreibung. Listen Sie außerdem die Menge pro Freigabe, die Prüfstufe (nur visuell vs. stichprobenartiges Ra), die Verpackungsanforderungen für polierte Oberflächen und ob Schweißnähte an sichtbaren Flächen eingeebnet werden müssen auf – Felder, die auf jeder Checkliste für Blechfertigungszeichnungen RFQ enthalten sein sollten, bevor Sie Angebote vergleichen.
Die folgenden Felder beseitigen den größten Teil der Polier-Unklarheiten zum Angebotszeitpunkt:
| Feld | Was anzugeben ist | Warum es sich auf MOQ oder Preis der Polierarbeiten auswirkt |
|---|---|---|
| Sichtbare Zonen | Außen / Fügefläche / innen | Beschränkt manuelle Arbeit auf kritische Flächen |
| Zielfinish | Ra, Glanzgrad oder Referenzmuster | Bestimmt Methode und Nacharbeitsrisiko |
| Schweißnahtbehandlung | Ausgleichen, belassen oder verdecken | Verursacht zusätzlichen Aufwand bei sichtbaren Nähten |
| Mengenstaffeln | z. B. 25 / 100 / 250 | Ermöglicht Werkstätten die korrekte Preisgestaltung für Einrichtungen |
| Abnahme | Visuelle AQL-Prüfung, Ra-Prüfung, Referenzmuster | Legt Prüfzeitpunkt und Streitrisiko fest |
Einkäufer, die dieses Paket einreichen, erhalten in der Regel einen nutzbaren Stückpreis bei tatsächlicher Kleinmenge anstelle einer pauschalen Produktions-MOQ.
Erst Prototyp, dann Hochskalierung: Wann eine Mustercharge der bessere Weg ist
Manchmal ist der sauberste kaufmännische Weg ein bewusster Probeschritt. Bestellen Sie eine kleine, polierte Los, genehmigen Sie das Erscheinungsbild schriftlich und geben Sie anschließend einen Kleinserienlauf auf Basis dieses Standards frei. Das funktioniert gut, wenn das Design noch in Bewegung ist oder wenn die Vorgabe für die Oberflächenbeschaffenheit noch nie bei Ihrer spezifischen Geometrie produziert wurde.
Ein Muster belegt Optik und Haptik, nicht jedoch die volle Serienfähigkeit. Es belegt möglicherweise weder die Glanzgleichheit von Charge zu Charge, noch Auflagestellen an neuen Positionen oder eine Verpackung, die große polierte Flächen während des Transports schützt. Bevor Sie hochskalieren, fixieren Sie drei Dinge: die Zonenkarte für das Erscheinungsbild, die Abnahmemethode (Fotostandard, Ra-Grenzwerte oder unterzeichnetes Referenzmuster) und die Polierprozessnotizen, die die Werkstatt für die genehmigten Teile verwendet hat.
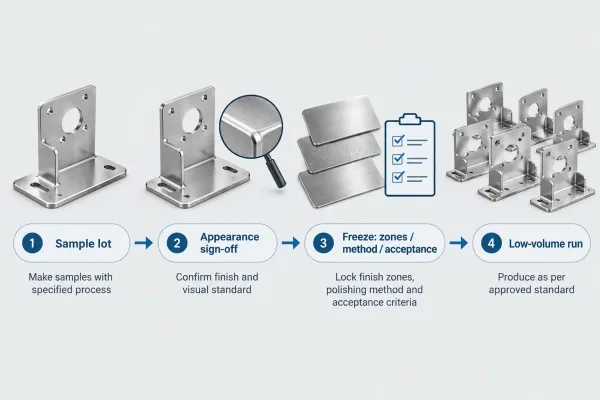
Verfolgt die Freigabe des Musterpolierens durch drei Freeze-Points vor der Freigabe für die Kleinserie.
Fehlen diese Fixierungspunkte, wird der erste Produktionslos zu einem weiteren Prototyp – und Sie bezahlen das Anlernen der Oberflächenbearbeitung doppelt. Sind sie vorhanden, kann die Kleinserienbestellung anhand eines bekannten Verfahrens angeboten werden, was den effektiven Mindestwert oft senkt.
Praktische Checkliste, bevor Sie Angebote für das Edelstahl-Polieren anfordern
Verwenden Sie diese Liste, bevor Sie Zeichnungen versenden. Sie ist für die Angebotsphase (RFQ) konzipiert, nicht für die Werkstatt.
- Trennen Sie in der Anfrage die Teilemenge von der menge der Oberflächenbearbeitung.
- Kennzeichnen Sie auf der Zeichnung Sichtflächen und unkritische Flächen.
- Definieren Sie die Oberfläche über Ra-/Glanzwerte oder ein kontrolliertes Referenzmuster.
- Geben Sie die Anforderungen an Schweißnähte auf sichtbaren Flächen an.
- Fragen Sie den Preis für mehrere Mengenstufen an, nicht nur eine einzelne MOQ.
- Klären Sie, ob das Polieren im Haus erfolgt oder extern vergeben wird (bei externer Vergabe Lieferzeit hinzurechnen).
- Einigen Sie sich auf die Prüfmethode und die Verpackung für polierte Oberflächen.
- Entscheiden Sie, ob Sie vor der Freigabe der Produktion ein signiertes Muster benötigen.
Polier-Mindestmengen werden nicht verschwinden. Was sich ändert, ist, ob sie undurchsichtige Hürden oder verständliche Prozesskosten sind, um die Sie herum planen können. Wenn Erscheinungsbild, Mengen und Abnahme explizit festgelegt sind, wird das Edelstahl-Polieren von Prototypen und Kleinserien zu einer normalen Position im Angebot statt zu einem Terminrisiko.
Wenn Sie ein Paket für Edelstahl-Blechteile vorbereiten und vor der Angebotsanforderung eine zweite Meinung zu Oberflächenangaben, Mengenstufen und der Vollständigkeit des RFQ wünschen, kontaktieren Sie das Engineering-Team von SR-MFG für eine Zeichnungsprüfung.