Wrinkle-Finish-Pulverbeschichtung lässt sich leicht unter “dekorative Texturen” einordnen. Bei industriellen Schaltschränken verfehlt diese Klassifizierung jedoch die halbe Wertigkeit. Dieselbe dreidimensionale Oberfläche, die einem Steuergehäuse sein charakteristisches, glanzarmes Erscheinungsbild verleiht, verdeckt auch Verfärbungen an Schweißnähten, widersteht Fingerabdrücken auf einer Blende, die täglich geöffnet wird, und sorgt dafür, dass eine Produktionscharge von zwanzig Schaltschränken wie ein einziges Stück aussieht.
“Wrinkle Finish ist nur Dekoration” – und warum diese Klassifizierung Sie Geld kostet
Viele Konstrukteure und Einkäufer betrachten Wrinkle Finish als die “schönere” Option und wählen es allein nach optischer Präferenz. Dieser Ansatz funktioniert, bis die erste Produktionscharge sichtbare Texturvariationen zeigt oder ein Kunde über Blendung an einem Schrank mit glatter Oberfläche klagt. Die eigentliche Begründung für Wrinkle Finish ist funktional – es löst Probleme, die eine glatte Pulverbeschichtung auf gefertigtem Blech nicht lösen kann.
Was Wrinkle Finish an einem gefertigten Schrank tatsächlich verdeckt
Die Blechfertigung hinterlässt Spuren. Schweißnähte an Schrankrahmen erzeugen Verfärbungen in der Wärmeeinflusszone. Abkantvorgänge hinterlassen schwache Biegekanten auf sichtbaren Flächen. Handhabung während der Montage führt zu Mikrokratzern, die auf einer glänzenden Oberfläche das Licht einfangen. Eine Wrinkle-Textur – weil sie bewusst dreidimensional ist – streut das Licht über ihre Erhebungen und Vertiefungen, anstatt es in einer einzigen Richtung zu reflektieren. Das Ergebnis: Geringfügige Oberflächenunregelmäßigkeiten verschmelzen mit der Textur, statt hervorzustechen.
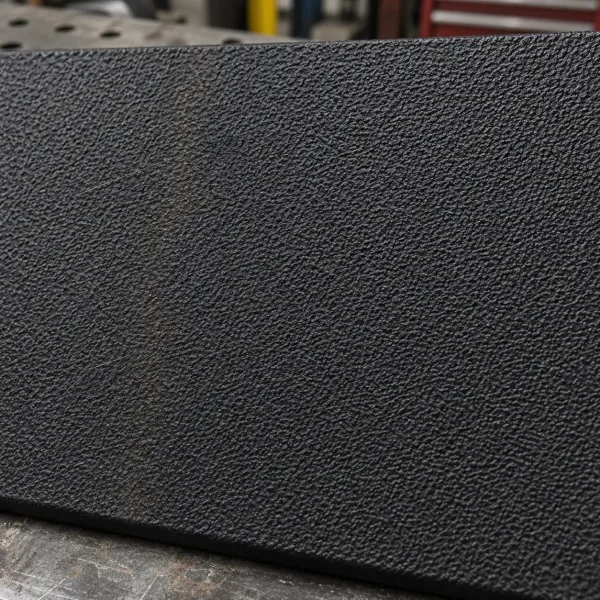
Nahaufnahme einer schwarzen Wrinkle-Finish-Oberfläche auf Blech, die zeigt, wie die dreidimensionale Struktur Schweißverfärbungen und Handhabungsspuren verdeckt.
Dies ist nicht die Behauptung, dass Wrinkle Finish eine ordnungsgemäße Fertigung ersetzt – Schweißnähte sollten weiterhin dort nachbearbeitet werden, wo das Erscheinungsbild wichtig ist. Aber bei einer großen Schranktür oder Seitenblende ist die Toleranz für “aus Armeslänge akzeptabel” bei einer Wrinkle-Textur wesentlich größer als bei einer glatten Oberfläche.
Blendung, Fingerabdrücke und Handhabungsspuren: Die funktionelle Seite der Textur
Industrieschränke werden angefasst – Wartungspersonal öffnet die Türen wöchentlich, Bediener lehnen sich an die Seitenbleche. Eine glatte pulverbeschichtete Oberfläche zeigt Fingerabdrücke unter gerichtetem Licht. Wrinkle Finish streut sowohl Licht als auch die Öle von Fingerabdrücken, sodass beides weniger sichtbar ist. Bei Schränken unter Leuchtstoff- oder LED-Werkstattbeleuchtung ist die matte, strukturierte Oberfläche ein praktischer Vorteil.
Wie die Wrinkle-Textur entsteht – und warum sie steuerbar ist
Wrinkle Finish ist keine zufällige Rauheit. Es ist eine kontrollierte Oberflächenmorphologie, die durch die Pulverbeschichtungschemie selbst erzeugt wird. Wrinkle-Pulver enthalten Härter, die so formuliert sind, dass die äußere Schicht des Beschichtungsfilms schneller vernetzt und schrumpft als die darunterliegende Schicht. Wenn die Oberfläche über einem noch weichen Substrat trocknet und sich zusammenzieht, wölbt sie sich zu einem gleichmäßigen Netz feiner Falten – im Prinzip ähnlich wie eine trocknende Haut über einer dickeren Flüssigkeitsschicht.
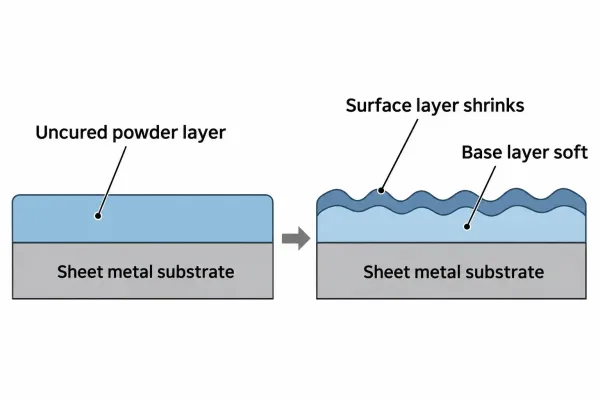
Ein vereinfachtes Querschnittsdiagramm, das veranschaulicht, wie die äußere Beschichtungsschicht beim Aushärten schneller schrumpft als die innere Schicht und so die Wrinkle-Struktur entsteht.
Der entscheidende Punkt für Konstrukteure und Einkäufer: Die Wrinkle-Textur ist keine feste Eigenschaft von “Wrinkle-Pulver”. Die endgültige Textur – ihre Tiefe, Wellenlänge und Gleichmäßigkeit – hängt von steuerbaren Prozessvariablen ab:
| Variabel | Einfluss auf die Wrinkle-Textur |
|---|---|
| Schichtdicke | Dickere Schichten erzeugen in der Regel gröbere Rillenstrukturen; bei zu geringer Schichtdicke kann sich die Struktur nicht vollständig ausbilden |
| Härtungstemperatur und -zeit | Unterhärtung führt zu einer klebrigen, schlecht ausgeprägten Struktur; Überhärtung kann die Welligkeit abflachen oder verfärben |
| Pulverformulierung | Verschiedene Lieferanten verwenden unterschiedliche Harz-/Härter-Systeme, die feine, mittlere oder grobe Runzelstrukturen ergeben |
| Substrat-Vorbehandlung | Schlechte Haftung (unzureichende Phosphatierung oder Chromatierung) verursacht Strukturfehler unabhängig von der Pulverqualität |
Deshalb garantiert eine im Labor freigegebene Musterplatte keine identische Textur an Serienteilen. Das Aushärteofenprofil, die Schichtdicke an komplexen Geometrien und die Konsistenz der Vorbehandlung verändern das Ergebnis. Wir kommen darauf im Abschnitt zur Fertigungskontrolle zurück.
Warum Industriegehäuse ideal für eine Waffelstruktur-Lackierung geeignet sind
Industrieschränke weisen Oberflächenanforderungen auf, die mit dem entsprechen, was eine Kräusellackierung bietet.
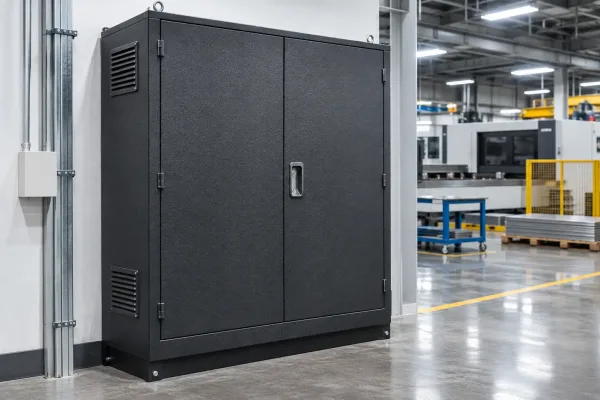
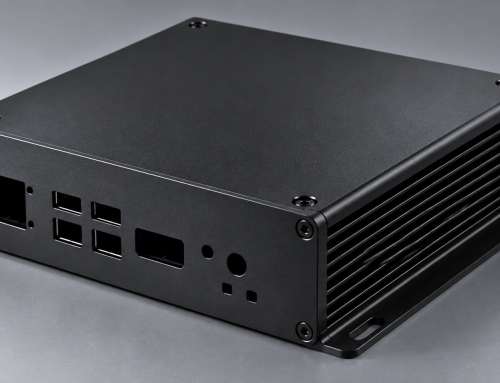
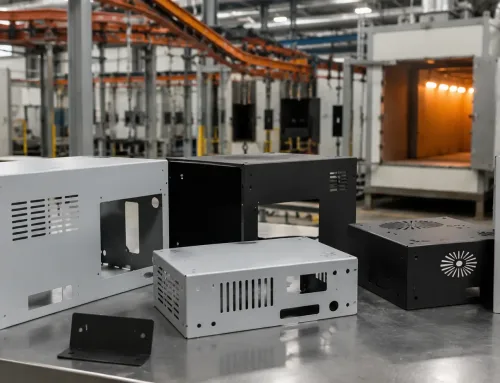
Ein mit Wrinkle Finish beschichteter Industrieschrank, installiert in einer Produktionshalle, der sein glanzarmes Erscheinungsbild unter Deckenbeleuchtung zeigt.
Große, flache sichtbare Paneele (Türen, Seitenwände) erfordern eine einheitliche Optik über eine Produktionsserie hinweg. Eine Wulststruktur verzeiht geringe Abweichungen im Untergrund besser als eine glatte Oberfläche, da das Auge das Gesamtmuster wahrnimmt und nicht einzelne Fehler.
Schränke werden in Umgebungen betrieben, in denen Fingerabdrücke, Staub und leichte Berührungen ständig auftreten – eine strukturierte Oberfläche zeigt weniger tägliche Abnutzung als eine glatte.
Geschweißte Rahmen mit geformten Blechpaneelen profitieren von der visuellen Kontinuität, die die Waffelstruktur über Schweißnähte und Biegeübergänge hinweg bietet.
Viele OEM-Kunden bevorzugen für Geräte, die für ihre eigenen Kunden sichtbar sind, eine matten, professionelle Optik. Schwarz mit Waffelstruktur ist die häufigste Wahl, aber Waffelpulver sind in einer Reihe von Industriefarben erhältlich.
Wrinkle vs. Glatt vs. Sandpapier: Die richtige Textur für ein Gehäuse auswählen
Bevor Sie eine Waffelstruktur-Lackierung festlegen, lohnt sich ein Vergleich der drei gängigsten Pulverlack-Texturen für Gehäuseanwendungen. Jede bietet ein anderes Gleichgewicht zwischen Ästhetik, Funktion und Kosten.
| Faktor | Wrinkle-Finish | Glatte Oberfläche | Schleifpapier (feine Struktur) |
|---|---|---|---|
| Oberflächenprofil | Dreidimensionales, gleichmäßiges Faltennetzwerk | Flacher, durchgehender Film | Feine, gleichmäßige Mikrorauheit (kein Faltenmuster) |
| Defektverdeckung | Ausgezeichnet – Schweißnahtspuren und leichte Kratzer werden ausgeglichen | Schlecht — Defekte sind unter Licht sichtbar | Gut — ähnlich wie Faltenbildung, aber weniger verzeihend bei tiefen Markierungen |
| Sichtbarkeit von Fingerabdrücken | Niedrig | Hoch | Mäßig |
| Blendreduzierung | Hochfest | Schwach (auch mit mattem Decklack) | Mäßig |
| Reinigbarkeit | Etwas schwerer abzuwischen (die Textur hält feinen Staub fest) | Leicht abwischbar | Mäßig |
| Verfügbarkeit der Farben | Breit (Schwarz ist Standard; RAL-Farben verfügbar) | Breiteste | Breit |
| Relative Kosten | 10–20% über Standardglatt, je nach Pulver und Menge | Basiswert | Vergleichbar mit Faltenbildung |
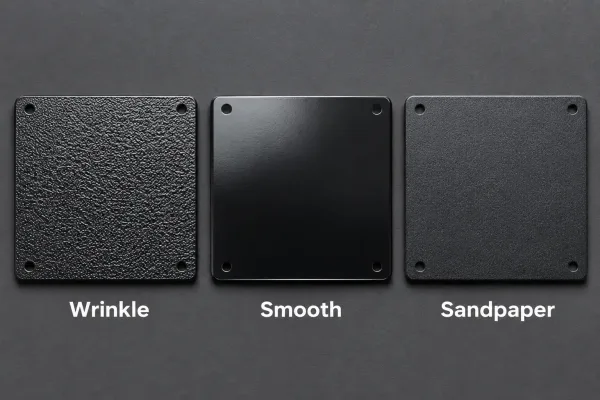
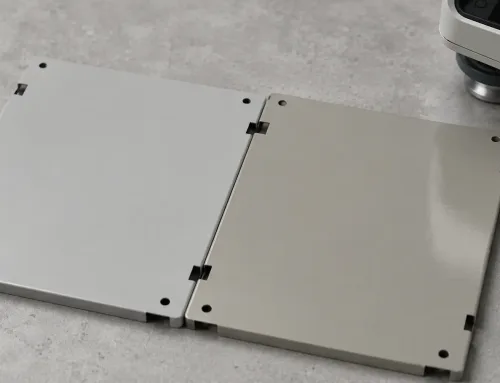
Drei pulverbeschichtete Blechtafeln nebeneinander – Wrinkle-, glatte und Sandpapier-Struktur – unter identischer Beleuchtung zum direkten Vergleich.
Eine glatte Oberfläche kann weiterhin die richtige Wahl sein, wenn die Reinigungsfähigkeit höchste Priorität hat (z. B. in lebensmittelnahen Bereichen oder Reinraumumgebungen) oder wenn ein hochglänzendes Erscheinungsbild gefordert ist. Eine Schleifpapier-Textur ist ein Mittelweg – sie reduziert Blendung ohne das ausgeprägte Wrinkle-Muster. Für allgemeine industrielle Schaltschränke, bei denen jedoch Erscheinungsbild-Konsistenz und die Tarnung von Defekten wichtig sind, bietet eine Wrinkle-Oberfläche den besten Kompromiss.
Was die Konsistenz der Wulststruktur bei Blechteilen tatsächlich bestimmt
Hier zeigt sich in der Regel die Lücke zwischen “Wulststruktur spezifizieren” und “konsistente Wulststruktur erhalten”. Auf einer flachen Musterplatte sieht fast jedes Pulver gut aus. Bei einem gefertigten Gehäuse mit Schweißnähten, Bögen, Kanten und unterschiedlichen Plattengrößen wird die Texturkonsistenz zu einer echten Fertigungsherausforderung.
Die Vorbehandlung ist wichtiger, als die meisten Einkäufer erwarten. Vor der Pulverbeschichtung durchläuft Bandstahl in der Regel eine Phosphatierung oder Chromatierung, die eine Konversionsschicht für die Haftung erzeugt. Ist die Vorbehandlung inkonsistent – etwa wenn Ölrückstände aus dem Stanzen nicht vollständig entfernt werden –, kann das Pulver in diesem Bereich mit abweichender Struktur aushärten oder die Haftung versagen.
Die Schichtdicke muss über das gesamte Bauteil hinweg einheitlich sein. Die Tiefe der Wrinkle-Struktur korreliert mit der Schichtdicke. Bei einer Schranktür mit vertieften Merkmalen kann sich in Ecken mehr Pulver ansammeln (der Faradaysche Käfig-Effekt ist bei großen Paneelen weniger problematisch, an Kanten und Innenwinkeln kommt es jedoch weiterhin zu höherer Schichtdicke). Eine übliche Spezifikation für Wrinkle-Pulver ist 60–100 μm; die Einhaltung eines definierten Bereichs ist wichtiger als das Erreichen eines einzelnen Werts.
Die Temperaturgleichförmigkeit im Aushärteofen beeinflusst die Struktur direkt. Läuft eine Zone des Ofens 10°C heißer als eine andere, können Schränke, die durch diese Zone gefahren werden, ein anderes Wrinkle-Muster zeigen als solche aus der kühleren Zone. Dies ist eine der häufigsten Ursachen für Reklamationen wegen “Chargenstreuung”.
Schweißnähte und scharfe Kanten benötigen Aufmerksamkeit. Schweißraupen erzeugen lokale Geometrieänderungen, die den Pulverfluss und die Strukturbildung beeinflussen. Scharfe Kanten, wie sie bei lasergeschnittenem Blech üblich sind, weisen häufig eine dünnere Schichtabdeckung auf und können eine abweichende Textur oder vorzeitigen Verschleiß zeigen. Die Angabe eines minimalen Biegeradius (≥ 1× Materialstärke für Baustahl) und das Nachbearbeiten von Schweißnähten an sichtbaren Flächen verringern diese Probleme.
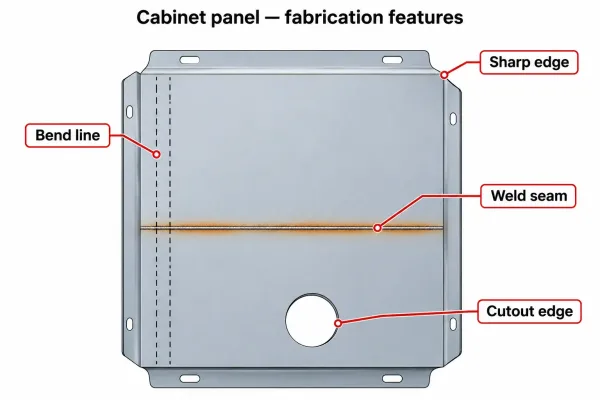
Ein beschriftetes Diagramm eines gefertigten Blechpanels, das Schweißnähte, Biegeradien und Laserschnittkanten kennzeichnet, an denen die Wrinkle-Textur variieren kann.
Die Lücke zwischen Muster und Serienfertigung ist real. Genehmigen Sie immer ein serienrepräsentatives Muster — ein Panel aus demselben Material, derselben Stärke, derselben Vorbehandlungslinie und demselben Aushärteofen, in dem Ihre Bestellung gefertigt wird. Ein Labor-Testkupon zeigt Ihnen, dass das Pulver funktioniert; er garantiert jedoch nicht, dass der Produktionsprozess dies reproduziert.
Wie man Wulststruktur in Zeichnungen und RFQs spezifiziert
Eine Bestellung mit der Angabe “Wulststruktur, schwarz” überlässt mindestens fünf Entscheidungen der Annahme des Lieferanten. Jede dieser Annahmen kann zwischen Angeboten abweichen — und jede Abweichung wird bei der Lieferung zum Streitpunkt.
Spezifizieren Sie diese fünf Elemente in der Zeichnung oder im RFQ:
| Element | Was anzugeben ist | Beispiel |
|---|---|---|
| Texturtyp | Feine, mittlere oder grobe Wulststruktur; oder Verweis auf eine Referenzmuster | “Feine Wulststruktur, gemäß freigegebener Musterplatte A-001” |
| Farbe | RAL-Nummer, Pantone-Referenz oder physischer Farbfächer | “RAL 9005, Tiefschwarz” |
| Schichtdicke | Bereich in Mikrometern | “60–90 μm DFT (dry film thickness)” |
| Abdeckfläche | Welche Oberflächen erhalten die Beschichtung; bei Bedarf maskieren oder ausschließen | “Nur Außenflächen; alle Erdungspunkte und Befestigungsgewinde maskieren” |
| Abnahmekriterien | Farbtoleranz, Texturgleichmäßigkeit, Haftfestigkeitsnorm | “ΔE ≤ 1.5 vs. Referenzmuster; Haftfestigkeit nach ASTM D3359, Klasse 4B oder besser” |
Wenn diese fünf Elemente schriftlich festgehalten sind, kann der Fertiger genau kalkulieren, der Beschichter konsistent arbeiten und die Wareneingangsprüfung über eine messbare Annahmebasis verfügen. Ohne sie kalkuliert der Lieferant die einfachste Auslegung — und der Käufer trägt das Risiko alles dessen, was unausgesprochen bleibt.
So prüfen und nehmen Sie Rillenstruktur-Beschichtungen an Serienteilen ab
Abnahmekriterien für Rillenstruktur-Beschichtungen sollten vor der ersten Produktionscharge festgelegt werden. Die praktischsten Prüfpunkte sind:
- Texturgleichmäßigkeit: Visueller und taktiler Vergleich mit einem genehmigten Referenzmuster unter gerichtetem Licht — im Winkel prüfen, nicht frontal.
- Farbkonsistenz: Mit einem Spektralfotometer messen, wenn eine ΔE-Toleranz angegeben ist. Bei schwarzem Wrinkle auf großen Paneelen ist der Farbverschiebung über das Panel hinweg in der Regel weniger Bedeutung beizumessen als der Texturvariation — bei farbigen Wrinkle-Oberflächen ist die Chargenfarbabstimmung jedoch prüfenswert.
- Haftung: Gitterschnitt-Klebebandtest (ASTM D3359) an einer repräsentativen Stelle. Wrinkle-Texturen können Haftungsprobleme überdecken — eine Oberfläche kann akzeptabel aussehen, sich aber bei Stoß abblättern. Ein Klebebandtest bei der Wareneingangsprüfung ist eine kostengünstige Absicherung.
- Schichtdicke: Messwerte mit Magnet- oder Wirbelstrommessgerät an 5+ Stellen pro Panel (einschließlich Kanten und Vertiefungen), um zu bestätigen, dass der Prozess im Bereich geblieben ist.
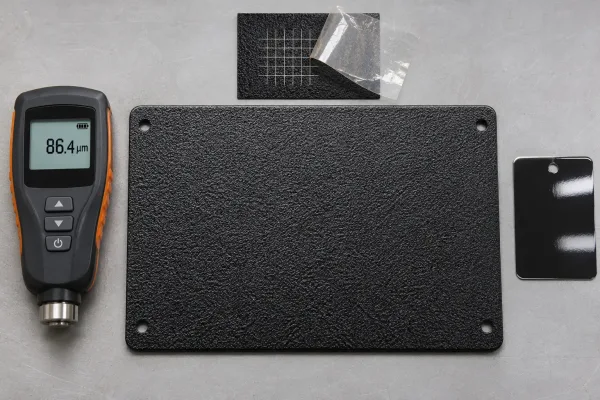
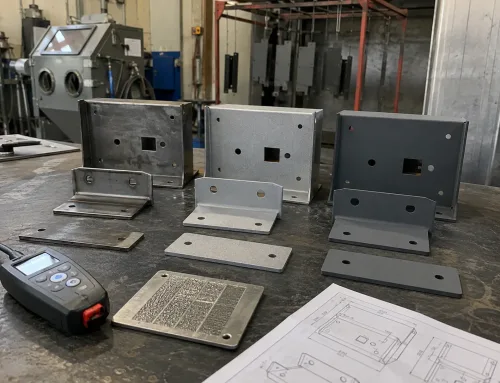
Eine Prüfanordnung mit einem beschichteten Schaltschrankpanel neben einem Schichtdickenmessgerät, einer Gitterschnitt-Testfläche und einer Referenzfarbprobe zum Vergleich.
Für die Erstmusterprüfung (FAI) alle vier Punkte dokumentieren und das physische Muster aufbewahren. Bei Serienläufen ist in der Regel ein Stichprobenplan (Sichtprüfung + ein Haftfestigkeitstest pro Charge) ausreichend, sofern die Anwendung nicht sicherheits- oder erscheinungskritisch ist.
Abschließende Gedanken
Rillenstruktur-Pulverbeschichtungen verdienen ihren Platz an Industrieschränken durch ihre technische Leistungsfähigkeit. Sie verdecken Fertigungsspuren, reduzieren Blendung und Fingerabdrücke und sorgen für ein einheitliches Erscheinungsbild großer Paneele über einen Produktionslauf hinweg. Doch die erhaltene Textur ist nur so gut wie die Spezifikation, die Sie schreiben, und die Prozesskontrollen, die Ihr Fertiger und Beschichter einhalten. Definieren Sie für Ihr nächstes Schrankprojekt die fünf Spezifikationselemente in der Zeichnung, bevor die Anfrage herausgeht — dieser einzelne Schritt verhindert mehr nachgelagerte Streitigkeiten als jeder andere.