Ein DFM-Review klingt nach einer Formalprüfung – bis ein auf dem Papier vollständiges Design in der Fertigung feststeckt, sich im Angebot verdoppelt oder am Erstmuster scheitert. Die eigentliche Frage ist nicht, ob die Zeichnung fertig ist. Sie lautet, ob das Bauteil wie konstruiert zuverlässig und wirtschaftlich herstellbar ist.
Warum DFM-Review mit Zeichnungsprüfung verwechselt wird
Engineering-Teams behandeln DFM-Review und Zeichnungsprüfung oft als dasselbe Meeting. Das sind sie nicht.
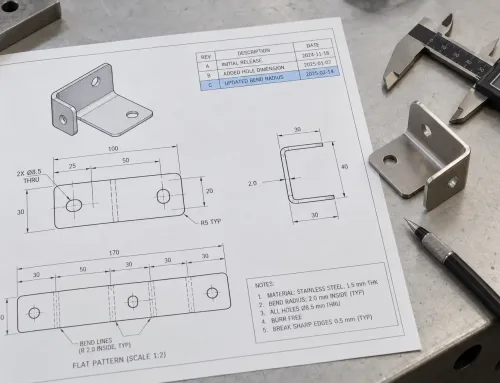
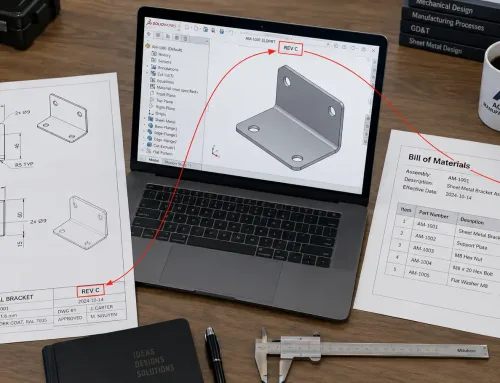
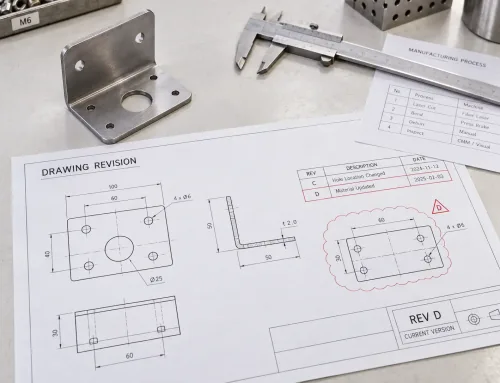
Eine Zeichnungsprüfung fragt: Ist die Dokumentation vollständig und konsistent? Maße, Bezugsgeometrien, Schriftfeld, Revisionsstand, Werkstoffangaben und Hinweise sind vorhanden und eindeutig.
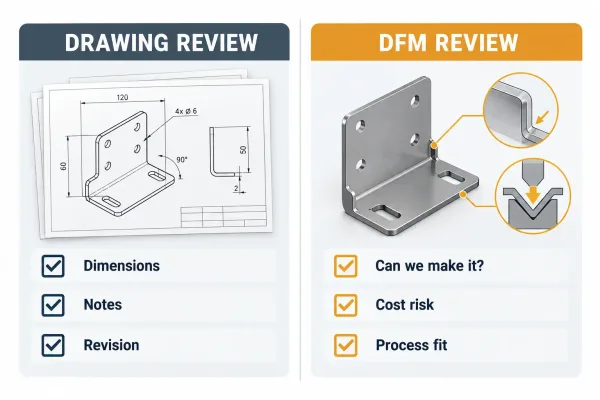
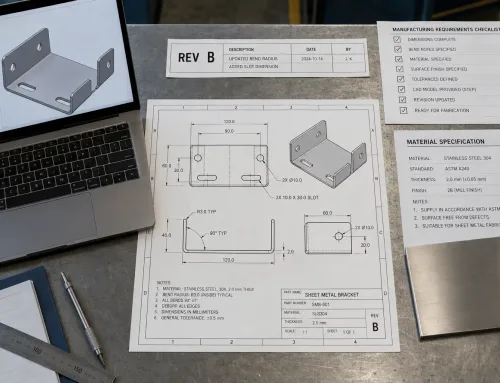
Die Zeichnungsprüfung fragt, ob die Dokumentation vollständig ist. Die DFM-Prüfung fragt, ob das Teil gut und wirtschaftlich hergestellt werden kann.
Eine DFM-Prüfung stellt eine andere Frage: Kann dieses Design mit dem vorgesehenen Prozess gut, reproduzierbar und zu akzeptablen Kosten hergestellt werden? Eine Zeichnung kann vollständig annotiert sein und dennoch teuer, empfindlich oder langsam in der Fertigung sein.
In dieser Lücke gehen Projekte Zeit verloren. Das Einkaufswesen sendet ein „vollständiges“ Paket an einen Fertiger. Der Fertiger erstellt ein Angebot und weist dann ein halbes Dutzend Merkmale aus, die zusätzliche Rüstaufwände, Spezialwerkzeuge oder eine engere Prüfung erfordern. Nichts davon ist ein Zeichnungsfehler. Es ist ein Problem der Fertigungsgerechtigkeit.
Die Zeichnungsprüfung reduziert das Interpretationsrisiko. Die DFM-Prüfung reduziert Produktions- und Kostenrisiken. Sie benötigen beide – in dieser Prioritätenreihenfolge, solange das Design noch flexibel ist.
Was ein DFM-Review tatsächlich ist
Eine DFM-Prüfung (Design-for-Manufacturability-Prüfung) ist eine strukturierte Bewertung einer Produktkonstruktion hinsichtlich der Fertigungsprozessfähigkeit. Ziel ist es, Merkmale zu identifizieren, die schwierig, inkonsistent oder kostspielig zu fertigen sind – und Änderungen vorzuschlagen, bevor diese Merkmale in Werkzeugen, Bestellungen oder Produktionsplänen festgelegt sind.
In der Praxis wird die Prüfung auch als Fertigungsfreigabeprüfung oder DFM-Analyse bezeichnet. Der Name ist weniger wichtig als das Ergebnis: priorisierte Befunde und konkrete Designempfehlungen, kein generisches „sieht gut aus“.
Bei kundenspezifischer Blechfertigung umfasst die Bewertung den Weg vom Flachzuschnitt zum fertigen Bauteil: Schneiden, Umformen, Fügen, Oberflächenbehandlung und Prüfung. Beurteilt wird die Eignung für Prozessgrenzen – nicht die ästhetische Präferenz und nicht, ob jede Anmerkung auf der Zeichnung enthalten ist.
Eine nützliche DFM-Bewertung wird von Personen durchgeführt, die das Bauteil fertigen, oder von Ingenieuren, die die Prozessgrenzen im Detail kennen. Software erkennt einige Probleme. Erfahrene Fertigungspartner erkennen diejenigen, die sich tatsächlich auf Kosten und Lieferzeit auswirken.
Was „fertigungsgerecht“ für ein Blechteil bedeutet
„Fertigbar“ ist kein binäres Merkmal. Für Blechteile bedeutet es, dass jedes Merkmal innerhalb der praktischen Prozessfähigkeit bleibt, ohne ungewöhnlichen Aufwand. Die folgenden Prüfungen sind der Kern dieser Beurteilung.
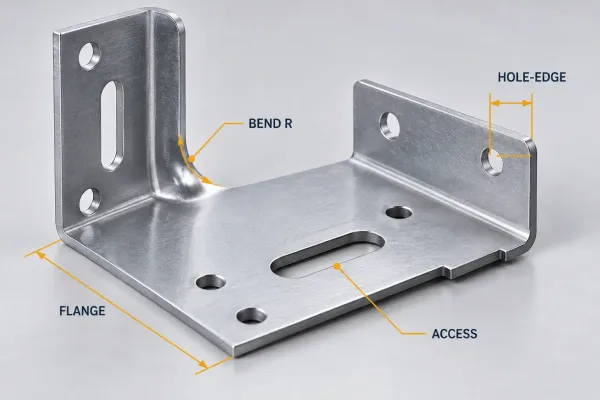
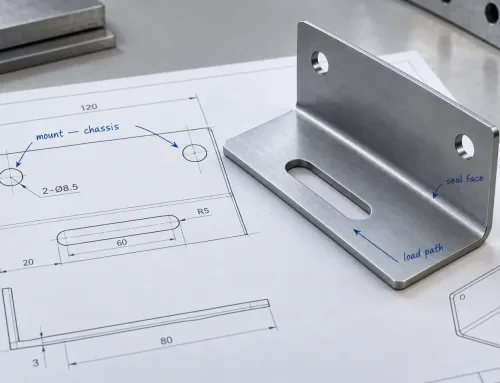
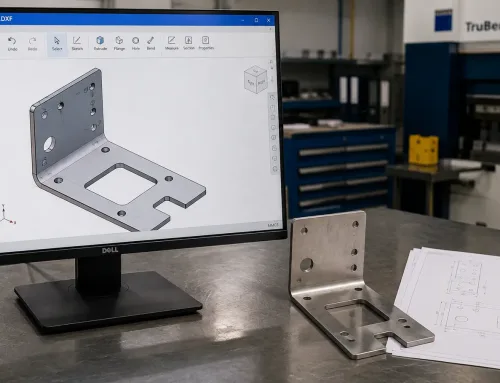
Zentrale Fertigbarkeitsprüfungen an einem Blechteil: Biegeradius, Lochabstand zur Kante, Bördellänge und Montagezugänglichkeit.
Zuschnitt und Abwickelbarkeit
Laser, Stanzen und Wasserstrahl schneiden Konturen effizient, wenn die Geometrie sauber ist. Offene Konturen, doppelte Linien, Mikro-Spritzer und extrem schmale Stege verlangsamen das Verschneiden und können schwache Bereiche hinterlassen, die sich beim Umformen verformen. Innere Ausschnitte, die näher als etwa eine Materialstärke an einer Biegelinie liegen, reißen oder dellen sich nach dem Umformen oft, es sei denn, das Layout wird überarbeitet.
Umformung und Biegegeometrie
Biegeradius, Bördellänge und Biegereihenfolge bestimmen die Umformbarkeit. Ein minimaler Innenbiegeradius, der enger ist als etwa eine Materialdicke (weicher Stahl; in vielen Betrieben näher an 1.5× für Edelstahl und Aluminium), begünstigt Risse oder unvorhersehbare Rückfederung. Bördel, die kürzer sind als die Matrizenöffnung plus Radius, bieten der Abkantpresse keine Anlagefläche. Mehrere Biegungen in derselben Ebene oder Biegungen, bei denen das Teil wiederholt gedreht werden muss, erhöhen die Rüstaufwände und addieren Fehler.
Bohrungen, Schlitze und Wandstärkengrenzen
Bohrungsdurchmesser kleiner als die Materialdicke, Bohrungen mit weniger als etwa 2× Dicke Abstand zu einer Kante oder Biegung sowie langgezogene Schlitze mit scharfen Enden sind häufige Fehlerstellen. Gewindebohrungen in dünnem Blech benötigen ausreichende Gewindetiefe – oft eher eine Einschraubmutter bzw. ein Gewindeeinsatz statt Gewindeschneiden im Grundwerkstoff. Alle diese Merkmale sind herstellbar; jedes hat eine bevorzugte Fertigungsmethode und Kostenauswirkungen, wenn es als „Standard“-CAD-Merkmal beibehalten wird.
Fügen und Montagezugänglichkeit
Geschweißte Ecken, PEM-Verbindungselemente, Nieten und Winkel benötigen alle Zugang: Brennerwinkel, Reichweite des Schweißers, Werkzeugfreiheit in der Presse oder Schraubendreher-Freiheit. Ein Entwurf, der geometrisch einwandfrei ist, aber nicht ohne Schleifen spannbar oder schweißbar ist, ist nicht DFM-sauber. Auch die Fügeart beeinflusst die Kosten – durchgehende Schweißnähte kosten mehr als Punktschweißungen oder gefaltete Ecken, wenn Festigkeit und Dichtigkeit es zulassen.
Verträglichkeit der Oberflächenbeschaffenheit
Beschichtungen und Eloxal fügen Materialstärke hinzu. Pulverbeschichtung baut typischerweise 0.05–0.10 mm pro Seite auf. Wenn Fügeteile gleiten oder dichten müssen, muss dieser Aufbau im Toleranzmodell berücksichtigt werden – sonst meldet die DFM-Prüfung Passungsprobleme, die erst nach der Endbearbeitung auftreten. Maskierung, Kratzschutzzonen und Schweißnachbearbeitung bringen Prozessschritte mit sich, die bewusst eingeplant sein sollten und nicht versehentlich entstehen dürfen.
Welche Merkmale Kosten- und Lieferzeitrisiken erzeugen
Die DFM-Prüfung sollte Geometrie mit Kosten und Terminen verknüpfen. Die folgenden Merkmale treiben Angebote regelmäßig nach oben.
| Konstruktionsmerkmal | Warum dies Kosten oder Lieferzeit erhöht | Typischer DFM-Empfehlung |
|---|---|---|
| Zu enge Toleranzen (z. B. ±0.1 mm bei Maßen ohne Passfunktion) | erzwingen langsameres Schneiden, zusätzliche Umformprüfungen oder selektive Inspektion | Blechtoleranz-Optimierung lockert diese auf die Prozessfähigkeit und behält enge Vorgaben nur bei passkritischen Maßen |
| Nichtstandardmäßige Lochgrößen oder Lochbilder | Zusätzliche Werkzeugwechsel, kundenspezifische Stempel oder Laser-Stanzzeit | Standardwerkzeuge und gängige Befestigungsmittelgrößen verwenden |
| Dichte oder mehrere Biegeebenen | Mehr Rüstaufwände, höherer Rückfederungsausschuss, Risiko durch Toleranzüberlagerung | Weniger Biegungen pro Teil; Biegungen wo möglich auf einer Ebene gruppieren |
| Geschweißte Baugruppen, die gefaltet oder verschraubt werden könnten | zusätzliche Schweißarbeit, Verzugsüberwachung und Nachschleifen nach dem Schweißen – der klassische Abwägung geschweißte vs. gefaltete Ecken | Gefaltete Ecken oder Beschlagteile bevorzugen, wenn Festigkeit und Abdichtung es zulassen |
| Umfangreiche Endbearbeitung an eng tolerierten Merkmalen | Maskierung, Dickenaufbau, Nacharbeit nach Beschichtung | Spiel für Endbearbeitung vorsehen; Maskierung nur dort festlegen, wo erforderlich |
| Mehrere Materialstärken in einer Baugruppe | Unterschiedliche Werkzeuge, Verschachtelung und Schweißeinstellungen pro Teil | Dicke dort vereinheitlichen, wo es die Konstruktion zulässt |
Costrisiken bestehen selten aus einem einzelnen dramatischen Merkmal. Sie entstehen durch die Summe „kleiner“ Entscheidungen – jede auf der Zeichnung zulässig, jede kostet zusätzliche Zeit in der Fertigung.
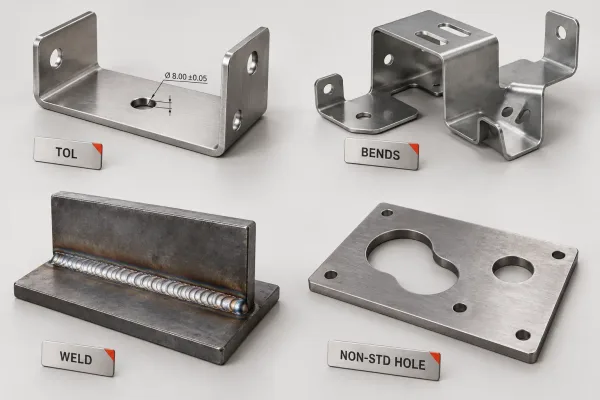
Konstruktionsmerkmale, die Kosten und Durchlaufzeit von Blechteilen stillschweigend erhöhen: enge Toleranzen, zusätzliche Biegungen, vermeidbare Schweißnähte und nicht genormte Löcher.
Wie Toleranzen, Geometrie und Prozesswahl zusammenwirken
Eine Toleranz ist keine isolierte Zahl. Sie ist ein Vertrag mit dem Prozess, der sie einhalten muss.
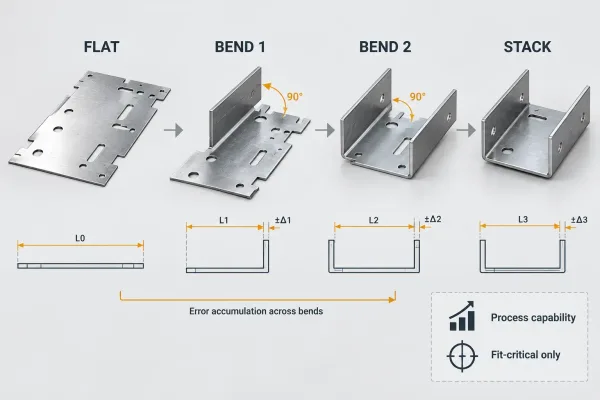
Die Toleranz muss zur Prozessfähigkeit passen, die sie einhalten kann; enge Vorgaben über Biegungen hinweg addieren Fehler und erhöhen die Prüfkosten.
Laserschneiden von Baustahl hält auf Außenprofilen üblicherweise etwa ±0.1 mm ein; Abkantwinkel variieren mit dem Rückfederungsverhalten des Materials, der Länge und dem Verschleiß des Werkzeugs. Ein Winkel-Toleranzfeld von ±0.5° an einem langen Schenkel kann ohne Spezialwerkzeug und zusätzliche Prüfungen nicht erreichbar sein. Die DFM-Prüfung sollte fragen: Passt diese Toleranz zum Prozess, der das Bauteil fertigen wird, und steuert sie etwas, das die Funktion tatsächlich benötigt?
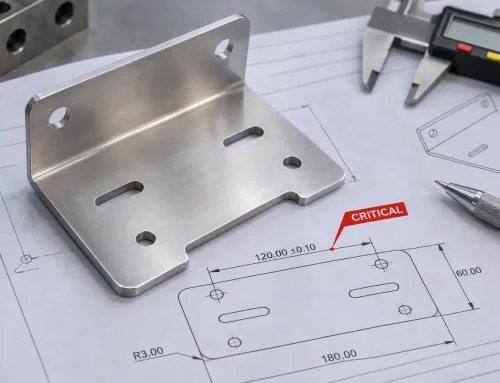
Die Geometrie verschärft das Problem. Eine enge Lagetoleranz über zwei Biegungen hinweg addiert Biekwinkelfehler und Abwicklungsfehler. Geringe Loch-zu-Biegekanten-Abstände erzwingen eine Reihenfolge, die weniger Fehlerausgleich zulässt. Wenn jede Maßangabe „kritisch“ ist, ist keine kritisch – die Prüfzeit steigt und die Ausbeute sinkt.
Die Prozessauswahl wirkt sich dann zurück aus. Wenn das Design für ein Los mit hoher Stückzahl Stanzen statt Lasern zulässt, sinkt der Stückkosten. Wenn eine Faltung eine Schweißung ersetzt, sinkt das Verzugsrisiko. Die Aufgabe des Reviews ist es, diese Abwägungen sichtbar zu machen, solange das Modell noch geändert werden kann.
Was ein nützliches DFM-Review liefert
Ein nützliches Review ist kein verbales „sieht gut aus“. Es erzeugt Artefakte, auf deren Basis Entwicklung und Einkauf handeln können:
- Nach Auswirkung priorisierte Befunde — Themen, geordnet nach der Auswirkung auf Kosten, Lieferzeit oder Qualität, nicht danach, wann sie zufällig bemerkt wurden
- Konkrete Änderungsanforderungen — “Innenradius auf 1× Blechdicke vergrößern” oder “Loch 3 mm von der Biegekante weg verschieben”, nicht “Geometrie prüfen”
- Zulässige Abweichungen — wenn die Prozessfähigkeit leicht außerhalb der Zeichnung liegt und die Funktion dennoch erfüllt ist, sollte die Prüfung dies festhalten und eine überarbeitete Toleranzangabe empfehlen
- Offene Fragen — echte Unklarheiten (Oberflächenbehandlung nach dem Schweißen? Welche Fläche ist sichtbar?), die vor der RFQ aufgelistet werden, nicht im Erstmusterbericht
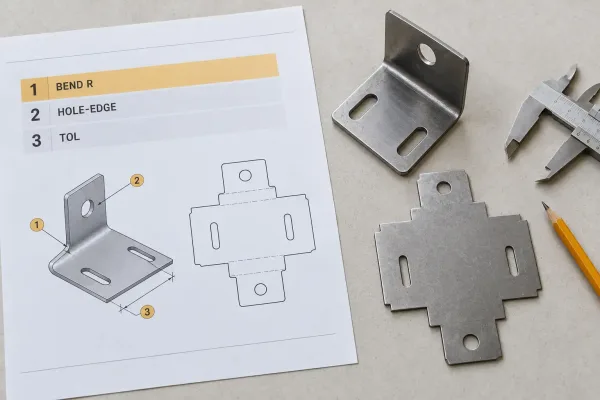
Eine nützliche DFM-Prüfung liefert nach Auswirkung priorisierte Befunde und konkrete Änderungsanforderungen, auf die Konstruktion und Einkauf reagieren können.
Der Einkauf nutzt dasselbe Paket, um Nacharbeitsschleifen zu vermeiden: weniger Klärungs-E-Mails, weniger Neukalkulationen, nachdem „unmögliche“ Merkmale spät auftauchen, sauberere Lieferantenvergleiche im direkten Vergleich. Ingenieure erhalten eine kurze Liste von Änderungen, die die Funktion schützen, ohne fabrik-spezifische Nachteile festzuzurren.
Wann ein DFM-Review durchgeführt werden sollte
Der Zeitpunkt bestimmt den Wert.
Vor dem Design-Freeze ist ideal. Änderungen sind dann noch CAD-Bearbeitungen. Die Kostenauswirkung ist hier am höchsten – eine Biegeanordnung im Modell zu korrigieren ist kostenlos im Vergleich zur Korrektur nach dem Fertigen der Weichwerkzeuge. Genau dafür ist frühe Designunterstützung zur Kostenreduzierung gedacht.
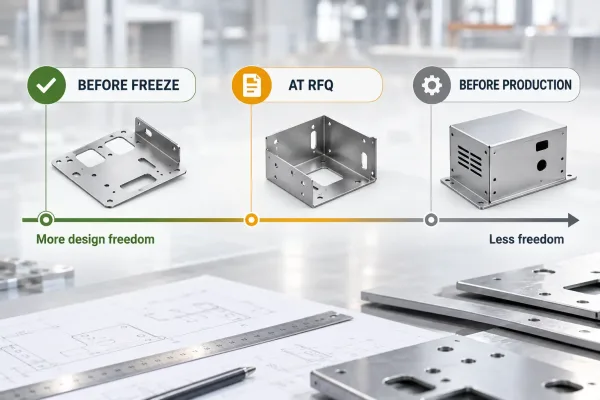
Führen Sie eine DFM-Überprüfung vor dem Design-Freeze oder bei der RFQ durch; je später sie erfolgt, desto weniger Freiheit bleibt, das Teil zu ändern.
Bei der RFQ ist der praktische Mindestzeitpunkt für kundenspezifischen Blechbau. Senden Sie das Paket, fordern Sie eine Fertigbarkeitsprüfung zusammen mit dem Angebot an und behandeln Sie die Befunde als Konstruktionseingabe — nicht als “schwieriges” Verhalten des Lieferanten.”
Vor Serienfertigung oder Erstmuster ist es weiterhin hilfreich, aber der Spielraum ist geringer. In dieser Phase konzentriert sich die Prüfung auf Prozesslenkung, Prüfpunkte und ob die Musterergebnisse auf die Serie übertragbar sind.
Die Schwerpunkte bei Prototypen und in der Serie unterscheiden sich. Prototypen priorisieren Geschwindigkeit und Funktionsnachweis; einige DFM-Probleme können vorübergehend akzeptiert werden. In der Serienfertigung stehen Wiederholgenauigkeit, Vorrichtungsstabilität und Stückkosten im Vordergrund. Ein Design, das im Einzelstück gerade noch funktioniert, kann bei 500 Stück versagen.
FAQs