WWenn Sie ein Metallgehäuse entwerfen — einen Schaltschrank, eine Steuerbox, ein Instrumentengehäuse — ist eine der ersten Fertigungsentscheidungen, die Sie treffen müssen, wie die Ecken verbunden werden. Zwei Methoden dominieren die Blechbearbeitung: das Zuschweißen der Ecken oder das Biegen aus einem einzigen durchgehenden Blech. Die Wahl ist nicht offensichtlich. Eine geschweißte Ecke bietet maximale strukturelle Festigkeit und Dichtheit, bringt jedoch Wärmeverzug, zusätzliche Nachbearbeitungsschritte und höhere Stückkosten mit sich. Eine gefaltete Ecke vermeidet Wärme vollständig und beschleunigt die Produktion, hat jedoch geometrische Grenzen und erfüllt möglicherweise nicht jede Dichtheitsanforderung. Dieser Leitfaden erläutert die tatsächlichen Unterschiede zwischen geschweißten und gefalteten Ecken, damit Sie die richtige Verbindung für Ihr Gehäuse spezifizieren können, bevor das erste Angebot eingeht.
Was sind geschweißte Ecken?
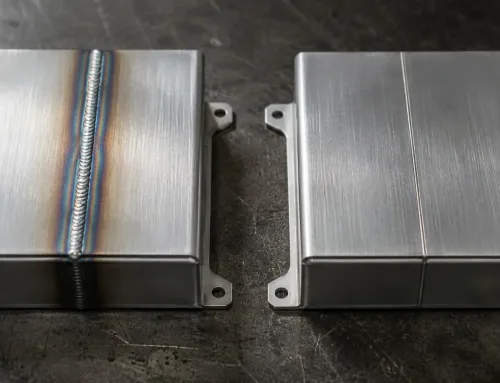
Eine geschweißte Eckverbindung entsteht durch das Verschmelzen zweier aneinandergrenzender Blechtafeln an ihren Kanten mittels eines Schweißverfahrens — typischerweise MIG (Metall-Inertgas), TIG (Wolfram-Inertgas) oder Punktschweißen. Die Schweißnaht schmilzt das Grundmetall und fügt oft Schweißdraht hinzu, um eine dauerhafte metallurgische Verbindung zwischen den beiden Tafeln herzustellen.
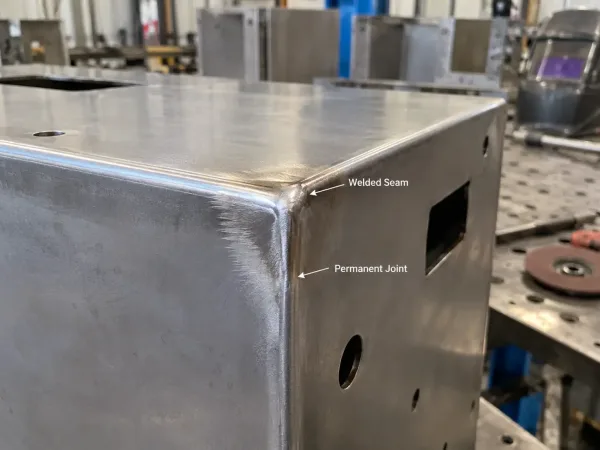
Nahaufnahme einer geschweißten Gehäuseecke mit den verbundenen Blechtafeln und der fertigen Naht.
Geschweißte Ecken sind üblich bei Schwerlastgehäusen, Außenschränken und allen Anwendungen, bei denen strukturelle Integrität und Umgebungsdichtheit entscheidend sind. Die durchgehende Schweißnaht bildet eine Barriere, die Wassereintritt, Staub und mechanischen Belastungen widersteht.
Allerdings konzentriert das Schweißen 000–5.000 °C Hitze in ein dünnes Stahlblech. Bei Gehäusen aus 1,0–2,0 mm kaltgewalztem oder verzinktem Stahl, kann jede geschweißte Ecke die umgebende Tafel um 0,3–0,8 mm verziehen. Ein typisches Gehäuse hat 6–10 Eckverbindungen, und der kumulative Verzug kann einen Türrahmen 1–2 mm aus dem Winkel drücken — genug, um ein ordnungsgemäßes Aufliegen der Tür oder eine Dichtungsverdichtung zu verhindern. Nach dem Schweißen erfordern die meisten Gehäuse ein Schleifen, um die Schweißnaht zu glätten, gefolgt von einer Oberflächenbehandlung wie Lackieren oder Pulverbeschichten. Der Schleifschritt trägt Material lokal ab und kann das Grundmetall verdünnen, wenn er nicht sorgfältig kontrolliert wird.
Was sind gefaltete Ecken?
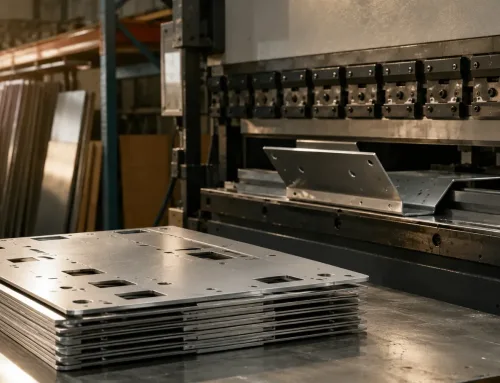
Eine gefaltete Ecke — auch geformte Ecke oder Biegeecke genannt — entsteht durch das Biegen eines einzelnen Blechs entlang einer geritzten oder vorgestanzten Linie, um einen 90°-Winkel zu bilden. Das Blech bleibt durchgehend; es wird kein Füllmaterial hinzugefügt und keine Wärme eingebracht.
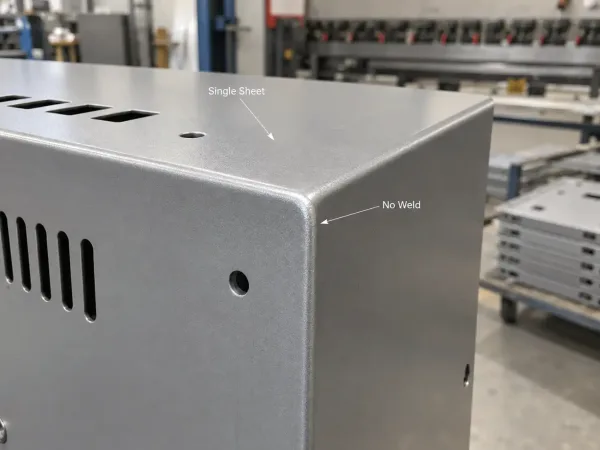
Nahaufnahme einer gefalteten Gehäuseecke, die aus einem einzigen durchgehenden Blech geformt wurde.
Gefaltete Ecken sind der Standardansatz für die meisten kommerziellen und industriellen Gehäuse, einschließlich Serverracks, Schalttafeln und Instrumentengehäusen. Die Biegung erfolgt typischerweise auf einer Abkantpresse, und der Eckenradius wird durch die Werkzeuge und die Duktilität des Materials bestimmt. Da kein Schweißen erfolgt, vermeiden gefaltete Ecken Wärmeverzug vollständig. Die Tafel bleibt flach, die Beschichtung bleibt intakt, und der Produktionszyklus ist deutlich schneller — ein einzelner Bediener kann alle vier Ecken eines Gehäuses in unter 60 Sekunden mit der richtigen Ausrüstung formen.
Die Hauptbeschränkung gefalteter Ecken ist die Geometrie. Der Biegeradius wird durch die Materialdicke und die Abkantwerkzeuge eingeschränkt. Scharfe Innencken — unter 0,5× der Materialdicke — sind ohne Rissbildung nicht erreichbar, insbesondere bei Aluminium und Edelstahl. Für Gehäuse, die komplexe dreidimensionale Formen oder sehr enge Eckenradien erfordern, kann das Falten allein möglicherweise nicht ausreichen.
Geschweißte vs. gefaltete Ecken: Ein direkter Vergleich
Die folgende Tabelle vergleicht die beiden Eckverbindungsmethoden anhand der Dimensionen, die für Gehäusedesign und Beschaffung am wichtigsten sind.
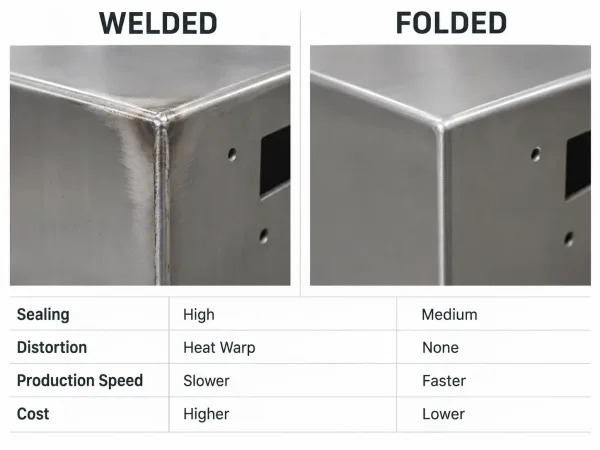
Technischer Vergleich von geschweißten und gefalteten Eckverbindungen für Gehäusedesign und Fertigungsentscheidungen.
| Dimension | Geschweißte Ecken | Gefaltete Ecken |
|---|---|---|
| Strukturelle Festigkeit | Höchste — schafft eine dauerhafte metallurgische Verbindung | Hoch — erhält die Materialintegrität, aber die Verbindung wird nicht verschmolzen |
| Dichtungsleistung | Ausgezeichnet — durchgehende Schweißnaht kann IP66/IP67 erreichen | Gut bis mäßig — hängt von der Dichtungsausführung und Flanschüberlappung ab |
| Wärmeverformung | Erheblich — 0,3–0,8 mm Verzug pro Schweißnaht bei dünnem Stahl | Keine — kein Wärmeeintrag |
| Oberflächenbeschaffenheit | Erfordert Nachschleifen und Neubeschichtung | Sauber — keine Nachbearbeitung an der Ecke erforderlich |
| Produktionsgeschwindigkeit | Langsamer — Schweißen + Schleifen + Nachbearbeitung erfordern 3–10 Minuten pro Teil | Schnell — Umformung dauert Sekunden pro Ecke |
| Kosten pro Teil | Höher — Arbeitsaufwand, Verbrauchsmaterial und Nacharbeit | Niedriger — weniger Prozessschritte |
| Geometrische Einschränkungen | Flexibel — kann komplexe Formen und unterschiedliche Materialstärken verbinden | Begrenzt durch Biegeradius und Materialduktilität |
| Materialkompatibilität | Funktioniert bei allen Metallen; verzinkte und beschichtete Metalle erfordern besondere Sorgfalt | Am besten bei duktilen Metallen (KRS, Aluminium, Edelstahl); dicke Bleche über 3 mm sind schwerer zu biegen |
| IP-Schutzart-Potenzial | IP66/IP67 erreichbar mit durchgehender Schweißnaht | IP54 erreichbar mit gedichteten Flanschen; höhere Schutzarten erfordern sekundäre Abdichtung |
Wann geschweißte Ecken zu spezifizieren sind
Geschweißte Ecken sind die richtige Wahl, wenn eine der folgenden Bedingungen zutrifft.
Eine hohe IP-Schutzart ist erforderlich. Für IP66, IP67 oder Waschumgebungen, bietet eine durchgehende Schweißnaht eine dauerhaft abgedichtete Ecke, die keine Dichtung über die Produktlebensdauer zuverlässig erreichen kann. Outdoor-Telekommunikationsgehäuse, Lebensmittelverarbeitungsanlagen und Marine-Schränke erfordern typischerweise geschweißte Ecken.
Strukturelle Belastungen sind erheblich. Wenn das Gehäuse schwere interne Komponenten tragen, Vibrationen widerstehen oder mechanischen Aufprall aushalten muss, bieten geschweißte Verbindungen die höchste Verbindungsfestigkeit. Rack-montierte Servergehäuse und industrielle Maschinenschutzvorrichtungen fallen oft in diese Kategorie.
Die Geometrie kann nicht gebogen werden. Wenn das Gehäusedesign komplexe dreidimensionale Formen, unregelmäßige Winkel oder Verbindungen zwischen Platten unterschiedlicher Dicke umfasst, ist Schweißen die einzige praktische Option.
Das Budget erlaubt höhere Stückkosten. Geschweißte Ecken erhöhen 20–30 % der Kosten pro Teil im Vergleich zu gebogenen Ecken, hauptsächlich durch Arbeitsaufwand, Verbrauchsmaterial und Nachbearbeitung nach dem Schweißen. Bei Projekten mit geringem Volumen — unter 500 Einheiten — kann dieser Kostenaufschlag akzeptabel sein, wenn die Leistungsanforderungen dies erfordern.
Wann gebogene Ecken zu spezifizieren sind
Gebogene Ecken sind die bessere Wahl in den meisten Standard-Gehäuseanwendungen.
IP54 oder niedriger ist ausreichend. Für Innen-Schaltschränke, Steuerboxen und Server-Racks kann ein gut konstruierter gedichteter Flansch mit gebogenen Ecken zuverlässig erreichen IP54. Die Dichtung wird gleichmäßig entlang des durchgehenden Flansches komprimiert, und es gibt keine Schweißnaht, die Spannungskonzentrationspunkte erzeugt.
Produktionsgeschwindigkeit und Kosten sind wichtig. Gebogene Ecken eliminieren Schweiß-, Schleif- und Neubeschichtungsschritte. Bei Aufträgen mit hohem Volumen — 000 Einheiten oder mehr — sind die Kosteneinsparungen erheblich, oft 25–40% niedrigere Stückkosten im Vergleich zu geschweißten Ecken.
Die Oberflächenbeschaffenheit ist entscheidend. Gefaltete Ecken erhalten die Integrität der ursprünglichen Beschichtung. Kein Schleifen bedeutet kein Risiko, das Grundmetall zu verdünnen oder lokale Korrosionspunkte zu erzeugen. Für pulverbeschichtete oder eloxierte Gehäuse, erhalten gefaltete Ecken die Oberflächenqualität.
Die Gehäusegeometrie ist unkompliziert. Standard-Rechteckgehäuse mit 90°-Ecken und Innenradien von 1,0× Materialdicke oder größer sind ideale Kandidaten für das Falten. Die Abkantpresse kann diese Ecken schnell und konsistent formen.
Wie Material und Dicke die Wahl beeinflussen
Der Materialtyp und die Blechdicke sind die zwei wichtigsten Variablen bei der Entscheidung zwischen Schweißen und Falten. Die folgende Tabelle fasst die wichtigsten Einschränkungen zusammen.
| Material | Faltbarer Dickenbereich | Schweißhinweise |
|---|---|---|
| Kaltgewalzter Stahl (CRS) | 0,8–3,0 mm | Leicht zu schweißen; Verzug mit ausgewogenen Sequenzen beherrschbar |
| Verzinkter Stahl (SGCC) | 0,8–2,5 mm | Zinkbeschichtung brennt in der Nähe der Schweißnaht ab; erfordert Zink-Nachreparatur nach dem Schweißen |
| Edelstahl | 0,8–2,0 mm | Mehr Rückfederung als CRS; engere Werkzeuge für konsistente Biegungen erforderlich |
| Aluminium | 0,8–2,5 mm | Anfällig für Rissbildung bei engen Radien in vergüteten Legierungen (z. B. 6061-T6); Schweißen erfordert WIG oder MIG mit geeignetem Zusatzwerkstoff |
Allgemeine Regel: Für Bleche unter 2,0 mm ist Falten fast immer kosteneffektiver und erzeugt bessere kosmetische Ergebnisse. Für Bleche über 3,0 mm wird Schweißen praktischer weil die erhöhte Dicke dem Verzug widersteht und der Biegeradius unpraktisch groß wird. Zwischen 2,0 und 3,0 mm, hängt die Entscheidung vom spezifischen Material, der Gehäusegeometrie und der IP-Anforderung ab.
Wie IP-Anforderungen die Entscheidung beeinflussen
Die Ziel-IP-Schutzart ist oft der entscheidende Faktor zwischen geschweißten und gefalteten Ecken. Die folgende Tabelle ordnet IP-Bereiche dem empfohlenen Eckverbindungsansatz zu.
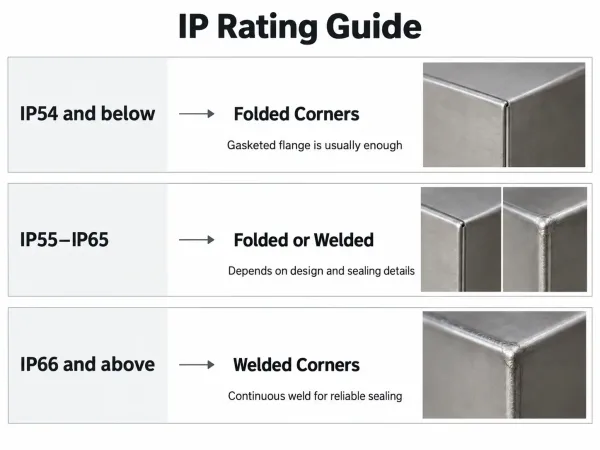
Engineering-Leitfaden, der zeigt, wann gefaltete oder geschweißte Ecken basierend auf der Gehäuse-IP-Schutzart empfohlen werden.
| IP-Bereich | Empfohlene Eckverbindung | Begründung |
|---|---|---|
| IP54 und darunter | Gefaltete Ecken mit gedichteter Flanschfläche | Dichtung bietet die Umgebungsabdichtung; Eckverbindung muss nur strukturelle Integrität gewährleisten |
| IP55–IP65 | Gefaltete Ecken mit sorgfältigem Design möglich; geschweißt bevorzugt für Zuverlässigkeit | Erfordert durchgehende Dichtungskanäle, ordnungsgemäße Entwässerung und abgedichtete Befestigungspunkte; gefaltete Ecken müssen Kapillarpfade vermeiden |
| IP66 und darüber | Geschweißte Ecken erforderlich | Durchgehende Schweißraupe schafft eine permanente Barriere unabhängig von der Dichtungskompression |
Kernpunkt: Die Angabe einer hohen IP-Schutzart in der Zeichnung ohne Angabe der Eckverbindungsmethode ist eine häufige Ursache für Verzögerungen bei Angebotsanfragen. Hersteller werden um Klärung bitten, da die IP-Anforderung direkt bestimmt, ob Schweißen erforderlich ist — und das beeinflusst Kosten, Lieferzeit und DFM-Überlegungen.
DFM-Überlegungen für Eckverbindungen
Aus der Perspektive eines Herstellers, löst die Eckverbindungsspezifikation auf Ihrer Zeichnung eine Reihe von Produktionsentscheidungen aus. Wenn Sie es in der Angebotsphase richtig machen, vermeiden Sie kostspielige Rückfragen.
Geben Sie den Eckverbindungstyp explizit an. Gehen Sie nicht davon aus, dass der Hersteller die richtige Methode wählt. Schreiben Sie “geschweißte Ecke — durchgehende Schweißnaht, glatt schleifen” oder “gefaltete Ecke — 1,0 mm Innenradius” auf die Zeichnung. Mehrdeutige Eckvermerke führen zu technischen Klärungsanfragen, die die Angebotserstellung verzögern.
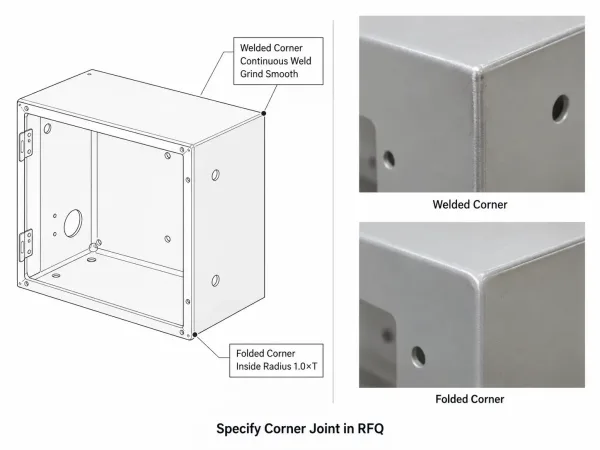
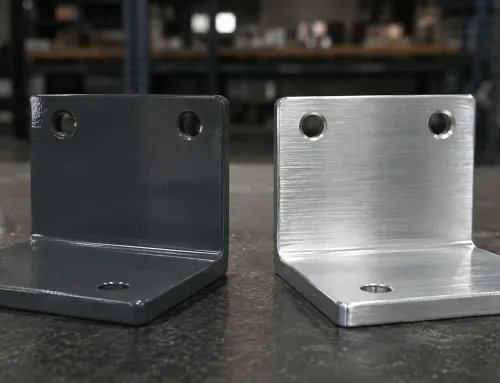
Zeichnungsbasierte Anleitung zur Spezifikation von geschweißten oder gefalteten Eckverbindungen in Gehäuse-Anfragen und DFM-Reviews.
Berücksichtigen Sie den Schweißverzug in Ihrer Toleranzkette. Wenn Sie geschweißte Ecken spezifizieren, fügen Sie 0,5–1,0 mm Verzugszugabe zu angrenzenden ebenen Flächen hinzu. Eine Ebenheit von ±0,2 mm an einem Panel mit acht geschweißten Ecken einzuhalten, ist ohne Richtarbeiten nach dem Schweißen nicht realistisch, was die Kosten erhöht.
Berücksichtigen Sie die Beschichtungsreihenfolge. Geschweißte Ecken müssen vor dem Lackieren oder Pulverbeschichten geschliffen werden. Wenn die Zeichnung eine Beschichtungsdicke von 60–80 µm, vorgibt, kann der Schweißbereich zusätzliche Beschichtungsdurchgänge erfordern, um eine gleichmäßige Abdeckung zu erreichen. Gefaltete Ecken haben dieses Problem nicht.
Denken Sie an die Dichtungsauflage. Bei gefalteten Ecken mit Dichtung stellen Sie sicher, dass der Dichtungskanal durchgehend um die Ecke verläuft. Eine Unterbrechung des Dichtungswegs an der Eckfalz ist ein häufiger Fehlerpunkt bei IP-Prüfungen.
Überprüfen Sie das Flanschdesign. Gefaltete Ecken erfordern eine Flanschüberlappung von mindestens 1,5× Materialdicke für die strukturelle Integrität. Wenn das Gehäusedesign sehr kurze Flansche aufweist, kann die Ecke möglicherweise nicht sauber gefaltet werden oder an der Biegelinie reißen.
Wichtige Erkenntnisse
- Geschweißte Ecken bieten die höchste strukturelle Festigkeit und Dichtungsleistung, bringen jedoch Wärmeverzug mit sich, erfordern Nachbearbeitung nach dem Schweißen und kosten mehr pro Teil.
- Gefaltete Ecken sind schneller, günstiger und erhalten die Oberflächenbeschaffenheit, haben jedoch Geometriegrenzen und erfüllen möglicherweise ohne Sekundärdichtung keine hohen IP-Schutzarten.
- Material und Dicke sind die primären Entscheidungsfaktoren: dünne, duktile Metalle begünstigen das Falten; dicke Bleche oder komplexe Geometrien begünstigen das Schweißen.
- IP-Anforderungen treffen die Entscheidung oft für Sie: IP54 und darunter → gefaltet; IP66 und darüber → geschweißt.
- Geben Sie den Eckverbindungstyp auf Ihrer Zeichnung an , um Verzögerungen bei der Angebotserstellung zu vermeiden und sicherzustellen, dass der Hersteller den richtigen Prozess anbietet.
FAQs
Benötigen Sie eine DFM-Überprüfung Ihres Gehäusedesigns? Unser Engineering-Team kann Ihre Eckverbindungsspezifikationen bewerten und innerhalb von 24 Stunden Empfehlungen aussprechen. Kontaktieren Sie uns um zu starten.