Was sind Edelstahl und verzinkter Stahl?
Edelstahl ist eine eisenbasierte Legierung mit einem Chromgehalt (Cr) von mindestens 10,5%. Das Chrom reagiert mit dem Sauerstoff in der Luft und bildet einen dichten Passivfilm aus Chromoxid auf der Stahloberfläche.
Dieser Film ist extrem dünn, aber äußerst stabil. Er verhindert, dass Sauerstoff und Feuchtigkeit zum darunterliegenden Stahl gelangen, und schützt ihn so vor Korrosion. Noch wichtiger: Wenn die Oberfläche zerkratzt oder abgenutzt wird, kann sich der Passivfilm in Gegenwart von Sauerstoff selbst reparieren. Diese Selbstheilungseigenschaft ist der Hauptgrund dafür, dass Edelstahl langfristigen Korrosionsschutz bieten kann.
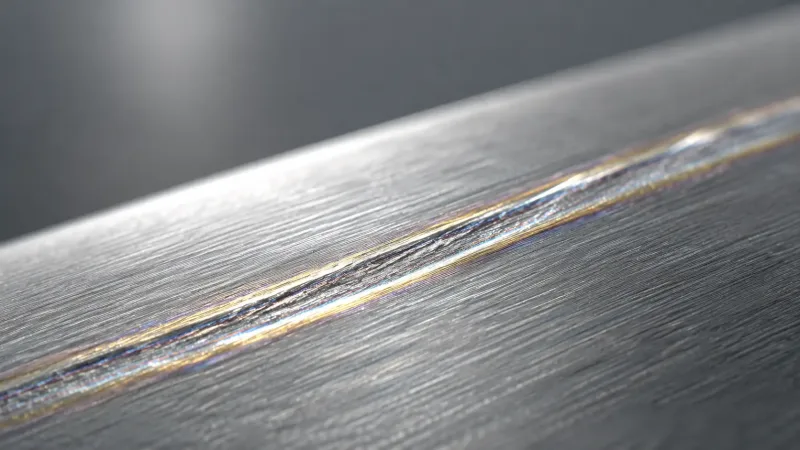
Ein flacher Kratzer auf einer Edelstahloberfläche — die passive Chromoxidschicht bildet sich bei Kontakt mit Sauerstoff spontan neu, weshalb Edelstahl seine Korrosionsbeständigkeit selbst nach geringfügigen Oberflächenschäden beibehält.
Die zwei am häufigsten für Metallgehäuse verwendeten Edelstahlsorten sind SUS304, das etwa 18% Chrom und 8% Nickel enthält, und SUS316, das der 304-Zusammensetzung etwa 2% Molybdän hinzufügt, um die Beständigkeit gegen Chloridkorrosion zu verbessern.
Verzinkter Stahl hingegen ist Kohlenstoffstahl oder kaltgewalzter Stahl, der mit einer Zinkschicht überzogen ist. Das Zink isoliert den Stahl nicht nur einfach von der umgebenden Luft. Es wirkt als Opferanode. Selbst wenn die Verzinkung zerkratzt oder beschädigt wird, reagiert das Zink vor dem darunterliegenden Stahl mit Sauerstoff und Feuchtigkeit und schützt so das Stahlsubstrat vor Korrosion. Der Kohlenstoffstahl beginnt erst zu rosten, nachdem die Zinkschicht vollständig verbraucht ist.
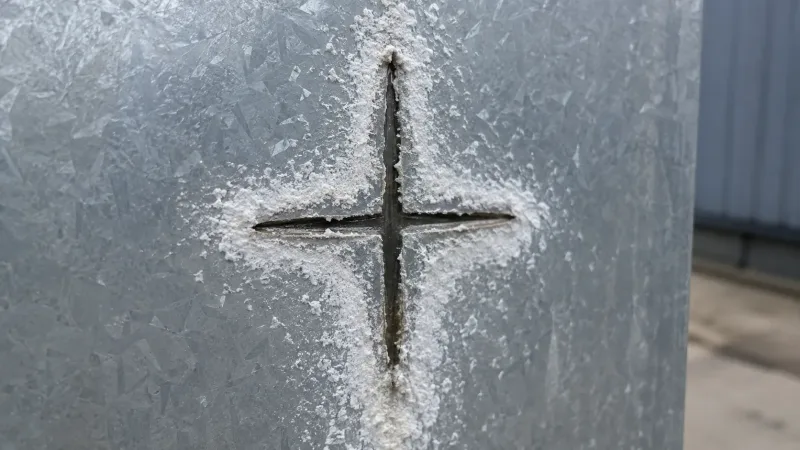
Wo die Zinkbeschichtung auf verzinktem Stahl zerkratzt ist, korrodiert das umgebende Zink vorzugsweise anstelle des freiliegenden Stahls — dieser kathodische Schutz ist der entscheidende Vorteil von verzinktem Stahl gegenüber einfachen Sperrschichtbeschichtungen.
Verzinkter Stahl wird hauptsächlich mit zwei Verfahren hergestellt:
Feuerverzinkter Stahl (SGCC)
Das Stahlblech wird in geschmolzenes Zink getaucht, um eine Beschichtung zu bilden, die typischerweise 10–30 μm dick ist. Die Oberfläche weist üblicherweise ein sichtbares Zinkblumenmuster und eine relativ raue Textur auf. Es bietet einen starken Korrosionsschutz und eignet sich für Außen- und halbbewitterte Umgebungen.
Elektrolytisch verzinkter Stahl (SECC oder EG)
Elektrolytisch verzinkter Stahlblech, auch bekannt als SECC oder EG, erhält durch ein elektrolytisches Verfahren eine dünne Zinkbeschichtung. Die Beschichtung ist im Allgemeinen nur 1–3 μm dick. Die Oberfläche ist glatt und gleichmäßig, ohne sichtbare Zinkblumen, was ihr ein Erscheinungsbild verleiht, das dem von kaltgewalztem Stahl ähnelt.
Die Korrosionsbeständigkeit ist geringer als die von feuerverzinktem Stahl, aber es bietet eine bessere Beschichtungsverträglichkeit und eignet sich gut für Innenprodukte und Anwendungen mit höheren Anforderungen an das Erscheinungsbild.
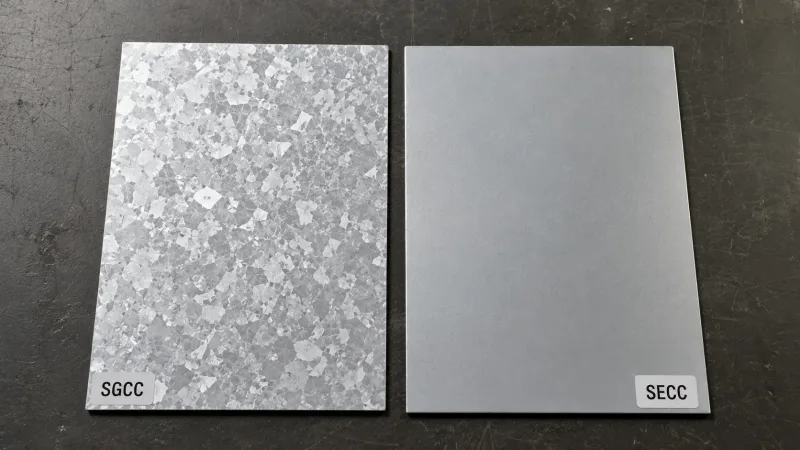
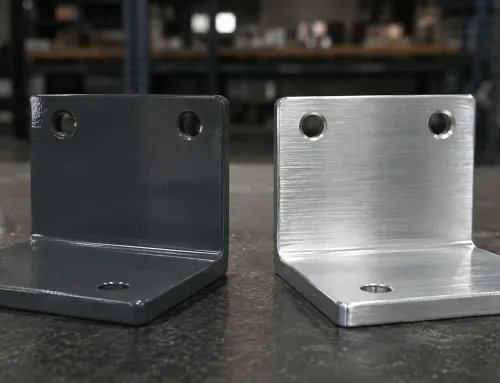
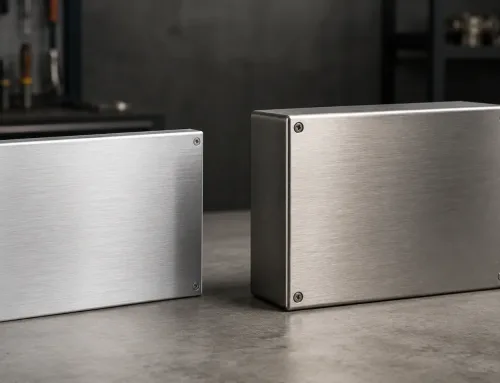
Links: feuerverzinkter Stahl (SGCC) mit seinem charakteristischen kristallinen Zinkblumenmuster. Rechts: elektrolytisch verzinkter Stahl (SECC) mit seiner glatten, gleichmäßigen Oberfläche, die kaltgewalztem Stahl ähnelt. Die beiden Beschichtungen unterscheiden sich in der Dicke um etwa das 10-fache.
Korrosionsbeständigkeit: Wie jedes Material Ihr Gehäuse schützt
Edelstahl und verzinkter Stahl beruhen auf völlig unterschiedlichen Korrosionsschutzmechanismen. Diese Mechanismen bestimmen direkt, für welche Umgebungen jedes Material am besten geeignet ist.
Edelstahl bietet einen gewissermaßen im Material eingebauten Schutz. Chrom ist im gesamten Stahl vorhanden, und die passive Chromoxidschicht bildet sich aus dem Material selbst. Solange Sauerstoff verfügbar ist, kann die passive Schicht die Oberfläche weiterhin schützen.
Theoretisch hängt die korrosionsbeständige Lebensdauer von Edelstahl hauptsächlich davon ab, ob das Material vom korrosiven Medium durchdrungen wird. In den meisten herkömmlichen Umgebungen bedeutet dies eine extrem lange Lebensdauer.
Typ 304 Edelstahl für Gehäuseanwendungen kann vielen atmosphärischen Umgebungen sowie schwach sauren und alkalischen Bedingungen standhalten. Molybdänhaltiger 316-Reihe Edelstahl zeigt in chloridhaltigen Umgebungen, einschließlich Küstengebieten, Chemieanlagen und Offshore-Plattformen, eine bessere Beständigkeit als 304.
Verzinkter Stahl bietet einen verbrauchbaren Schutz. Seine Zinkschicht wird im Laufe der Zeit allmählich aufgebraucht, typischerweise mit einer Rate von etwa 1–2 μm pro Jahr in gewöhnlichen atmosphärischen Umgebungen.
Eine feuerverzinkte Beschichtung kann in einer typischen Außenumgebung im Allgemeinen 10–25 Jahre Schutz bieten. Unter denselben Bedingungen kann eine elektrolytisch verzinkte Beschichtung nur 1–3 Jahre halten. Sobald die Zinkschicht vollständig verbraucht ist, kann das darunterliegende Kohlenstoffstahlsubstrat schnell zu korrodieren und zu rosten beginnen.
Der Salzsprühtest bietet eine nützliche quantitative Referenz. Basierend auf häufig zitierten Branchentestdaten:
- Feuerverzinkte Beschichtungen können im neutralen Salzsprühtest (NSS) im Allgemeinen 500–1.000 Stunden ohne Rotrost erreichen.
- Elektrolytisch verzinkte Beschichtungen erreichen typischerweise etwa 100–300 Stunden.
- Edelstahl SUS304 kann 1.000 Stunden überschreiten.
Diese Werte können als Referenzpunkte bei der Materialauswahl dienen. Die tatsächlichen Einsatzumgebungen sind jedoch komplexer als standardisierte Salzsprühtests. Temperatur, Luftfeuchtigkeit, chemische Exposition und andere Betriebsbedingungen müssen ebenfalls bewertet werden.
Einfache Auswahlübersicht
- Trockene Innenräume: Verzinkter Stahl, insbesondere elektroverzinkter SECC, ist im Allgemeinen ausreichend.
- Typische Außenbereiche: Feuerverzinkter Stahl ist im Allgemeinen eines der wirtschaftlichsten Blechwerkstoffe für Außenanwendungen.
- Küsten-, hochfeuchte-, chemische oder lebensmittelkonforme Umgebungen: Edelstahl ist in der Regel die bessere Wahl.
Kostenvergleich: Mehr als nur der Materialpreis
Beim Vergleich von Edelstahl und verzinktem Stahl achten viele Einkaufsprofis zunächst auf den Materialpreis. Das ist nachvollziehbar, vermittelt jedoch kein vollständiges Bild. Der tatsächliche Kostenunterschied zwischen den beiden Materialien muss aus mehreren Perspektiven bewertet werden.
Rohstoffkosten
Verzinkter Stahl ist deutlich günstiger als Edelstahl.
Bezogen auf den gängigen Blechdickenbereich für Gehäuse von 1–2 mm liegen die Rohstoffkosten von verzinktem Stahl in der Regel 40%–60% unter denen von SUS304 Edelstahl. Dies ist einer der Hauptgründe, warum verzinkter Stahl häufig für die Gehäusefertigung eingesetzt wird.
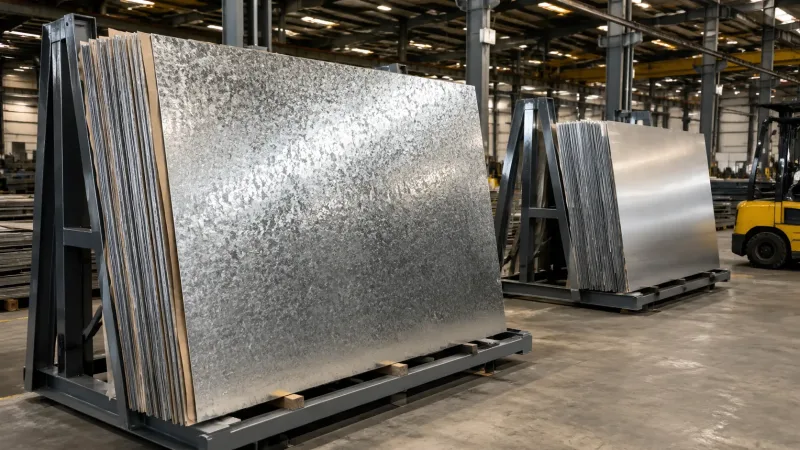
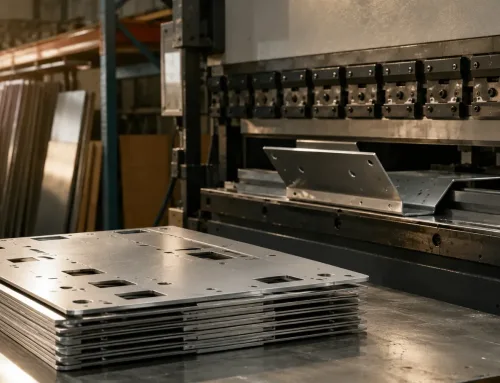
Rohmateriallager in einer Blechfertigung — Edelstahlbleche (hinten) kosten bei gleicher Dicke etwa 40–60% mehr als verzinkte Stahlbleche (vorne), eine Preisdifferenz, die viele Materialentscheidungen für Gehäuse bestimmt.
Die tatsächlichen Preise variieren je nach Zinkbeschichtungsdicke, Edelstahlsorte und Rohstoffmarktlage.
Fertigungskosten
Edelstahl ist teurer zu verarbeiten als verzinkter Stahl.
Da Edelstahl schnell kaltverfestigt, erfordert das Biegen eine höhere Maschinen-tonnage. Das Laserschneiden verbraucht mehr Hilfsgas, und die Schnittgeschwindigkeiten sind in der Regel etwa 20%–30% langsamer als bei verzinktem Stahl.
Für ein Gehäuse mit gleicher Struktur hat Edelstahl daher über mehrere Verarbeitungsstufen hinweg höhere Fertigungskosten.
Die Verarbeitungseigenschaften von verzinktem Stahl sind denen von gewöhnlichem kaltgewalztem Stahl relativ ähnlich. In den meisten Fällen kann er mit geringen oder keinen wesentlichen Anpassungen der Standard-Fertigungsparameter verarbeitet werden.
Verzinkter Stahl hat jedoch eine häufig übersehene versteckte Kostenposition: das Schweißen.
Wenn das Gehäusedesign durchgehende Schweißnähte oder Dichtungsschweißungen vorsieht, entstehen bei verzinktem Stahl drei zusätzliche Kostenfaktoren.
1. Abbrand der Zinkbeschichtung
Die beim Schweißen entstehende hohe Temperatur brennt die Zinkbeschichtung rund um die Schweißnaht vollständig ab und hinterlässt einen freiliegenden Bereich ohne Zinkschutz.
Nach dem Schweißen erfordert dieser Bereich einen sekundären Korrosionsschutz, üblicherweise durch das Auftragen von Rostschutzfarbe. Ohne diese Behandlung wird der geschweißte Bereich wahrscheinlich der erste Teil des Gehäuses sein, der rostet.
2. Schweißrauche und Sicherheitskosten
Bei hohen Temperaturen verdampft Zink und erzeugt Zinkoxidrauch, der ein erhebliches Gesundheitsrisiko für Schweißer darstellt.
Fabriken, die verzinkte Bauteile schweißen, müssen Zwangsbelüftungssysteme und geeignete persönliche Schutzausrüstung verwenden. Diese Anforderungen erhöhen die Kosten für die Aufrechterhaltung einer sicheren Verarbeitungsumgebung.
3. Anpassung der Schweißparameter
Beim Schweißen von verzinktem Stahl müssen der Schweißstrom und die Reisegeschwindigkeit angepasst werden, um das Ausmaß der Zinkbeschichtungsschäden zu reduzieren.
Diese Anpassungen erhöhen die Schweißzeit und verringern die Gesamtschweißeffizienz.
Wenn das Gehäusedesign kein Schweißen oder nur eine geringe Anzahl von Punktschweißungen erfordert, bietet verzinkter Stahl einen klaren Kostenvorteil. Wenn das Produkt umfangreiches durchgehendes Schweißen erfordert, ist Edelstahl in der Regel die geeignetere Option.
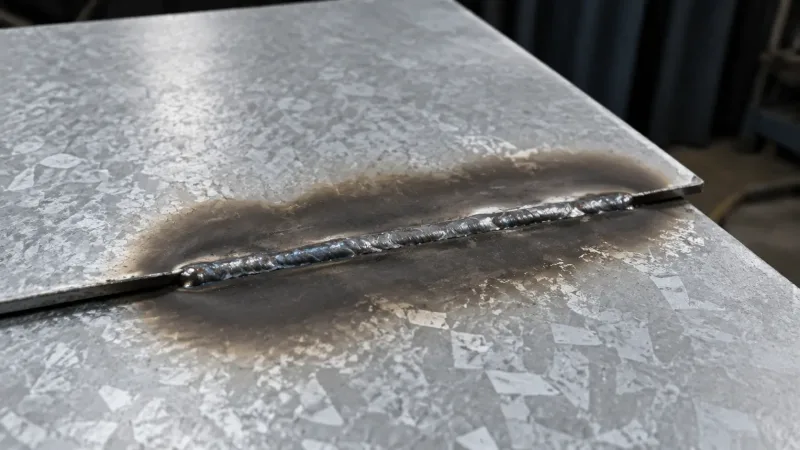
Eine Schweißnaht an verzinktem Stahl — die Schweißhitze hat die Zinkbeschichtung in einem breiten Band um die Schweißnaht vollständig abgebrannt und blanken unlegierten Stahl freigelegt, der eine nachträgliche Rostschutzbehandlung benötigt, um den Korrosionsschutz wiederherzustellen.
Die Oberflächenbehandlung muss ebenfalls in die Gesamtkostenberechnung einbezogen werden. Drei Material- und Oberflächenbehandlungskombinationen, die üblicherweise in der Metallgehäusefertigung verwendet werden, können wie folgt eingestuft werden:
| Option | Material | Oberflächenbehandlung | Gesamtkosten |
|---|---|---|---|
| Option A | Kaltgewalzter Stahl (SPCC) | Vorbehandlung, einschließlich Beizen oder Phosphatieren, plus Pulverbeschichtung | Niedrigste: kostengünstiges Material, aber mehr Vorbehandlungsprozesse erforderlich |
| Option B | Verzinkter Stahl (SGCC/SECC) | Leichte Vorbehandlung plus Pulverbeschichtung oder keine zusätzliche Beschichtung | Mittel: etwas höhere Materialkosten, aber weniger Vorbehandlungsprozesse |
| Option C | Edelstahl (SUS304) | Bürsten oder Passivieren, üblicherweise ohne Beschichtung | Höchste: teureres Material, obwohl der Wegfall der Beschichtung die Veredelungskosten senken kann |
Ingenieure sollten den Oberflächenbehandlungsplan während der Designphase bestätigen und ihn zusammen mit der Materialauswahl bewerten. Die Oberflächenbehandlung sollte nicht erst nach der Materialauswahl berücksichtigt werden, da die beiden Entscheidungen sich direkt gegenseitig beeinflussen.
Oberflächenbehandlung und Beschichtungskompatibilität
Das Beschichten von verzinktem Stahl erfordert eine geeignete Vorbehandlung
Feuerverzinkter Stahl, oder SGCC, weist ein sichtbares Zinkblumenmuster und eine relativ hohe Oberflächenrauheit auf. Dies verleiht der auf verzinkte Stahlgehäuse aufgebrachten Pulverbeschichtung eine gute mechanische Haftung. Dennoch wird vor der Pulverbeschichtung eine Vorbehandlung empfohlen, um zu verhindern, dass sich die Beschichtung bei längerer Nutzung ablöst.
Elektroverzinkter Stahl, oder SECC, hat eine glattere Oberfläche und bietet daher weniger mechanische Haftung. Ein spezieller Ätzprimer oder eine Phosphatierungsbehandlung ist in der Regel erforderlich, um eine zuverlässige Beschichtungshaftung zu erzielen.
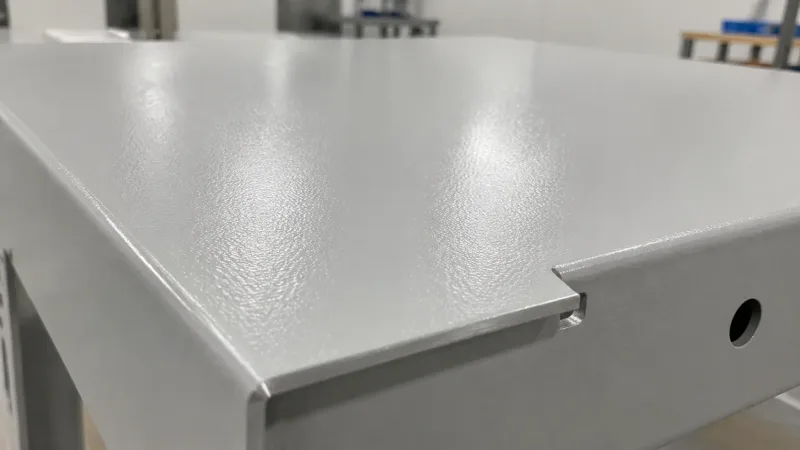
Ein pulverbeschichtetes Blechpanel mit der charakteristischen glatten, gleichmäßigen halbglänzenden Oberfläche — die Pulverbeschichtung ist die häufigste Oberflächenbehandlung für verzinkte und unlegierte Stahlgehäuse im Außenbereich und fügt 60–120 μm aus schützendem Polymerfilm hinzu.
Edelstahl erfordert üblicherweise keine Beschichtung
Edelstahl bietet bereits eine starke Korrosionsbeständigkeit und ein ansprechendes Oberflächenerscheinungsbild. Gängige Oberflächenveredelungen umfassen Bürsten, Spiegelpolieren und Passivieren.
Für Produkte, die eine hochwertige Optik erfordern, kann gebürsteter Edelstahl als Endoberfläche ohne zusätzliche Beschichtung verwendet werden.
Festigkeit, Gewicht und mechanische Eigenschaften
Bei Blechgehäusen sind die Unterschiede in Festigkeit und Gewicht zwischen Edelstahl und verzinktem Stahl in der Regel nicht signifikant.
- SUS304 Edelstahl hat eine Streckgrenze von etwa 205–215 MPa und eine Zugfestigkeit von etwa 520 MPa.
- Das Grundmaterial von verzinktem Stahl hat in der Regel eine Streckgrenze von etwa 140–280 MPa, abhängig von seinem Kaltwalzzustand und Glühprozess.
Die Dichten der beiden Materialien sind ebenfalls sehr ähnlich:
- Edelstahl: etwa 7,93 g/cm³
- Verzinkter Stahl: etwa 7,85 g/cm³
Bei gleicher Blechdicke ist der Gewichtsunterschied praktisch vernachlässigbar.
Der Faktor, der die strukturelle Auslegung von Gehäusen am stärksten beeinflusst, ist jedoch nicht das Material selbst, sondern die gewählte Blechdicke.
Viele elektrische Gehäuse und Industrieschränke benötigen nur 1–2 mm Blech, um ihre strukturellen Festigkeitsanforderungen zu erfüllen. Wenn das Gehäuse höheren Belastungen standhalten muss, sollte die Steifigkeit durch das Hinzufügen von Verstärkungsrippen oder die Verwendung von dickerem Blech erhöht werden.
Biegen, Fertigung und Integrität der Zinkbeschichtung
Zustand der Zinkbeschichtung beim Biegen
Wenn feuerverzinktes Stahlblech für Gehäuse gebogen wird, ist die Zinkbeschichtung auf der Außenseite der Biegung Zugspannungen ausgesetzt. Ist der Innenbiegeradius zu klein, kann die Zinkschicht an der Außenseite der Biegung reißen oder abblättern.
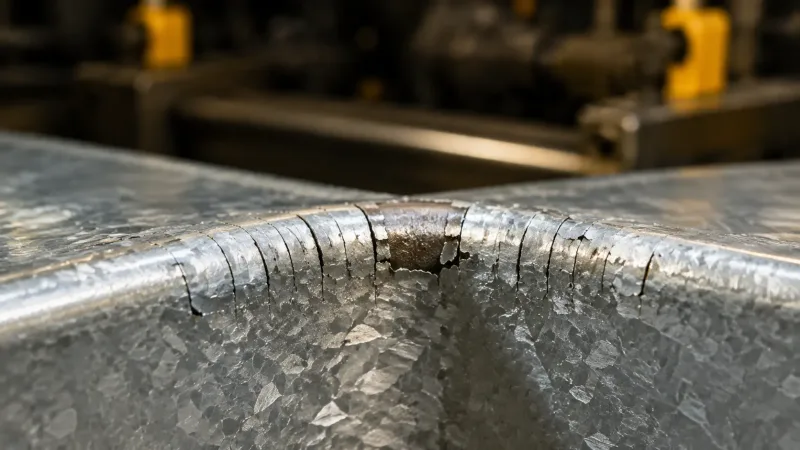
Die Außenfläche einer engen Biegung an feuerverzinktem Stahl — bei zu kleinem Biegeradius bildet die Zinkbeschichtung durch Zugspannungen sichtbare Mikrorisse und Abplatzungen, was den langfristigen Korrosionsschutz an der Biegung beeinträchtigen kann.
Unsere technische Empfehlung ist, einen inneren Biegeradius von mindestens dem 1,5-fachen der Blechdicke zu verwenden, um Zugschäden an der Zinkbeschichtung zu reduzieren.
Wenn die Bauteilstruktur einen kleineren Biegeradius erfordert, kann eine lokale Zinkentfernung im Biegebereich in Betracht gezogen werden, gefolgt von einer Korrosionsschutz-Nachbesserung nach dem Biegen.
Kaltverfestigung und Rückfederung von Edelstahl
Die wichtigsten Fertigungsherausforderungen im Zusammenhang mit Edelstahl sind Kaltverfestigung und Rückfederung.
Edelstahl härtet bei der Kaltumformung schnell aus, und sein Biegerückfederungswinkel ist etwa 1°–2° größer als der von Kohlenstoffstahl. Daher ist eine Winkelkompensation beim Biegen erforderlich.
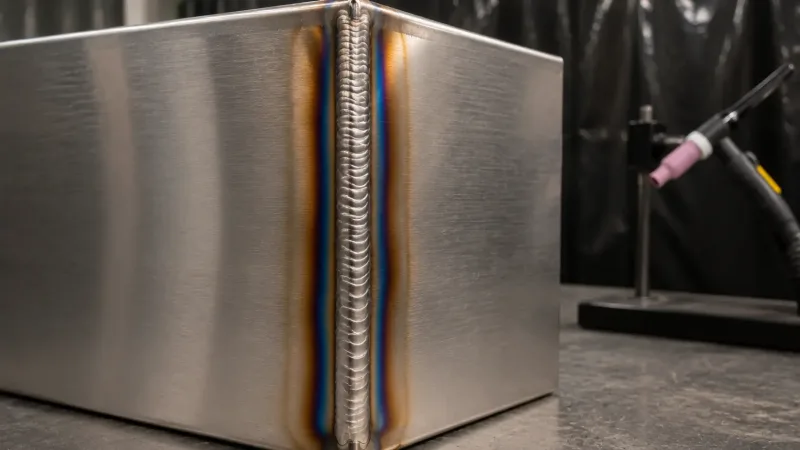
Eine TIG-Schweißnaht auf einem Edelstahlgehäusepanel — Edelstahl lässt sich sauber schweißen, erfordert jedoch eine sorgfältige Wärmesteuerung. Die strohfarbene Anlassfarbe nahe der Schweißnaht zeigt, dass die Chromoxidschicht durch die Hitze beeinflusst wurde; anschließend sollte eine Passivierung erfolgen.
Anwendungszuordnung: Welches Material sollte für welches Gehäuse verwendet werden?
Innenbereich und kontrollierte Umgebungen
Beispiele hierfür sind Serverschränke, elektrische Verteilerkästen, Schalttafeln und Innenraum-Instrumentengehäuse.
Elektroverzinkter Stahl, oder SECC, mit Pulverbeschichtung wird empfohlen.
Die Innenraumtemperatur- und Feuchtigkeitsbedingungen sind in der Regel stabil, sodass die Korrosionsbeständigkeit von verzinktem Stahl normalerweise ausreichend ist. Mit Pulverbeschichtung kann das Gehäuse eine hochwertige Optik zu deutlich geringeren Kosten als Edelstahl erreichen.
Wenn eine Optik ähnlich wie gebürsteter Edelstahl erforderlich ist, kann auch feuerverzinktes SGCC mit einer strukturierten Pulverbeschichtung gewählt werden.
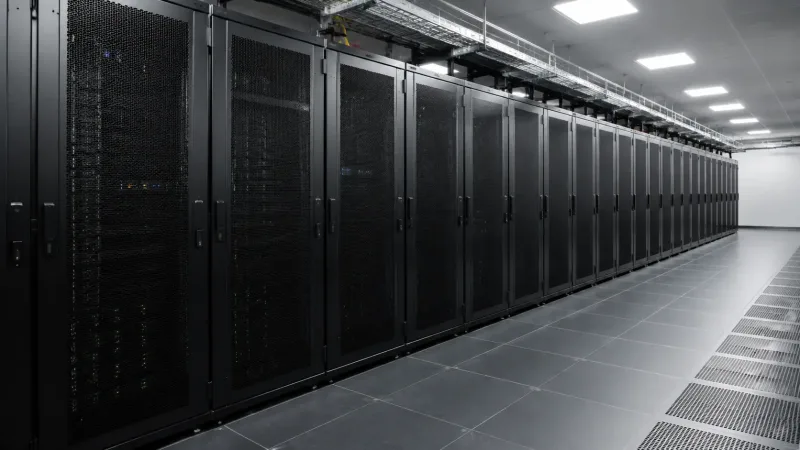
Indoor-Servergehäuse in einem klimatisierten Rechenzentrum — in stabilen Innenumgebungen bietet elektroverzinkter Stahl (SECC) mit Pulverbeschichtung ausreichenden Korrosionsschutz zu deutlich geringeren Kosten als Edelstahl.
Typische Außenumgebungen
Beispiele sind Telekommunikationsschränke, Überwachungsboxen, maßgeschneiderte Outdoor-Steuerkastengehäuse und IoT-Gerätegehäuse.
Feuerverzinkter Stahl, oder SGCC, mit Pulverbeschichtung wird empfohlen.
Die feuerverzinkte Beschichtung bietet den anfänglichen Korrosionsschutz, während die Pulverbeschichtung eine zweite Schutzschicht hinzufügt. In typischen Umgebungen kann diese Kombination 15–25 Jahre effektiven Schutz bieten.
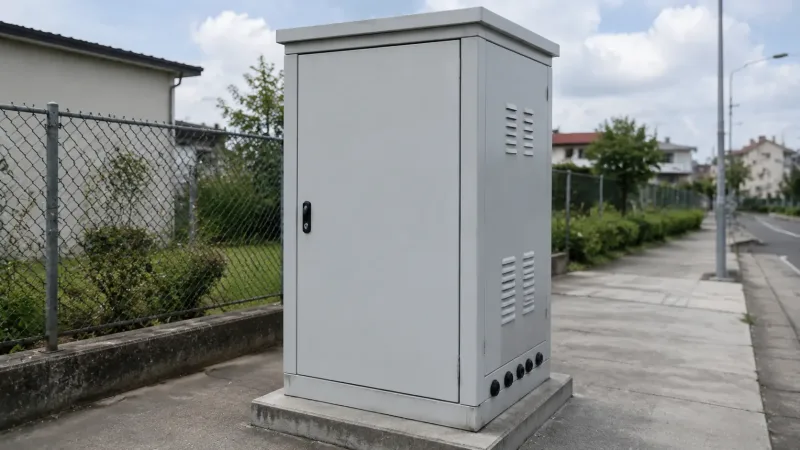
Ein typischer Outdoor-Telekommunikationsschrank aus feuerverzinktem Stahl mit Pulverbeschichtung — dieses Zweischicht-Schutzsystem kann in Standard-Außenumgebungen 15–25 Jahre wirksamen Betrieb bieten.
Küsten-, Hochfeuchte- oder chemische Umgebungen
Beispiele hierfür sind Anlagen am Meer, Küsten-Telekommunikationsbasisstationen und Kontrollkästen, die in Chemiewerken verwendet werden.
SUS304 oder SUS316 Edelstahl wird empfohlen.
Küstenumgebungen enthalten hohe Salzwerte, die die Lebensdauer von gewöhnlichem verzinktem Stahl erheblich reduzieren können. SUS304 kann mäßig salzhaltige Umgebungen bewältigen, während SUS316 besser für severe Meeres- und Chemieumgebungen geeignet ist.
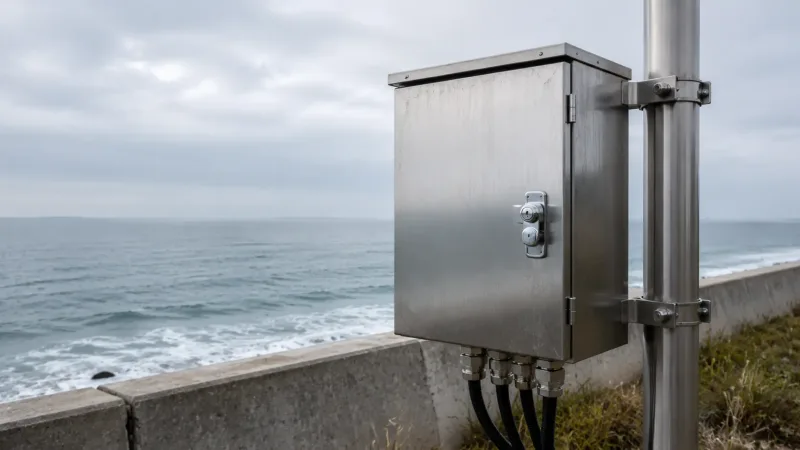
Ein SUS316-Edelstahlgehäuse, installiert an einer Küstenanlage — Edelstahl ist das empfohlene Material für Küsten- und hochsalzhaltige Umgebungen, da er chloridinduzierter Lochfraßbildung widersteht, die verzinkten Stahl schnell angreifen würde.
Lebensmittel-, Pharma- und Hygieneanwendungen
Beispiele hierfür sind Gehäuse für Lebensmittelverarbeitungsanlagen, Pharmaausrüstungsgehäuse und Reinraumausrüstung.
SUS304 oder SUS316 Edelstahl muss in diesen Anwendungen verwendet werden.
Zinkbeschichtungen werden in sauren oder alkalischen Umgebungen schnell verbraucht, und Zinkionen können Lebensmittel oder pharmazeutische Produkte kontaminieren, was verzinkten Stahl für Hygienestandards ungeeignet macht.
Edelstahl hat eine glatte, leicht zu reinigende, korrosionsbeständige Oberfläche und ist die Standardwahl für diese Anwendungen.
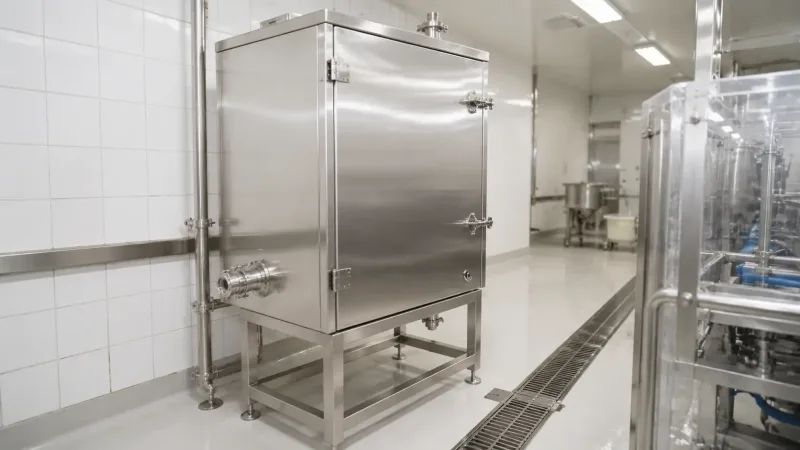
Ein SUS304 Edelstahl-Gehäuse in einer Lebensmittelverarbeitungsumgebung — die glatte, porenfreie Edelstahloberfläche ist leicht zu reinigen, widersteht chemischen Reinigungsmitteln und gibt keine Zinkionen an Lebensmittel ab, was sie zur zwingenden Wahl für Hygieneanwendungen macht.
Schnelle Materialauswahltabelle:
| Einsatzumgebung | Empfohlenes Material | Empfohlene Oberflächenbehandlung | Neutraler Salzsprühnebel-Testzielwert | Relativer Kostenaufwand |
|---|---|---|---|---|
| Innenbereich oder kontrollierte Umgebung | SECC, elektroverzinkter Stahl | Pulverbeschichtung | 100–300 Stunden | Niedrig |
| Innenbereich mit höheren Anforderungen an die Optik | SGCC, feuerverzinkter Stahl | Strukturpulverbeschichtung | 500–800 Stunden | Gering bis mittel |
| Typische Außenumgebung | SGCC, feuerverzinkter Stahl | Pulverbeschichtung | 500–1.000 Stunden | Mittel |
| Küsten- oder hochhumide Umgebung | SUS304 | Bürsten oder Passivierung | 000+ Stunden | Mittel bis hoch |
| Chemische oder Offshore-Umgebung | SUS316 | Bürsten oder Passivierung | 500+ Stunden | Hoch |
| Lebensmittel- oder Pharmaanwendungen | SUS304 oder SUS316 | Elektropolieren oder Passivierung | 000+ Stunden | Hoch |
Wie SR-MFG Ihr Gehäuseprojekt unterstützt
SR-MFG bietet kundenspezifische Blechfertigung für Gehäuseprojekte, von der Zeichnungsprüfung bis zur Serienfertigung und Lieferung.
Ob Sie Edelstahl oder verzinkten Stahl wählen – unser Engineering-Team kann in der Angebotsphase Empfehlungen zur Materialauswahl und Feedback zum Design for Manufacturing geben.
Dazu gehören Biegeradiusoptimierung, Bewertung des Schweißplans, Empfehlungen zur Oberflächenbehandlung und Vorschläge für standardisierte Materialangaben in Ihren Zeichnungen. Diese Prüfungen können in der Regel während der RFQ-Phase abgeschlossen werden und helfen dabei, Fertigungsrisiken zu erkennen und zu beseitigen, bevor die formale Bestellung aufgegeben wird.
SR-MFG bietet ein komplettes Spektrum an Blechbearbeitungsverfahren, darunter Laserschneiden, CNC-Biegen, WIG- und MIG/MAG-Schweißen, Einpressmuttern, Gewindeschneiden, Pulverbeschichten, Bürsten und Passivieren.
Für Projekte mit gleichbleibender Serienproduktion bieten wir Wareneingangsprüfung, In-Prozess-Prüfung und Endprüfung, um sicherzustellen, dass Material, Abmessungen und Oberflächenqualität jeder Produktionscharge Ihren Zeichnungsspezifikationen und Abnahmestandards entsprechen.
Wenn Sie Gehäusematerialien bewerten oder eine RFQ einreichen möchten, senden Sie uns gerne Ihre CAD-Dateien. Basierend auf Ihrer Betriebsumgebung, den strukturellen Anforderungen und dem Projektbudget erstellen wir gezielte Materialempfehlungen und ein vollständiges Angebot.